Saiweiglassへのお問い合わせ




主な仕様
| 市販品の厚さの範囲 | 25 μm~200 μm (ロール状);30 μm~1.1 mm (シート状) |
| 実験室での最薄記録 | 精密熱延伸による≤ 3 μm (Yuanほか、2021年) |
| 主な組成 | ホウケイ酸ガラス (80% SiO₂) またはソーダ石灰ガラス (75% SiO₂) |
| 表面粗さ (ダウンドロー法) | < 0.5 nm Ra |
| 溶融温度 | 1,500~1,675 °C (組成による) |
| 世界市場 (2025年) | USD 14.18 十億、2031年までのCAGRは11.34% |
超薄板ガラスとは?
 超薄板ガラスは、厚さが100 μm以下、つまり人の髪の毛の直径ほどの基材と定義されます。ディスプレイや電子機器の分野では、区分の境界を100 μmとすることが多く、200 μmでも薄板と呼ばれますが、実際の寸法でも呼称でも、決定的な境界は100 μmです。超薄板になるとガラスの表面は非常にしなやかになり、割れることなく曲げたり、巻いたり、曲面に沿わせたりできます。
では、超薄板ガラスは具体的に何でできているのでしょうか。一般的な窓ガラスと同じ基礎材料 (シリカ、すなわちSiO₂) を使いますが、超薄板ガラスを特徴づける最大の違いは製造方法です。通常、板ガラスは実用性を確保するために厚さ2~6 mmで製造されます。超薄板ガラスメーカーはこれを大幅に薄くし、市販品では30 μmまで薄板化しています。CorningのWillow Glassは、ロール幅が最大1.3 m、長さが最大300 mに達し、まさに建物規模の大きさを持つ超薄板ガラス製品の一つです。SchottのD 263 T ecoホウケイ酸ガラスシートは、厚さ30 μmで供給されています。
実際には、超薄板ガラスが必ずしも柔軟なガラス中間膜と同じ意味で使われるわけではありません。厚さに着目すると、50 μm以下の超薄板ガラスは、鉛筆の太さに沿って巻き付けられるほどの優れた柔軟性を持っています。
💡 押さえておきたい違い
フレキシブルガラスも超薄板ガラスも、どちらも「薄い」と呼ばれます。どの種類のガラスも厚さ約100 μmで弾性限界を超えるため、この文脈では柔軟性と薄さは同じことを意味します。広い意味での柔軟性は、材料が薄くなるほど指数関数的に高まり、その指数は理論上は3、実際にはその半分にとどまります。
原材料と溶融工程
 ガラスづくりは、原料を計量し、混合して炉に投入する調合工程から始まります。化学的な観点では、超薄板ガラスの製造には、特性が大きく異なる二種類のガラスが使われます。
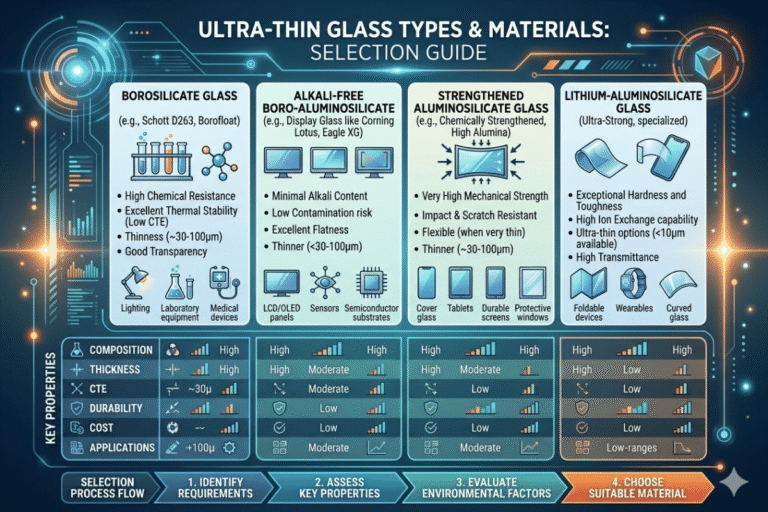
ソーダ石灰ガラスの組成は、シリカ (SiO₂) が約75%、ソーダ (Na₂O) が15%、石灰 (CaO) が9%で、少量のアルミナとマグネシウムも含まれています。建築用の平らな窓ガラスやディスプレイ向け超薄板基材として使われるこの材料は、約1,500 °Cで溶融します。ガラスの科学によると、溶融シリカに加えたソーダ灰は融剤として働き、1,700 °Cを大きく上回る融点を引き下げます。
ホウケイ酸ガラスでは、ソーダの一部を酸化ホウ素 (B₂O₃) に置き換えます。ソーダ石灰ガラス (75/13/4/8) に対し、この材料は約80%のSiO₂、13%のB₂O₃、4%のアルカリ酸化物で構成されます。溶融温度は1,650 °Cに上昇しますが、その代わりにホウケイ酸ガラスの膨張係数は約3.3 × 10⁻⁶/Kとなります (一般的なガラスより三桁優れた値です)。この安定性は、高温の機能性金属中間膜を成膜するために、超薄板ガラスのドナーシートをマスターバッチ化する際に不可欠です。
炉の中で、原材料は均一な液体へと溶融します。産業用の炉は天然ガスや電気による補助加熱を利用し、局所的な高温部では1,675 °Cに達します。溶融ガラスを成形工程へ流す前に、清澄工程で溶け込んだガスを除去します。
超薄板ガラスの三つの製造方法
 超薄板ガラス基材の製造方法として、四つの方法が確認されています。三つの方法はいずれも、溶融ガラスが冷却され、粘性のある液体から固体のリボン状に成形される際の流れを制御しますが、実現できる最小厚さはそれぞれ異なります。
フロート法 (Pilkington法)
1959年にAlastair Pilkingtonが開発したフロート法は、現在、世界で最も広く用いられている板ガラスの製造方法です。水素と窒素による不活性雰囲気下で、約600 °Cに保たれた溶融スズ浴の上に、溶融状態のガラスを流し込みます。ガラスはスズの表面に浮かびながら、表面張力によってリボン状に広がり、その上に配置されたローラーによって厚さと幅が制御されます。 スズ浴を出た高温のガラスリボンは、徐冷炉に入り、ゆっくりと冷却されます。 Mordor Intelligenceの市場データによると、2025年には、フロート法による製造が超薄板ガラス生産の50.68%を占めました。実際、フロートライン全体で見た実用上の最小厚さは、約0.3 mm (300 μm) と考えられています。ただし、スズ浴との相互作用によって下面に約2 nmの凹凸が生じるため、建築用途には適していても、ディスプレイ用基材には適しません。オーバーフローフュージョン・ダウンドロー法 (Corning法)
Corningも1960年代にこの製法を開発しました。オーバーフローフュージョン法では、樋状の成形容器に溶融ガラスを流し込みました。ガラスは樋の両側からあふれ出し、外壁に沿って流れ落ち、底部で二つの流れが融着して、連続した一枚のリボンになりました。 このリボンは重力によって下方へ引き出されました。外側の表面は固体の成形体にも工具にも触れないため、両面とも熱によって平滑に仕上がり、表面粗さは数十分の一ナノメートル程度となりました。 ダウンドロー法では商業生産で厚さ30 μmのガラスシートを製造でき、Schottのダウンドロー法によるホウケイ酸ガラスでは、厚さ20 μm、表面粗さはナノメートル未満を実現しており、スズ浴を使うフロート法では達成できない性能です。OLED用ガラスインターポーザーや折り畳み式の画面など、欠陥が許されないデバイスには、フュージョン法とダウンドロー法しか選択肢がありません。再引き成形法 (アップドロー法)
再引き成形。あらかじめ成形したガラスシートやガラス管を出発材料とします。プリフォームを炉で軟化点より高い温度まで加熱し、上方または下方へ引き伸ばして、はるかに薄いシートにします。 最終的な厚さは、引き取り速度、炉の温度、供給速度によって決まります。 再引き成形では、現時点で最も薄いガラスシートを製造できます。実験室での再引き成形では、重量を制御した荷重補助熱延伸によって、世界最薄となる≤ 3 μmの自立型超薄板ガラスシートの製造に成功しており、Sensors and Actuators A (Yuanほか、2021年)で報告されています。産業用途の再引き成形は通常、半導体ウェハー用インターポーザーなどの高付加価値基材向けに、5 μm~100 μmの厚さの領域を中心としています。| 比較項目 | フロート法 | オーバーフローフュージョン法/ダウンドロー法 | 再引き成形法 |
|---|---|---|---|
| 厚さの範囲 | ≥ 0.3 mm (300 μm) | 20 μm~700 μm | 3 μm~100 μm |
| 表面粗さ (Ra) | 約2 nm (スズ接触面) | < 0.5 nm | プリフォームの品質による |
| 表面の接触 | スズ浴 (下面) | なし (非接触成形) | なし (非接触引き出し) |
| 生産量 | 市場シェア50.68% (2025年) | ディスプレイ向けの主流製法 | 特殊用途/少量生産 |
| 代表的な用途 | 建築、自動車用、太陽光発電 | OLED用カバー、ディスプレイ用基材 | 半導体用インターポーザー、センサー |
| 相対的なコスト | $8~15/m² (汎用品グレード) | $50~200/m² (ディスプレイ用グレード) | $200~1,000+/m² (特殊用途) |
極限の薄さを実現する — 100 μmから3 μmへ
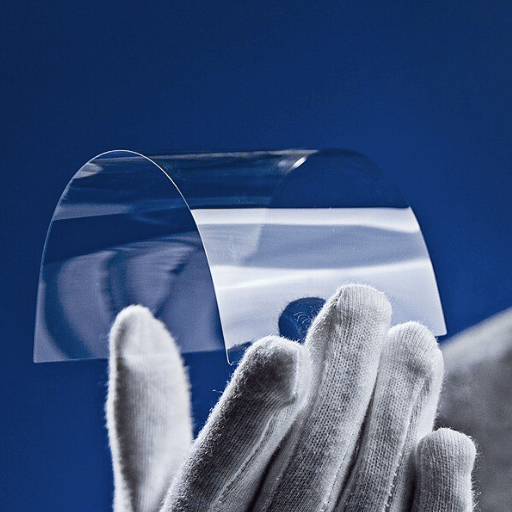 超薄板ガラスの製造も、厚い板ガラスと同じ原理に従います。ガラスの粘度、引き取り速度、温度勾配、機械的張力という四つの工程変数を、精密に釣り合わせる必要があります。ガラスの粘度は温度によって決まります。溶融ガラスが十分に高温になると粘度が非常に低くなり、流れやすくなって、各シートの厚さは前段階の厚さに左右されなくなります。これを精密に行うため、ガラスメーカーは、粘度が引き伸ばしに適した水準まで低下する温度をわずかに上回る状態に各バッチを保ち、シートが極端に厚くなったり、くぼみができたり、幅全体で不均一になったりするほどの高温にはしません。
ソーダ石灰ガラス組成の軟化点は約600 °Cです。ホウケイ酸ガラスでは約820 °Cです。均一な超薄板シートを製造するには、ガラスの幅全体で厚さを一定に保つため、成形領域のすべての温度を±2 °C以内で管理する必要があります。
📐 技術上の補足
ガラスの歩留まりは、長年にわたって大きく向上してきました。2023年には60%の歩留まりが非常に優れているとされていましたが、CorningやSamsung Displayによる選択エッチングなどの進歩により、比較的無駄の多い化学エッチングを純粋な機械的薄板化へと転換したことで、2025年には85%に上昇しました。廃棄に伴うコストが減り、一般消費者向けの生産量にも対応できる生産ラインになります。
記録上、これまでに製造された最も薄い平板ガラスの厚さは10 μm未満でした。業界の特許によると、Yuanほか (2021年) は、加熱・加圧による熱延伸で、わずか150 μmのプリフォームを自立した3 μmのシートに薄板化できることを実証しており、そのガラス量は測定可能な手段ではほとんど秤量できないほどです。
市販の超薄板ガラスの公差は、製法や厚さによって異なります。Minatyan-semospecificationでは、SEMI MF 1530、Schott D 263 T ecoの薄板に対して±30 μmの公差を定めています。高精度加工メーカーは、SEMI規格のウェハーで±0.5 μm、厚さわずか12.5 μmのシートで±1 μmのTTVを実現しています。ファイアポリッシュを施したダウンドロー法によるガラスの一般的なTTVは、目標厚さを除くと5~10 μmの範囲です。
成形後の工程 — 切断・徐冷・表面処理
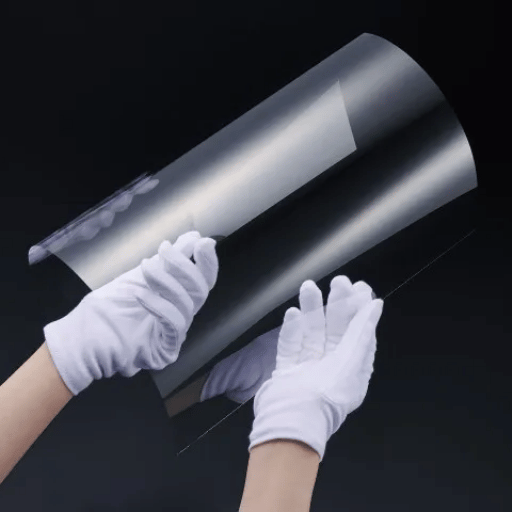 成形されたガラスリボンが成形領域を出ると、最終用途に使える状態にするため、複数の工程を経ます。それぞれの工程は、超薄板シートの異なる物理的・化学的特性に対応しています。
切断。一般的なフロートガラスは通常、超硬ホイールで切り込みを入れると、その線に沿って安定して割れます。厚さ0.1 mm未満の超薄板ガラスは、機械的に切り込みを入れると欠けが生じます。これを防ぐため、メーカーはCO₂レーザースクライビングという精密技術を用い、切断したい線に沿って細い加熱線を形成し、そこから亀裂を進展させます。所定の寸法に切断された各部品の端面は、微細な亀裂による損傷がなく、きれいで安全な状態になります。厚さ0.3 mmに近いシート向けには、適切な加工条件で使用できる、業界規格に適合した歯付きスクライビングホイールもあります。
徐冷。成形工程が完了した時点でもシートには物理的な張力が残っており、強度を低下させ、時には致命的な亀裂を引き起こします。成形後は、温度を厳密に制御した徐冷・乾燥トンネル炉でシートをゆっくり冷却し、こうした機械的応力を緩和します。冷却が速すぎると残留応力が生じ、その後の取り扱いや加工で負荷を受けた際に、シート表面がいつ突然破裂してもおかしくありません。超薄板基材では振動の抑制が不可欠であり、レーザー光を揺らすほどの振動でも、厚さ50 μmのシートを破損させる可能性があります。
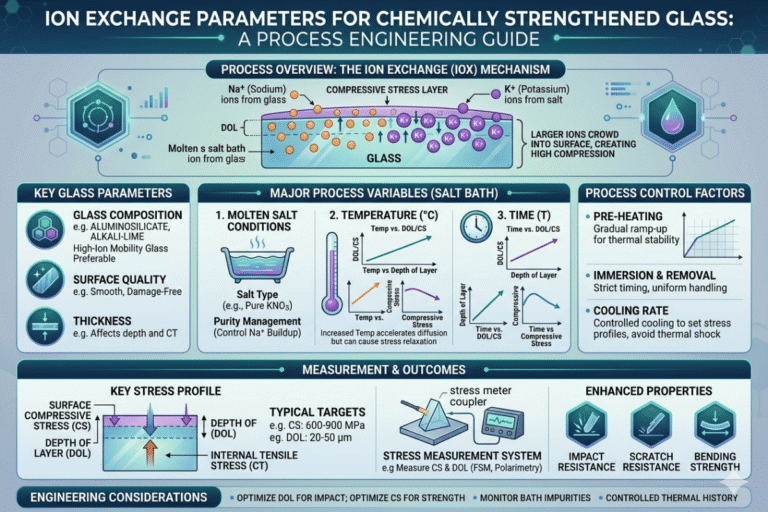
表面処理。成形後に酸化セリウム (CeO₂) で研磨すると、スクラッチ・ディグ等級10/5、表面粗さ (Ra) 5 オングストローム未満という光学用途に適した表面品質に仕上がります。反射防止コーティングは真空蒸着で施すことができます。カバーガラス用途では、イオン交換による化学強化でガラス表面の小さなナトリウム (Na⁺) イオンを大きなカリウム (K⁺) イオンに置き換え、圧縮応力層を形成することで、同じ厚さの未処理材料に比べて強度を約五倍に高めます。
⚠️ 取り扱い上の注意
50 μm未満の* 超薄板ガラス用搬送台は、縦向きで保管する必要があります。取り扱い時に表面に微細な傷をつける粒子を引き寄せる静電気の蓄積を防ぐため、両面に合紙を使用してください。専用の加工ラインでは、安全に取り扱うために、バー型イオナイザーと振動のない自動搬送システムを使用しています。
超薄板ガラスの用途
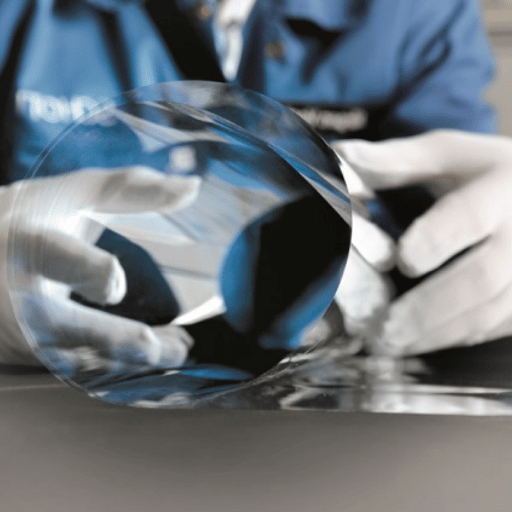 光学的透明性、気密性、熱安定性、柔軟性を兼ね備えることは、どのポリマー中間膜でも完全には実現できません。超薄板ガラスの開発は比較的新しい技術革新ですが、最初の実験室での試みから商業的な普及に至るまで、驚くほど急速に進展しました。その大きな要因は、ディスプレイ産業の成長です。
OLED・折り畳み式ディスプレイ。折り畳み式デバイスが増加するなか、SamsungのGalaxy Z Foldシリーズは、内側のカバーに超薄板ガラス (UTG) を採用しています。これは、従来の折り畳み式デバイスで使われていたプラスチック中間膜に代わるものです。2025年にUSD 16.37 十億と評価されたフレキシブルOLEDディスプレイ市場は、CAGR 22.8%で成長しており、出荷数の増加によって、フレキシブルディスプレイ市場は2025年のUSD 20.52 十億から2030年までにUSD 75.14 十億に拡大すると予測されています。
フレキシブル電子機器。超薄板ガラス基材は、薄い中間膜を用いたトランジスタ、ウェアラブルセンサー、フレキシブルプリント回路を支持するために使われます。ポリマー基材とは異なり、ガラスは酸素や水分の侵入を防ぐ気密シール材として機能し、これはOLEDディスプレイの長寿命化に欠かせません。
自動車用。『ヘッドアップディスプレイ』(HUD) システムは、薄いガラス製光学コンバイナーを使って、車のフロントガラスの内面に情報を投影します。この技術は、パノラマルーフや車内ディスプレイパネルなどの部品の軽量化にも役立ちます。超薄板ガラスのグレア防止 (反射防止) 仕様は、情報の表示に直接影響します。
医療・科学。板ガラス基材は、光学的な透明性と不活性という性質から、顕微鏡用スライド、マイクロ流体チップ、物理・化学センサーアレイとして、科学研究で広く使われています。
すべての分野を合わせると、超薄板ガラス市場は2025年にUSD 14.18 十億、2031年までにUSD 26.87 十億に達すると予測されていました。その68%超はディスプレイ技術向けでした。
✔ ポリマー中間膜に対する優位性
- 表面粗さ< 1 nm (PET/PENでは5~20 nm)
- 気密シール材がO₂と水分を遮断 (WVTR < 10⁻⁶ g/m²/day)
- 600 °Cまでの熱安定性 (ポリマーでは150~200 °C)
- 経時的な黄変や紫外線劣化がない
- 優れた光線透過率 (可視光域で> 92%)
⚠ 制約
- 衝撃によって材料が脆くなることがあるため、耐久性を確保するには通常、積層加工やコーティングが必要です。
- 最小曲げ半径は約3~5 mm (プラスチックのように完全に折り畳むことはできない)
- 材料費が高い ($50~1,000+/m²、ポリマー中間膜は$2~10/m²)
- 取り扱いにはクリーンルーム水準の自動化が必要
- 微細な欠陥によって端面強度が急速に低下
貴社のプロジェクトに適した超薄板ガラスの選び方
 超薄板ガラスの選定では、コストよりも、候補となるガラスの物理的・化学的特性が大きく影響します。十分に比較検討するには、以下の五つの基準について、用途ごとに求められる条件とその優先順位を比較する必要があります。
- ✔ 厚さの要件:目標とする厚さと公差を定めてください。ディスプレイ用カバーには通常、30~100 μmが必要です。半導体用基材では≤ 25 μmが必要になる場合があります。
- ✔ 熱膨張の適合性:ガラスの熱膨張係数 (CTE) は、貼り合わせる層と一致している必要があります。ホウケイ酸ガラス (3.3 ppm/K) はシリコンウェハーに適合します。ソーダ石灰ガラス (約9 ppm/K) は金属や接着剤層に適合します。
- ✔ 表面品質の要件:光学用途では、Ra < 1 nmと小さな総厚さ変動が求められます。構造用途や保護用途では、より粗い表面でも許容されます。
- ✔ 耐薬品性:ホウケイ酸ガラスは、ソーダ石灰ガラスよりも酸やアルカリに対する耐性に優れています。ガラスが強い薬品に接触したり、繰り返し洗浄されたりする場合は、その条件に合わせて選定してください。
- ✔ 後工程での加工:ガラスに薄い中間膜の成膜、イオン交換、高温での積層加工を行いますか。基材の仕様を決める前に、すべての生産工程を整理してください。
よくあるご質問
Q: 超薄板ガラスはどのように製造されますか?
回答を見る
超薄板ガラスは、ケイ砂などの原材料を1,500~1,675 °Cで溶かし、得られたガラスを三つの製法のいずれかで極めて薄いリボン状に圧延して製造します。製法には、加熱した液状ガラスを溶融スズ浴に流し込んでリボン状に圧延するフロート法、加熱したガラスを成形物の上から流し、平板の縁の下端で融着させるオーバーフローフュージョン・ダウンドロー法、あらかじめ成形した平板を再加熱して引き伸ばす再引き成形法があります。製造したガラスリボンは徐冷・切断し、必要に応じてコーティングや化学強化を施します。フロート法の最小厚さは約0.3 mmですが、ダウンドロー法と再引き成形法では、いずれも30 μm未満にできます。
Q: 超薄板ガラスは本当にガラスなのですか?
回答を見る
はい。超薄板ガラスは通常のガラスと同じ、非晶質の二酸化ケイ素の固体です。化学的不活性、光学的な透明性、気密性などの物理的・化学的性質は他のガラスと同じで、違いは厚さだけですが、超薄板 (≤50 μm) になると、割れずに曲げられるほど柔軟になるため、その性質からプラスチック中間膜と混同されることがあります。
Q: 超薄板ガラスは何でできていますか?
回答を見る
超薄板ガラス基材は通常、『ソーダ石灰ガラス』(シリカ75%、酸化ナトリウム15%、酸化カルシウム9%) または『ホウケイ酸ガラス』(シリカ80%、酸化ホウ素13%、アルカリ酸化物4%) で製造されます。ソーダ石灰ガラスは価格が低く、化学強化を施しやすい材料です。ホウケイ酸ガラスは熱膨張が小さく、耐薬品性にも優れており、前者の特性から半導体用途に、後者の特性から高温用途に、より適しています。
Q: これまでに製造された最も薄いガラスはどのくらいですか?
回答を見る
精密熱延伸工程で製造された最も薄い自立型ガラスシートは、2021年にYuanほかのチームが製造した厚さ3 μmのものです。商業生産では、Schottがダウンドロー法で厚さ20 μmのシートを製造しており、精密加工メーカーは最薄12.5 μmのウェハーを製造しています。
Q: 製造方法は超薄板ガラスの強度に影響しますか?
回答を見る
はい、大きく影響します。ガラスの製造方法は表面品質に直接左右され、その表面品質が強度を決めます。ダウンドロー法とオーバーフローフュージョン法では、粗さが0.5 nm未満のファイアポリッシュ面が形成され、応力に関わるピンホール状の欠陥が少ないため、実用上の強度が大幅に高くなります。
フロートガラスのスズ接触面には約2 nmの凹凸が生じ、強度上の弱点となります。イオン交換による化学強化などの成形後処理を施すと、元の成形方法にかかわらず、強度を最大5倍まで高めることができます。
Q: 折りたたみスマートフォンでは超薄板ガラスがどのように使われていますか?
回答を見る
折りたたみスマートフォンの内側のカバーには、超薄板ガラスの層(厚さ約30 μmのUTG)が使われています。この厚さであれば、ガラスは割れることなく曲げ半径3~5 mmで曲がります。イオン交換による化学強化を施した後、UTGを接着層や保護材料の中間膜に接着しました。
Samsung Galaxy Z Foldは、傷が付きやすく、時間の経過とともに黄変するポリイミド樹脂中間膜に代えて、UTGをいち早く採用した機種のひとつです。
厚さや組成を特注した超薄板ガラスをお探しですか?
Saiwei Glassの超薄板ガラス製品を見る →本ガイドについて
本記事は、ディスプレイ、光学、電子機器向けの超薄板ガラスを製造するDongguan Saiwei Glass Co., Ltdの技術コンテンツチームが作成しました。製造データの引用元は、Schott AGおよびCorning Inc.の公開レポートと、査読済みのガラス科学論文です。市場の数値については、第三者の調査会社によるレポートを参照しています。
参考文献・出典
- ソーダ石灰ガラス:組成と特性 — Wikipedia(ガラス科学分野のコミュニティによるレビュー済み)
- ホウケイ酸ガラス — Wikipedia
- 重量制御による熱延伸を用いた超薄板ガラスの製造 — Yuanら、Sensors and Actuators A、2021年
- 超薄板ガラスの市場規模・シェア・成長レポート2031 — Mordor Intelligence
- フレキシブルOLED:概要と市場動向 — OLED-Info
- フロートガラスの製造工程 — Wikipedia
- SCHOTT D 263 T eco超薄板ガラスの仕様 — Abrisa Technologies