
Saiweiglassへのお問い合わせ


★★★★★ 非常に高い信頼性評価
産業用ガラス向け接着接合ソリューション
ガラスの光学貼合または構造接着については、用途、接着剤、ガラスの仕様および使用条件をご提示ください。基材の調達可否、表面処理、サンプル要件について、Saiwei Glassに確認をご依頼ください。
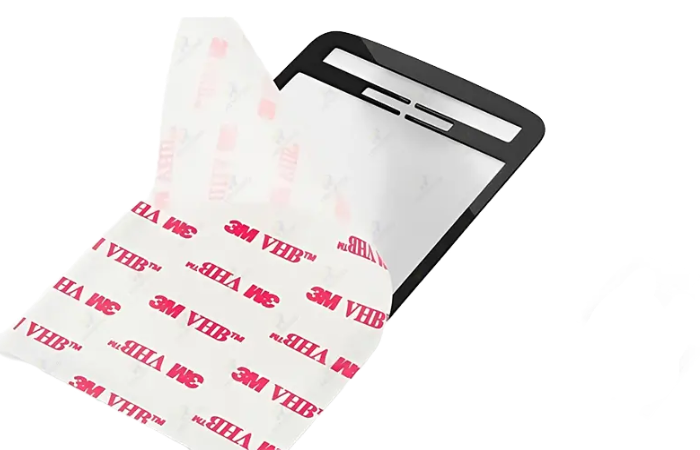
16+
ガラス加工の実績年数
5,000
生産施設面積(m²)
90+
技術専門スタッフ
>95%
UV透過率
接着接合とは:ガラス組立で重要な理由
接着接合とは、接着剤を用いて複数の表面を接合する工程で、接着剤は化学反応、溶剤の蒸発、またはエネルギーによって開始する硬化を通じて持続的な結合を形成するポリマー系化合物です。ねじ、リベット、クランプなどの機械的締結具とは異なり、接着接合では組立部の接着領域全体に荷重が均等に分散します(個々の点に集中させるのではありません)。
ガラス部品では、この違いが重要です。接着接合とは、固化して確実な結合を形成するポリマーを用いて、双方の表面を接合する工程です。ガラスは非常に高い圧縮強度を持つ一方、集中荷重には弱い材料です。ボルト接合では応力集中が生じ、それが亀裂につながることがありますが、接着接合では接着した基材全体に荷重が分散します。そのため、民生用電子機器のディスプレイから自動車用ガラス、航空宇宙構造物まで、ガラスの組立では接着接合が優先的に選ばれています。現在では、ガラスの健全性が重要な箇所で従来の溶接や締結具を用いる設計に代わり、携帯電話のカバーガラスから航空機のコックピット窓まで、さまざまな接合に接着接合が使われています。
ガラス基材における接着の仕組み
接着剤とガラス基材の間に働く表面エネルギーは、相互に依存する次の四つの仕組みによって生じます:
化学結合
接着剤の反応性官能基が、ガラス表面の水酸基と共有結合を形成します。シランカップリング剤は、この結合を促進します。
機械的かみ合わせ
接着剤が表面の微細な欠陥に流れ込み、硬化後にかみ合って固定されます。エッチングや防眩処理を施したガラスのような表面形状は、機械的かみ合わせを高めます。
拡散
分子レベルでは、接着剤のポリマー鎖が表面の分子と入り混じり、相互に入り込んだ界面層を形成します。
静電的接着
接着剤と基材の間で電子のやり取りが起こり、界面に引力が生じることで、初期粘着性と接着の長期安定性に寄与します。
表面の状態は、接着剤の濡れ性に影響します。実際に使用するガラス、コーティング、接着剤に適した洗浄方法や処理方法を確認し、代表的な部品で接着性能を評価してください。
ガラス向け接着接合技術の種類:最適な接着剤の選び方
ガラス接着の用途に適した接着剤を選ぶには、接着剤の化学組成と加硫方式を、基材の種類、使用環境、生産速度に合わせる必要があります。接合部の長期安定性を確保するには、接着剤とガラス双方の機械的特性である弾性率、破断伸び、熱膨張を理解することも不可欠です。以下に、主な接着剤系統をガラス基材で試験した場合の比較を示します。
| 接着剤の種類 | 硬化方法 | 硬化時間 | 接着強度(MPa) | 光学的透明性 | 温度範囲 | 適したガラス用途 |
|---|---|---|---|---|---|---|
| UV硬化型アクリル系 | UV光(300~400 nm) | 5~30秒 | 15–25 | 優れている(光線透過率>95%) | −40~+150 °C | ディスプレイの接着、光学部品の組立、装飾ガラス |
| 二液型エポキシ系 | 化学反応 | 30分~24時間 | 20–35 | 良好(経時的に黄変する可能性あり) | −55~+180 °C | 構造接合部、ガラスと金属の接着、高荷重の組立品 |
| シリコーン | 湿気 / 熱 / UV | 数分~24時間 | 2–8 | 良好(半透明~透明) | −60~+260 °C | 自動車用ガラス、高温用パネル、柔軟性が必要な接合部 |
| OCA中間膜 | 加圧貼合 | 即時 | 5–12 | 優れている(光線透過率>99%) | −30~+80 °C | タッチパネルの組立、ディスプレイの貼合 |
| LOCA(液状OCA) | 塗布後にUV硬化 | 10~60秒 | 3–10 | 優れている(光線透過率>99%) | −30~+85 °C | 曲面ディスプレイ、特注形状、隙間の充填 |
| シアノアクリレート | 湿気による硬化開始 | 10~60秒 | 10–20 | 透明 | −30~+80 °C | 小面積の接着、試作、短時間での補修 |
| ポリウレタン | 湿気 / 二液型 | 1~24時間 | 8–18 | まずまず(琥珀色を帯びる可能性あり) | −40~+120 °C | 自動車のフロントガラス、建築用ガラス |
接着剤の系統によって、硬化速度と強度、透明性、耐環境性の得やすさの間にトレードオフがあります。実際には、接着層の透明性が必要か、組立品が温度サイクルにさらされるか、製造工程にどの程度の速度が必要かを決めれば、選択肢はすぐに明確になることが多いものです。光学的な透明性が重要なガラス同士の接着では、UV硬化型接着剤が最も一般的です。振動にさらされるガラスと金属の接合部には、柔軟性のあるエポキシ系またはシリコーン系接着剤が適しています。
最適な接着接合のためのガラス表面前処理
接着前に、選定した接着剤、ガラス、コーティングに推奨される洗浄方法と表面処理を確認し、その処理を施した代表的な部品で接着強度を評価してください。
ガラスの表面エネルギーを理解する
濡れとは、接着剤が表面に広がることを指します。使用するガラスとコーティングに適用される濡れ性の評価方法および表面前処理の合否基準を接着剤メーカーに確認し、接着試験でその基準を検証してください。
ガラス接着のための表面前処理方法
| 方法 | 処理後の表面エネルギー | 効果の持続時間 | 設備費 | 適した用途 |
|---|---|---|---|---|
| 溶剤洗浄(IPA/アセトン) | 45~50 mJ/m² | 数時間 | 低 | あらゆる接着における基本洗浄 |
| プラズマ処理 | 60~72 mJ/m² | 30~60分 | 中~高 | 生産ライン、重要な光学接着 |
| コロナ処理 | 55~65 mJ/m² | 15~30分 | 中 | 板ガラス、インライン加工 |
| シランカップリング剤 | 該当なし(化学的な架橋) | 数週間~数か月 | 低 | 接着の恒久的な強化、ガラスと金属の接着 |
| 火炎処理 | 55~68 mJ/m² | 数分 | 低 | 短時間での活性化、小型部品 |
ガラス表面を処理した後、接着まで翌朝まで待つのは、不適切な製造方法です。表面活性化によって高められた表面エネルギーは急速に低下し、プラズマ処理を施したガラスは、約1時間で処理による増加分の30パーセントを失います。処理後はできるだけ早く、理想的には30分以内に接着してください。
Saiwei Glassのコーティングが接着接合に与える影響
反射防止、防眩、防指紋の表面処理が施されている場合は、接着領域の具体的な仕上げ仕様を確認し、接着剤との適合性試験を依頼してください。
反射防止コーティング(反射防止)
SiO/TiO多層構造は、一般に接着剤との相性が良好です。接着強度はコーティングのないガラスと同程度です。
AG処理(防眩)
化学エッチングによって表面粗さが増すため、実際には接着剤との機械的かみ合わせが向上します。構造接着に有益です。
防指紋コーティング(防指紋)
フッ素ポリマー系の疎水層は、接着剤を強くはじきます。防指紋コーティングの際に接着領域をマスキングするか、コーティング後に局所的なプラズマ処理で再活性化する必要があります。
当社では日々、接着領域にコーティングを施さない特注ガラス部品の仕様を定めています。当社のCNCマシニングセンターは0.02 mmで位置を固定できるため、マスキング領域を貴社の接着治具に確実に位置合わせできます。
ガラスのUV接着:工程、性能、生産
UV接着は、電子機器、光学機器、ディスプレイの製造において、ガラス同士やガラスと金属の接合に最も広く使われている方法です。接着剤は波長300~400ナノメートルのUV光を照射するまで液状を保ち、照射後は数秒で重合して、透明で高強度の接着部を形成します。
ガラスがUV接着剤の硬化に適している理由
金属や不透明なプラスチックとは異なり、ガラスはUV光を基材から接着層へ直接透過させます。標準的なソーダ石灰ガラスは、波長365ナノメートルの光を約85~90パーセント透過します。当社のアルミノシリケートガラス製カバーガラスはUV透過率が95パーセントを超えており、接着剤層が厚い場合やUVランプの強度が低い場合でも、接着層の奥まで、より速く、より完全に硬化させることができます。
ガラス組立のUV接着工程
01
表面の前処理
接着剤メーカーが承認した洗浄方法を使用してください。実際に使用するガラスやコーティングに追加の処理が必要かを確認し、接着前に前処理後の表面を評価してください。
02
接着剤ディスペンサー
細いニードルアプリケーターまたは自動ディスペンサーシステムで、片面にUV接着剤を塗布します。ガラス同士の接着には、低粘度(~3~50 cP)の配合品(UV接着剤12-34)を使用し、セルフレベリングによって滑らかな接着層を形成します。
03
組立と位置合わせ
接着剤のオープンタイム内(通常2~10分)に部品を配置します。UV硬化型接着剤では、ランプを点灯するまで位置を調整できます。
04
UV照射
接着剤の厚さと配合に応じて、UVランプまたはLEDアレイを用い、80~120 mW/cm²の照射強度で5~30秒間硬化させます。
05
硬化後の検査
接着層の奥まで完全に硬化していること、接着層に気泡がないこと、接着剤のはみ出しが管理されていることを確認します。
照射時間とランプの位置を管理してください。接着層に対応する再現性のある測定位置で放射照度を測定し、検証済みの硬化条件が満たされていることを確認してください。ランプからの距離だけでは硬化品質を確認できません。
ガラス用途に適したUV接着剤の選び方
大半のガラス用途では、アクリル系UV接着剤が最も優れた透明性と最速の硬化特性を発揮します。温度サイクルに耐える必要がある接着部には、初期強度がわずかに低下するものの、より柔軟性の高いUV硬化型シリコーンハイブリッドが適しています。UV光と可視光で硬化が始まるアクリル系接着剤のLoctite 349などは、ガラス越しの照射で安定して硬化・接着し、数年間の使用でも透明性を維持することから、現在ではガラス同士やガラスと金属の組立における業界標準として認められています。
ガラスと金属の接着接合:異種材料への対応
ガラスと金属の接合は、両者の熱的挙動が大きく異なるため、接着用途の中でも特に難しいものといえます。ガラスの熱膨張係数は1 C当たり5~9 ppmであるのに対し、大半の金属は鋼の10 ppm/Cからアルミニウムの24 ppm/Cまでの範囲にあります。このCTEの不一致により、温度が変化すると金属とガラスの膨張量または収縮量に大きな差が生じるため、接着部はガラスの割れや接着部の剥離を起こさずに、その差を吸収する必要があります。
ガラスと金属の接合に適した接着剤の選び方
ガラスと金属の接合部では、接着剤の剛性と変位追従性の両方を考慮してください。温度サイクル下で接合部の強度を評価してください。接着剤の品種を選定する前に、材料、接合部の寸法、荷重、温度サイクルについて、接着剤メーカーに検討を依頼してください。
接合部の設計原則
接合部の形状、想定される変位、荷重、温度範囲に基づき、接着剤メーカーと協議して接着層の厚さを決定してください。生産用治工具の仕様を確定する前に、代表的なガラスと金属の接合組立品を、想定される使用条件全体にわたって評価する必要があります。
双方の表面に前処理が必要で、ガラス表面には当社の通常の洗浄・活性化手順を適用し、金属表面には一般に180~320番の研磨材による研磨後に溶剤洗浄を行い、アルミニウムの場合は酸化層による影響を防ぐため、必要に応じてプライマーを塗布します。
ガラス接着接合の産業用途
ガラスの接着接合は非常に幅広い産業で使われており、基材への要求、環境上の課題、規制要件はそれぞれ異なります。ガラス加工メーカーであるSaiweiは、各産業分野に合わせた接着対応基材を供給しています。
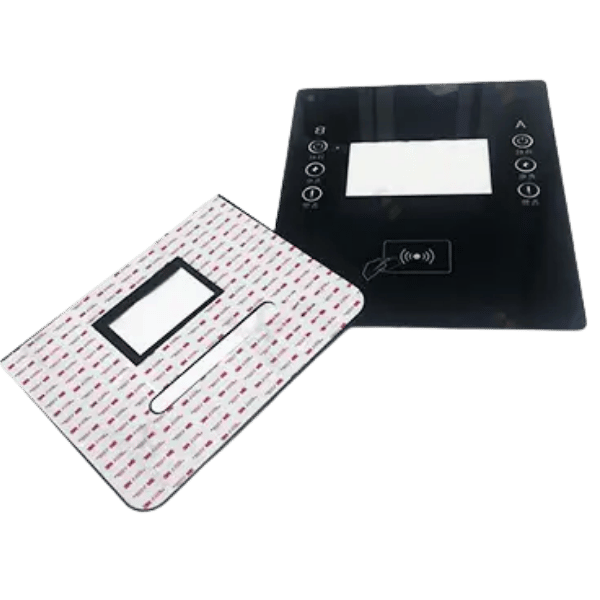
民生用電子機器 — タッチパネルとディスプレイ
OCA中間膜またはLOCA液状接着剤を用いて、カバーガラスをLCDやOLEDモジュールに接着します。高い光線透過特性と、気泡がまったくなく、透過率が99パーセントを超える接着部が求められます。Saiweiの化学強化アルミノシリケートガラスは、厚さを厳密に管理しており(0.4~2.0 mm)、スマートフォン、タブレット、ウェアラブルコンピューター機器の組立に用いる標準的な基材です。
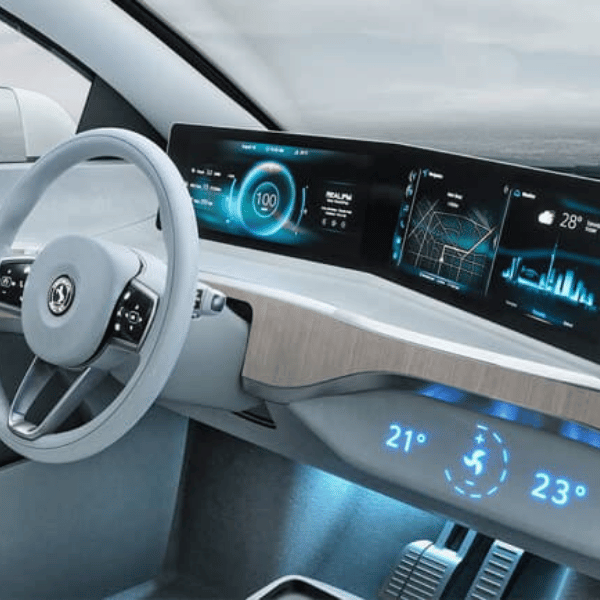
自動車 — スマートコックピットとHUD
自動車用ガラスの接着では、対象の組立品について、車両メーカーが定める温度、振動、耐候性、安全性の要件を入手してください。SAE J2527は、自動車外装材料のキセノンアークによる促進暴露について規定しています。承認された接着システムを確認し、提案される自動車向けの供給範囲と表面前処理の範囲について、Saiwei Glassに文書化を依頼してください。
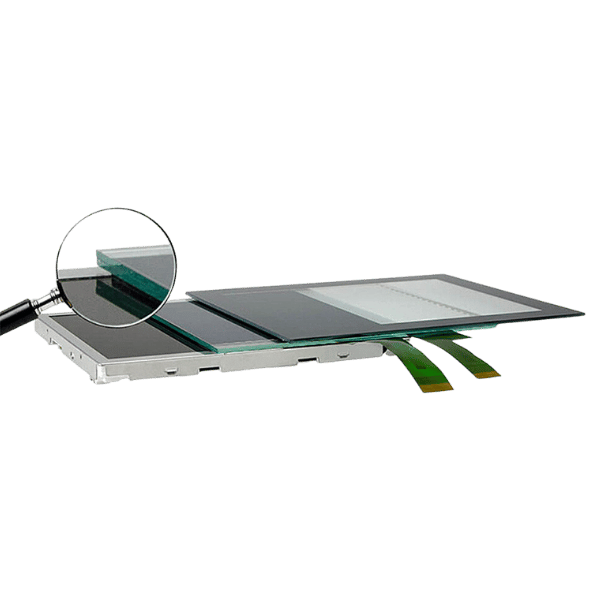
医療機器 — 診断用パネル
医療機器用ガラス組立品については、患者との接触条件、洗浄剤、消毒処理への暴露条件を定めてください。リスクマネジメントの工程の中で、その機器に必要な生物学的評価の水準を決定してください。関連する材料試験報告書を取り寄せ、実際の機器に求められる清浄度を指定してください。
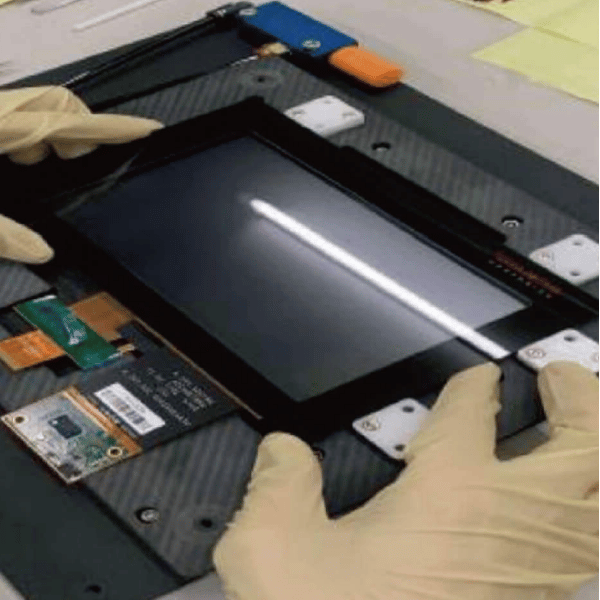
産業用制御機器 — HMIとタッチパネル
産業用制御パネルは、工場内の温度、周辺機械からの振動、薬品の飛散、24時間連続運転といった過酷な環境にさらされます。ガラスを金属やプラスチックの筐体に接着するには、産業環境に適した接着剤が必要です。当社のシルクスクリーン印刷ガラスパネルは、ベゼルとボタン表示を一体化しており、制御システムの筐体に直接接着できます。
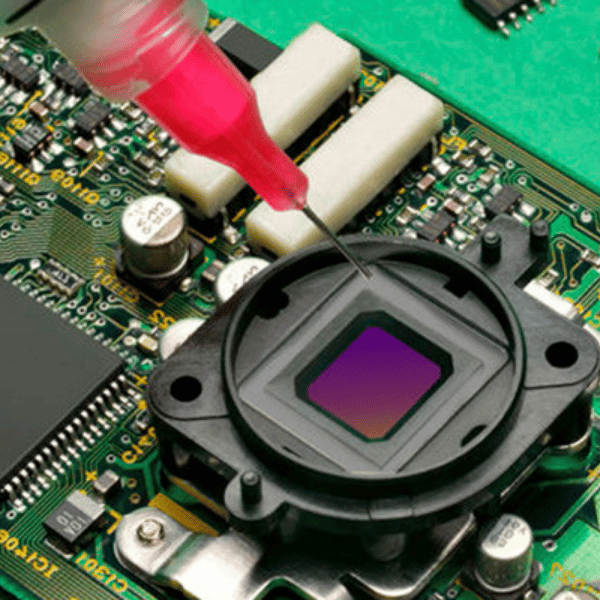
光学機器 — レンズとフィルターの組立
精密光学部品の組立には、硬化後に寸法が変化しない接着剤が必要です。わずか10マイクロメートルの位置ずれでも、光学性能に影響する可能性があります。そのため、収縮率が低く(0.5%未満)、ガラス基材との屈折率差が0.02以内のUV硬化型光学接着剤が選ばれます。Saiweiの超薄板光学ガラス部品は、平面度0.01 mmまで高精度に研削されており、光学積層体内の接着層の変化を抑えます。
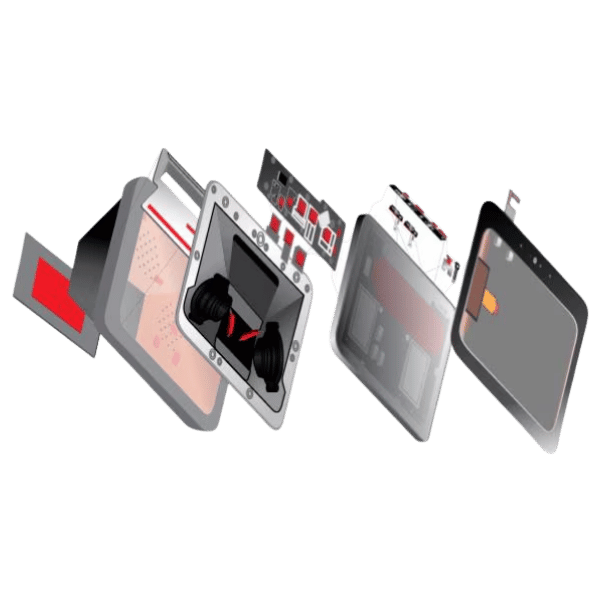
家電とスマートホーム
意匠性の高いガラスパネルは、オーブン扉の窓、レンジフード、スマートスイッチやサーモスタットの操作面に使われています。接着剤が見えない、すっきりとした外観が求められます。こうした用途では、製品の使用期間中にパネルの交換が必要になることもあるため、接着強度と将来の保守性を両立させます。感圧接着テープや取り外し可能なシリコーン接着は、民生用製品の組立に適したバランスを提供します。
ガラス部品における接着接合と機械的締結の比較
ガラス組立品の接合方法を検討する技術者は、接着接合と機械的締結のどちらが用途に適しているかを考えます。一般に、その判断は荷重のかかり方、使用環境、生産量、ガラスの種類によって決まります。
| 比較項目 | 接着接合 | 機械的締結 |
|---|---|---|
| 応力分布 | 接着面全体に均等に分散 — 脆いガラスに最適 | 締結穴に集中 — 応力集中の起点となる |
| シール性 | 接着層自体が水分、粉塵、ガスを遮断するシール材となる | 別途ガスケットまたはシール材が必要 |
| 意匠性 | 接着層が見えず、すっきりしたデザイン | 皿穴加工をしなければ金具が見える |
| 重量 | 重量の増加が最小限 | 締結具、ブラケット、スペーサーによって質量が増加 |
| 異種材料 | ガラスを金属、プラスチック、セラミック、複合材料に接着可能 | 制限あり — 適合する材質の締結具が必要 |
| 分解 | 構造用接着剤では困難、または不可能 | 取り外しと再組立が容易 |
| 温度サイクル | 選択する接着剤の柔軟性による | 長穴で膨張を吸収 |
| 生産速度 | UV接着は数秒で硬化し、穴あけ不要 | ガラスの穴あけには時間がかかり、亀裂が生じやすい |
| 耐振動性 | 接着剤層による減衰効果 | 振動で締結具が緩む可能性あり |
| コスト(大量生産) | 単位当たりのコストが低く、塗布を自動化可能 | 人件費、治具費、金具費が高い |
ガラス分野では、強化ガラスを傷めるうえにコストが高く、破損しやすい事前の穴あけ加工が不要なため、大半の産業用途で接着接合が優れています。例外は、現場での保守性(接着部を損傷せずに交換できること)が必要な用途、または接着剤の保証温度範囲を超える超高温で使用する用途だけです。
こうした多様な要求に対応するため、現在の多くの組立品は、初期組立、高さ調整、サッシの位置合わせに機械式クリップを使い、恒久的に荷重を支える接合部には構造用接着剤を併用するハイブリッド方式へと進化しています。この方式は、生産チームが好む固定・調整の作業手順を実現しながら、接着接合の性能上の利点も提供します。
光学貼合とディスプレイ用ガラスのソリューション
光学貼合は、ディスプレイパネルと保護用カバーガラスの間にある空気の隙間をなくすために開発された接着工程です。この隙間を光学的に透明な接着剤であるOCA中間膜またはLOCA液状接着剤で満たすと、接着した組立品内で内部反射を生じる二つの面がなくなり、日光下での視認性が最大400パーセント向上するとともに、コントラストも大幅に高まります。
OCAとLOCAの比較:適切な光学貼合方法の選び方
| 比較項目 | OCA(中間膜) | LOCA(液状) |
|---|---|---|
| 厚さ管理 | ±5 µm(優れている) | ±25 µm(良好) |
| 曲面への対応 | 制限あり — 平面または緩やかな曲面のみ | 優れている — あらゆる輪郭形状に沿って充填可能 |
| 気泡発生リスク | 真空貼合では低い | 中程度 — 熟練した塗布技術が必要 |
| 手直し | 加熱により剥離可能 — 手直しが容易 | 破壊して取り除く必要あり |
| 生産速度 | 速い — カット済み中間膜を貼合すれば完了 | 遅い — 塗布、位置合わせ、UV硬化が必要 |
| 特注形状 | 打ち抜き型が必要 | 型不要 — あらゆる形状に塗布可能 |
| 適した生産量 | 大量生産、標準サイズ | 少量~中量生産、特注設計 |
光学貼合用カバーガラスの要件
光学貼合されたアセンブリでは、カバーガラスがディスプレイモジュールに密着するため、その性能に直接影響します。重要なパラメータは次のとおりです:
- 光学的透明性:全光線透過率が92 パーセント超、ヘイズが0.5 パーセント未満。
- 平坦度:貼合領域全体で5 マイクロメートル未満。
- 寸法安定性:生産時には、イオン交換による化学強化を施し、600~800 MPa の圧縮応力層を備えたアルミノシリケートガラスを使用。
- 亀裂を防ぐ適切な端面仕上げ:微細な亀裂を除去するために端面を研磨。
OCAまたはLOCAによる接着では、ガラスの品種、強化処理の要件、コーティングの配置図、切り欠き部の図面をご提示ください。対応可能な加工、達成可能な公差、選定した接着剤との適合性について、Saiwei Glassに確認をご依頼ください。
ガラスの接着接合の実例:プロジェクト事例
自動車用 HMI パネル — 欧州の Tier 1 サプライヤー
課題
欧州の自動車部品サプライヤーは、車載センターコンソール用 HMI を製造するため、10.25 インチの化学強化カバーガラスをアルミニウム製ベゼルに取り付けました。このアセンブリには、40 C~+85 C の熱サイクルを1,000 回実施した後も光学特性と機械的特性を維持し、接着部に剥離が生じないことが求められました。
解決策
Saiwei は、ディスプレイ側の面に AG 処理を施したアルミノシリケートガラスを提供し、半自動の投入工程で幅0.3 mm の領域をマスキングテープで覆いました。インライン投入に向けて、アルミニウム製ベゼルの該当領域も同様に中間膜でマスキングし、熱膨張係数(CTE)の差に対応する変性シリコーン接着剤を隙間の充填に使用しました。
結果
20 パーセントの余裕に相当する1,200 回の熱サイクル後も不具合はなく、5,000 個のバッチ生産を通じて、マスキング領域の表面エネルギーは62 mJ/m でした。
医療用タッチパネル — プロジェクト計画
確認すべき要件
患者モニター用カバーガラスでは、接着した組立品が、どの消毒剤、濃度、接触時間、洗浄サイクルに耐える必要がありますか?消毒剤への暴露前後に適用されるタッチ操作性能の基準は何ですか?
協議すべき工程
どのようなガラスの品種、厚さ、コーティング、接着剤、前処理工程が提案されていますか?加工への対応可否、清浄度管理、機器の組立および消毒要件との適合性について、各供給業者に確認を依頼してください。
依頼すべき検証
指定された消毒処理への暴露前後の光学性能とタッチ操作性能の測定結果を、試験方法、消毒剤、光学積層構成、サンプル数、洗浄条件と併せて提出するよう依頼してください。接着端部の検査結果と、確認されたコーティングの不具合も含めてください。
産業用制御パネル — 工場自動化
課題
ある産業用制御機器メーカーは、工場現場のヒューマンマシンインターフェース端末向けに、ステンレス製筐体へ接着接合する7 インチの強化ガラスパネルを必要としていました。このパネルには、CNC マシニングセンターに特有の振動を受ける環境でも、IP65 の防塵・防水等級を満たすことが求められました。
解決策
Saiwei は、外周枠とボタン記号をシルクスクリーン印刷した厚さ3.0 mm の完全強化ガラスを提供しました。取り付けに使用した材料のひとつが二液型の柔軟性エポキシ接着剤で、ガラスと鋼材の間に厚さ0.25 mm の接着層を形成し、構造荷重の支持と振動減衰を両立させました。
結果
IEC 60068-2-6 に準拠し、周波数範囲10~500 Hz で振動試験を72 時間連続実施した結果、接着部に劣化は見られませんでした。IP65 のシール材は、100 回の噴霧サイクルを通じて健全な状態を維持しました。生産前にインク適合性試験を実施したことで、接着剤の硬化工程でも印刷図柄に損傷は生じませんでした。
Saiwei Glass:接着に適したガラス基材を提供するパートナー
Saiwei の創業以来、当社は接着用途の厳しい要求に応える高精度ガラス部品の供給元として、信頼を築いてきました。広東省東莞市にある5,000 SQM の当社施設では、原板ガラスの切断から化学強化、コーティング、印刷、最終検査まで、すべての工程に一貫して対応しています。
接着接合に最適化したガラス製品
カバー用アルミノシリケートガラス
カリウムイオン交換による化学強化。圧縮応力600~800 MPa。厚さ0.4~2.0 mm。光学貼合工程向けの紫外線透過率<95%。ディスプレイおよびタッチパネルの組み立てに用いる当社の標準基材です。
安全用途向け強化ガラス
熱強化処理により、標準的な徐冷ガラスの4~5 倍の耐衝撃性を備えています。ガラスの厚さ範囲は2.0~8.0 mm。ロゴ、ベゼル枠、機能表示をシルクスクリーン印刷できます。産業用機器や家電のパネルとして、金属製筐体に接着されることが多い製品です。
超薄板光学ガラス
0.15 mm までの厳しい公差に対応する研削加工。平坦度は0.01 mm 以内。接着層の均一性が機能を左右するカメラモジュール、センサー窓、光学フィルターチャンバーに適しています。
特殊コーティングガラス
接着領域をマスキングしたうえで反射防止、AG、防指紋の各コーティングを施し、接着剤との適合性を確保します。タッチ検出用および加熱ガラス用途向けの ITO 層と FTO 層。貴社の接着剤と加工工程の要件に合わせて、コーティング仕様を個別に設計します。
接着接合を支える加工能力
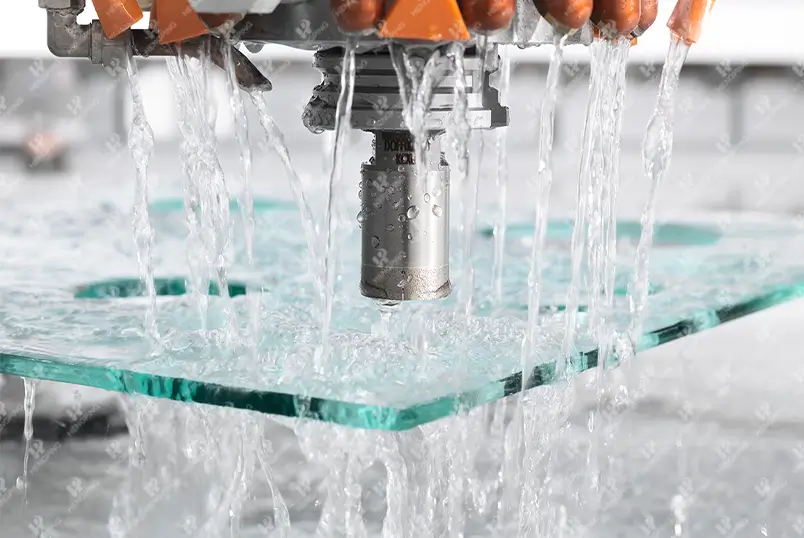
高速・高精度の CNC 加工:センサー用切り欠き、スピーカー穴、特殊形状を位置精度0.02 mm まで加工
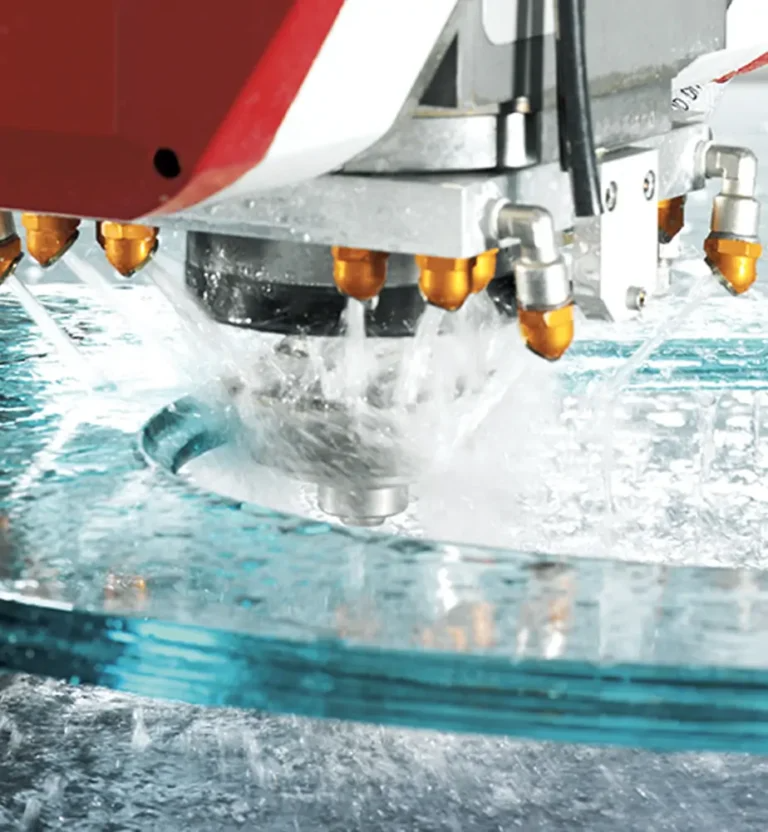
高精度・高速ウォータージェット切断:機械切断による熱応力が許容されない厚板ガラスや合わせガラスに対応
安定した高精度の端面研削:糸面取り、研磨、角度付き端面加工により、接着層の境界で微細な亀裂の起点となる箇所を除去
化学強化:接着後の製品が均一に仕上がるよう、イオン交換深さを調整
接着領域の要件:コーティングを施さない領域を特定し、マスキング、清浄度、表面前処理の要件を満たし、その適合を検証できるか確認してください。
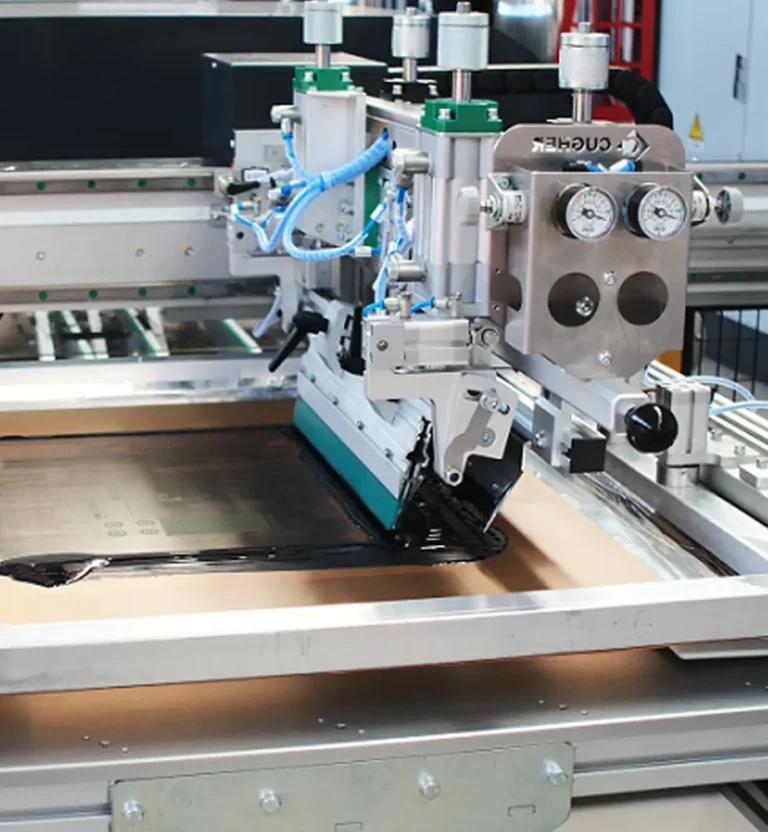
高精度シルクスクリーン印刷:接着する部品の位置に図柄を合わせ、0.05 mm までの見当精度を確保
接着品質が重要な部品の品質保証
BM-7 色彩輝度計
光線透過率の確認
表面粗さ測定機
接着面の Ra 測定
接触角測定器
表面エネルギー/濡れ性の試験
引張試験機
接着部の引き剥がし強度
塩水噴霧試験機
接着アセンブリの耐食性
落球試験機
IEC 62715 に準拠した耐衝撃性
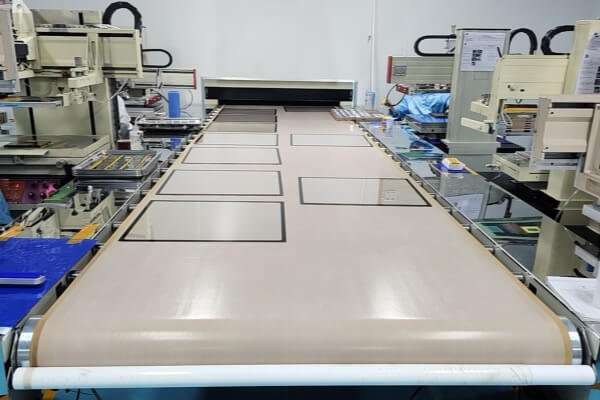
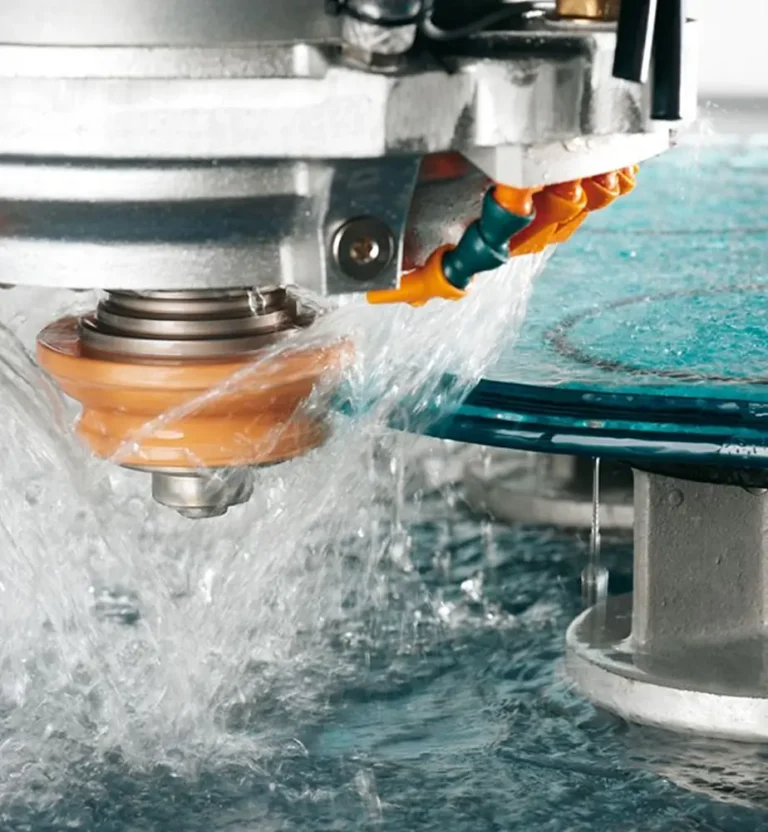
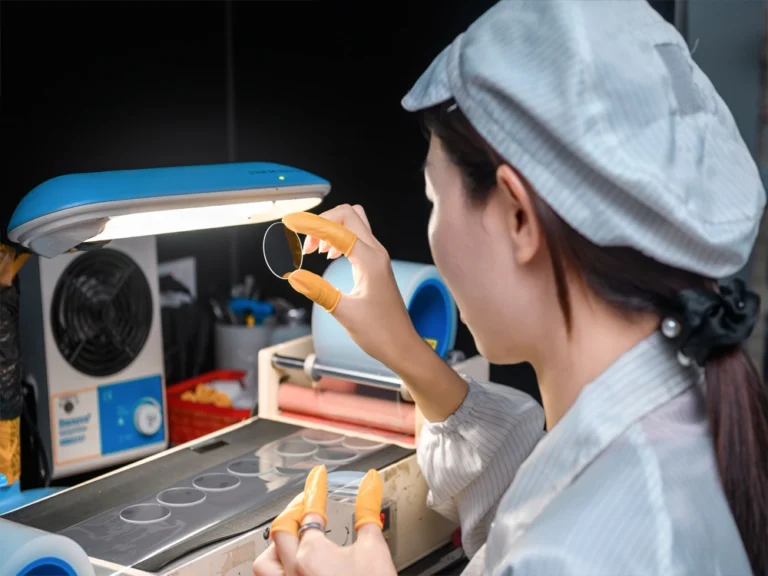
最先端の生産・加工施設
接着に適したガラス基材をお探しですか?
接着剤の種類、ガラスのサイズ、用途についてお問い合わせください。当社の材料技術チームが、貴社の用途に最適なガラス、表面処理、接着層の詳細についてご案内します。
特注ガラスの見積もりを依頼ガラスの接着接合に関するよくある質問
接着接合は永久的なものですか?
ガラスの構造接着は、その多くが永久接合を目的として設計されています。適切に硬化したエポキシ接着剤や UV 接着剤は、ガラス自体の凝集強度を上回ることが多く、接着剤が破壊する前にガラスが割れます。接着の永続性は、表面前処理の品質、接着剤の選定、使用環境によって決まります。接着剤の定格上限を超える熱が継続して加わる場合、特定の化学溶剤にさらされる場合、または紫外線による劣化が長期間続く場合には、接着部が次第に弱くなることがあります。後から分解する必要がある用途では、熱可塑性接着剤や粘着テープを使えば、ガラスを破壊せずに取り外せます。接着剤の選定で何より重要なのは、組み立て後に分解しない用途か、現場で保守を行う用途かという違いです。
UV 接着剤はガラスに使えますか?
UV 接着剤はガラスに非常によく接着し、他のどの基材よりも良好な結果が得られるとも言えます。ガラスは300~400 ナノメートルの紫外線を透過するため、ガラス越しに接着剤を硬化できます。80 mW/cm² のランプを使用した場合、硬化時間は5~30 秒です。表面を清潔に保ち、ランプとの距離を一定に維持してください。
ガラスの接着では、UV 接着剤はエポキシ接着剤と同じくらい強いですか?
ガラス基材では、UV 接着剤とエポキシ接着剤のせん断強度は同程度で、どちらも配合により15~30 MPa の範囲に収まります。UV 接着剤は数秒で硬化して透明性の高い接着層を形成するため、ディスプレイや光学用途で標準的に選ばれています。エポキシ接着剤は、より大きな隙間を確実に充填でき、150 °C を超える温度での耐久性にも優れています。実用上の目安として、透明性が重要なガラス同士の接着には UV 接着剤を選びます。熱にさらされるアセンブリでガラスと金属を接着する場合には、エポキシ接着剤を選びます。その中間に当たる用途では、量産に踏み切る前に、実際に使用する基材の組み合わせで簡単なせん断試験を行ってください。
接着接合の前に、ガラス表面をどのように前処理しますか?
適切なガラス表面の前処理は、四段階の手順で行います。はじめに、イソプロピルアルコールまたはアセトンによる溶剤洗浄で、油分や有機汚染物を除去します。次に、プラズマ処理またはコロナ処理によって、表面エネルギーを初期値の40~45 mJ/m² から60~72 mJ/m² まで高め、濡れ性を大幅に改善します。続いて、シランカップリング剤により、ガラスと接着剤の間に化学的な結合を形成できます。最後に、活性化によって高まった表面エネルギーは急速に低下するため、処理後30 分以内に接着を行う必要があります。表面前処理の省略は、ガラスアセンブリの接着部が早期に破損する最大の原因です。
高温環境でガラスと金属を接着するには、どの接着剤が適していますか?
150 °C を超える環境でガラスと金属を接着する場合、主な選択肢は変性シリコーン接着剤と耐熱エポキシ接着剤です。シリコーン接着剤は−60~+260 °C で柔軟性を維持し、ガラス(5~9 ppm/°C)と金属(10~24 ppm/°C)の熱膨張係数(CTE)の差に対応します。セラミック充填エポキシ接着剤は300 °C まで使用できますが、硬い接着部を形成するため、熱応力を抑えるには慎重な接合設計が必要です。最も重要なのは、接着剤の耐熱温度だけでなく、ガラスに亀裂を生じさせずに熱膨張の差をどれだけ吸収できるかです。
化学強化ガラスは接着接合できますか?
はい、化学強化ガラスは大半の種類の接着剤で良好に接着でき、接着アセンブリにとって利点もあります。イオン交換によって表面に圧縮応力層が形成され、接着層の応力集中による亀裂の進展を抑えます。注意点として、化学強化によってカリウムが多くなった表面では、未処理ガラスと比べて表面エネルギーがわずかに低下することがあります。接着前に短時間のプラズマ処理を行うことで、最適な濡れ性を回復できます。Saiwei Glass では、化学強化した基材に管理された表面前処理を施し、生産バッチ間で安定した接着性能を維持しています。
ガラスの表面処理は接着強度にどう影響しますか?
コーティングの種類によって、接着への影響は異なります。反射防止に用いられる SiO₂/TiO₂ の多層構造を持つ反射防止コーティングは、一般に接着剤との相性がよく、未コーティングのガラスに近い接着強度が得られます。扱いが難しいのは防指紋コーティングで、フッ素ポリマーを主成分とする疎水性の層は液体をはじくよう設計されており、接着剤も液体だからです。防指紋コーティング時に接着領域をマスキングするか、コーティング後に局所的なプラズマ処理を行って表面を再活性化します。AG 処理では逆に、つや消し仕上げを形成する化学エッチングがガラス表面を粗くするため、接着剤との機械的なかみ合いが向上することがあります。当社では、接着領域にコーティングを施さないことを標準としています。コーティング工程でその領域をマスキングし、貴社の組立担当者が接着剤を塗布する位置に、清浄で表面エネルギーの高い面を確保します。



