
Kontaktieren Sie Saiweiglass


★★★★★ Hervorragende Vertrauensbewertung
Klebelösungen für industrielle Glasanwendungen
Für optisch oder strukturell verklebtes Glas reichen Sie bitte Angaben zu Ihrer Anwendung, zum Klebstoff, zur Glasspezifikation und zu den Betriebsbedingungen ein. Lassen Sie sich von Saiwei Glass die Verfügbarkeit des Substrats, die Oberflächenbehandlungen und die Musteranforderungen bestätigen.
16+
Jahre Erfahrung in der Glasfertigung
5,000
m² Produktionsfläche
90+
Technische Fachkräfte
>95%
UV-Transmissionsgrad
Was ist eine Verklebung und warum ist sie für Glasbaugruppen wichtig?
Bei der Verklebung werden zwei oder mehr Oberflächen mit einem Klebstoff verbunden – einer polymerbasierten Verbindung, die durch chemische Reaktion, Verdunstung von Lösungsmitteln oder energieaktivierte Aushärtung eine dauerhafte Verbindung bildet. Anders als mechanische Befestigungselemente wie Schrauben, Nieten oder Klemmen verteilen Klebeverbindungen die Last gleichmäßig über den Verbindungsbereich (anstatt sie auf einzelne Punkte zu konzentrieren).
Für Glasbauteile ist dieser Unterschied entscheidend. Bei der Verklebung werden zwei Oberflächen mithilfe eines Polymers verbunden, das zu einer festen Verbindung erstarrt. Glas besitzt eine enorme Druckfestigkeit, ist jedoch gegenüber Punktlasten empfindlich. Eine Schraubverbindung erzeugt Spannungskonzentrationen, aus denen Risse entstehen können, während eine Klebeverbindung die Last im gesamten verklebten Substrat verteilt. Deshalb ist die Verklebung das bevorzugte Fügeverfahren für Glasbaugruppen – von Displays in der Unterhaltungselektronik über Fahrzeugverglasungen bis hin zu Luft- und Raumfahrtstrukturen. Heute werden damit Bauteile vom Abdeckglas für Mobiltelefone bis hin zu Flugzeug-Cockpitfenstern verbunden, als Ersatz für herkömmlichere Schweiß- und Befestigungskonstruktionen, bei denen die Unversehrtheit des Glases entscheidend ist.
Wie die Verklebung auf Glassubstraten funktioniert
Die Oberflächenenergie zwischen einem Klebstoff und einem Glassubstrat entsteht durch vier voneinander abhängige Mechanismen:
Chemische Bindung
Reaktive Gruppen des Klebstoffs bilden kovalente Bindungen mit Hydroxygruppen auf der Glasoberfläche. Silan-Haftvermittler verstärken diesen Mechanismus.
Mechanische Verankerung
Der Klebstoff fließt in mikroskopisch kleine Oberflächendefekte und verankert sich dort nach dem Aushärten. Oberflächenstrukturen, wie sie geätztes oder blendmindernd behandeltes Glas aufweist, ermöglichen eine bessere mechanische Verankerung.
Diffusion
Auf molekularer Ebene durchmischen sich Polymerketten des Klebstoffs mit Oberflächenmolekülen und bilden eine sich gegenseitig durchdringende Grenzschicht.
Elektrostatische Adhäsion
Zwischen Klebstoff und Substrat findet ein Elektronenaustausch statt, der Anziehungskräfte an der Grenzfläche erzeugt und damit die Anfangshaftung sowie die Langzeitstabilität der Verklebung unterstützt.
Der Oberflächenzustand beeinflusst die Benetzung durch den Klebstoff. Überprüfen Sie das Reinigungs- oder Behandlungsverfahren für das tatsächlich eingesetzte Glas, die Beschichtung und den Klebstoff und bewerten Sie die Leistungsfähigkeit der Verklebung an repräsentativen Bauteilen.
Klebetechnologien für Glas: den besten Klebstoff auswählen
Bei der Auswahl des richtigen Klebstoffs für eine Glasverklebung müssen die Klebstoffchemie und das Vulkanisationssystem auf den Substrattyp, die Einsatzumgebung und die Produktionsgeschwindigkeit abgestimmt werden. Auch Kenntnisse über die mechanischen Eigenschaften von Klebstoff und Glas – Elastizitätsmodul, Bruchdehnung und Wärmeausdehnung – sind unerlässlich, um eine langfristig stabile Verbindung sicherzustellen. So schneiden die wichtigsten Klebstoffgruppen bei Prüfungen mit Glassubstraten im Vergleich ab.
| Klebstofftyp | Aushärtungsverfahren | Aushärtungszeit | Klebfestigkeit (MPa) | Optische Klarheit | Temperaturbereich | Besonders geeignete Glasanwendungen |
|---|---|---|---|---|---|---|
| UV-härtender Acrylatklebstoff | UV-Licht (300–400 nm) | 5–30 Sekunden | 15–25 | Hervorragend (>95 % Transmission) | −40 bis +150 °C | Displayverklebung, optische Baugruppen, Dekorglas |
| Zweikomponenten-Epoxidharzklebstoff | Chemische Reaktion | 30 min – 24 Std. | 20–35 | Gut (kann mit der Zeit vergilben) | −55 bis +180 °C | Strukturelle Verbindungen, Glas-Metall-Verbindungen, hochbelastete Baugruppen |
| Silikon | Feuchtigkeit / Wärme / UV | Minuten – 24 Std. | 2–8 | Gut (durchscheinend bis klar) | −60 bis +260 °C | Fahrzeugverglasung, hochtemperaturbeständige Scheiben, flexible Verbindungen |
| OCA-Folie | Drucklaminierung | Sofort | 5–12 | Hervorragend (>99 % Transmission) | −30 bis +80 °C | Montage von Touchpanels, Displaylaminierung |
| LOCA (flüssiger OCA-Klebstoff) | UV-Aushärtung nach dem Dosieren | 10–60 Sekunden | 3–10 | Hervorragend (>99 % Transmission) | −30 bis +85 °C | Gebogene Displays, individuelle Formen, Spaltfüllung |
| Cyanacrylat | Feuchtigkeitsaktivierung | 10–60 Sekunden | 10–20 | Klar | −30 bis +80 °C | Kleinflächige Verklebungen, Prototypenbau, schnelle Reparaturen |
| Polyurethan | Feuchtigkeit / Zweikomponentensystem | 1–24 Std. | 8–18 | Mäßig (bernsteinfarbene Tönung möglich) | −40 bis +120 °C | Fahrzeug-Windschutzscheiben, Bauverglasung |
Die verschiedenen Klebstoffgruppen erfordern Kompromisse zwischen Geschwindigkeit, Festigkeit, Klarheit und der einfachen Erzielung von Beständigkeit gegenüber Umwelteinflüssen. In der Praxis ergibt sich die Wahl oft schnell, sobald Sie festgelegt haben, ob Ihre Klebfuge transparent sein muss, ob Ihre Baugruppe Temperaturwechseln ausgesetzt sein wird und wie schnell Ihr Fertigungsprozess ablaufen muss. Für die meisten Glas-Glas-Verklebungen, bei denen optische Transparenz entscheidend ist, werden UV-härtende Klebstoffe am häufigsten eingesetzt. Für Glas-Metall-Verbindungen, die Vibrationen ausgesetzt sind, sind flexible Epoxidharz- oder Silikonklebstoffe vorzuziehen.
Vorbereitung der Glasoberfläche für eine optimale Verklebung
Prüfen Sie vor der Verklebung die Empfehlungen zur Reinigung und Oberflächenbehandlung für den gewählten Klebstoff, das Glas und die Beschichtung und bewerten Sie die Haftfestigkeit an repräsentativen behandelten Bauteilen.
Die Oberflächenenergie von Glas verstehen
Benetzung bezeichnet das Ausbreiten des Klebstoffs auf einer Oberfläche. Fragen Sie den Klebstoffhersteller, welches Verfahren zur Beurteilung der Benetzung und welche Abnahmekriterien für die Oberflächenvorbereitung bei dem von Ihnen verwendeten Glas und der Beschichtung gelten, und überprüfen Sie diese Kriterien anhand von Klebprüfungen.
Verfahren zur Oberflächenvorbereitung für Glasverklebungen
| Verfahren | Erreichte Oberflächenenergie | Wirkungsdauer | Anlagenkosten | Besonders geeignet für |
|---|---|---|---|---|
| Lösungsmittelreinigung (IPA/Aceton) | 45–50 mJ/m² | Stunden | Niedrig | Grundreinigung für alle Verklebungen |
| Plasmabehandlung | 60–72 mJ/m² | 30–60 Minuten | Mittel bis hoch | Produktionslinien, kritische optische Verklebungen |
| Koronabehandlung | 55–65 mJ/m² | 15–30 Minuten | Mittel | Flachglasscheiben, Inline-Verarbeitung |
| Silan-Haftvermittler | Nicht anwendbar (chemische Brücke) | Wochen bis Monate | Niedrig | Dauerhafte Verbesserung der Verklebung, Glas-Metall-Verbindungen |
| Flammbehandlung | 55–68 mJ/m² | Minuten | Niedrig | Schnelle Aktivierung, kleine Bauteile |
Es ist eine falsche Vorgehensweise in der Produktion, die Glasoberfläche zu behandeln und vor dem Verkleben über Nacht zu warten. Die durch die Aktivierung erhöhte Oberflächenenergie nimmt schnell wieder ab; plasmabehandeltes Glas verliert innerhalb von etwa einer Stunde 30 Prozent der durch die Plasmabehandlung zusätzlich erzeugten Oberflächenenergie. Verkleben Sie daher so bald wie möglich, idealerweise innerhalb von 30 Minuten nach der Behandlung.
Wie Beschichtungen von Saiwei Glass die Verklebung beeinflussen
Bestätigen Sie bei entspiegelnden, blendmindernden oder fingerabdruckabweisenden Oberflächen die genaue Oberflächenausführung im Klebebereich und fordern Sie eine Prüfung der Klebstoffverträglichkeit an.
Antireflexbeschichtung (entspiegelnd)
SiO/TiO-Mehrschichtaufbauten lassen sich in der Regel besser verkleben. Die Klebfestigkeit ist mit der von unbeschichtetem Glas vergleichbar.
AG-Behandlung (blendmindernd)
Chemisches Ätzen erhöht die Oberflächenrauheit und verbessert dadurch tatsächlich die mechanische Verankerung von Klebstoffen. Vorteilhaft für strukturelle Verklebungen.
Anti-Fingerprint-Beschichtung (fingerabdruckabweisend)
Hydrophobe Schichten auf Fluorpolymerbasis weisen Klebstoffe aktiv ab. Klebebereiche müssen während der Anti-Fingerprint-Beschichtung maskiert werden, andernfalls ist nach der Beschichtung eine lokale Reaktivierung durch Plasma erforderlich.
Wir legen täglich kundenspezifische Glasbauteile mit beschichtungsfreien Klebebereichen aus. Mit unseren CNC-Bearbeitungszentren, die auf 0,02 mm genau positionieren, können wir maskierte Bereiche zuverlässig auf Ihre Klebevorrichtungen abstimmen.
UV-Verklebung von Glas: Verfahren, Leistung und Produktion
Die UV-Verklebung ist das am häufigsten eingesetzte Verfahren zur Verbindung von Glas mit Glas und Glas mit Metall in der Elektronik-, Optik- und Displayfertigung. Der Klebstoff bleibt flüssig, bis er UV-Licht mit Wellenlängen zwischen 300 und 400 Nanometern ausgesetzt wird, und polymerisiert dann innerhalb von Sekunden zu einer klaren, hochfesten Verbindung.
Warum Glas ideal für die UV-Aushärtung von Klebstoffen ist
Anders als Metalle oder undurchsichtige Kunststoffe lässt Glas UV-Licht direkt durch das Substrat bis zur Klebfuge gelangen. Herkömmliches Kalk-Natron-Glas weist bei 365 Nanometern eine Lichttransmission von etwa 85 bis 90 Prozent auf. Unser Abdeckglas aus Aluminosilikatglas erreicht eine UV-Transmission von über 95 Prozent und ermöglicht dadurch eine schnellere und vollständigere Durchhärtung – auch bei dickeren Klebstoffschichten oder UV-Lampen mit geringerer Intensität.
UV-Klebeprozess für Glasbaugruppen
01
Oberflächenvorbereitung
Verwenden Sie das vom Klebstoffhersteller freigegebene Reinigungsverfahren. Klären Sie, ob für das tatsächlich eingesetzte Glas oder die Beschichtung eine zusätzliche Behandlung erforderlich ist, und beurteilen Sie die vorbereiteten Oberflächen vor der Verklebung.
02
Klebstoffdosierer
Tragen Sie UV-Klebstoff mit einer feinen Dosiernadel oder einem automatischen Dosiersystem auf eine Oberfläche auf. Verwenden Sie für Glas-Glas-Verklebungen niedrigviskose (~3-50 cP) Formulierungen (UV-Klebstoff 12-34), die selbstnivellierend sind und eine glatte Klebfuge bilden.
03
Montage und Ausrichtung
Positionieren Sie die Bauteile innerhalb der offenen Zeit des Klebstoffs (in der Regel 2 bis 10 Minuten). UV-härtende Klebstoffe ermöglichen eine Neupositionierung, bis die Lampe eingeschaltet wird.
04
UV-Bestrahlung
Härten Sie den Klebstoff je nach Schichtdicke und Formulierung mit einer UV-Lampe oder einer LED-Anordnung bei einer Bestrahlungsstärke von 80 bis 120 mW/cm² für 5 bis 30 Sekunden aus.
05
Prüfung nach der Aushärtung
Prüfen Sie die vollständige Durchhärtung, die Blasenfreiheit der Klebfugen und den kontrollierten Klebstoffaustritt.
Kontrollieren Sie die Belichtungsdauer und die Lampenposition. Messen Sie die Bestrahlungsstärke an einer reproduzierbaren Messposition, die der Lage der Klebfuge entspricht, und stellen Sie sicher, dass die validierten Aushärtungsbedingungen eingehalten werden; der Abstand zur Lampe allein bestätigt die Aushärtungsqualität nicht.
Auswahl von UV-Klebstoffen für Glasanwendungen
UV-Klebstoffe auf Acrylatbasis bieten bei den meisten Glasanwendungen die beste Klarheit und die schnellste Aushärtung. Für Verklebungen, die Temperaturwechseln standhalten müssen, bieten UV-härtende Silikonhybride mehr Flexibilität bei leichten Abstrichen an der Anfangsfestigkeit. Produkte wie Loctite 349 – ein durch UV- und sichtbares Licht aushärtender Acrylatklebstoff – sind inzwischen anerkannte Industriestandards für Glas-Glas- und Glas-Metall-Baugruppen, da sie zuverlässig haften, durch das Glas hindurch aushärten und ihre Klarheit über einige Jahre der Nutzung bewahren.
Glas-Metall-Verklebung: unterschiedliche Werkstoffe beherrschen
Die Verbindung von Glas mit Metall ist aufgrund der großen Unterschiede im thermischen Verhalten möglicherweise die anspruchsvollste Klebeanwendung. Der Wärmeausdehnungskoeffizient von Glas liegt zwischen 5 und 9 Teilen pro Million pro °C, während er bei den meisten Metallen von 10 ppm/°C für Stahl bis 24 ppm/°C für Aluminium reicht. Diese unterschiedlichen Wärmeausdehnungskoeffizienten führen bei Temperaturänderungen zu einer deutlich unterschiedlichen Ausdehnung oder Kontraktion des Metalls gegenüber dem Glas, und die Klebeverbindung muss diese Unterschiede aufnehmen, ohne dass das Glas reißt oder sich die Verklebung löst.
Klebstoffauswahl für Glas-Metall-Verbindungen
Berücksichtigen Sie bei der Glas-Metall-Verbindung sowohl die Steifigkeit als auch die Bewegungsaufnahme des Klebstoffs. Bewerten Sie die Festigkeit der Verbindung unter dem vorgesehenen Temperaturzyklus. Lassen Sie den Klebstoffhersteller die Materialien, Fugenabmessungen, Belastungen und den Temperaturzyklus prüfen, bevor Sie die Klebstoffvariante auswählen.
Grundsätze für die Gestaltung von Klebeverbindungen
Legen Sie die Klebfugendicke gemeinsam mit dem Klebstoffhersteller anhand der Fugengeometrie, der zu erwartenden Bewegungen, der Belastungen und des Temperaturbereichs fest. Repräsentative Glas-Metall-Baugruppen sollten unter den vorgesehenen Betriebsbedingungen geprüft werden, bevor die Fertigungswerkzeuge endgültig festgelegt werden.
Beide Oberflächen müssen vorbereitet werden: Die Glasoberfläche durchläuft unser übliches Reinigungs- und Aktivierungsverfahren, während die Metalloberfläche in der Regel mit einem Schleifmittel der Körnung 180 bis 320 bearbeitet und anschließend mit Lösungsmitteln gereinigt werden muss; bei Aluminium kann zusätzlich ein Primer aufgetragen werden, um Beeinträchtigungen durch Oxidschichten zu verhindern.
Industrielle Anwendungen der Glasverklebung
Die Glasverklebung wird in einem äußerst vielfältigen Branchenspektrum eingesetzt, mit jeweils unterschiedlichen Anforderungen an Substrate, Umweltbeständigkeit und gesetzliche Vorgaben. Als Glasverarbeiter liefert Saiwei klebefertige Substrate, die auf die jeweilige Branche abgestimmt sind.
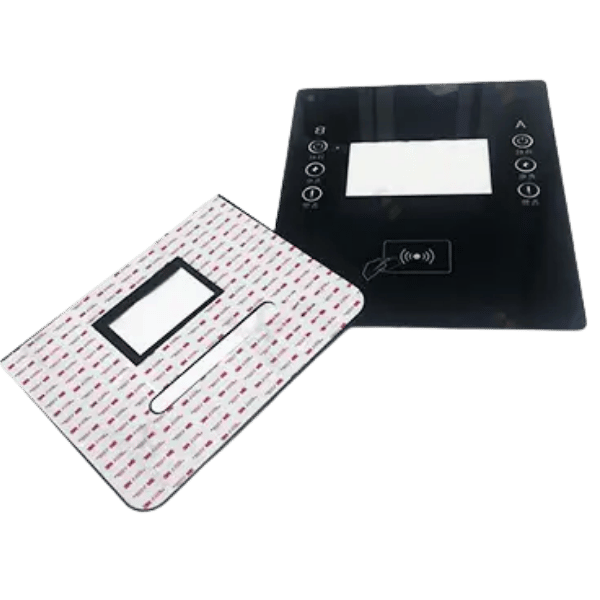
Unterhaltungselektronik – Touchpanels & Displays
Abdeckglas, das mit OCA-Folie oder LOCA-Flüssigklebstoff auf LCD- oder OLED-Module geklebt wird. Erfordert hohe optische Transmissionseigenschaften und eine vollständig blasenfreie Verklebung mit einem Transmissionsgrad von mehr als 99 Prozent. Das chemisch vorgespannte Aluminosilikatglas von Saiwei mit eng kontrollierter Dicke (0,4-2,0 mm) ist ein Standardsubstrat für die Montage von Smartphones, Tablets und tragbaren Computern.
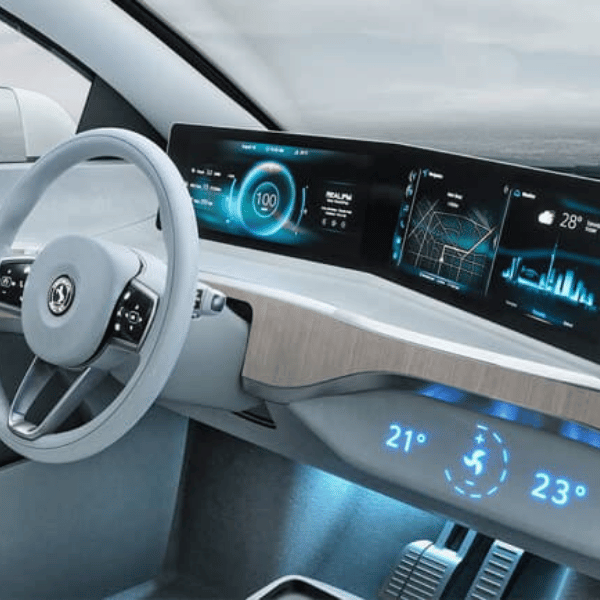
Automobilbereich – intelligente Cockpits & Head-up-Displays
Holen Sie für die Verklebung von Automobilglas die Temperatur-, Vibrations-, Bewitterungs- und Sicherheitsanforderungen des Fahrzeugherstellers für die spezifizierte Baugruppe ein. SAE J2527 beschreibt die beschleunigte Bestrahlung von Materialien für den Fahrzeugaußenbereich mit Xenonbogenlampen. Bestätigen Sie das freigegebene Klebstoffsystem und lassen Sie Saiwei Glass den vorgesehenen Lieferumfang für die Automobilanwendung sowie den Umfang der Oberflächenvorbereitung dokumentieren.
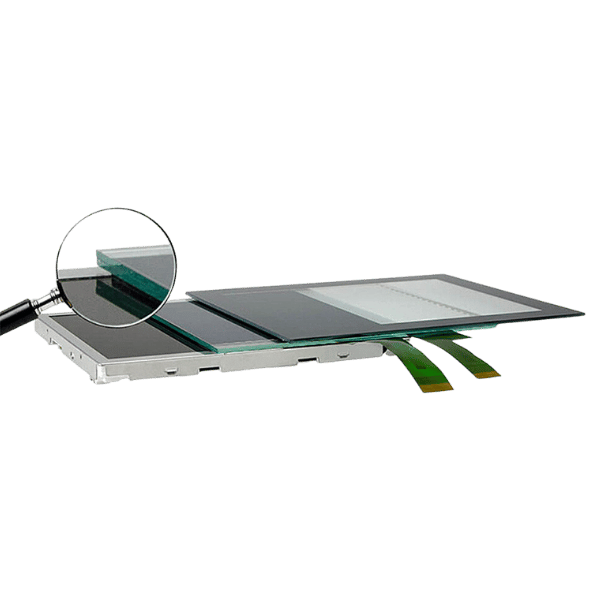
Medizinprodukte – Diagnostik-Bedienfelder
Definieren Sie für Glasbaugruppen in Medizinprodukten die Bedingungen des Patientenkontakts, die Reinigungsmittel und die Desinfektionsbelastung. Bestimmen Sie im Rahmen des Risikomanagementprozesses den Umfang der biologischen Beurteilung des Produkts. Fordern Sie relevante Materialprüfberichte an und legen Sie den erforderlichen Reinheitsgrad für das konkrete Produkt fest.
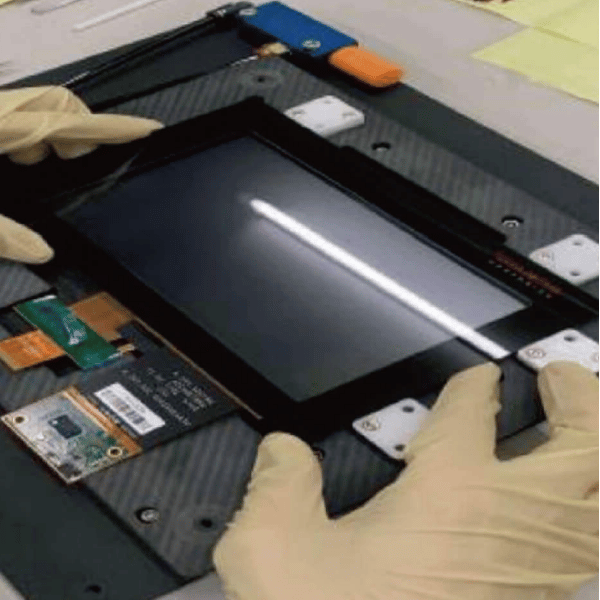
Industrielle Steuerungen – HMI & Touchpanels
Industrielle Bedienfelder sind rauen Umgebungsbedingungen ausgesetzt: Temperaturen in Produktionshallen, Vibrationen benachbarter Maschinen, Chemikalienspritzern und einem Betrieb von 24 Stunden rund um die Uhr. Die Verklebung von Glas mit Metall- oder Kunststoffgehäusen erfordert Klebstoffe, die für industrielle Umgebungen geeignet sind. Unsere im Siebdruck bedruckten Glasscheiben mit integrierten Blenden und Tastenmarkierungen sind für die direkte Verklebung mit Steuerungsgehäusen vorbereitet.
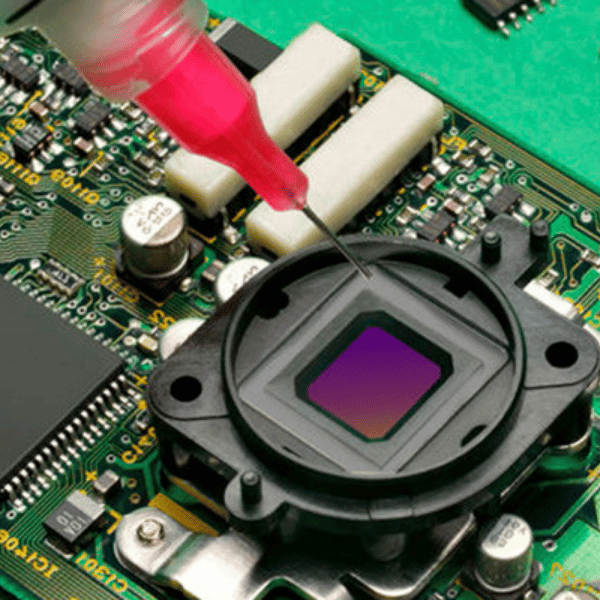
Optische Instrumente – Linsen- & Filtermontage
Optische Präzisionsbaugruppen erfordern Klebstoffe, deren Abmessungen sich nach dem Aushärten nicht verändern. Bereits eine Positionsverschiebung von 10 Mikrometern kann die optische Leistung beeinträchtigen. Hierfür werden UV-härtende optische Klebstoffe mit geringem Schrumpf (weniger als 0,5 %) ausgewählt, deren Brechungsindex um höchstens 0.02 von dem des Glassubstrats abweicht. Die ultradünnen Optikglasbauteile von Saiwei, die präzise auf eine Ebenheit von 0,01 mm geschliffen werden, verringern Veränderungen der Klebfuge in einem optischen Schichtaufbau.
Haushaltsgeräte & Smart Home
Ästhetische Glasscheiben werden für Sichtfenster von Backofentüren, Dunstabzugshauben sowie Bedienoberflächen intelligenter Schalter und Thermostate eingesetzt. Sie benötigen eine elegante Optik ohne sichtbare Klebstoffe. Bei diesen Anwendungen müssen Klebfestigkeit und spätere Wartungsmöglichkeiten gegeneinander abgewogen werden – die Scheibe muss möglicherweise im Laufe der Produktlebensdauer ausgetauscht werden. Haftklebstoffbänder und lösbare Silikonverklebungen bieten den passenden Kompromiss für die Montage von Konsumgütern.
Verklebung im Vergleich zur mechanischen Befestigung von Glasbauteilen
Ingenieure, die Fügetechniken für Glaskonstruktionen untersuchen, fragen sich, ob eine Verklebung oder eine mechanische Befestigung besser für ihre Anwendungen geeignet ist. Die übliche Abwägung hängt von der Belastungsart, den klimatischen Einsatzbedingungen, den Produktionsmengen und der Glasart ab.
| Faktor | Verklebung | Mechanische Befestigung |
|---|---|---|
| Spannungsverteilung | Gleichmäßig über den Klebebereich – ideal für sprödes Glas | An den Befestigungsbohrungen konzentriert – Spannungsspitzen |
| Abdichtung | Dichtet von sich aus gegen Feuchtigkeit, Staub und Gas ab | Separate Dichtung oder Dichtstoff erforderlich |
| Ästhetik | Unsichtbare Klebfugen, klare Gestaltung | Sichtbare Befestigungselemente, sofern sie nicht versenkt sind |
| Gewicht | Minimales Zusatzgewicht | Befestigungselemente, Halterungen und Abstandshalter erhöhen das Gewicht |
| Unterschiedliche Werkstoffe | Verbindet Glas mit Metall, Kunststoff, Keramik und Verbundwerkstoffen | Eingeschränkt – erfordert kompatible Werkstoffe für die Befestigungselemente |
| Demontage | Bei Strukturklebstoffen schwierig bis unmöglich | Einfache Demontage und erneute Montage |
| Temperaturwechsel | Abhängig von der gewählten Klebstoffflexibilität | Langlöcher ermöglichen den Ausdehnungsausgleich |
| Produktionsgeschwindigkeit | UV-Verklebungen härten in Sekunden aus; kein Bohren erforderlich | Das Bohren von Glas ist langsam und birgt Rissgefahr |
| Vibrationsbeständigkeit | Dämpfende Wirkung der Klebstoffschicht | Befestigungselemente können sich durch Vibrationen lösen |
| Kosten (bei hohen Stückzahlen) | Geringere Stückkosten, automatisiertes Dosieren | Höhere Kosten für Arbeit, Vorrichtungen und Befestigungselemente |
Bei Glas ist die Verklebung in den meisten industriellen Anwendungen überlegen, weil sie keine vorgebohrten Löcher erfordert – einen kostspieligen und bruchanfälligen Bearbeitungsschritt, der thermisch vorgespanntes Glas beschädigt. Ausnahmen sind lediglich Anwendungen, die eine Wartung vor Ort (Austausch ohne Beschädigung der Verbindung) oder einen Betrieb bei extrem hohen Temperaturen außerhalb des vom Klebstoffhersteller garantierten Bereichs erfordern.
Um diesen unterschiedlichen Anforderungen gerecht zu werden, sind viele moderne Baugruppen heute hybrid ausgeführt: Mechanische Clips dienen der Erstmontage, der Höhenausrichtung und der Ausrichtung des Flügels, während Strukturklebstoffe dauerhafte, tragende Verbindungen herstellen. Diese Kombination bietet Produktionsteams den von ihnen bevorzugten Arbeitsablauf aus Fixieren und Justieren und zugleich die Leistungsvorteile der Verklebung.
Optische Verklebung und Displayglaslösungen
Die optische Verklebung ist ein speziell entwickeltes Klebeverfahren, das den Luftspalt zwischen einem Displaypanel und seinem schützenden Abdeckglas beseitigt. Wird der Luftspalt mit einem optisch klaren Klebstoff – OCA-Folie oder flüssigem LOCA – gefüllt, entfallen in der verklebten Baugruppe zwei innen liegende reflektierende Oberflächen, wodurch sich die Ablesbarkeit bei Sonnenlicht um bis zu 400 Prozent verbessert und der Kontrast deutlich erhöht.
OCA im Vergleich zu LOCA: das richtige Verfahren für die optische Verklebung wählen
| Parameter | OCA (Folie) | LOCA (flüssig) |
|---|---|---|
| Dickenkontrolle | ±5 µm (hervorragend) | ±25 µm (gut) |
| Gekrümmte Oberflächen | Eingeschränkt – nur ebene oder leicht gekrümmte Oberflächen | Hervorragend – füllt jede Kontur aus |
| Risiko der Blasenbildung | Gering bei Vakuumlaminierung | Mäßig – erfordert fachgerechtes Dosieren |
| Nacharbeit | Unter Wärmeeinwirkung abziehbar – einfachere Nacharbeit | Nur durch Zerstörung entfernbar |
| Produktionsgeschwindigkeit | Schnell – vorgeschnittene Folie laminieren, fertig | Langsamer – dosieren, positionieren, mit UV-Licht aushärten |
| Individuelle Formen | Stanzwerkzeug erforderlich | Kein Werkzeug erforderlich – für beliebige Formen dosierbar |
| Ideale Stückzahl | Hohe Stückzahlen, Standardgrößen | Niedrige bis mittlere Stückzahlen, individuelle Ausführungen |
Anforderungen an Abdeckglas für die optische Verklebung
Da das Abdeckglas in einer optisch verklebten Baugruppe in direktem Kontakt mit dem Displaymodul steht, beeinflusst es unmittelbar dessen Leistung. Zu den entscheidenden Parametern gehören:
- Optische Transparenz: Gesamttransmission von mehr als 92 Prozent bei einem Trübungswert von weniger als 0.5 Prozent.
- Ebenheit: Abweichung von weniger als 5 Mikrometern über den gesamten Klebebereich.
- Maßhaltigkeit: während der Fertigung: durch Ionenaustausch chemisch vorgespanntes Aluminosilikatglas mit einer Druckspannungsschicht von 600 bis 800 MPa.
- Geeignete risshemmende Kanten: polierte Kanten zur Beseitigung von Mikrorissen.
Stellen Sie für die Verklebung mit OCA oder LOCA die Glassorte, die Anforderungen an die Vorspannung, den Beschichtungsplan und die Zeichnung der Ausschnitte bereit. Lassen Sie sich von Saiwei Glass die verfügbaren Bearbeitungsverfahren, die erreichbaren Toleranzen und die Verträglichkeit mit dem gewählten Klebstoff bestätigen.
Glasverklebung in der Praxis: Projektbeispiele
HMI-Bedienpanel für Fahrzeuge — europäischer Tier-1-Zulieferer
Herausforderung
Ein europäischer Automobilzulieferer brachte ein chemisch vorgespanntes 10.25-Zoll-Abdeckglas auf einer Aluminiumblende an, um eine HMI für die Mittelkonsole eines Fahrzeugs herzustellen. Nach 1.000 Temperaturzyklen von 40 °C bis +85 °C muss die Baugruppe ihre optischen und mechanischen Eigenschaften beibehalten; die Klebeverbindung darf keine Delamination aufweisen.
Lösung
Saiwei lieferte Aluminosilikatglas mit einer Anti-Glare-Behandlung auf der Displayseite, bei dem während der halbautomatischen Beschickung ein 0,3 mm breiter Bereich mit Abdeckband maskiert wurde. Für die Beschickung innerhalb der Fertigungslinie wurde der Bereich auf der Aluminiumblende mit einem ähnlichen Folienstreifen maskiert; zur Spaltfüllung kam ein modifizierter Silikonklebstoff zum Einsatz, der auf die unterschiedlichen Wärmeausdehnungskoeffizienten abgestimmt war.
Ergebnisse
Keine Ausfälle nach 1.200 Temperaturzyklen, entsprechend einer Reserve von 20 Prozent; die Oberflächenenergie im maskierten Bereich betrug bei einem Fertigungslos von 5.000 Stück 62 mJ/m.
Medizinischer Touchscreen — Projektplanung
Zu bestätigende Anforderungen
Welchen Desinfektionsmitteln, Konzentrationen, Einwirkzeiten und Reinigungszyklen muss die verklebte Baugruppe bei einem Abdeckglas für einen Patientenmonitor standhalten? Welche Kriterien für die Touchfunktion gelten vor und nach dieser Belastung?
Zu besprechendes Verfahren
Welche Glassorte, Dicke, Beschichtung, welcher Klebstoff und welches Vorbereitungsverfahren sind vorgesehen? Bitten Sie jeden Lieferanten, die Verfügbarkeit der Bearbeitungsverfahren, die Maßnahmen zur Reinheitskontrolle und die Vereinbarkeit mit den Montage- und Desinfektionsanforderungen des Geräts zu bestätigen.
Anzufordernde Validierung
Fordern Sie Messungen der optischen Eigenschaften und der Touchfunktion vor und nach der festgelegten Desinfektionsbelastung an, einschließlich Angaben zum Prüfverfahren, zum Desinfektionsmittel, zum optischen Schichtaufbau, zur Probenzahl und zu den Reinigungsbedingungen. Fügen Sie Ergebnisse der Prüfung der Kleberänder sowie Angaben zu allen beobachteten Beschichtungsschäden bei.
Industrielles Bedienpanel — Fabrikautomation
Herausforderung
Ein Unternehmen für industrielle Steuerungstechnik benötigte eine 7-Zoll-Scheibe aus Einscheibensicherheitsglas (ESG), die für ein Mensch-Maschine-Schnittstellenterminal in einer Produktionshalle mit einem Edelstahlgehäuse verklebt werden sollte. Das Panel musste die Anforderungen der Schutzart IP65 gegen das Eindringen von Staub und Wasser erfüllen und zugleich den für CNC-Bearbeitungszentren typischen Vibrationen standhalten.
Lösung
Saiwei lieferte vollständig thermisch vorgespanntes 3,0 mm dickes Glas mit im Siebdruck aufgebrachtem Rand und Tastensymbolen. Bei der Montage kam ein flexibler Zweikomponenten-Epoxidharzklebstoff zum Einsatz, der zwischen Glas und Stahl eine 0,25 mm dicke Klebfuge bildete und sowohl Lasten aufnahm als auch Vibrationen dämpfte.
Ergebnisse
Bei der Schwingungsprüfung nach IEC 60068-2-6 im Frequenzbereich von 10-500 Hz zeigte die Klebeverbindung während der 72 Stunden dauernden kontinuierlichen Prüfung keine Beeinträchtigung. Die Abdichtung gemäß IP65 blieb über 100 Sprühzyklen hinweg intakt. Dank der vor Produktionsbeginn durchgeführten Prüfung der Druckfarbenverträglichkeit blieb die Bedruckung während der Klebstoffaushärtung unbeschädigt.
Saiwei Glass: Ihr Partner für verklebungsfertige Glassubstrate
Seit der Gründung von Saiwei haben wir uns einen Ruf als zuverlässiger Anbieter präziser Glaselemente erarbeitet, die den kompromisslosen Anforderungen von Klebeanwendungen gerecht werden. Unser 5.000 Quadratmeter großer Standort in Dongguan, Guangdong bietet sämtliche Prozesse aus einer Hand: vom Zuschnitt des Rohglases über chemische Vorspannung, Beschichtung und Bedruckung bis hin zur Endprüfung.
Für die Verklebung optimierte Glasprodukte
Abdeckglas aus Aluminosilikatglas
Durch Kaliumionenaustausch chemisch vorgespannt. Druckspannung 600-800 MPa. Dicken 0,4-2,0 mm. UV-Transparenz <95% für optische Verklebungsprozesse. Unser Standardsubstrat für die Montage von Displays und Touchscreens.
Einscheibensicherheitsglas (ESG)
Thermisch vorgespannt mit einer 4-5-fach höheren Schlagbeständigkeit als herkömmliches entspanntes Glas. Glasdickenbereich 2,0-8,0 mm. Logos, Randmaskierungen und Funktionsmarkierungen lassen sich im Siebdruck aufbringen. Wird häufig für Industrie- und Gerätebedienpanels auf Metallgehäuse geklebt.
Ultradünnes Optikglas
Mit engen Toleranzen auf 0,15 mm geschliffen. Ebenheitsabweichung innerhalb von 0,01 mm. Geeignet für Kameramodule, Sensorfenster und optische Filterkammern, bei denen die Gleichmäßigkeit der Klebfuge für die Funktion entscheidend ist.
Glas mit Spezialbeschichtungen
Antireflex-, Anti-Glare- und Anti-Fingerprint-Beschichtungen mit maskierten Klebebereichen zur Gewährleistung der Klebstoffverträglichkeit. ITO- und FTO-Schichten für berührungsempfindliche und beheizte Glasanwendungen. Spezifische Beschichtungsspezifikationen, abgestimmt auf Ihren Klebstoff und Ihre Prozessanforderungen.
Bearbeitungsmöglichkeiten für die Glasverklebung
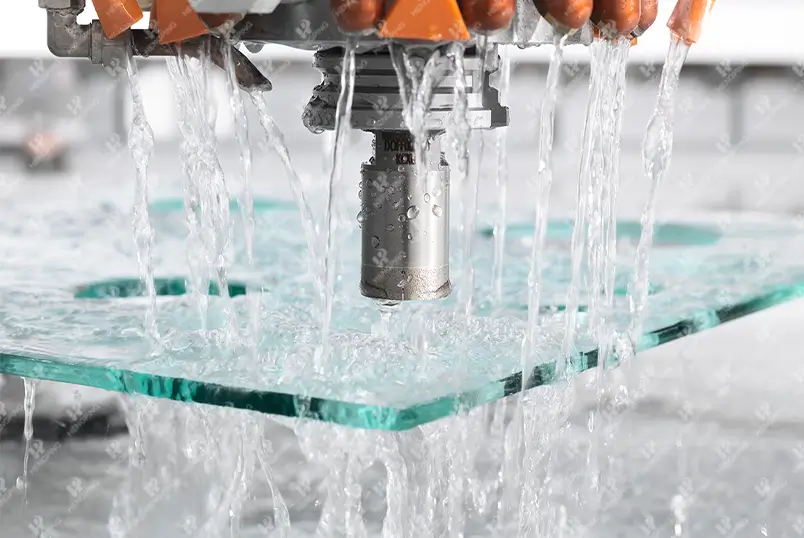
Schnelle, hochpräzise CNC-Bearbeitung: Serien von Sensorausschnitten, Lautsprecheröffnungen und außergewöhnlichen Formen mit einer Positionsgenauigkeit bis 0,02 mm
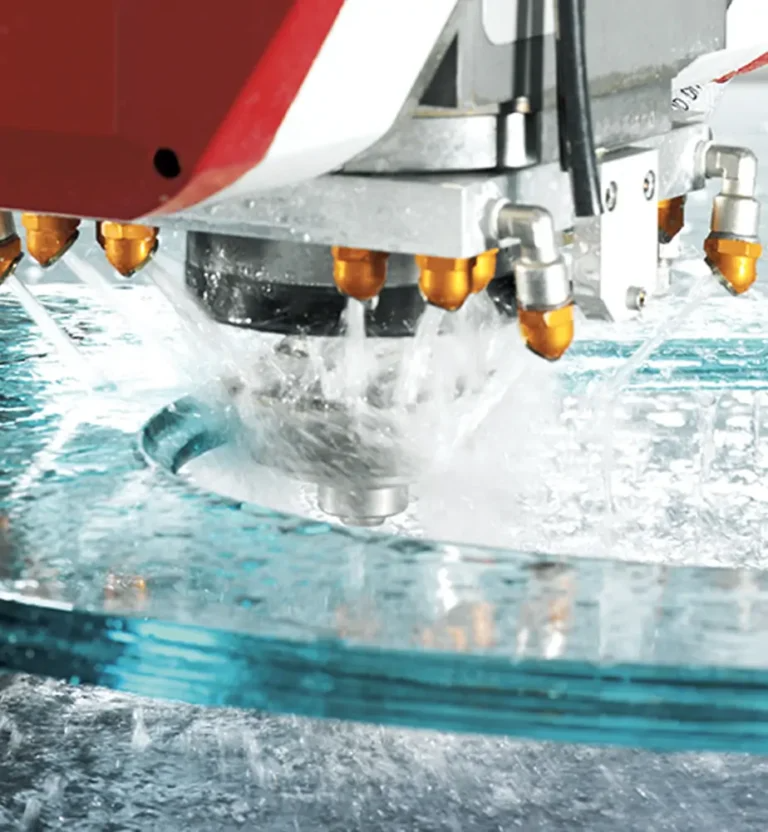
Präziser, schneller Wasserstrahlzuschnitt: Für dickes oder laminiertes Glas, bei dem die durch mechanischen Zuschnitt verursachten thermischen Spannungen nicht zulässig sind
Gleichmäßiges, hochpräzises Kantenschleifen: Gesäumte, polierte und abgeschrägte Kanten zur Beseitigung von Mikrorisskeimen am Rand der Klebfugen
Chemische Vorspannung: Abgestimmte Ionenaustauschtiefen für ein gleichmäßiges verklebtes Endprodukt
Anforderungen an den Klebebereich: benennen Sie alle beschichtungsfreien Bereiche und fragen Sie, ob die Anforderungen an Maskierung, Reinheit und Oberflächenvorbereitung erfüllt und überprüft werden können.
Hochpräziser Siebdruck: Passergenauigkeit bis 0,05 mm für Druckgrafiken, die auf die Position des verklebten Bauteils abgestimmt sind
Qualitätssicherung für Bauteile mit kritischen Klebeanforderungen
BM-7 Farb- und Leuchtdichtemessgerät
Prüfung der optischen Transmission
Oberflächenrauheitsmessgerät
Ra-Messung an Klebeflächen
Kontaktwinkelgoniometer
Prüfung der Oberflächenenergie / Benetzbarkeit
Zugprüfmaschine
Abreißfestigkeit der Klebeverbindung
Salzsprühprüfgerät
Korrosionsbeständigkeit verklebter Baugruppen
Kugelfallprüfgerät
Schlagbeständigkeit nach IEC 62715
Modernste Produktions- und Bearbeitungsstätte
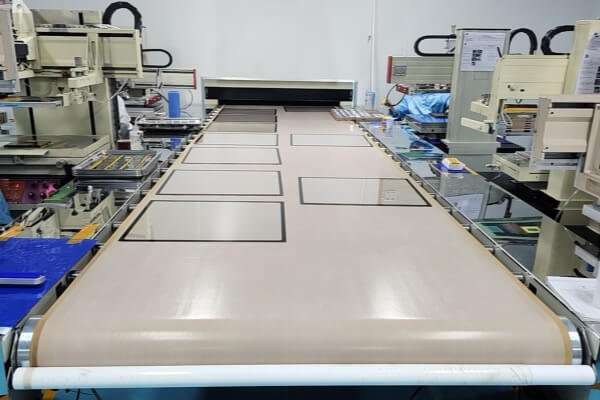
Möchten Sie verklebungsfertige Glassubstrate beziehen?
Stellen Sie uns eine Anfrage zu Ihrem Klebstofftyp, Ihrer Glasgröße und Ihrer Anwendung. Unser Team für Werkstofftechnik kann Ihnen das für Ihre Anwendung am besten geeignete Glas, die passende Oberflächenbehandlung und die Ausgestaltung der Klebfuge erläutern.
Angebot für Ihr maßgefertigtes Glas anfordernHäufig gestellte Fragen zur Glasverklebung
Ist eine Verklebung dauerhaft?
Die meisten strukturellen Klebeverbindungen auf Glas sind auf Dauerhaftigkeit ausgelegt. Ein ordnungsgemäß ausgehärteter Epoxidharz- oder UV-Klebstoff übertrifft häufig die Kohäsionsfestigkeit des Glases selbst — das Glas reißt, bevor die Klebeverbindung nachgibt. Die Dauerhaftigkeit der Verklebung hängt von der Qualität der Oberflächenvorbereitung, der Klebstoffauswahl und den Einsatzbedingungen ab. Anhaltende Hitze oberhalb der zulässigen Temperaturgrenze des Klebstoffs, bestimmte chemische Lösungsmittel oder längerfristige Schädigung durch UV-Strahlung können Klebeverbindungen mit der Zeit schwächen. Für Anwendungen, bei denen Sie Bauteile später wieder demontieren müssen, bieten thermoplastische Klebstoffe oder Haftklebebänder eine lösbare Verbindung, ohne das Glas zu zerstören. Entscheidend ist, ob Ihre Anwendung für eine einmalige Montage oder für Wartung im Einsatz vorgesehen ist — dieser Unterschied bestimmt die Klebstoffwahl mehr als alles andere.
Eignet sich UV-Klebstoff für Glas?
UV-Klebstoff eignet sich hervorragend für Glas — vermutlich besser als für jedes andere Substrat. Glas lässt UV-Licht mit Wellenlängen von 300 bis 400 Nanometern durch, sodass der Klebstoff direkt durch das Material hindurch ausgehärtet wird. Mit einer Lampe mit 80 mW/cm² dauert die Aushärtung 5 bis 30 Sekunden. Halten Sie die Oberflächen sauber und den Abstand zur Lampe konstant.
Ist UV-Klebstoff auf Glas genauso fest wie Epoxidharzklebstoff?
Auf Glassubstraten erreichen UV- und Epoxidharzklebstoffe eine vergleichbare Scherfestigkeit — beide liegen je nach Rezeptur im Bereich von 15 bis 30 MPa. UV-Klebstoffe härten innerhalb von Sekunden aus und bilden glasklare Klebfugen, weshalb sie bei Display- und Optikanwendungen die Standardwahl sind. Epoxidharzklebstoffe füllen größere Spalten zuverlässiger und sind bei Temperaturen über 150 °C beständiger. Als praktische Faustregel gilt: Wählen Sie für Glas-Glas-Verbindungen, bei denen es auf Klarheit ankommt, einen UV-Klebstoff. Wählen Sie für Glas-Metall-Verbindungen, deren Baugruppe Hitze ausgesetzt ist, einen Epoxidharzklebstoff. Führen Sie für alle dazwischenliegenden Fälle einen kurzen Scherversuch mit Ihrer tatsächlichen Substratpaarung durch, bevor Sie sich auf Produktionsmengen festlegen.
Wie bereiten Sie Glasoberflächen für die Verklebung vor?
Die fachgerechte Vorbereitung der Glasoberfläche folgt einem vierstufigen Verfahren. Zunächst werden Öle und organische Verunreinigungen durch eine Reinigung mit Isopropylalkohol oder Aceton entfernt. Anschließend erhöht eine Plasma- oder Coronabehandlung die Oberflächenenergie von einem Ausgangswert von 40–45 mJ/m² auf 60–72 mJ/m² und verbessert dadurch die Benetzung erheblich. Im dritten Schritt können Silan-Haftvermittler chemische Brücken zwischen Glas und Klebstoff bilden. Im vierten Schritt sollte die Verklebung innerhalb von 30 Minuten nach der Behandlung erfolgen, da die durch die Aktivierung erhöhte Oberflächenenergie schnell wieder abnimmt. Eine unterlassene Oberflächenvorbereitung ist die häufigste Ursache für vorzeitiges Versagen von Klebeverbindungen in Glasbaugruppen.
Welcher Klebstoff eignet sich für Glas-Metall-Verbindungen bei hohen Temperaturen?
Für Glas-Metall-Verbindungen bei Temperaturen über 150 °C kommen vor allem modifizierte Silikonklebstoffe und Hochtemperatur-Epoxidharzklebstoffe infrage. Silikonklebstoffe bleiben von −60 bis +260 °C flexibel und gleichen die unterschiedlichen Wärmeausdehnungskoeffizienten von Glas (5–9 ppm/°C) und Metallen (10–24 ppm/°C) aus. Keramisch gefüllte Epoxidharzklebstoffe sind bis 300 °C einsetzbar, bilden jedoch starre Verbindungen, die eine sorgfältige Auslegung der Klebfuge zur Beherrschung thermischer Spannungen erfordern. Entscheidend ist neben der zulässigen Einsatztemperatur des Klebstoffs vor allem, wie gut er unterschiedliche Ausdehnungen aufnehmen kann, ohne Risse im Glas zu verursachen.
Lässt sich chemisch vorgespanntes Glas verkleben?
Ja, chemisch vorgespanntes Glas lässt sich mit den meisten Klebstofftypen gut verkleben und bietet sogar Vorteile für verklebte Baugruppen. Durch den Ionenaustausch entsteht an der Oberfläche eine Druckspannungsschicht, die der Rissausbreitung infolge von Spannungskonzentrationen in der Klebfuge entgegenwirkt. Beachten Sie dabei: Die durch die chemische Vorspannung kaliumreiche Oberfläche kann gegenüber unbehandeltem Glas eine geringfügig niedrigere Oberflächenenergie aufweisen. Eine kurze Plasmabehandlung vor dem Verkleben stellt die optimale Benetzbarkeit wieder her. Bei Saiwei Glass durchlaufen unsere chemisch vorgespannten Substrate eine kontrollierte Oberflächenvorbereitung, damit die Eigenschaften der Klebeverbindungen über alle Fertigungslose hinweg gleichbleiben.
Wie beeinflusst die Oberflächenbehandlung von Glas die Festigkeit der Klebeverbindung?
Jeder Beschichtungstyp beeinflusst die Verklebung auf andere Weise. Antireflexbeschichtungen — die zur Reflexionsminderung eingesetzten SiO₂/TiO₂-Mehrschichtaufbauten — sind im Allgemeinen gut mit Klebstoffen verträglich und ermöglichen Klebfestigkeiten nahe denen von unbeschichtetem Glas. Anti-Fingerprint-Beschichtungen sind anspruchsvoller: Hydrophobe Schichten auf Fluorpolymerbasis sollen Flüssigkeiten abweisen, und Klebstoffe sind Flüssigkeiten. Entweder maskieren Sie den Klebebereich beim Aufbringen der Anti-Fingerprint-Beschichtung, oder Sie behandeln ihn anschließend gezielt mit Plasma, um die Oberfläche zu reaktivieren. Anti-Glare-Behandlungen wirken anders — die chemische Ätzung, die das matte Erscheinungsbild erzeugt, raut zugleich das Glas auf und kann dadurch die mechanische Verzahnung mit Ihrem Klebstoff verbessern. In unserer Fertigung lassen wir Klebebereiche standardmäßig unbeschichtet. Wir maskieren sie während des Beschichtungsprozesses, damit Ihrem Montageteam genau dort eine saubere Oberfläche mit hoher Oberflächenenergie zur Verfügung steht, wo der Klebstoff aufgetragen wird.
Im Trend



