Kontaktieren Sie Saiweiglass



Aktualisiert im Oktober 2026
Der Lochrandabstand bei Abdeckglas ist der kleinste lichte Abstand zwischen dem Lochrand und der fertig bearbeiteten Außenkante des Glases. Das Maß von der Lochmitte zur Außenkante beschreibt etwas anderes. Prüfen Sie vor der Freigabe einer Kameraöffnung, Befestigungsbohrung oder Sensoröffnung drei Punkte: die Maßdefinition, den unter Berücksichtigung der Toleranzen kleinsten verbleibenden Glassteg und das Fertigungsverfahren, mit dem er hergestellt wird.
Eine Zeichnung kann ausreichend Platz vorsehen und dennoch offenlassen, von welcher Oberfläche aus der Lieferant messen soll. Auch eine bestandene Maßprüfung belegt nicht, dass die fertige Baugruppe den Belastungen standhält. Die folgenden Zeichnungsprüfungen behandeln diese Entscheidungen für ein maßgefertigtes Abdeckglas getrennt und enthalten ein Rechenbeispiel, dessen Maße Sie durch Ihre eigenen ersetzen können.
Kernaussage
Berechnen Sie den verbleibenden Glasquerschnitt und klären Sie anschließend mit dem Glasverarbeiter und der konstruktionsverantwortlichen Stelle, ob diese Geometrie für das festgelegte Material, Verfahren und die Baugruppe zulässig ist.
Den Lochrandabstand vom richtigen Geometriemerkmal aus messen
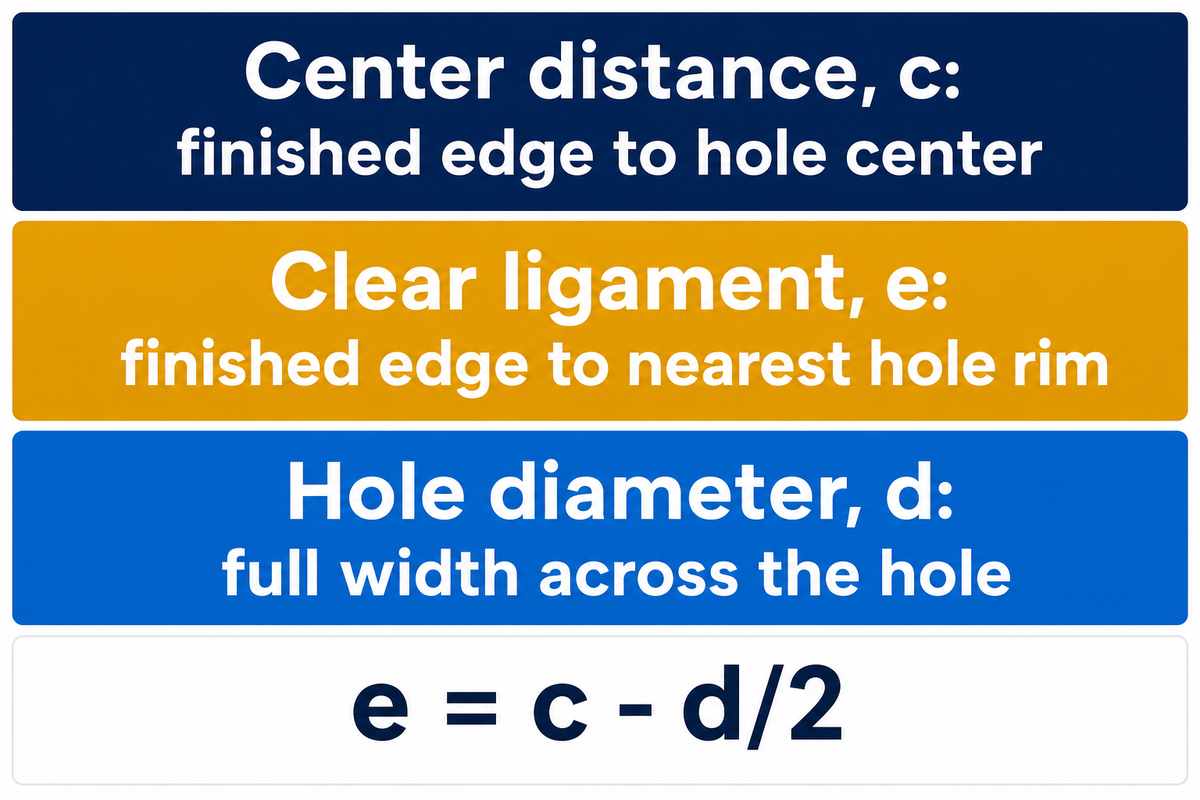
Um den Kantenabstand eines Lochs zu messen, messen Sie vom nächstgelegenen Lochrand bis zur fertigen Glaskante. Bei einem kreisförmigen Loch in einer Zeichnung wird der Abstand von der Lochmitte zur Kante gemessen. Werden diese beiden Maße verwechselt, gehen bereits vor Berücksichtigung der Toleranzen der halbe Lochdurchmesser verloren. Deshalb muss im Prüfplan das vorgesehene Messverfahren festgelegt sein.
Gemäß den Verarbeitungsrichtlinien von Viracon wird der Randabstand vom nächstgelegenen Punkt des Lochrandes aus bestimmt. Bei einem runden Loch neben einer geraden Kante ergibt sich der verbleibende Glassteg (e) aus folgender Gleichung: e = c – d/2, wobei c der senkrechte Abstand von der Lochmitte zur Außenkante und d der fertige Lochdurchmesser ist. Der Kreisradius stellt den Zusammenhang zwischen den beiden Maßen her.
Angenommen, ein Konstrukteur trägt in eine vorläufige Zeichnung einer Scheibe den Hinweis ein, dass eine Sensoröffnung „8 mm von der Kante“ entfernt ist. Der Einkäufer sendet die Zeichnung zur Angebotserstellung an den Lieferanten, der den Hinweis so auslegt, dass damit die Position der Lochmitte gemeint ist. Bei einem Lochdurchmesser von 8 mm bleiben dann 4 mm Glas stehen. War hingegen ein lichter Steg von 8 mm gemeint, muss die Lochmitte 12 mm von der Kante entfernt liegen. Werden der Durchmesser und die auf einen Bezugspunkt bezogene Koordinate der Lochmitte nicht angegeben, führt das wahrscheinlich zu Missverständnissen und Fehlern bei der Werkzeugauslegung, Prüfung und Freigabe der Muster.
Diesen Zeichnungsfehler vermeiden: Messen Sie nicht bis zum schwarz bedruckten Rand. Das Druckbild legt die Grenze des tragenden Glases nicht fest. Wenn ein Käufer ein glattes äußeres Erscheinungsbild benötigt, sollten der schwarze Rand und die tatsächliche Glaskante als getrennte Merkmale eingezeichnet werden.
Kurzangaben: nur zur Veranschaulichung der Geometrie
- 12 mm Abstand von der Lochmitte zur Außenkante
- 8 mm fertiger Lochdurchmesser
- 8 mm nominale lichte Stegbreite
- Gerade, fertig bearbeitete Kante; keine Aussage zur Freigabe der Festigkeit
Ein Mittenabstand von 12 mm und ein Durchmesser von 8 mm lassen neben einer geraden Kante einen nominellen Steg von 8 mm. Werden diese Maße ohne Definition als „Kantenabstand“ bezeichnet, sind unterschiedliche Auslegungen möglich. Tragen Sie die fertigen Glaskonturen, den Lochdurchmesser und die Messbezüge in derselben freigegebenen Zeichnung ein.
Den kleinsten verbleibenden Glassteg unter Berücksichtigung der Toleranzen berechnen
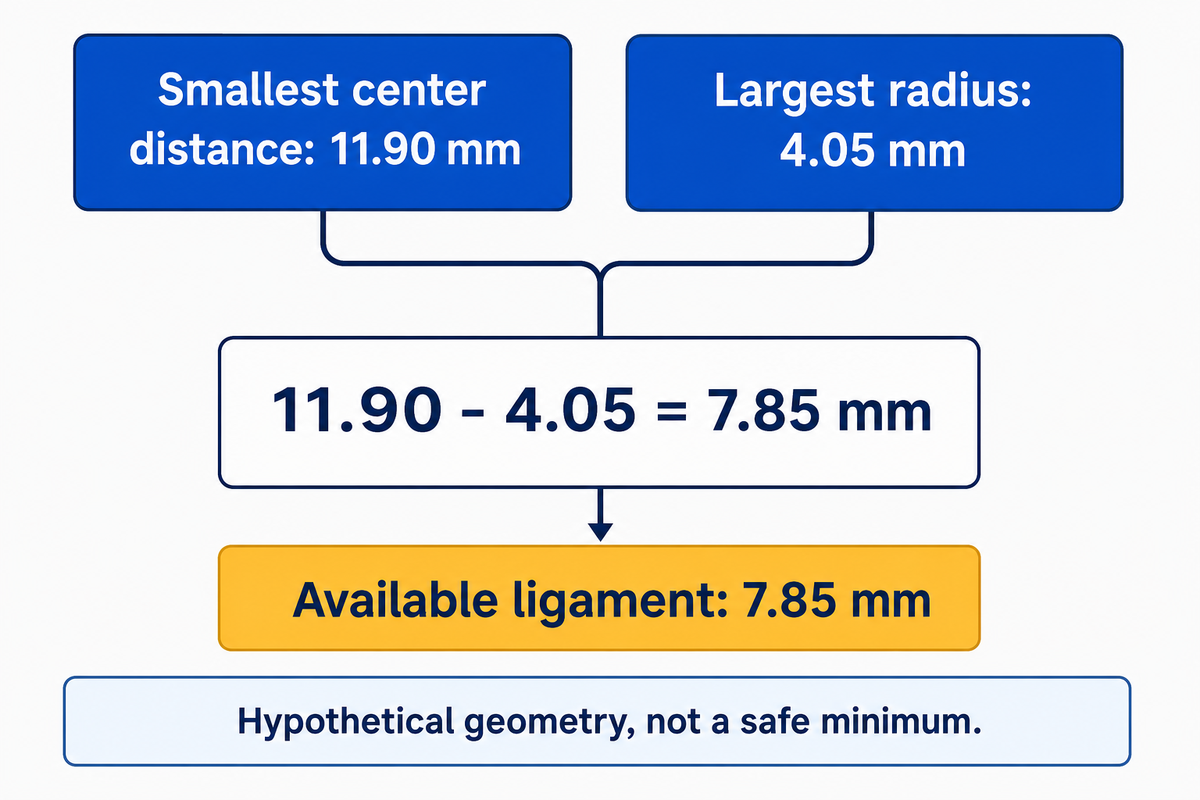
Der kleinste verfügbare Steg lässt sich anhand der ungünstigsten zulässigen Lochposition und des größten zulässigen Lochradius berechnen. Das beschreibt die Geometrie an den Toleranzgrenzen. Erst wenn für das Material, den Fertigungsprozess und die vorgesehene Baugruppe ein separater, geeigneter Mindestwert vereinbart wurde, kann die Berechnung als Abnahmekriterium dienen.
Wie wird der Kantenabstand eines Lochs im Abdeckglas berechnet?
Bei einem kreisförmigen Loch, dessen Abstand von der Lochmitte bis zur tatsächlichen fertigen geraden Glaskante gemessen wird, gilt: emin = cmin – dmax/2. Bei einer beidseitigen Positionstoleranz wird der untere Grenzwert von c verwendet, beim Durchmesser der obere Grenzwert von d. Das größte Lochmaß entspricht dem Zustand mit dem geringsten Material; deshalb kann es nicht als Höchstmaß bei maximalem Material bezeichnet werden.
Angenommen, eine Zeichnung legt c auf 12.00 ± 0,10 mm und d auf 8.00 ± 0,10 mm fest. Bei den Nennmaßen verbleiben nach 12.00 − 8.00/2 noch 8,00 mm. Bei den ungünstigsten Grenzmaßen liegt die Lochmitte 11,90 mm von der fertig bearbeiteten Außenkante entfernt, und der Lochdurchmesser beträgt 8,10 mm. Der Radius beträgt somit 4,05 mm, sodass 7,85 mm verbleiben. Ein Käufer, der ein Angebot mit einer Mindestanforderung von 8,00 mm abgleicht, würde eine Unterschreitung um 0,15 mm feststellen, obwohl die Nennmaße korrekt erscheinen. Wird die Lochmitte um 0,15 mm weiter von der Außenkante entfernt angeordnet, lässt sich diese geometrische Differenz bei unveränderten Toleranzen ausgleichen; das geänderte Merkmal müsste weiterhin hinsichtlich Fertigung und Anwendung geprüft werden.
Arbeitsblatt zur Stegberechnung mit 3 Maßen
Ein Toleranz-Arbeitsblatt unterscheidet den nominellen Steg vom kleinsten zulässigen Restglas neben einer geraden Kante.
| Feld im Arbeitsblatt | Beispieleintrag | Bedeutung oder Einschränkung |
|---|---|---|
| Abstand von der Lochmitte zur Außenkante, c | 12,00 mm | Direkt bis zur tatsächlichen fertigen geraden Kante |
| Positionstoleranz | ±0,10 mm | Beispiel einer beidseitigen Maßtoleranz, keine Positionstoleranzzone |
| Kleinster Abstand von der Lochmitte zur Außenkante | 11,90 mm | 12.00 − 0,10 mm |
| Lochdurchmesser, d | 8,00 mm | Fertiges Rundloch |
| Durchmessertoleranz | ±0,10 mm | Das größte Loch verringert die Stegbreite |
| Größter Durchmesser | 8,10 mm | 8.00 + 0,10 mm |
| Größter Radius | 4,05 mm | 8.10 ÷ 2 |
| Nomineller Steg | 8,00 mm | 12.00 − 8.00/2 |
| Verfügbarer Mindeststeg | 7,85 mm | 11.90 − 4,05 mm |
| Freigegebener Mindestwert | Den vereinbarten Wert eintragen | Erfordert gesonderte Nachweise für Verfahren und Konstruktion |
Grundlage: vom Autor berechnete Werte anhand der Definition des kürzesten Abstands zwischen Lochrand und Kante in Viracons Richtlinie für Bohrungen. Alle oben genannten Eingabewerte sind hypothetisch. Bei einem anderen Bezugssystem in der Zeichnung ist eine andere Toleranzkette erforderlich.
Wir ziehen eine Toleranz der Außenkante nicht doppelt ab. Wenn c bereits den Abstand zur tatsächlichen, fertig bearbeiteten Außenkante festlegt, ist dieser Kantenbezug im Beispiel berücksichtigt. Werden beide Merkmale von einem separaten Bezug aus positioniert, berücksichtigen Sie die zulässige relative Verschiebung. Auch eine Positionstoleranzangabe mit Durchmessersymbol muss gesondert interpretiert werden und kann den Eintrag ±0,10 mm nicht ersetzen.
Technischer Hinweis
Das Beispiel ergibt mit dem Mittenmaß von 12.00 ± 0,10 mm und dem Durchmesser von 8.00 ± 0,10 mm einen verfügbaren Mindeststeg von 7,85 mm. Diese Werte sind keine von ASTM C1422/C1422M-26 vorgeschriebenen Toleranzen. Der veröffentlichte Anwendungsbereich der Norm umfasst keine Leistung im Endgebrauch. Halten Sie deshalb die geometrische Abnahme von der Validierung der Baugruppe getrennt.
Das Ergebnis von 7,85 mm ist ein verfügbares Maß und kein allgemeingültiger Mindestabstand zwischen einem Glasloch und der Außenkante. Benötigt eine angebotene Konstruktion mehr Material, vergleichen Sie zunächst das Verschieben oder Verkleinern der Öffnung und eine Änderung der Schnittstelle, bevor Sie engere Toleranzen einkaufen. Die freigegebene Zeichnung muss angeben, welche Änderung das benötigte Material tatsächlich bereitstellt.
Regeln für Lochabstände auf das Vorspannverfahren abstimmen
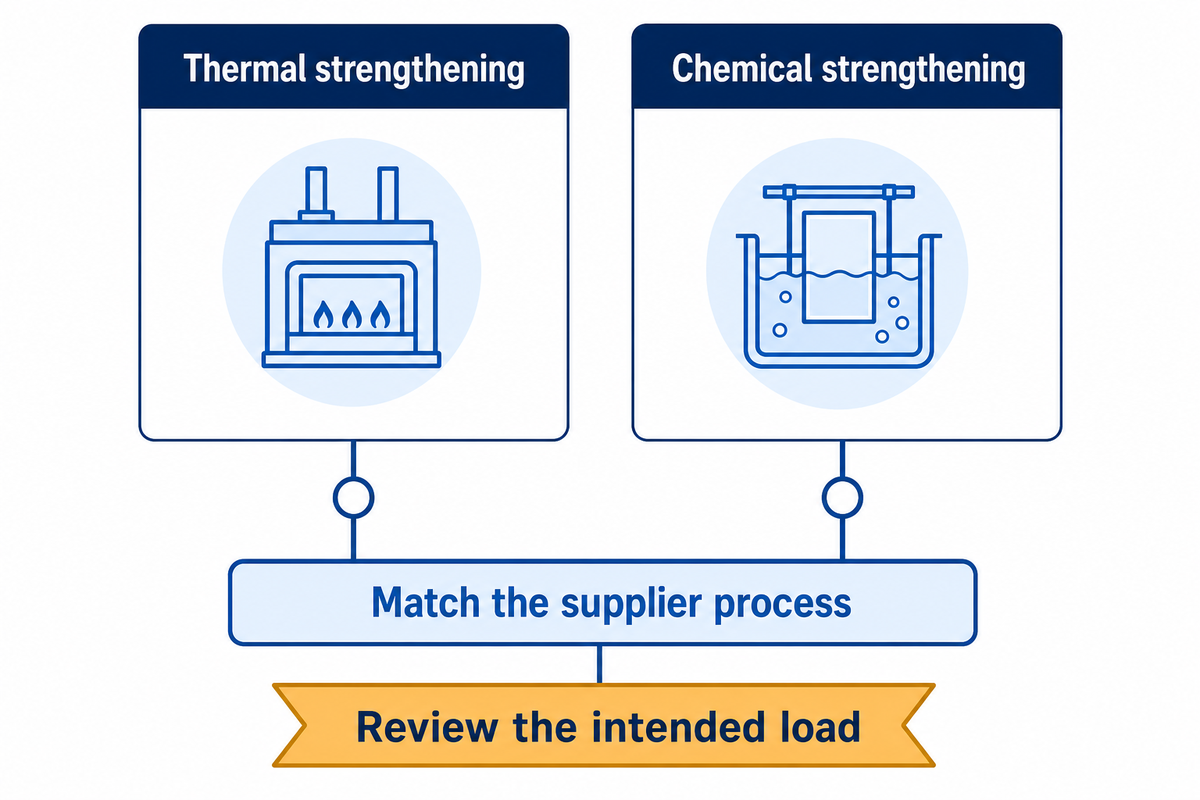
Wählen Sie die Regeln für Lochabstände passend zum tatsächlichen Vorspannverfahren und zum Fertigungsprozess des Lieferanten. Fertigungstabellen für thermisch vorgespanntes Glas können als Vergleich hilfreich sein, legen jedoch keinen allgemeingültigen Grenzwert für dünnes chemisch vorgespanntes Glas fest. Materialzusammensetzung, Dicke, Merkmalsgeometrie und vorgesehene Belastung müssen weiterhin auf das vorgeschlagene Bauteil bezogen werden.
Viracon hat als Mindestabstand vom Lochrand zur Außenkante 6 mm oder die doppelte Glasdicke angegeben, je nachdem, welcher Wert größer ist. Die separate Regel für den Abstand zwischen Löchern verwendet den größeren Wert aus 10 mm und der doppelten Dicke, und die Eckrichtlinie sieht bei einem Eckwinkel von mindestens 90° einen Abstand von der Eckspitze zum nächstgelegenen Lochrand vor, der dem 6.5-Fachen der Dicke entspricht. Diese Angaben gehören zu den Fertigungsrichtlinien dieses Lieferanten für thermisch vorgespanntes Glas.
Auch in den maßgeblichen Primärquellen wird zwischen den Verfahren unterschieden. ASTM C1048-25 behandelt im angegebenen Anwendungsbereich teilvorgespanntes und voll vorgespanntes Flachglas. ASTM C1422/C1422M-26 gilt für die chemische Vorspannung, auch bei Anwendungen in der Elektronik, und klassifiziert Produkte anhand der Oberflächendruckspannung und der Druckschichttiefe.
Ein ausführlicherer Vergleich von chemischer Vorspannung und thermischem Vorspannen zeigt, welches Verfahren in der Materialangabe aufgeführt werden sollte.
„Diese Spezifikation erhebt nicht den Anspruch, die Leistung im Endgebrauch abzudecken.“
Die Zertifizierung einer Vorspannklasse beantwortet nicht jede Frage zur Festigkeit im Lochbereich. In der Studie von Efferz, Schuler und Siebert zu randnahen Löchern unterscheiden die Autoren zwischen fertigungstechnisch erforderlichen Abständen beim thermischen Vorspannen und der Tragfestigkeit. Ihre Versuche betreffen thermisch vorgespannte Proben mit 5 mm, 8 mm und 12 mm Dicke; die Ergebnisse validieren keine Konstruktion eines dünnen, chemisch vorgespannten Abdeckglases.
Bei einer Lieferantenregel, nach der der größere Wert aus 6 mm und 2t gilt, ergibt sich bei einer Dicke von 4 mm nach dieser Regel ein Wert von 8 mm. Die Rechnung überträgt die Regel nicht auf eine andere Glasfamilie. Klären Sie vor der Freigabe eines kleineren Abstands, für welches Verfahren und durch welche Validierung der angebotene Abstand abgesichert ist.
Die Abfolge der Lochbearbeitung vor der Vorspannung planen
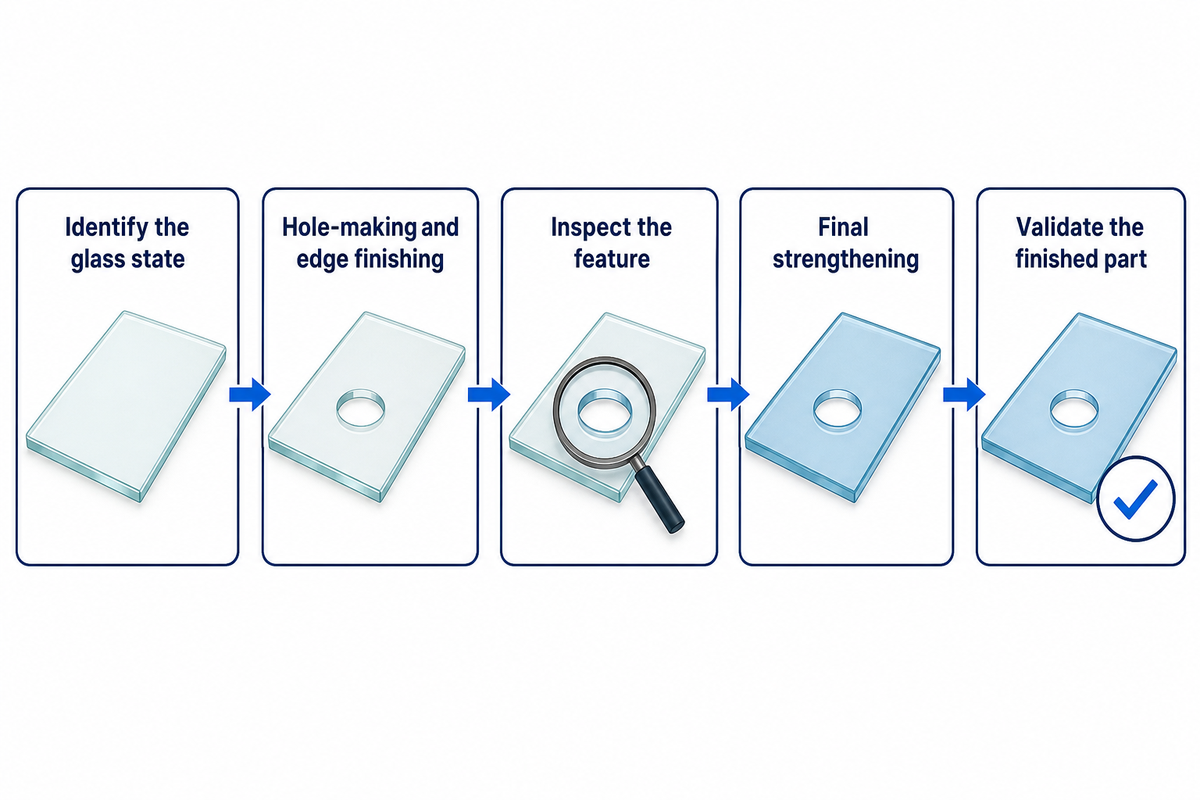
Planen Sie das übliche Glasbohren, die Kantenbearbeitung und die Merkmalsprüfung vor dem abschließenden Vorspannprozess ein. Eine nachträglich vorgesehene Öffnung kann den Lieferanten dazu zwingen, den gesamten Fertigungsablauf zu ändern, statt nur einen einzelnen Bearbeitungsschritt hinzuzufügen. Überprüfen Sie den Prozess bei der Zeichnungsprüfung, insbesondere wenn das Bauteil Beschichtungen, bedruckte Bereiche oder Klebeflächen aufweist.
Wie lässt sich ein Loch in Glas schneiden, ohne dass es bricht?
Gehen Sie bei einem industriellen Abdeckglas zunächst vom Materialzustand und einem qualifizierten Fertigungsverfahren aus. Die Zusammenfassung der ASTM C1048-25 besagt, dass Bohrungen und andere Bearbeitungsschritte vor dem thermischen Teilvorspannen oder Vorspannen ausgeführt werden. Das herkömmliche Bohren einer fertig thermisch vorgespannten Scheibe ist keine zulässige Zeichnungsänderung. Prüfen Sie den Fertigungsprozess für Abdeckglas, bevor Sie Termine für die nachgelagerte Beschichtung und Montage festlegen.
Für genauere Anforderungen sind engere Beschreibungen erforderlich. Im Patent US9481598B2 wird das Laserschneiden von vorgespanntem Glas beschrieben. Im Register ist Smart Window Inc Ltd als derzeitiger Inhaber aufgeführt; zugleich wird auf die mögliche Unrichtigkeit der Angaben hingewiesen. Ein Patent auf ein Schneidverfahren bedeutet nicht, dass ein Lieferant eine bestimmte fertige Abdeckscheibe routinemäßig bohren kann. Daraus lässt sich weder ableiten, dass SW Glass das Patent besitzt, noch dass das Unternehmen über die entsprechende Ausrüstung verfügt.
- Glaszustand bestimmen. Zusammensetzung und Angabe dazu erfassen, ob die Vorspannung bereits erfolgt ist.
- Prüfen Sie den Fertigungsablauf für das Merkmal. Vereinbaren Sie die Lochherstellung, Kantenbearbeitung und Prüfung vor der abschließenden Vorspannung.
- Fertiges Bauteil validieren. Spätere Beschichtungs-, Verklebungs- und Montagebedingungen berücksichtigen, die sich auf die Abnahme auswirken.
Wird dem Einkauf zugesichert, dass sich eine kurzfristige Änderung mit einem Laser umsetzen lässt, fordern Sie Ergebnisse für das tatsächliche Material und Merkmal an. Ein sauberer Demonstrationsschnitt ist ein hilfreicher Machbarkeitsnachweis; er klärt jedoch weder die Wiederholgenauigkeit in der Serienfertigung noch die Leistungsfähigkeit der fertigen Baugruppe.
Benachbarte Bohrungen, Langlöcher und gerundete Ecken prüfen
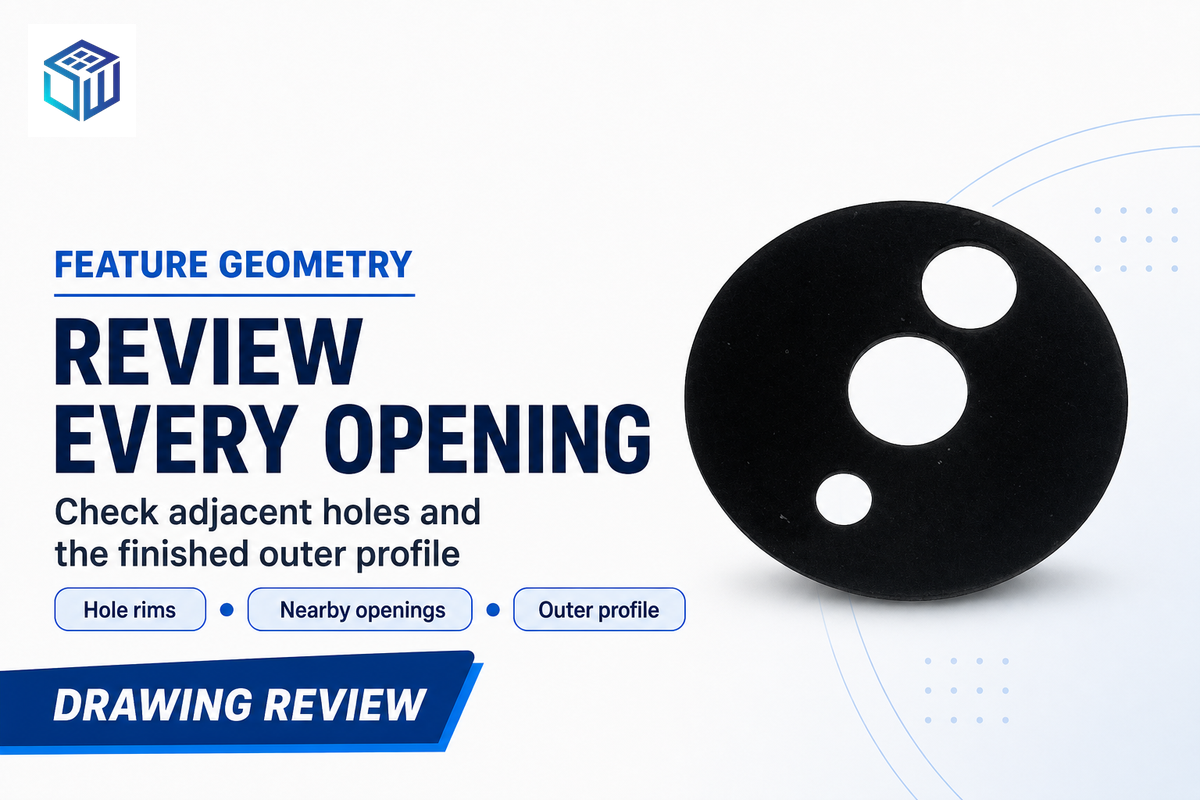
Messen Sie vor der Bewertung jedes Öffnungsmerkmals den kürzesten verbleibenden Materialsteg um die Öffnung und berücksichtigen Sie dabei benachbarte Löcher und die Außenkontur. Nicht bei jedem Merkmal, etwa einem Langloch, lässt sich der Abstand zu einer geraden Kante bestimmen. Bevor eine Ermittlung anerkannt wird, sollten geometriespezifische Prüfungen erfolgen.
Arbeitsblatt für Stege an Lochmerkmalen
Ein Geometriearbeitsblatt unterscheidet die nominale Stegbreite vom kleinsten verbleibenden Glassteg um jedes Loch oder entlang jeder Kante.
| Merkmalstyp | Zu messen oder zu prüfen | Grenzen der einfachen Formel |
|---|---|---|
| Rundes Durchgangsloch, gerade Kante | Senkrechter Abstand von der Lochmitte zur Außenkante und fertiger Durchmesser | Nur bei festgelegter Toleranzkette anwendbar |
| Zwei runde Löcher | Lochmittenabstand abzüglich beider Radien | Der Lochmittenabstand entspricht nicht der lichten Glasstegbreite |
| Loch nahe einer rechtwinkligen Ecke | Beide Kanten und der Eckbereich | Eine Messung zu nur einer Kante kann den kritischen Bereich übersehen |
| Loch nahe einer abgerundeten Außenecke | Kürzester Abstand zwischen Lochrand und Kontur | Nicht bis zu einer theoretisch scharfen Ecke messen |
| Langes Langloch | Stege auf beiden Seiten und Endradien | Ein einzelner äquivalenter Durchmesser bildet die Geometrie nicht vollständig ab |
| Rechteckige Öffnung | Seitenbreiten und Innenradien | Verhalten im Bereich der Ecke separat prüfen |
| Zum Rand hin offene Ausklinkung | Verbleibende Schenkel, Grundradius und Bearbeitungsqualität | Ein Modell für geschlossene Löcher bildet die Kerbe nicht ab |
| Loch mit Senkung oder Fase | Größte Öffnung an der Oberfläche und verbleibender Querschnitt | Die alleinige Betrachtung der zylindrischen Bohrung erfasst möglicherweise nicht das gesamte abgetragene Material |
| Öffnung in beschichtetem oder laminiertem Glas | Jede relevante Glasbegrenzung und Schichtgrenzfläche | Tinten- oder Klebstoffgrenzen sind keine Glaskanten |
Die Angaben fassen separate Richtlinien von Viracon zu Bohrungen, Ecken und nicht kreisförmigen Merkmalen zusammen und berücksichtigen die Einschränkungen der Efferz-Studie. Die Übersicht bildet die Grundlage für die Prüfung; sie legt keine Maße fest.
Ein Lieferant kann mit „Lochabstand“ den lichten Abstand zwischen den Lochrändern meinen, während die Zeichnung möglicherweise den Lochmittenabstand angibt. Klären Sie solche Abweichungen schriftlich. Liegt eine Öffnung an einer abgerundeten Ecke, bleibt die gerundete Kontur ungeprüft, wenn nur der Abstand zur geraden Seite angefragt wird; stellen Sie eine tatsächliche Zeichnung statt eines Screenshots eines Maßes bereit.
Zwei runde Löcher mit 8 mm Durchmesser und einem Mittenabstand von 12 mm lassen zwischen ihren Rändern nominell 4 mm Glas stehen. Das Beispiel zeigt den Unterschied zwischen dem Mittenabstand und der lichten Breite. Positions- und Durchmessertoleranzen können den Abstand weiter verringern. Der Lieferant muss den daraus resultierenden Steg zwischen den Löchern für das angegebene Verfahren prüfen.
Glassteg und Lochkante getrennt prüfen
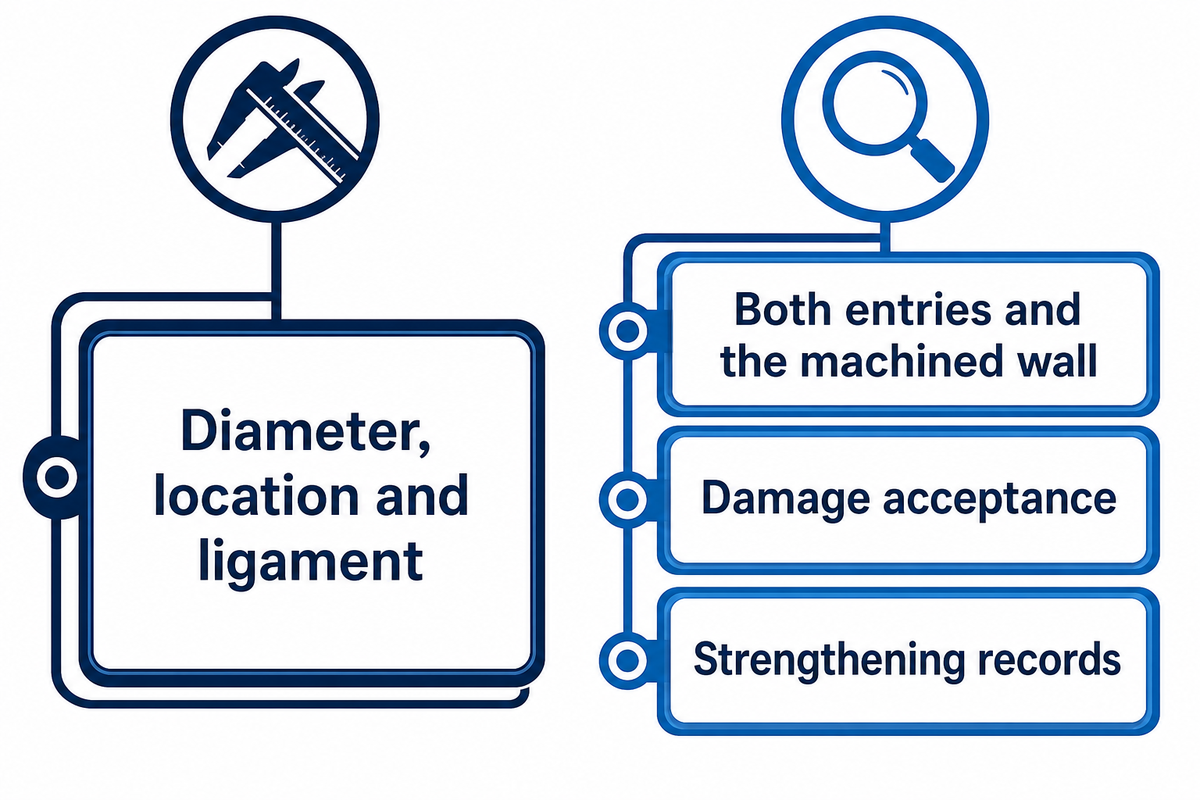
Prüfen Sie Maße und Kantenzustand als getrennte Abnahmemerkmale. Maße und Stegbreiten zeigen, ob das Bauteil geometrisch korrekt ist. Grenzwerte für Ausmuschelungen, Risse und Nachweise zum Vorspannzustand betreffen unterschiedliche Risiken, und eine enge Toleranz sollte eine definierte Qualitätsprüfung der bearbeiteten Kante nicht ersetzen.
Die Übersichtsarbeit zum Bohren von Mikrolöchern von Hof und Abou Ziki beschreibt die Rissbildung beim mechanischen Bohren, insbesondere am Bohrungsaustritt. Ein technischer Fachbeitrag von Light Conversion in Photonics Spectra erläutert, warum die Abmessungen von Durchkontaktierungen unterschiedliche Spannungszustände verbergen können. Diese Verfahren zur Herstellung von Durchkontaktierungen unterscheiden sich von der Abdeckglasfertigung, doch die Unterscheidung zwischen gemessener Größe und prozessbedingten Schäden ist hilfreich.
Das Vorspannverfahren wirft auch Fragen zum Materialzustand auf. Das Abstract der Studie von Egboiyi und Sain aus 2020 stellt einen Zusammenhang zwischen der Bruchbeständigkeit, der Tiefe des anfänglichen Fehlers und dem Spannungsprofil her. Der Lieferant sollte Nachweise zur Vorspannung und Prüfungen für die Anwendung gemäß den Anforderungen bereitstellen. Die Studie legt keinen Grenzwert für den Lochabstand zur Kante in der Zeichnung fest.
Die Mitarbeitenden sollten vereinbaren, wie die Prüfung, die Sichtkontrolle und der Umgang mit Fehlern auf beiden Seiten erfolgen sollen. Bei der Forderung des Käufers nach „keinen Ausmuschelungen“ sollte festgelegt werden, wie die Einhaltung der Anforderungen gemessen und dokumentiert wird. Die Übersicht zur Prüfung von Abdeckglas kann helfen, die übergreifende Abstimmung zu strukturieren, während die Beschaffungszeichnung die konkret vereinbarten Kriterien enthalten sollte. Die Anforderungen sollten in der Zeichnung des Käufers festgehalten werden.
- Erfassen Sie Durchmesser, Lage und Stegbreite anhand der Zeichnung.
- Prüfen Sie die Lochöffnungen auf beiden Seiten und die bearbeitete Lochwand mit dem vereinbarten Verfahren.
- Sicherstellen, dass die Kriterien für die zulässige Beschädigung und die Nachweise zur Vorspannung dem geprüften Bauteil eindeutig zugeordnet sind.
Ein Loch mit einem gemessenen Durchmesser von 8,00 mm kann die Maßanforderung erfüllen und dennoch eine gesonderte Entscheidung über die Kantenqualität erfordern. Erfassen Sie bei einem Abstand von 12,00 mm zwischen Lochmitte und Außenkante die Größe, Lage und Stegbreite sowie die vereinbarte Schadensprüfung. Ein glatter Lochrand oder ein Nennmaß garantiert nicht die endgültige Festigkeit des montierten Bauteils.
Montagebelastungen vor der Freigabe eines schmalen Glasstegs prüfen
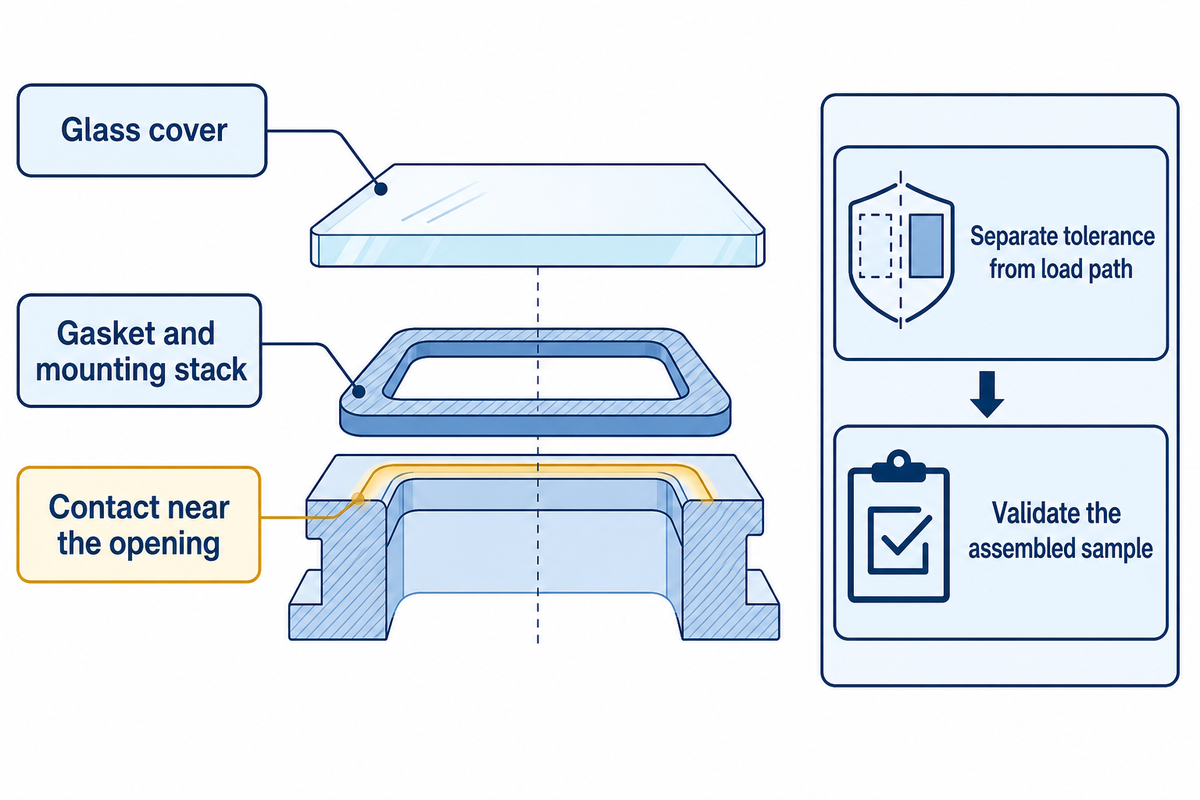
Prüfen Sie, wie die Baugruppe das Glas im Bereich der Öffnung belastet. Faktoren wie der Kontakt mit Beschlägen, die Lage der Auflager, die Vorspannkraft und Bewegungen des Gehäuses können die Belastung eines schmalen Glasstegs beeinflussen. Berücksichtigen Sie bei der Validierung die Einsatzbedingungen, insbesondere bei dauerhafter Belastung. Eine maßliche Passungsprüfung beschreibt weder die Betriebslasten noch die langfristige Zuverlässigkeit des Produkts.
Angenommen, ein Käufer gibt ein Abdeckglas frei, weil dessen Sensoröffnung bei einer Passungsprüfung auf dem Prüfstand genügend Abstand zum Gehäuseansatz hat. Anschließend vervollständigt die Fertigung die Baugruppe mit der vorgeschriebenen Dichtung und dem Befestigungselement, und der Montageaufbau bringt eine Last nahe der Öffnung auf. Die Konstruktion bevorzugt möglicherweise ein Versetzen des Ansatzes, während der Einkauf das Gehäusewerkzeug beibehalten und die Toleranz des Abstandes zum Glas einengen möchte. Diese Änderungen lösen andere Probleme. Eine geringere Maßstreuung beseitigt für sich allein keine Kontaktbelastung. Vergleichen Sie vor der Fertigung des endgültigen Bauteils die geänderte Schnittstelle und prüfen Sie ein montiertes Muster unter den vereinbarten Bedingungen. So lässt sich möglicherweise vermeiden, für Präzision zu bezahlen, die das eigentliche Problem nicht behebt.
Die Zusammenfassung der NIST-Veröffentlichung von Stephen Freiman beschreibt verzögertes Versagen infolge von Umgebungs- und Spannungseinflüssen auf das langsame Risswachstum in Glas. Sie liefert kein Verfahren zur Berechnung der Lebensdauer von Abdeckglas. Legen Sie im Validierungsplan die Umgebung und die Dauer fest, denen das Abdeckglas ausgesetzt sein wird, und beziehen Sie etwaige Anforderungen an die Stoßfestigkeit auf die geprüfte Abdeckglasbaugruppe.
- Prüfen Sie mit dem vollständigen Montageaufbau den Kontakt nahe der Öffnung.
- Unterscheiden Sie zwischen einem Toleranzproblem und einem Problem der Lasteinleitung.
- Vereinbaren Sie vor der Freigabe anwendungsrelevante Belastungs- und Umgebungsprüfungen.
Zeichnung nach Prüfung der Bearbeitbarkeit freigeben
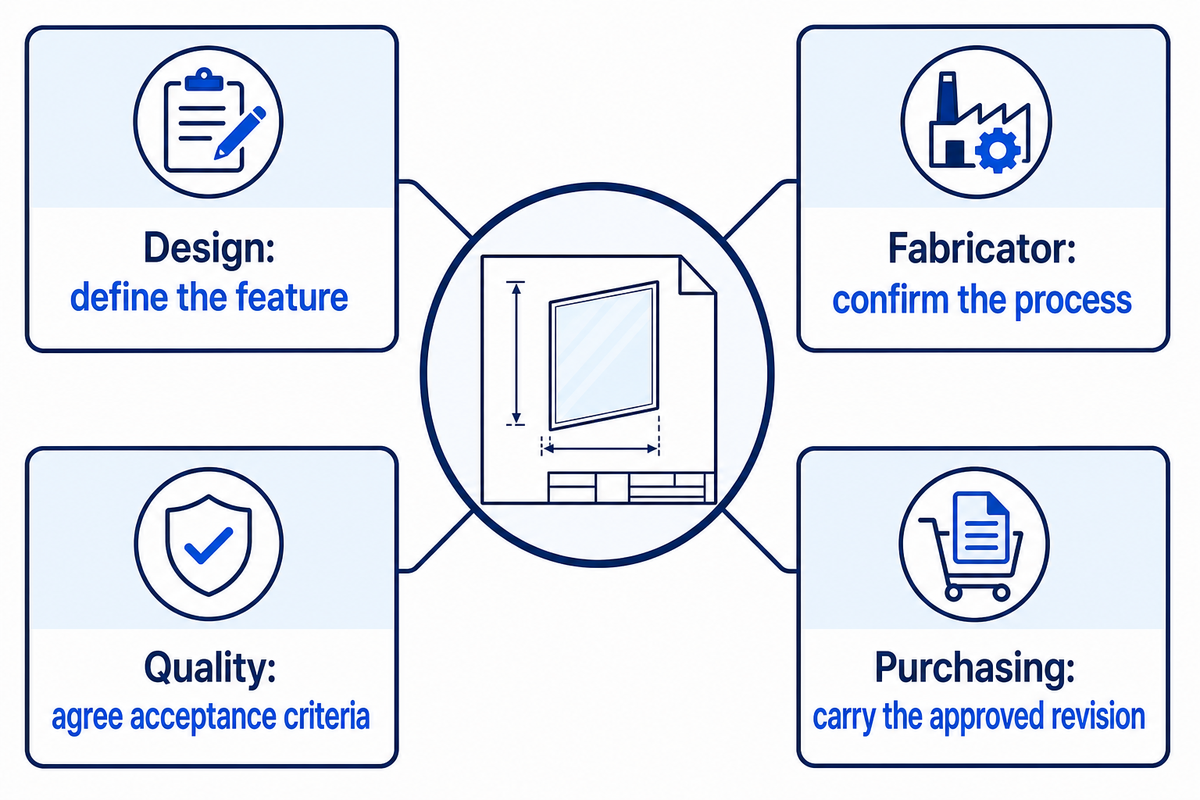
Geben Sie die Zeichnung frei, sobald sich Konstruktionsverantwortliche, Glasverarbeiter und Qualitätsteam über die Merkmalsdefinition, das realisierbare Verfahren und die Abnahmekriterien einig sind. Der Einkauf sollte diese Vereinbarung in die überarbeitete Bestellung übernehmen. Nutzen Sie die folgende Matrix, um offene Entscheidungen sichtbar zu machen, bevor aus einem Nennmaß eine verbindliche Fertigungsvorgabe wird.
Freigabematrix für Lochmerkmale
Diese Matrix ordnet jeder offenen Frage zum Lochmerkmal eine verantwortliche Person, eine Abnahmebedingung und eine nächste Maßnahme zu.
| Entscheidung | Verantwortlich für die Lieferzeit | Freigabebedingung | Falls ungeklärt |
|---|---|---|---|
| Glasbezeichnung | Konstrukteur | Zusammensetzung, Dicke und Materialzustand festgelegt | Keinen pauschalen Austausch der Glasart genehmigen |
| Messdefinition | Konstrukteur | Randbereich, Mitte und fertige Außenkontur voneinander abgegrenzt | Bezugspunkt und Bemaßungshinweise klären |
| Glassteg im ungünstigsten Fall | Maschinenbauingenieur | Toleranzkette ohne doppelte Berücksichtigung bewertet | Geometrie anpassen oder einen umsetzbaren Toleranzvorschlag einholen |
| Benachbarte Merkmale | Fertigungsingenieur | Langlöcher, Ecken und benachbarte Öffnungen geprüft | Vollständiges Profil ansehen |
| Prozessablauf | Glasverarbeiter | Lochherstellung und Nachbearbeitung auf die Vorspannung abgestimmt | Späte Änderungen an Merkmalen erneut bewerten |
| Kantenqualität | Qualitätsingenieur | Messbare Fehlerkriterien und Prüfverfahren vereinbart | Prüfung vor der Annahme von Mustern festlegen |
| Nachweis der Vorspannung | Qualitätsingenieur | Erforderliche Nachweise zum Materialzustand festgelegt | Festigkeit nicht vom Aussehen ableiten |
| Leistungsfähigkeit der Baugruppe | Verantwortlicher für die Produktkonstruktion | Relevante Belastungen, Dauer und Umgebungsbedingungen validiert | Anwendungsfreigabe offenhalten |
| Kommerzielle Freigabe | Einkäufer | Angebot, Muster und Bestellung beziehen sich auf dieselbe freigegebene Revision | Ausschlüsse vor der Produktionsfreigabe klären |
Quellengrundlage: Zusammenführung des öffentlichen Geltungsbereichs zur chemischen Vorspannung, der Bearbeitungsliteratur und des erläuterten Rechenbeispiels. Die Matrix dient als Hilfsmittel zur Zeichnungsprüfung und ersetzt keine bauteilspezifische technische Bewertung und/oder Prüfung.
Verbessern sich Preis oder Lieferzeit nur, wenn eine Anforderung gelockert wird, benennen Sie diese ausdrücklich. Ein Angebot ohne Prüfung der Glaskante ist nicht direkt mit einem Angebot vergleichbar, das diese Prüfung einschließt. Übernehmen Sie diese Entscheidungen in die umfassendere Checkliste für Abdeckglaszeichnungen, ohne hier das vollständige Angebotspaket zu wiederholen.
SW Glass bietet öffentlich kundenspezifisches Glasbohren an. Senden Sie eine freigegebene Zeichnung, Angaben zum Materialzustand und zum Zustand der vorgesehenen Baugruppe, damit die Bearbeitbarkeit Ihrer kundenspezifischen Abdeckglasspezifikation geprüft werden kann. Lassen Sie im Angebot des Lieferanten die vereinbarte Geometrie und das Verfahren sowie die noch ausstehenden Validierungsmaßnahmen aufführen.
Häufig gestellte Fragen
Kann man thermisch vorgespanntes Glas bohren?
Konventionelle Löcher sollten vor dem thermischen Vorspannen hergestellt werden.
Der öffentliche Geltungsbereich von ASTM C1048-25 umfasst Bohrungen und andere Bearbeitungsschritte vor dem Vorspannen oder thermischen Härten. Eine nachträglich eingebrachte Öffnung in einer fertigen vorgespannten Scheibe erfordert eine Fertigungsprüfung und kann ein Ersatzteil notwendig machen. Spezielle Forschung oder Patente zum Laserschneiden begründen kein übliches Bohrverfahren für Ihr Abdeckglas, dessen Lochgeometrie oder die fertige Baugruppe.
Kann man Verbundglas bohren?
Bei einer Öffnung in Verbundglas muss der vollständige Schichtaufbau geprüft werden.
Teilen Sie dem Glasverarbeiter die Glasarten, den Vorspannzustand, die Schichtdicken und die Zwischenschicht sowie die geforderte fertige Öffnung mit. Gehen Sie nicht davon aus, dass die zulässige Bearbeitung einer nicht vorgespannten Einzelscheibe auch das Bohren eines fertigen Verbundglases mit thermisch vorgespannten Einzelscheiben erlaubt. Fragen Sie, wie der vorgeschlagene Fertigungsablauf die Ausrichtung der Schichten zueinander, freiliegende Kanten der Zwischenschicht, die Abnahme hinsichtlich Schäden und die spätere Montage berücksichtigt. Eine einfache Stegberechnung für eine Einzelscheibe kann diese Fragen nicht klären.
Erlaubt dickeres Abdeckglas immer eine Bohrung näher an der Glaskante?
Eine größere Dicke erlaubt nicht automatisch einen kleineren Glassteg zwischen Bohrung und Glaskante.
Bei einigen Regeln zur thermischen Bearbeitung steigt der erforderliche Abstand mit der Dicke. Die chemische Vorspannung hängt außerdem vom festgelegten Materialzustand und den Schadensbedingungen ab, nicht allein von der Dicke. Ein dickeres Ersatzglas kann den Fertigungsweg oder den Kontakt in der Baugruppe verändern. Bewerten Sie das vorgesehene Glas, die Öffnung und die Lagerung gemeinsam. Holen Sie anschließend vom Lieferanten die geltenden Maßgrenzen und von der Konstruktionsverantwortung die Leistungsfreigabe ein, bevor Sie die Zeichnung ändern.
Zählt der bedruckte Rand als Glaskante?
Der tragende Glassteg reicht bis zur tatsächlichen Glaskante.
Bedruckte Motive separat bemaßen. Ein schwarzer Rand kann eine Öffnung optisch verdecken, fügt aber kein Glas zwischen der Bohrung und der Außenkontur hinzu.
Was sollte ich ändern, wenn der Lieferant den verfügbaren Glassteg ablehnt?
Klären Sie die maßgebliche Einschränkung des Lieferanten, bevor Sie die Konstruktion ändern.
Ein Maßdefizit lässt sich möglicherweise beheben, indem die Öffnung versetzt oder verkleinert wird, sofern die Schnittstelle weiterhin funktioniert. Ein Problem mit der Kantenqualität kann einen anderen Weg zur Herstellung oder Bearbeitung des Merkmals erfordern. Bei Problemen mit der Belastung der Baugruppe kann eine andere Lagerung oder Befestigung nötig sein. Bitten Sie den Lieferanten, diese Gründe getrennt aufzuführen, statt ohne Änderung des Verfahrens einen kleineren Mindestabstand zu verlangen. Prüfen Sie die Auswirkungen auf Werkzeuge, Prüfung und Musterfreigabe und geben Sie anschließend eine überarbeitete Zeichnung heraus. Kennzeichnen Sie die alte und die neue Revision eindeutig, damit ein Angebot für eine Geometrie nicht mit der Freigabe der anderen verwechselt wird.
Technische Grundlage: öffentlich zugängliche Lieferantenangaben, Geltungsbereiche von Normen und Forschung, geprüft im Oktober 2026. Die Maßbeispiele sind hypothetisch. Es werden keine vertraulichen Fertigungsversuche, Kundendaten zur Ausbeute oder allgemein gültigen sicheren Lochabstände behauptet.
Referenzen und Quellen
- ASTM C1048-25: teilvorgespanntes und vollständig thermisch vorgespanntes Flachglas ASTM International, öffentlich zugängliche Zusammenfassung und Anwendungsbereich.
- ASTM C1422/C1422M-26: chemisch vorgespanntes Flachglas ASTM International, öffentlicher Geltungsbereich.
- Experimentelle Bestimmung der Festigkeit von vorgespanntem Glas im Bereich randnaher Löcher Lena Efferz, Christian Schuler und Geralt Siebert; Glass Structures & Engineering, erneut veröffentlicht von Glass on Web.
- US9481598B2: Laserschneiden von vorgespanntem Glas Patentdatensatz, Google Patents.
- Mikrolochbohren in Glassubstraten: ein Überblick Lucas A. Hof und Jana Abou Ziki; Micromachines, archiviert in PubMed Central.
- Laserbasierte Verfahren zur Herstellung von Durchkontaktierungen in Glas Gabriele Stankunaite und Simas Butkus, Light Conversion; Photonics Spectra, Mai 2026.
- Anfangsrissentiefe im Verhältnis zu Parametern der chemischen Vorspannung Benedict Egboiyi und Trisha Sain, Preprint-Abstract von 2020, arXiv.
- Bruch und die Struktur von Siliciumdioxid Stephen W. Freiman, National Institute of Standards and Technology, Veröffentlichungsabstract.