Kontaktieren Sie Saiweiglass
Lösungen für Glaskantenschliff und Kantenpolitur
Der Glaskantenschliff ist ein kostengünstiges Bearbeitungsverfahren, mit dem die Kanten eines Glaszuschnitts geformt und fertigbearbeitet werden. Nach dem maßgenauen Zuschnitt sind die Schnittkanten extrem scharf und können durch die Bildung von Mikrorissen bruchanfällig sein. Das Schleifen glättet und profiliert die Kante und verleiht dem Glaszuschnitt einen glatteren, sichereren Abschluss.
Bei der Herstellung veredelter Glasprodukte erfüllt der Kantenschliff 3 Hauptaufgaben; er beseitigt Mikrorisse an der Schnittkante, die sich bei einer anschließenden Wärmebehandlung wie dem Vorspannen oder thermischen Härten ausbreiten können. Außerdem gewährleistet er enge Maßtoleranzen und bereitet die Oberfläche für nachfolgende Arbeitsschritte wie Siebdruck, Beschichtung oder Laminierung vor.
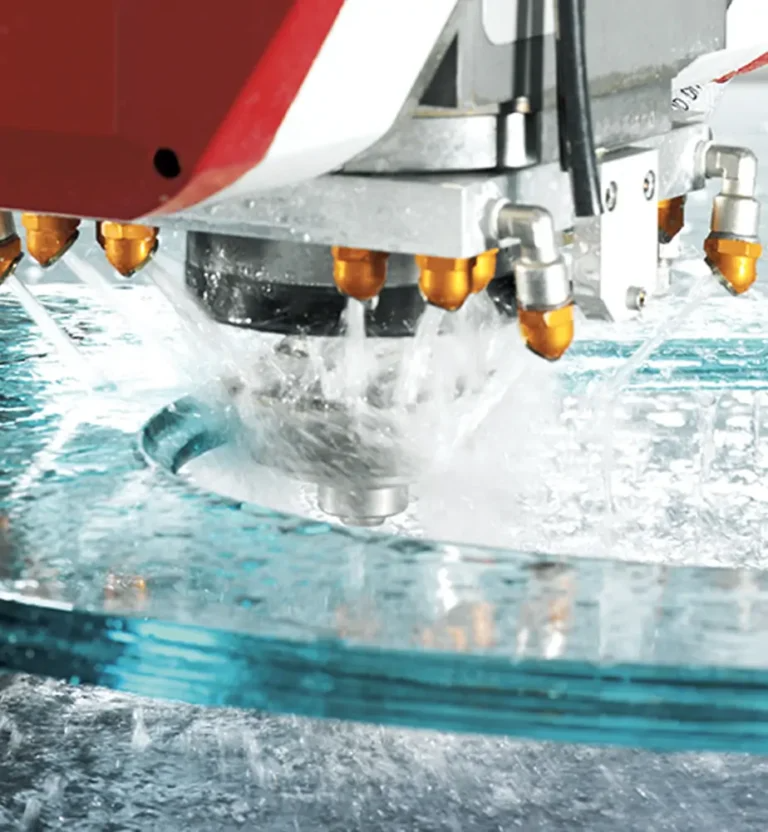
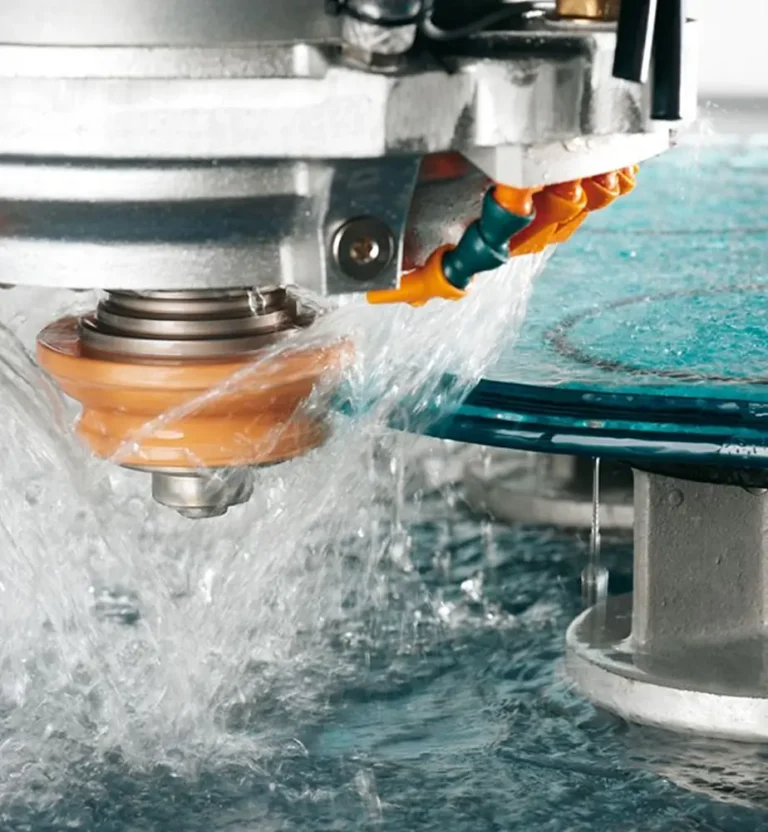
Das Herzstück dieses Arbeitsschritts ist eine CNC-Doppelkantenschleifmaschine für Glas. Diese präzise CNC-Maschine verfügt über eine Reihe von Diamantschleifscheiben. Zunächst formen grobkörnige Scheiben (60-180) die Kante mit hohem Materialabtrag, anschließend sorgen feinere Scheiben (240-600) für eine glattere Oberfläche, und zum Schluss erzeugen Polierscheiben eine transparente oder reflektierende, glänzende Kante. Über die gesamte Länge der Schleifscheiben wird kontinuierlich Wasser zugeführt, um das Glas und die Diamantscheiben zu kühlen und Temperaturschocks zu verhindern, was sowohl für die Lebensdauer der Schleifscheiben als auch für die Unversehrtheit des fertigen Glases entscheidend ist. Anders als die meisten anderen Glasbearbeitungsanlagen bearbeiten Doppelkantenschleifmaschinen gleichzeitig 2 Glaskanten, üblicherweise entlang der längeren Seite. Die aktuellen Produktionsgeschwindigkeiten unserer Bearbeitungslinien reichen von 2 m/min bis 8 m/min, abhängig von der Glasdicke und der gewünschten Kantenausführung.
Wenn Sie Abdeckglas für Unterhaltungselektronik, Industriesteuerungen oder medizinische Instrumente einkaufen, beeinflusst die Kantenqualität die Zuverlässigkeit des Endprodukts. Übermäßig angeschliffene, angebrochene Kantenausbrüche bilden unter Temperaturschocks oder mechanischen Belastungen Ausgangspunkte für Risse. Bei den über 1 Million Abdeckgläsern, die wir jährlich bearbeiten, haben wir festgestellt, dass über 70 % der im Einsatz auftretenden Ausfälle direkt auf einen Fehler an der Displaykante zurückzuführen sind – etwa eine schlecht geschliffene Fase, eine tiefe Kerbe oder einen angebrochenen Kantenausbruch. Bei der Kantenqualität eines tragenden, sicherheitskritischen Bauteils darf es unserer Ansicht nach keine Kompromisse geben.
Welche Kantenausführung für Ihr Produkt geeignet ist, hängt von der Lage der Kante im Endprodukt, der Einsatzumgebung und Ihrem Budget ab. Die folgende vereinfachte Grafik mit Erläuterungen zeigt einige der Ausführungen, die unsere Glasveredelungslinien ermöglichen.
Dies ist die einfachste verfügbare und kostengünstigste Kantenbearbeitung. Dieser leichte Anschliff 101 der nach dem Zuschnitt verbleibenden Kanten entfernt die restlichen Glasgrate und verringert die Kantenschärfe. Dadurch entsteht eine leicht mattierte Oberfläche mit Kanten, die sich sicher handhaben lassen.
Eine polierte Flachkante besitzt eine glatte, glänzende Stirnseite, die rechtwinklig zur Glasoberfläche geschliffen ist. Entlang der oberen und unteren Begrenzung der Stirnseite wird eine schmale Fase angeschliffen, um scharfe Kanten zu beseitigen und ein klares, stimmiges Gesamtbild zu schaffen.
Beim Rundkantenpolieren entsteht eine leicht gerundete Kante, deren Form dem Strich eines Bleistifts ähnelt. Diese Ausführung wirkt weicher als eine polierte Flachkante und beseitigt scharfe Übergänge rund um die Stirnseite.
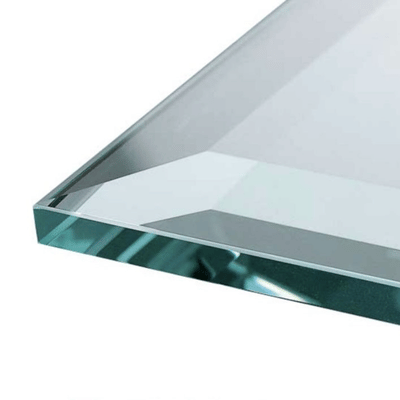
Eine Facettenkante wird in einem Winkel (etwa 10 bis 45 Grad) geschliffen, wodurch eine schräge Glasseite entsteht, die das Licht besonders schön reflektiert. Die Facettenbreite hängt von der Glasdicke ab.
Eine Fase ist eine schmale Abschrägung an den oberen und unteren Kanten der Glasseite mit einem Winkel von etwa 45°. Sie bietet einen gewissen Kantenschutz bei der Montage, erfüllt in den meisten Fällen jedoch einen funktionalen und keinen dekorativen Zweck.
Eine S-Profilkante ist eine aufwendig gestaltete Kante mit einem klar ausgeprägten S-förmigen Profil, bei dem eine konkave in eine konvexe Wölbung übergeht. Dieses besonders attraktive Kantenprofil wird häufig bei dicken Glasscheiben oder Tischplatten eingesetzt. Es wird mit speziell geformten Diamantscheiben poliert.
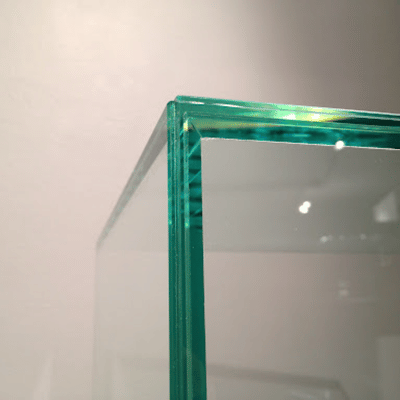
Eine über die gesamte Dicke verlaufende 45-Grad-Abschrägung ergibt beim Zusammenfügen der Glasscheiben eine präzise 90°-Ecke, ideal für rahmenlose Glasgehäuse.
Eine leicht gesäumte Kante wird nur minimal bearbeitet, indem eine feine Schleifscheibe zügig über die Kante geführt wird, um ihr die Schärfe zu nehmen, ohne ein bestimmtes Profil auszuformen. Diese Ausführung liegt zwischen einer unbearbeiteten Schnittkante und einer gesäumten Kante.
| Kantenart | Optik | Kosten | Besonders geeignet für | Für sichtbare Kanten geeignet? |
|---|---|---|---|---|
| Gesäumt | Mattiert, matt | $ | Gerahmte Scheiben, verdeckte Kanten | Nein |
| Flach poliert | Glatt, glänzend | $$ | Tischplatten, Regalböden, Displaypanels | Ja |
| Rund poliert | Abgerundet, glatt | $$ | Spiegel, Duschglas, Abdeckglas | Ja |
| Facettiert | Abgeschrägt, lichtbrechend | $$$ | Dekorative Spiegel, Möbelglas | Ja |
| Gefast | Schmale Abschrägung | $$ | Abdeckglas, optische Komponenten | Für sichtbare und verdeckte Kanten |
| S-Profil | S-förmig, elegant | $$$$ | Hochwertige Tischplatten, Arbeitsplatten | Ja |
| Auf Gehrung geschliffen | 45°-Winkel, für Eckverbindungen vorbereitet | $$$ | Rahmenlose Einhausungen, Vitrinen | Ja (an Verbindungsstellen) |
| Leicht gesäumt | Minimal bearbeitet, leicht angeschliffen | $ | Transportsicherheit, vorübergehende Handhabung | Nein |
Obwohl die Begriffe oft synonym verwendet werden, sind Schleifen und Polieren unterschiedliche Schritte der Endbearbeitung, die jeweils eigene Fachkenntnisse und Anlagen erfordern. Wenn Sie den Unterschied kennen, können Sie für Ihr Projekt wirtschaftliche Entscheidungen treffen.
| Merkmal | Kantenschliff | Kantenpolitur |
|---|---|---|
| Zweck | Materialabtrag, Kantenformgebung | Oberflächenveredelung, Klarheit |
| Körnung der Diamantscheibe | Körnung 60–180 (grob) | Körnung 240–800+ (fein) |
| Oberflächenoptik | Mattiert, matt (geschliffene Ausführung) | Klar, glänzend (polierte Ausführung) |
| Maßhaltigkeit | Hauptarbeitsschritt zur Maßgebung | Minimaler Materialabtrag |
| Bearbeitungsgeschwindigkeit | Schneller (hoher Materialabtrag) | Langsamer (Feinbearbeitung) |
| Scheibentyp | Metallgebundene Diamantscheiben | Kunstharzgebundene Diamantscheiben oder Polierscheiben |
| Einsatz | Alle Glaskanten müssen zumindest geschliffen werden | Nur wenn eine glänzende, transparente Kante erforderlich ist |
Auf einer vollautomatischen Kantenschleifmaschine wird eine Scheibe zum Schleifen und Polieren durch eine Folge von Schleifscheiben geführt, die jeweils eine bestimmte Aufgabe erfüllen. Für die ersten 2 oder 3 Arbeitsschritte werden normalerweise metallgebundene Scheiben mit Stahlkörnung eingesetzt, auf die eine Scheibe mit mittlerer Körnung folgen kann. In den letzten Bearbeitungsschritten verleiht eine kunstharzgebundene Polierscheibe den Kanten eine nahezu makellose Oberfläche.
Nicht jedes Projekt erfordert eine aufwendige Politur. Bei Fensterscheiben, die nach dem Einbau verdeckt sind (etwa in einem stirnseitig geschlossenen Rahmensystem), ist eine geschliffene Kante vollkommen ausreichend und spart Zeit bei der Endbearbeitung. Viele Neukunden bestellen zunächst unnötigerweise polierte Kanten und berichten uns später, dass bei 60 % ihrer restlichen Bestellung die Kanten verdeckt waren und stattdessen hätten geschliffen werden können. Wenn Sie sich bei der Angebotserstellung beraten lassen, können Sie erhebliche Kosten sparen, ohne dass sich das fertige Erscheinungsbild verändert.
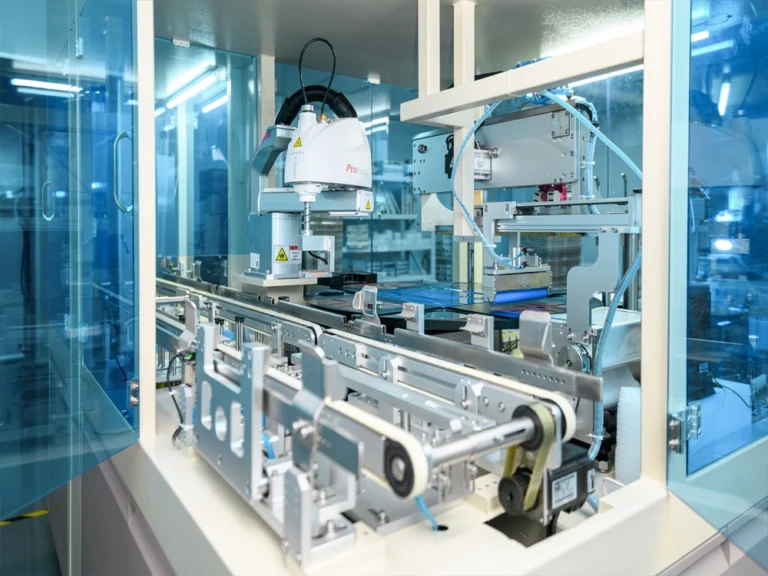
Wir betreiben 3 Produktionswerke (Dongguan (Hauptsitz), Heyuan und Henan) mit über 100 automatisierten Maschinen für Zuschnitt, CNC-Schleifen und Polieren und fertigen damit jährlich über 1.000.000 Stück kantenbearbeitete Abdeckgläser.
| Anlagentyp | Bearbeitungsmöglichkeiten | Präzision |
|---|---|---|
| Doppelkantenschleifmaschinen | Gleichzeitige Bearbeitung paralleler Kanten; für Flach-, Rund- und gesäumte Kantenprofile | ±0,1 mm |
| CNC-Konturbearbeitungsmaschinen | Komplexe Formen einschließlich Kreisen, Ovalen und unregelmäßigen Konturen; Fasen, Facetten und S-Profile | ±0,05 mm |
| Geradlinige Kantenschleifmaschinen | Schnelle Bearbeitung rechteckiger Scheiben; Flach- und Rundkantenpolitur | ±0,1 mm |
| Facettenschleifmaschinen | Präziser Facettenschliff mit kontrollierten Winkeln (10°–45°); Einfach- und Doppelfacetten | ±0,15 mm |
Unsere Diamantschleifscheiben und Maschinenparameter sind auf den Materialabtrag an unterschiedlichen Glassubstraten abgestimmt. Nicht alle Glasarten haben die gleiche Härte und Sprödigkeit. Für möglichst ausbruchfreie Kanten müssen die Einspannung und die Vorschubgeschwindigkeit gegebenenfalls an die jeweilige Glasart angepasst werden.
Vielseitig einsetzbares Floatglas für Geräte, Leuchten und allgemeine Abdeckanwendungen.
Mit hoher Transmission (≥ 91 %) für hochwertige Displayanwendungen erhältlich.
Chemisch vorgespannt (chemisch verstärkt), für Touchscreen-Abdeckungen und Abdeckungen mobiler Geräte.
Speziell vorgespanntes Glas (0,4 mm-2 mm), eine zerbrechliche, aber dünne Schutzabdeckung für hochwertige Elektronik und Geräte.
Hitzebeständiges Glas für Labor- und Industrieanlagen.
Abdeckglas für Touchscreens benötigt vor der chemischen Vorspannung eine präzise bearbeitete Kante. Die Endbearbeitung eines Abdeckglases kann eine optische Funktion erfüllen, ihre Wirkung beschränkt sich jedoch nicht auf das sichtbare Erscheinungsbild. Sie beeinflusst unmittelbar die mechanische Festigkeit der Scheibe nach dem Vorspannen, die Dichtheit innerhalb einer Baugruppe und sogar die abschließende optische Klarheit.
Bei verschiedenen Abdeckglasanwendungen, etwa in der Unterhaltungselektronik, werden üblicherweise dünne (~1-3 mm dicke), rechteckige Scheiben (<15″ Diagonale) aus hartem Glas (chemisch vorgespannt) verwendet. Bei herkömmlichem Abdeckglas erzeugt die chemische Vorspannung durch Ionenaustausch in einem heißen Kaliumnitrat-Salzbad die erforderliche Druckspannung an sämtlichen Scheibenoberflächen. Mikrorisse oder Kerben, die beim abrasiven Kantenschliff zurückbleiben, konzentrieren beim Vorspannen die Spannung an schwächeren Stellen der Scheibe und führen zum Versagen. Bei der Herstellung von Abdeckglas sind die Toleranzen dieser Kanten deutlich enger als bei üblichen Architektur- und Möbelglasanwendungen.
Bei SW Glass arbeiten unsere CNC-Konturbearbeitungsmaschinen beim Kantenschliff von Abdeckglas nach einem genau festgelegten Ablauf. Insbesondere verringern wir die Vorschubgeschwindigkeit (~0,8-1,5 m/min) gegenüber der üblichen Bearbeitung schwererer, duktilerer Aluminosilikatglas- oder Gorilla-Scheiben. Dadurch wird das Herauslösen von Mikrorissen entlang der bearbeiteten Kante minimiert. Alle Scheiben werden vor der chemischen Vorspannung einer abschließenden Qualitätsprüfung und Kontrolle in einem Reinraum der Klasse 1000 unterzogen.
Der Kantenschliff ist ein wesentlicher Arbeitsschritt in allen Branchen, die bearbeitete Glasprodukte verarbeiten. Jede Branche stellt unterschiedliche Anforderungen an Kantenart, Toleranz und optische Ausführung. Im Folgenden stellen wir die von uns belieferten Branchen und ihre Anforderungen an den Kantenschliff vor.
Geräte, SPS-Displays, Bedienpanels für CNC-Maschinen. Hochwertiges, chemisch vorgespanntes Abdeckglas mit polierten Flach- oder Rundkanten und Diagonalen von 7″-21.5″. Zähigkeit und Maßstabilität sind für den Betrieb im industriellen Fertigungsumfeld entscheidend.
Medizinische Displays und Abdeckglas für Patientenüberwachung, Diagnostik und Bildgebung. Diese Kanten und Scheiben erhalten eine Zertifizierung ihrer medizinischen Biokompatibilität. Blendmindernde Ätzverfahren (AG) lassen sich mit präzisem Kantenschliff kombinieren. Sehen Sie sich die Ergebnisse von SW Glass zur Biokompatibilität von Medizinprodukten an.
Armaturendisplays, Abdeckglas für Kombiinstrumente, Infotainmentpanels. Die Kanten müssen Vibrationen, Temperaturwechseln (-40 °C bis +85 °C) und UV-Strahlung standhalten. Üblicherweise chemisch vorgespannte Aluminosilikatgläser mit engen Kantentoleranzen und AG-/AR-/AF-Beschichtung nach der Kantenbearbeitung.
Befehlsdisplays in Kampfjets, Touchscreens tragbarer Steuergeräte, Avionikpanels. Hier gelten engste Toleranzen gemäß Spezifikation – 0,05 mm Kantentoleranz, fehlerfreie Kanten ohne Ausbrüche und eine zwingend erforderliche ITO-Beschichtung zum Abschluss der Bearbeitung. Für diese Anwendungen werden spezielle Glassubstrate unter strengen Qualitätssicherungsvorgaben bearbeitet.
Wandschalterblenden, Displays für intelligente Schlösser, Thermostat-Abdeckglas, Glas für Steckdosenblenden. Fein im Siebdruck bedrucktes, vorgespanntes Glas mit gesäumten oder polierten Rundkanten. Diese auf hohe Stückzahlen ausgelegten Produkte werden mit verschiedensten kundenspezifischen Formen, Ausschnitten, strukturierten Hintergründen und mehrfarbigen Grafikdrucken gefertigt.
Kaffeemaschinenblenden, Backofentüren, Heizungsbedienelemente, Displays für Sanitärausstattung. Thermisches Vorspannen (für Hitzebeständigkeit) oder chemische Vorspannung, glänzende oder polierte Rundkanten. Unsere technische Partnerschaft mit SEB Group (Muttergesellschaft von Tefal/Supor, Fortune Global 500) belegt unsere Leistungsfähigkeit in diesem Segment.
Linsen für LED-Wandfluter, Gartenleuchtenabdeckungen, Glas für Poolleuchten, Bodeneinbauleuchtenabdeckungen. Extraklares, eisenarmes Glas mit Hochtemperatur-Siebdruck. Der Kantenschliff erzeugt abgedichtete Profile, die das Eindringen von Fremdstoffen verhindern – runde Stufengläser mit präziser Durchmesserkontrolle für abgedichtete Leuchten.
Geldautomatendisplays, Panels für Selbstbedienungsterminals, Abdeckglas für POS-Terminals. Sie benötigen Glas mit Anti-Fingerprint-Beschichtung und robusten, polierten Rundkanten, um der Nutzung im öffentlichen Raum standzuhalten. Übliche Dicke: 2,0 mm bis 3,0 mm, Kalk-Natron-Glas oder Aluminosilikatglas.
Kantenqualität ist messbar, prüfbar und nach internationalen Normen zertifizierbar. Jede von SW Glass ausgelieferte Charge durchläuft ein strenges Qualitätsprüfverfahren. Die folgenden Normen und Prüfungen bestimmen die Qualität unseres Kantenschliffs.
Zertifizierung des Qualitätsmanagementsystems für sämtliche Glasbearbeitungsprozesse
EU-Zertifizierung für thermisch vorgespanntes Sicherheitsglas – Bruchstückanzahl, Kantenqualität, Oberflächenspannungen
Unabhängige Prüfung von Glaszusammensetzung, Festigkeit und Maßkonformität
Fertigungsfreigabe für den Haushaltsgerätebereich durch ein Fortune 500-Unternehmen (Tefal/Supor-Gruppe)
| Prüfmerkmal | Verfahren | Abnahmekriterien |
|---|---|---|
| Maßgenauigkeit | 2D-Koordinatenmessgerät | Innerhalb der vorgegebenen Toleranz (±0,05 mm bis ±0,1 mm) |
| Erkennung von Kantenausbrüchen | Sichtprüfung bei 800 Lux Beleuchtungsstärke aus 30 cm Abstand | Keine Ausbrüche >0,3 mm in Zone A (Sichtbereich); keine Ausbrüche >0,5 mm in Zone B |
| Oberflächenrauheit | Rauheitsmessgerät (Ra-Messung) | Ra ≤0,4 μm für polierte Kanten; Ra ≤1,0 μm für geschliffene Kanten |
| Kantengeradheit | Optischer Komparator / Profilprojektor | Abweichung ≤0,1 mm je 100 mm |
| Festigkeit (nach dem thermischen Vorspannen) | Vierpunkt-Biegeversuch / Kugelfallprüfung | Gemäß EN 12150-1 oder Kundenspezifikation |
| Überprüfung der chemischen Vorspannung | Oberflächenspannungsmessgerät (CS-/DOL-Messung) | CS >450 MPa, DOL >8 μm |
Unser Prüfkonzept umfasst mehrere Stufen: Prüfung der Rohmaterialcharge bei Wareneingang, Maßprüfung nach dem Zuschnitt, Kantenprüfung nach dem Schleifen, Prüfung nach dem thermischen Vorspannen beziehungsweise Spannungsprüfung, abschließende Sichtprüfung im Reinraum und Vakuumverpackung. Für jede Stufe sind eindeutige Annahme- und Ablehnungskriterien festgelegt und in unserem ISO 9001-Qualitätshandbuch dokumentiert.
Der Glaskantenschliff ist nur eine Stufe der vollständigen Glasveredelungslinie von SW Glass. Wer den gesamten Prozessablauf kennt, versteht die Reihenfolge unserer Schleifschritte und weshalb sich die Reihenfolge der Endbearbeitung nicht umkehren lässt, ohne das Glas zu beschädigen.
Automatisierte Zuschnittlinien ritzen Glastafeln an und brechen sie maßgerecht
Diamantschleifscheiben formen das Kantenprofil gemäß Spezifikation
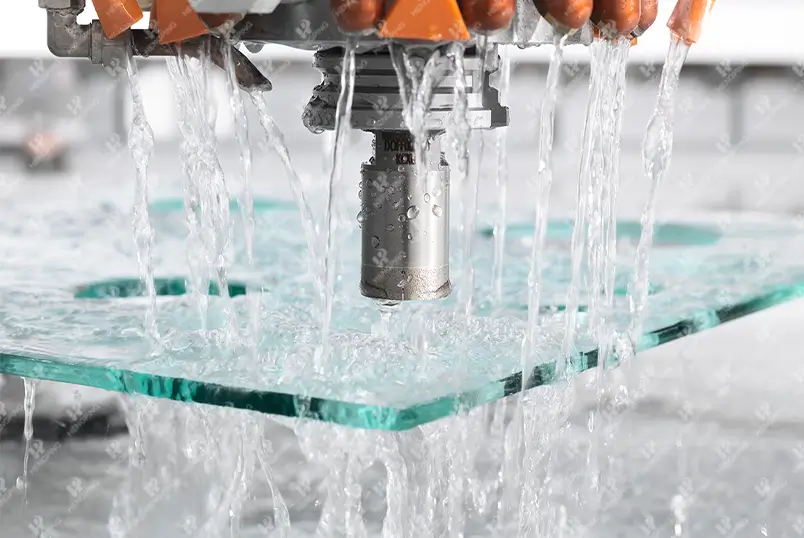
Präzise Bohrungen und Ausschnitte für Sensoren, Tasten und Anschlüsse
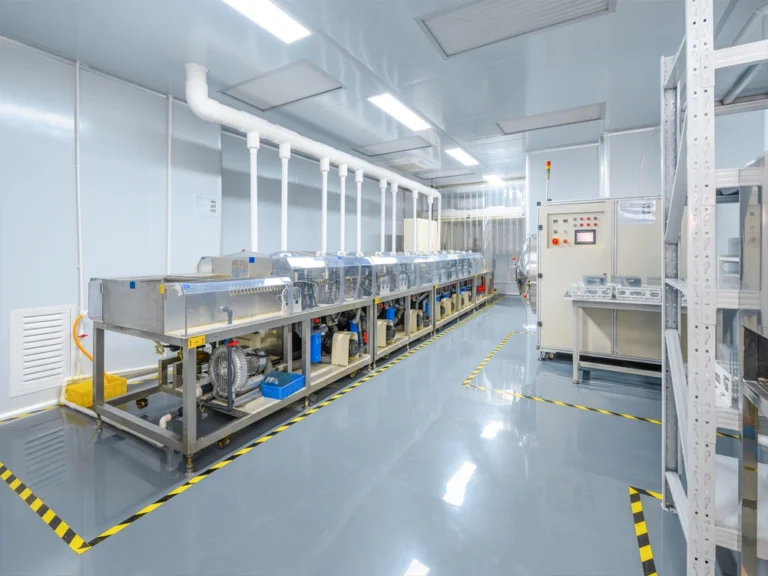
Vollautomatische Ultraschallreinigungsanlage mit 10 Becken entfernt Schleifrückstände
Thermisches Vorspannen (≥3 mm) oder chemische Vorspannung (dünnes Glas)
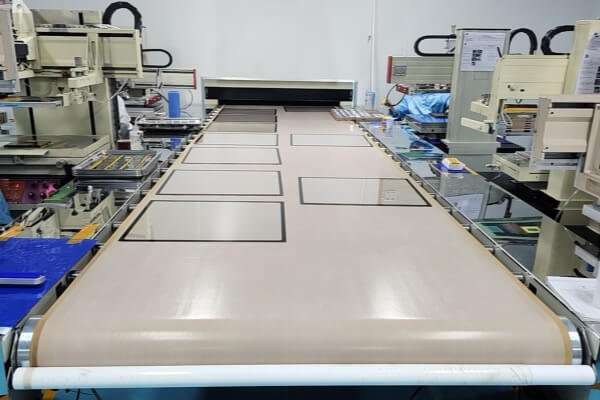
Hochtemperatur-Siebdruck – Symbole, Ränder, Grafiken
AG-, AR-, AF- oder ITO-Beschichtung durch Vakuumabscheidung oder Sprühauftrag
Sichtprüfung im Reinraum, Maßprüfung, Vakuumverpackung
Der Kantenschliff erfolgt vor dem thermischen Vorspannen oder der chemischen Vorspannung. Glas mit vorgespannter Struktur lässt sich wegen der inneren Spannungen nicht erneut zuschneiden oder schleifen, da die Scheibe dabei zerstört wird. Auch Beschichtungen und Siebdruck werden erst anschließend aufgebracht, um Schäden an der fertigen Oberfläche zu vermeiden. Das ist branchenüblich, wir weisen jedoch ausdrücklich darauf hin, weil etwa 1 von 5 Kundenanfragen die Frage enthält: „Können Sie das Glas vor dem thermischen Vorspannen vollständig polieren?“. Als praktischer Tipp gilt: Planen Sie die Kantenausführung immer im Voraus, bearbeiten Sie die Kante fertig und spannen Sie das Glas erst danach thermisch vor.
Unsere drei Werke – das Werk in Dongguan Tangxia für TP-Touchglas sowie thermisch vorgespanntes Glas für Industriesteuerungen und Fahrzeuganwendungen, das Werk in Heyuan für großformatiges Abdeckglas und Elektrogeräteglas sowie das Werk in Henan für Abdeckglas in hohen Stückzahlen von 7~42 Zoll – führen diesen vollständigen Prozess eigenständig durch. Unser Kantenschleifprozess enthält keine ausgelagerten Arbeitsschritte.
Die Kosten des Glaskantenschliffs hängen von mehreren messbaren Faktoren ab. Wenn Sie wissen, welche Merkmale Sie beeinflussen (oder vorgeben) können, finden Sie das gewünschte Verhältnis zwischen Qualität und Wirtschaftlichkeit – und vermeiden unnötige Kosten für eine aufwendigere Kantenausführung bei Bauteilen, für die ein einfacheres Verfahren ausreichen würde.
| Faktor | Auswirkung auf die Kosten | So senken Sie die Kosten |
|---|---|---|
| Art der Kantenbearbeitung | Gesäumt ($) → Flachpoliert ($$) → Facettenkante/Ogee-Kante ($$$–$$$$) | Verwenden Sie gesäumte Kanten an verdeckten Stellen; lassen Sie nur sichtbare Kanten polieren |
| Maßtoleranz | ±0,1 mm (Standard) ist kostengünstiger als ±0,05 mm (Präzision) | Fordern Sie Präzisionstoleranzen nur dort, wo die Passung bei der Montage sie erfordert |
| Glasmaterial | Gorilla Glass und Aluminosilikatglas erfordern geringere Vorschubgeschwindigkeiten → höhere Stückkosten | Wählen Sie das Material passend zu den tatsächlichen Anforderungen der Anwendung |
| Bauteilkomplexität | Rechtecke sind kostengünstiger als Kreise, Ovale oder unregelmäßige Konturen | Vereinfachen Sie Konturen, wo dies ohne Abstriche am Design möglich ist |
| Bestellmenge | Bei größeren Fertigungsserien verteilen sich die Rüst- und Programmierkosten auf mehr Teile | Bündeln Sie Bestellungen; erreichen Sie die Mindestbestellmengen für günstigere Preise |
| Glasdicke | Dickeres Glas (>6 mm) erfordert mehr Schleifdurchgänge | Verwenden Sie die geringste Dicke, die den statischen Anforderungen genügt |
Unser Team beantwortet Angebotsanfragen in der Regel innerhalb von 24 Stunden. Wenn Sie uns eine 2D-Zeichnung (DXF- oder PDF-Datei), Abmessungen, Angaben zum Kantenprofil, zum Material und eine Schätzung des Jahresbedarfs senden, erstellen wir Ihnen schnellstmöglich ein Angebot. Wir können innerhalb von 5-7 Arbeitstagen Muster oder Prototypen zur Qualifizierung fertigen, bevor Ihre Produktionswerkzeuge hergestellt werden.
Ein europäischer OEM für medizinische Geräte benötigte 170 mm × 82 mm große Abdeckglasscheiben für ein Patientenüberwachungsgerät. Die Scheiben mussten einseitig mit einer AG-Oberfläche versehen sein, um in hellen klinischen Umgebungen eine gute Ablesbarkeit zu ermöglichen, für Stoßfestigkeit chemisch vorgespannt sein (CS > 450 Mpa) und präzise polierte Rundkanten sowie 4 ausgeschnittene Befestigungsöffnungen für Sensoren aufweisen.
Wir verwendeten 2,0 mm dickes, blendminderndes Kalk-Natron-Glas, schliffen mit einer CNC-Kantenbearbeitungsmaschine die Rundkante und die 4 Sensoröffnungen in einem Durchgang auf Toleranzen von ±0,05 mm und führten anschließend die chemische Vorspannung, die AG-Ätzung und die Prüfung im Reinraum durch.
Ein europäischer OEM für Baumaschinen benötigte 240 mm × 206 mm große, vorgespannte Displayscheiben für Kranführerkabinen. Sie mussten ständigen Vibrationen, extremen Temperaturwechseln und gelegentlichen Stößen durch umherfliegende Gegenstände standhalten. Unter den wiederkehrenden Belastungen würde jede Kantenabplatzung zum Ausgangspunkt eines Risses werden.
Wir verwendeten 2,0 mm dickes Kalk-Natron-Glas und schliffen die Kanten mit einer Glasschleifmaschine und einer CNC-Kantenbearbeitungsmaschine gemäß den Spezifikationen von BS EN 12475-2; anschließend erfolgte die chemische Vorspannung auf CS > 450 Mpa bei DOL > 8 μm. Wir bedruckten die Scheibe im Siebdruckverfahren mit zweifarbigen Schwarz-Weiß-Grafiken für die Bedienoberfläche. Bei der Prüfung von 100 % der Teile bei Lieferung wurden 0 Abplatzungen festgestellt.
Ein europäischer OEM für Schiffsnavigationsgeräte suchte ein 162 mm × 130 mm großes Display-Abdeckglas für den Einbau in GPS-Systeme auf Schiffen. In der Betriebsumgebung ist das Glas Salznebel, UV-Strahlung und hoher Luftfeuchtigkeit ausgesetzt. Das Glas benötigte eine einseitige AG-Oberfläche für gute Ablesbarkeit bei Sonnenschein sowie mehrfarbig aufgedruckte Grafiken (schwarz, weiß, rot, grün) für die Bedienelemente auf dem Display.
Wir wählten 2,0 mm dickes Kalk-Natron-Glas mit polierten Rundkanten und einseitiger AG-Oberfläche (Glanzgrad 50±10, Trübung 11, Ra 0.15), gefolgt von einer chemischen Vorspannung. Der AG-Prüfkörper und die bearbeiteten Kantenoberflächen wurden auf die Einhaltung der Anforderungen der Salzsprühprüfung geprüft, und der vierfarbige Siebdruck wurde mit Hochtemperaturfarbe ausgeführt, um ein Verblassen bei extremer UV-Belastung zu verhindern.

Zur Unterstützung Ihrer Projektplanung und technischen Arbeitsabläufe stellen wir eigene Online-Werkzeuge bereit. Nutzen Sie diese interaktiven Hilfsmittel, um die optimale Kantenbearbeitung für Ihre Anwendung festzulegen und genaue Maßtoleranzen zu berechnen.
Bewerten und wählen Sie das optimale Kantenprofil (gesäumt, flach, rund oder facettiert) anhand Ihrer konkreten Anwendung, Ihrer ästhetischen Anforderungen und Ihres verfügbaren Budgets.
Berechnen Sie sofort Maßtoleranzen und Präzisionsparameter für Ihre Glaskantenschleifprojekte auf Grundlage von Branchennormen und Scheibendicke.
Senden Sie uns Ihre Zeichnung/Spezifikation. Unser erfahrenes Ingenieurteam bietet Ihnen die optimale Kantenbearbeitung an, erstellt ein detailliertes Angebot und liefert Prototypenmuster innerhalb von 5-7 Arbeitstagen.
Jetzt kostenloses Angebot anfordernZu den gängigen Glaskantenausführungen gehören: a) gesäumte Kante, einfache Sicherheitskante mit scharfen Rändern; b) flachpolierte Kante, flache, glänzende 90-Grad-Kante mit scharfen Rändern; c) polierte Rundkante, abgerundetes Profil mit 10-90 Grad; d) Facettenkante, schräger Schliff mit einem Winkel von 10-45 Grad; e) beidseitig gefaste Kante, kleines Schrägprofil an Ober- und Unterseite; f) Ogee-Kante, S-förmiges Profil mit dekorativer Detailgestaltung; g) Gehrungskante, 45 Grad für Eckverbindungen; h) angefaste Kante, leicht angeschliffen für eine grundlegende Kantensicherheit. Die Wahl der Kantenbearbeitung hängt davon ab, ob die Glaskante sichtbar oder verdeckt ist, wo das Glas eingesetzt wird und ob es ästhetisch ansprechend aussehen soll.
Nein. Glas, das gebrannt, auf seine maximale Festigkeit gebracht oder thermisch vorgespannt wurde, lässt sich nicht schneiden, schleifen oder bohren, ohne zu zerspringen, da sich dadurch die Verteilung der inneren Spannungen und der Festigkeit verändert. Die Bearbeitung muss vor dem thermischen Vorspannen oder der chemischen Vorspannung abgeschlossen sein, planen Sie daher entsprechend und beschaffen Sie für maximale Bearbeitungseffizienz eine einzige Verglasungsart.
Hier sind zwei kurze Orientierungshilfen: Wenn die Kante verdeckt liegt, etwa in einem Rahmen, eignen sich kostengünstige gesäumte Kanten; sichtbare Kanten (an rahmenlosen Gebäudefassaden, Geräteabdeckungen, Industriedisplays) sollten flachpoliert oder rund ausgeführt sein. Wenn eine ästhetische Gestaltung gefragt ist, etwa bei intelligenten Oberflächen oder visuellen Displays, kommen Facetten- oder Ogee-Kanten gut zur Geltung. Bei vorgespanntem Abdeckglas sind polierte Rundkanten und Maßtoleranzen, die Kantenbeschädigungen auf ein Minimum begrenzen, unerlässlich, da sie Spannungskonzentrationen in hochfesten Bauteilen minimieren.
Häufig werden Normen für Überwachung und Kontrolle wie ISO 9001:2015 sowie branchenspezifische Normen wie EN 12150-1 für thermisch vorgespanntes Sicherheitsglas genannt (die auch Qualitätsanforderungen an die Kanten enthalten). Indirekte Vorgaben wie die Automobilnorm IATF 16949 legen Qualitätsanforderungen einschließlich der Kantenbearbeitung fest. In unserem Zentrum prüfen wir Maßtoleranzen hinsichtlich der Ebenheit, Kratzer- und Abplatzungsfreiheit der Kanten, Rauheitswerte Ra sowie die Geradheit der Kanten. Zu unseren Zertifizierungen gehören ISO 9001 und EN 12150.
Die Kosten hängen von der Kantenart, der Dicke oder dem Material des Glases, der Maßtoleranz des Zuschnitts oder der Form, der Komplexität des Bauteils (Form, runde oder rechtwinklige Kanten) und der Produktionsmenge ab. Bei größeren OEM-Fertigungsserien sinken die Stückkosten mit steigender Stückzahl erheblich. Senden Sie uns für ein projektspezifisches Angebot Zeichnungen und Schätzungen der benötigten Mengen. Wir antworten in der Regel innerhalb von 24 Stunden.
Wir bearbeiten Kalk-Natron-Glas, eisenarmes ultraklares Glas, Aluminosilikatglas, Corning Gorilla und Borosilikatglas. Die verschiedenen Glasarten unterscheiden sich hinsichtlich Härte, Sprödigkeit, Wärmeausdehnungskoeffizienten und inneren Spannungen. Für eine erfolgreiche Bearbeitung steuern wir die Maschinenparameter – Schleifscheibendrehzahl, Vorschubgeschwindigkeit, Kühlmittelzufuhr und geeignete Diamantkörnung – und verwenden je nach Material die passenden Körnungskombinationen. Der typische Dickenbereich liegt bei 0,4-19 mm.
Im Trend