Fale com a Saiweiglass
Soluções de retificação e polimento de arestas de vidro
A retificação de arestas de vidro é um método de transformação económico para dar forma e acabamento à aresta final de uma peça de vidro cortada. Depois de o vidro ser cortado à medida, as arestas de corte ficam extremamente afiadas e podem tornar-se vulneráveis à quebra devido à formação de microfissuras. O processo de retificação suaviza a aresta, melhora a sua forma e confere à peça cortada um acabamento mais seguro e uniforme.
Na produção de vidro sujeito a transformação avançada, a retificação de arestas tem 3 finalidades principais: remover as microfissuras formadas na aresta de corte que podem propagar-se durante uma operação térmica posterior, como o reforço ou a têmpera. Garantir o cumprimento de tolerâncias dimensionais apertadas. Por último, preparar a superfície para operações posteriores, como serigrafia, revestimento ou laminação.
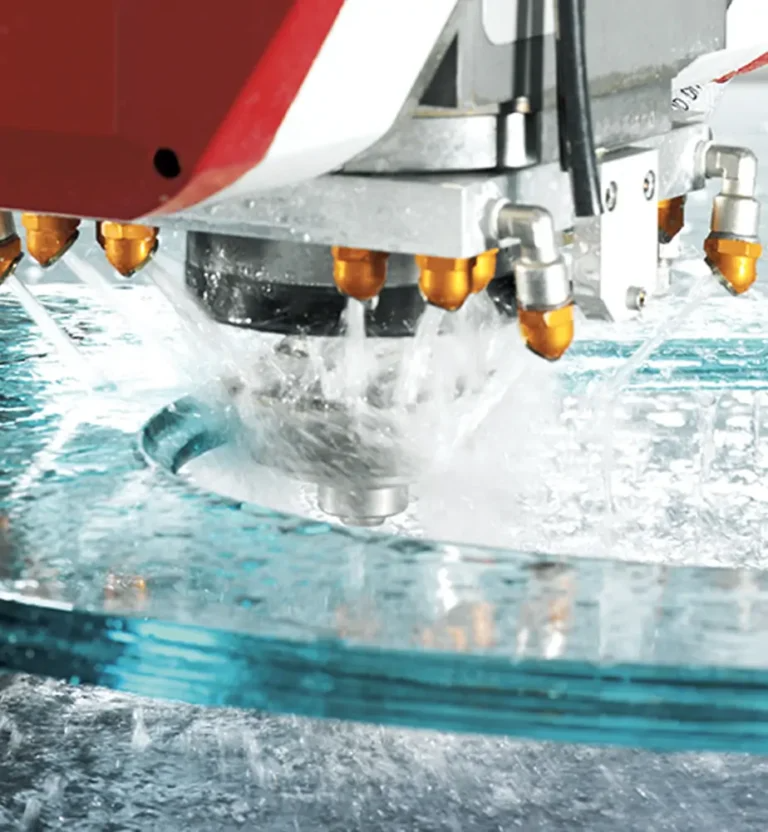
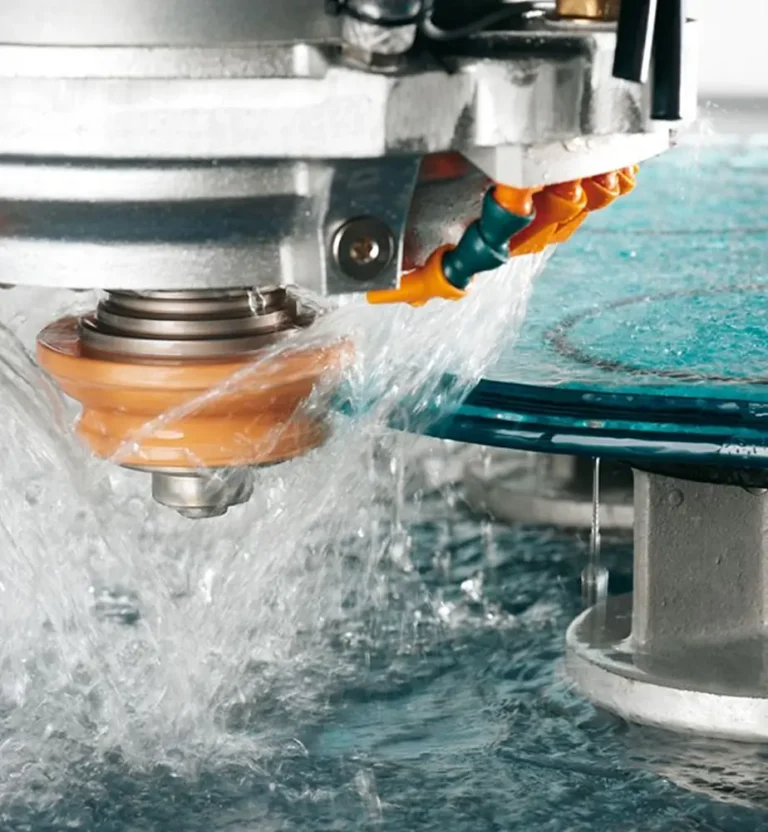
Na sua essência, esta operação utiliza uma retificadora CNC bilateral para vidro. Esta máquina CNC de precisão possui uma série de mós diamantadas. Inicialmente, utilizam-se mós de grão mais grosso (60-180) para dar forma à aresta com elevada remoção de material, seguidas por uma série de mós mais finas (240-600) para produzir um acabamento mais liso e, por fim, por mós de polimento para obter uma aresta transparente ou brilhante e refletora. Um fornecimento constante de água percorre o comprimento das mós para manter o vidro e as mós diamantadas frios e evitar choques térmicos, sendo essencial tanto para a vida útil das mós como para a integridade do vidro acabado. Ao contrário da maioria dos outros equipamentos de transformação de vidro, as retificadoras bilaterais trabalham simultaneamente 2 arestas do vidro, normalmente ao longo da dimensão maior. As velocidades atuais das nossas linhas de transformação variam entre 2 m/min e 8 m/min, consoante a espessura do vidro e o grau de acabamento exigido para a aresta.
Ao adquirir vidro de cobertura para produtos eletrónicos de consumo, controlos industriais ou instrumentos médicos, a qualidade da aresta influencia a fiabilidade do produto final. Lascas fraturadas causadas por retificação excessiva constituem pontos de início de fissuras sob choque térmico ou cargas mecânicas. Entre mais de 1 milhão de peças de vidro de cobertura que processamos anualmente, observámos que mais de 70% das falhas detetadas em utilização são diretamente atribuíveis a defeitos na aresta do ecrã: um bisel mal retificado, um entalhe ou uma lasca fraturada na aresta. Consideramos que não devem existir compromissos quanto à qualidade da aresta de um componente estrutural crítico para a segurança.
A escolha do tipo adequado de acabamento da aresta depende da sua localização no produto final, do ambiente de utilização e das limitações orçamentais. Consulte abaixo um gráfico simplificado, acompanhado de notas explicativas que detalham algumas das opções disponíveis nas nossas linhas de transformação avançada.
Este é o acabamento mais simples e económico disponível. Esta retificação ligeira de 101 das arestas deixadas pelo corte elimina as rebarbas de vidro restantes e reduz o caráter cortante da aresta. O resultado apresenta um aspeto ligeiramente fosco e um acabamento que permite um manuseamento seguro.
Uma aresta plana polida apresenta uma face lisa e brilhante, retificada perpendicularmente à superfície do vidro. É retificado um chanfro fino nas extremidades superior e inferior da face para eliminar zonas cortantes e criar um aspeto uniforme e elegante.
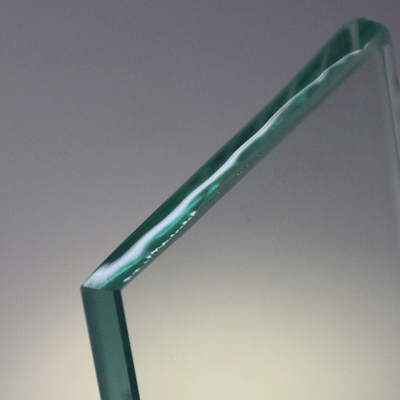
O polimento arredondado cria uma aresta com uma forma ligeiramente curva, semelhante ao traço de um lápis. Este acabamento é mais suave do que uma aresta plana polida e elimina as zonas cortantes em todo o contorno da face.
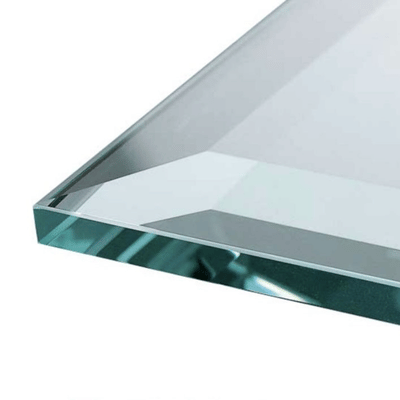
Uma aresta biselada é retificada em ângulo (aproximadamente 10 a 45 graus), criando uma face inclinada no vidro que reflete a luz de forma muito agradável. A largura do bisel depende da espessura do vidro.
Um chanfro é um pequeno corte inclinado nas extremidades superior e inferior da face do vidro, aproximadamente a 45. Proporciona alguma proteção à aresta durante a montagem, embora, na maioria dos casos, tenha uma função prática e não decorativa.
Uma aresta ogee é uma aresta ornamental com um perfil definido em S, no qual uma concavidade evolui para uma convexidade. Este perfil de aresta muito atraente é aplicado habitualmente a painéis de vidro espesso ou tampos de mesa. O polimento é efetuado com mós diamantadas de formato personalizado.
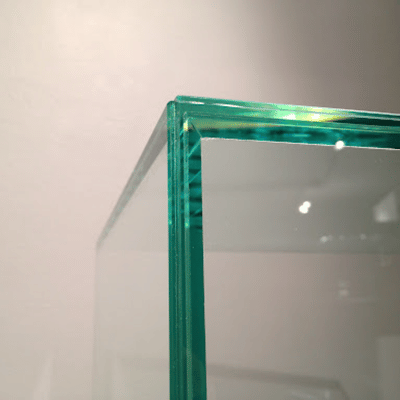
Uma inclinação de 45 graus ao longo do vidro unido produz um canto definido de 90, ideal para caixas de vidro sem moldura.
Uma aresta ligeiramente desbastada produz um resultado com acabamento mínimo, obtido mediante uma passagem rápida com uma mó fina para retirar o caráter cortante, sem definir um perfil específico. Situa-se entre uma aresta de corte em bruto e uma aresta desbastada.
| Tipo de aresta | Aspeto | Custo | Mais indicada para | Aresta exposta? |
|---|---|---|---|---|
| Desbastada | Fosca, mate | $ | Painéis emoldurados, arestas ocultas | Não |
| Plana polida | Lisa, brilhante | $$ | Tampos de mesa, prateleiras, painéis de ecrã | Sim |
| Arredondada polida | Arredondada, lisa | $$ | Espelhos, vidro para duches, vidro de cobertura | Sim |
| Biselada | Inclinada, refrativa | $$$ | Espelhos decorativos, vidro para mobiliário | Sim |
| Chanfrada | Pequeno corte inclinado | $$ | Vidro de cobertura, componentes óticos | Ambas |
| Perfil ogee | Curva S, elegante | $$$$ | Tampos de mesa e bancadas de gama alta | Sim |
| Em meia-esquadria | Ângulo de 45°, preparada para união | $$$ | Estruturas sem moldura, vitrinas | Sim (nas uniões) |
| Ligeiramente desbastada | Mínima, retificação ligeira | $ | Segurança no transporte, manuseamento temporário | Não |
Embora estes termos sejam frequentemente utilizados como sinónimos, a retificação e o polimento são duas etapas do processo de acabamento que exigem competências e equipamentos diferentes. Conhecer a diferença permite tomar decisões económicas para o projeto.
| Característica | Retificação de arestas | Polimento de arestas |
|---|---|---|
| Finalidade | Remoção de material, conformação da aresta | Aperfeiçoamento da superfície, transparência |
| Granulometria da mó diamantada | Grão 60–180 (grosso) | Grão 240–800+ (fino) |
| Aspeto da superfície | Fosco, mate (acabamento retificado) | Transparente, brilhante (acabamento polido) |
| Controlo dimensional | Etapa principal de dimensionamento | Remoção mínima de material |
| Velocidade de transformação | Mais rápida (remoção intensiva) | Mais lenta (acabamento fino) |
| Tipo de mó | Mós diamantadas de ligante metálico | Mós diamantadas de ligante resinoso ou mós de polimento |
| Quando utilizar | Todas as arestas de vidro exigem, no mínimo, retificação | Apenas quando é necessária uma aresta brilhante e transparente |
Numa retificadora de arestas totalmente automatizada, a retificação e o polimento são efetuados fazendo passar um painel por uma sequência de mós, cada uma concebida para uma tarefa específica. Nas 2 ou 3 etapas iniciais, utilizam-se normalmente mós de ligante metálico com grão de aço, eventualmente seguidas por uma mó de qualidade intermédia. As etapas finais utilizam uma mó de polimento com ligante resinoso, que confere às arestas um acabamento quase perfeito.
Nem todos os projetos necessitam de polimento dispendioso. Para aberturas que ficam ocultas após a instalação (por exemplo, num sistema emoldurado fechado nas extremidades), uma aresta retificada é perfeitamente adequada e poupa tempo no processo de acabamento. Muitos clientes que nos procuram pela primeira vez pedem arestas polidas desnecessárias e informam-nos mais tarde de que 60% das restantes arestas da encomenda estavam ocultas e poderiam ter sido apenas retificadas. Pedir aconselhamento durante a elaboração do orçamento pode permitir uma poupança considerável sem qualquer diferença no aspeto final.
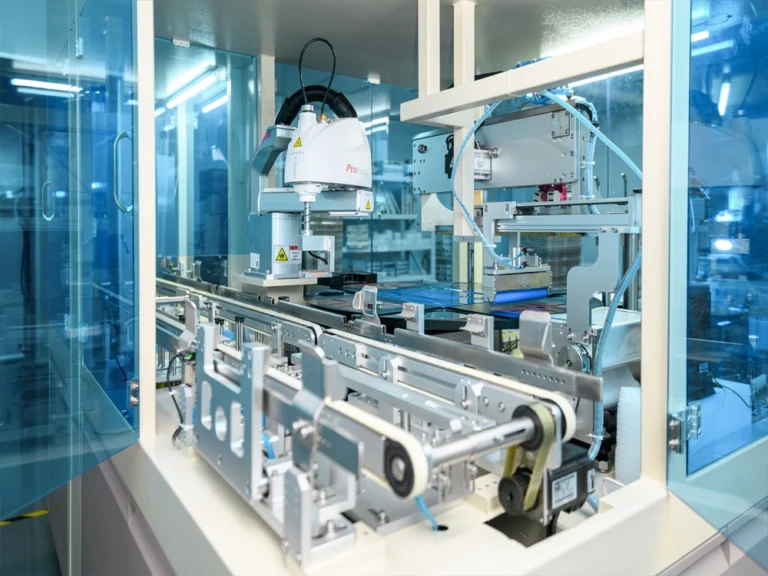
Mantemos 3 fábricas de produção (Dongguan (Sede), Heyuan e Henan), com mais de 100 máquinas automatizadas de corte, retificação CNC e polimento, para assegurar uma produção anual superior a 1,000,000pcs de vidro de cobertura com arestas processadas.
| Tipo de equipamento | Capacidade | Precisão |
|---|---|---|
| Retificadoras bilaterais | Transformação simultânea de duas arestas paralelas; compatível com perfis planos, arredondados e desbastados | ±0.1mm |
| Máquinas CNC de perfilagem | Formas complexas, incluindo círculos, ovais e contornos irregulares; chanfragem, biselagem e perfis ogee | ±0.05mm |
| Máquinas de arestagem retilínea | Transformação de alta velocidade para painéis retangulares; polimento plano e arredondado | ±0.1mm |
| Máquinas de biselagem | Retificação de precisão de biséis em ângulos controlados (10°–45°); bisel simples e duplo | ±0.15mm |
As nossas mós diamantadas e os parâmetros das máquinas são configurados para desbastar diferentes substratos de vidro. Nem todos os vidros têm a mesma dureza e fragilidade. A fixação e as velocidades de avanço podem ter de ser personalizadas para cada tipo de material, de modo a obter uma forma ideal com arestas sem lascas.
Vidro float de utilização geral para eletrodomésticos, luminárias e aplicações gerais de cobertura.
Elevada transmitância (.gtoreq. 91%) disponível para aplicações de ecrã de alta qualidade.
Temperado quimicamente (reforçado), para ecrãs táteis e coberturas de produtos móveis.
Vidro especialmente reforçado (0.4mm-2mm), uma cobertura protetora frágil mas fina para equipamentos eletrónicos e eletrodomésticos de elevado valor.
Vidro resistente ao calor para equipamento laboratorial e industrial.
O vidro de cobertura para ecrãs táteis exige uma aresta de precisão antes do reforço químico. Os acabamentos aplicados a uma peça de vidro de cobertura podem ter uma função estética, mas não apenas para o olhar humano. Influenciam diretamente a resistência mecânica do painel após o reforço, a integridade da selagem no conjunto e até a clareza óptica final.
As diferentes aplicações de vidro de cobertura, como os produtos eletrónicos de consumo, utilizam geralmente painéis finos (~1-3 mm de espessura), retilíneos (<15″ na diagonal) e de vidro duro (reforço químico). No vidro de cobertura convencional, o reforço químico cria a tensão de compressão necessária em todas as superfícies do painel após a troca iónica num banho químico quente de sal de nitrato de potássio. As microfissuras ou pequenas falhas deixadas pela retificação abrasiva das arestas concentram a tensão nos pontos mais fracos do painel durante o reforço e provocam falhas. No fabrico de vidro de cobertura, as tolerâncias destas arestas são muito mais apertadas do que nas aplicações convencionais de vidro arquitetónico e para mobiliário.
Na SW Glass, as nossas máquinas CNC de perfilagem utilizam uma rotina muito específica para retificar as arestas do vidro de cobertura. Em particular, reduzimos a velocidade de avanço (~0,8-1,5 m/min) relativamente à transformação habitual de painéis de aluminossilicato ou Gorilla, mais pesados e dúcteis. Isto minimiza a formação de microfissuras ao longo da aresta trabalhada. Todos os painéis são submetidos a uma inspeção de qualidade final e a verificação numa sala limpa de classe 1000 antes do reforço químico.
A retificação de arestas é um processo essencial em todos os setores que transformam produtos de vidro fabricados. Cada setor tem requisitos diferentes quanto ao tipo de aresta, tolerância e acabamento ótico. Apresentam-se os setores que servimos e a respetiva relação com a retificação de arestas.
Ecrãs para eletrodomésticos e PLC, painéis de interface de máquinas CNC. Vidro de cobertura de qualidade superior reforçado quimicamente, com arestas planas ou arredondadas polidas e diagonais de 7″-21.5″. A robustez e a estabilidade dimensional são essenciais ao funcionamento em ambientes de fabrico industrial.
Ecrãs médicos e vidro de cobertura para monitorização de doentes, diagnóstico e imagiologia. Estas arestas e estes painéis recebem certificação de biocompatibilidade médica. Os processos de ataque químico antiencandeamento (AG) podem ser combinados com a retificação de precisão das arestas. Consulte os resultados de biocompatibilidade da SW Glass para dispositivos médicos.
Ecrãs de tablier, vidro de cobertura para painéis de instrumentos e painéis de infoentretenimento. As arestas têm de resistir a vibrações, ciclos térmicos (-40C a +85C) e UV. Utilizam-se normalmente vidros de aluminossilicato reforçados quimicamente, com tolerâncias apertadas nas arestas e revestimento AG/AR/AF aplicado após o trabalho das arestas.
Ecrãs de comando para aviões de combate, ecrãs táteis de controladores portáteis e painéis de aviónica. Exigem-se as tolerâncias mais apertadas da especificação: tolerância de aresta de 0.05mm, arestas sem lascas e sem defeitos e, necessariamente, revestimento ITO aplicado na fase final. Estas aplicações utilizam substratos de vidro especializados, transformados ao abrigo de sistemas de qualidade rigorosos.
Painéis de interruptores de parede, ecrãs de fechaduras inteligentes, vidro de cobertura para termóstatos e vidro para painéis de tomadas. Serigrafia fina sobre vidro reforçado, com arestas desbastadas ou arredondadas polidas. Estes produtos de grande volume apresentam diversas formas específicas do cliente, recortes, fundos texturados e impressão gráfica multicolor.
Painéis de máquinas de café, portas de fornos, controlos de aquecedores e ecrãs de equipamento sanitário. Têmpera física (para resistência ao calor) ou reforço químico, com arestas brilhantes ou arredondadas polidas. A nossa parceria técnica com o SEB Group (empresa-mãe da Tefal/Supor, Fortune Global 500) comprova as nossas capacidades neste segmento.
Lentes para projetores lineares de parede LED, coberturas de candeeiros de jardim, vidro para iluminação de piscinas e painéis de luzes embutidas. Vidro extratransparente com baixo teor de ferro e serigrafia de alta temperatura. A retificação de arestas cria perfis selados contra a entrada de água e poeiras: vidro redondo escalonado com controlo preciso do diâmetro para luminárias seladas.
Ecrãs ATM, painéis de quiosques de autosserviço e vidro de cobertura para terminais POS. Exigem vidro com revestimento antidedadas (AF) e arestas arredondadas polidas robustas, capazes de suportar o manuseamento pelo público. A espessura normal é de 2.0mm a 3.0mm, em vidro sodo-cálcico ou aluminossilicato.
A qualidade das arestas é mensurável, ensaiável e certificada segundo normas internacionais. Todos os lotes expedidos pela SW Glass são submetidos a um protocolo rigoroso de inspeção da qualidade. Estas são as normas e os ensaios que determinam a qualidade da nossa retificação de arestas.
Certificação do sistema de gestão da qualidade que abrange todas as operações de transformação de vidro
Certificação da UE para vidro de segurança temperado: contagem de fragmentos, qualidade das arestas e tensões superficiais
Ensaios por terceiros da composição, resistência mecânica e conformidade dimensional do vidro
Âmbito de aprovação do fabrico de eletrodomésticos pela empresa Fortune 500 (grupo Tefal/Supor)
| Elemento de inspeção | Método | Critérios de aceitação |
|---|---|---|
| Precisão dimensional | Máquina de medição por coordenadas 2D | Dentro da tolerância especificada (±0.05mm a ±0.1mm) |
| Deteção de lascas nas arestas | Inspeção visual sob iluminação de 800-lux, à distância de 30cm | Sem lascas >0.3mm na Zona A (área de visualização); sem lascas >0.5mm na Zona B |
| Rugosidade superficial | Rugosímetro (medição de Ra) | Ra ≤0.4μm para arestas polidas; Ra ≤1.0μm para arestas retificadas |
| Retilinearidade da aresta | Comparador ótico / projetor de perfis | Desvio ≤0.1mm por 100mm |
| Resistência mecânica (após a têmpera) | Ensaio de flexão em quatro pontos / ensaio de queda de esfera | Segundo a EN 12150-1 ou a especificação do cliente |
| Verificação do reforço químico | Medidor de tensão superficial (medição de CS/DOL) | CS >450 MPa, DOL >8μm |
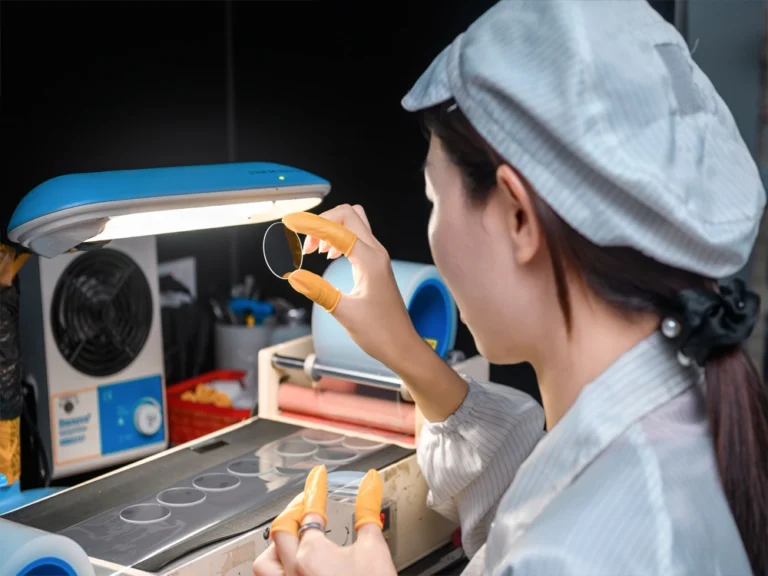
A nossa metodologia de inspeção adota um processo de vários estágios: verificação do lote de matérias-primas recebido, verificação dimensional após o corte, inspeção das arestas após a retificação, inspeção após a têmpera/ensaio de tensão, inspeção visual final em sala limpa e embalagem a vácuo. Cada estágio define critérios de aprovação/reprovação e está documentado no nosso manual de qualidade ISO 9001.
A retificação de arestas de vidro constitui apenas um estágio da linha completa de transformação avançada de vidro da SW Glass. Compreender todo o fluxo do processo é essencial para entender a nossa sequência de retificação e por que motivo não é possível inverter os processos de acabamento sem danificar o vidro.
As linhas de corte automatizadas riscam e quebram as chapas de vidro à medida
A retificação com mó diamantada conforma o perfil da aresta segundo a especificação
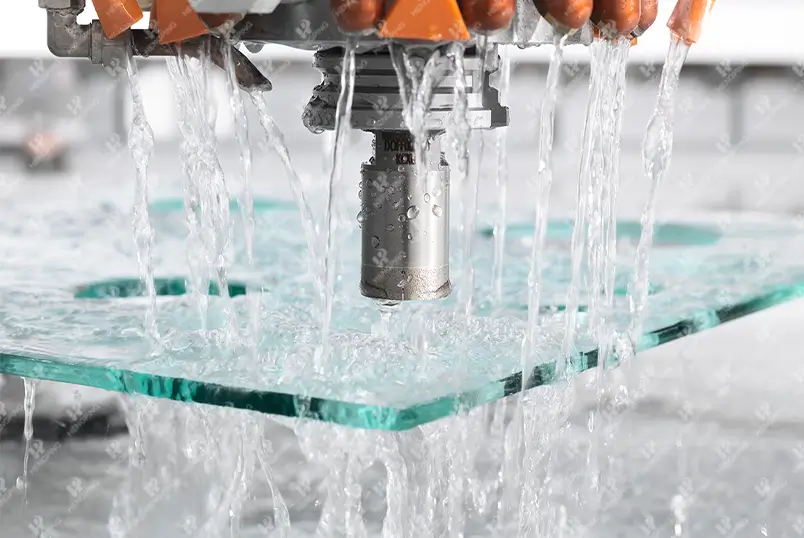
Orifícios e recortes de precisão para sensores, botões e conectores
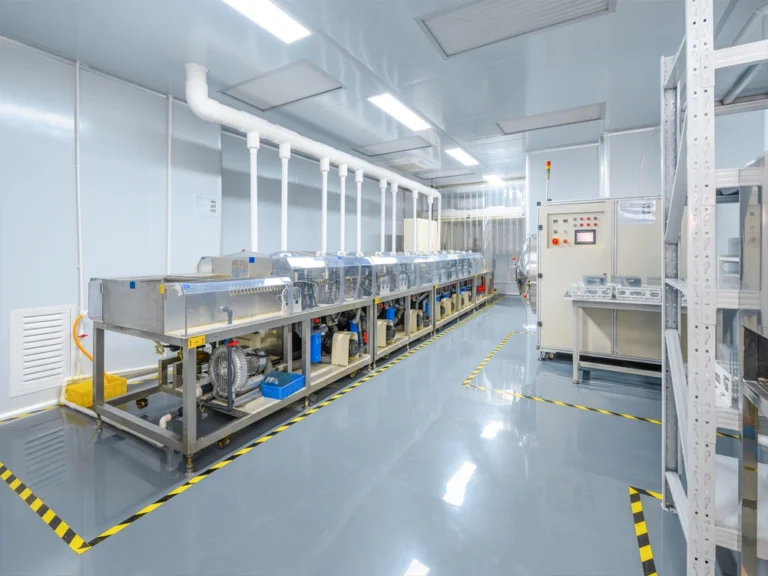
Uma linha ultrassónica de limpeza, totalmente automática e com 10 depósitos, remove os resíduos da retificação
Têmpera física (≥3mm) ou reforço químico (vidro fino)
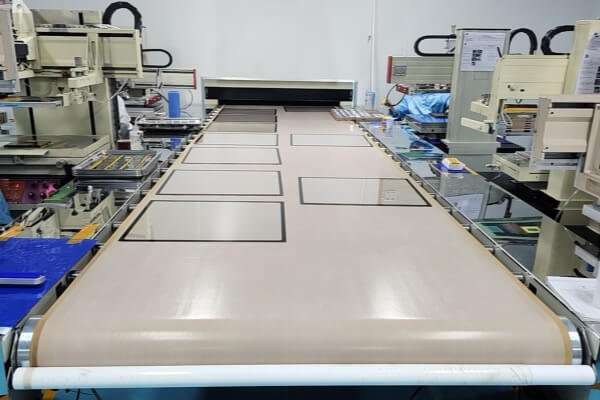
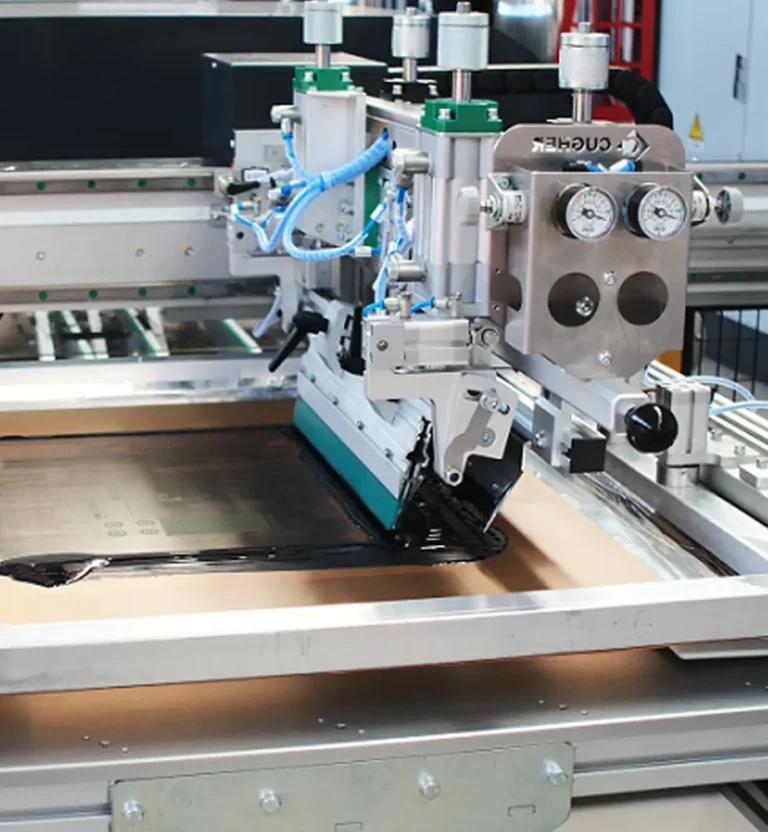
Serigrafia de alta temperatura — ícones, contornos e elementos gráficos
Revestimento AG, AR, AF ou ITO aplicado por deposição em vácuo ou pulverização
Inspeção visual em sala limpa, verificação dimensional e embalagem a vácuo
A operação de retificação de arestas é efetuada antes da têmpera ou do reforço químico. O vidro com uma subestrutura temperada não pode voltar a ser cortado ou retificado devido às tensões internas, que destruiriam o painel. Os revestimentos ou a serigrafia também são aplicados posteriormente para evitar danos na superfície acabada. Esta é uma prática do setor, mas esclarecemo-la porque aproximadamente 1 em 5 pedidos de clientes pergunta “é possível dar acabamento e polir totalmente o vidro antes da têmpera”. No entanto, fica uma recomendação útil: planeie sempre primeiro o acabamento da aresta e efetue depois a têmpera.
As nossas três fábricas — a unidade de produção de Dongguan Tangxia para vidro tátil TP, a unidade de produção de controlo industrial e para veículos destinada a vidro temperado, a unidade de produção de Heyuan para vidro de cobertura de grandes dimensões e vidro para eletrodomésticos. Em Henan, para vidro de cobertura de 7~42 polegadas produzido em grande volume, implementámos internamente todos estes processos. Não existem etapas subcontratadas no nosso processo de retificação de arestas.
O custo da retificação de arestas de vidro depende de vários fatores quantificáveis. Conhecendo os elementos que deve controlar (ou especificar), pode definir o equilíbrio pretendido entre qualidade e economia — e evitar pagar por um acabamento de aresta sobredimensionado em peças para as quais bastaria um processo mais simples.
| Fator | Impacto no custo | Como reduzir o custo |
|---|---|---|
| Tipo de acabamento da aresta | Desbastada ($) → Plana polida ($$) → Bisel/gola ($$$–$$$$) | Utilize arestas desbastadas nas superfícies ocultas; aplique polimento apenas nas arestas expostas |
| Tolerância dimensional | ±0.1mm (normal) custa menos do que ±0.05mm (precisão) | Especifique alta precisão apenas quando necessária para o ajuste da montagem |
| Material do vidro | Gorilla Glass e aluminossilicato exigem velocidades de avanço mais baixas → maior custo por peça | Adapte o material aos requisitos reais da aplicação |
| Complexidade da peça | Os retângulos custam menos do que os círculos, as formas ovais ou os contornos irregulares | Simplifique os contornos sempre que possível, sem comprometer o design |
| Volume da encomenda | Os custos de preparação e programação são amortizados em séries maiores | Consolide as encomendas; procure atingir os limiares de MOQ para obter melhores preços |
| Espessura do vidro | O vidro mais espesso (>6mm) exige mais passagens de retificação | Utilize a espessura mínima que cumpra os requisitos estruturais |
A nossa equipa responde habitualmente aos pedidos de cotação no prazo de 24 horas. Quando nos enviar um desenho 2D (ficheiro DXF ou PDF), as dimensões, a indicação do perfil da aresta, o material e uma estimativa do volume anual, apresentaremos uma cotação o mais rapidamente possível. Podemos produzir amostras ou protótipos em 5-7 dias úteis para qualificação antes das ferramentas de produção.
Um OEM europeu de dispositivos médicos necessitava de painéis de vidro de cobertura de 170mm × 82mm para um equipamento de monitorização de pacientes. Os painéis tinham de possuir tratamento AG numa face para permitir a visualização em ambientes clínicos com muita luminosidade, ser reforçados quimicamente para oferecer resistência ao impacto (CS > 450 Mpa) e apresentar arestas arredondadas polidas com precisão, além de 4 orifícios recortados para montagem de sensores.
Utilizámos vidro sodo-cálcico antiencandeamento de 2.0mm; numa única passagem, uma máquina CNC retificou a aresta arredondada e os 4 orifícios dos sensores com tolerâncias de ±0.05mm, após o que as peças foram submetidas a reforço químico, ataque químico AG e inspeção em sala limpa.
Um OEM europeu de equipamento de construção necessitava de painéis temperados para ecrãs, com 240mm × 206mm, destinados às cabinas dos operadores de gruas. Tinham de resistir a vibrações constantes, variações extremas de temperatura e impactos ocasionais de objetos projetados. Qualquer lasca na aresta poderia iniciar uma fissura sob condições de carga repetida.
Utilizámos vidro sodo-cálcico de 2.0mm e retificámos as arestas com equipamento de retificação de vidro e uma máquina CNC, de acordo com as especificações BS EN 12475-2; seguiu-se o reforço químico até CS > 450 Mpa, com DOL > 8μm. Aplicámos serigrafia no painel com elementos gráficos a preto e branco, em duas cores, para a interface de controlo. Foram encontradas 0 lascas em 100% das unidades inspecionadas aquando da entrega.
Um OEM europeu de equipamentos de navegação marítima procurava vidro de cobertura para ecrãs, com 162mm × 130mm, destinado à instalação em sistemas GPS de embarcações. O ambiente de funcionamento expõe o vidro a névoa salina, raios UV e humidade elevada. O vidro tinha de apresentar acabamento AG numa face para facilitar a visualização sob luz solar, com elementos gráficos impressos em várias cores (preto, branco, vermelho, verde) para os controlos no ecrã.
Selecionámos vidro sodo-cálcico de 2.0mm, com arestas arredondadas polidas e acabamento AG numa face (Gloss 50±10, Haze 11, Ra 0.15), seguido de reforço químico. A amostra AG e as superfícies retificadas foram ensaiadas quanto à conformidade com os requisitos do ensaio de névoa salina, e a serigrafia a 4 cores foi aplicada com tinta resistente a altas temperaturas para evitar o desvanecimento durante a exposição extrema a UV.

Para apoiar o planeamento dos seus projetos e os fluxos de trabalho de engenharia, disponibilizamos ferramentas online exclusivas. Utilize estes recursos interativos para especificar o acabamento de aresta ideal para a sua aplicação e calcular tolerâncias dimensionais precisas.
Avalie e selecione o perfil de aresta ideal (desbastado, plano, arredondado ou biselado) com base na aplicação específica, nos requisitos estéticos e nas limitações orçamentais.
Calcule de imediato as tolerâncias dimensionais e os parâmetros de precisão dos seus projetos de retificação de arestas de vidro, com base nas normas do setor e na espessura do painel.
Envie-nos o seu desenho/especificação. A nossa equipa profissional de engenharia indicará o acabamento de aresta ideal, elaborará uma cotação detalhada e entregará amostras de protótipos no prazo de 5-7 dias úteis.
Obtenha já a sua cotação gratuitaOs acabamentos comuns de arestas de vidro incluem: a) Aresta desbastada, aresta de segurança básica com cantos vivos; b) Aresta plana polida, aresta plana e brilhante de 90 graus com cantos vivos; c) Aresta arredondada polida, perfil arredondado de 10-90 graus; d) Aresta biselada, corte inclinado com ângulo de 10-45 graus; e) Aresta com chanfro duplo, pequeno perfil inclinado nas partes superior e inferior; f) Aresta em gola, perfil em forma de S com pormenor ornamental; g) Aresta em meia-esquadria, de 45 graus para uniões de canto; h) Aresta abatida, ligeiramente lixada para proporcionar segurança básica. A escolha do acabamento depende de a aresta do vidro ficar exposta ou oculta, do local onde o vidro será utilizado e da necessidade de apresentar um aspeto esteticamente agradável.
Não. O vidro que tenha sido sujeito a tratamento térmico, levado à capacidade máxima de resistência mecânica ou temperado não pode ser cortado, retificado ou perfurado sem se estilhaçar, devido à alteração da tensão interna e da distribuição da resistência mecânica. O processo tem de ser concluído antes da têmpera térmica ou química, pelo que deve planear em conformidade — adquira um único tipo de vidro para maximizar a eficiência do processo.
Seguem-se duas orientações rápidas: se a aresta ficar oculta, por exemplo numa moldura, as arestas desbastadas de baixo custo são adequadas; as arestas que ficarem expostas (em fachadas de edifícios sem caixilharia, coberturas de aparelhos ou ecrãs industriais) devem ser planas polidas ou arredondadas. Quando forem necessários acabamentos estéticos, por exemplo em superfícies inteligentes ou ecrãs visuais, são indicadas arestas biseladas ou em gola. No caso de vidro de cobertura temperado, são essenciais arestas arredondadas polidas e tolerâncias dimensionais que permitam minimizar os danos nas arestas, pois reduzem os concentradores de tensão em peças de elevada resistência mecânica.
São frequentemente citadas normas de acompanhamento como a ISO 9001:2015 e normas específicas do setor, como a EN 12150-1 para vidro de segurança temperado ao fogo (que incluem os requisitos de qualidade das arestas). Especificações indiretas, como a norma automóvel IATF 16949, especificam a qualidade, incluindo o acabamento das arestas. Nas nossas instalações, medimos a tolerância dimensional da planicidade, a ausência de riscos ou lascas nas arestas, os valores de rugosidade Ra e a retilinearidade das arestas. As certificações que detemos incluem ISO 9001 e EN 12150.
O custo depende dos tipos de aresta, da espessura ou do material do vidro, da tolerância dimensional do corte ou da forma, da complexidade da peça (forma, arestas redondas ou quadradas) e do volume de produção. As séries OEM de maior volume reduzem significativamente o custo por unidade à medida que aumenta o número de peças. Para obter uma cotação específica para o projeto, envie-nos os desenhos e as estimativas de volume. Respondemos habitualmente no prazo de 24 horas.
Transformamos vidro sodo-cálcico, vidro extratransparente com baixo teor de ferro, vidro de aluminossilicato, Corning Gorilla e vidro de borossilicato. Os diferentes tipos de vidro apresentam diferentes níveis de dureza, fragilidade, coeficientes de expansão térmica e tensões internas. Para assegurar uma transformação bem-sucedida, controlamos os parâmetros da máquina — velocidade do disco, velocidade de avanço, caudal do líquido de refrigeração e grão de diamante adequado — e utilizamos as combinações corretas de grãos consoante o material. O intervalo de espessuras habitual é de 0,4-19mm.
Tendências