
Fale com a Saiweiglass


★★★★★
Qualidade comprovada
Inspeção da qualidade do vidro: ensaios de precisão para todos os produtos
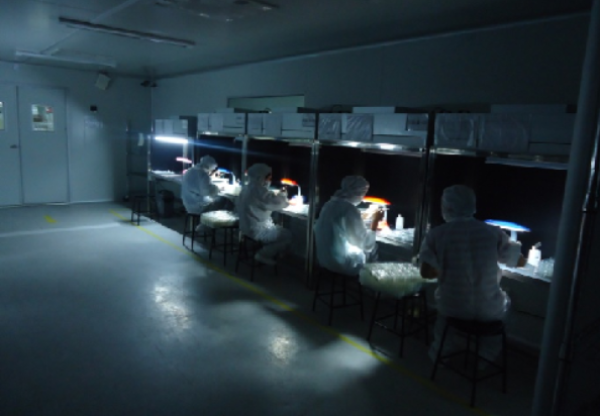
Desde a confirmação das especificações do substrato em bruto até à amostragem dos lotes prontos para expedição, o nosso laboratório de QC nas instalações utiliza 20+ instrumentos analíticos dedicados para garantir que cada peça que sai da nossa fábrica cumpre rigorosamente as especificações solicitadas. Sem margem para erros — apenas dados comprovados.
16+
Anos de fabrico de vidro de precisão
20+
Instrumentos de ensaio de QC
5,000
m² de instalações de produção
90
Membros da equipa, incluindo engenheiros de QC
O que é a inspeção da qualidade do vidro?
A inspeção da qualidade do vidro abrange todas as verificações do vidro face aos critérios de qualidade aplicáveis em todas as fases do processo de fabrico — desde a receção das respetivas matérias-primas até à entrega das peças acabadas —, incluindo calibrações, procedimentos de ensaio normalizados e verificações do cumprimento dos limites, para garantir a conformidade com as especificações de projeto.
Embora uma simples inspeção visual possa ser suficiente para materiais de construção correntes, o vidro de precisão exige uma avaliação quantitativa, incluindo medições diretas efetuadas em corpos de prova. Num vidro de cobertura destinado ao ecrã de diagnóstico de uma solução médica, as imperfeições superficiais aceitáveis em materiais de construção podem ser intoleráveis; numa lente com revestimento antirreflexo utilizada num ecrã frontal automóvel, as leituras da transmitância óptica podem ter de situar-se dentro de centésimos de percentagem. A inspeção do vidro elimina a distância de separação entre o limiar de deteção visual de defeitos e as necessidades reais de desempenho.
Na indústria do vidro, a inspeção incide sobre cinco propriedades principais: robustez mecânica (resiste aos impactos durante a transformação e a instalação?), transparência óptica (a luz atravessa o material sem distorção?), uniformidade do revestimento superficial (a camada está depositada de modo uniforme e apresenta boa aderência?), exatidão da forma (encaixa com precisão na arquitetura do dispositivo?) e resistência às influências ambientais (mantém o desempenho ao longo do tempo?). Cada uma destas propriedades é avaliada com instrumentos, procedimentos de ensaio e limites de aceitação codificados por normas aplicáveis, como as implementadas pela ASTM ou pela ISO.
Ao comprar diretamente a um fornecedor transparente ou fabricante por contrato, a capacidade de inspeção de um potencial OEM tem um papel significativo na determinação da taxa de rejeição das mercadorias recebidas, dos períodos de paragem, da eficiência da linha e da integridade da qualidade do produto final. Os fornecedores que sustentam a monitorização da qualidade com medições calibradas e relatórios de resultados quantitativos baseados em normas do setor apresentam invariavelmente um desempenho superior ao dos que não o fazem.
A importância do controlo da qualidade no fabrico de vidro de precisão
A triagem de produtos com defeitos microscópicos, como um risco com 0.5μm de profundidade num guia de luz revestido de destaque, ou um desvio de medição inferior a décimos de percentagem num painel transmissivo revestido com tratamento antiencandeamento, é a única forma de evitar rejeições pelos clientes, recolhas de produtos e falhas em serviço.
Ao contrário da maioria dos fluxos de fabrico, a indústria do vidro inspeciona os produtos em função de cinco atributos físicos específicos: composição química, tipo físico, acabamento superficial, forma e dimensões, e defeitos internos. Devido à própria natureza de defeitos físicos como inclusões e microfissuras, uma verificação visual pode não ser suficiente para os detetar, embora acabem por se manifestar na aplicação final devido a tensão térmica ou impacto mecânico.
Existe uma razão lógica e económica para implementar um regime de monitorização da qualidade na fábrica de vidro: cada produto defeituoso detetado na origem custa à empresa apenas uma pequena fração do custo final de uma falha na aplicação em serviço. Segundo dados de consultoria do setor, a relação entre o custo da deteção de falhas durante a produção e o da deteção de falhas em serviço pode ultrapassar 1:100. Quando a responsabilidade pelos componentes utilizados em equipamentos médicos ou ecrãs automóveis é ainda maior, a justificação torna-se mais evidente.
É por isso que o nosso programa de garantia da qualidade não é um destino, mas um percurso integrado em todas as etapas da produção. Ensaiamos as matérias-primas antes de entrarem na fábrica, medimos os parâmetros essenciais durante o fabrico e efetuamos uma inspeção final exaustiva antes da expedição. O resultado traduz-se em rendimentos mais elevados, menos desperdício e, sobretudo, vidro que funciona perfeitamente na aplicação prevista.
Reduzir as rejeições na receção
Os resultados de ensaio documentados para cada lote reduzem o retrabalho e a repetição das inspeções pela equipa de QC responsável pela receção.
Reduzir o custo total
A deteção de defeitos na fase de transformação do vidro é centenas de vezes mais económica do que a sua descoberta durante a montagem do dispositivo ou, pior ainda, após a instalação.
Reforçar a confiança dos clientes
Quando é possível demonstrar aos seus próprios clientes que o fornecedor de vidro realiza ensaios segundo as normas ASTM e ISO, protege-se a integridade de toda a cadeia de abastecimento.
Métodos de ensaio do vidro: propriedades mecânicas, ópticas, superficiais e ambientais
As nossas técnicas de ensaio do vidro medem todas as propriedades importantes para o produto — desde a capacidade do vidro para resistir a uma queda de 1.2 metros até à capacidade do revestimento antidedadas para continuar a repelir água após 500 horas de ensaio de nevoeiro salino.
Ensaios mecânicos
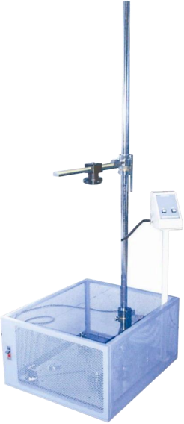
Nos ensaios mecânicos, avaliamos a reação do vidro às forças físicas. Para ensaiar vidro temperado, simulamos impactos reais através do ensaio de impacto com esfera em queda (ANSI Z97.1) — deixamos cair livremente uma esfera normalizada de aço a partir de alturas especificadas e analisamos o padrão de fratura resultante. O ensaio de fragmentação do vidro de segurança temperado contabiliza as partículas numa área especificada após uma fratura controlada, garantindo de forma fiável que se obteve o estado de tensão correto. O ensaio de pressão estática leva amostras de vidro temperado aos respetivos limites num ambiente controlado — algo relevante para ecrãs de painéis de controlo industrial sujeitos a pressão contínua.
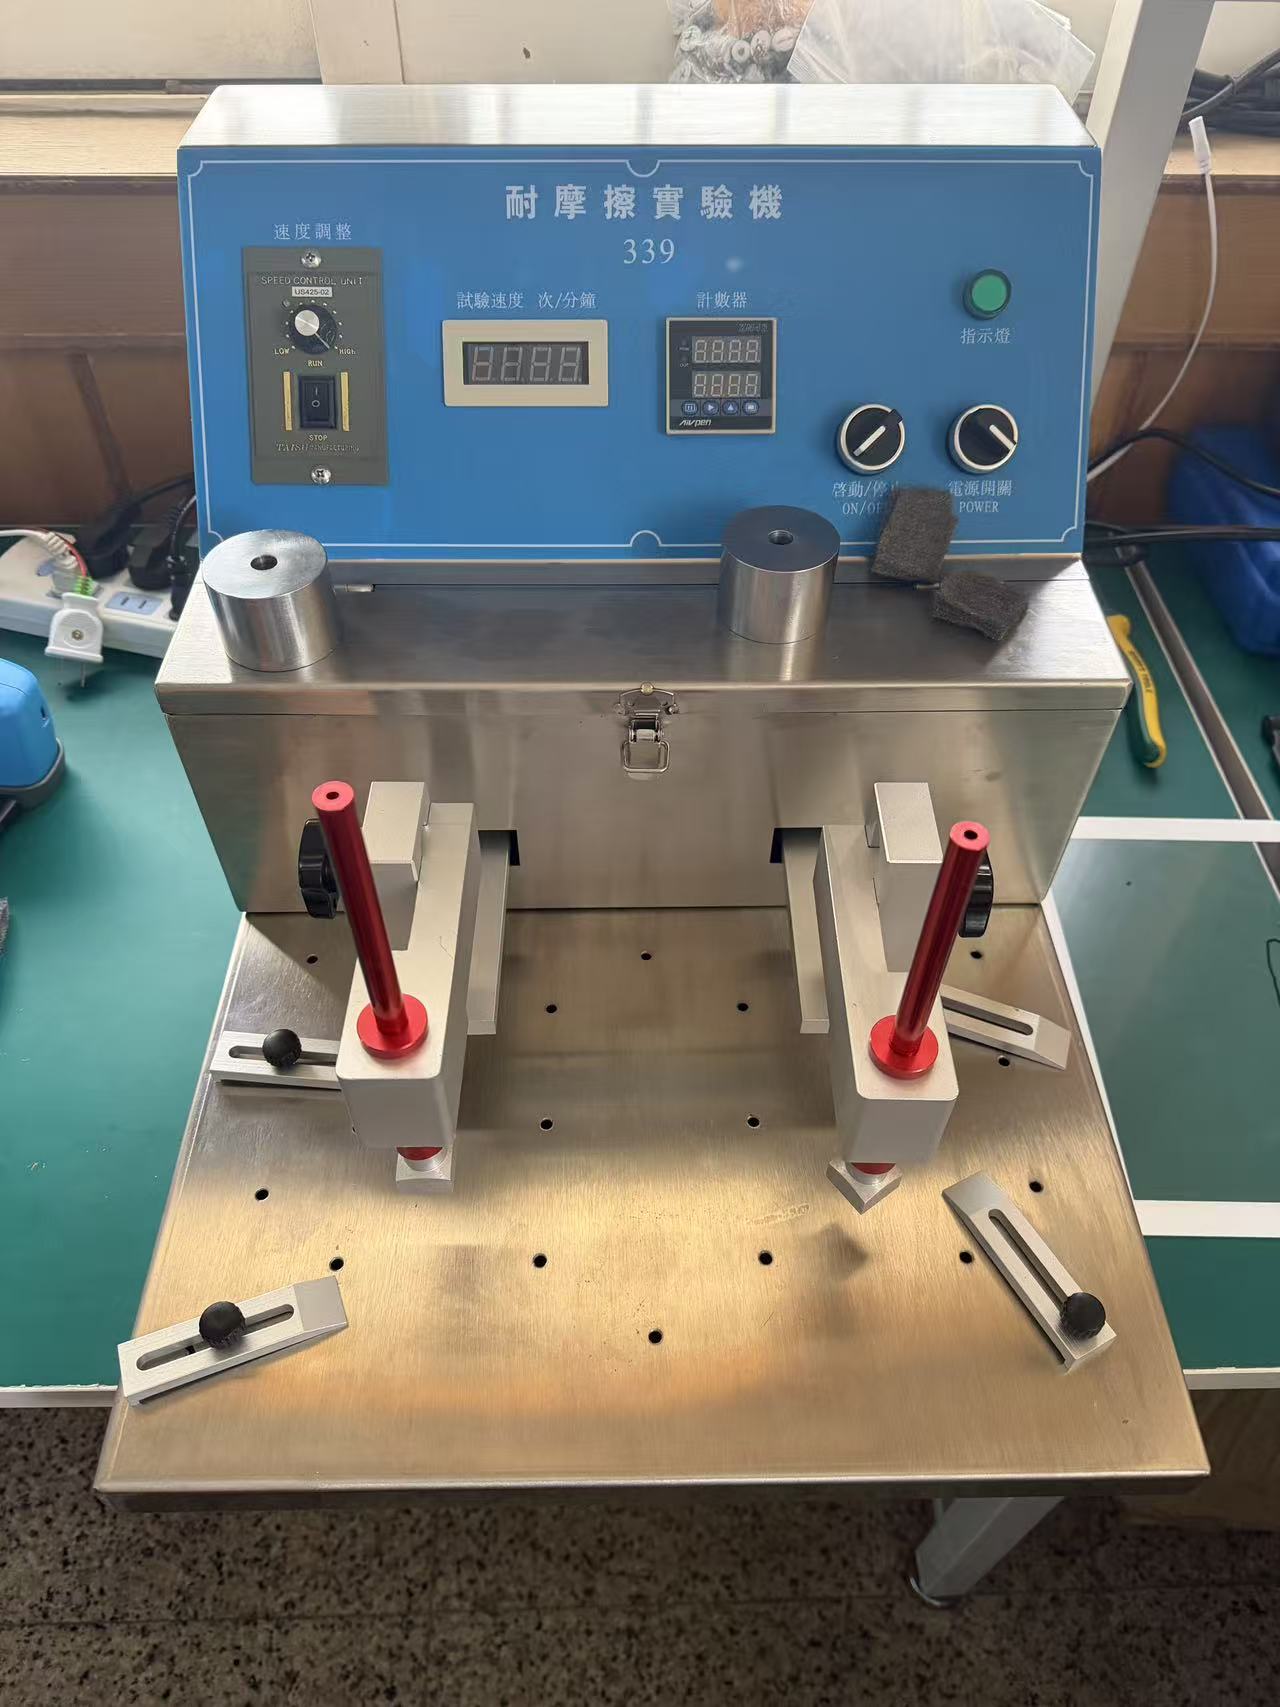
O nosso equipamento de ensaio da resistência à abrasão executa ciclos de abrasão Taber segundo a ASTM D4060, produzindo um valor de índice de desgaste. Este ensaio quantifica o desgaste, algo essencial para determinar se um vidro de cobertura com tratamento antiencandeamento (AG) mantém um bom aspeto após dois anos de utilização diária num ecrã tátil instalado numa fábrica.
Ensaios ópticos
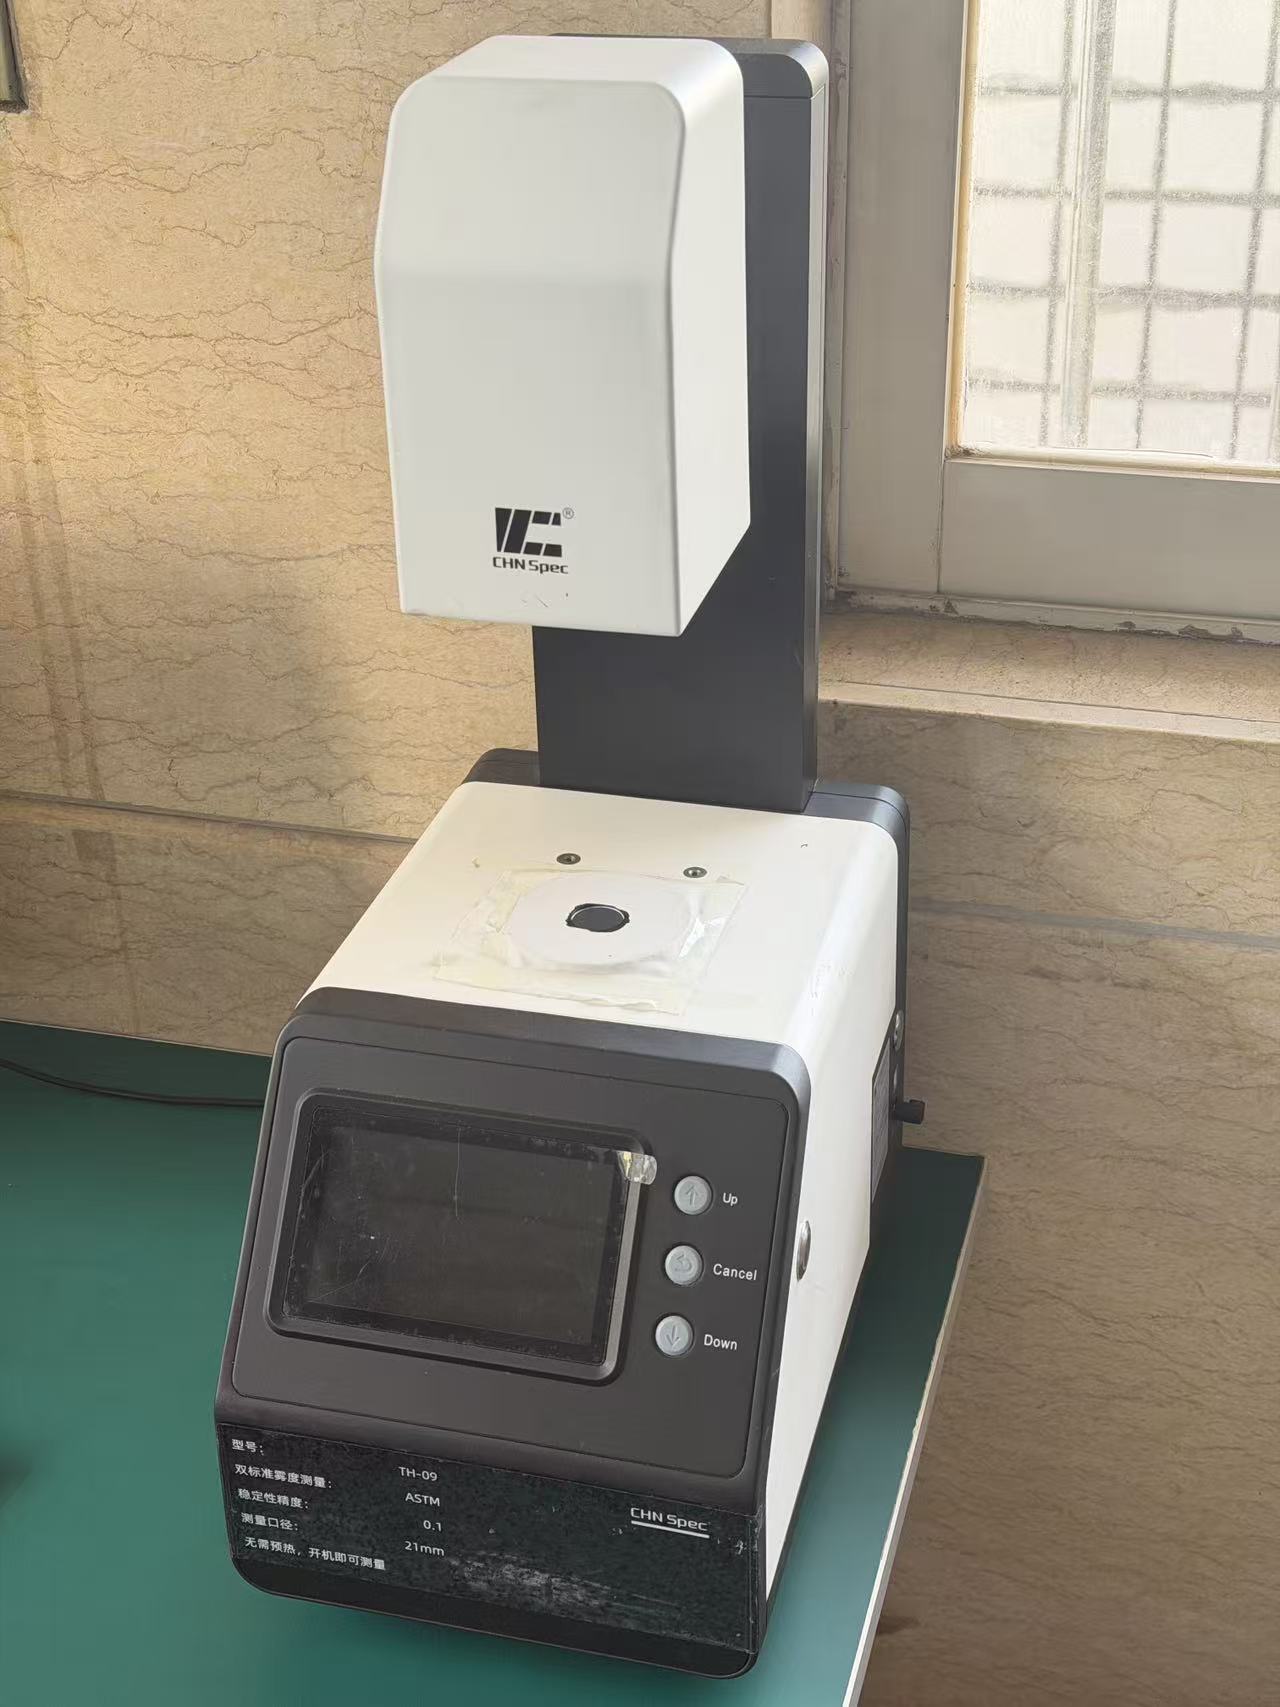
As propriedades ópticas distinguem o vidro de precisão do vidro plano comum utilizado em aplicações arquitetónicas. Medimos a transmissão luminosa e a névoa de transmissão com instrumentos calibrados segundo a ASTM D1003, o método de ensaio normalizado para todo o setor dos componentes ópticos. O medidor de brilho e cor BM-7 proporciona medições de luminância, cromaticidade e temperatura da cor com qualidade laboratorial. Se a exatidão da cor é importante, as nossas medições também têm de o ser.
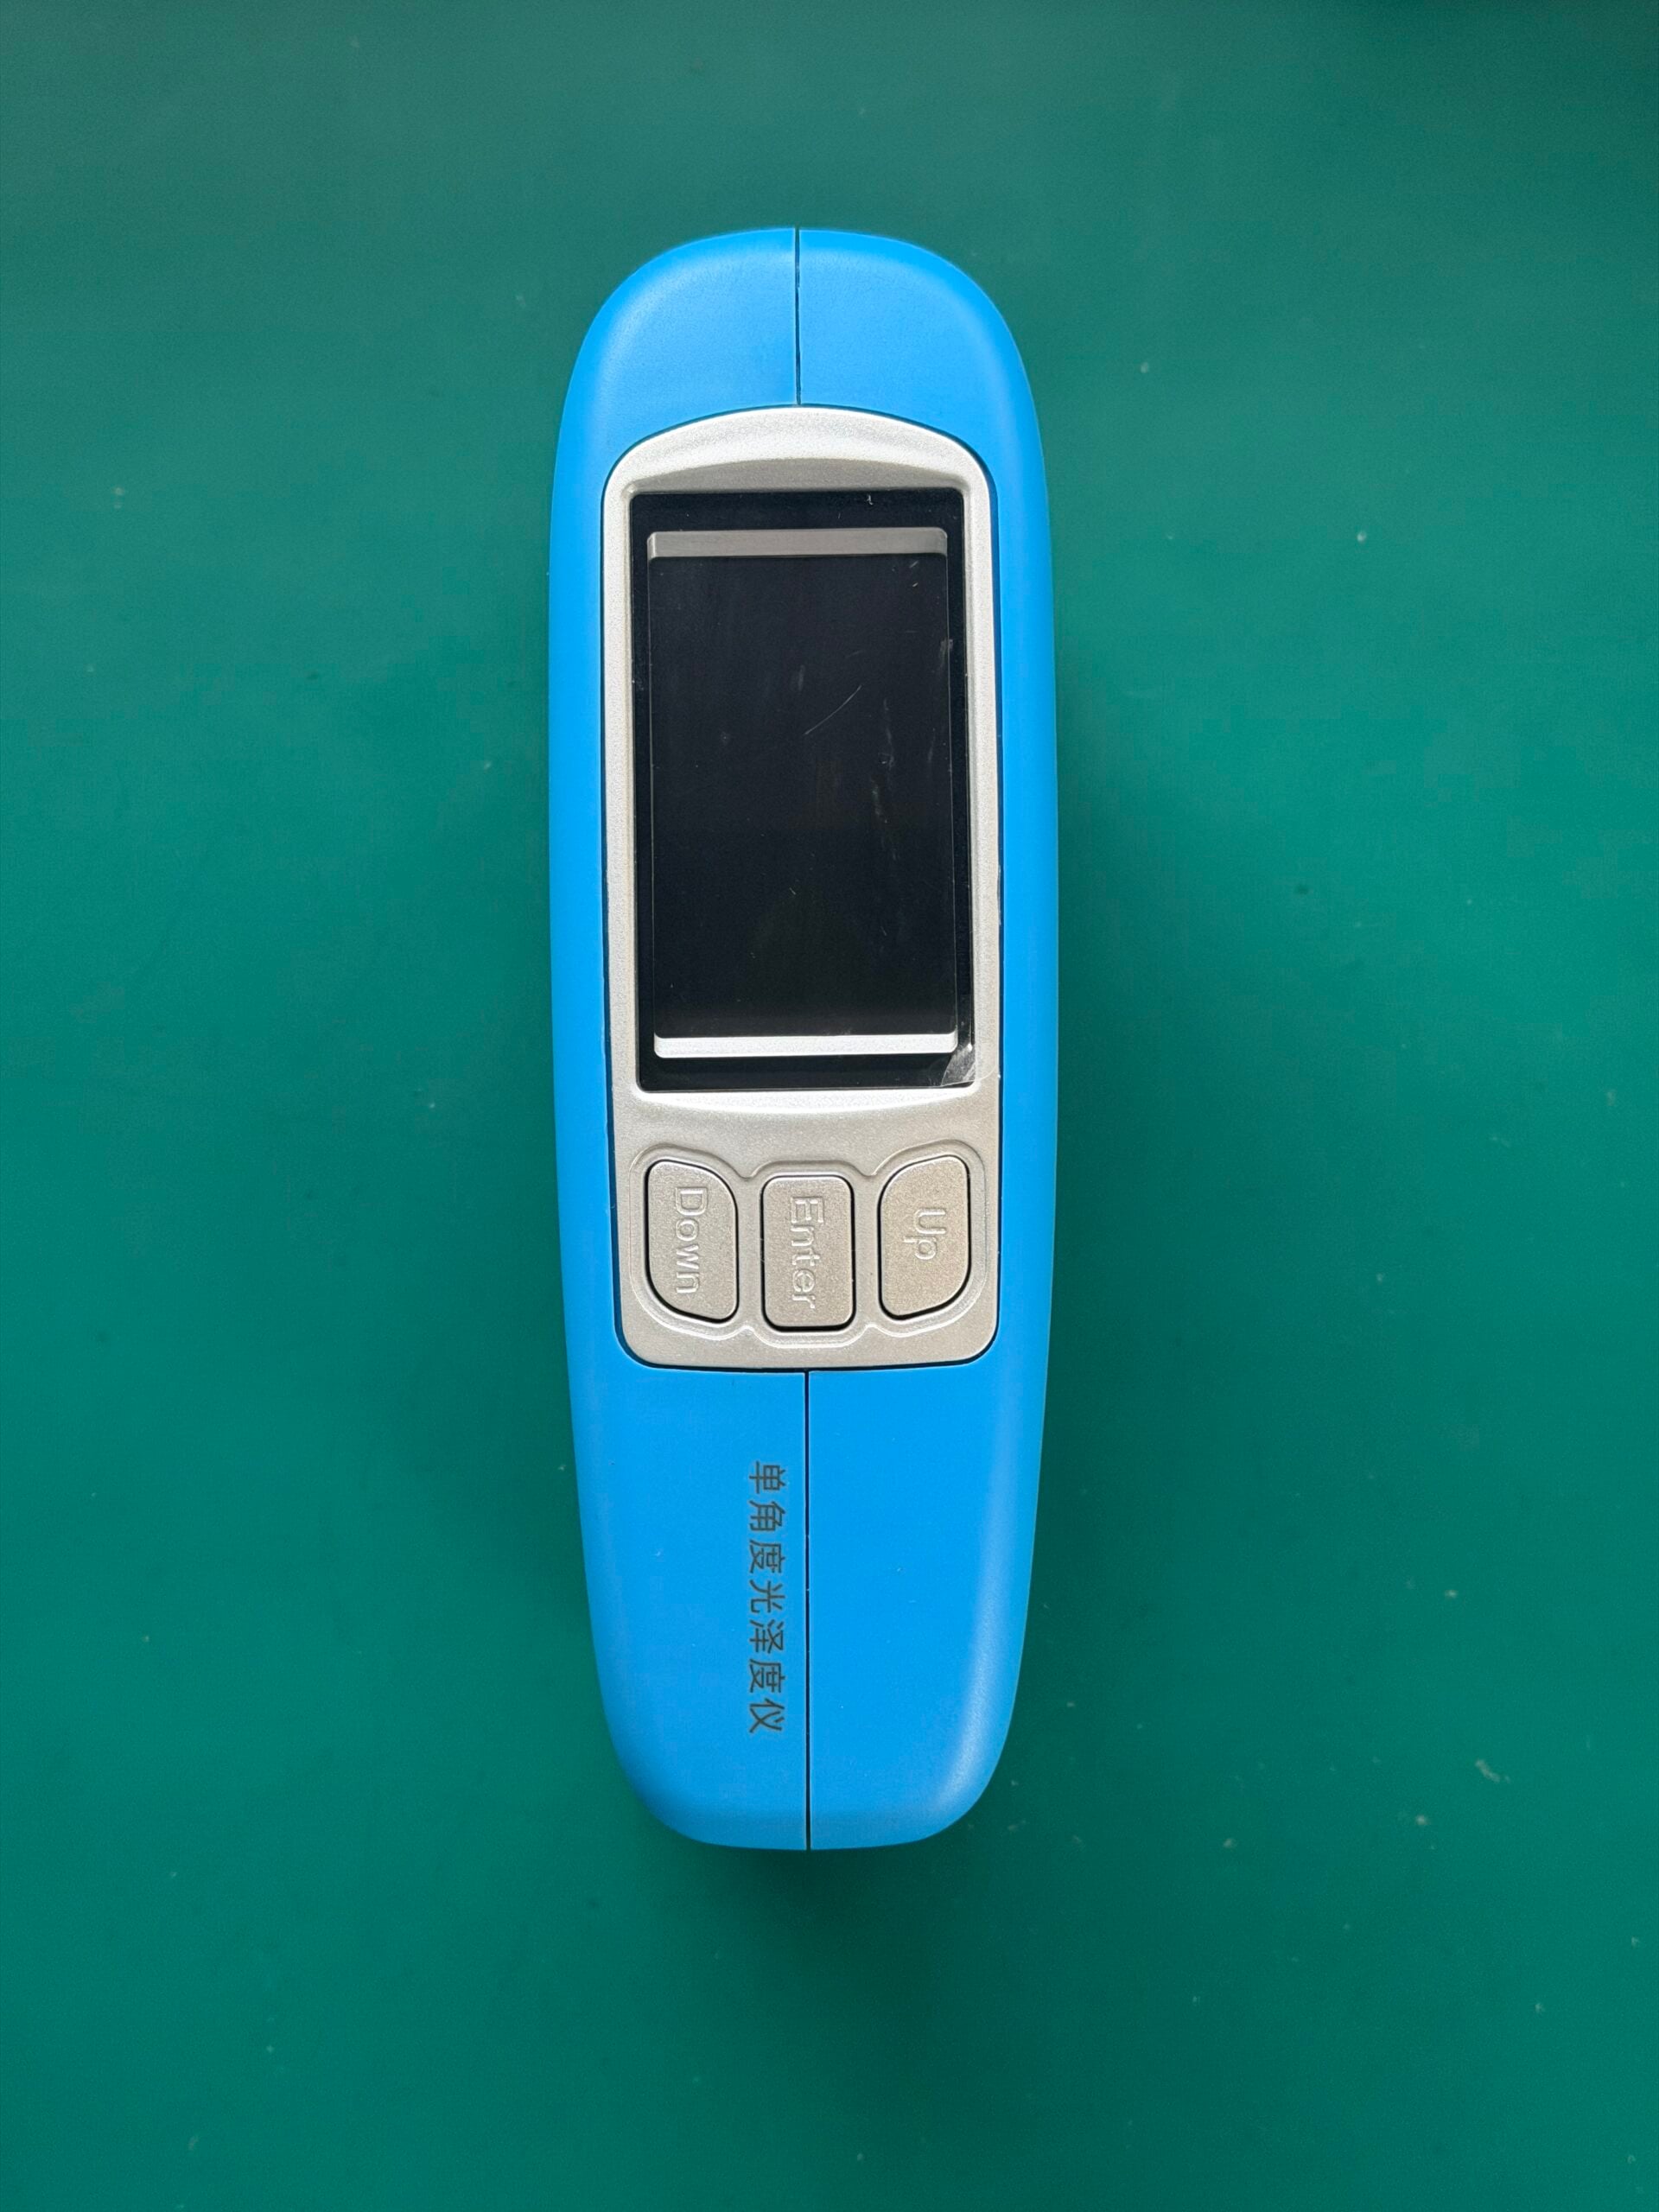
A medição do brilho segundo a ISO 2813 determina os níveis de brilho a 20, 60 e 85 graus. Já se perguntou por que motivo duas chapas de vidro de lotes diferentes «parecem diferentes» sob a mesma iluminação? A medição objetiva das variáveis de brilho fornece a resposta. Medimos o índice de refração dos componentes de lentes ópticas, nos quais o percurso normal da luz é essencial.
Ensaios da qualidade superficial
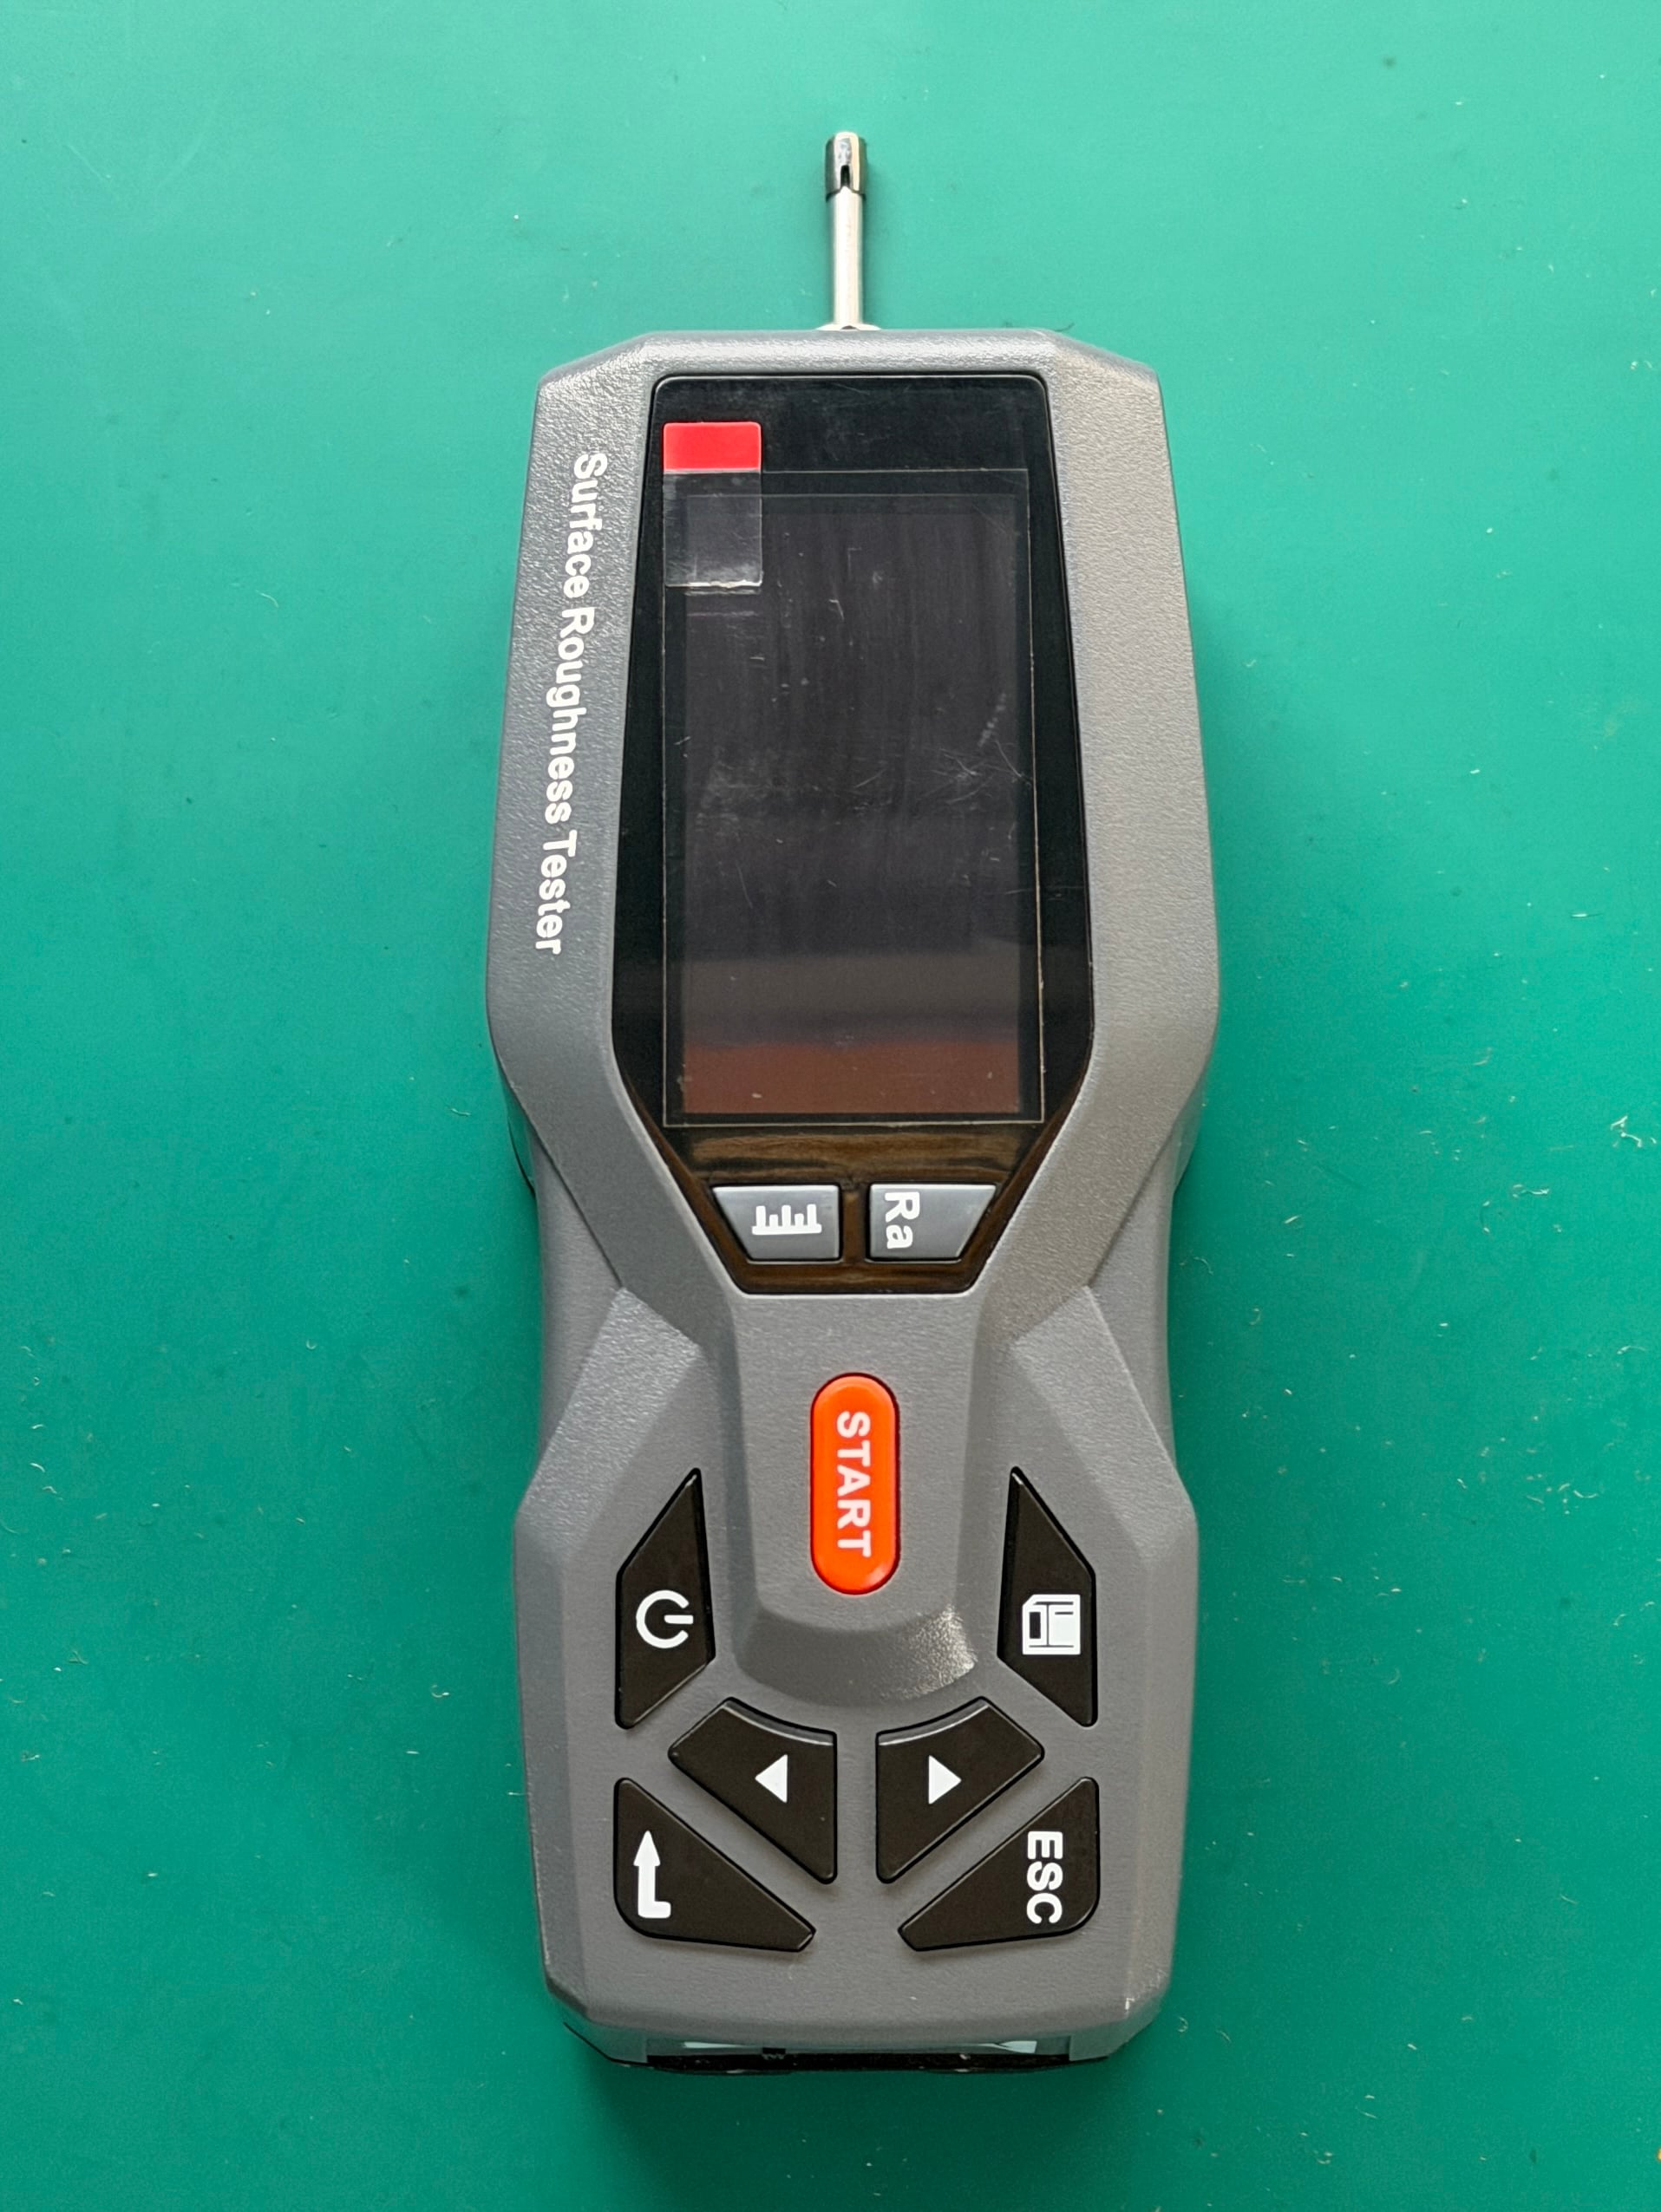
Os perfilómetros de apalpação determinam a rugosidade superficial e indicam Ra (média) e Rz (altura máxima) de acordo com as normas ISO 4287. No vidro de cobertura de precisão, as especificações de Ra podem variar entre 0.01μm e 0.05μm — valores que apenas podem ser verificados com metrologia específica, não através de avaliação visual.
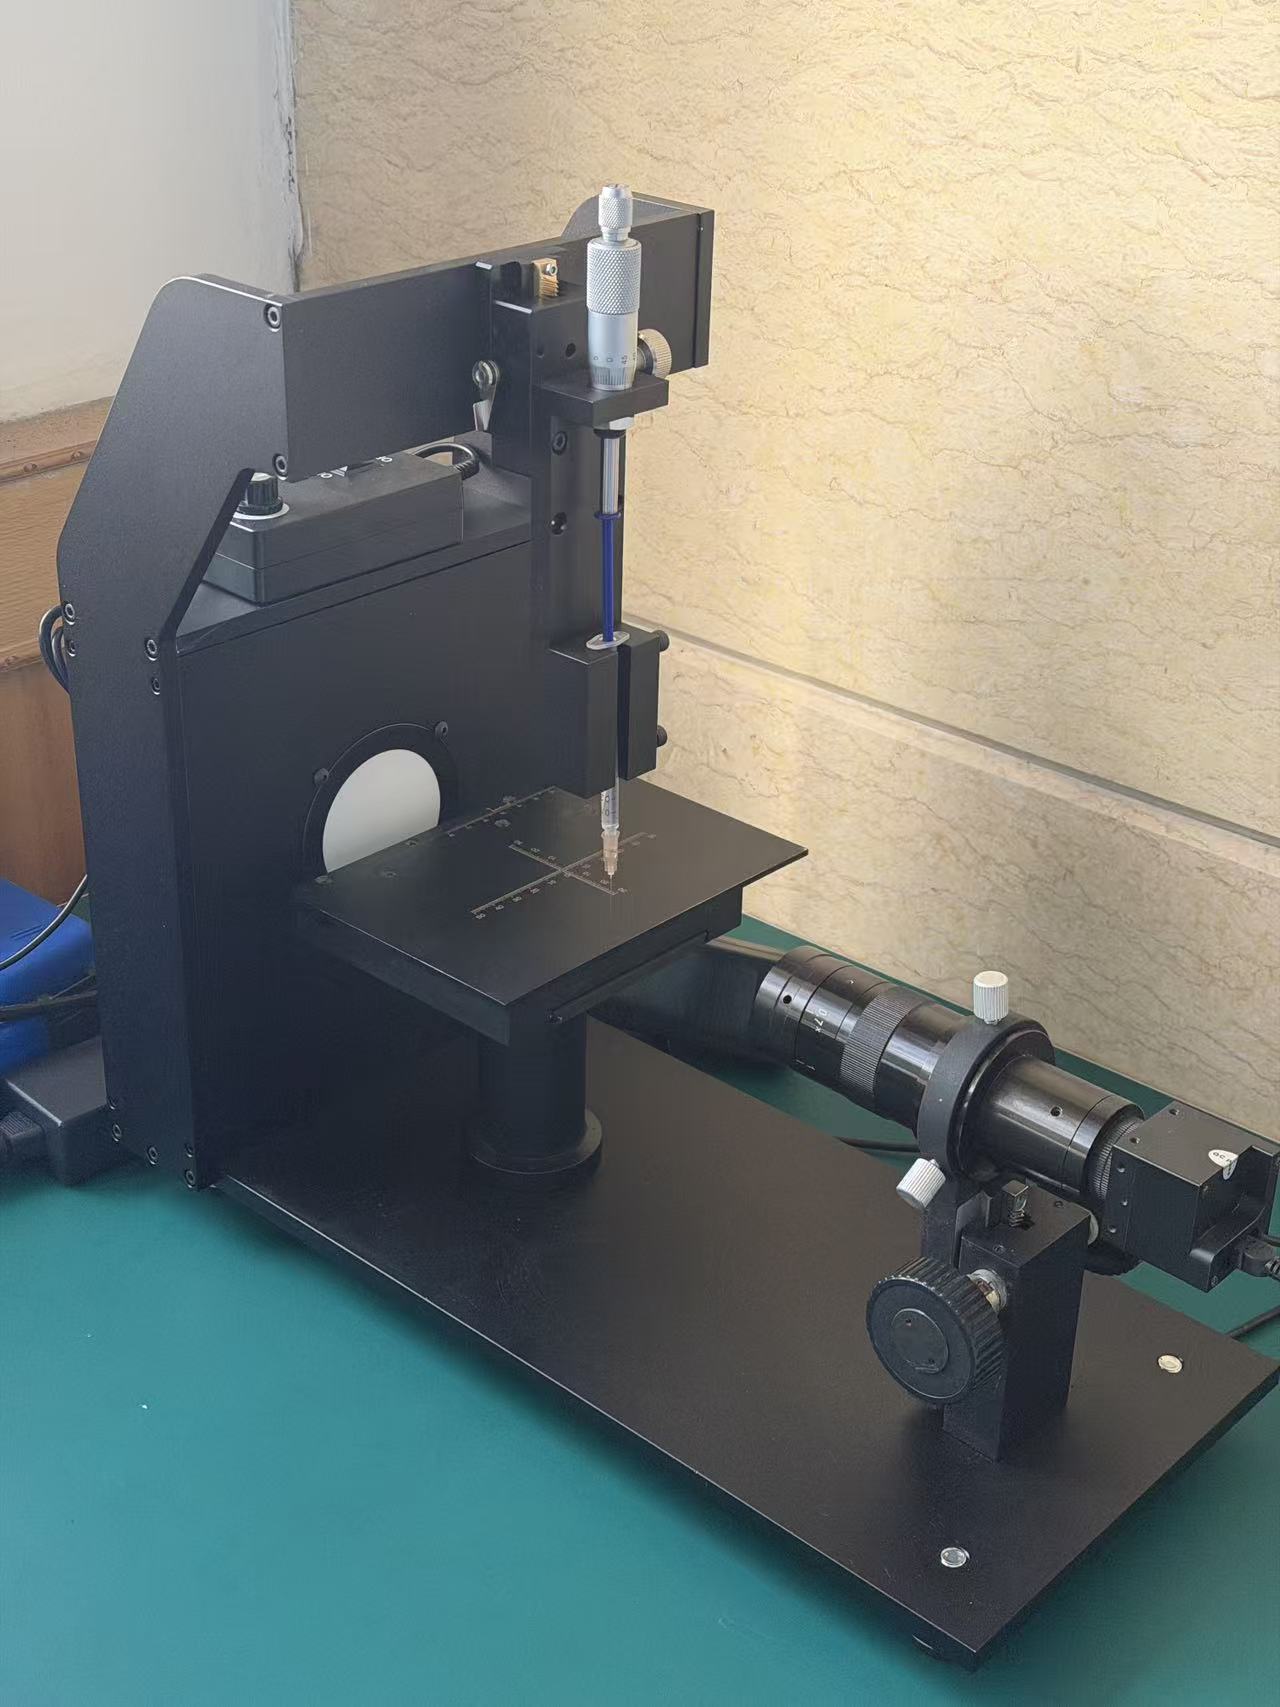
O ângulo de contacto com a água é sempre o nosso melhor indicador para validar o revestimento antidedadas (AF). Um revestimento antidedadas (AF) corretamente aplicado caracteriza-se por uma medição do ângulo de contacto com a água superior a 110 graus — as gotas de água formam-se em vez de se espalharem e escorrerem pela superfície do vidro. Repetimos a medição após ensaios de envelhecimento acelerado; se o revestimento resistir ao envelhecimento e continuar a superar o vidro não revestido, é eficaz — porque um revestimento antidedadas (AF) que funciona no primeiro dia, mas falha após três meses de serviço, é pior do que não existir.
A validação da aderência do revestimento é efetuada internamente através de ensaios de aderência por corte em quadrícula, definidos pela ASTM D3359, utilizando a nossa máquina de ensaios de tração. Cortamos o revestimento para produzir uma quadrícula definida, aplicamos uma tira adesiva normalizada à superfície e retiramos depois a fita para determinar a quantidade de revestimento removida. Trata-se de um requisito absolutamente obrigatório para revestimentos AR, AG e AF em vidro.
Ensaios ambientais e químicos
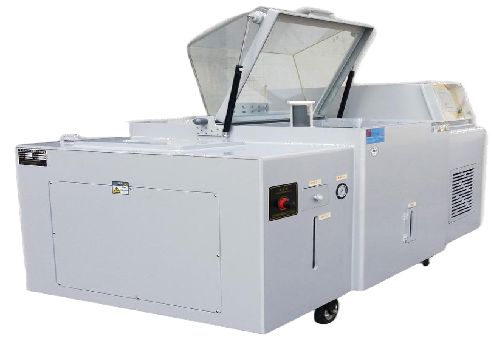
As amostras de vidro são submetidas a ensaios de nevoeiro salino segundo a ASTM B117 e a ISO 9227, num recipiente com água salgada e um perfil de aquecimento especificado. As amostras revestidas são submetidas à corrosão salina durante 24 horas, 48 horas ou 96 horas — durações de ensaio definidas em função das especificações individuais do cliente. Trata-se de um requisito absolutamente obrigatório para vidro utilizado em aplicações automóveis, marítimas ou exteriores.
As amostras de vidro são expostas a variações rápidas de temperatura para acelerar o processo natural de envelhecimento — vidro de um ecrã frio subitamente exposto à luz solar direta, ou o painel LCD na porta de uma zona de carga de um camião durante um inverno rigoroso. O vidro de aluminossilicato reforçado quimicamente (isto é, vidro de ecrã de smartphone) e os ecrãs médicos planos e espessos apresentam frequentemente uma resistência muito elevada ao choque térmico — um fator absoluto de diferenciação da qualidade.
Equipamento de inspeção do vidro e capacidades laboratoriais
O nosso laboratório de QC dispõe de mais de 20 instrumentos de medição de precisão — todos calibrados segundo padrões rastreáveis e utilizados por técnicos qualificados de acordo com procedimentos documentados. Eis os equipamentos que utilizamos nas medições.
| Equipamento | Parâmetro de ensaio | Norma de referência | Especificação principal |
|---|---|---|---|
| Medidor de brilho e cor BM-7 | Luminância, cromaticidade, temperatura da cor | Normas CIE | Cromaticidade xy de ±0.001 |
| Brilhómetro | Brilho superficial (20°/60°/85°) | ASTM D523 / ISO 2813 | Intervalo de 0–2000 GU |
| Medidor de rugosidade superficial | Perfis superficiais Ra, Rz, Rq | ISO 4287 | Intervalo de 0,005–16 μm |
| Máquina de ensaio da resistência à abrasão | Índice de desgaste Taber, durabilidade do revestimento | ASTM D4060 | Rodas CS-10/CS-17 |
| Equipamento de ensaio de pressão estática | Capacidade de carga / pressão de rutura | IEC 60068 | Capacidade até 10 kN |
| Câmara de nevoeiro salino | Resistência à corrosão | ASTM B117 / ISO 9227 | Ciclos de 24–1000 hr |
| Equipamento de ensaio de impacto com esfera em queda | Resistência ao impacto / classificação de segurança | ANSI Z97.1 / CPSC 16 CFR 1201 | Esfera normalizada de 508g |
| Medidor de névoa | Névoa %, transmitância luminosa total | ASTM D1003 / ISO 14782 | Intervalo T de 0–100% |
| Medidor do ângulo de contacto com a água | Hidrofobicidade (verificação do revestimento AF) | — | Medição de 0°–180° |
| Máquina de ensaios de tração | Resistência de aderência, força de arrancamento | ASTM D3359 | Capacidade até 5 kN |
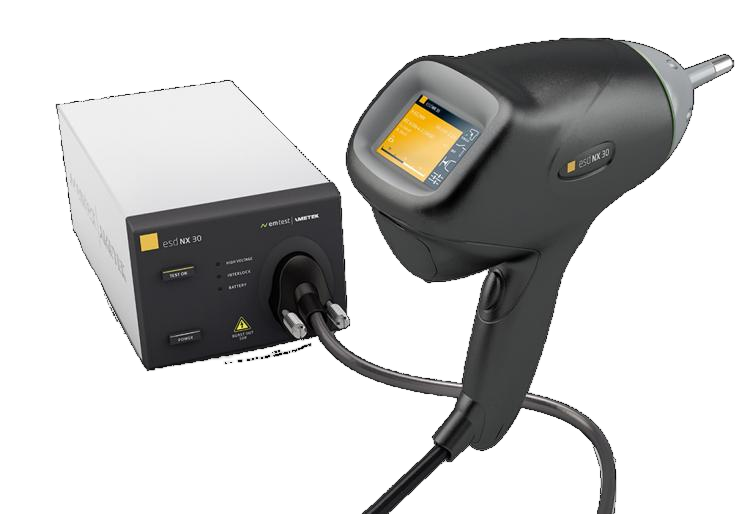
| Equipamento de ensaio eletrostático | Resistência superficial, dissipação eletrostática | IEC 61340 | Intervalo de 10³–10¹² Ω |
| Sistema de medição por vídeo | Exatidão dimensional, geometria | ISO 10360 | Exatidão de ±2 μm |
| Área de inspeção da limpeza | Nível de contaminação por partículas | ISO 14644 | Sala limpa de classe 10 000 |
Galeria de equipamentos de ensaio de precisão
Normas de calibração e validação
Cada um destes instrumentos é calibrado anualmente com amostras de referência normalizadas. Os resultados são arquivados e ficam disponíveis a qualquer momento para análise pelos auditores do cliente. Se uma especificação não puder ser medida de forma fiável, não é válida.
Dispomos igualmente de uma estação independente para inspeção da limpeza superficial — classificada segundo normas de salas limpas. O que distingue, em parte, o vidro destinado às aplicações com requisitos de limpeza mais críticos do vidro utilizado em condições menos exigentes é a capacidade de manter e validar internamente, de forma consistente, a limpeza das superfícies.
×
![Vista ampliada]()
Normas e certificações do setor relativas à qualidade do vidro
Todos os ensaios que realizamos têm como referência uma especificação relevante aceite pelo setor; estas são as normas internacionais e setoriais que consultamos com maior frequência.
Normas ASTM
| Norma | Âmbito |
|---|---|
| ASTM C1036 | Vidro plano — especificações e classificação de qualidade |
| ASTM C1048 | Vidro plano termoendurecido e totalmente temperado |
| ASTM D1003 | Névoa e transmitância luminosa de materiais transparentes |
| ASTM D4060 | Resistência à abrasão com abrasímetro Taber |
| ASTM D3359 | Aderência por ensaio com fita (método de corte em quadrícula) |
| ASTM B117 | Equipamento e procedimento para ensaio de nevoeiro salino |
| ASTM D523 | Medição do brilho especular |
Normas ISO
| Norma | Âmbito |
|---|---|
| ISO 9227 | Ensaios de corrosão em atmosferas artificiais — nevoeiro salino |
| ISO 2813 | Determinação do valor de brilho a 20°, 60°, 85° |
| ISO 4287 | Textura superficial — método do perfil (Ra, Rz, Rq) |
| ISO 14782 | Determinação da névoa em materiais transparentes |
| ISO 14644 | Salas limpas e ambientes controlados associados |
| ISO 10360 | Sistemas de medição por coordenadas (exatidão dimensional) |
| IEC 61340 | Eletrostática — proteção de dispositivos eletrónicos |
Os pormenores de cada método de ensaio, procedimento de calibração, preparação de amostras e critério de aceitação encontram-se explicitamente definidos em cada norma. É isto que queremos dizer quando afirmamos que aplicamos uma norma.
Aos clientes sujeitos a entidades reguladoras, podemos fornecer um relatório de ensaio que indique o número da cláusula aplicável, bem como o número de série de calibração e a data de cada instrumento utilizado.
O nosso processo de inspeção da qualidade: da matéria-prima à expedição final
A qualidade não é um único ponto de controlo — é um fio condutor integrado em todas as etapas da nossa produção. Eis um exemplo real de um processo de inspeção em cinco etapas numa fábrica que produz vidro de cobertura de alta precisão:
1
Receção de materiais
Os substratos de vidro em bruto, os produtos químicos de revestimento e as tintas de impressão são verificados face aos certificados dos fornecedores. A espessura, a transmissão óptica e a qualidade superficial são medidas antes da autorização para produção.
2
Durante o processo
São monitorizados parâmetros críticos em cada etapa da produção: dimensões da maquinação CNC, qualidade da retificação das arestas, níveis de tensão da têmpera, uniformidade do revestimento e alinhamento da impressão serigráfica.
3
Produto semiacabado
Após os processos essenciais (reforço químico, revestimentos AR/AG/AF), os pontos de inspeção intermédios verificam a aderência do revestimento, a rugosidade superficial e as propriedades ópticas antes de o produto avançar.
4
Inspeção final
Ensaios abrangentes face à especificação completa: tolerâncias dimensionais, medições ópticas, ensaios mecânicos e inspeção visual de 100% das peças, sob iluminação controlada na nossa sala limpa.
5
Antes da expedição
Amostragem AQL de acordo com os requisitos do cliente, verificação da integridade da embalagem, verificação da rotulagem e elaboração do relatório de ensaio. Todas as expedições incluem um CoC (certificado de conformidade).
O nosso processo de inspeção é muito mais abrangente do que uma simples lista de aprovação ou rejeição. A rastreabilidade é o elemento essencial. À medida que cada lote de vidro percorre a nossa fábrica, todos os ensaios e medições relevantes são reunidos num relatório PDF associado ao número de rastreio desse lote. Se uma dessas peças de vidro for devolvida com um defeito após seis meses, conseguimos rastreá-la até ao número do lote da matéria-prima, à data de produção, às definições da máquina e do operador e a todos os resultados dos ensaios. É assim que se aplica uma gestão profissional da qualidade.
Os nossos engenheiros de QC são mais do que operadores de equipamentos de ensaio de produtos — são especialistas no conhecimento do vidro. Quando uma medição da rugosidade fica no limite da especificação, analisamos o intervalo de substituição da mó de retificação ou polimento. Quando uma leitura de névoa varia meio por cento entre lotes de vidro cinzento, investigamos a deriva da humidade da câmara. É assim que se previnem os defeitos, em vez de se limitarem a eliminá-los.
Ensaios da qualidade do vidro em diferentes setores
Cada setor tem preocupações diferentes em matéria de qualidade. Os requisitos de um ecrã para um dispositivo médico que salva vidas são diferentes das especificações de um painel de habitáculo inteligente para um veículo novo. Eis uma ideia de como adaptamos a inspeção a cada setor:
Eletrónica de consumo
Vidro de cobertura para telemóveis, tablets e dispositivos vestíveis.
Ensaios prioritários:
Resistência aos riscos (abrasímetro), ângulo de contacto com a água (revestimento AF), transmitância óptica e exatidão da cor (BM-7), e resistência das arestas após maquinação CNC.
Dispositivos médicos
Componentes ópticos para equipamentos de diagnóstico e outras utilizações laboratoriais.
Ensaios prioritários:
Clareza óptica, limpeza superficial (ISO 14644), resistência a produtos químicos e detritos, e qualidade do revestimento para garantir a biocompatibilidade. A documentação é normalmente mais extensa para esta aplicação.
Controlo industrial
Vidro para ecrã tátil de utilização intensiva em sistemas de controlo de fábricas e HMI.
Ensaios prioritários:
Resistência à abrasão (utilização com luvas), resistência ao impacto (esfera em queda), propriedades eletrostáticas (IEC 61340) e qualidade de impressão da serigrafia de ícones e botões.
Setor automóvel
Vidro de cobertura para o habitáculo, vidro de cobertura para o painel de instrumentos e painéis de vidro para o interior de veículos.
Ensaios prioritários:
Resistência ao impacto, resistência ao choque térmico, durabilidade ao nevoeiro salino (ASTM B117), estabilidade aos UV e padrão de fratura do vidro temperado.
Defeitos comuns do vidro e formas de os detetar
Enumerei os tipos de defeitos que procuramos nos ensaios, mas um programa de inspeção competente exige que se compreenda o que pode correr mal. Procuramos os seguintes defeitos e as respetivas causas fundamentais:
Riscos
Marcas superficiais lineares (danos causados pelo manuseamento, maquinação ou embalagem). São detetadas por inspeção visual com uma fonte de luz em ângulos específicos e depois confirmadas através da medição da rugosidade superficial. Para a aceitação, utiliza-se a escala de classes de defeitos da ASTM C1036.
Lascas e danos nas arestas
Defeitos nas arestas ou perda de material (resultantes da maquinação ou do manuseamento). São medidos por tamanho e posição com um sistema de medição por vídeo. A integridade das arestas é particularmente importante tanto no vidro recozido quimicamente como no vidro de cobertura para LCD.
Bolhas e pequenas bolhas
Inclusões gasosas retidas durante a fusão do vidro. Inspeção sob luz transmitida. Os limites da especificação baseiam-se no tamanho (diâmetro) e na densidade (quantidade por unidade de área), de acordo com a classe comercial do substrato de vidro em bruto.
Inclusões
Matérias estranhas (pedra, metal ou material refratário) retidas na matriz de vidro. Inspeção sob luz transmitida e polarizada. Mesmo as inclusões pequenas constituem um fator de concentração de tensão que provoca fratura espontânea.
Delaminação do revestimento
Delaminação, ou separação dos revestimentos AR, AG ou AF do substrato de vidro. Inspeção através do ensaio de aderência por corte em quadrícula (ASTM D3359) e exposição a nevoeiro salino. As delaminações são frequentemente indicadoras de uma preparação superficial deficiente ou de parâmetros inadequados no processo de revestimento.
Distorção óptica
Ondulação ou irregularidades visíveis ao olhar através do lado acabado do vidro. São mais frequentes no vidro temperado devido ao efeito de ondulação dos rolos durante o aquecimento. Inspeção através do ensaio de distorção da imagem refletida; aplicam-se limites de tolerância de acordo com a aplicação.
Contaminação superficial
Contaminação da superfície acabada por partículas, dedadas ou resíduos químicos. Esta inspeção é efetuada num ambiente iluminado da nossa própria sala limpa, utilizando luzes especiais. O controlo da contaminação é frequentemente o último ponto de controlo da qualidade na transformação de componentes de vidro ótico e médico.
Desvio dimensional
Incumprimento das tolerâncias dimensionais de espessura, comprimento, largura ou posição dos orifícios. É medido com um sistema de medição por vídeo e vários medidores de espessura. Os limites de tolerância dos componentes de vidro maquinados por CNC são geralmente de 0.05mm ou inferiores nas dimensões críticas.
Defeitos de impressão
Variações de cor, problemas de registo, aderência ou manchas na serigrafia. O desvio de cor é verificado por comparação com o guia de cores Pantone e a aderência através do ensaio com fita adesiva; é também efetuada uma inspeção visual para detetar manchas e avaliar a uniformidade.
Perspetiva de um especialista em qualidade
Eis um aspeto que escapa à maioria das fichas de especificações: o defeito mais dispendioso não é o que é difícil de detetar, mas o defeito aceitável que é entregue ao cliente final e acaba por chegar à aplicação. Um defeito como uma pequena bolha, cujo diâmetro fica apenas alguns mícrones abaixo do limite da especificação, passa geralmente despercebido na etapa de produção, mas torna-se visível para o utilizador final. Optamos por analisar estas ocorrências próximas do limite e assinalá-las ao cliente nos nossos relatórios, em vez de arriscarmos expedir material que, de outro modo, pareceria aceitável.
Está preparado para trabalhar com um fornecedor de vidro que leva a qualidade a sério?
Solicite um relatório de inspeção de amostras, marque uma visita virtual ao laboratório de QC ou envie-nos a especificação do seu vidro para uma análise da viabilidade de fabrico e QC.
Obtenha uma consultoria gratuita de QCPerguntas frequentes: inspeção da qualidade do vidro
Os quatro tipos de inspeção da qualidade no fabrico de vidro são: (1) Inspeção dos materiais à entrada — verificação de que os substratos de vidro em bruto, os produtos químicos e os revestimentos cumprem as especificações antes do início da produção. (2) Inspeção durante o processo — monitorização de parâmetros críticos, como a temperatura, a espessura e o alinhamento, durante a maquinação CNC, a têmpera ou a aplicação do revestimento. (3) Inspeção do produto final — realização de ensaios abrangentes ao vidro acabado para verificar a conformidade óptica, mecânica e dimensional. (4) Inspeção antes da expedição — verificação da integridade da embalagem e da exatidão da rotulagem, bem como realização de ensaios por amostragem antes do envio.
As principais normas incluem a ASTM C1036 (especificações para vidro plano), a ASTM C1048 (vidro termicamente tratado), a ASTM D1003 (névoa e transmitância), a ASTM D4060 (resistência à abrasão), a ASTM B117 (ensaio de névoa salina), a ISO 9227 (ensaios de corrosão), a ISO 2813 (medição do brilho), a ISO 4287 (rugosidade da superfície), a ISO 14782 (medição da névoa) e a ISO 14644 (classificação de salas limpas). Para o vidro reforçado quimicamente, os fabricantes também consultam a ASTM C1422 quanto às especificações do vidro de cobertura.
Os fabricantes de vidro de precisão asseguram a qualidade através de um processo de inspeção em cinco etapas: verificação dos materiais à entrada, monitorização durante cada etapa de produção (corte, retificação, têmpera, aplicação de revestimento e impressão), inspeções dos produtos semiacabados, ensaios finais abrangentes e amostragem antes da expedição. Este processo é apoiado por um laboratório interno de QC com instrumentos especializados, procedimentos documentados em conformidade com os princípios da ISO 9001 e sistemas de rastreabilidade que associam cada lote aos respetivos certificados das matérias-primas e resultados dos ensaios.
Os defeitos comuns do vidro incluem riscos (detetados através da inspeção da superfície sob iluminação oblíqua), lascas e danos nas arestas (inspeção visual e medição dimensional), bolhas e microbolhas (inspeção com luz transmitida), inclusões (exame com luz polarizada), delaminação do revestimento (ensaio de aderência por corte em grelha), contaminação da superfície (inspeção da limpeza sob luz UV), distorção óptica (medição da reflexão) e variações de espessura (sistemas de medição sem contacto). Cada tipo de defeito tem critérios de aceitação específicos definidos pelas normas ASTM e ISO.
O vidro temperado exige ensaios específicos adicionais para além da inspeção normal do vidro. O ensaio de fragmentação (segundo a ASTM C1048) parte uma amostra e contabiliza o número de partículas por área de 50mm×50mm — um vidro devidamente temperado deve produzir fragmentos pequenos e relativamente uniformes. O ensaio térmico prolongado sujeita o vidro temperado a temperaturas elevadas durante um período contínuo para acelerar as falhas causadas por inclusões de sulfureto de níquel que poderiam provocar a quebra espontânea em serviço. A medição da tensão na superfície com luz polarizada verifica se a profundidade e a magnitude da camada sob tensão de compressão cumprem as especificações.
Para os compradores B2B que adquirem componentes de vidro de precisão, a inspeção da qualidade tem um impacto direto na fiabilidade do produto, na segurança do utilizador final e no custo total de propriedade. Um vidro de cobertura defeituoso no ecrã de um dispositivo médico pode comprometer a exatidão do diagnóstico. Um painel para automóvel incorretamente temperado pode falhar sob tensão térmica. Um processo rigoroso de QC do fornecedor reduz os custos de inspeção à entrada nas instalações do comprador, minimiza as rejeições na linha de produção e fornece provas documentadas da conformidade regulamentar em setores como os dispositivos médicos (FDA) e o setor automóvel (IATF 16949).
Tendências



