
Contactez Saiweiglass


★★★★★
Qualité vérifiée
Contrôle qualité du verre : des essais de précision pour chaque produit
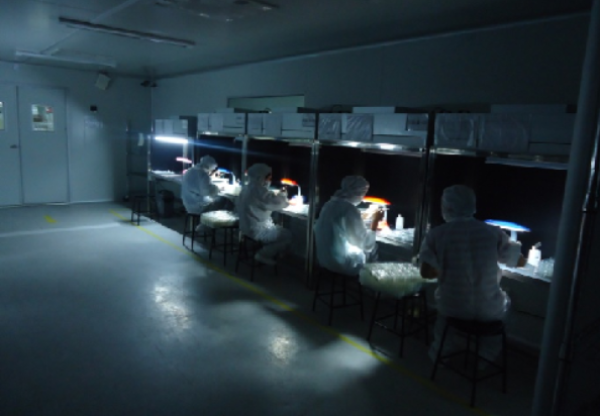
De la vérification des spécifications des substrats bruts à l’échantillonnage des lots prêts à expédier, notre laboratoire de contrôle qualité sur site utilise 20+ instruments d’analyse dédiés pour garantir que chaque pièce quittant notre usine respecte précisément les spécifications que vous avez demandées. Aucune marge d’erreur : uniquement des données éprouvées.
16+
Années de fabrication de verre de précision
20+
Instruments d’essai pour le contrôle qualité
5,000
m² de surface de production
90
Collaborateurs, dont des ingénieurs en contrôle qualité
Qu’est-ce que le contrôle qualité du verre ?
Le contrôle qualité du verre regroupe l’ensemble des examens visant à vérifier le respect des critères de qualité applicables à chaque étape de fabrication, de la réception des différentes matières premières à la livraison des pièces finies, ainsi que les étalonnages, les procédures d’essai normalisées et les vérifications du respect des limites permettant de garantir la conformité aux spécifications de conception.
Si une simple inspection visuelle peut suffire pour des matériaux de construction courants, le verre de précision exige des évaluations chiffrées, notamment à partir de mesures directes sur des éprouvettes. Pour une lamelle de protection destinée à un écran de diagnostic intégré à une solution médicale, des défauts de surface acceptables dans le bâtiment peuvent être intolérables ; pour une lentille à couche antireflet utilisée dans un affichage tête haute automobile, la transmittance optique peut devoir être maîtrisée au centième de pour cent près. Le contrôle du verre comble l’écart entre le seuil de détection des défauts à l’œil nu et les exigences réelles de performance.
Dans l’industrie du verre, le contrôle porte sur cinq propriétés principales : la robustesse mécanique (le verre résiste-t-il aux secousses pendant la transformation et l’installation ?), la transparence optique (la lumière traverse-t-elle le matériau sans distorsion ?), l’uniformité des couches de surface (la couche est-elle déposée de façon homogène et adhère-t-elle correctement ?), la précision de forme (la pièce s’intègre-t-elle précisément à l’architecture de l’appareil ?) et la tenue aux influences environnementales (les performances se maintiennent-elles dans le temps ?). Chacune de ces propriétés fait l’objet de contrôles à l’aide d’instruments, de procédures d’essai et de limites d’acceptation définis par les normes applicables, notamment celles de l’ASTM ou de l’ISO.
Lors d’un approvisionnement direct auprès d’un fournisseur transparent sur ses pratiques ou d’un fabricant sous contrat, la capacité de contrôle d’un équipementier potentiel joue un rôle majeur dans le taux de rejet des marchandises à réception, les temps d’arrêt, l’efficacité de la ligne et le maintien de la qualité du produit final. Les fournisseurs qui appuient leur suivi qualité sur des mesures étalonnées et des rapports de résultats quantitatifs fondés sur les normes du secteur obtiennent invariablement de meilleurs résultats que les autres.
Pourquoi le contrôle qualité est essentiel à la fabrication du verre de précision
Le tri des produits présentant des défauts microscopiques, comme une rayure de 0,5 μm de profondeur sur un guide de lumière remarquable à couche ou un écart d’épaisseur inférieur à quelques dixièmes de pour cent sur un panneau transmissif à couche anti-éblouissement, est le seul moyen d’éviter les refus clients, les rappels de produits et les défaillances en service.
Contrairement à la plupart des secteurs de fabrication, l’industrie du verre contrôle les produits selon cinq caractéristiques physiques spécifiques : la composition chimique, le type physique, la finition de surface, la forme et les dimensions, ainsi que les défauts internes. En raison de la nature même des défauts physiques tels que les inclusions et les microfissures, une inspection visuelle peut ne pas suffire à les détecter, alors qu’ils finiront par se manifester dans l’application finale sous l’effet de contraintes thermiques ou de chocs mécaniques.
La mise en place d’un dispositif de suivi qualité dans une usine de verre répond à une logique économique : chaque produit défectueux détecté à la source ne coûte à l’entreprise qu’une infime fraction du coût final d’une défaillance en service. Selon les données de cabinets de conseil du secteur, le rapport entre le coût de détection d’un défaut en production et celui de sa détection en service peut dépasser 1:100. L’argument est encore plus évident lorsque la responsabilité liée aux composants destinés aux équipements médicaux ou aux écrans automobiles est accrue.
C’est pourquoi notre programme d’assurance qualité est une démarche continue, intégrée à chaque étape de la production. Nous testons les matières premières avant leur entrée dans l’usine, mesurons les paramètres clés pendant la fabrication et effectuons un contrôle final approfondi avant l’expédition. Résultat : de meilleurs rendements, moins de rebuts et, surtout, un verre qui fonctionne à merveille dans votre application.
Réduire les rejets à réception
Des résultats d’essai documentés pour chaque lot réduisent les reprises et les nouveaux contrôles pour votre équipe de contrôle qualité à réception.
Réduire le coût total
Détecter un défaut au stade de la transformation du verre coûte des centaines de fois moins cher que de le découvrir pendant l’assemblage de l’appareil ou, pire, après son installation.
Renforcer la confiance de vos clients
Lorsque vous pouvez démontrer à vos propres clients que votre fournisseur de verre réalise ses essais selon les normes ASTM et ISO, vous garantissez l’intégrité de toute la chaîne d’approvisionnement.
Méthodes d’essai du verre : essais mécaniques, optiques, de surface et environnementaux
Nos méthodes d’essai du verre mesurent chaque propriété importante pour votre produit, de sa capacité à résister à une chute de 1.2 mètre au maintien du caractère hydrophobe de son revêtement anti-traces de doigts après 500 heures d’essai au brouillard salin.
Essais mécaniques
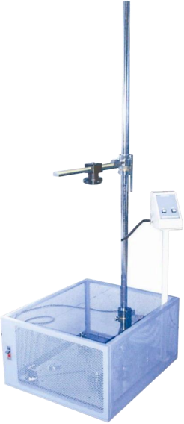
Sur le plan mécanique, nous évaluons la réaction du verre aux forces physiques. Pour les essais sur le verre trempé, nous simulons des impacts réels avec l’essai de choc par chute de bille (ANSI Z97.1) : nous lâchons une bille d’acier normalisée en chute libre depuis des hauteurs définies, puis examinons le mode de rupture obtenu. L’essai de fragmentation du verre trempé de sécurité consiste à compter les fragments dans une zone définie après une rupture contrôlée, ce qui permet de vérifier de manière fiable que l’état de contrainte est correct. L’essai de pression statique pousse les échantillons de verre trempé à leurs limites dans un environnement contrôlé ; il est pertinent pour les écrans des panneaux de commande industriels soumis à une pression de contact prolongée.
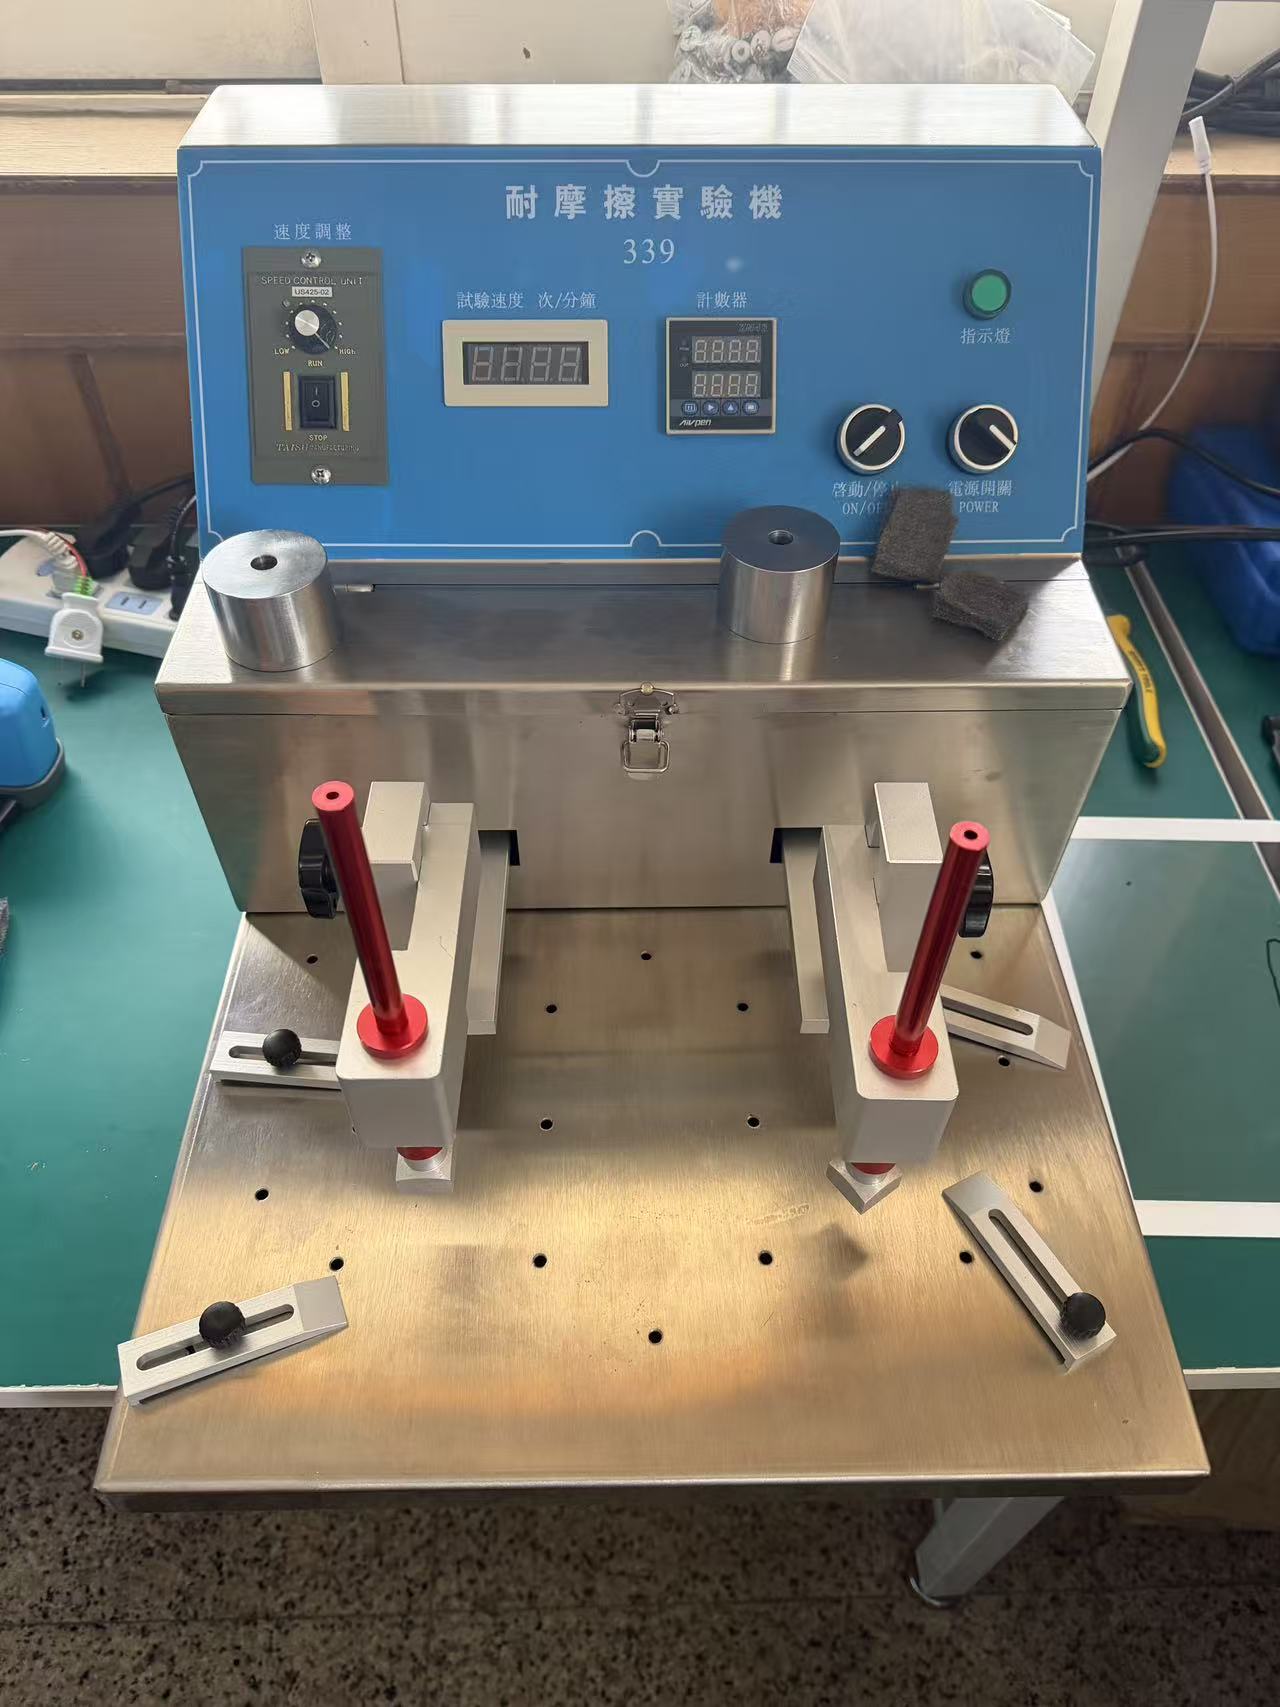
Notre appareil d’essai de résistance à l’abrasion effectue des cycles d’abrasion Taber selon la norme ASTM D4060 et fournit un indice d’usure. Cet essai quantifie l’usure, une donnée essentielle pour savoir si un verre de protection à couche anti-éblouissement conserve un bel aspect après deux ans d’utilisation quotidienne d’un écran tactile en atelier.
Essais optiques
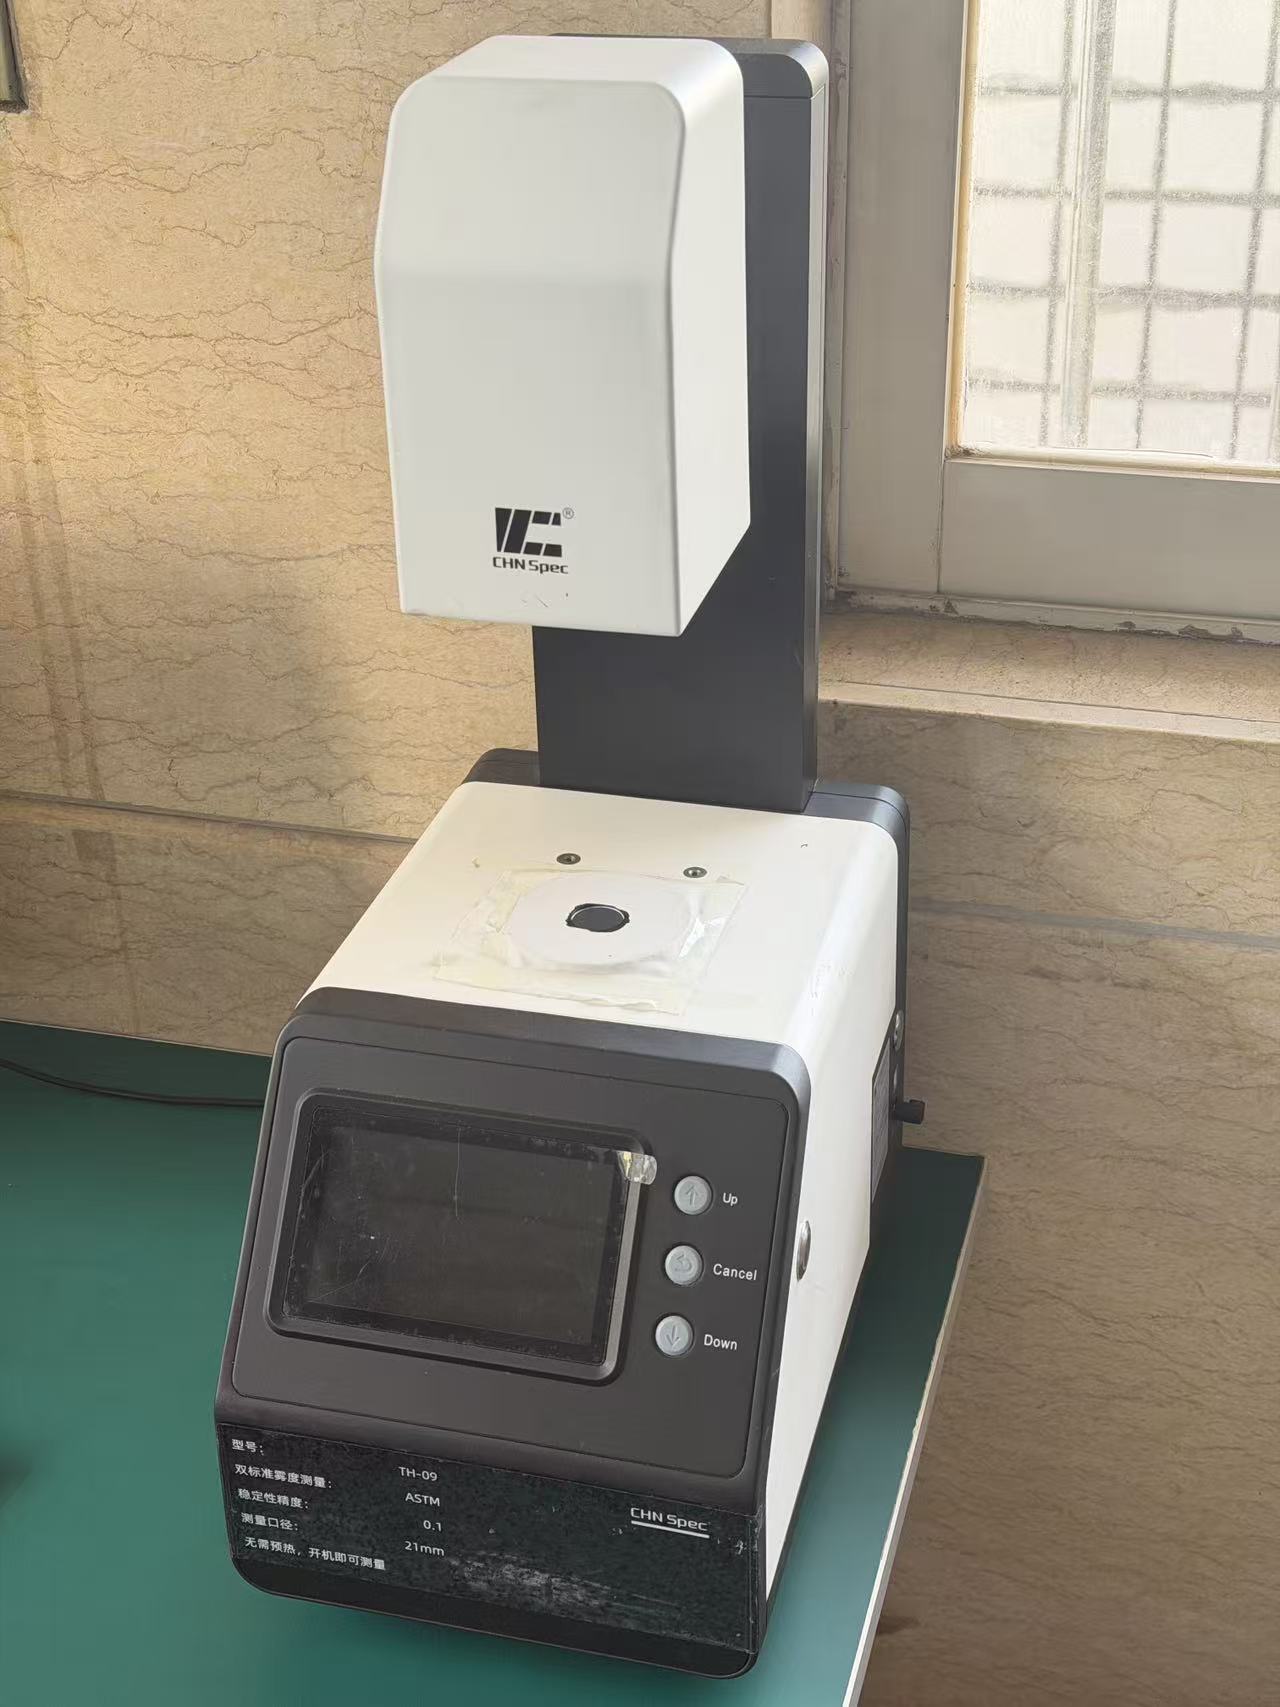
Les propriétés optiques distinguent le verre de précision du verre plat couramment utilisé en architecture. Nous mesurons la transmission lumineuse et le voile en transmission à l’aide d’instruments étalonnés selon ASTM D1003, la méthode d’essai de référence pour l’ensemble du secteur des composants optiques. Le luminancemètre-colorimètre BM-7 fournit des mesures de luminance, de chromaticité et de température de couleur de qualité laboratoire. Si la fidélité des couleurs est essentielle, la précision de nos mesures doit l’être aussi.
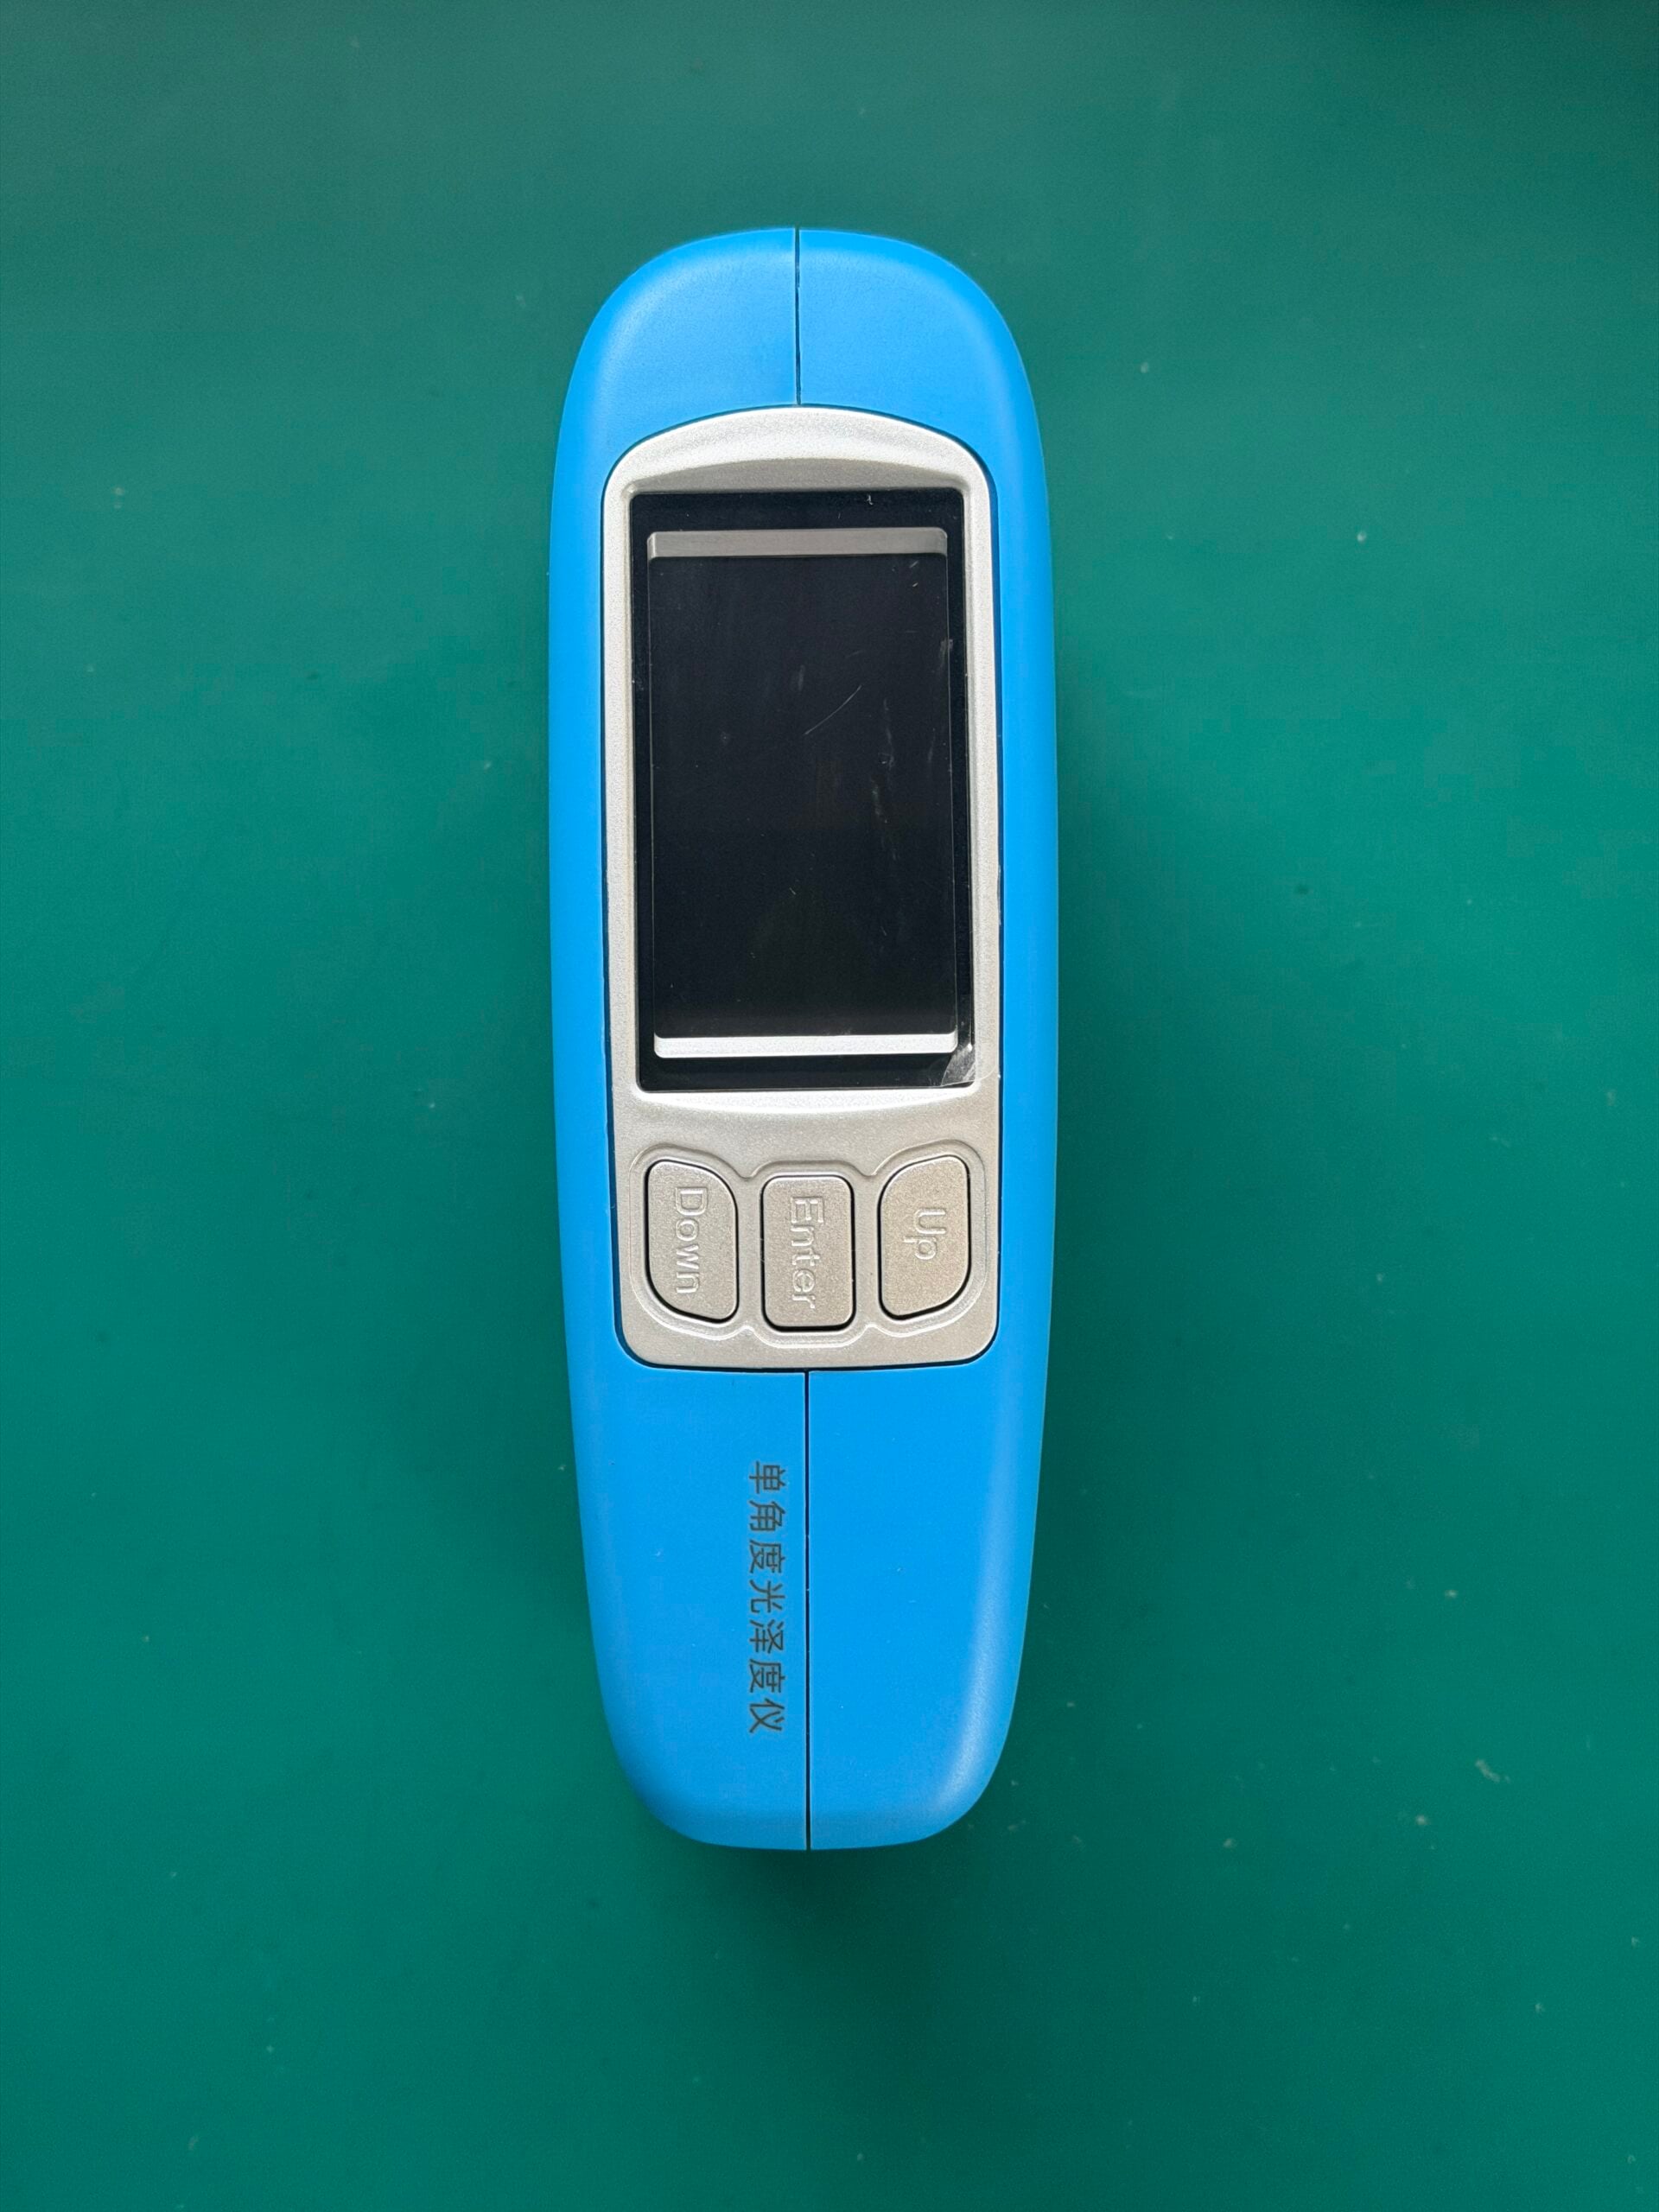
La mesure de brillance selon ISO 2813 détermine les niveaux de brillance à 20, 60 et 85 degrés. Vous êtes-vous déjà demandé pourquoi deux feuilles de verre de lots différents « n’ont pas le même aspect » sous un éclairage identique ? La mesure des paramètres de brillance apporte une réponse objective. Nous mesurons l’indice de réfraction des composants de lentilles optiques, pour lesquels le trajet normal de la lumière est essentiel.
Essais de qualité de surface
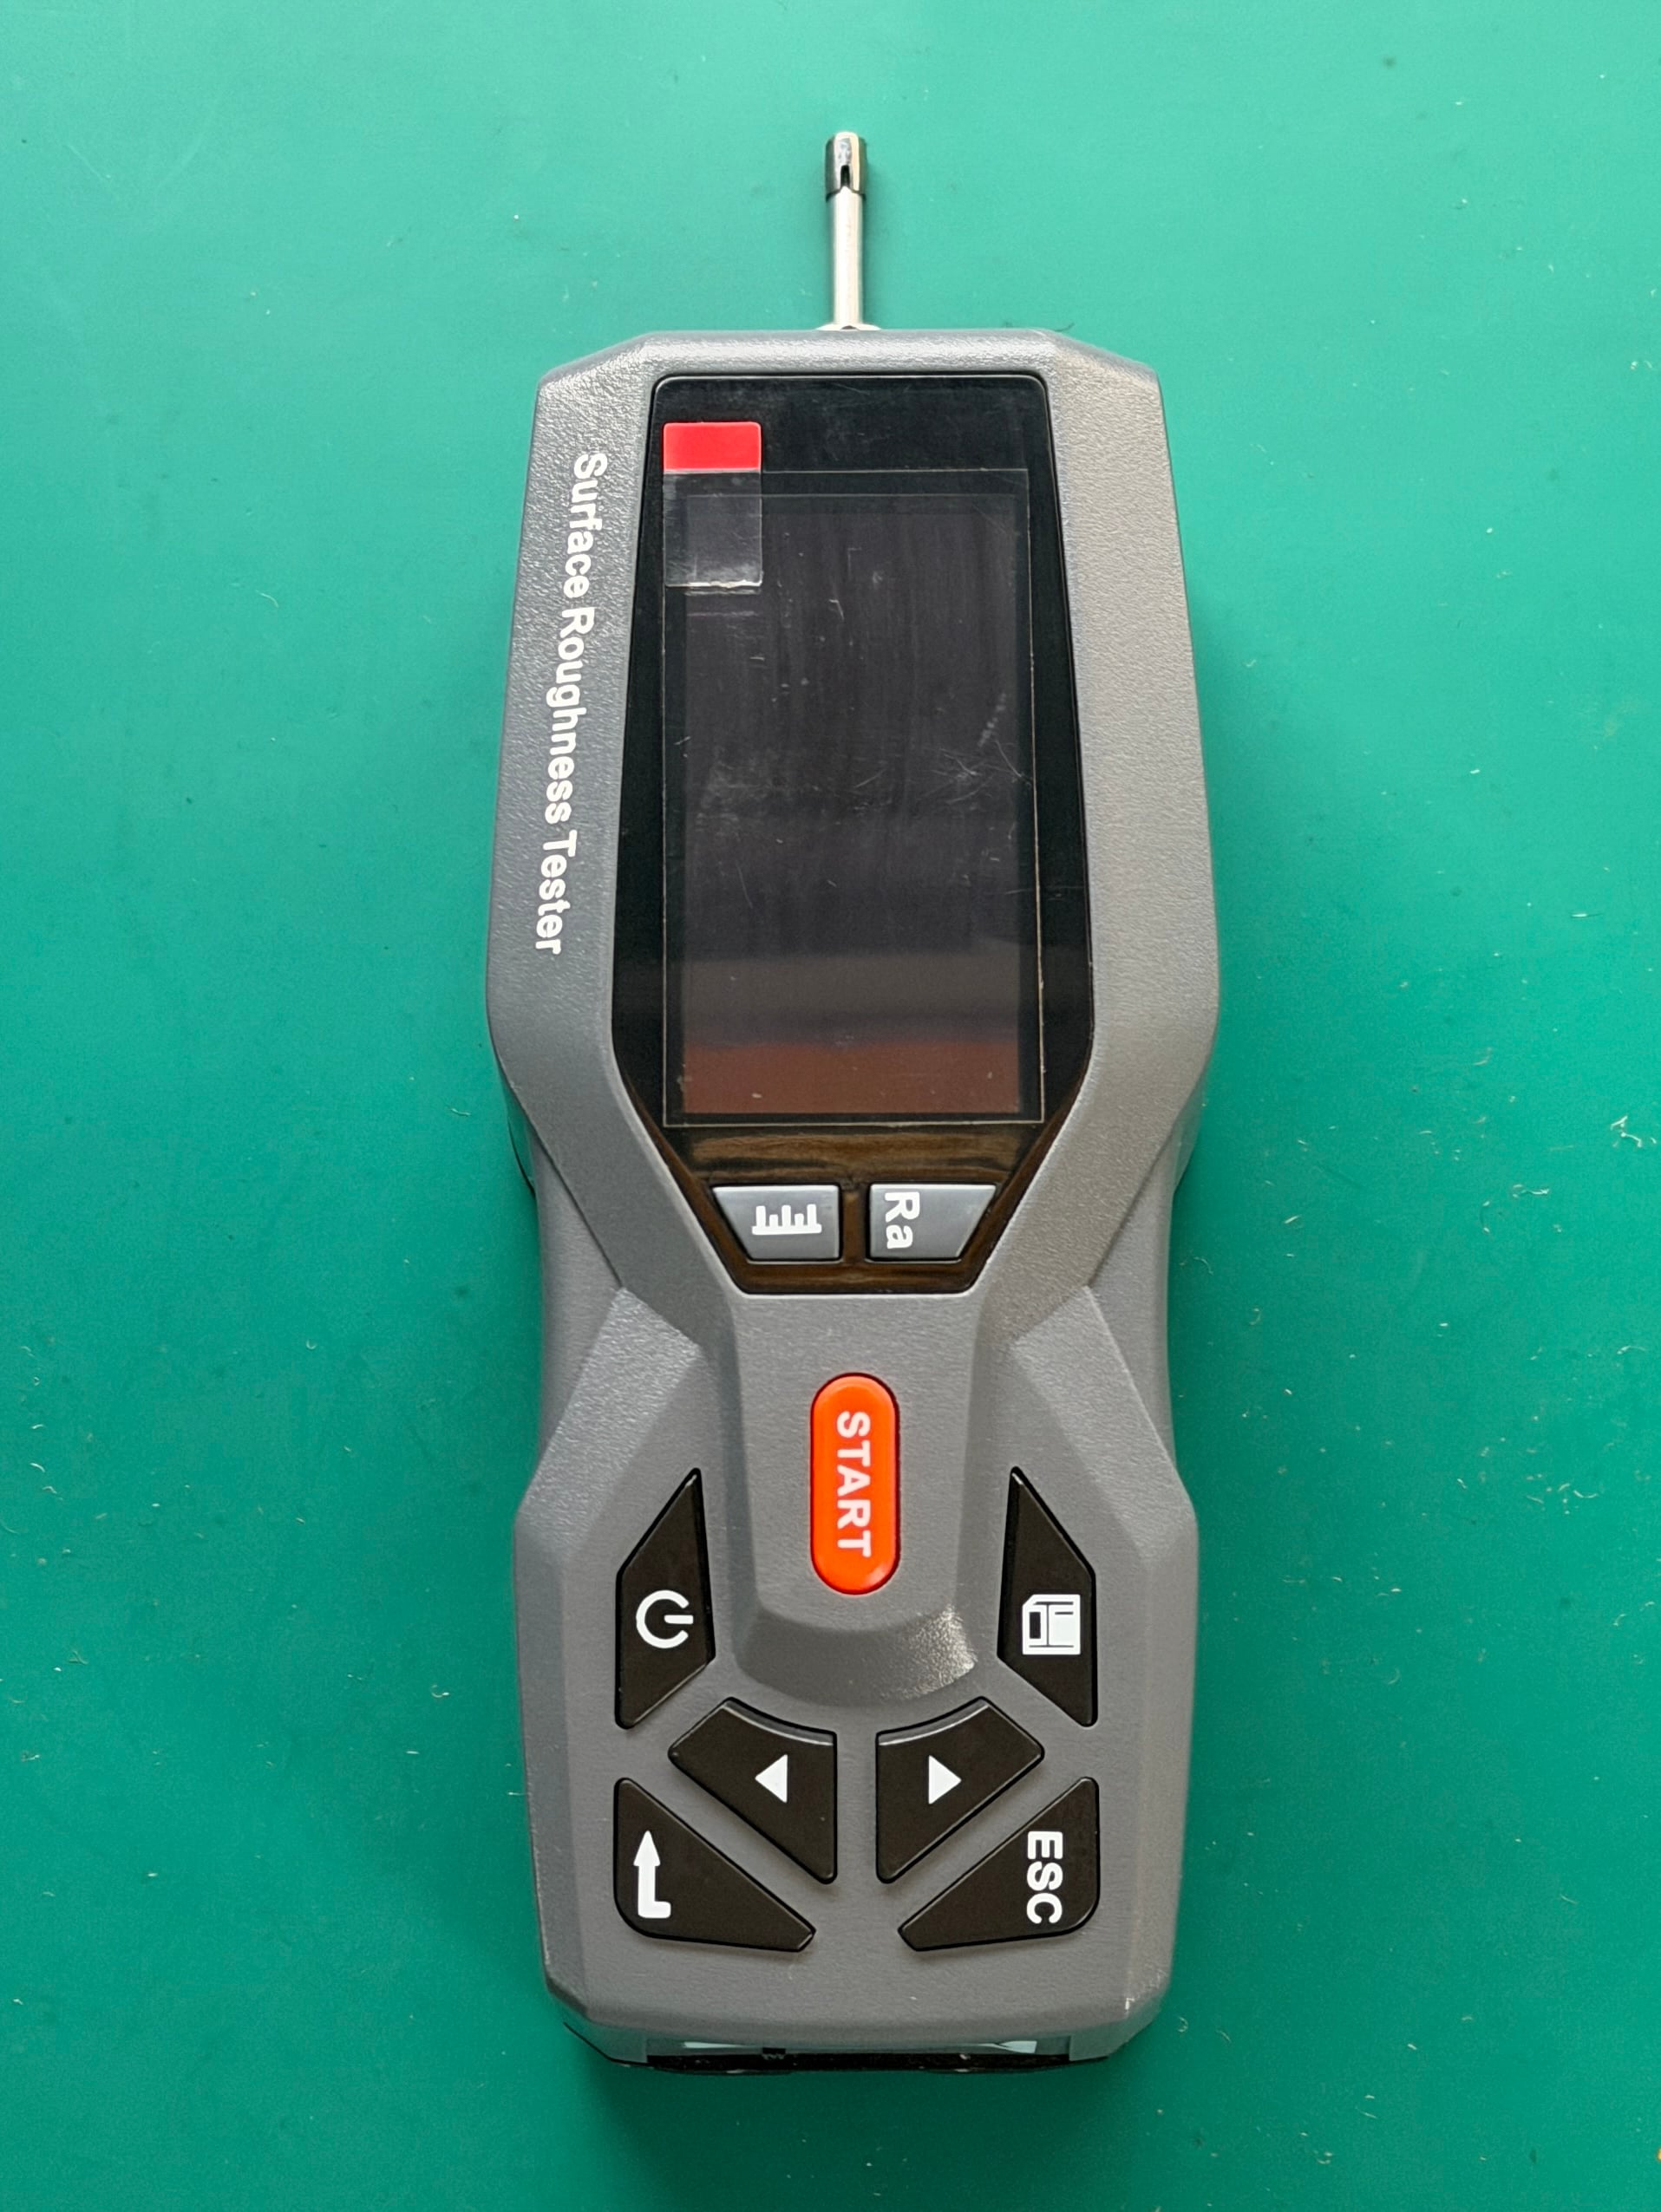
Les profilomètres à contact déterminent la rugosité de surface et fournissent les valeurs Ra (moyenne) et Rz (hauteur des pics) conformément aux normes ISO 4287. Pour le verre de protection de précision, les spécifications Ra peuvent aller de 0,01 μm à 0,05 μm, des valeurs vérifiables uniquement à l’aide de moyens de métrologie dédiés, et non par un examen visuel.
L’angle de contact de l’eau reste notre meilleur indicateur pour valider un revêtement anti-traces de doigts (AF). Un revêtement anti-traces de doigts correctement appliqué se caractérise par un angle de contact de l’eau supérieur à 110 degrés : l’eau forme des gouttelettes au lieu de s’étaler et de ruisseler sur la surface du verre. Nous renouvelons les mesures après les essais de vieillissement accéléré ; si le revêtement résiste au vieillissement et reste plus performant que le verre sans couche, il remplit son rôle, car un revêtement anti-traces de doigts efficace au premier jour mais défaillant après trois mois de service est pire qu’une absence de revêtement.
L’adhérence des couches est validée en interne par des essais d’adhérence par quadrillage définis dans ASTM D3359, à l’aide de notre poste d’essai de traction. Nous incisons la couche pour former un quadrillage défini, appliquons une bande adhésive normalisée sur la surface, puis la retirons afin de déterminer la quantité de revêtement arrachée. Cette étape est impérative pour les revêtements antireflet, anti-éblouissement et anti-traces de doigts sur verre.
Essais environnementaux et chimiques
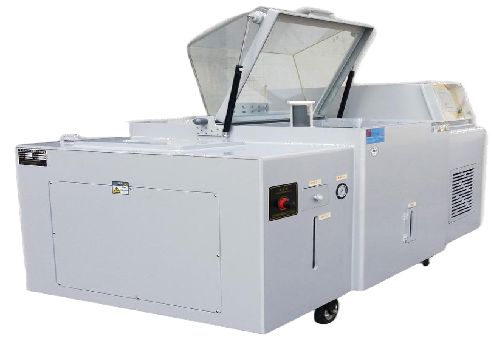
Les échantillons de verre sont soumis à des essais au brouillard salin selon ASTM B117 et ISO 9227 dans une chaudière contenant de l’eau salée et suivant un profil de chauffe prescrit. Les échantillons à couche sont exposés à la corrosion saline pendant 24 heures, 48 heures ou 96 heures, selon les spécifications de chaque client. Cette étape est impérative pour le verre utilisé dans les applications automobiles, marines ou extérieures.
Les échantillons de verre sont exposés à des variations rapides de température pour accélérer le vieillissement naturel : le vitrage froid d’un écran soudainement exposé au soleil direct, le panneau LCD installé sur la porte froide d’un compartiment de camion en plein hiver. Le verre aluminosilicaté renforcé chimiquement (c’est-à-dire celui des écrans de smartphones) et les écrans médicaux plats et épais présentent souvent une très forte résistance aux chocs thermiques, un critère de qualité absolument déterminant.
Équipements de contrôle du verre et capacités du laboratoire
Notre laboratoire de contrôle qualité dispose de plus de 20 instruments de mesure de précision, chacun étalonné par rapport à des étalons traçables et utilisé par des techniciens formés suivant des procédures documentées. Voici les instruments que nous utilisons pour nos mesures.
| Équipement | Paramètre contrôlé | Norme de référence | Caractéristique principale |
|---|---|---|---|
| Luminancemètre-colorimètre BM-7 | Luminance, chromaticité, température de couleur | Normes CIE | Chromaticité xy : ±0.001 |
| Brillancemètre | Brillance de surface (20°/60°/85°) | ASTM D523 / ISO 2813 | Plage de 0–2000 GU |
| Rugosimètre | Profils de surface Ra, Rz, Rq | ISO 4287 | Plage de 0,005–16 μm |
| Machine d’essai de résistance à l’abrasion | Indice d’usure Taber, durabilité des couches | ASTM D4060 | Meules CS-10/CS-17 |
| Appareil d’essai de pression statique | Capacité portante / pression d’éclatement | IEC 60068 | Capacité jusqu’à 10 kN |
| Enceinte de brouillard salin | Résistance à la corrosion | ASTM B117 / ISO 9227 | Cycles de 24–1000 h |
| Appareil d’essai de choc par chute de bille | Résistance aux chocs / classification de sécurité | ANSI Z97.1 / CPSC 16 CFR 1201 | Bille normalisée de 508 g |
| Opacimètre | Voile en %, transmittance lumineuse totale | ASTM D1003 / ISO 14782 | Plage T de 0–100 % |
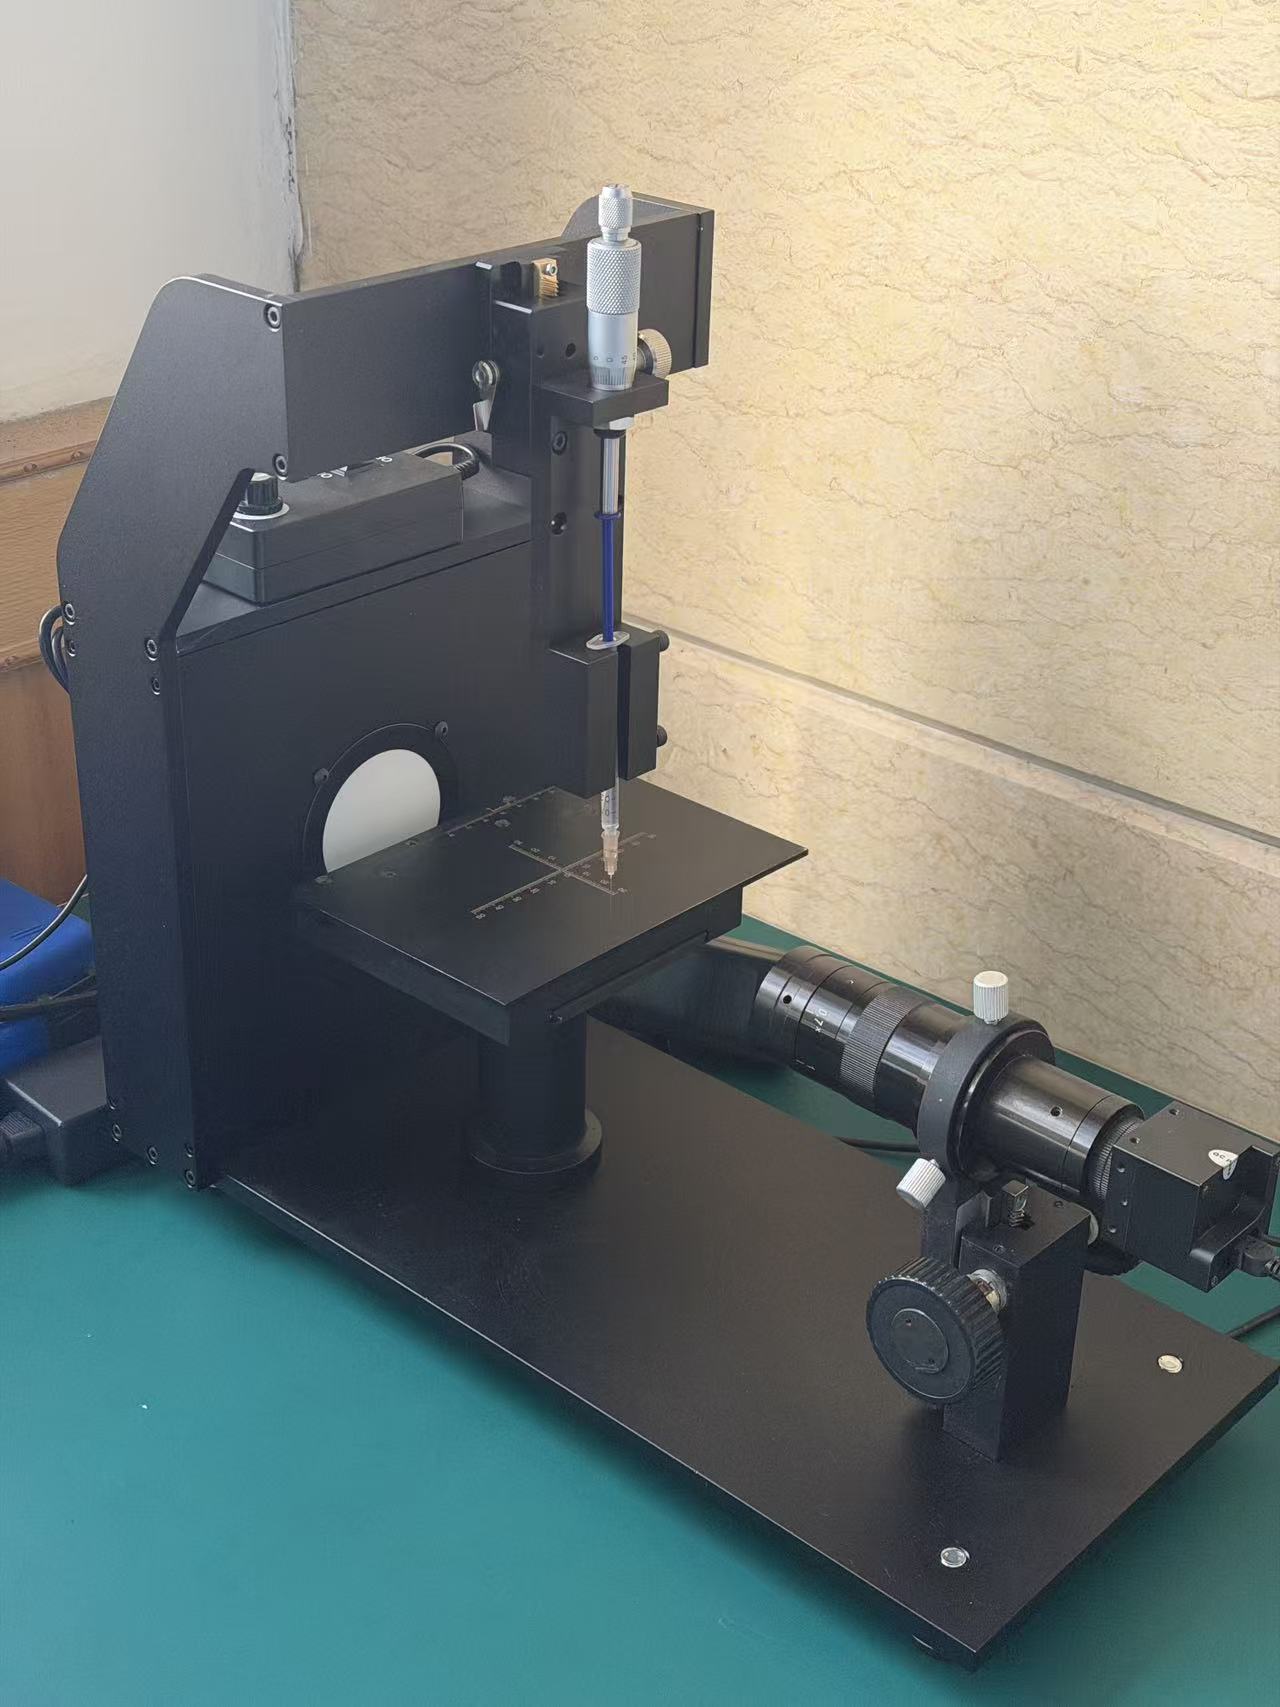
| Appareil de mesure de l’angle de contact de l’eau | Hydrophobicité (vérification du revêtement anti-traces de doigts) | — | Mesure de 0°–180° |
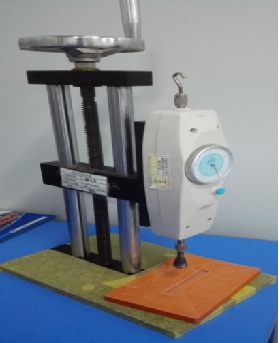
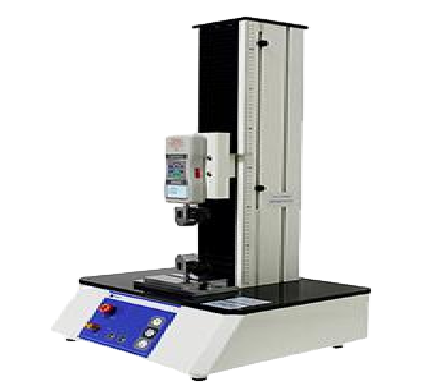
| Machine d’essai de traction | Résistance d’adhérence, force d’arrachement | ASTM D3359 | Capacité jusqu’à 5 kN |
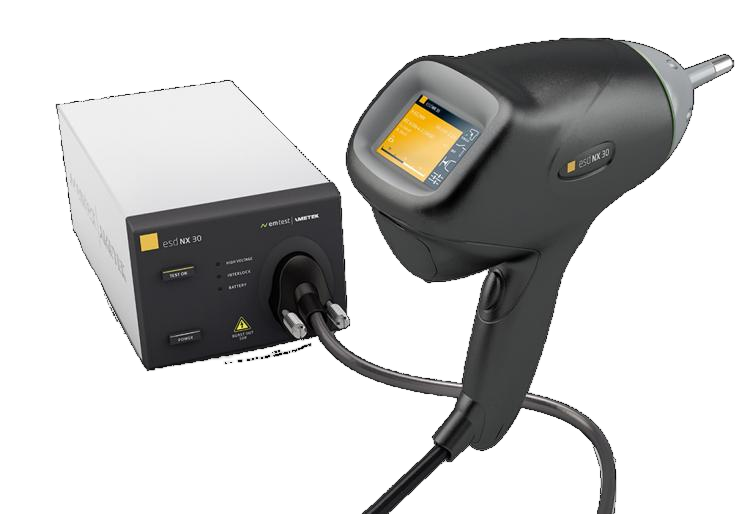
| Appareil de mesure électrostatique | Résistance de surface, dissipation des charges électrostatiques | IEC 61340 | Plage de 10³–10¹² Ω |
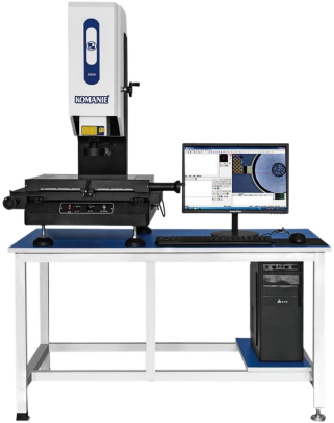
| Système de mesure vidéo | Précision dimensionnelle, géométrie | ISO 10360 | Précision de ±2 μm |
| Atelier de contrôle de la propreté | Niveau de contamination particulaire | ISO 14644 | Salle propre de classe 10 000 |
Galerie des équipements d’essai de précision
Normes d’étalonnage et de validation
Chacun de ces instruments est étalonné chaque année à l’aide d’échantillons de référence normalisés. Les résultats sont archivés pour que les auditeurs du client puissent les consulter à tout moment. Une spécification qui ne peut pas être mesurée de manière fiable n’est pas valide.
Nous disposons également d’un poste distinct de contrôle de la propreté des surfaces, classé selon les normes des salles propres. La capacité à maintenir et à valider en permanence la propreté des surfaces en interne fait partie de ce qui distingue le verre destiné aux applications les plus exigeantes en matière de propreté du verre utilisé dans des conditions plus chargées en contaminants.
×
![Vue agrandie]()
Normes et certifications du secteur pour la qualité du verre
Tous nos essais se réfèrent à une spécification pertinente reconnue dans le secteur ; voici les normes internationales et sectorielles auxquelles nous nous référons le plus souvent.
Normes ASTM
| Norme | Domaine d’application |
|---|---|
| ASTM C1036 | Verre plat — spécifications et classification |
| ASTM C1048 | Verre plat durci thermiquement et entièrement trempé |
| ASTM D1003 | Voile et transmittance lumineuse des matériaux transparents |
| ASTM D4060 | Résistance à l’abrasion à l’aide d’un abrasimètre Taber |
| ASTM D3359 | Adhérence par essai au ruban adhésif (méthode par quadrillage) |
| ASTM B117 | Appareillage et procédure d’essai au brouillard salin |
| ASTM D523 | Mesure de la brillance spéculaire |
Normes ISO
| Norme | Domaine d’application |
|---|---|
| ISO 9227 | Essais de corrosion en atmosphères artificielles — brouillard salin |
| ISO 2813 | Détermination de la valeur de brillance à 20°, 60°, 85° |
| ISO 4287 | État de surface — méthode du profil (Ra, Rz, Rq) |
| ISO 14782 | Détermination du voile des matériaux transparents |
| ISO 14644 | Salles propres et environnements maîtrisés apparentés |
| ISO 10360 | Systèmes de mesure tridimensionnelle (précision dimensionnelle) |
| IEC 61340 | Électrostatique — protection des dispositifs électroniques |
Chaque norme décrit explicitement les modalités de chaque méthode d’essai, la procédure d’étalonnage, la préparation des échantillons et les critères d’acceptation. C’est ce que nous entendons lorsque nous déclarons appliquer une norme.
Pour les clients soumis aux exigences d’organismes de conformité, nous pouvons fournir un rapport d’essai mentionnant le numéro de l’article applicable, ainsi que le numéro de série et la date d’étalonnage de chaque instrument utilisé.
Notre processus de contrôle qualité : de la matière première à l’expédition finale
La qualité est un fil conducteur présent à chaque étape de notre production, au-delà d’un simple point de contrôle. Voici un exemple réel de processus de contrôle en cinq étapes dans une usine fabriquant du verre de protection de haute précision :
1
Matières à réception
Vérification des substrats de verre brut, des produits chimiques pour les couches et des encres d’impression par rapport aux certificats fournisseurs. Mesure de l’épaisseur, de la transmission lumineuse et de la qualité de surface avant autorisation de mise en production.
2
En cours de fabrication
Suivi des paramètres critiques à chaque étape de production : dimensions d’usinage CNC, qualité du meulage des chants, niveaux de contrainte de trempe thermique, uniformité des couches et repérage de l’impression sérigraphique.
3
Produits semi-finis
Après les procédés clés (renforcement chimique, application de revêtements antireflet/anti-éblouissement/anti-traces de doigts), des contrôles intermédiaires vérifient l’adhérence des couches, la rugosité de surface et les propriétés optiques avant de poursuivre la fabrication.
4
Contrôle final
Essais complets couvrant l’ensemble des spécifications : tolérances dimensionnelles, mesures optiques, essais mécaniques et contrôle visuel à 100 % sous éclairage contrôlé dans notre salle propre.
5
Avant expédition
Échantillonnage AQL selon les exigences du client, contrôle de l’intégrité de l’emballage, vérification de l’étiquetage et établissement du rapport d’essai. Chaque expédition comprend un CoC (certificat de conformité).
Nous proposons un processus de contrôle bien plus complet qu’une simple liste de résultats conformes ou non conformes. La traçabilité est essentielle. À mesure que chaque lot de verre progresse dans notre usine, tous les essais et mesures pertinents sont regroupés dans un rapport PDF associé au numéro de suivi du lot. Si une pièce de verre nous est retournée pour un défaut après six mois, nous pouvons retrouver le numéro de lot de la matière première, la date de production, la machine, les réglages effectués par l’opérateur et l’ensemble des résultats d’essai. C’est ainsi que se concrétise une gestion professionnelle de la qualité.
Nos ingénieurs en contrôle qualité sont plus que de simples utilisateurs d’équipements d’essai : ils maîtrisent le verre dans la pratique. Lorsqu’une mesure de rugosité se situe à la limite de la spécification, nous examinons la fréquence de remplacement des meules de rectification ou de polissage. Lorsqu’une mesure de voile varie d’un demi pour cent entre des lots gris, nous recherchons une dérive de l’humidité dans l’enceinte. C’est ce travail qui permet de prévenir les défauts plutôt que de simplement les éliminer.
Essais de qualité du verre selon les secteurs
Chaque secteur a ses propres enjeux de qualité. Les exigences applicables à l’écran d’un dispositif médical destiné à sauver des vies diffèrent des spécifications d’un panneau de cockpit intelligent dans un véhicule neuf. Voici comment nous adaptons nos contrôles à chaque secteur :
Électronique grand public
Verre de protection pour téléphones portables, tablettes et appareils connectés portables.
Essais prioritaires :
Résistance aux rayures (abrasimètre), angle de contact de l’eau (revêtement anti-traces de doigts), transmittance optique et fidélité des couleurs (BM-7), ainsi que résistance des chants après usinage CNC.
Dispositifs médicaux
Composants optiques pour équipements de diagnostic et autres usages en laboratoire.
Essais prioritaires :
Clarté optique, propreté de surface (ISO 14644), résistance aux produits chimiques et aux débris, ainsi que qualité des couches pour garantir la biocompatibilité. La documentation est généralement plus détaillée pour cette application.
Commande industrielle
Verre pour écran tactile à usage intensif destiné aux systèmes de commande d’usine et aux interfaces homme-machine.
Essais prioritaires :
Résistance à l’abrasion (utilisation avec des mains gantées), résistance aux chocs (chute de bille), propriétés électrostatiques (IEC 61340), qualité d’impression des icônes et des boutons sérigraphiés.
Automobile
Verre de protection pour cockpit, verre de protection pour combiné d’instruments et panneaux de verre pour l’habitacle.
Essais prioritaires :
Résistance aux chocs, résistance aux chocs thermiques, tenue au brouillard salin (ASTM B117), stabilité aux UV et mode de fragmentation du verre trempé.
Défauts courants du verre et méthodes de détection
J’ai énuméré les types de défauts que nous recherchons, mais un programme de contrôle rigoureux exige de comprendre ce qui peut mal se passer. Nous recherchons les défauts suivants ainsi que leurs causes profondes :
Rayures
Marques linéaires en surface (dommages liés à la manutention, à l’usinage ou à l’emballage). Détection par inspection visuelle avec une source lumineuse orientée selon des angles particuliers, puis confirmation par une mesure de rugosité de surface. L’acceptation repose sur l’échelle de classification des défauts d’ASTM C1036.
Éclats et dommages sur les chants
Défauts des chants ou pertes de matière (dus à l’usinage ou à la manutention). Mesure de leur taille et de leur position à l’aide d’un système de mesure vidéo. L’intégrité des chants est particulièrement importante dans le cas d’un verre recuit chimiquement, comparé à un verre de protection LCD.
Bulles et microbulles
Inclusions gazeuses emprisonnées lors de la fusion du verre. Inspection en lumière transmise. Les limites spécifiées dépendent de la taille (diamètre) et de la densité (nombre par unité de surface), selon la classe du substrat de verre brut.
Inclusions
Corps étrangers (pierres, particules métalliques ou réfractaires) entraînés dans la matrice du verre. Inspection en lumière transmise et polarisée. Même de petites inclusions créent une concentration de contraintes entraînant une rupture spontanée.
Délamination des couches
Délamination, ou décollement des revêtements antireflet, anti-éblouissement ou anti-traces de doigts du substrat de verre. Contrôle par essai d’adhérence par quadrillage (ASTM D3359) et exposition au brouillard salin. Les délaminations révèlent souvent une mauvaise préparation de surface ou des paramètres inadéquats du procédé de dépôt.
Distorsion optique
Ondulations visibles lorsque l’on regarde à travers la face finie du verre. Plus fréquentes dans le verre trempé en raison de l’ondulation de rouleaux pendant la chauffe. Contrôle par essai de distorsion de l’image réfléchie ; les limites de tolérance dépendent de l’application.
Contamination de surface
Contaminants sur la surface finie, tels que des particules, des traces de doigts ou des résidus chimiques. Ce contrôle est effectué dans notre propre salle propre, sous un éclairage spécifique. Le contrôle de la contamination constitue souvent la dernière étape de validation qualité lors de la transformation de pièces en verre destinées à l’optique et au secteur médical.
Écart dimensionnel
Non-respect des tolérances dimensionnelles concernant l’épaisseur, la longueur, la largeur ou la position des trous. Mesure à l’aide d’un système de mesure vidéo et de différents instruments de mesure d’épaisseur. Les limites de tolérance des composants en verre usinés par CNC sont généralement de 0,05 mm ou plus serrées sur les dimensions critiques.
Défauts d’impression
Variations de couleur, défauts de repérage, d’adhérence ou d’aspect en sérigraphie. Vérification des écarts de couleur par rapport au nuancier Pantone, essais d’adhérence au ruban adhésif et contrôle visuel des défauts d’aspect et de l’uniformité.
Le regard de l’expert qualité
Voici un point que la plupart des fiches de spécifications négligent : le défaut le plus coûteux n’est pas celui qui est difficile à détecter, mais celui qui est jugé acceptable, livré au client final, puis intégré à l’application. Un défaut tel qu’une petite bulle dont le diamètre se situe quelques microns en dessous de la limite spécifiée passe généralement inaperçu à l’étape de production, mais devient visible pour l’utilisateur final. Nous choisissons de traiter ces cas limites et de les signaler au client dans nos rapports, plutôt que de risquer d’expédier un produit qui semble par ailleurs acceptable.
Prêt à travailler avec un fournisseur de verre qui prend la qualité au sérieux ?
Demandez un exemple de rapport de contrôle, programmez une visite virtuelle de notre laboratoire de contrôle qualité ou envoyez-nous vos spécifications de verre pour une analyse de faisabilité de fabrication et de contrôle qualité.
Obtenir une consultation gratuite en contrôle qualitéFAQ : contrôle qualité du verre
Les quatre types de contrôle qualité dans la fabrication du verre sont les suivants : (1) Contrôle des matières à réception — vérifier que les substrats en verre brut, les produits chimiques et les couches respectent les spécifications avant le début de la production. (2) Contrôle en cours de fabrication — surveiller les paramètres critiques comme la température, l’épaisseur et l’alignement pendant l’usinage CNC, la trempe thermique ou le dépôt de couches. (3) Contrôle du produit fini — soumettre le verre fini à des essais complets pour vérifier sa conformité optique, mécanique et dimensionnelle. (4) Contrôle avant expédition — vérifier l’intégrité de l’emballage et l’exactitude de l’étiquetage, et réaliser des essais sur échantillons avant l’envoi.
Les principales normes sont ASTM C1036 (spécifications du verre plat), ASTM C1048 (verre traité thermiquement), ASTM D1003 (voile et transmittance), ASTM D4060 (résistance à l’abrasion), ASTM B117 (essais au brouillard salin), ISO 9227 (essais de corrosion), ISO 2813 (mesure de la brillance), ISO 4287 (rugosité de surface), ISO 14782 (mesure du voile) et ISO 14644 (classification des salles propres). Pour le verre renforcé chimiquement, les fabricants se réfèrent également à ASTM C1422 pour les spécifications du verre de protection.
Les fabricants de verre de précision garantissent la qualité grâce à un processus de contrôle en cinq étapes : vérification des matières à réception, surveillance à chaque étape de production (découpe du verre, rectification, trempe thermique, dépôt de couches, impression), contrôle des produits semi-finis, essais finaux complets et échantillonnage avant expédition. Ce processus s’appuie sur un laboratoire interne de contrôle qualité doté d’instruments spécialisés, des procédures documentées conformes aux principes de la norme ISO 9001 et des systèmes de traçabilité reliant chaque lot aux certificats des matières premières utilisées et aux résultats d’essais.
Les défauts courants du verre comprennent les rayures (détectées par inspection de la surface sous un éclairage oblique), les éclats et les dommages sur les bords (contrôle visuel et mesures dimensionnelles), les bulles et les microbulles (inspection en lumière transmise), les inclusions (examen en lumière polarisée), le décollement des couches (essai d’adhérence par quadrillage), la contamination de surface (contrôle de propreté sous lumière UV), la distorsion optique (mesure de la réflexion) et les variations d’épaisseur (systèmes de mesure sans contact). Chaque type de défaut fait l’objet de critères d’acceptation spécifiques définis par les normes ASTM et ISO.
Le verre trempé nécessite des essais spécifiques supplémentaires en complément des contrôles habituels du verre. L’essai de fragmentation (selon ASTM C1048) consiste à briser un échantillon et à compter les fragments par zone de 50 mm×50 mm — un verre correctement trempé doit produire de petits fragments de taille relativement uniforme. L’essai de stabilisation thermique soumet le verre trempé à une température élevée maintenue dans la durée afin d’accélérer les ruptures dues aux inclusions de sulfure de nickel susceptibles de provoquer une casse spontanée en service. La mesure des contraintes de surface en lumière polarisée vérifie que la profondeur de la couche sous compression et l’intensité des contraintes respectent les spécifications.
Pour les acheteurs B2B qui s’approvisionnent en composants en verre de précision, le contrôle qualité a une incidence directe sur la fiabilité des produits, la sécurité des utilisateurs finaux et le coût total de possession. Un verre de protection défectueux sur l’écran d’un dispositif médical pourrait compromettre la précision du diagnostic. Un panneau automobile mal trempé pourrait se rompre sous l’effet de contraintes thermiques. Un contrôle qualité rigoureux chez le fournisseur réduit les coûts de contrôle à réception sur le site de l’acheteur, limite les rejets sur les lignes de production et fournit des preuves documentées de conformité réglementaire dans des secteurs comme les dispositifs médicaux (FDA) et l’automobile (IATF 16949).
Tendance actuelle



