
Contactez Saiweiglass


Collage LOCA : choix, maîtrise du procédé et validation

Guide technique du collage optique des écrans
Le collage LOCA est un procédé d’assemblage optique qui consiste à remplir l’espace entre les couches d’un écran avec un adhésif liquide transparent. Ce guide vous aide à comparer les adhésifs, à définir un procédé de polymérisation UV reproductible, à diagnostiquer les défauts visibles et à établir un plan de qualification pour les écrans extérieurs et marins.
En bref : le collage LOCA consiste à remplir l’espace entre des couches rigides d’un écran avec un adhésif liquide optiquement transparent, puis à polymériser cet adhésif, généralement sous UV ou sous lumière UV/visible. Le remplacement de l’air par une couche transparente dont l’indice de réfraction est adapté peut réduire les réflexions internes et la parallaxe. Pour obtenir des résultats fiables, il faut aussi maîtriser la chimie de l’adhésif, la géométrie du joint, le dosage, l’énergie de polymérisation, la compatibilité des substrats et la validation de l’empilement final.
Cette distinction est importante. « Collé optiquement » décrit une méthode de construction, pas une évaluation globale des performances. Le contraste perçu d’un écran collé peut être meilleur que celui d’un écran avec lame d’air, mais sa lisibilité en extérieur peut rester limitée par la surface du verre de protection, les couches, la luminance de l’écran, l’angle de vision, la température et les conditions ambiantes, la condensation et le vieillissement.
Parmi les techniques de collage des écrans, le collage avec lame d’air laisse une cavité, tandis que le collage de surface la remplit d’un matériau optiquement transparent. La technique de collage doit préserver la clarté optique sans introduire de contraintes ni de variations incontrôlées.
Pour situer le projet, Saiwei Glass fabrique des verres de protection sur mesure, et son service de collage optique concerne l’assemblage des empilements. Cet article porte sur les choix techniques liés au collage par adhésif liquide, plutôt que de reprendre ceux des pages commerciales ou de fabrication.
Comment le collage LOCA modifie le trajet optique
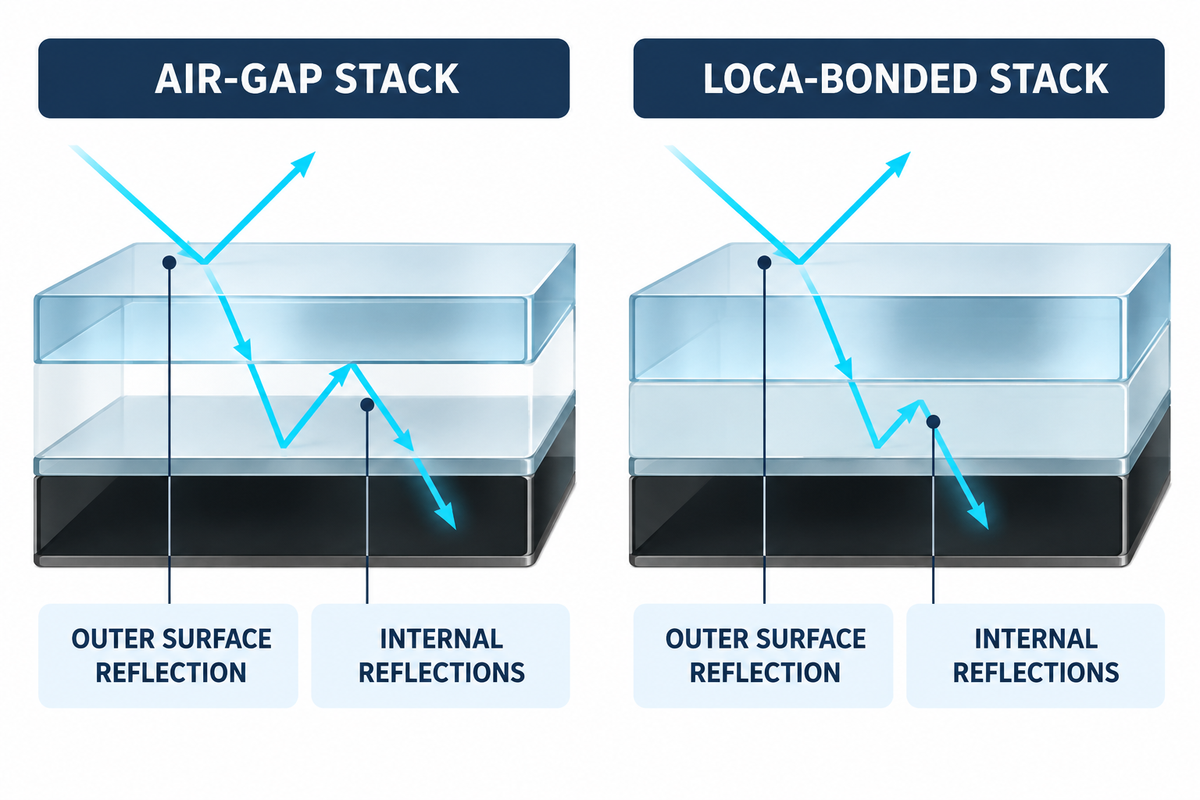
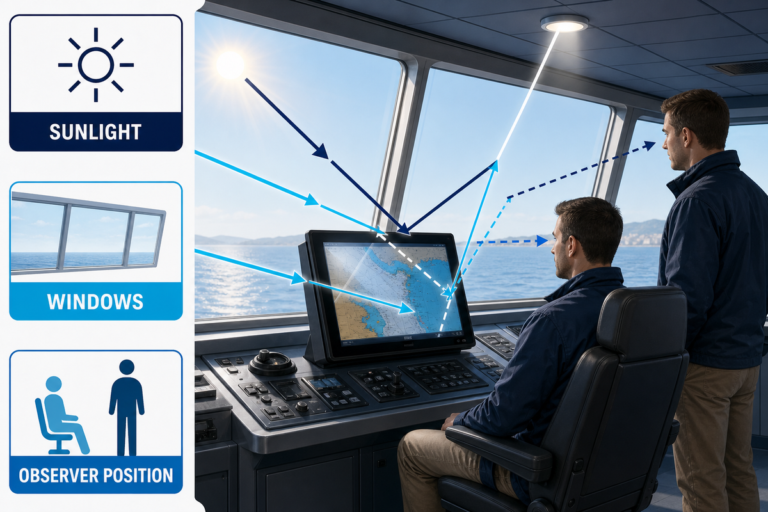
Le collage LOCA remplace une ou plusieurs interfaces verre-air par des interfaces verre-adhésif. L’indice de réfraction de l’adhésif étant plus proche de celui des matériaux optiques que l’indice de l’air, moins de lumière est réfléchie aux interfaces et le plan de l’image semble plus proche de la lentille de protection.
Empilement avec lame d’air
Lentille de protection → air → capteur tactile/écran. Le fort écart d’indice de réfraction à chaque interface avec l’air peut produire des réflexions internes plus importantes.
Empilement collé au LOCA
Lentille de protection → adhésif transparent polymérisé → capteur tactile/écran. Le remplissage de l’espace réduit les changements brusques d’indice et contribue à l’intégration mécanique de l’empilement.
La surface extérieure du verre de protection reste au contact de l’air : il subsiste donc une réflexion de surface. Le traitement antireflet, la texture anti-éblouissement, la luminosité de l’écran, le comportement du polariseur et l’ensemble de l’empilement optique influencent le résultat. La « réduction des réflexions internes » doit être considérée comme un mécanisme, tandis que la « lisibilité en plein soleil » est une exigence à l’échelle du système qui doit être validée.
Un écran LCD ou tactile peut utiliser un verre de protection anti-éblouissement ou antireflet. Les différences pratiques sont expliquées dans le comparatif des couches AG, AR et AF de Saiwei. Ces traitements de surface agissent sur une autre partie du trajet optique que l’adhésif optiquement transparent liquide.
Les panneaux tactiles et les écrans ajoutent des contraintes électriques à ce trajet optique. Dans un empilement tactile capacitif, l’épaisseur de l’adhésif et ses propriétés diélectriques peuvent influer sur la sensibilité tactile, même lorsque la couche optique transparente semble uniforme.
LOCA, film OCA, gel silicone ou lame d’air ?
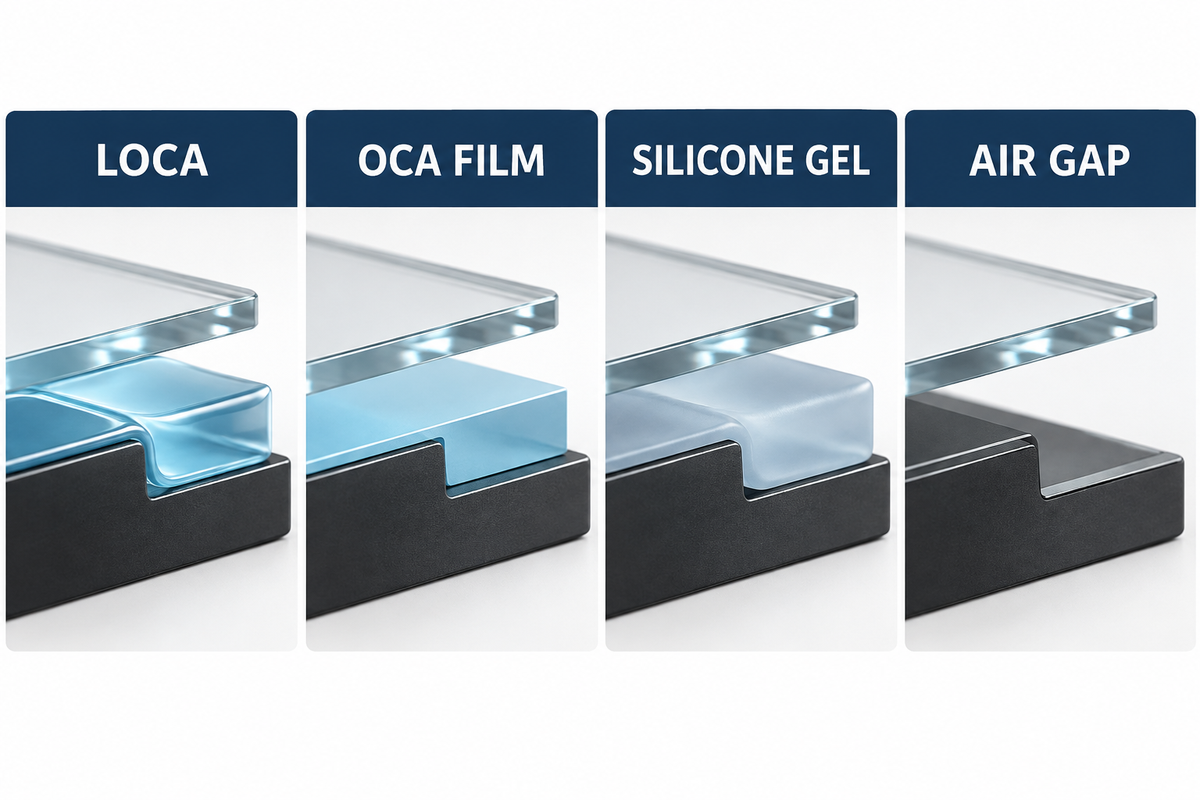
La meilleure méthode de collage dépend de la géométrie de l’écran, du procédé de fabrication, de l’accès nécessaire à la polymérisation, de la stratégie de reprise et de l’environnement d’utilisation. Une présentation des matériaux par VIA Optronics distingue également les méthodes de collage liquide, par film et par silicone selon le comportement des matériaux et les contraintes d’application. Le LOCA convient lorsque le liquide peut remplir des espaces variables ou des formes complexes, mais un film ou un gel souple peut être plus facile à maîtriser dans d’autres assemblages.
Dans le vocabulaire de la production, adhésif LOCA, collage OCA, collage avec lame d’air et collage hybride désignent différentes méthodes d’assemblage et différents matériaux. Un adhésif optiquement transparent liquide peut épouser un espace profilé, tandis qu’un procédé de collage OCA par film dépend davantage de la géométrie du laminage et de la maîtrise des particules. Aucune de ces méthodes ne garantit à elle seule un collage plus résistant.
Le type de collage détermine le format du consommable. Le ruban OCA est un ruban adhésif préformé, généralement décrit comme un ruban adhésif double face, tandis que le LOCA est dosé sous forme liquide. « Colle OCA » et « colle LOCA » sont des termes de recherche courants, mais ils ne doivent pas masquer la différence entre les procédés.
| Type de collage | Souvent adapté lorsque | Point de vigilance du procédé | Points à vérifier lors de la qualification |
|---|---|---|---|
| LOCA / résine liquide | Couches rigides, espaces variables, lentilles de protection profilées ou assemblages nécessitant un remplissage liquide précis | Volume dosé, débordement, air emprisonné, accès pour la polymérisation, retrait, zones masquées | Uniformité du joint, polymérisation complète, adhérence, jaunissement, évolution du tactile et des propriétés optiques après vieillissement |
| Film OCA | Surfaces planes et régulières, avec un procédé de laminage maîtrisé | Maîtrise des particules, alignement, pression de laminage, air emprisonné au niveau des reliefs ou des marches | Défauts de laminage, stabilité des bords, adhérence et tenue aux conditions environnementales |
| Gel silicone / résine optique souple | Écart de coefficient de dilatation thermique, écrans de grande taille, vibrations ou besoin de réduire les contraintes avec un faible module | Compatibilité des matériaux, migration du matériau ou confinement des bords, maîtrise de l’épaisseur | Déplacement mécanique, stabilité optique, contamination et interaction avec les joints d’étanchéité |
| Lame d’air | Coût, facilité de maintenance ou risques du collage optique supérieurs aux avantages attendus | Réflexion interne, espace propice à la condensation, séparation mécanique | Lisibilité, formation de buée, comportement aux chocs et étanchéité du boîtier |
Prenons l’exemple d’une lentille de protection incurvée au-dessus d’un empilement rigide tactile/écran. Un film prédécoupé peut franchir une marche locale ou emprisonner de l’air au niveau de la transition, tandis qu’un remplissage liquide maîtrisé peut épouser la géométrie. Toutefois, un procédé liquide ajoute des paramètres de conception et de maîtrise : conception du barrage, motif de dosage, vitesse de fermeture, débordement et profondeur de polymérisation. Les géométries qui favorisent le LOCA exigent aussi des données de procédé.
Pour les écrans optiques automobiles et extérieurs, la résistance aux chocs et les performances optiques peuvent avoir davantage d’importance, mais ces propriétés du système fini ne peuvent pas être attribuées au seul adhésif.
Les propriétés qui définissent une fenêtre de procédé LOCA exploitable
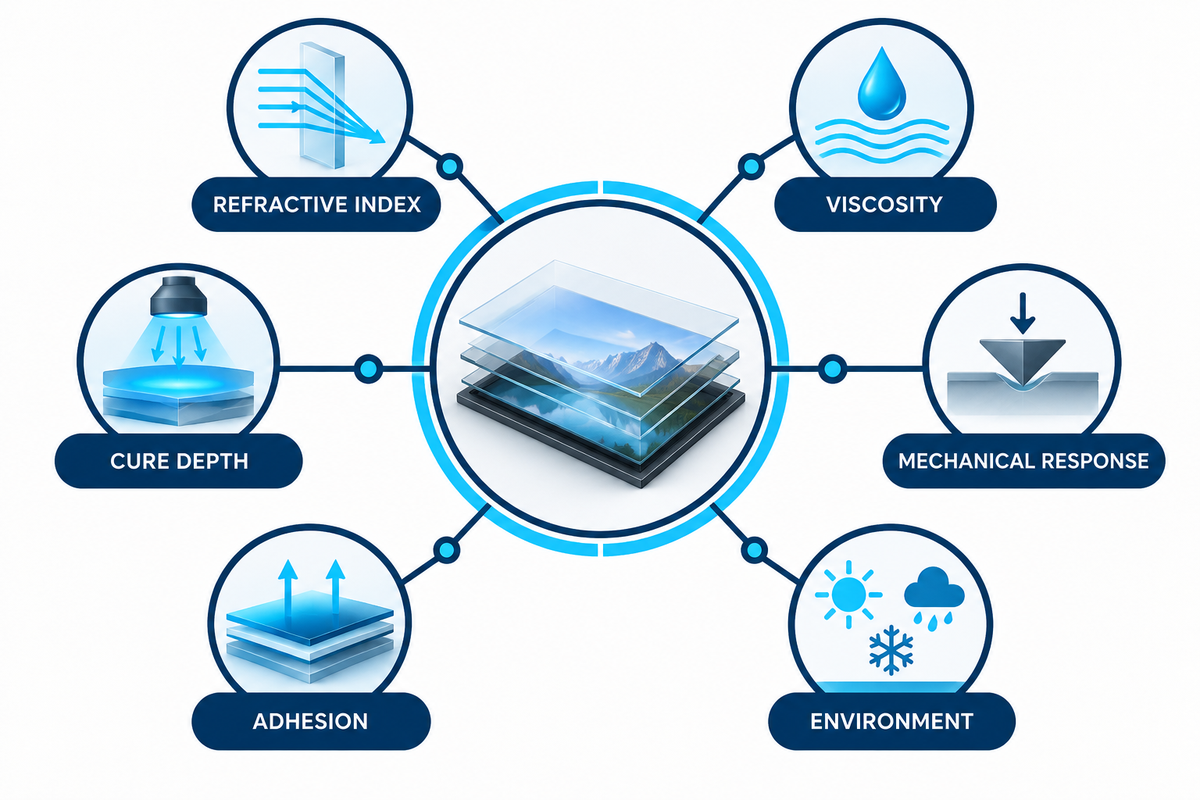
Le LOCA exploitable n’est pas nécessairement le matériau le plus transparent de la fiche technique. Les ingénieurs doivent trouver une fenêtre commune dans laquelle le liquide se dose proprement, mouille les substrats réels, polymérise sur toute l’épaisseur prévue, limite les contraintes et conserve ses propriétés optiques et adhésives après exposition aux conditions environnementales.
| Propriété | Importance | Données à demander |
|---|---|---|
| Transmission lumineuse, voile, couleur et indice de réfraction | Détermine le comportement optique initial et l’adaptation des indices | Méthode d’essai, plage de longueurs d’onde, épaisseur après polymérisation, résultats initiaux et après vieillissement |
| Viscosité et écoulement | Influent sur le motif de dosage, le nivellement, le confinement aux bords et le déplacement des bulles | Données de viscosité selon la température et fenêtre de dosage validée |
| Module, allongement et retrait | Influent sur le transfert des contraintes, le risque de mura et la tolérance à l’écart de dilatation thermique | Données sur les propriétés après polymérisation sur toute la plage de températures de fonctionnement |
| Adhérence et compatibilité | Déterminent le risque de délamination et les interactions avec le verre, les couches, les plastiques, les encres et les joints d’étanchéité | Résultats obtenus sur les substrats réels et l’empilement de traitements de surface |
| Réponse à la polymérisation UV/visible | Relie la longueur d’onde, l’irradiance, la durée et la profondeur au taux de conversion | Courbe de polymérisation du fournisseur, spectre de la lampe, relevé du radiomètre et vérification de la profondeur de polymérisation |
| Vieillissement sous l’effet de l’humidité, de la chaleur et des UV | Contribue au jaunissement, à la perte d’adhérence, au décollement des bords et à l’évolution des propriétés | Données d’exposition combinée et séquentielle avec critères d’acceptation ou de rejet définis |
| Résistance du collage après vieillissement | Indique si l’adhérence initiale résiste à la chaleur, à l’humidité et aux contraintes mécaniques | Mode de défaillance et adhérence résiduelle sur l’empilement réel d’écran tactile ou LCD |
Une étude du NIST sur un autre système photopolymère à base d’acrylate montre que les différences de formulation influent sur la pénétration de la lumière et l’énergie nécessaire. Ces mesures ne définissent pas les paramètres de procédé du LOCA. Elles montrent qu’un temps donné ne peut pas être transposé à une autre formulation, une autre lampe, une autre épaisseur ou un autre assemblage.
Procédé de collage LOCA en sept étapes
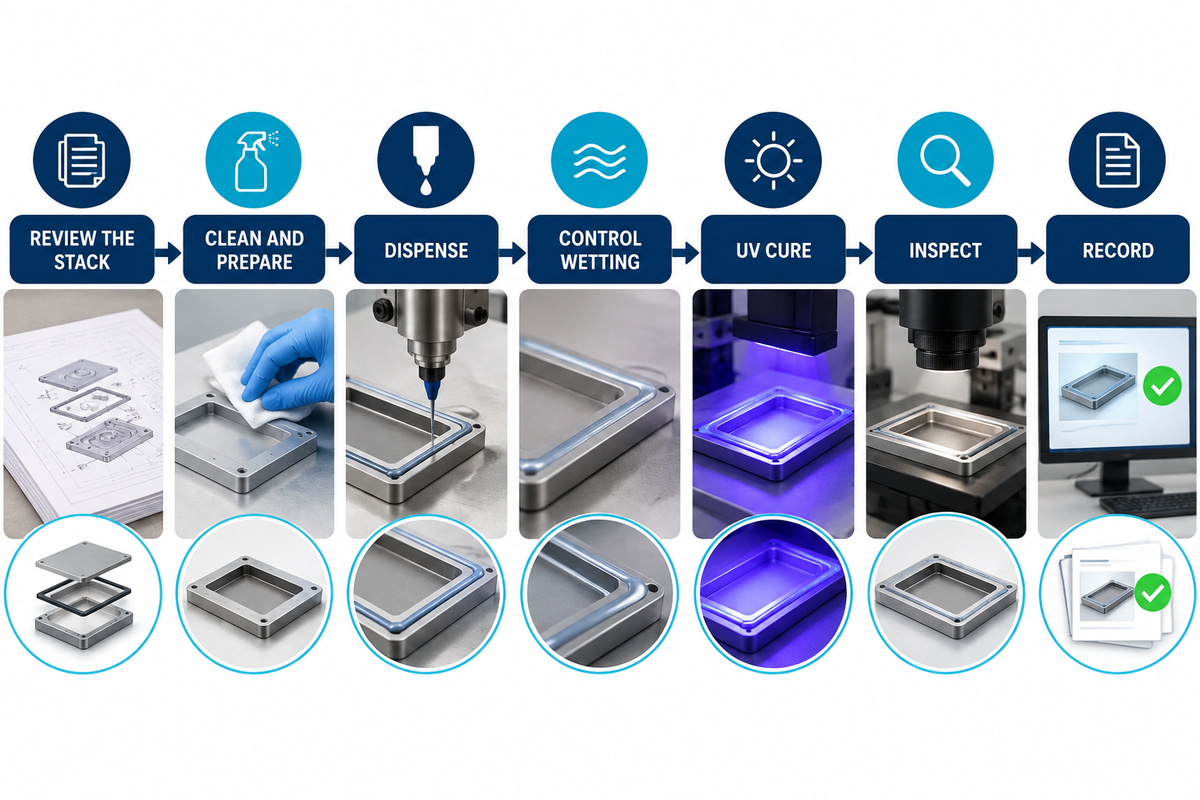
Un procédé stable maîtrise l’empilement avant le dosage de l’adhésif et vérifie la conversion après l’arrêt de la lampe. L’étude du NIST sur les photopolymères rappelle utilement que les changements de formulation influent sur la pénétration de la lumière et l’énergie nécessaire. Chaque étape doit donc avoir des limites adaptées à la formulation et à l’assemblage. Les sept étapes ci-dessous constituent une base pratique ; chaque ligne de production doit toutefois définir ses propres limites en fonction des matériaux et de l’assemblage.
Dans l’industrie, la résine non polymérisée est parfois appelée colle liquide, mais il faut la traiter comme un matériau maîtrisé pour garantir la répétabilité. Le conditionnement du matériau et l’observation du front de mouillage contribuent à réduire les bulles d’air avant la fermeture.
- Examinez l’empilement : consignez les substrats, les couches, les encres, les polariseurs, la zone active, la zone périphérique autorisée, l’épaisseur visée du joint et l’accès aux UV.
- Nettoyez et inspectez les surfaces selon des critères définis de maîtrise des particules, des résidus et de l’humidité, plutôt qu’en vous fiant à leur seule apparence.
- Concevez les montages et les dispositifs de maîtrise des bords en tenant compte de l’alignement, des butées d’écartement, des barrages, des évents et de la récupération du débordement.
- Conditionnez et dosez l’adhésif en maîtrisant le lot et l’âge du matériau, sa température, son dégazage, le volume, le trajet de l’aiguille et le motif de dosage.
- Refermez l’espace à une vitesse maîtrisée et observez le front de mouillage afin d’éviter d’emprisonner de l’air autour des reliefs.
- Avant la polymérisation, inspectez les bulles, le mouillage incomplet, les contaminations, les débordements sur les bords et l’épaisseur non uniforme, tant qu’une reprise reste possible. Une reprise est possible.
- Polymérisez et vérifiez le résultat en consignant l’identifiant de la lampe, la bande de longueurs d’onde, l’irradiance, la durée d’exposition, la distance, les zones d’ombre du montage et les contrôles après polymérisation.
Règle de procédé : le volume dosé, la température de l’adhésif, l’épaisseur du joint, la vitesse de fermeture, le temps d’attente et l’énergie optique reçue sont des variables liées. En modifier une peut déplacer un autre défaut ; consignez donc des essais maîtrisés au lieu de régler le procédé à l’œil.
Matrice des défauts et des moyens de maîtrise
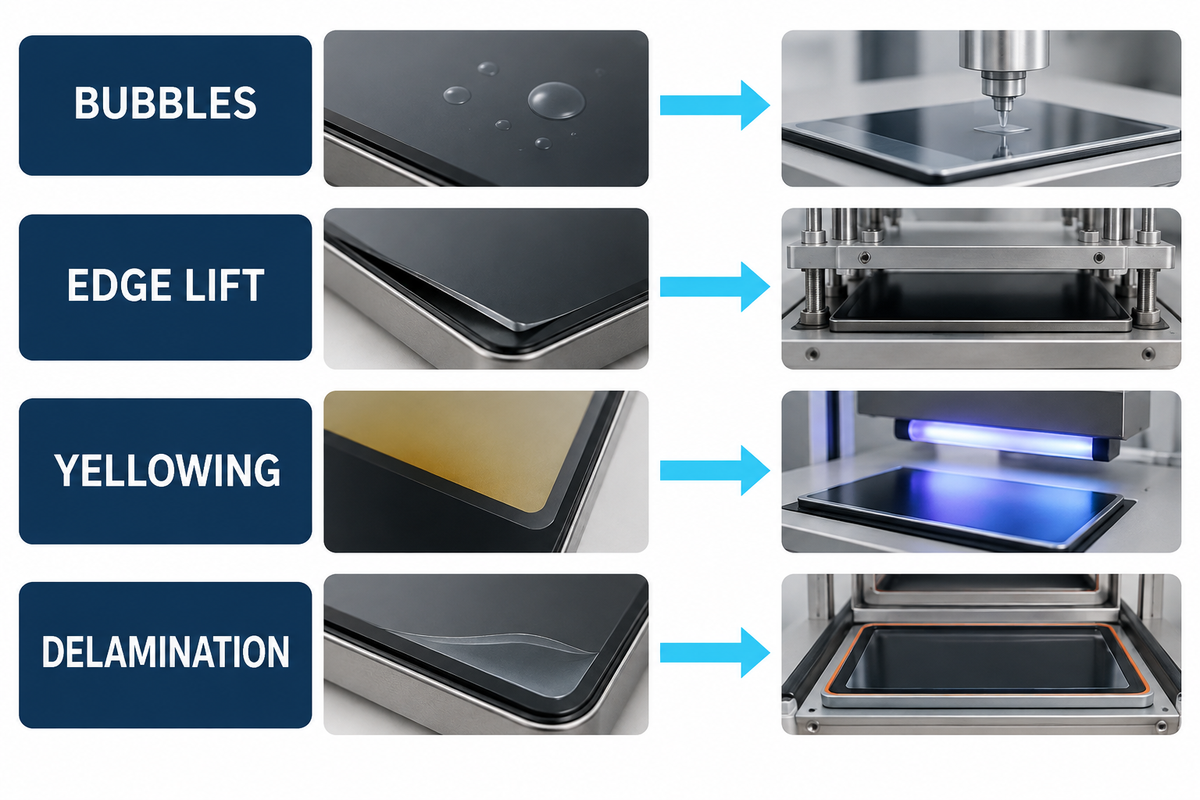
Un défaut visible est un symptôme, pas une cause première. Les recommandations de polymérisation de Dymax montrent pourquoi l’apparence de la surface ne suffit pas à prouver une conversion complète. L’examen des défauts doit associer leur emplacement et leur apparition aux relevés du procédé. Pour accélérer le diagnostic, consignez l’emplacement du défaut, le moment où il apparaît et son évolution après polymérisation ou vieillissement avant de modifier un paramètre du procédé.
La polymérisation de l’adhésif peut figer un défaut de remplissage temporaire et le transformer en défaut optique permanent. Lors d’une même inspection, consignez les débordements de colle, le mouillage des bords et la sensibilité tactile. Vous pourrez ainsi corréler les symptômes mécaniques, optiques et électriques.
| Catégorie de défaut | Familles de causes possibles | Premiers éléments à vérifier | Réponse maîtrisée |
|---|---|---|---|
| Bulles pendant le remplissage | Air entraîné, trajet de dosage, collision des fronts de mouillage, relief de surface, viscosité élevée | Emplacement des bulles et vidéo horodatée du remplissage ; relevé de conditionnement du matériau | Modifiez un seul paramètre parmi le trajet, la vitesse, la température ou la ventilation dans le cadre d’un essai documenté |
| Bulles après polymérisation ou vieillissement | Polymérisation incomplète, dégazage, humidité, mauvaise adhérence, dilatation thermique | Vérification de la profondeur de polymérisation, lot de substrat, étape de vieillissement et coupe transversale | Distinguez les hypothèses liées à la polymérisation, à la contamination et à l’environnement |
| Débordement ou contamination des bords | Volume excessif, défaillance du barrage, variation de l’espace, vitesse de fermeture | Masse/volume dosé, cartographie de l’espace dans le montage et images des bords | Corrigez la relation entre volume et espace avant de modifier la formulation chimique |
| Mura ou non-uniformité optique | Variation de l’épaisseur du joint, retrait à la polymérisation, contrainte mécanique, sensibilité de l’écran | Cartographie de l’épaisseur, force du montage, séquence de polymérisation et image de l’écran allumé | Isolez les effets géométriques et les effets des contraintes à l’aide d’échantillons maîtrisés |
| Décollement des bords/délamination | Contamination, faible adhérence au substrat, pénétration de l’humidité, contraintes dues au coefficient de dilatation thermique | Surface de rupture, traitement de surface, conception des bords et historique d’exposition | Déterminez si la rupture est adhésive ou cohésive avant de choisir une solution |
| Jaunissement | Vieillissement sous UV/chaleur, formulation chimique, état de polymérisation ou interaction entre matériaux | Variation de couleur par zone, exposition spectrale, température et éprouvette témoin | Comparez le vieillissement isolé et combiné sur l’empilement réel |
| Dérive du tactile | Épaisseur de l’empilement, variation diélectrique, contraintes, humidité ou étalonnage du contrôleur | Cartographie tactile avant et après le collage, puis après chaque étape de vieillissement | Validez l’empilement électrique collé, et pas seulement l’adhésif |
| Voile ou stries en surface | Résidus, produit de nettoyage incompatible, mouillage partiel, interaction avec une couche | Éprouvette témoin, relevé de nettoyage et inspection sous éclairage maîtrisé | Vérifiez la préparation de surface avant de modifier le procédé de polymérisation |
| Bord mou ou collant | Faible apport de lumière UV, inhibition par l’oxygène, zones d’ombre, épaisseur excessive | Irradiance au plan de travail, géométrie des bords et données sur la polymérisation en profondeur | Corrigez l’accès spectral et l’énergie reçue avant de prolonger la durée |
Supposons qu’aucune bulle ne soit visible avant la polymérisation, mais qu’elles apparaissent près d’une bordure imprimée après des cycles thermiques. Augmenter le volume dosé ne résoudra probablement pas le problème réel. Une meilleure analyse compare l’accès aux UV au niveau de la bordure, l’adhérence à l’encre, l’épaisseur locale du joint, l’historique d’humidité et la surface de rupture. Le moment et l’emplacement du défaut permettent de circonscrire les causes possibles avant le prochain assemblage maîtrisé.
Polymérisation UV : la dose ne se résume pas au temps d’exposition
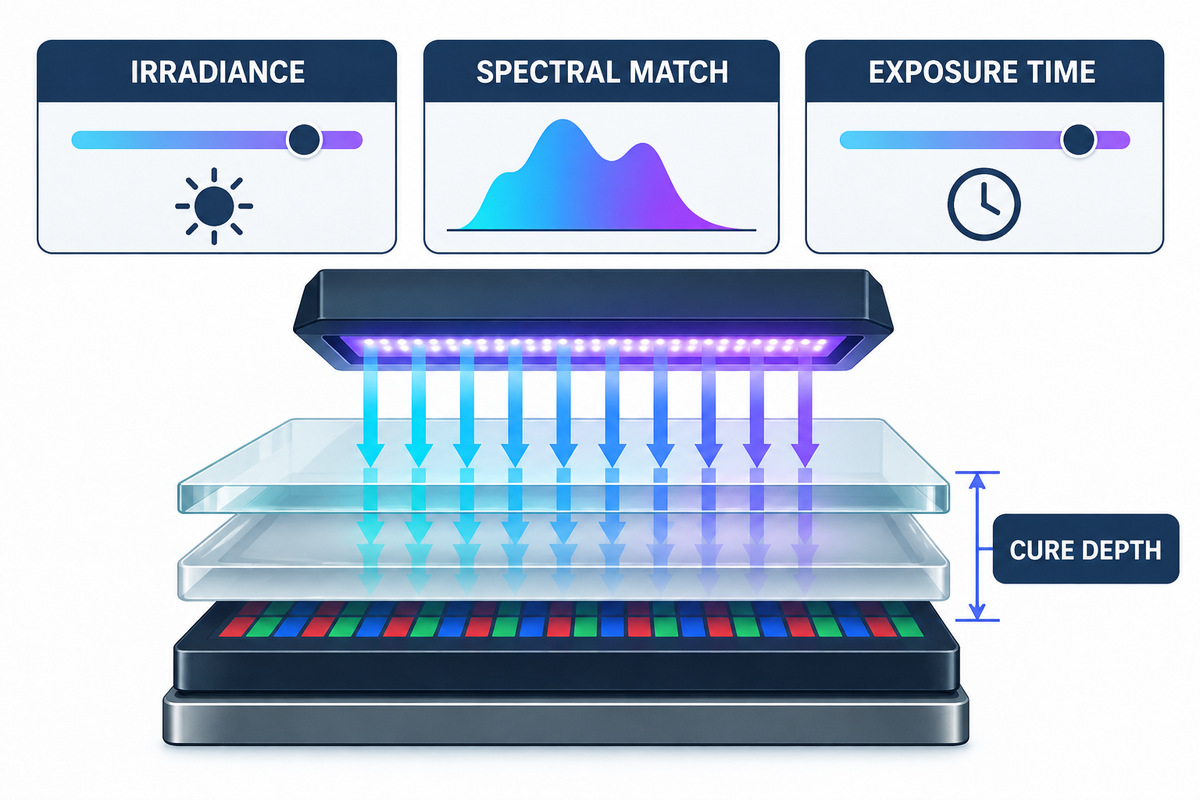
En définitive, le temps d’exposition n’a de sens qu’en lien avec la bande de longueurs d’onde et l’irradiance reçue par l’adhésif. Le vieillissement de la lampe, la distance, les optiques, les zones d’ombre du montage, l’absorption de l’adhésif et la profondeur du joint peuvent produire des états de polymérisation différents malgré des réglages de durée nominalement identiques.
Dymax explique qu’un adhésif photopolymérisable durcit depuis la surface tournée vers la lampe jusqu’en profondeur, et que l’interface avec un substrat peut être la dernière zone à polymériser. Considérez cela comme une recommandation de procédé du fournisseur et vérifiez-la pour le LOCA retenu. Des surfaces sèches ne prouvent pas une conversion complète.
Erreur fréquente : prolonger la durée sans mesurer l’irradiance. Mesurez l’irradiance au plan de travail avec un radiomètre adapté, vérifiez que le spectre de la lampe correspond au photoinitiateur et consignez l’âge de la lampe et la géométrie du montage dans le relevé de lot.
Échelle de validation pour les environnements extérieurs et marins
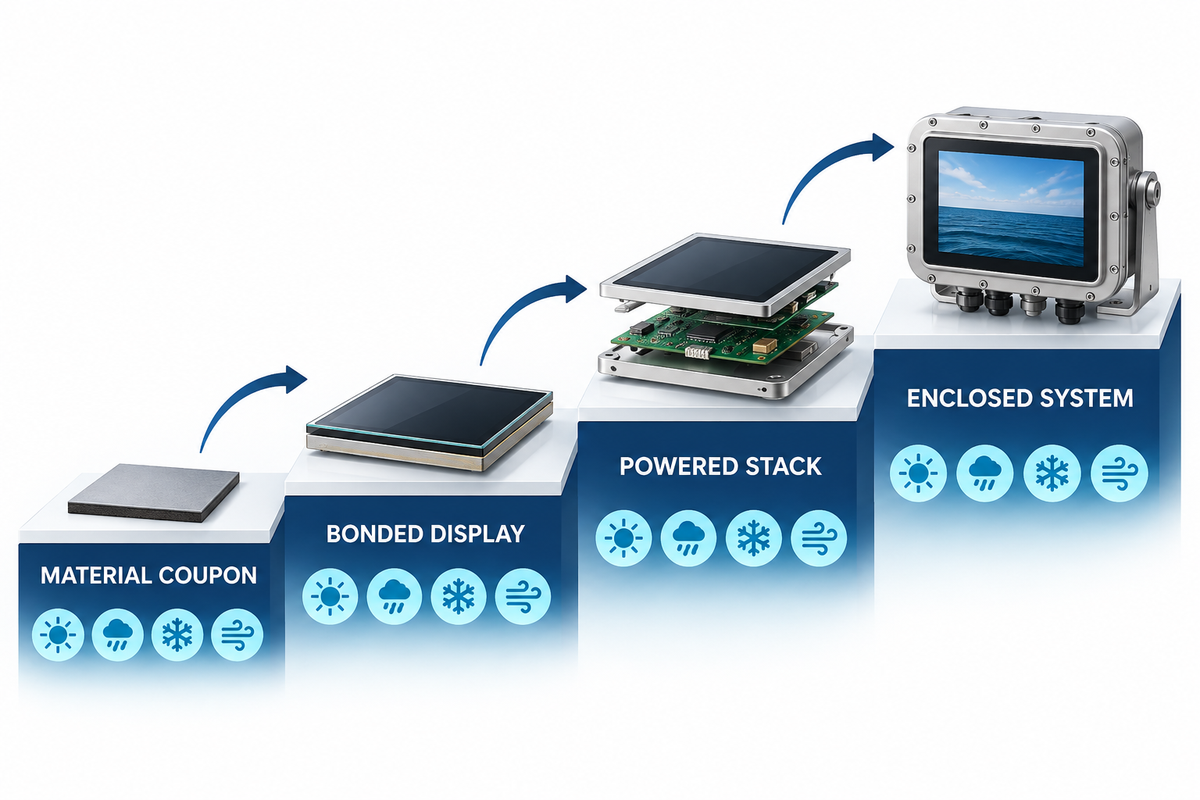
La qualification pour les environnements extérieurs et marins doit progresser de l’évaluation des matériaux à l’écran collé, puis au système dans son boîtier. Chaque niveau répond à une question différente : réussir un essai sur éprouvette ne permet pas d’établir l’étanchéité du boîtier, la stabilité tactile, la tenue aux vibrations ou la lisibilité en plein soleil. La réussite d’une étape ne garantit pas celle de la suivante.
1. Évaluation des matériaux
Comparez la polymérisation, l’adhérence, la couleur, la transmission lumineuse, le voile, la réponse à l’humidité et la compatibilité sur des substrats représentatifs.
2. Qualification de l’empilement collé
Mesurez l’uniformité optique, les bulles, l’état des bords, l’adhérence et le comportement tactile sur l’empilement réel.
3. Vérification du système
Testez l’empilement collé dans son boîtier, avec les joints d’étanchéité, les charges exercées par le cadre, les chemins thermiques, les connecteurs et l’électronique en fonctionnement.
4. Essai pilote et plan de maîtrise
Confirmez la maîtrise des lots, les contrôles de la lampe, les relevés de dosage, les limites d’inspection et la traçabilité sur des unités représentatives de la production.
ASTM G155-25 porte sur l’exposition à un arc au xénon, qui combine lumière, chaleur et, en option, humidité. Toutefois, son texte public sur l’importance et l’utilisation précise que cette exposition n’a pas pour objectif de simuler la dégradation par l’eau salée. Les programmes marins nécessitent donc une approche distincte de la corrosion et de la pénétration des agents extérieurs. IEC 60068-2-11:2021 traite du brouillard salin, IEC 60068-2-6:2007 des vibrations sinusoïdales et IEC 60068-2-78:2025 de la chaleur humide constante. Il s’agit de méthodes d’essai ; la spécification du projet doit encore définir la sévérité, la séquence, le nombre d’échantillons, l’état de fonctionnement et les critères d’acceptation ou de rejet. Si les données d’exposition servent à classer des matériaux, le plan doit aussi définir des témoins réalisés en parallèle, le nombre de répétitions et la méthode de comparaison des équipements ou des laboratoires ; ASTM G155-25 fixe des limites explicites aux comparaisons entre dispositifs qui n’ont pas été validées. ASTM G151-26 avertit en outre qu’une exposition en laboratoire ne peut pas reproduire toutes les conditions extérieures et que les heures d’essai ne peuvent pas être converties directement en années de service sans données de corrélation propres aux matériaux.
Pour un écran de poste de pilotage, une séquence pratique pourrait commencer par l’évaluation d’éprouvettes d’adhésif, puis soumettre des empilements collés sous tension à la température et à l’humidité, avant de tester l’unité complète en matière de vibrations, de gestion de l’eau et de risques de corrosion liés au sel. Consignez les variations optiques, l’état des bords, les cartographies tactiles et les journaux de fonctionnement à des points de contrôle définis. La séquence appropriée dépend du cas d’utilisation ; elle ne doit pas être déterminée à partir d’une fiche technique de matériau.
Pour découvrir les options d’empilement commercialisées et les informations nécessaires au cadrage d’une application complète, consultez les solutions de verre pour écrans extérieurs et marins de Saiwei Glass. Ce guide porte sur la méthode technique ; la page consacrée aux applications détaille le périmètre fournisseur et les possibilités de concrétisation du projet.
Que préciser dans un cahier des charges ou une demande de prix pour un collage LOCA ?
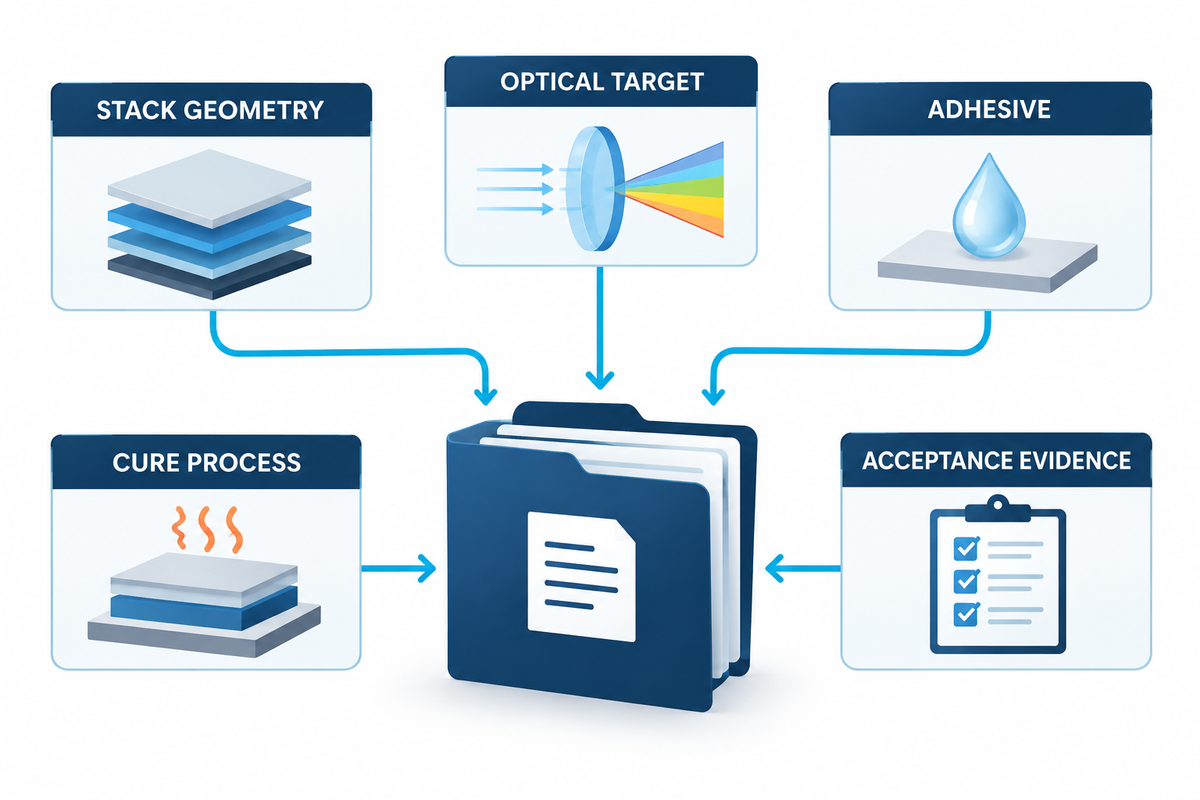
Une demande de prix utile pour le LOCA décrit l’empilement physique, l’environnement, les preuves d’acceptation et le volume de production, et pas seulement la diagonale de l’écran. Les demandes qui précisent la taille de l’écran s’appuient souvent sur des suppositions concernant ses autres composants, ce qui peut masquer des hypothèses dans le choix des matériaux et du procédé.
Le cahier des charges doit préciser les systèmes adhésifs envisagés et indiquer si un ruban adhésif double face, une résine liquide ou un autre format est acceptable. Il doit également désigner le module à cristaux liquides et les interfaces avec la lentille de protection que le fournisseur ne doit pas modifier.
Associez au cahier des charges de collage un plan contrôlé de la lentille de protection et un plan de vérification défini. La liste de contrôle des plans de verre de protection et le guide d’essais des verres de protection de Saiwei couvrent les éléments qui ne relèvent pas du procédé d’adhésion lui-même.
- Plans de la lentille de protection, du capteur tactile et de l’écran ; matériaux, couches, encres et zones actives/de visualisation
- Épaisseur et tolérances du joint de collage, zones périphériques interdites et limites d’aspect
- Températures de fonctionnement et de stockage, exposition aux UV, humidité, condensation, sel, vibrations et chocs
- Objectifs optiques et méthodes d’essai : transmission lumineuse, voile, réflexion, variation de couleur, luminance/contraste
- Exigences de performance tactile avant et après l’exposition aux conditions environnementales
- Contraintes de polymérisation, zones masquées, température de procédé autorisée et reprise
- Séquence de qualification, nombre d’échantillons, points de contrôle et critères d’acceptation ou de rejet
- Volume annuel, quantité pilote, traçabilité, maîtrise des modifications et relevés de production requis
Foire aux questions
Le collage LOCA est-il la même chose que le collage optique ?
Le collage LOCA est une forme de collage optique. Le collage optique désigne plus largement le remplissage de l’espace entre les couches d’un écran avec un matériau de collage transparent. Le LOCA utilise spécifiquement un adhésif liquide optiquement transparent, dosé dans l’assemblage puis polymérisé. Les autres méthodes de collage optique comprennent le film adhésif optiquement transparent et les systèmes souples à base de silicone.
Le LOCA rend-il automatiquement un écran lisible en plein soleil ?
Non. Le LOCA peut réduire les réflexions aux interfaces internes avec l’air et améliorer le contraste perçu, mais la lisibilité en plein soleil dépend du système fini. La réflexion à la surface du verre de protection, le traitement antireflet ou anti-éblouissement, la luminance de l’écran, les polariseurs, l’angle de vision, l’uniformité optique, la température et le vieillissement contribuent tous au résultat. Vérifiez l’empilement sous tension dans des conditions d’éclairage et selon une méthode de mesure définies.
Qu’est-ce qui provoque des bulles après la polymérisation UV ?
Les bulles après polymérisation peuvent provenir d’un mouillage incomplet, d’air emprisonné, d’un dégazage, de l’humidité, d’une faible adhérence, d’un retrait excessif ou des contraintes dues à la dilatation thermique. Leur emplacement et leur moment d’apparition sont révélateurs : une bulle au bord d’une zone imprimée après vieillissement suggère des causes différentes de celles de bulles aléatoires visibles pendant le remplissage. Conservez les échantillons et les relevés du procédé avant de modifier la viscosité ou le volume dosé.
Peut-on reprendre un collage LOCA ?
Il est possible de reprendre certains assemblages LOCA, mais cette possibilité n’est pas systématique. Elle dépend de l’adhésif, des substrats, des couches, de la sensibilité de l’écran, de la surface collée et de la méthode de dépose. Le fait qu’un fournisseur affirme qu’un procédé permet une reprise ne démontre ni le rendement ni le risque de détérioration pour un empilement donné. Validez la dépose et le nettoyage sur des assemblages sacrifiables représentatifs de la production.
Comment choisir entre LOCA et OCA ?
Commencez par examiner la géométrie et les contraintes de fabrication. Le film OCA convient souvent aux surfaces planes et régulières ainsi qu’au laminage maîtrisé. Le LOCA peut s’adapter aux espaces variables et aux géométries profilées, mais nécessite de maîtriser le dosage du liquide, son confinement et sa polymérisation. Comparez les risques liés aux particules, l’alignement, l’accès à la polymérisation, les contraintes dans le joint, la reprise, le volume de production et la qualification environnementale avant de choisir l’une ou l’autre méthode.
Quels essais sont importants pour un écran marin ?
Un plan d’essai marin prend généralement en compte les UV, la chaleur, l’humidité, la condensation, la gestion de l’eau, la corrosion liée au sel, les vibrations, les chocs, les variations optiques, l’adhérence et les performances tactiles. Les niveaux de sévérité et la séquence doivent correspondre à l’installation. La norme ASTM G155 ne suffit pas à elle seule, car son champ d’application exclut la dégradation par l’eau salée ; associez des méthodes adaptées aux matériaux, aux composants et au système à des critères d’acceptation propres au projet.
Traduire les conditions d’utilisation en spécification de collage
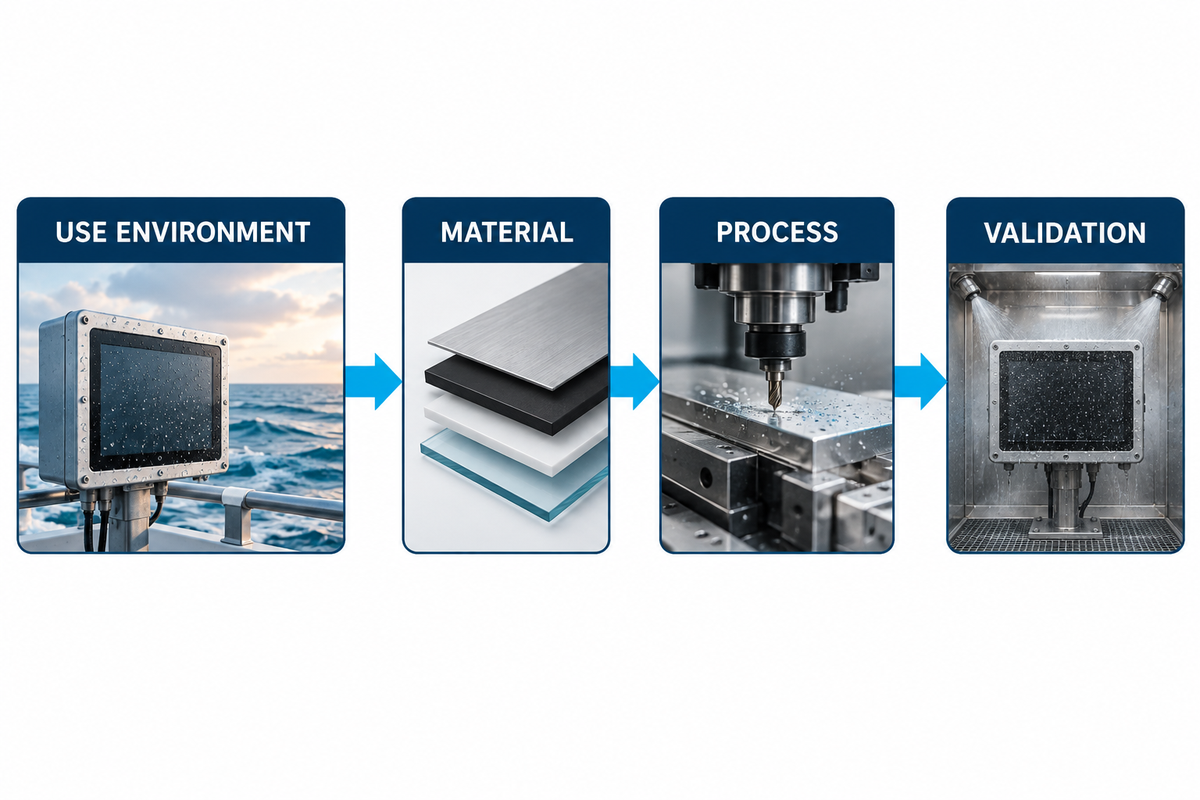
Transmettez les plans des différentes couches, les objectifs optiques, le profil environnemental et les exigences de validation. Pour découvrir les configurations multicouches adaptées à chaque application et le périmètre des prestations des fournisseurs, consultez la page de Saiwei Glass consacrée aux solutions de verre pour écrans destinées à un usage en extérieur et en milieu marin. Saiwei Glass peut examiner les éléments relatifs au verre de protection et à l’assemblage collé sans considérer la désignation d’un matériau comme une preuve des performances du système final.
Parlons de votre assemblage d’écranRéférences et sources
- NIST : Influence des dopants fluorescents sur la photopolymérisation en cuve
- ASTM G155-25 : portée et utilisation
- IEC 60068-2-11:2021, brouillard salin
- IEC 60068-2-6:2007, vibrations sinusoïdales
- IEC 60068-2-78:2025, chaleur humide
- Dymax : déterminer quand le durcissement complet d’un adhésif est atteint
- HumiSeal : vieillissement accéléré dans la conception LOCA
- VIA optronics : adhésifs optiques et vieillissement
Tendance actuelle



