
Contactez Saiweiglass


★★★★★
La confiance des leaders de l’écran
Fabricant de verre ultramince Verre sur mesure pour écrans et protection
Verre ultramince de précision, avec une épaisseur minimale de 0,1 mm. Renforcement chimique, revêtements optiques et usinage CNC pour les besoins des secteurs des écrans, de l’automobile, du médical et de l’industrie.
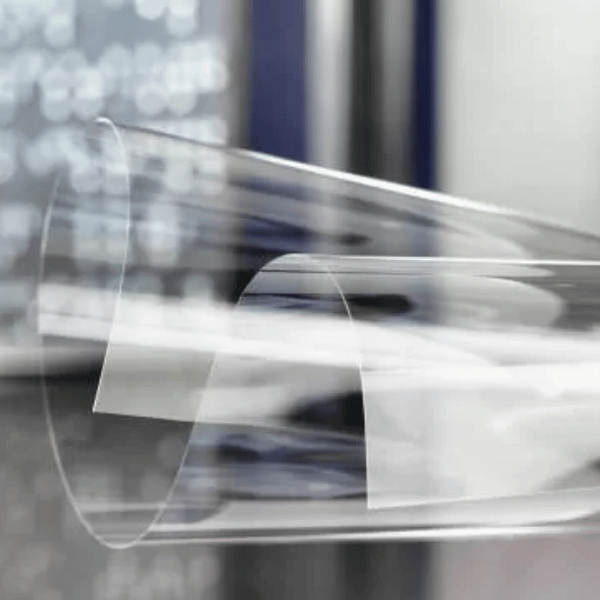
Qu’est-ce que le verre ultramince ?
Le verre ultramince est une catégorie de verre plat dont l’épaisseur est inférieure ou égale à 1,1 mm. Les substrats commercialisés ont généralement une épaisseur comprise entre 0.1 et 0,7 mm, les produits les plus fins se rapprochant de l’épaisseur d’un cheveu humain. Certaines feuilles destinées à des applications très spécialisées peuvent ne mesurer que 0,03 mm d’épaisseur. Aussi fins soient-ils, les substrats en verre ultramince conservent généralement toutes les qualités qui rendent le verre indispensable en électronique, en optique et dans les environnements techniques les plus exigeants.
01
Évolution
Le verre ultramince a gagné en reconnaissance commerciale lorsque les fabricants d’appareils électriques ont délaissé les panneaux soumis à des essais de chute au profit d’écrans flexibles. Corning et SCHOTT ont lancé des substrats en verre flexibles, puis pliables. Le Willow Glass de Corning ne mesurait que 0,1 mm d’épaisseur et pouvait simplement être enroulé pour le transport, puis découpé aux dimensions voulues sur place. Le verre flexible ultramince de SCHOTT a repoussé les limites jusqu’à 0,1 mm. Ces avancées ont montré que le verre pouvait être flexible et supporter de faibles rayons de courbure lorsqu’il était fabriqué à l’épaisseur appropriée et bénéficiait d’un renforcement chimique ou thermique adapté.
02
Avantages pour la transformation
Outre l’allègement évident par rapport au verre plat traditionnel de 3 mm, le verre ultramince présente des avantages pratiques de transformation pour les clients B2B. La réduction de poids atteint 40-60 % par rapport à une conception en 3 mm. Les interférences électromagnétiques sont réduites, ce qui est important pour le fonctionnement des capteurs, notamment dans les applications à forte densité de composants. Et aucune dégradation dans le temps, comme le jaunissement ou la fissuration des films plastiques sous l’effet des ultraviolets : c’est une protection inerte et sûre sur le long terme pour des équipements de grande valeur qui doivent parfois fonctionner jusqu’à cinquante ans.
03
Applications
L’application finale détermine le choix de l’épaisseur : de 0.3 à 0,7 mm pour le verre de protection des écrans d’appareils portatifs, de 0.5 à 1,1 mm pour les écrans d’instrumentation automobile résistant aux chocs, ou de 0.1 à 0,5 mm pour les fenêtres optiques des capteurs. SW Glass couvre l’ensemble de cette gamme et transforme le verre ultramince pour l’adapter à chaque projet.
Verre ultramince : types et matériaux
Tous les verres ultraminces n’ont pas une structure équivalente. La composition de base, notamment la teneur en aluminosilicate, détermine la réaction de la feuille aux contraintes thermiques et chimiques, ainsi qu’aux exigences de flexion. Le choix de la matière première appropriée est la première étape de tout projet en verre ultramince.
Verre aluminosilicaté
Ce verre ultramince convient aux applications nécessitant un renforcement chimique poussé grâce à un échange ionique Na+ vers K+ en profondeur. Cet échange ionique profond crée une épaisse couche sous contrainte de compression, qui rend le verre très résistant aux chocs et aux rayures. Le Gorilla Glass de Corning est ainsi probablement le verre ultramince le plus connu au monde. Nous sommes un transformateur agréé pour certains clients OEM, avec des prestations de découpe CNC, de rectification des chants et de renforcement chimique.
Verre borosilicaté
Grâce à son faible coefficient de dilatation, le borosilicate supporte les variations soudaines de température sans fissuration sous contrainte. Les applications médicales, les laboratoires et les capteurs haute température nécessitent des substrats en borosilicate. Sous forme de feuille ultramince de 0.1 à 0,5 mm, le borosilicate constitue une excellente fenêtre pour les capteurs exigeant une résistance aux températures élevées et une bonne transmittance optique.
Verre sodocalcique
Le sodocalcique reste un matériau économique pour les usages qui ne nécessitent pas une résistance élevée aux rayures ou une grande stabilité thermique. Le verre sodocalcique ultramince trempé convient bien aux écrans domotiques, aux protections grand-angle ou aux barrières de protection à usage général. Les substrats en sodocalcique renforcés chimiquement présentent une compression de surface modérée, suffisante pour assurer la stabilité des écrans tactiles et des panneaux décoratifs en l’absence de lumière, de chaleur ou d’humidité excessives, avec un coût de matière par pièce inférieur.
Verre flexible et pliable
À des épaisseurs inférieures à 0,2 mm, les verres aluminosilicatés et borosilicatés deviennent physiquement flexibles. Le verre pliable, utilisé dans les téléphones pliables Samsung Galaxy Z et d’autres appareils flexibles, se courbe à des rayons inférieurs à 5 mm sans se briser : ce n’est pas un substitut polymère, mais bien du verre, doté de toutes les propriétés du verre traditionnel et capable de supporter des pliages et dépliages répétés. Il s’agit de la technologie de pointe du verre ultramince.
Le point de vue technique
Chaque technologie de verre impose des compromis : l’aluminosilicate (constitué principalement d’une matrice d’oxydes de silicium et d’aluminium) offre la meilleure résistance aux rayures (pour un coût au m2 légèrement supérieur) ; le borosilicate supporte les variations thermiques, mais il est plus difficile d’obtenir des niveaux de renforcement équivalents ; le sodocalcique est plus abordable, mais ne permet pas d’atteindre les rayons de courbure de l’aluminosilicate. Lors de l’établissement du devis, nous aidons nos clients OEM à déterminer la qualité de matériau la mieux adaptée à chaque application : les spécifications haut de gamme ne sont pas toujours pertinentes si vous devez maîtriser votre budget.
Comment le verre ultramince est-il fabriqué ?
Produire un verre aussi fin exige une maîtrise des procédés nettement plus rigoureuse que pour le verre plat architectural courant : chaque étape de formage, de découpe et de contrôle impose des tolérances plus serrées pour garantir le respect de nos objectifs à chaque série.
01
Formage du verre
Le procédé d’étirage par fusion permet d’obtenir une surface intacte ne nécessitant aucune rectification ; le verre en fusion s’écoule sur les 2 côtés de l’isopipe, puis les flux se rejoignent à sa base pour produire, directement en sortie de ligne, un substrat adapté aux applications optiques transparentes.
02
Usinage CNC
Des équipements CNC à outils diamantés découpent, percent, profilent et raient les panneaux de verre ultramince destinés aux clients OEM. Pour les substrats de moins de 0,5 mm d’épaisseur, le liquide de refroidissement et la vitesse d’avance doivent être soigneusement ajustés afin d’éviter les éclats sur les chants : c’est un savoir-faire que nous avons acquis par la pratique quotidienne.
03
Renforcement chimique
L’échange ionique consiste à immerger le verre dans un bain de sel de potassium fondu pour remplacer les petits ions sodium par des ions potassium plus volumineux et créer à la surface des contraintes de compression (CS) très élevées, largement supérieures à 450 MPa, avec une profondeur de couche (DOL) supérieure à 8 micromètres, permettant de résister à des chocs auxquels une pièce de verre plus épaisse et plus lourde ne survivrait jamais.
04
Traitement de surface
Dépôt de couches supplémentaires sur le verre renforcé — réduction de la lumière ambiante (AR), résistance aux traces de doigts (AF), réduction de l’éblouissement (AG) et conductivité (ITO) — au moyen d’équipements de dépôt sous vide ou de sérigraphie, selon le revêtement et la taille du substrat.
Pourquoi le procédé de fabrication est-il important ?
Chaque étape introduit de nouvelles variables qui influent sur la qualité du produit final. Un lot de verre d’épaisseur irrégulière présentera des concentrations de contraintes hétérogènes lors du renforcement chimique, ce qui provoquera des déformations ou la rupture de modules avant leur utilisation sur le terrain. Tout ce verre fait l’objet d’une mesure d’épaisseur en ligne au stade du formage, chaque panneau fini est soumis à un essai de compression en bain de sel et tous les panneaux finis hors spécifications sont mis au rebut. Cette rigueur dans le contrôle qualité nous permet de fournir un verre ultramince aux performances constantes sur des volumes de production de plus de 1 million de pièces par an.
Applications pour les écrans, l’automobile et l’industrie
Les applications du verre ultramince que nous fournissons sont variées ; la transparence, la durabilité et le poids entrent tous en jeu selon le secteur.
Verre de protection pour écran
Les écrans de téléphones portables, les écrans tactiles d’appareils électroniques et les écrans flexibles utilisent tous du verre ultramince renforcé chimiquement comme surface principale résistante aux chocs et aux rayures. Entre 0,3 mm et 0,55 mm, le verre offre une excellente dureté de surface tout en ayant une incidence minimale sur les dimensions et le poids de l’appareil. Les écrans de smartphones pliables, comme ceux de la série Z de Samsung, nécessitent un substrat en verre suffisamment flexible pour être plié à répétition avec un rayon inférieur à 5 mm.
Écrans automobiles
Les dômes automobiles, les combinés d’instruments et les éléments d’affichage tête haute (HUD) utilisent le verre ultramince renforcé chimiquement comme matériau optique durable. Conçu pour résister aux cycles thermiques et aux vibrations dans la plage de -40~85 C spécifiée par la norme ISO 16750, l’aluminosilicate constitue le meilleur choix pour les conditions sévères de l’environnement automobile.
Écrans tactiles IHM industriels
Les panneaux de commande des installations d’automatisation dans l’industrie pétrochimique doivent résister aux chocs, aux produits chimiques et aux cycles de température ; les transformateurs, les opérateurs et les robots entrent en contact avec chaque surface au cours du cycle de commande complet. Le verre de protection doté d’un substrat de film anti-éblouissement chargé positivement améliore la lisibilité sous l’éclairage des locaux de grande hauteur, tandis que le verre renforcé chimiquement supporte le nettoyage par immersion dans l’alcool et le peroxyde pour assurer des années de fonctionnement sans difficulté.
Écrans de dispositifs médicaux
Les interfaces utilisateur, les capteurs et les moniteurs de pompes à perfusion sont tous en contact avec les patients et nécessitent des traitements de surface biocompatibles. Les applications médicales exigent la clarté optique et la propreté fonctionnelle du verre bien davantage que celles des matériaux polymères ; des nettoyages doux et répétés avec des substances à base d’alcool et de peroxyde n’entraînent qu’une usure minimale.
Fenêtres pour capteurs et modules optiques
Les capteurs LiDAR, les détecteurs IR et les modules optiques utilisent tous de fines fenêtres en verre comme protections n’entraînant qu’une faible atténuation du signal. Entre 0,1 mm et 0,3 mm d’épaisseur, le verre renforcé chimiquement provoque moins de distorsion optique que les matériaux de protection plus épais, et les revêtements antireflet maximisent l’efficacité aux longueurs d’onde ciblées.
Panneaux pour la maison connectée et l’IoT
Application : les façades d’interrupteurs, les écrans et les panneaux d’automatisation dans les habitations, les usines ou les bureaux doivent tous véhiculer une image de haute technologie, tout en restant faciles à nettoyer. Le verre mince avec des pictogrammes d’indication appliqués par pression sous la surface permet d’obtenir un panneau de commande esthétique et détaillé dont la durée de vie dépasse de plusieurs années celle de ses équivalents en plastique imprimé.
Services de façonnage et de revêtement du verre sur mesure
La transformation d’un panneau comprend la peinture, la gravure et l’application de revêtements durs sur la surface, la découpe aux dimensions voulues, puis le renforcement pour atteindre la qualité requise avant expédition. SW Glass prend en charge l’intégralité de l’approvisionnement, du développement des procédés et des finitions de chaque projet, sur un même site.
| Capacité | Spécification | Remarques |
|---|---|---|
| Plage d’épaisseurs | 0,1 mm – 19 mm | Spécialisation en verre ultramince : 0,1 – 2,0 mm |
| Dimensions maximales des panneaux | Jusqu’à 1500 × 1000 mm | Selon l’épaisseur ; les dimensions maximales sont plus petites pour les substrats plus fins |
| Renforcement chimique | CS > 450 MPa, DOL > 8 μm | Échange ionique au potassium à 380–450 °C |
| Usinage CNC | Découpe, perçage, profilage des chants, chanfreinage | 100+ postes CNC automatisés |
| Revêtement antireflet | Réflectance < 0.5% par surface | Dépôt multicouche sous vide |
| Revêtement anti-traces de doigts | Angle de contact avec l’eau > 110° | Anti-traces de doigts, oléophobe |
| Revêtement anti-éblouissement | Brillance : réglable de 80 à 120 GU | Gravure chimique ou procédé de pulvérisation |
| Revêtement ITO | Résistance par carré : 5–300 Ω/sq | Pour les applications tactiles capacitives et le verre chauffant |
| Sérigraphie | Jusqu’à 4 couleurs, repérage ±0,1 mm | Encre céramique, encre UV ou pâte conductrice |
| État de surface | Ra < 0.5 nm (poli optique) | Substrats obtenus par étirage par fusion ; polissage possible pour les autres méthodes de formage |
| Capacité annuelle | 1 000 000+ pièces | Répartie sur 3 sites : Dongguan, Heyuan, Henan |
Études de cas : projets en verre ultramince
Voici des exemples de travaux que nous réalisons couramment, chacun ayant nécessité une combinaison différente de matériaux, de procédés de transformation et d’essais. C’est la réalité du façonnage du verre sur mesure.
IHM industrielle
Verre de protection pour écran tactile de 12.1" destiné à l’automatisation industrielle
Défi
Un fabricant d’équipements d’automatisation a demandé du verre de protection pour des écrans tactiles IHM de 12.1" montés sur des centres d’usinage CNC. Le verre devait supporter les projections de liquide de refroidissement, les chocs des mains gantées des opérateurs et l’éblouissement dû à l’éclairage en hauteur.
Solution
Verre aluminosilicaté de 0,7 mm renforcé chimiquement, avec un revêtement anti-éblouissement (courbe de brillance ajustée à 90 GU). Les chants ont été usinés par CNC pour éviter les éclats lors de l’assemblage des panneaux. Chaque lot a fait l’objet d’un contrôle en ligne à 100 % de l’aspect de finition au moyen d’un système de vision.
Résultat
Le revêtement anti-éblouissement a suffisamment réduit la réflectivité pour rendre l’écran lisible sous un éclairage d’usine de 1000 lux. Un taux de défaillance en service dû à la casse du verre plus faible a été observé par rapport aux panneaux en sodocalcique utilisés par l’OEM, d’après son historique de retours sous garantie.
Automobile
Verre pour combiné d’instruments destiné à un équipementier européen de rang 1
Défi
Un équipementier automobile OEM de rang 1 avait besoin d’un verre de protection d’écran incurvé de 0,55 mm, intégré à un combiné d’instruments pour une plateforme automobile européenne. Le verre devait réussir les essais de cyclage thermique selon ISO 16750-4 et respecter les normes de classification PPAP.
Matériau
Substrat en aluminosilicate, renforcé chimiquement pour atteindre une CS supérieure à 500 MPa. Un revêtement antireflet sur la face intérieure a réduit au minimum les images fantômes dédoublées aux angles de vision extrêmes. Le contrôle dimensionnel a permis de maintenir une tolérance de 0,15 mm sur tout le profil incurvé.
Résultat
Les panneaux finis ont résisté à un essai de cyclage thermique de 1000 cycles (de -40 C à +85 C) et à un essai au brouillard salin, sans délaminage ni dégradation du revêtement. Le projet est passé de la validation du prototype aux livraisons en série en 1 trimestre.
Dispositif médical
Verre pour écran de moniteur patient avec revêtement biocompatible
Exigences
Un fabricant OEM de dispositifs médicaux a spécifié un verre de protection de 1,1 mm pour un système de surveillance des patients au chevet du lit. La surface devait supporter une désinfection quotidienne avec des lingettes au peroxyde d’hydrogène (sans dégradation du revêtement anti-traces de doigts) et respecter les normes de biocompatibilité définies par ISO 10993.
Solution
Substrat en borosilicate choisi pour sa neutralité chimique et sa stabilité. Le revêtement anti-traces de doigts a été soumis à >5000 cycles d’essuyage au peroxyde d’hydrogène. Les essais de biocompatibilité ont été réalisés par un laboratoire tiers habilité à effectuer ces essais.
Validation
Les panneaux finis ont satisfait aux essais selon ISO 10993-5 (cytotoxicité) et ISO 10993-10 (sensibilisation cutanée). Le revêtement anti-traces de doigts a conservé un angle de contact avec l’eau supérieur à 100 après l’essai de cycles d’essuyage.
Certifications qualité et normes d’essai
La certification est un point de départ, pas un avantage concurrentiel en soi. Ce qui compte, c’est la constance avec laquelle chaque usine applique son système de management de la qualité, qu’elle produise 500 unités ou 50 000 unités. Nos sites de fabrication disposent des certifications suivantes :
ISO 9001:2015
Système de management de la qualité
EN 12150
Verre de sécurité trempé thermiquement
ISO 10993
Essais de biocompatibilité (par un laboratoire accrédité)
SEB Group
Transformateur de verre agréé
IATF 16949
Qualité automobile (en cours)
Nous réalisons également les essais suivants à chaque étape de la production :
Les contraintes de compression de chaque lot de verre renforcé chimiquement sont mesurées à l’aide d’un appareil de mesure des contraintes de surface, puis comparées aux objectifs de CS et de délaminage
Inspection optique — contrôle optique automatique à 100 % pour détecter les inclusions, les rayures et les défauts de revêtement dépassant le seuil de qualité
L’adhérence du revêtement est vérifiée par des essais de quadrillage selon la norme ASTM D3359 sur les panneaux revêtus
Mesure dimensionnelle — mesure de la première pièce de chaque série sur machine à mesurer tridimensionnelle, puis suivi statistique des dimensions en cours de production.
Essais d’homologation de type disponibles pour le cyclage thermique, la résistance à l’humidité et l’exposition aux UV
Guide des prix du verre ultramince
Le calcul des coûts dépend de plusieurs paramètres étroitement liés. Comme les prix ne seraient plus valables au bout de quelques mois, voici une présentation générale des paramètres qui influent sur les tarifs, afin de permettre l’établissement d’estimations bien avant une demande de devis formelle.
Qualité du matériau
Type de verre (aluminosilicate (par exemple Gorilla) ou sodocalcique) : les verres aluminosilicatés coûtent 3-4 fois plus que le verre sodocalcique (écart de coût à épaisseur égale lié à la composition de la matière première et aux licences). Le borosilicate se situe entre les deux. À lui seul, le type de matériau peut faire varier le coût unitaire de 30 à 60 % selon l’épaisseur finale.
Épaisseur et dimensions
Épaisseur : plus le verre est fin, plus sa manutention, son surfaçage et sa transformation finale sont coûteux. Les rendements de production suivent cette tendance, car les éclats sur les chants lors de l’usinage CNC à une épaisseur <0.5 mm sont difficiles à maîtriser, ce qui réduit encore des rendements déjà faibles. Les panneaux de plus grandes dimensions en verre plus fin coûtent davantage par unité de surface : un panneau de 500 × 400 mm de 0.3 mm d’épaisseur serait considérablement plus cher, près du double, qu’un panneau de 100 × 80 mm à coût unitaire identique (bien que deux panneaux supplémentaires soient produits dans le premier cas et un de moins dans le second).
Empilement de couches
Le type de revêtement (antireflet ou anti-traces de doigts sur une seule face ; empilement AR+AF ; AG+ITO sur des faces opposées) multiplie le nombre de cycles de dépôt par 2-3, ce qui augmente le coût. Le nettoyage supplémentaire des pièces de l’équipement de dépôt accroît encore ce coût. L’ajout de couches de repérage pour un logo, du texte ou un motif dans le film entraîne des coûts supplémentaires.
Volume de commande et quantité minimale
Taille des lots et volume : la quantité minimale de commande pour les spécifications standard est de 500 pièces. Lorsqu’un outillage de dépôt (par exemple un écran de sérigraphie à motif ou un outillage de découpe CNC) est nécessaire pour des formes ou des formats de panneaux non standard, un coût initial unique s’ajoute aux coûts de finition indiqués dans le devis. Les paliers tarifaires (remises sur volume) s’appliquent généralement à partir de 5k et 20k pièces.
Délais de fabrication :
Notre délai de réponse pour un devis portant sur une demande standard ou assortie de spécifications détaillées est généralement de 2-3 jours ouvrés. Les empilements de couches très personnalisés (par exemple le dépôt d’un empilement supplémentaire après le premier cycle de revêtement) ou les nouvelles géométries de panneaux (découpe laser avec bridage ou montage de maintien, par exemple) nécessitent également la réalisation d’échantillons sous 3-4 semaines avant que nous puissions établir un devis de production en série. Le délai de fabrication est généralement de 3-5 semaines après confirmation de la commande, selon la disponibilité des matériaux et la complexité du revêtement.
Estimateur des facteurs de coût du verre ultramince
Estimez l’incidence du matériau, de l’épaisseur, des revêtements et du volume sur votre coût par pièce. Cet outil fournit des niveaux de coût relatifs : demandez un devis pour obtenir un prix précis.
Spécifications du projet
Outils d’ingénierie
Sélecteur d’épaisseur de verre ultramince
Calculez et sélectionnez l’épaisseur de verre optimale en fonction de votre application précise et de vos exigences de résistance aux chocs.
Accéder à l’outil
Comparatif des types de verre
Comparez côte à côte les propriétés physiques et chimiques de l’aluminosilicate, du borosilicate et d’autres substrats.
Comparer les matériaux
Prêt à lancer votre projet en verre ultramince ?
Indiquez-nous vos exigences en matière d’épaisseur, de matériau, de revêtement et de volume. Notre équipe d’ingénierie vous répondra avec une proposition détaillée sous 2-3 jours ouvrés.
Questions fréquentes sur le verre ultramince
Le verre ultramince désigne les substrats en verre d’une épaisseur inférieure ou égale à 1,1 mm, pouvant souvent descendre jusqu’à 0,03 mm dans des applications spécialisées. Il est fabriqué à partir de matériaux tels que l’aluminosilicate, le borosilicate ou le verre sodocalcique, à l’aide de procédés de précision comme l’étirage par fusion ou l’amincissement chimique. Le verre ultramince est apprécié pour sa combinaison de clarté optique, de résistance mécanique après renforcement chimique et de poids réduit par rapport aux panneaux de verre standard.
Son épaisseur varie de 0,03 mm à 1,1 mm. À 0,1 mm, une feuille est plus fine qu’une carte de visite — soit environ l’épaisseur d’un cheveu humain.
Trois matériaux principaux : l’aluminosilicate (famille Corning Gorilla Glass — haute résistance aux rayures), le borosilicate (stabilité thermique pour les usages médicaux et de laboratoire) et le sodocalcique (économique pour l’électronique grand public). Le choix du matériau dépend de l’application.
Le verre ultramince est fabriqué selon des procédés de formage de précision, comme l’étirage par fusion, dans lequel le verre en fusion s’écoule sur les deux faces d’une goulotte en forme de coin et se rejoint à sa base pour former une feuille mince et uniforme, dont la surface est exempte de défauts. Après le formage, le verre subit un renforcement chimique par échange ionique : les ions sodium présents à la surface du verre sont remplacés par des ions potassium plus gros, ce qui crée une couche sous contrainte de compression qui augmente considérablement la résistance mécanique.
Le verre ultramince disponible dans le commerce peut atteindre une épaisseur de 0,03 mm chez des fabricants spécialisés comme SCHOTT et Corning. Pour la plupart des applications industrielles et OEM, une épaisseur comprise entre 0,1 mm et 0,7 mm constitue un choix pratique, conciliant facilité de manipulation et exigences de performance. SW Glass fournit du verre ultramince sur mesure à partir de 0,1 mm pour les écrans, les capteurs et les applications de verre de protection.
Le verre ultramince est utilisé dans de nombreux secteurs : verre de protection d’écran pour smartphones et tablettes, combinés d’instruments et afficheurs tête haute pour l’automobile, écrans d’équipements de diagnostic médical, écrans tactiles d’interfaces homme-machine industrielles, écrans d’appareils pliables, fenêtres de capteurs optiques et panneaux de commande domotiques. Chaque application exploite des propriétés différentes — les écrans privilégient la clarté optique, l’automobile exige une résistance durable aux cycles thermiques et les dispositifs médicaux nécessitent une biocompatibilité.
Oui, le verre ultramince peut être découpé selon des formes sur mesure à l’aide de plusieurs méthodes. L’usinage CNC avec des outils à pointe diamantée permet de réaliser des découpes de précision et de profiler les chants. La découpe laser offre des tolérances plus serrées pour les géométries complexes. Pour le verre d’une épaisseur inférieure à 0,3 mm, la découpe au jet d’eau ou les techniques de rayage puis de rupture sont parfois privilégiées afin de limiter les éclats sur les chants. SW Glass utilise des systèmes CNC automatisés qui assurent une précision dimensionnelle dans des tolérances serrées sur du verre d’une épaisseur aussi faible que 0,1 mm.
Le verre ultramince est du véritable verre — et non un substitut en polymère ou en stratifié plastique. Si certains appareils pliables ont utilisé un film de polyimide comme protection d’écran, le verre ultramince offre une résistance aux rayures, une clarté optique et une dureté de surface supérieures à celles de toute solution en plastique. Des produits comme l’Ultra Thin Glass (UTG) de Samsung et le verre flexible ultramince de SCHOTT sont de véritables verres qui peuvent se plier sans se briser lorsqu’ils sont renforcés chimiquement.
Le verre d’une épaisseur inférieure à 1,1 mm est appelé verre ultramince. Pour les applications nécessitant une flexion : verre flexible, verre cintrable ou verre pliable. Parmi les versions commercialisées sous une marque figurent Corning Willow Glass et SCHOTT UTG.
Le verre renforcé chimiquement subit un processus d’échange ionique au cours duquel il est immergé dans un bain de sels de potassium fondus à des températures comprises entre 380 °C et 450 °C. Les petits ions sodium présents à la surface du verre sont remplacés par des ions potassium plus gros, ce qui crée une couche sous contrainte de compression qui résiste à la fissuration et à la rupture. Ce procédé se distingue de la trempe thermique par sa capacité à traiter des substrats minces sans provoquer de distorsion optique. SW Glass atteint des valeurs de contrainte de compression supérieures à 450 MPa avec une profondeur de couche supérieure à 8 micromètres. Avec ces valeurs, un panneau renforcé chimiquement de 0,5 mm peut supporter des chocs ponctuels d’une intensité plusieurs fois supérieure à celle qui ferait éclater un panneau non traité de même épaisseur. Le traitement est permanent et ne se dégrade pas avec le temps, ce qui en fait la méthode de renforcement privilégiée pour toute application de verre ultramince haute performance où la durabilité compte.
Tendance actuelle



