
Contactez Saiweiglass


Trempe thermique
Solutions de verre trempé thermiquement | Conception de précision par Saiwei Glass
Du verre float brut aux panneaux trempés de sécurité, conçus avec précision pour l’électronique, les dispositifs médicaux, les commandes industrielles et les postes de conduite intelligents automobiles. Un seul site. Une maîtrise complète du processus. Aucun intermédiaire.
16+
années d’expérience
5 000
mètres carrés de locaux
90
ingénieurs et collaborateurs
4
secteurs d’activité

Qu’est-ce que la trempe thermique ? Le procédé de trempe du verre expliqué
Comment fonctionne la trempe thermique — du verre recuit au verre de sécurité
La trempe thermique est une technique de traitement thermique rigoureusement contrôlée qui transforme le verre float recuit standard en verre de sécurité doté d’une résistance mécanique bien supérieure. Le principe du procédé est extrêmement simple, mais très efficace : il crée un déséquilibre durable des contraintes entre la surface du verre et son cœur.
Voici comment le procédé agit à l’échelle moléculaire. Le verre recuit, c’est-à-dire le produit standard à la sortie d’une ligne de fabrication de verre float, présente très peu de contraintes résiduelles. Il se casse facilement en grands fragments tranchants pouvant provoquer des lacérations mortelles. Pour le porter à température, le verre est chauffé uniformément dans un four de trempe à 620 °C-700 °C (1 148-1 292 °F), au-dessus de sa température de transition vitreuse, mais bien en dessous du seuil auquel il se ramollirait et s’affaisserait sous son propre poids.
Une fois que le verre atteint une température uniforme dans toute son épaisseur, il passe dans la section de refroidissement brutal. Des buses à haute pression projettent des jets d’air sur les 2 faces du panneau, ce qui amorce le refroidissement. La surface du verre cristallise et commence à se contracter en premier, se figeant dans un état rigide. Le cœur du panneau reste chaud et fluide alors que les surfaces sont déjà figées, puis continue de refroidir et de se contracter, créant une contrainte de compression entre ces surfaces et le cœur restant en traction.
Ce profil de contraintes est à l’origine de toute la résistance du verre trempé. Toute sollicitation extérieure appliquée au verre, qu’il s’agisse d’un impact, d’une flexion, d’une torsion ou d’un choc thermique, doit d’abord vaincre la couche superficielle en compression avant que le verre puisse se briser. Lors des essais, des panneaux trempés thermiquement de même forme présentent généralement une résistance à la flexion 4-5X supérieure à celle du verre recuit et supportent des variations soudaines de température de 150-200 °C sans dommage. Dans le monde entier, des organismes de certification tels que ASTM C1048, EN 12150-1 imposent une contrainte minimale en surface d’au moins 69 MPa (10 000) psi pour les produits entièrement trempés.
⚙ Les étapes du procédé de trempe du verre sur le site de Saiwei
Saiwei Glass fabrique chaque pièce de verre trempé selon un procédé en six étapes. Chaque étape comporte un contrôle qualité, et le processus complet, du verre brut au verre trempé fini, dure de 4 à 8 minutes selon l’épaisseur et la charge du four.
-
01. Découpe aux dimensions
Découpe et rompage à commande numérique aux dimensions finales. Toutes les découpes intérieures, encoches et tous les perçages sont réalisés à cette étape : le verre entièrement trempé ne peut plus être usiné.
-
02. Meulage des chants et lavage
Meulage des chants pour éliminer les microfissures susceptibles de créer des concentrations de contraintes. Le panneau est lavé pour éliminer les particules de verre, les huiles et les contaminants.
-
03. Chauffage à 620–700 °C
Four horizontal à rouleaux : le chauffage s’effectue de tous les côtés avec un contrôle précis de la température.
-
04. Refroidissement brutal à l’air
Des jets d’air à haute pression refroidissent le verre sur ses faces opposées. La pression et la durée du refroidissement sont ajustées selon la composition et l’épaisseur.
-
05. Contrôle qualité
La contrainte en surface est vérifiée à l’aide d’un polarimètre (la valeur cible est de 69 MPa). Contrôle du panneau : planéité, distorsion optique, état des chants et dimensions hors tout.
-
06. Traitements complémentaires
Des traitements complémentaires facultatifs peuvent être réalisés, comme l’application de revêtements antireflet, anti-éblouissement et anti-traces de doigts (AR/AG/AF), la sérigraphie ou le feuilletage. Les panneaux finis sont emballés pour être protégés pendant le transport.
Un four de trempe horizontal à rouleaux standard du commerce permet de tremper du verre de 3 mm à 19 mm d’épaisseur. En dessous de 3 mm, la trempe thermique devient pratiquement impossible, car le verre se déforme et se brise lors du refroidissement brutal : le renforcement chimique prend alors le relais, et Saiwei maîtrise ces procédés en interne.
Résistance et performances du verre trempé
Résistance mécanique — 4–5× plus résistant que le verre recuit
Le verre trempé se distingue par sa résistance aux charges appliquées, bien supérieure à celle du verre recuit non traité. Cette propriété résulte entièrement de la couche de contraintes de compression créée en surface par le refroidissement brutal : aucune matière n’est ajoutée ni retirée, et la composition chimique reste inchangée.
| Propriété | Verre recuit | Verre durci thermiquement | Verre entièrement trempé |
|---|---|---|---|
| Contrainte de compression en surface | < 3 MPa | 24–69 MPa | ≥ 69 MPa (généralement 80–150) |
| Résistance à la rupture en flexion (MoR) | ~40 MPa | ~80 MPa | 120–200 MPa |
| Résistance aux chocs (par rapport au verre recuit) | 1× | ~2× | 4–5× |
| Résistance aux chocs thermiques | ~40 °C ΔT | ~100 °C ΔT | 150–200 °C ΔT |
| Mode de fragmentation | Grands éclats tranchants | Grands fragments (fissures radiales) | Petits fragments granulaires |
| Norme applicable | ASTM C1036 | ASTM C1048 (type HS) | ASTM C1048 (type FT) |
Concrètement, cela signifie qu’un panneau de verre sodocalcique entièrement trempé de 6 mm peut supporter, avant rupture, une charge uniformément répartie environ 4 fois supérieure à celle du même panneau en verre recuit. Il est donc évident que plus c’est épais, plus c’est lourd. Cette résistance accrue permet aux concepteurs de choisir un verre plus fin pour une même charge, ce qui allège les pièces et réduit le coût de la matière : un véritable avantage pour l’électronique portable et l’éclairage automobile.
Résistance aux chocs thermiques pour les applications industrielles
La capacité d’un panneau de verre à supporter une variation rapide de température est appelée résistance aux chocs thermiques. Elle se situe généralement autour de 150-200 °C pour le verre trempé sodocalcique courant, contre environ 40 °C pour le verre recuit. Les versions plus performantes du verre trempé peuvent atteindre T 250 °C.
Cette propriété fait partie des caractéristiques qui rendent le verre trempé idéal pour de nombreuses applications B2B. Les panneaux de commande industriels situés à proximité de sources de chaleur en fonctionnement peuvent, par exemple, subir des variations rapides de la température ambiante. Les cycles d’autoclave des équipements de stérilisation médicale éliminent l’humidité par une chaleur à 121-134 C, puis par un choc thermique. Les portes de four, les verres de regard et les panneaux d’éclairage subissent de nombreux cycles thermiques. Dans toutes ces situations, le verre trempé offre une marge de sécurité que le verre recuit ne peut pas apporter.
Recommandations pour les hautes températures
Pour les applications où vous prévoyez des chocs thermiques supérieurs à 250 °C, nous recommandons le verre borosilicaté (par exemple Schott Borofloat, Corning Pyrex étant équivalent) ou le passage à la vitrocéramique. Notre équipe d’ingénierie déterminera le profil thermique de l’application et recommandera des paramètres de trempe ainsi qu’un matériau adapté.
Clarté optique et qualité de surface pour l’électronique de précision
La trempe ne dégrade pas sensiblement les caractéristiques optiques du verre, même si elle produit des effets à prendre en compte dans les applications exigeant une grande précision. En général, un verre trempé sodocalcique clair (recuit) conserve une transmittance de la lumière visible d’environ 89-91 % (y compris pour une épaisseur de 4-6 mm), sans différence perceptible avec le matériau d’origine (recuit).
Toutefois, des déformations dues à l’ondulation de rouleaux et aux dépôts provenant des rouleaux (que vous pouvez entendre désigner par différents termes, comme distorsion, ondulation de rouleaux, dépôts de rouleaux ou distorsion par ondulation de rouleaux) peuvent apparaître pendant le traitement si le verre n’est pas correctement soutenu dans le four horizontal. Les réglages de symétrie de l’ondulation de rouleaux chez Saiwei sont étalonnés pour maintenir son amplitude à moins de 0,10 mm sur toute portée de 300 mm, ce qui suffit largement à satisfaire aux exigences de la norme EN 12150-2 pour le vitrage courant et la majorité des applications d’écrans électroniques. Ensuite, les marques de trempe (irisations visibles sous lumière polarisée ou sous certains angles d’observation) sont inhérentes à tous les verres trempés thermiquement. Pour les applications haut de gamme où cet effet est indésirable, comme le verre de protection des écrans fréquemment touchés, le verre renforcé chimiquement devient un choix courant.
Pour le verre de protection des écrans destinés à l’électronique grand public et aux dispositifs médicaux, nous obtenons couramment une planéité de surface de 0,15 mm/300 mm et une qualité de surface de polissage et de piqûres de 60/40 (MIL-PRF-13830B), voire meilleure selon les spécifications des traitements ultérieurs. Associée à un revêtement en couche mince antireflet (AR), la transmittance dépasse 95 %, tandis que le facteur de réflexion de la face avant descend à 1 % ou moins.
Applications — les domaines où le verre trempé thermiquement est le plus performant
Chez Saiwei Glass, le verre trempé thermiquement répond aux besoins de quatre grands secteurs B2B. Chaque application exige un équilibre différent entre résistance mécanique, clarté optique, durabilité chimique et décoration de surface.

Électronique grand public
Verre de protection et façades de panneaux tactiles pour appareils électroniques, notamment smartphones, tablettes, ordinateurs portables, objets connectés portés sur soi et terminaux de point de vente. Ces applications exigent une qualité de surface élevée et un contrôle rigoureux de la planéité.
Caractéristiques techniques
- Épaisseur : 0,5 mm – 4,0 mm
- Qualité de surface : 60/40 rayures-piqûres
- Revêtements antireflet (AR), anti-traces de doigts (AF) et anti-éblouissement (AG)
- Chants polis à commande numérique
Équipements médicaux
Verres de protection d’écrans de diagnostic, fenêtres de moniteurs de surveillance des patients et lentilles d’éclairage chirurgical. Les exigences de conception médicale sont très strictes en matière de propreté, de durabilité et de biocompatibilité.
Caractéristiques techniques
- Compatible avec l’autoclave (121–134 °C)
- Résistance chimique
- Transmittance élevée (>92 %)
- Conforme à la norme ISO 13485

Panneaux de commande industriels
Façades d’IHM, fenêtres d’écrans extérieurs et hublots de contrôle d’équipements. Ces environnements industriels exigent une résistance élevée aux chocs et aux cycles thermiques.
Caractéristiques techniques
- Épaisseur : 4 mm – 10 mm
- Température : de −40 °C à +85 °C
- Dépolissage anti-éblouissement (AG) pour une bonne lisibilité au soleil
- Compatible IP65/67

Postes de conduite intelligents automobiles
Écrans de console centrale, verres de protection de combinés d’instruments et combineurs d’affichage tête haute (HUD). Le verre automobile doit résister à des cycles thermiques extrêmes et satisfaire à des critères de sécurité stricts.
Caractéristiques techniques
- Cycles thermiques : de -40 °C à +110 °C
- Faible biréfringence pour l’affichage tête haute (HUD)
- Formes usinées à commande numérique
- Normes ECE R43 / FMVSS 205
Trempe thermique et renforcement chimique — comparaison des procédés
En quoi le renforcement chimique diffère-t-il de la trempe thermique
Le renforcement chimique (également appelé durcissement chimique ou renforcement par échange ionique) repose sur une tout autre approche. Le renforcement chimique consiste à immerger le verre dans un bain de nitrate de potassium fondu, à 380-450 °C pendant 4-16 heures. Les petits ions sodium du verre sont remplacés par des ions potassium (K+) provenant du bain. Les ions K+ sont environ 30 % plus grands que les ions Na+ et se retrouvent donc “à l’étroit” en surface, créant d’énormes contraintes de compression. Contrairement à la trempe thermique, qui crée une compression en surface par refroidissement rapide de toute la pièce, la différence entre les ions ne produit qu’un effet superficiel.
| Paramètre | Trempe thermique | Renforcement chimique |
|---|---|---|
| Procédé | Chauffage à 620–700 °C + refroidissement brutal à l’air | Échange ionique dans un bain de KNO3 à 380–450 °C |
| Durée du cycle | 4–8 minutes | 4–16 heures |
| Contrainte de compression en surface | 80–150 MPa | 600–1 000 MPa |
| Profondeur de la couche en compression | ~20–25 % de l’épaisseur sur chaque face | 20–100 μm |
| Épaisseur minimale du verre | 3 mm | 0,1 mm |
| Matériaux compatibles | sodocalcique, verre à faible teneur en fer, borosilicate | Aluminosilicate, sodocalcique, compositions spéciales |
| Distorsion optique | Faible ondulation de rouleaux + marques de trempe | Quasiment aucune |
| Découpe après traitement | Impossible | Possible par rayage et rompage (dans certaines limites) |
| Coût relatif | Plus faible (cycle plus court, équipement plus simple) | Plus élevé (bain de sel, cycle plus long, coût du matériau) |
L’avantage de Saiwei : la maîtrise des deux procédés
La plupart des transformateurs de verre proposent soit la trempe thermique, soit le renforcement chimique. Saiwei Glass réalise ces procédés sur un même site, ainsi que l’usinage à commande numérique, la découpe au jet d’eau, le meulage des chants, les revêtements optiques antireflet, anti-éblouissement et anti-traces de doigts (AR/AG/AF), et la sérigraphie. Cette capacité intégrée permet à notre équipe d’ingénierie de recommander le procédé optimal pour chaque application sans être limitée par les équipements disponibles.
Pour les clients B2B, cela se traduit par une chaîne d’approvisionnement nettement simplifiée. Au lieu de dépendre de plusieurs prestataires, qui ne sont pas forcément proches les uns des autres — atelier de découpe, spécialiste de la trempe, unité de dépôt de couches, etc. — vous pouvez vous adresser à un seul fournisseur qualifié qui gère la production de bout en bout. Les délais de fabrication sont plus courts, les pièces ne sont pas endommagées pendant les transferts et le contrôle qualité est plus rigoureux.
Vous ne savez pas quel procédé de trempe convient à votre application ?
Échanger avec notre équipe d’ingénierieCalculateur d’épaisseur du verre trempé
Déterminez l’épaisseur de verre optimale pour votre application selon les charges requises, les dimensions et le type de verre.
Paramètres
Résultats
Saisissez vos paramètres et cliquez sur Calculer pour afficher les recommandations.
Épaisseur recommandée
— mmPoids estimé
— kgCoefficient de sécurité
—Surface du verre
— m²

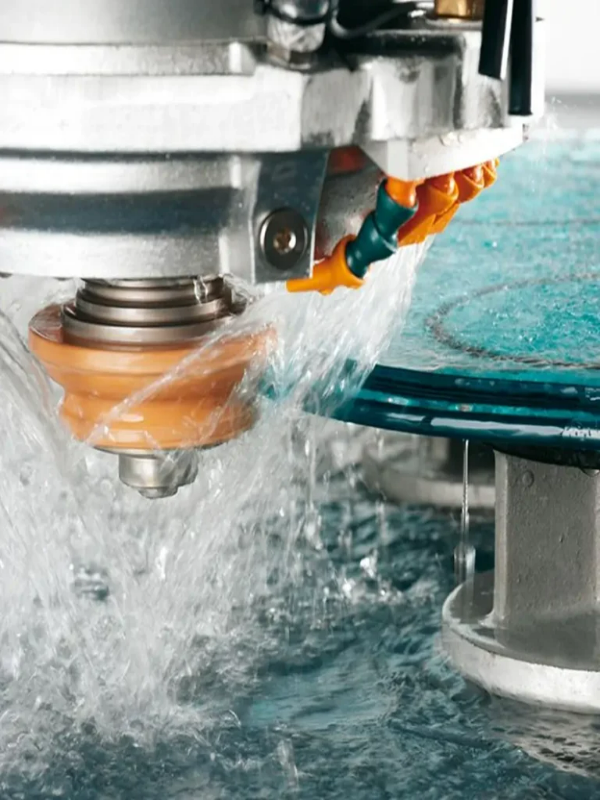
Verre trempé sur mesure — découpé aux dimensions et conçu selon vos spécifications
Usinage à commande numérique et découpe au jet d’eau pour des formes précises
Si les panneaux rectangulaires standard sont simples à concevoir, la plupart des applications B2B nécessitent des contours personnalisés : angles arrondis, trous de fixation, découpes pour capteurs, encoches pour câbles ou profils complexes. Chez Saiwei Glass, toutes les opérations de façonnage de précision sont réalisées avant la trempe du panneau, au moyen de l’une des deux technologies suivantes.
L’usinage du verre à commande numérique permet de réaliser des perçages précis, du fraisage, du profilage de chants et du chanfreinage. La précision de positionnement est de 0,05 mm. Nos centres utilisent des outils diamantés avec un apport continu de liquide de refroidissement afin d’éliminer tout risque de microfissuration sur les chants découpés — (toute microfissure présente avant la trempe peut devenir un point de concentration des contraintes provoquant la rupture spontanée du panneau). Les trajectoires des outils sont programmées à partir des fichiers CAO fournis par le client, dans ses formats de fichiers (DXF, DWG, STEP, IGES).
La découpe au jet d’eau est utilisée pour les formes libres complexes, les petits rayons intérieurs et les panneaux lourds dont le rayage est difficile ou impossible. Notre installation de découpe au jet d’eau fonctionne à 60 000 psi avec un abrasif à base de grenat, ce qui vous permet d’obtenir, dans la plupart des cas, une qualité de surface prête pour la trempe et le polissage. Le jet d’eau est également le meilleur choix pour découper le verre à couche ou feuilleté sans délamination.
Les dimensions finales du verre trempé sont généralement maintenues avec une précision de 0,5 mm (la relaxation thermique liée à la trempe peut entraîner de légères variations dimensionnelles), et la position des trous ainsi que la géométrie des découpes avec une précision de 0,1 mm (ces caractéristiques sont définies lors de l’usinage à commande numérique, puis figées avant la trempe).
Traitements complémentaires — revêtements antireflet, anti-éblouissement et anti-traces de doigts (AR/AG/AF) et sérigraphie
Dans la plupart des projets B2B, le verre trempé sert de substrat plutôt que de produit fini à part entière. La plupart des applications B2B nécessitent un ou plusieurs revêtements de surface pour optimiser les performances optiques ou l’esthétique.
Revêtement antireflet
Le revêtement antireflet abaisse le facteur de réflexion de surface de ~8 % (sur les deux faces, sans revêtement) à <1% et porte la transmittance à 95%. Ce traitement est essentiel pour les verres de protection d’écrans qui doivent rester très lisibles au soleil. Nos revêtements antireflet sont déposés par pulvérisation sous vide et présentent une dureté au crayon de 5H ainsi qu’une résistance à 500 cycles d’abrasion à la laine d’acier.
Revêtements anti-éblouissement
Les revêtements anti-éblouissement créent une texture mate qui réduit la lumière réfléchie et diminue ainsi fortement l’éblouissement. Ils sont particulièrement utiles pour les écrans industriels extérieurs et les applications automobiles exposées au soleil, lorsque l’absorption de la lumière incidente par un revêtement antireflet ne suffit pas à éviter l’éblouissement. Le niveau de traitement anti-éblouissement est défini par le pourcentage de voile, généralement de 5-25 % selon l’application.
AF (anti-traces de doigts)
Le revêtement AF (anti-traces de doigts/oléophobe) est une couche de fluoropolymère qui réduit l’énergie de surface afin de faciliter l’élimination des traces de doigts et des huiles par essuyage. Ce revêtement est important pour les produits à commande tactile de l’électronique grand public, qui sont fréquemment nettoyés, ainsi que pour les applications médicales, où la stérilisation est courante. SAWAF est un type de revêtement anti-traces de doigts que nous déposons en couche de finition sur nos couches antireflet ou anti-éblouissement.
Sérigraphie
La sérigraphie permet de déposer des motifs en encre céramique opaque/translucide, qui sont ensuite cuits à haute température pendant la trempe elle-même. Les applications courantes comprennent : les bordures noires sur la face visible des instruments médicaux, les logos d’entreprise, les avertissements, les graduations et les motifs décoratifs. Notre résolution d’impression permet des largeurs de trait de 0,15 mm.
Du prototype à la production en série
La production intégrée de SAIWEI permet à nos clients de passer du prototype à la présérie, puis à la production en série en conservant le même enchaînement de procédés. Les commandes de prototypes vont de 1-50 pièces et utilisent les mêmes outillages que la production en série. Nos délais de fabrication sont généralement de 5-7 jours ouvrés pour les prototypes et de 15-25 jours ouvrés pour les commandes de production, selon la complexité et les revêtements utilisés.
Pour les premiers projets, nous recommandons une analyse de fabricabilité (DFM), au cours de laquelle nos ingénieurs examinent les plans du client, vérifient les points problématiques (distances minimales entre les trous et les bords, zones de concentration des contraintes, compatibilité des revêtements, etc.) et formulent des recommandations avant la réalisation de l’outillage. Cette étape évite des modifications de conception coûteuses.
Envoyez votre plan pour une analyse de fabricabilité (DFM) gratuite
Envoyer votre conceptionPourquoi choisir Saiwei Glass comme fabricant de verre trempé
0+
Années d’activité
0
mètres carrés de locaux
0
Professionnels
0
Secteurs d’activité
Des capacités intégrées sur un même site
L’intégration des procédés est le principal avantage d’une collaboration avec Saiwei. Notre ligne de production de 5 000 mètres carrés à Dongguan réunit sur un même site toute la chaîne de transformation du verre : rayage et découpe à commande numérique, meulage automatisé des chants, découpe au jet d’eau, trempe thermique, renforcement chimique, revêtements optiques antireflet, anti-éblouissement et anti-traces de doigts (AR/AG/AF), sérigraphie. Votre commande passe directement de la ligne de verre float à la pièce finie, revêtue et imprimée, prête pour le contrôle et l’emballage.
Quels sont les avantages d’une telle intégration des procédés ? Chaque transfert vers un autre prestataire, de la découpe à la trempe puis au dépôt de couches, entraîne des risques de manutention excessifs (éclats, rayures, contamination croisée), davantage d’échanges (mauvaise interprétation des spécifications), une qualité de produit irrégulière et un allongement du délai de fabrication. Notre équipe qualité met en place des points de contrôle d’assurance qualité à chaque étape, avec les mêmes normes et instruments de mesure, et nos ingénieurs peuvent rejoindre à pied la ligne de trempe depuis la cellule d’usinage à commande numérique en deux minutes chrono pour résoudre tout problème de procédé.
Cette intégration verticale constitue un avantage majeur d’une collaboration avec SAIWEI pour les pièces complexes nécessitant plusieurs procédés, comme un panneau de verre trempé avec découpes à commande numérique, chants polis, bordure sérigraphiée et empilement de couches antireflet et anti-traces de doigts (AR/AF). Dans une chaîne d’approvisionnement classique répartie entre plusieurs prestataires, cette pièce passerait par 4 ou 5 fournisseurs distincts. Ici, vous avez un seul bon de commande, un seul interlocuteur qualité et une seule expédition.
Au service des clients B2B du monde entier
Notre équipe de 90 personnes comprend des ingénieurs projets, des ingénieurs qualité et des responsables logistiques anglophones ayant déjà une expérience des transactions B2B internationales. Nous prenons en charge les conditions commerciales courantes (FOB-Shenzhen/Dongguan, CIF, DDP), fournissons des rapports de contrôle au format demandé par le client et expédions par des lignes de transport établies vers l’Amérique du Nord, l’Europe et l’Asie du Sud-Est.
4 secteurs d’activité clés
Au cours de nos 16+ années d’activité, nous avons développé une expertise particulière dans 4 secteurs clés : les verres de protection pour l’électronique grand public (verres de protection pour téléphones, tablettes et objets connectés portés sur soi), les verres de protection pour équipements médicaux (verres de protection des écrans de diagnostic et de surveillance des patients), les commandes industrielles (panneaux d’IHM, écrans durcis, hublots de contrôle) et les postes de conduite intelligents automobiles (verres de protection de consoles centrales et de combinés d’instruments). La richesse de cette expérience acquise sur plusieurs marchés vous permet de bénéficier de la capacité de nos ingénieurs à anticiper les problèmes de conception propres à votre secteur avant qu’ils ne se présentent.
Certifications et conformité aux normes pleinement validées
Nos procédés suivent les pratiques qualité de la norme ISO 9001. Tous les produits sont conçus, fabriqués, manipulés et testés conformément aux normes ASTM C1048, EN 12150-1, ANSI Z97.1 et à vos spécifications. Chaque livraison est accompagnée de dossiers de certification, de données d’essais et de rapports de contrôle.
Prix du verre trempé — quels facteurs influencent le coût ?
Le prix du verre trempé n’est pas simple à déterminer, car il n’est pas fixe : il varie considérablement selon les dimensions, les quantités et les opérations supplémentaires à valeur ajoutée. Sur les marchés B2B, tous secteurs confondus, la fourchette de prix moyenne des panneaux standard en verre feuilleté et trempé fabriqués sur commande se situe entre $5-$40 par pied carré.
Facteur de coût
Incidence sur le prix
Remarques
Épaisseur du verre
Épaisseur supérieure = coût de matière plus élevé
4 mm est l’épaisseur standard la plus économique ; 3 mm est l’épaisseur minimale pour la trempe thermique
Type de verre
Les verres spéciaux coûtent plus cher
Le verre sodocalcique clair est le moins cher ; les verres extra-clairs, teintés et en borosilicate coûtent 1,5–3× plus cher
Dimensions et forme
Les formes non rectangulaires augmentent le coût
Les découpes complexes à commande numérique ajoutent $0,50–$3,00 par pièce selon le nombre d’éléments à usiner
Finition des bords
Les bords polis coûtent plus cher que les bords à arêtes abattues
Arêtes abattues (sécurité) : incluses. Joint plat poli : +$0,30–$1,00 par pied linéaire. Joint arrondi poli : tarif similaire.
Couches
Supplément important
Revêtement antireflet : +$2–$8 par pied carré. Dépolissage anti-éblouissement : +$1–$4 par pied carré. Revêtement anti-traces de doigts : +$0,50–$2 par pied carré. Les suppléments se cumulent lorsque les couches sont superposées.
Sérigraphie
Supplément modéré
Préparation de l’écran de sérigraphie : $100–$300 par motif. Coût par pièce : $0,20–$2,00 selon la surface imprimée et les couleurs.
Volume de commande
Volume supérieur = coût unitaire inférieur
Les tarifs dégressifs s’appliquent à partir de 500+ pièces. Les prototypes (1–50 pièces) entraînent des frais de mise en production.
Qualité / contrôle
Des spécifications plus strictes augmentent le coût
Contrôle qualité standard, inspection optique à 100 % ou protocoles de contrôle propres au client.
Exemple d’estimation des coûts
Exemple réaliste : pour des panneaux rectangulaires en verre sodocalcique clair de 6 mm, à arêtes abattues et sans revêtement, un devis portant sur 1 000+ pièces auprès d’un fournisseur vendant directement depuis l’usine, comme Saiwei, se situe autour de $8-$15 par pied carré. L’ajout de découpes à commande numérique, de bords polis (finis à la main ou à la machine), d’un revêtement antireflet et d’une impression sérigraphique porte le prix à environ $20-35 par pied carré.
L’avantage d’un approvisionnement direct
Les prix pratiqués directement à la source sont généralement inférieurs de 30-50 % aux devis des distributeurs ou des sociétés de négoce, grâce à l’absence de marges intermédiaires et à la réduction des coûts de communication, sans compter une logistique plus simple. Cette approche vous permet d’obtenir, en quantités adaptées au B2B, un produit dont le stockage est coûteux, ce qui constitue un avantage concurrentiel.
Obtenez votre devis personnalisé sous 24 heures
Demander un devisOutils interactifs pour la trempe thermique
Estimateur de prix du verre trempé
Définissez les caractéristiques de votre verre trempé sur mesure pour obtenir une estimation instantanée du coût.
Lancer l’estimateur
Outil de sélection de la méthode de trempe thermique
Répondez à 5 questions pour recevoir une recommandation adaptée à vos spécifications.
Lancer l’outil de sélection
Questions fréquentes
Les principales limites sont les suivantes : (1) Il est impossible de découper, de percer ou de façonner les bords du verre après la trempe thermique : toutes les opérations de façonnage doivent être réalisées au préalable. (2) Une légère distorsion due à l’ondulation de rouleaux peut être visible après le passage dans un four de trempe horizontal, ce qui peut avoir une incidence dans les applications optiques. (3) Les inclusions de sulfure de nickel (NiS) peuvent provoquer de rares ruptures spontanées ; un essai de traitement thermique supplémentaire conforme à la norme EN 14179 réduit ce risque, mais augmente le coût et le délai de fabrication. (4) Lorsqu’il se brise, le verre trempé se fragmente entièrement en petits grains, ce qui est bénéfique pour la sécurité, mais signifie que le panneau est entièrement perdu et ne peut pas être récupéré. Pour les projets où le maintien du verre après rupture est important, la solution habituelle consiste à utiliser du verre trempé feuilleté ou du verre durci intégré à un assemblage feuilleté.
Le refroidissement rapide solidifie d’abord les surfaces et les maintient en compression. Le cœur reste en traction. Toute force appliquée doit vaincre cette couche en compression avant qu’une fissure puisse s’amorcer.
La trempe thermique utilise un refroidissement rapide à l’air après un chauffage à 620–700 °C, ce qui produit une contrainte de compression en surface d’environ 80–150 MPa. Elle est particulièrement adaptée au verre d’une épaisseur ≥3 mm et s’avère économique pour les grandes séries. Le renforcement chimique (échange ionique) consiste à immerger le verre dans un bain de nitrate de potassium fondu à 380–450 °C pour remplacer les petits ions sodium par des ions potassium plus gros. Le procédé d’échange ionique génère une contrainte de compression en surface de 600–1 000 MPa et permet de traiter du verre d’une épaisseur de seulement 0,1 mm. Le renforcement chimique préserve également une meilleure qualité optique et permet, dans certains cas, une découpe après renforcement, mais il coûte plus cher par pièce et prend plus de temps. Par exemple, un verre de protection de smartphone de 0,7 mm sera renforcé chimiquement, tandis qu’un panneau de porte de douche de 6 mm sera trempé thermiquement.
Résistance 4–5× supérieure à celle du verre recuit, résistance aux chocs thermiques de 150–200 °C, fragmentation en petits grains pour la sécurité et faible coût unitaire en grandes séries.
La plupart des verres float sodocalciques, des verres extra-clairs, des verres teintés et certaines compositions de borosilicate peuvent être trempés thermiquement, à condition que le verre ait une épaisseur d’au moins 3 mm. Les verres à motifs et à couche peuvent également être trempés si les couches résistent à 620–700 °C. La silice fondue et les autres verres à très faible dilatation ne bénéficient pas de ce procédé.
Le verre trempé coûte généralement $5–$40 par pied carré, selon l’épaisseur, les dimensions, le façonnage des bords, les couches et le volume de commande. Pour les commandes en grandes quantités, les panneaux standard en verre trempé clair de 6 mm se situent autour de $8–$15 par pied carré. Les formes sur mesure avec découpes à commande numérique, bords polis, revêtements antireflet et anti-traces de doigts et impression sérigraphique font monter le prix vers le haut de la fourchette. Le transport, la quantité minimale de commande et les droits de douane influent également sur le coût unitaire. À titre d’exemple concret, une commande de 200 pièces en verre trempé clair de 6 mm, de dimensions 300 × 400 mm et à bords polis, pourrait revenir à environ $10–$12 par pied carré en direct auprès d’un fabricant comme Saiwei, contre $18–$22 par pied carré auprès d’un distributeur national, soit une économie de 30–50 %.
Non. Le verre durci thermiquement est environ 2× plus résistant que le verre recuit ; le verre entièrement trempé est 4–5× plus résistant. La contrepartie concerne le mode de rupture : le verre durci thermiquement se brise en morceaux plus grands, ce qui est utile dans les assemblages feuilletés où le maintien du verre après rupture est important.
Le verre trempé supporte des températures de service continu allant jusqu’à environ 250–300 °C et des écarts de température de 150–200 °C lors de chocs thermiques. Une exposition prolongée au-delà de 300 °C peut entraîner une relaxation des contraintes de trempe. Pour une utilisation prolongée à haute température, le borosilicate ou la vitrocéramique constitue un meilleur choix.
Le verre trempé est utilisé partout où la sécurité, la résistance mécanique et la résistance thermique sont nécessaires : verres de protection de smartphones, parois de douche, portes en verre, vitrages automobiles, portes de four, panneaux tactiles d’IHM industrielles, écrans de dispositifs médicaux et façades architecturales. Dans les applications B2B, il est couramment prescrit pour les verres de protection d’écrans électroniques et les façades de panneaux de commande.
Non. La découpe, le perçage ou le meulage rompent l’équilibre des contraintes et font éclater le panneau. Toutes les opérations de façonnage ont lieu avant la trempe.
Tendance actuelle



