
Kontaktieren Sie Saiweiglass


THERMISCHES VORSPANNEN
Thermisch vorgespannte Glaslösungen | Präzise gefertigt von Saiwei Glass
Vom unbearbeiteten Floatglas bis zu thermisch vorgespannten Scheiben mit Sicherheitseinstufung, präzise gefertigt für Elektronik, Medizinprodukte, industrielle Steuerungen und intelligente Fahrzeugcockpits. Ein Werk. Alle Prozessschritte. Keine Zwischenhändler.
16+
Jahre Erfahrung
5.000
Quadratmeter Betriebsfläche
90
Ingenieure und Mitarbeitende
4
Branchen

Was ist thermisches Vorspannen? Das Verfahren zum Vorspannen von Glas erklärt
So funktioniert thermisches Vorspannen – von entspanntem Glas zu Sicherheitsglas
Thermisches Vorspannen ist ein sorgfältig gesteuertes Wärmebehandlungsverfahren, das herkömmliches, entspanntes Floatglas in Sicherheitsglas mit deutlich höherer mechanischer Festigkeit verwandelt. Das Verfahrensprinzip ist äußerst einfach, aber sehr wirksam: Es erzeugt ein dauerhaftes Spannungsungleichgewicht zwischen der Glasoberfläche und dem Inneren.
So funktioniert das Verfahren auf molekularer Ebene. Entspanntes Glas, also das Standardprodukt einer Floatglaslinie, weist nur sehr geringe Eigenspannungen auf. Es bricht leicht und bildet große, scharfkantige Bruchstücke, die lebensgefährliche Schnittverletzungen verursachen können. Zur Wärmebehandlung wird das Glas in einem Vorspannofen gleichmäßig auf eine Temperatur von 620 °C–700 °C (1.148–1.292 °F) erhitzt, oberhalb der Glasübergangstemperatur, aber deutlich unterhalb des Punktes, an dem es erweichen und unter seinem Eigengewicht durchhängen würde.
Sobald das Glas über seinen gesamten Querschnitt eine gleichmäßige Temperatur erreicht hat, gelangt es in die Abschreckzone. Hochdruckdüsen richten Luftstrahlen auf beide Seiten der Scheibe und leiten damit den Abkühlvorgang ein. Die Glasoberfläche kristallisiert und beginnt zuerst zu schrumpfen, wodurch sie in einem starren Zustand fixiert wird. Das Innere der Scheibe bleibt heiß und fließfähig, nachdem die Oberflächen bereits erstarrt sind, und kühlt weiter ab und schrumpft, wodurch zwischen diesen Oberflächen und dem verbleibenden, unter Zugspannung stehenden Inneren eine Druckspannung entsteht.
Dieses Spannungsprofil ist für die gesamte Festigkeit von thermisch vorgespanntem Glas verantwortlich. Jede äußere Einwirkung auf das Glas – Stoß, Biegung oder Verdrehung, Temperaturschock – muss zunächst die Druckspannung in der Oberflächenschicht überwinden, bevor das Glas brechen kann. In Prüfungen weisen thermisch vorgespannte Scheiben gleicher Form üblicherweise die 4-5-fache Biegefestigkeit von entspanntem Glas auf und können plötzliche Temperaturänderungen von 150-200 °C ohne Beschädigung überstehen. Weltweit legen Zertifizierungsstellen wie ASTM C1048, EN 12150-1 für vollständig thermisch vorgespannte Produkte eine Mindestoberflächenspannung von 69 MPa (10.000) psi fest.
⚙ Schritt für Schritt: Glasvorspannung im Werk von Saiwei
Saiwei Glass fertigt jedes Stück thermisch vorgespanntes Glas in einem sechsstufigen Verfahren. Jede Stufe umfasst eine Qualitätsprüfung, und der gesamte Prozess vom Rohglas bis zum fertig vorgespannten Glas dauert je nach Dicke und Ofenbeladung 4 bis 8 Minuten.
-
01. Zuschnitt auf Maß
CNC-Zuschnitt und Brechen auf die endgültigen Abmessungen. Alle Ausschnitte, Ausklinkungen und Bohrungen werden hier ausgeführt – vollständig thermisch vorgespanntes Glas kann nicht nachbearbeitet werden.
-
02. Kantenschliff und Reinigung
Kantenschliff zur Beseitigung von Mikrorissen, die zu Spannungsspitzen führen können. Die Scheibe wird gewaschen, um Glaspartikel, Öle und Verunreinigungen zu entfernen.
-
03. Erhitzen auf 620–700 °C
Horizontaler Rollenofen – die Erwärmung erfolgt von allen Seiten mit präziser Temperaturregelung.
-
04. Schnelles Abschrecken mit Luft
Hochdruckluftstrahlen kühlen das Glas von beiden Seiten ab. Abschreckdruck und Abschreckdauer werden an die Zusammensetzung und Dicke angepasst.
-
05. Qualitätsprüfung
Die Oberflächenspannung wird mit einem Polarimeter geprüft (Zielwert: 69 MPa). Prüfung der Scheibe auf Ebenheit, optische Verzerrungen, Kantenzustand und Gesamtabmessungen.
-
06. Nachbearbeitung
Optional sind weitere Bearbeitungsschritte wie Antireflex-, Anti-Glare- oder Anti-Fingerprint-Beschichtung, Siebbedruckung oder Laminierung möglich. Die fertigen Scheiben werden zum Schutz während des Versands verpackt.
Herkömmliche gewerbliche horizontale Rollenvorspannöfen verarbeiten Glas mit einer Dicke von 3 mm bis 19 mm. Unter 3 mm wird thermisches Vorspannen praktisch unmöglich, da sich das Glas beim Abschrecken verzieht und bricht – hier kommt die chemische Vorspannung zum Einsatz, und Saiwei verfügt im eigenen Werk über beide Verfahren.
Festigkeit und Leistungseigenschaften von thermisch vorgespanntem Glas
Mechanische Festigkeit – 4–5× fester als entspanntes Glas
Thermisch vorgespanntes Glas zeichnet sich dadurch aus, dass es aufgebrachten Lasten wesentlich besser standhält als unbehandeltes, entspanntes Glas. Diese Eigenschaft beruht vollständig auf der durch das Abschrecken erzeugten Druckspannungsschicht an der Oberfläche – es wird weder Material hinzugefügt noch entfernt, und die chemische Zusammensetzung bleibt unverändert.
| Eigenschaft | Entspanntes Glas | Teilvorgespannt | Vollständig thermisch vorgespannt |
|---|---|---|---|
| Oberflächendruckspannung | < 3 MPa | 24–69 MPa | ≥ 69 MPa (typischerweise 80–150) |
| Biegefestigkeit (MoR) | ~40 MPa | ~80 MPa | 120–200 MPa |
| Stoßfestigkeit (gegenüber entspanntem Glas) | 1× | ~2× | 4–5× |
| Temperaturwechselbeständigkeit | ~40 °C ΔT | ~100 °C ΔT | 150–200 °C ΔT |
| Bruchbild | Große, scharfkantige Scherben | Große Bruchstücke (radiale Risse) | Kleine, körnige Bruchstücke |
| Anwendbare Norm | ASTM C1036 | ASTM C1048 (Typ HS) | ASTM C1048 (Typ FT) |
In der Praxis bedeutet dies, dass eine 6 mm dicke, vollständig thermisch vorgespannte Kalk-Natron-Glasscheibe vor dem Bruch etwa die 4-fache gleichmäßig verteilte Last derselben Scheibe aus entspanntem Glas tragen kann. Dabei gilt offensichtlich: je dicker, desto schwerer. Die höhere Festigkeit ermöglicht es Konstrukteuren, bei gleicher Belastung dünneres Glas vorzusehen, was Gewicht und Materialkosten spart – ein konkreter Vorteil bei tragbarer Elektronik und Fahrzeugbeleuchtung.
Temperaturwechselbeständigkeit für industrielle Anwendungen
Die Widerstandsfähigkeit einer Glasscheibe gegenüber schnellen Temperaturänderungen wird als Temperaturwechselbeständigkeit bezeichnet. Bei herkömmlichem thermisch vorgespanntem Kalk-Natron-Glas liegt sie im Allgemeinen bei etwa 150-200 °C, gegenüber etwa 40 °C bei entspanntem Glas. Leistungsfähigere Varianten von thermisch vorgespanntem Glas können T 250 °C erreichen.
Diese Eigenschaft ist einer von mehreren Gründen, weshalb thermisch vorgespanntes Glas ideal für zahlreiche B2B-Anwendungen ist. Industrielle Bedienfelder in der Nähe betrieblicher Wärmequellen können beispielsweise raschen Änderungen der Umgebungstemperatur ausgesetzt sein. Bei Autoklavenzyklen medizinischer Sterilisationsgeräte wird Feuchtigkeit durch Hitze bei 121-134 C und anschließend durch einen Temperaturschock beseitigt. Backofentüren, Schaugläser und Beleuchtungspaneele sind häufigen Temperaturwechseln ausgesetzt. In all diesen Situationen bietet thermisch vorgespanntes Glas eine Sicherheitsreserve, die nicht vorgespanntes Glas nicht bieten kann.
Empfehlungen für hohe Temperaturen
Für Anwendungen, bei denen Sie mit Temperaturschocks von über 250 °C rechnen, empfehlen wir Borosilikatglas (etwa Schott Borofloat, Corning Pyrex ist gleichwertig) oder den Wechsel zu Glaskeramik. Unser Entwicklungsteam ermittelt das Temperaturprofil der Anwendung und empfiehlt eine Vorspannspezifikation sowie ein geeignetes Material.
Optische Klarheit und Oberflächenqualität für Präzisionselektronik
Das Vorspannen beeinträchtigt die optischen Spezifikationen eines Glases nicht merklich, verursacht jedoch Effekte, die bei Anwendungen mit hohen Genauigkeitsanforderungen berücksichtigt werden müssen. Üblicherweise behält klares, thermisch vorgespanntes Kalk-Natron-Glas (entspannt) eine Transmission für sichtbares Licht von etwa 89-91 % bei (auch bei einer Dicke von 4-6 mm), ohne erkennbaren Unterschied zum Ausgangsmaterial (entspannt).
Bei der Verarbeitung können jedoch Verzerrungen durch Rollenwelligkeit und anhaftende Rollenrückstände entstehen (dafür sind unterschiedliche Bezeichnungen gebräuchlich, beispielsweise Verzerrung, Rollenwelligkeit, Rollenrückstände oder Rollenwelligkeitsverzerrung), wenn das Glas im horizontalen Ofen nicht korrekt abgestützt wird. Die Einstellungen zur Symmetrie der Rollenwelligkeit bei Saiwei sind so kalibriert, dass die Welligkeitsamplitude über jede Messstrecke von 300 mm innerhalb von 0,10 mm bleibt, was die Anforderungen der EN 12150-2 für allgemeine Verglasungen und die meisten elektronischen Displayanwendungen mehr als erfüllt. Zweitens sind Abschreckflecken (optisches Irisieren, das unter polarisierten Lichtbedingungen oder bei bestimmten Betrachtungswinkeln sichtbar wird) allen thermisch vorgespannten Gläsern inhärent. Für höherwertige Anwendungen, bei denen dies unerwünscht ist – etwa häufig berührtes Display-Abdeckglas –, wird chemisch vorgespanntes Glas zunehmend zur üblichen Wahl.
Bei Display-Abdeckglas für Unterhaltungselektronik und Medizinprodukte erreichen wir routinemäßig eine Oberflächenebenheit von 0,15 mm/300 mm und eine Politur- und Grübchenqualität von 60/40 (MIL-PRF-13830B) oder besser, je nach Spezifikation des nachfolgenden Prozesses. In Kombination mit einer Antireflexbeschichtung (AR) übersteigt die Transmission 95 %, während der Reflexionsgrad der Vorderseite auf 1 % oder weniger sinkt.
Anwendungen – wo thermisch vorgespanntes Glas besonders überzeugt
Thermisch vorgespanntes Glas bedient bei Saiwei Glass vier zentrale B2B-Branchen. Jede Anwendung erfordert eine andere Abstimmung von Festigkeit, optischer Klarheit, chemischer Beständigkeit und Oberflächendekoration.

Unterhaltungselektronik
Abdeckglas und Touchpanel-Abdeckungen für elektronische Geräte wie Smartphones, Tablets, Laptops, Wearables und Kassenterminals. Erfordert eine hohe Oberflächenqualität und eine strenge Kontrolle der Ebenheit.
Technische Spezifikationen
- Dicke: 0,5 mm – 4,0 mm
- Oberflächenqualität: 60/40 Kratzer und Grübchen
- Antireflex-, Anti-Fingerprint- und Anti-Glare-Beschichtungen
- CNC-polierte Kanten
Medizintechnik
Abdeckungen für Diagnostikdisplays, Sichtfenster für Patientenmonitore und Linsen für Operationsleuchten. Medizinische Konstruktionsanforderungen sind hinsichtlich Sauberkeit, Beständigkeit und Biokompatibilität besonders streng.
Technische Spezifikationen
- Autoklavgeeignet (121–134 °C)
- Chemische Beständigkeit
- Hohe Transmission (>92 %)
- Konform mit ISO 13485

Industrielle Bedienfelder
HMI-Abdeckungen, Displayfenster für den Außenbereich und Schaugläser für Anlagen. Diese industriellen Umgebungen erfordern eine hohe Stoßfestigkeit und Beständigkeit gegenüber Temperaturwechseln.
Technische Spezifikationen
- Dicke: 4 mm – 10 mm
- Temperatur: −40 °C bis +85 °C
- Blendmindernde Ätzung für Ablesbarkeit bei Sonnenlicht
- Mit IP65/67 kompatibel

Intelligente Fahrzeugcockpits
Displays für die Mittelkonsole, Abdeckungen für Kombiinstrumente und HUD-Kombinerscheiben. Automobilglas muss extremen Temperaturwechseln standhalten und strenge Sicherheitsvorgaben erfüllen.
Technische Spezifikationen
- Temperaturwechsel: -40 °C bis +110 °C
- Geringe Doppelbrechung für HUD
- CNC-bearbeitete Konturen
- Normen ECE R43 / FMVSS 205
Thermisches Vorspannen und chemische Vorspannung – Verfahrensvergleich
So unterscheidet sich chemische Vorspannung vom thermischen Vorspannen
Chemische Vorspannung (auch als chemisches Vorspannen oder Vorspannung durch Ionenaustausch bezeichnet) funktioniert nach einem völlig anderen Prinzip. Bei der chemischen Vorspannung wird das Glas für 4-16 Stunden bei 380-450 °C in ein Bad aus geschmolzenem Kaliumnitrat getaucht. Kleine Natriumionen im Glas werden durch Kaliumionen (K+) aus dem Bad ersetzt. Die K+-Ionen sind etwa 30 % größer als die Na+-Ionen, sodass sie sich an der Oberfläche „drängen“ und enorme Druckspannungen erzeugen. Anders als beim thermischen Vorspannen, bei dem die Druckspannung an der Oberfläche durch schnelles Abkühlen des gesamten Werkstücks entsteht, wirkt der Größenunterschied der Ionen ausschließlich oberflächennah.
| Parameter | Thermisches Vorspannen | Chemische Vorspannung |
|---|---|---|
| Verfahren | Erhitzen auf 620–700 °C + schnelles Abschrecken mit Luft | Ionenaustausch im KNO3-Bad bei 380–450 °C |
| Zykluszeit | 4–8 Minuten | 4–16 Stunden |
| Oberflächendruckspannung | 80–150 MPa | 600–1.000 MPa |
| Tiefe der Druckspannungsschicht | ~20–25 % der Dicke je Seite | 20–100 μm |
| Mindestglasdicke | 3 mm | 0,1 mm |
| Geeignete Materialien | Kalk-Natron-Glas, eisenarmes Glas, Borosilikatglas | Aluminosilikatglas, Kalk-Natron-Glas, Spezialzusammensetzungen |
| Optische Verzerrung | Geringe Rollenwelligkeit + Abschreckflecken | Praktisch keine |
| Zuschnitt nach der Behandlung | Nicht möglich | Durch Ritzen und Brechen möglich (eingeschränkt) |
| Relative Kosten | Niedriger (kürzerer Zyklus, einfachere Anlagen) | Höher (Salzbad, längerer Zyklus, Materialkosten) |
Saiweis Vorteil durch beide Verfahren
Die meisten Glasverarbeiter bieten entweder thermisches Vorspannen oder chemische Vorspannung an. Saiwei Glass betreibt beide Verfahren unter einem Dach, zusammen mit CNC-Bearbeitung, Wasserstrahlzuschnitt, Kantenschliff, optischen Antireflex-, Anti-Glare- und Anti-Fingerprint-Beschichtungen sowie Siebbedruckung. Dank dieser integrierten Möglichkeiten kann unser Entwicklungsteam für jede Anwendung das optimale Verfahren empfehlen, ohne durch die verfügbare Anlagentechnik eingeschränkt zu sein.
Für B2B-Kunden bedeutet dies eine deutlich schlankere Lieferkette. Statt sich auf mehrere Anbieter verlassen zu müssen, die möglicherweise weit auseinanderliegen – einen Zuschnittbetrieb, einen Vorspannbetrieb, eine Beschichtungsanlage usw. –, können Sie mit einem einzigen qualifizierten Lieferanten zusammenarbeiten, der die gesamte Fertigung steuert. Die Lieferzeiten sind kürzer, Bauteile werden beim Transport nicht beschädigt, und die Qualitätskontrolle ist engmaschiger.
Sie sind unsicher, welches Vorspannverfahren zu Ihrer Anwendung passt?
Mit unserem Entwicklungsteam sprechenDickenrechner für thermisch vorgespanntes Glas
Ermitteln Sie anhand von Lastanforderungen, Abmessungen und Glasart die optimale Glasdicke für Ihre Anwendung.
Parameter
Ergebnisse
Geben Sie Ihre Parameter ein und klicken Sie auf Berechnen, um Empfehlungen zu erhalten.
Empfohlene Dicke
— mmGeschätztes Gewicht
— kgSicherheitsfaktor
—Glasfläche
— m²

Maßgefertigtes thermisch vorgespanntes Glas – zugeschnitten und nach Spezifikation gefertigt
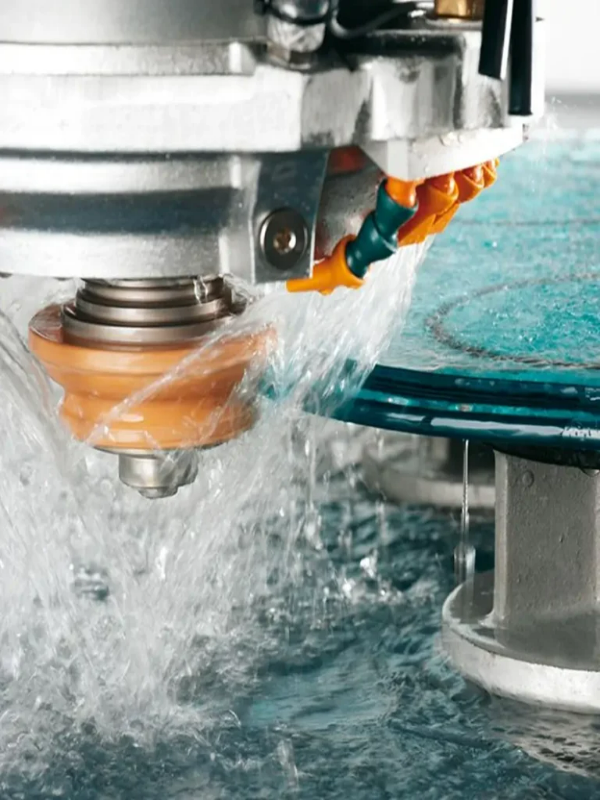
CNC-Bearbeitung und Wasserstrahlzuschnitt für präzise Formen
Während rechteckige Standardscheiben konstruktiv einfach sind, erfordern die meisten B2B-Anwendungen individuelle Konturen: abgerundete Ecken, Befestigungsbohrungen, Sensorausschnitte, Kabelausklinkungen oder komplexe Formkonturen. Bei Saiwei Glass erfolgt die gesamte präzise Formgebung vor dem Vorspannen der Scheibe mit einem von zwei Verfahren.
Die CNC-Glasbearbeitung wird für präzises Bohren, Fräsen, Kantenprofilieren und Anfasen eingesetzt. Die Positionsgenauigkeit liegt innerhalb von 0,05 mm. Unsere Bearbeitungszentren verwenden diamantgebundene Werkzeuge mit kontinuierlicher Kühlmittelzufuhr, um jede Möglichkeit der Mikrorissbildung an den Schnittkanten auszuschließen – (jeder vor dem Vorspannen verbleibende Mikroriss kann zu einer Spannungskonzentration führen, die einen spontanen Scheibenbruch verursacht). Die Werkzeugbahnen werden anhand der vom Kunden bereitgestellten CAD-Dateien in dessen Dateiformaten (DXF, DWG, STEP, IGES) programmiert.
Wasserstrahlzuschnitt wird für komplexe Freiformen, enge Innenradien und schwere Scheiben eingesetzt, bei denen das Ritzen schwierig oder unmöglich ist. Unsere Wasserstrahlanlage arbeitet mit 60.000 psi und Granat als Abrasivmittel und liefert in den meisten Fällen eine Oberflächenqualität, die direkt zum Vorspannen und Polieren geeignet ist. Wasserstrahlzuschnitt ist auch für beschichtetes oder laminiertes Glas die beste Wahl, ohne Delaminierung zu verursachen.
Bei den Abmessungen des fertig thermisch vorgespannten Glases werden üblicherweise Toleranzen innerhalb von 0,5 mm eingehalten (die thermische Relaxation während des Vorspannens kann geringfügige Maßänderungen verursachen), bei Bohrungspositionen und Ausschnittgeometrien innerhalb von 0,1 mm (diese werden bei der CNC-Bearbeitung festgelegt, da sie bereits vor dem Vorspannen fixiert sind).
Nachbearbeitung – Antireflex-, Anti-Glare- und Anti-Fingerprint-Beschichtungen sowie Siebbedruckung
In den meisten B2B-Projekten dient thermisch vorgespanntes Glas als Substrat und ist kein eigenständiges Endprodukt. Die meisten B2B-Anwendungen erfordern eine oder mehrere Oberflächenbeschichtungen für eine optimale optische Leistung oder Ästhetik.
Antireflexbeschichtung
Eine Antireflexbeschichtung senkt den Oberflächenreflexionsgrad von ~8 % (beide Seiten, unbeschichtet) auf <1% und erhöht die Transmission auf 95%. Dies ist entscheidend für Display-Abdeckgläser, die bei Sonnenlicht sehr gut ablesbar sein müssen. Unsere Antireflexbeschichtungen werden durch Vakuumsputtern aufgebracht und sind für eine Bleistifthärte von 5H sowie 500 Stahlwoll-Abriebzyklen ausgelegt.
Anti-Glare-Beschichtungen
Anti-Glare-Beschichtungen erzeugen eine matte Struktur, die reflektiertes Licht reduziert und dadurch die Blendung deutlich verringert. Dies ist besonders bei industriellen Außendisplays und sonnenexponierten Anwendungen im Automobilglasbereich nützlich, wenn die Absorption des einfallenden Lichts durch eine Antireflexbeschichtung nicht ausreicht, um Blendung zu verhindern. Der Anti-Glare-Grad wird als Trübungsanteil in Prozent angegeben – je nach Anwendung üblicherweise 5-25 %.
AF (fingerabdruckabweisend)
Eine AF-Beschichtung (fingerabdruckabweisend/oleophob) ist eine Fluorpolymerschicht, die die Oberflächenenergie reduziert, sodass sich Fingerabdrücke und Öle leicht abwischen lassen. Diese Beschichtung ist wichtig für berührungsgesteuerte Produkte der Unterhaltungselektronik, die häufig gereinigt werden, sowie für medizinische Anwendungen, bei denen regelmäßig sterilisiert wird. SAWAF ist eine Art Anti-Fingerprint-Beschichtung, die wir als Deckschicht auf unsere Antireflex- oder Anti-Glare-Schichten aufbringen.
Siebbedruckung
Bei der Siebbedruckung werden Muster aus opaker/transluzenter Keramikfarbe aufgebracht, die anschließend während des Vorspannprozesses selbst bei hoher Temperatur eingebrannt werden. Typische Anwendungen sind: schwarze Randblenden auf der Sichtseite medizinischer Instrumente, Firmenlogos, Warnhinweise, Skalenmarkierungen und dekorative Motive. Unsere Druckauflösung ermöglicht Linienbreiten von 0,15 mm.
Vom Prototyp zur Massenfertigung
Die vertikal integrierte Fertigung von SAIWEI ermöglicht unseren Kunden den Übergang vom Prototyp über die Pilotfertigung zur Serienfertigung mit demselben Prozessablauf. Prototypenaufträge umfassen 1-50 Stück und werden mit denselben Werkzeugen gefertigt wie die Serienlose. Unsere Lieferzeiten betragen in der Regel 5-7 Werktage für Prototypen und 15-25 Werktage für Fertigungsaufträge, abhängig von der Komplexität und den verwendeten Beschichtungen.
Für erste Projekte empfehlen wir eine DFM-Prüfung, bei der unsere Ingenieure die Kundenzeichnungen auf Probleme prüfen (Mindestabstände zwischen Bohrungen und Kanten, Bereiche mit Spannungskonzentrationen, Beschichtungsverträglichkeit usw.) und vor der Werkzeugherstellung Empfehlungen geben. Dieser Schritt vermeidet kostspielige Konstruktionsschleifen.
Laden Sie Ihre Zeichnung für eine kostenlose DFM-Prüfung hoch
Ihre Konstruktion einreichenWarum Saiwei Glass als Hersteller für thermisch vorgespanntes Glas wählen
0+
Jahre am Markt
0
Quadratmeter Betriebsfläche
0
Fachkräfte
0
Branchen
Integrierte Fertigungsmöglichkeiten unter einem Dach
Die Prozessintegration ist der größte Vorteil einer Zusammenarbeit mit Saiwei. Unsere 5.000 Quadratmeter große Fertigungslinie in Dongguan vereint die gesamte Glasverarbeitungskette an einem Standort: CNC-Ritzen und Zuschnitt, automatisierten Kantenschliff, Wasserstrahlzuschnitt, thermisches Vorspannen, chemische Vorspannung, optische Antireflex-, Anti-Glare- und Anti-Fingerprint-Beschichtungen sowie Siebbedruckung. Ihr Auftrag durchläuft die Fertigung direkt von der Floatglaslinie bis zum fertigen, beschichteten und bedruckten Bauteil, das zur Prüfung und Verpackung bereitsteht.
Welche Vorteile bietet eine solche Prozessintegration? Jede Übergabe an einen anderen Anbieter – vom Zuschnittbetrieb über den Vorspannbetrieb bis zum Beschichter – verursacht übermäßige Handhabungsrisiken (Abplatzungen, Kratzer, Kreuzkontamination), höheren Abstimmungsaufwand (Fehlinterpretation von Spezifikationen), schwankende Produktqualität und längere Lieferzeiten. Unser Qualitätsteam richtet bei jedem Schritt Prüfpunkte zur Qualitätssicherung mit denselben Normen und Messgeräten ein, und unsere Ingenieure können in genau zwei Minuten von der CNC-Zelle zur Vorspannlinie gehen, um Prozessprobleme zu beheben.
Diese vertikale Integration ist ein entscheidender Vorteil der Zusammenarbeit mit SAIWEI bei komplexen Bauteilen mit mehreren Bearbeitungsschritten, etwa einer thermisch vorgespannten Glasscheibe mit CNC-Ausschnitten, polierten Kanten, siebbedruckter Randblende und einem Schichtaufbau aus Antireflex- und Anti-Fingerprint-Beschichtung. In einer typischen fragmentierten Lieferkette würde dieses Bauteil 4 oder 5 verschiedene Anbieter durchlaufen. Hier gibt es eine Bestellung, einen Qualitätsansprechpartner und eine Lieferung.
Für B2B-Kunden weltweit
Unser 90-köpfiges Team umfasst englischsprachige Projektingenieure, Qualitätsingenieure und Logistikmanager mit Erfahrung in internationalen B2B-Geschäften. Wir unterstützen gängige Handelskonditionen (FOB-Shenzhen/Dongguan, CIF, DDP), stellen Prüfberichte im kundenspezifischen Format bereit und versenden über etablierte Transportlinien nach Nordamerika, Europa und Südostasien.
4 zentrale Branchen
In unseren 16+ Geschäftsjahren haben wir besondere Fachkompetenz in 4 zentralen Branchen aufgebaut: Abdeckungen für Unterhaltungselektronik (Abdeckglas für Mobiltelefone, Tablets und Wearables), Abdeckungen für Medizintechnik (Abdeckglas für Diagnose- und Patientenmonitoring-Panels), industrielle Steuerungen (HMI-Panels, robuste Displays, Schaugläser), intelligente Fahrzeugcockpits (Abdeckungen für Mittelkonsole und Kombiinstrumente). Diese vielfältige branchenübergreifende Erfahrung bietet Ihnen den Vorteil, dass unsere Ingenieure branchenspezifische Konstruktionsprobleme vorausschauend vermeiden können.
Vollständig qualifizierte Zertifizierungen und Normen
Unsere Prozesse werden nach den Qualitätspraktiken der ISO 9001 durchgeführt. Alle Produkte werden gemäß ASTM C1048, EN 12150-1, ANSI Z97.1 und Ihren Spezifikationen entwickelt, gefertigt, gehandhabt und geprüft. Zertifizierungsunterlagen, Prüfdaten und Prüfberichte liegen jeder Lieferung bei.
Preise für thermisch vorgespanntes Glas – was beeinflusst die Kosten?
Die Preisgestaltung für thermisch vorgespanntes Glas ist nicht einfach, da der Preis kein fester Wert ist, sondern je nach Größe, Menge und zusätzlichen Veredelungsschritten erheblich variiert. Im B2B-Markt liegt die durchschnittliche Preisspanne für standardmäßige, auf Bestellung gefertigte Verbundglasscheiben und thermisch vorgespannte Glasscheiben branchenweit zwischen $5-$40 pro Quadratfuß.
Kostenfaktor
Einfluss auf den Preis
Hinweise
Glasdicke
Größere Dicke = höhere Materialkosten
4 mm ist die wirtschaftlichste Standarddicke; 3 mm ist die Mindestdicke für thermisches Vorspannen
Glasart
Spezialglas kostet mehr
Klares Kalk-Natron-Glas ist am günstigsten; eisenarmes Glas, getöntes Glas und Borosilikatglas kosten 1,5–3× mehr
Größe und Form
Nicht rechteckige Formen erhöhen die Kosten
Komplexe CNC-Ausschnitte verursachen je nach Anzahl der Bearbeitungsmerkmale Mehrkosten von $0.50–$3.00/Stück
Kantenbearbeitung
Polierte Kanten kosten mehr als gesäumte Kanten
Gesäumte Kante (Sicherheitskante): im Preis enthalten. Flach polierte Kante: +$0.30–$1.00/laufendem Fuß. Rund polierte Kante: ähnlich.
Beschichtungen
Erheblicher Aufpreis
Antireflexbeschichtung: +$2–$8/Quadratfuß. Blendmindernde Ätzung: +$1–$4/Quadratfuß. Anti-Fingerprint-Beschichtung: +$0.50–$2/Quadratfuß. Bei mehreren übereinanderliegenden Beschichtungen addieren sich die Aufpreise.
Siebdruck
Moderater Aufpreis
Siebeinrichtung: $100–$300 pro Motiv. Kosten pro Stück: $0,20–$2,00 je nach Druckfläche und Farben.
Bestellmenge
Größere Menge = niedrigere Stückkosten
Mengenpreise gelten ab 500+ Stück. Bei Prototypen (1–50 Stück) fallen zusätzliche Rüstkosten an.
Qualität / Prüfung
Strengere Spezifikationen erhöhen die Kosten
Standardqualitätskontrolle, 100 % optische Prüfung oder kundenspezifische Prüfprotokolle im Vergleich.
Beispiel einer Kostenschätzung
Ein realistisches Beispiel: Bei rechteckigen, 6 mm dicken Scheiben aus klarem Kalk-Natron-Glas mit gesäumten Kanten und ohne Beschichtung liegt der Angebotspreis für eine Bestellmenge von 1.000+ Stück beim Direktbezug von einem Hersteller wie Saiwei bei etwa $8-$15 pro Quadratfuß. CNC-Ausschnitte, polierte Kanten (von Hand oder maschinell bearbeitet), eine Antireflexbeschichtung und Siebdruck erhöhen den Preis pro Quadratfuß auf etwa $20-35.
Der Vorteil beim Direktbezug
Die Preise beim Direktbezug vom Hersteller liegen in der Regel 30-50 % unter den Angeboten von Vertriebspartnern oder Handelsunternehmen, da Zwischenhändlermargen entfallen und der Kommunikationsaufwand geringer ist – hinzu kommt die einfachere Logistik. So erhalten Sie ein Standardprodukt mit hohen Lagerhaltungskosten in B2B-Mengen und verschaffen sich damit einen Wettbewerbsvorteil.
Erhalten Sie Ihr individuelles Angebot innerhalb von 24 Stunden
Angebot anfordernInteraktive Tools zum thermischen Vorspannen
Preisrechner für thermisch vorgespanntes Glas
Legen Sie die Spezifikationen für Ihr maßgefertigtes thermisch vorgespanntes Glas fest und erhalten Sie sofort eine Kostenschätzung.
Preisrechner starten
Auswahlhilfe für thermische Vorspannverfahren
Beantworten Sie 5 Fragen und erhalten Sie eine auf Ihre Spezifikationen abgestimmte Empfehlung.
Auswahlhilfe starten
Häufig gestellte Fragen
Die wichtigsten Einschränkungen sind: (1) Nach dem Vorspannen kann das Glas weder zugeschnitten noch gebohrt oder an den Kanten bearbeitet werden – sämtliche Bearbeitungsschritte müssen vorher erfolgen. (2) Durch den horizontalen Vorspannofen können leichte optische Verzerrungen infolge von Rollenwelligkeit sichtbar sein, was bei optischen Anwendungen relevant sein kann. (3) Nickelsulfid-Einschlüsse (NiS) können in seltenen Fällen Spontanbrüche verursachen; ein Heißlagerungstest nach EN 14179 verringert dieses Risiko, erhöht aber die Kosten und verlängert die Lieferzeit. (4) Thermisch vorgespanntes Glas zerfällt beim Bruch vollständig in kleine, körnige Bruchstücke – das ist für die Sicherheit vorteilhaft, bedeutet aber, dass die Scheibe vollständig verloren ist und nicht weiterverwendet werden kann. Bei Projekten, bei denen der Zusammenhalt nach dem Bruch wichtig ist, besteht die übliche Lösung in Verbundglas aus thermisch vorgespanntem oder teilvorgespanntem Glas.
Durch die schnelle Abkühlung erstarren die Oberflächen zuerst, sodass in ihnen eine bleibende Druckspannung entsteht. Der Kern bleibt unter Zugspannung. Eine einwirkende Kraft muss zunächst die Druckspannung in dieser Schicht überwinden, bevor ein Riss entstehen kann.
Beim thermischen Vorspannen wird das Glas nach dem Erhitzen auf 620–700 °C schnell mit Luft abgekühlt, wodurch an der Oberfläche eine Druckspannung von etwa 80–150 MPa entsteht. Das Verfahren eignet sich am besten für Glas mit einer Dicke von ≥3 mm und ist bei großen Stückzahlen wirtschaftlich. Bei der chemischen Vorspannung (Ionenaustausch) wird das Glas bei 380–450 °C in ein Bad aus geschmolzenem Kaliumnitrat getaucht, wobei kleinere Natriumionen durch größere Kaliumionen ersetzt werden. Der Ionenaustausch erzeugt eine Oberflächendruckspannung von 600–1.000 MPa und eignet sich auch für Glas mit einer Dicke von nur 0,1 mm. Die chemische Vorspannung erhält zudem die optische Qualität besser und ermöglicht in manchen Fällen einen Zuschnitt nach dem Vorspannen, kostet jedoch pro Stück mehr und dauert länger. Beispielsweise würde bei einem 0,7 mm dicken Smartphone-Abdeckglas die chemische Vorspannung eingesetzt, bei einer 6 mm dicken Duschtürscheibe dagegen das thermische Vorspannen.
4–5× höhere Festigkeit als normal gekühltes Glas, Temperaturwechselbeständigkeit von 150–200 °C, sicheres Bruchbild mit körnigen Bruchstücken und niedrige Stückkosten bei großen Mengen.
Die meisten Floatgläser aus Kalk-Natron-Glas, eisenarme und getönte Gläser sowie einige Borosilikatglaszusammensetzungen lassen sich thermisch vorspannen, sofern das Glas mindestens 3 mm dick ist. Strukturierte und beschichtete Gläser können ebenfalls thermisch vorgespannt werden, wenn die Beschichtungen 620–700 °C standhalten. Quarzglas und andere Gläser mit extrem geringer Wärmeausdehnung profitieren nicht von diesem Verfahren.
Thermisch vorgespanntes Glas kostet je nach Dicke, Größe, Kantenbearbeitung, Beschichtungen und Bestellmenge in der Regel $5–$40 pro Quadratfuß. Standardmäßige klare, thermisch vorgespannte Scheiben mit 6 mm Dicke liegen bei großen Bestellmengen bei etwa $8–$15/Quadratfuß. Sonderformen mit CNC-Ausschnitten, polierten Kanten, Antireflex- und Anti-Fingerprint-Beschichtungen sowie Siebdruck treiben den Preis an das obere Ende der Spanne. Frachtkosten, Mindestbestellmenge und Einfuhrzölle beeinflussen ebenfalls die Stückkosten. Ein Praxisbeispiel: Eine Bestellung über 200 Stück aus klarem, thermisch vorgespanntem Glas mit 6 mm Dicke, Abmessungen von 300 × 400 mm und polierten Kanten könnte beim Direktbezug von einem Hersteller wie Saiwei etwa $10–$12/Quadratfuß kosten, gegenüber $18–$22/Quadratfuß bei einem inländischen Vertriebspartner – eine Ersparnis von 30–50 %.
Nein. Teilvorgespanntes Glas ist etwa 2× so fest wie normal gekühltes Glas; vollständig thermisch vorgespanntes Glas ist 4–5× so fest. Der Unterschied liegt im Bruchbild: Teilvorgespanntes Glas zerbricht in größere Stücke, was bei Verbundglasaufbauten vorteilhaft ist, bei denen der Zusammenhalt nach dem Bruch wichtig ist.
Thermisch vorgespanntes Glas hält dauerhaften Betriebstemperaturen von bis zu etwa 250–300 °C und schlagartigen Temperaturunterschieden von 150–200 °C stand. Bei längerer Einwirkung von Temperaturen über 300 °C können sich die Vorspannungen abbauen. Für den dauerhaften Einsatz bei hohen Temperaturen ist Borosilikatglas oder Glaskeramik die bessere Wahl.
Thermisch vorgespanntes Glas wird überall dort eingesetzt, wo Sicherheit, Festigkeit und Temperaturbeständigkeit gefragt sind: für Smartphone-Abdeckgläser, Duschabtrennungen, Glastüren, Fahrzeugscheiben, Backofentüren, industrielle HMI-Touchpanels, Displays medizinischer Geräte und Gebäudefassaden. Im B2B-Bereich wird es häufig für Abdeckungen elektronischer Displays und Bedienfeldabdeckungen spezifiziert.
Nein. Zuschnitt, Bohren oder Schleifen hebt das Spannungsgleichgewicht auf und lässt die Scheibe zerspringen. Sämtliche Bearbeitungsschritte erfolgen vor dem Vorspannen.
Im Trend



