Contactez Saiweiglass



Une analyse de la chaîne de tolérances du verre de protection d’un écran évalue les variations dimensionnelles admissibles de l’écran assemblé. Un panneau peut être conforme à son propre plan tout en interférant avec le boîtier, en masquant des pixels ou en réduisant le dégagement arrière. Commencez par les limites physiques, puis distinguez les dimensions du verre, la position des éléments imprimés et la mise en place de l’assemblage avant d’additionner les tolérances.
Mis à jour en octobre 2026
Pour le verre de protection des écrans industriels OEM, il faut une chaîne que le fournisseur du composant, celui du module et l’assembleur peuvent confirmer.
Une chaîne de tolérances du verre de protection d’écran relie les références du boîtier, du verre et de l’écran. Vérifiez séparément le jeu périphérique, la profondeur une fois l’ensemble installé et l’alignement de la fenêtre. Pour un contrôle par limites, utilisez les limites défavorables du plan ; les données mesurées du procédé nécessitent un modèle statistique justifié.
Points clés
- Un module fourni peut déjà intégrer le verre de protection : ajouter l’épaisseur d’un autre verre de protection revient à compter deux fois la même couche.
- Dans l’exemple hypothétique de profondeur, le calcul à quatre termes laisse un jeu minimal de 0,44 mm avant les marges supplémentaires liées à la forme, à la position ou à l’orientation.
- Le budget illustratif de la fenêtre imprimée laisse 0,25 mm sur un bord avant les contrôles de rotation, de vision et d’environnement.
- Une dispersion statistique plus faible ne garantit pas que tous les assemblages conformes aux plans s’ajustent.
Caractéristiques clés : éléments à définir dans le contrôle du plan
- Ajustement : ouverture et contour fini, ainsi que système de positionnement.
- Profondeur : plans de référence, limite du module livré et ligne de collage installée.
- Fenêtre : bord imprimé, bord de l’image active et positionnement relatif de chaque côté.
- Acceptation : état fini, conditions d’appui, incertitude de mesure et règle de décision.
Toutes les cotes ci-dessous concernent un modèle illustratif de panneau plat. Remplacez les données d’entrée et les marges supplémentaires par les exigences d’assemblage définies dans les documents de référence.
Commencez par la cote fonctionnelle
Une chaîne de cotes du verre de protection commence par la cote qui assure le fonctionnement de l’assemblage, à savoir le jeu périphérique, le jeu arrière ou la marge autour de l’image. Tracez ce parcours en passant par les éléments physiques concernés. Déterminez si le fournisseur livre des couches individuelles ou un module complet avant de spécifier les cotes dans la nomenclature.
La norme ASME Y14.5-2018, reconfirmée en 2024, fournit le langage de cotation et de tolérancement. Il revient toutefois à l’ingénieur chargé de l’assemblage de choisir le parcours fonctionnel. L’encombrement d’un module fini peut englober plusieurs couches collées.
| Limite de fourniture | Chaîne d’épaisseurs à utiliser | Points à vérifier avant le calcul |
|---|---|---|
| Verre de protection libre et écran nu | Verre de protection + ligne de collage installée + encombrement de l’écran nu | Vérifiez que la cote de l’écran exclut le verre de protection libre |
| Écran collé complet | Encombrement du module fini entre les faces spécifiées | Identifiez les couches de protection, de capteur et d’adhésif incluses |
Erreur fréquente : conserver les deux configurations de nomenclature dans une même analyse de chaîne de tolérances. Remplacer à l’achat un écran nu par un écran tactile collé modifie l’interface fournie, même si la zone active reste identique. Mettez à jour la chaîne lors de ce changement.
Pour un verre de protection séparé d’une épaisseur hypothétique de 1,10 mm, déterminez si la cote du module inclut déjà cette couche. Ajouter deux fois 1,10 mm ne définit pas un ajustement plus serré. Figez à la fois les couches incluses et les faces de mesure avant de demander au fournisseur de garantir l’encombrement du module monté.
Indiquez les références sur le plan d’assemblage
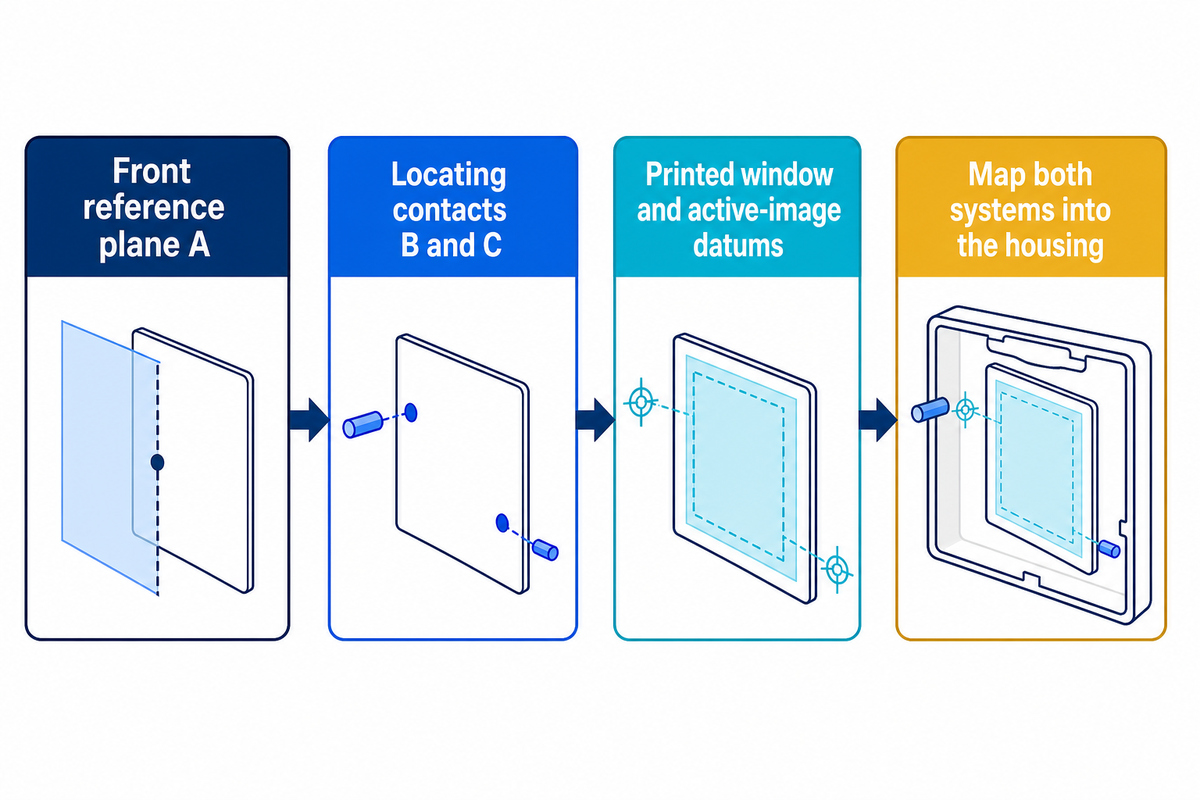
Les références doivent correspondre aux caractéristiques qui positionnent les verres de protection et les modules. Définissez un plan de référence avant ainsi que des éléments de mise en position dans le plan, puis utilisez-les pour l’usinage du verre, le graphisme, les plans des modules et les montages. Une origine CAO pratique ne sera d’aucune utilité si le montage ne touche pas cette caractéristique.
La présentation publique de la norme ASME de cotation décrit un langage commun permettant d’exprimer l’intention de conception. Indiquez le système de références complet sur le plan maîtrisé ; une demande de tolérances formulée en prose ne permet pas d’établir les mêmes relations. La liste de contrôle du plan du verre de protection aide à organiser le dossier de plans.
Avant la demande de devis, précisez si le verre de protection est un composant distinct ou une couche du module.
- Nommez A le plan de référence avant à l’état monté.
- Identifiez les éléments de mise en position dans le plan B et C, y compris leurs points de contact réels.
- Positionnez la fenêtre imprimée et l’image active du module à partir de leurs références respectives.
- Montrez comment les deux systèmes de référence positionnent l’ensemble dans le boîtier.
Prenons une IHM industrielle hypothétique produite en petite série. Le contrôleur du verre mesure la limite de l’impression depuis le bord découpé gauche, l’opérateur d’assemblage centre le verre de protection entre deux butées et l’installateur du module d’écran positionne celui-ci à partir de son élément de fixation droit. Tous les rapports peuvent être corrects, sans que leurs origines de mesure définissent une chaîne continue. L’ingénieur doit représenter chaque contact et convertir les cotes du plan dans le sens de fermeture du jeu. Les limites de positionnement entre les contacts doivent être conservées. Payer pour un contrôle plus précis de l’impression ne résoudra pas un positionnement du module mal défini. Le prototype suivant doit utiliser le système de positionnement proposé, les mesures de la fenêtre imprimée et de l’image active étant toutes deux rapportées aux références d’assemblage convenues.
Dans le modèle illustratif de fenêtre, la contribution du positionnement du verre est de 0,10 mm. Une révision des références peut modifier la variation représentée par ce terme. Conservez les contacts physiques et les parcours cotés avec leurs signes dans le calcul afin qu’une révision du fichier graphique ou du montage ne transforme pas une exigence relative au contour du verre en une autre exigence de positionnement.
Vérifiez le jeu périphérique aux limites défavorables
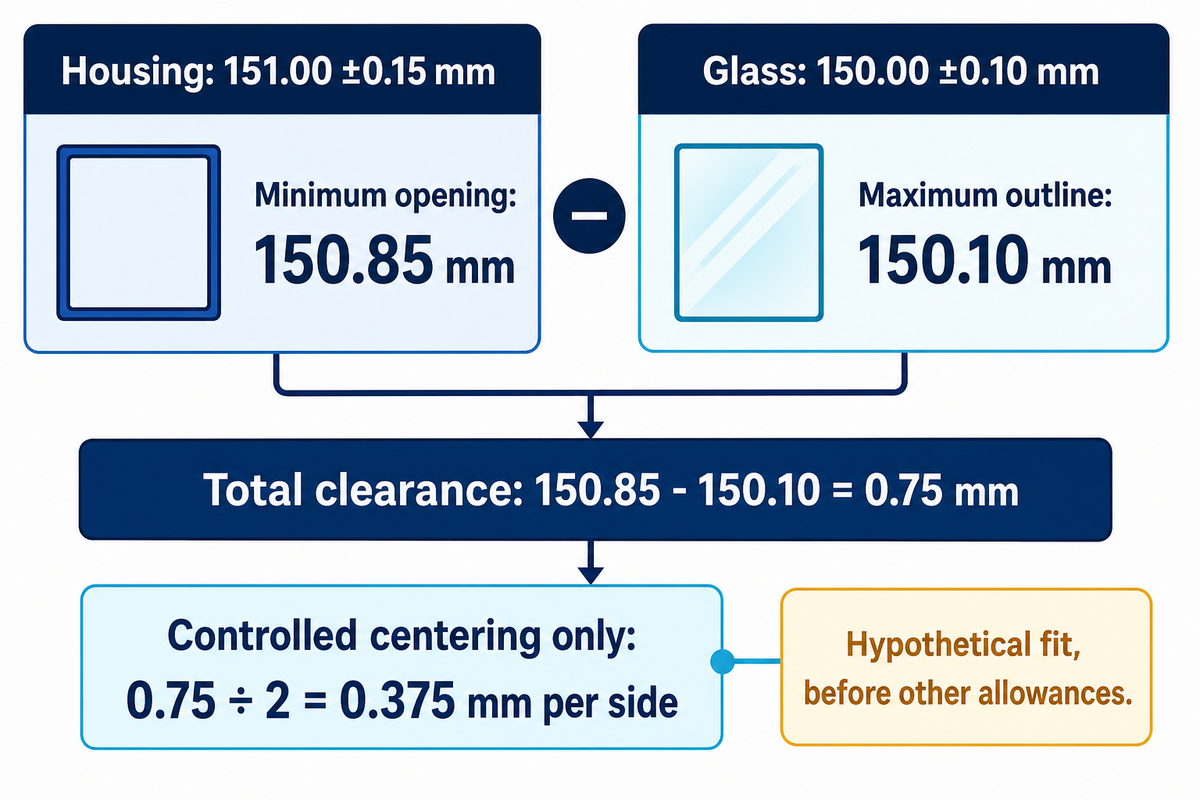
Le jeu périphérique total minimal correspond à la plus petite ouverture du boîtier moins le plus grand contour du verre fini, selon le même axe. Pour obtenir un jeu par côté calculé en position centrée, le centrage doit être maîtrisé. Pour un verre de protection positionné par un bord ou décalé, calculez les deux jeux séparément et intégrez la marge de positionnement avant d’évaluer le jeu disponible.
| Largeur illustrative | Valeur nominale et tolérance | Limite défavorable |
|---|---|---|
| Ouverture du boîtier | 151.00 ±0,15 mm | 150,85 mm au minimum |
| Contour du verre fini | 150.00 ±0,10 mm | 150,10 mm au maximum |
| Jeu total en largeur | 151.00 − 150.00 = 1,00 mm | 150.85 − 150.10 = 0,75 mm |
| Jeu en position centrée avant les autres marges | La moitié du jeu total | 0.75 ÷ 2 = 0,375 mm de chaque côté |
Une tolérance de largeur ne correspond pas toujours à une tolérance de position du centre. Stefan Menin l’illustre dans sa analyse de 2012 sur le positionnement des cotes publiée dans Design World. Le calcul doit respecter les relations de mise en position indiquées sur le plan.
Erreur fréquente : annoncer 0,375 mm comme jeu garanti entre les bords une fois l’ensemble installé. Tout déplacement de fermeture dû au dispositif de centrage réduit la marge de ce côté. La géométrie des angles, le traitement des bords et le comportement en conditions environnementales doivent être évalués séparément ; consultez le guide sur la distance entre un trou et le bord du verre de protection pour évaluer ce point indépendamment.
Le résultat de 0,75 mm correspond au jeu total en largeur dans un ajustement plan hypothétique. Seul un centrage contrôlé le répartit en deux jeux de 0,375 mm. Si l’acheteur exige un jeu minimal sur chaque bord, le plan doit également contrôler la mise en position et tout déplacement supplémentaire pertinent à l’état monté.
Établissez la feuille de calcul de la chaîne de cotes à 4 termes entre surfaces
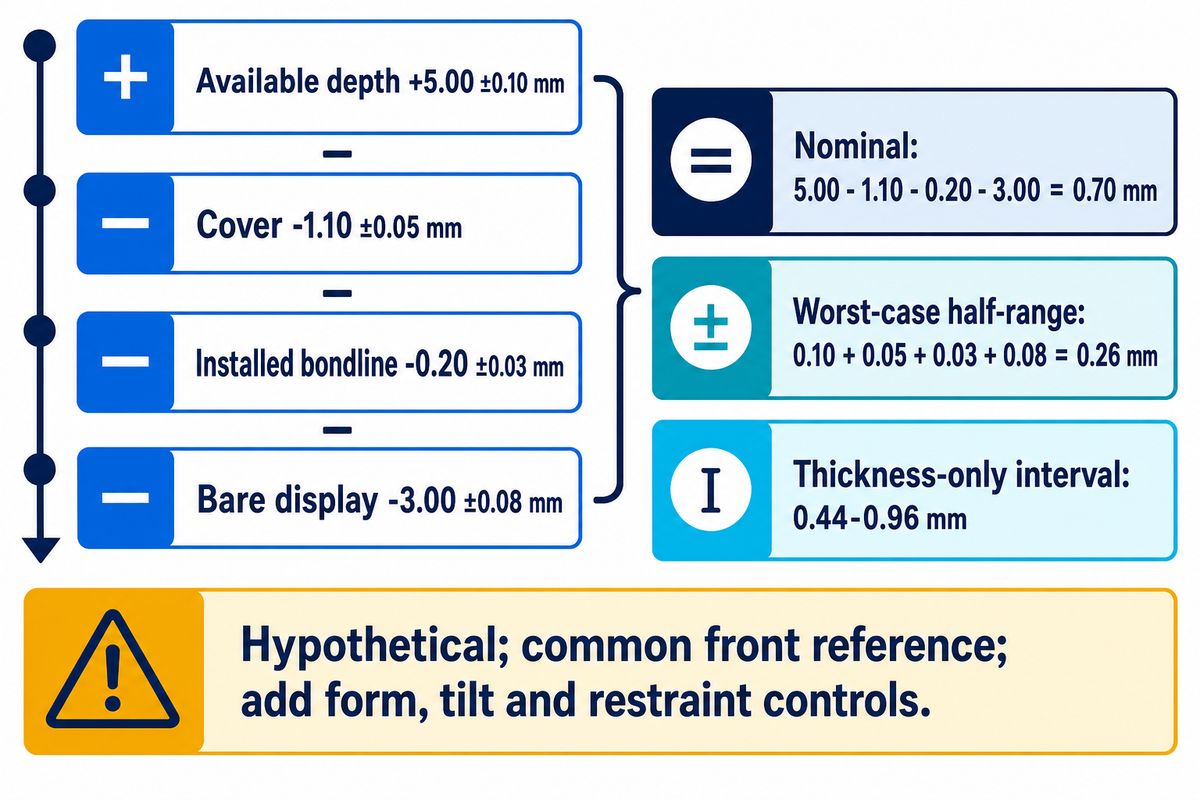
La feuille de calcul de la chaîne de tolérances entre surfaces à 4 termes déduit les épaisseurs des couches installées d’une profondeur définie et attribue chaque tolérance au responsable du plan correspondant. Pour un écran sans verre de protection, incluez les termes correspondant à la profondeur disponible, au verre de protection, à la ligne de collage et à l’écran. Faites coïncider le repère de profondeur avec la face avant du verre de protection installé, ou incluez sa variation de positionnement.
| Terme et limites physiques | Signe | Valeur illustrative | Responsable du plan |
|---|---|---|---|
| Profondeur disponible : de la référence avant du verre de protection monté à l’obstacle arrière | + | 5.00 ±0,10 mm | Ingénieur responsable du boîtier ou de l’assemblage |
| Verre de protection : de la face avant à la face arrière | − | 1.10 ±0,05 mm | Responsable du plan du verre |
| Joint de colle après montage : de la face arrière du verre à la face avant de l’écran | − | 0.20 ±0,03 mm | Responsable du procédé de collage |
| Écran nu : de la face avant à l’encombrement arrière | − | 3.00 ±0,08 mm | Fournisseur du module |
| Jeu nominal à l’arrière | Résultat | 5.00 − 1.10 − 0.20 − 3.00 = 0,70 mm | Ingénieur chargé de l’assemblage |
| Demi-étendue dans le cas le plus défavorable | Résultat | 0.10 + 0.05 + 0.03 + 0.08 = 0,26 mm | Ingénieur chargé de l’assemblage |
| Intervalle de jeu limité à l’épaisseur | Résultat | 0,44–0,96 mm | Ingénieur chargé de l’assemblage |
L’épaisseur de l’adhésif à l’état monté correspond à l’épaisseur de la ligne de collage. Le retrait du film protecteur ne contribue pas à l’épaisseur montée, tandis qu’un film support intégré à la construction adhésive en représente une partie. Les exigences du service de collage optique définissent l’état de compression ou de polymérisation.
Prenons un prototype hypothétique dont la face avant du verre de protection monté coïncide avec la référence d’assemblage. Le boîtier offre une profondeur de 5,00 mm, tandis que le verre de protection séparé, le joint de colle et l’écran nu occupent respectivement 1.10, 0.20 et 3,00 mm. Le jeu nominal est donc de 0,70 mm. Aux limites défavorables, la profondeur descend à 4,90 mm tandis que ces couches atteignent 1.15, 0.23 et 3,08 mm : 4.90 − 1.15 − 0.23 − 3.08 = 0,44 mm. L’ingénieur consigne ce résultat comme une marge fondée uniquement sur les épaisseurs. Avant de valider le prototype, l’équipe vérifie encore la forme locale des surfaces et tout déplacement induit par les appuis. La vérification des interférences doit utiliser l’encombrement après montage, sans supposer que ce résultat scalaire positif prouve l’existence d’un jeu en tout point.
Le résumé public de l’ISO 10579:2010 sur les pièces non rigides traite de la vérification dimensionnelle lorsqu’un maintien est nécessaire. Un verre de protection mince, déformable avec un support ou un adhésif, peut nécessiter une enveloppe locale sous contrainte plutôt qu’une valeur unique d’épaisseur. Cet exemple ne démontre pas que les verres de protection concernés sont non rigides.
Note technique
Le minimum de 0,44 mm s’applique uniquement au modèle unidimensionnel d’épaisseurs indiqué. La forme des surfaces, l’inclinaison, le maintien sous contrainte et le positionnement de la référence avant nécessitent des contrôles supplémentaires lorsqu’ils influent sur le jeu.
Un joint de colle de 0.20 ±0,03 mm après montage est une donnée illustrative, et non une spécification issue d’un catalogue de rubans adhésifs. Avant d’acheter un verre de protection de 1.10 ±0,05 mm à tolérance plus serrée, vérifiez les limites de l’écran nu et l’encombrement local. Des conditions d’appui non maîtrisées peuvent absorber un jeu que les quatre cotes scalaires ne prenaient pas en compte.
Établissez le budget de tolérances entre la fenêtre imprimée et l’image active
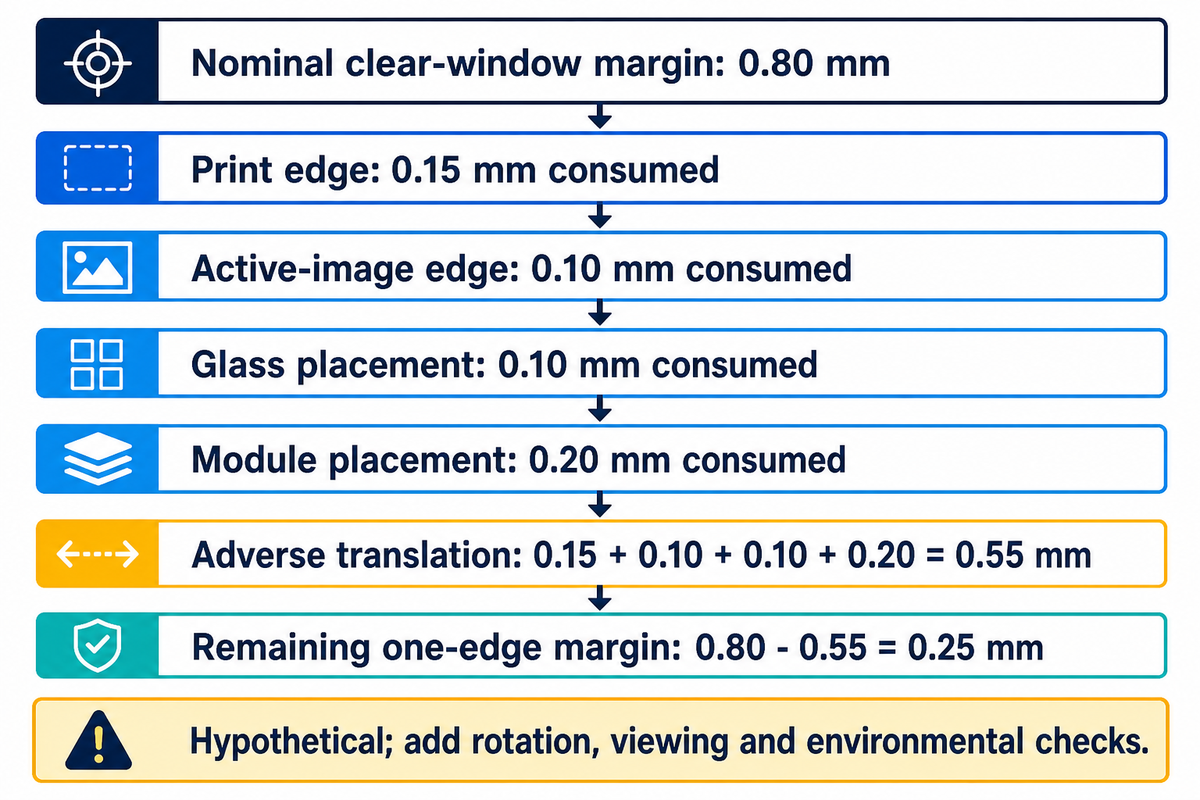
Le budget de fenêtre unilatéral à 4 termes déduit de la marge nominale sur un bord les contributions défavorables dues au bord imprimé, à l’image active et au positionnement de l’assemblage. Exprimez chaque contribution dans le sens de fermeture du bord, sous forme de limite de position du bord. Convertissez d’abord les contrôles de largeur et de centrage, puis vérifiez les quatre bords sans compter deux fois la même variation dimensionnelle.
| Budget de tolérances pour un bord | Contribution illustrative à la fermeture | Sens attendu de la valeur d’entrée |
|---|---|---|
| Marge nominale de la fenêtre transparente | 0,80 mm disponibles | Marge entre la limite imprimée et le bord de l’image active |
| Limite de l’impression par rapport à la référence du verre | 0,15 mm absorbés | Position de l’impression sur la pièce finie, effets dimensionnels applicables inclus |
| Bord de l’image active par rapport à la référence du module | 0,10 mm consommés | Position de l’image active indiquée sur le plan du module |
| Positionnement du verre dans l’assemblage | 0,10 mm consommés | Position de la référence du verre par rapport au boîtier |
| Positionnement du module dans l’assemblage | 0,20 mm consommé | Référence du module par rapport à la position dans le boîtier |
| Déplacement total défavorable à la fermeture | 0,55 mm | 0.15 + 0.10 + 0.10 + 0,20 mm |
| Marge restante en translation | 0,25 mm | 0.80 − 0,55 mm, avant les autres marges |
Dans la section 3.4 de l’étude de Välimäki et al. de 2022 sur l’électronique imprimée, la précision du capteur est décrite séparément de l’alignement obtenu entre les couches. Dans cette étude, les auteurs utilisent du PET plutôt que du verre de protection. Leurs résultats chiffrés de repérage ne constituent donc pas une spécification pour le verre. Demandez des mesures de l’impression sur pièce finie pour les motifs sérigraphiés sur verre.
Prenons l’exemple hypothétique d’un écran à bordure étroite dont la marge initiale est de 0,80 mm dans la feuille de calcul. L’ingénieur d’assemblage attribue 0,15 mm à la position du bord imprimé, 0,10 mm au bord de l’image active et 0,30 mm aux deux termes de positionnement. Il reste 0,25 mm, sans prise en compte de la rotation ni des exigences de vision. Agrandir encore la fenêtre imprimée peut révéler une bordure inactive de l’écran ; le concepteur vérifie donc à la fois le masquage des pixels et l’exposition indésirable de cette bordure. La demande d’approvisionnement doit préciser quel bord est contrôlé et demander un prototype utilisant le système de positionnement prévu. Une promesse générale de découpe précise du verre ne permet pas de trancher séparément les relations entre l’impression et les références, puis entre le module et le boîtier.
Pour le bord pris comme exemple, une translation défavorable de 0,55 mm absorbe l’essentiel de la marge nominale de 0,80 mm. Les 0,25 mm restants nécessitent une validation optique et environnementale distincte. Consultez le guide du collage optique des écrans lisibles au soleil lorsque les conditions d’observation et la structure optique influent également sur l’acceptation.
Choisissez entre les limites du cas le plus défavorable et un modèle de rendement fondé sur des mesures
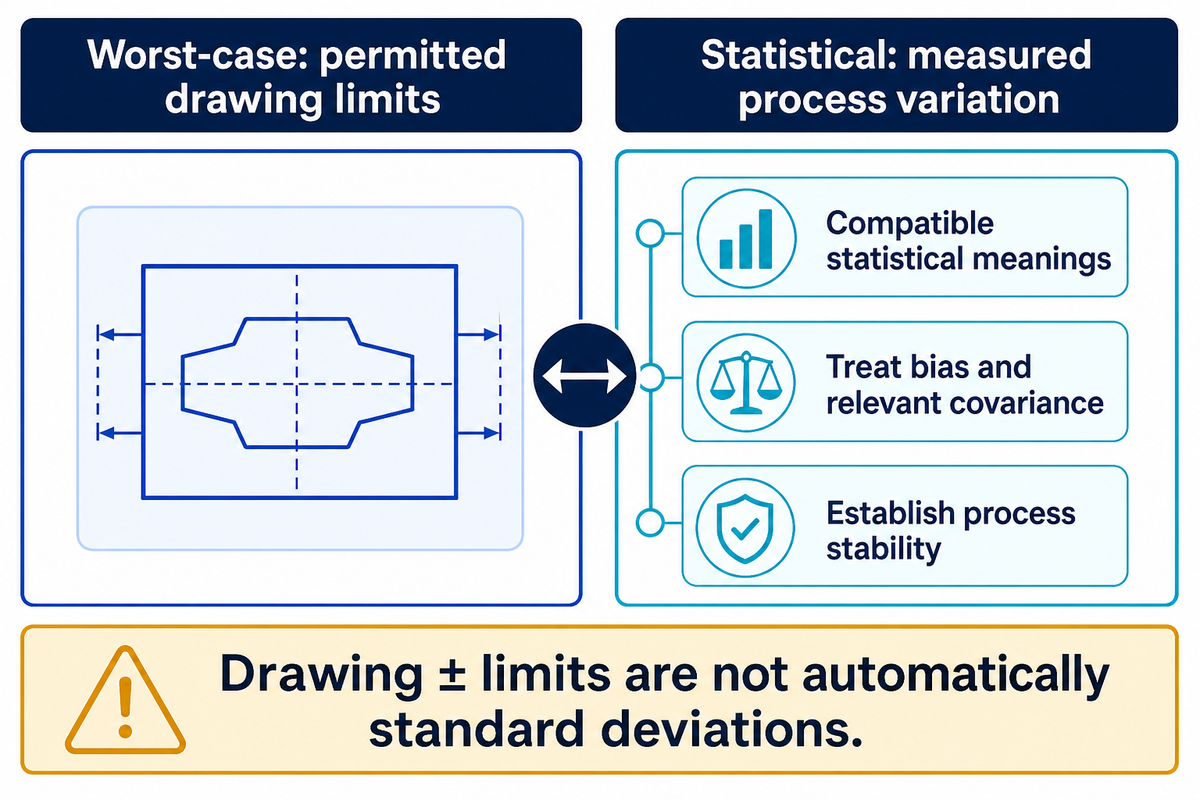
L’analyse des tolérances dans le cas le plus défavorable applique une combinaison défavorable des limites autorisées. Une approche statistique estime la variabilité de la population pour un procédé donné. Utilisez la première pour évaluer les limites elles-mêmes. N’utilisez la seconde qu’avec des variations mesurées, des définitions compatibles, un traitement des corrélations et des biais, ainsi que des preuves de stabilité du procédé dans le temps.
Limites du cas le plus défavorable
Utile pour l’enveloppe définie dans le plan. Un résultat positif nécessite tout de même de prendre en compte l’ensemble des paramètres géométriques et fonctionnels pertinents.
Modèle statistique mesuré
Utile pour prendre des décisions convenues sur le risque à l’échelle d’une population. Des distributions non étayées ou des procédés instables rendent toute estimation du rendement invalide.
Le cadre du NIST sur la combinaison des incertitudes comprend des termes de covariance ; la simple somme quadratique suivie d’une racine carrée suppose que les variables pertinentes sont non corrélées. Ce cadre métrologique ne décrit pas une distribution en production. Le cadre du NIST sur la stabilité des procédés tient également compte de la stabilité dans le temps de la moyenne, de la variance et de la distribution.
Si je veux utiliser la méthode RSS, est-ce que je dois simplement mettre chaque tolérance au carré, les additionner, puis prendre la racine carrée de la somme ?
La méthode de la racine de la somme des carrés n’est valable que si les grandeurs combinées ont des significations statistiques compatibles et si les hypothèses du modèle sont justifiées. Des limites arbitraires exprimées en plus ou moins ne sont pas automatiquement des écarts-types. Traitez les biais séparément. Intégrez les covariances pertinentes et établissez la stabilité du procédé avant d’utiliser une dispersion calculée pour estimer le rendement futur de l’assemblage.
Dans cet exemple, combiner les quatre demi-étendues de profondeur par un calcul de racine de la somme des carrés donnerait une valeur inférieure à leur somme de 0,26 mm. Les plans ne nous indiquent pas quelle probabilité représente cette valeur plus faible. Les vérifications aux limites peuvent être remplacées par un modèle de population, mais cela nécessite un accord sur la base statistique et sur le risque accepté de laisser passer des non-conformités.
Erreur fréquente : traiter généralement comme un bruit aléatoire indépendant le décalage d’un montage de contrôle qui affecte plusieurs cotes. Analysez son effet sur chaque cote : il peut y avoir compensation pour certaines, mais pas pour d’autres.
Contrôlez la pièce finie dans les conditions convenues
Lors du contrôle des verres de protection, il faut reproduire l’état fini de la pièce. Les conditions d’appui et les relations entre références doivent également être reproduites. Précisez la température de mesure et l’incertitude, puis convenez de la manière de juger les résultats proches des limites. Les dimensions, la planéité, la position de l’impression et la qualification du matériau sont des critères d’acceptation distincts ; la conformité à l’un ne prouve pas que l’écran assemblé respecte les autres.
L’étude du NIST sur les mesures dimensionnelles à des températures non standard explique l’incertitude de mesure liée à la température. Le résumé public de l’ISO 14253-1:2017, confirmée en 2023, traite de l’incertitude lorsque les mesures sont proches des limites spécifiées. Convenez de la règle de décision applicable au système défini par le contrat ; le résumé de l’ISO n’impose pas automatiquement de règle à un plan ASME.
| Type d’élément | Exemple ou document à fournir | Vérification et responsable | Limite de l’acceptation |
|---|---|---|---|
| Ouverture du boîtier | Exemple : 151.00 ±0,15 mm | Ouverture finie ; équipe qualité du boîtier | Les dimensions seules ne contrôlent pas le centrage |
| Contour du verre | Exemple : 150.00 ±0,10 mm | Contour fini ; équipe qualité du verre | Ne définit pas la position de la limite de l’impression |
| Épaisseur du verre de protection | Exemple : 1.10 ±0,05 mm | Emplacements de mesure et conditions d’appui spécifiés ; équipe qualité du verre | N’inclut pas la forme locale de la surface |
| Forme de la surface | Exigence convenue de planéité/profil | État libre ou état contraint spécifié ; ingénieur chargé de l’assemblage | Un serrage important peut modifier l’encombrement mesuré |
| Ligne de collage installée | Exemple : 0.20 ±0,03 mm | État de compression/polymérisation une fois installé ; responsable du collage | Le ruban adhésif non monté et le ruban dont les films de protection ont été retirés correspondent à des états différents |
| Position du bord imprimé | Exemple de limite de rapprochement : 0,15 mm | Impression finie par rapport à la référence ; équipe qualité du verre | La précision de l’instrument ne garantit pas la précision du positionnement obtenu |
| Position de l’image active | Exemple de limite de rapprochement : 0,10 mm | Référence du module par rapport au bord de l’image active ; responsable du module | Les dimensions du contour du module constituent une caractéristique différente |
| Positionnement de l’assemblage | Limites verre/module de 0.10/0.20 mm | Éléments de positionnement installés ; équipe d’assemblage | La translation seule ne représente pas la rotation |
| Classification du verre renforcé | Matériau spécifié et édition applicable de la norme | Rapport matière convenu ; équipe qualité du fournisseur | La classification ne prouve pas les performances de l’écran complet |
Quels matériaux peut-on utiliser pour un verre de protection d’écran sur mesure ?
Un verre de protection d’écran sur mesure nécessite une famille de matériaux, une qualité et une gamme de transformation spécifiées. Le verre aluminosilicaté, le verre extra-clair et les autres types de verre nécessitent une qualification propre à l’application. Le choix du verre de protection adapté comprend également sa géométrie à l’état fini. La clarté optique ou la résistance aux rayures d’un matériau ne peut pas remplacer les exigences dimensionnelles qui définissent la position de la fenêtre de visualisation.
Indiquez le type de verre, le procédé de renforcement et le revêtement dans la spécification du verre. Pour le verre trempé traité thermiquement, précisez l’état convenu après chauffage et refroidissement. Pour le verre renforcé chimiquement, la classification du matériau et les essais liés à l’utilisation finale restent distincts. Le champ d’application public de l’ASTM l’indique clairement.
Dans la demande de devis, spécifiez le type de verre de protection afin de décrire la nature et l’état de chaque variante. Le renforcement chimique nécessite le rapport sur le matériau et une acceptation distincte pour l’application.
« La présente spécification ne prétend pas couvrir les performances en utilisation finale. »
Erreur fréquente : accepter une mesure à la limite parce que les chiffres affichés respectent la limite. Consignez l’incertitude et appliquez la règle de conformité convenue. Pour un résultat non concluant, appliquez la procédure prévue au lieu de transformer l’incertitude de mesure en conformité indûment acquise.
Une exigence d’épaisseur hypothétique de 1.10 ± 0,05 mm nécessite de définir les emplacements de mesure et la règle de décision. Un certificat matière ne permet pas de trancher une exigence dimensionnelle proche de la limite. Avant de commander du verre de haute qualité selon cette tolérance, convenez de la manière dont l’équipe qualité consignera l’état fini, l’incertitude et tout résultat dont la conformité reste indéterminée.
Investissez dans les tolérances qui améliorent la chaîne de cotes
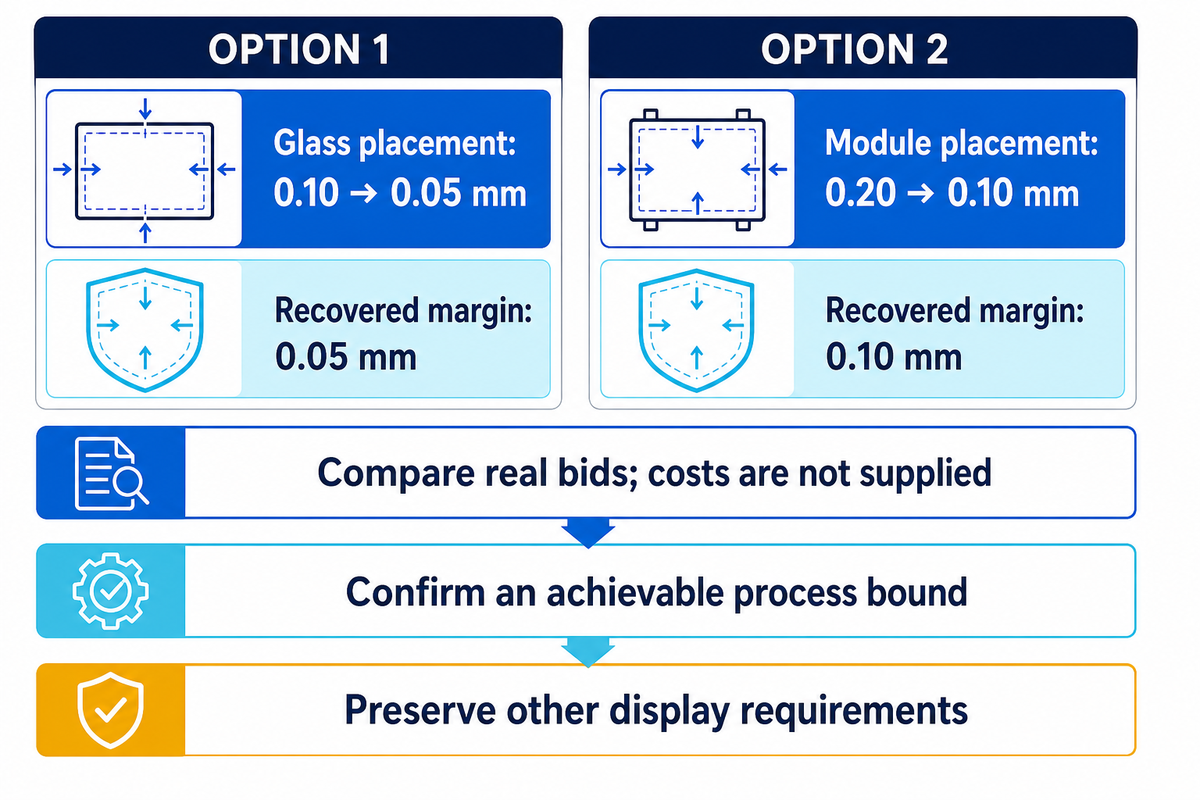
Lors de la répartition des tolérances, identifiez d’abord la contribution qui absorbe le budget fonctionnel. Comparez une exigence sur le verre aux effets du montage, du module et du procédé de collage sur le même résultat. L’amélioration géométrique est un élément de la décision d’achat. Déterminez les limites des procédés et faites chiffrer les coûts d’amélioration avant de choisir la modification à mettre en œuvre.
Dans le budget hypothétique de la fenêtre, réduire la tolérance de mise en place du verre de 0,10 mm à 0,05 mm récupère 0,05 mm. Réduire celle du module de 0,20 mm à 0,10 mm récupère 0,10 mm. Aucune de ces comparaisons ne prouve qu’une réduction de la tolérance de découpe du verre modifie la tolérance de mise en place.
Les recherches d’Armillotta sur l’optimisation des tolérances publiées en 2024 distinguent la sensibilité des caractéristiques du coût lié au procédé. Son modèle de coût pour les assemblages mécaniques ne constitue pas un devis pour du verre de protection. Utilisez le budget géométrique récupéré pour présélectionner les changements, puis comparez les offres des fournisseurs et les contraintes de mise en œuvre.
| Contribution | Limite illustrative | Première décision et responsable | Limite de la décision |
|---|---|---|---|
| Bord de la fenêtre imprimée | Réduction de 0,15 mm | Vérifier la référence du fichier graphique et l’impression finie ; ingénieur chargé du verre | Une erreur d’impression plus faible ne corrige pas le décalage du module |
| Bord de l’image active | Réduction de 0,10 mm | Confirmer la maîtrise de la position de l’image active par rapport au module ; ingénieur chargé du module | La précision du contour du module n’est pas celle de la position de l’image active |
| Mise en place du verre | 0.10 → 0,05 mm | Évaluer le dispositif de positionnement ; ingénieur chargé de l’assemblage | Récupère 0,05 mm uniquement si la limite de mise en place est améliorée |
| Mise en place du module | 0.20 → 0,10 mm | Évaluer le positionnement du module ; ingénieur chargé de l’assemblage | Permet de récupérer 0,10 mm, sans garantie de prix ni de rendement |
| Profondeur disponible | ±0,10 mm | Vérifier la référence avant et l’obstacle ; ingénieur chargé du boîtier | Une modification de référence ajoute une incertitude de positionnement |
| Épaisseur du verre de protection | ±0,05 mm | Confirmer le contrôle de l’épaisseur finie ; ingénieur verre | Ne tient pas compte des défauts de forme ou de l’inclinaison non modélisés |
| Ligne de collage installée | ±0,03 mm | Examiner les variations à l’état monté ; responsable du collage | L’épaisseur indiquée au catalogue ne suffit pas |
| Encombrement de l’écran nu | ±0,08 mm | Confirmer les limites du produit fourni ; ingénieur chargé du module | Non valide si un module complet est compté comme un écran nu |
| Ouverture du boîtier | ±0,15 mm | Examiner l’ouverture minimale et les contacts ; ingénieur chargé du boîtier | Une amélioration du jeu périphérique n’améliore pas le budget de tolérances entre l’image et la fenêtre |
Quand éviter de payer pour des tolérances plus serrées sur l’ensemble du verre
Ne réduisez pas toutes les tolérances tant que le positionnement dans l’assemblage n’est pas maîtrisé sur le parcours de la chaîne de cotes. Un contour plus précis peut laisser la position de la fenêtre imprimée tout aussi incertaine si le repérage du fichier graphique ou le positionnement du module prédomine. La même réserve s’applique à la variabilité du joint de colle après montage, à la forme de la surface ou à des limites de fourniture non définies. Corrigez le modèle et le procédé en cause avant de transformer chaque cote du plan en exigence coûteuse.
Une comparaison des options d’achat nécessite également de connaître le coût de chaque modification proposée. La révision d’un montage pour gagner 0,10 mm peut nécessiter des changements d’outillage et/ou d’assemblage, et une exigence sur le verre visant à gagner 0,05 mm peut influer sur la fabrication et le contrôle. La feuille de calcul ne fournit pas de coûts. Le service financier compare les offres pour une amélioration démontrée et mesurable, et l’assurance qualité confirme que la limite proposée est atteignable. La résistance aux chocs, la sensibilité tactile, les exigences optiques et les autres modifications de même nature doivent être examinées ensemble lors de la revue d’une commande, car une amélioration géométrique qui compromet une autre exigence de l’écran ne constitue pas une décision d’achat réussie.
Perspectives du secteur : réexaminez la demande de devis lorsque la structure de l’écran change
Toute révision de la norme applicable ou modification de la construction de l’écran doit être examinée avant l’émission du prochain bon de commande. Pour octobre 2026, consignez la norme applicable, la géométrie à l’état monté et la révision du module. Recalculez la chaîne fonctionnelle lorsque ces données changent, au lieu de reporter une ancienne marge positive dans une nouvelle configuration.
La page publique actuelle de la norme ASTM C1422/C1422M-26 présente une spécification de 2026 relative au verre renforcé chimiquement. Le domaine d’application définit les caractéristiques du renforcement, mais pas les performances en utilisation finale. Le numéro de version n’indique pas nécessairement qu’un fournisseur est certifié selon cette norme ni que les exigences dimensionnelles ont été modifiées. Veillez à vérifier l’édition et le rapport justificatif applicables au matériau commandé.
Pour la géométrie à l’état contraint, la page publique de la norme ISO 10579:2010 indique toujours que cette édition est en vigueur et mentionne son remplacement prévu par ISO/DIS 25935. Un projet n’est pas un texte de remplacement publié et n’affecte donc pas automatiquement un contrat existant. Vérifiez le document applicable au moment du lancement de la commande si le projet s’appuie sur ce système pour le traitement des pièces non rigides.
Les modifications de structure qui déclenchent une revue sont elles aussi très précises. Passer d’un verre de protection plat fourni séparément à un module collé fourni complet modifie le périmètre des épaisseurs prises en compte. Ajouter d’autres courbures ou modifier l’appui de positionnement peut également invalider un modèle d’encombrement plat fondé sur des valeurs scalaires. Modifier le décor imprimé peut déplacer la limite qui masque la bordure inactive de l’écran. Chaque modification nécessite une révision du parcours de la chaîne de cotes et un essai d’application, plutôt qu’une prévision non étayée sur le secteur des écrans.
- Envoyez le plan d’ensemble validé, le plan du verre, le graphisme et la nomenclature avec leurs indices de révision.
- Précisez les limites de fourniture ainsi que le matériau et la gamme de transformation applicables.
- Joignez les budgets de tolérances en profondeur et sur les quatre bords de la fenêtre, en indiquant les marges exclues.
- Convenez de l’état de contrôle, des modalités d’acceptation tenant compte de l’incertitude et des relevés de contrôle des premiers articles.
- Désignez le responsable de la revue des modifications du module, du montage, du fichier graphique ou du joint de colle.
Limite de responsabilité à l’achat : sans référence du module ni limites de mise en place, un fournisseur ne peut pas garantir l’assemblage complet à partir du seul plan du verre. Dans le cas illustratif d’un budget de fenêtre restant de 0,25 mm, demandez les données manquantes de l’assemblage avant d’exiger une marge garantie pour l’image visible.
Conservez une liste signée des révisions avec la demande de devis. Un prototype approuvé valide la structure et les conditions testées ; il ne qualifie pas toutes les futures technologies d’écran ni toutes les combinaisons de matériaux de verre de protection. Reprenez le calcul dès qu’une modification affecte une cote, une relation de positionnement ou un critère d’acceptation.
Questions fréquentes
Pouvez-vous fabriquer un verre de protection d’écran sur mesure à partir de nos plans CAO ?
Envoyez les fichiers CAO validés, un plan coté et un fichier graphique maîtrisé ; le devis nécessite les exigences applicables à la pièce finie.
La CAO définit la forme, mais elle ne décrit que rarement à elle seule toutes les conditions d’acceptation. Indiquez le contour, les trous, l’épaisseur, la fenêtre imprimée, les références de mise en position et toutes les dimensions critiques à l’état fini. Précisez le matériau et les opérations de transformation, puis indiquez quel fournisseur est responsable de chaque mesure. Si le verre de protection doit s’ajuster à un module fourni, joignez le plan du module et le schéma de mise en position de l’assemblage. Un devis pour un écran sur mesure doit mentionner les écarts ou les données manquantes avant le lancement de la commande. L’ajustement complet de l’écran reste une exigence au niveau de l’assemblage ; il ne peut être déduit d’un seul fichier de composant.
Quelle est la différence entre le verre trempé et le Gorilla Glass ?
Le verre trempé désigne une catégorie de transformation ; Gorilla Glass est une famille de verres de marque qui nécessite une spécification précise du produit.
N’utilisez pas un nom de marque à la place d’une qualité de matériau ou d’un procédé de renforcement. Le verre trempé thermiquement subit un traitement thermique, tandis que la commande d’un verre de marque doit identifier la qualité du fabricant et l’état de livraison. Le choix du matériau peut influer sur la durabilité, la résistance aux rayures et les performances de l’écran, mais ces propriétés nécessitent leur propre qualification. La norme ASTM C1422/C1422M traite de la classification du verre renforcé chimiquement et exclut expressément les performances en utilisation finale. Demandez le rapport applicable au matériau et les essais d’application, puis vérifiez les dimensions finies dans les conditions d’appui convenues. Un changement de type de verre nécessite également une revue des couches et de la structure du collage avant de supposer que le budget de jeu initial reste applicable.
Quelles épaisseurs de verre sont disponibles ?
La disponibilité dépend du matériau, du produit et du procédé de transformation spécifiés ; demandez une confirmation à jour au fournisseur.
Le verre de protection hypothétique de 1,10 mm figurant dans la feuille de calcul est une donnée arithmétique, et non un catalogue d’épaisseurs de verre en stock. Demandez l’épaisseur nominale du verre, la tolérance réalisable à l’état fini et les emplacements de mesure pour la qualité choisie. Un verre de protection plus épais modifie la chaîne de cotes après montage et peut influer sur les performances tactiles ; la compatibilité avec le module et le collage doit donc être examinée. Ne déduisez pas une plage d’épaisseurs universelle d’un seul exemple ou d’un verre standard proposé pour une autre application.
Un verre plus épais peut modifier l’exigence de profondeur de l’assemblage ; les performances du verre doivent toujours être qualifiées avec le module fourni.
Quels critères prendre en compte pour choisir un verre de protection pour les écrans extérieurs ?
Examinez les déplacements liés à l’environnement, les conditions d’observation, les traitements de surface et l’écran complet après montage.
Les applications extérieures du verre de protection nécessitent davantage qu’une vérification de l’ajustement à température ambiante. Définissez l’environnement d’utilisation et vérifiez par des essais si les déplacements relatifs absorbent la marge mécanique ou la marge entre l’image et la fenêtre. Évaluez l’éblouissement, la réflexion et la transmission lumineuse avec la couche et la structure optique prévues. Le choix du verre de protection influe également sur l’expérience utilisateur et la sensibilité tactile, qui doivent faire l’objet d’essais d’application. Ni le résultat de 0,44 mm en profondeur ni la marge de 0,25 mm sur un bord ne prouvent les performances en extérieur. Avant de choisir le verre de protection, convenez des conditions dans lesquelles la qualité de l’écran et la conformité mécanique doivent toutes deux être maintenues.
Comment entretenir mon verre de protection ?
Utilisez des produits et accessoires de nettoyage compatibles avec le traitement de surface spécifié et évaluez les dommages selon les critères d’acceptation convenus.
Une rayure ou un bord endommagé doit être évalué au regard des exigences du composant. Ne supposez pas que tous les nettoyants conviennent à toutes les surfaces du verre ou à toutes les couches. Procurez-vous les consignes d’entretien du produit fini fourni.
La comparaison de différents types de verre de protection nécessite de prendre en compte les traitements de surface spécifiés. Les modifications esthétiques, telles qu’une bordure imprimée plus large, nécessitent la même vérification du jeu autour de l’image active.
Demander un devis à partir des plans
Pour une demande concernant un verre de protection sur mesure, envoyez les plans et le fichier graphique validés avec les mesures requises à l’état fini. Demandez à SW Glass de chiffrer les exigences de maîtrise du verre relevant de sa fourniture, tandis que les responsables du module et de l’assemblage confirment leurs contributions à la chaîne de cotes complète.
Méthode et éléments justificatifs : les exemples d’ingénierie (feuilles de calcul) sont hypothétiques et ne reposent ni sur des cas clients, ni sur des données de capabilité des procédés des fournisseurs, ni sur des limites de conception ou de fabrication. Les références normatives renvoient aux descriptions et aux domaines d’application des documents consultés en octobre 2026. La qualification reste propre à chaque application.
Articles connexes
Références et sources
- Y14.5 Cotation et tolérancement, American Society of Mechanical Engineers ; édition 2018, reconfirmée en 2024 ; présentation publique.
- Pourquoi il est important de toujours utiliser des tolérances, Stefan Menin, Design World, 2012 ; méthode de chaîne de cotes.
- ISO 10579:2010, Cotation et tolérancement : pièces non rigides, International Organization for Standardization ; résumé public et statut des versions en vigueur et en projet.
- Étude de Välimäki et de ses collègues sur l’alignement en électronique imprimée, The International Journal of Advanced Manufacturing Technology, 2022 ; section 3.4.
- Combinaison des composantes d’incertitude, National Institute of Standards and Technology ; propagation tenant compte des covariances.
- Évaluation de la stabilité du procédé, section 3.4.5, manuel de statistiques pour l’ingénierie du National Institute of Standards and Technology.
- Incertitudes des mesures dimensionnelles effectuées à des températures non normalisées, Dennis A. Swyt, National Institute of Standards and Technology.
- ISO 14253-1:2017, Règles de décision pour vérifier la conformité ou la non-conformité aux spécifications, International Organization for Standardization ; résumé public, norme confirmée en 2023.
- C1422/C1422M-26, Spécification normalisée relative au verre plat renforcé chimiquement, ASTM International, 2026 ; champ d’application public, 1.2.
- Estimation de la réduction des coûts par l’optimisation des tolérances, Antonio Armillotta, The International Journal of Advanced Manufacturing Technology, 2024 ; sections 6–7.