Contactez Saiweiglass



Mis à jour en juin 2026 • Relu par l’équipe technique de SW Glass
La sérigraphie sur verre pour panneaux industriels permet de réaliser les encadrements, les pictogrammes, les graduations et les bordures opaques sur les verres de protection d’IHM, les façades d’instruments et les faces avant de panneaux de commande que vous touchez chaque jour. Contrairement à une étiquette imprimée, une sérigraphie à l’émail cuit fait partie intégrante de la surface du verre et résiste donc pendant des années aux brouillards d’huile, aux nettoyages aux solvants et à une abrasion qui éliminerait un autocollant en quelques semaines. Ce guide s’adresse aux ingénieurs et aux acheteurs qui doivent définir correctement les spécifications du panneau dès le départ.
En un paragraphe : la sérigraphie sur verre consiste à faire passer une encre à base d’émail vitrifiable à travers un pochoir à mailles fines sur du verre recuit, puis à la faire fusionner pendant la trempe thermique, à environ 600-700 °C, pour obtenir une impression liée au verre à l’échelle moléculaire et pratiquement permanente. Pour les panneaux industriels, l’émail vitrifiable constitue le choix durable face aux encres organiques ou polymérisables aux UV, le motif doit être imprimé avant la trempe thermique, et l’impression est qualifiée par des essais d’adhérence, d’abrasion, de cyclage thermique et de vieillissement aux UV.
Points clés, en commençant par les plus surprenants
- Une impression conforme au contrôle à réception peut néanmoins se dégrader après l’assemblage — un durcissement insuffisant se révèle sous l’effet de la chaleur, des contraintes et des manipulations, pas sur l’échantillon.
- « On ne peut pas imprimer après la trempe thermique » n’est vrai que pour l’émail vitrifiable ; les encres organiques à basse température et les encres UV permettent d’imprimer sur du verre déjà trempé pour des panneaux destinés à l’intérieur.
- L’émail vitrifiable cuit dure aussi longtemps que le verre ; l’encre organique est généralement réservée à l’intérieur et se décolore sous l’effet des UV.
- La sérigraphie et l’impression numérique ne s’excluent pas — de nombreux transformateurs utilisent les deux et choisissent selon la commande.
Qu’est-ce que la sérigraphie sur verre ?
La sérigraphie sur verre est un procédé d’impression industriel : une raclette fait passer une encre à base d’émail vitrifiable à travers les zones ouvertes d’un pochoir à mailles fines sur du verre plat, puis la cuisson fait fusionner l’encre avec la surface. L’encre est un émail vitrifiable — du verre finement broyé associé à un pigment à base d’oxydes métalliques — dont la fraction vitreuse fond à la cuisson et soude définitivement le motif au substrat.
Pour les panneaux, l’étape décisive est la cuisson. Comme l’explique Glass Magazine, l’encre céramique est chauffée à environ 1 100 °F (600 °C) et doit passer par la trempe thermique pour durcir — elle fusionne alors avec le verre au lieu de simplement sécher à sa surface. C’est pourquoi une sérigraphie cuite résiste aux rayures, aux produits de nettoyage et aux UV qui décapent les revêtements de surface ordinaires. Pour un panneau industriel, c’est ce qui fait la différence entre une inscription encore lisible après cinq ans dans un atelier et une inscription qui s’efface.
Vous rencontrerez les appellations verre sérigraphié, sérigraphie sur verre ou impression sérigraphique sur verre ; le nom varie, mais la polyvalence demeure, ce qui explique la présence de ce procédé sur tant de produits verriers, des motifs personnalisés sur panneaux architecturaux aux surfaces de commande tactiles. Il existe aussi une pratique artisanale, où des pochoirs de sérigraphie servent à décorer des œuvres en verre fusionné selon des méthodes différentes de celles employées pour les panneaux, mais ce guide reste consacré à l’industrie, où le motif imprimé doit être reproduit au millimètre près.
Comment fonctionne la sérigraphie à l’émail vitrifiable : le procédé en 6 étapes
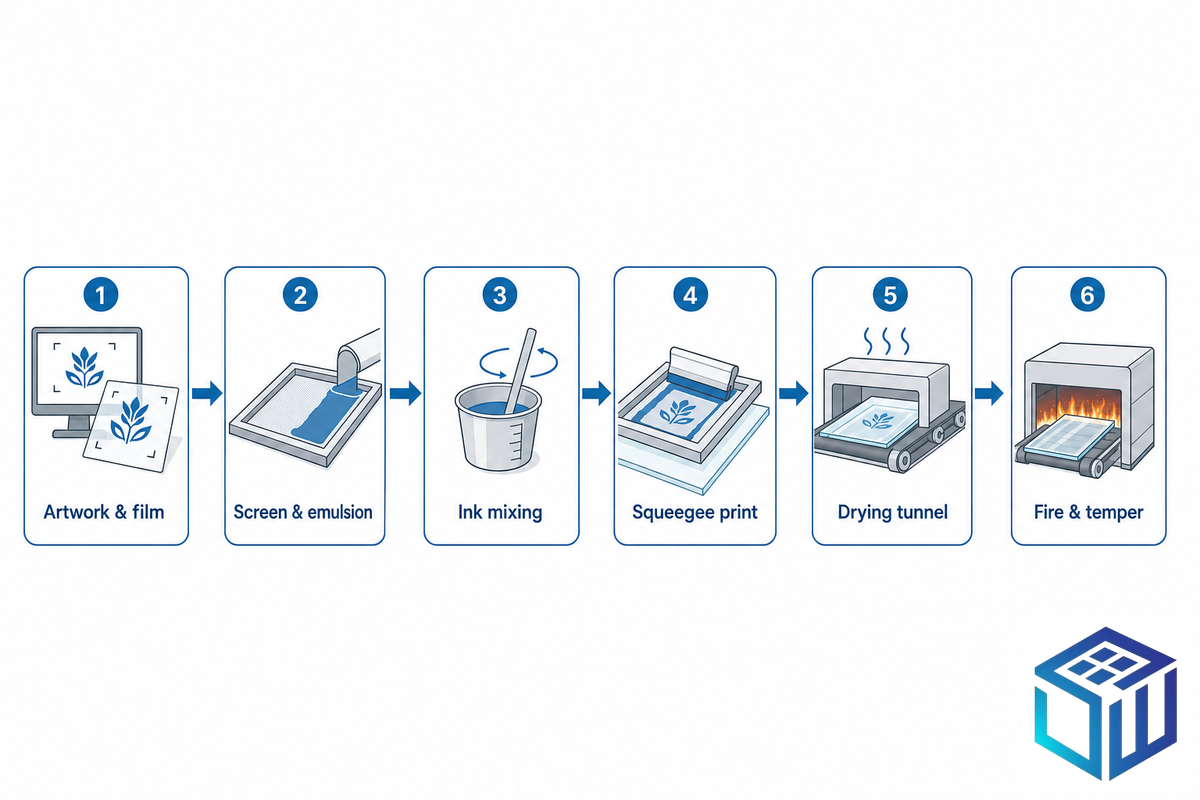
La sérigraphie à l’émail vitrifiable comprend six étapes maîtrisées, du fichier graphique à la cuisson finale qui fait fusionner l’encre pendant la trempe thermique. Les valeurs qui régissent chaque étape — température de cuisson, nombre de fils du maillage, repérage et épaisseur du film d’encre — sont résumées ci-dessous, et la qualité se joue au séchage et à la cuisson.
Caractéristiques essentielles de la sérigraphie à l’émail vitrifiable
| Température de fusion de l’encre / de cuisson | ~600–700 °C (fusion pendant la trempe thermique) |
| Tunnel de séchage (évaporation des solvants) | 150–200 °C |
| Nombre de fils du maillage | 60–400 fils/pouce (80–120 pour les aplats opaques, 200–400 pour les détails fins) |
| Repérage de l’impression | ±0,1 mm (verre de protection) / ±0,5 mm (verre architectural) |
| Épaisseur du film d’encre | 15–40 µm (contre 5–15 µm en impression numérique) |
La fabrication passe par six étapes maîtrisées, et la qualité se joue au séchage et à la cuisson :
- Préparation du motif et sortie des films — chaque couleur fait l’objet d’un film positif distinct et de son propre écran de sérigraphie ; les repères de calage sont définis.
- Fabrication de l’écran et du pochoir — le maillage est enduit d’une émulsion photosensible, exposé aux UV à travers le positif, puis lavé pour dégager les zones ouvertes du motif.
- Mélange de l’encre et contrôle de la viscosité — les pigments à base d’oxydes métalliques et la poudre de composition verrière sont mélangés, puis la viscosité est adaptée au maillage ; une encre trop épaisse bouche les mailles, une encre trop fluide déborde sous le pochoir.
- Impression — le verre est maintenu par dépression et une raclette pousse l’encre à travers le maillage ; la pression et l’angle de la raclette, ainsi que le hors-contact, déterminent le résultat.
- Séchage — un tunnel à 150-200 °C évapore les solvants ; précipiter cette étape est une cause majeure de défauts d’impression.
- Cuisson et trempe thermique — le verre entre dans le four de trempe, où la chaleur qui renforce le verre fait également fusionner le pigment avec sa surface.
📐 Note technique — choix du maillage
Le nombre de fils du maillage détermine davantage la quantité d’encre déposée que la peinture elle-même. Pour une bordure noire pleine qui bloque la lumière, choisissez un maillage de 80-120 TPI afin de déposer un film épais et opaque ; pour un contour de pictogramme de 0,15 mm ou un texte d’avertissement fin, passez à 200-400 TPI pour conserver les détails. Une règle pratique : choisissez le nombre de fils le plus faible qui permette encore de reproduire votre plus petit détail, car chaque fil supplémentaire amincit le dépôt et réduit l’opacité.
Les praticiens de la communauté de la sérigraphie décrivent sans détour la méthode durable : faire passer de la poudre sèche d’émail vitrifiable à travers l’écran, puis la cuire sur le verre. Les retours de terrain signalent aussi le hors-contact comme une source récurrente de défauts — s’il est trop faible, le maillage colle au verre et laisse un défaut collant en forme de « piqûres ».
Aucun élément du procédé de sérigraphie n’a, à lui seul, quoi que ce soit d’inhabituel : un écran à mailles fines, un pochoir dont la résine non exposée a été éliminée au lavage pour dégager le motif, et une encre étalée sur la surface du verre. Ce sont les matériaux et les équipements en amont et en aval de l’impression qui en font un procédé de production, du tunnel de séchage et du four de trempe aux opérations de transformation en ligne qui découpent la feuille de verre, façonnent ses chants et y déposent des couches. Puisque la presse dépose le motif directement sur le verre recuit et que l’émulsion n’a durci qu’aux endroits prévus, la répétabilité dépend de la stabilité de chaque étape.
Choisir la bonne encre : émail vitrifiable, encre organique ou encre polymérisable aux UV
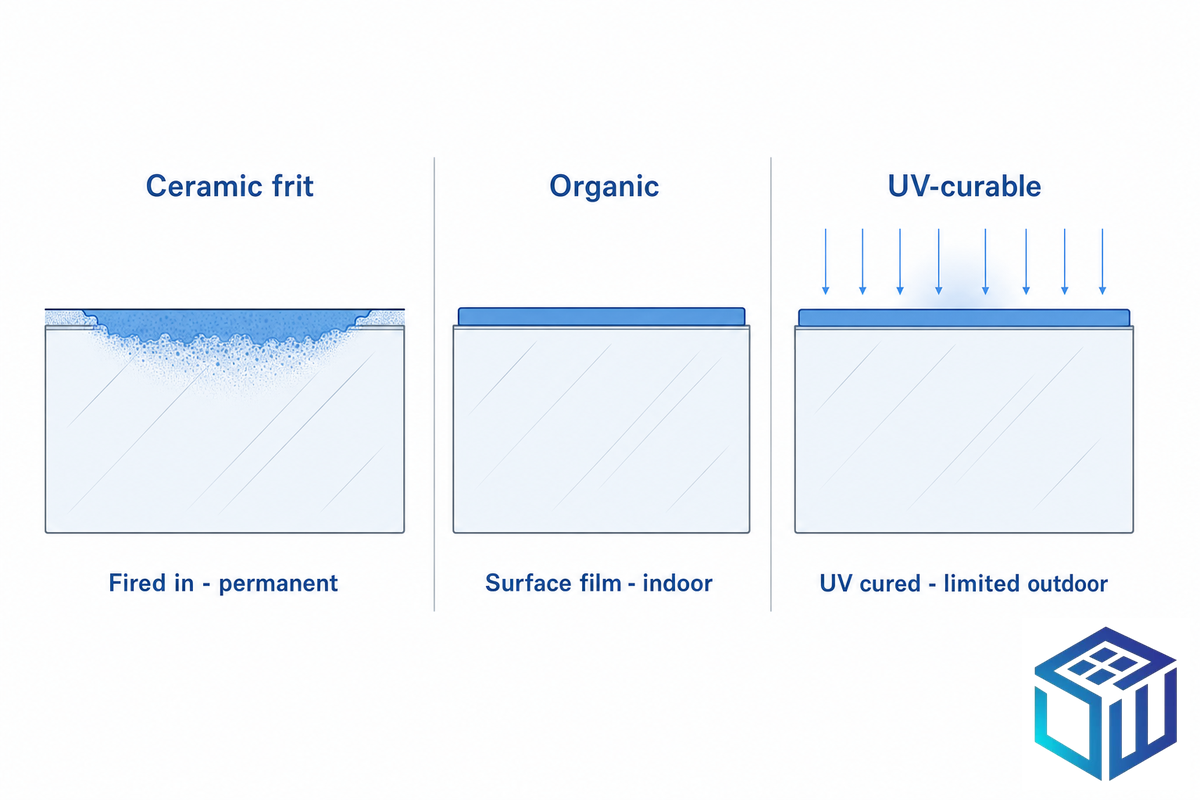
Une erreur d’achat fréquente consiste à choisir l’encre selon sa couleur et son prix plutôt que selon son environnement d’utilisation. Une encre organique qui paraît identique sur la table d’échantillons peut se décolorer et s’effacer par rayure en quelques années à l’extérieur. Pour obtenir un choix déterminé par vos critères, utilisez la matrice de sélection des encres pour panneaux selon 5 facteurs — évaluez votre panneau selon l’environnement, le substrat, l’opacité, la durabilité et la taille de la série, puis consultez l’encre recommandée.
| Facteur de sélection | Émail vitrifiable | Organique | Polymérisable aux UV |
|---|---|---|---|
| Cuisson / durcissement | 600–700 °C (fusion) | 150–200 °C (séchage) | Température ambiante (polymérisation UV) |
| Durée de vie à l’extérieur / sous UV | Durée de vie du verre | ~5–10 ans à l’extérieur ; intérieur préférable | Usage extérieur limité |
| Résistance aux rayures / aux produits chimiques | Excellente (fait partie du verre) | Faible | Modérée |
| Gamme de couleurs | Aplats intenses ; gamme limitée de rouges/jaunes | Étendue | Étendue |
| Taille de série optimale | 500+ pièces (coût de l’écran amorti) | Petites séries pour l’intérieur | Faibles volumes / sur mesure |
Plages de durabilité établies à partir de données de transformateurs du secteur et d’articles de la presse professionnelle ; plage de cuisson corroborée par les brevets et les publications sur les normes.
Les températures de cuisson de l’émail vitrifiable indiquées dans les brevets correspondent à cette plage : un brevet relatif à un émail pour l’automobile spécifie une cuisson à environ 500–705 °C, tandis que les sources professionnelles situent le ramollissement de l’émail vitrifiable à 565–815 °C. Une nuance peut poser problème lors des nouvelles commandes : l’émail vitrifiable offre une gamme de rouges/jaunes plus restreinte que l’encre organique ; la correspondance des couleurs d’avertissement et des logos doit donc être fixée par rapport à une référence colorimétrique étalon (nous maintenons ΔE ≤ 2.0) avant la première série de production, et non après.
« L’encre céramique fusionne avec le verre, sa durée de vie est donc illimitée ; mieux vaut réserver les encres organiques à l’intérieur, où les UV ne les décoloreront pas. »
Le type d’encre utilisé détermine aussi l’éclat des couleurs et la possibilité pour un panneau d’être qualifié pour le contact alimentaire, ce que l’émail vitrifiable peut permettre, contrairement aux encres organiques dans la plupart des cas. Une fois l’encre imprimée et cuite, son dépôt est permanent ; ce choix doit donc être arrêté dès la préparation du motif, plutôt qu’au stade de la finition.
Quels verres peut-on sérigraphier ? Choix du substrat et règle de l’impression avant trempe
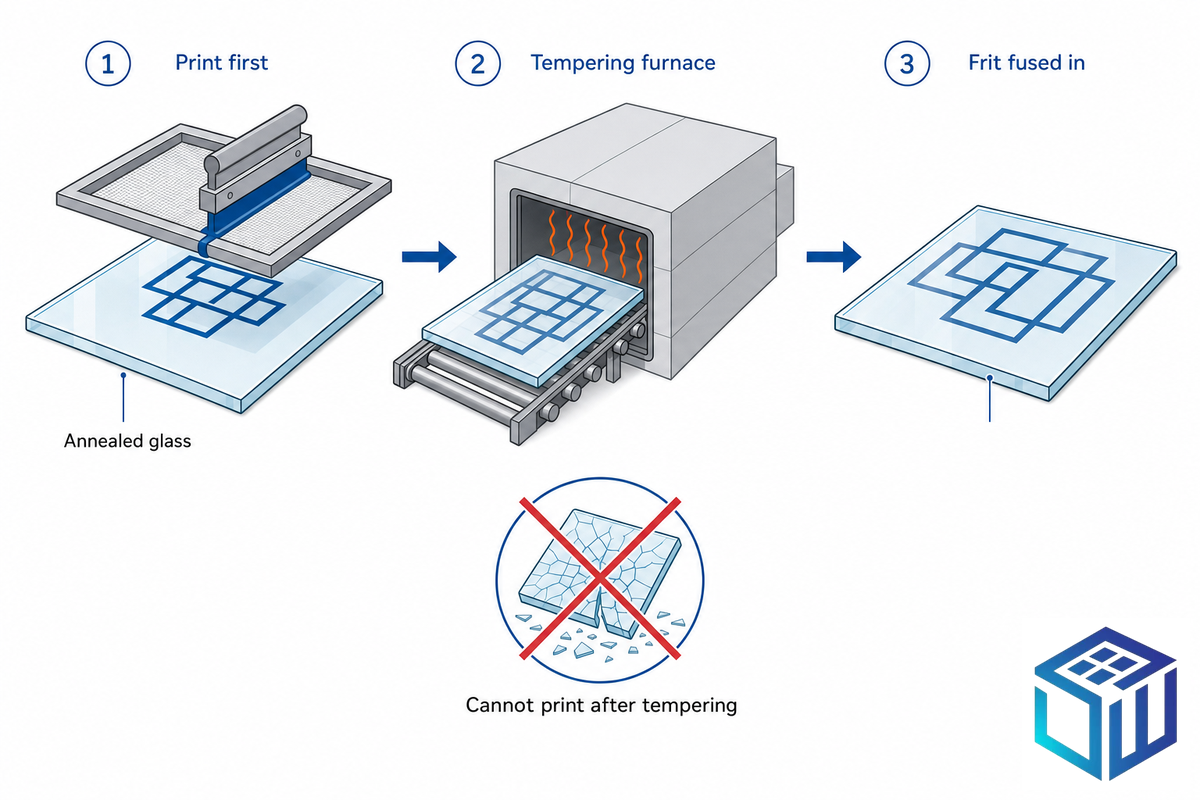
Presque tous les verres plats destinés à la transformation peuvent être sérigraphiés, mais le substrat détermine la plage d’épaisseurs et l’ordre des opérations. Pour les verres de protection minces d’IHM de moins de 1 mm, le verre renforcé chimiquement et le verre aluminosilicaté offrent la surface nécessaire pour reproduire les détails fins ; pour les panneaux plus épais d’appareils électroménagers et d’équipements, le verre sodocalcique et le verre float extra-clair prédominent.
| Type de verre | Épaisseur | Ordre des opérations d’impression | Utilisation courante du panneau |
|---|---|---|---|
| Verre float sodocalcique | 2–19 mm | Impression avant la trempe thermique | Façades d’appareils électroménagers et d’équipements |
| À faible teneur en fer (extra-clair) | 3–19 mm | Impression avant la trempe thermique | Écrans exigeant une restitution précise des couleurs |
| Verre float recuit | 2–19 mm | Imprimer, puis tremper ou laisser à l’état recuit | Panneaux d’intérieur sans fonction de sécurité |
| Trempé (trempé thermiquement) | 3–19 mm | Impression uniquement avant la trempe thermique | Panneaux de sécurité et façades |
| Renforcé chimiquement | 0,5–2 mm | Impression avant ou après le renforcement | Verre de protection mince pour IHM / écran tactile |
| Aluminosilicate | 0,5–3 mm | Impression avant le renforcement | Verre de protection robuste |
| Borosilicate (Borofloat 33) | 2–10 mm | Adapter au point de ramollissement plus élevé | Panneaux pour hautes températures / laboratoire |
| Verre pour écran (Eagle XG) | 0,3–1,1 mm | Imprimer avant | Verre de protection mince pour écran |
| Feuilleté (feuille de verre constitutive) | Assemblage de 6–40 mm | Impression sur la feuille de verre avant le feuilletage | Vitrages acoustiques / de sécurité |
⚠️ La règle d’enchaînement : imprimer, puis tremper
L’émail vitrifiable ne peut être appliqué que sur du verre recuit, avant sa trempe thermique : vous ne pouvez pas sérigraphier de l’émail vitrifiable sur une pièce de verre déjà trempée ; elle se brisera lors du réchauffage. C’est exactement ce que décrit un brevet d’émail pour sérigraphie, dans lequel l’émail est appliqué sur le verre (avant le bombage), puis cuit dans le four de trempe à 600-650 °C ; il est alors fusionné avec le verre. Ce que la plupart des guides omettent toutefois, c’est la condition : cette règle concerne l’émail vitrifiable. Pour un panneau plat destiné à un écran d’intérieur, une encre organique à basse température ou une encre UV peut être déposée par sérigraphie ou jet d’encre sur du verre déjà trempé (ce qui implique un compromis sur l’adhérence en surface par rapport à la durabilité de la céramique fusionnée).
Les types de verre couramment utilisés pour les panneaux imprimés ne se limitent pas à une simple feuille de verre plat. Une feuille de verre sérigraphié peut être intégrée à un assemblage de verre feuilleté de sécurité, scellée dans un vitrage isolant ou mise en forme pour obtenir des surfaces courbes au cours du même cycle de bombage et de trempe destiné aux combinés d’instruments automobiles. Une limite mérite d’être rappelée : l’émail vitrifiable peut subir une trempe thermique, mais pas un durcissement thermique ; un panneau durci thermiquement exclut donc l’émail cuit.
Sérigraphie pour panneaux de commande industriels et IHM
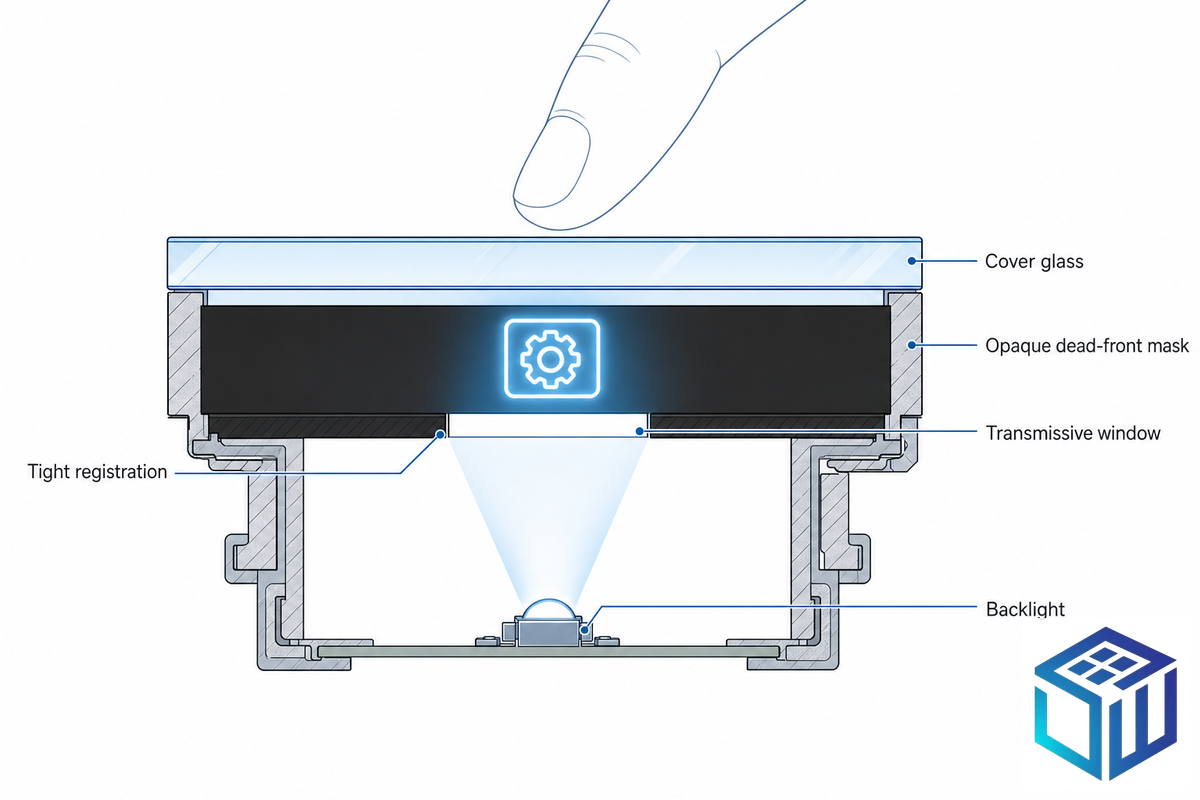
C’est là qu’intervient la sérigraphie sur verre : panneaux à écran tactile d’IHM, façades d’instruments, panneaux de commande, interfaces d’ascenseurs et écrans d’automates programmables. Mais l’exemple classique est la « façade masquée » ; un « masque » opaque dissimule les éléments de l’écran jusqu’à ce qu’ils soient éclairés à travers des ouvertures ménagées dans l’encre.
📐 La plage de paramètres de l’impression à façade masquée
Une façade masquée destinée à un écran doit respecter des paramètres stricts. La zone masquée opaque doit bloquer suffisamment la lumière ambiante pour dissimuler les pictogrammes éteints — une fiche technique de verre de protection d’IHM exige, par exemple, une transmission lumineuse ambiante inférieure à 2 % (soit environ ≥98 % d’opacité) — tandis que les fenêtres rétroéclairées doivent laisser passer assez de lumière pour être lisibles, les fiches techniques des fournisseurs indiquant souvent une transmittance d’environ 80–90 %. Le repérage doit ensuite être suffisamment précis pour que le contour imprimé coïncide avec les limites des zones tactiles capacitives, et nous tenons une tolérance de ±0,1 mm sur le verre de protection. La couche de masquage opaque est elle-même une formulation colorée d’émail vitrifiable composée de verre et de pigments à base d’oxydes métalliques, du type décrit dans les brevets.
Un autre aspect essentiel d’un panneau de commande imprimé, souvent négligé dans les guides d’impression, est que le verre n’est qu’un élément d’un « assemblage étanche » et que le panneau lui-même possède généralement un indice de protection contre les pénétrations, pour reprendre les termes de la norme IEC 60529, typiquement « IP65 ou supérieur ». Dans une application de panneau étanche, par exemple un boîtier de commande protégé par un système de joints assurant un indice IP, l’impression ne doit pas être trop proche du pourtour, car elle gênerait les joints, et elle peut devoir résister aux produits chimiques utilisés pour laver l’équipement (ou aux solvants utilisés pour éliminer l’huile/la graisse, voir plus loin). Si votre équipe conçoit un boîtier, elle devra vous indiquer le tracé des joints afin que toute impression de bord reste en dehors de la zone périphérique à laisser libre — déplacer l’impression une fois l’outillage fabriqué coûte évidemment cher.
Imaginez que vous deviez qualifier une interface homme-machine en verre trempé de 4 mm pour une utilisation en usine ; sa surface est constamment exposée à l’huile, aux solvants (lors de l’essuyage) et à des manipulations fréquentes avec des gants. Au bout de 6 mois, un film autocollant rapporté ou une sérigraphie à l’encre organique aura jauni et pourra même se délaminer. Pour un projet de ce type, où nous avons aidé un fabricant allemand à qualifier un produit pour des conditions extrêmes, nous avons réalisé une « impression » céramique multicolore et ajouté des revêtements anti-traces de doigts et anti-éblouissement ; le panneau a dépassé 500 heures d’essai au brouillard salin, ainsi que 10 000 « cycles tactiles » d’essai d’abrasion — les impressions organiques ne peuvent tout simplement pas atteindre ce niveau de résistance. « Les encres organiques », observe un spécialiste du verre pour écran, « ne sont pas intrinsèquement résistantes aux rayures » et se dégradent sous l’effet des UV, de l’humidité et de la chaleur ; employer une impression organique sur une commande extérieure (ou automobile) serait une erreur manifeste.
Sérigraphie ou impression numérique sur verre : laquelle choisir pour votre série de panneaux ?
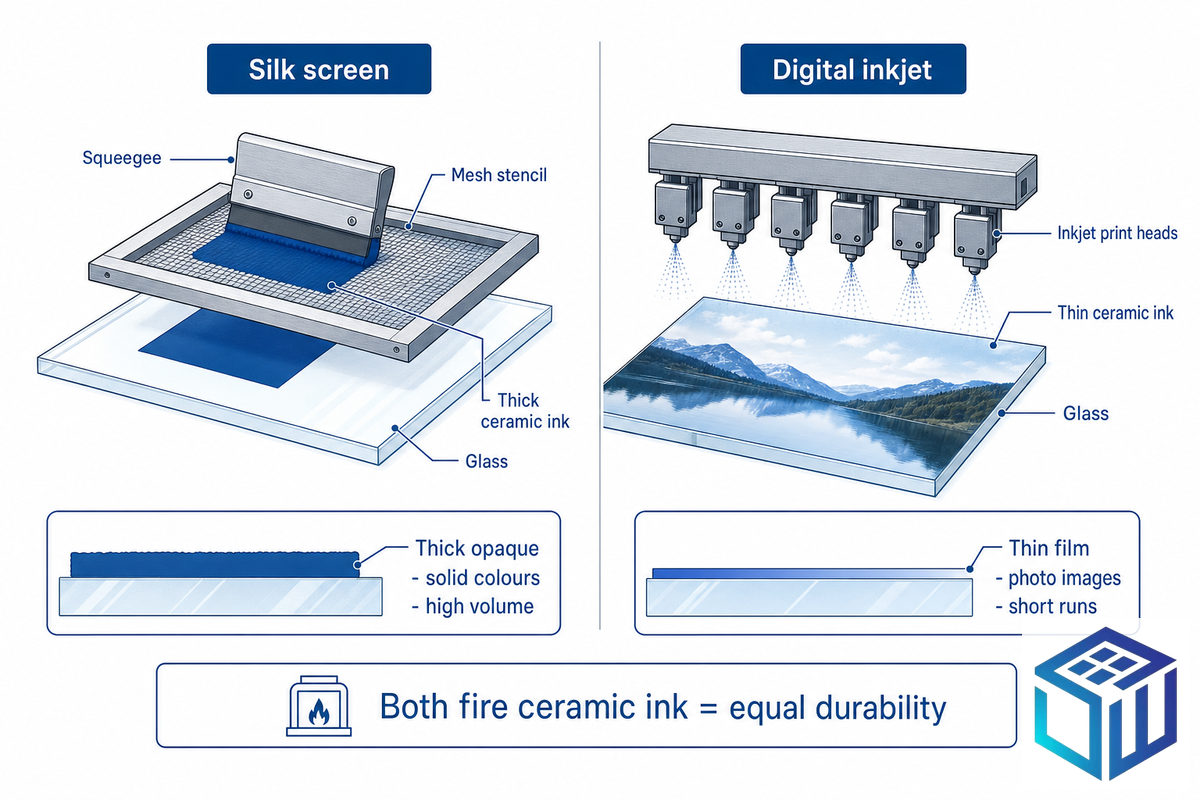
Les deux méthodes pouvant utiliser une encre céramique cuite, le choix dépend du nombre de couleurs, de la taille de la série et du type d’image, plutôt que de la durabilité. Le constat sans détour en atelier est qu’elles sont complémentaires plutôt que concurrentes : la sérigraphie est la solution économique pour une seule couleur et des motifs répétitifs, tandis que le numérique convient aux motifs personnalisés en faibles volumes. Les deux font fusionner le même émail vitrifiable (cuit à environ 500–705 °C), le choix est donc purement économique.
✔ La sérigraphie est préférable dans les cas suivants
- 1-4 couleurs en aplats (la sérigraphie se limite à environ quatre couleurs)
- Séries de 500+ pièces, permettant d’amortir le coût de l’écran
- Dépôts épais et opaques (15–40 µm) pour les masques des façades masquées
- Aplats Pantone/RAL reproductibles sur tout un lot
⚠ Le numérique est préférable dans les cas suivants
- Images photographiques, dégradés, motifs multicolores
- Petites séries / prototypes (aucun écran à fabriquer)
- Modifications fréquentes du motif (il suffit de modifier le fichier)
- Pièces uniques personnalisées pour lesquelles le coût de l’outillage prédomine
Un critère de décision utile : si votre panneau comporte une à trois couleurs en aplats et que vous commandez 500 pièces ou plus, la sérigraphie est moins chère et donne une façade masquée plus opaque. Les détails photographiques, les dégradés ou les séries de moins de 100 pièces orientent vers le numérique. Et puisque la reproductibilité des couleurs d’avertissement compte pour les panneaux de remplacement des années plus tard, fixez votre référence colorimétrique quelle que soit la méthode.
Associer les revêtements anti-éblouissement (AG), antireflet (AR) et anti-traces de doigts (AF) à l’impression
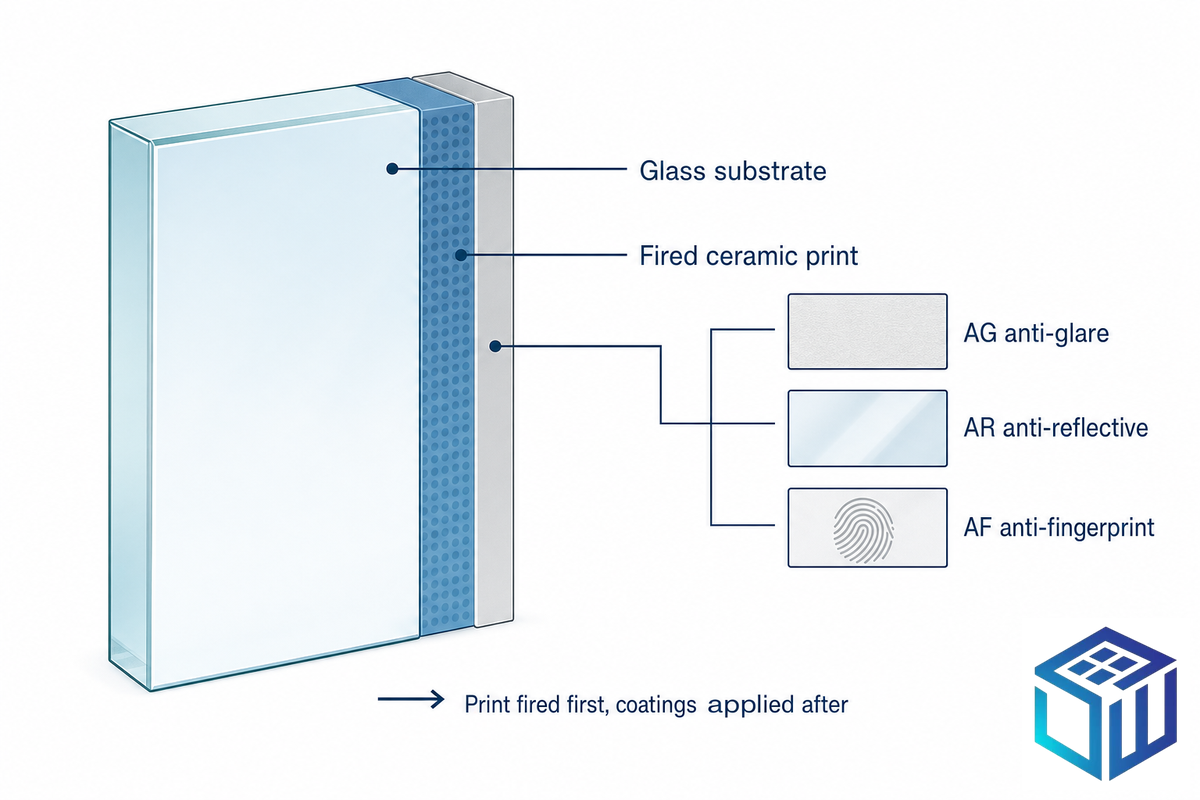
Les panneaux industriels se contentent rarement d’une surface imprimée sans traitement. Le traitement anti-éblouissement (AG) réduit la réflexion sous l’éclairage plafonnier de l’usine pour que l’opérateur puisse lire l’écran ; le traitement antireflet (AR) augmente la transmission lumineuse des écrans rétroéclairés ; le traitement anti-traces de doigts (AF) garde la surface tactile propre. Mais l’impression et les revêtements se disputent la même surface, l’ordre des opérations est donc important.
Chaque traitement possède aussi sa propre cible mesurable. Une attaque de surface anti-éblouissement se spécifie par la brillance et le voile — dans notre procédé, cela correspond à une brillance de 5010 ou 7010, à un voile compris dans la plage 4,7–11 et à une rugosité de surface proche de Ra 0,12–0,15 µm — et réduit légèrement la netteté des contours tout en diminuant fortement la réflexion spéculaire sous l’éclairage plafonnier. Un revêtement antireflet déposé sous vide porte la transmission lumineuse au-dessus de 94 % avec un traitement sur une face (plus de 98 % sur les deux faces), un point particulièrement important pour une façade masquée rétroéclairée, où chaque pour cent de lumière parvient à l’opérateur. Un nanorevêtement anti-traces de doigts maintient un angle de contact avec l’eau proche de 105°, ce qui permet d’éliminer les huiles et les traces par essuyage sur un panneau manipulé quotidiennement, au lieu de les étaler sur les pictogrammes.
📐 Note technique — ordre d’application des revêtements et de l’impression
Puisque l’émail vitrifiable est cuit pendant la trempe thermique, l’impression est déposée en premier et l’étape à haute température la fixe ; les traitements de surface qui ne résistent pas au four de trempe sont appliqués ensuite, dans un ordre déterminé par la couche qui doit être directement en contact avec le verre. Des brevets montrent qu’un émail cuit et un revêtement fonctionnel (par exemple réfléchissant les infrarouges) peuvent coexister sur un substrat trempé. En pratique : transmettez dès le départ à votre transformateur l’ensemble des couches et traitements prévus — impression, anti-éblouissement/antireflet/anti-traces de doigts, éventuelle couche conductrice — afin qu’il puisse ordonner les opérations et éviter des reprises de masquage qui ajoutent plusieurs jours au délai de réalisation de l’échantillon.
Durabilité, adhérence et normes de contrôle qualité du verre sérigraphié pour panneaux
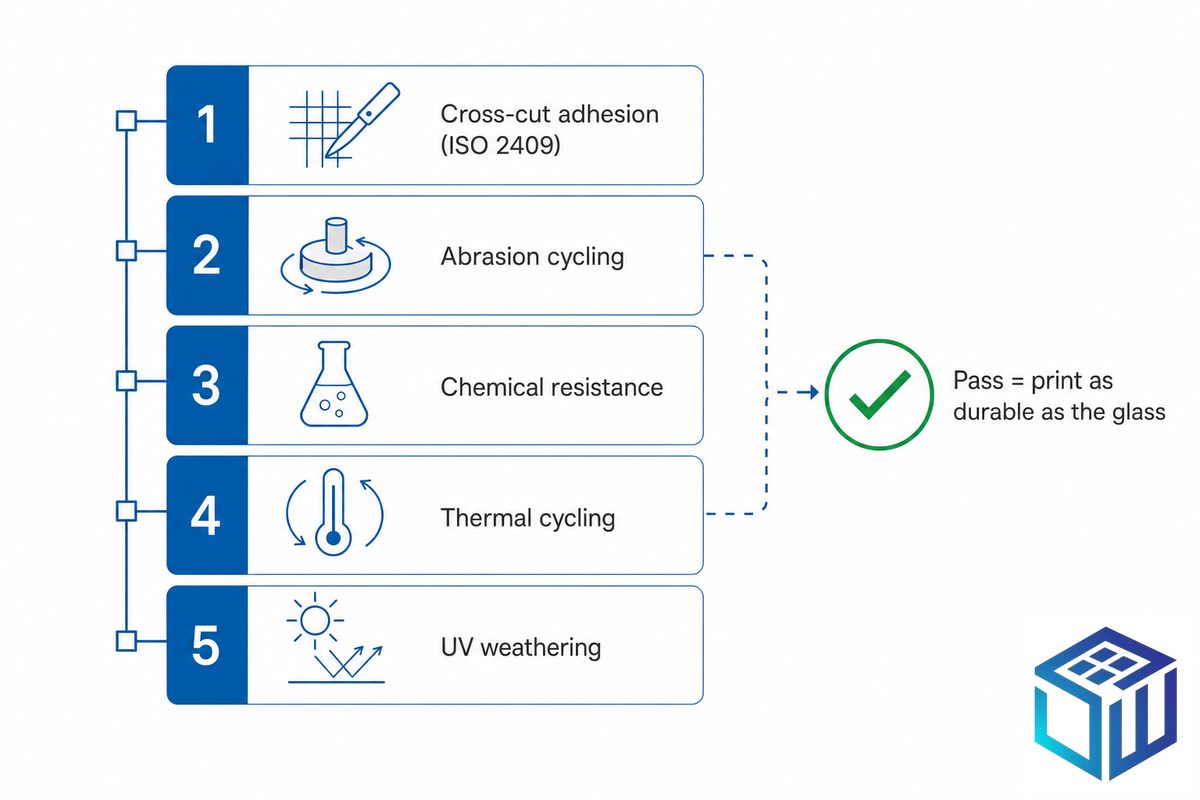
« Durable » est le mot que tous les fournisseurs emploient, mais que peu étayent par un essai. Pour un panneau industriel, qualifiez l’impression à l’aide d’une batterie d’essais mesurables — le protocole de qualification de la durabilité des panneaux industriels : adhérence, abrasion, résistance chimique, cycles thermiques et vieillissement aux UV.
| Essai | Référence | Critère d’acceptation |
|---|---|---|
| Adhérence par quadrillage | ISO 2409 (référence principale pour le verre) | Aucun décollement au niveau du quadrillage |
| Adhérence au ruban adhésif (moins discriminante) | ASTM D3359 (conçue à l’origine pour les supports métalliques) | Classe 4B–5B |
| Abrasion | Essai cyclique | Aucune perte de lisibilité après 10 000 cycles |
| Cycles thermiques | −40 à +85 °C | Aucune fissuration / variation de couleur |
| Vieillissement aux UV | Accéléré, 1 000+ h | Aucune décoloration (émail céramique) / décoloration quantifiée pour les encres organiques |
Un mot sur l’essai d’adhérence. La méthode par quadrillage convient, mais le choix de la référence compte : la norme ISO 2409 couvre explicitement les substrats non métalliques, ce qui la rend plus adaptée à l’émail cuit sur verre. La norme ASTM D3359 a été élaborée pour des revêtements ductiles sur des substrats métalliques et ne permet pas de distinguer les niveaux d’adhérence les plus élevés ; ainsi, même si les fabricants de panneaux annoncent souvent un classement 4B/5B selon D3359, considérez-le comme un contrôle moins discriminant que celui de la norme ISO 2409. Le substrat sur lequel repose l’impression fait lui aussi l’objet de spécifications publiées : le verre entièrement trempé présente une contrainte de compression en surface supérieure à 69 MPa et se fragmente en environ 40+ morceaux dans une zone de 50×50 mm selon les normes ASTM C1048 / EN 12150. L’enseignement le plus utile du terrain concerne le moment où les défauts se révèlent : une impression insuffisamment durcie peut réussir le contrôle à réception et ne se dégrader que plus tard sous l’effet des contraintes, de la chaleur ou des manipulations — effectuez donc la qualification sur le verre réellement utilisé en production, et pas seulement sur l’échantillon.
Facteurs de coût, quantité minimale de commande et délai de fabrication du verre imprimé sur mesure
Le prix des panneaux imprimés dépend de quatre facteurs : le type de verre, l’encre, le motif (couleurs et taux de couverture) et le volume de la série. Les chiffres publics sont des données de places de marché de niveau L4 et doivent être considérés comme des indications, et non comme des devis : en 2026, le verre trempé de base coûte environ 18-30 USD par pied carré, et les places de marché B2B proposent du verre trempé sérigraphié à l’émail vitrifiable à partir d’environ 24.50 USD par mètre carré pour des volumes destinés à l’exportation. L’opération de sérigraphie ajoute généralement quelques dollars par pied carré au prix du verre float brut. Les commandes qui doivent également satisfaire aux essais d’adhérence par quadrillage (ISO 2409) et à la qualification de résistance à l’abrasion entraînent des frais de contrôle supplémentaires, en plus du coût du verre de base.
📐 Exemple chiffré — comment se répartit le coût
Prenons l’exemple d’une IHM à affichage masqué en 2 couleurs, sur du verre renforcé chimiquement de 0,7 mm, pour une série de 1 000 pièces. Avec 2 couleurs, il faut 2 écrans de sérigraphie distincts et 2 passages supplémentaires d’impression et de séchage, ce qui porte le coût de la main-d’œuvre d’impression et des écrans à près du double de celui d’une simple bordure en 1 couleur. Le coût des écrans étant de toute façon propre à chaque motif, passer de 100 pièces à 1000 pièces divise le coût de l’outillage par pièce par 10, ce qui explique pourquoi la sérigraphie passe de la solution « la plus chère » à « la moins chère » aux volumes habituels des projets industriels.
Paramètres de commande habituels
- Quantité minimale de commande : ~100 pièces pour une sérigraphie sur mesure, ~500 pièces pour optimiser le prix.
- Délai de fabrication des échantillons : 5–10 jours ouvrés (fabrication des écrans de sérigraphie comprise)
- Délai de fabrication : 15-25 jours ouvrés (selon les dimensions et la technologie de revêtement)
- Jusqu’à 6 couleurs, chacune nécessitant un écran de sérigraphie distinct et un passage avec repérage.
Au-delà des panneaux : émail vitrifiable pour l’architecture, verre d’allège et verre anticollision pour les oiseaux
La même composition d’émail vitrifiable est utilisée en architecture. Les applications architecturales comprennent l’émail opaque sur le verre d’allège pour masquer les dalles de plancher et la structure, ainsi que les motifs émaillés en dégradé pour réduire les apports de chaleur solaire. Les motifs émaillés à points ou à lignes rendent, quant à eux, le verre de façade très visible pour les oiseaux alors qu’il leur serait autrement invisible — une utilisation désormais reconnue comme conforme dans la base de données réglementaires tenue par la Yale Bird-Friendly Building Initiative. Pour les applications architecturales comme pour celles destinées à protéger les oiseaux, le verre servant de substrat doit être de qualité adaptée aux panneaux ; ces applications relèvent toutefois de normes distinctes — certaines, comme 16 CFR 1201 et ANSI Z97.1, concernent les vitrages de sécurité, tandis que d’autres portent sur la protection des oiseaux ou les caractéristiques décoratives. Pour l’acheteur de panneaux industriels, un point essentiel est que la demande du marché est désormais suffisante pour quantifier le verre émaillé anticollision pour les oiseaux comme une catégorie distincte, examinée ci-dessous.
Ce qui change en 2026 : IHM à affichage masqué, obligations de protection des oiseaux et passage au numérique
Deux forces redéfinissent les applications dans lesquelles le verre à émail vitrifiable cuit est prescrit, et aucune ne relève d’une statistique sur la taille du marché. La première est réglementaire : des règles de construction obligatoires imposent déjà du verre traité ou émaillé — le Green Standard de Toronto, qui existe depuis une décennie, la loi locale 15 de New York de 2020 et les règles de San Francisco de 2011. Le projet de loi Bird-Safe Buildings Act (H.R.3268) de 2025, récemment déposé et dont l’examen a pour l’instant été confié à une sous-commission, s’inscrit dans cette tendance.
Une base de données réglementaires de Yale recense les exigences régionales qui reconnaissent les façades émaillées comme conformes, et ces textes citent expressément l’émail cuit, fusionné de façon permanente, parmi les matériaux admissibles — ce qui maintient la demande de verre de façade sérigraphié à la hausse en 2026.
La seconde force est une évolution des procédés : les fabricants passent de la sérigraphie analogique à l’impression numérique à jet d’encre céramique, et les fournisseurs d’équipements présentent ouvertement le numérique comme une « alternative à la sérigraphie analogique ». Pour l’acheteur de panneaux, seul le mode de dépôt change, pas la composition chimique — les deux procédés cuisent toujours le même émail vitrifiable, de sorte que les arguments en faveur de la durabilité à vie de l’émail céramique cuit sur les panneaux industriels restent inchangés. Pour un projet de fabrication en 2026, la marche à suivre est concrète : fixez dès maintenant votre référence colorimétrique, qualifiez l’impression selon le protocole de durabilité présenté ci-dessus et choisissez la sérigraphie ou le numérique selon le nombre de couleurs et le volume de la série, plutôt que selon la nouveauté du procédé. La demande de cockpits intelligents et d’IHM stimule l’ensemble de ces évolutions, mais la décision technique reste la même.
Questions fréquentes
Quelle encre utilise-t-on pour la sérigraphie sur verre des panneaux industriels ?
Voir la réponse
La méthode courante dans l’industrie utilise une encre à base d’émail vitrifiable (également appelé émail céramique) — du verre finement broyé et des pigments d’oxydes métalliques — cuite à environ 600-700 °C pendant la trempe thermique du verre, afin que l’encre fusionne avec la surface du verre et résiste de façon permanente aux UV, aux produits chimiques de nettoyage et à l’abrasion. Des encres organiques à basse température et des encres durcissables aux UV sont disponibles pour les applications intérieures ou les petites séries qui ne sont pas destinées à l’extérieur et sont moins soumises à un usage intensif, mais elles ne sont pas idéales en cas d’exposition aux intempéries, aux solvants ou à des sollicitations importantes.
Peut-on sérigraphier du verre trempé ?
Voir la réponse
Pas avec de l’émail vitrifiable, ni après la trempe. L’émail vitrifiable doit être imprimé sur du verre recuit, puis cuit pendant la trempe thermique du verre, car réchauffer du verre déjà trempé pour fusionner l’encre le ferait éclater — la cuisson de l’impression et la trempe ont lieu ensemble. Les encres organiques à basse température ou les encres UV font exception : elles peuvent être appliquées sur du verre déjà trempé pour des panneaux intérieurs, mais la permanence obtenue par fusion laisse alors place à une simple adhérence en surface, plus sensible à l’usure.
Quelle est la durabilité du verre sérigraphié sur un panneau de commande ?
Voir la réponse
Après cuisson, une impression à l’émail vitrifiable est pratiquement aussi durable que le verre lui-même — elle ne se décolle pas, ne se décolore pas et ne s’efface pas au lavage. Elle est qualifiée par des essais d’adhérence par quadrillage (ISO 2409), d’abrasion cyclique, de cycles thermiques (−40 à +85 °C), de résistance chimique et de vieillissement aux UV pendant 1 000+ heures ; les panneaux dotés de couches anti-éblouissement et anti-traces de doigts réussissent souvent un essai au brouillard salin de 500 heures et un essai d’abrasion de 10 000 cycles.
Quelle est la différence entre la sérigraphie et l’impression numérique sur verre ?
Voir la réponse
La sérigraphie fait passer l’encre à travers un pochoir pour obtenir des aplats épais et opaques, et offre le coût le plus bas pour les grandes séries ; l’impression numérique à jet d’encre dépose un film plus fin pour les images photographiques et les petites séries, sans écran de sérigraphie. Les deux procédés permettent de cuire l’encre céramique pour obtenir la même durabilité.
Peut-on associer la sérigraphie à un revêtement anti-éblouissement (AG) ?
Voir la réponse
Oui. Les panneaux d’IHM industriels associent souvent une sérigraphie à affichage masqué à des revêtements anti-éblouissement (AG), antireflet ou anti-traces de doigts (AF). L’impression est d’abord cuite pendant la trempe thermique ; les revêtements sont ensuite appliqués dans un ordre défini par le fabricant, alors communiquez dès le départ l’ensemble des traitements prévus pour éviter de devoir reprendre les masques.
Combien coûte le verre sérigraphié sur mesure pour panneaux ?
Voir la réponse
Le coût dépend de quatre facteurs : le type et l’épaisseur du verre, le type d’encre (l’émail vitrifiable étant l’option haut de gamme durable), la complexité du motif et le volume de la série. À titre indicatif, le verre trempé de base coûte environ 18-30 USD par pied carré, et la sérigraphie ajoute quelques dollars par pied carré. Chaque couleur nécessitant son propre écran de sérigraphie, les motifs multicolores coûtent plus cher pour les petites quantités, mais le coût des écrans s’amortit à moindre coût par pièce sur les grandes séries. Envoyez votre fichier graphique, le nombre de couleurs, le substrat et la quantité pour obtenir un devis.
Qu’est-ce que l’impression à affichage masqué sur verre ?
Voir la réponse
L’impression à affichage masqué recouvre un panneau de verre d’une couche céramique opaque, de sorte que les icônes et les indicateurs restent invisibles jusqu’à ce qu’un rétroéclairage les éclaire à travers des zones laissant passer la lumière. La zone masquée est imprimée avec une opacité élevée (souvent >98 %) et le repérage est maintenu à environ ±0,1 mm pour aligner les bordures avec le rétroéclairage.
À propos de cette analyse
Ce guide s’appuie sur les températures de cuisson, les tolérances de repérage et les seuils de qualification de la durabilité que nous appliquons sur notre ligne interne de sérigraphie sur verre chez SW Glass, recoupés avec les normes publiées et la littérature brevets. Lorsqu’un chiffre provient de l’industrie ou d’une place de marché plutôt que d’une norme vérifiée, nous le présentons à titre indicatif. Relu par l’équipe technique de SW Glass.
Références et sources
- ISO 2409:2020, Peintures et vernis : essai de quadrillage — International Organization for Standardization
- Verre de sécurité trempé thermiquement : résistance à la flexion et fragmentation (ASTM C1048) — Glass on Web
- Émaux vitrifiables pour la décoration du verre et de la céramique — Ceramic Industry
- Liste de contrôle pour l’impression sur verre — Glass Magazine (National Glass Association)
- Applications idéales des émaux vitrifiables et des revêtements en silicone — Glass Magazine
- WO2020256887A1, Fritte de verre colorée/émail : cuisson à 500–705 °C — Google Patents
- DE19605617A1, Fritte de verre noire sans plomb ni cadmium, cuite avant le bombage — Google Patents
- H.R.3268, projet de loi fédérale sur les bâtiments protégeant les oiseaux de 2025 (déposé) — U.S. Congress
- Base de données des politiques de construction favorables aux oiseaux aux États-Unis — Yale Bird-Friendly Building Initiative
Articles connexes
- Sérigraphie sur verre : capacités et spécifications de SW Glass
- Verre de protection sur mesure : guide des matériaux, des spécifications et de la fabrication
- Verre renforcé chimiquement pour panneaux de protection minces d’IHM
- Traitements de surface anti-éblouissement (AG), antireflet et anti-traces de doigts (AF) pour écrans industriels
- Solutions en verre pour IHM industrielles et d’automatisation