Contacte con Saiweiglass



Actualizado en junio de 2026 • Revisado por el equipo técnico de SW Glass
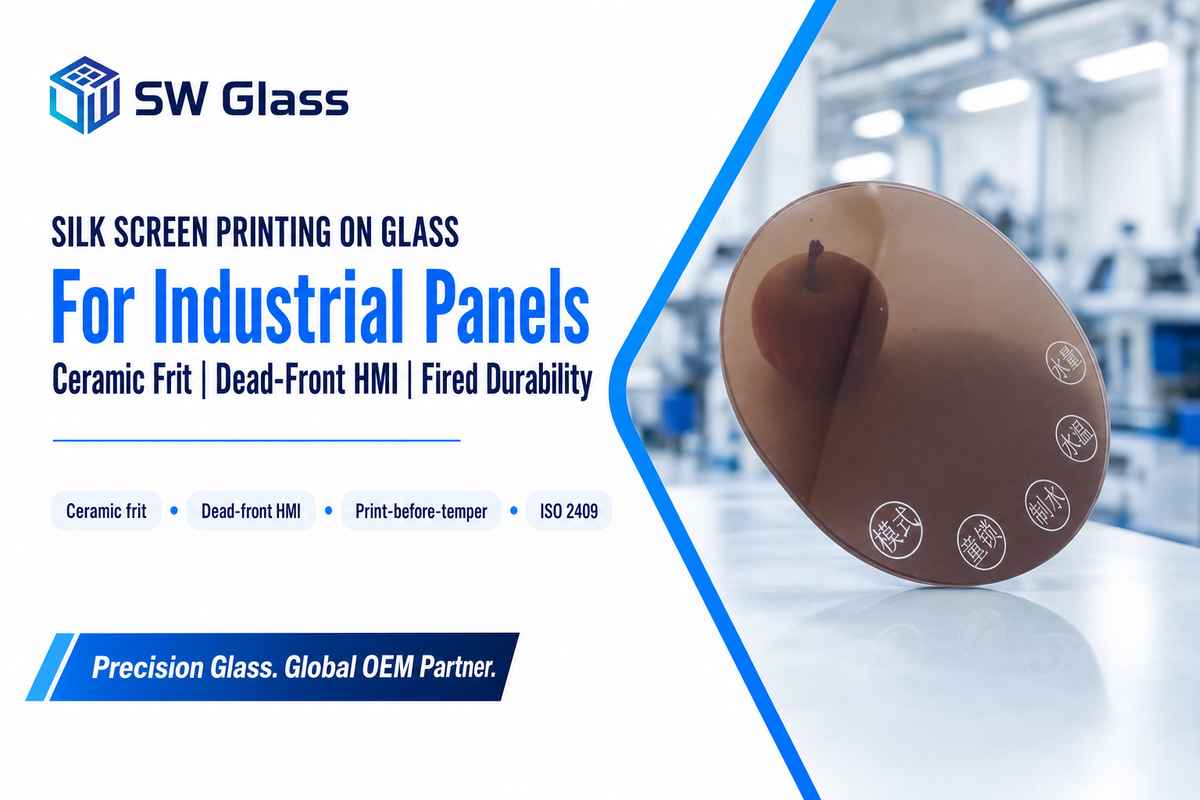
La serigrafía sobre vidrio para paneles industriales permite incorporar biseles, iconos, marcas de escala y bordes opacos al vidrio de cubierta de HMI, los frontales de instrumentos y las placas de los paneles de control que se utilizan a diario. A diferencia de una etiqueta impresa, una serigrafía cerámica cocida pasa a formar parte de la superficie del vidrio, por lo que resiste durante años la neblina de aceite, la limpieza con disolventes y la abrasión que eliminarían una pegatina en cuestión de semanas. Esta guía está dirigida al ingeniero o comprador que debe especificar correctamente el panel a la primera.
En un párrafo: la serigrafía sobre vidrio hace pasar una tinta de frita cerámica a través de una plantilla de malla fina para depositarla sobre vidrio recocido y, a continuación, la vitrifica durante el templado a unos 600-700 °C, de modo que la impresión queda unida molecularmente y es prácticamente permanente. Para paneles industriales, la frita cerámica es la opción más duradera frente a las tintas orgánicas o de curado UV, el diseño debe imprimirse antes del templado y la impresión debe superar ensayos de adherencia, abrasión, ciclos térmicos y envejecimiento por UV.
Puntos clave (primero los más sorprendentes)
- Una impresión que supera la inspección de entrada puede fallar después del montaje: un curado incorrecto se manifiesta con el calor, la tensión mecánica y la manipulación, no en la muestra.
- «No se puede imprimir después del templado» solo es cierto para la frita cerámica; las tintas orgánicas de baja temperatura y las tintas UV pueden imprimirse sobre vidrio ya templado para paneles interiores.
- La frita cerámica cocida dura toda la vida útil del vidrio; la tinta orgánica suele reservarse para interiores porque pierde color bajo la radiación UV.
- La serigrafía y la impresión digital no son opciones excluyentes: muchos transformadores emplean ambas y eligen una u otra según el trabajo.
¿Qué es la serigrafía sobre vidrio?
La serigrafía sobre vidrio es un proceso de impresión industrial: una rasqueta hace pasar una tinta de frita cerámica por las zonas abiertas de una plantilla de malla fina para depositarla sobre vidrio plano y, después, se cuece para que la tinta se funda con la superficie. La tinta es un esmalte vítreo —vidrio finamente molido más pigmentos de óxidos metálicos—, por lo que la cocción funde ese componente vítreo y fija permanentemente el gráfico al sustrato.
En los paneles, lo decisivo es la cocción. Como documenta Glass Magazine, la tinta cerámica se calienta hasta unos 1.100 °F (600 °C) y debe templarse para que se cure; en ese momento queda vitrificada sobre el vidrio, no simplemente seca. Por eso, una serigrafía cocida resiste los arañazos, los productos químicos de limpieza y la radiación UV que eliminan las capas superficiales convencionales. En un panel industrial, esta es la diferencia entre una inscripción que sigue siendo legible después de cinco años en una fábrica y otra que se desgasta.
Este método puede aparecer denominado vidrio serigrafiado, serigrafía sobre vidrio o impresión serigráfica en vidrio; el nombre varía, pero su versatilidad permanece, de ahí que se emplee en tantos productos de vidrio, desde diseños a medida en paneles arquitectónicos hasta superficies de control táctiles. También existe una vertiente artesanal en la que las plantillas serigráficas decoran obras de vidrio fusionado y el procedimiento difiere del utilizado en paneles, pero esta guía se centra en el ámbito industrial, donde el diseño deseado debe quedar reproducido en el panel impreso con precisión milimétrica.
Cómo funciona la serigrafía con frita cerámica: proceso de 6 pasos
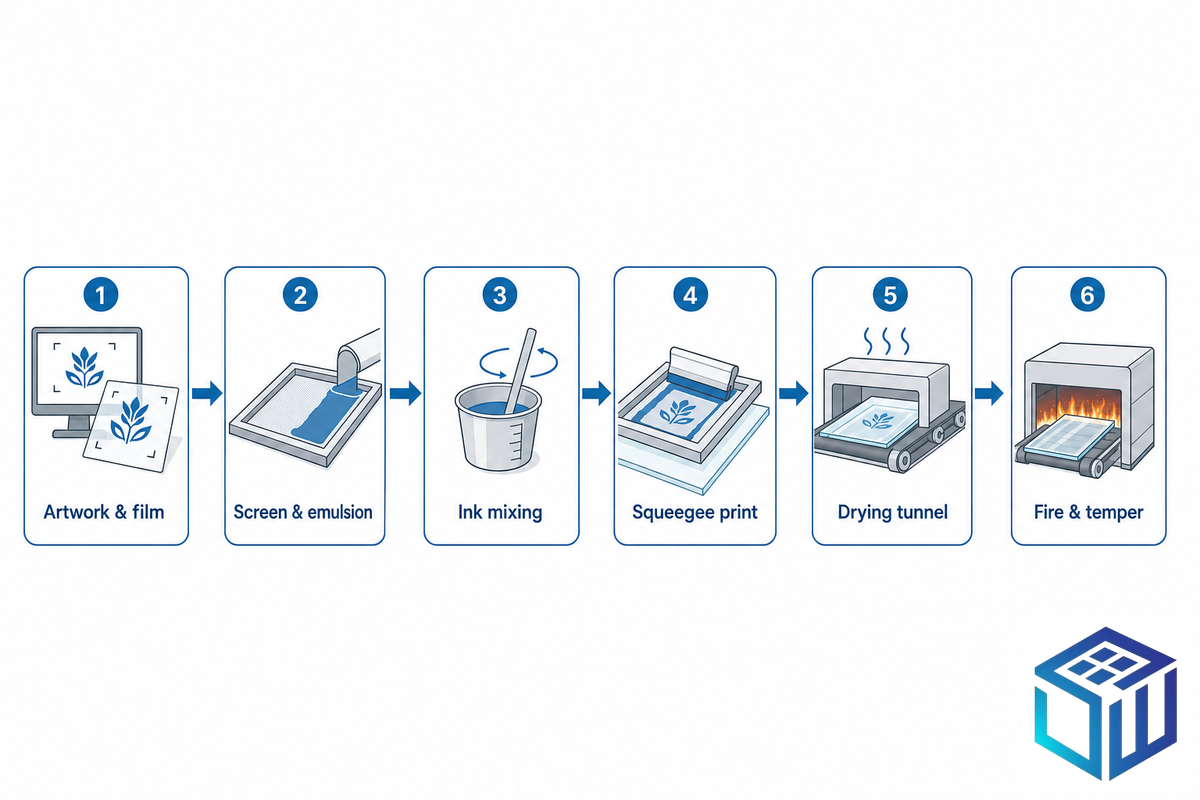
La serigrafía con frita cerámica consta de seis etapas controladas, desde la preparación del diseño hasta la cocción final que vitrifica la tinta durante el templado. A continuación se resumen los valores que rigen cada etapa —temperatura de cocción, número de hilos de la malla, registro y espesor de la película de tinta—; la calidad se gana o se pierde durante el secado y la cocción.
Especificaciones rápidas de la serigrafía con frita cerámica
| Temperatura de vitrificación o cocción de la tinta | ~600–700 °C (vitrificada durante el templado) |
| Túnel de secado (evaporación del disolvente) | 150–200 °C |
| Número de hilos de la malla | 60–400 hilos/pulgada (80–120 para zonas opacas, 200–400 para detalles finos) |
| Registro de impresión | ±0,1 mm (vidrio de cubierta) / ±0,5 mm (vidrio arquitectónico) |
| Espesor de la película de tinta | 15–40 µm (frente a 5–15 µm en impresión digital) |
El trabajo pasa por seis etapas controladas, y la calidad se gana o se pierde durante el secado y la cocción:
- Diseño y producción de fotolitos: cada color se convierte en un fotolito positivo independiente y requiere su propia pantalla; se establecen las marcas de registro.
- Preparación de la pantalla y la plantilla: la malla se recubre con una emulsión fotosensible, se expone a radiación UV a través del positivo y se lava para dejar abierta la imagen.
- Mezcla de la tinta y control de la viscosidad: el pigmento de óxidos metálicos se mezcla con polvo de vidrio y se ajusta a la malla; si la mezcla es demasiado espesa, obstruye la malla, y si es demasiado fluida, se filtra bajo la plantilla.
- Impresión: el vidrio se sujeta por vacío y una rasqueta hace pasar la tinta a través de la malla; la presión y el ángulo de la rasqueta, junto con la separación de contacto, determinan el resultado.
- Secado: un túnel a 150-200 °C evapora el disolvente; acelerar esta etapa es una de las principales causas de defectos de impresión.
- Cocción y templado: el vidrio entra en el horno de templado, donde el mismo calor que lo endurece vitrifica el pigmento sobre la superficie.
📐 Nota de ingeniería — selección de la malla
El número de hilos de la malla determina el depósito de tinta más que la propia pintura. Para obtener un borde negro uniforme, opaco y bloqueador de luz, conviene utilizar una malla de 80-120 TPI que deposite una película gruesa y opaca; para el contorno de un icono de 0,15 mm o un texto de advertencia fino, se emplean 200-400 TPI para conservar el detalle. Una regla práctica: elija el menor número de hilos que permita reproducir el elemento más pequeño, porque cada hilo adicional reduce el espesor del depósito y la opacidad.
Los profesionales de la comunidad de serigrafía describen el método duradero sin rodeos: hacer pasar polvo seco de frita cerámica por la pantalla y cocerlo sobre el vidrio. Los informes de campo también señalan la separación de contacto como un punto de fallo recurrente: si es demasiado pequeña, la malla se pega al vidrio y deja un defecto adherente con «picaduras».
Ningún componente del proceso de serigrafía resulta excepcional por sí solo: una pantalla de malla fina, una plantilla cuya resina no expuesta se ha eliminado con el lavado para dejar la imagen y tinta extendida sobre la superficie del vidrio. Lo que lo convierte en una capacidad productiva son los materiales y equipos que rodean la impresión, desde el túnel de secado y el horno de templado hasta las etapas de transformación en línea que cortan, trabajan los cantos y aplican capas a la hoja. Como la máquina deposita el diseño directamente sobre vidrio recocido y la emulsión solo se ha endurecido donde corresponde, la repetibilidad depende de mantener estable cada etapa.
Cómo elegir la tinta adecuada: frita cerámica frente a tinta orgánica y de curado UV
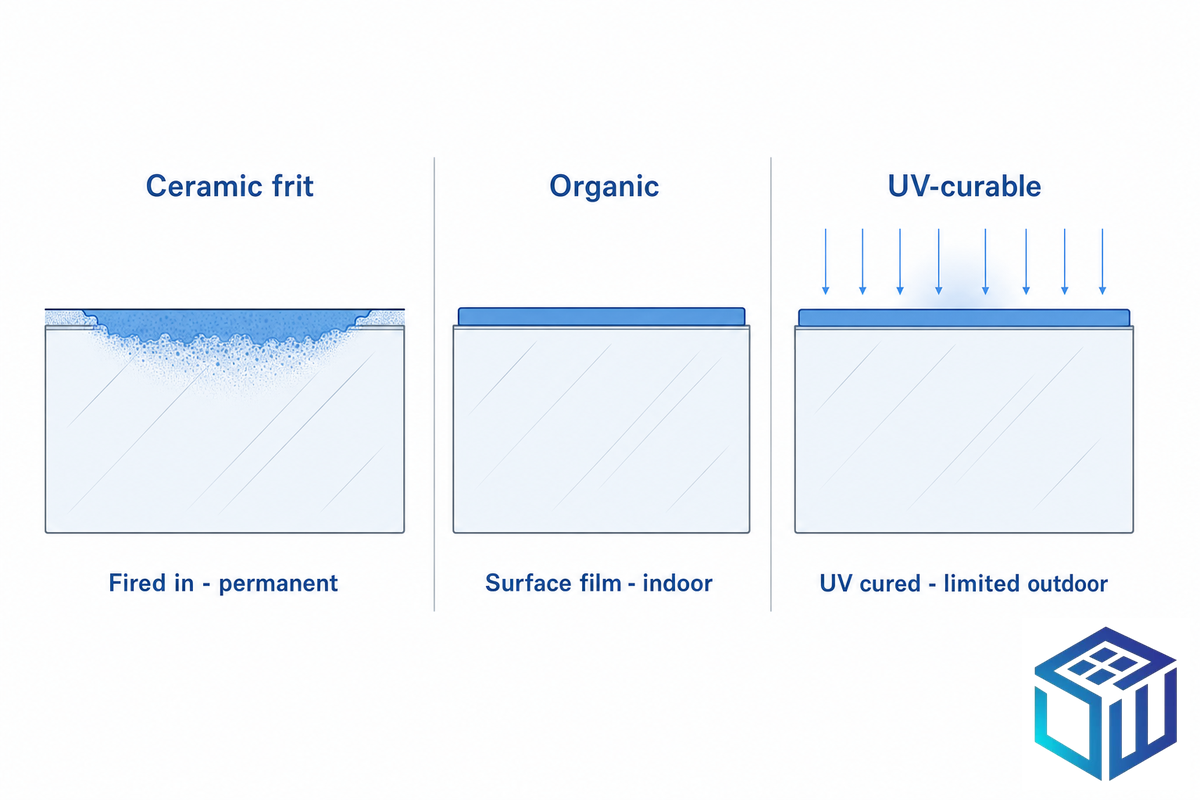
Un error habitual de compra consiste en elegir la tinta por el color y el precio, en vez de por el entorno de uso. Una tinta orgánica que parece idéntica en el banco de muestras puede perder color y desprenderse por los arañazos tras un par de años en el exterior. Para decidir de forma objetiva, utilice la matriz de selección de tinta para paneles basada en 5 factores: valore el panel según el entorno, el sustrato, la opacidad, la durabilidad y el volumen de la serie y, después, consulte la tinta recomendada.
| Factor de selección | Frita cerámica | Orgánica | De curado UV |
|---|---|---|---|
| Cocción / curado | 600–700 °C (vitrificada) | 150–200 °C (secada) | Temperatura ambiente (curado UV) |
| Vida útil en exteriores / bajo radiación UV | Vida útil del vidrio | ~5–10 años en exteriores; preferible para interiores | Uso exterior limitado |
| Resistencia a arañazos / productos químicos | Excelente (forma parte del vidrio) | Deficiente | Moderada |
| Gama cromática | Colores planos intensos; rojos y amarillos limitados | Amplia | Amplia |
| Volumen de serie óptimo | 500+ uds. (pantalla amortizada) | Series cortas para interiores | Volumen reducido / a medida |
Intervalos de durabilidad recopilados a partir de datos de transformadores del sector y publicaciones especializadas; intervalo de cocción corroborado por patentes y documentación normativa.
Las temperaturas de cocción de la frita cerámica recogidas en las patentes coinciden con ese intervalo: una patente de esmalte para automoción especifica una cocción de unos 500–705 °C, mientras que las fuentes del sector sitúan el reblandecimiento de la frita de esmalte entre 565–815 °C. Un matiz que puede causar problemas en los pedidos posteriores: la frita cerámica ofrece una gama de rojos y amarillos más limitada que la tinta orgánica, por lo que la correspondencia de los colores de advertencia y los logotipos debe fijarse respecto a un patrón cromático maestro (mantenemos ΔE ≤ 2.0) antes de la primera serie de producción, no después.
«La tinta cerámica se vitrifica sobre el vidrio, por lo que su vida útil es ilimitada; es preferible reservar las tintas orgánicas para interiores, donde la radiación UV no hará que pierdan color».
El tipo de tinta utilizado también determina la intensidad del color y si el panel puede obtener una clasificación de aptitud para el contacto alimentario, algo que la frita cerámica puede ofrecer y las tintas orgánicas normalmente no. Una vez impresa y cocida, la aplicación de tinta es permanente, por lo que esta elección debe quedar fijada en la fase de diseño y no al final del acabado.
¿Qué vidrios pueden serigrafiarse? Selección del sustrato y regla de imprimir antes de templar
Casi cualquier vidrio plano transformado puede serigrafiarse, pero el sustrato determina el intervalo de espesores y el orden del proceso. Para vidrios de cubierta finos de HMI con menos de 1 mm, el vidrio endurecido químicamente y el vidrio de aluminosilicato proporcionan la superficie necesaria para conservar los detalles finos; para paneles más gruesos de electrodomésticos y equipos predominan el vidrio flotado sodocálcico y el vidrio bajo en hierro.
| Tipo de vidrio | Espesor | Secuencia de impresión | Uso habitual del panel |
|---|---|---|---|
| Vidrio flotado sodocálcico | 2–19 mm | Imprimir antes del templado | Frontales de electrodomésticos y equipos |
| Bajo en hierro (ultratransparente) | 3–19 mm | Imprimir antes del templado | Pantallas con reproducción cromática crítica |
| Vidrio flotado recocido | 2–19 mm | Imprimir y después templar, o mantener recocido | Paneles interiores sin función de seguridad |
| Templado (endurecido térmicamente) | 3–19 mm | Imprimir únicamente antes del templado | Paneles de seguridad y fachadas |
| Endurecido químicamente | 0,5–2 mm | Imprimir antes o después del endurecimiento | Vidrio de cubierta fino para HMI / pantallas táctiles |
| Aluminosilicato | 0,5–3 mm | Imprimir antes del endurecimiento | Vidrio de cubierta reforzado |
| Vidrio de borosilicato (Borofloat 33) | 2–10 mm | Ajustar para un punto de reblandecimiento más alto | Paneles para altas temperaturas / laboratorios |
| Vidrio para pantallas (Eagle XG) | 0,3–1,1 mm | Imprimir antes | Vidrio de cubierta fino para pantallas |
| Laminado (hoja componente) | Conjunto de 6–40 mm | Imprimir sobre la hoja antes de laminar | Acristalamiento acústico / de seguridad |
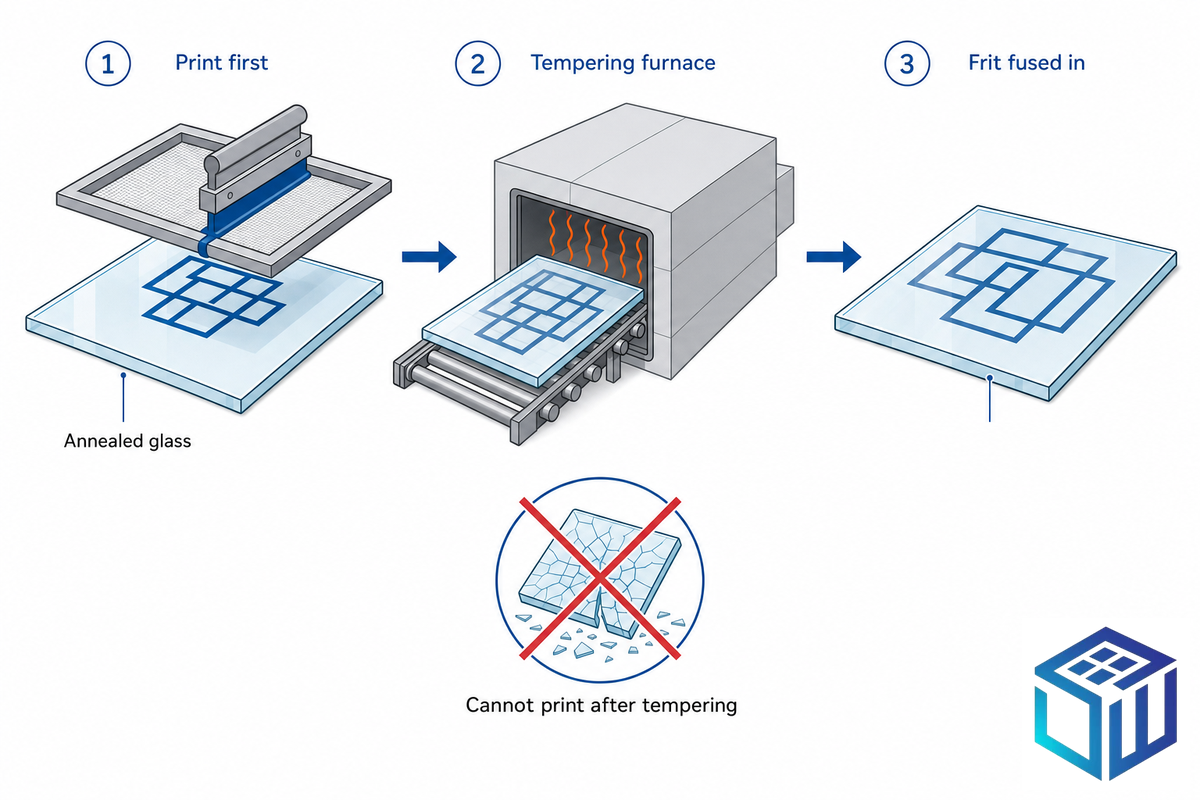
⚠️ Regla de secuenciación: imprimir antes de templar
La frita cerámica solo puede aplicarse al vidrio recocido antes de templarlo: no se puede serigrafiar frita cerámica sobre una pieza de vidrio ya templada, pues se rompería al recalentarla. Esto es exactamente lo que describe una patente de esmalte serigráfico, según la cual la frita se aplica al vidrio (antes del curvado) y se cuece en el horno de templado a 600-650C; entonces queda vitrificada sobre el vidrio. Sin embargo, lo que muchas directrices omiten es el condicionante: se refieren a la frita cerámica. En un panel plano para pantallas de interior, puede serigrafiarse o imprimirse por inyección una tinta orgánica de baja temperatura o una tinta UV sobre vidrio ya templado (lo que implica sacrificar adherencia superficial frente a la durabilidad de la cerámica vitrificada).
Los tipos de vidrio habituales para paneles impresos van más allá de una única hoja de vidrio plano. Una hoja de vidrio serigrafiada puede integrarse en un conjunto de vidrio laminado de seguridad, sellarse en una unidad de vidrio aislante o conformarse en superficies curvas durante el mismo ciclo de curvado y templado para cuadros de instrumentos de automoción. Conviene repetir una limitación: la frita cerámica puede templarse, pero no someterse a un endurecimiento térmico parcial, por lo que un panel termoendurecido excluye la frita cocida.
Serigrafía para paneles de control industriales y HMI
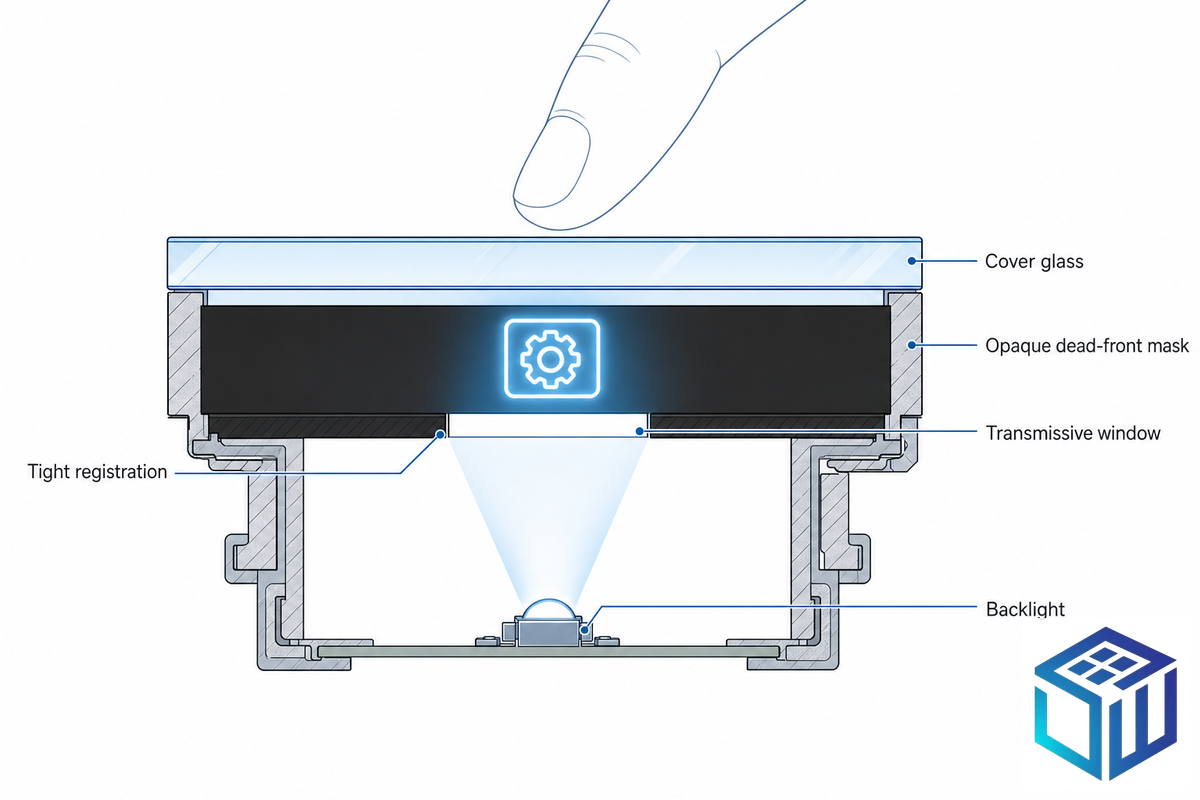
Aquí entra en juego la serigrafía sobre vidrio: paneles HMI con pantalla táctil, frontales de instrumentos, paneles de control, interfaces de ascensores y pantallas de PLC. Sin embargo, el ejemplo clásico es el «frontal oculto», en el que una «máscara» opaca oculta los elementos de la pantalla hasta que se iluminan a través de las aberturas de la tinta.
📐 Zona transparente de impresión del frontal oculto
Un frontal oculto apto para pantallas debe mantenerse dentro de unos parámetros estrictos. La zona opaca enmascarada debe bloquear suficiente luz ambiental para ocultar los iconos apagados —por ejemplo, una ficha técnica de vidrio de cubierta para HMI exige una transmisión ambiental inferior al 2 % (equivalente a una opacidad aproximada de ≥98 %)—, mientras que las ventanas retroiluminadas deben dejar pasar suficiente luz para permitir la lectura; las fichas técnicas de los proveedores suelen situar la transmitancia en torno al 80–90 %. Además, el registro debe ser lo bastante preciso para que el contorno impreso coincida con los cantos de la zona táctil capacitiva, y mantenemos una tolerancia de ±0,1 mm en el vidrio de cubierta. La propia capa de enmascaramiento opaca es una formulación coloreada de frita cerámica compuesta por vidrio y pigmentos de óxidos metálicos, como la que aparece documentada en las patentes.
Otro aspecto fundamental de un panel de control impreso, que las directrices de impresión suelen pasar por alto, es que el vidrio solo constituye una parte de un «conjunto sellado» o, como lo denomina la norma IEC 60529, el propio panel suele tener un grado de protección contra la entrada de elementos externos, normalmente «IP65 o superior». En una aplicación de panel sellado, como una envolvente de control protegida mediante un sistema de juntas IP, la impresión no puede quedar demasiado cerca del perímetro porque interferiría con las juntas y podría tener que resistir los productos químicos utilizados para lavar el equipo (o los disolventes empleados para eliminar aceite o grasa; véase más adelante). Si su equipo está diseñando una envolvente, deberá indicar por dónde pasan las juntas para que cualquier impresión en el canto quede fuera de la zona despejada perimetral; desplazar la impresión una vez fabricado el utillaje resulta, por supuesto, caro.
Imagine que debe homologar para uso en fábrica una interfaz hombre-máquina de vidrio templado de 4mm cuya superficie esté expuesta continuamente a aceite, disolventes durante la limpieza y un uso frecuente con guantes. Después de 6 meses, una pegatina de película aplicada o una serigrafía orgánica amarilleará e incluso puede delaminarse. En un proyecto de este tipo, en el que ayudamos a un fabricante alemán a homologar un producto para condiciones extremas, realizamos una «impresión» cerámica multicolor y añadimos recubrimientos antihuellas y antideslumbrantes; el panel superó un ensayo de niebla salina de 500 horas y un ensayo de abrasión de 10.000 «ciclos táctiles»: las impresiones orgánicas sencillamente no alcanzan este nivel de resistencia. «Las tintas orgánicas», señala un experto en vidrio para pantallas, «no son intrínsecamente resistentes a los arañazos» y se degradan bajo la radiación U.V., la humedad y el calor; utilizar una impresión orgánica en un control para exteriores (o para automoción) sería un claro error.
Serigrafía frente a impresión digital sobre vidrio: ¿cuál conviene para su serie de paneles?
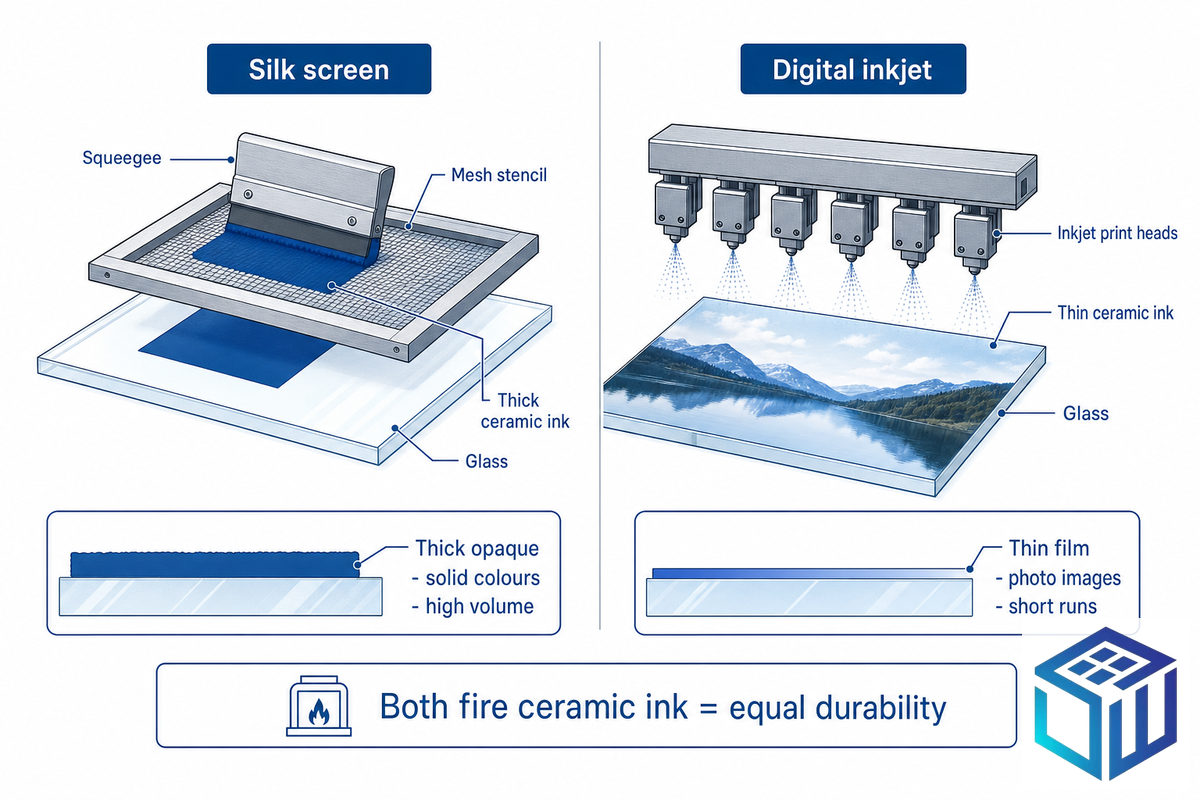
Dado que ambos métodos pueden utilizar tinta cerámica cocida, la elección depende del número de colores, el volumen de la serie y el tipo de imagen, no de la durabilidad. La realidad en producción es que son técnicas complementarias, no competidoras: la serigrafía es la opción más rentable para un solo color con dibujos repetitivos, mientras que la impresión digital resulta adecuada para volúmenes reducidos y diseños a medida. Ambas vitrifican la misma frita cerámica (cocida a unos 500–705 °C), por lo que la decisión es puramente económica.
✔ La serigrafía es mejor cuando
- 1-4 colores planos (la serigrafía admite un máximo aproximado de cuatro colores)
- Serie de 500+ uds., que permite amortizar el coste de la pantalla
- Depósitos gruesos y opacos (15–40 µm) para máscaras de frontal oculto
- Colores planos Pantone/RAL reproducibles en todo el lote
⚠ La impresión digital es mejor cuando
- Imágenes fotográficas, degradados y diseños multicolor
- Series cortas / prototipos (sin necesidad de preparar una pantalla)
- Cambios frecuentes en el diseño (basta con editar el archivo)
- Piezas únicas a medida en las que predomina el coste del utillaje
Una regla de decisión útil: si el panel tiene entre uno y tres colores planos y el pedido es de 500 unidades o más, la serigrafía resulta más económica y produce un frontal oculto más opaco. Los detalles fotográficos, los degradados o las series de menos de 100 piezas aconsejan la impresión digital. Además, como la repetibilidad de los colores de advertencia es importante para fabricar paneles de repuesto años después, fije el patrón cromático con independencia del método.
Integración de los recubrimientos AG, AR y AF con la impresión
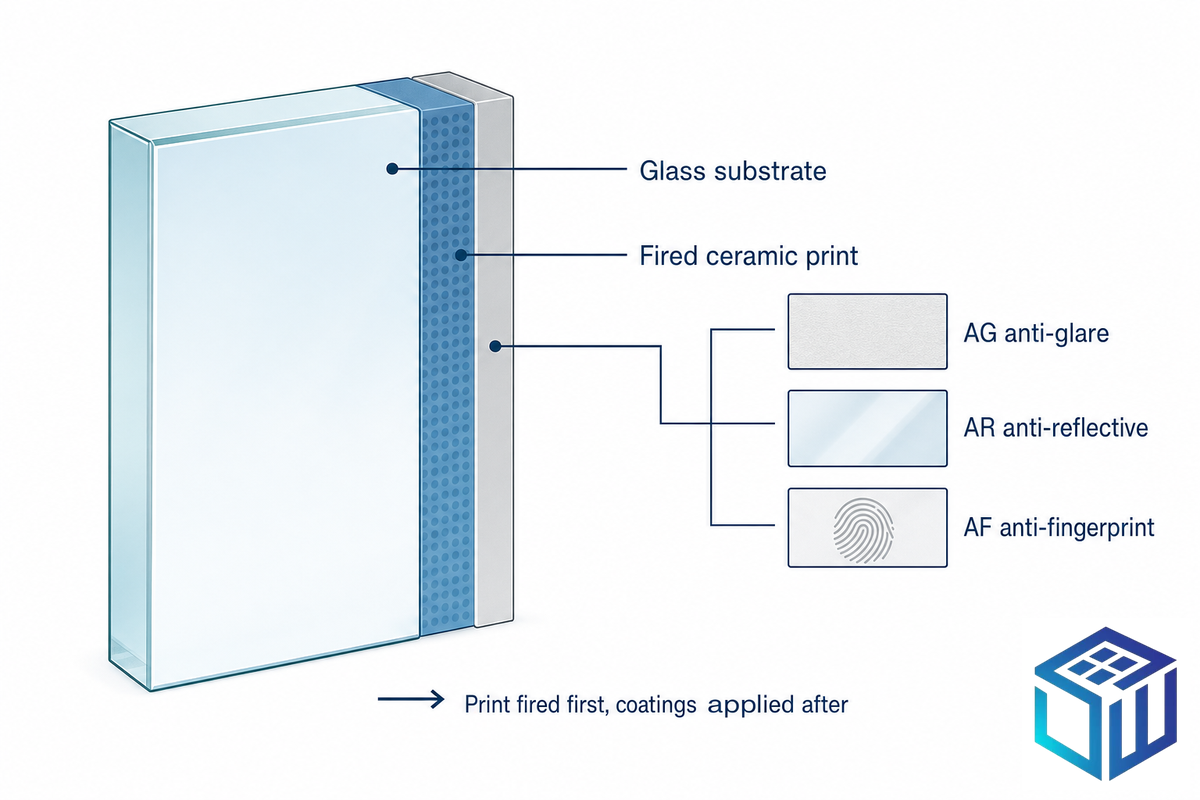
Los paneles industriales rara vez requieren una superficie impresa sin tratamiento. El tratamiento antideslumbrante (AG) reduce la reflexión causada por la iluminación cenital de la fábrica para que el operario pueda leer la pantalla; el recubrimiento antirreflectante (AR) aumenta la transmisión en pantallas retroiluminadas; el recubrimiento antihuellas (AF) mantiene limpia la superficie táctil. Sin embargo, la impresión y los recubrimientos compiten por la misma superficie, por lo que la secuencia es importante.
Cada tratamiento tiene también su propio objetivo medible. Un grabado antideslumbrante se especifica mediante el brillo y la neblina —en nuestro proceso, se alcanza un brillo de 5010 o 7010, con una neblina en el intervalo 4,7–11 y una rugosidad superficial cercana a Ra 0,12–0,15 µm—, lo que sacrifica un poco de nitidez en los cantos a cambio de reducir considerablemente la reflexión especular bajo la iluminación cenital. Un recubrimiento antirreflectante (AR) al vacío eleva la transmisión por una sola cara por encima del 94 % (más del 98 % por ambas caras), algo especialmente importante en un frontal oculto retroiluminado, donde cada porcentaje de luz llega al operario. Un nanorrecubrimiento antihuellas (AF) mantiene un ángulo de contacto con el agua cercano a 105°, de modo que los aceites y las manchas se eliminan al limpiar un panel manipulado a diario, en lugar de extenderse sobre los iconos.
📐 Nota de ingeniería — orden de recubrimiento × impresión
Como la frita cerámica se cuece durante el templado, primero se deposita la impresión y la etapa de alta temperatura la fija; los tratamientos superficiales que no soportan el horno de templado se aplican después, en un orden determinado por la capa que deba estar en contacto directo con el vidrio. Las patentes demuestran que un esmalte cocido y una capa funcional (por ejemplo, reflectante de infrarrojos) pueden coexistir sobre un sustrato templado. La medida práctica: facilite al transformador desde el principio el apilamiento completo de tratamientos —impresión, AG/AR/AF y cualquier capa conductora— para que pueda ordenar las operaciones y evitar repetir el enmascarado, lo que añadiría días a la preparación de la muestra.
Normas de durabilidad, adherencia y QC para vidrio impreso de paneles
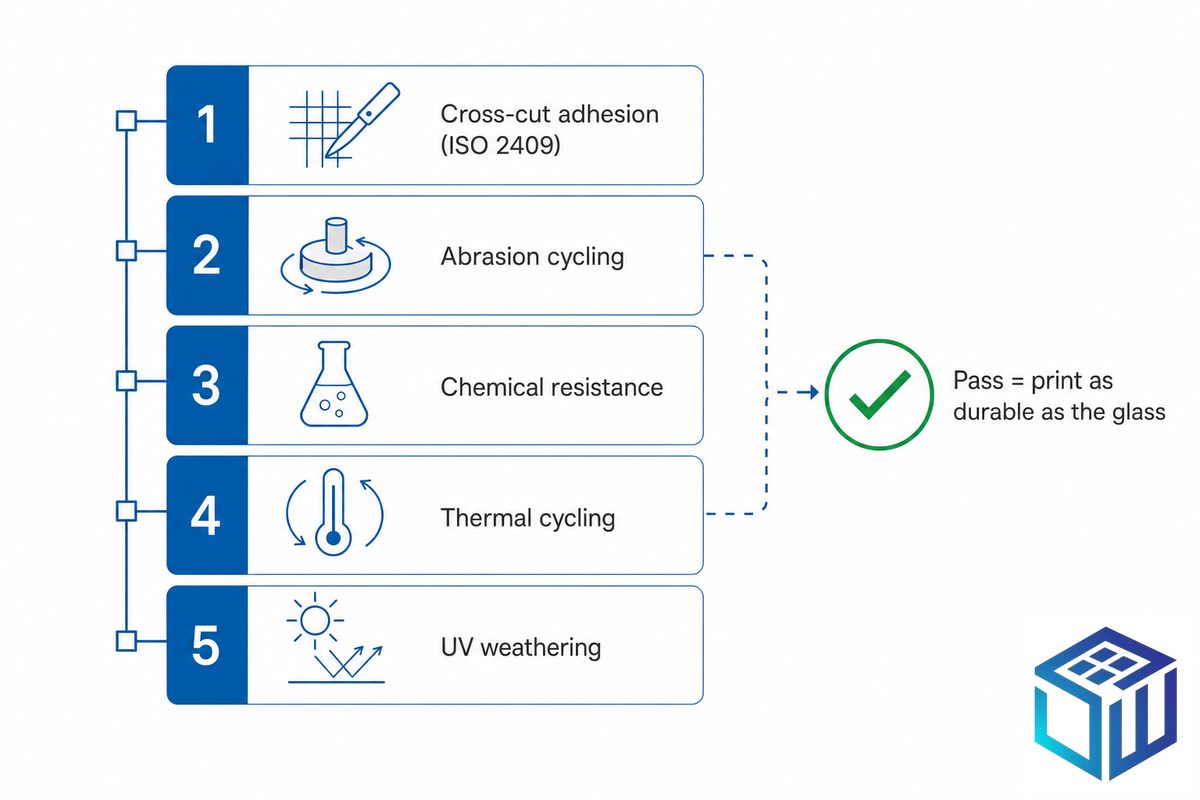
«Duradero» es la palabra que utilizan todos los proveedores y que pocos respaldan con un ensayo. Para un panel industrial, valide la impresión mediante una batería de ensayos medibles —el conjunto de ensayos de cualificación de durabilidad para paneles industriales—: adhesión, abrasión, resistencia química, ciclos térmicos y envejecimiento UV.
| Ensayo | Referencia | Criterio de aceptación |
|---|---|---|
| Adhesión por corte en rejilla | ISO 2409 (principal para vidrio) | Sin delaminación en el corte en rejilla |
| Adhesión con cinta (menos precisa) | ASTM D3359 (concebida para metales) | Clase 4B–5B |
| Abrasión | Ensayo de ciclos | Sin pérdida de legibilidad tras 10.000 ciclos |
| Ciclos térmicos | De −40 a +85 °C | Sin agrietamiento ni cambio de color |
| Envejecimiento UV | Acelerado, 1.000+ h | Sin decoloración (cerámica) / cuantificada para tinta orgánica |
Una observación sobre el ensayo de adhesión. El método de corte en rejilla es la herramienta adecuada, pero la norma de referencia importa: la ISO 2409 incluye expresamente los sustratos no metálicos, por lo que resulta más apropiada para el esmalte cocido sobre vidrio. La ASTM D3359 se desarrolló para capas dúctiles sobre sustratos metálicos y no permite distinguir los niveles de adhesión más elevados, así que, aunque los fabricantes de paneles suelen indicar una clasificación D3359 de 4B/5B, debe considerarse un criterio menos preciso que la ISO 2409. El sustrato situado bajo la impresión también tiene una especificación publicada: el vidrio totalmente templado presenta una compresión superficial superior a 69 MPa y se fragmenta en aproximadamente 40+ piezas en un área de 50×50 mm conforme a ASTM C1048 / EN 12150. La observación práctica más útil se refiere al tiempo: una impresión curada incorrectamente puede superar la inspección de entrada y fallar más adelante por la tensión mecánica, el calor o la manipulación; por tanto, realice la cualificación sobre vidrio de producción real, no solo sobre la muestra.
Factores de coste, MOQ y plazo de entrega del vidrio impreso a medida
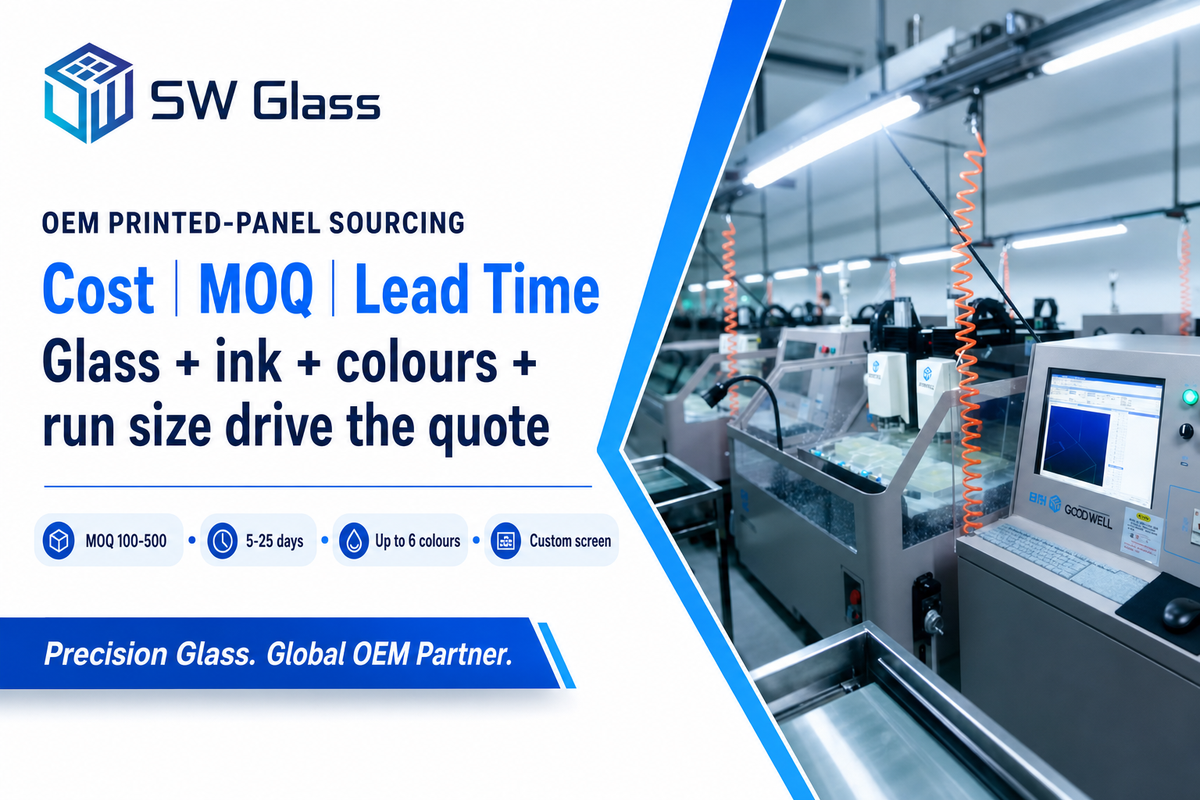
El precio de los paneles impresos depende de cuatro factores: el tipo de vidrio, la tinta, el diseño (colores y cobertura) y el tamaño de la tirada. Las cifras públicas son datos de mercado L4 y deben considerarse orientativas, no presupuestos: en 2026, el vidrio templado básico cuesta aproximadamente 18-30 USD por pie cuadrado, y en los mercados B2B aparece vidrio templado serigrafiado con frita cerámica desde unos 24.50 USD por metro cuadrado para volúmenes de exportación. La propia operación de serigrafía suele añadir unos pocos dólares por pie cuadrado al coste del vidrio flotado en bruto. Los pedidos que también deban superar la cualificación de adhesión por corte en rejilla (ISO 2409) y abrasión conllevan un coste de inspección adicional al del vidrio base.
📐 Ejemplo práctico: adónde va el coste
Por ejemplo: considere un HMI con frontal oculto de 2 colores sobre vidrio endurecido químicamente de 0,7 mm para un pedido de 1.000 unidades. Los 2 colores requieren 2 pantallas distintas y 2 pasadas adicionales de impresión y secado, lo que casi duplica la mano de obra de impresión y el coste del utillaje de las pantallas frente a un borde sencillo de solo 1 color. El coste de la pantalla se aplica por diseño en cualquier caso, por lo que pasar de 100 unidades a 1000 unidades reduce 10x el coste de utillaje por unidad y explica que la serigrafía pase de ser la «más cara» a la «más barata» con los volúmenes habituales de los programas industriales.
Parámetros habituales de los pedidos
- MOQ: ~100 unidades por pantalla a medida, ~500 unidades para optimizar el precio.
- Plazo de entrega de muestras: 5–10 días laborables (incluye la fabricación de la pantalla)
- Plazo de producción: 15-25 días laborables (depende del tamaño y de la tecnología de la capa)
- Hasta 6 colores, cada uno con una pantalla y una pasada de registro independientes.
Más allá de los paneles: frita arquitectónica, vidrio de antepecho y vidrio seguro para aves
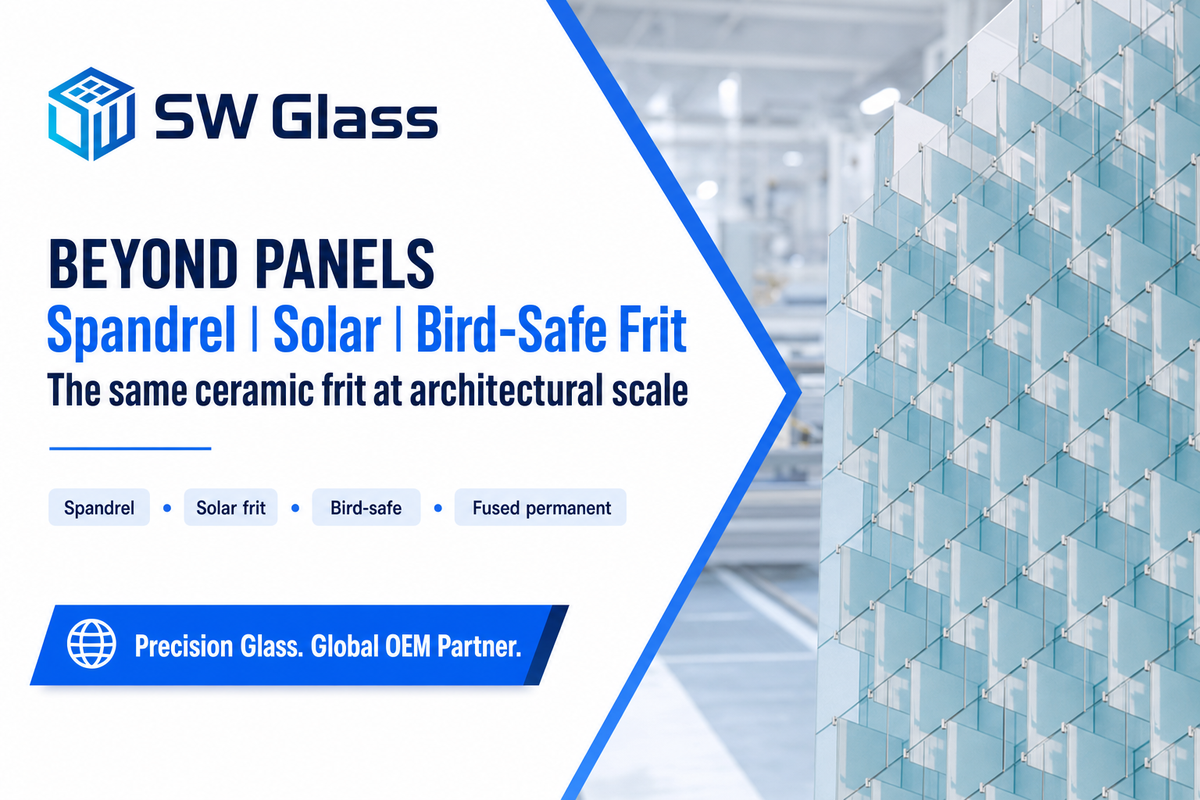
La misma composición química de la frita cerámica se utiliza en aplicaciones arquitectónicas. Entre sus usos arquitectónicos se encuentran la frita opaca sobre vidrio de antepecho para ocultar los forjados y la estructura, así como los dibujos degradados de frita para reducir la ganancia de calor solar entrante. En cambio, la frita con dibujos de puntos o líneas hace que el vidrio de fachada, de otro modo invisible, resulte muy visible para las aves; este uso figura ahora como solución conforme en la base de datos de políticas que mantiene Yale’s Bird-Friendly Building Initiative. Tanto para aplicaciones arquitectónicas como para las seguras para aves, el vidrio de sustrato debe tener una calidad apta para paneles; no obstante, las aplicaciones están reguladas por normas distintas: algunas, como 16 CFR 1201 y ANSI Z97.1, se ocupan de los acristalamientos de seguridad, mientras que otras se centran en características de protección de aves u ornamentales. Una consideración clave para el comprador de paneles industriales es que ya existe suficiente demanda en el mercado para cuantificar el vidrio seguro para aves basado en frita como una categoría independiente, que se analiza a continuación.
Qué está cambiando en 2026: HMI con frontal oculto, requisitos de protección de aves y transición digital
Dos fuerzas están redefiniendo los ámbitos en los que se especifica el vidrio con frita cerámica cocida, y ninguna de ellas es una estadística sobre el tamaño del mercado. La primera es de carácter normativo: algunos códigos de edificación obligatorios ya exigen vidrio tratado o con frita, como la norma ecológica de Toronto, vigente desde hace una década, la Ley Local 15 de 2020 de Nueva York y las normas de 2011 de San Francisco. La Ley de Edificios Seguros para las Aves de 2025 (H.R.3268), presentada recientemente y remitida hasta ahora a una subcomisión, prolonga esta tendencia.
Una base de datos de políticas de Yale recopila los requisitos regionales que admiten fachadas con frita para demostrar la conformidad, y estos códigos mencionan expresamente la frita cocida y fusionada de forma permanente como material válido, lo que mantiene al alza la demanda de vidrio de fachada serigrafiado de cara a 2026.
La segunda fuerza es un cambio de proceso: los transformadores están migrando de la serigrafía analógica a la impresión digital por chorro de tinta cerámica, y los proveedores de equipos presentan abiertamente la tecnología digital como la «alternativa a la serigrafía analógica». Para el comprador de paneles, solo cambia el método de deposición, no la composición química: ambas vías siguen cociendo la misma frita cerámica, por lo que no cambia el argumento de durabilidad durante la vida útil de la cerámica cocida en paneles industriales. La conclusión práctica para un proyecto de 2026 es concreta: fije ahora su norma de color, cualifique la impresión mediante el conjunto de ensayos de durabilidad anterior y elija entre serigrafía e impresión digital en función del número de colores y del tamaño de la tirada, no de cuál sea más reciente. La demanda de cabinas inteligentes y HMI impulsa todo este avance, pero la decisión de ingeniería sigue siendo la misma.
Preguntas frecuentes
¿Qué tinta se utiliza para serigrafiar vidrio destinado a paneles industriales?
Ver respuesta
El método habitual en la industria utiliza tinta de frita cerámica (también denominada esmalte cerámico), compuesta por vidrio finamente molido y pigmentos de óxidos metálicos, que se cuece a aproximadamente 600-700 °C durante el templado del vidrio para que se fusione con la superficie del vidrio y resista de forma permanente los rayos UV, los productos químicos de limpieza y la abrasión. Existen tintas orgánicas de baja temperatura y tintas de curado UV para trabajos de interior o tiradas cortas que no se destinan al exterior ni están sometidos a un uso intenso, pero no resultan idóneas cuando quedan expuestas a la intemperie, disolventes o un uso exigente.
¿Se puede serigrafiar sobre vidrio templado?
Ver respuesta
No con frita cerámica ni después del templado. La frita cerámica debe imprimirse sobre vidrio recocido y cocerse mientras se templa el vidrio, ya que recalentar un vidrio ya templado para fusionar la tinta haría que se fragmentase: la impresión y el templado se realizan a la vez. Las tintas orgánicas de baja temperatura o UV son la excepción: pueden aplicarse sobre vidrio ya templado para paneles de interior, aunque sustituyen la permanencia de la fusión por una adhesión superficial convencional más propensa al desgaste.
¿Qué durabilidad tiene el vidrio serigrafiado de un panel de control?
Ver respuesta
Tras la cocción, una impresión con frita cerámica es prácticamente tan duradera como el propio vidrio: no se desprende, decolora ni elimina con el lavado. Se cualifica mediante ensayos de adhesión por corte en rejilla (ISO 2409), ciclos de abrasión, ciclos térmicos (de −40 a +85 °C), resistencia química y 1.000+ horas de envejecimiento UV; los paneles que incorporan capas antideslumbrantes y antihuellas suelen superar además un ensayo de niebla salina de 500 horas y un ensayo de abrasión de 10.000 ciclos.
¿Qué diferencia hay entre la serigrafía y la impresión digital sobre vidrio?
Ver respuesta
La serigrafía hace pasar la tinta a través de una plantilla para obtener colores planos, opacos y con una capa gruesa, y es la opción más económica para grandes volúmenes; la impresión digital por chorro de tinta aplica una película más fina para reproducir imágenes fotográficas y tiradas cortas sin utilizar una pantalla. Ambas permiten cocer tinta cerámica con la misma durabilidad.
¿Puede combinarse la serigrafía con una capa antideslumbrante (AG)?
Ver respuesta
Sí. Los paneles HMI industriales suelen combinar un frontal oculto serigrafiado con capas AG, AR o AF. La impresión se cuece primero durante el templado y después se aplican las capas en la secuencia establecida por el transformador; por tanto, facilite cuanto antes la configuración completa de tratamientos para evitar rehacer las máscaras.
¿Cuánto cuesta el vidrio serigrafiado a medida para paneles?
Ver respuesta
El coste depende de cuatro factores: el tipo y el espesor del vidrio, el tipo de tinta (la frita cerámica es la opción duradera de gama superior), la complejidad del diseño y el tamaño de la tirada. Como referencia orientativa, el vidrio templado básico cuesta aproximadamente 18-30 USD por pie cuadrado y la serigrafía añade unos pocos dólares por pie cuadrado. Como cada color necesita su propia pantalla, los diseños multicolor cuestan más en volúmenes reducidos, pero el coste se reparte de forma económica entre tiradas mayores. Envíenos el diseño gráfico, el número de colores, el sustrato y la cantidad para solicitar un presupuesto.
¿Qué es la impresión de vidrio con frontal oculto?
Ver respuesta
La impresión de frontal oculto enmascara un panel de vidrio con una capa cerámica opaca, de modo que los iconos e indicadores permanecen ocultos hasta que una retroiluminación los ilumina a través de zonas transparentes. La zona enmascarada se imprime con una opacidad elevada (a menudo >98 %) y el registro se mantiene en aproximadamente ±0,1 mm para que los bordes queden alineados con la retroiluminación.
Acerca de este análisis
Esta guía se basa en las temperaturas de cocción, las tolerancias de registro y los umbrales de cualificación de durabilidad que aplicamos en la línea interna de serigrafía sobre vidrio de SW Glass, contrastados con normas publicadas y documentación de patentes. Cuando una cifra procede del sector o del mercado en lugar de una norma verificada, la presentamos como orientativa. Revisado por el equipo técnico de SW Glass.
Referencias y fuentes
- ISO 2409:2020, Pinturas y barnices: Ensayo de corte enrejado — International Organization for Standardization
- Vidrio de seguridad templado térmicamente: resistencia a flexión y fragmentación (ASTM C1048) — Glass on Web
- Fritas de esmalte para la decoración de vidrio y cerámica — Ceramic Industry
- Lista de comprobación para la impresión sobre vidrio — Glass Magazine (National Glass Association)
- Aplicaciones idóneas para frita cerámica y capas de silicona — Glass Magazine
- WO2020256887A1, Cocción de frita o esmalte de vidrio coloreado a 500–705 °C — Google Patents
- DE19605617A1, Frita de vidrio negro sin plomo ni cadmio, cocida antes del curvado — Google Patents
- H.R.3268, Ley federal de Edificios Seguros para las Aves de 2025 (presentada) — U.S. Congress
- Base de datos de políticas de Estados Unidos sobre edificios seguros para las aves — Yale Bird-Friendly Building Initiative
Artículos relacionados
- Serigrafía sobre vidrio: capacidades y especificaciones de SW Glass
- Vidrio de cubierta a medida: guía de materiales, especificaciones y fabricación
- Vidrio endurecido químicamente para paneles de cubierta HMI finos
- Tratamientos superficiales AG / AR / AF para pantallas industriales
- Soluciones de vidrio HMI para la industria y la automatización