Fale com a Saiweiglass



Atualizado em junho de 2026 • Revisto pela equipa técnica da SW Glass
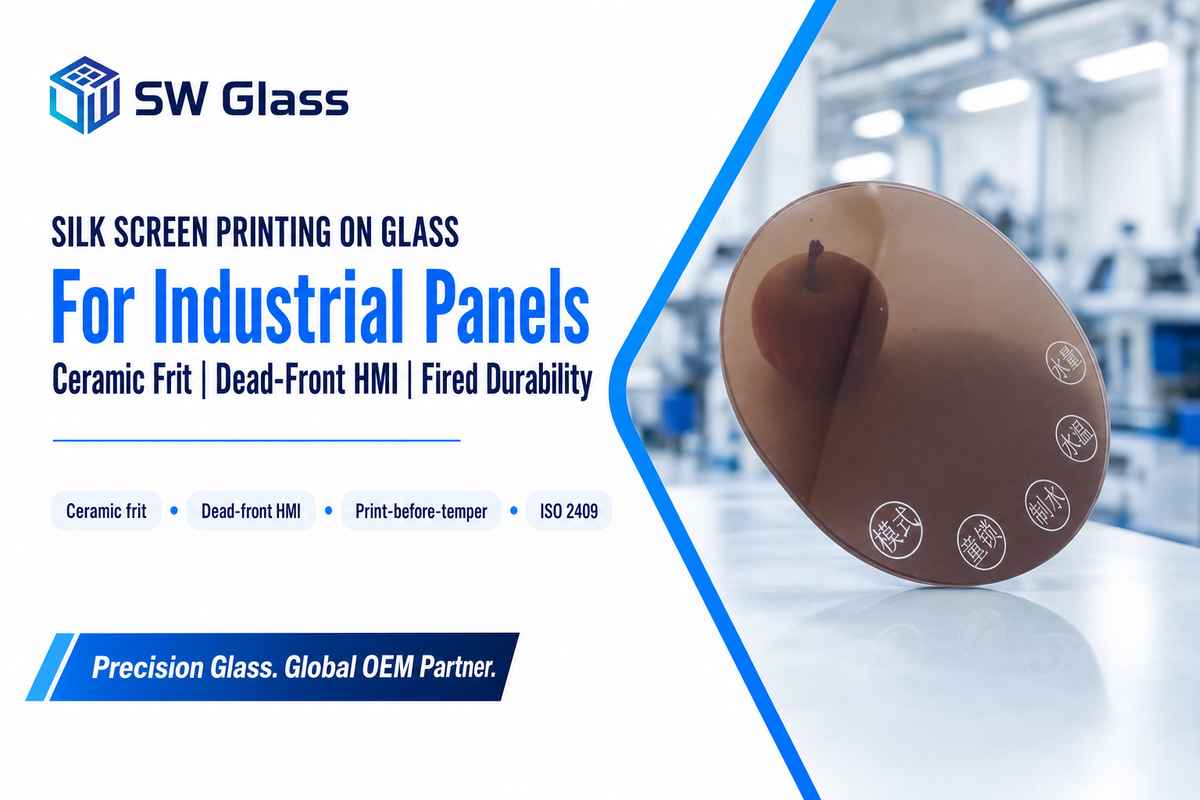
É através da serigrafia em vidro para painéis industriais que os aros, ícones, graduações de escala e contornos bloqueadores de luz são aplicados no vidro de cobertura das HMI, nos painéis frontais dos instrumentos e nas placas de comando utilizadas diariamente. Ao contrário de uma etiqueta impressa, uma impressão serigráfica com cerâmica vitrificada passa a fazer parte da superfície do vidro, resistindo durante anos a névoas de óleo, limpezas com solventes e abrasão que removeriam um autocolante em poucas semanas. Este guia destina-se ao engenheiro ou comprador que precisa de especificar corretamente o painel logo à primeira.
Em resumo: a serigrafia em vidro aplica uma tinta de frita cerâmica sobre vidro recozido, fazendo-a passar através de um estêncil de malha fina, e depois funde-a durante a têmpera a cerca de 600-700 °C, criando uma ligação molecular que torna a impressão efetivamente permanente. Nos painéis industriais, a frita cerâmica é a opção mais duradoura do que as tintas orgânicas ou de cura por UV, o grafismo tem de ser impresso antes da têmpera e a impressão é qualificada através de ensaios de aderência, abrasão, ciclos térmicos e envelhecimento por UV.
Pontos principais (começando pelos mais surpreendentes)
- Uma impressão que passa na inspeção à receção pode ainda falhar após a montagem — uma cura inadequada manifesta-se sob o efeito do calor, da tensão e do manuseamento, não na amostra.
- «Não se pode imprimir depois da têmpera» só é verdade para a frita cerâmica; as tintas orgânicas de baixa temperatura e as tintas UV podem ser impressas sobre vidro já temperado destinado a painéis interiores.
- A frita cerâmica vitrificada dura tanto como o vidro; a tinta orgânica destina-se geralmente apenas a interiores e perde a cor sob a ação dos UV.
- A serigrafia e a impressão digital não são opções mutuamente exclusivas — muitos transformadores utilizam ambas e escolhem o processo em função do trabalho.
O que é a serigrafia em vidro?
A serigrafia em vidro é um processo de impressão industrial: uma tinta de frita cerâmica é forçada por uma raclete através das zonas abertas de um estêncil de malha fina sobre vidro plano e, em seguida, é vitrificada para se fundir com a superfície. A tinta é um esmalte vítreo — vidro finamente moído com pigmento de óxido metálico —, pelo que a vitrificação derrete o componente de vidro e fixa permanentemente o grafismo ao substrato.
Nos painéis, o que importa é a etapa de vitrificação. Conforme documentado pela Glass Magazine, a tinta cerâmica é aquecida a cerca de 1 100 °F (600 °C) e tem de passar pela têmpera para curar — momento em que se funde com o vidro, em vez de apenas secar sobre este. É por isso que uma impressão serigráfica vitrificada resiste aos riscos, aos produtos químicos de limpeza e aos UV que removem revestimentos superficiais comuns. Num painel industrial, esta é a diferença entre uma legenda que continua legível após cinco anos no chão de fábrica e outra que se desgasta.
Este método pode ser designado por vidro serigrafado, serigrafia em vidro ou impressão serigráfica em vidro; o nome varia, mas a versatilidade mantém-se, razão pela qual é utilizado em tantos produtos de vidro, desde desenhos personalizados em painéis arquitetónicos até superfícies táteis de comando. Existe também uma vertente artesanal, na qual estênceis serigráficos decoram peças artísticas de vidro fundido e o método de execução difere do utilizado em painéis, mas este guia centra-se na vertente industrial, em que um painel impresso tem de reproduzir o desenho pretendido ao milímetro.
Como funciona a serigrafia com frita cerâmica: o processo em 6 etapas
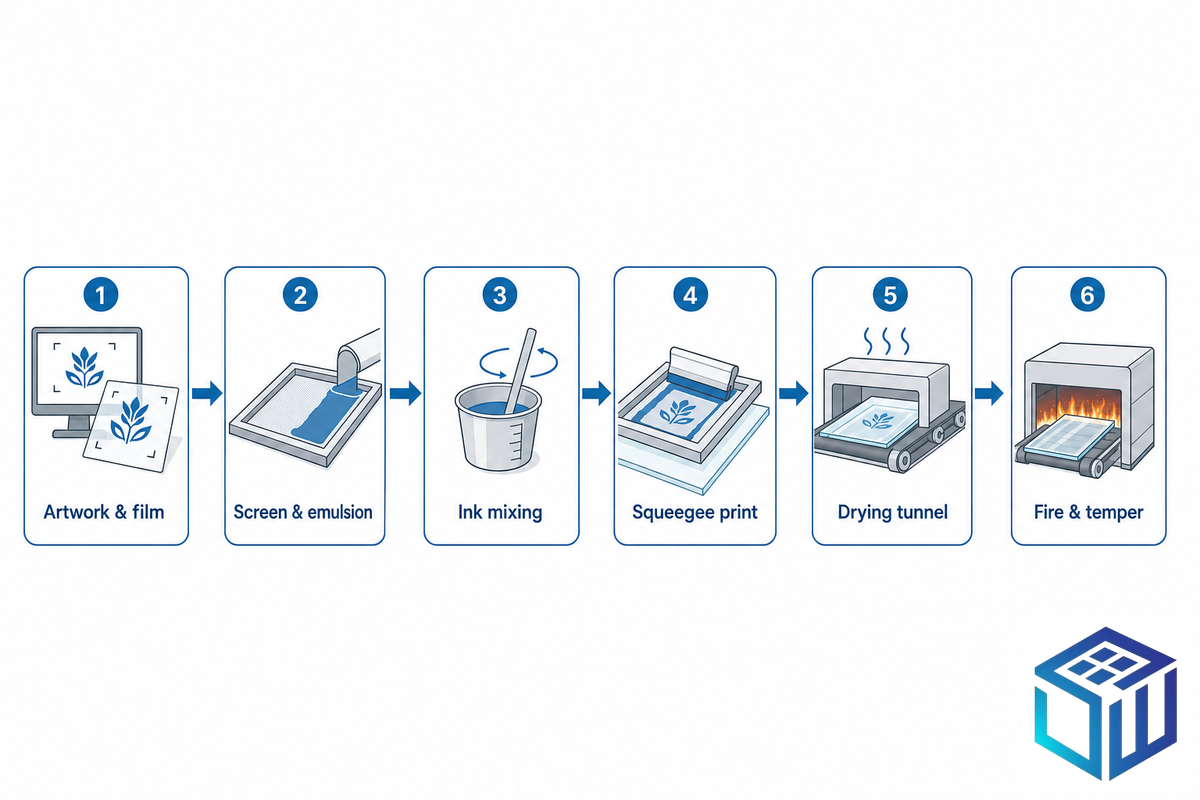
A serigrafia com frita cerâmica decorre em seis estágios controlados, desde o grafismo até à vitrificação final que funde a tinta durante a têmpera. Os valores que regem cada estágio — temperatura de vitrificação, número de fios da malha, registo e espessura da película de tinta — são resumidos abaixo, sendo a qualidade determinada sobretudo nas etapas de secagem e vitrificação.
Especificações rápidas da serigrafia com frita cerâmica
| Temperatura de fusão/vitrificação da tinta | ~600–700 °C (fundida durante a têmpera) |
| Túnel de secagem (evaporação rápida do solvente) | 150–200 °C |
| Número de fios da malha | 60–400 fios/polegada (80–120 para opacidade, 200–400 para detalhes finos) |
| Registo da impressão | ±0,1 mm (vidro de cobertura)/±0,5 mm (vidro arquitetónico) |
| Espessura da película de tinta | 15–40 µm (contra 5–15 µm na impressão digital) |
O trabalho decorre em seis estágios controlados, sendo a qualidade determinada nas etapas de secagem e vitrificação:
- Preparação do grafismo e fotolito — cada cor é convertida num fotolito positivo separado e utiliza o seu próprio quadro; são definidas marcas de registo.
- Preparação do quadro e do estêncil — a malha é revestida com uma emulsão fotossensível, exposta aos UV através do positivo e lavada para deixar aberta a imagem.
- Mistura da tinta e controlo da viscosidade — o pigmento de óxido metálico é misturado com pó para fabrico de vidro e ajustado à malha; se for demasiado espesso, obstrui a malha, e, se for demasiado fluido, escorre sob o estêncil.
- Impressão — o vidro é imobilizado por vácuo e uma raclete força a tinta através da malha; a pressão e o ângulo da raclete, bem como a distância de afastamento, determinam o resultado.
- Secagem — um túnel a 150-200 °C provoca a evaporação rápida do solvente; apressar este estágio é uma das principais causas de defeitos de impressão.
- Vitrificação e têmpera — o vidro entra no forno de têmpera, onde o mesmo calor que aumenta a resistência mecânica do vidro funde o pigmento com a superfície.
📐 Nota de engenharia — seleção da malha
O número de fios da malha determina a deposição de tinta mais do que a própria tinta. Para um contorno preto uniforme, opaco e bloqueador de luz, deve utilizar-se uma malha de 80-120 TPI, que deposita uma película espessa e opaca; para o contorno de um ícone com 0,15 mm ou texto de aviso fino, deve passar-se para 200-400 TPI, de modo a preservar os detalhes. Uma regra prática: escolher o menor número de fios que ainda permita reproduzir o elemento mais pequeno, pois cada fio adicional reduz a espessura da deposição e a opacidade.
Os profissionais da comunidade de serigrafia descrevem o método duradouro sem rodeios: fazer passar o pó seco de frita cerâmica através do quadro e vitrificá-lo sobre o vidro. Os relatos no terreno também identificam repetidamente a distância de afastamento como causa de falhas — se for insuficiente, a malha adere ao vidro e deixa um defeito pegajoso semelhante a pequenas crateras.
Nenhuma parte do processo de serigrafia é, por si só, invulgar: um quadro de malha fina, um estêncil cuja resina não exposta foi removida por lavagem para formar a imagem e tinta espalhada sobre a superfície do vidro. O que transforma este processo numa capacidade de produção são os materiais e equipamentos utilizados antes e depois da impressão, desde o túnel de secagem e o forno de têmpera até aos estágios de transformação em linha que cortam, trabalham as arestas e revestem a chapa de vidro. Como a prensa aplica o grafismo diretamente sobre vidro recozido e a emulsão endureceu apenas onde era necessário, a repetibilidade depende da estabilidade de cada estágio.
Escolher a tinta certa: frita cerâmica ou tinta orgânica ou de cura por UV
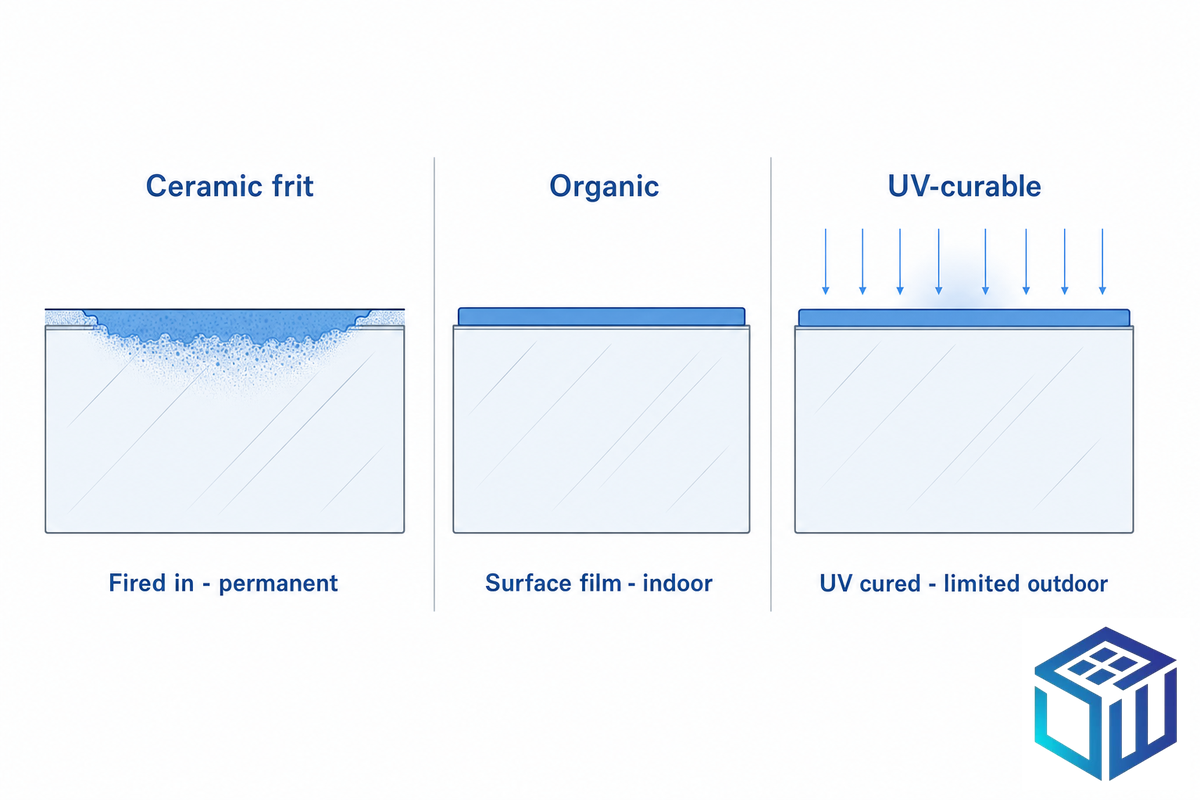
Um erro de compra frequente consiste em escolher a tinta com base na cor e no preço, em vez de considerar o ambiente. Uma tinta orgânica que parece idêntica na bancada de amostras pode perder a cor e desprender-se por ação dos riscos após apenas alguns anos no exterior. Para tomar uma decisão objetiva, utilize a matriz de seleção de tinta para painéis com 5 fatores — classifique o painel quanto ao ambiente, substrato, opacidade, durabilidade e dimensão da série e consulte a tinta recomendada.
| Fator de seleção | Frita cerâmica | Orgânica | De cura por UV |
|---|---|---|---|
| Vitrificação/cura | 600–700 °C (fundida) | 150–200 °C (seca) | Temperatura ambiente (cura por UV) |
| Vida útil no exterior/sob UV | Vida útil do vidro | ~5–10 anos no exterior; preferível para interiores | Utilização exterior limitada |
| Riscos/produtos químicos | Excelente (faz parte do vidro) | Fraca | Moderada |
| Gama de cores | Cores sólidas intensas; vermelhos/amarelos limitados | Ampla | Ampla |
| Dimensão de série ideal | 500+ unidades (custo do quadro amortizado) | Séries curtas para interiores | Baixo volume/personalizada |
Intervalos de durabilidade compilados a partir de dados de transformadores do setor e de publicações especializadas; intervalo de vitrificação corroborado por patentes e documentação normativa.
As temperaturas de vitrificação da frita cerâmica indicadas nas patentes coincidem com este intervalo: uma patente de esmalte para automóveis especifica uma vitrificação de cerca de 500–705 °C, enquanto fontes especializadas situam o amolecimento da frita de esmalte entre 565–815 °C. Há uma particularidade que pode criar problemas nas encomendas repetidas: a frita cerâmica tem uma gama de vermelhos/amarelos mais limitada do que a tinta orgânica, pelo que a correspondência de cores de aviso e logótipos deve ser fixada segundo um padrão cromático de referência (mantemos ΔE ≤ 2.0) antes da primeira série de produção, e não depois.
«A tinta cerâmica funde-se com o vidro, pelo que a sua esperança de vida é ilimitada; as tintas orgânicas devem ser reservadas para interiores, onde os UV não as fazem perder a cor.»
O tipo de tinta utilizado também determina a vivacidade das cores e a possibilidade de o painel obter uma classificação de segurança alimentar, normalmente possível com frita cerâmica, mas não com tintas orgânicas. Depois de impressa e vitrificada, a aplicação da tinta é permanente, pelo que esta escolha deve ficar definida na fase do grafismo, e não na linha de acabamento.
Que vidros podem ser serigrafados? Seleção do substrato e regra de imprimir antes da têmpera
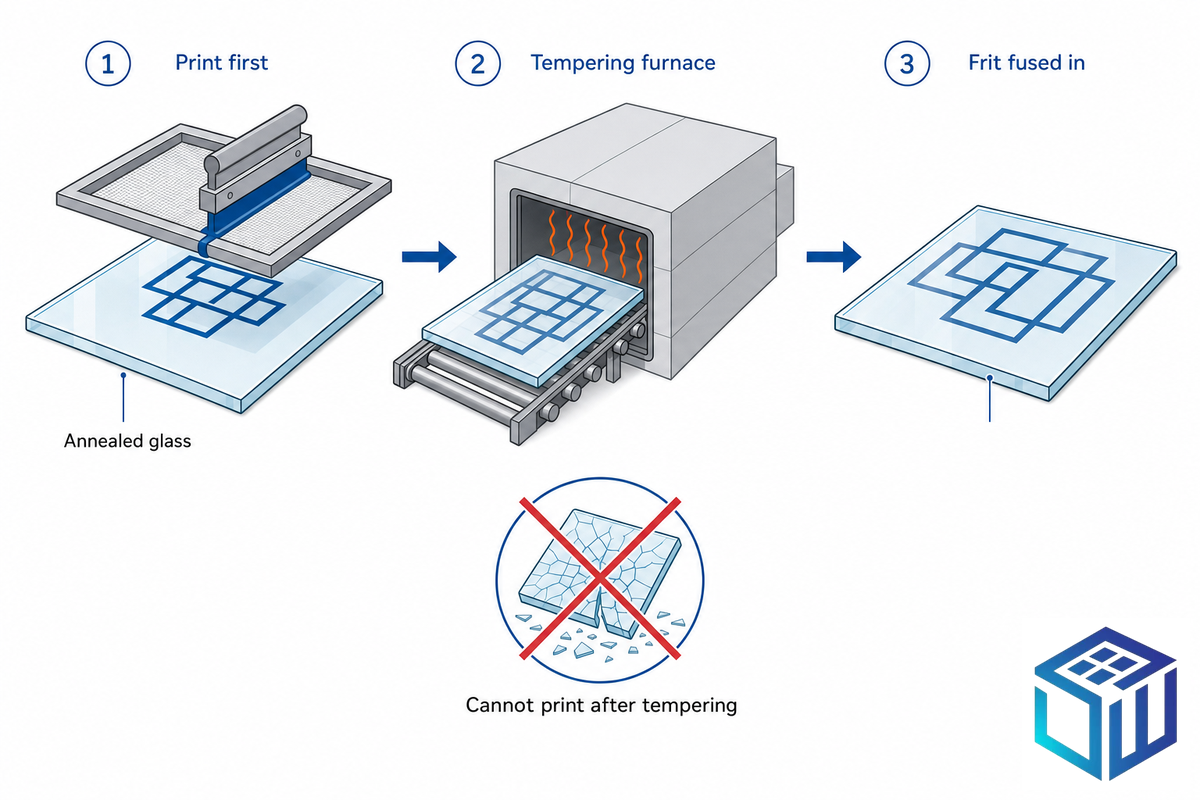
Quase todos os vidros planos transformados podem ser serigrafados, mas o substrato determina o intervalo de espessuras e a ordem do processo. Para vidro de cobertura fino de HMI com menos de 1 mm, o vidro reforçado quimicamente e o vidro de aluminossilicato proporcionam a superfície necessária para preservar detalhes finos; nos painéis mais espessos para eletrodomésticos e equipamentos, predominam o vidro float sodo-cálcico e o vidro float com baixo teor de ferro.
| Tipo de vidro | Espessura | Sequência de impressão | Utilização típica do painel |
|---|---|---|---|
| Vidro float sodo-cálcico | 2–19 mm | Imprimir antes da têmpera | Painéis frontais de eletrodomésticos e equipamentos |
| Baixo teor de ferro (extratransparente) | 3–19 mm | Imprimir antes da têmpera | Ecrãs com requisitos cromáticos críticos |
| Vidro float recozido | 2–19 mm | Imprimir e depois temperar ou manter recozido | Painéis interiores sem função de segurança |
| Temperado (termicamente) | 3–19 mm | Imprimir apenas antes da têmpera | Painéis de segurança e fachadas |
| Reforçado quimicamente | 0,5–2 mm | Imprimir antes ou depois do reforço | Vidro fino de cobertura para HMI/ecrã tátil |
| Aluminossilicato | 0,5–3 mm | Imprimir antes do reforço | Vidro de cobertura para condições exigentes |
| Vidro de borossilicato (Borofloat 33) | 2–10 mm | Ajustar ao ponto de amolecimento mais elevado | Painéis para altas temperaturas/laboratório |
| Vidro para ecrãs (Eagle XG) | 0,3–1,1 mm | Imprimir antes | Vidro fino de cobertura para ecrãs |
| Laminado (chapa de vidro constituinte) | Conjunto de 6–40 mm | Imprimir na chapa de vidro antes da laminação | Envidraçamento acústico/de segurança |
⚠️ Regra de sequência: imprimir e depois temperar
A frita cerâmica só pode ser aplicada sobre vidro recozido, antes da têmpera: não é possível serigrafar frita cerâmica numa peça de vidro já temperado, pois esta partirá ao ser novamente aquecida. É exatamente o processo descrito numa patente de esmalte serigráfico, segundo a qual a frita é aplicada ao vidro (antes da curvatura) e vitrificada no forno de têmpera a 600-650C; fica então fundida com o vidro. Contudo, a maioria das orientações omite uma condição: esta regra aplica-se à frita cerâmica. Num painel plano para aplicações de visualização em interiores, uma tinta orgânica de baixa temperatura ou uma tinta UV pode ser aplicada por serigrafia ou jato de tinta sobre vidro já temperado (o que implica aceitar uma aderência superficial inferior em comparação com a durabilidade da cerâmica vitrificada).
Os tipos de vidro mais utilizados em painéis impressos não se limitam a uma única chapa de vidro plano. Uma chapa de vidro serigrafada pode ser integrada num conjunto de vidro laminado de segurança, selada numa unidade de vidro isolante ou moldada em superfícies curvas durante o mesmo ciclo de curvatura e têmpera utilizado em conjuntos para automóveis. Convém repetir uma limitação: o vidro com frita cerâmica pode ser temperado, mas não reforçado termicamente, pelo que um painel reforçado termicamente exclui a utilização de frita vitrificada.
Serigrafia para painéis de comando industriais e HMI
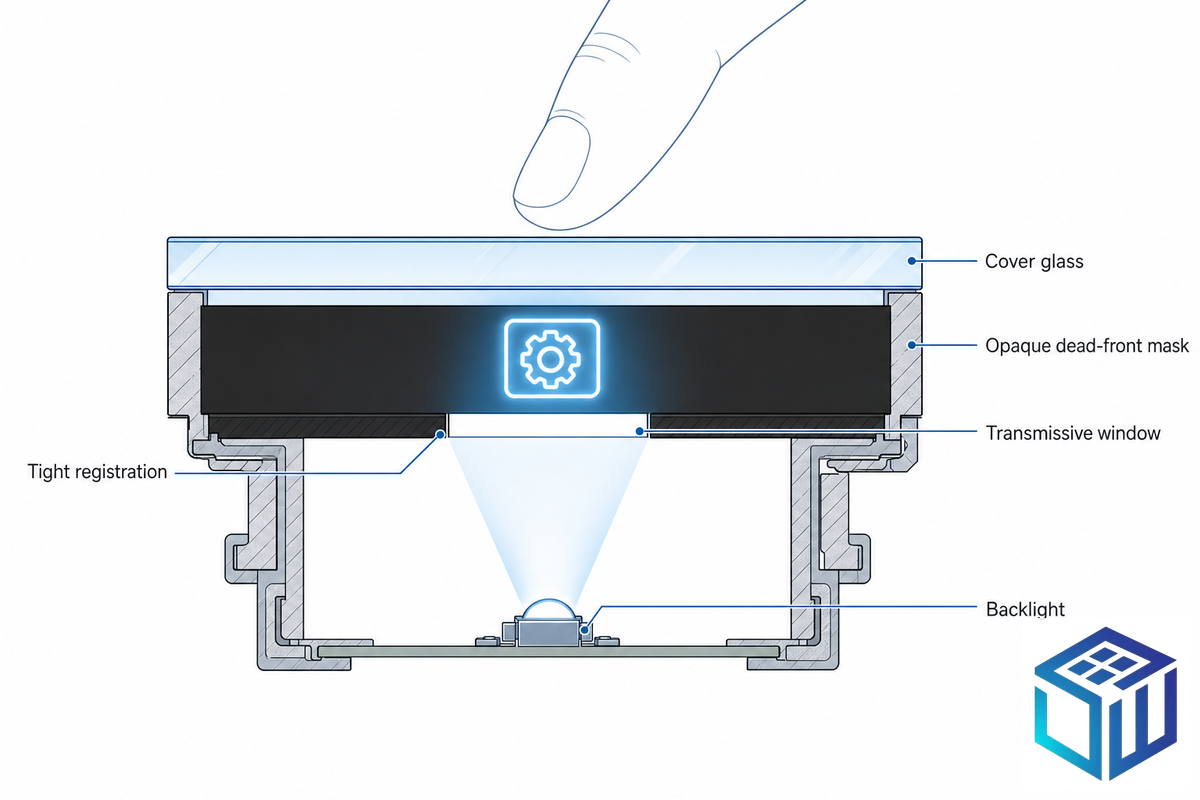
É aqui que entra a serigrafia em vidro: painéis HMI com ecrã tátil, painéis frontais de instrumentos, painéis de comando, interfaces de elevadores e ecrãs de PLC. Contudo, o exemplo clássico é a «frente oculta», em que uma «máscara» opaca esconde elementos do ecrã até estes serem iluminados através de aberturas na tinta.
📐 A janela de impressão da frente oculta
Uma frente oculta para ecrãs tem de respeitar um conjunto rigoroso de parâmetros. A zona opaca mascarada tem de bloquear luz ambiente suficiente para ocultar os ícones apagados — por exemplo, uma ficha de especificações de vidro de cobertura para HMI exige uma transmissão ambiente inferior a 2% (equivalente a uma opacidade aproximada de ≥98%) —, enquanto as janelas retroiluminadas têm de deixar passar luz suficiente para permitir a leitura, situando-se frequentemente a transmitância indicada nas fichas dos fornecedores entre 80–90%. Em seguida, o registo tem de ser suficientemente preciso para que o contorno impresso coincida com os limites do sensor tátil capacitivo, e mantemos uma tolerância de ±0,1 mm no vidro de cobertura. A própria camada de mascaramento opaca é uma formulação colorida de frita cerâmica composta por vidro e pigmento de óxido metálico, do tipo documentado nas patentes.
Outro aspeto crítico de um painel de comando impresso, frequentemente ignorado nas orientações de impressão, é o facto de o vidro ser apenas uma parte de um «conjunto selado» ou, como o designa a norma IEC 60529, sendo geralmente o próprio painel classificado quanto à proteção contra a entrada de partículas e líquidos, normalmente como «IP65 ou superior». Numa aplicação com painel selado, como uma caixa de comandos protegida por um sistema de juntas IP, a impressão não pode ficar demasiado próxima do perímetro, pois interfere com os elementos de selagem, e poderá ter de resistir aos produtos químicos utilizados na lavagem do equipamento (ou aos solventes usados para remover óleo/gordura, como explicado mais adiante). Ao projetar uma caixa, a equipa terá de indicar a localização dos elementos de selagem, para que qualquer impressão junto à aresta fique fora da zona periférica livre — deslocar a impressão depois de o equipamento de produção ter sido fabricado é, naturalmente, dispendioso.
Imagine a qualificação para utilização em fábrica de uma interface homem-máquina em vidro temperado de 4 mm; a superfície fica constantemente exposta a óleo, solventes (durante a limpeza) e utilização frequente com luvas. Após 6 meses, um autocolante de película aplicada ou uma impressão serigráfica orgânica ficará amarelecida e poderá mesmo delaminar-se. Num projeto deste tipo, no qual ajudámos um fabricante alemão a qualificar um produto para condições extremas, produzimos uma «impressão» cerâmica multicolor e adicionámos revestimentos antidedadas e antiencandeamento; o painel superou um ensaio de nevoeiro salino de 500 horas e um ensaio de abrasão com 10 000 «ciclos de toque» — as impressões orgânicas simplesmente não conseguem atingir este nível de resistência. «As tintas orgânicas», observa um especialista em vidro para ecrãs, «não são intrinsecamente resistentes aos riscos» e degradam-se sob a ação de U.V., humidade e calor; utilizar uma impressão orgânica num comando exterior (ou para automóveis) seria um erro evidente.
Serigrafia ou impressão digital em vidro: qual escolher para a sua série de painéis?
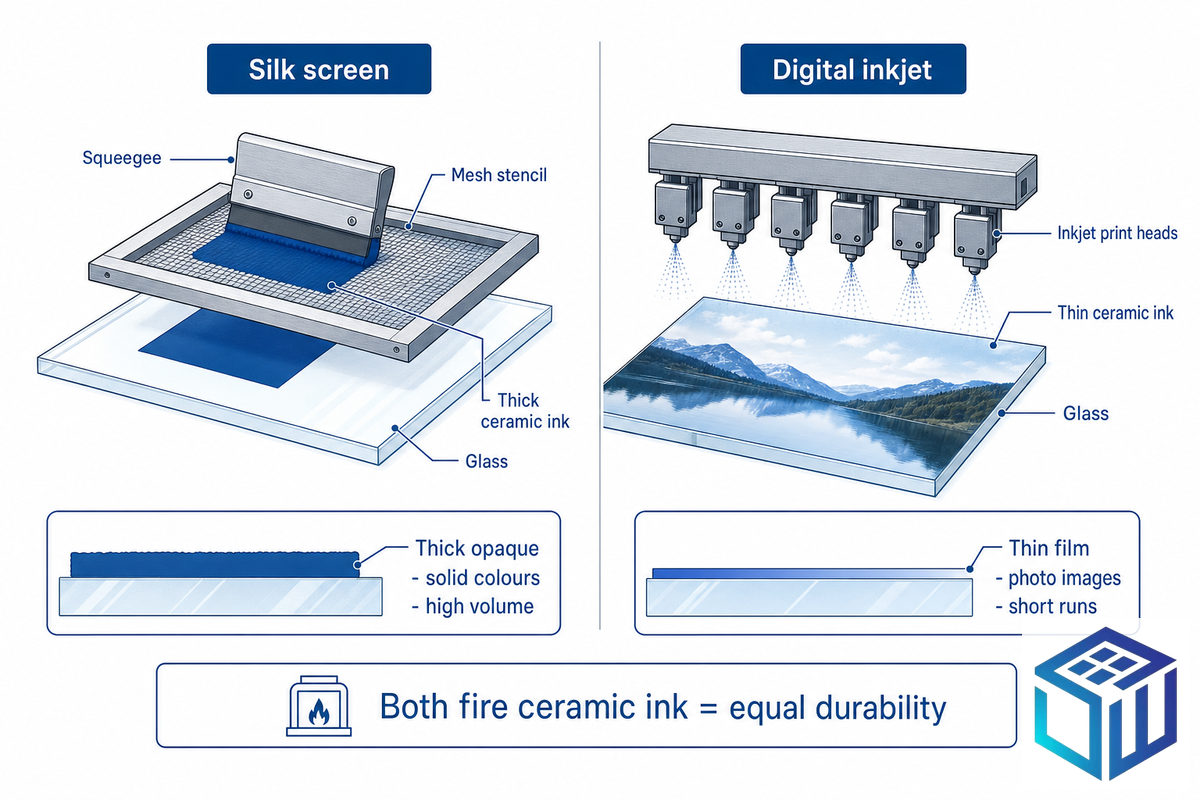
Como ambos os métodos podem utilizar tinta cerâmica vitrificada, a escolha depende do número de cores, da dimensão da série e do tipo de imagem, e não da durabilidade. A realidade no chão de fábrica é que são métodos complementares, e não concorrentes: a serigrafia é a opção económica para uma única cor com padrões repetitivos, enquanto a impressão digital é adequada para pequenos volumes e grafismos personalizados. Ambos fundem a mesma frita cerâmica (vitrificada a cerca de 500–705 °C), pelo que a decisão é puramente económica.
✔ A serigrafia é a melhor opção quando
- 1-4 cores sólidas (a serigrafia fica limitada a cerca de quatro cores)
- Séries de 500+ unidades, que permitem amortizar o custo do quadro
- Depósitos espessos e opacos (15–40 µm) para máscaras de frente oculta
- Cores sólidas Pantone/RAL repetíveis em todo o lote
⚠ A impressão digital é a melhor opção quando
- Imagens fotográficas, gradientes e grafismos multicolores
- Séries curtas/protótipos (sem necessidade de preparar um quadro)
- Alterações frequentes ao grafismo (basta editar o ficheiro)
- Peças únicas personalizadas em que predomina o custo do equipamento de produção
Uma regra prática útil: se o painel tiver entre uma e três cores sólidas e a encomenda for de 500 unidades ou mais, a serigrafia é mais económica e produz uma frente oculta mais opaca. Detalhes fotográficos, gradientes ou séries com menos de 100 peças apontam para a impressão digital. E, como a repetibilidade das cores de aviso é importante para painéis de substituição fornecidos anos mais tarde, fixe o padrão cromático independentemente do método.
Integração dos revestimentos AG, AR e AF com a impressão
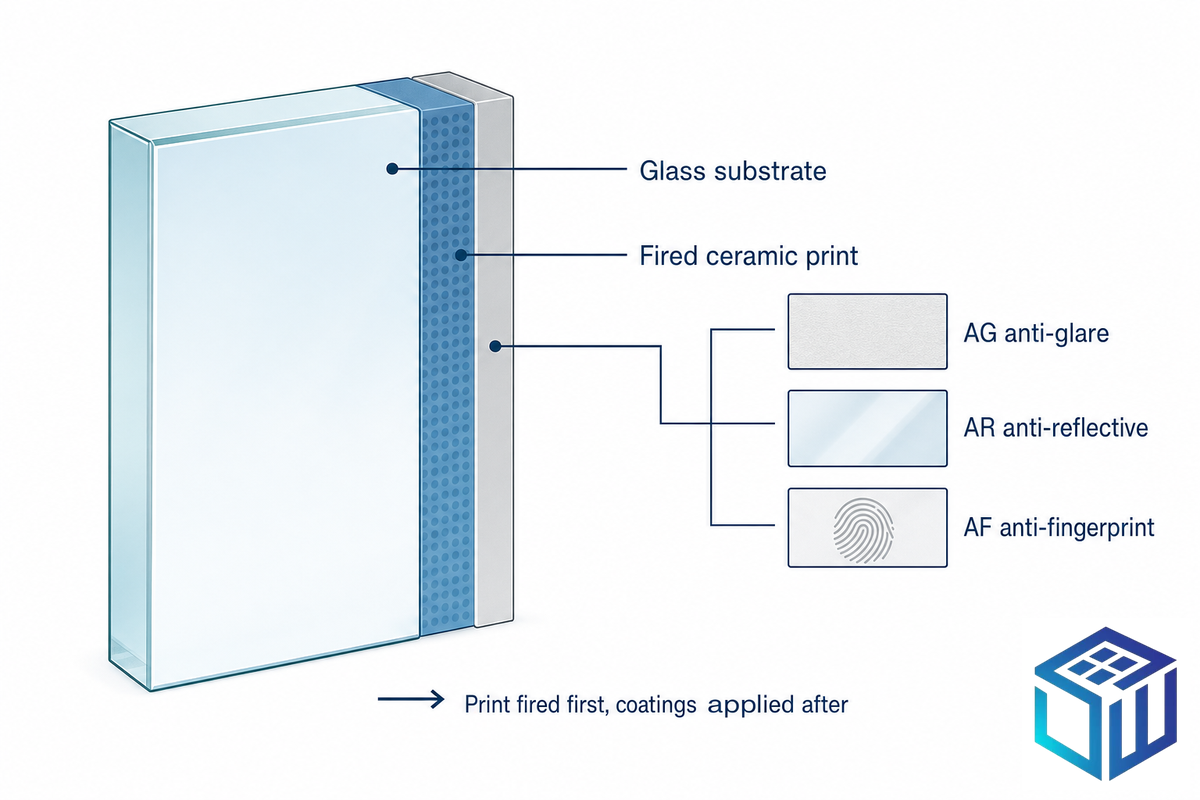
Os painéis industriais raramente requerem uma superfície impressa sem qualquer tratamento. O tratamento antiencandeamento (AG) reduz a reflexão sob a iluminação superior da fábrica para que o operador consiga ler o ecrã; o tratamento antirreflexo (AR) aumenta a transmissão luminosa dos ecrãs retroiluminados; o tratamento antidedadas (AF) mantém limpa a superfície tátil. Contudo, a impressão e os revestimentos disputam a mesma superfície, pelo que a sequência é importante.
Cada tratamento também tem o seu próprio objetivo mensurável. Um ataque químico antiencandeamento é especificado pelo brilho e pela névoa — no nosso processo, isso corresponde a um brilho de 5010 ou 7010, com névoa no intervalo de 4,7–11 e rugosidade superficial próxima de Ra 0,12–0,15 µm —, sacrificando ligeiramente a nitidez das arestas para reduzir bastante a reflexão especular sob iluminação superior. Um revestimento antirreflexo (AR) por vácuo aumenta a transmissão luminosa numa face para mais de 94% (mais de 98% nas duas faces), o que é particularmente importante numa frente oculta retroiluminada, onde cada percentagem de luz chega ao operador. Um nanorrevestimento antidedadas mantém um ângulo de contacto com a água próximo de 105°, permitindo remover óleos e manchas de um painel manuseado diariamente, em vez de estes se espalharem sobre os ícones.
📐 Nota de engenharia — ordem do revestimento × impressão
Como a frita cerâmica é vitrificada durante a têmpera, a impressão é aplicada primeiro e o estágio de alta temperatura fixa-a; os tratamentos superficiais que não suportam o forno de têmpera são aplicados posteriormente, numa ordem determinada pela camada que tem de ficar diretamente em contacto com o vidro. As patentes demonstram que o esmalte vitrificado e um revestimento funcional (por exemplo, refletor de infravermelhos) podem coexistir num substrato temperado. Na prática, deve fornecer antecipadamente ao transformador a configuração completa das camadas — impressão, AG/AR/AF e qualquer camada condutora —, para que este possa sequenciar as operações e evitar refazer o mascaramento, o que acrescentaria dias à preparação da amostra.
Normas de durabilidade, aderência e QC para vidro impresso de painéis
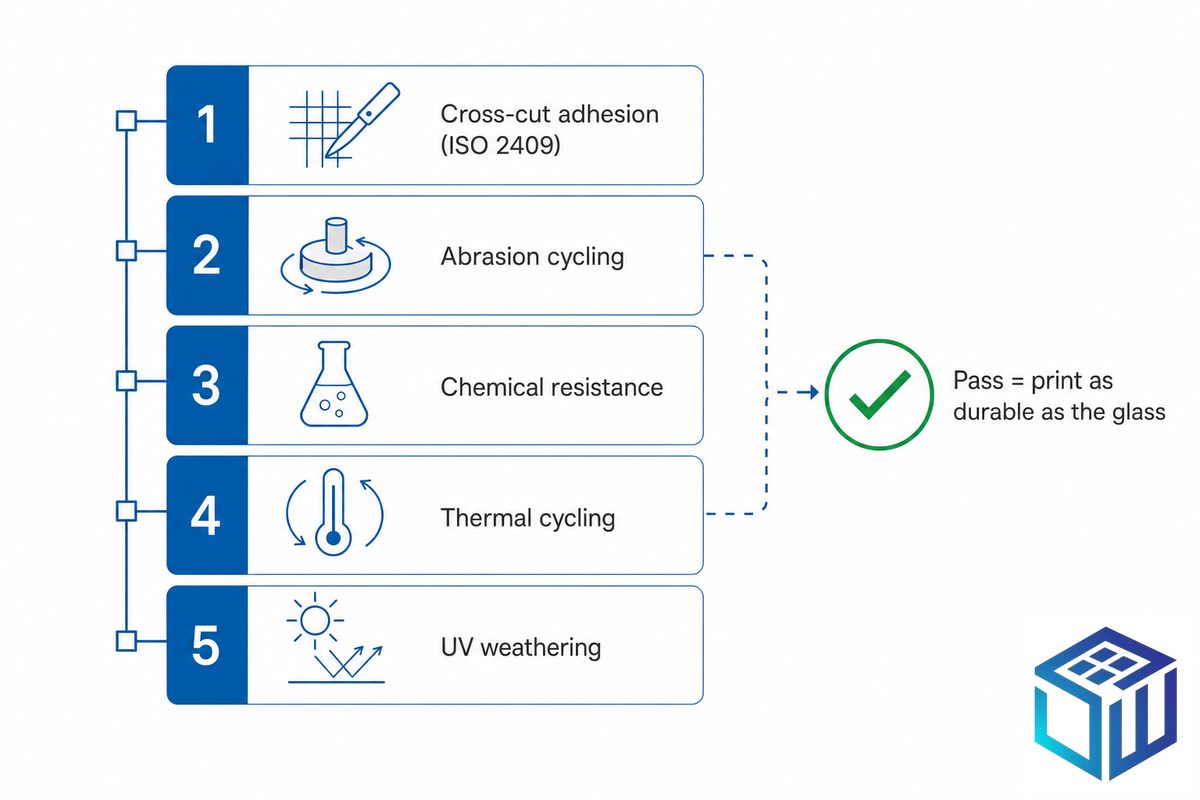
«Durável» é a palavra que todos os fornecedores utilizam e que poucos sustentam com um ensaio. Num painel industrial, qualifique a impressão segundo um programa mensurável — o Programa de qualificação da durabilidade de painéis industriais: aderência, abrasão, resistência química, ciclos térmicos e envelhecimento por UV.
| Ensaio | Referência | Critério de aprovação |
|---|---|---|
| Aderência por corte em quadrícula | ISO 2409 (principal para vidro) | Sem delaminação na quadrícula de corte |
| Aderência com fita adesiva (menos precisa) | ASTM D3359 (concebida originalmente para metais) | Classe 4B–5B |
| Abrasão | Ensaio cíclico | Sem perda legível após 10 000 ciclos |
| Ciclos térmicos | −40 a +85 °C | Sem fissuração / alteração de cor |
| Envelhecimento por UV | Acelerado, 1 000+ h | Sem desvanecimento (cerâmica) / quantificado para tintas orgânicas |
Uma nota sobre o ensaio de aderência. O método de corte em quadrícula é a ferramenta adequada, mas a referência é importante: a ISO 2409 abrange explicitamente substratos não metálicos, sendo por isso mais adequada ao esmalte vitrificado sobre vidro. A ASTM D3359 foi desenvolvida para revestimentos dúcteis sobre substratos metálicos e não permite distinguir níveis de aderência superiores, pelo que, embora os transformadores de painéis indiquem frequentemente uma classificação D3359 de 4B/5B, esta deve ser considerada uma avaliação menos precisa do que a ISO 2409. O substrato sob a impressão também tem uma especificação publicada: o vidro totalmente temperado apresenta uma compressão superficial superior a 69 MPa e uma fragmentação de aproximadamente 40+ fragmentos numa área de 50×50 mm, segundo a ASTM C1048 / EN 12150. A constatação prática mais útil diz respeito ao momento da falha: uma impressão curada incorretamente pode passar na inspeção de receção e falhar apenas mais tarde sob tensão, calor ou manuseamento — por isso, a qualificação deve ser feita em vidro de produção real, não apenas na amostra.
Fatores de custo, MOQ e prazo de entrega do vidro impresso personalizado
O preço dos painéis impressos depende de quatro fatores: o tipo de vidro, a tinta, o desenho (cores e cobertura) e o volume da série. Os valores públicos são dados L4 de plataformas comerciais e devem ser considerados indicativos, não cotações: em 2026, o vidro temperado de base custa aproximadamente 18-30 USD por pé quadrado, enquanto o vidro temperado serigrafado com frita cerâmica surge em plataformas B2B a partir de cerca de 24.50 USD por metro quadrado para volumes de exportação. A própria operação de serigrafia acrescenta normalmente alguns dólares por pé quadrado ao preço do vidro float em bruto. As encomendas que também tenham de passar pela qualificação de aderência por corte em quadrícula (ISO 2409) e de resistência à abrasão implicam custos de inspeção adicionais ao preço do vidro de base.
📐 Exemplo prático — distribuição dos custos
Por exemplo: considere uma HMI de frente oculta com 2 cores, em vidro reforçado quimicamente de 0,7 mm, numa série de 1 000 peças. 2 cores exigem 2 matrizes serigráficas distintas e 2 passagens adicionais de impressão/secagem, quase duplicando o custo da mão de obra de impressão e das matrizes relativamente a uma moldura simples com apenas 1 cor. Como o custo da matriz é sempre calculado por desenho, a passagem de 100 peças para 1000 peças reduz 10x o custo das ferramentas por unidade, explicando assim por que motivo a serigrafia passa de «mais cara» a «mais barata» nos volumes habituais dos programas industriais.
Parâmetros habituais das encomendas
- MOQ: ~100 peças por matriz personalizada, ~500 peças para otimizar o preço.
- Prazo de entrega das amostras: 5–10 dias úteis (inclui a produção da matriz)
- Prazo de produção: 15-25 dias úteis (depende das diferentes dimensões e da tecnologia de revestimento)
- Até 6 cores, cada uma com uma matriz e uma passagem de registo próprias.
Para além dos painéis: frita arquitetónica, vidro de tímpano e vidro seguro para aves
A mesma composição química da frita cerâmica está presente à escala da arquitetura. As aplicações arquitetónicas incluem frita opaca em vidro de tímpano para ocultar lajes e elementos estruturais, bem como padrões de frita em gradiente para reduzir os ganhos solares térmicos. Em contrapartida, a frita com padrões de pontos ou linhas torna o vidro de fachada, normalmente invisível, muito visível para as aves — uma utilização agora identificada como conforme na base de dados de políticas mantida pela Yale’s Bird-Friendly Building Initiative. Tanto nas aplicações arquitetónicas como nas aplicações seguras para aves, o substrato de vidro deve ter qualidade adequada para painéis; contudo, as aplicações são regulamentadas por normas distintas — algumas, como a 16 CFR 1201 e a ANSI Z97.1, abrangem vidros de segurança, enquanto outras incidem nas características de proteção das aves ou ornamentais. Uma consideração importante para um cliente de painéis industriais é que a procura do mercado já permite quantificar o vidro seguro para aves à base de frita numa categoria distinta, analisada abaixo.
O que está a mudar em 2026: HMI de frente oculta, requisitos de proteção das aves e transição para o digital
Duas forças estão a redefinir as aplicações em que se especifica vidro com frita cerâmica vitrificada, e nenhuma delas é uma estatística sobre a dimensão do mercado. A primeira é regulamentar: os códigos de construção obrigatórios já exigem vidro tratado ou com frita — o Green Standard de Toronto, com uma década, a Local Law 15 de 2020 de Nova Iorque e as regras de 2011 de São Francisco. A recém-apresentada Bird-Safe Buildings Act de 2025 (H.R.3268), até agora remetida para uma subcomissão, dá continuidade a esta tendência.
Uma base de dados de políticas da Yale acompanha os requisitos regionais que aceitam fachadas com frita para efeitos de conformidade, e estes códigos identificam expressamente a frita vitrificada e permanentemente fundida como material elegível — o que mantém a procura de vidro de fachada serigrafado em crescimento até 2026.
A segunda força é uma mudança de processo: os transformadores estão a migrar da serigrafia analógica para a impressão digital a jato de tinta cerâmica, com os fornecedores de equipamentos a apresentarem abertamente a tecnologia digital como a «alternativa à serigrafia analógica». Para quem compra painéis, trata-se apenas de uma mudança do método de deposição, não da composição química — ambas as vias vitrificam a mesma frita cerâmica, pelo que a durabilidade ao longo da vida útil da cerâmica vitrificada em painéis industriais permanece inalterada. A conclusão prática para um projeto de 2026 é concreta: fixe já o padrão de cor, qualifique a impressão segundo o programa de durabilidade acima e escolha entre serigrafia e impressão digital com base no número de cores e no volume da série, não na tecnologia mais recente. A procura de cockpits inteligentes e HMI está a impulsionar toda esta evolução, mas a decisão de engenharia permanece a mesma.
Perguntas frequentes
Que tinta é utilizada na serigrafia sobre vidro para painéis industriais?
Ver resposta
O método normalizado no setor utiliza tinta de frita cerâmica (também denominada esmalte cerâmico), composta por vidro finamente moído e pigmentos de óxidos metálicos, vitrificada a aproximadamente 600-700 °C durante a têmpera do vidro, para que se funda na superfície do vidro e adquira resistência permanente aos UV, aos produtos químicos de limpeza e à abrasão. Estão disponíveis tintas orgânicas de baixa temperatura e tintas curáveis por UV para trabalhos interiores ou séries curtas que não fiquem no exterior e estejam menos sujeitos a utilização intensiva, mas estas não são ideais quando expostas às intempéries, a solventes ou a utilização rigorosa.
É possível fazer serigrafia em vidro temperado?
Ver resposta
Não com frita cerâmica, nem posteriormente. A frita cerâmica tem de ser impressa no vidro recozido e vitrificada durante a têmpera do vidro, pois o reaquecimento de vidro já temperado para fundir a tinta provocaria a sua fragmentação — a impressão e a têmpera ocorrem em simultâneo. As tintas orgânicas de baixa temperatura ou curáveis por UV são a exceção: podem ser aplicadas em vidro já temperado para painéis interiores, substituindo a permanência proporcionada pela fusão por uma aderência superficial comum, mais suscetível ao desgaste.
Qual é a durabilidade do vidro serigrafado num painel de controlo?
Ver resposta
Após a vitrificação, uma impressão com frita cerâmica é, na prática, tão durável como o próprio vidro — não descasca, não perde cor nem sai com a lavagem. É qualificada por ensaios de aderência por corte em quadrícula (ISO 2409), ciclos de abrasão, ciclos térmicos (−40 a +85 °C), resistência química e 1 000+ horas de envelhecimento por UV; os painéis que incluem camadas antiencandeamento e antidedadas superam frequentemente um ensaio de nevoeiro salino de 500 horas e um ensaio de abrasão de 10 000 ciclos.
Qual é a diferença entre serigrafia e impressão digital em vidro?
Ver resposta
A serigrafia força a passagem da tinta através de uma matriz para produzir cores chapadas, espessas e opacas, sendo a opção mais económica para grandes volumes; a impressão digital a jato de tinta pulveriza uma película mais fina para imagens fotográficas e séries curtas, sem matriz. Ambas permitem vitrificar tinta cerâmica com a mesma durabilidade.
É possível combinar a serigrafia com um revestimento antiencandeamento (AG)?
Ver resposta
Sim. Os painéis HMI industriais combinam frequentemente uma frente oculta serigrafada com revestimentos antiencandeamento (AG), antirreflexo (AR) ou antidedadas (AF). Primeiro, a impressão é vitrificada durante a têmpera; os revestimentos são aplicados depois, numa sequência definida pelo transformador, pelo que a configuração completa dos tratamentos deve ser comunicada antecipadamente para evitar refazer as máscaras.
Quanto custa o vidro serigrafado personalizado para painéis?
Ver resposta
O custo depende de quatro fatores: tipo e espessura do vidro, tipo de tinta (a frita cerâmica é a opção durável de preço superior), complexidade do desenho e volume da série. Como referência indicativa, o vidro temperado de base custa aproximadamente 18-30 USD por pé quadrado, e a serigrafia acrescenta alguns dólares por pé quadrado. Como cada cor exige uma matriz própria, os desenhos multicolores custam mais em pequenos volumes, mas o custo dilui-se facilmente em séries maiores. Envie a arte-final, o número de cores, o substrato e a quantidade para obter uma cotação.
O que é a impressão de vidro com frente oculta?
Ver resposta
A impressão de frente oculta mascara um painel de vidro com uma camada cerâmica opaca, para que os ícones e indicadores permaneçam ocultos até serem iluminados por trás através de aberturas transmissivas. A área mascarada é impressa com elevada opacidade (frequentemente >98%) e o registo mantém-se em aproximadamente ±0,1 mm, para alinhar as margens com a retroiluminação.
Sobre esta análise
Este guia baseia-se nas temperaturas de vitrificação, tolerâncias de registo e limites de qualificação da durabilidade que aplicamos na linha interna de serigrafia sobre vidro da SW Glass, verificados por comparação com normas publicadas e literatura de patentes. Quando um número corresponde a um valor do setor ou do mercado, e não a uma norma verificada, apresentamo-lo como indicativo. Revisto pela equipa técnica da SW Glass.
Referências e fontes
- ISO 2409:2020, Tintas e vernizes: ensaio de corte em quadrícula — International Organization for Standardization
- Vidro de segurança temperado termicamente: resistência à flexão e fragmentação (ASTM C1048) — Glass on Web
- Fritas de esmalte para decoração de vidro e cerâmica — Ceramic Industry
- Lista de verificação para impressão em vidro — Glass Magazine (National Glass Association)
- Aplicações ideais para frita cerâmica e revestimentos de silicone — Glass Magazine
- WO2020256887A1, vitrificação de frita/esmalte de vidro colorido a 500–705 °C — Google Patents
- DE19605617A1, frita de vidro preta sem chumbo/cádmio, vitrificada antes da curvatura — Google Patents
- H.R.3268, Bird-Safe Buildings Act federal de 2025 (apresentada) — U.S. Congress
- Base de dados de políticas dos Estados Unidos para edifícios seguros para aves — Yale Bird-Friendly Building Initiative
Artigos relacionados
- Serigrafia sobre vidro: capacidades e especificações da SW Glass
- Vidro de proteção personalizado: guia de materiais, especificações e fabrico
- Vidro reforçado quimicamente para painéis de cobertura HMI finos
- Tratamentos de superfície antiencandeamento (AG) / antirreflexo (AR) / antidedadas (AF) para ecrãs industriais
- Soluções de vidro HMI para a indústria e automação