Saiweiglassへのお問い合わせ



2026年6月更新 • SW Glass技術チームによるレビュー済み
産業用パネル向けガラスのシルクスクリーン印刷は、日常的に操作するHMIカバーガラス、計器の前面パネル、制御パネルのオーバーレイに、ベゼル、アイコン、目盛り、遮光枠を形成する方法です。印刷ラベルとは異なり、焼成したセラミックのスクリーン印刷はガラス表面と一体化するため、ステッカーなら数週間ではがれてしまうようなオイルミスト、溶剤による拭き取り、摩耗にも長年耐えます。本ガイドは、パネルの仕様を最初から正しく定める必要がある技術者や購買担当者に向けてまとめたものです。
要点をまとめると:ガラスのシルクスクリーン印刷では、微細なメッシュの版を通してセラミックフリットインクを未強化ガラスに転写し、約600~700 °Cでの熱強化処理中に融着させることで、印刷を分子レベルで結合させ、実質的に恒久的なものにします。産業用パネルでは、有機インクやUV硬化型インクよりも耐久性に優れるセラミックフリットが適しており、図柄は熱強化処理の前に印刷する必要があり、密着性、耐摩耗性、熱サイクル、紫外線耐候性の試験によって印刷品質を確認します。
押さえておきたいポイント(意外なものから順に)
- 受入検査に合格した印刷でも、組立後に不具合が発生する可能性があります。硬化不良はサンプルでは分からず、熱、応力、取り扱いによって表面化します。
- “熱強化処理後には印刷できない”という制約はセラミックフリットに限られ、屋内用パネルであれば、低温硬化型の有機インクやUVインクで熱強化処理済みのガラスに印刷できます。
- 焼成したセラミックフリットはガラスの寿命が尽きるまで持続しますが、有機インクは紫外線で退色するため、一般に屋内用途に限られます。
- スクリーン印刷とデジタル印刷は、どちらかだけを選ぶものではありません。多くの加工業者は両方を導入し、案件に応じて使い分けています。
ガラスのシルクスクリーン印刷とは?
ガラスのシルクスクリーン印刷は、微細なメッシュの版の開口部分からスキージでセラミックフリットインクを板ガラスに押し出し、その後の焼成でガラス表面に融着させる産業用の印刷工程です。インクは、微粉砕したガラスと金属酸化物顔料からなるガラス質のエナメルで、焼成によってガラス成分が溶け、図柄が基材に恒久的に融着します。
パネルで重要なのは焼成工程です。Glass Magazineが説明しているように、セラミックインクは約1,100 °F (600 °C)まで加熱され、硬化させるには熱強化処理が必要で、その段階で単に乾燥するのではなくガラスに融着します。そのため、焼成したスクリーン印刷は、通常の表面コーティングを損なう引っかき傷、洗浄薬品、紫外線に耐えます。産業用パネルでは、この違いが、工場で五年間使用した後も読める表示と、摩耗で消えてしまう表示の差になります。
この方法は、ガラスのシルクスクリーン加工、ガラスのスクリーン印刷、ガラスのシルク印刷などと呼ばれますが、呼び方が違っても汎用性は変わらず、建築用パネルの特注デザインから触れて操作する面まで、幅広いガラス製品に使われています。シルクスクリーンの版でフュージングガラス作品を装飾する工芸分野もあり、その手法はパネル製作とは異なりますが、本ガイドでは、狙いどおりのデザインをミリメートル単位で再現する必要がある産業用途に焦点を当てます。
セラミックフリットのスクリーン印刷の仕組み:6段階の工程
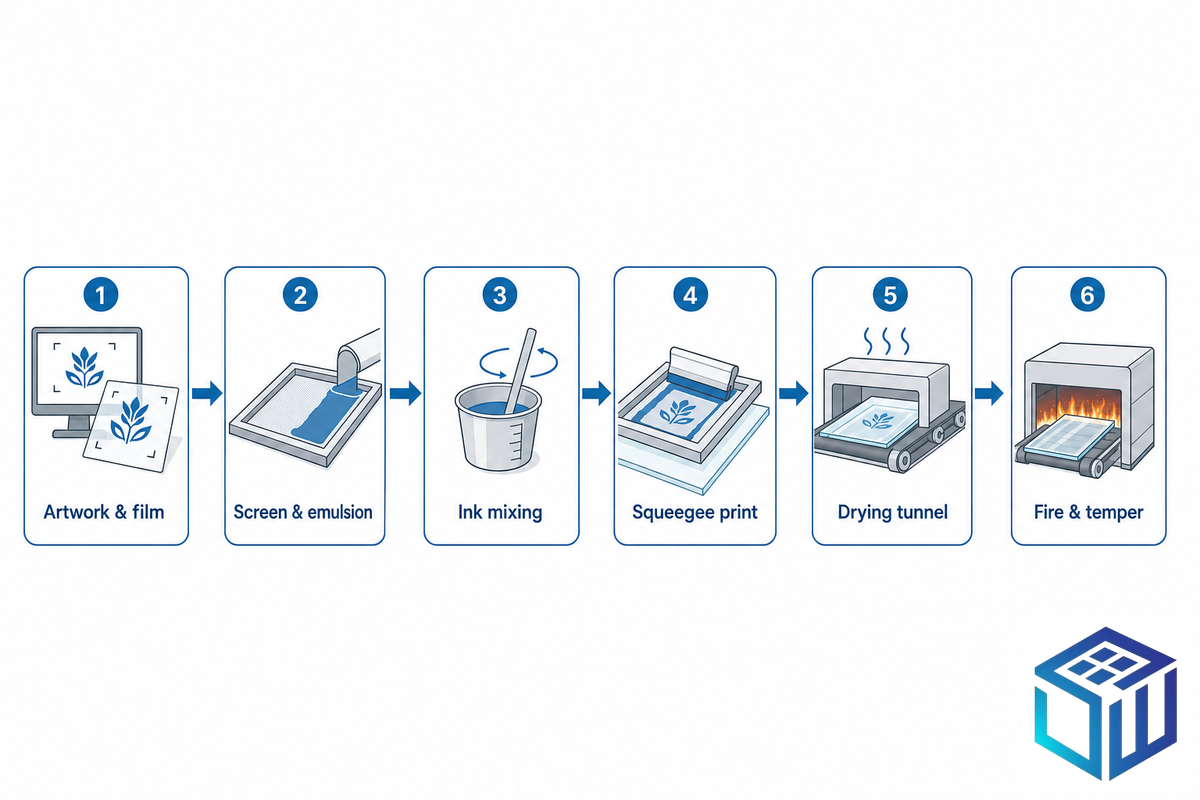
セラミックフリットのスクリーン印刷は、版下の作成から、熱強化処理中にインクを融着させる最終焼成まで、管理された六段階で行います。各段階を左右する焼成温度、メッシュ数、見当精度、インク中間膜の厚さを以下にまとめており、乾燥と焼成の工程が品質の成否を決めます。
セラミックフリットのスクリーン印刷:主要仕様
| インクの融着温度 / 焼成温度 | 約600~700 °C(熱強化処理中に融着) |
| 乾燥トンネル(溶剤の揮発) | 150~200 °C |
| メッシュ数 | 60~400 本/インチ(不透明印刷:80~120、微細な図柄:200~400) |
| 印刷の見当精度 | ±0.1 mm(カバーガラス) / ±0.5 mm(建築用) |
| インク中間膜の厚さ | 15~40 µm(デジタル印刷では5~15 µm) |
作業は管理された六段階で進み、乾燥と焼成の工程が品質の成否を決めます:
- 版下作成と中間膜出力 — 色ごとに個別のポジ中間膜とスクリーン版を作り、見当マークを設定します。
- スクリーンと版の作製 — メッシュに感光乳剤を塗布し、ポジ原稿を通して紫外線を照射した後、洗い出して図柄の開口部分を形成します。
- インクの調合と粘度管理 — 金属酸化物顔料とガラス原料粉末を混合し、メッシュに合うよう調整します。粘度が高すぎると目詰まりし、低すぎると版の下にインクがにじみます。
- 印刷 — ガラスを真空吸着で固定し、スキージでインクをメッシュから押し出します。スキージの圧力、角度、オフコンタクト量が仕上がりを左右します。
- 乾燥 — 150~200 °Cのトンネルで溶剤を揮発させます。この工程を急ぐことは、印刷不良の主な原因です。
- 焼成と熱強化処理 — ガラスを熱強化炉に入れ、ガラスを強化する熱によって顔料をガラス表面に融着させます。
📐 技術上のポイント — メッシュの選定
インクの付着量を大きく左右するのは、塗料よりもメッシュ数です。遮光用の黒いベタ枠には、厚く不透明な中間膜を形成できる80~120 TPIのメッシュが適し、0.15 mmのアイコンの輪郭や細かい警告文には、細部を再現できる200~400 TPIを使います。実用的な目安は、最小の図柄を再現できる範囲で最も粗いメッシュを選ぶことです。糸が増えるほどインクの付着層が薄くなり、不透明度が下がるためです。
スクリーン印刷のコミュニティに参加する実務者は、耐久性のある方法を端的に、乾燥したセラミックフリット粉末をスクリーンから押し出し、焼成してガラスに定着させることだと説明しています。現場の報告では、オフコンタクト距離も繰り返し不良の原因として挙げられており、距離が小さすぎるとメッシュがガラスに張り付き、粘着に伴う”あばた状”の欠陥が残ります。
シルクスクリーン印刷の個々の要素に特殊なものはありません。微細なメッシュのスクリーン、未露光の樹脂を洗い流して図柄を形成した版、そしてガラス表面に押し広げるインクからなります。これを生産技術として成立させるのは、乾燥トンネルや熱強化炉から、ガラス板の切断、エッジ加工、コーティングを行うインライン加工まで、印刷の前後を支える材料と設備です。印刷機が未強化ガラスに直接図柄を転写し、乳剤が必要な箇所だけで硬化しているため、再現性を確保するには各工程を安定させることが欠かせません。
適切なインクの選び方:セラミックフリット・有機・UV硬化型の比較
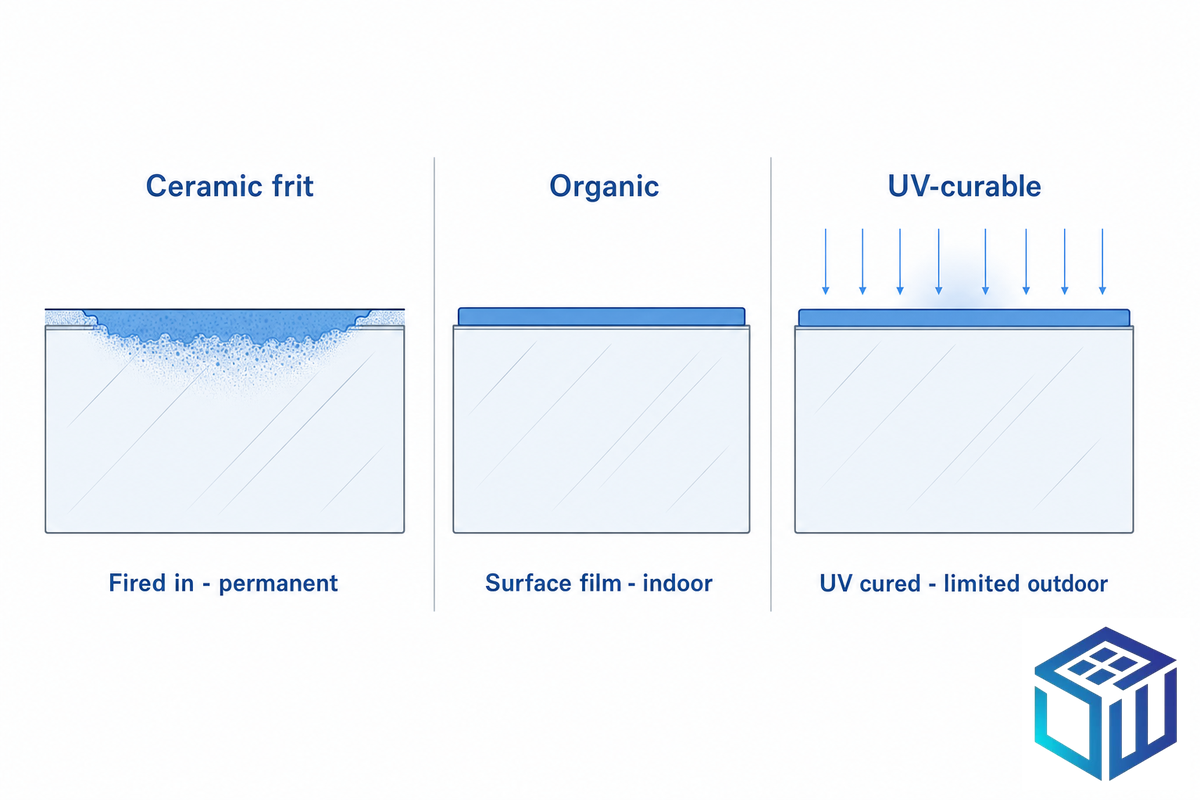
購買でよくある失敗は、使用環境ではなく色と価格でインクを選ぶことです。サンプル台では同じに見える有機インクでも、屋外では数年ほどで退色し、引っかき傷ではがれることがあります。明確な根拠に基づいて決めるには、5要素によるパネル用インク選定マトリクスを使い、使用環境、基材、不透明度、耐久性、生産ロット数でパネルを評価して、推奨インクを確認してください。
| 選定要素 | セラミックフリット | 有機インク | UV硬化型インク |
|---|---|---|---|
| 焼成 / 硬化 | 600~700 °C(融着) | 150~200 °C(乾燥) | 室温(UV硬化) |
| 屋外 / 紫外線環境での寿命 | ガラスと同じ寿命 | 屋外で約5~10年、屋内使用を推奨 | 屋外使用は限定的 |
| 耐擦傷性 / 耐薬品性 | 優れている(ガラスと一体化) | 低い | 中程度 |
| 色再現範囲 | ベタ色の発色に優れるが、赤・黄は限定的 | 広い | 広い |
| 適した生産ロット数 | 500+ 枚(製版費を償却可能) | 屋内用の小ロット | 少量生産 / 特注 |
耐久性の目安は、業界の加工業者のデータと業界誌の報道からまとめたもので、焼成温度の範囲は特許文献と規格関連文献で裏付けています。
特許文献に記載されたセラミックフリットの焼成温度も、この範囲と一致しており、ある自動車用エナメルの特許では焼成温度を約500~705 °Cと規定し、業界資料ではエナメルフリットの軟化温度を565~815 °Cとしています。追加注文で問題になりやすいのが色再現の違いで、セラミックフリットは有機インクより赤・黄の色再現範囲が狭いため、警告色やロゴの色合わせは初回生産後ではなく、その前に基準色見本に照合して確定しておく必要があります(当社ではΔE ≤ 2.0を維持しています)。
“セラミックインクはガラスに融着するため、その寿命に限りはありません。有機インクは、紫外線による退色が起きない屋内用途にとどめるのが適切です。”
インクの種類は、発色の鮮やかさや、パネルが食品接触用途の安全性評価に適合できるかどうかにも影響し、セラミックフリットは対応できる一方、有機インクは通常対応できません。インクを印刷して焼成すると恒久的に定着するため、この選択は仕上げ工程ではなく、版下作成の段階で確定する必要があります。
スクリーン印刷できるガラスは?基材の選定と印刷後に熱強化処理する原則
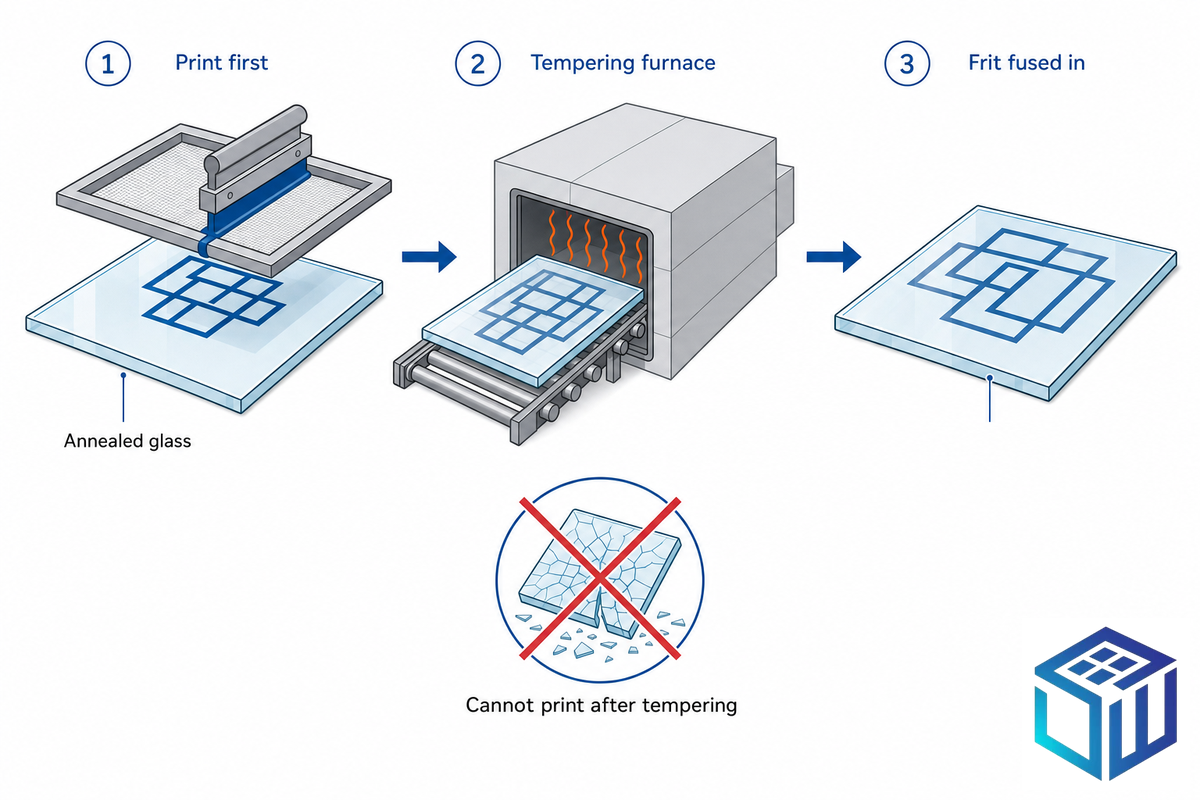
加工用の板ガラスはほぼすべてスクリーン印刷できますが、厚さの範囲と工程の順序は基材によって決まります。1 mm未満の薄いHMIカバーガラスでは、化学強化ガラスやアルミノシリケートガラスが微細な図柄の再現に適した表面を備えており、より厚い家電・機器用パネルでは、ソーダ石灰ガラスや低鉄フロートガラスが主流です。
| ガラスの種類 | 厚さ | 印刷の工程順序 | パネルの主な用途 |
|---|---|---|---|
| ソーダ石灰フロートガラス | 2~19 mm | 熱強化処理前に印刷 | 家電・機器の前面パネル |
| 低鉄ガラス(高透過ガラス) | 3~19 mm | 熱強化処理前に印刷 | 色の再現性が重要なディスプレイ |
| 未強化フロートガラス | 2~19 mm | 印刷後に熱強化処理、または未強化のまま使用 | 安全ガラスを必要としない屋内用パネル |
| 強化ガラス(熱強化ガラス) | 3~19 mm | 熱強化処理前の印刷のみ | 安全用パネル・ファサード |
| 化学強化ガラス | 0.5~2 mm | 強化処理の前後に印刷可能 | HMI / タッチパネル向け薄型カバーガラス |
| アルミノシリケートガラス | 0.5~3 mm | 強化処理前に印刷 | 高耐久仕様のカバーガラス |
| ホウケイ酸ガラス (Borofloat 33) | 2~10 mm | 高い軟化点に合わせて調整 | 高温用途 / 実験室用パネル |
| ディスプレイ用ガラス (Eagle XG) | 0.3~1.1 mm | 事前に印刷 | ディスプレイ向け薄型カバーガラス |
| 合わせガラス(構成するガラス板) | 組立後の厚さ6~40 mm | 積層前にガラス板に印刷 | 遮音 / 安全用のガラス |
⚠️ 印刷後に熱強化処理する工程順序の原則
セラミックフリットを印刷できるのは熱強化処理前の未強化ガラスだけであり、すでに熱強化処理を施したガラスにセラミックフリットをスクリーン印刷すると、再加熱時に割れてしまいます。スクリーン印刷用エナメルの特許にもまさにこの工程が記載されており、曲げ加工前のガラスにフリットを塗布してから、600~650 Cの熱強化炉で焼成し、ガラスに融着させています。ただし、多くの解説が見落としているのは、この制約には条件があるという点です。これはセラミックフリットについての制約です。屋内ディスプレイ用の平板パネルであれば、低温硬化型の有機インクやUVインクを使い、熱強化処理済みのガラスにスクリーン印刷やインクジェット印刷を行えます(ただし、表面への密着による定着となり、融着したセラミックの耐久性との兼ね合いが生じます)。
印刷パネルに広く使われるガラスは、単板の板ガラスにとどまりません。シルクスクリーン印刷を施したガラス板は、安全用の合わせガラスに組み込んだり、複層ガラスユニットに封着したり、自動車用メーターパネル向けに曲げ加工と熱強化処理を同じサイクルで行って曲面に成形したりできます。繰り返し確認しておきたい制約として、セラミックフリットは熱強化処理には対応できますが倍強度処理には対応できないため、倍強度ガラスのパネルには焼成フリットを使用できません。
産業用制御パネル・HMI向けスクリーン印刷
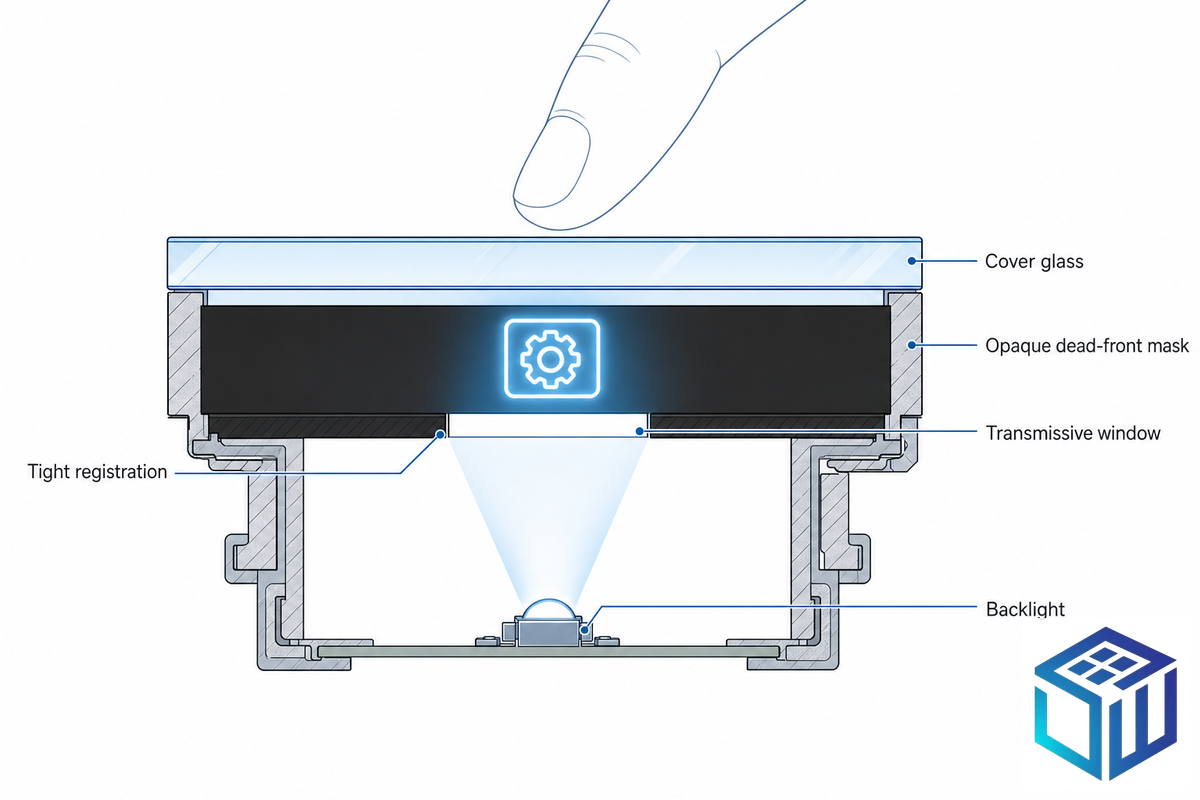
ここでガラスのシルクスクリーン印刷が活躍するのが、HMIタッチパネル、計器の前面パネル、制御パネル、エレベーターの操作部、PLCディスプレイです。代表例は“デッドフロント”で、不透明な“マスク”が表示要素を隠し、インクの抜き部分を通して点灯したときだけ見えるようにします。
📐 デッドフロント印刷の設計許容範囲
ディスプレイ品質のデッドフロントを実現するには、厳しい条件を満たす必要があります。不透明なマスク領域は、消灯したアイコンを隠すために十分な外光を遮断する必要があり、例えば、あるHMIカバーガラスの仕様書では外光の光線透過率を2%未満(おおむね≥98%の不透明度に相当)と定めています。一方、バックライトで照らす窓部は、表示を読めるだけの光を通す必要があり、メーカーの仕様書では透過率が80~90%程度に設定されることが多くあります。また、印刷した輪郭が静電容量式タッチ操作領域の端に合うだけの高い見当精度も必要で、当社ではカバーガラスで±0.1 mmを維持しています。不透明なマスキング層自体は、ガラスと金属酸化物顔料を配合した着色セラミックフリットで、特許文献に記載されている種類のものです。
印刷された制御パネルでもうひとつ重要でありながら、印刷業者向けの指針で見落とされがちなのは、ガラスが“密閉構造体”を構成する部品にすぎず、IEC 60529規格でいうところのパネル自体の保護等級が通常“IP65以上”に設定されていることです。IP保護等級に対応するガスケットで保護された制御筐体など、密閉型パネルの用途では、印刷がシール材に干渉するため外周に近づけすぎることはできず、さらに機器の水洗いに使う薬品(または油脂を除去する洗浄溶剤、後述)に耐える必要もあります。貴社のチームが筐体を設計している場合は、シール材の配置を共有し、エッジ部の印刷が外周の印刷禁止領域に入らないようにする必要があります。もちろん、治工具の製作後に印刷位置を変更すると費用がかかります。
工場で使用する4 mm厚の強化ガラス製マンマシンインターフェースの適合性を評価する場面を想像してください。表面は常に油や拭き取り用の溶剤にさらされ、手袋を着けた状態で頻繁に操作されます。6か月後には、貼り付けた中間膜ステッカーや有機インクのスクリーン印刷は黄変し、剥離している可能性さえあります。当社がドイツのメーカーによる過酷な条件下での製品適合性評価を支援した案件では、多色のセラミック“印刷”を施し、防指紋・防眩コーティングを追加したところ、パネルは500時間を超える塩水噴霧試験と10,000回の“タッチサイクル”摩耗試験に耐えました。有機インクの印刷では、この水準の耐久性は到底得られません。あるディスプレイ用ガラスの専門家は、“有機インクには本来、耐擦傷性がない”と指摘しており、U.V.、湿気、熱によって劣化するため、屋外用(または自動車用)の操作部に有機インクの印刷を採用するのは明らかな誤りです。
ガラスのシルクスクリーン印刷とデジタル印刷:貴社のパネル生産に適しているのは?
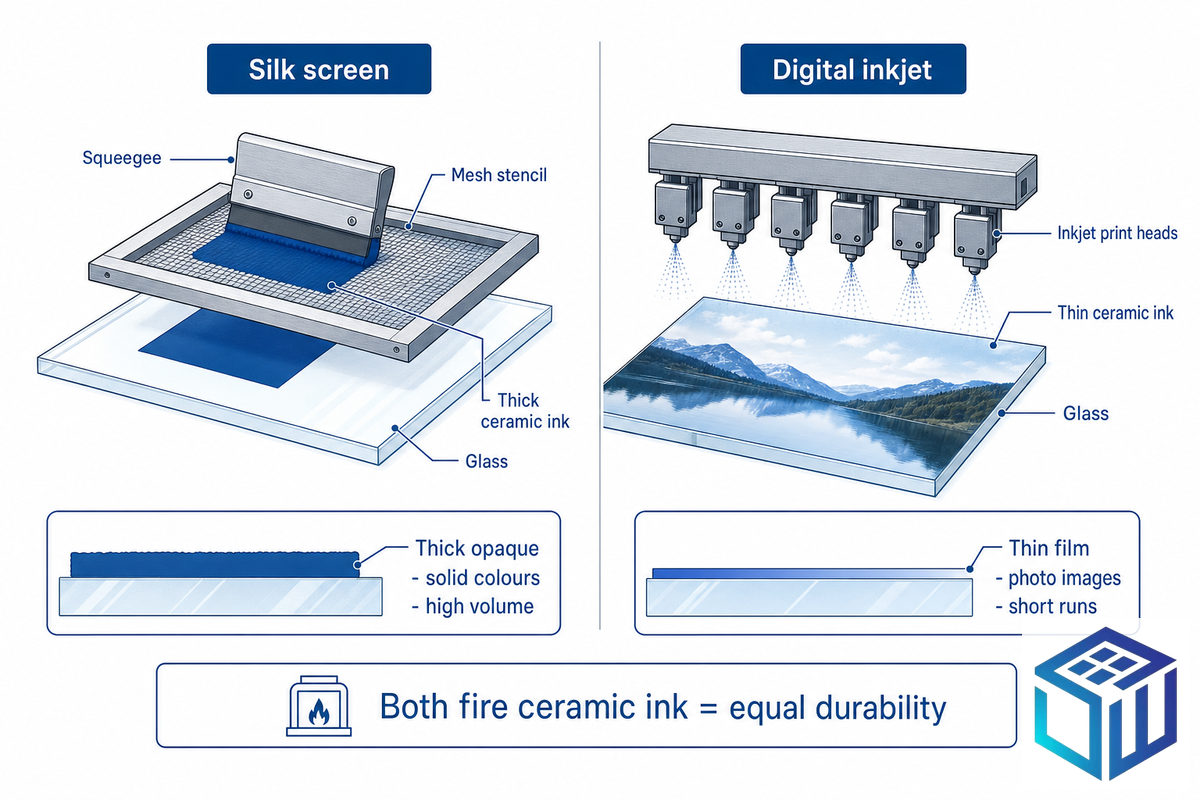
どちらの方法でも焼成用セラミックインクを使用できるため、選定を左右するのは耐久性ではなく、色数、生産ロット数、図柄の種類です。生産現場の実感としては、両者は競合するものではなく相互に補完するものであり、シルクスクリーン印刷は単色の繰り返しパターンで費用対効果が高く、デジタル印刷は少量の特注デザインに適しています。どちらも同じセラミックフリットを融着させるため(約500~705 °Cで焼成)、選定は純粋に経済性で決まります。
✔ シルクスクリーン印刷が適する条件
- 1~4色のベタ色(スクリーン印刷の上限はおおむね四色)
- 生産ロット数が500+ 枚で、製版費を償却できる
- デッドフロントのマスクに必要な厚い不透明層(15~40 µm)
- ロット内でPantone/RALのベタ色を安定して再現
⚠ デジタル印刷が適する条件
- 写真画像、グラデーション、多色のデザイン
- 小ロット / 試作品(製版が不要)
- 図柄を頻繁に変更する場合(ファイルの編集だけで対応可能)
- 治工具費の占める割合が大きい単品の特注製作
実用的な判断基準として、パネルが単色から三色のベタ色で、注文数が500枚以上なら、スクリーン印刷のほうが安価で、不透明度の高いデッドフロントを形成できます。写真の細部やグラデーションを再現する場合、または100枚未満のロットでは、デジタル印刷が適しています。また、何年も後の交換用パネルでも警告色の再現性が重要になるため、方法にかかわらず色の基準を確定してください。
印刷とAG・AR・AFコーティングの組み合わせ
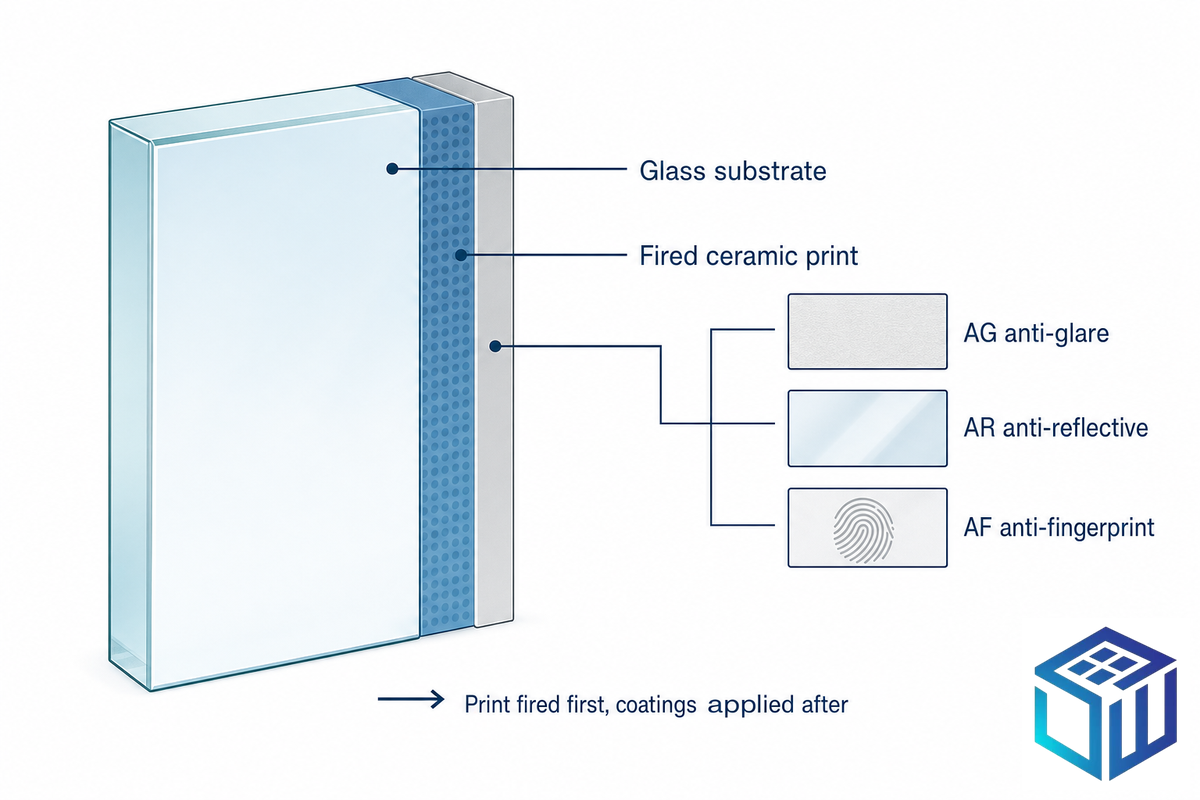
産業用パネルでは、印刷しただけの無処理の表面が求められることはほとんどありません。防眩(AG)処理は工場の天井照明による反射を抑えて作業者が画面を読み取りやすくし、反射防止(AR)処理はバックライト付きディスプレイの光線透過率を高め、防指紋(AF)処理はタッチ操作面を清潔に保ちます。ただし、印刷とコーティングは同じ表面に施すため、工程の順序が重要です。
各処理には、それぞれ測定可能な目標値もあります。防眩エッチングは光沢度とヘイズで指定し、当社の加工工程では光沢度5010または7010、ヘイズ4.7~11、表面粗さ約Ra 0.12~0.15 µmとしており、輪郭の鮮鋭さが多少低下する代わりに、天井照明の鏡面反射を大幅に抑えます。反射防止の真空コーティングは、片面処理で光線透過率を94%超(両面処理で98%超)に高めるため、わずかな光の透過率の差も作業者の視認性に影響するバックライト式デッドフロントで特に重要です。防指紋ナノコーティングは水接触角を約105°に保つため、日常的に触れるパネルでも油や汚れがアイコン上に広がらず、拭き取ることができます。
📐 技術上のポイント — コーティングと印刷の工程順序
セラミックフリットは熱強化処理中に焼成するため、まず印刷し、高温工程で定着させます。熱強化炉に耐えられない表面処理はその後に施し、どの層をガラスに直接接触させる必要があるかに応じて順序を決めます。特許技術では、焼成エナメルと機能性コーティング(例えば赤外線反射コーティング)が強化ガラス基材上で共存できることが示されています。実務上は、印刷、AG/AR/AF、導電層を含む処理層の構成全体をあらかじめ加工業者に伝え、工程順序を組めるようにすることで、サンプル製作を数日遅らせるマスキングの手直しを避けてください。
印刷パネル用ガラスの耐久性・密着性・品質管理規格
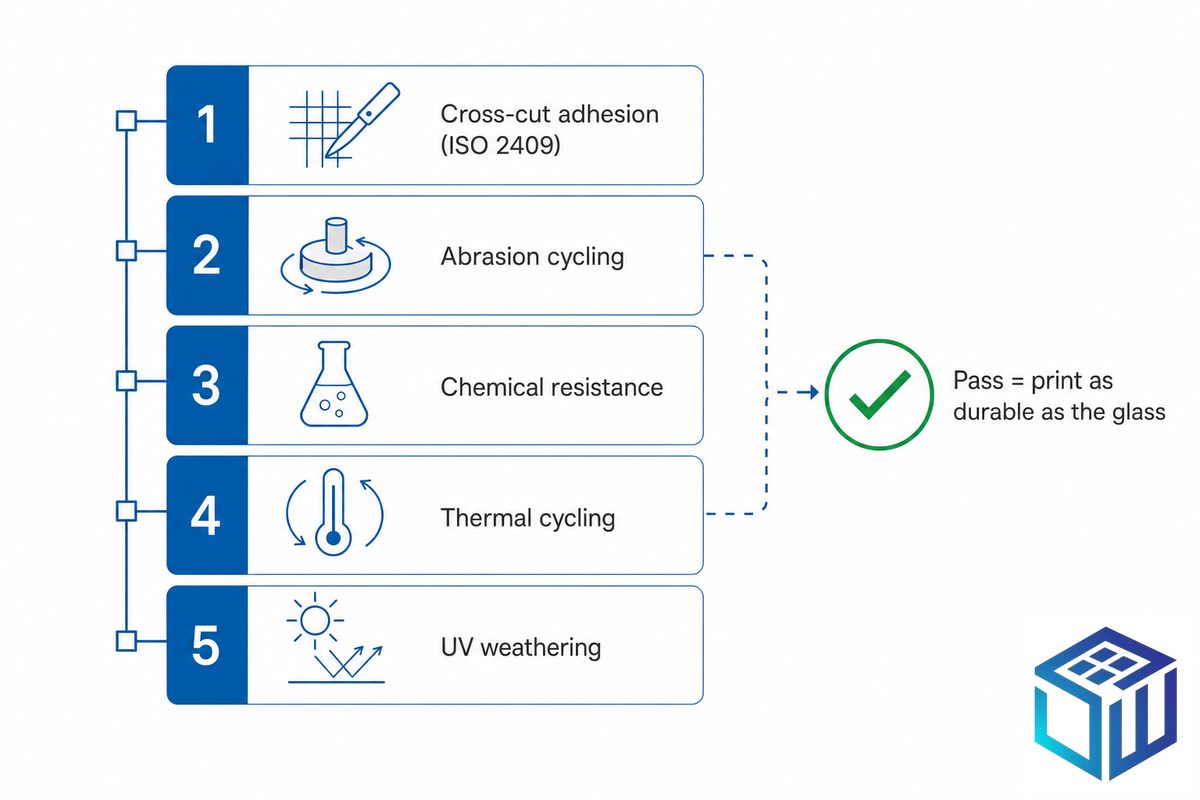
どのサプライヤーも”耐久性が高い”と謳いますが、試験で裏付けている企業はわずかです。産業用パネルでは、密着性、耐摩耗性、耐薬品性、熱サイクル、紫外線耐候性という測定可能な一連の試験、すなわち産業用パネルの耐久性適格性評価体系に基づいて、印刷の適格性を評価してください。
| 試験 | 参照規格・条件 | 合格基準 |
|---|---|---|
| クロスカット密着性 | ISO 2409(ガラスに主に適用) | 格子状の切り込み部に剥離がないこと |
| テープ密着性(判別精度は粗め) | ASTM D3359(金属基材を対象として開発) | 等級4B~5B |
| 耐摩耗性 | 繰り返し試験 | 10,000サイクル後も判読性が損なわれないこと |
| 熱サイクル | −40~+85 °C | 亀裂・色の変化がないこと |
| 紫外線耐候性 | 促進試験、1,000+時間 | 退色なし(セラミック系)/有機系は定量評価 |
密着性試験について補足します。クロスカット法は適切な試験方法ですが、参照する規格が重要です。ISO 2409は非金属基材を明確に対象としているため、ガラスに焼き付けたエナメルの評価に、より適しています。ASTM D3359は金属基材上の延性のあるコーティングを対象に開発され、高い密着性のレベル差を判別できないため、パネル加工業者がD3359の4B/5B評価をよく提示していても、ISO 2409より判別精度の粗いスクリーニングとして扱ってください。 印刷を支える基材にも公表された仕様があり、完全強化ガラスではASTM C1048 / EN 12150に基づき、表面圧縮応力は69 MPa超、50×50 mmの範囲での破片数はおおむね40+個とされています。現場で最も役立つ知見は、不具合が現れる時期に関するものです。硬化が不十分な印刷でも受入検査には合格し、後になって応力、熱、取り扱いによって不具合が生じることがあるため、サンプルだけでなく、実際の量産用ガラスで適格性を評価してください。
特注印刷ガラスのコスト要因・MOQ・リードタイム
印刷パネルの価格を左右する要素は、ガラスの種類、インク、デザイン(色数と印刷面積率)、生産数量の四つです。公開価格はL4のマーケットプレイスデータであり、見積価格ではなく目安として捉える必要があります。2026年の基材となる強化ガラスは平方フィート当たり約18~30 USDで、セラミックフリットをシルクスクリーン印刷した強化ガラスは、輸出向けの大量注文では平方メートル当たり約24.50 USDからB2Bマーケットプレイスに掲載されています。スクリーン印刷工程そのものによる上乗せ額は、通常、未加工のフロートガラスに対して平方フィート当たり数ドルです。クロスカット密着性試験(ISO 2409)と耐摩耗性の適格性評価への合格も求められる注文では、基材ガラスの費用に加え、検査費用が発生します。
📐 計算例 — コストの内訳
例えば、厚さ0.7 mmの化学強化ガラスに2色でデッドフロント印刷を施したHMIを、1,000個製作する場合を考えます。2色には別々の印刷版が2枚と、追加の印刷・乾燥工程が2回必要になるため、1色だけの単純な外周枠と比べて、印刷作業費と製版費がほぼ倍になります。いずれにしても製版費はデザインごとに発生するため、生産数量が100個から1000個になると、単品当たりの製版費は10で割った額となり、一般的な産業用製品の生産規模では、スクリーン印刷が’最も高価’から’最も安価’へと変わる理由がここにあります。
一般的な注文条件
- MOQ:特注版で約100個、価格を最適化する場合は約500個。
- サンプルのリードタイム:5~10営業日(製版を含む)
- 生産期間:15~25営業日(サイズとコーティング技術により異なる)
- 最大6色に対応し、色ごとに個別の印刷版と位置合わせ工程が必要です。
パネル以外の用途:建築用フリット・スパンドレルガラス・鳥衝突防止ガラス
同じセラミックフリットの化学組成は、建築分野でも使われています。建築用途には、床スラブや構造体を隠すためにスパンドレルガラスに施す不透明なフリットや、日射による熱の流入を抑えるグラデーション状のフリットパターンがあります。一方、ドットやライン状のフリットは、そのままでは鳥に見えないファサードガラスをはっきり認識できるようにするもので、この用途は現在、YaleのBird-Friendly Building Initiativeが管理する政策データベースで、要件に適合するものとして明記されています。 建築用途と鳥衝突防止用途のいずれも、基材ガラスにはパネル用グレードが必要ですが、用途ごとに別の規格で規制されており、16 CFR 1201やANSI Z97.1のように安全ガラスを対象とする規格もあれば、鳥の安全や装飾上の特性を対象とする規格もあります。産業用パネルの購入者にとって注目すべき点は、フリットを用いた鳥衝突防止ガラスを独立したカテゴリーとして定量的に把握できるほど、市場の需要が拡大していることであり、以下で詳しく説明します。
2026年に何が変わるのか:デッドフロントHMI・鳥衝突防止の義務化・デジタル化
焼成セラミックフリットガラスの採用先を変えつつある要因は二つあり、いずれも市場規模の統計値ではありません。まず規制面では、トロントで施行から十年が経つGreen Standard、ニューヨークの2020年のLocal Law 15、サンフランシスコの2011年の規則など、義務的な建築基準がすでに表面処理ガラスやフリットガラスの使用を求めています。2025年に新たに提出された鳥類に配慮した建築物法案(H.R.3268)もこの流れを引き継いでおり、現時点では小委員会に付託されています。
Yaleの政策データベースは、フリット加工を施したファサードを適合対象として認める各地域の要件を追跡しており、これらの基準では、焼成によって恒久的に融着したフリットを適合材料として明示しているため、ファサード用スクリーン印刷ガラスの需要は2026年に入っても増加傾向にあります。
もう一つの要因は加工工程の変化で、加工業者はアナログのシルクスクリーン印刷からデジタルのセラミックインクジェット印刷へ移行しており、設備メーカーもデジタル方式を”アナログスクリーン印刷の代替手段”として明確に位置付けています。パネルの購入者にとって、これはインクの付着方法が変わるだけで化学組成が変わるわけではなく、どちらの方式でも同じセラミックフリットを焼成するため、産業用パネルに焼き付けたセラミックの長期耐久性を支える根拠は変わりません。2026年の製品開発に向けた実務上の要点は明確で、色の基準を今のうちに確定し、上記の耐久性評価体系で印刷の適格性を評価したうえで、方式の新しさではなく、色数と生産数量に応じてスクリーン印刷かデジタル印刷かを選ぶことです。こうした動きを後押ししているのはスマートコックピットとHMIの需要ですが、技術面での判断基準は変わりません。
よくあるご質問
産業用パネルのガラスへのスクリーン印刷には、どのようなインクを使いますか?
回答を見る
業界標準の方法では、微粉砕したガラスと金属酸化物顔料からなるセラミックフリット(セラミックエナメルとも呼ばれます)インクを、ガラスの熱強化処理と同時に約600~700 °Cで焼成してガラス表面に融着させ、紫外線、洗浄薬品、摩耗に対する恒久的な耐性を持たせます。屋外で使用せず、使用頻度や負荷が比較的低い屋内用途や少量生産には、低温硬化型の有機インクやUV硬化型インクも使用できますが、風雨、溶剤、過酷な使用条件にさらされる場合には適していません。
強化ガラスにシルクスクリーン印刷はできますか?
回答を見る
セラミックフリットではできず、強化後に印刷することもできません。セラミックフリットは未強化の徐冷ガラスに印刷し、ガラスの熱強化処理と同時に焼成する必要があります。すでに強化したガラスをインクの融着のために再加熱すると破砕するため、印刷の焼成と熱強化処理は同時に行います。低温硬化型の有機インクやUVインクは例外で、屋内用パネルでは強化済みのガラスにも使用できますが、融着による恒久性に代わって通常の表面接着に頼るため、摩耗しやすくなります。
制御パネル用のスクリーン印刷ガラスは、どの程度の耐久性がありますか?
回答を見る
焼成後のセラミックフリット印刷は、実質的にガラス自体と同等の耐久性を持ち、剥がれたり、退色したり、洗い流されたりしません。クロスカット密着性(ISO 2409)、繰り返し摩耗、熱サイクル(−40~+85 °C)、耐薬品性、1,000+時間の紫外線耐候性で適格性を評価し、防眩層や防指紋層を追加したパネルは、500時間の塩水噴霧試験や10,000サイクルの摩耗試験にも合格することがよくあります。
ガラスのシルクスクリーン印刷とデジタル印刷は、どう違いますか?
回答を見る
スクリーン印刷は、版の開口からインクを押し出して厚みのある不透明なベタ色を形成する方法で、大量生産時には最も安価です。一方、デジタルインクジェット印刷は、インクをより薄く吹き付ける方法で、版を使わずに写真画像や少量生産に対応します。どちらもセラミックインクを焼成することで、同じ耐久性を得られます。
スクリーン印刷と防眩(AG)コーティングは組み合わせられますか?
回答を見る
はい。産業用HMIパネルでは、スクリーン印刷によるデッドフロントとAG、AR、AFコーティングを組み合わせることがよくあります。まず熱強化処理と同時に印刷を焼成し、その後、加工業者が定めた順序でコーティングを施すため、マスクの手直しを避けるには、処理層の構成全体を早い段階で共有してください。
特注のスクリーン印刷パネル用ガラスは、いくらかかりますか?
回答を見る
コストは、ガラスの種類と厚さ、インクの種類(セラミックフリットは耐久性に優れた高価格の選択肢)、デザインの複雑さ、生産数量という四つの要因で決まります。目安として、基材となる強化ガラスは平方フィート当たり約18~30 USDで、スクリーン印刷によって平方フィート当たり数ドルが加算されます。色ごとに専用の印刷版が必要なため、多色デザインは少量生産では高くなりますが、大量生産では製版費を分散でき、単品当たりの負担が小さくなります。お見積もりには、印刷用データ、色数、基材、数量をお送りください。
ガラスのデッドフロント印刷とは何ですか?
回答を見る
デッドフロント印刷は、不透明なセラミック層でガラスパネルを覆い、バックライトが透光窓を通して照らすまで、アイコンやインジケーターが見えないようにする技術です。遮光領域は高い不透明度(多くの場合>98%)で印刷し、位置合わせ精度を約±0.1 mmに保つことで、外周枠をバックライトに合わせます。
本分析について
本ガイドは、SW Glassの社内ガラス用シルクスクリーン印刷ラインで管理している焼成温度、位置合わせ公差、耐久性の適格性評価基準値を基に、公表規格や特許文献と照合して作成しています。検証済みの規格値ではなく、業界やマーケットプレイスの数値である場合は、目安として示しています。SW Glassの技術チームがレビューしました。
参考文献・出典
- ISO 2409:2020、塗料及びワニス:クロスカット試験 — International Organization for Standardization
- 熱強化安全ガラス:曲げ強度と破砕特性(ASTM C1048) — Glass on Web
- ガラス・セラミックスの加飾用エナメルフリット — Ceramic Industry
- ガラス印刷のチェックリスト — Glass Magazine(National Glass Association)
- セラミックフリットとシリコーンコーティングに適した用途 — Glass Magazine
- WO2020256887A1、着色ガラスフリット/エナメルの500~705 °Cでの焼成 — Google Patents
- DE19605617A1、曲げ加工前に焼成する鉛・カドミウム不使用の黒色ガラスフリット — Google Patents
- H.R.3268、2025年連邦鳥類配慮建築物法案(提出済み) — U.S. Congress
- 米国の鳥類に配慮した建築政策データベース — Yale Bird-Friendly Building Initiative