
Saiweiglassへのお問い合わせ


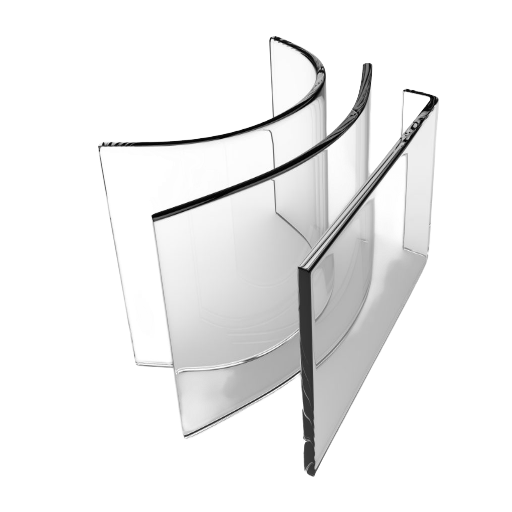
曲面・曲げガラスとは?
曲げガラスとは、加熱と成形を制御しながら、平板ガラスを平面ではない形状に曲げたものです。平板ガラスは単に仕切りや窓として使われることもありますが、曲げガラスは製品や建築物に奥行き、視覚的な魅力、立体的な形状をもたらします。ガラス業界では、曲げ形状の複雑さに応じて、曲げガラスを三つに分類しています。
単軸曲げ
では、円筒状の曲面を形成します。ガラスは一方の軸に沿って曲がり、もう一方の軸に沿っては直線のままです。建築用ガラス、店舗の展示用ガラス、手すりに最もよく使われる形状です。単軸曲げでは、数メートルにわたって、設計どおりの均一な曲面を形成できます。
詳しく見る +複合曲げまたは二軸曲げ
では、ガラスを同時に二方向へ曲げ、球面状の曲面を形成します。ドーム型の天窓、展望デッキ、一部の自動車用フロントガラスに、この形状が使われています。複合曲げには、より高度な金型設計技術が必要です。
詳しく見る +3D曲面ガラス
は最も複雑な分類で、表面の位置によって曲率半径が異なります。このタイプのガラスは、端部が湾曲したスマートフォンのタッチパネル、側面まで回り込むスマートウォッチの表示面、タブレットのディスプレイカバーなどの民生用電子機器に使用され、多ゾーン加熱とCNC加工による精密金型を必要とします。
詳しく見る +徐冷した曲げガラスと曲げ強化ガラスの違い
は、仕様の選定担当者にとって重要になる場合があります。曲げガラスは、600~700 °Cでの自重曲げまたは金型曲げによって成形され、熱で軟化した平板ガラスが下に置かれた金型の形状に沿って変形します。成形品は徐冷され、通常の強度となります。曲げ強化ガラスは、680~720 °Cの熱強化処理工程で曲げた後、空気を吹き付けて急冷します。この曲げと熱強化を同時に行う加工工程により、曲面形状を保ちながら、徐冷ガラスの4~5倍の強度を持つパネルが得られます。Saiweiでは、二つの拠点の加工体制を活用して両方を製造し、案件ごとに適切な加工工程を選定しています。
詳しく見る +精密曲げガラス製品の種類
Saiweiブランドでは、曲げガラス製品を主に四つのカテゴリーで製造しています。それぞれ特徴の異なる四つのシリーズが、安全性から断熱性、光学的透明性から触感まで、すでに述べたさまざまな性能仕様に対応します。
曲げ強化ガラス
熱強化処理の過程で曲げることで、徐冷ガラスの4~5倍の強度が得られます。破損時には鋭い破片ではなく小さな粒状の破片になるため、安全ガラスに分類されます。当社では、商業建築のファサード、欄干、手すり、シャワーブース、構造用グレージング向けに曲げ強化ガラスパネルを製造しています。厚さ範囲:3~19 mm。曲げ強化ガラスの最大パネル寸法:2440 × 3660 mm。
曲げ合わせガラス
複数の曲げガラスを、PVBまたはSGPの中間膜を介して、加熱・加圧により接着したガラスです。中間膜が衝撃を受けた曲げガラスの破片をその場に保持し、破損後の安全性と転落防止機能を確保します。曲げ合わせガラスは、頭上に設置するガラスや天窓、自動車用フロントガラスに使用されます。当社では、熱曲げガラスまたは曲げ強化ガラスを組み合わせ、3+3 mmから12+12 mmまでの構成で合わせガラスを製造しています。
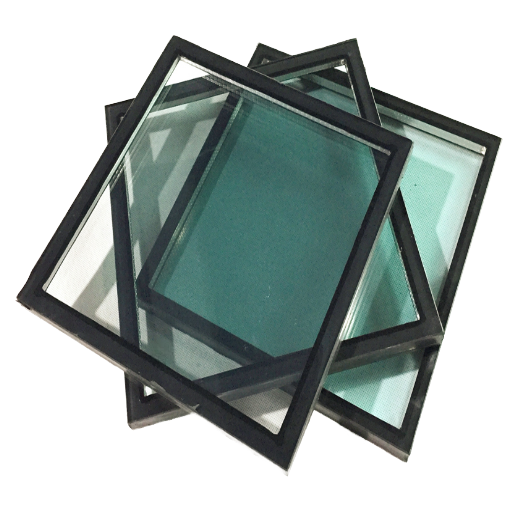
曲げ複層ガラスユニット
ガラス間に空気またはアルゴンを封入した中空層を設けた、複層および三層構成の曲げIGUです。カーテンウォール、アトリウム、環境制御室など、断熱効率に優れた建物外皮向けの複層ガラスユニットです。当社の曲げIGUは、Low-Eコーティングとアルゴン封入によりU値1.1 W/mKを達成し、欧州および北米の最も厳しい省エネルギー規制に適合しています。
コーティング曲げガラス
機能性表面コーティングを施した曲げガラスパネルで、AR(反射防止)コーティングは>98%の透過率を実現し、AG(防眩)コーティングは光を拡散して読みやすさを確保し、AF(防指紋)コーティングは消費者向け製品に、ITO(酸化インジウムスズ)コーティングは透明導電性タッチパネルに使用されます。コーティングガラス製品は、ディスプレイユニットの表示のクリア性とタッチ応答性を向上させます。
3D曲面ガラスの加工方法:熱曲げと曲げ熱強化処理の比較
用途、必要な強度、最小曲げ半径に適したガラスの曲げ加工方法を選ぶには、いくつかの重要な点を検討する必要があります。主な加工方法である熱曲げ(自重/金型)と曲げ熱強化処理では、加工能力と仕上がりが異なり、以下の表で両者を比較しています。
| 項目 | 熱曲げ(自重/金型) | 曲げ熱強化処理 |
|---|---|---|
| 温度 | 600~700 °C | 680~720 °C |
| 最小半径 | 50 mm(電子機器用)~300 mm(建築用) | 通常≥500 mm |
| 強度 | 徐冷(標準) | 4~5倍の強度(強化) |
| 厚さ範囲 | 0.5~19 mm | 3~19 mm |
| 用途 | 電子機器、自動車用ディスプレイ、装飾パネル | ファサード、手すり、間仕切り、安全ガラス |
| 破損時の安全性 | 通常の割れ方(鋭い破片) | 鋭い角のない小さな立方体状に割れる |
熱曲げは、曲げガラス部品の形状を最も自由に設計できる加工方法です。加熱時間を長くしてガラスを徐々に軟化させることで、より小さな半径や複雑な形状に成形できます。当社の熱強化炉群は、曲率よりも強度を重視する大型建築用パネルに対応しています。多くの案件では両方の加工工程を併用しており、例えば熱曲げした内側のパネルと曲げ強化した外側のパネルを合わせガラスにすることで、高強度で非常に複雑な形状のユニットを製作しています。
技術仕様と曲率パラメータ
以下に、当社の設備で製造する曲げガラスの仕様範囲をすべて示します。数値はすべて、試験で確認した生産能力に基づくものであり、理論上の最大値ではありません。設計技術者や調達担当者の皆様は、正式な見積依頼(RFQ)の前に、これらの値を使って製造可否を確認できます:
| 項目 | 範囲 | 備考 |
|---|---|---|
| ガラスの厚さ | 0.5~19 mm | ホウケイ酸ガラス:0.5~4 mm;ソーダ石灰ガラス:2~19 mm |
| 最小曲げ半径 | 2.5 mm(端部)/ 50 mm(表面) | 電子機器用:2.5~50 mm;建築用:300 mm+ |
| 最大パネル寸法 | 3200 x 2400 mm | 熱曲げの場合;曲げ強化は最大2440 x 3660 mm |
| 熱強化処理の規格 | EN 12150 / ASTM C1048 | 破砕状態:50 x 50 mmの領域あたり≥40 個 |
| 表面コーティング | AR、AG、AF、ITO、セラミックフリット | AR透過率≥98%;ITO:3~800 Ω/sq |
| 化学強化 | CS ≥ 700 MPa、DOL ≥ 30 μm | 厚さ≤ 2 mmのカバーガラス用 |
| 光学品質 | ひずみ < 0.5 mrad | ISO 3537に準拠して測定(自動車用グレード) |
| 色の均一性 | ΔE < 1.0 | シルク印刷、セラミックフリットの塗布 |
これらのパラメータは、当社が単板の曲げガラスパネルを製造する際の形状と性能の対応範囲を示しています。単板の曲げガラスは凹形状、凸形状のどちらも製造できますが、ディスプレイ筐体には内側へ湾曲する凹形状が多く、建築ファサードには外側へ湾曲する凸形状が多く使われます。貴社のインターフェース形状が上記の範囲を超える場合は、製造可否の検討についてご相談ください。当社の金型設計チームが、標準外のご要望をすべて二営業日以内に確認します:
曲げガラスの概算費用計算ツール
曲げガラスの製作費用の目安をすぐに確認
概算費用の内訳
単価
—
金型・治具費
—
初回のみ
リードタイム
—
目安
費用項目別の内訳(概算範囲の中間値)
表示される費用は、一般的な案件の条件に基づく概算値です。貴社の仕様に合わせた正確な見積もりは、当社の技術チームにお問い合わせください。
詳細な見積もりを依頼曲げガラスの用途:電子機器・自動車・建築
3D曲面ガラスと曲げガラスは、仕様、規格、設計上の制約がそれぞれ異なる三つの主要産業で使用されています。Saiweiは、二つの専用製造基盤から、これらすべての産業に製品を供給しています。
民生用電子機器
スマートフォン、スマートウェアラブル機器、タブレット、ノートパソコンのディスプレイ向けに、3D曲面ガラスを提供しています。当社の電子機器用ガラス製造ラインでは、化学強化カバーガラス(CSは700 MPa超、DOLは30 μm超)の端部半径を最小2.5 mmまで加工できます。指紋の付着防止とグレアの抑制に対応するAGおよびAFコーティングも提供しています。厚さ0.5 mmから2.0 mmまでのソーダ石灰ガラスとアルミノシリケートガラスの基材を加工し、各ガラス製品に求められる光学性能と触感を実現します。

自動車用
HMI(ヒューマン・マシン・インターフェース)ディスプレイ、メーターパネル、インフォテインメント画面、センターコンソール、バックミラー向けの熱曲げカバーガラスです。自動車用カバーガラスには、ISO 3537に準拠した測定で光学ひずみが0.5 mrad未満であること、静電容量式タッチ操作用のITOコーティングを備えること、SAE試験に合格することが求められます。当社は、欧州およびアジアのTier 1自動車部品サプライヤーに、案件ごとに年間10,000~500,000 枚を供給しています。

建築
ファサード、天窓、手すり、間仕切り、回転ドアの外装用途、または内装装飾に使用する曲げガラスです。建築用の曲げガラスは通常、大判パネルで、熱曲げガラスでは最大3200 x 2400 mmに対応し、単軸曲面または複合曲面に成形します。当社では、Low-Eコーティングガラス、セラミックフリットガラス、複層ガラスユニットを使用したファサードを製作しています。建築用パネルにはそれぞれ安全ガラスのEN 12150証明書が付属し、すべての生産ロットで、当社工場にてパネル全体の破砕試験を実施しています。
特注曲げガラスの製造工程
Saiweiでは、平板・曲面を問わず、すべての特注ガラスを六段階のガラス製造工程で製造しています。電子機器の試作品向けの少量生産でも、建築用パネルの大量生産でも、この六段階の加工工程を適用し、各段階に品質判定を設けています:

01
設計確認と金型設計
当社の技術チームが貴社のDXFまたはDWGファイルを確認し、寸法公差を点検したうえで、ガラスの形状に合わせた黒鉛製または鋼製の金型を設計します。電子機器用カバーガラスには、表面粗さRa ≤ 1 μmのCNC加工黒鉛金型を指定します。大型の建築用パネルでは、繰り返しの熱サイクルに耐えられるよう、炭素セラミックコーティングを施した鋼製金型を指定する場合があります。
02
精密切断とCNC輪郭加工
自動切断ラインでダイヤモンドカッターを使用して平板ガラス素材に切り筋を入れ、折り割ることで必要な素材寸法に切り出します。その後、CNC研削機で端部の溝、切り欠き、精密な切り抜きを加工してから、曲げ加工に必要な輪郭形状に仕上げます。この段階での端部品質は、完成品の最終的な機械的強度と耐破壊性に大きく影響します。
03
熱曲げ/曲げ熱強化処理
コンピューターで温度プロファイルを制御する多ゾーン自動炉で、ガラスを加工します。熱曲げでは、ガラスを600~700 °Cで軟化させ、自重で金型の形状に沿わせます。曲げ熱強化処理では、ガラスを680~720 °Cにし、成形と急冷を同時に行います。大量生産でも安定した仕上がりを得られるよう、ゾーン間の温度差を±2 °C以内に保ちます。
04
表面処理とコーティング
曲げ加工後の処理として、スプレー、スパッタリング、シルク印刷によるAR、AG、AF、ITOコーティングを施すことができます。シルク印刷のデジタル位置合わせにより、ロゴ、アイコン、縁取りのデザインを印刷でき、色合わせはDelta E 1.0未満に抑えます。CS 700 MPa以上、DOL 30 μm以上が求められる薄板カバーガラスには、化学強化(イオン交換工程)に対応しています。
05
品質検査
すべての製品に対し、三次元測定機による寸法測定、光学ひずみの走査、密着性試験(3M 610テープを用いたクロスカット試験で、剥離率≤5%、等級4B以上の密着性を確認)、表面欠陥の目視検査など、一連の品質試験を実施します。各製品を測光により等級判定し、仕様を満たさない製品は不合格とし、二級品は出荷しません。
06
梱包と世界各地への発送
専用の発泡緩衝材を組み込んだ木箱で、輸送中も各製品を支えます。電子機器用カバーガラスは、部品を個別にスロット付きトレーに梱包します。建築用パネルは、端部を保護したうえでA型木箱に収納します。Saiweiは、世界各地への海上輸送、航空輸送、国際宅配便を手配し、北米、欧州、中東のOEMのお客様に輸出書類と通関のサポートを提供しています。
3D曲面ガラスの価格を左右する要因
曲げガラスの価格は、案件の要件に大きく左右されます。平板ガラスの製造では材料の厚さと板寸法だけで価格が決まりますが、曲げガラスの製造では、曲げ形状の複雑さ、設備の減価償却、仕上げ工程が費用に直接影響します。以下は、見積もりの作成時にお客様と確認する項目です。
1
ガラスの種類と厚さ
— ソーダ石灰ガラス(最も一般的で、価格の影響を最も受けやすい)、ホウケイ酸ガラス(耐熱用途)、アルミノシリケートガラス(化学強化用途)では、それぞれ原材料費が異なります。基材が厚いほど、より大規模な加熱設備と大型の金型・治具が必要になります。
2
曲げ形状の複雑さ
— 単軸曲げは、エネルギー効率と費用対効果が最も優れています。複合曲げまたは二軸曲げでは、金型・治具が複雑になるため、治具費が30~50%増加します。非対称形状には、3D CNC加工による金型と、より厳密な工程管理が必要です。
3
最小半径
— 半径が小さいほど、特殊な金型材料(鋼ではなく黒鉛)、緩やかな昇温、不良率の上昇により、曲げ加工費が倍または三倍になる場合があります。半径10 mm未満では、専用の金型・治具が必要になることがよくあります。
4
表面処理
— コーティングや着色材(AR、AG、AF、ITO、フリット)は、層を追加するたびに、成膜のための加工工程と設備投資が必要になります。多層構成では、層ごとに費用が積み上がります。一般に、単層のコーティングを加えると、製品単価の総額が15~30%上がります。
5
注文ロット
— ガラス成形用金型の費用(通常、複雑さに応じて$500~$5,000)は、同じ製品仕様の全数量に配賦されます。注文数量が増えるほど、金型費をより多くの製品に分散できるため単価は下がりますが、製造が成り立つ最小注文数量は100~500 個です。
6
品質水準
— 医療用、航空宇宙用、自動車用の設計では、より厳しい公差、綿密な文書化、厳格な工程管理が求められます。これらの案件は、標準的な建築用開口部の案件に比べて、検査と監視の負担が大きくなります。
7
梱包費
— 電子機器用ガラスを発泡材トレーで個別に梱包する場合、建築用パネルをA型木箱にまとめて梱包する場合よりも費用がかかります。梱包方法は、輸送容積と運賃の両方に影響します。
当社の価格体系はすべて明確で、隠れた費用はありません。見積もりには、ガラス材料、曲げ加工、コーティング、検査、金型・治具、梱包をそれぞれ項目別に記載します。これにより、貴社の調達チームは予算上の制約がどこにあるかを把握し、何を優先して調整するかを判断できます。
詳細な見積もりを依頼
図面、仕様、予定数量をお送りください。当社の技術チームが、48 hrs以内に費用の全内訳とリードタイムをご案内します。
3D曲面ガラスの世界各地での採用事例
以下の三つの案件は、Saiweiの曲げガラス製造技術が、多様な市場、地域、生産数量にわたって、どのように課題解決に貢献してきたかを示しています:
事例01 — 自動車用
自動車用HMIディスプレイパネル — 欧州のTier 1サプライヤー
課題
欧州のTier 1自動車部品サプライヤーは、車両プラットフォーム向けに、防眩コーティングと厳しい光学ひずみ仕様を満たす12.3インチの曲面ディスプレイ用カバーガラスを求めていました。複合曲面として設計され、ISO 3537規格に準拠した測定で、表面ひずみを0.5 mrad以下に抑える必要がありました。
解決策
厚さ1.1 mmの化学強化アルミノシリケートガラスを選定し、CNC加工した黒鉛金型で熱曲げした後、単層のAGコーティングを施しました。化学強化により、750 MPaを超えるCSを実現しました。お客様の仕様に合わせて測定できる専用の測定機器も製作しました。
成果
パネルは、初回でSAE J3105の光学ひずみ試験に適合しました。Saiweiは、12週間の生産で50,000 枚を供給し、初回良品率は96%を超えました。その後、この案件は別のディスプレイ設計にも拡大しています。
事例02 — 民生用電子機器/IoT
スマートホーム操作パネル — 米国のIoT企業
課題
米国を拠点とするスマートホーム機器メーカーは、壁掛け型の住宅用操作機器向けに、防水組み立て用の外周部、凹状のフィードバックボタン領域、シルク印刷のアイコンを備えた7インチの凹面パネルを求めていました。この部品には、静電容量検知用のITOを組み込み、IP65等級を満たす必要がありました。
解決策
厚さ3 mmのソーダ石灰ガラスを使用し、CNCで輪郭を切断して、曲げ加工前に円錐状のボタン用くぼみを加工しました。ガラスが高温になったところで、ITOスパッタリングによるコーティングで導電層(シート抵抗150 ohm/sq)を形成し、その後フィードバック用アイコンをシルク印刷しました。生産ロット全体で、色のばらつきをDelta E 0.8未満に抑えました。
成果
完成したユニットは、IP65の防水認証を取得しました。Saiweiは現在、この案件で年間200,000 枚を超えるパネルの量産に携わり、お客様の深圳の受託製造会社へ毎月出荷しています。この案件は、ガラス曲げ加工、CNC輪郭加工、ITOコーティング、装飾印刷を一つの製品に統合できる当社の能力を示しています。
事例03 — 建築
商業ビルのファサード — 中東の建築案件
課題
中東の商業用高層ビルの案件では、大きく弧を描く印象的なファサードに、大型の曲げ複層ガラスユニット(2400 x 1500 mm)が求められました。砂漠環境のため、採光に必要な高い可視光透過率を確保しながら、SHGCを極めて低く、またはゼロにする日射制御仕様が必要でした。すべてのパネルの仕上がりには、反射の均一性に関する担当建築家の厳しい意匠仕様が適用されました。
解決策
当社は、曲げ半径の大きいソーダ石灰強化ガラスの第2面に高性能Low-Eコーティングを施し、16 mmのアルゴン封入層を持つ複層IGUに組み立てました。各IGUの端部を構造用シリコーンで封止し、長期にわたるガス保持性を確保しました。単軸曲げは、直径1200 mmの鋼製金型で行いました。
結果
当社のIGUは、U値1.1 W/m K、SHGC 0.25を達成し、案件の省エネルギー要件を満たしました。Saiweiは、ファサードの施工スケジュールに合わせて、8か月間で3,200 枚の単軸曲げパネルを出荷しました。この曲げガラス案件に採用されたガラスは、初回の建築モックアップ試験に合格し、その価値を実証しました。
3D曲面ガラスの設計支援ツール
よくあるご質問
曲げガラスの価格は、さまざまな要因によって決まります。ガラスの種類、厚さ、曲げ半径、表面コーティング、注文数量が、いずれも価格に影響します。建築用の単純な単軸曲げでは、曲げ強化ガラスの価格は通常$30~80/sq ftです。電子機器に使用される複雑な3D曲げガラスの小売価格は、寸法やコーティングの要件に応じて$2~15/pcです。金型・治具費は、複雑さに応じて$500~5,000です。詳しくは当社チームにお問い合わせください。
はい、可能です。方法は二通りあります。まず、曲げ加工後に熱強化処理を行う方法で、平板ガラスを加熱して型で成形した後、急冷します。これにより、徐冷ガラスの4~5倍の強度を持つ曲げ強化ガラスが得られます。次に、すでに熱強化処理を施した平板ガラスは、再加熱すると強化による応力が緩和されるため、再度曲げ加工することはできません。設計段階で、曲げ強化ガラスが必要かどうかを必ず指定してください。
熱曲げ加工では、平板ガラスを軟化点(600~700 °C)まで加熱し、重力によって型の形状になじませます。その後、ガラスをゆっくり冷却(徐冷)して内部応力を緩和します。この加工工程により、曲げ熱強化処理では実現できない小さな曲率半径や複雑な3D形状を実現できます。Saiweiは、複数ゾーンをコンピューターで制御する炉と黒鉛製の型を組み合わせ、電子機器用カバーガラスで公差±0.3 mmの高精度な形状を製造しています。
最小曲げ半径は、ガラスの種類と厚さによって異なります。電子機器用の薄板カバーガラス(0.5~1.1 mm)では、熱曲げ加工により、エッジの曲率半径は最小2.5 mm、表面の曲率半径は50 mmを実現できます。建築用の曲げ強化ガラスでは、標準的な板厚の場合、最小曲げ半径は300~500 mmです。合わせガラスにも同様の技術的制約がありますが、小さな曲率半径で曲げるには中間膜に特殊な加工が必要です。
はい、可能です。AR、AG、AF、ITOのいずれのコーティングも曲げガラスに施せます。熱曲げガラスでは、曲げ加工後にコーティングを施します。曲げ強化ガラスでは、熱強化処理前にセラミックフリット印刷を行います。タッチパネル用途には、AR+AFなどの多層コーティングにも対応しています。
製造期間は数量と形状の複雑さによって異なります。試作(1~10 pcs)には、型の製作を含めて2~3週間かかります。既存の型を使用する量産(100~10,000 pcs)には、2~4週間かかります。建築用の大規模生産(1,000+ 枚のパネル)は、6~12週間の期間内でスケジュールを組みます。Saiweiは、東莞と河南の両工場(合計生産能力40,000 pcs/day)で並行生産を行い、納期の厳しい案件に対応しています。
強度は加工方法によって決まります。徐冷のみを行った熱曲げガラスの強度は、平板の徐冷ガラスと同程度で、曲げ加工だけでは強度は高まりません。一方、曲げ強化ガラスは、熱強化処理中に表面に圧縮応力が生じるため、平板の徐冷ガラスの4~5倍の強度があります。曲げ合わせガラスは、PVBまたはSGPの中間膜によって耐衝撃性が高まります。自動車用窓ガラス、ファサード、手すりなど、安全性が特に重視される用途では、EN 12600およびANSI Z97.1により、曲げ強化ガラスまたは曲げ合わせ安全ガラスの使用が義務付けられています。強化ガラスと合わせガラスのどちらを選ぶかは、破損後の破片保持が必要かどうかによって決まり、合わせガラスは破片をその場に保持する一方、強化ガラスは比較的安全な小さな粒状に砕けます。Saiweiは、両タイプを製造しており、いずれもENおよびANSIの試験認証を完備しています。



