Saiweiglassへのお問い合わせ


貼合・シール材向けカバーガラスの平面度公差の選び方

カバーガラスの平面度公差は、定められた領域において表面が平面からどれだけ逸脱できるかを規定します。組立品の機能上必要な隙間から公差値を決め、完成したガラスの測定方法も指定します。厚さ公差や外観検査では、この値は決められません。同じカバーガラスでも、表示領域と周辺のシール部では異なる管理が必要になる場合があります。
カバーガラスの平面度公差は、表面形状に関する要求です。貼合部またはシール部の隙間と、合意した検査条件に基づいて設定します。組み付け後の傾き、厚さのばらつき、測定の不確かさは、それぞれ別に扱います。
仕様の要点:要求事項に必要な内容
- 平面度は、平行な平面に挟まれた公差域全体を指し、プラスマイナスの位置公差ではありません。
- 数値を決める前に、管理する面と機能領域を定義します。
- 合意した支持条件のもと、評価方法を明記して、完成品を測定します。
- 材料に応じた貼合または圧縮の限度を適用します。幾何学的に適合するだけでは、シール性能の適格性は確認できません。
組立品からカバーガラスの平面度公差を決める
妥当な要求は、局所的な貼合隙間またはシール圧縮率を、用途に応じて適格性が確認された範囲内に保つものです。その範囲と相手側表面を起点に、許容する幾何学的ばらつきを割り当てます。根拠の説明がないマイクロメートル値から始まる購買仕様では、特注カバーガラスメーカーも受入検査担当者も、その値の目的を判断できません。
妥当な平面度公差とは?
妥当な平面度公差とは、指定条件のもとで組立品の要求を満たす、最も緩やかな表面形状の公差です。数値は、管理領域、カバーガラスの剛性、取り付け方法、貼合方法によって異なります。たとえば周辺ガスケットではシール面の周囲で隙間を管理する必要があります。一方、全面光学貼合では、貼合する領域全体に適切な隙間が必要です。
ASME Y14.5は寸法要件と幾何公差を表すための用語を定めています。機能要件に応じた公差値の決定は、引き続き技術的な判断事項です。組立品の許容値を図面指示に反映する前に、カバーガラスの支持方法と取り付け角度を記録してください。
産業用タッチパネルカバーでは、自由状態の平面度をわずかに改善しても、筐体がカバーを傾けるなら効果はほとんどない場合があります。購入公差を厳しくする前に、組み付け後の隙間分布と表面形状分布を比較してください。
平面度、反り、厚さのばらつきはそれぞれ異なる
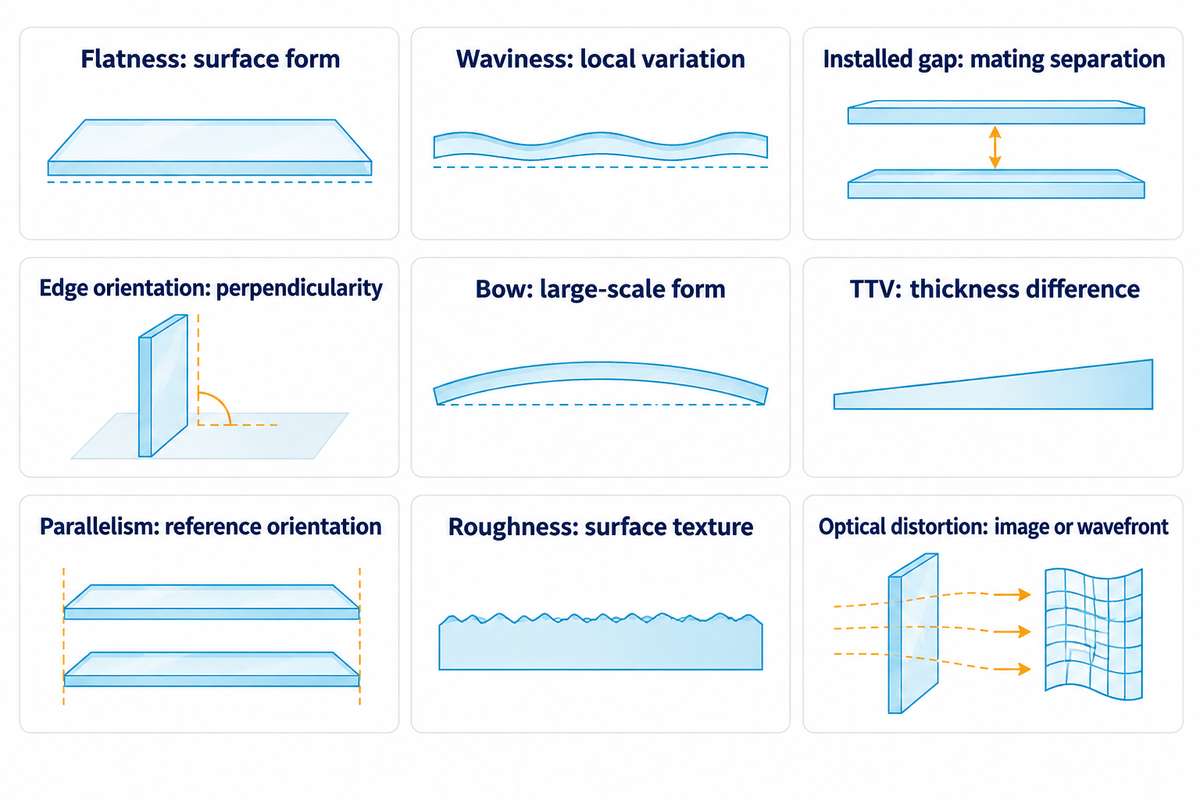
平面度は一方の表面形状を表し、厚さのばらつきは2つの表面間の距離の差を比較します。反りはより大きなスケールの表面形状を表し、うねりや粗さはより小さなスケールの表面形状を表します。正確な報告には、測定項目と評価領域を明記します。一見似た数値でも、同じガラスの異なる特性を表している場合があります。
| 測定項目 | 表す内容 | 別に管理する項目 |
|---|---|---|
| 表面平面度 | 平行な2つの境界平面内に収まる形状 | 取り付け後の高さと傾き |
| 局所的なうねり | 定義した領域内で、より短いスケールに生じる表面のばらつき | 部品全体の反り |
| 組み付け後の隙間 | 組み付け位置にある相手側表面間の距離 | いずれかの部品の自由状態における形状 |
| エッジの向き | エッジが指定基準に対して垂直かどうか | ガラスの広い面の形状 |
| 全体的な反り | 明示した評価方法に基づく、大きなスケールでの平面からの逸脱 | シール面の局所的なうねり |
| 全厚さばらつき | 測定厚さの最大値と最小値の差 | いずれかの面の平面度 |
| 平行度 | 指定基準に対する向き | 単独で指定する平面度要件 |
| 表面粗さ Ra | 指定したフィルタリングとサンプリングによる表面性状 | 部品全体の表面形状 |
| 光学歪み | 部品を透過する、または部品表面で反射する光による像や波面の挙動 | 直接的な幾何学的合否判定値 |
Vijay Srinivasan、Craig Shakarji、Ed Morseは、形状当てはめの研究で、代表性のあるサンプリングと、当てはめた形状が製品仕様に合致するかどうかを区別しています。当てはめの基準と単位を明記してください。最小二乗基準面による評価と最小領域による評価を、同じものとして扱わないでください。
ガラスの厚さによって、支持条件をどの程度細かく定義する必要があるかも変わります。仕上げが滑らかで厚さが均一でも、薄いカバーガラスが取り付け状態で平らであるとは限りません。
平面度を貼合とシールに適合させる
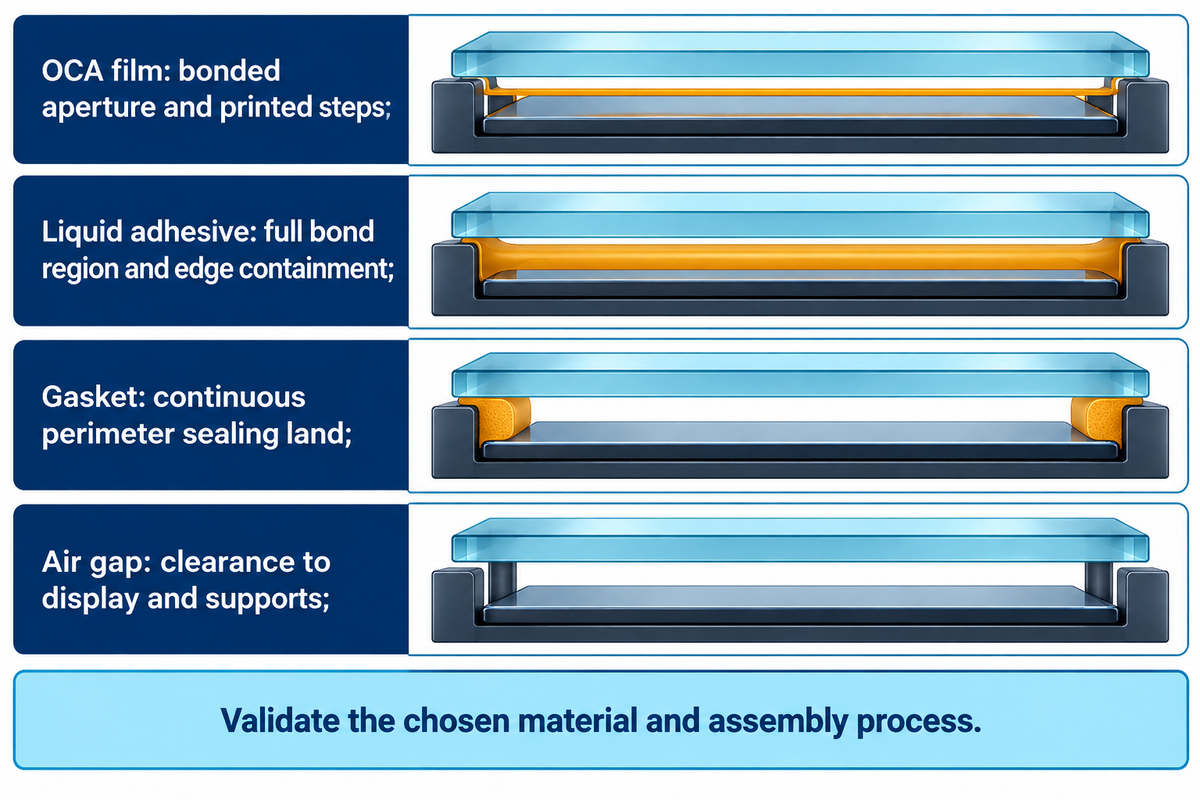
カバーガラスが組立品と接する方法に基づいて、管理領域を選びます。全面光学貼合、周辺ガスケット、エアギャップでは、それぞれ異なる制約があります。2023年の光学貼合工程に関する論文の公開抄録では、接着剤の種類、ディスプレイの積層構成、要求事項に応じて工程が異なることが示されています。
| 組立方式 | 管理領域 | 平面度を設定する前に決めること | 維持すべき検証項目 |
|---|---|---|---|
| OCA中間膜による積層 | 貼合する有効開口と印刷段差 | 選定した中間膜と積層工程に合わせて局所的な隙間を調整する | 接触、気泡除去、光学的外観 |
| 液状光学接着剤 | 全面貼合領域と端部での接着剤の流出防止 | 硬化後の接着層厚さの許容範囲と塗布条件を定義する | 領域全体における充填、硬化、接着性 |
| 圧縮性ガスケット | 連続した周辺シール面 | 最小隙間と最大隙間を、適格性確認済みの圧縮範囲内に保つ | 締付力、経時劣化、漏れ性能 |
| エアギャップ式ディスプレイ | ディスプレイと支持部への最短距離 | 指定した組立条件のもとで隙間を維持する | 接触の防止とディスプレイの許容外観 |
中間膜は必ずしも剛性が高いわけではありません。3Mの2026年9月版CEF38XXデータシートには、印刷段差に沿ってなじむ、柔軟なUV硬化型光学透明中間膜が記載されています。CEF3804の公称中間膜厚さは100 μmで、製品の値であり、ガラスの許容反りではありません。液状材料を使う場合は、液状光学貼合工程を使って接着層厚さを定義してから、形状公差を割り当ててください。
Rogersの筐体シールに関するガイダンスによると、一般的な指針では圧縮率25-35%を初期値とし、圧縮力も考慮します。選定したガスケットについては、用途に応じた適格性確認が必要です。締付力が増すと、薄い筐体が変形する場合があります。
局所的な隙間の許容範囲を計算する
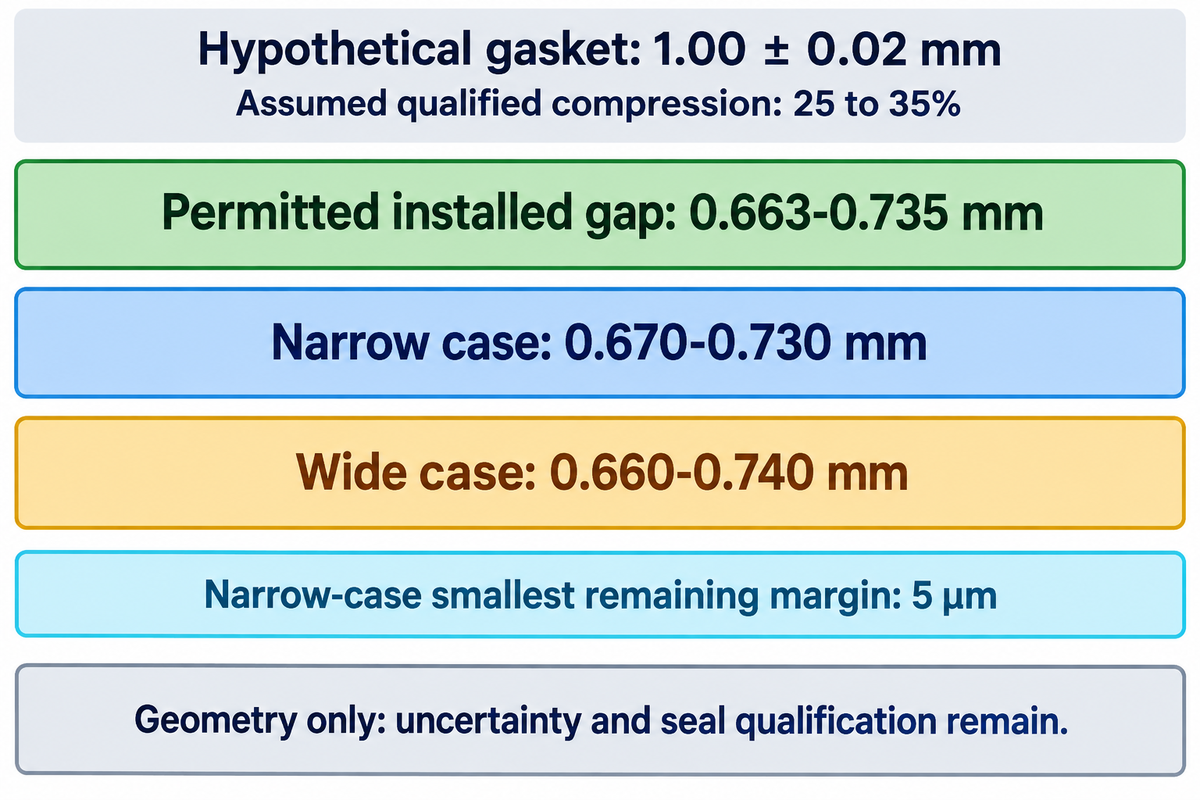
隙間の公差予算には、2つの相手側表面の組み付け後の位置関係を含める必要があります。部品固有の平面度だけでは、位置関係は定まりません。計算例の比較とグラフでは、ガスケット厚さのばらつきによって利用可能な幾何学的許容範囲が狭くなる様子を示しています。ここに示すのは隙間を定めるための仮定上の設計計算であり、実測に基づくSaiweiの能力やシール性能試験を示すものではありません。
前提条件:選定した材料について、用途に応じて圧縮率25~35%が適格性確認済みであると仮定します。接着層を追加せず、ガスケットの有効な無圧縮厚さを1.00 ± 0.02 mm、組み付け後の公称隙間を0.700 mmとします。すべての寸法は同一の機能上のシール面を対象としています。
ガスケットが最も厚い条件で、圧縮率を35%以下にするために必要な最小隙間は、1.02 × (1 – 0.35) = 0.663 mmです。ガスケットが最も薄い条件で、圧縮率を少なくとも25%にするには、隙間を0.98 × (1 – 0.25) = 0.735 mm以下にする必要があります。
| 組み付け後の隙間の全ばらつき | 局所的な隙間の結果 | 0.663–0.735 mmとの比較 |
|---|---|---|
| 0.700 ± 0.030 mm | 0.670–0.730 mm | 範囲内。残りの余裕は0.007 mm(7 μm)と0.005 mm(5 μm) |
| 0.700 ± 0.040 mm | 0.660–0.740 mm | 両端で範囲外 |
理想的な許容範囲の幅は0.072 mmです。ばらつきが大きいケースでは、下限を0.003 mm下回り、上限を0.005 mm上回っています。
±0.030 mmは、組み付け後の隙間全体のばらつきに対する仮定上の限界値です。平面度公差を2で割った値ではありません。同じばらつきを二重に数えないよう、相手側表面の形状分布、組み付け位置、支持条件からこの限界値を定めてください。接着剤またはコーティング層が別にある場合は、厚さの積層計算と筐体深さの計算に加えてください。
残る余裕の最小値はわずか5 μmです。ISO 14253-1:2017は、仕様限界付近での適合判定における測定の不確かさを扱っています。そのため、この理想的な計算だけでは、検査によって合否が判断できることを証明できません。余裕を使う前に、不確かさと判定ルールを合意してください。荷重、温度、経時劣化、漏れは、それぞれ別途適格性確認が必要です。
完成したガラスを平らに矯正せずに測定する
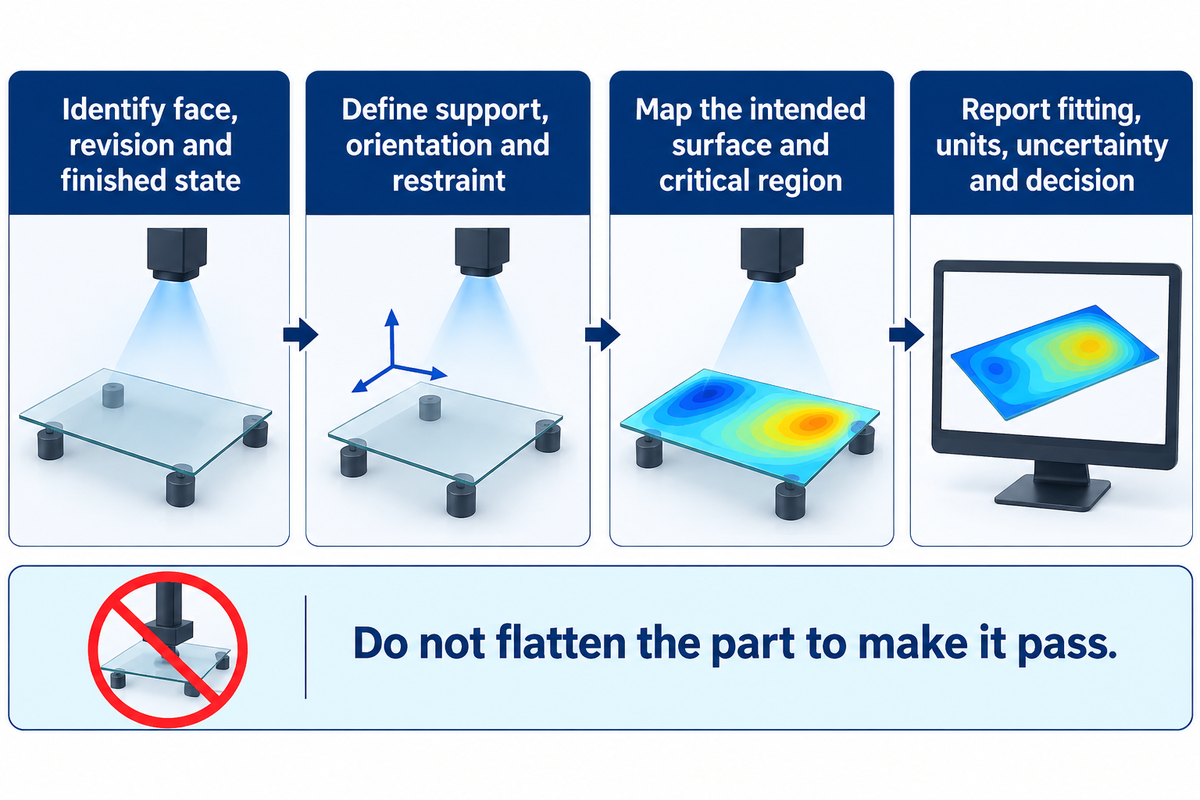
図面要求を反映した再現性のある支持条件のもとで、指定面を測定します。変形しやすいカバーガラスを基準板に押し当てると、検査対象の形状が変わることがあります。NISTの2010年の薄型光学部品に関する研究では、重力、機械的クランプ、チャッキングなどが変形の原因として挙げられています。
平面度はどのように測定する?
合意した領域の表面高さを測定し、指定した平面度基準に従って各点を評価します。部品の形状を変えずに必要な大きさの誤差を識別でき、表裏の面を混同しない測定方法が必要です。サプライヤーの結果と受入検査を比較する際は、支持条件、向き、評価設定を同じにしてください。
- 完成面を特定する。部品の改訂番号、印刷またはコーティングの状態、有効開口を記録します。
- 支持条件を設定する。接触位置、向き、許容される拘束を定義し、再現性のある測定条件にします。
- 形状分布を取得する。重要な領域をカバーできるサンプリングを選び、測定器が意図したガラス面を捉えていることを確認します。
- 評価して報告する。形状分布とともに、当てはめ方法、フィルタ、単位、不確かさ、合否判定を記録します。
定規や直定規で線に沿った目立つ隙間を確認できる場合はありますが、表面全体の形状分布は得られません。接触式測定機では適切な測定力が必要です。非接触式では測定力を避けられますが、支持条件と光学的な表裏面の分離を検証する必要があります。反対側の面からの反射を測ると、見た目には精密な結果でも意味をなさないことがあります。
特に変形しやすいカバーガラスでは、ISO 10579の非剛体部品に関する枠組みを検討してください。反った部品を合格に見せるために拘束を即興で加えるのではなく、検証時の拘束条件を定義します。
図面に平面度要件を記載する
有用な図面では、公差を面、領域、完成状態、検査条件に結び付けます。平面度の値は幾何公差の表記方法で記載し、同じ結果を再現できる詳細も含めます。この要点は、カバーガラス図面の総合チェックリストとあわせてご利用ください。
適用規格の対象範囲は限定されています。ASTM C1422/C1422M-26は、電子ディスプレイ用途を含む化学強化板ガラスを対象としています。公開されている適用範囲には、次のように記載されています。
「この仕様は、最終用途での性能を扱うものではありません。」
ASTM C1422/C1422M-26、公開されている適用範囲
強化ガラスの平面度やローラーに起因するうねりに関する議論は、異なる製品や工程を対象としていることがよくあります。フロートガラス板、熱処理した建築用ガラスパネル、化学強化ディスプレイカバーに、板ガラスという共通点だけを理由として同じ合否基準を適用しないでください。指定した強化工程が熱処理か化学強化かを特定し、製造工程のどの段階で合否判定するかを明記します。
ガラス端部で除外する領域があれば定義します。穴やコーナーRがシール面にかかる場合は、その扱いを図示します。切り欠き近傍の形状は穴と端部の設計要件で扱います。表面性状、光線透過率、外観上の欠点に関する基準は、別の要件として定めます。
購入仕様を厳しくする前に反りの原因を調べる
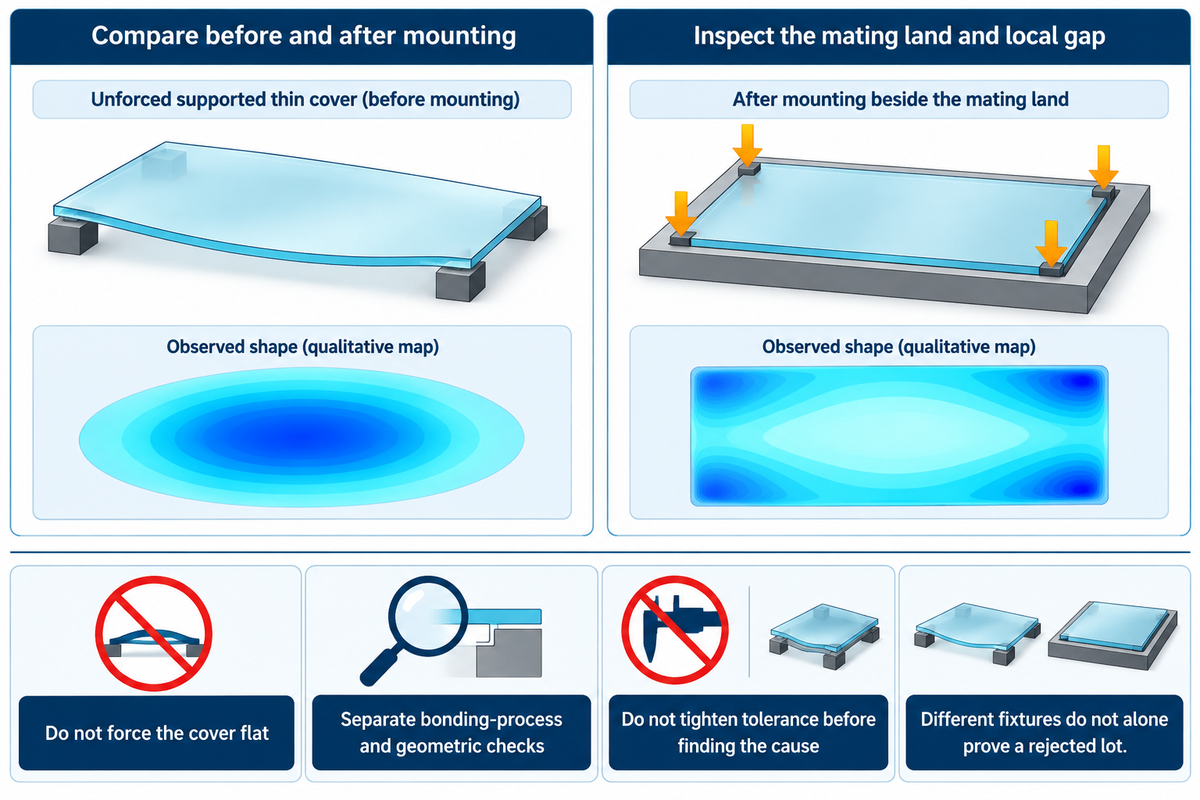
気泡、シールの不均一、像の歪みだけでは、ガラスの反りが原因とは特定できません。平面度仕様を変更する前に、カバーガラスの表面形状分布を相手側表面および組み付け時の挙動と比較してください。薄型光学部品に対する取り付け力の影響についての報告から、固定具による形状変化は調査すべき原因と考えられます。
行うこと
- 指定した取り付け工程の前後で同じ部品を測定し、拘束によって曲がるか確認します。
- 欠陥が生じた箇所の相手側シール面と局所的な隙間を検査します。
- 汚染や貼合工程の確認と、幾何形状の確認を分けて行います。
避けること
- 異なる2つの固定具で数値が異なるという理由だけでロットを不合格にします。
- カバーガラスを押さえて平らにし、その結果を自由状態の形状として報告します。
- 測定した形状と不具合の関係を確認する前に公差を狭めます。
測定を行う段階を完成品のガラス製造工程と対応させます。取り付け後に結果が変わる場合は、拘束条件と組み付け時の荷重条件を確認してください。適切な幾何学的隙間があるにもかかわらず外観不良が続く場合は、貼合工程を調査する必要があります。観察された欠陥の原因を特定してから工程を調整してください。表面形状分布から大きな曲面の存在は分かりますが、その分布だけでは原因を特定できません。
完成品の状態をそろえて見積もりを比較する
比較可能な見積もりでは、同一の完成カバーガラスと検査条件が指定されています。図面の改訂番号、管理領域、報告方法をまとめて提示し、各ガラスメーカーに見積もりを依頼してください。(注:測定の不確かさを考慮した合否判定は、境界値に近い結果が出た場合の合意事項です。出荷後に異議が生じてから調整するものではありません。)
技術部門は組立品の許容範囲を定め、品質部門は測定手順に合意し、調達部門はその条件に基づいて提示された価格を比較します。検査や工程の追加費用は、基本部品価格と分けて提示するようメーカーに依頼してください。財務部門は、想定上の精密加工割増額ではなく、実際の見積もりに基づいて、厳しい購入要件と設計変更を比較できます。
開発試作では、完成カバーガラスのサンプル数を定めて依頼し、同じ部品の測定結果を照合します。サンプル1つでは量産の一貫性を証明できません。用途と図面を添えて、Saiweiの特注カバーガラスサービスを通じて必要な形状についてご相談ください。
隙間の要件を図面とあわせて送る
管理する面、貼合部またはシール部、完成状態、予定している測定方法を記載します。その仕様に対する実現可能性の回答とサンプル検査計画を依頼してください。
カバーガラスの要件について相談するよくある質問
ガラスは完全に平らですか?
実際のガラス表面は、どの測定スケールでも完全に平らというわけではありません。
実用的な要件では、指定領域と支持条件のもとで、理想的な平面からの逸脱をどこまで許容するかを定義します。光学測定の小さな有効開口、ディスプレイカバー全体、周辺のシール面では、異なる結果が出ることがあります。報告された2つの平面度を比較する前に、除外する端部や部品の支持方法も含めて、測定領域と方法を指定してください。
平面度公差に関するASME Y14.5の規格とは?
ASME Y14.5は、寸法と幾何公差を指定するための表記体系を定めています。
表面平面度の図面指示は、平行な2平面間の公差域を表します。機能要件に応じた許容間隔は設計者が選びます。規格の公開カタログに、ディスプレイカバーに共通して適用できる合否基準値はありません。薄いガラスでは、測定中の支持方法や拘束方法について合意してください。この検査条件を、別の向きの要件に用いるデータム参照と混同してはいけません。
ASTMのガラス規格には何がありますか?
ASTMのガラス規格は、対象となる製品と工程がそれぞれ異なります。
C1422/C1422M-26は化学強化板ガラスを対象とし、公開されている適用範囲には電子ディスプレイ用途も含まれています。また、その適用範囲から最終用途での性能を明確に除外しています。材料と用途に該当する文書と版を選び、図面で必要な組立形状と測定条件を追加してください。建築用ガラスに関連する規格だけでは、ディスプレイカバーの貼合要件は決まりません。
板ガラスの厚さはどのくらいですか?
板ガラスに単一の厚さがあるわけではありません。
ディスプレイカバーでは、シートの公称厚さと許容ばらつきを、表面平面度とは別に指定してください。厚さだけでは、完成カバーガラスが貼合隙間に収まるかどうかは分かりません。
平面度公差と滑らかさは同じですか?
いいえ。表面形状と表面性状は、異なるスケールの幾何学的特性を表します。
研磨面でも部品全体に反りが残ることがあります。一方、比較的粗い表面でも全体的な形状誤差が小さい場合があります。Raなどの粗さ値は平面度仕様と分けて管理してください。
接着剤を厚くすればガラスの反りを補正できますか?
別の貼合工程であれば、異なる隙間に対応できる場合があります。
接着剤の厚さを、ガラスの反りに対する一律の許容値として扱うことはできません。選定した接着剤が、実際の局所的な隙間の範囲と指定された積層または硬化条件に適合する必要があります。ガラスの要求を緩和する前に、仕上がった組立品の光学的外観、接着性、耐久性を確認してください。接着剤メーカーの該当する工程データに従ってください。
サプライヤーの平面度報告書には何を記載すべきですか?
同じ完成品で結果を再現するのに必要な情報を求めてください。
報告書には、管理する面、測定領域、単位、評価方法、図面の改訂番号を記載します。支持または拘束の方法、部品の向き、除外した端部や形状も明記します。最大値1つだけでは重要なシール部や貼合領域の状態が分からない場合は、測定した形状分布を求めてください。差異を不合格と判断する前に、サプライヤーの測定条件と受入検査の条件を比較します。測定器の不確かさとサンプリングが、合意した合否判定にどう影響するかを記録してください。量産の一貫性を示す証拠が必要な場合は、完成品のサンプル数を定めて依頼します。開発用の研磨サンプル1つがすべてのロットを代表すると仮定してはいけません。適切な工程能力調査を行うまでは、これらの観察結果を工程能力の主張とは分けて扱ってください。
技術的根拠:公開されている規格の適用範囲、計測研究、材料メーカーの公表資料を2026年10月に確認。隙間の計算例では、明記した仮定値を使用しています。Saiweiの試験報告書や量産公差の保証値ではありません。有料の規格条項と光学貼合論文の全文は確認していません。
参考文献・出典
- ASME Y14.5-2018 (R2024):寸法記入法と幾何公差、公式カタログ。
- ISO 10579:2010:非剛体部品、公開抄録。
- ISO 14253-1:2017:適合性判定ルール、公開抄録。
- ASTM C1422/C1422M-26:化学強化板ガラス、公開されている適用範囲。
- NISTの薄型光学部品の表面形状測定研究、Chuほか、2010年。
- 計算座標計測における最小二乗当てはめの根強い有用性について、Srinivasan、Shakarji、Morse、2013年。
- フラットパネルディスプレイの光学貼合工程と重要品質要因、2023年、公開抄録。