Saiweiglassへのお問い合わせ


LOCA貼合:選定・工程管理・検証

ディスプレイ貼合の技術ガイド
LOCA貼合は、透明な液状接着剤でディスプレイ層間の隙間を埋める光学組立工程です。本ガイドでは、接着剤の選択肢を比較し、再現性のあるUV硬化工程を定め、目に見える不具合を診断し、屋外・船舶用ディスプレイ積層体の認定計画を立てる方法を解説します。
要点:LOCA貼合とは、剛性のあるディスプレイ層の間を液状の光学透明接着剤で満たし、その接着剤を硬化させる工程です。一般にはUV光またはUV・可視光で硬化します。空気を屈折率の近い透明層に置き換えることで、内部反射や視差を低減できます。ただし、安定した結果を得るには、接着剤の化学組成、接着層の形状、塗布管理、硬化エネルギー、基材との適合性、完成した積層体の検証が欠かせません。
この違いは重要です。「光学貼合済み」は構造・工法を示すもので、性能全体の評価ではありません。貼合ディスプレイはエアギャップ構造よりコントラストが高く見える場合がありますが、屋外での視認性は、カバー表面、コーティング、パネル輝度、視野角、周囲温度や環境、結露、経時劣化によって制限されることがあります。
ディスプレイの貼合技術には、空洞を残すエアギャップ方式と、光学的に透明な媒体で隙間を埋める表面貼合方式があります。貼合方法には、透明性を保ちながら、応力や制御不能なばらつきを生じさせないことが求められます。
プロジェクトの背景として、Saiwei Glassは特注カバーガラスを製造し、光学貼合サービスでは積層体の組立に対応しています。本記事では、商用ページや加工ページの内容を繰り返すのではなく、液状接着剤による貼合の技術的な選択に焦点を当てます。
LOCA貼合で光路はどう変わるか
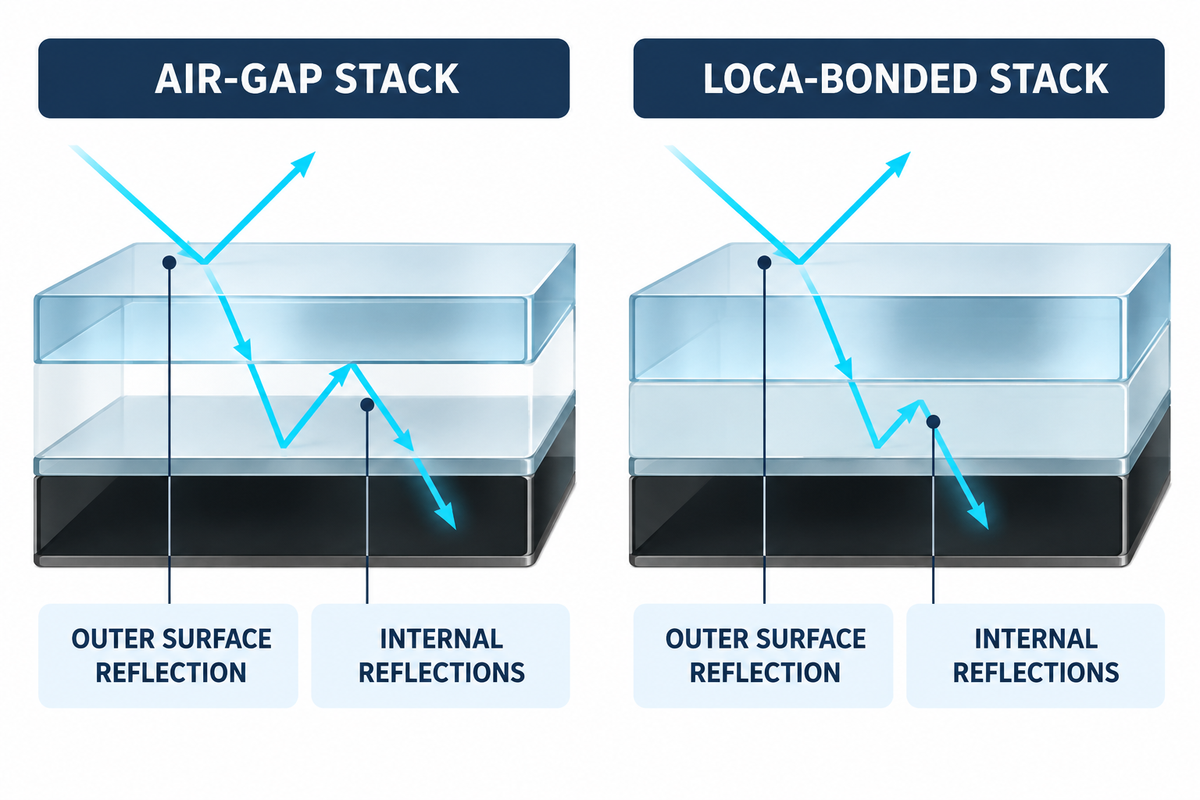
LOCA貼合は、ガラスと空気の界面の一部またはすべてを、ガラスと接着剤の界面に置き換える方法です。接着剤の屈折率は空気より光学材料に近いため、界面での反射が減り、画像面がカバーレンズに近く見えます。
エアギャップ積層体
カバーレンズ → 空気 → タッチセンサー/ディスプレイ。各空気界面で屈折率が大きく変化するため、内部反射が強くなることがあります。
LOCA貼合積層体
カバーレンズ → 硬化済み透明接着剤 → タッチセンサー/ディスプレイ。隙間を埋めることで屈折率の急激な変化を抑え、機械的に一体化した積層体を実現できます。
カバーの外側表面は引き続き空気に接しているため、表面反射は残ります。反射防止処理、防眩テクスチャ、パネル輝度、偏光板の特性、光学積層体全体が結果に影響します。「内部反射の低減」は作用の仕組みとして捉え、「太陽光下での視認性」は検証が必要なシステム全体の要件として扱う必要があります。
LCDやタッチディスプレイには、防眩または反射防止カバーガラスを使用する場合があります。実際の違いについては、SaiweiのAG・AR・AFコーティング比較で解説しています。これらの表面処理は、液状光学透明接着剤とは異なる光路上の課題に対応します。
タッチパネルやディスプレイ機器では、光路に加えて電気的な制約も考慮する必要があります。静電容量方式のタッチ積層体では、透明な光学層が均一に見えていても、接着剤の厚さや誘電特性がタッチ感度に影響することがあります。
LOCA、OCA中間膜、シリコーンゲル、それともエアギャップ?
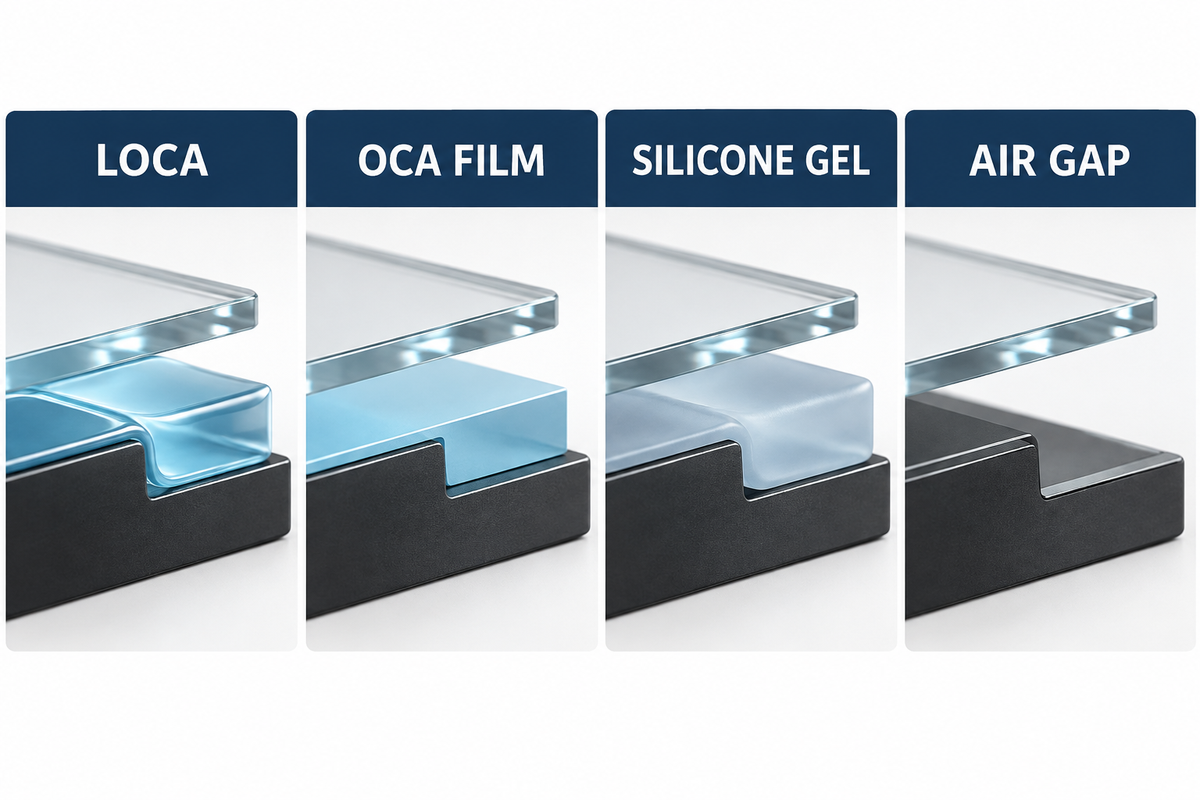
最適な貼合方法は、ディスプレイの形状、生産工程、硬化光へのアクセス、手直し方針、使用環境に応じて決まります。VIA Optronicsによる材料科学の概要でも、材料特性と用途上の制約に基づいて、液状、フィルム、シリコーンの各貼合方式を区別しています。液状材料で可変の隙間や複雑な形状を埋められる場合はLOCAが有効ですが、別の組立ではフィルムや柔軟性のあるゲルのほうが管理しやすいこともあります。
製造現場では、LOCA接着剤、OCA貼合、エアボンディング、ハイブリッド貼合は、それぞれ異なる材料や組立方式を指します。液状の光学透明接着剤は成形された隙間に沿って広がりますが、フィルム状OCAの貼合工程では、ラミネート形状や異物管理への依存度が高くなります。どちらか一方が必ず優れた貼合方法というわけではありません。
貼合方式によって、使用する接着材の形状が異なります。OCAテープはあらかじめ成形された粘着テープで、一般に両面粘着テープと呼ばれます。一方、LOCAは液状で塗布します。「OCA glue」や「LOCA glue」はよく検索される語句ですが、工程上の違いを見失わないようにしてください。
| 貼合方式 | 適用しやすい条件 | 工程上の懸念点 | 認定での確認事項 |
|---|---|---|---|
| LOCA/液状樹脂 | 剛性層、隙間のばらつき、形状のあるカバーレンズ、または精密な液充填が必要な組立 | 塗布量、はみ出し、巻き込み気泡、硬化光へのアクセス、収縮、光が届きにくい領域 | 接着層の均一性、完全硬化、接着性、黄変、経時劣化後のタッチと光学特性の変化 |
| OCAフィルム | 平坦で均一な表面と、管理されたラミネート工程 | 異物管理、位置合わせ、ラミネート圧力、形状や段差部分での気泡 | ラミネート不具合、端部の安定性、接着性、環境耐久性 |
| シリコーンゲル/柔軟性のある光学樹脂 | 線膨張係数の不一致、大型ディスプレイ、振動、または低弾性率による応力緩和が必要な場合 | 材料適合性、ポンピングまたは端部保持、厚さ管理 | 機械的な動き、光学的安定性、汚染、シール材との相互作用 |
| エアギャップ | コスト、保守性、または光学貼合のリスクがメリットを上回る場合 | 内部反射、結露空間、機械的な分離 | 視認性、曇り、耐衝撃性、筐体のシール性 |
剛性のあるタッチ/ディスプレイ積層体に、曲面カバーレンズを組み合わせる場合を考えてみましょう。あらかじめカットしたフィルムは局所的な段差をまたいだり、境目に空気を閉じ込めたりすることがあります。一方、管理された液状充填なら形状に沿わせることができます。ただし、液状工程ではダム設計、塗布パターン、閉じる速度、はみ出し、硬化深さなど、設計と管理の課題が増えます。LOCAに適した形状では、工程の検証データも重要になります。
自動車用や屋外用の光学ディスプレイでは、耐衝撃性や光学性能を重視することがありますが、完成したシステムのこれらの特性を接着剤だけに帰することはできません。
実用的なLOCA工程範囲を決める特性
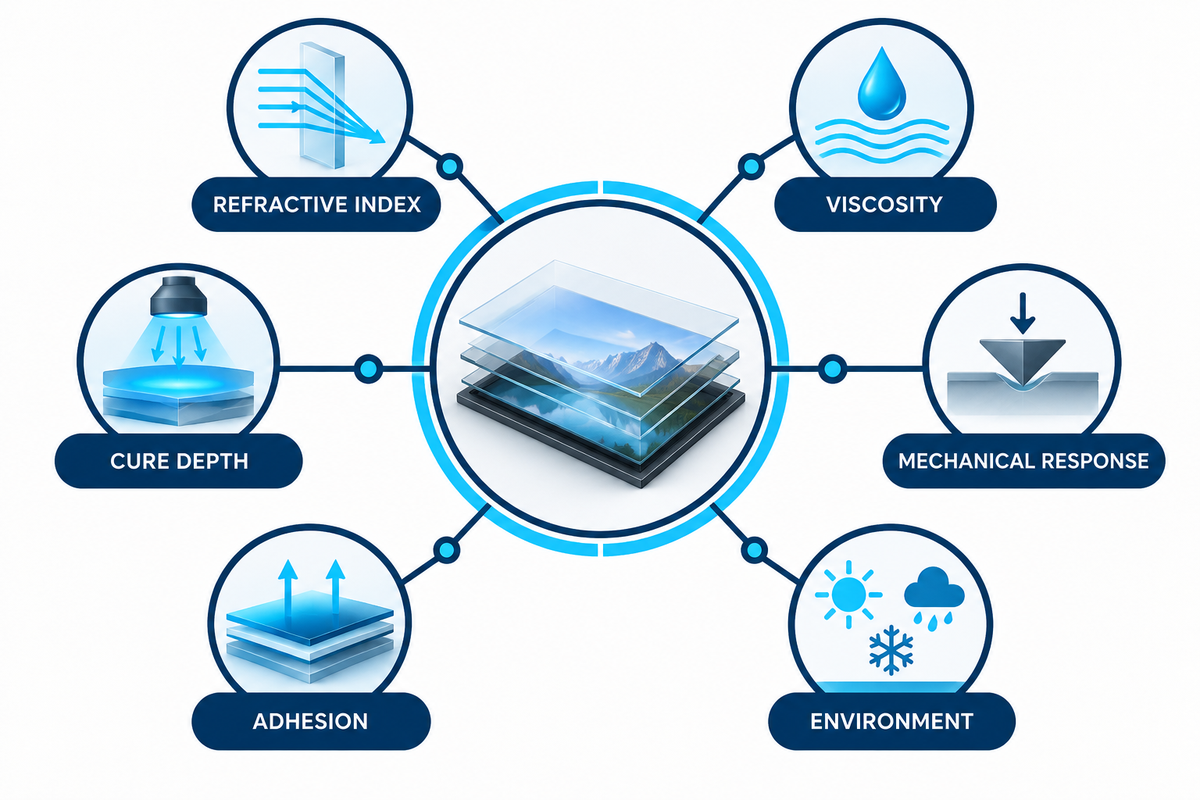
実用的なLOCAとは、データシート上で最も透明な材料とは限りません。液状で安定して塗布でき、実際の基材を濡らし、想定する厚さ全体で硬化し、応力を抑え、環境暴露後も光学特性と接着特性を維持できる条件の重なりを見極める必要があります。
| 特性 | 重要な理由 | 確認すべきデータ |
|---|---|---|
| 光線透過率、ヘイズ、色、屈折率 | 初期の光学特性と屈折率整合性を決める | 試験方法、波長範囲、硬化後の厚さ、初期値と経時劣化後の結果 |
| 粘度と流動性 | 塗布パターン、レベリング、端部保持、気泡の移動に影響する | 温度別の粘度データと検証済みの塗布条件 |
| 弾性率、伸び、収縮率 | 応力伝達、ムラのリスク、熱膨張差への追従性に影響する | 使用温度範囲全体での硬化後特性データ |
| 接着性と適合性 | 剥離リスクや、ガラス、コーティング、樹脂、印刷、シール材との相互作用を左右する | 実際の基材と表面処理の積層構成での結果 |
| UV/可視光硬化応答 | 波長、照度、時間、深さが硬化率にどう結び付くかを示す | 供給元の硬化曲線、ランプのスペクトル、放射照度計の記録、深さ方向の検証 |
| 水分、熱、UVによる経時劣化 | 黄変、接着力低下、端部の浮き、特性変化につながる | 合否基準を定めた複合暴露および逐次暴露データ |
| 経時劣化後の接着強度 | 初期接着力が熱、湿度、機械的負荷の後も維持されるかを示す | 実際のタッチパネルまたはLCDディスプレイ積層体での破壊モードと接着力の保持 |
別のアクリレート系光重合材料を扱ったNISTの研究では、配合の違いによって光の浸透や必要な臨界エネルギーが変わることが示されています。これらの測定値はLOCAの工程条件ではありません。設定時間を別の化学組成、ランプ、厚さ、組立にそのまま適用できないことを示しています。
LOCA貼合の7段階工程
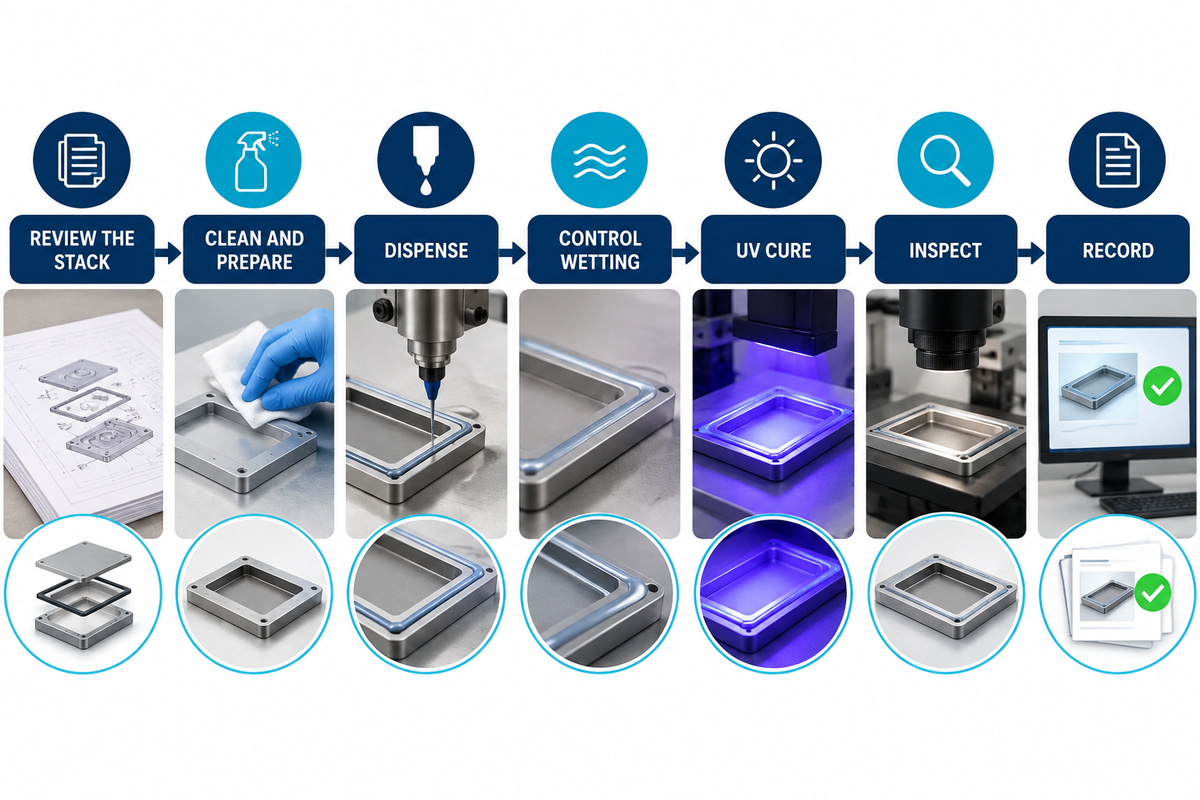
安定した工程では、接着剤の塗布前に積層体を管理し、ランプ消灯後に硬化率を検証します。NISTの光重合材料研究が示すように、配合の変化は光の浸透や必要エネルギーに影響するため、各工程に材料の化学組成と組立に応じた限界値を設定する必要があります。以下の7段階は実務的な基本手順ですが、生産ラインごとに材料と組立に合わせた限界値が必要です。
産業現場では未硬化樹脂を液状接着剤と呼ぶこともありますが、再現性を確保するには管理対象の材料として扱う必要があります。材料の状態を整え、濡れ前線を観察することで、シール前の気泡を減らせます。
- 積層体を確認する:基材、コーティング、印刷、偏光板、有効領域、許容端部領域、接着層の目標厚さ、UV光の照射経路を記録します。
- 目視での清浄度に頼らず、異物、残留物、水分を管理する基準を定めて表面を洗浄・検査します。
- 位置合わせ、隙間ストッパー、ダム、ベント、はみ出した接着剤の受け止めを考慮して治具と端部管理を設計します。
- 材料ロット、経過時間、温度、脱泡、塗布量、ニードルの移動経路、塗布パターンを管理しながら、接着剤の状態を整えて塗布します。
- 管理された速度で隙間を閉じ、濡れ前線を観察して、形状の周囲に空気を閉じ込めないようにします。
- 手直しが可能なうちに硬化前検査を行い、気泡、濡れ不足、汚染、端部のはみ出し、厚さの不均一を確認します。手直しが可能です。
- ランプの識別情報、波長帯、放射照度、照射時間、距離、治具による光の遮蔽、硬化後の確認項目を記録しながら硬化・検証します。
工程上の原則:塗布量、接着剤温度、接着層の厚さ、閉じる速度、待ち時間、照射された光エネルギーは相互に関連する変数です。1つを変えると別の不具合が生じることがあるため、見た目で条件を調整せず、管理された試験の記録を残してください。
不具合と管理方法の対応表
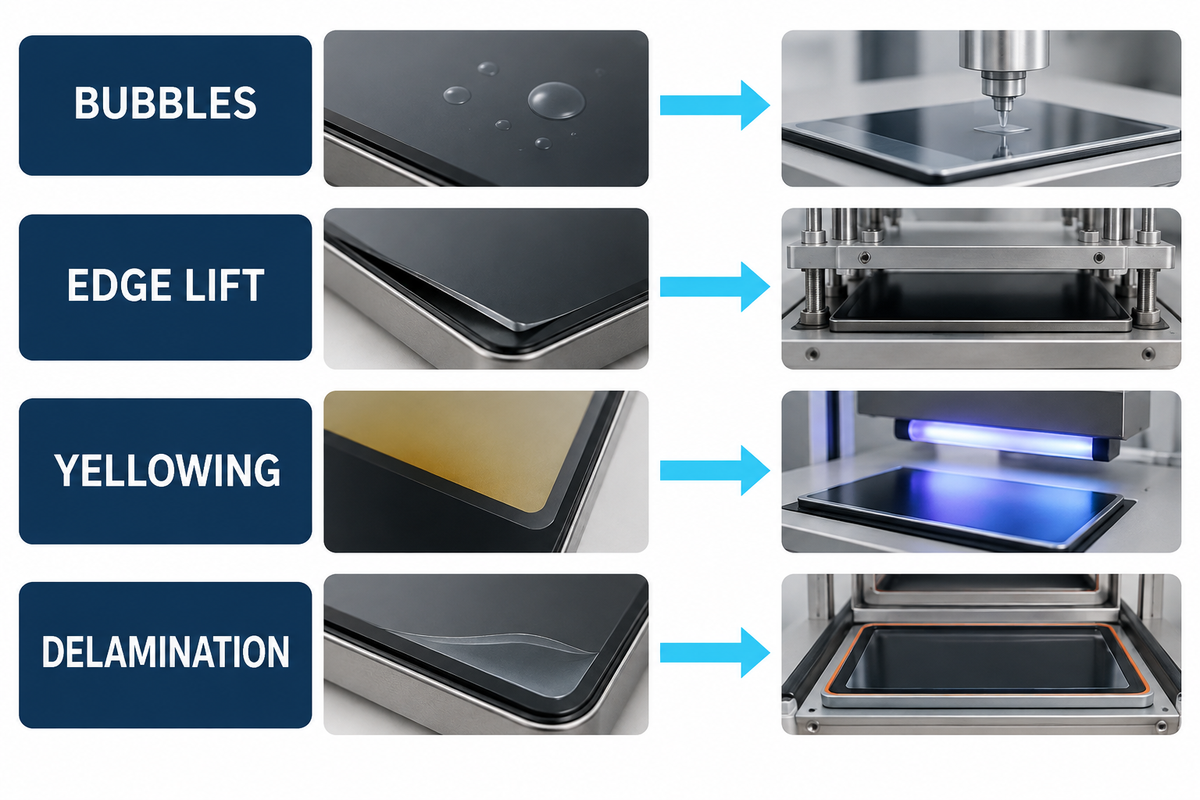
目に見える不具合は症状であり、根本原因ではありません。Dymaxの硬化に関する資料が示すように、表面の見た目だけでは完全な硬化を証明できません。不具合の確認では、発生場所、時期、工程記録を組み合わせて評価します。原因を調べるには、工程変数を変える前に、不具合の場所、発生時期、硬化後や経時劣化後の変化を記録するのが最も早道です。
接着剤を硬化させると、一時的な充填不良が恒久的な光学欠陥として固定されることがあります。1回の検査で、接着剤のはみ出し、端部の濡れ、タッチ感度を記録してください。これにより、機械的・光学的・電気的な症状を関連付けて評価できます。
| 不具合の分類 | 考えられる原因 | 最初に確認するデータ | 管理された対応 |
|---|---|---|---|
| 充填中の気泡 | 巻き込み空気、塗布経路、濡れ前線の衝突、表面形状、高粘度 | 気泡の場所と時刻入りの充填動画、材料状態の記録 | 塗布経路、速度、温度、ベントのいずれか1つを変えて、記録を残した試験を行う |
| 硬化後/経時劣化後の気泡 | 硬化不足、ガス放出、水分、接着不良、熱膨張 | 硬化深さの確認、基材ロット、経時劣化段階、断面 | 硬化、汚染、環境要因の仮説を切り分ける |
| はみ出しまたは端部汚染 | 過剰な塗布量、ダムの不具合、隙間のばらつき、閉じる速度 | 塗布質量/体積、治具の隙間分布、端部画像 | 材料の化学組成を変える前に、塗布量と隙間の関係を是正する |
| ムラまたは光学的不均一 | 接着層のばらつき、硬化収縮、機械的応力、パネル感度 | 厚さ分布、治具の荷重、硬化順序、点灯時のディスプレイ画像 | 管理したサンプルで形状と応力の影響を切り分ける |
| 端部の浮き/剥離 | 汚染、基材への接着力不足、水分侵入、線膨張係数による応力 | 破壊面、表面処理、端部設計、暴露履歴 | 対策を選ぶ前に、接着界面破壊か凝集破壊かを特定する |
| 黄変 | UV/熱による経時劣化、化学組成、硬化状態、材料間の相互作用 | 領域ごとの色変化、分光暴露、温度、対照試験片 | 実際の積層体で個別および複合的な経時劣化を比較する |
| タッチ特性の変動 | 積層体の厚さ、誘電特性の変化、応力、水分、コントローラーの校正 | 貼合前後と各経時劣化段階後のタッチマップ | 接着剤だけでなく、貼合後の電気系統を検証する |
| 表面のヘイズまたは筋状模様 | 残留物、不適合な洗浄剤、濡れ不足、コーティングとの相互作用 | 確認用試験片、洗浄記録、照明を管理した検査 | 硬化工程を調整する前に表面処理を確認する |
| 端部の軟化またはべたつき | UV照射量不足、酸素阻害、光の遮蔽、過剰な厚さ | 作業面の放射照度、端部形状、深さ方向の硬化データ | 照射波長と照射エネルギーを是正してから時間を延長する |
硬化前には気泡がなく、温度サイクル後に印刷縁の近くで気泡が現れたとします。塗布量を増やしても根本原因の解決にはならないでしょう。印刷縁での硬化光へのアクセス、インクへの接着性、局所的な接着層の厚さ、水分履歴、破壊面を比較するほうが適切です。不具合の発生時期と場所を手掛かりに、次の管理試作の前に原因を絞り込みます。
UV硬化:照射量は照射時間だけでは決まらない
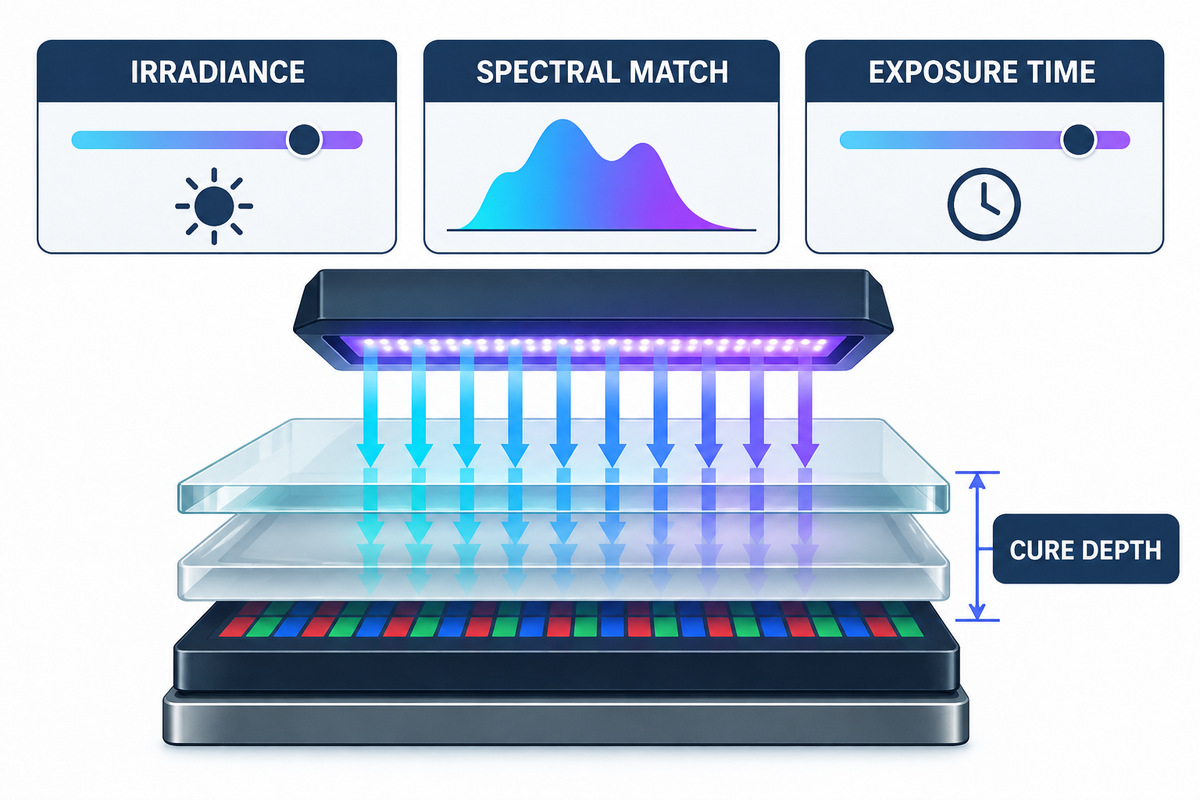
最終的に、照射時間は波長帯と接着剤に届く放射照度を合わせて初めて意味を持ちます。ランプの経時変化、距離、光学系、治具による光の遮蔽、接着剤の吸収、接着層の深さによって、名目上同じ照射時間でも硬化状態が異なることがあります。
Dymaxの説明によると、光硬化型接着剤はランプ側の表面から深さ方向に硬化し、基材との界面が最後に硬化する領域となる場合があります。これは供給元による工程指針として扱い、選定したLOCAで検証してください。表面が乾いているだけでは、完全な硬化の証明になりません。
よくある間違い:放射照度を測らずに照射時間を延ばすこと。適切な放射照度計を使って作業面の放射照度を記録し、ランプのスペクトルが光開始剤に合っていることを確認してください。ロット記録にはランプの使用期間と治具形状も含めます。
屋外・船舶用途の段階的な検証
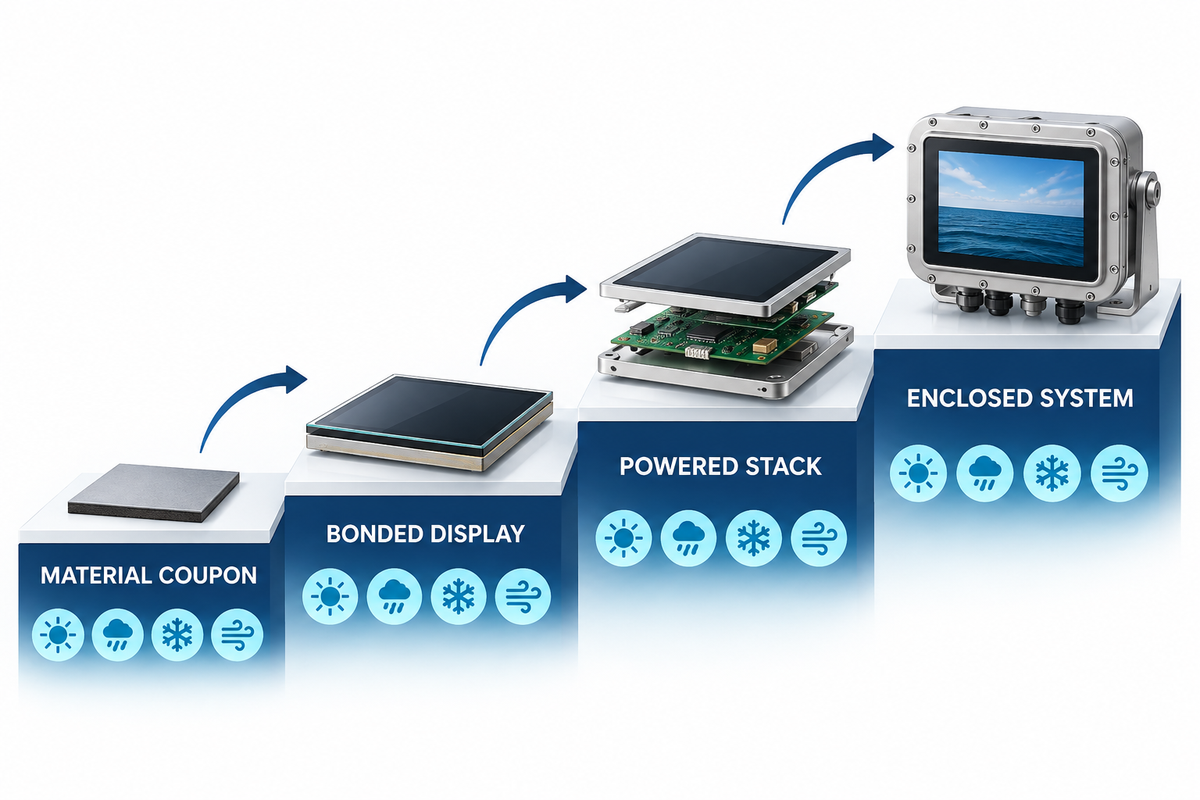
屋外・船舶用途の認定では、材料のスクリーニングから貼合ディスプレイ、さらに筐体に収めたシステムへと検証を進めます。各段階で確認する内容は異なります。試験片での暴露に合格しても、筐体のシール性、タッチの安定性、振動への耐性、太陽光下での視認性は確認できません。ある段階の合格が、次の段階での成功を保証するものではありません。
1. 材料スクリーニング
代表的な基材で、硬化、接着性、色、光線透過率、ヘイズ、水分への応答、適合性を比較します。
2. 貼合積層体の認定
実際の層構成で、光学的均一性、気泡、端部状態、接着性、タッチの動作を測定します。
3. システム検証
シール材、ベゼル荷重、熱経路、コネクター、動作中の電子部品を含む筐体内で貼合積層体を試験します。
4. 試作と管理計画
量産を想定した製品で、ロット管理、ランプ確認、塗布記録、検査限度、トレーサビリティを確認します。
ASTM G155-25は、光、熱、任意の水分を伴うキセノンアーク暴露を規定していますが、公開されている適用範囲と使用上の意義では、この暴露試験は塩水による劣化の模擬を目的としていないとされています。そのため、船舶用途のプログラムには、腐食と水の侵入に関する別個の評価が必要です。IEC 60068-2-11:2021は塩水噴霧、IEC 60068-2-6:2007は正弦波振動、IEC 60068-2-78:2025は定常状態の高温高湿を扱います。これらは試験方法であり、厳しさ、順序、サンプル数、動作状態、合否限度はプロジェクト仕様で定める必要があります。暴露データで材料を順位付けする場合は、同時に用いる対照、反復数、装置や試験所を比較する根拠も計画に定めます。ASTM G155-25は、検証されていない異なる装置間の比較に明確な制限を設けています。ASTM G151-26も、試験所での暴露では屋外のあらゆる条件を再現できず、材料ごとの相関データがない限り、試験時間を実使用年数に直接換算できないと注意しています。
操船席のディスプレイでは、まず接着剤の試験片をスクリーニングし、次に通電した貼合積層体を温度と湿度に暴露し、その後、筐体に収めたユニットで振動、水管理、塩分による腐食リスクを評価する方法が実務的です。光学特性の変化、端部状態、タッチマップ、動作ログを定めた時点で記録します。適切な順序は用途に応じて決めるもので、材料データシートから決めるものではありません。
商用積層体の選択肢や、用途全体の検討に必要な情報については、Saiwei Glassの屋外・船舶用ディスプレイガラスソリューションをご覧ください。本ガイドでは技術的な手法を扱い、供給範囲やプロジェクトの具体化については用途別ページで説明します。
LOCA貼合の仕様書またはRFQに記載する内容
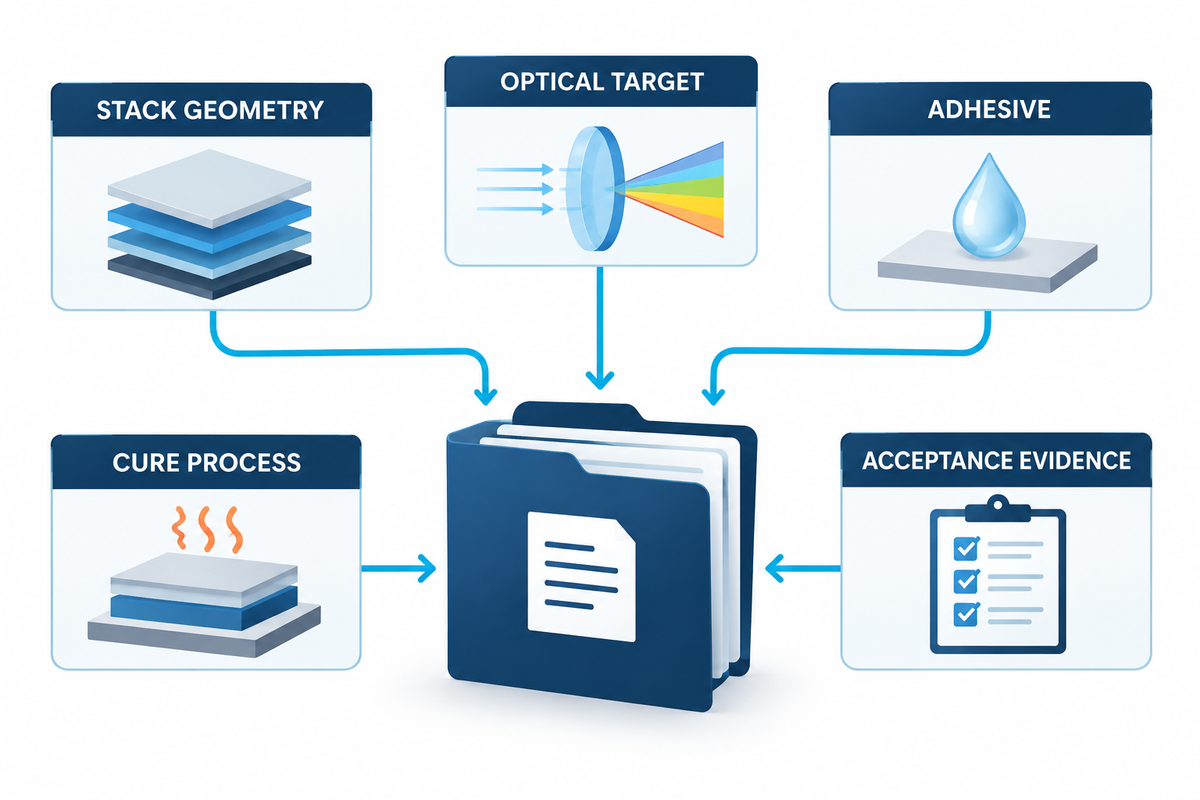
有用なLOCAのRFQには、ディスプレイの対角寸法だけでなく、物理的な積層構成、使用環境、合否確認データ、生産数量を記載します。ディスプレイ寸法だけを含むRFQでは、残りのディスプレイ部品について想定が置かれ、材料や工程の選定に隠れた前提が生じることがあります。
仕様書では、検討対象の接着剤システムを明記し、両面接着テープ、液状樹脂、その他の形態のどれを許容するかを示します。また、供給元が変更してはならない液晶モジュールとカバーレンズの接合界面も明記してください。
貼合の要件書には、管理されたカバーレンズ図面と明確な検証計画を添付します。Saiweiのカバーガラス図面チェックリストとカバーガラス試験ガイドでは、接着剤工程自体の範囲外となる入力項目を扱っています。
- カバーレンズ、タッチセンサー、ディスプレイの図面、材料、コーティング、印刷、有効表示領域
- 接着層の厚さと許容範囲、端部の除外領域、外観上の限度
- 使用/保管温度、UV暴露、湿度、結露、塩分、振動、衝撃の条件
- 試験方法を含む光学目標:光線透過率、ヘイズ、反射、色変化、輝度/コントラスト
- 環境暴露前後のタッチ性能要件
- 硬化上の制約、光が届きにくい領域、許容工程温度、手直し
- 認定の順序、サンプル数、検査時点、合否基準
- 年間生産数量、試作数量、トレーサビリティ、変更管理、必要な生産記録
よくある質問
LOCA貼合は光学貼合と同じですか?
LOCA貼合は光学貼合の一種です。光学貼合とは、透明な貼合材料でディスプレイ層間の隙間を埋める技術全般を指します。LOCAでは、液状の光学透明接着剤を組立体に塗布して硬化させます。ほかの光学貼合方式には、光学透明接着フィルムや柔軟性のあるシリコーン系材料を用いる方法があります。
LOCAを使えば、ディスプレイは自動的に太陽光下で見やすくなりますか?
いいえ。LOCAは内部の空気界面での反射を低減し、見かけのコントラストを改善する場合がありますが、太陽光下での視認性は完成したシステム全体で決まります。カバー表面の反射、反射防止または防眩処理、パネル輝度、偏光板、視野角、光学的均一性、温度、経時劣化のすべてが影響します。定めた照明条件と測定方法で、通電した積層体を検証してください。
UV硬化後に気泡が発生する原因は何ですか?
硬化後の気泡は、濡れ不足、巻き込み空気、ガス放出、水分、接着不良、過度の収縮、熱膨張による応力から生じることがあります。場所と発生時期は原因を特定する手掛かりです。経時劣化後に印刷縁で見つかる気泡と、充填中に見える不規則な気泡とでは、考えられる原因が異なります。粘度や塗布量を変える前に、サンプルと工程記録を保管してください。
LOCAは手直しできますか?
一部のLOCA組立品は手直しできますが、すべてに適用できるわけではありません。接着剤、基材、コーティング、パネル感度、接着面積、除去方法によって異なります。工程を手直しできるという供給元の説明だけでは、特定の積層体での歩留まりや損傷リスクは判断できません。量産品を代表する組立品を使い、除去と洗浄を検証してください。
LOCAとOCAはどのように選び分けますか?
まず形状と製造上の制約から検討します。OCAフィルムは平坦で再現性のある表面と、管理されたラミネート工程に適しています。LOCAは隙間のばらつきや複雑な形状に対応できますが、液状材料の塗布、端部保持、硬化の管理が加わります。どちらを選ぶ場合も、異物リスク、位置合わせ、硬化光へのアクセス、接着層の応力、手直し、生産量、環境認定を比較してください。
船舶用ディスプレイではどの試験が重要ですか?
船舶用途の計画では通常、UV、熱、湿度、結露、水管理、塩分による腐食、振動、衝撃、光学特性の変化、接着性、タッチ性能を検討します。具体的な厳しさと順序は設置環境に応じて決める必要があります。ASTM G155だけでは塩水による劣化が適用範囲外のため不十分です。用途に適した材料、部品、システムの試験方法を、プロジェクト固有の合否基準と組み合わせてください。
使用環境を貼合仕様に反映する
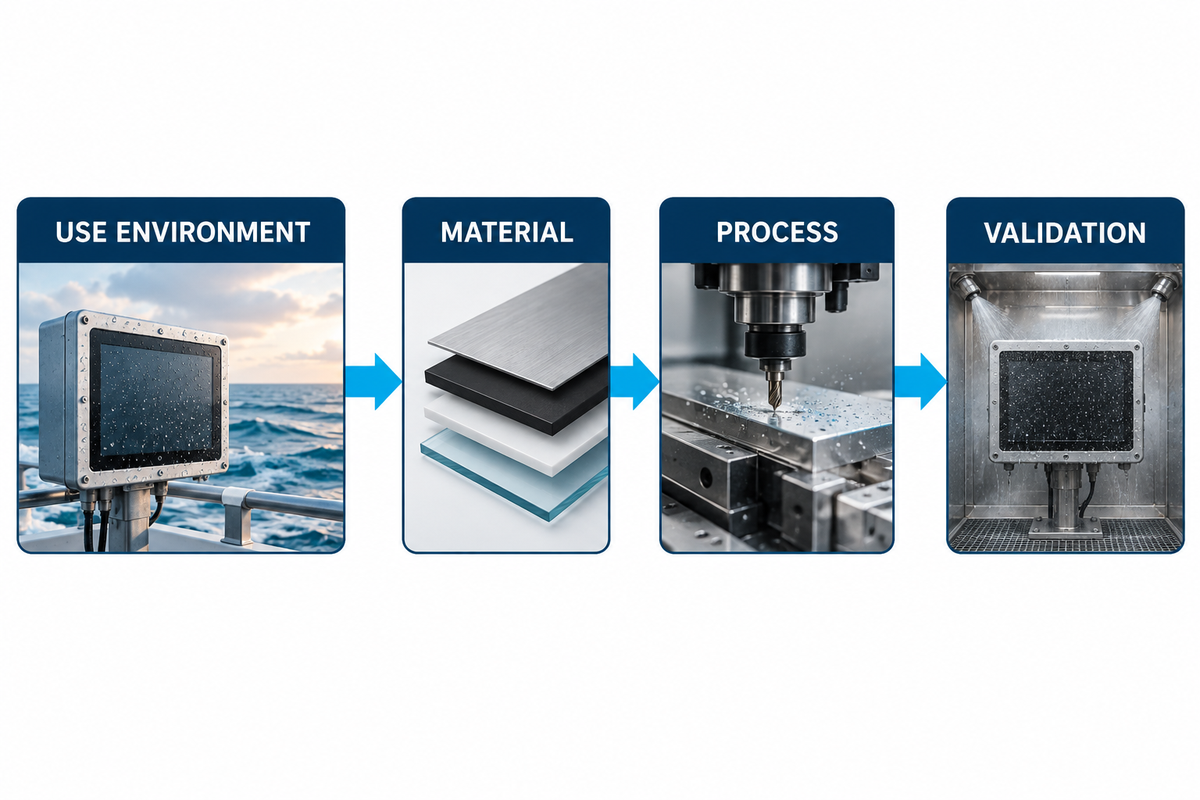
層構成図、光学性能の目標値、環境条件、検証要件をお知らせください。用途に応じた積層構成の選択肢とサプライヤーの対応範囲については、Saiwei Glassの屋外・海洋ディスプレイ用ガラスソリューションをご覧ください。Saiwei Glassでは、材料名だけで完成システムの性能を判断することなく、カバーガラスと貼合構成に関する要件を確認できます。
ディスプレイの積層構成について相談する