
Kontaktieren Sie Saiweiglass


LOCA-Verklebung: Auswahl, Prozesskontrolle und Validierung

Technischer Leitfaden zur Displayverklebung
Bei der LOCA-Verklebung wird der Zwischenraum zwischen Displayschichten mit einem transparenten Flüssigklebstoff gefüllt. Dieser Leitfaden hilft Ihnen, Klebstoffoptionen zu vergleichen, einen reproduzierbaren UV-Aushärtungsprozess festzulegen, sichtbare Fehler zu diagnostizieren und einen Qualifizierungsplan für Displayaufbauten im Außen- und Marinebereich zu erstellen.
Kurz erklärt: Bei der LOCA-Verklebung wird der Zwischenraum zwischen starren Displayschichten mit einem flüssigen, optisch klaren Klebstoff gefüllt und dieser anschließend ausgehärtet, üblicherweise mit UV- oder UV-/sichtbarem Licht. Wenn Luft durch eine transparente, im Brechungsindex angepasste Schicht ersetzt wird, können sich interne Reflexionen und der Parallaxeneffekt verringern. Zuverlässige Ergebnisse hängen weiterhin von der Klebstoffchemie, der Geometrie der Klebefuge, der Dosierkontrolle, der Aushärtungsenergie, der Substratverträglichkeit und der Validierung des fertigen Schichtaufbaus ab.
Diese Unterscheidung ist wichtig. „Optisch verklebt“ bezeichnet ein Konstruktionsverfahren, keine Gesamtbewertung der Leistung. Ein verklebtes Display kann einen besseren wahrgenommenen Kontrast als eine Ausführung mit Luftspalt bieten. Die Ablesbarkeit im Außenbereich kann dennoch durch die Oberfläche des Abdeckglases, Beschichtungen, die Leuchtdichte des Displays, den Betrachtungswinkel, Umgebungstemperatur und -bedingungen, Kondensation sowie Alterung eingeschränkt sein.
Bei den Verklebungstechnologien für Displays bleibt bei der Verklebung mit Luftspalt ein Hohlraum bestehen, während bei der Oberflächenverklebung ein optisch transparentes Medium den Zwischenraum ausfüllt. Das Verklebungsverfahren muss die optische Klarheit schützen, ohne Spannungen oder unkontrollierte Schwankungen zu verursachen.
Zum Projektkontext: Saiwei Glass fertigt kundenspezifisches Abdeckglas, während der Service für optische Verklebungen die Montage des Schichtaufbaus abdeckt. Dieser Artikel konzentriert sich auf technische Entscheidungen zur Verklebung mit Flüssigklebstoff und wiederholt nicht die Informationen der Vertriebs- oder Fertigungsseite.
Wie die LOCA-Verklebung den optischen Pfad verändert
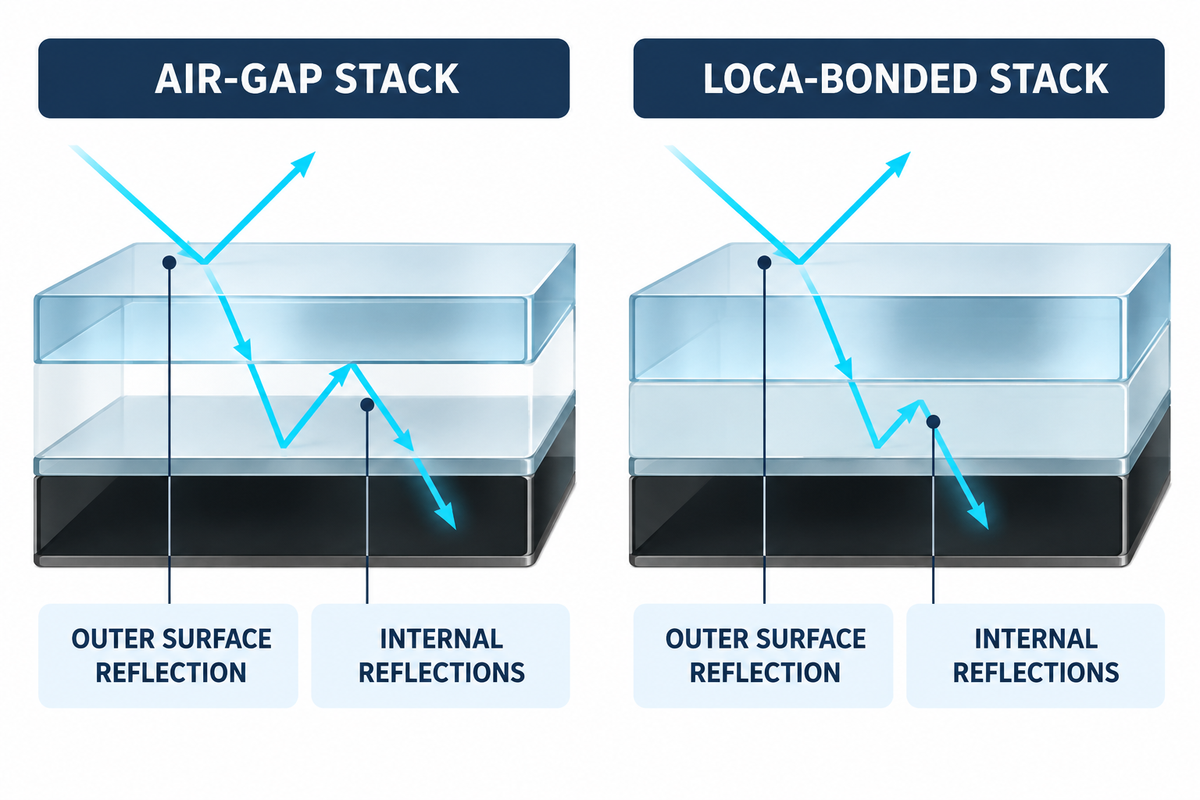
Bei der LOCA-Verklebung werden eine oder mehrere Grenzflächen zwischen Glas und Luft durch Grenzflächen zwischen Glas und Klebstoff ersetzt. Da der Brechungsindex des Klebstoffs näher an dem der optischen Materialien liegt als der von Luft, wird an den Grenzflächen weniger Licht reflektiert und die Bildebene scheint näher an der Abdecklinse zu liegen.
Schichtaufbau mit Luftspalt
Abdecklinse → Luft → Touchsensor/Display. Der große Sprung des Brechungsindex an jeder Luftgrenzfläche kann stärkere interne Reflexionen verursachen.
LOCA-verklebter Schichtaufbau
Abdecklinse → ausgehärteter transparenter Klebstoff → Touchsensor/Display. Der gefüllte Zwischenraum verringert abrupte Änderungen des Brechungsindex und sorgt für einen mechanisch integrierten Schichtaufbau.
Die Außenfläche des Abdeckglases grenzt weiterhin an Luft, sodass Oberflächenreflexionen bestehen bleiben. Antireflexbehandlung, Anti-Glare-Textur, Panel-Helligkeit, Polarisatorverhalten und der vollständige optische Schichtaufbau beeinflussen das Ergebnis. „Reduzierte interne Reflexion“ ist als Wirkmechanismus zu verstehen; „bei Sonnenlicht lesbar“ ist eine Anforderung an das Gesamtsystem, die validiert werden muss.
Ein LCD- oder Touchdisplay kann mit blendminderndem oder antireflexbeschichtetem Abdeckglas ausgestattet werden. Die praktischen Unterschiede erläutert Saiweis Vergleich der AG-, AR- und AF-Beschichtungen. Diese Oberflächenbehandlungen wirken auf einen anderen Teil des optischen Pfads als optisch klarer Flüssigklebstoff.
Touchpanels und Displaygeräte stellen zusätzliche elektrische Anforderungen an diesen optischen Pfad. Bei einem kapazitiven Touch-Schichtaufbau können Klebstoffdicke und dielektrisches Verhalten die Touch-Empfindlichkeit beeinflussen, selbst wenn die transparente optische Schicht gleichmäßig aussieht.
LOCA, OCA-Folie, Silikongel oder Luftspalt?
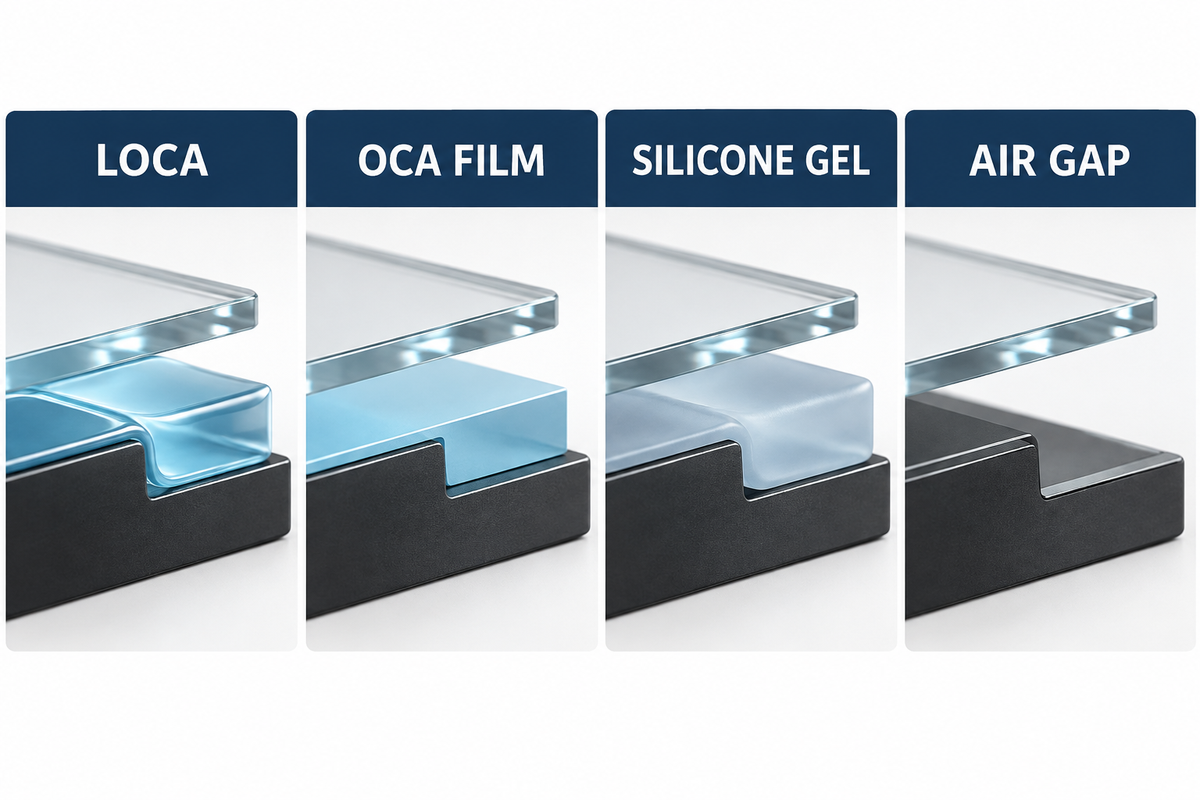
Die geeignete Verklebungsmethode richtet sich nach der Displaygeometrie, dem Fertigungsablauf, dem Zugang für die Aushärtung, der Nacharbeitsstrategie und der Einsatzumgebung. Auch ein Überblick von VIA Optronics zur Materialwissenschaft unterscheidet Flüssig-, Folien- und Silikonverklebungen anhand des Materialverhaltens und der Anwendungsbedingungen. LOCA eignet sich, wenn ein Flüssigklebstoff variable Zwischenräume oder komplexe Formen ausfüllen kann. Bei anderen Baugruppen lassen sich Folien oder nachgiebige Gele jedoch möglicherweise leichter kontrollieren.
In der Fertigung bezeichnen LOCA-Klebstoff, OCA-Verklebung, Verklebung mit Luftspalt und Hybridverklebung unterschiedliche Material- und Montageverfahren. Ein optisch klarer Flüssigklebstoff kann sich an einen geformten Zwischenraum anpassen, während ein folienbasiertes OCA-Verfahren stärker von der Laminiergeometrie und der Partikelkontrolle abhängt. Keines der Verfahren ist grundsätzlich die festere Verklebungslösung.
Die Verklebungsart bestimmt die Form des Verbrauchsmaterials. OCA-Klebeband ist ein vorgeformtes Klebeband, das allgemein als doppelseitiges Klebeband bezeichnet wird; LOCA wird als Flüssigkeit dosiert. „OCA-Kleber“ und „LOCA-Kleber“ sind gängige Suchbegriffe, sollten aber den Unterschied zwischen den Verfahren nicht verschleiern.
| Verklebungsart | Häufig geeignet bei | Prozessanforderung | Schwerpunkte der Qualifizierung |
|---|---|---|---|
| LOCA / Flüssigharz | Starre Schichten, variable Zwischenräume, geformte Abdecklinsen oder Baugruppen, die eine präzise Flüssigbefüllung erfordern | Dosiermenge, Überlaufen, eingeschlossene Luft, Zugang für die Aushärtung, Schrumpfung, abgeschattete Bereiche | Gleichmäßigkeit der Klebefuge, vollständige Aushärtung, Haftung, Vergilbung sowie Änderungen von Touchfunktion und Optik nach der Alterung |
| OCA-Folie | Ebenen, gleichmäßigen Oberflächen und einem kontrollierten Laminierprozess | Partikelkontrolle, Ausrichtung, Laminierdruck, eingeschlossene Luft an Merkmalen oder Stufen | Laminierfehler, Kantenstabilität, Haftung und Beständigkeit gegenüber Umwelteinflüssen |
| Silikongel / nachgiebiges optisches Harz | Unterschiedliche Wärmeausdehnungskoeffizienten, größere Displays, Vibrationen oder Spannungsentlastung durch einen niedrigen Elastizitätsmodul | Materialverträglichkeit, Pumpen oder Kantenbegrenzung, Kontrolle der Dicke | Mechanische Bewegung, optische Stabilität, Verunreinigung und Wechselwirkung mit Dichtungen |
| Luftspalt | Kosten, Wartungsfreundlichkeit oder Risiken der optischen Verklebung überwiegen deren Vorteile | Interne Reflexionen, Raum für Kondensation, mechanische Trennung | Lesbarkeit, Beschlagen, Verhalten bei Erschütterungen und Abdichtung des Gehäuses |
Betrachten Sie eine gekrümmte Abdecklinse über einem starren Touchdisplay-Schichtaufbau. Eine vorgefertigte Folie kann an einer lokalen Stufe überbrücken oder am Übergang Luft einschließen, während eine kontrollierte Flüssigbefüllung sich der Geometrie anpassen kann. Ein Flüssigverfahren bringt jedoch zusätzliche Konstruktions- und Kontrollanforderungen mit sich, etwa an Dammgestaltung, Dosiermuster, Schließgeschwindigkeit, Überlaufen und Aushärtungstiefe. Geometrien, die sich für LOCA eignen, erfordern auch entsprechende Prozessnachweise.
Bei Displays für Automobile und den Außenbereich können Schlagfestigkeit und optische Leistung stärker gewichtet werden. Diese Eigenschaften des fertigen Systems lassen sich jedoch nicht allein dem Klebstoff zuschreiben.
Eigenschaften, die ein nutzbares LOCA-Prozessfenster bestimmen
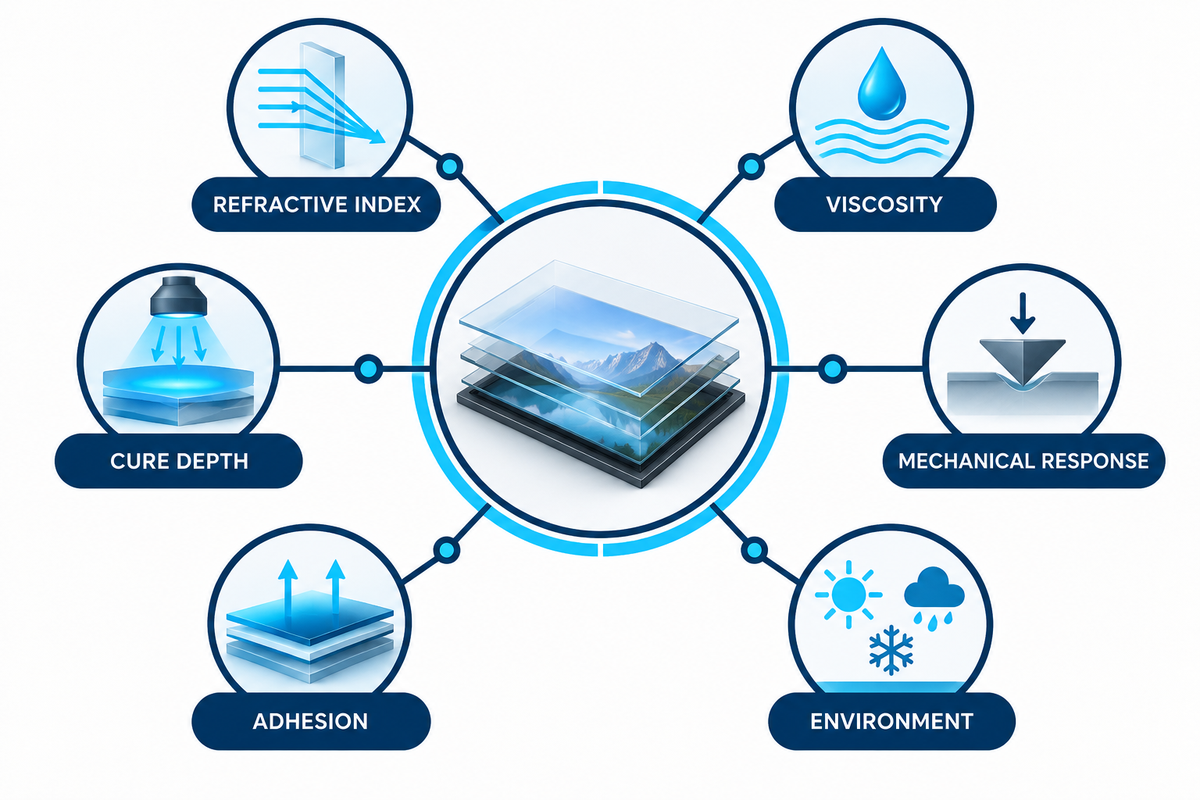
Ein geeignetes LOCA-Material ist nicht einfach das klarste Material im Datenblatt. Benötigt wird ein überlappendes Prozessfenster, in dem sich die Flüssigkeit sauber dosieren lässt, die tatsächlichen Substrate benetzt, über die vorgesehene Dicke vollständig aushärtet, Spannungen begrenzt und seine optischen sowie adhäsiven Eigenschaften auch nach Umwelteinflüssen behält.
| Eigenschaft | Warum sie wichtig ist | Anzufordernde Nachweise |
|---|---|---|
| Transmission, Trübung, Farbe und Brechungsindex | Bestimmt das anfängliche optische Verhalten und die Anpassung des Brechungsindex | Prüfverfahren, Wellenlängenbereich, ausgehärtete Dicke sowie Anfangs- und Alterungsergebnisse |
| Viskosität und Fließverhalten | Beeinflusst Dosiermuster, Verlauf, Kantenbegrenzung und Bewegung von Blasen | Temperaturabhängige Viskositätsdaten und validiertes Dosierfenster |
| Modul, Bruchdehnung und Schrumpfung | Beeinflusst die Spannungsübertragung, das Risiko für Mura und die Toleranz gegenüber unterschiedlicher Wärmeausdehnung | Daten zu den Eigenschaften im ausgehärteten Zustand über den Betriebstemperaturbereich |
| Haftung und Verträglichkeit | Kontrolliert das Delaminationsrisiko und die Wechselwirkungen mit Glas, Beschichtungen, Kunststoffen, Druckfarben und Dichtungen | Ergebnisse mit dem tatsächlichen Substrat und der Oberflächenbehandlung des Schichtaufbaus |
| Aushärtungsverhalten unter UV-/sichtbarem Licht | Stellt den Zusammenhang zwischen Wellenlänge, Bestrahlungsstärke, Zeit und Tiefe und dem Aushärtungsgrad her | Aushärtungskurve des Lieferanten, Lampenspektrum, Radiometerprotokoll und Tiefenprüfung |
| Feuchtigkeit, Wärme und UV-Alterung | Fördert Vergilbung, Haftungsverlust, Ablösung an den Kanten und Veränderungen der Eigenschaften | Daten zu kombinierten und aufeinanderfolgenden Belastungen mit festgelegten Annahmekriterien |
| Festigkeit der Verklebung nach der Alterung | Zeigt, ob die anfängliche Haftung Wärme, Feuchtigkeit und mechanischer Belastung standhält | Versagensart und verbleibende Haftung auf dem tatsächlichen Touchscreen- oder LCD-Display-Schichtaufbau |
Eine NIST-Studie zu einem anderen Acrylat-Photopolymersystem zeigt, dass unterschiedliche Formulierungen die Lichtdurchdringung und den erforderlichen Energieeintrag beeinflussen. Diese Messwerte sind keine LOCA-Prozessparameter. Sie zeigen, dass sich eine bestimmte Zeiteinstellung nicht auf eine andere Chemie, Lampe, Dicke oder Baugruppe übertragen lässt.
Der LOCA-Verklebungsprozess in 7 Schritten
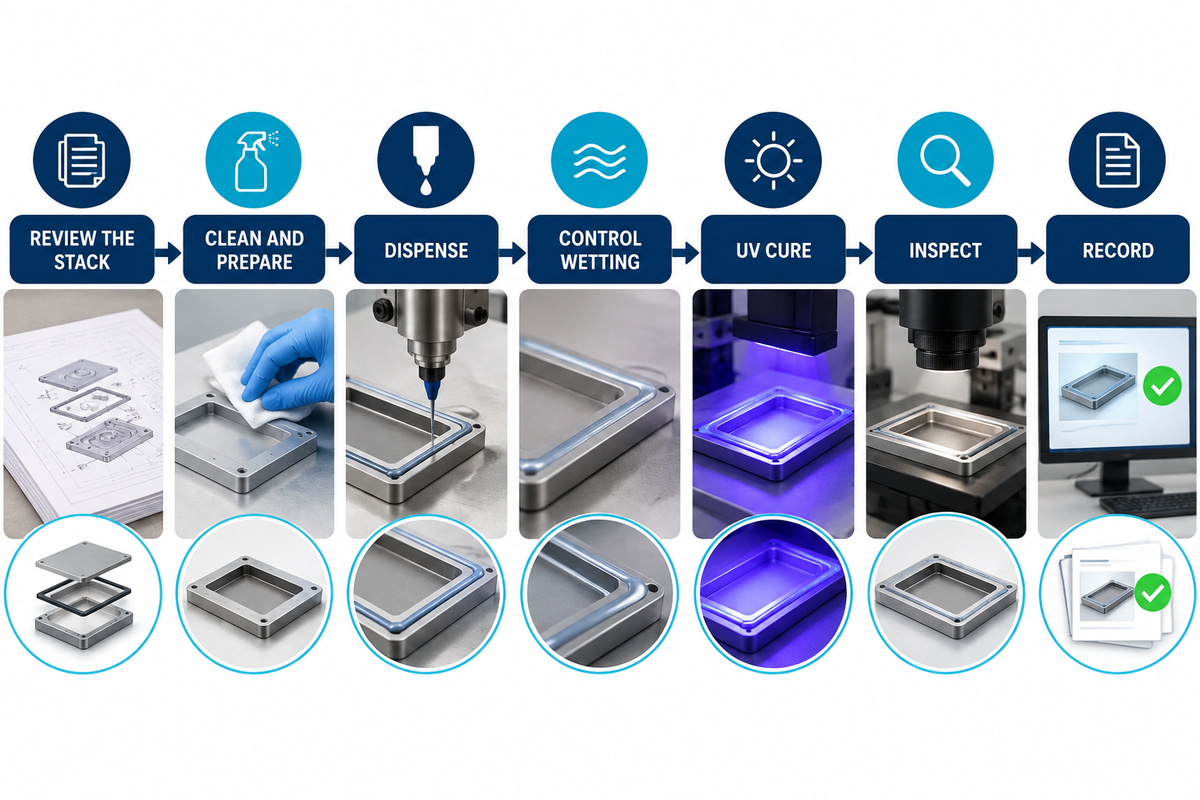
Ein stabiler Prozess kontrolliert den Schichtaufbau vor dem Dosieren des Klebstoffs und überprüft den Umsetzungsgrad nach dem Abschalten der Lampe. Die NIST-Studie zu Photopolymeren erinnert daran, dass Änderungen der Formulierung die Lichtdurchdringung und den Energiebedarf beeinflussen. Daher benötigt jeder Schritt chemie- und baugruppenspezifische Grenzwerte. Die folgenden sieben Schritte bilden eine praktische Grundlage; jede Fertigungslinie benötigt weiterhin material- und baugruppenspezifische Grenzwerte.
In der Industrie wird das nicht ausgehärtete Harz mitunter als Flüssigkleber bezeichnet. Für reproduzierbare Ergebnisse muss es jedoch als kontrollierter Werkstoff behandelt werden. Die Konditionierung des Materials und die Beobachtung der Benetzungsfront helfen, Luftblasen vor dem Verschließen zu vermeiden.
- Schichtaufbau prüfen: Substrate, Beschichtungen, Druckfarben, Polarisatoren, aktive Fläche, zulässigen Randbereich, Soll-Klebefugendicke und UV-Zugang dokumentieren.
- Oberflächen reinigen und nach festgelegten Vorgaben zu Partikeln, Rückständen und Feuchtigkeit prüfen, statt sich auf den optischen Eindruck der Sauberkeit zu verlassen.
- Vorrichtungen und Kantenkontrollen so auslegen, dass Ausrichtung, Abstandshalter, Dämme, Entlüftungen und das Auffangen überschüssigen Klebstoffs berücksichtigt werden.
- Bereiten Sie den Klebstoff vor und dosieren Sie ihn. Kontrollieren Sie dabei Materialcharge, Alter, Temperatur, Entgasung, Volumen, Düsenweg und Auftragungsmuster.
- Schließen Sie den Spalt mit kontrollierter Geschwindigkeit und beobachten Sie die Benetzungsfront, damit sich um Strukturelemente keine Luft einschließt.
- Prüfen Sie vor der Aushärtung auf Blasen, unvollständige Benetzung, Verunreinigungen, Klebstoffüberlauf an den Kanten und ungleichmäßige Dicke, solange eine Nacharbeit noch möglich ist. Eine Nacharbeit ist möglich.
- Aushärten und prüfen. Dabei Lampenkennzeichnung, Wellenlängenband, Bestrahlungsstärke, Belichtungszeit, Abstand, Abschattung durch die Vorrichtung und Kontrollen nach der Aushärtung dokumentieren.
Prozessregel: Dosiervolumen, Klebstofftemperatur, Klebschichtdicke, Schließgeschwindigkeit, Wartezeit und eingebrachte optische Energie sind miteinander verknüpfte Variablen. Eine Änderung kann einen anderen Fehler hervorrufen. Dokumentieren Sie daher kontrollierte Versuche, statt den Prozess nach dem Aussehen einzustellen.
Die Matrix für Fehler und Prozesskontrollen
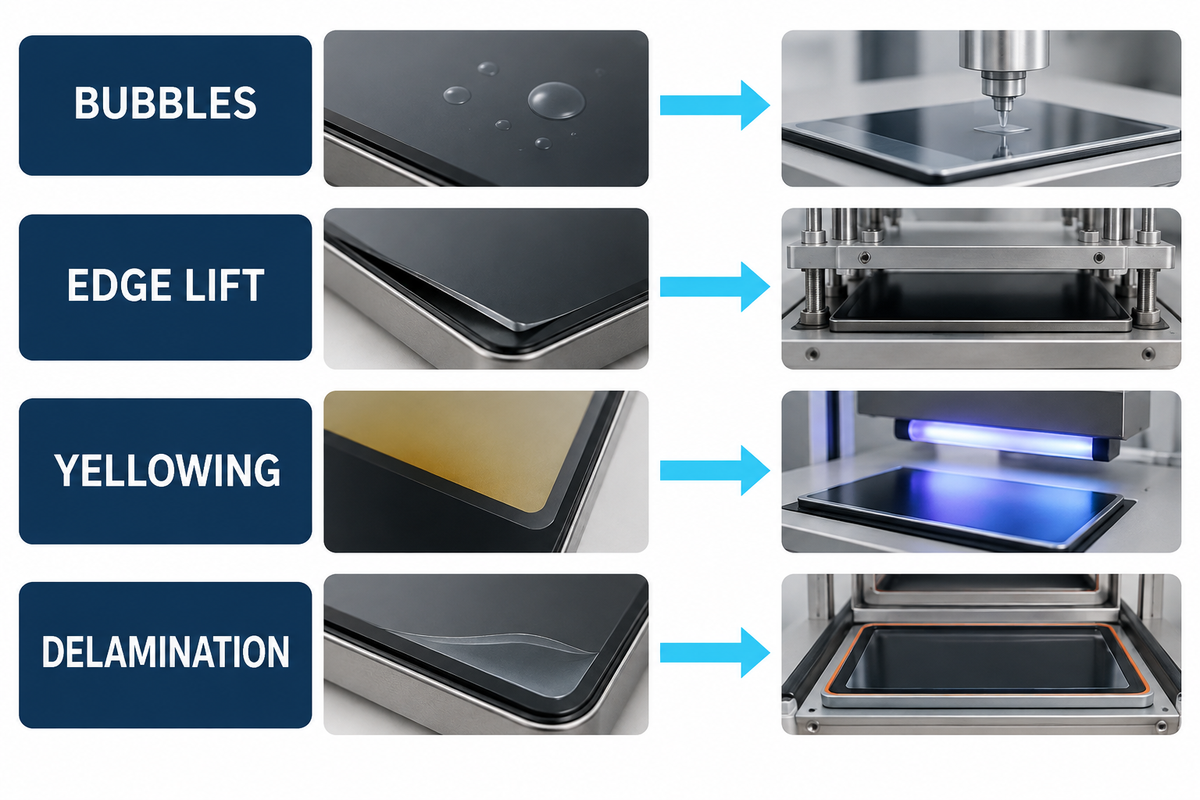
Ein sichtbarer Fehler ist ein Symptom, keine Grundursache. Die Aushärtungshinweise von Dymax zeigen, warum das Erscheinungsbild allein keine vollständige Umwandlung belegt. Bei der Fehleranalyse sollten Ort, Zeitpunkt und Prozessaufzeichnungen zusammen betrachtet werden. Am schnellsten lässt sich ein Fehler eingrenzen, wenn Sie vor einer Änderung von Prozessparametern dokumentieren, wo er auftritt, wann er sichtbar wird und wie er sich nach der Aushärtung oder während der Alterung verändert.
Beim Aushärten kann ein vorübergehender Befüllungsfehler als dauerhafter optischer Fehler fixiert werden. Erfassen Sie bei einer Prüfrunde Klebstoffüberlauf, Benetzung der Kanten und Touch-Empfindlichkeit. So lassen sich mechanische, optische und elektrische Symptome miteinander in Beziehung setzen.
| Fehlerkategorie | Mögliche Ursachengruppen | Zuerst zu prüfende Nachweise | Kontrollierte Reaktion |
|---|---|---|---|
| Blasen beim Füllen | Eingeschlossene Luft, Dosierpfad, Zusammentreffen der Benetzungsfronten, Oberflächenmerkmal, hohe Viskosität | Ort der Blase und zeitgestempeltes Video der Befüllung; Protokoll zur Materialkonditionierung | Ändern Sie bei einem dokumentierten Versuch jeweils nur einen Parameter: Weg, Geschwindigkeit, Temperatur oder Entlüftung. |
| Blasen nach der Aushärtung oder Alterung | Unvollständige Aushärtung, Ausgasen, Feuchtigkeit, mangelhafte Haftung, Wärmeausdehnung | Prüfung der Aushärtungstiefe, Substratcharge, Alterungsphase und Querschnitt | Hypothesen zu Aushärtung, Verunreinigung und Umwelteinflüssen getrennt untersuchen |
| Überlauf oder Verunreinigung der Kante | Zu großes Volumen, Versagen des Damms, Schwankungen des Spalts, Schließgeschwindigkeit | Dosiermasse/-volumen, Spaltkarte der Vorrichtung und Kantenaufnahmen | Verhältnis von Volumen und Spalt korrigieren, bevor die Klebstoffchemie geändert wird |
| Mura oder optische Inhomogenität | Schwankungen der Klebefugendicke, Aushärtungsschrumpfung, mechanische Spannung, Empfindlichkeit des Panels | Dickenkarte, Vorrichtungskraft, Aushärtungsfolge und Bild des eingeschalteten Displays | Geometrie- und Spannungseinflüsse anhand kontrollierter Prüfmuster isolieren |
| Anheben der Kante/Delamination | Verunreinigung, schwache Haftung am Substrat, Feuchtigkeitseintritt, CTE-Spannung | Bruchfläche, Oberflächenbehandlung, Kantenausführung und Belastungshistorie | Adhäsives oder kohäsives Versagen bestimmen, bevor eine Abhilfe gewählt wird |
| Vergilbung | UV-/Wärmealterung, Chemie, Aushärtungszustand oder Wechselwirkungen zwischen Materialien | Farbverschiebung nach Bereich, spektraler Belastung und Temperatur sowie Kontrollcoupon | Isolierte und kombinierte Alterungsprüfungen mit dem tatsächlichen Schichtaufbau vergleichen |
| Abweichung der Touch-Funktion | Dicke des Schichtaufbaus, dielektrische Änderung, Spannung, Feuchtigkeit oder Kalibrierung des Controllers | Touch-Karte vor und nach der Verklebung sowie nach jeder Alterungsphase | Den verklebten elektrischen Schichtaufbau validieren, nicht nur den Klebstoff |
| Schleier oder Schlieren auf der Oberfläche | Rückstände, unverträglicher Reiniger, unvollständige Benetzung, Wechselwirkung mit der Beschichtung | Kontrollcoupon, Reinigungsprotokoll und Prüfung unter kontrolliertem Licht | Oberflächenvorbereitung prüfen, bevor der Aushärtungsprozess angepasst wird |
| Weiche oder klebrige Kante | Geringe UV-Bestrahlung, Sauerstoffinhibierung, Abschattung, übermäßige Dicke | Bestrahlungsstärke auf der Arbeitsebene, Geometrie der Kanten und Nachweis der Tiefenhärtung | Spektralen Zugang und eingetragene Energie korrigieren, bevor die Belichtungszeit verlängert wird |
Angenommen, vor der Aushärtung sind keine Blasen zu sehen, nach Temperaturwechselprüfungen treten jedoch Blasen nahe einem bedruckten Rand auf. Eine Erhöhung des Dosiervolumens wird das eigentliche Problem wahrscheinlich nicht beheben. Eine bessere Untersuchung vergleicht den Aushärtungszugang am Rand, die Haftung auf der Druckfarbe, die lokale Klebschichtdicke, die Feuchtigkeitsbelastung und die Bruchfläche. Zeitpunkt und Ort des Fehlers grenzen die möglichen Ursachen ein, bevor der nächste kontrollierte Fertigungsdurchlauf erfolgt.
UV-Aushärtung: Die Dosis hängt nicht nur von der Belichtungszeit ab
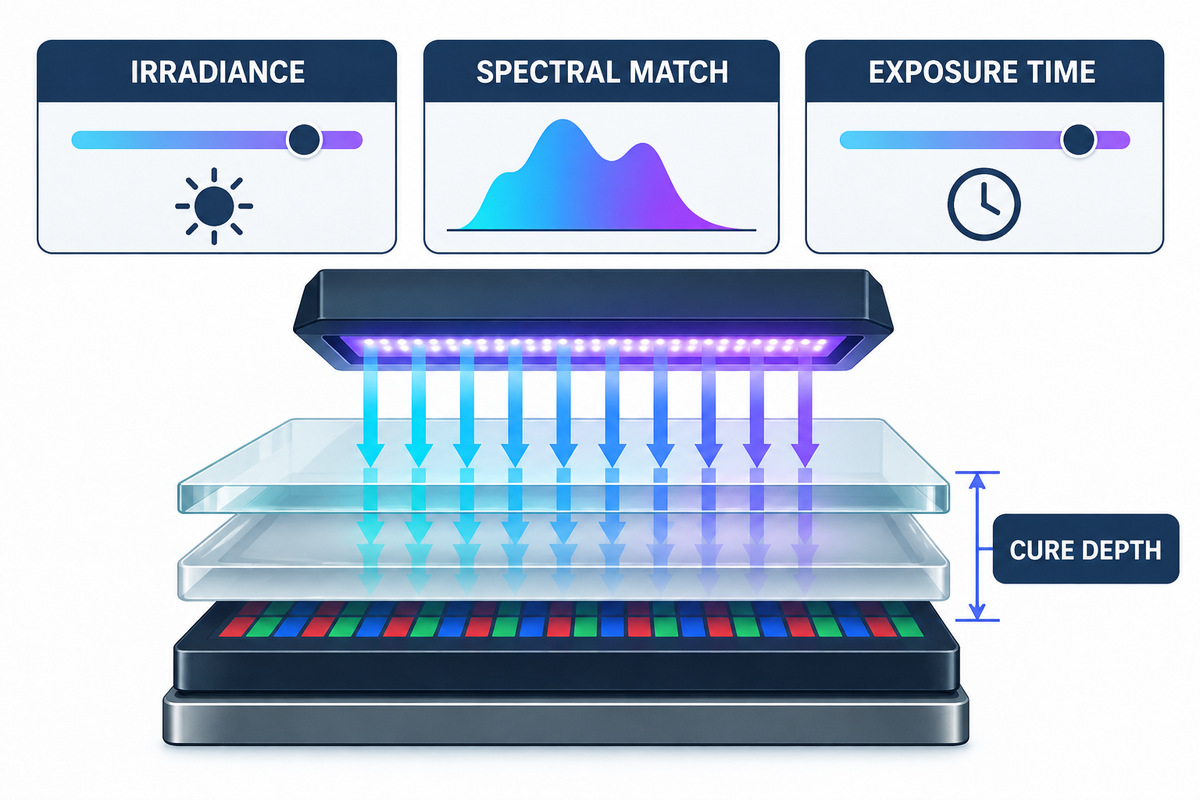
Letztlich ist die Belichtungszeit nur zusammen mit dem Wellenlängenband und der am Klebstoff ankommenden Bestrahlungsstärke aussagekräftig. Lampenalterung, Abstand, Optik, Abschattung durch die Vorrichtung, Klebstoffabsorption und Klebefugentiefe können dazu führen, dass zwei nominell gleiche Zeiteinstellungen unterschiedliche Aushärtungszustände ergeben.
Dymax erläutert, dass ein lichthärtender Klebstoff von der lampenzugewandten Oberfläche in die Tiefe aushärtet und die Grenzfläche zum Substrat zuletzt aushärten kann. Behandeln Sie dies als Prozesshinweis des Lieferanten und überprüfen Sie es für den ausgewählten LOCA-Klebstoff. Trockene Oberflächen sind kein ausreichender Nachweis für eine vollständige Aushärtung.
Häufiger Fehler: Die Belichtungszeit verlängern, ohne die Bestrahlungsstärke zu messen. Messen Sie die Bestrahlungsstärke auf der Arbeitsebene mit einem geeigneten Radiometer, prüfen Sie, ob das Lampenspektrum zum Photoinitiator passt, und dokumentieren Sie Lampenalter sowie Vorrichtungsgeometrie im Chargenprotokoll.
Validierungsstufen für den Einsatz im Außen- und Marinebereich
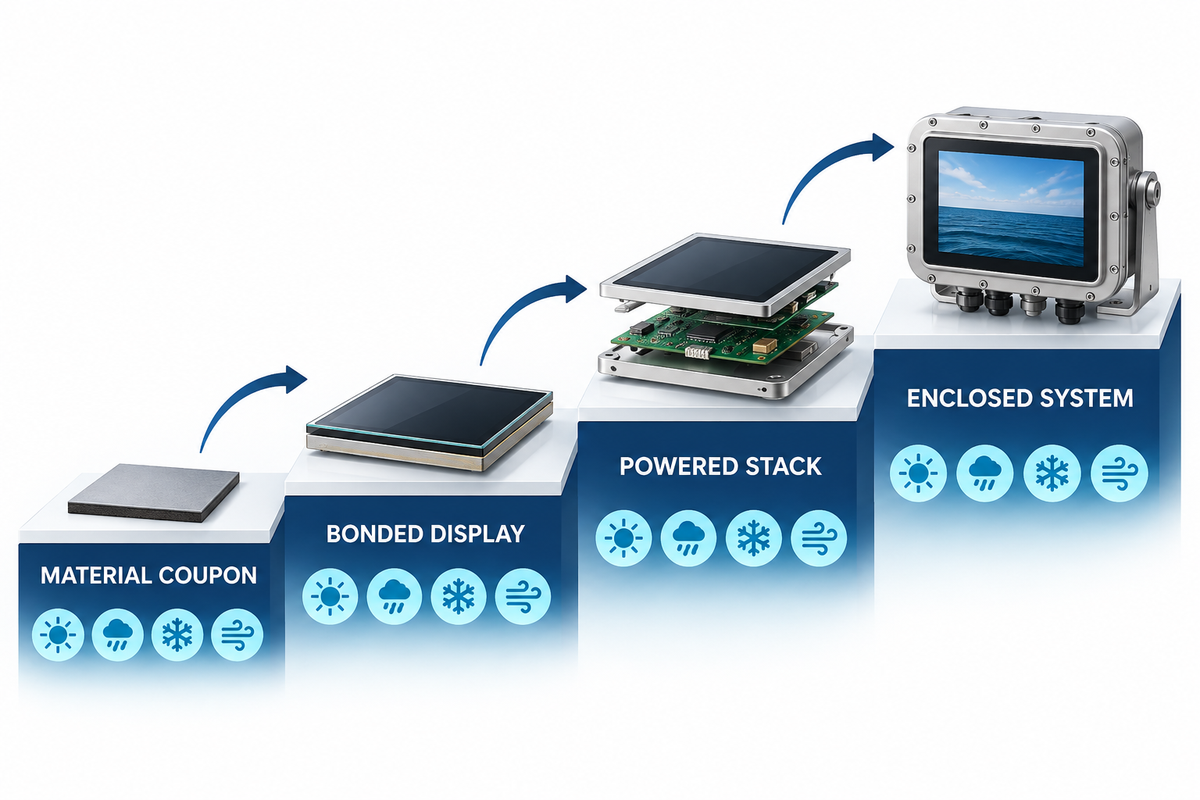
Die Qualifizierung für den Außenbereich und den Marineeinsatz sollte bei der Materialprüfung beginnen, anschließend die verklebte Displaybaugruppe und schließlich das geschlossene System umfassen. Jede Stufe beantwortet eine andere Frage; eine bestandene Couponprüfung kann weder die Dichtheit des Gehäuses noch die Touch-Stabilität, Vibrationsbeständigkeit oder Ablesbarkeit bei Sonneneinstrahlung belegen. Das Bestehen einer Stufe gewährleistet nicht den Erfolg der nächsten.
1. Materialprüfung
Aushärtung, Haftung, Farbe, Transmission, Trübung, Feuchtigkeitsverhalten und Verträglichkeit auf repräsentativen Substraten vergleichen.
2. Qualifizierung der verklebten Baugruppe
Optische Gleichmäßigkeit, Blasen, Kantenzustand, Haftung und Touch-Verhalten am tatsächlichen Schichtaufbau messen.
3. Qualifizierung des Gesamtsystems
Den verklebten Schichtaufbau im Gehäuse mit Dichtungen, Blendenlasten, Wärmeleitpfaden, Steckverbindern und Betriebselektronik prüfen.
4. Pilotfertigung und Kontrollplan
Chargenkontrollen, Lampenprüfungen, Dosierprotokolle, Prüfgrenzen und Rückverfolgbarkeit an seriennahen Einheiten bestätigen.
ASTM G155-25 behandelt Xenonbogen-Belastungen mit Licht und Wärme sowie optional Feuchtigkeit. Der öffentlich zugängliche Abschnitt zu Bedeutung und Anwendung stellt jedoch klar, dass die Belastung nicht dazu dient, die Zerstörung durch Salzwasser zu simulieren. Marineprogramme benötigen daher separate Konzepte für Korrosion und das Eindringen von Feuchtigkeit. IEC 60068-2-11:2021 behandelt Salznebel, IEC 60068-2-6:2007 sinusförmige Vibrationen und IEC 60068-2-78:2025 feuchte Wärme im stationären Zustand. Dabei handelt es sich um Prüfverfahren; die Projektspezifikation muss weiterhin Belastungsgrad, Reihenfolge, Stichprobengröße, Betriebszustand sowie Annahme- und Ablehnungsgrenzwerte festlegen. Sollen Belastungsdaten zum Vergleich von Materialien dienen, muss der Plan außerdem parallel geprüfte Kontrollen, die Anzahl der Wiederholungen und die Grundlage für den Vergleich von Geräten oder Laboren definieren; ASTM G155-25 setzt ausdrückliche Grenzen für nicht validierte Vergleiche zwischen Geräten. ASTM G151-26 warnt außerdem, dass Laborprüfungen nicht alle Bedingungen im Außenbereich nachbilden können und sich Prüfungsstunden ohne materialspezifische Korrelationsdaten nicht direkt in Betriebsjahre umrechnen lassen.
Bei einem Helm-Display könnte eine praktische Abfolge zunächst Klebstoffprüfcoupons umfassen. Anschließend werden eingeschaltete, verklebte Schichtaufbauten Temperatur und Feuchtigkeit ausgesetzt; danach wird die geschlossene Einheit auf Vibration, Wassermanagement und Risiken salzbedingter Korrosion geprüft. Optische Änderungen, Kantenzustand, Touch-Karten und Funktionsprotokolle sollten an festgelegten Prüfpunkten erfasst werden. Die geeignete Abfolge richtet sich nach dem Einsatzzweck, nicht nach einem Werkstoffdatenblatt.
Informationen zu kommerziellen Schichtaufbauoptionen und zum Umfang einer vollständigen Anwendung finden Sie bei Saiwei Glass: Glaslösungen für Displays im Außen- und Marinebereich. Dieser Leitfaden behandelt die technische Vorgehensweise; Umfang und Projektanfragen gehören auf die Anwendungsseite.
Was gehört in eine LOCA-Verklebungsspezifikation oder eine Angebotsanfrage?
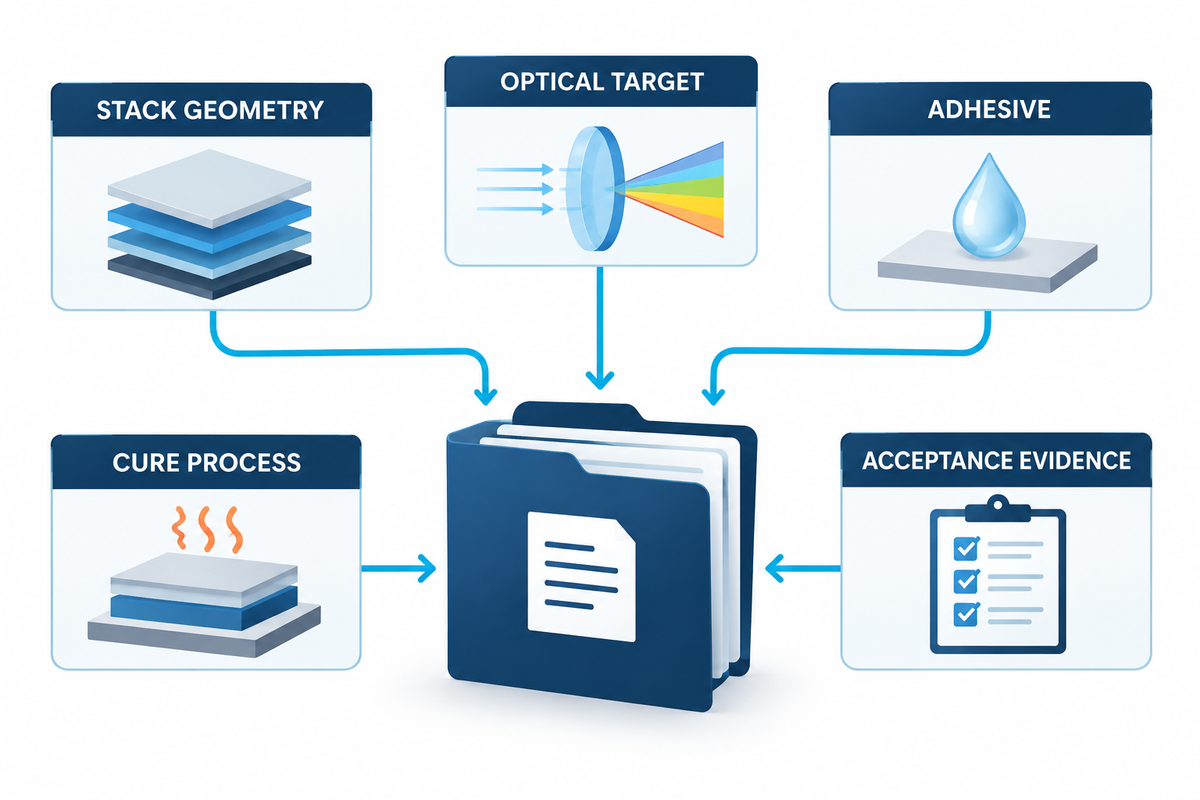
Eine aussagekräftige LOCA-Anfrage beschreibt den physischen Schichtaufbau, die Einsatzumgebung, die geforderten Nachweise und das Produktionsvolumen, nicht nur die Displaydiagonale. Anfragen, die lediglich die Displaygröße enthalten, beruhen oft auf Annahmen zu den übrigen Displaykomponenten. Dadurch bleiben Annahmen zur Material- und Prozessauswahl unbemerkt.
In der Spezifikation sollten die infrage kommenden Klebstoffsysteme benannt und angegeben werden, ob doppelseitiges Klebeband, Flüssigharz oder eine andere Form zulässig ist. Außerdem sollten das Flüssigkristallmodul und die Schnittstellen zur Abdecklinse genannt werden, die der Lieferant nicht ändern darf.
Ergänzen Sie die Verklebungsspezifikation um eine freigegebene Zeichnung der Abdecklinse und einen festgelegten Prüfplan. Saiweis Checkliste für Zeichnungen von Abdeckglas und der Prüfleitfaden für Abdeckglas behandeln Anforderungen, die außerhalb des Klebstoffprozesses selbst liegen.
- Zeichnungen, Werkstoffe, Beschichtungen und Druckfarben für Abdecklinse, Touchsensor und Display sowie aktive Fläche und Sichtbereich
- Dicke der Klebefuge und zulässige Toleranzen, freizuhaltende Randzonen und kosmetische Grenzwerte
- Betriebs- und Lagertemperatur, UV-Belastung, Feuchtigkeit, Kondensation, Salz, Vibration und Erschütterungen
- Optische Zielwerte mit Prüfverfahren: Transmission, Trübung, Reflexion, Farbverschiebung, Leuchtdichte/Kontrast
- Anforderungen an die Touch-Leistung vor und nach der Belastung durch Umwelteinflüsse
- Einschränkungen bei der Aushärtung, abgeschattete Bereiche, zulässige Prozesstemperatur und Nacharbeit
- Qualifizierungsabfolge, Anzahl der Prüfmuster, Prüfzeitpunkte und Annahmekriterien
- Jahresvolumen, Pilotmenge, Rückverfolgbarkeit, Änderungslenkung und erforderliche Fertigungsaufzeichnungen
Häufig gestellte Fragen
Ist LOCA-Verklebung dasselbe wie optische Verklebung?
Die LOCA-Verklebung ist eine Form der optischen Verklebung. Optische Verklebung bezeichnet allgemein das Füllen des Zwischenraums zwischen Displayschichten mit einem transparenten Klebstoff. Bei LOCA wird ausdrücklich ein flüssiger, optisch klarer Klebstoff in die Baugruppe dosiert und anschließend ausgehärtet. Weitere Verfahren der optischen Verklebung verwenden optisch klare Klebefolie oder nachgiebige Systeme auf Silikonbasis.
Ist ein Display durch LOCA automatisch bei Sonnenlicht lesbar?
Nein. LOCA kann die Reflexion an internen Luftgrenzflächen verringern und den wahrgenommenen Kontrast verbessern. Die Ablesbarkeit bei Sonneneinstrahlung ist jedoch eine Eigenschaft des fertigen Systems. Dazu tragen die Reflexion an der Oberfläche des Abdeckglases, eine Antireflex- oder blendmindernde Behandlung, die Leuchtdichte des Displays, Polarisatoren, der Betrachtungswinkel, die optische Gleichmäßigkeit, die Temperatur und die Alterung bei. Prüfen Sie den eingeschalteten Schichtaufbau unter festgelegter Beleuchtung und mit einem definierten Messverfahren.
Was verursacht Blasen nach der UV-Aushärtung?
Blasen nach der Aushärtung können durch unvollständige Benetzung, eingeschlossene Luft, Ausgasen, Feuchtigkeit, schwache Haftung, übermäßige Schrumpfung oder Spannungen infolge unterschiedlicher Wärmeausdehnung entstehen. Ort und Zeitpunkt geben Hinweise auf die Ursache: Eine Blase an einer bedruckten Kante nach der Alterung deutet auf andere Ursachen hin als zufällig verteilte Blasen, die bereits während der Befüllung sichtbar sind. Bewahren Sie Prüfmuster und Prozessaufzeichnungen auf, bevor Sie Viskosität oder Dosiermenge ändern.
Kann eine LOCA-Verklebung nachbearbeitet werden?
Einige LOCA-Baugruppen lassen sich nacharbeiten, doch das ist nicht immer möglich. Ob eine Nacharbeit gelingt, hängt vom Klebstoff, den Substraten, den Beschichtungen, der Empfindlichkeit des Displays, der Klebefläche und dem Entfernungsverfahren ab. Die Aussage eines Lieferanten, ein Prozess sei nacharbeitsfähig, belegt weder die Ausbeute noch das Schadensrisiko bei einem bestimmten Schichtaufbau. Validieren Sie das Entfernen und Reinigen an repräsentativen Baugruppen aus der Fertigung.
Wie wählen Sie zwischen LOCA und OCA?
Beginnen Sie mit der Geometrie und den Fertigungsbedingungen. OCA-Folie eignet sich häufig für ebene, wiederholgenaue Oberflächen und eine kontrollierte Laminierung. LOCA kann variable Spaltmaße und geformte Geometrien ausgleichen, erfordert jedoch zusätzliche Kontrollen für das Dosieren der Flüssigkeit, deren Begrenzung und die Aushärtung. Vergleichen Sie vor der Wahl eines der beiden Verfahren das Partikelrisiko, die Ausrichtung, den Zugang für die Aushärtung, die Klebespannung, die Nacharbeit, das Fertigungsvolumen und die Umweltqualifizierung.
Welche Prüfungen sind für ein Marine-Display wichtig?
Ein Prüfplan für den Marinebereich berücksichtigt üblicherweise UV-Belastung, Wärme, Feuchtigkeit, Kondensation, Wassermanagement, salzbedingte Korrosion, Vibration, Erschütterungen, optische Veränderungen, Haftung und Touch-Leistung. Die genauen Belastungen und die Prüfungsabfolge müssen sich nach dem Einbau richten. ASTM G155 allein reicht nicht aus, da der Anwendungsbereich keine Schädigung durch Salzwasser umfasst. Kombinieren Sie geeignete Prüfverfahren für Werkstoffe, Komponenten und Systeme mit projektspezifischen Annahmekriterien.
Die Einsatzumgebung in eine Verklebungsspezifikation überführen
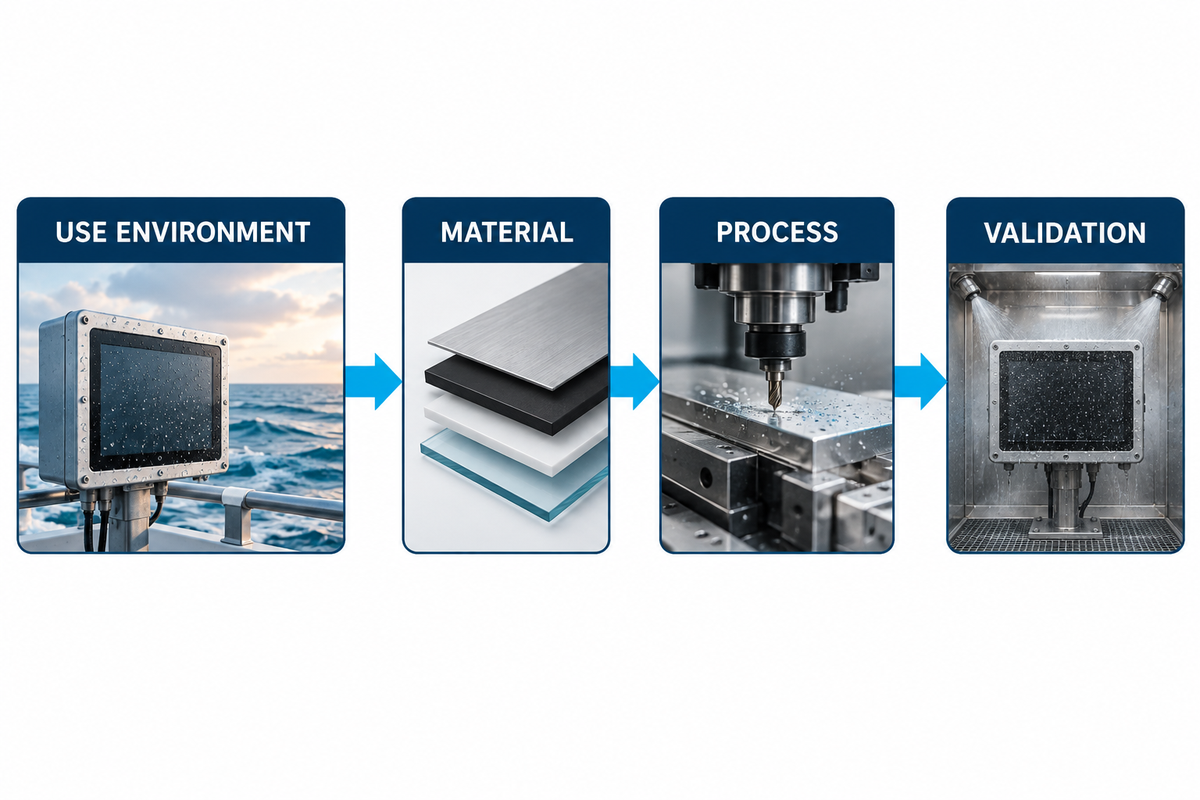
Stellen Sie Zeichnungen der Schichten, optische Zielwerte, das Umweltprofil und die Validierungsanforderungen bereit. Informationen zu anwendungsspezifischen Schichtaufbauoptionen und zum Lieferumfang finden Sie auf der Seite von Saiwei Glass zu Glaslösungen für Displays im Außen- und Marinebereich. Saiwei Glass kann die Anforderungen an Abdeckglas und verklebte Schichtaufbauten prüfen, ohne eine Materialbezeichnung als Nachweis für die Leistung des fertigen Systems zu behandeln.
Besprechen Sie Ihren Display-SchichtaufbauReferenzen und Quellen
- NIST: Einfluss fluoreszierender Dotierstoffe auf die Vat-Photopolymerisation
- ASTM G155-25: Öffentliche Angaben zu Bedeutung und Anwendung
- IEC 60068-2-11:2021, Salzsprühnebel
- IEC 60068-2-6:2007, sinusförmige Schwingungen
- IEC 60068-2-78:2025, feuchte Wärme
- Dymax: Feststellen, wann die vollständige Klebstoffaushärtung erreicht ist
- HumiSeal: Beschleunigte Bewitterung bei der LOCA-Auslegung
- VIA optronics: Optische Klebstoffe und Alterung
Im Trend



