
Fale com a Saiweiglass


Colagem LOCA: seleção, controlo do processo e validação

Guia de engenharia da colagem de ecrãs
A colagem LOCA é um processo de montagem ótica que preenche o espaço entre camadas do ecrã com um adesivo líquido transparente; este guia ajuda a comparar adesivos, definir um processo de cura UV repetível, diagnosticar defeitos visíveis e elaborar um plano de qualificação para conjuntos de ecrãs destinados a aplicações exteriores e marítimas.
Resposta rápida: A colagem LOCA preenche o espaço entre camadas rígidas do ecrã com um adesivo líquido opticamente transparente, que depois é curado, normalmente com luz UV ou UV/visível. Substituir o ar por uma camada transparente com índice de refração compatível pode reduzir as reflexões internas e a paralaxe. A fiabilidade depende ainda da química do adesivo, da geometria da linha de colagem, do controlo da aplicação, da energia de cura, da compatibilidade com os substratos e da validação do conjunto final.
Esta distinção é importante. «Colado opticamente» descreve um método de construção, não uma avaliação do desempenho global. Um ecrã colado pode apresentar um contraste percebido superior ao de uma estrutura com espaço de ar, mas a sua legibilidade no exterior pode continuar limitada pela superfície de proteção, pelos revestimentos, pela luminância do painel, pelo ângulo de visualização, pela temperatura e pelas condições ambiente, pela condensação e pelo envelhecimento.
Entre as tecnologias de colagem de ecrãs, a colagem com espaço de ar deixa uma cavidade, enquanto a colagem por contacto preenche-a com um meio opticamente transparente. A técnica de colagem deve preservar a clareza óptica sem introduzir tensão nem variações não controladas.
Para enquadrar o projeto, a Saiwei Glass fabrica vidro de proteção personalizado e o seu serviço de colagem ótica trata da montagem do conjunto. Este artigo aborda as decisões de engenharia relativas à colagem com adesivo líquido, sem repetir o conteúdo da página comercial ou da página de fabrico.
Como a colagem LOCA altera o percurso ótico
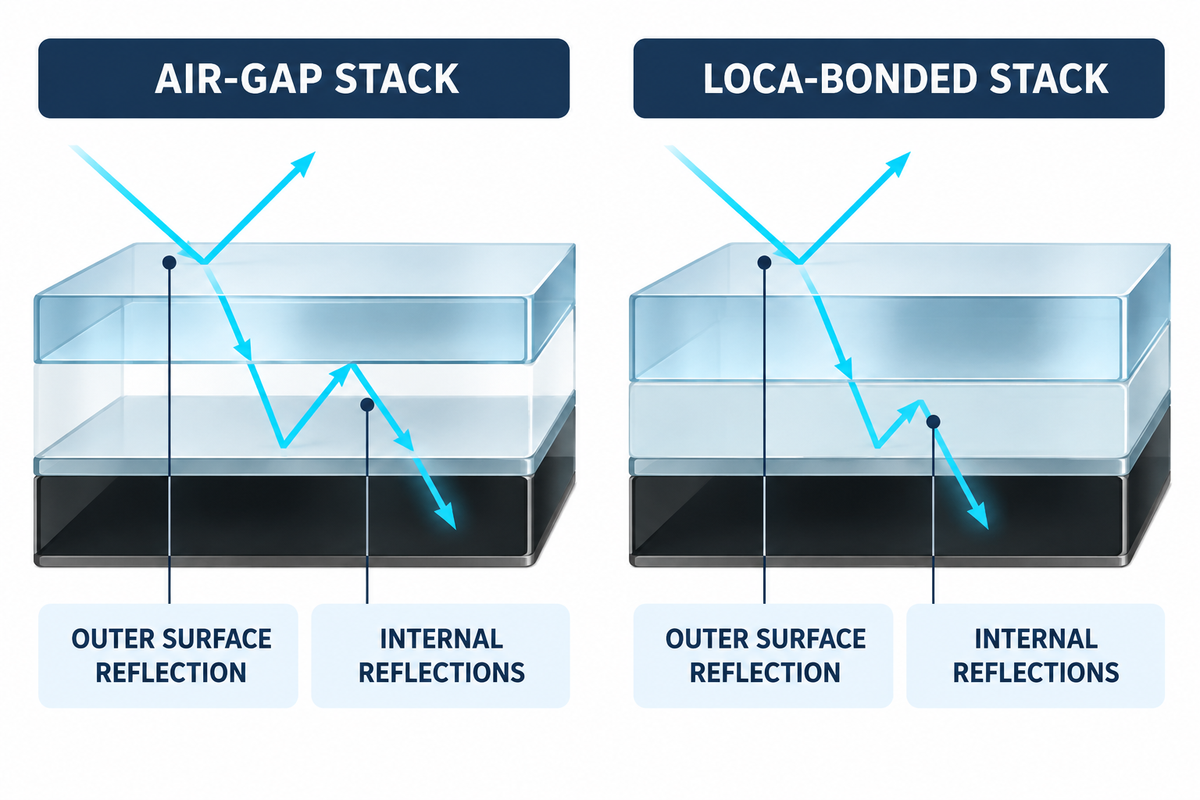
A colagem LOCA substitui uma ou mais interfaces vidro-ar por interfaces vidro-adesivo. Como o índice de refração do adesivo é mais próximo do dos materiais óticos do que o do ar, há menos luz refletida nas interfaces e o plano da imagem parece ficar mais próximo da lente de cobertura.
Conjunto com espaço de ar
Lente de cobertura → ar → sensor tátil/ecrã. A grande variação do índice de refração em cada interface com o ar pode causar reflexões internas mais intensas.
Conjunto com colagem LOCA
Lente de cobertura → adesivo transparente curado → sensor tátil/ecrã. O preenchimento do espaço reduz as variações abruptas do índice e cria um conjunto integrado mecanicamente.
A superfície exterior da cobertura continua em contacto com o ar, pelo que ainda há reflexão na superfície. Os tratamentos antirreflexo, a textura antiencandeamento, a luminosidade do painel, o comportamento do polarizador e o conjunto ótico completo influenciam o resultado. A «redução da reflexão interna» deve ser entendida como um mecanismo, enquanto a «legibilidade à luz solar» é um requisito do sistema que exige validação.
Um ecrã LCD ou tátil pode usar vidro de cobertura antiencandeamento ou antirreflexo. As diferenças práticas são explicadas na comparação de revestimentos AG, AR e AF da Saiwei. Estes tratamentos de superfície resolvem uma parte diferente do percurso ótico da que é abrangida pelo adesivo ótico líquido transparente.
Os painéis táteis e os dispositivos com ecrã acrescentam limitações elétricas a esse percurso óptico. Numa pilha tátil capacitiva, a espessura do adesivo e o comportamento dielétrico podem influenciar a sensibilidade ao toque, mesmo quando a camada óptica transparente parece uniforme.
LOCA, película OCA, gel de silicone ou espaço de ar?
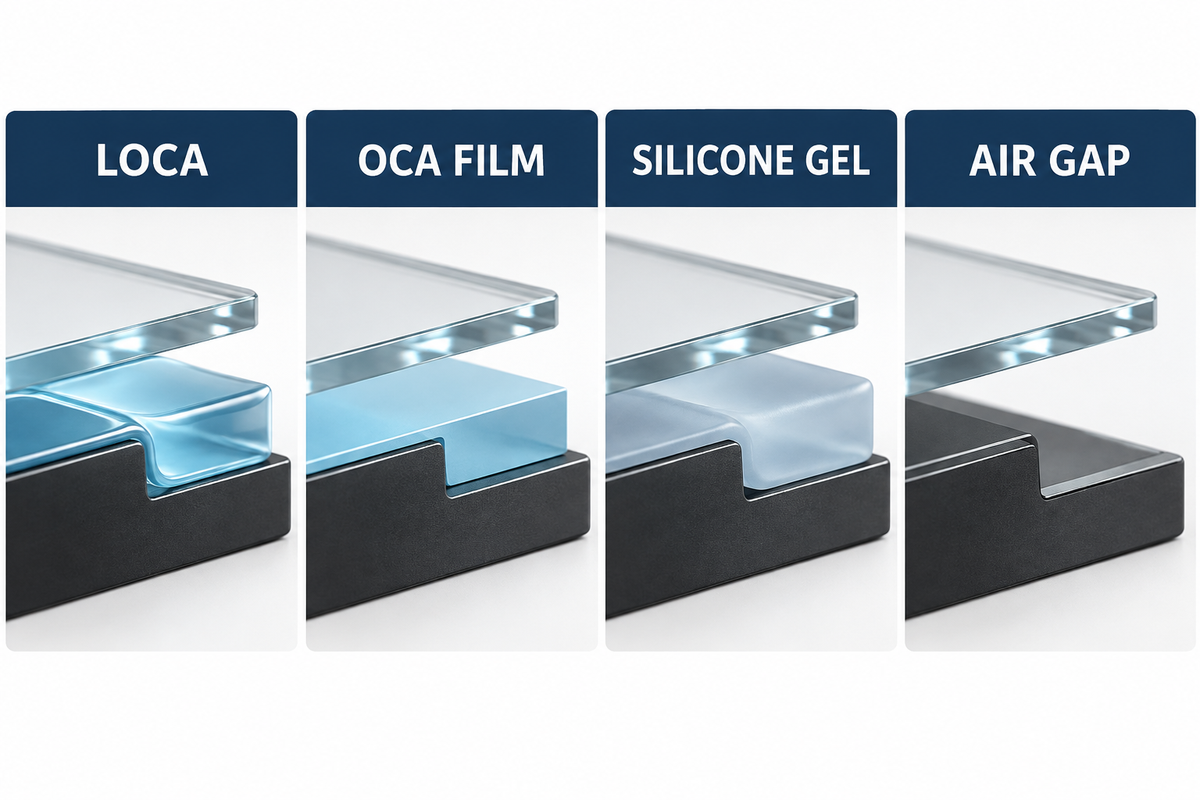
O método de colagem mais adequado depende da geometria do ecrã, do processo de produção, do acesso para cura, da estratégia de retrabalho e do ambiente de utilização. Uma visão geral da ciência dos materiais da VIA Optronics também distingue os métodos de colagem líquida, por película e com silicone, segundo o comportamento dos materiais e as limitações de cada aplicação. A LOCA é útil quando um líquido consegue preencher espaços variáveis ou formas complexas, mas noutras montagens uma película ou um gel flexível pode ser mais fácil de controlar.
Na produção, adesivo LOCA, colagem OCA, colagem com espaço de ar e colagem híbrida designam diferentes materiais e processos de montagem. Um adesivo ótico líquido transparente adapta-se a um espaço moldado, enquanto a colagem com película OCA depende mais da geometria de laminação e do controlo de partículas. Nenhum dos métodos garante, por si só, uma colagem mais resistente.
O tipo de colagem determina o formato do consumível. A fita OCA é uma fita adesiva pré-formada, geralmente descrita como fita de dupla face, enquanto a LOCA é aplicada em estado líquido. «Cola OCA» e «cola LOCA» são termos de pesquisa comuns, mas não devem ocultar a diferença entre os processos.
| Tipo de colagem | Adequado sobretudo para | Problema do processo | Aspetos a qualificar |
|---|---|---|---|
| LOCA / resina líquida | Camadas rígidas, espaços variáveis, lentes de cobertura moldadas ou montagens que exijam um enchimento líquido preciso | Volume aplicado, extravasamento, ar aprisionado, acesso para cura, retração e zonas de sombra | Uniformidade da linha de colagem, cura completa, adesão, amarelecimento e alterações táteis e óticas após envelhecimento |
| película OCA | Superfícies planas e regulares e um processo de laminação controlado | Controlo de partículas, alinhamento, pressão de laminação e ar aprisionado em relevos ou desníveis | Defeitos de laminação, estabilidade das arestas, adesão e durabilidade ambiental |
| Gel de silicone/resina ótica flexível | Diferença entre coeficientes de dilatação térmica, ecrãs maiores, vibração ou alívio de tensão por baixo módulo | Compatibilidade dos materiais, migração ou contenção nas arestas e controlo da espessura | Movimento mecânico, estabilidade ótica, contaminação e interação com a vedação |
| Espaço de ar | O custo, a facilidade de manutenção ou os riscos da colagem ótica superam as vantagens | Reflexão interna, espaço para condensação e separação mecânica | Legibilidade, embaciamento, comportamento ao choque e estanquidade do invólucro |
Considere uma lente de cobertura curva sobre um conjunto rígido de sensor tátil e ecrã. Uma película pré-cortada pode atravessar um desnível local ou aprisionar ar na transição, enquanto um enchimento líquido controlado pode adaptar-se à geometria. No entanto, o processo líquido acrescenta questões de projeto e controlo, como o desenho da barreira, o padrão de aplicação, a velocidade de fecho, o extravasamento e a profundidade de cura. As geometrias mais adequadas à LOCA exigem também provas do controlo do processo.
Nos ecrãs óticos para automóveis e aplicações exteriores, a resistência ao impacto e o desempenho ótico podem ter maior importância, mas essas propriedades do sistema final não podem ser atribuídas apenas ao adesivo.
Propriedades que definem uma janela de processo LOCA utilizável
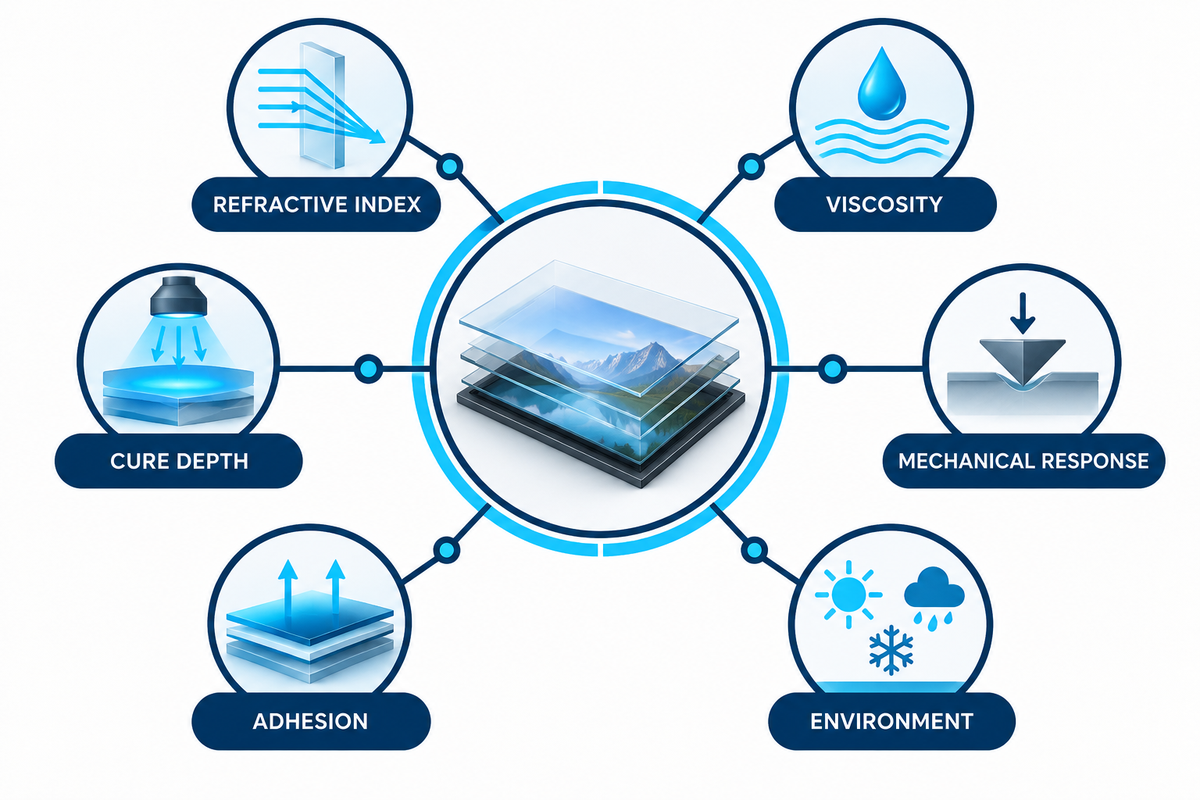
Uma LOCA adequada não é simplesmente o material mais transparente indicado na ficha técnica. Os engenheiros precisam de uma janela de processo comum em que o líquido possa ser aplicado sem falhas, molhe os substratos reais, cure em toda a espessura prevista, limite a tensão e mantenha as propriedades óticas e adesivas após exposição ambiental.
| Propriedade | Porque é importante | Comprovativos a solicitar |
|---|---|---|
| Transmissão, neblina, cor e índice de refração | Define o comportamento ótico inicial e a compatibilidade dos índices de refração | Método de ensaio, intervalo de comprimentos de onda, espessura curada e resultados iniciais e após envelhecimento |
| Viscosidade e escoamento | Afeta o padrão de aplicação, o nivelamento, a contenção nas arestas e o movimento das bolhas | Dados de viscosidade específicos para cada temperatura e janela de aplicação validada |
| Módulo, alongamento e retração | Influencia a transferência de tensão, o risco de mura e a tolerância à diferença de dilatação térmica | Dados das propriedades após cura em todo o intervalo de temperaturas de funcionamento |
| Adesão e compatibilidade | Controla o risco de descolagem e a interação com vidro, revestimentos, plásticos, tintas e vedações | Resultados obtidos com o substrato real e o conjunto de tratamentos de superfície |
| Resposta à cura por UV/luz visível | Relaciona o comprimento de onda, a irradiância, o tempo e a profundidade com a conversão | Curva de cura do fornecedor, espectro da lâmpada, registo do radiometro e verificação da profundidade |
| Humidade, calor e envelhecimento UV | Contribui para o amarelecimento, a perda de adesão, o levantamento das arestas e a deriva das propriedades | Dados de exposição combinada e sequencial, com critérios definidos de aprovação e reprovação |
| Resistência da colagem após envelhecimento | Indica se a adesão inicial resiste ao calor, à humidade e às cargas mecânicas | Modo de falha e adesão retida no conjunto real de ecrã tátil ou LCD |
Um estudo do NIST sobre outro sistema de fotopolímeros de acrilato demonstra que diferentes formulações alteram a penetração da luz e a energia crítica necessária. Estas medições não definem parâmetros de processo LOCA. Demonstram que não se pode transferir um determinado tempo de exposição para uma química, lâmpada, espessura ou montagem diferente.
Processo de colagem LOCA em 7 etapas
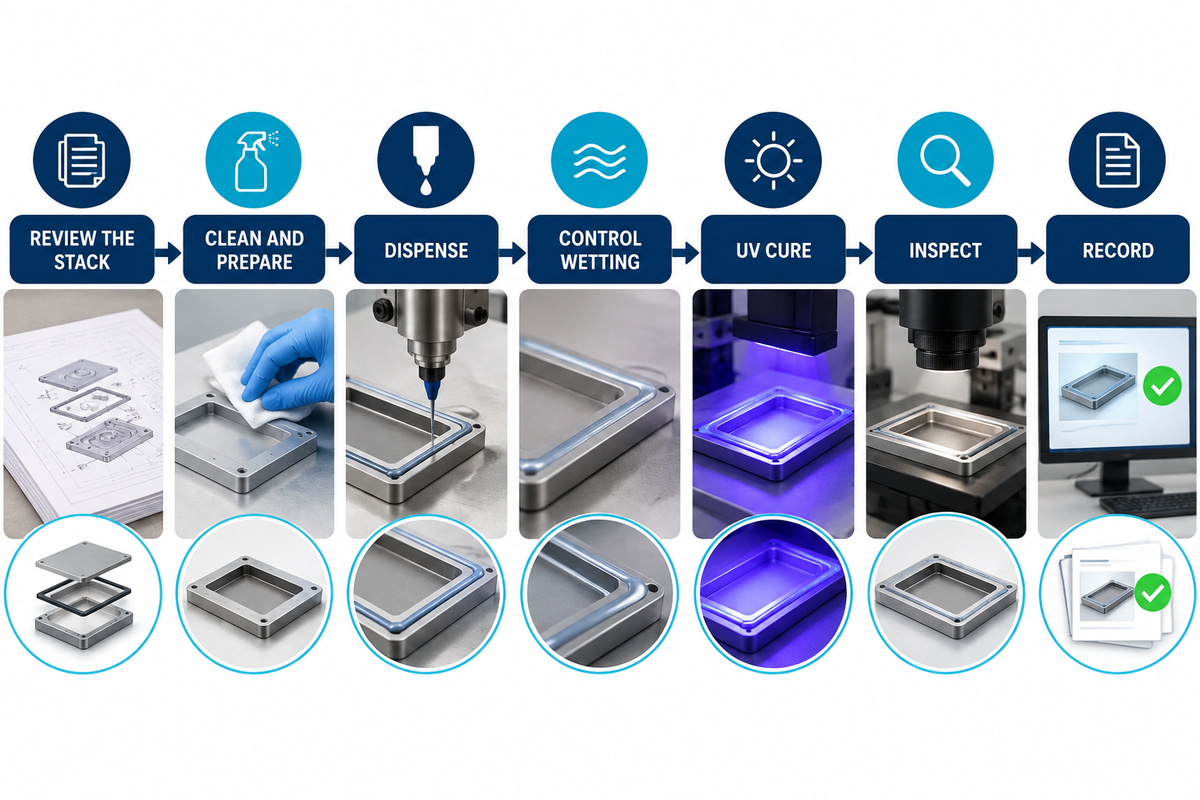
Um processo estável controla a pilha antes da aplicação do adesivo e verifica a conversão após a lâmpada se apagar. O estudo do NIST sobre fotopolímeros recorda que as alterações da formulação afetam a penetração da luz e a energia necessária, pelo que cada etapa requer limites específicos para a química e a montagem. As sete etapas abaixo constituem uma base prática; cada linha de produção continua a precisar de limites específicos para os materiais e a montagem.
Na produção industrial, a resina por curar pode ser chamada cola líquida, mas, para garantir a repetibilidade, deve ser tratada como um material controlado. Acondicionar o material e observar a frente de molhagem ajuda a reduzir as bolhas de ar antes do fecho.
- Analise o conjunto: registe os substratos, os revestimentos, as tintas, os polarizadores, a área ativa, a zona permitida junto à aresta, o objetivo para a linha de colagem e o acesso para cura UV.
- Limpe e inspecione as superfícies com controlos definidos para partículas, resíduos e humidade, em vez de se basear apenas na limpeza visual.
- Conceba os dispositivos de fixação e os controlos das arestas considerando o alinhamento, os batentes do espaço, as barreiras, as saídas de ar e a recolha do excesso.
- Prepare e aplique o adesivo controlando o lote do material, a idade, a temperatura, a desgaseificação, o volume, o percurso da agulha e o padrão de aplicação.
- Feche a folga a uma velocidade controlada e observe a frente de humedecimento para evitar a retenção de ar em redor dos elementos.
- Antes da cura, inspecione a presença de bolhas, humedecimento incompleto, contaminação, excesso de adesivo nas arestas e espessura não uniforme, enquanto ainda é possível retrabalhar. O retrabalho é possível.
- Cure e verifique, registando a identificação da lâmpada, a banda de comprimentos de onda, a irradiância, o tempo de exposição, a distância, as sombras do dispositivo de fixação e as verificações após a cura.
Regra do processo: O volume aplicado, a temperatura do adesivo, a espessura da linha de colagem, a velocidade de fecho, o tempo de espera e a energia ótica recebida são variáveis interligadas. Alterar uma pode deslocar outro defeito; por isso, registe ensaios controlados em vez de ajustar o processo apenas com base na aparência.
Matriz de defeitos e controlos
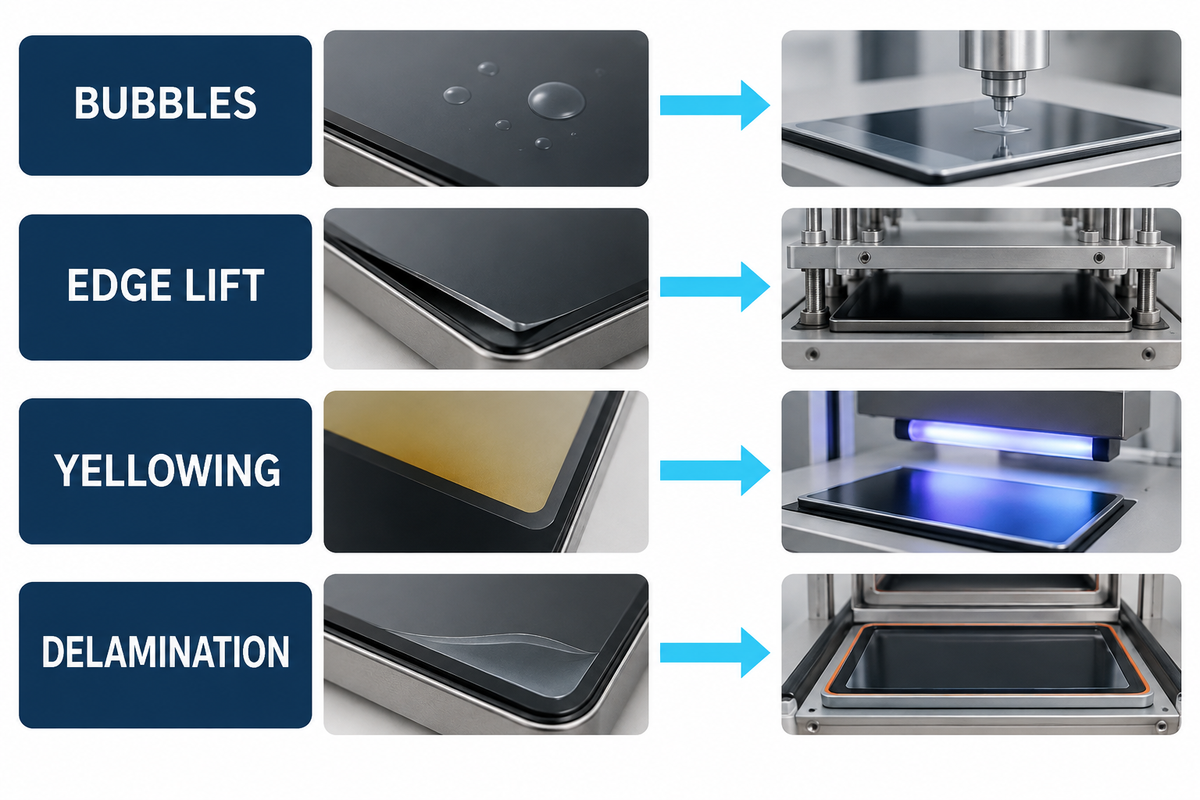
Um defeito visível é um sintoma, não uma causa-raiz. As orientações de cura do fornecedor Dymax mostram por que razão a aparência da superfície, por si só, não comprova a conversão completa; a análise dos defeitos deve combinar a localização, o momento em que surgem e os registos do processo. Para diagnosticar rapidamente, registe onde aparece o defeito, quando surge e como se altera após a cura ou durante o envelhecimento, antes de alterar uma variável do processo.
A cura do adesivo pode transformar um defeito temporário de enchimento num defeito ótico permanente. Durante uma inspeção, registe o extravasamento de adesivo, a molhagem das arestas e a sensibilidade tátil. Assim, será possível correlacionar os sintomas mecânicos, óticos e elétricos.
| Categoria do defeito | Possíveis grupos de causas | Primeiras provas a verificar | Resposta controlada |
|---|---|---|---|
| Bolhas durante o enchimento | Ar incorporado, percurso de aplicação, encontro das frentes de molhagem, relevos da superfície e viscosidade elevada | Localização da bolha, vídeo do enchimento com marca temporal e registo do acondicionamento do material | Altere um dos seguintes parâmetros num ensaio documentado: percurso, velocidade, temperatura ou ventilação |
| Bolhas após a cura/envelhecimento | Cura incompleta, libertação de gases, humidade, adesão deficiente e dilatação térmica | Verificação da profundidade de cura, lote do substrato, fase de envelhecimento e corte transversal | Separar as hipóteses relacionadas com a cura, a contaminação e o ambiente |
| Excesso de adesivo ou contaminação das arestas | Volume excessivo, falha da barreira, variação do espaço e velocidade de fecho | Massa/volume aplicado, mapa do espaço no dispositivo de fixação e imagens das arestas | Corrija a relação entre volume e espaço antes de alterar a química |
| Mura ou falta de uniformidade ótica | Variação da linha de colagem, retração durante a cura, tensão mecânica e sensibilidade do painel | Mapa de espessuras, força do dispositivo de fixação, sequência de cura e imagem do ecrã ligado | Isole os efeitos geométricos e de tensão com amostras controladas |
| Levantamento/descolagem na aresta | Contaminação, adesão fraca ao substrato, entrada de humidade e tensão causada pelo coeficiente de dilatação térmica | Superfície de falha, tratamento superficial, desenho das arestas e histórico de exposição | Determine se a falha é adesiva ou coesiva antes de escolher uma solução |
| Amarelecimento | Envelhecimento UV/calor, química, estado de cura ou interação entre materiais | Variação de cor por zona, exposição espectral, temperatura e amostra de controlo | Compare o envelhecimento isolado e combinado no conjunto real |
| Desvio do toque | Espessura do conjunto, alteração dielétrica, tensão, humidade ou calibração do controlador | Mapa tátil antes e depois da colagem e após cada fase de envelhecimento | Valide o conjunto elétrico colado, não apenas o adesivo |
| Neblina ou marcas na superfície | Resíduos, produto de limpeza incompatível, humedecimento parcial, interação com o revestimento | Amostra testemunha, registo de limpeza e inspeção com iluminação controlada | Verifique a preparação da superfície antes de ajustar o processo de cura |
| Aresta mole ou pegajosa | Exposição insuficiente à luz UV, inibição pelo oxigénio, sombras e espessura excessiva | Irradiância no plano de trabalho, geometria das arestas e evidências da cura em profundidade | Corrija o acesso espectral e a energia recebida antes de aumentar o tempo |
Imagine que não há bolhas antes da cura, mas estas surgem junto a uma borda impressa após ciclos térmicos. É pouco provável que aumentar o volume aplicado resolva o verdadeiro problema. Uma investigação mais eficaz compara o acesso da cura junto à borda, a adesão à tinta, a espessura local da colagem, o histórico de humidade e a superfície de falha. O momento e a localização do defeito ajudam a restringir as possíveis causas antes da próxima montagem controlada.
Cura UV: a dose não depende apenas do tempo de exposição
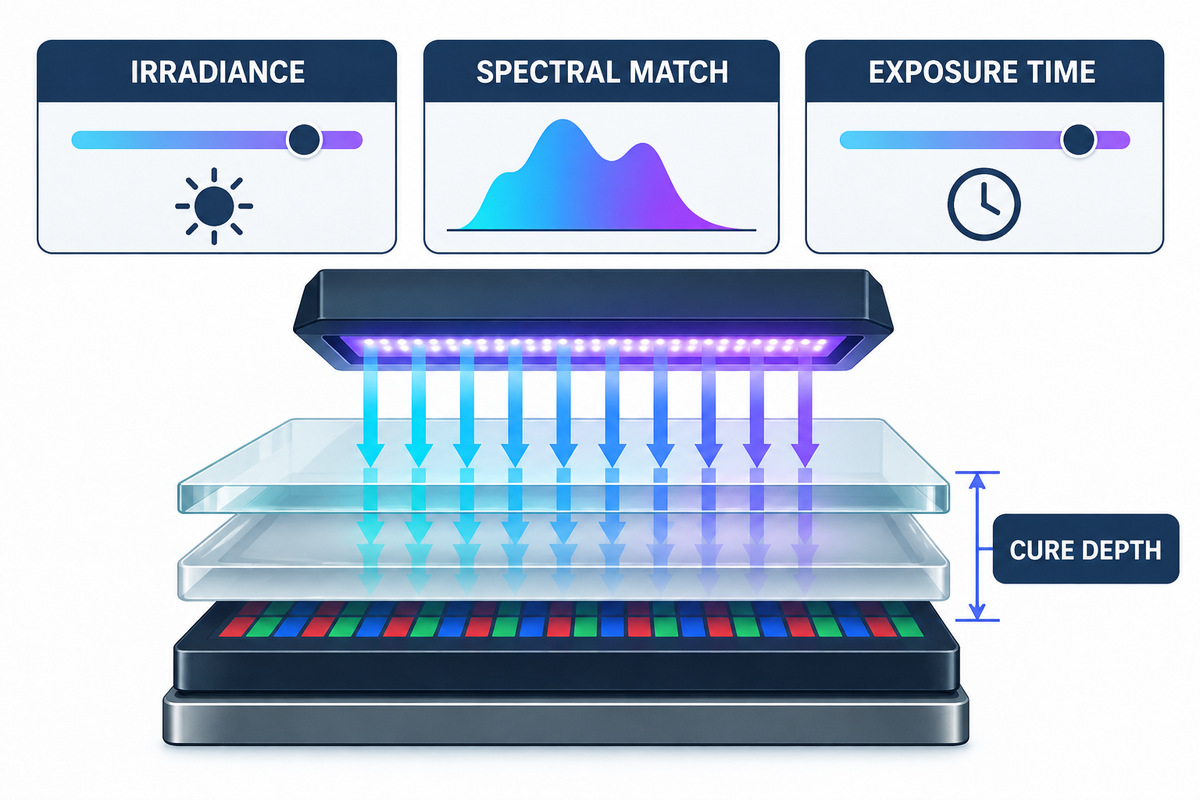
Em última análise, o tempo de exposição só tem significado quando considerado em conjunto com a banda de comprimentos de onda e a irradiância recebida pelo adesivo. O envelhecimento da lâmpada, a distância, a ótica, as sombras do dispositivo de fixação, a absorção do adesivo e a profundidade da linha de colagem podem fazer com que dois tempos nominais iguais produzam estados de cura diferentes.
A Dymax explica que um adesivo fotocurável cura desde a superfície voltada para a lâmpada em direção à profundidade e que a interface com um substrato pode ser a última zona a curar. Considere esta informação uma orientação de processo do fornecedor e valide-a para a LOCA selecionada. Uma superfície seca não é prova suficiente de conversão completa.
Erro comum: Aumentar o tempo sem medir a irradiância. Registe a irradiância no plano de trabalho com um radiometro adequado, confirme se o espectro da lâmpada corresponde ao fotoiniciador e inclua a idade da lâmpada e a geometria do dispositivo de fixação no registo do lote.
Escala de validação para aplicações exteriores e marítimas
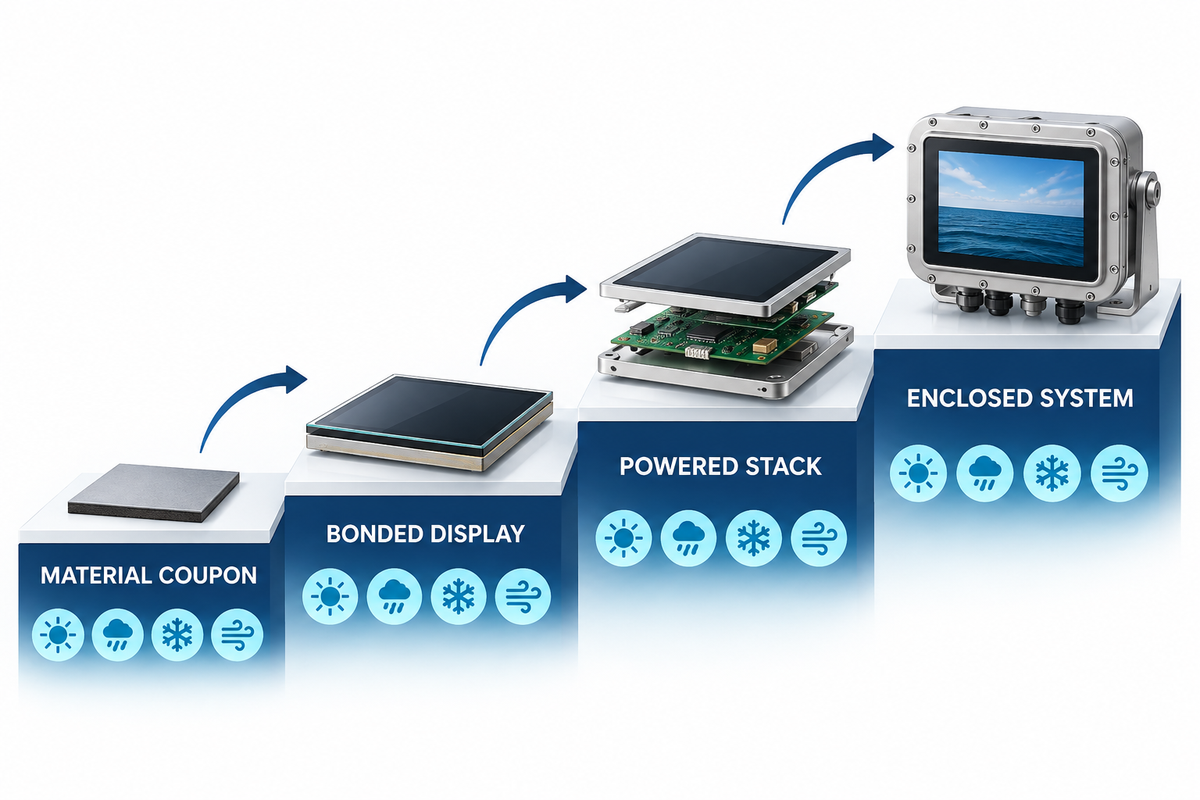
A qualificação para utilização no exterior e em ambiente marinho deve avançar da seleção de materiais para o ecrã colado e, depois, para o sistema completo. Cada nível responde a uma pergunta diferente; a aprovação num ensaio de exposição de uma amostra não comprova a vedação do invólucro, a estabilidade do toque, a resistência à vibração ou a legibilidade à luz solar. A aprovação numa etapa não garante o sucesso da etapa seguinte.
1. Avaliação do material
Compare a cura, a adesão, a cor, a transmissão, a neblina, a resposta à humidade e a compatibilidade em substratos representativos.
2. Qualificação da pilha colada
Meça a uniformidade ótica, as bolhas, o estado das arestas, a adesão e o comportamento tátil no conjunto real de camadas.
3. Verificação do sistema
Teste o conjunto colado dentro do invólucro, incluindo as vedações, as cargas do aro, os percursos térmicos, os conectores e a eletrónica em funcionamento.
4. Projeto-piloto e plano de controlo
Confirme os controlos dos lotes, as verificações da lâmpada, os registos de aplicação, os limites de inspeção e a rastreabilidade em unidades representativas da produção.
A ASTM G155-25 abrange a exposição a arco de xénon, incluindo luz, calor e humidade opcional, mas o texto público sobre o seu âmbito e utilização indica que a exposição não se destina a simular a deterioração causada pela água salgada. Por isso, os programas para ambiente marinho requerem critérios próprios para corrosão e entrada de água. A IEC 60068-2-11:2021 aborda a névoa salina, a IEC 60068-2-6:2007 aborda a vibração sinusoidal e a IEC 60068-2-78:2025 aborda o calor húmido em regime permanente. Estes são métodos de ensaio; a especificação do projeto tem ainda de definir a severidade, a sequência, a dimensão da amostra, o estado de funcionamento e os limites de aprovação/reprovação. Quando os dados de exposição forem usados para classificar materiais, o plano deve também definir controlos simultâneos, o número de réplicas e os critérios de comparação entre equipamentos ou laboratórios; a ASTM G155-25 estabelece limites explícitos para comparações entre dispositivos que não tenham sido validadas. A ASTM G151-26 adverte ainda que a exposição em laboratório não consegue reproduzir todas as condições exteriores e que as horas de ensaio não podem ser convertidas diretamente em anos de serviço sem dados de correlação específicos para os materiais.
Para um ecrã de posto de comando, uma sequência prática pode começar pela avaliação de amostras de adesivo, seguida da exposição de conjuntos colados e ligados a temperatura e humidade e, depois, do ensaio da unidade fechada quanto a vibração, gestão da água e riscos de corrosão associados ao sal. Registe as alterações óticas, o estado das arestas, os mapas táteis e os registos funcionais em pontos de controlo definidos. A sequência adequada depende da aplicação e não deve ser determinada apenas com base numa ficha técnica do material.
Para conhecer as opções comerciais de conjuntos e as informações necessárias para definir uma aplicação completa, consulte as soluções de vidro para ecrãs exteriores e marítimos da Saiwei Glass. Este guia centra-se no método de engenharia; a página da aplicação descreve o âmbito do fornecedor e a conversão do projeto.
O que incluir numa especificação de colagem com LOCA ou num pedido de cotação
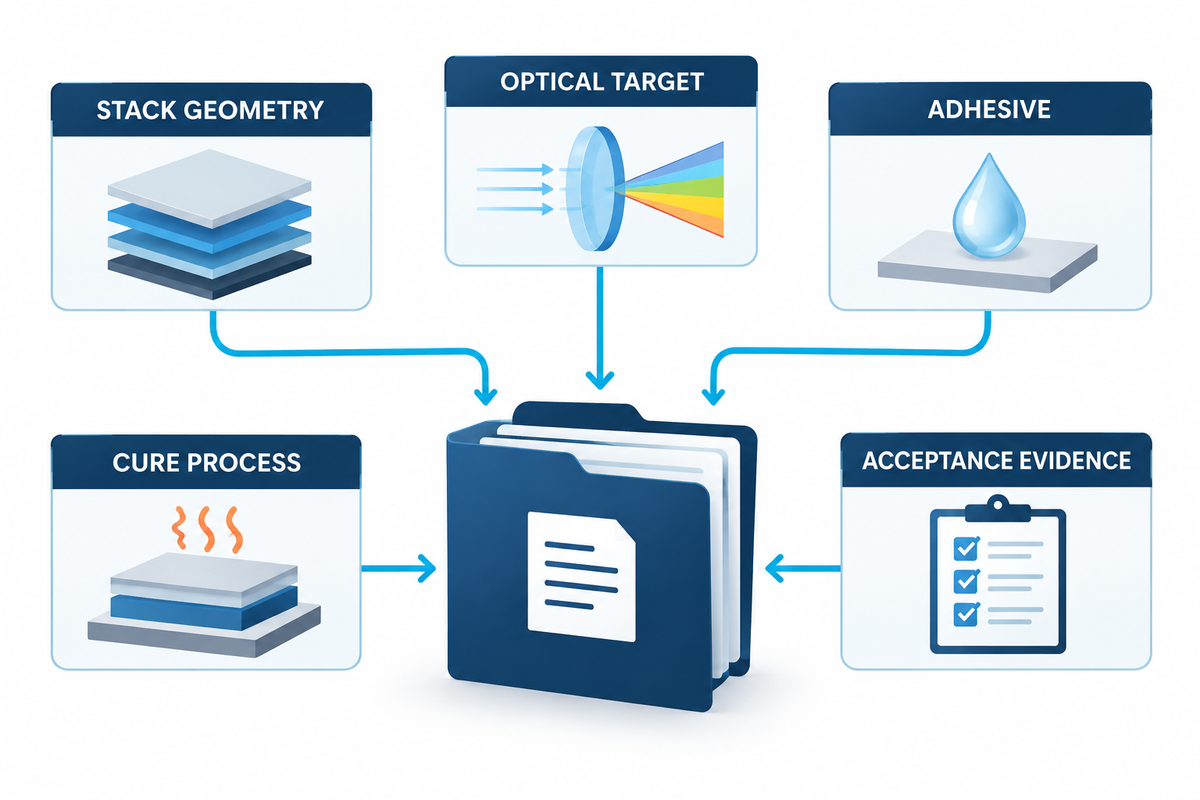
Um pedido de cotação (RFQ) para LOCA útil descreve o conjunto físico, o ambiente, as provas de aceitação e o volume de produção, não apenas a diagonal do ecrã. Os RFQ que indicam o tamanho do ecrã muitas vezes presumem características dos restantes componentes, ocultando pressupostos relativos à seleção dos materiais e do processo.
A especificação deve identificar os sistemas adesivos em análise e indicar se são aceitáveis a fita adesiva de dupla face, a resina líquida ou outro formato. Deve também identificar o módulo de cristais líquidos e as interfaces da lente de cobertura que o fornecedor não pode alterar.
Acompanhe o caderno de requisitos de colagem com um desenho controlado da lente de cobertura e um plano de verificação definido. A lista de verificação dos desenhos de vidro de cobertura e o guia de ensaios de vidro de cobertura da Saiwei abrangem os elementos externos ao próprio processo de colagem.
- Desenhos da lente de cobertura, do sensor tátil e do ecrã; materiais, revestimentos, tintas e áreas ativas/visíveis
- Espessura e tolerâncias da linha de colagem, zonas de exclusão junto às arestas e limites estéticos
- Temperaturas de funcionamento/armazenamento, exposição UV, humidade, condensação, sal, vibração e choque
- Objetivos ópticos e métodos de ensaio: transmissão luminosa, turvação, reflexão, variação de cor, luminância/contraste
- Requisitos de desempenho tátil antes e depois da exposição ambiental
- Limitações da cura, zonas sombreadas, temperatura de processo permitida e possibilidade de retrabalho
- Sequência de qualificação, número de amostras, pontos de controlo da inspeção e critérios de aprovação/reprovação
- Volume anual, quantidade para o projeto-piloto, rastreabilidade, controlo de alterações e registos de produção exigidos
Perguntas frequentes
A colagem LOCA é o mesmo que colagem ótica?
A colagem LOCA é uma forma de colagem ótica. A colagem ótica é o processo mais abrangente de preencher o espaço entre camadas do ecrã com um material de colagem transparente. A LOCA utiliza especificamente um adesivo líquido opticamente transparente, aplicado na montagem e depois curado. Outros métodos de colagem ótica incluem películas adesivas opticamente transparentes e sistemas flexíveis à base de silicone.
A LOCA torna automaticamente um ecrã legível à luz solar?
Não. A LOCA pode reduzir a reflexão nas interfaces internas com ar e melhorar o contraste percebido, mas a legibilidade à luz solar depende do sistema completo. Contribuem para ela a reflexão na superfície de proteção, o tratamento antirreflexo ou antiencandeamento, a luminância do painel, os polarizadores, o ângulo de visualização, a uniformidade óptica, a temperatura e o envelhecimento. Verifique a pilha em funcionamento segundo um método de iluminação e medição definido.
O que causa bolhas após a cura UV?
As bolhas após a cura podem resultar de molhagem incompleta, ar aprisionado, libertação de gases, humidade, adesão fraca, retração excessiva ou tensão causada pela dilatação térmica. A localização e o momento em que surgem ajudam a diagnosticar: uma bolha numa aresta impressa após o envelhecimento sugere um conjunto de causas diferente do de bolhas aleatórias visíveis durante o enchimento. Guarde as amostras e os registos do processo antes de alterar a viscosidade ou o volume aplicado.
É possível retrabalhar a LOCA?
Algumas montagens com LOCA podem ser retrabalhadas, mas essa possibilidade não é universal. Depende do adesivo, dos substratos, dos revestimentos, da sensibilidade do painel, da área de colagem e do método de remoção. A declaração de um fornecedor de que um processo permite retrabalho não comprova o rendimento nem o risco de danos numa pilha específica. Valide a remoção e a limpeza em montagens sacrificiais representativas da produção.
Como escolher entre LOCA e OCA?
Comece pela geometria e pelas limitações de fabrico. A película OCA é frequentemente adequada para superfícies planas e repetíveis e para laminação controlada. A LOCA pode acomodar folgas variáveis e geometrias curvas, mas exige controlos adicionais para a aplicação do líquido, a contenção e a cura. Antes de escolher uma das opções, compare o risco de partículas, o alinhamento, o acesso para cura, a tensão na colagem, o retrabalho, o volume de produção e a qualificação ambiental.
Que ensaios são relevantes para um ecrã marítimo?
Um plano para aplicações marítimas costuma considerar UV, calor, humidade, condensação, gestão da água, corrosão associada ao sal, vibração, choque, alterações óticas, adesão e desempenho tátil. A gravidade e a sequência exatas devem corresponder à instalação. A ASTM G155 não é suficiente por si só, pois o seu âmbito exclui a deterioração causada pela água salgada; combine métodos adequados para materiais, componentes e sistemas com critérios de aceitação específicos do projeto.
Converta o ambiente de utilização numa especificação de colagem
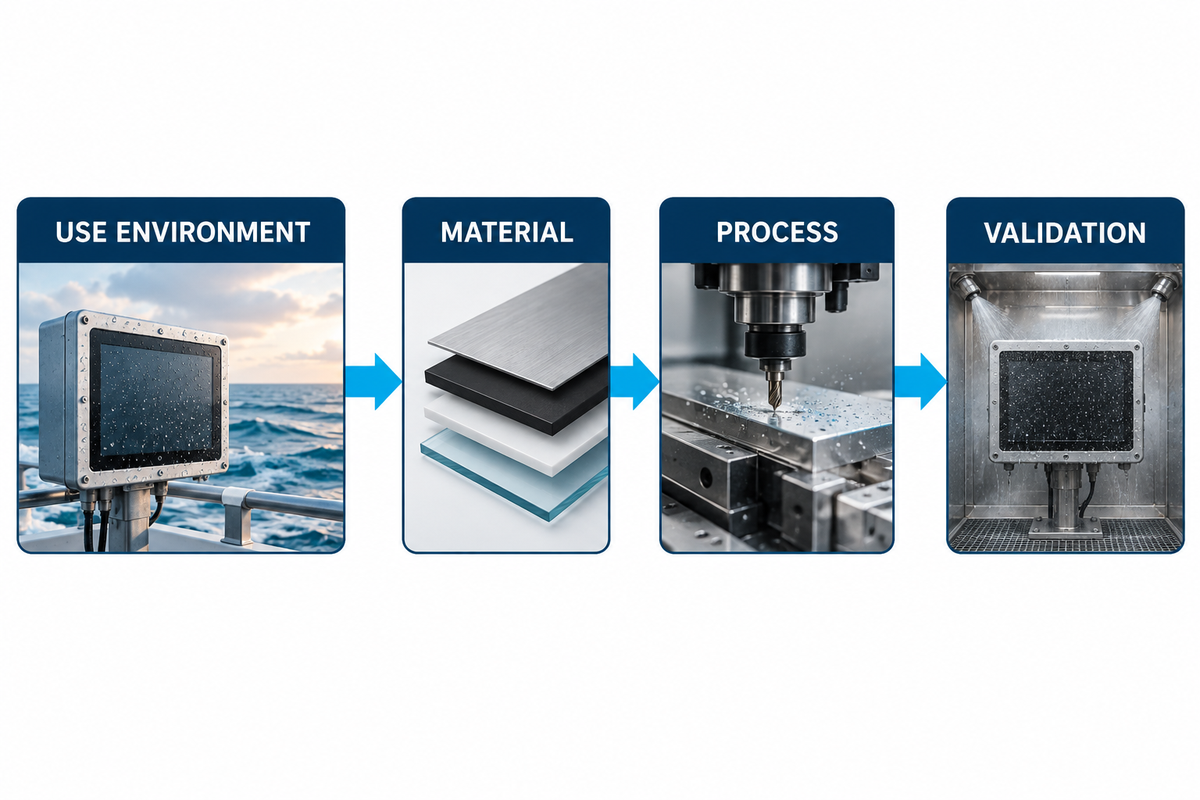
Partilhe os desenhos das camadas, os objetivos óticos, o perfil ambiental e os requisitos de validação. Para consultar opções de conjuntos específicas da aplicação e o âmbito do fornecedor, visite a página de soluções de vidro para ecrãs exteriores e marítimos da Saiwei Glass. A Saiwei Glass pode analisar os requisitos do vidro de cobertura e do conjunto colado sem considerar a designação de um material como prova do desempenho do sistema final.
Fale sobre o seu conjunto de ecrãReferências e fontes
- NIST: Influência de dopantes fluorescentes na fotopolimerização em cuba
- ASTM G155-25: relevância e utilização — informação pública
- IEC 60068-2-11:2021, névoa salina
- IEC 60068-2-6:2007, vibração sinusoidal
- IEC 60068-2-78:2025, calor húmido
- Dymax: Determinar quando a cura completa do adesivo foi atingida
- HumiSeal: Envelhecimento acelerado na conceção LOCA
- VIA optronics: Adesivos óticos e envelhecimento
Tendências



