
Saiweiglassへのお問い合わせ
ガラス端面の研削・研磨ソリューション
カバーガラス、ディスプレイパネル、産業用途に向けたCNCによる高精度な端面研削・研磨・面取り。糸面取りから複雑なオージー形状まで、10年を超えるガラス二次加工の経験とISO 9001認証の品質を備えたガラスメーカーが対応します。



ガラスの端面研削は、切断したガラスの端面を成形し、仕上げるための費用対効果に優れた加工方法です。所定の寸法に切断した直後のガラス端面は非常に鋭く、微小亀裂の発生によって破損しやすい状態にあります。研削によって端面を滑らかにし、形状を整えることで、切断したガラスをより安全で滑らかな仕上がりにします。
ガラスの二次加工における端面研削の主な目的は3つあり、そのうちのひとつは、後工程の強化処理や熱強化処理などで進展するおそれのある、切断端面の微小亀裂を除去することです。残る目的は、厳しい寸法公差を確保することと、シルクスクリーン印刷、コーティング、合わせ加工などの後工程に適した表面を整えることです。
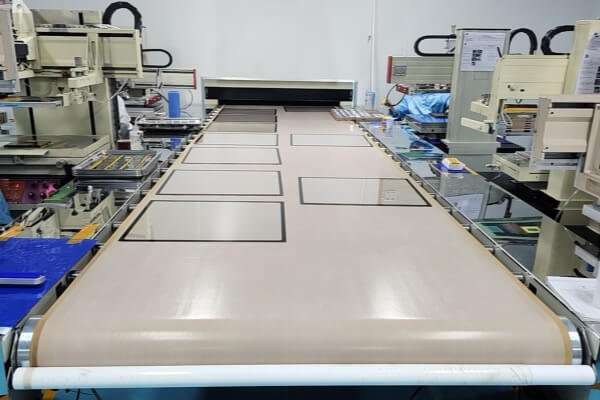
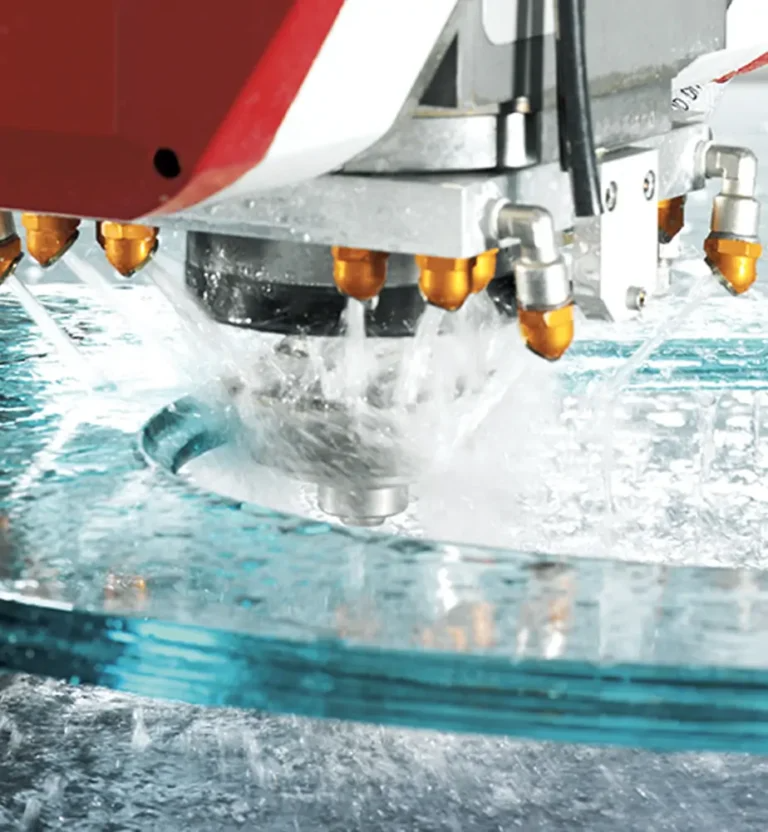
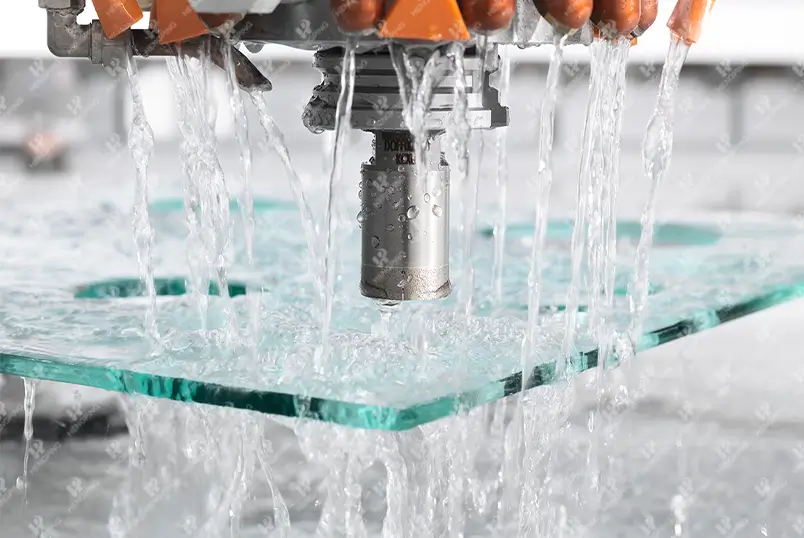
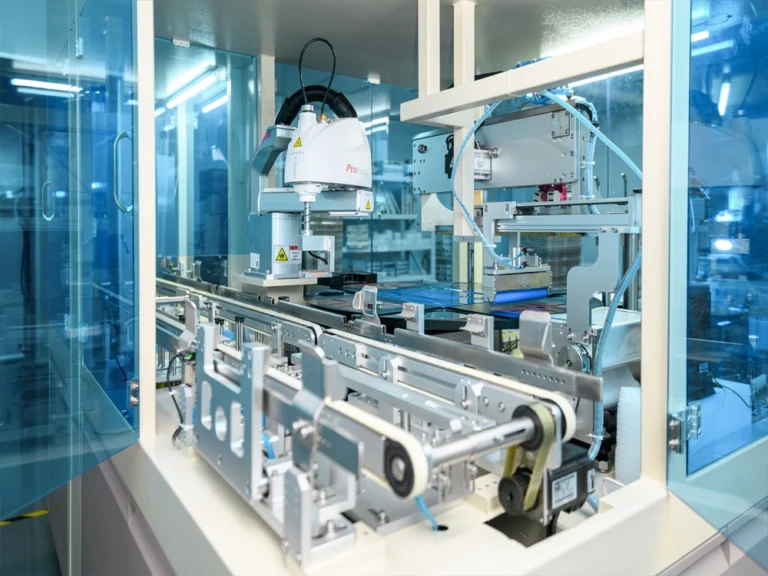
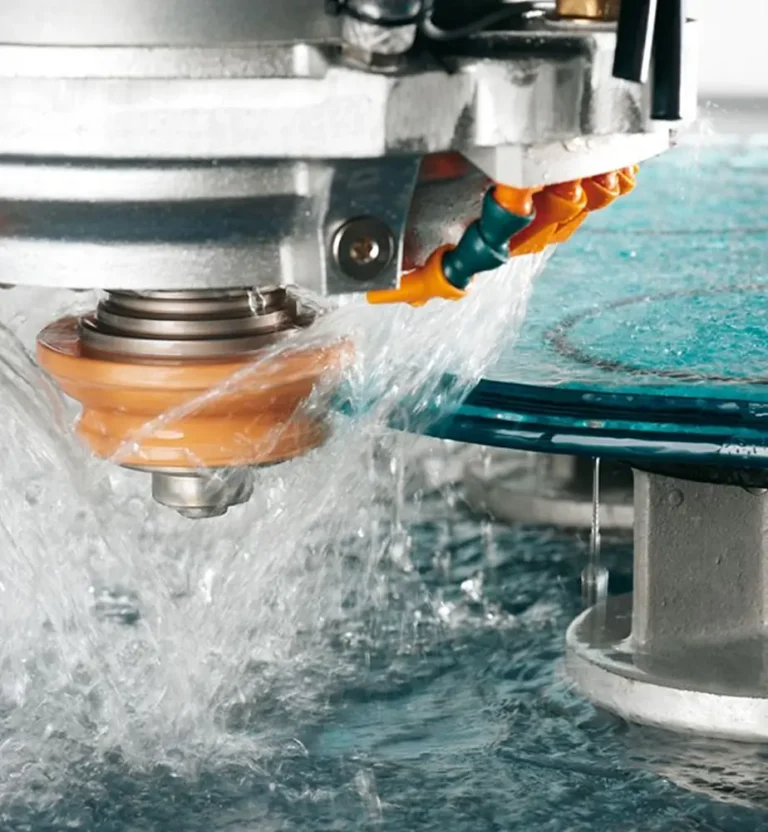
この加工の中心となるのが、CNCガラス両端面研削機です。この高精度CNC加工機には、ダイヤモンド砥石が連続して配置されています。まず粗い粒度の砥石(60~180)で多くの材料を除去しながら端面を成形し、続いて細かい粒度の砥石(240~600)で表面を滑らかにした後、研磨砥石で透明な端面や光を反射する光沢のある端面に仕上げます。砥石の全長にわたって常時給水し、ガラスとダイヤモンド砥石を冷却して熱衝撃を防ぐことが、砥石の寿命と仕上がったガラスの健全性を保つうえで不可欠です。一般的なガラス加工設備とは異なり、両端面研削機はガラスの2辺を同時に加工し、通常は長辺方向を加工します。当社の加工ラインの現在の生産速度は、ガラスの厚さと必要な端面仕上げの程度に応じて、2 m/minから8 m/minです。
民生用電子製品、産業用制御機器、医療機器向けのカバーガラスを調達する際は、端面の品質が最終製品の信頼性に影響します。過度に研削された箇所や端面の割れ・欠けは、熱衝撃や機械的負荷を受けた際に亀裂の起点となります。当社は年間1百万枚以上のカバーガラスを加工しており、市場で発生した不具合の70%以上が、研削不良の面取り部、えぐれ傷、端面の割れ・欠けなど、画面端部の欠陥に直接起因することを確認しています。当社は、構造上の安全性を左右する部品の端面品質に妥協があってはならないと考えています。
適切な端面仕上げの種類は、最終製品での端面の位置、使用環境、予算上の制約によって異なります。以下の簡略図と解説では、当社の二次加工ラインで対応できる仕上げの例をご紹介します。

これは、対応可能な仕上げの中で最も簡単で、最も安価な方法です。切断後に残ったエッジの101を軽く研削することで、残留するガラスのバリを取り除き、エッジの鋭さを抑えます。これにより、わずかにすりガラス状の外観となり、安全に取り扱える仕上がりになります。

平面研磨端面は、ガラス面に対して垂直に研削した、滑らかで光沢のある面を持ちます。その面の上下の縁に細い面取りを施すことで鋭さを取り除き、すっきりと整った外観に仕上げます。

丸面研磨は、鉛筆の跡に似た、わずかに丸みのある端面を作る加工です。平面研磨端面よりも柔らかな仕上がりになり、端面全体の鋭さを取り除きます。
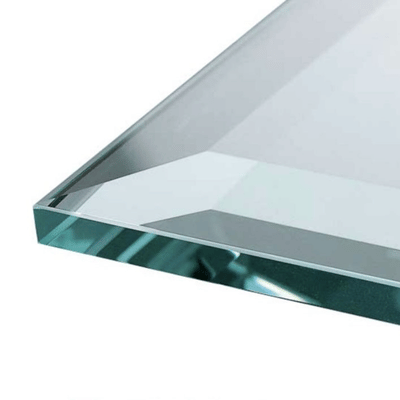
幅広面取り端面は、斜めに研削(およそ10~45度)することで、光を美しく反射する傾斜したガラス面を作ります。面取り幅はガラスの厚さによって異なります。
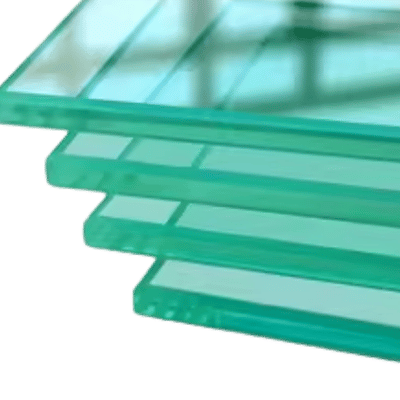
面取りは、ガラス端面の上下の縁を約45度の角度で小さく削る加工です。組み立て時に端面をある程度保護しますが、多くの場合、装飾よりも機能を目的としています。

オージーは、凹曲面から凸曲面へとつながる、はっきりしたS字形状を持つ装飾的な端面です。非常に美しい端面形状で、厚いガラスパネルやテーブル天板によく用いられます。専用形状のダイヤモンド砥石で研磨します。
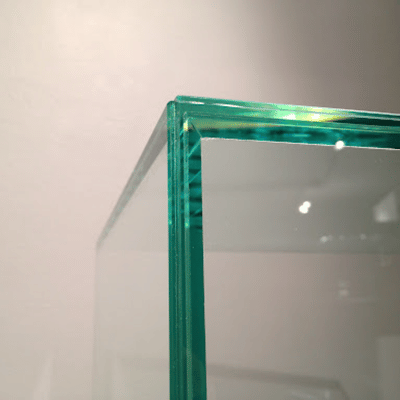
ガラスの接合端面を45度の斜面に加工すると、フレームレスのガラスケースに最適な、くっきりした90度の角を作れます。
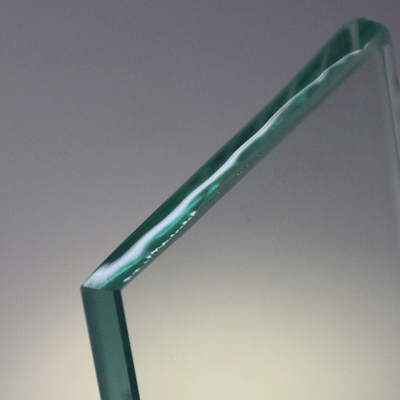
軽い角落としは、特定の形状を作るのではなく、細かい砥石を素早く通して鋭さを取り除くだけの、最小限の端面仕上げです。切り放し端面と糸面取り端面の中間にあたります。
| 端面の種類 | 外観 | 費用 | 適した用途 | エッジが露出していますか? |
|---|---|---|---|---|
| 糸面取り | すりガラス状、つや消し | $ | フレーム付きパネル、隠れる端面 | 不向き |
| 平面研磨 | 滑らか、光沢あり | $$ | テーブル天板、棚、ディスプレイパネル | 適している |
| 丸面研磨 | 丸みがあり、滑らか | $$ | 鏡、シャワー用ガラス、カバーガラス | 適している |
| 幅広面取り | 傾斜面、光を屈折 | $$$ | 装飾ミラー、家具用ガラス | 適している |
| 面取り | 小さな斜めの切削面 | $$ | カバーガラス、光学部品 | 露出・非露出の両方に対応 |
| オージー | S字曲線、優雅 | $$$$ | 高級テーブル天板、カウンター天板 | 適している |
| 留め加工 | 45°の角度、接合に対応 | $$$ | フレームレスの囲い、ディスプレイケース | 適している(接合部) |
| 軽い角落とし | 最小限の軽い研削 | $ | 輸送時の安全確保、一時的な取り扱い | 不向き |
研削と研磨は同じ意味で使われることもありますが、異なる技術と設備を必要とする、それぞれ別の仕上げ工程です。その違いを理解することで、貴社のプロジェクトで費用対効果の高い判断ができます。
| 比較項目 | 端面研削 | 端面研磨 |
|---|---|---|
| 目的 | 材料の除去、端面の成形 | 表面の仕上げ、透明性の向上 |
| ダイヤモンド砥石の粒度 | 粒度60~180(粗目) | 粒度240~800+(細目) |
| 表面の外観 | すりガラス状、つや消し(研削仕上げ) | 透明、光沢あり(研磨仕上げ) |
| 寸法管理 | 寸法を整える主要工程 | 材料の除去量は最小限 |
| 加工速度 | 速い(高い除去能力) | 遅い(きめ細かな仕上げ) |
| 砥石の種類 | メタルボンドダイヤモンド砥石 | レジンボンドダイヤモンド砥石または研磨砥石 |
| 適用場面 | すべてのガラス端面に最低限必要 | 光沢のある透明な端面が必要な場合のみ |
全自動端面研削機では、それぞれの役割に合わせた砥石を順に通過させることで、パネルの研削と研磨を行います。通常、最初の2または3工程には鋼製砥粒のメタルボンド砥石を使用し、その後に中程度の粒度の砥石を使用する場合もあります。最終段階ではレジンボンド研磨砥石を使用し、端面をほぼ傷のない状態に仕上げます。
すべてのプロジェクトで高価な研磨が必要なわけではありません。設置後に端面が隠れる窓(たとえば端部が閉じたフレーム構造)であれば、研削仕上げで十分に対応でき、仕上げ工程の時間も節約できます。初めてのお客様から不要な研磨端面を指定されることは多く、後になって、残りの注文の60%は端面が隠れるため、研削仕上げでよかったと伺うことがあります。見積もりの際にご相談いただくことで、仕上がりの外観を変えずに費用を大きく抑えられます。
当社は3つの生産工場(東莞(本社)、河源、河南)を運営し、100台を超える切断・CNC研削・研磨の自動加工機を備え、端面加工済みカバーガラスを年間1,000,000枚以上生産しています。
| 設備の種類 | 加工能力 | 高精度 |
|---|---|---|
| 両端面研削機 | 平行な両端面を同時加工し、平面・丸面・糸面取り形状に対応 | ±0.1 mm |
| CNC異形加工機 | 円形・楕円形・不規則な輪郭などの複雑な形状や、面取り・幅広面取り・オージー加工に対応 | ±0.05 mm |
| 直線端面加工機 | 長方形パネルの高速加工、平面研磨・丸面研磨に対応 | ±0.1 mm |
| 幅広面取り機 | 角度を制御した高精度な幅広面取り研削(10°~45°)、片面・両面の幅広面取りに対応 | ±0.15 mm |
当社では、さまざまなガラス基材を削り取れるよう、ダイヤモンド砥石と機械の加工条件を設定しています。ガラスの硬度や脆性は、種類によって異なります。欠けのない最適なエッジに仕上げるには、材料の種類に応じてクランプ条件と送り速度を調整する必要がある場合があります。
家電、照明器具、一般的なカバー用途に適した汎用フロートガラス。
高品質なディスプレイ用途に適した高い透過率(≥91%)を備えています。
タッチパネルやモバイル製品のカバー向けに、化学強化(強化処理)を施しています。
特殊な強化処理を施したガラス(0.4 mm~2 mm)で、高価な電子機器や家電製品向けの、薄くてもろい保護カバーです。
実験室用・産業用機器向けの耐熱ガラス。
タッチパネル用カバーガラスには、化学強化の前に高精度な端面加工が必要です。カバーガラスに施す端面仕上げは外観を整えるものでもありますが、その効果は目に見える範囲だけにとどまりません。強化処理後のパネルの機械的強度、組み立て時のシール材の健全性、さらには最終的な光学的透明性にも直接影響します。
民生用電子機器などのカバーガラス用途では、通常、薄く(厚さ約1~3 mm)、直線的な外形(対角15″未満)を持つ硬質ガラス(化学強化)のパネルを使用します。一般的なカバーガラスの化学強化では、高温の硝酸カリウム塩浴でイオン交換を行うことで、パネルの全表面に必要な圧縮応力を形成します。端面の砥粒研削で残った微小亀裂や小さな傷は、強化処理時にパネルの弱い箇所へ応力を集中させ、破損の原因となります。カバーガラスの製造では、一般的な建築用・家具用ガラスと比べて、端面に求められる公差がはるかに厳しくなります。
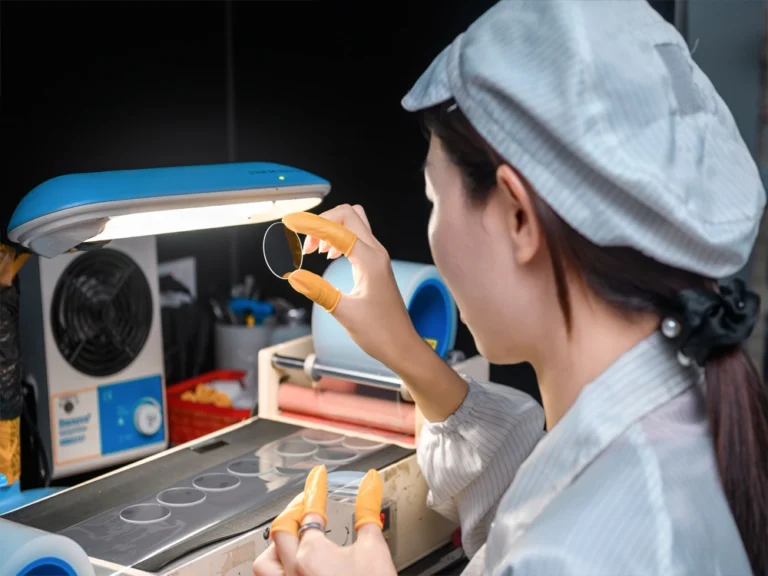
SW Glassでは、CNC異形加工機でカバーガラスの端面研削専用の加工手順を使用しています。特に、より重く延性の高いアルミノシリケートガラスやGorillaパネルの通常加工と比べて、送り速度を低く(約0.8~1.5 m/min)設定しています。これにより、加工端面に沿って微小亀裂が引き出されるのを最小限に抑えます。すべてのパネルは、化学強化の前にクラス1000のクリーンルームで最終品質検査と確認を行います。
端面研削は、ガラス加工製品を扱うあらゆる業界で欠かせない加工工程です。端面の種類、公差、光学的な仕上がりに求められる要件は業界ごとに異なります。当社が対応する業界と、各分野における端面研削との関係をご紹介します。
家電、PLCディスプレイ、CNC工作機械の操作パネル。平面研磨または丸面研磨の端面を持つ、対角7″~21.5″の化学強化を施した高級カバーガラス。製造現場での産業用途では、靭性と寸法安定性が動作を左右する重要な要素です。
患者モニタリング、診断、画像診断向けの医療用ディスプレイとカバーガラス。これらの端面およびパネルには、医療用の生体適合性認証が付与されます。防眩(AG)エッチング処理と高精度な端面研削を組み合わせることができます。SW Glassの医療機器向け生体適合性試験結果をご覧ください。
ダッシュボードディスプレイ、メーターパネル用カバーガラス、インフォテインメントパネル。端面には、振動、温度サイクル(-40 C~+85 C)、紫外線への耐性が必要です。通常は端面公差を厳しく管理した化学強化アルミノシリケートガラスを使用し、端面加工後にAG/AR/AFコーティングを施します。
戦闘機の指揮用ディスプレイ、携帯型コントローラーのタッチパネル、航空電子機器パネル。仕様に対する最も厳しい公差として、0.05 mmの端面公差、欠陥も欠けもない端面、さらに後工程で必須となるITOコーティングが求められます。これらの用途には、厳格な品質管理体制のもとで加工された専用のガラス基材を使用します。
壁面スイッチパネル、スマートロックのディスプレイ、サーモスタット用カバーガラス、コンセントパネル用ガラス。糸面取りまたは丸面研磨を施した強化ガラスに、精細なシルクスクリーン印刷を施します。これらの量産製品は、お客様ごとのさまざまな形状、切り欠き、質感のある背景、多色のグラフィック印刷に対応しています。
コーヒーマシンのパネル、オーブンのドア、ヒーターの操作部、衛生設備のディスプレイ。物理的な熱強化処理(耐熱性向上のため)または化学強化を施し、光沢端面や丸面研磨端面に仕上げます。SEB Group(Tefal/Suporの親会社、Fortune Global 500)との技術提携は、この分野における当社の能力を示しています。
LEDウォールウォッシャー用レンズ、ガーデンライト用カバー、プールライト用ガラス、地中埋込照明用パネル。高温焼付けシルクスクリーン印刷を施した、透明性の高い低鉄分ガラス。端面研削によって浸入を防ぐ密閉形状を作り、密閉型照明器具向けには、直径を精密に管理した段付き丸形ガラスに仕上げます。
ATMディスプレイ、セルフサービス端末のパネル、POS端末用カバーガラス。不特定多数の利用者による取り扱いに耐えるため、丈夫な丸面研磨端面を持つ防指紋コーティングガラスが必要です。通常は厚さ2.0 mm~3.0 mmのソーダ石灰ガラス、アルミノシリケートガラスを使用します。
端面品質は、測定・試験が可能で、国際規格に基づく認証の対象です。SW Glassでは、出荷するすべてのロットに厳格な品質検査手順を適用しています。当社の端面研削機による加工品質を判断する規格と試験をご紹介します。
すべてのガラス加工業務を対象とする品質マネジメントシステム認証
EUの強化安全ガラス認証:破片数、端面品質、表面応力
ガラスの組成、強度、寸法適合性に関する第三者試験
Fortune 500企業(Tefal/Suporグループ)による家電グループ向けの製造承認範囲
| 検査項目 | 方法 | 合格基準 |
|---|---|---|
| 寸法精度 | 2D座標測定機 | 指定公差内(±0.05 mm~±0.1 mm) |
| 端面の欠けの検出 | 800ルクスの照明下、30 cmの距離で目視検査 | ゾーンA(表示領域)に>0.3 mmの欠けがないこと、ゾーンBに>0.5 mmの欠けがないこと |
| 表面粗さ | 粗さ測定機(Ra測定) | 研磨端面はRa ≤0.4 μm、研削端面はRa ≤1.0 μm |
| 端面の真直度 | 光学比較測定機/投影機 | 100 mmあたりの偏差≤0.1 mm |
| 強度(熱強化処理後) | 四点曲げ試験/落球試験 | EN 12150-1または貴社の仕様に準拠 |
| 化学強化の検証 | 表面応力計(CS/DOL測定) | CS >450 MPa、DOL >8 μm |
当社の検査方法は、原材料の受入ロット確認、切断後の寸法確認、研削後の端面検査、熱強化処理後の応力試験検査、クリーンルームでの最終目視検査、真空包装という多段階の工程を採用しています。各段階で明確な合否基準を定め、ISO 9001品質マニュアルに文書化しています。
ガラスの端面研削は、SW Glassの一貫したガラス二次加工生産ラインを構成する工程のひとつです。全体の工程を理解することが、当社の研削工程の順序や、仕上げ工程の順序を逆にするとガラスに損傷が生じる理由を把握するうえで重要です。
自動切断ラインで板ガラスに切り筋を入れて割り、所定の寸法に切断
ダイヤモンド砥石による研削で、仕様に合わせて端面形状を成形
センサー、ボタン、コネクター用の高精度な穴と切り欠きを加工
全自動10槽式超音波洗浄ラインで研削残渣を除去
物理的な熱強化処理(≥3 mm)または化学強化(薄板ガラス)
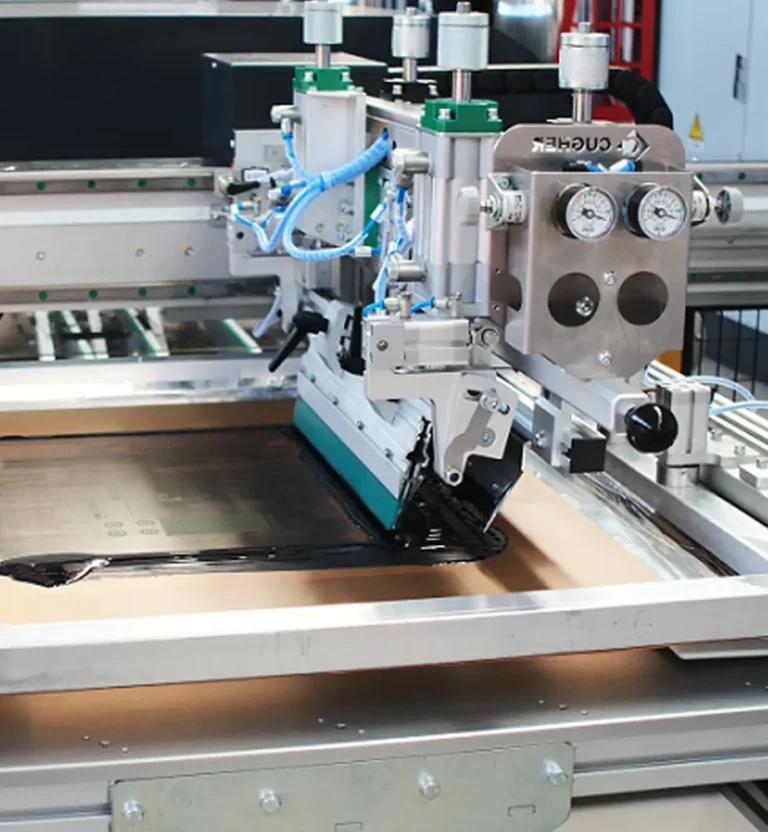
高温焼付けシルクスクリーン印刷:アイコン、縁取り、グラフィック
真空蒸着またはスプレーでAG、AR、AF、ITOコーティングを施工
クリーンルームでの目視検査、寸法確認、真空包装
端面研削は、熱強化処理または化学強化の前に行います。内部構造が強化されたガラスは、再切断や再研削を行うと内部応力によってパネルが破壊されるため、これらの加工はできません。コーティングやシルクスクリーン印刷も、仕上げ面の損傷を防ぐために後工程で行います。これは業界の慣行ですが、お客様からの問い合わせの約5件に1件で”熱強化処理の前にガラス全体の研磨を完了できますか”と尋ねられるため、明確にしています。実用的な助言として、端面の仕上げは必ず事前に計画し、仕上げてから熱強化処理を行ってください。
当社の工場は、TPタッチパネル用ガラスを製造する東莞市塘厦の工場、産業用制御機器向けおよび車載用の強化ガラスを製造する工場、大型カバーガラスおよび家電用ガラスを製造する河源の工場の三つです。河南では7~42 inchのカバーガラスを大量生産しており、これらの工程をすべて自社で実施しています。当社のエッジ研削工程に外注工程はありません。
ガラス端面研削の費用は、数値化できる複数の要因によって決まります。管理すべき要素や指定すべき要素を理解することで、品質と経済性のバランスを希望に合わせて設定でき、より簡単な加工で十分な部品に過剰な端面仕上げを指定して余計な費用を払うことを避けられます。
| 要因 | コストへの影響 | コスト削減の方法 |
|---|---|---|
| 小口仕上げの種類 | 糸面取り($)→ 平磨き($$)→ 面取り/S字面加工($$$~$$$$) | 隠れる面の小口は糸面取りとし、露出する小口のみを磨く |
| 寸法公差 | ±0.1 mm(標準)は±0.05 mm(高精度)より低コスト | 組付け時のはめ合いに必要な箇所に限り、高精度を指定する |
| ガラス材料 | Gorilla Glassやアルミノシリケートガラスは送り速度を落とす必要があるため、部品単価が上昇 | 実際の用途要件に合った材料を選ぶ |
| 部品形状の複雑さ | 長方形は円形、楕円形、不規則な輪郭形状より低コスト | 設計上の要件を損なわない範囲で、輪郭形状を簡素化する |
| 発注数量 | 生産数量が多いほど、段取り費用とプログラミング費用を多くの製品に分散できる | 発注をまとめ、価格が有利になるMOQの数量基準を目指す |
| ガラスの厚さ | 厚いガラス(>6 mm)は研磨回数が増える | 構造上の要件を満たす最小限の厚さを選ぶ |
お見積もりのご依頼には、通常24時間以内に返信します。2D図面(DXFまたはPDFファイル)、寸法、小口形状の指定、材料、年間予定数量をお送りいただければ、できる限り速やかにお見積もりをご提示します。量産用治工具の製作に先立つ適格性確認のため、サンプルや試作品を5~7営業日で製作できます。
欧州の医療機器OEMメーカーが、患者モニタリング装置向けに170 mm × 82 mmのカバーガラスパネルを必要としていました。明るい臨床環境での視認性を確保する片面AG仕上げ、耐衝撃性を確保する化学強化(CS > 450 Mpa)、高精度な磨き丸面仕上げの小口、センサー取付用の4か所の切抜き穴が求められました。
厚さ2.0 mmの防眩ソーダ石灰ガラスを採用し、CNC小口加工機で丸面形状の小口と4か所のセンサー用穴を1回の加工で±0.05 mmの公差に仕上げた後、部品に化学強化、AGエッチング、クリーンルームでの検査を実施しました。
欧州の建設機械OEMメーカーが、クレーンの運転室向けに240 mm × 206 mmの強化ディスプレイパネルを必要としていました。絶え間ない振動、極端な温度変化、飛来物による不意の衝撃に耐えることが求められました。繰り返し荷重がかかる条件では、小口のわずかな欠けも亀裂の起点となります。
厚さ2.0 mmのソーダ石灰ガラスを採用し、ガラス研磨機とCNC小口加工機で小口をBS EN 12475-2の仕様に仕上げた後、化学強化によりCS > 450 Mpa、DOL > 8 μmを達成しました。操作インターフェース用に、黒と白の配色でパネルにシルク印刷を施しました。納品時の100%全数検査で、欠けは0件でした。
欧州の船舶航法機器OEMメーカーが、船舶のGPSシステムに組み込む162 mm × 130 mmのディスプレイ用カバーガラスを求めていました。使用環境では、ガラスが塩水噴霧、紫外線、高湿度にさらされます。晴天時にも見やすい片面AG仕上げに加え、画面上の操作部に対応する多色印刷の図柄(黒、白、赤、緑)が必要でした。
厚さ2.0 mmのソーダ石灰ガラスを選定し、小口を磨き丸面仕上げ、片面をAG仕上げ(光沢度50±10、ヘイズ11、Ra 0.15)とした後、化学強化を施しました。AG試験片と小口加工面が塩水噴霧試験の要件に適合するかを試験し、強い紫外線への曝露による退色を防ぐため、耐熱インクによる四色のシルク印刷を施しました。
貴社のプロジェクト計画や設計業務を支援するため、独自のオンラインツールをご用意しています。対話形式のツールを使って、用途に最適な小口仕上げを指定し、寸法公差を正確に計算できます。
図面/仕様をお送りください。専門の技術スタッフが最適な小口仕上げの見積もりと詳細な見積書を作成し、5~7営業日以内に試作品サンプルをお届けします。
今すぐ無料見積もりを依頼一般的なガラスの小口仕上げには、a)糸面取り:鋭い縁がある基本的な安全仕上げ、b)平磨き:鋭い縁がある平坦で光沢のある90度の小口、c)磨き丸面:10~90度の丸みを帯びた形状、d)面取り:10~45度の傾斜角で切削した形状、e)上下小面取り:上下面に小さな傾斜を付けた形状、f)S字面加工:細かな装飾を施したS字形状、g)留め加工:角部の接合用に45度に加工した小口、h)軽い面取り:基本的な安全性のために軽く研磨した小口があります。小口仕上げの選択は、ガラスの小口が露出するか隠れるか、ガラスの使用場所、外観の美しさが必要かどうかによって決まります。
できません。焼成したガラス、強度を最大限まで高めたガラス、強化ガラスは、切断、研磨、穴あけによって内部応力と強度分布が変化するため、破砕を避けられません。こうした加工は熱強化処理や化学強化処理の前に完了させる必要があるため、その順序を踏まえて計画し、加工効率を最大限に高めるためにガラスの種類を統一して調達してください。
簡単な目安は二つあり、枠内などに小口が隠れる場合は安価な糸面取りが適し、小口が露出する場合(フレームレスの建築ファサード、装置カバー、産業用ディスプレイ)は平磨きまたは丸面仕上げが適しています。スマートサーフェスや映像ディスプレイなど、意匠性の高い仕上げが必要な場合は、面取りやS字面加工が好まれます。強化カバーガラスでは、小口の損傷を最小限に抑えられる磨き丸面仕上げと寸法公差が不可欠で、高強度部品の応力集中箇所を減らす効果があります。
ISO 9001:2015などの管理規格や、小口の品質要件を含む熱強化安全ガラスのEN 12150-1など、業界固有の規格がよく引用されます。自動車用規格のIATF 16949なども、小口仕上げを含む品質を間接的に規定しています。当社のセンターでは、平面度に関する寸法公差、小口の傷や欠けの有無、粗さRa値、小口の真直度を測定しています。当社はISO 9001およびEN 12150の認証を取得しています。
費用は、小口の種類、ガラスの厚さや材料、切断寸法や形状の寸法公差、部品の複雑さ(形状、小口が丸面か角面か)、生産数量によって異なります。OEM生産では、数量が増えるほど単価を大幅に削減できます。貴社の案件に応じたお見積もりをご希望の場合は、図面と予定数量をお送りください。通常24時間以内に返信します。
ソーダ石灰ガラス、低鉄高透過ガラス、アルミノシリケートガラス、Corning Gorilla、ホウケイ酸ガラスを加工しています。ガラスの種類によって、硬さ、脆さ、熱膨張係数、内部応力が異なります。適切に加工するため、砥石の回転速度、送り速度、冷却液の流量、ダイヤモンド砥粒の適切な粒度などの加工条件を管理し、材料に応じて適切な粒度の組み合わせを使用しています。一般的な対応厚さは0.4~19 mmです。



