Contacte con Saiweiglass
Soluciones de rectificado y pulido de cantos de vidrio
El rectificado de cantos de vidrio ofrece un método de transformación rentable para dar forma y acabado al canto final de una pieza de vidrio cortada. Tras cortar el vidrio a medida, los cantos quedan extremadamente afilados y pueden ser vulnerables a la rotura por la formación de microfisuras. El proceso de rectificado suaviza el canto, mejora su forma y proporciona a la pieza cortada un acabado más seguro y liso.
En la producción de vidrio transformado, el rectificado de cantos tiene 3 objetivos principales: eliminar las microfisuras del canto cortado que pueden propagarse durante una operación térmica posterior, como el endurecimiento o el templado. Garantizar el cumplimiento de tolerancias dimensionales estrictas y, por último, preparar la superficie para operaciones posteriores, como la serigrafía, la aplicación de capas o la laminación.
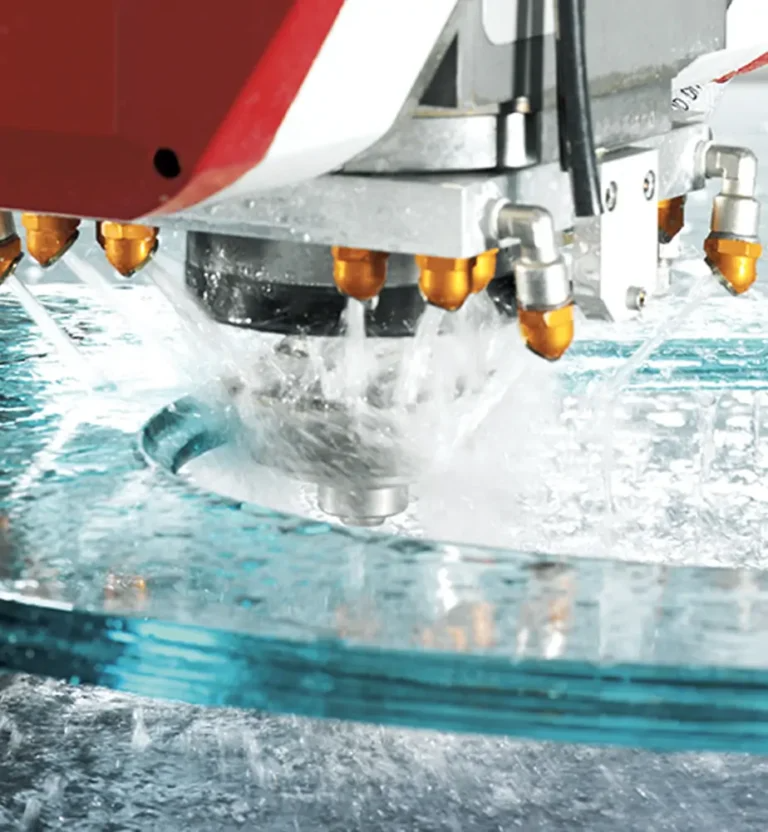
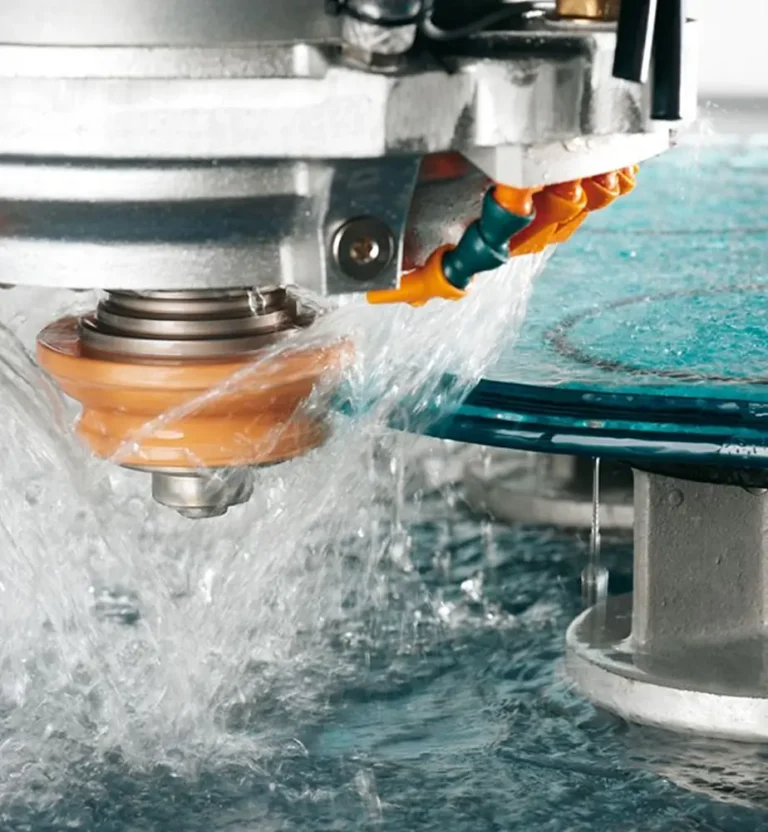
En esencia, esta operación se realiza con una rectificadora CNC bilateral para vidrio. Esta máquina CNC de precisión incorpora una serie de muelas diamantadas. Al principio se utilizan muelas de grano más grueso (60-180) para conformar el canto con una elevada eliminación de material, seguidas de varias muelas más finas (240-600) para obtener un acabado más liso; finalmente, se emplean muelas de pulido para producir un canto transparente o brillante y reflectante. Se aporta un caudal constante de agua a lo largo de las muelas para mantener fríos el vidrio y las muelas diamantadas y evitar el choque térmico, algo esencial tanto para la vida útil de las muelas como para la integridad del vidrio acabado. A diferencia de la mayoría de los demás equipos de transformación del vidrio, las rectificadoras bilaterales trabajan simultáneamente 2 cantos del vidrio, normalmente a lo largo de la dimensión mayor. Las velocidades actuales de nuestras líneas de transformación oscilan entre 2 m/min y 8 m/min, según el espesor del vidrio y el grado de acabado requerido para el canto.
Si compra vidrio de cubierta para productos electrónicos de consumo, controles industriales o instrumental médico, la calidad del canto influirá en la fiabilidad del producto final. Las mellas fracturadas producidas por un rectificado excesivo pueden convertirse en puntos de inicio de grietas ante choques térmicos o cargas mecánicas. En el más de 1 millón de piezas de vidrio de cubierta que transformamos cada año, hemos observado que más del 70 % de los fallos detectados en servicio son directamente atribuibles a un defecto en el canto de la pantalla: un bisel mal rectificado, una hendidura o una mella fracturada. Creemos que no deben hacerse concesiones en la calidad del canto de un componente estructural crítico para la seguridad.
La elección del tipo adecuado de acabado del canto dependerá de su ubicación en el producto final, del entorno en el que se utilizará y de sus limitaciones presupuestarias. A continuación encontrará un gráfico simplificado con notas explicativas que detallan algunas de las opciones disponibles en nuestras líneas de transformación del vidrio.
Es el acabado más sencillo y económico disponible. Este ligero rectificado 101 de los cantos dejados por el corte elimina las rebabas de vidrio restantes y reduce su filo. El resultado presenta un aspecto ligeramente mate y un acabado seguro de manipular.
Un canto plano pulido tiene una cara lisa y brillante, rectificada perpendicularmente a la cara del vidrio. Se realiza un fino chaflán a lo largo de los bordes superior e inferior de esa cara para eliminar las aristas afiladas y crear un aspecto elegante y bien rematado.
El pulido a media caña crea un canto ligeramente redondeado, con una forma similar al trazo de un lápiz. Es un acabado más suave que el canto plano pulido y elimina las aristas afiladas de todo el contorno de la cara.
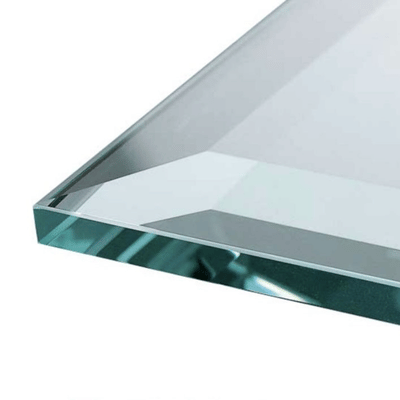
Un canto biselado se rectifica en ángulo (aproximadamente entre 10 y 45 grados), creando una cara inclinada del vidrio que refleja la luz de forma muy atractiva. La anchura del bisel depende del espesor del vidrio.
Un chaflán es un pequeño corte inclinado realizado en los bordes superior e inferior de la cara del vidrio, a aproximadamente 45. Proporciona cierta protección al canto durante el montaje, aunque en la mayoría de los casos su función es práctica, no decorativa.
La gola es un canto ornamental con un perfil definido en forma de S: una sección cóncava que pasa a otra convexa. Este perfil de canto, muy atractivo, suele aplicarse a paneles de vidrio de gran espesor o tableros de mesa. Se pule con muelas diamantadas de forma especial.
Una inclinación de 45 grados en los vidrios unidos produce una esquina nítida de 90, perfecta para cerramientos de vidrio sin marco.
Un canto suavizado ofrece un acabado mínimo, consistente en una pasada rápida con una muela fina para quitar el filo, en lugar de definir un perfil específico. Queda a medio camino entre un canto de corte en bruto y uno desbastado.
| Tipo de canto | Aspecto | Coste | Más adecuado para | ¿Canto expuesto? |
|---|---|---|---|---|
| Desbastado | Satinado, mate | $ | Paneles enmarcados, cantos ocultos | No |
| Plano pulido | Liso, brillante | $$ | Tableros de mesa, estantes, paneles de pantalla | Sí |
| Pulido a media caña | Redondeado, liso | $$ | Espejos, mamparas de vidrio, vidrio de cubierta | Sí |
| Biselado | Inclinado, refractivo | $$$ | Espejos decorativos, vidrio para mobiliario | Sí |
| Achaflanado | Pequeño corte en ángulo | $$ | Vidrio de cubierta, componentes ópticos | Ambos |
| Gola | Perfil en S, elegante | $$$$ | Tableros de mesa y encimeras de alta gama | Sí |
| A inglete | Ángulo de 45°, preparado para uniones | $$$ | Cerramientos sin marco, vitrinas | Sí (en las uniones) |
| Suavizado | Acabado mínimo, rectificado ligero | $ | Seguridad durante el transporte y la manipulación temporal | No |
Aunque estos términos suelen utilizarse indistintamente, el rectificado y el pulido son dos etapas del proceso de acabado que requieren distintas competencias y equipos. Conocer la diferencia le permite tomar decisiones rentables para su proyecto.
| Característica | Rectificado de cantos | Pulido de cantos |
|---|---|---|
| Finalidad | Eliminación de material y conformado del canto | Afinado de la superficie y transparencia |
| Grano de la muela diamantada | Grano 60–180 (grueso) | Grano 240–800+ (fino) |
| Aspecto de la superficie | Satinado, mate (acabado rectificado) | Transparente, brillante (acabado pulido) |
| Control dimensional | Etapa principal para el dimensionado | Eliminación mínima de material |
| Velocidad de transformación | Más rápida (eliminación intensiva) | Más lenta (acabado fino) |
| Tipo de muela | Muelas diamantadas con aglomerante metálico | Muelas diamantadas con aglomerante de resina o muelas de pulido |
| Cuándo utilizarlo | Todos los cantos de vidrio necesitan como mínimo un rectificado | Solo cuando se requiere un canto brillante y transparente |
En una rectificadora de cantos totalmente automatizada, el rectificado y el pulido se realizan haciendo pasar el panel por una sucesión de muelas, cada una diseñada para una tarea específica. En las 2 o 3 primeras etapas suelen utilizarse muelas de grano de acero con aglomerante metálico, seguidas posiblemente de una muela de grano medio. En las etapas finales se emplea una muela de pulido con aglomerante de resina que confiere a los cantos un acabado casi impecable.
No todos los proyectos necesitan un pulido costoso. Para las zonas transparentes que quedarán ocultas tras la instalación (por ejemplo, en un sistema enmarcado y cerrado en los extremos), un canto rectificado es perfectamente adecuado y permite ahorrar tiempo en el proceso de acabado. Muchos clientes primerizos nos solicitan cantos pulidos que no son necesarios y después nos indican que el 60 % del resto de su pedido tenía cantos ocultos que podrían haberse rectificado. Pedir asesoramiento al solicitar presupuesto puede ahorrarle una cantidad considerable sin que cambie el aspecto final.
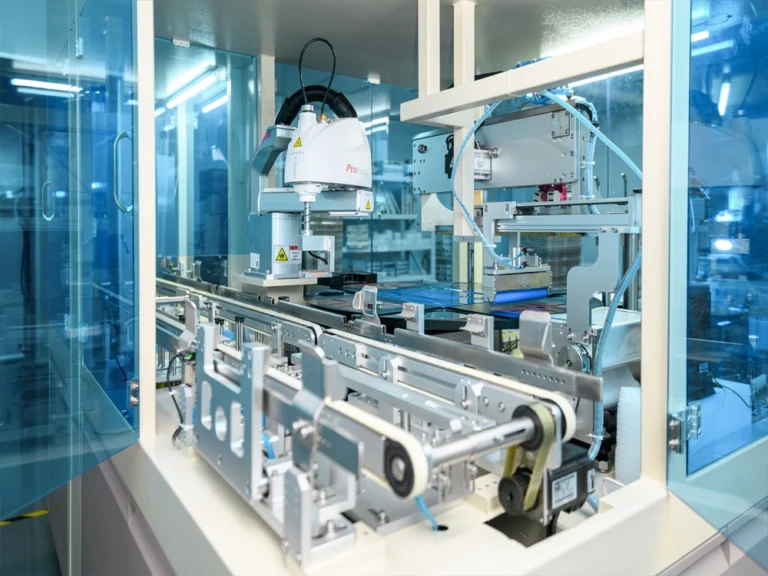
Contamos con 3 fábricas de producción (Dongguan (sede central), Heyuan y Henan) y más de 100 máquinas automatizadas de corte, rectificado CNC y pulido, con una capacidad anual superior a 1,000,000pcs de vidrio de cubierta con los cantos transformados.
| Tipo de equipo | Capacidad | Precisión |
|---|---|---|
| Rectificadoras bilaterales | Transformación simultánea de dos cantos paralelos; admite perfiles planos, a media caña y desbastados | ±0.1mm |
| Perfiladoras CNC | Formas complejas, incluidos círculos, óvalos y contornos irregulares; achaflanado, biselado y gola | ±0.05mm |
| Canteadoras rectilíneas | Transformación a alta velocidad de paneles rectangulares; pulido plano y a media caña | ±0.1mm |
| Biseladoras | Rectificado de biseles de precisión con ángulos controlados (10°–45°); bisel sencillo y doble | ±0.15mm |
Nuestras muelas diamantadas y los parámetros de las máquinas están configurados para desgastar distintos sustratos de vidrio. No todos los vidrios tienen la misma dureza y fragilidad. Puede ser necesario adaptar la sujeción y las velocidades de avance a cada tipo de material para obtener una forma óptima con cantos sin mellas.
Vidrio flotado de uso general para electrodomésticos, luminarias y aplicaciones generales de cubierta.
Alta transmitancia (.gtoreq. 91 %) disponible para aplicaciones de pantallas de alta calidad.
Endurecido químicamente (reforzado), para pantallas táctiles y cubiertas de productos móviles.
Vidrio especialmente reforzado (0.4mm-2mm), una cubierta protectora frágil pero fina para equipos electrónicos y electrodomésticos de alto valor.
Vidrio resistente al calor para equipos de laboratorio e industriales.
El vidrio de cubierta para pantallas táctiles requiere un canto de precisión antes del endurecimiento químico. Los acabados aplicados a una pieza de vidrio de cubierta pueden ser estéticos, pero no solo a simple vista. Influyen directamente en la resistencia mecánica del panel tras el endurecimiento, en la integridad del sellado del conjunto e incluso en la claridad óptica final.
Las distintas aplicaciones del vidrio de cubierta, como los productos electrónicos de consumo, suelen utilizar paneles finos (espesor de ~1-3 mm), rectilíneos (<15″ de diagonal) y de vidrio duro (endurecimiento químico). En el vidrio de cubierta convencional, el endurecimiento químico genera la tensión mecánica de compresión necesaria sobre todas las superficies del panel después del intercambio iónico en un baño químico caliente de sales de nitrato potásico. Las microfisuras o muescas que deja el rectificado abrasivo de los cantos concentran la tensión mecánica en los puntos más débiles del panel durante el endurecimiento y provocan fallos. En la fabricación de vidrio de cubierta, las tolerancias de estos cantos son mucho más estrictas que en las aplicaciones habituales de vidrio arquitectónico y para mobiliario.
En SW Glass, nuestras perfiladoras CNC utilizan una rutina muy específica para rectificar los cantos del vidrio de cubierta. En concreto, reducimos la velocidad de avance (~0,8-1,5 m/min) con respecto a la transformación habitual de paneles de aluminosilicato o Gorilla más pesados y dúctiles. Esto minimiza la generación de microfisuras a lo largo del canto de trabajo. Todos los paneles se someten a una inspección final de calidad y a una verificación en una sala limpia de clase 1000 antes del endurecimiento químico.
El rectificado de cantos es un proceso esencial en todos los sectores que transforman productos de vidrio fabricados. Cada sector tiene requisitos distintos en cuanto al tipo de canto, la tolerancia y el acabado óptico. Estos son los sectores a los que suministramos y su relación con el rectificado de cantos.
Pantallas de electrodomésticos y PLC y paneles de interfaz para máquinas CNC. Vidrio de cubierta de alta calidad endurecido químicamente, con cantos planos o a media caña pulidos y diagonales de 7″-21.5″. La resistencia mecánica y la estabilidad dimensional son esenciales para el funcionamiento durante el uso industrial en entornos de fabricación.
Pantallas médicas y vidrio de cubierta para monitorización de pacientes, diagnóstico y obtención de imágenes. Estos cantos y paneles contarán con certificación de biocompatibilidad médica. Los procesos de grabado antideslumbrante (AG) pueden combinarse con el rectificado de cantos de precisión. Consulte los resultados de biocompatibilidad de SW Glass para productos sanitarios.
Pantallas de salpicadero, vidrio de cubierta para cuadros de instrumentos y paneles de infoentretenimiento. Los cantos deben resistir las vibraciones, los ciclos térmicos (-40C a +85C) y los UV. Por lo general, se utilizan vidrios de aluminosilicato endurecidos químicamente con tolerancias estrictas en los cantos y capas AG/AR/AF aplicadas tras trabajar los cantos.
Pantallas de mando para aviones de combate, pantallas táctiles para controladores portátiles y paneles de aviónica. Se exigen las tolerancias más estrictas conforme a la especificación: tolerancia del canto de 0.05mm, cantos sin mellas y sin defectos y aplicación obligatoria de una capa de ITO en la etapa posterior. Estas aplicaciones emplean sustratos de vidrio especializados transformados bajo rigurosos sistemas de calidad.
Paneles para interruptores de pared, pantallas de cerraduras inteligentes, vidrio de cubierta para termostatos y vidrio para paneles de enchufes. Serigrafía fina sobre vidrio reforzado, con cantos desbastados o pulidos a media caña. Estos productos de gran volumen presentan diversas formas específicas para cada cliente, recortes, fondos texturizados e impresión gráfica multicolor.
Paneles para cafeteras, puertas de hornos, controles de calefactores y pantallas de equipos sanitarios. Templado térmico (para aportar resistencia al calor) o endurecimiento químico, con cantos brillantes o pulidos a media caña. Nuestra colaboración técnica con SEB Group (matriz de Tefal/Supor, incluida en Fortune Global 500) demuestra nuestras capacidades en este segmento.
Lentes para bañadores de pared LED, cubiertas para lámparas de jardín, vidrio para luces de piscina y paneles para luces empotradas. Vidrio extraclaro con bajo contenido en hierro y serigrafía de alta temperatura. El rectificado de cantos crea perfiles estancos contra la entrada de agentes externos: vidrio escalonado redondo con control preciso del diámetro para luminarias selladas.
Pantallas de ATM, paneles para quioscos de autoservicio y vidrio de cubierta para terminales POS. Requieren vidrio con recubrimiento antihuellas (AF) y cantos resistentes pulidos a media caña para soportar la manipulación del público general. Espesor habitual de 2.0mm a 3.0mm, en vidrio sodocálcico o aluminosilicato.
La calidad del canto puede medirse, ensayarse y certificarse conforme a normas internacionales. Cada lote expedido por SW Glass se somete a un estricto protocolo de inspección de calidad. Estas son las normas y los ensayos que determinan la calidad de nuestro rectificado de cantos.
Certificación del sistema de gestión de la calidad que abarca todas las operaciones de transformación del vidrio
Certificación de la UE para vidrio de seguridad templado: número de fragmentos, calidad de los cantos y tensiones mecánicas superficiales
Ensayos de terceros sobre la composición, la resistencia mecánica y la conformidad dimensional del vidrio
Alcance de la homologación de fabricación para electrodomésticos concedida por una empresa de Fortune 500 (grupo Tefal/Supor)
| Elemento de inspección | Método | Criterios de aceptación |
|---|---|---|
| Precisión dimensional | Máquina de medición por coordenadas 2D | Dentro de la tolerancia especificada (de ±0.05mm a ±0.1mm) |
| Detección de mellas en el canto | Inspección visual con una iluminación de 800-lux a una distancia de 30cm | Ninguna mella >0.3mm en la zona A (área de visualización); ninguna mella >0.5mm en la zona B |
| Rugosidad superficial | Rugosímetro (medición de Ra) | Ra ≤0.4μm para cantos pulidos; Ra ≤1.0μm para cantos rectificados |
| Rectitud del canto | Comparador óptico / proyector de perfiles | Desviación ≤0.1mm por cada 100mm |
| Resistencia mecánica (después del templado) | Ensayo de flexión en cuatro puntos / ensayo de caída de bola | Conforme a EN 12150-1 o a la especificación del cliente |
| Verificación del endurecimiento químico | Medidor de tensión mecánica superficial (medición de CS/DOL) | CS >450 MPa, DOL >8μm |
Nuestra metodología de inspección adopta un proceso de varias etapas: control del lote de materia prima entrante, comprobación dimensional posterior al corte, inspección de los cantos tras el rectificado, inspección después del templado y ensayo de tensión mecánica, inspección visual final en sala limpia y envasado al vacío. Cada etapa tiene criterios definidos de aceptación o rechazo y está documentada en nuestro manual de calidad ISO 9001.
El rectificado de cantos de vidrio es solo una etapa de la línea completa de transformación del vidrio de SW Glass. Comprender todo el flujo del proceso es fundamental para valorar nuestra secuencia de rectificado y entender por qué no se puede invertir el orden de los procesos de acabado sin dañar el vidrio.
Las líneas automatizadas de corte marcan y parten las hojas de vidrio a medida
El rectificado con muelas diamantadas conforma el perfil del canto según la especificación
Orificios y recortes de precisión para sensores, botones y conectores
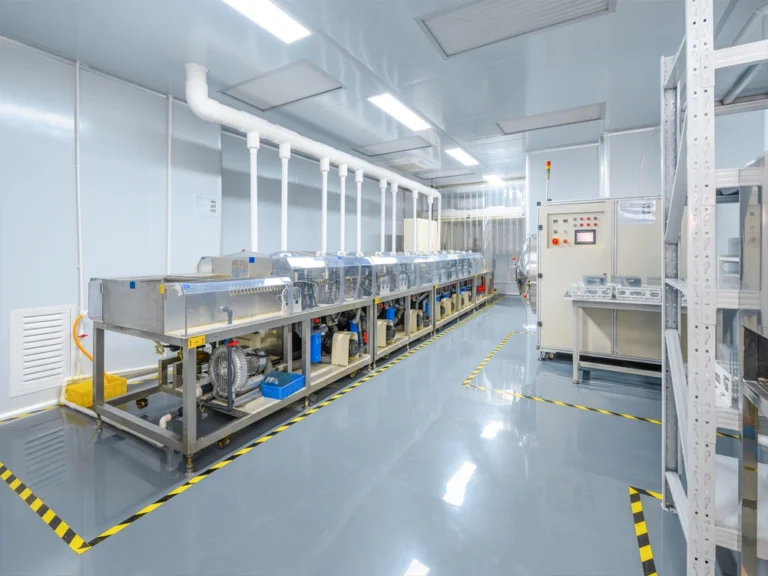
Una línea de limpieza ultrasónica de 10-tank totalmente automática elimina los residuos del rectificado
Templado térmico (≥3mm) o endurecimiento químico (vidrio fino)
Serigrafía de alta temperatura: iconos, bordes y gráficos
Aplicación de capas AG, AR, AF o ITO mediante deposición al vacío o pulverización
Inspección visual en sala limpia, comprobación dimensional y envasado al vacío
El rectificado de cantos se realiza antes del templado o el endurecimiento químico. El vidrio con una subestructura templada no puede volver a cortarse ni rectificarse debido a las tensiones mecánicas internas, ya que el panel se destruiría. Las capas o la serigrafía también se aplican después para evitar daños en la superficie acabada. Es una práctica habitual en el sector, pero la aclaramos porque aproximadamente 1 de cada 5 consultas de clientes pregunta: «¿se puede dejar el vidrio totalmente pulido antes del templado?». No obstante, un consejo útil es planificar siempre primero el acabado del canto y templar después.
Nuestras tres fábricas —la fábrica de Dongguan Tangxia para vidrio táctil TP, la fábrica de control industrial y automoción para vidrio templado, la fábrica de Heyuan para vidrio de cubierta de gran formato y vidrio para electrodomésticos— y la de Henan para vidrio de cubierta de gran volumen de 7~42 pulgadas han implantado internamente todos estos procesos. No se añade ninguna etapa externalizada a nuestro proceso de rectificado de cantos.
El coste del rectificado de cantos de vidrio depende de varios factores cuantificables. Si conoce qué elementos debe controlar (o especificar), podrá establecer el equilibrio deseado entre calidad y economía, y evitar pagar por un acabado de cantos sobredimensionado en piezas para las que bastaría un proceso más sencillo.
| Factor | Repercusión en el coste | Cómo reducir el coste |
|---|---|---|
| Tipo de acabado del canto | Canto desbastado ($) → canto plano pulido ($$) → bisel/pecho de paloma ($$$–$$$$) | Utilice cantos desbastados en superficies ocultas; pula únicamente los cantos expuestos |
| Tolerancia dimensional | ±0,1 mm (estándar) cuesta menos que ±0,05 mm (precisión) | Especifique precisión únicamente donde la requiera el ajuste del montaje |
| Material del vidrio | Gorilla Glass y el aluminosilicato requieren velocidades de avance más lentas → mayor coste por pieza | Adapte el material a los requisitos reales de la aplicación |
| Complejidad de la pieza | Los rectángulos cuestan menos que los círculos, los óvalos o los contornos irregulares | Simplifique los contornos cuando sea posible sin comprometer el diseño |
| Volumen del pedido | Los costes de preparación y programación se amortizan en series más grandes | Agrupe los pedidos; alcance los umbrales de MOQ para obtener mejores precios |
| Espesor del vidrio | El vidrio más grueso (>6 mm) requiere más pasadas de rectificado | Utilice el espesor mínimo que cumpla los requisitos estructurales |
Nuestro equipo suele responder a las solicitudes de presupuesto en un plazo de 24 horas. Cuando nos envíe un plano 2D (archivo DXF o PDF), las dimensiones, la indicación del perfil del canto, el material y una estimación del volumen anual, le facilitaremos un presupuesto lo antes posible. Podemos fabricar muestras o prototipos en 5-7 días laborables para su homologación antes de preparar el utillaje de producción.
Un OEM europeo de productos sanitarios necesitaba paneles de vidrio de cubierta de 170 mm × 82 mm para un monitor de pacientes. Los paneles debían tener un acabado antideslumbrante (AG) en una sola cara para facilitar la visibilidad en entornos clínicos muy iluminados, estar endurecidos químicamente para resistir impactos (CS > 450 Mpa) y disponer de cantos redondos pulidos con precisión y 4 orificios para montar los sensores.
Utilizamos vidrio sodocálcico antideslumbrante de 2,0 mm; una máquina CNC de rectificado de cantos mecanizó el canto redondo y los 4 orificios para sensores con tolerancias de ±0,05 mm en una sola pasada y, después, las piezas se sometieron a endurecimiento químico, grabado AG e inspección en sala limpia.
Un OEM europeo de maquinaria de construcción necesitaba paneles endurecidos para pantallas de 240 mm × 206 mm destinados a las cabinas de operadores de Crane. Debían soportar vibraciones constantes, cambios extremos de temperatura e impactos ocasionales de objetos proyectados. Cualquier desconchado del canto se convertiría en un punto de inicio de grietas bajo condiciones de carga repetida.
Utilizamos vidrio sodocálcico de 2,0 mm y, a continuación, rectificamos los cantos con una máquina CNC conforme a las especificaciones BS EN 12475-2; después, aplicamos endurecimiento químico hasta alcanzar CS > 450 Mpa con DOL > 8 μm. Serigrafiamos el panel con gráficos en negro y blanco para la interfaz de control. Se detectaron 0 desconchados en el 100 % de las unidades inspeccionadas en el momento de la entrega.
Un OEM europeo de equipos de navegación marítima buscaba un vidrio de cubierta de 162 mm × 130 mm para instalarlo en sistemas GPS de embarcaciones. El entorno de funcionamiento expone el vidrio a niebla salina, rayos UV y humedad elevada. El vidrio debía tener un acabado antideslumbrante (AG) en una sola cara para facilitar la visualización en condiciones soleadas, además de gráficos impresos en varios colores (negro, blanco, rojo y verde) para los controles en pantalla.
Seleccionamos vidrio sodocálcico de 2,0 mm con cantos redondos pulidos y acabado antideslumbrante (AG) en una sola cara (brillo 50±10, neblina 11, Ra 0.15), seguido de endurecimiento químico. La muestra AG y las superficies con los cantos mecanizados se ensayaron para verificar que cumplían los requisitos del ensayo de niebla salina, mientras que la serigrafía de cuatro colores se realizó con tinta resistente a altas temperaturas para evitar la decoloración durante la exposición extrema a los rayos UV.

Para facilitar la planificación de su proyecto y sus procesos de ingeniería, ofrecemos herramientas propias en línea. Utilice estos recursos interactivos para especificar el acabado de cantos óptimo para su aplicación y calcular tolerancias dimensionales precisas.
Evalúe y seleccione el perfil de canto óptimo (desbastado, plano, redondo o biselado) en función de su aplicación concreta, sus requisitos estéticos y sus limitaciones presupuestarias.
Calcule al instante las tolerancias dimensionales y los parámetros de precisión de sus proyectos de rectificado de cantos de vidrio según las normas del sector y el espesor del panel.
Envíenos su plano/especificación. Nuestro equipo profesional de ingeniería determinará el precio del acabado de cantos óptimo, elaborará un presupuesto detallado y entregará muestras de prototipos en un plazo de 5-7 días laborables.
Solicite ahora su presupuesto gratuitoLos acabados habituales de cantos de vidrio incluyen: a) canto desbastado, un canto de seguridad básico con aristas vivas; b) canto plano pulido, un canto plano y brillante de 90 grados con aristas vivas; c) canto redondo pulido, un perfil redondeado de 10-90 grados; d) canto biselado, un corte inclinado con un ángulo de 10-45 grados; e) canto con doble bisel, un pequeño perfil inclinado tanto en la parte superior como en la inferior; f) canto en pecho de paloma, un perfil en forma de S con detalles ornamentales; g) canto a inglete, de 45 grados para uniones en esquina; h) canto con aristas abatidas, ligeramente lijado para obtener cantos de seguridad básicos. La elección del acabado depende de si el canto del vidrio estará expuesto u oculto, del lugar donde se utilizará el vidrio y de si su aspecto debe resultar estéticamente atractivo.
No. El vidrio que se ha calentado, llevado a su capacidad máxima de resistencia mecánica o templado no puede cortarse, rectificarse ni taladrarse sin que se haga añicos, porque se alterarían la tensión mecánica interna y la distribución de la resistencia. El proceso debe completarse antes del templado o del templado químico, por lo que debe planificarse en consecuencia y abastecerse de un único tipo de vidrio para maximizar la eficiencia del proceso.
Estas son dos pautas rápidas: si el canto va a quedar oculto, por ejemplo dentro de un marco, resultan adecuados los económicos cantos desbastados; los cantos que vayan a quedar expuestos (en fachadas de edificios sin marco, cubiertas de aparatos o pantallas industriales) deben ser planos pulidos o redondos pulidos. Si se necesitan acabados estéticos, como en superficies inteligentes o pantallas visuales, se valorarán los cantos biselados o en pecho de paloma. Si se trata de un vidrio de cubierta endurecido, resultan esenciales unos cantos redondos pulidos y unas tolerancias dimensionales que reduzcan al mínimo los daños en el canto, ya que minimizan los concentradores de tensión mecánica en piezas de alta resistencia.
A menudo se citan normas de control como ISO 9001:2015 y normas específicas del sector como EN 12150-1 para vidrio de seguridad templado al fuego (que incluyen los requisitos de calidad de los cantos). Las especificaciones indirectas, como las normas de automoción IATF 16949, especifican la calidad, incluido el acabado de los cantos. En nuestro centro se miden la tolerancia dimensional de la planitud, la ausencia de arañazos o desconchados en los cantos, los valores de rugosidad Ra y la rectitud de los cantos. Nuestras certificaciones incluyen ISO 9001 y EN 12150.
El coste depende de los tipos de canto, del espesor o material del vidrio, de la tolerancia dimensional del corte o la forma, de la complejidad de la pieza (forma y cantos redondos o cuadrados) y del volumen de producción. Las series OEM de mayor volumen reducen considerablemente el coste por unidad a medida que aumenta el número de piezas. Para obtener un presupuesto específico para su proyecto, envíenos los planos y las estimaciones de volumen. Solemos responder en un plazo de 24 horas.
Transformamos vidrio sodocálcico, vidrio extraclaro con bajo contenido en hierro, vidrio de aluminosilicato, Corning Gorilla y vidrio de borosilicato. Los distintos tipos de vidrio presentan diferentes durezas, fragilidades, coeficientes de dilatación térmica y tensiones mecánicas internas. Para transformarlos correctamente, controlamos los parámetros de la máquina —velocidad de la muela, velocidad de avance, caudal de refrigerante y granulometría adecuada del diamante— y utilizamos las combinaciones de grano correctas según el material. El intervalo habitual de espesores es de 0,4-19 mm.