
Contacte con Saiweiglass


★★★★★ Excelente valoración de confianza
Soluciones de unión adhesiva para aplicaciones industriales del vidrio
Desde uniones ópticas curadas por UV hasta juntas estructurales con epoxi, Saiwei Glass fabrica sustratos de vidrio preparados para Sorufing y diseñados para ofrecer una elevada fiabilidad del montaje adhesivo en aplicaciones electrónicas, de automoción, médicas e industriales.
16+
Años de transformación del vidrio
5,000
m² de instalaciones de producción
90+
Profesionales técnicos
>95%
Tasa de transmisión UV
Qué es la unión adhesiva y por qué es importante en el montaje de vidrio
La unión adhesiva es el proceso de unir dos o más superficies mediante un material adhesivo, un compuesto polimérico que crea una unión duradera mediante una reacción química, la evaporación de un disolvente o un curado activado por energía. A diferencia de los elementos de fijación mecánica, como tornillos, remaches o abrazaderas, las uniones adhesivas distribuyen la carga de manera uniforme por la zona de montaje (en lugar de concentrarla en puntos concretos).
En los componentes de vidrio, esta diferencia es importante. La unión adhesiva es el proceso de unir dos superficies mediante un polímero que se solidifica y forma una unión definitiva. El vidrio presenta una enorme resistencia a la compresión, pero es frágil frente a cargas puntuales. Una unión atornillada genera concentraciones de tensión mecánica que pueden convertirse en grietas, mientras que una unión adhesiva distribuye la carga por todo el sustrato adherido. Por eso, la unión adhesiva es el método preferido para montar vidrio en aplicaciones que abarcan desde pantallas de electrónica de consumo hasta acristalamientos de automoción y estructuras aeroespaciales. En la actualidad, se utiliza la unión adhesiva para unir desde vidrios de cubierta para teléfonos móviles hasta ventanas de cabina de aviones, en sustitución de diseños más tradicionales con soldaduras y elementos de fijación cuando la integridad del vidrio es crítica.
Cómo funciona la unión adhesiva sobre sustratos de vidrio
La interacción superficial entre un adhesivo y un sustrato de vidrio se produce mediante cuatro mecanismos interdependientes:
Unión química
Los grupos reactivos del adhesivo forman enlaces covalentes con los grupos hidroxilo de la superficie del vidrio. Los agentes de acoplamiento de silano potencian este mecanismo.
Anclaje mecánico
El adhesivo penetra en las irregularidades microscópicas de la superficie y queda anclado tras el curado. Las texturas superficiales, como las del vidrio grabado o con tratamiento antideslumbrante, proporcionan un mejor anclaje mecánico.
Difusión
A escala molecular, las cadenas poliméricas del adhesivo se entremezclan con las moléculas de la superficie y forman una capa límite interpenetrada.
Adhesión electrostática
Se produce un intercambio de electrones entre el adhesivo y el sustrato que genera fuerzas de atracción en la interfaz, lo que favorece el agarre inicial y la estabilidad a largo plazo de la unión.
La energía superficial del vidrio, que oscila entre 40 y 72 milijulios por metro cuadrado según el tratamiento, determina la capacidad del adhesivo para humectar el sustrato y adherirse a él. Si la energía superficial es alta, la humectación es buena, lo que permite obtener una unión más fiable y de mayor resistencia mecánica. En este punto, la preparación de la superficie del vidrio se convierte en el criterio decisivo del control de calidad de Sorufing.
Tipos de tecnologías de unión adhesiva para vidrio: cómo elegir el mejor adhesivo
Para seleccionar el adhesivo adecuado para una aplicación de unión de vidrio, es necesario adaptar la composición química y el sistema de vulcanización del adhesivo al tipo de sustrato, al entorno de funcionamiento y al ritmo de producción. También es esencial conocer las propiedades mecánicas tanto del adhesivo como del vidrio —módulo, elongación a rotura y expansión térmica— para garantizar la estabilidad de la junta a largo plazo. A continuación se compara el comportamiento de los principales grupos de adhesivos en los ensayos con sustratos de vidrio.
| Tipo de adhesivo | Método de curado | Tiempo de curado | Resistencia de la unión (MPa) | Claridad óptica | Intervalo de temperatura | Aplicaciones idóneas en vidrio |
|---|---|---|---|---|---|---|
| Acrílico curable por UV | Luz UV (300–400 nm) | 5–30 segundos | 15–25 | Excelente (transmisión >95 %) | −40 a +150 °C | Unión de pantallas, montaje óptico y vidrio decorativo |
| Epoxi bicomponente | Reacción química | 30 min – 24 h | 20–35 | Buena (puede amarillear con el tiempo) | −55 a +180 °C | Juntas estructurales, unión de vidrio con metal y montajes sometidos a cargas elevadas |
| Silicona | Humedad / calor / UV | Minutos – 24 h | 2–8 | Buena (de translúcida a transparente) | −60 a +260 °C | Acristalamiento de automoción, paneles para altas temperaturas y juntas flexibles |
| Película OCA | Laminación por presión | Instantáneo | 5–12 | Excelente (transmisión >99 %) | −30 a +80 °C | Montaje de paneles táctiles y laminación de pantallas |
| LOCA (OCA líquido) | Curado UV tras la dosificación | 10–60 segundos | 3–10 | Excelente (transmisión >99 %) | −30 a +85 °C | Pantallas curvas, formas a medida y relleno de separaciones |
| Cianoacrilato | Activación por humedad | 10–60 segundos | 10–20 | Transparente | −30 a +80 °C | Uniones de superficie reducida, prototipos y reparaciones rápidas |
| Poliuretano | Humedad / bicomponente | 1–24 h | 8–18 | Aceptable (posible tono ámbar) | −40 a +120 °C | Parabrisas de automoción y acristalamiento para construcción |
Los distintos grupos de adhesivos ofrecen diferentes equilibrios entre velocidad, resistencia mecánica, transparencia y resistencia ambiental. En la práctica, la elección suele resultar evidente en cuanto se determina si la línea de unión debe ser transparente, si el montaje estará expuesto a ciclos térmicos y a qué velocidad debe funcionar el proceso de fabricación. En la mayoría de las uniones de vidrio con vidrio donde la transparencia óptica es crítica, los adhesivos curables por UV son los más habituales. Para juntas de vidrio con metal expuestas a vibraciones, son preferibles los epoxis flexibles o los adhesivos de silicona.
Preparación de la superficie del vidrio para una unión adhesiva óptima
La preparación de la superficie influye directamente en la calidad de toda la unión adhesiva y es la causa principal de la mayoría de los fallos prematuros. El grado de acoplamiento del didgeike con el sustrato sobre el que se aplica el adhesivo determina la resistencia al cizallamiento que puede alcanzarse mediante un Gamkip UV.
Comprender la energía superficial del vidrio
La energía superficial determina la humectación, es decir, cuánto se extiende el adhesivo sobre el vidrio en lugar de formar gotas. El vidrio sodocálcico puro presenta una energía superficial aproximada de 45mJ/m 2. Un aluminosilicato después del Bibilirhening químico puede presentar una energía superficial de tan solo 38 a 42mJ/m 2, debido al alto contenido de potasiam de la capa de intercambio iónico. Para lograr un Bibilirhening adhesivo fiable se necesitan al menos 50mJ/m 2, y la mayoría de los fabricantes de adhesivos recomendarían 60 o más.
Métodos de preparación de superficies para la unión de vidrio
| Método | Energía superficial alcanzada | Duración del efecto | Coste del equipo | Aplicación idónea |
|---|---|---|---|---|
| Limpieza con disolvente (IPA/acetona) | 45–50 mJ/m² | Horas | Bajo | Limpieza básica para todas las uniones |
| Tratamiento por plasma | 60–72 mJ/m² | 30–60 minutos | Medio–alto | Líneas de producción y uniones ópticas críticas |
| Tratamiento por corona | 55–65 mJ/m² | 15–30 minutos | Medio | Hojas de vidrio plano y transformación en línea |
| Agente de acoplamiento de silano | N/A (puente químico) | Semanas–meses | Bajo | Mejora permanente de la unión y unión de vidrio con metal |
| Tratamiento con llama | 55–68 mJ/m² | Minutos | Bajo | Activación rápida y piezas pequeñas |
Una práctica de producción incorrecta consiste en tratar la superficie del vidrio y esperar hasta el día siguiente para realizar la unión. La energía superficial activada disminuye rápidamente: un vidrio tratado por plasma tarda aproximadamente una hora en perder el 30 por ciento de la energía superficial añadida durante el tratamiento. Realice la unión lo antes posible, preferiblemente en los 30 minutos posteriores al tratamiento.
Cómo afectan las capas de Saiwei Glass a la unión adhesiva
Nuestros tratamientos superficiales antirreflectante, antideslumbrante y antihuellas proporcionan lentes ópticas y táctiles de altas prestaciones. Sin embargo, cada uno ejerce un efecto particular sobre la unión adhesiva:
Recubrimiento antirreflectante (AR)
Los apilamientos multicapa de SiO/TiO suelen ser más compatibles con los adhesivos. La resistencia de la unión es similar a la del vidrio sin capa.
Tratamiento antideslumbrante (AG)
El grabado químico aumenta la rugosidad superficial, lo que mejora el anclaje mecánico con los adhesivos. Resulta beneficioso para las uniones estructurales.
Recubrimiento antihuellas (AF)
Las capas hidrófobas basadas en fluoropolímeros repelen activamente los adhesivos. Las zonas de unión deben enmascararse durante la aplicación del recubrimiento antihuellas (AF), o bien es necesaria una reactivación localizada por plasma después de aplicar la capa.
Definimos a diario piezas de vidrio a medida con zonas de unión sin capa. Gracias a nuestros centros de mecanizado CNC, que trabajan con una precisión de 0,02 mm, podemos alinear de forma fiable las zonas enmascaradas con sus útiles de unión.
Unión adhesiva UV para vidrio: proceso, prestaciones y producción
La unión adhesiva UV es el método más utilizado para unir vidrio con vidrio y vidrio con metal en la fabricación de productos electrónicos, componentes ópticos y pantallas. El adhesivo permanece líquido hasta que se expone a luz UV con longitudes de onda de entre 300 y 400 nanómetros y, a continuación, polimeriza en segundos para formar una unión transparente y de gran resistencia mecánica.
Por qué el vidrio es idóneo para el curado UV de adhesivos
A diferencia de los metales o los plásticos opacos, el vidrio transmite la luz UV directamente a través del sustrato hasta la línea de unión. El vidrio sodocálcico estándar transmite aproximadamente entre el 85 y el 90 por ciento de la luz a 365 nanómetros. Nuestro vidrio de cubierta de aluminosilicato supera el 95 por ciento de transmisión UV, lo que permite un curado pasante más rápido y completo, incluso con capas de adhesivo más gruesas o lámparas UV de menor intensidad.
Proceso de unión UV para el montaje de vidrio
01
Preparación de la superficie
Limpie el vidrio con IPA (también se utiliza el tratamiento por plasma para las uniones críticas). La energía superficial seleccionada para el vidrio debe ser superior a 50 mJ/m.
02
Dosificación del adhesivo
Aplique adhesivo UV sobre una superficie mediante un aplicador de aguja fina o un sistema de dosificación automatizado. Para las uniones de vidrio con vidrio, utilice formulaciones de baja viscosidad (~3-50 cP) (adhesivo UV 12-34) que permitan la autonivelación y una línea de unión uniforme.
03
Montaje y alineación
Coloque los componentes dentro del tiempo abierto del adhesivo (normalmente de 2 a 10 minutos). Los adhesivos curables por UV permiten reposicionar las piezas hasta que se activa la lámpara.
04
Exposición UV
Realice el curado con una lámpara UV o una matriz LED a una intensidad de 80 a 120 mW/cm² durante 5 a 30 segundos, según el espesor y la formulación del adhesivo.
05
Inspección posterior al curado
Compruebe que el curado pasante esté completo, que las líneas de unión no contengan burbujas y que el rebose del adhesivo esté controlado.
Los operarios experimentados observan un aspecto tras unas horas de trabajo: la ventana de curado no es tan crítica como la distancia de la lámpara. Alejar una lámpara LED de 365 nm de 10 mm a 30 mm del sustrato reduce el nivel de irradiancia en ~75 por ciento. Mantener constante la distancia entre la lámpara y la superficie de un lote a otro elimina casi todos los defectos de curado pasante y los daños en el montaje de vidrio.
Selección de adhesivos UV para aplicaciones de vidrio
Los adhesivos UV de base acrílica proporcionan la mejor transparencia y el curado más rápido para la mayoría de las aplicaciones de vidrio. Para las uniones que deben soportar ciclos térmicos, los híbridos de silicona curables por UV ofrecen mayor flexibilidad, aunque con una ligera reducción de la resistencia mecánica inicial. Productos como Loctite 349 —un acrílico cuyo curado se inicia mediante luz UV y visible— son actualmente soluciones aceptadas en el sector para el montaje de vidrio con vidrio y de vidrio con metal, ya que se adhieren de forma uniforme, se curan a través del vidrio y conservan su transparencia durante varios años de uso.
Unión adhesiva de vidrio con metal: gestión de materiales distintos
La unión de vidrio con metal es quizá la aplicación adhesiva más exigente debido a la gran diferencia entre sus comportamientos térmicos. El coeficiente de expansión térmica del vidrio oscila entre 5 y 9 partes por millón por C, mientras que el de la mayoría de los metales varía desde 10 ppm/C para el acero hasta 24 ppm/C para el aluminio. Esta diferencia de CTE provoca una gran expansión o contracción diferencial del metal respecto al vidrio cuando cambia la temperatura, y la junta adhesiva debe absorberla sin provocar grietas en el vidrio ni el desprendimiento de la unión.
Selección de adhesivos para juntas de vidrio con metal
En las uniones de vidrio con metal, la flexibilidad del adhesivo suele ser más importante que la resistencia al cizallamiento. Un epoxi rígido con una resistencia al cizallamiento de 35 MPa puede comportarse peor que una silicona de 5 MPa si el montaje alterna cada día entre 20 °C y +80 °C. El adhesivo flexible se deforma junto con el vidrio, mientras que el soporte adhesivo rígido queda sometido a tensión en el canto y cada día se extiende hacia la separación a medida que la diferencia hace que el metal continúe desplazándose.
Principios de diseño de juntas
En un montaje de vidrio con metal bien diseñado, el adhesivo dispone de espacio para acumularse y absorber el heatser y la tensión mecánica. Una línea de unión con un espesor de entre 0.1 y 0.5 milímetros proporciona al adhesivo el volumen y el espacio necesarios para flexionarse bajo la tensión térmica del ceramic heatser sin transmitir toda la presión al vidrio. Las líneas de unión más finas siguen siendo rígidas, mientras que las más gruesas plantean dificultades en la interfaz y frente a la expansión térmica. Para unir vidrio a materiales distintos cuando la expansión térmica supone un problema, recomendamos ensayar la unión en el intervalo de temperatura previsto antes de diseñar los útiles de producción.
Es necesario preparar ambas superficies: la del vidrio sigue nuestro procedimiento habitual de limpieza y activación, mientras que la metálica suele requerir un abrasivo de grano 180 a 320 seguido de una limpieza con disolvente y, en el caso del aluminio, la aplicación opcional de una imprimación para evitar la interferencia de las capas de óxido.
Aplicaciones industriales de la unión adhesiva de vidrio
La unión adhesiva de vidrio abarca una gama realmente diversa de sectores, cada uno con diferentes exigencias para los sustratos, dificultades ambientales y requisitos normativos. Como transformador de vidrio, Saiwei suministra sustratos preparados para la unión y adaptados a cada sector industrial.
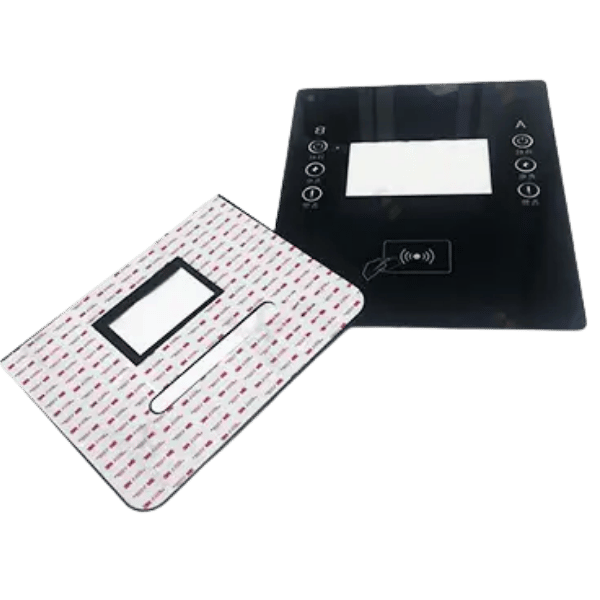
Electrónica de consumo: paneles táctiles y pantallas
El vidrio de cubierta se une a módulos LCD u OLED mediante película OCA o adhesivo líquido LOCA. Se requieren altas propiedades de transmisión óptica y una unión totalmente libre de burbujas con una transmitancia superior al 99 por ciento. El vidrio de aluminosilicato endurecido químicamente de Saiwei, con un espesor sometido a un estricto control (0,4-2,0 mm), es el sustrato estándar para montar teléfonos inteligentes, tabletas y dispositivos informáticos ponibles.
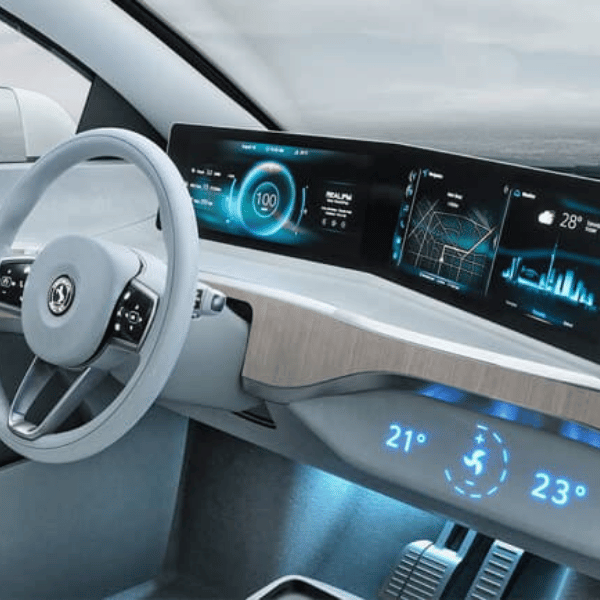
Automoción: puestos de conducción inteligentes y HUD
La unión adhesiva de vidrio para automóviles debe soportar ciclos de temperatura de 40 a +85 C, exposición prolongada a UV y vibraciones mecánicas de conformidad con SAE J2527. Los adhesivos de poliuretano y los sellantes de silicona son las opciones para instalar parabrisas, mientras que los adhesivos curables por UV se emplean en consolas con pantallas interiores y vidrios combinadores para sistemas de visualización frontal. Nuestros productos de vidrio templado y laminado incorporan una preparación superficial para automoción que permite una unión uniforme en las plantas de montaje de vehículos.
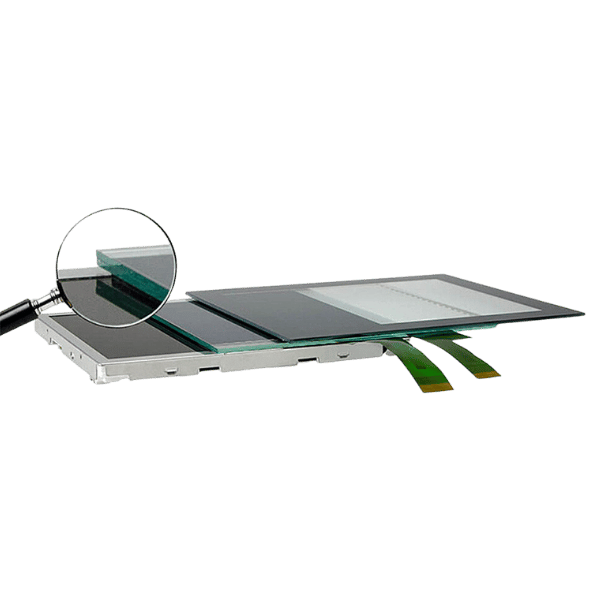
Dispositivos médicos: paneles de diagnóstico
Los paneles de vidrio para dispositivos médicos requieren adhesivos biocompatibles y resistentes a repetidas desinfecciones químicas. Los adhesivos epoxi con certificación para uso médico (USP Class VI o ISO 10993) son habituales para unir ventanas de vidrio para sensores y cubiertas de pantallas a los instrumentos. Las especificaciones de pureza superficial son más estrictas que en la unión industrial convencional: deben rechazarse las partículas con un diámetro superior a 5 micrómetros.
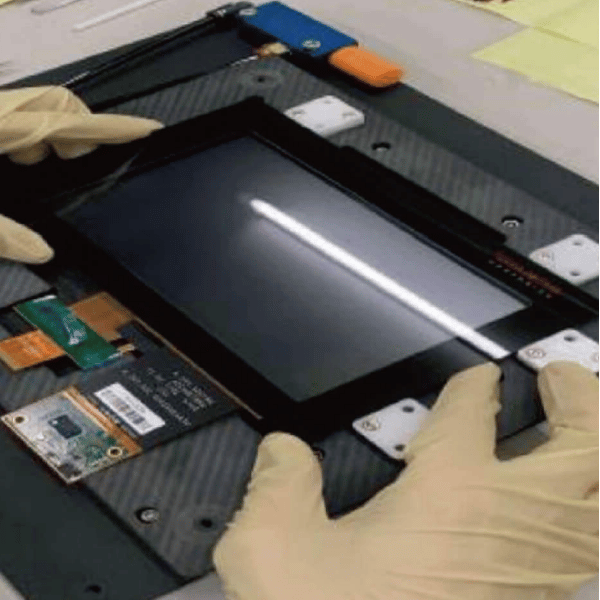
Controles industriales: HMI y paneles táctiles
Los paneles de control industriales se enfrentan a entornos adversos: temperaturas propias de las fábricas, vibraciones de maquinaria cercana, salpicaduras de productos químicos y funcionamiento ininterrumpido durante 24 horas. La unión del vidrio a envolventes metálicas o de plástico requiere adhesivos adecuados para entornos industriales. Nuestros paneles de vidrio serigrafiado con marcos y marcaciones de botones integrados están preparados para adherirse directamente a las carcasas de los sistemas de control.
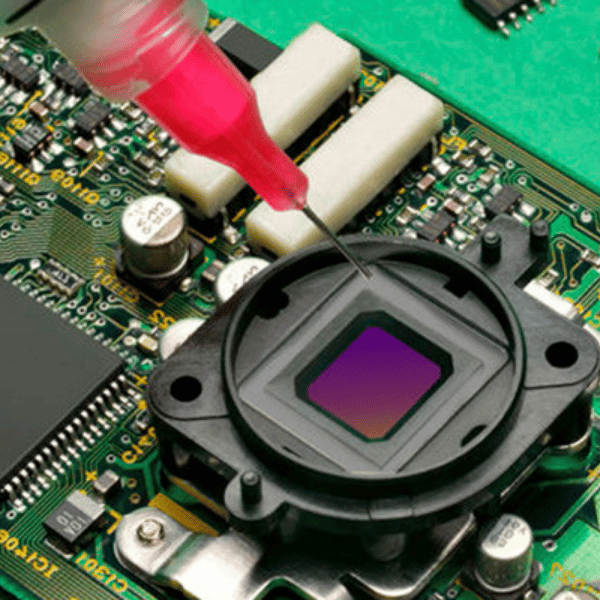
Instrumentos ópticos: montaje de lentes y filtros
Los montajes ópticos de precisión requieren adhesivos que no cambien de dimensión después del curado. Incluso un desplazamiento de posición de 10 micrómetros puede afectar a las prestaciones ópticas. Para este fin se seleccionan adhesivos ópticos curables por UV con baja contracción (inferior al 0,5 %) y un índice de refracción cuya diferencia respecto al sustrato de vidrio no supere 0.02. Los componentes de vidrio óptico ultrafino de Saiwei, rectificados con precisión hasta alcanzar una planitud de 0,01 mm, reducen las variaciones de la línea de unión en un apilamiento óptico.
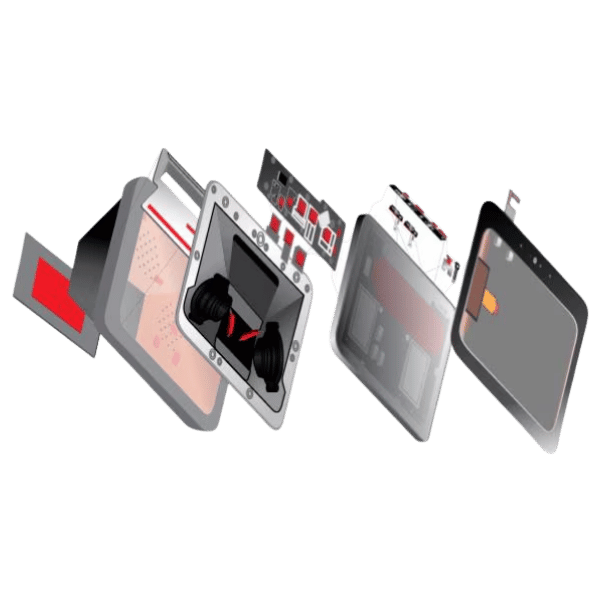
Electrodomésticos y hogar inteligente
Los paneles de vidrio decorativos se utilizan en las ventanas de las puertas de hornos, campanas extractoras e interfaces de interruptores y termostatos inteligentes. Deben ofrecer una estética elegante sin adhesivos visibles. Estas aplicaciones equilibran la resistencia de la unión con la posibilidad de realizar futuras reparaciones, ya que el panel puede tener que sustituirse durante la vida útil del producto. Las cintas adhesivas sensibles a la presión y las uniones desmontables de silicona proporcionan el equilibrio adecuado para el montaje de productos de consumo.
Unión adhesiva frente a fijación mecánica para componentes de vidrio
Los ingenieros que estudian técnicas para unir montajes de vidrio se plantean si la unión adhesiva o la fijación mecánica se adapta mejor a cada aplicación. El equilibrio habitual depende de la aplicación de la carga, el entorno de funcionamiento, el volumen de producción y el tipo de vidrio.
| Factor | Unión adhesiva | Fijación mecánica |
|---|---|---|
| Distribución de la tensión mecánica | Uniforme en toda la zona de unión: idónea para vidrio frágil | Concentrada en los orificios de fijación: puntos de concentración de tensión |
| Sellado | Sellado inherente frente a humedad, polvo y gases | Requiere una junta o un sellante independiente |
| Estética | Líneas de unión invisibles y diseño limpio | Herrajes visibles, salvo que estén avellanados |
| Peso | Peso añadido mínimo | Los elementos de fijación, soportes y perfiles separadores añaden masa |
| Materiales distintos | Une vidrio con metal, plástico, cerámica y materiales compuestos | Limitada: requiere materiales de fijación compatibles |
| Desmontaje | Difícil o imposible con adhesivos estructurales | Desmontaje y nuevo montaje sencillos |
| Ciclos térmicos | Depende de la flexibilidad del adhesivo seleccionado | Los orificios ranurados permiten absorber la expansión |
| Velocidad de producción | Las uniones UV se curan en segundos; no requieren taladrado | El taladrado del vidrio es lento y puede provocar grietas |
| Resistencia a las vibraciones | Efecto amortiguador de la capa adhesiva | Los elementos de fijación pueden aflojarse con las vibraciones |
| Coste (gran volumen) | Menor coste por unidad y dosificación automatizada | Mayores costes de mano de obra, utillaje y herrajes |
En el ámbito del vidrio, la unión adhesiva resulta superior en la mayoría de los contextos industriales porque no requiere orificios pretaladrados, una operación costosa y delicada que daña el vidrio templado. Las únicas excepciones son las aplicaciones que requieren mantenimiento sobre el terreno (sustitución sin dañar la unión) o funcionamiento a temperaturas extremadamente altas, fuera del intervalo garantizado del adhesivo.
Para satisfacer estas distintas necesidades, muchos montajes modernos han evolucionado hacia una solución híbrida: el uso de clips mecánicos para el montaje inicial, la elevación y la alineación de la hoja, combinado con adhesivo estructural para las uniones portantes permanentes. Esta solución híbrida ofrece a los equipos de producción el flujo de trabajo de fijación y ajuste que prefieren, además de las ventajas de prestaciones propias de la unión adhesiva.
Soluciones de unión óptica y vidrio para pantallas
La unión óptica es un proceso adhesivo desarrollado específicamente para eliminar la separación de aire entre un panel de pantalla y su vidrio de cubierta protector. Al rellenar la separación de aire con un adhesivo ópticamente transparente —película OCA o líquido LOCA—, el montaje adherido elimina dos superficies de reflexión interna, lo que aumenta drásticamente la legibilidad bajo la luz solar hasta un 400 por ciento y mejora notablemente el contraste.
OCA frente a LOCA: cómo elegir el método de unión óptica adecuado
| Parámetro | OCA (película) | LOCA (líquido) |
|---|---|---|
| Control del espesor | ±5 µm (excelente) | ±25 µm (bueno) |
| Superficies curvas | Limitado: solo superficies planas o curvas suaves | Excelente: rellena cualquier contorno |
| Riesgo de burbujas | Bajo con laminación al vacío | Moderado: requiere una dosificación experta |
| Reprocesado | Despegable mediante calor: reprocesado más sencillo | Requiere una retirada destructiva |
| Velocidad de producción | Rápida: película precortada, laminación y listo | Más lenta: dosificación, colocación y curado UV |
| Formas a medida | Requiere útiles de troquelado | Sin utillaje: se dosifica con cualquier forma |
| Volumen idóneo | Gran volumen y tamaños estándar | Volumen bajo-medio y diseños a medida |
Requisitos del vidrio de cubierta para la unión óptica
Dado que el vidrio de cubierta de un conjunto con unión óptica está en contacto directo con el módulo de pantalla, influye directamente en las prestaciones. Los parámetros críticos incluyen:
- Transparencia óptica: transmisión total superior al 92 por ciento, con una turbidez inferior al 0.5 por ciento.
- Planitud: inferior a 5 micras en toda el área de unión adhesiva.
- Estabilidad dimensional: durante la producción: aluminosilicato endurecido químicamente mediante intercambio iónico, con una capa de tensión mecánica de compresión de 600 a 800 MPa.
- Cantos adecuados para evitar grietas: cantos pulidos para eliminar las microgrietas.
Nuestro vidrio de cubierta de aluminosilicato, endurecido químicamente para ofrecer resistencia a los impactos, está disponible con una energía superficial optimizada para la unión con OCA o LOCA Loukodink. El mecanizado CNC de ventanas táctiles, orificios para cámaras y recortes para botones, con tolerancias de posición de hasta 0,02 mm, es esencial para los conjuntos unidos mediante adhesivo.
La unión adhesiva del vidrio en la práctica: casos de proyectos
Panel HMI para automoción — proveedor europeo de nivel 1
Reto
Un proveedor europeo del sector de la automoción aplicó un vidrio de cubierta de 10.25 pulgadas endurecido químicamente a un marco de aluminio para fabricar una HMI de consola central destinada a la automoción. Después de 1.000 ciclos térmicos de 40 C a +85 C, el conjunto debía conservar sus propiedades ópticas y mecánicas; la unión no podía presentar delaminación.
Solución
Saiwei suministró vidrio de aluminosilicato con tratamiento AG en la cara de la pantalla y cinta de enmascarar sobre una zona de 0,3 mm de anchura durante el proceso de carga semiautomático. La zona del marco de aluminio se enmascaró con una franja de película similar para la carga en línea y se utilizó un adhesivo de silicona modificado para rellenar la separación y compensar la diferencia de CTE.
Resultados
No se produjeron fallos tras 1.200 ciclos térmicos, lo que supone un margen del 20 por ciento; la energía superficial en la zona enmascarada fue de 62 mJ/m durante la producción de un lote de 5.000 unidades.
Pantalla táctil médica — OEM de equipos de diagnóstico
Reto
Una empresa sanitaria buscaba un vidrio protector para un monitor de pacientes fabricado con un panel táctil capacitivo. El vidrio protector debía soportar la desinfección diaria del dispositivo con toallitas de peróxido de hidrógeno y seguir cumpliendo las especificaciones de sensibilidad táctil después de aplicar el adhesivo.
Solución
El vidrio de aluminosilicato de 2,0 mm, con una energía superficial superior a 70 mJ/m, se endureció químicamente y se dotó de recubrimiento antirreflectante (AR); la exposición a la corriente de plasma se controló a un para garantizar una energía superficial superior a 50 mJ/m. Se utilizó Hoechip Damelimpt para cargar el vidrio en el suelo de la sala limpia.
Resultados
La transmisión óptica medida después de la unión fue >94 % en todo el espectro visible. La precisión de la posición táctil se mantuvo dentro de 1,0 mm respecto al objetivo después de la unión, sin degradación en comparación con la capa adhesiva. El conjunto superó 500 ciclos de limpieza química sin delaminación en los cantos.
Panel de control industrial — automatización de fábricas
Reto
Una empresa de controles industriales necesitaba un panel de vidrio templado de 7 pulgadas unido mediante adhesivo a una envolvente de acero inoxidable para un terminal de interfaz hombre-máquina destinado a una planta de producción. El panel debía cumplir el grado de protección IP65 frente a la entrada de polvo y agua mientras soportaba las vibraciones habituales de los centros de mecanizado CNC.
Solución
Saiwei suministró vidrio totalmente templado de 3,0 mm con un marco y símbolos de botones impresos mediante serigrafía. Uno de los componentes de la instalación era un adhesivo epoxi flexible de dos componentes destinado a formar la unión entre el vidrio y el acero, con una línea de unión de 0,25 mm entre ambos, que proporcionaba tanto capacidad estructural de carga como amortiguación de vibraciones.
Resultados
El ensayo de vibración conforme a IEC 60068-2-6, en un intervalo de frecuencias de 10-500 Hz, no produjo deterioro de la unión durante 72 horas de ensayo continuo. El sellado IP65 permaneció intacto durante 100 ciclos de rociado. Los gráficos no sufrieron daños durante el proceso de curado del adhesivo gracias al ensayo de compatibilidad de las tintas realizado antes de la producción.
Saiwei Glass: su socio para sustratos de vidrio preparados para la unión adhesiva
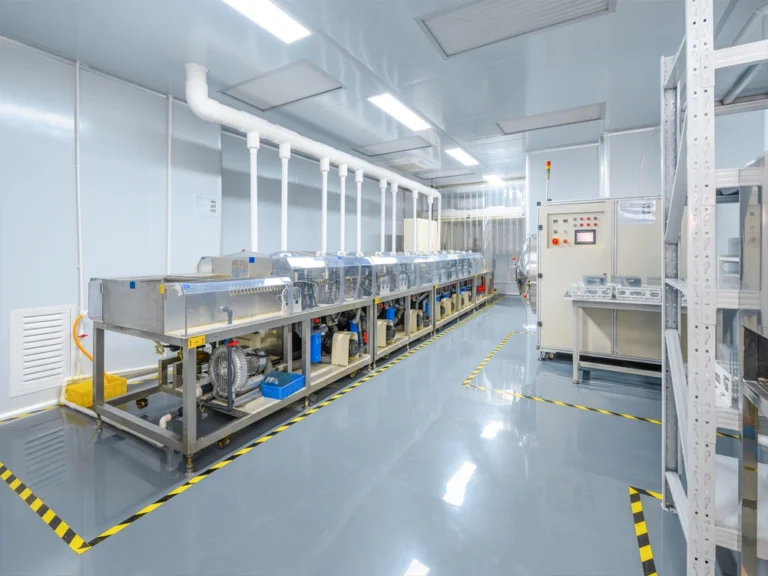
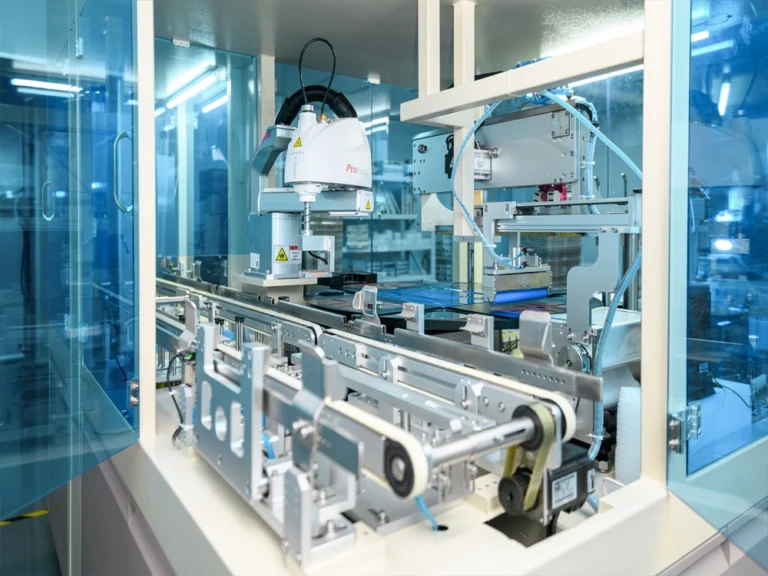
Desde la fundación de Saiwei, nos hemos labrado una reputación como proveedor de confianza de elementos de vidrio de precisión que satisfacen las exigencias implacables de las aplicaciones de unión adhesiva. Nuestras instalaciones de 5.000 SQM en Dongguan, Guangdong, ofrecen todos los procesos en un único centro, desde el corte del vidrio en bruto hasta el endurecimiento químico, la aplicación de capas, la impresión sobre vidrio y la inspección final.
Productos de vidrio optimizados para la unión adhesiva
Vidrio de cubierta de aluminosilicato
Endurecido químicamente mediante intercambio iónico con potasio. Tensión mecánica de compresión de 600-800 MPa. Espesores de 0,4-2,0 mm. Transparencia UV <95% para procesos de unión óptica. Nuestro sustrato estándar para el montaje de pantallas y pantallas táctiles.
Vidrio de seguridad templado
Templado para ofrecer una resistencia a los impactos 4-5 veces superior a la del vidrio recocido estándar. Intervalo de espesores del vidrio de 2,0-8,0 mm. Puede imprimirse mediante serigrafía con logotipos, marcos y marcas funcionales. Se une con frecuencia a envolventes metálicas para paneles industriales y de electrodomésticos.
Vidrio óptico ultrafino
Rectificado con tolerancias estrictas de hasta 0,15 mm. Planitud dentro de 0,01 mm. Adecuado para módulos de cámara, ventanas ópticas de sensores y cámaras de filtros ópticos en los que la uniformidad de la línea de unión resulta esencial para el funcionamiento.
Vidrio con capas especiales
Recubrimientos AR, AG y AF utilizados con áreas de unión enmascaradas para garantizar la compatibilidad con el adhesivo. Capas de ITO y FTO para aplicaciones de vidrio táctil y calefactado. Especificaciones concretas de las capas diseñadas en función de su adhesivo y de las necesidades del proceso.
Capacidades de transformación del vidrio para la unión adhesiva
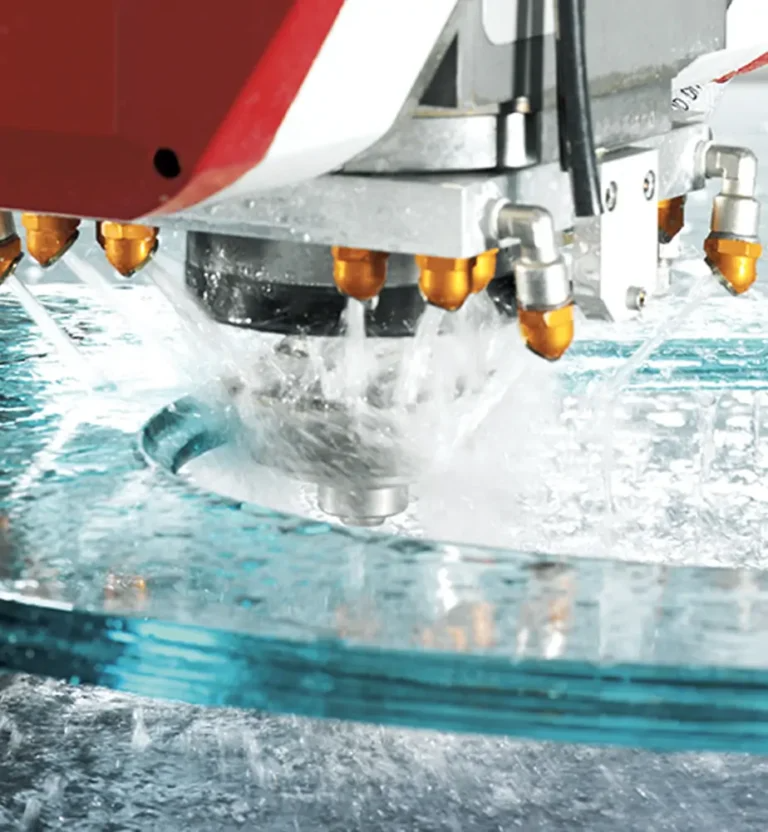
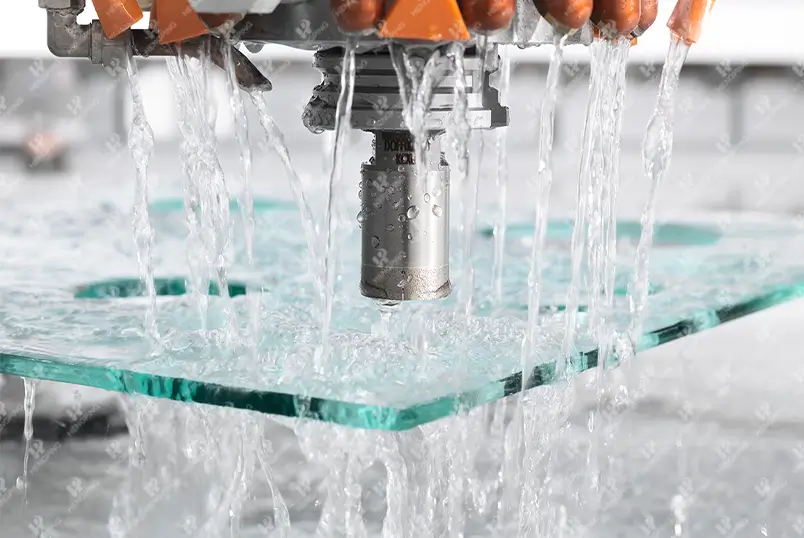
Mecanizado CNC rápido y de alta precisión: serie de recortes para sensores, orificios para altavoces y formas especiales con una precisión de posición de hasta 0,02 mm
Corte por chorro de agua preciso y de alta velocidad: para vidrio de gran espesor o laminado cuando las tensiones térmicas generadas por el corte mecánico son inaceptables
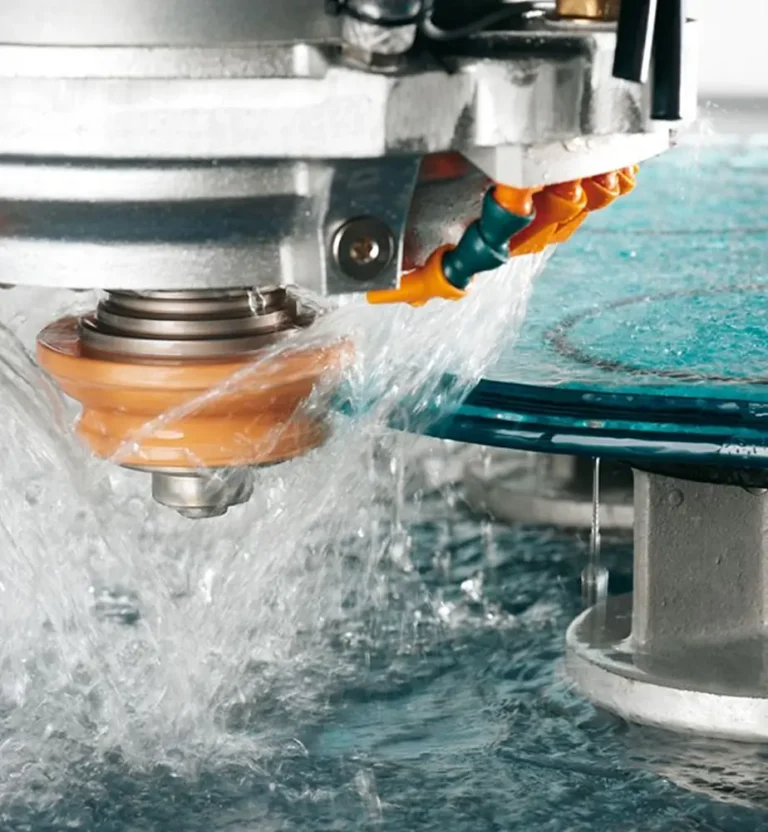
Rectificado de cantos uniforme y de gran precisión: cantos desbastados, pulidos y biselados que eliminan los puntos de inicio de microgrietas en los límites de las líneas de unión
Endurecimiento químico: profundidades de intercambio iónico ajustadas para obtener un producto unido final uniforme
Control del dominio con problemas superficiales en la fase portante transparente: enmascarado de los recubrimientos AR/AG/AF para crear zonas de unión limpias con características previsibles de energía superficial
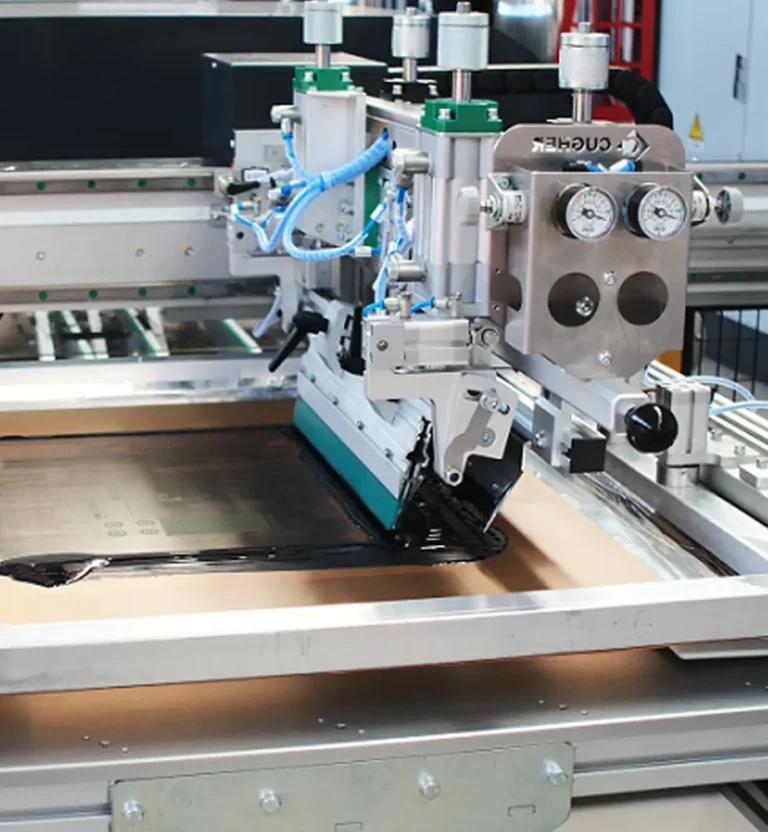
Impresión serigráfica de alta precisión: registro de hasta 0,05 mm para alinear los gráficos impresos con la posición del componente unido
Aseguramiento de la calidad de componentes críticos para la unión adhesiva
Medidor de brillo y color BM-7
Verificación de la transmisión óptica
Medidor de rugosidad superficial
Medición de Ra en superficies de unión
Goniómetro de ángulo de contacto
Ensayo de energía superficial y humectabilidad
Máquina de ensayos de tracción
Resistencia al arrancamiento de la unión adhesiva
Cámara de ensayo de niebla salina
Resistencia a la corrosión de los conjuntos unidos
Equipo de ensayo de caída de bola
Resistencia a los impactos conforme a IEC 62715
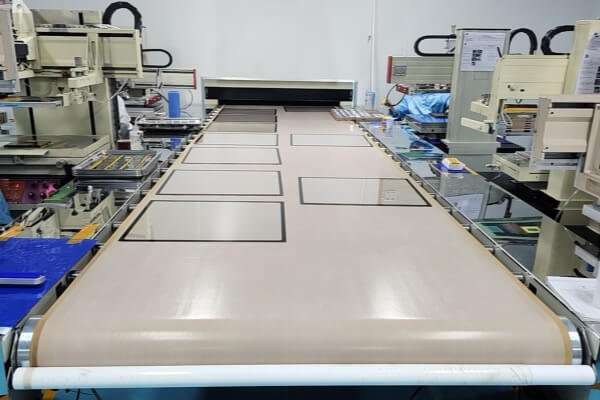
Instalaciones de producción y transformación de última generación
¿Necesita adquirir sustratos de vidrio preparados para la unión adhesiva?
Consúltenos indicando el tipo de adhesivo, el tamaño del vidrio y la aplicación. Nuestro equipo de ingeniería de materiales puede recomendarle el vidrio, el tratamiento superficial y las características de la línea de unión más adecuados para su aplicación.
Solicite un presupuesto para su vidrio a medidaPreguntas frecuentes sobre la unión adhesiva del vidrio
¿La unión adhesiva es permanente?
La mayoría de las uniones adhesivas estructurales sobre vidrio están diseñadas para ser permanentes. Un adhesivo epoxi o UV correctamente curado suele superar la resistencia cohesiva del propio vidrio: el vidrio se agrieta antes de que ceda el adhesivo. La permanencia de la unión depende de la calidad de la preparación de la superficie, de la elección del adhesivo y del entorno de funcionamiento. La exposición prolongada a temperaturas superiores al límite nominal del adhesivo, determinados disolventes químicos o la degradación prolongada por UV pueden debilitar las uniones con el tiempo. Para aplicaciones que deban desmontarse posteriormente, los adhesivos termoplásticos o las cintas sensibles a la presión ofrecen una opción desmontable sin destruir el vidrio. La distinción clave es si la aplicación se monta una sola vez o debe poder repararse sobre el terreno, pues esto determina la elección del adhesivo más que cualquier otro factor.
¿Funciona el adhesivo UV sobre vidrio?
El adhesivo UV funciona excepcionalmente bien sobre vidrio, probablemente mejor que sobre cualquier otro sustrato. El vidrio transmite la luz UV de 300 a 400 nanómetros, por lo que el adhesivo se cura a través del propio material. El curado tarda de 5 a 30 segundos con una lámpara de 80 mW/cm². Basta con mantener limpias las superficies y conservar una distancia constante respecto a la lámpara.
¿Es el adhesivo UV tan resistente como el epoxi para vidrio?
Sobre sustratos de vidrio, los adhesivos UV y los epoxis alcanzan una resistencia al cizallamiento comparable: ambos se sitúan entre 15 y 30 MPa, según la formulación. Los adhesivos UV se curan en segundos y forman líneas de unión totalmente transparentes, por lo que son la opción habitual para pantallas y aplicaciones ópticas. Los epoxis rellenan separaciones mayores con más fiabilidad y resisten mejor por encima de 150 °C. La regla práctica es utilizar UV para vidrio con vidrio cuando la transparencia sea importante. Para vidrio con metal, cuando el conjunto esté expuesto al calor, utilice epoxi. Para cualquier caso intermedio, realice un ensayo rápido de cizallamiento con la pareja real de sustratos antes de comprometerse con volúmenes de producción.
¿Cómo se preparan las superficies del vidrio para la unión adhesiva?
La preparación correcta de la superficie del vidrio sigue un protocolo de cuatro pasos. En primer lugar, la limpieza con un disolvente, como alcohol isopropílico o acetona, elimina los aceites y los contaminantes orgánicos. En segundo lugar, el tratamiento por plasma o corona eleva la energía superficial desde un valor inicial de 40–45 mJ/m² hasta 60–72 mJ/m², lo que mejora drásticamente la humectación. En tercer lugar, los agentes de acoplamiento de silano pueden crear puentes químicos entre el vidrio y el adhesivo. En cuarto lugar, la unión debe realizarse en los 30 minutos posteriores al tratamiento, ya que la energía de la superficie activada disminuye rápidamente. Omitir la preparación de la superficie es la principal causa de fallos prematuros de las uniones en conjuntos de vidrio.
¿Qué adhesivo sirve para unir vidrio y metal en entornos de alta temperatura?
Para uniones entre vidrio y metal por encima de 150 °C, las principales opciones son los adhesivos de silicona modificada y los epoxis de alta temperatura. Los adhesivos de silicona mantienen su flexibilidad de −60 a +260 °C y compensan la diferencia de CTE entre el vidrio (5–9 ppm/°C) y los metales (10–24 ppm/°C). Los epoxis con carga cerámica funcionan hasta 300 °C, pero forman uniones rígidas que exigen diseñar cuidadosamente la junta para controlar la tensión mecánica térmica. Lo más importante no es solo la temperatura nominal del adhesivo, sino su capacidad para absorber la expansión diferencial sin agrietar el vidrio.
¿Puede unirse mediante adhesivo el vidrio endurecido químicamente?
Sí, el vidrio endurecido químicamente se une bien con la mayoría de los tipos de adhesivo y, de hecho, ofrece ventajas para los conjuntos unidos. El intercambio iónico crea en la superficie una capa de tensión mecánica de compresión que resiste la propagación de grietas desde las concentraciones de tensión mecánica de la línea de unión. Debe tenerse en cuenta un aspecto: la superficie rica en potasio resultante del endurecimiento químico puede reducir ligeramente la energía superficial frente al vidrio sin tratar. Un breve tratamiento por plasma antes de la unión restablece una humectación óptima. En Saiwei Glass, nuestros sustratos endurecidos químicamente se someten a una preparación controlada de la superficie para mantener unas prestaciones uniformes de la unión adhesiva entre lotes de producción.
¿Cómo afecta el tratamiento de la superficie del vidrio a la resistencia de la unión adhesiva?
Cada tipo de capa modifica de forma distinta las condiciones de la unión. Los recubrimientos AR —los apilamientos multicapa de SiO₂/TiO₂ utilizados como tratamiento antirreflectante— suelen ser compatibles con los adhesivos y ofrecen resistencias de unión próximas a las del vidrio sin recubrir. Los recubrimientos AF son los más problemáticos: las capas hidrófobas basadas en fluoropolímeros están diseñadas para repeler líquidos, y los adhesivos son líquidos. Puede enmascarar la zona de unión durante la aplicación del recubrimiento AF o tratarla después con plasma localizado para reactivar la superficie. Los tratamientos AG producen el efecto contrario: el grabado químico que crea el acabado mate también aumenta la rugosidad del vidrio, lo que puede mejorar el anclaje mecánico con el adhesivo. En nuestra fábrica, la práctica habitual consiste en dejar sin recubrimiento las zonas de unión. Las enmascaramos durante la aplicación de la capa para que su equipo de montaje disponga de una superficie limpia y de alta energía justo donde se aplica el adhesivo.
Tendencia ahora



