
Contactez Saiweiglass


Comment choisir la tolérance de planéité du verre de protection pour le collage et l’étanchéité

La tolérance de planéité du verre de protection limite l’écart d’une surface par rapport à un plan sur une zone définie. Déterminez la limite à partir du jeu fonctionnel de l’assemblage, puis précisez comment le verre fini sera mesuré. Une tolérance d’épaisseur ou un contrôle d’aspect optique ne permet pas de déterminer cette valeur. Le même verre de protection peut nécessiter des contrôles différents dans la zone de vision et au niveau du joint périphérique.
La tolérance de planéité du verre de protection est une exigence de forme de surface. Définissez-la à partir du jeu de collage ou d’étanchéité et d’une condition de contrôle convenue. Traitez séparément l’inclinaison une fois monté, la variation d’épaisseur et l’incertitude de mesure.
Caractéristiques essentielles : ce que l’exigence doit préciser
- La planéité correspond à une zone totale comprise entre deux plans parallèles, et non à une limite de position avec tolérance plus ou moins.
- Définissez la face contrôlée et la zone fonctionnelle avant de choisir une valeur.
- Mesurez la pièce finie avec un appui convenu et indiquez la méthode d’évaluation.
- Utilisez des limites de collage ou de compression adaptées au matériau ; la seule conformité géométrique ne suffit pas à valider un joint.
Choisir la tolérance de planéité du verre de protection à partir de l’assemblage
Une exigence pertinente maintient le jeu local de collage ou la compression du joint dans la plage validée pour l’application. Commencez par définir cette plage et la surface en regard, puis répartissez la variation géométrique admissible. Une spécification d’achat qui impose une valeur en micromètres sans en expliquer la raison laisse le fabricant de verre de protection sur mesure et le service de contrôle à réception dans le doute sur l’objectif.
Quelle est une tolérance de planéité raisonnable ?
Une tolérance de planéité raisonnable est la limite de forme de surface la moins contraignante qui répond aux exigences de l’assemblage dans les conditions spécifiées. La valeur dépend de la zone contrôlée, de la rigidité du verre de protection et des méthodes de montage et de collage. Un joint périphérique, par exemple, exige un jeu contrôlé sur tout le pourtour de la portée d’étanchéité ; un collage optique sur toute la surface exige un jeu adapté dans toute la zone à coller.
ASME Y14.5 fournit le vocabulaire des exigences dimensionnelles et géométriques. Le choix fonctionnel reste une décision d’ingénierie. Consignez l’appui prévu pour le verre de protection et l’angle de montage avant de traduire la marge admissible de l’assemblage en indication sur le plan.
Pour un verre de protection d’écran tactile industriel, une légère amélioration apparente de la planéité à l’état libre peut apporter peu si le boîtier incline toujours le verre. Comparez la cartographie du jeu une fois assemblé à celle de la surface avant de resserrer la limite d’achat.
Planéité, flèche et variation d’épaisseur : des notions différentes
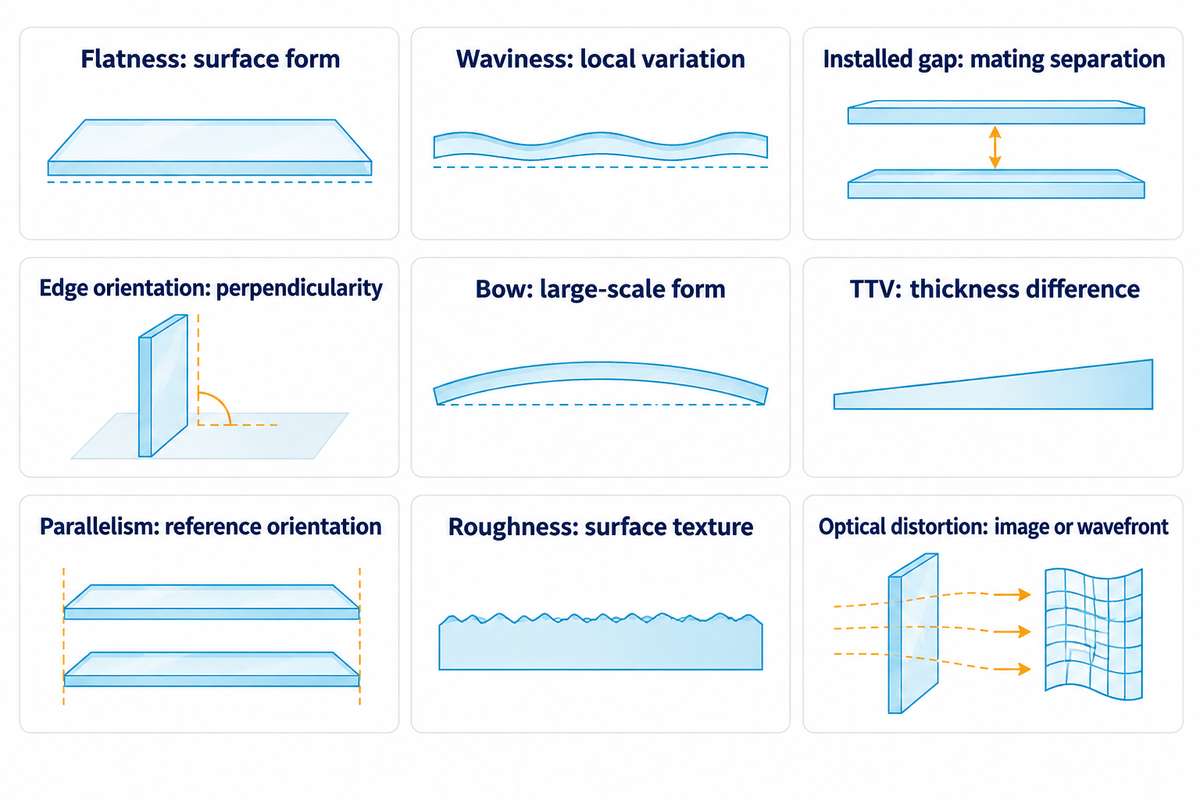
La planéité décrit la forme d’une surface ; la variation d’épaisseur compare l’écartement entre deux surfaces. La flèche décrit la forme de la surface à grande échelle, tandis que l’ondulation et la rugosité décrivent des caractéristiques de surface à plus petite échelle. Un rapport précis indique la grandeur et la zone d’évaluation. Deux valeurs apparemment similaires peuvent décrire des propriétés différentes d’un même verre.
| Grandeur | Ce qu’elle décrit | Éléments à distinguer |
|---|---|---|
| Planéité de surface | Forme comprise entre deux plans parallèles limites | Hauteur et inclinaison après montage |
| Ondulation locale | Variation de surface à plus petite échelle dans une zone définie | Flèche sur l’ensemble de la pièce |
| Jeu une fois assemblé | Écartement des surfaces en regard dans leur position d’assemblage | Forme à l’état libre de l’une ou l’autre pièce |
| Orientation de l’arête | Perpendicularité d’une arête par rapport à la référence spécifiée | Forme de la grande face du verre |
| Flèche globale | Écart à grande échelle selon une convention d’évaluation indiquée | Ondulation locale de la portée d’étanchéité |
| Variation totale d’épaisseur | Différence entre les épaisseurs mesurées maximale et minimale | Planéité de l’une ou l’autre face |
| Parallélisme | Orientation par rapport à une référence spécifiée | Exigence de planéité indépendante |
| Rugosité de surface, Ra | Texture selon les filtres et l’échantillonnage spécifiés | Forme de la surface sur l’ensemble de la pièce |
| Distorsion optique | Comportement de l’image ou du front d’onde à travers la pièce ou provenant de la pièce | Valeur géométrique d’acceptation directe |
Dans leur étude sur l’ajustement, Vijay Srinivasan, Craig Shakarji et Ed Morse distinguent l’échantillonnage représentatif de la conformité de la géométrie ajustée à la spécification du produit. Indiquez les critères d’ajustement et les unités. Il ne faut pas considérer comme interchangeables un plan de référence des moindres carrés et une évaluation par zone minimale.
L’épaisseur du verre influe également sur le niveau de précision requis pour définir l’appui. Ni une finition lisse ni une épaisseur uniforme ne garantissent la planéité d’un verre de protection mince une fois monté.
Adapter la planéité au collage et à l’étanchéité
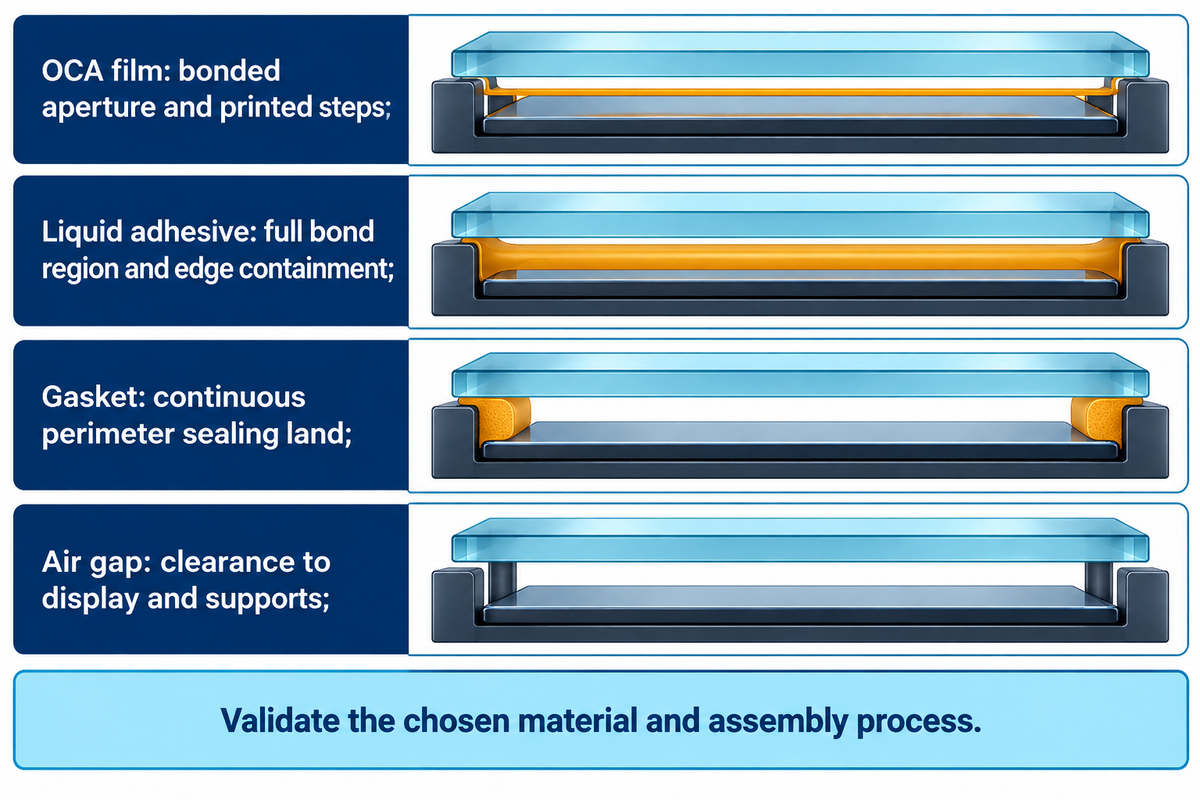
Déterminez la zone à contrôler en fonction du contact entre le verre de protection et l’assemblage. Un collage optique sur toute la surface, un joint périphérique et une lame d’air imposent des contraintes différentes. Le résumé public de l’article de 2023 sur les procédés de collage optique indique que le type d’adhésif, l’empilement de l’écran et les exigences expliquent les différences entre les étapes du procédé.
| Type d’assemblage | Zone à contrôler | Décision à prendre avant de définir la planéité | Validation à conserver |
|---|---|---|---|
| Assemblage laminé avec film OCA | Zone collée et ressauts d’impression | Adapter le jeu local au film et au procédé de lamination choisis | Contact, élimination des bulles et aspect optique |
| Adhésif optique liquide | Zone de collage complète et confinement sur les bords | Définir l’épaisseur admissible de la ligne de collage après polymérisation et les conditions de dosage | Remplissage, polymérisation et adhérence sur toute la zone |
| Joint compressible | Portée d’étanchéité périphérique continue | Maintenir les jeux minimal et maximal dans la plage de compression validée | Force de fermeture, vieillissement et étanchéité |
| Écran à lame d’air | Distance minimale par rapport à l’écran et aux appuis | Maintenir un dégagement dans les conditions d’assemblage spécifiées | Éviter tout contact et préserver un aspect acceptable de l’écran |
Un film n’est pas forcément rigide. La fiche technique CEF38XX de 3M, publiée en septembre 2026, décrit un film optiquement transparent, souple et polymérisable aux UV, qui épouse les ressauts d’encre. L’épaisseur nominale du film CEF3804 est de 100 μm : il s’agit d’une caractéristique du produit, et non d’une flèche admissible du verre. Pour un matériau liquide, définissez d’abord la ligne de collage à l’aide du procédé de collage optique liquide, puis fixez les limites géométriques.
Selon les recommandations de Rogers pour les joints de boîtier, la recommandation générale propose une compression de 25-35 % comme valeur de départ et prend également en compte la force de compression. Le joint choisi doit tout de même être validé pour l’application ; une augmentation de la force de fermeture peut déformer un boîtier mince.
Calculer la marge admissible pour le jeu local
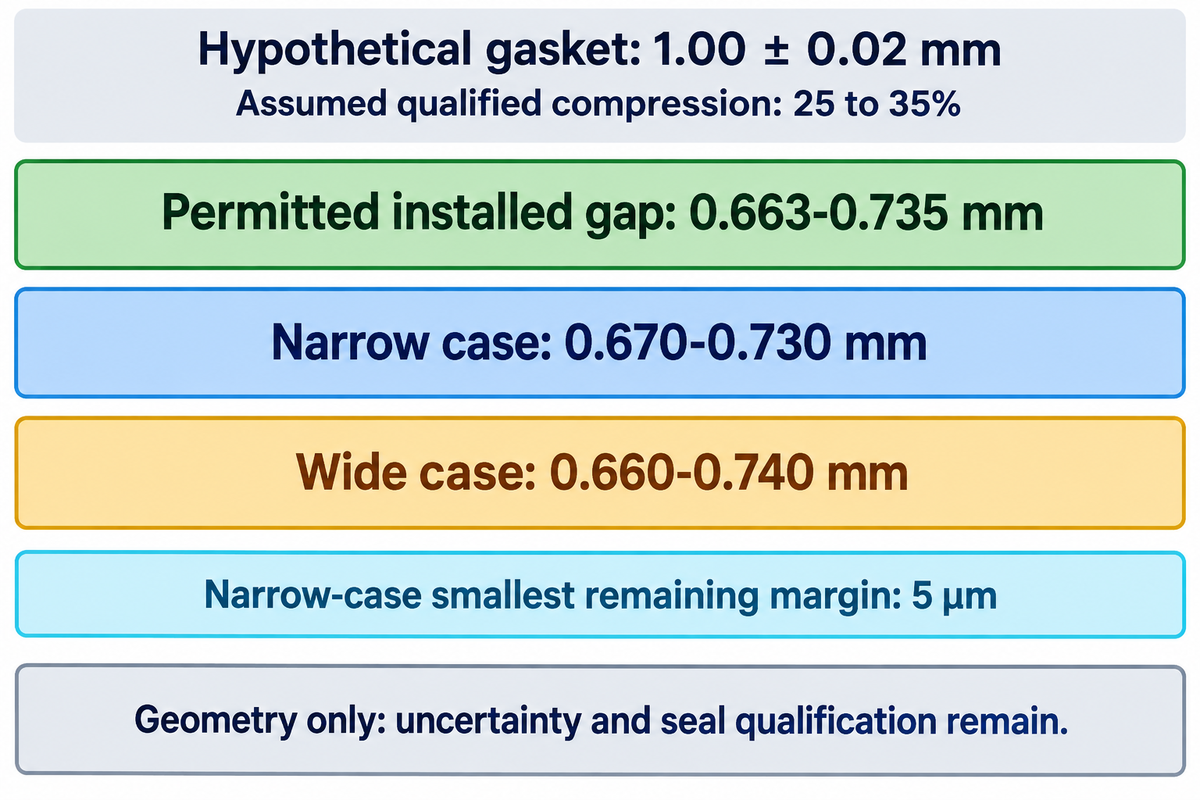
Le budget de jeu doit tenir compte de la position relative des deux surfaces en regard une fois assemblées. La planéité intrinsèque ne définit pas à elle seule cette position. La comparaison et le graphique de l’exemple de calcul montrent comment la variation d’épaisseur du joint réduit la marge géométrique disponible. L’exemple présenté ici est un calcul hypothétique de conception destiné à définir le jeu ; il ne s’agit ni d’une capacité mesurée de Saiwei ni d’un essai de performance d’étanchéité.
Hypothèses : la compression de 25 à 35 % est supposée avoir été validée pour le matériau choisi dans l’application. L’épaisseur efficace du joint non comprimé est de 1.00 ± 0,02 mm, sans couche adhésive supplémentaire. Le jeu nominal après montage est de 0,700 mm. Toutes les dimensions concernent la même portée d’étanchéité fonctionnelle.
Avec le joint le plus épais, le jeu minimal nécessaire pour ne pas dépasser une compression de 35 % est de 1,02 × (1 – 0,35) = 0,663 mm. Avec le joint le plus mince, pour obtenir une compression d’au moins 25 %, le jeu ne doit pas dépasser 0,98 × (1 – 0,25) = 0,735 mm.
| Variation totale du jeu après montage | Jeu local obtenu | Comparaison avec 0,663–0,735 mm |
|---|---|---|
| 0.700 ± 0,030 mm | 0,670–0,730 mm | Dans la plage ; marges restantes de 0,007 mm (7 μm) et 0,005 mm (5 μm) |
| 0.700 ± 0,040 mm | 0,660–0,740 mm | Hors plage aux deux extrémités |
La plage idéale a une largeur de 0,072 mm. Dans le cas où la variation est plus importante, la limite basse est dépassée de 0,003 mm et la limite haute de 0,005 mm.
Le terme ±0,030 mm est une limite supposée pour la variation totale du jeu après montage. Il ne correspond pas à une indication de planéité divisée par deux. Déterminez cette limite à partir des cartographies des surfaces en regard, de la position d’assemblage et des conditions d’appui, sans compter deux fois la même variation. Ajoutez tout adhésif ou revêtement distinct au calcul de la chaîne de cotes d’épaisseur et de la profondeur du boîtier.
La plus petite marge restante n’est que de 5 μm. ISO 14253-1:2017 traite de l’incertitude dans les décisions de conformité proches des limites de spécification. Ce calcul idéal ne prouve donc pas que le contrôle permet de statuer sur l’acceptation. Convenez de l’incertitude et de la règle de décision avant d’entamer cette marge ; la force, la température, le vieillissement et l’étanchéité restent des éléments de validation distincts.
Mesurer le verre fini sans le mettre à plat de force
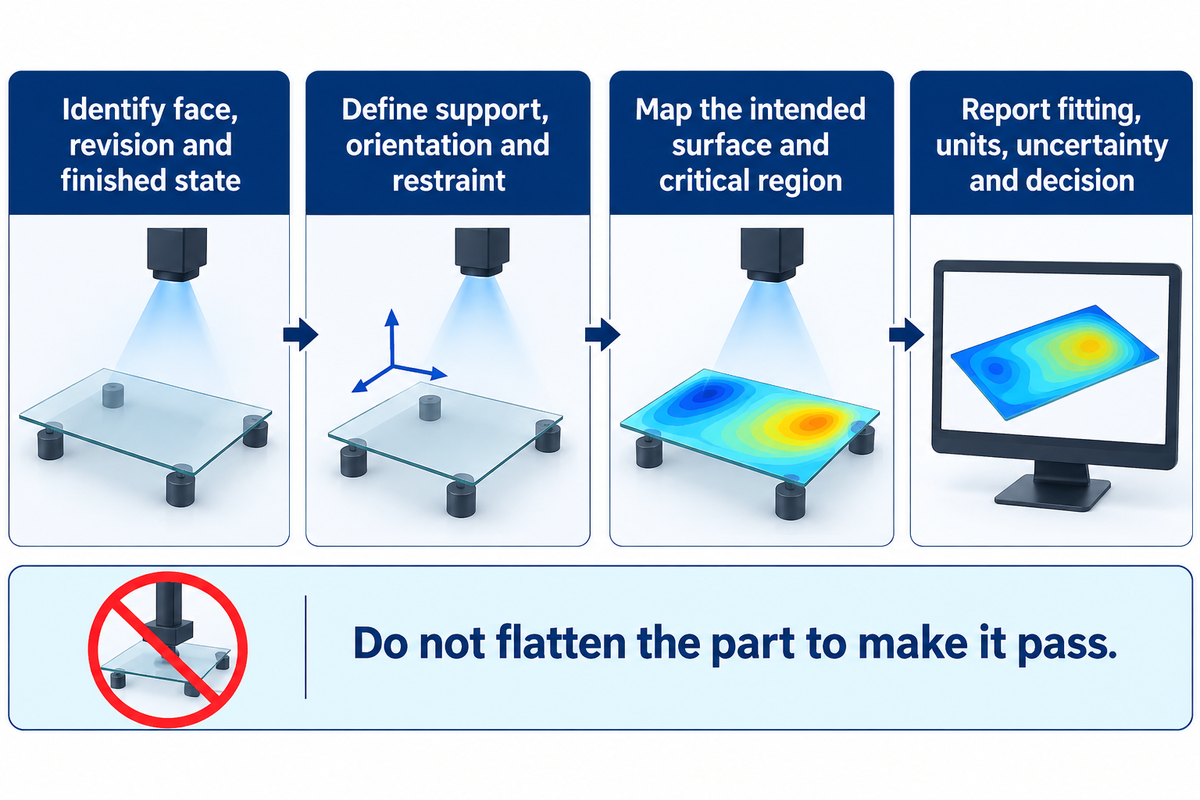
Mesurez la surface spécifiée avec un appui reproductible qui correspond à l’exigence du plan. Appuyer un verre de protection souple contre une plaque de référence peut modifier la forme contrôlée. La gravité, le serrage mécanique et le maintien sur mandrin sont quelques-unes des causes de déformation décrites dans l’étude de 2010 du NIST sur les optiques minces.
Comment mesurer la planéité ?
Mesurez la hauteur de la surface sur la zone convenue, puis évaluez les points selon le critère de planéité spécifié. La méthode doit permettre de mesurer l’écart avec la résolution requise sans modifier la forme de la pièce ni confondre ses faces avant et arrière. Utilisez le même appui, la même orientation et les mêmes paramètres d’évaluation pour comparer les résultats du fournisseur au contrôle à réception.
- Identifiez la face finie. Consignez la révision de la pièce, l’état après impression ou revêtement et l’ouverture fonctionnelle.
- Définissez l’appui. Indiquez les points de contact, l’orientation et toute retenue autorisée ; veillez à ce que le montage soit reproductible.
- Relevez la cartographie. Choisissez un échantillonnage qui couvre la zone critique et vérifiez que l’instrument suit bien la surface du verre visée.
- Évaluez et consignez les résultats. Conservez avec la cartographie la méthode d’ajustement, les filtres, les unités, l’incertitude et la décision d’acceptation.
Une règle ou une règle de contrôle peut révéler un écart visible le long d’une ligne, mais ne produit pas une cartographie complète de la surface. Une machine de mesure par contact exige une force de palpage adaptée ; un système sans contact évite cette force, mais nécessite aussi un appui validé et la séparation optique des surfaces. Une réflexion provenant de la mauvaise face peut rendre inutilisable un résultat qui semble précis.
Pour les verres de protection particulièrement souples, examinez le cadre applicable aux pièces non rigides de l’ISO 10579. La retenue pendant le contrôle doit être définie, et non improvisée pour faire paraître acceptable une pièce présentant une flèche.
Indiquer la tolérance de planéité sur le plan
Un plan utile relie la tolérance à une face, une zone, un état fini et une méthode de contrôle convenue. Indiquez la valeur de planéité selon le langage géométrique du plan et ajoutez les détails nécessaires pour reproduire le résultat. Conservez cette note concise avec la liste complète des points à vérifier sur le plan du verre de protection.
La norme applicable a un champ d’application limité. ASTM C1422/C1422M-26 couvre le verre plat renforcé chimiquement, y compris les applications pour écrans électroniques. Son champ d’application public précise :
« Cette spécification n’a pas vocation à traiter des performances en usage final. »
ASTM C1422/C1422M-26, champ d’application public
Les discussions sur la planéité du verre trempé et l’ondulation liée aux rouleaux portent souvent sur des produits et procédés différents. Les feuilles de verre float, les panneaux de vitrage ayant subi un traitement thermique et les verres de protection pour écran renforcés chimiquement ne doivent pas partager les mêmes valeurs d’acceptation au seul motif qu’il s’agit dans chaque cas de verre plat. Précisez si le procédé de trempe spécifié repose sur un traitement thermique ou un renforcement chimique, et indiquez à quelle étape de la fabrication la pièce est acceptée.
Définissez toute bordure exclue au bord du verre. Précisez le traitement d’un trou ou d’un rayon d’angle s’il interrompt la portée d’étanchéité. La géométrie à proximité des découpes relève de l’exigence de conception concernant la distance entre le trou et le bord ; la texture de surface, la transmission lumineuse et les critères de défauts d’aspect restent des exigences distinctes.
Analyser la flèche avant de resserrer la spécification d’achat
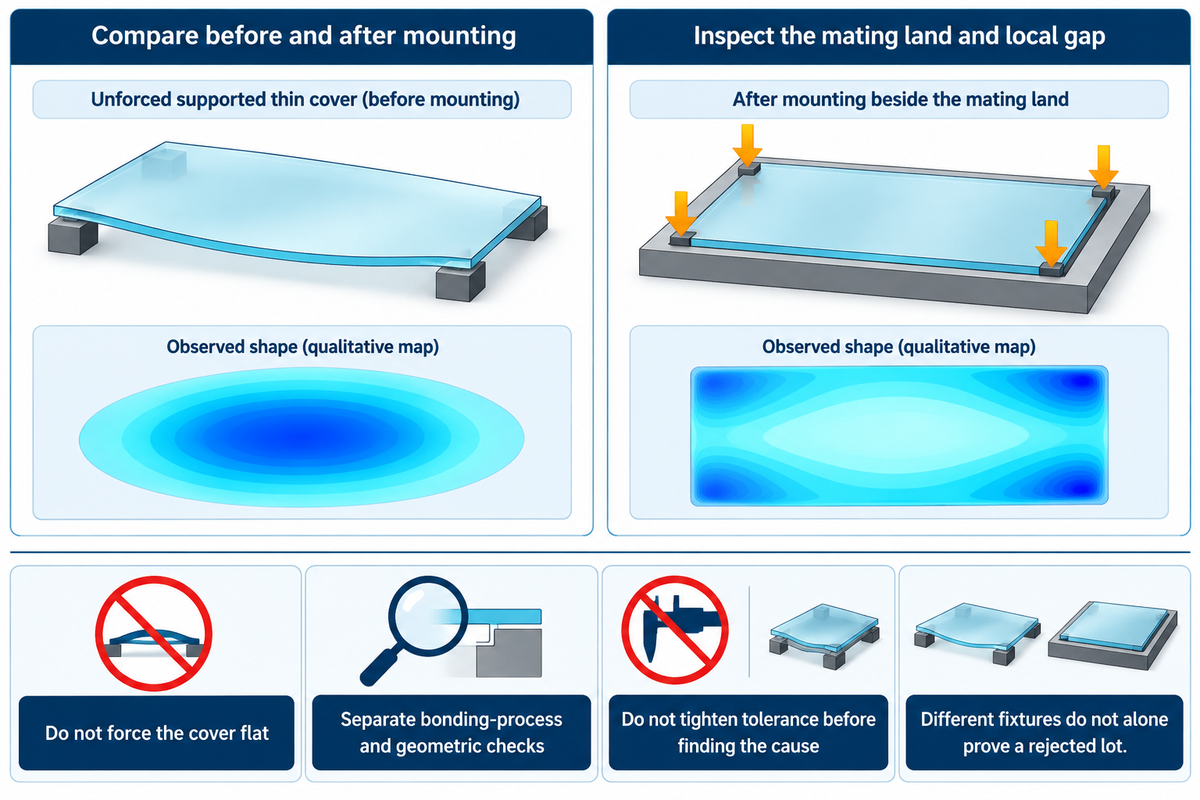
Une bulle, un joint irrégulier ou une image déformée ne permet pas d’identifier à coup sûr une flèche du verre. Comparez la cartographie de la surface du verre de protection à celle de la surface en contact et au comportement de l’assemblage avant de modifier la spécification de planéité. L’effet documenté des forces de montage sur les optiques minces justifie d’examiner si la forme a été induite par le montage.
À faire
- Comparez la même pièce avant et après l’étape de montage spécifiée afin de déterminer si la retenue la fait fléchir.
- Examinez la portée en contact et le jeu local à l’endroit du défaut.
- Distinguez les contrôles liés à la contamination et au procédé de collage des contrôles géométriques.
À éviter
- Rejeter un lot parce que deux montages de contrôle différents donnent des valeurs différentes.
- Forcer le verre de protection à rester plat et présenter le résultat comme sa forme à l’état libre.
- Réduire la tolérance avant d’avoir établi le lien entre la forme mesurée et la défaillance.
Reliez le point de mesure à la séquence de fabrication du verre fini. Si le résultat varie après montage, vérifiez les conditions de retenue et les charges de l’assemblage. Si un défaut visuel persiste malgré un jeu géométrique adapté, examinez le procédé de collage. Ne modifiez le procédé qu’après avoir déterminé la cause du défaut observé. Une cartographie de surface peut révéler une courbure générale ; toutefois, elle ne permet pas à elle seule d’en identifier la cause.
Comparer les offres pour des pièces finies dans le même état
Des offres comparables décrivent le même verre de protection fini et la même définition du contrôle. Demandez à chaque fabricant de verre un devis fondé à la fois sur la révision du plan, la zone contrôlée et la méthode de compte rendu. (Remarque : l’acceptation tenant compte de l’incertitude fait partie de cet accord lorsque les résultats approchent d’une limite ; elle ne doit pas être improvisée après la contestation d’une livraison.)
Le service ingénierie doit définir la plage admissible des paramètres d’assemblage ; le service qualité doit convenir de la méthode de mesure ; les achats doivent comparer les offres obtenues. Demandez au fabricant de distinguer les éventuels coûts supplémentaires de contrôle ou de procédé du coût de base de la pièce. Le service financier peut alors comparer, à partir de devis réels, une exigence d’achat plus stricte à une modification de conception, au lieu de s’appuyer sur une prime de précision supposée.
Pour un essai de développement, demandez un échantillon défini de verres de protection finis et comparez les mesures effectuées sur les mêmes pièces. Un seul échantillon ne prouve pas la constance de la production. Échangez sur la géométrie requise dans le cadre du service de verre de protection sur mesure de Saiwei, en joignant l’application et le plan.
Joindre l’exigence de jeu au plan
Indiquez la face contrôlée, la zone de collage ou d’étanchéité, l’état fini et le montage de mesure envisagé. Demandez une réponse sur la faisabilité et un plan de contrôle d’échantillon pour cette spécification.
Échangez sur votre exigence pour le verre de protectionFoire aux questions
Le verre est-il parfaitement plat ?
Aucune surface réelle de verre n’est parfaitement plane à toutes les échelles de mesure.
Une exigence exploitable définit l’écart admissible par rapport à un plan idéal sur une zone et dans une condition d’appui spécifiées. Les résultats peuvent différer selon qu’ils proviennent d’une petite ouverture de mesure optique, de l’ensemble d’un verre de protection d’écran ou d’une portée d’étanchéité périphérique. Précisez la zone et la méthode avant de comparer deux valeurs de planéité, y compris les bordures exclues et le mode d’appui de la pièce.
Quelle est la norme ASME Y14.5 sur la tolérance de planéité ?
ASME Y14.5 définit le langage de spécification dimensionnelle et géométrique.
Une indication de planéité de surface décrit une zone de tolérance comprise entre deux plans parallèles. Le concepteur choisit l’écartement admissible en fonction de l’exigence fonctionnelle ; le catalogue public de la norme ne fournit pas de valeur universelle d’acceptation pour les verres de protection d’écran. Pour le verre mince, convenez du mode d’appui ou de retenue de la pièce pendant la mesure. Ne confondez pas cette condition de contrôle avec une référence spécifiée destinée à une exigence d’orientation distincte.
Quelles sont les normes ASTM relatives au verre ?
Les normes ASTM sur le verre ont des champs d’application propres à différents produits et procédés.
C1422/C1422M-26 concerne le verre plat renforcé chimiquement et inclut les applications pour écrans électroniques dans son champ d’application public. Celui-ci exclut aussi explicitement les performances en usage final. Sélectionnez le document et l’édition correspondant au matériau et à l’application, puis ajoutez la géométrie de l’assemblage et les conditions de mesure exigées par le plan. Une norme pertinente pour le vitrage architectural ne suffit pas automatiquement à définir une exigence de collage pour un verre de protection d’écran.
Quelle est l’épaisseur du verre plat ?
Le verre plat n’a pas une épaisseur unique.
Pour un verre de protection d’écran, indiquez séparément l’épaisseur nominale de la feuille et sa variation admissible, indépendamment de la planéité de surface. L’épaisseur seule ne permet pas de déterminer si le verre fini s’adaptera au jeu de collage.
La tolérance de planéité est-elle la même chose que l’état de surface ?
Non. La forme et la texture de la surface décrivent des échelles géométriques différentes.
Une surface polie peut rester courbée sur toute la pièce, tandis qu’une surface relativement rugueuse peut présenter une faible erreur de forme globale. Distinguez les valeurs de rugosité telles que Ra d’une spécification de planéité.
Un adhésif plus épais peut-il compenser la flèche du verre ?
Un procédé de collage différent peut parfois s’adapter à un jeu différent.
L’épaisseur de l’adhésif ne constitue pas une marge universelle pour la flèche du verre. L’adhésif proposé doit convenir à la plage réelle de jeu local et aux conditions de lamination ou de polymérisation spécifiées. Avant d’assouplir l’exigence relative au verre, vérifiez l’aspect optique, l’adhérence et la durabilité de l’assemblage obtenu. Suivez les données de procédé applicables du fournisseur d’adhésif.
Que doit contenir un rapport fournisseur sur la planéité ?
Demandez suffisamment d’informations pour reproduire le résultat sur la même pièce finie.
Le rapport doit indiquer la face contrôlée, la zone de mesure, les unités, la méthode d’évaluation et la révision du plan. Il doit décrire l’appui ou la retenue, l’orientation de la pièce ainsi que toute bordure ou caractéristique exclue. Demandez la cartographie mesurée lorsqu’une seule valeur maximale ne permet pas de décrire la portée d’étanchéité ou la zone de collage concernée. Comparez le montage du fournisseur à celui du contrôle à réception avant de rejeter une pièce pour un écart de mesure. Consignez l’incidence de l’incertitude de l’instrument et de l’échantillonnage sur la décision d’acceptation convenue. Si vous avez besoin de preuves de constance de la production, demandez un échantillon défini de pièces finies au lieu de supposer qu’un échantillon de développement poli représente tous les lots. Distinguez ces observations de toute affirmation sur la capabilité du procédé tant qu’une étude de capabilité appropriée n’a pas été réalisée.
Base technique : descriptions publiques des champs d’application des normes, recherches en métrologie et publications de fournisseurs de matériaux nommément désignés, vérifiés en octobre 2026. L’exemple de jeu s’appuie sur des valeurs hypothétiques indiquées. Il ne s’agit ni d’un rapport d’essai Saiwei ni d’une tolérance de production garantie. Les clauses payantes des normes et le texte intégral de l’article sur le procédé de collage optique n’ont pas été consultés.
Références et sources
- ASME Y14.5-2018 (R2024) : cotation et tolérancement, catalogue officiel.
- ISO 10579:2010 : pièces non rigides, résumé public.
- ISO 14253-1:2017 : règles de décision de conformité, résumé public.
- ASTM C1422/C1422M-26 : verre plat renforcé chimiquement, champ d’application public.
- Étude du NIST sur la métrologie de la forme de surface des optiques minces, Chu et ses collègues, 2010.
- L’attrait durable de l’ajustement par les moindres carrés en métrologie des coordonnées computationnelle, Srinivasan, Shakarji et Morse, 2013.
- Procédé de collage optique des écrans plats et facteurs critiques pour la qualité, 2023, résumé public.
Articles associés
Articles associés
Tendance actuelle



