
Contacte con Saiweiglass


Cómo elegir la tolerancia de planitud del vidrio de cubierta para la unión adhesiva y el sellado

La tolerancia de planitud del vidrio de cubierta limita cuánto puede desviarse una superficie de un plano dentro de un área definida. Elija el límite a partir de la holgura funcional del conjunto y, después, especifique cómo se medirá el vidrio acabado. La tolerancia de espesor o una comprobación del aspecto óptico no permiten determinar ese valor. La misma cubierta puede requerir controles distintos en la zona de visualización y en el perímetro de sellado.
La tolerancia de planitud del vidrio de cubierta es un requisito de forma superficial. Establézcala a partir de la holgura de unión o sellado y de unas condiciones de inspección acordadas. Trate por separado la inclinación una vez montado, la variación de espesor y la incertidumbre de medición.
Especificaciones rápidas: qué debe incluir el requisito
- La planitud es una zona total entre dos planos paralelos, no un límite de posición de más o menos.
- Defina la cara controlada y el área funcional antes de elegir un valor.
- Mida la pieza acabada con un apoyo acordado e indique el método de evaluación.
- Utilice límites de unión adhesiva o compresión específicos para el material; el ajuste geométrico por sí solo no garantiza la aptitud del sellado.
Elija la tolerancia de planitud del vidrio de cubierta a partir del conjunto
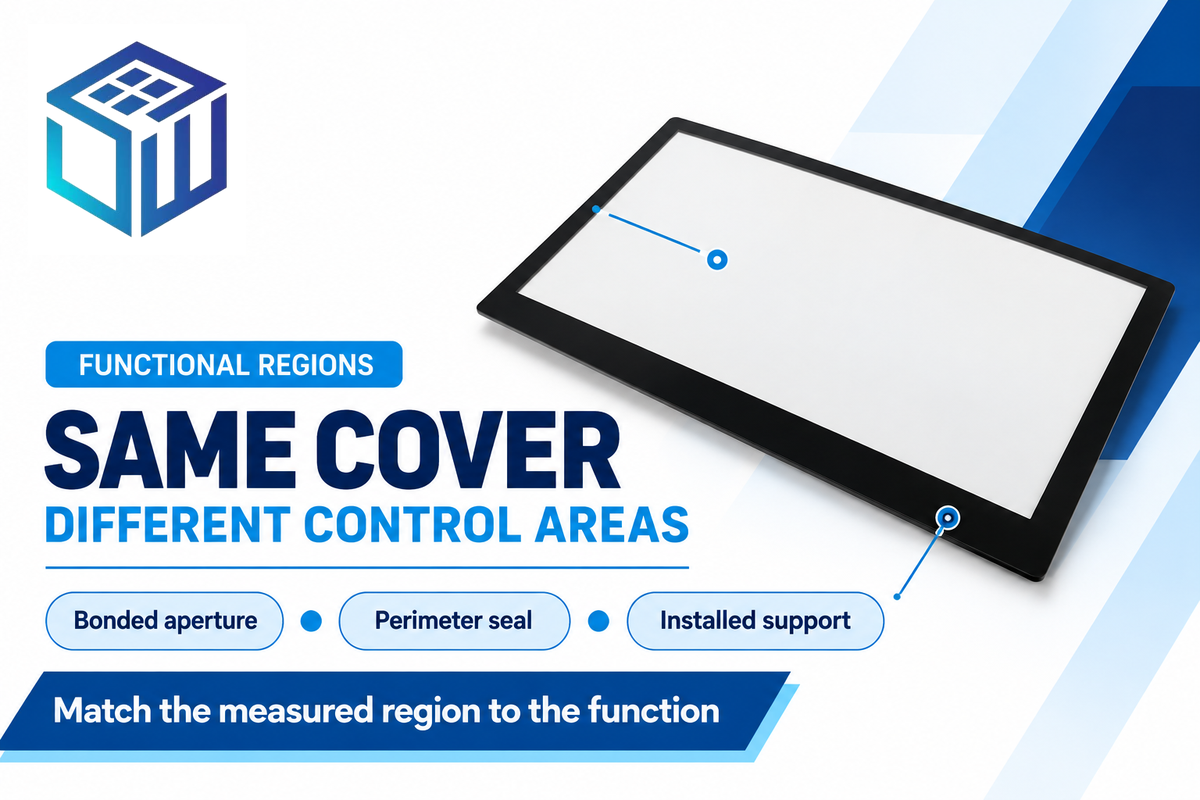
Un requisito razonable mantiene la holgura local de unión adhesiva o la compresión del sellado dentro del intervalo cualificado para la aplicación. Empiece por ese intervalo y la superficie de contacto; después, distribuya la variación geométrica admisible. Una especificación de compra que parte de un valor en micrómetros sin justificar deja al fabricante de vidrio de cubierta a medida y al equipo de inspección de recepción sin saber para qué sirve.
¿Qué tolerancia de planitud es razonable?
Una tolerancia de planitud razonable es el límite de forma superficial menos restrictivo que cumple el requisito del conjunto en las condiciones especificadas. El valor depende del área controlada, la rigidez de la cubierta y los métodos de montaje y unión adhesiva. Por ejemplo, una junta perimetral requiere controlar la holgura en toda la superficie de sellado; una unión óptica en toda el área requiere una holgura adecuada en toda la zona que se va a unir.
ASME Y14.5 proporciona la terminología para los requisitos dimensionales y geométricos. La elección funcional sigue siendo una decisión de ingeniería. Registre el apoyo previsto para la cubierta y el ángulo de montaje antes de trasladar al plano una tolerancia del conjunto.
En una cubierta para pantalla táctil industrial, una pequeña mejora aparente de la planitud en estado libre puede aportar poco si la carcasa inclina la cubierta. Compare el mapa de holguras del conjunto montado con el mapa de la superficie antes de endurecer el límite de compra.
La planitud, la curvatura y la variación de espesor son distintas
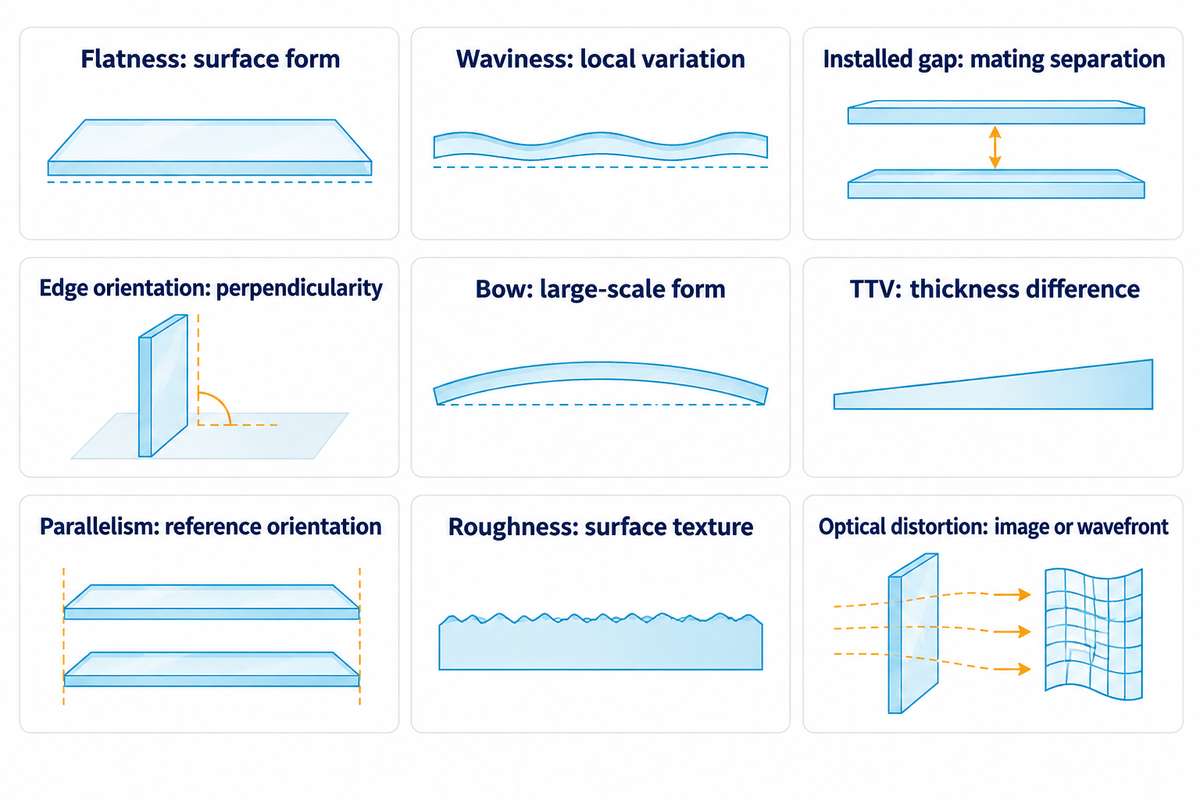
La planitud describe la forma de una superficie; la variación de espesor compara la separación entre dos superficies. La curvatura describe la forma superficial a mayor escala, mientras que la ondulación y la rugosidad describen características a menor escala. Un informe preciso indica la magnitud y el área de evaluación. Dos valores aparentemente similares pueden describir propiedades distintas del mismo vidrio.
| Magnitud | Qué describe | Qué debe mantenerse separado |
|---|---|---|
| Planitud superficial | Forma dentro de dos planos paralelos que delimitan la superficie | Altura e inclinación una vez montado |
| Ondulación local | Variación superficial a menor escala dentro de una zona definida | Curvatura de la pieza completa |
| Holgura de montaje | Separación entre las superficies de contacto en sus posiciones de montaje | Forma en estado libre de cualquiera de las piezas |
| Orientación de la arista | Si una arista es perpendicular a la referencia especificada | Forma de la cara amplia del vidrio |
| Curvatura general | Desviación a gran escala según un criterio de evaluación indicado | Ondulación local en la superficie de sellado |
| Variación total del espesor | Diferencia entre el espesor máximo y el mínimo medidos | Planitud de cualquiera de las caras |
| Paralelismo | Orientación respecto a una referencia especificada | Requisito de planitud independiente |
| Rugosidad superficial, Ra | Textura con filtrado y muestreo especificados | Forma superficial de la pieza completa |
| Distorsión óptica | Comportamiento de la imagen o del frente de onda a través de la pieza o desde ella | Valor de aceptación geométrica directa |
Vijay Srinivasan, Craig Shakarji y Ed Morse, en su estudio sobre métodos de ajuste, distinguen entre el muestreo representativo y la correspondencia de la geometría ajustada con la especificación del producto. Indique los criterios de ajuste y las unidades. No deben tratarse como equivalentes un plano de referencia de mínimos cuadrados y una evaluación de zona mínima.
El espesor del vidrio también influye en el nivel de detalle con el que debe definirse el apoyo. Ni un acabado liso ni un espesor uniforme indican que una cubierta delgada vaya a estar plana una vez montada.
Adapte la planitud a la unión adhesiva y al sellado
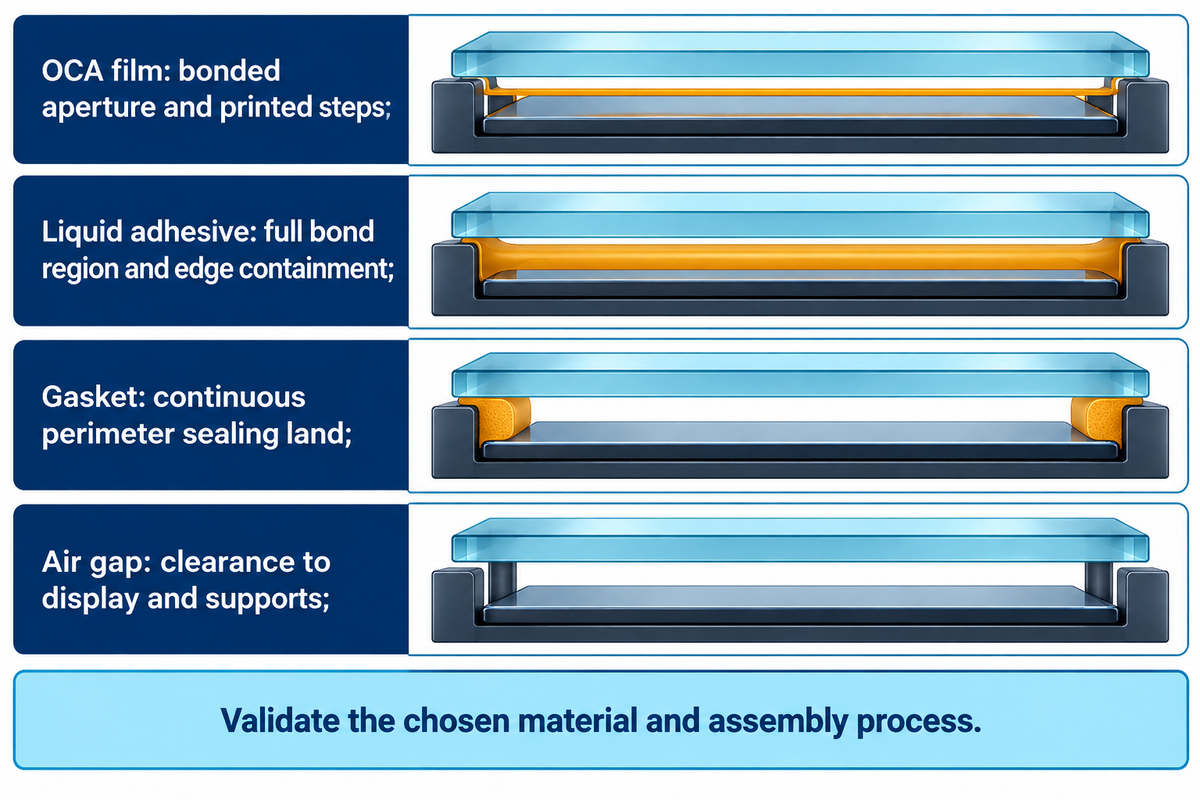
Elija la zona de control según cómo encaja la cubierta en el conjunto. Una unión óptica en toda el área, una junta perimetral y una cámara de aire imponen restricciones distintas. El resumen público del artículo de 2023 sobre el proceso de unión óptica señala que el tipo de adhesivo, las capas de la pantalla y los requisitos determinan las diferencias entre los pasos del proceso.
| Tipo de conjunto | Zona de control | Decisión previa a fijar la planitud | Validación que debe conservarse |
|---|---|---|---|
| Laminado con película OCA | Abertura adherida y escalones de impresión | Adapte la holgura local a la película elegida y al proceso de laminado | Contacto, eliminación de burbujas y aspecto óptico |
| Adhesivo óptico líquido | Zona de unión completa y contención en los bordes | Defina el espesor admisible de la capa adhesiva curada y las condiciones de dosificación | Rellenado, curado y adhesión en toda la zona |
| Junta compresible | Superficie continua de sellado perimetral | Mantenga la holgura mínima y máxima dentro del intervalo de compresión cualificado | Fuerza de cierre, envejecimiento y prestaciones de estanqueidad |
| Pantalla con cámara de aire | Punto más cercano a la pantalla y a los apoyos | Mantenga la distancia libre en las condiciones de montaje especificadas | Evitar el contacto y obtener un aspecto aceptable de la pantalla |
La película no es rígida por defecto. La ficha técnica de CEF38XX de 3M de septiembre de 2026 describe una película ópticamente transparente, blanda y curable por UV que se adapta a los escalones de tinta. El espesor nominal de la película CEF3804 es de 100 μm; es un valor del producto, no una curvatura admisible del vidrio. Para el material líquido, utilice el proceso de unión óptica líquida para definir el espesor de la capa adhesiva antes de asignar límites geométricos.
Según la guía de Rogers sobre juntas para carcasas, la recomendación general propone una compresión del 25-35 % como valor inicial y también tiene en cuenta la fuerza de compresión. La junta elegida aún debe cualificarse para la aplicación; un aumento de la fuerza de cierre puede deformar una carcasa delgada.
Calcule la tolerancia de la holgura local
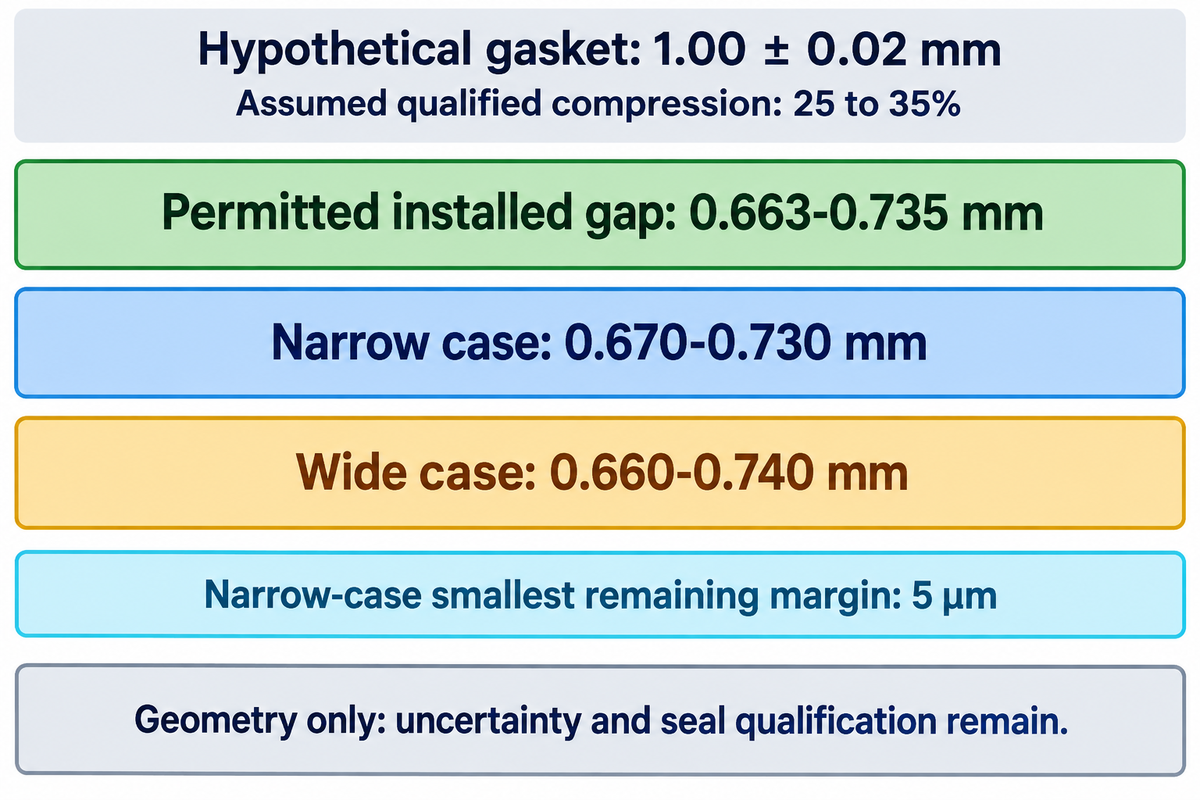
El cálculo de la holgura debe incluir la relación de montaje entre las dos superficies de contacto. La planitud intrínseca por sí sola no define esa posición. La comparación y el gráfico del ejemplo desarrollado muestran cómo la variación del espesor de la junta reduce el margen geométrico disponible. El ejemplo es un cálculo de diseño hipotético para establecer la holgura, no una capacidad medida de Saiwei ni un ensayo de prestaciones de estanqueidad.
Supuestos: Se supone que la aplicación ha cualificado una compresión del 25 al 35 % para el material elegido. El espesor efectivo de la junta sin comprimir es de 1.00 ± 0,02 mm, sin capa adhesiva adicional. La holgura nominal de montaje es de 0,700 mm. Todas las dimensiones corresponden a la misma superficie funcional de sellado.
Con la junta en su espesor máximo, la holgura mínima necesaria para no superar el 35 % de compresión es 1,02 × (1 – 0,35) = 0,663 mm. Con la junta en su espesor mínimo, para lograr una compresión de al menos el 25 %, la holgura no debe superar 0,98 × (1 – 0,25) = 0,735 mm.
| Variación total de la holgura de montaje | Holgura local resultante | Comparación con 0,663–0,735 mm |
|---|---|---|
| 0.700 ± 0,030 mm | 0,670–0,730 mm | Dentro del intervalo; márgenes restantes de 0,007 mm (7 μm) y 0,005 mm (5 μm) |
| 0.700 ± 0,040 mm | 0,660–0,740 mm | Fuera del intervalo en ambos extremos |
El intervalo ideal tiene una anchura de 0,072 mm. En el caso de mayor variación, el extremo inferior queda fuera por 0,003 mm y el superior, por 0,005 mm.
El término ±0,030 mm es un límite supuesto para la variación total de la holgura de montaje. No equivale a dividir entre dos una indicación de planitud del plano. Establezca ese límite a partir de los mapas de las superficies de contacto, la posición de montaje y las condiciones de apoyo, sin contabilizar dos veces la misma variación. Añada cualquier adhesivo o capa independiente al cálculo de la cadena de espesores y de la profundidad de la carcasa.
El margen restante más pequeño es de solo 5 μm. ISO 14253-1:2017 aborda la incertidumbre en las decisiones de conformidad cerca de los límites de especificación. Por tanto, este cálculo ideal no demuestra que la inspección permita determinar la aceptación. Acuerde la incertidumbre y la regla de decisión antes de consumir el margen; la fuerza, la temperatura, el envejecimiento y la estanqueidad siguen siendo cuestiones de cualificación independientes.
Mida el vidrio acabado sin aplanarlo
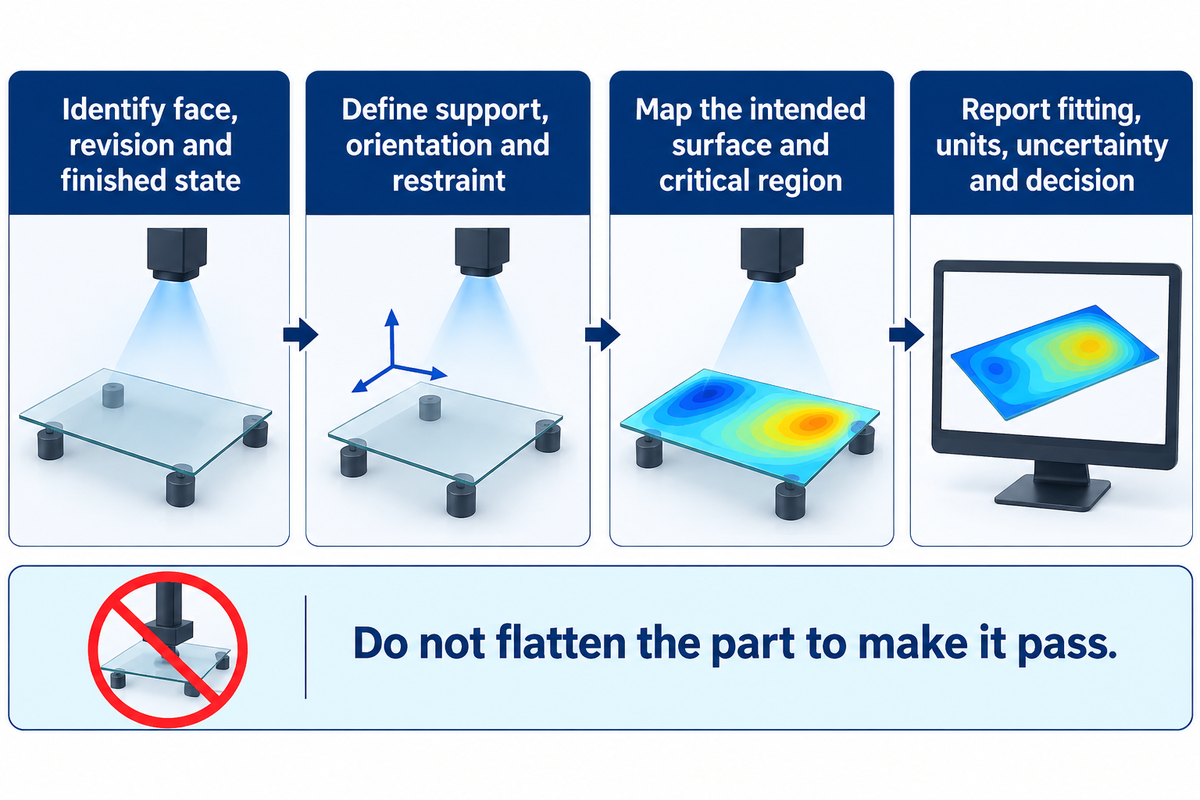
Mida la superficie especificada con una condición de apoyo repetible que represente el requisito del plano. Presionar una cubierta flexible contra una placa de referencia puede cambiar la forma que se está inspeccionando. La gravedad, la sujeción mecánica y el montaje en plato son algunas de las fuentes de deformación descritas en la investigación de 2010 de NIST sobre óptica delgada.
¿Cómo se mide la planitud?
Mida las alturas de la superficie en toda el área acordada y evalúe después esos puntos con el criterio de planitud especificado. El método debe tener resolución suficiente para medir la desviación especificada sin cambiar la forma de la pieza ni mezclar las superficies frontal y posterior. Utilice el mismo apoyo, orientación y parámetros de evaluación al comparar los resultados del proveedor con la inspección de recepción.
- Identifique la cara acabada. Registre la revisión de la pieza, el estado de impresión o recubrimiento y la abertura funcional.
- Defina el apoyo. Especifique los puntos de contacto, la orientación y cualquier sujeción permitida; mantenga la configuración repetible.
- Obtenga el mapa. Elija un muestreo que cubra la zona crítica y compruebe que el instrumento sigue la superficie de vidrio prevista.
- Evalúe e informe. Conserve junto al mapa el método de ajuste, los filtros, las unidades, la incertidumbre y la decisión de aceptación.
Una regla o un borde recto pueden revelar una holgura visible a lo largo de una línea, pero no generan un mapa completo de la superficie. Una máquina de medición por contacto requiere una fuerza de palpado adecuada; un sistema sin contacto evita esa fuerza, pero también necesita un apoyo validado y separar ópticamente las superficies. Una reflexión de la cara equivocada puede volver irrelevante un resultado de aspecto preciso.
En cubiertas especialmente flexibles, consulte el marco de ISO 10579 para piezas no rígidas. La sujeción durante la verificación debe definirse, no improvisarse para que una pieza curvada parezca aceptable.
Indique el requisito de planitud en el plano
Un plano útil vincula la tolerancia con una cara, una zona, el estado de acabado y un acuerdo de inspección. Indique el valor de planitud con la simbología geométrica del plano y añada los detalles necesarios para reproducir el resultado. Conserve esta nota específica junto con la lista completa de comprobación del plano del vidrio de cubierta.
La norma aplicable tiene un alcance limitado. ASTM C1422/C1422M-26 abarca el vidrio plano endurecido químicamente, incluidas las aplicaciones de pantallas electrónicas. Su alcance público indica:
«Esta especificación no pretende abordar las prestaciones en uso final».
ASTM C1422/C1422M-26, alcance público
Las conversaciones sobre la planitud del vidrio templado y la ondulación asociada a los rodillos suelen referirse a productos y procesos distintos. Las hojas de vidrio flotado, los paneles de acristalamiento tratados térmicamente y las cubiertas para pantallas endurecidas químicamente no deberían compartir valores de aceptación solo porque todos sean vidrio plano. Identifique si el proceso de templado especificado emplea tratamiento térmico o endurecimiento químico e indique en qué etapa de fabricación se acepta la pieza.
Defina cualquier borde excluido en el perímetro del vidrio. Indique cómo se trata un orificio o un radio de esquina si interrumpe la superficie de sellado. La geometría cercana a los recortes forma parte del requisito de distancia entre orificio y borde; la textura superficial, la transmisión óptica y los criterios de defectos estéticos siguen siendo requisitos independientes.
Diagnostique la curvatura antes de endurecer la especificación de compra
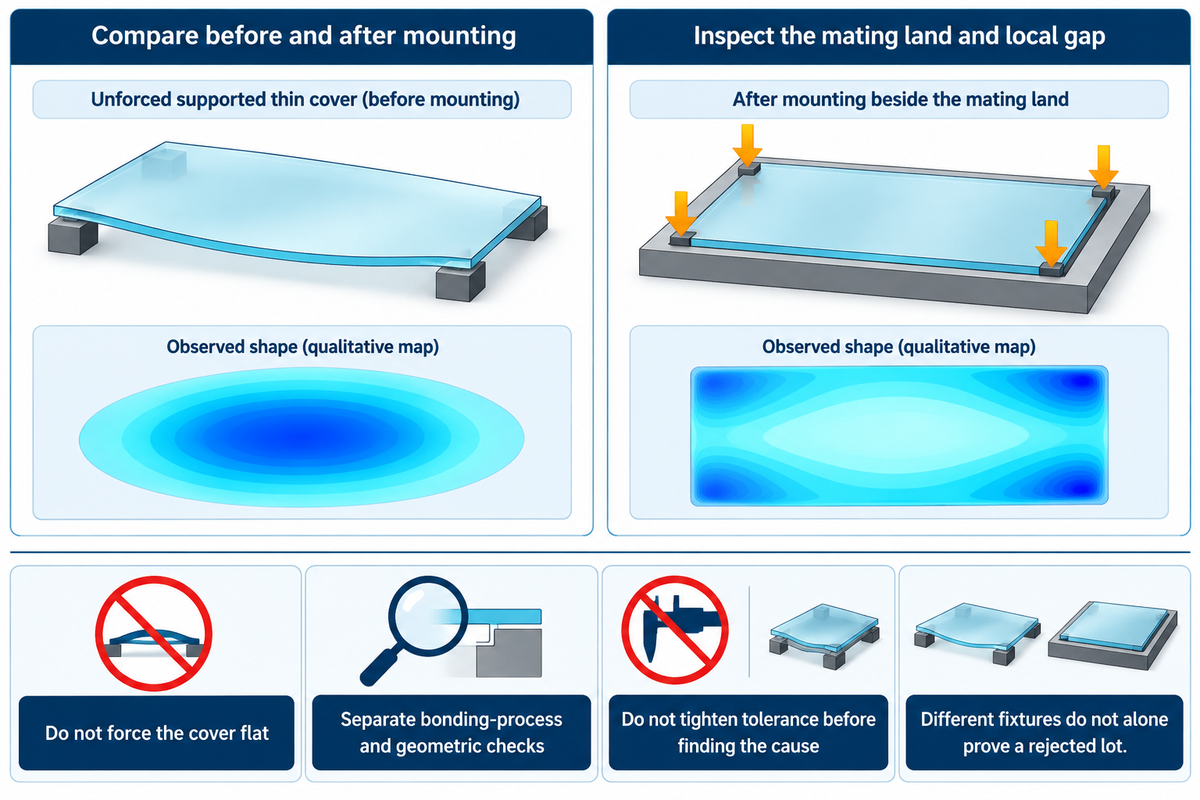
Una burbuja, un sellado desigual o una imagen distorsionada no identifican por sí solos la curvatura del vidrio. Compare el mapa de la superficie de la cubierta con la superficie de contacto y el comportamiento del conjunto antes de cambiar la especificación de planitud. El efecto documentado de las fuerzas de montaje sobre la óptica delgada hace razonable investigar la deformación inducida por el utillaje.
Sí
- Compare la misma pieza antes y después del paso de montaje especificado para comprobar si la sujeción la curva.
- Inspeccione la superficie de contacto y la holgura local donde aparece el defecto.
- Separe las comprobaciones de contaminación y del proceso de unión adhesiva de las comprobaciones geométricas.
No
- Rechace un lote porque dos utillajes distintos dan valores diferentes.
- Fuerce la cubierta para aplanarla e informe del resultado como si fuera su forma en estado libre.
- Reduzca la tolerancia antes de relacionar la forma medida con el fallo.
Relacione el punto de medición con la secuencia de fabricación del vidrio acabado. Si el resultado varía después del montaje, compruebe las condiciones de sujeción y carga del conjunto. Si persiste un defecto visual pese a que la holgura geométrica sea adecuada, investigue el proceso de unión adhesiva. Ajuste el proceso solo después de determinar la causa del defecto observado. Un mapa de superficie puede mostrar una curvatura amplia; sin embargo, por sí solo no identifica la causa.
Compare ofertas con las mismas condiciones de la pieza acabada
Las ofertas comparables describen la misma cubierta acabada y la misma definición de inspección. Pida a cada empresa de vidrio que prepare la oferta tomando conjuntamente como referencia la revisión del plano, la zona controlada y el método de informe. (Nota: la aceptación que tiene en cuenta la incertidumbre forma parte de ese acuerdo cuando los resultados se acercan a un límite; no es un ajuste que se haga después de una entrega disputada.)
Ingeniería debe establecer el intervalo de montaje utilizable; Calidad debe acordar el procedimiento de medición; Compras debe comparar las ofertas resultantes. Pida al fabricante que desglose cualquier coste adicional de inspección o proceso respecto al coste base de la pieza. Así, Finanzas podrá comparar un requisito de compra más estricto con un cambio de diseño usando ofertas reales, en lugar de una prima de precisión supuesta.
Para un ensayo de desarrollo, solicite una muestra definida de cubiertas acabadas y correlacione las mediciones de esas mismas piezas. Una muestra no demuestra la uniformidad de la producción. Consulte el requisito geométrico mediante el servicio de vidrio de cubierta a medida de Saiwei y adjunte la aplicación y el plano.
Envíe el requisito de holgura junto con el plano
Incluya la cara controlada, la zona de unión adhesiva o sellado, el estado de acabado y la configuración de medición propuesta. Solicite una respuesta sobre la viabilidad y un plan de inspección de muestras para esa especificación.
Consulte su requisito de vidrio de cubiertaPreguntas frecuentes
¿Es el vidrio perfectamente plano?
Ninguna superficie de vidrio real es perfectamente plana en todas las escalas de medición.
Un requisito útil define qué desviación respecto a un plano ideal es admisible dentro de un área indicada y en una condición de apoyo especificada. Una abertura pequeña para medición óptica, una cubierta completa de pantalla y una superficie perimetral de sellado pueden dar resultados distintos. Especifique el área y el método antes de comparar dos valores de planitud indicados, incluido cualquier borde excluido y la forma de apoyar la pieza.
¿Qué establece la norma ASME Y14.5 sobre la tolerancia de planitud?
ASME Y14.5 define la terminología de especificación dimensional y geométrica.
Una indicación de planitud superficial describe una zona de tolerancia entre dos planos paralelos. El diseñador elige la separación admisible para el requisito funcional; el catálogo público de la norma no ofrece un valor universal de aceptación para cubiertas de pantallas. En vidrio delgado, acuerde cómo se apoyará o sujetará la pieza durante la medición. Esa condición de inspección no debe confundirse con una referencia de datum para un requisito de orientación independiente.
¿Cuáles son las normas ASTM para vidrio?
Las normas ASTM para vidrio tienen alcances distintos según el producto y el proceso.
C1422/C1422M-26 aborda el vidrio plano endurecido químicamente e incluye las aplicaciones de pantallas electrónicas en su alcance público. También excluye explícitamente las prestaciones en uso final de dicho alcance. Seleccione el documento y la edición exactos para el material y la aplicación; después, añada al plano la geometría del conjunto y las condiciones de medición necesarias. Una norma pertinente para acristalamientos arquitectónicos no resuelve automáticamente un requisito de unión adhesiva para cubiertas de pantallas.
¿Qué espesor tiene el vidrio plano?
El vidrio plano no tiene un único espesor.
Para una cubierta de pantalla, especifique por separado el espesor nominal de la hoja y su variación admisible respecto a la planitud superficial. El espesor por sí solo no determina si la cubierta acabada encajará en una holgura de unión adhesiva.
¿La tolerancia de planitud es lo mismo que la suavidad?
No. La forma superficial y la textura superficial describen geometrías de escalas distintas.
Una superficie pulida puede seguir curvada en toda la pieza, mientras que una superficie comparativamente rugosa puede tener un error de forma general pequeño. Mantenga separados los valores de rugosidad, como Ra, y la especificación de planitud.
¿Puede un adhesivo más grueso compensar la curvatura del vidrio?
En ocasiones, un proceso de unión adhesiva distinto puede admitir una holgura diferente.
El espesor del adhesivo no es una tolerancia universal para la curvatura del vidrio. El adhesivo propuesto debe funcionar en el intervalo real de holguras locales y con las condiciones especificadas de laminado o curado. Confirme el aspecto óptico, la adhesión y la durabilidad del conjunto resultante antes de relajar el requisito del vidrio. Siga los datos de proceso aplicables del proveedor del adhesivo.
¿Qué debe acompañar a un informe de planitud del proveedor?
Solicite información suficiente para repetir la medición en la misma pieza acabada.
El informe debe identificar la cara controlada, el área de medición, las unidades, el método de evaluación y la revisión del plano. Debe describir el apoyo o la sujeción, la orientación de la pieza y cualquier borde o característica excluidos. Solicite el mapa de mediciones cuando un único valor máximo no permita ver la superficie de sellado o la zona de unión adhesiva que importa. Compare la configuración del proveedor con la de la inspección de recepción antes de considerar que una diferencia implica rechazar la pieza. Registre cómo afectan la incertidumbre del instrumento y el muestreo a la decisión de aceptación acordada. Si necesita pruebas de uniformidad de producción, solicite una muestra definida de piezas acabadas en lugar de suponer que una muestra de desarrollo pulida representa todos los lotes. Mantenga esas observaciones separadas de cualquier afirmación sobre la capacidad del proceso hasta que exista un estudio de capacidad adecuado.
Base técnica: alcances públicos de normas, investigación metrológica y publicaciones de proveedores de materiales identificados, consultados en octubre de 2026. El ejemplo de holgura utiliza datos hipotéticos indicados. No es un informe de ensayo de Saiwei ni una tolerancia de producción garantizada. No se consultaron las cláusulas de normas de pago ni el texto completo del artículo sobre unión óptica.
Referencias y fuentes
- ASME Y14.5-2018 (R2024): Dimensioning and Tolerancing, catálogo oficial.
- ISO 10579:2010: Non-rigid parts, resumen público.
- ISO 14253-1:2017: Conformity decision rules, resumen público.
- ASTM C1422/C1422M-26: Chemically Strengthened Flat Glass, alcance público.
- Investigación de NIST sobre metrología de la forma superficial de óptica delgada, Chu y colaboradores, 2010.
- On the Enduring Appeal of Least-squares Fitting in Computational Coordinate Metrology, Srinivasan, Shakarji y Morse, 2013.
- Optical bonding process of flat panel displays and their critical-to-quality factors, 2023, resumen público.
Artículos relacionados
Entradas relacionadas
Tendencia ahora



