Saiweiglassへのお問い合わせ




原材料からガラス製品ができるまでの製造・加工工程
数多くの建築ファサードや店舗のカーテンウォール、室内のガラス間仕切りと同じく、当社が製造する各パネルも、砂、ソーダ灰、石灰石を積み上げた原料から始まります。鉱物原料から完成した板ガラスに至るまでの道筋、すなわちガラス製造・加工ラインは、測定可能な六つの段階で構成され、原材料をASTM C1036およびANSI Z97.1の安全規格に適合する建築用板ガラスへと変えます。 本記事では、調合、溶融、フロート成形、徐冷、エッジ加工、熱強化処理の各工程について、担当する専門家が把握すべき温度、公差、品質指標とともに説明します。公開されているガイドに加え、saiweiglassの設備で培った現場の専門知識に基づく実体験も共有し、貴社が十分な情報を踏まえてガラス加工の委託先を選べるようお手伝いします。 この概要を通して、フロートガラスの製造ラインで何が行われ、なぜその工程が必要なのか、そしてプロジェクトに適した高品質なガラスの仕様をどう定めるかを学べます。ガラスの製造・加工工程とは?
 ガラスの製造・加工とは、調合、溶融、フロート成形、徐冷、切断、二次加工という、工業的な品質保証の下で行われる一連の工程を指し、シリカを主成分とする原材料を、建築、自動車用、産業用の設備に取り付けられるガラス製品へと仕上げます。
この定義には幅広い生産活動が含まれますが、大きな流れとしては、ソーダ灰や石灰石を計量して投入するところから始まり、調合設備、フロートバス、徐冷ライン、切断設備を経て、完成したガラスが出荷用ラックに載せられて加工工場を出るまでがガラスの製造工程です。その間、材料は溶融炉を通り、溶融スズの浴面に浮かび、徐冷炉で冷却され、端部の切断を受けますが、そのすべてで継続的な品質検査が行われます。
最終用途は多岐にわたります。大半を占めるのは商業建築向けの建材で、ガラス手すり、カーテンウォール、天窓、オフィス内の間仕切りなどです。レーザー用ガラス、ガラス容器、太陽光パネル用カバーガラス、ディスプレイ用基板ガラスも、基本となる同じ成形工程を用途に合わせて変えたものです。Grand View Researchによると、世界の板ガラス市場は2024年に推定USD 311 billionに達し、建築用途が売上高の71 %超を占めました。
💡 要点: ガラスの製造・加工工程を段階ごとに理解することで、調達担当者は仕様をより厳密に定め、ガラスが施工現場へ出荷される前に品質上の問題を発見できます。
ステップ1 — 原材料の選定と調合
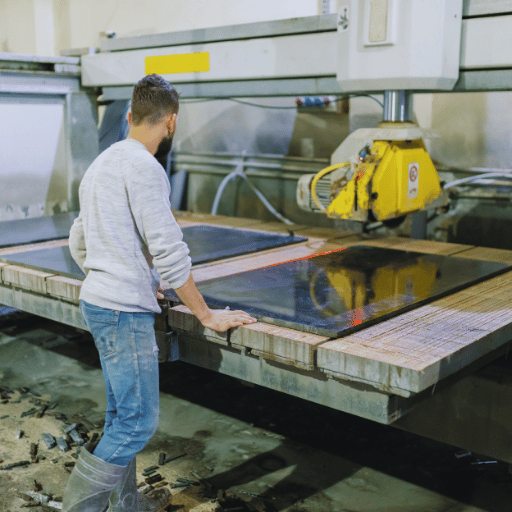 どの等級のガラスも、それぞれに定められたガラス組成から始まります。世界で販売される板ガラス生産量の90パーセント超を占めるソーダ石灰ガラス板の調合配合は、シリカの配合、全アルカリとアルカライトの成分比、再生カレットの含有量を基本としています。わずか0. 1%の誤差でも、後工程で色むら、微小気泡欠陥の増加、あるいは微小気泡に関わる溶融状態の不安定化を系統的に引き起こすことがあります。
| 材料 | 機能 | 代表的な重量比 % |
|---|---|---|
| 珪砂 (SiO2) | ガラス形成材 — シリカの網目構造を形成 | 70 – 75 % |
| ソーダ灰 (Na2CO3) | 融剤 — シリカの融点を約1,710 °Cから約1,500 °Cに低下 | 12 – 15 % |
| 石灰石 (CaCO3) | 安定剤 — 耐薬品性と耐久性を付与 | 8 – 10 % |
| カレット (再生ガラス) | 溶融を促進し、カレットを10 %加えるごとに生産コストを約3 %削減 | 15 – 25 % |
| 微量添加剤 (MgO、Al2O3など) | 清澄剤、着色剤、紫外線吸収剤 | 1 – 3 % |
ステップ2 — 炉内での溶融と清澄
 溶融工程では、乾燥した調合原料が蓄熱式炉の内部で均質な溶融ガラスになります。この工程だけでライン全体のエネルギー使用量の約75 %を占め、当社では天然ガス焚きのサイドバーナーを使用し、溶融ゾーン内の火炎温度を1,500~1,700 Cに保ちながら24/7で連続運転しています。
蓄熱式炉は、自ら排出する廃熱を回収します。その仕組みとして、1,350~1,500 Cの排ガスを、耐火れんがを積み重ねた一連の蓄熱室 (“チェッカー”)に通し、流入する燃焼空気をバーナーに届く前に最高1,300 Cまで予熱します (“チェッカー”)。このシステムにより、燃料を30~40 %節約できます。現代のフロートガラス製造ラインでは、12~18+年の連続運転に必要な全面改修を行えるようになるまで、炉を十年以上稼働させるため、熱効率が極めて重要です。
炉内では、原材料が機能の異なる三つのゾーンを通過します。
- 溶融ゾーン — 原材料が1,500~1,600 Cで粘性のある液体に変わります。このゾーンでの標準的な滞留時間は、引出量と炉の大きさに応じて約24~48時間です。
- 清澄ゾーン — 温度を1,600~1,700 Cへとわずかに上げてガラスの粘度を下げ、内部に閉じ込められた気泡を表面まで浮上させ、最終的に放出させます。清澄剤 (通常は硫酸ナトリウム)が気泡の除去を促進します。
- 調整ゾーン — 溶融ガラスを約1,100 Cまで徐々に冷却し、成形に必要な粘度に調整します。
“saiweiglassの炉の運転担当者は、溶融中に三種類の欠陥を継続的に監視しています。ストーン (未溶融の耐火物粒子)、シード (1 mm未満の気泡)、脈理 (組成の不均一による筋)です。直径0.5 mmを超えるストーンがあると、通常は熱強化処理時の破損がほぼ確実になるため、炉の出口でインライン光学スキャナーを稼働させ、異常を検出しています。”溶融槽全体を均一な高温に保つ必要があり、温度の低い箇所があると、清澄ゾーンでガラスの各部が均質に混ざり合わず、目に見える波状の光学的なひずみである”脈理”と呼ばれる欠陥が生じます。清澄ゾーンの加熱が不均一になると (“シード”と呼ばれる気泡の集まりや、”ブリスター”と呼ばれるクレーター状の欠陥が残るため)、溶融ガラスに欠陥が生じ、規格の外観品質等級 (ASTM C1036)で不合格となります。
⚠️ よくある問題: 燃料の切り替え時には、炉温がわずか± 10 °C変動しただけでも、その後6~8時間にわたって後工程の微小気泡数が急増することがあります。調達担当者は、炉の使用年数と改修予定を加工業者に確認すべきです。使用開始から15年を過ぎた炉では、欠陥率が高くなる傾向があります。
ステップ3 — フロートガラスの成形
 フロートガラス製法は、1959年に商業化したSir Alastair PilkingtonにちなんでPilkington製法とも呼ばれ、現在ではほぼすべての板ガラスの製造に使われている技術です。炉の調整ゾーンのほぼ中間地点で、1,100 Cのガラスが、密閉された窒素燃焼式チャンバー内の溶融スズ浴へと流れ込みます。重力と表面張力によって、ガラスは完全に平らな、両面に光学的な純度を備えたファイアポリッシュ仕上げのリボン状に広がります。
内部のスズ浴は、平均で幅3~4メートル、長さ50メートル、深さ6 cmです。スズは作業温度の範囲内で溶融状態を保ち (融点232 C、沸点2,602 C)、ガラスより密度が高いため、ガラスリボンは底に沈まず、上面に浮かびます。制御ゲート (“ツイール”と呼ばれます)が、溶融スズ浴に流し込む溶融ガラスの量を調節します。ガラスリボンは約1,100 Cでスズ浴に入り、600 Cで出ますが、この温度まで冷えると、表面に圧力を生じさせずにトップロールで操作し、移動できるようになります。
トップロールの板厚指令は電流によって決まります。リボンをスズ上で自由に広がる状態にすると、自然平衡時の指針は約6~7 mmになります。電子機器用として最終的な板ガラスの厚さを最小0.4 mm程度にするには、駆動式トップロールでリボンを横方向と斜め方向に引き伸ばします。厚みのあるパネル (最大25 mm)を製造するには、端部を拘束し、引出速度を下げることで、ガラスをより厚くたまらせます。
0.4~25 mm
現代のフロートガラス製造ラインで実現できる厚さの範囲
約600 °C
スズ浴出口での温度
6,000 × 3,660 mm
フロートラインで製造できるジャンボ原板の最大寸法
ステップ4 — 徐冷と冷却制御
 ガラスリボンは約600 Cでスズ浴を出ると、全長100メートルを超えるトンネル状の徐冷炉へ入ります。この段階の目的は、フロート工程でガラスの外側表面が内部より早く冷えたことで発生した内部応力を取り除くことです。徐冷の制御が不十分だと、切断や取り扱いの際にガラスの構造が危険なほど不安定になり、自然破損しやすくなります。
徐冷炉内では、機能の異なる四つのゾーンで冷却スケジュールを制御します。
- 加熱・均熱ゾーン — ガラスを徐冷点付近、またはそれよりわずかに高い均一な温度まで加熱します (ソーダ石灰ガラスでは約555 C)。
- 保持ゾーン — 粘性流動によって残留応力の約95 %が緩和されるまで、ガラスを徐冷温度で十分な時間保持します。一般的なソーダ石灰ガラス組成では、徐冷点で三分間保持すると内部応力の大半が除去されます。
- 徐冷ゾーン — 徐冷点 (約555 C)とひずみ点 (約515 C)の間の重要な温度域を、所定の速度 (多くの場合、毎分2~4 C)で冷却します。この温度域で冷却が速すぎると、永久応力が再び生じます。
- 急冷ゾーン — ひずみ点を下回ると、それ以上の永久応力が蓄積しなくなるため、より速い速度で常温まで冷却します。
💡 調達担当者にとってこの工程が重要な理由: 徐冷が不十分なガラスには、切断時 (予期しない亀裂の進展)、熱強化処理時 (炉内での自然破損)、施工後 (温度サイクルによる遅れ破壊)になって初めて表面化する、潜在的な残留応力があります。saiweiglassでは、すべての生産分について徐冷炉通過後に偏光検査を行い、切断工程へ進む前に応力レベルを確認しています。
冷却工程では、リボンの幅全体にわたって温度を均一に保つ必要があります。端部と中央部の温度差が数度を超えると永久的な反りが生じ、建築用ガラスとして使用できなくなります。現代の徐冷炉では、幅方向に設けた複数のゾーンで加熱素子を個別に制御し、赤外線センサーから制御用コンピューターへ即座に情報を送っています。
徐冷炉から出たものは徐冷ガラスと呼ばれ、この時点で各ガラス板は、その後のすべての加工 (切断、熱強化処理、合わせ加工、コーティング)の出発点となる基本状態にあります。
ステップ5 — 切断、研削、エッジ加工
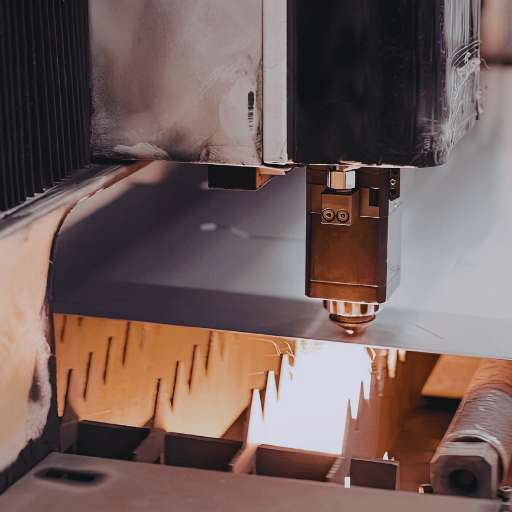 徐冷したガラスリボンが常温で徐冷炉を出ると、自動で切断線を入れて原板 (通常は最大6,000 3,660 mm)に切り分け、次に注文されたパネルの形状に従ってCNC切断ホイールで原板に切断線を入れ、その線に沿って精密に機械割断することで、寸法と外観を整えます。
切断面にはエッジ加工を施します。どのエッジ仕上げを選ぶかは、最終用途によって異なります。
| エッジの種類 | 説明 | 主な用途 |
|---|---|---|
| 糸面取り (軽研削) | 軽く研削して鋭い角を除去 | 枠付きガラスの隠れる端部 |
| 平磨き (研削仕上げ) | 機械で平らに研削したつや消し仕上げ | 複層ガラス (IGU)の組立、突き合わせ施工 |
| 平磨き (研磨仕上げ) | 研削後に研磨して透明に仕上げる | フレームレスのシャワーブース、テーブルトップ |
| 丸面取り (Cエッジ) | わずかに丸みを付けた半研磨の断面 | 棚板、ショーケース、鏡 |
| 斜面取り | 面の縁を斜めに面取りし、研磨した仕上げ | 装飾鏡、高級家具 |
| 留め加工 | コーナー接合用の45°斜め切断 | フレームレスガラスのコーナー接合 |
当社のエッジ検査チェックリストでは、1 mmを超える欠けに加え、一見して浮かび上がる研磨跡も検出します。また、熱強化処理へファクスで送る前に、すべてのパネルに対して100%の外観検査を行います。
ステップ6 — 熱強化処理と二次加工
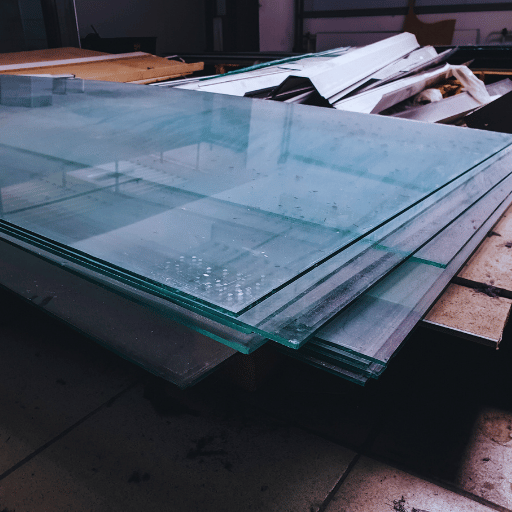 熱強化処理は、徐冷ガラスを、人の往来が多い場所や法規で安全ガラスの使用が求められる用途に適した安全ガラスへと変える熱処理です。熱強化処理のサイクルは原理上単純ですが、非常に正確で厳密な制御を要し、切断済みのガラスパネルを軟化し始める約620 Cまで再加熱した後、両面に同時に高圧空気を吹き付けて急冷します。急速な冷却によって表面には圧縮応力が保持され、内部には引張応力が生じるため、徐冷原板の四~五倍の強度を持つ製品になります。
強化ガラスが破損すると、内部に蓄えられた応力エネルギーにより、徐冷ガラスのような鋭い短剣状の破片ではなく、小さなほぼ直方体の粒状片が多数生じます。この破砕形態によって、北米ではANSI Z97.1、欧州ではEN 12150の規格に基づき、安全ガラスとして分類されます。両規格とも、センターポンチで破砕した後、50 50 mmの領域内に所定数の粒状片が認められることを確認する破片数試験を求めています。
| 特性 | 徐冷ガラス | 強化ガラス | 合わせガラス |
|---|---|---|---|
| 相対強度 | 1× (基準) | 強度は4~5倍 | 異なる (ガラスの種類による) |
| 破砕形態 | 大きく鋭利な破片 | 小さく鋭利でない粒状片 | ひびが入っても中間膜が破片を保持 |
| 加工後の切断可否 | 可能 | 不可 — 全体が砕ける | 不可 (特殊な方法を用いない場合) |
| 耐熱衝撃性 | 温度差約40 °C | 温度差約200 °C | 構成する各ガラス板と同じ |
| 安全規格 | ASTM C1036 (品質のみ) | ANSI Z97.1 / EN 12150 | ANSI Z97.1 / EN 14449 |
| 遮音性 | 低い | 低い | 高い (PVB中間膜が音を減衰) |
- 合わせ加工 — PVBまたはSGPの中間膜で二枚以上のガラスを貼合する工程で、耐衝撃性の確保、遮音、紫外線の遮断に用いられます。
- 複層ガラス (IGU)の組立 — 二枚または三枚のガラスをスペーサーバーとガス (アルゴンまたはクリプトン)の充填を伴って接着し、断熱体にします。
- Low-Eコーティング — マグネトロンを用いてガラス上に金属酸化物層を堆積させ、赤外線を反射しながら可視光線を透過させます。
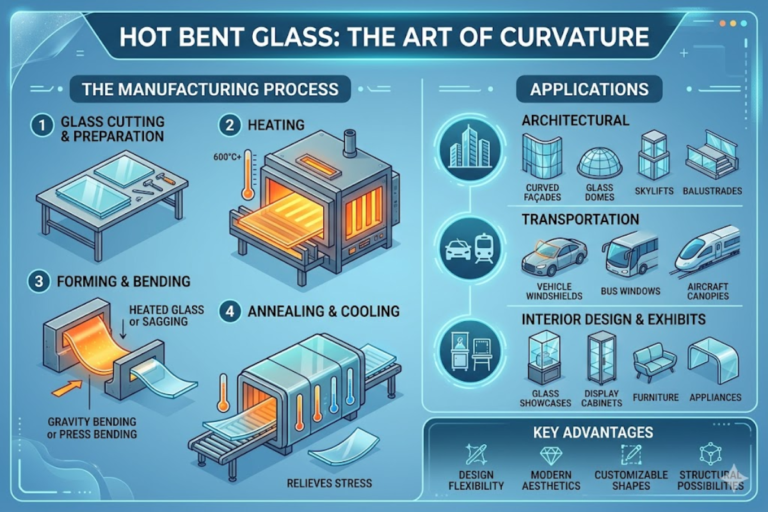
- 曲げ加工 — 板ガラスを軟化点まで加熱し、型に沿って成形することで、ファサード、天窓、内装意匠向けのsaiweiglass 3D曲げガラスを製造します。
よくあるご質問
質問:ガラスの製造・加工工程とは何ですか?
回答を見る
ガラスの製造・加工工程とは、珪砂などの原材料を完成したガラスパネルへと仕上げる工場内の生産の流れです。この流れは、原材料の調合、1,500~1,700 Cの炉内での溶融、重い溶融スズ浴でのフロート成形、温度制御された徐冷炉内での徐冷、高精度な切断とエッジ加工、そして熱強化処理またはその他の二次処理という、6つの主要段階で構成されます。これらの工程は、毎日24時間稼働する一体型の生産ラインで行われます。
各成形工程は前の工程を踏まえて順に行う必要があり、徐冷工程で不良率が50%を超える場合に見られるように、どの成形工程も省略したり急いで進めたりすべきではありません。
質問:ガラスを作るには、どのような原材料が必要ですか?
回答を見る
ソーダ石灰ガラスの原料は、珪砂(重量比70~75 %)、ソーダ灰(12~15 %)、石灰石(8~10 %)、再生ガラスカレット(15~25 %)です… ソーダ灰と石灰石は、融点を下げる働きをします。石灰石は混合物の耐久性を高めます…
Q:フロートガラスはどのように製造されますか?
回答を見る
フロートガラスは、溶融スズを入れたチャンバーに溶融ガラスを流し込んで成形します。チャンバーは密閉され、ブラインドは溶融スズで覆われています。溶融ガラスは、密度の高いスズに接するとその上に浮かび、さらに平らな帯状に広がって、両面がファイアポリッシュされた状態になります。厚さは、引き出し速度とトップローラーで制御します。フロートガラスの商業生産は、1959年にPilkingtonの技術者によって始まり、現在も優れた光学品質を持つ板ガラスを製造するための世界標準となっています。この方法では、厚さ0.4 mm~25 mmの板ガラスを製造できます。
Q:徐冷ガラスと強化ガラスの違いは何ですか?
回答を見る
徐冷ガラスは徐冷炉でゆっくりと冷却され、すべての板ガラスに共通する、通常の直交した「基材」となります。強化ガラスは徐冷されますが、これはすべての板ガラスにおける標準的な「安全」状態であるものの、意図的な加工によって作り出す必要があります(約620 Cまで再加熱し、空気を吹き付けて即座に「急冷」することで、圧縮応力の「表面層」を形成します)。実用上の主な特性として、強化ガラスは破損すると予測できない小さな粒状の破片になり、約200 Cまでの熱衝撃に耐え、切断や穴あけができるという優れた用途性能を持つ一方、建築物の最終部材としては徐冷ガラスほど効果的でも一般的でもなく、破損すると危険で鋭利な破片を生じます。徐冷ガラスは用途によって異なり、形状を保ちますが、破損すると危険で鋭利な破片になり、耐熱衝撃性能とホットメルト接着剤への耐性が不足しています。建築基準では、出入口(ドアやアトリウムのパネル)、外皮全周の低い位置、ある程度硬い物体の落下が危険をもたらす場所など、危険箇所に強化ガラス(または合わせガラス)を使用することが求められています。安全性を要しない用途(キャビネット、間仕切りなど)では徐冷ガラスが徐冷ガラスに置き換えられており、安全性を要する用途では複層ガラス内に合わせガラス(厚さ6 m以上の層)が形成されています。強化ガラスの一般的な価格は、同等の構成を持つ徐冷ガラス製品より約15~30%高くなります…
Q:B2Bプロジェクトで重視すべきガラスの特性は何ですか?
回答を見る
B2Bの建築・産業用プロジェクトで重要なガラスの特性には、機械的強度(強化ガラスと徐冷ガラスの強度等級)、熱性能(IGUのU値、SHGC)、光学的透明性(ASTM C1036に基づくひずみの程度)、安全性等級(ANSI Z97.1またはEN 12150への適合)、洗浄剤や大気への曝露に対する耐薬品性、寸法公差があります。カーテンウォールやファサード用途では、持続的な風荷重や熱サイクルに対する耐久性も重要です。
Q:商業建築ではどのような種類のガラスが使われますか?
回答を見る
商業建築では、店舗の正面やガラスドアに強化安全ガラス、頭上のガラスや手すりに合わせガラス、カーテンウォールや窓にlow-Eコーティングを施した複層ガラスユニット(IGU)、床スラブを隠すためにスパンドレルガラスが指定されるほか、耐火ガラス、遮音ガラス、曲げガラスも使用されます。強化ガラスは世界の板ガラス売上高の約36 %を占め、建築用途全体では71 %を超えています。
Q:特注ガラスの加工パートナーはどのように選べばよいですか?
回答を見る
特注ガラスの加工業者を評価する際は、次の五つの基準を用いてください:(1) 設備能力 — 強化炉、合わせガラス製造ライン、CNC切断設備など、必要な設備を稼働させていますか? (2) 認証 — SGCC、IGCC/IGMAなどの認証や、ASTM/ANSIへの適合状況を確認してください。(3) 品質管理 — 破砕試験報告書、応力測定結果、外観検査記録の提示を求めてください。(4) リードタイムの実績 — 他の商業プロジェクトの実績を照会できる相手を紹介してもらってください。(5) 特殊加工への対応力 — 貴社のプロジェクトで曲げガラス、大型パネル、複雑な形状が必要な場合は、そのようなガラス製品の加工経験があることを確認してください。建築用の曲げガラスが必要な場合は、saiweiglassなど、すでに技術力を実証しているメーカーの3D曲げガラスをご検討ください。
Q:建築プロジェクト向けのガラスはどのように大量生産されますか?
回答を見る
ガラスの大量生産には、連続式のフロート法が用いられます。単独のフロートラインは、炉の改修と次の改修の間の12~18年間、24時間、週7日稼働し、週に6000トンを超える原板ガラスを生産します。帯状のガラスから最大6,000 x 3,660 mmの大型原板を切り出し、加工工場や、熱強化処理、合わせ加工、IGUの組立、コーティングの各工程へ送ります。
現代のガラス製造では、原料の自動計量、炉のリアルタイム制御、インラインでの光学欠陥走査測定を活用し、年間数百万平方メートルに及ぶ生産量で品質の一貫性を確保しています。
貴社のプロジェクト仕様に合わせたガラス加工が必要ですか?
当社saiweiglassは、1X以上のご依頼に対し、フロートガラス原板から強化加工、合わせ加工、曲げ加工まで、すべてに対応します。ご指定の期日どおりに貴社の現場へお届けします。
見積もりを依頼本ガイドについて
本ガラス加工工程マニュアルは、当社のフロートガラス製造施設、強化加工施設、合わせ加工施設における現場の知見に基づき、saiweiglassの技術コンテンツチームが作成しました。すべてのデータは、公表されている業界規格(ASTM、ANSI、EN)と査読済みの資料に基づいています。原料バッチの選別、欠陥検査、エッジ品質の確認など、当社固有の実務として説明している内容は、当社施設で採用している代表的な手順です。
参考文献・出典
- Britannica — ソーダ石灰ガラス
- Pilkington — フロート法の各工程
- ASTM C1036-21 — 板ガラスの標準仕様
- ANSI Z97.1-2015 (R2020) — 建築物用安全ガラス材料
- Wikipedia — ソーダ石灰ガラス
- Wikipedia — フロートガラス
- Wikipedia — 強化ガラス
- Wikipedia — 徐冷(ガラス)
- Glass Packaging Institute — ガラスリサイクルの基礎知識
- Grand View Research — 世界の板ガラス市場
- Glass Technology Services — ガラス欠陥の7つの種類
- Lehigh University — 徐冷と熱強化処理(IMI-NFG講座)
- CTCN (UNEP) — ガラスリサイクル技術
- ScienceDirect — ガラス溶融炉(工学的概要)