Kontaktieren Sie Saiweiglass




Wie bei der Glasfertigung aus Rohstoffen fertige Glasprodukte entstehen
Wie bei tausend anderen Architekturfassaden, Pfosten-Riegel-Fassaden für Ladenfronten und Glastrennwänden im Innenbereich beginnt jede von uns gefertigte Scheibe mit einem Gemenge aus Sand, Soda und Kalkstein. Der Weg vom mineralischen Rohstoff zur fertigen Flachglasscheibe – den wir als Glasfertigungslinie bezeichnen – umfasst sechs messbare Stufen, in denen aus Rohstoffen Flachglas für Verglasungen entsteht, das den Sicherheitsnormen ASTM C1036 und ANSI Z97.1 entspricht. Unsere Übersicht beschreibt jeden Schritt des Fertigungsprozesses – Gemengebereitung, Schmelzen, Floatformgebung, Entspannungskühlen, Kantenbearbeitung und thermisches Vorspannen – sowie die Temperaturen, Toleranzen und Qualitätskennzahlen, die Fachleute für ihre jeweiligen Aufgaben benötigen. Auf Grundlage unserer praktischen Erfahrung in den Anlagen von saiweiglass vermitteln wir neben veröffentlichten Leitfäden auch Erkenntnisse aus erster Hand, damit Sie Fertigungspartner fundiert auswählen können. Diese Übersicht erklärt Ihnen, was in einer Floatglaslinie geschieht, warum es geschieht und wie Sie hochwertiges Glas spezifizieren, das zu Ihrem Projekt passt.Was versteht man unter dem Glasfertigungsprozess?
 Die Glasfertigung ist die industriell qualitätsgesicherte Abfolge aus Gemengebereitung, Schmelzen, Floatformgebung, Entspannungskühlen, Zuschnitt und nachgelagerter mechanischer Bearbeitung, durch die aus siliziumdioxidbasierten Rohstoffen ein fertiges Glasprodukt für den Einbau in Gebäuden, Fahrzeugen oder industriellen Anlagen entsteht.
Diese Definition deckt ein breites Produktionsspektrum ab; übergeordnet betrachtet beginnt der Glasherstellungsprozess mit abgemessenen Mengen an Soda und Kalkstein und endet mit fertigem Glas, das einen Verarbeitungsbetrieb auf einem Transportgestell verlässt – dazwischen liegen Gemengehaus, Floatbad, Kühlstrecke und Schneidstationen; das Material durchläuft eine Schmelzwanne, schwimmt auf einem Bad aus geschmolzenem Zinn, kühlt in Kühlöfen ab und wird an den Kanten beschnitten – alles unter kontinuierlicher Qualitätsprüfung.
Die Endanwendungen sind vielfältig. Den größten Anteil machen Baustoffe für Gewerbegebäude aus: Glasgeländer, Pfosten-Riegel-Fassaden, Oberlichter und Glastrennwände in Büros. Laserglas, Glasbehälter, Abdeckglas für Solarmodule und Substratglas für Displays beruhen allesamt auf Varianten desselben grundlegenden Formgebungsverfahrens. Laut Grand View Research erreichte der globale Flachglasmarkt 2024 ein geschätztes Volumen von 311 Milliarden USD, wobei Anwendungen im Architekturbereich über 71 % des Umsatzes ausmachten.
💡 Zentrale Erkenntnis: Wer jeden Schritt des Glasfertigungsprozesses versteht, kann im Einkauf präzisere Spezifikationen formulieren und Qualitätsprobleme erkennen, bevor das Glas zur Baustelle geliefert wird.
Schritt 1 — Rohstoffauswahl und Gemengebereitung
 Jede Glassorte beginnt mit einer bestimmten Glaszusammensetzung. Die Gemengerezeptur für Kalk-Natron-Glas in Scheibenform – das mehr als 90 Prozent der weltweit verkauften Flachglasproduktion ausmacht – basiert auf einer Mischung aus Siliziumdioxid, dem Verhältnis von Gesamtalkali- und Alkalitkomponenten sowie einem Anteil recycelter Glasscherben. Schon eine geringe Abweichung von 0. 1 % kann im weiteren Prozess systematisch Farbabweichungen, zusätzliche kleine Blaseneinschlüsse oder Instabilitäten in der bläschenhaltigen Schmelze verursachen.
| Material | Funktion | Typischer Gewichtsanteil in % |
|---|---|---|
| Quarzsand (SiO2) | Glasbildner — bildet das Siliziumdioxidnetzwerk | 70 – 75 % |
| Soda (Na2CO3) | Flussmittel — senkt den Schmelzpunkt von Siliziumdioxid von ~1.710 °C auf ~1.500 °C | 12 – 15 % |
| Kalkstein (CaCO3) | Stabilisator — erhöht die chemische Beständigkeit und Haltbarkeit | 8 – 10 % |
| Glasscherben (recyceltes Glas) | Beschleunigen das Schmelzen und senken die Produktionskosten je 10 % zugesetzter Glasscherben um ~3 % | 15 – 25 % |
| Zusätze in geringen Mengen (MgO, Al2O3 usw.) | Läutermittel, Farbmittel, UV-Absorber | 1 – 3 % |
Schritt 2 — Schmelzen und Läutern im Ofen
 Beim Schmelzen wird aus einem trockenen Rohstoffgemenge in einem Regenerativofen ein homogenes Bad aus geschmolzenem Glas. Allein dieser Schritt macht etwa 75 % des Energieverbrauchs der Linie aus; die Energie führen wir über seitliche Erdgasbrenner zu, die in der Schmelzzone im 24/7-Betrieb kontinuierlich eine Flammentemperatur von 1.500-1.700 °C aufrechterhalten.
Ein Regenerativofen nutzt seine eigene Abwärme. Dabei durchströmen 1.350-1.500 °C heiße Abgase mehrere übereinander angeordnete Kammern aus feuerfesten Ziegeln (“Gitterwerke”), die die einströmende Verbrennungsluft auf bis zu 1.300 °C vorwärmen, bevor sie die Brenner (“Gitterwerke”) erreicht. Dieses System ermöglicht Brennstoffeinsparungen von 30-40 %. Bei modernen Floatglaslinien bleiben die Öfen ein Jahrzehnt oder länger in Betrieb, bevor die für einen kontinuierlichen Betrieb von 12-18+ Jahren erforderliche Generalüberholung erfolgen kann; deshalb ist die thermische Effizienz äußerst wichtig.
Im Ofen durchläuft das Rohmaterial drei klar getrennte Funktionszonen:
- Schmelzzone – die Rohstoffe werden bei 1.500-1.600 °C zu einer zähflüssigen Schmelze. Die übliche Verweilzeit in dieser Zone beträgt je nach Durchsatz und Ofengröße etwa 24-48 Stunden.
- Läuterzone – die Temperaturen steigen leicht auf 1.600-1.700 °C, wodurch die Viskosität des Glases sinkt und eingeschlossene Gasblasen an die Oberfläche steigen und schließlich entweichen können. Läutermittel (üblicherweise Natriumsulfat) beschleunigen die Blasenentfernung.
- Konditionierungszone – die Schmelze kühlt allmählich auf etwa 1.100 °C ab und erreicht die für die Formgebung erforderliche Viskosität.
“Bei saiweiglass überwachen unsere Ofenbediener während des Schmelzens kontinuierlich drei Fehlerklassen: Steine (ungeschmolzene Partikel aus feuerfestem Material), kleine Blasen (Gasblasen unter 1 mm) und Schlieren (Streifen unterschiedlicher Zusammensetzung). Ein einzelner Stein mit einem Durchmesser von mehr als 0,5 mm führt beim thermischen Vorspannen in der Regel unweigerlich zum Bruch; deshalb setzen wir am Ofenausgang optische Inline-Scanner ein, um Auffälligkeiten zu erkennen.”Im gesamten Schmelzbad sind gleichmäßig hohe Temperaturen erforderlich; kalte Stellen verursachen einen als “Schliere” bezeichneten Fehler, eine sichtbare, wellenförmige optische Verzerrung an Stellen, an denen sich verschiedene Glasbereiche in der Läuterzone nicht homogen miteinander verbunden haben. Wird die Läuterzone nicht gleichmäßig beheizt (sodass Ansammlungen kleiner Blasen oder als “Großblasen” bezeichnete Krater zurückbleiben), entstehen Fehler in der Glasschmelze, die nach den genormten Klassen für die visuelle Qualität zur Zurückweisung führen (ASTM C1036).
⚠️ Häufiges Problem: Bereits Ofentemperaturschwankungen von ± 10 °C bei einer Brennstoffumstellung können die Anzahl kleiner Blasen im nachgelagerten Prozess für 6–8 Stunden stark erhöhen. Einkaufsteams sollten Verarbeiter nach dem Alter ihres Ofens und dem Zeitplan für dessen Erneuerung fragen – nach dem 15. Betriebsjahr weisen Öfen häufig höhere Fehlerquoten auf.
Schritt 3 — Floatglasformgebung
 Das Floatglasverfahren – nach Sir Alastair Pilkington, der es 1959 zur kommerziellen Reife entwickelte, auch Pilkington-Verfahren genannt – wird heute zur Herstellung praktisch aller Flachgläser eingesetzt. Etwa in der Mitte der Konditionierungszone des Ofens fließt 1.100 °C heißes Glas auf ein Bad aus geschmolzenem Zinn, das sich in einer abgedichteten, mit Stickstoff befeuerten Kammer befindet. Schwerkraft und Oberflächenspannung formen das Glas zu einem vollkommen ebenen, feuerpolierten Band mit optischer Reinheit auf beiden Seiten.
Im Inneren ist das Zinnbad durchschnittlich 3-4 Meter breit, 50 Meter lang und 6 cm tief. Zinn bleibt im Arbeitstemperaturbereich flüssig (Schmelzpunkt 232 °C, Siedepunkt 2.602 °C) und hat eine höhere Dichte als Glas: Das Band schwimmt darauf, statt auf den Boden zu sinken. Ein geregelter Schieber (als “Tweel” bezeichnet) dosiert die Menge der Glasschmelze, die auf das Bad aus geschmolzenem Zinn gelangt. Das Glasband tritt mit etwa 1.100 °C in das Zinnbad ein und verlässt es mit 600 °C – kühl genug, damit Toproller es führen und bewegen können, ohne Druck auf die Oberfläche auszuüben.
Die Vorgaben zur Dickenregelung über die Toproller werden durch den Strom bestimmt. Kann sich das Band auf dem Zinn frei ausbreiten, liegt die natürliche Gleichgewichtsnadel bei etwa 6-7 mm. Um die fertigen Flachglasscheiben für elektronische Anwendungen auf bis zu 0,4 mm zu reduzieren, ziehen angetriebene Toproller das Band quer und diagonal auseinander. Für dickere Scheiben (bis zu 25 mm) sorgen seitliche Begrenzungen und niedrigere Ziehgeschwindigkeiten dafür, dass sich das Glas höher aufstaut.
0,4 – 25 mm
Erreichbarer Dickenbereich moderner Floatglaslinien
~600 °C
Temperatur beim Austritt aus dem Zinnbad
6.000 × 3.660 mm
Maximales Jumbo-Scheibenformat einer Floatlinie
Schritt 4 — Entspannungskühlen und kontrolliertes Abkühlen
 Sobald das Glasband das Zinnbad mit etwa 600 °C verlässt, gelangt es in einen Kühlofen – einen mehr als 100 Meter langen Tunnelofen. Ziel ist es nun, innere Spannungen abzubauen, die während des Floatprozesses entstanden sind, weil die äußere Glasoberfläche schneller abkühlte als das Innere. Eine unzureichende Regelung des Entspannungskühlens würde das Glasgefüge beim Zuschnitt und bei der Handhabung gefährlich instabil und anfällig für Spontanbrüche machen.
Im Kühlofen steuern vier Funktionszonen den Abkühlverlauf:
- Aufheiz- / Ausgleichszone – das Glas wird auf eine gleichmäßige Temperatur am oder leicht oberhalb des oberen Kühlpunkts gebracht (~555 °C bei Kalk-Natron-Glas).
- Haltezone – das Glas wird so lange auf der Entspannungstemperatur gehalten, dass durch viskoses Fließen etwa 95 % der Restspannung abgebaut werden. Drei Minuten am oberen Kühlpunkt beseitigen bei üblichen Kalk-Natron-Glaszusammensetzungen den weitaus größten Teil der inneren Spannungen.
- Langsamkühlzone – kühlt das Band mit einer festgelegten Geschwindigkeit (häufig 2-4 °C pro Minute) durch den kritischen Bereich zwischen dem oberen Kühlpunkt (etwa 555 °C) und dem unteren Kühlpunkt (etwa 515 °C). Zu schnelles Abkühlen in diesem Bereich erzeugt erneut dauerhafte Spannungen.
- Schnellkühlzone – unterhalb des unteren Kühlpunkts kühlt das Glas schneller auf Umgebungstemperatur ab, da es bei diesen niedrigeren Temperaturen keine weiteren dauerhaften Spannungen mehr aufbauen kann.
💡 Warum dieser Schritt für Einkäufer wichtig ist: Unzureichend entspannungsgekühltes Glas enthält verborgene Restspannungen, die sich erst später zeigen – beim Zuschnitt (unerwartete Rissausbreitung), beim thermischen Vorspannen (Spontanbruch im Ofen) oder nach dem Einbau (verzögerter Bruch durch Temperaturwechsel). Bei saiweiglass wird jede Fertigungsserie nach dem Kühlofen mit einem Polariskop geprüft, um die Spannungswerte zu kontrollieren, bevor das Glas zum Zuschnitt gelangt.
Während des Abkühlens muss die Temperatur über die gesamte Bandbreite gleichmäßig bleiben. Temperaturunterschiede zwischen Rand und Mitte von mehr als wenigen Grad führen zu dauerhaftem Verzug, der die Scheibe für Architekturverglasungen unbrauchbar macht. Moderne Kühlöfen verfügen über unabhängig geregelte Heizelemente in mehreren Zonen über die Breite, wobei Infrarotsensoren unmittelbare Rückmeldungen an den Steuerungsrechner liefern.
Das Glas, das den Kühlofen verlässt, wird als entspannungsgekühltes Glas bezeichnet – jede Glasscheibe befindet sich nun im Ausgangszustand für alle nachfolgenden Verarbeitungsschritte (Zuschnitt, thermisches Vorspannen, Laminieren, Beschichten).
Schritt 5 — Zuschnitt, Schleifen und Kantenbearbeitung
 Nachdem das entspannungsgekühlte Band den Kühlofen bei Umgebungstemperatur verlassen hat, wird es automatisch angeritzt und in Rohscheiben geschnitten (üblicherweise bis zu 6.000 3.660 mm); aus diesen Rohscheiben werden anschließend mit einem CNC-gesteuerten Schneidrädchen nach dem vorgesehenen Schnittmuster die bestellten Scheiben zugeschnitten und entlang der Ritzlinie präzise mechanisch gebrochen, um die gewünschten Maße und die gewünschte Optik zu erzielen.
Die Kantenbearbeitung erfolgt an der Schnittkante. Welche Kantenausführung gewählt wird, hängt von der Endanwendung ab:
| Kantenausführung | Beschreibung | Typische Anwendung |
|---|---|---|
| Gesäumt (abgezogen) | Leichter Schleifgang zum Entfernen scharfer Kanten | Verdeckte Kanten bei gerahmten Verglasungen |
| Flach geschliffen | Maschinell eben geschliffen mit matter Oberfläche | Isolierglasmontage, Verglasungen mit stumpfen Stößen |
| Flach poliert | Geschliffen und anschließend zu einer transparenten Oberfläche poliert | Rahmenlose Duschabtrennungen, Tischplatten |
| Rundkante (C-Kante) | Leicht gerundetes, halbpoliertes Profil | Regalböden, Vitrinen, Spiegel |
| Facettiert | Schräge, polierte Fase entlang des Scheibenrands | Dekorative Spiegel, hochwertige Möbel |
| Auf Gehrung geschnitten | 45°-Schnitt für Eckverbindungen | Rahmenlose Glaseckverbindungen |
Unsere Checkliste für die Kantenprüfung erfasst auch Kantenausbrüche von mehr als 1 mm sowie auf den ersten Blick sichtbare Polierspuren. Außerdem führen wir an jeder Scheibe eine 100%ige Sichtprüfung durch, bevor sie per Fax zum thermischen Vorspannen weitergegeben wird.
Schritt 6 — Thermisches Vorspannen und Weiterverarbeitung
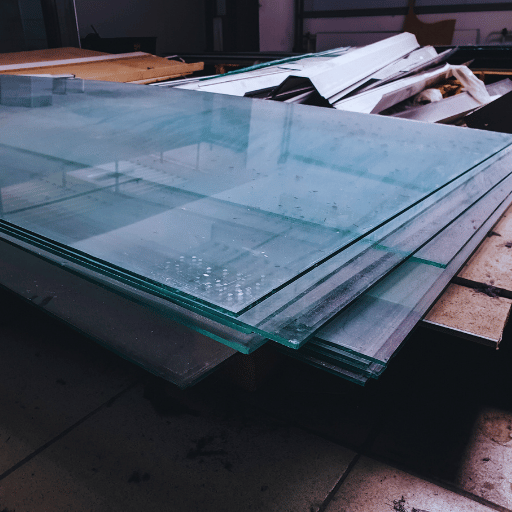 Thermisches Vorspannen ist die Wärmebehandlung, durch die aus entspannungsgekühltem Glas eine Sicherheitsverglasung für stark frequentierte Bereiche und gesetzlich vorgeschriebene Anwendungen entsteht. Der Vorspannzyklus ist theoretisch einfach, erfordert aber eine sehr präzise und anspruchsvolle Regelung: Die zugeschnittene Glasscheibe wird erneut auf etwa 620 °C erhitzt, bis sie gerade zu erweichen beginnt, und anschließend durch Druckluftstrahlen, die gleichzeitig auf beide Seiten treffen, schlagartig abgekühlt. Durch die schnelle Abkühlung bleiben Druckspannungen in den Oberflächen erhalten, während im Scheibeninneren Zugspannungen herrschen; dadurch entsteht ein Fertigprodukt mit einer vier- bis fünfmal so hohen Festigkeit wie die entspannungsgekühlte Rohscheibe.
Wenn thermisch vorgespanntes Glas bricht, sorgt die im Glas gespeicherte Spannungsenergie dafür, dass viele kleine, annähernd würfelförmige Krümel entstehen, statt der scharfen, dolchartigen Splitter, die bei entspannungsgekühltem Glas auftreten. Dieses Bruchbild ist der Grund dafür, dass das Glas in Nordamerika nach ANSI Z97.1 und in Europa nach der Norm EN 12150 als Sicherheitsverglasung eingestuft wird. Beide Normen verlangen eine Bruchstückzählung, bei der nach dem Bruch durch einen Körnerschlag eine festgelegte Anzahl von Krümeln in einem Bereich von 50 50 mm sichtbar sein muss.
| Eigenschaft | Entspannungsgekühltes Glas | Einscheibensicherheitsglas (ESG) | Verbundglas |
|---|---|---|---|
| Relative Festigkeit | 1× (Referenzwert) | 4–5× höhere Festigkeit | Variabel (abhängig von der Glasart) |
| Bruchbild | Große, scharfe Splitter | Kleine, stumpfe Krümel | Gerissen, aber durch die Zwischenschicht zusammengehalten |
| Nach der Verarbeitung zuschneidbar | Ja | Nein — zerspringt | Nein (ohne spezielle Verfahren) |
| Temperaturwechselbeständigkeit | ~40 °C Temperaturdifferenz | ~200 °C Temperaturdifferenz | Wie bei den einzelnen Glasschichten |
| Sicherheitsnorm | ASTM C1036 (nur Qualität) | ANSI Z97.1 / EN 12150 | ANSI Z97.1 / EN 14449 |
| Schalldämmung | Gering | Gering | Hoch (PVB-Zwischenschicht dämpft Schall) |
- Laminieren – Verklebung von zwei oder mehr Glasschichten mit einer PVB- oder SGP-Zwischenschicht für Stoßfestigkeit, Schalldämmung und UV-Schutz.
- Isolierglasmontage – Verklebung von zwei oder drei Scheiben mit Abstandhaltern und Gasfüllungen (Argon oder Krypton) zu wärmedämmenden Einheiten.
- Low-E-Beschichtung – Abscheidung von Metalloxidschichten auf dem Glas mittels Magnetron, um Infrarotstrahlung zu reflektieren und sichtbares Licht durchzulassen.
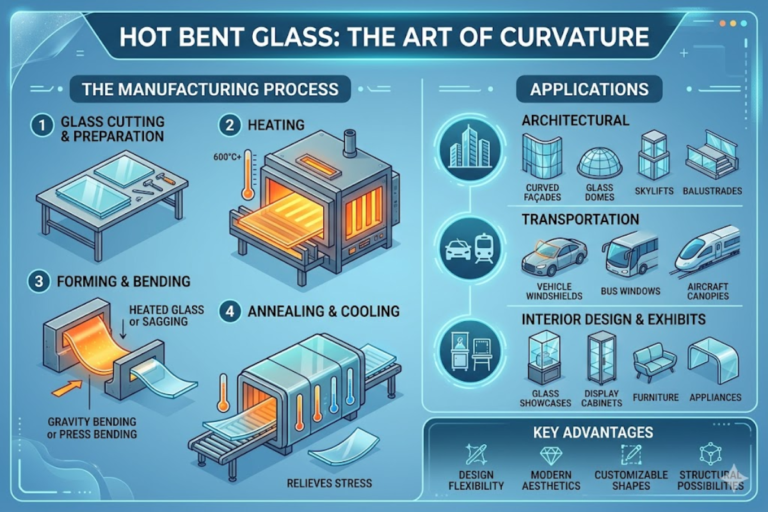
- Biegen / Krümmen – flache Scheiben werden bis zum Erweichungspunkt erhitzt und anschließend über Formen gebogen, um 3D-gebogenes Glas von saiweiglass für Fassaden, Oberlichter und Innenraumelemente herzustellen.
Häufig gestellte Fragen
F: Was versteht man unter dem Glasfertigungsprozess?
Antwort ansehen
Der Glasfertigungsprozess ist der industrielle Produktionsablauf, bei dem aus Quarzsand und anderen Rohstoffen fertige Glasscheiben entstehen. Dieser Ablauf umfasst 6 Hauptschritte: Rohstoffgemengebereitung, Schmelzen im Ofen bei 1.500-1.700 °C, Floatformgebung auf einem schweren Bad aus geschmolzenem Zinn, Entspannungskühlen in einem temperaturgeregelten Kühlofen, präzisen Zuschnitt und Kantenbearbeitung sowie thermisches Vorspannen oder andere nachgelagerte Behandlungen. Dieser Ablauf ist als zusammenhängende Produktionslinie mit täglich 24 Stunden Betrieb ausgelegt.
Jeder Formgebungsschritt muss auf dem vorherigen aufbauen, und kein Schritt darf übersprungen oder überhastet ausgeführt werden, da dies etwa beim Entspannungskühlen zu einer Ausschussquote von mehr als 50 % führen kann.
F: Welche Rohstoffe werden zur Glasherstellung benötigt?
Antwort ansehen
Kalk-Natron-Glas wird aus Quarzsand (70-75 % Gew.), Soda (12-15 %), Kalkstein (8-10 %) und recycelten Glasscherben (15-25 %) hergestellt… Soda und Kalkstein tragen zur Senkung des Schmelzpunkts bei. Kalkstein erhöht die Beständigkeit der Mischung…
Frage: Wie wird Floatglas hergestellt?
Antwort ansehen
Floatglas entsteht, indem geschmolzenes Glas in eine Kammer mit geschmolzenem Zinn gegossen wird. Die Kammer ist abgedichtet, und die Blende ist mit geschmolzenem Zinn bedeckt. Sobald die Glasschmelze mit dem dichteren Zinn in Kontakt kommt, liegt sie darauf auf und breitet sich zu einem flachen Glasband mit beidseitig feuerpolierten Oberflächen aus. Die Dicke wird über die Ziehgeschwindigkeit und die oberen Rollen gesteuert. Die kommerzielle Floatglasherstellung wurde 1959 von Ingenieuren bei Pilkington eingeführt und ist bis heute der weltweite Standard für die Herstellung von Flachglasscheiben mit überlegener optischer Qualität. Auf diese Weise lassen sich Scheiben mit einer Dicke von 0,4 mm bis 25 mm herstellen.
Frage: Was ist der Unterschied zwischen entspanntem und thermisch vorgespanntem Glas?
Antwort ansehen
Entspanntes Glas wird in einem Kühlofen langsam abgekühlt; dies ist die übliche orthogonale “Basis” für jedes Flachglas. Thermisch vorgespanntes Glas ist entspanntes Glas; obwohl dies der standardmäßige “Sicherheitszustand” für jedes Flachglas ist, muss er gezielt hergestellt werden (durch erneutes Erhitzen auf ~620 C und spontanes “Abschrecken” mit Luftstrahlen, um eine unter Druckspannung stehende “Oberflächenschicht” zu erzeugen). Einige wichtige praktische Eigenschaften: Thermisch vorgespanntes Glas zerbricht in unvorhersehbare kleine Körner; es bietet überlegene Gebrauchseigenschaften, da es Temperaturschocks bis ~200 C standhält und zugeschnitten oder gebohrt werden kann; auch wenn sein Einsatz im fertigen Bauteil nicht ganz so wirksam oder verbreitet ist wie der von entspanntem Glas, entstehen bei seinem Bruch unsichere, scharfkantige Stücke. Entspanntes Glas variiert je nach Anwendung, behält seine Form, zerbricht jedoch in gefährliche, scharfkantige Stücke; es weist Mängel beim Temperaturschockverhalten und bei der Heißkleberbeständigkeit auf. Bauvorschriften verlangen an gefährlichen Stellen thermisch vorgespanntes (oder laminiertes) Glas; dazu gehören Eingangsbereiche (Tür- und Atriumscheiben), niedrige Einbauhöhen entlang der gesamten Gebäudehülle und alle Stellen, an denen ein herabfallender, halbharter Gegenstand eine Gefahr darstellt. Entspanntes Glas wird bei Anwendungen ohne Sicherheitsanforderungen (Schrankbau, Trennwände usw.) durch entspanntes Glas ersetzt und für Sicherheitsanwendungen in Doppelverglasungen laminiert (mit einer Schichtdicke von 6 m oder mehr). Die Kosten für thermisch vorgespanntes Glas liegen im Allgemeinen etwa 15-30 % über denen eines vergleichbar aufgebauten Produkts aus entspanntem Glas…
Frage: Welche Glaseigenschaften sind für B2B-Projekte relevant?
Antwort ansehen
Für B2B-Projekte in Architektur und Industrie sind folgende Glaseigenschaften entscheidend: mechanische Festigkeit (Kennwerte von thermisch vorgespanntem gegenüber entspanntem Glas), Wärmeschutzeigenschaften (U-Wert, SHGC bei Isolierglaseinheiten), optische Klarheit (Verzerrungsgrad nach ASTM C1036), Sicherheitseinstufung (Konformität mit ANSI Z97.1 oder EN 12150), chemische Beständigkeit gegenüber Reinigungsmitteln und Witterungseinflüssen sowie Maßtoleranzen. Bei Vorhangfassaden und anderen Fassadenanwendungen ist außerdem die Beständigkeit unter anhaltender Windlast und zyklischen Temperaturwechseln wichtig.
Frage: Welche Glasarten werden im Gewerbebau eingesetzt?
Antwort ansehen
Im Gewerbebau werden verschiedene Glasarten spezifiziert: thermisch vorgespanntes Sicherheitsglas für Schaufensterfronten und Glastüren; Verbundglas für Überkopfverglasungen und Brüstungen; Low-E-beschichtete Isolierglaseinheiten (IGUs) für Vorhangfassaden und Fenster; Brüstungsglas zur Verdeckung von Geschossdecken; Brandschutzglas, Schallschutzglas und gebogenes Glas. Thermisch vorgespanntes Glas macht rund 36 % des weltweiten Flachglasumsatzes aus, während Anwendungen in der Architektur insgesamt über 71 % ausmachen.
Frage: Wie wählen Sie einen Partner für die maßgefertigte Glasverarbeitung aus?
Antwort ansehen
Beurteilen Sie einen Anbieter für maßgefertigte Glasverarbeitung anhand der folgenden fünf Kriterien: (1) Anlagenausstattung – betreibt er die erforderlichen Anlagen, etwa einen Vorspannofen, eine Laminieranlage und CNC-Zuschnittstationen? (2) Zertifizierungen – erkundigen Sie sich nach seinen Zertifizierungen, etwa SGCC, IGCC/IGMA, und nach der Konformität mit ASTM/ANSI. (3) Qualitätskontrolle – verlangen Sie Berichte über Bruchbildprüfungen, Spannungsmessungen und Dokumentationen von Sichtprüfungen. (4) Bisherige Lieferzeiten – fragen Sie nach Referenzen aus anderen gewerblichen Projekten. (5) Kapazitäten für Sonderanfertigungen – wenn Ihr Projekt gebogenes Glas, großformatige Scheiben oder komplexe Formen umfasst, stellen Sie sicher, dass der Anbieter Erfahrung mit diesen Glaslösungen hat. Wenn Sie gebogenes Architekturglas benötigen, informieren Sie sich über 3D-gebogenes Glas von Herstellern, die ihr Fachwissen bereits unter Beweis gestellt haben, wie saiweiglass.
Frage: Wie wird Glas für Architekturprojekte im Großmaßstab hergestellt?
Antwort ansehen
Im Großmaßstab wird Glas im kontinuierlichen Floatverfahren hergestellt. Eine einzelne Floatlinie produziert mehr als 6000 Tonnen Rohglas pro Woche und läuft 24 Stunden täglich, 7 Tage/Woche über einen Zeitraum von 12-18 Jahren zwischen den Erneuerungen der Schmelzwanne. Aus dem Glasband werden Jumbo-Scheiben mit Abmessungen von bis zu 6.000 x 3.660 mm zugeschnitten und an Glasverarbeitungsbetriebe oder zum thermischen Vorspannen, Laminieren, Zusammenbau von Isolierglaseinheiten oder Beschichten weitergeleitet.
Moderne Glasproduktionsbetriebe setzen auf automatisches Abwiegen des Gemenges, Echtzeitsteuerung der Schmelzwanne und optische Inline-Messungen zur Fehlererkennung, um bei einer jährlichen Produktion von Millionen Quadratmetern eine gleichbleibende Qualität zu erzielen.
Benötigen Sie Glas, das nach Ihren Projektspezifikationen gefertigt wird?
Unser Unternehmen saiweiglass übernimmt alles vom Floatglasrohmaterial bis hin zu thermisch vorgespanntem, laminiertem und gebogenem Glas, für 1X oder mehr. Pünktlich an Ihren Standort geliefert.
Angebot anfordernÜber diesen Leitfaden
Dieser Leitfaden zur Glasverarbeitung wurde vom technischen Redaktionsteam von saiweiglass auf Grundlage unmittelbarer Produktionserfahrungen aus unseren Anlagen zur Floatglasherstellung, zum thermischen Vorspannen und zum Laminieren erstellt. Sämtliche Daten stammen aus veröffentlichten Branchennormen, (ASTM, ANSI, EN) und wissenschaftlich begutachteten Quellen. Die beschriebenen konkreten Verfahren – Gemengeprüfung, Fehlerprüfung und Kontrolle der Kantenqualität – sind repräsentative Abläufe, die wir in unseren eigenen Produktionsstätten einsetzen.
Referenzen & Quellen
- Britannica — Kalk-Natron-Glas
- Pilkington — Das Floatverfahren Schritt für Schritt
- ASTM C1036-21 — Standardspezifikation für Flachglas
- ANSI Z97.1-2015 (R2020) — Sicherheitsverglasungsmaterialien in Gebäuden
- Wikipedia — Kalk-Natron-Glas
- Wikipedia — Floatglas
- Wikipedia — Thermisch vorgespanntes Glas
- Wikipedia — Entspannen (Glas)
- Glass Packaging Institute — Fakten zum Glasrecycling
- Grand View Research — Weltweiter Flachglasmarkt
- Glass Technology Services — 7 Arten von Glasfehlern
- Lehigh University — Entspannen und thermisches Vorspannen (IMI-NFG-Kurs)
- CTCN (UNEP) — Glasrecyclingtechnologie
- ScienceDirect — Glasschmelzofen (technischer Überblick)