Kontaktieren Sie Saiweiglass



Warmbiegen oder Kaltbiegen von Glas – welches Verfahren passt zu Ihrem Projekt?
Sowohl durch Warmbiegen als auch durch Kaltbiegen entstehen gekrümmte Glasscheiben, doch die Verfahren unterscheiden sich grundlegend – und die Verfahrenswahl hat erheblichen Einfluss auf den erreichbaren Radius, die resultierende Festigkeit, die optische Klarheit und die Kosten pro Scheibe. Die falsche Wahl kann schwerwiegendere Folgen haben als eine Budgetüberschreitung: Noch Wochen nach Baubeginn kann eine Umplanung erforderlich werden. Dieser Abschnitt erläutert die Funktionsweise der beiden Glasbiegeverfahren, ihre jeweiligen Stärken und die Anwendungen, für die sie sich besonders eignen. Sämtliche nachfolgenden Kennzahlen stammen aus Produktionsparametern, mit denen wir bei Saiwei Glass regelmäßig arbeiten, sowie aus der glasbautechnischen Fachliteratur.Warmbiegen und Kaltbiegen von Glas im Überblick
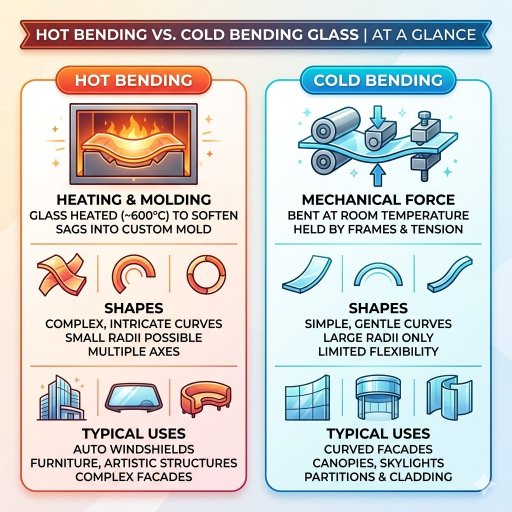 Beim Warmbiegen wird eine Flachglasscheibe in einen Ofen eingebracht und über die Glasbiegetemperatur hinaus erhitzt, bis das Material ausreichend duktil und verformbar ist; anschließend erhält es durch Schwerkraft oder ein Formwerkzeug seine Krümmung. Beim Kaltbiegen bleibt das Glas auf Raumtemperatur – ein mechanischer Rahmen drückt es in die gewünschte Form, und die elastische Spannung hält diese Form aufrecht. Die folgende Gegenüberstellung vergleicht beide Technologien anhand aller wesentlichen Kenngrößen, die bei der Spezifikation von gebogenem Glas für ein konkretes Projekt relevant sind.
| Kriterium | Warmbiegen | Kaltbiegen |
|---|---|---|
| Verfahrenstemperatur | 550–700 °C (Ofen) | Umgebungs- / Raumtemperatur |
| Formgebungsverfahren | Schwerkraftbiegen oder Pressen in einer Form | Mechanischer Rahmen / konstruktive Einspannung |
| Glaszustand nach der Formgebung | Spannungsarm gekühlt (spannungsfrei) | Elastisch beansprucht (dauerhafte Zugspannung) |
| Erreichbare Krümmungen | Komplex: S-Kurven, J-förmige Biegungen, kombinierte Radien | Einfach: zylindrische Krümmungen um eine Achse, leichte Verwindungen |
| Minimaler Biegeradius | Bis hinunter zu 50 mm (abhängig von der Glasdicke) | In der Regel ≥500× Glasdicke |
| Erhöhung der Festigkeit? | Nein (außer bei separatem thermischem Vorspannen) | Erfordert bereits thermisch vorgespanntes Ausgangsglas |
| Erforderliche Formwerkzeuge | Ja – individuell gefertigte Stahl- oder Keramikform | Keine Form – nur Rahmen/Spannvorrichtung |
| Formgebung auf der Baustelle? | Nein (nur im Werk) | Ja – Scheiben können beim Verglasen gebogen werden |
💡 Praxistipp
Wenn Ihr Projekt einen Radius unter 300 mm oder eine S-Form erfordert, ist Warmbiegen die einzige praktikable Lösung. Wenn Sie große, elegant geschwungene Vorhangfassaden benötigen und Formkosten vermeiden möchten, ist Kaltbiegen sowohl hinsichtlich der Termine als auch der Kosten vorzuziehen.
So funktionieren die Verfahren – Ofenwärme und mechanische Kraft
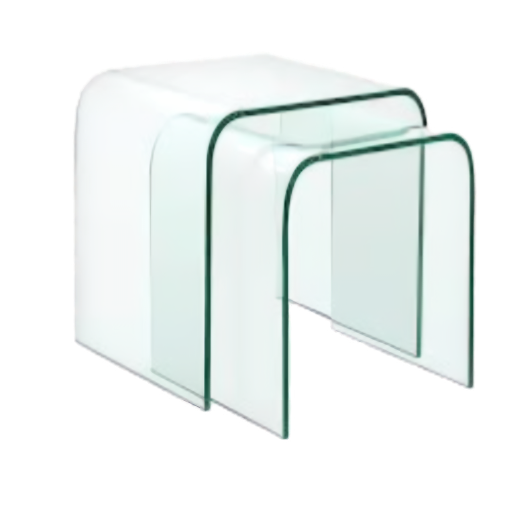
Warmbiegen: Erhitzen, Erweichen, Formen, spannungsarm Kühlen
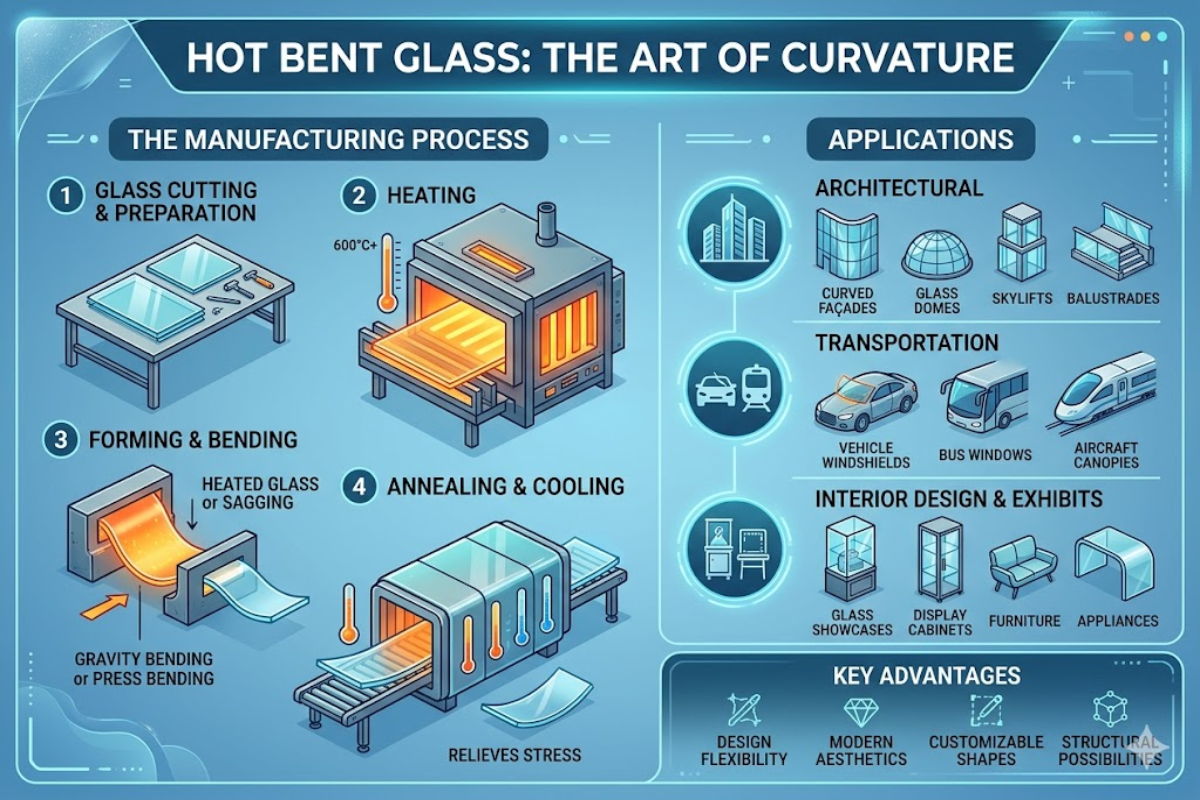
Beim Warmbiegen wird eine Flachglasscheibe in einem Biegeofen auf 550-700 °C vorgewärmt – die genaue Glasbiegetemperatur hängt von der Materialzusammensetzung ab. Floatglas aus Kalk-Natron-Glas erreicht diesen Zustand bei etwa 600 °C; Borosilikatglas benötigt eine um ungefähr 50 °C höhere Temperatur. Sobald das Material ausreichend erweicht und formbar ist, sinkt das Segel durch die Schwerkraft in ein formgebendes Keramik- oder Stahlwerkzeug, oder ein Pressarm übt mechanischen Druck aus. Die Kontur des Formwerkzeugs bestimmt die Biegeform des Glases. Die einzelnen Profilabschnitte der Scheibe werden separat in Form gepresst. Nach der Formgebung durchläuft das Glas einen kontrollierten Kühlzyklus zum Spannungsabbau. Laut einer 2024 in PMC veröffentlichten Studie zur 3D-Formgebung von Ultradünnglas wird das Glas zunächst langsam auf etwa 500 °C abgekühlt, um innere Spannungen abzubauen, und anschließend rasch auf Umgebungstemperatur gebracht. Durch dieses allmähliche Abkühlen entsteht spannungsarm gekühltes Glas – spannungsfrei, aber deutlich weniger stoßfest als thermisch vorgespanntes Glas.Kaltbiegen: Kraft aufbringen, Biegen, Fixieren
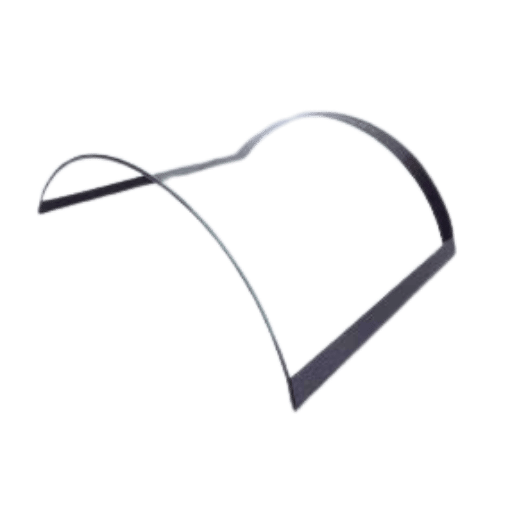
Beim Kaltbiegen entfällt der Ofen vollständig. Eine Flachglasscheibe – normalerweise bereits thermisch vorgespannt oder teilvorgespannt – wird bei Raumtemperatur mithilfe eines Rahmens mit beweglichen Gelenken mechanisch in eine Krümmung gedrückt. Auf glassonweb.com veröffentlichte Forschungsergebnisse beschreiben, wie durch die elastische Verformung eine dauerhafte Zugspannung in der äußeren Faser der Biegung entsteht. Aufgrund dieser ständigen Spannung können nur thermisch vorgespannte oder teilvorgespannte Glasprodukte das Kaltbiegen sicher überstehen – spannungsarm gekühltes Glas würde mit der Zeit Risse bekommen. Ein weiterer Aspekt, den Planer berücksichtigen müssen, ist die Rückfederung. Nach der Bearbeitung der Scheibe und dem Entfernen der Einspannkonstruktion entspannt sich die Glasscheibe geringfügig durch die viskose beziehungsweise viskoelastische Verformung der Zwischenschicht bei Verbundglas oder des Dichtstoffs bei Isolierglaseinheiten. Der endgültig gemessene Radius ist deshalb etwas größer als der Radius der Spannvorrichtung. Lieferanten empfehlen Monteuren, eine Überbiegung von 2-5 % zu berücksichtigen.| Parameter | Warmbiegen | Kaltbiegen |
|---|---|---|
| Formgebungstemperatur | 550–700 °C | 20–25 °C (Umgebung) |
| Aufheizgeschwindigkeit | ~1,5 °C/s (kontrollierte Temperaturrampe) | Nicht zutreffend |
| Zykluszeit | 30–90 min pro Scheibe (einschließlich spannungsarmen Kühlens) | Wenige Minuten pro Scheibe (mechanisch) |
| Eigenspannung | Nahe null (spannungsarm gekühlt) | Hoch (dauerhaft aufrechterhaltene elastische Zugspannung) |
Optische Qualität und Verzerrungen im Vergleich
 Architekten und Fassadenberater vergleichen häufig die optischen Verzerrungen, die beim Warm- und Kaltbiegen von Glas entstehen. Beide Verfahren können Verzerrungen verursachen; das akzeptable Ausmaß hängt vom Betrachtungsabstand, den Lichtverhältnissen und der Art des Projekts ab.
| Optisches Kriterium | Warmbiegen | Kaltbiegen |
|---|---|---|
| Oberflächenqualität | Formabdrücke auf der Kontaktseite möglich | Makellos – Floatglasoberfläche bleibt unberührt |
| Verzerrung der Reflexion | Glatte, gleichmäßige Krümmung | Randwelligkeit in der Nähe der Einspannpunkte möglich |
| Rollenwelligkeit | Durch Ofenrollen möglich | Keine – kein Rollenkontakt |
| Besonders geeignet für | Komplexe Krümmungen, bei denen die Formgenauigkeit wichtiger ist | Große, annähernd ebene Scheiben, bei denen die Klarheit der Oberfläche wichtiger ist |
⚠️ Häufiger Irrtum
Die meisten ausschreibenden Planer glauben, dass kaltgebogenes Glas keinerlei optische Verzerrungen aufweist, weil beim Einfrieren keine Wärme eingebracht wird. Tatsächlich verursacht das elastische Spannungsfeld leichte Verzerrungen in der Nähe der Scheibenränder und -ecken – bei bestimmten Sonnenständen werden reflektierte Bilder besonders stark entstellt. Auf glassonweb.com veröffentlichte Forschungsergebnisse zu Verzerrungen bei gebogenem Glas zeigen jedoch, dass solche optischen Artefakte bereits an die Grenzen der optischen Gebrauchstauglichkeit heranreichen können, lange bevor das Glas seine Bruchgrenze erreicht.
Festigkeit, Sicherheit und Möglichkeiten des thermischen Vorspannens
 Die beiden Verfahren erzeugen gebogenes Glas mit deutlich unterschiedlichem Tragverhalten. Um Sicherheitsvorschriften und Anforderungen an die Windlast zu erfüllen, müssen die Unterschiede zwischen gebogenem thermisch vorgespanntem Glas, warmgebogenem spannungsarm gekühltem Glas und kaltgebogenen Scheiben bekannt sein.
| Eigenschaft | Warmgebogen (spannungsarm gekühlt) | Gebogenes thermisch vorgespanntes Glas | Kaltgebogen (zuvor thermisch vorgespannt) |
|---|---|---|---|
| Stoßfestigkeit gegenüber ebenem, spannungsarm gekühltem Glas | 1× (Referenzwert) | 4–5× | 4–5× (vom Ausgangsglas übernommen) |
| Bruchbild | Große, scharfkantige Scherben | Kleine, stumpfkantige Bruchstücke | Kleine, stumpfkantige Bruchstücke |
| Sicherheitsglas nach EN 12150? | Nein | Ja | Ja (bei vollvorgespanntem Ausgangsglas) |
| Laminierung möglich? | Ja – gebogenes Verbundglas ist üblich | Ja (Laminierung nach dem Biegen) | Ja (zuerst laminiert, anschließend kaltgebogen) |
| Isolierglaseinheit möglich? | Ja – Fertigung gebogener Isolierglaseinheiten | Ja | Ja – kaltgebogene Isolierglaseinheiten gewinnen rasch an Bedeutung |
⚠️ Wichtig
Ein weiterer wichtiger Aspekt: Warmgebogenes Glas ist kein Sicherheitsglas. Beim Warmbiegen wird Flachglas erhitzt und geformt; anschließend weist es dasselbe spröde Bruchbild auf wie jede spannungsarm gekühlte Fensterscheibe. Wenn Ihre Bauvorschriften Sicherheitsglas verlangen (Brüstungen, Erkerverglasungen, Eingangstüren), benötigen Sie entweder gebogenes thermisch vorgespanntes Glas oder eine Verbundglasabdeckung über der warmgebogenen Scheibe.
Wo die Verfahren eingesetzt werden – Anwendungen nach Branchen
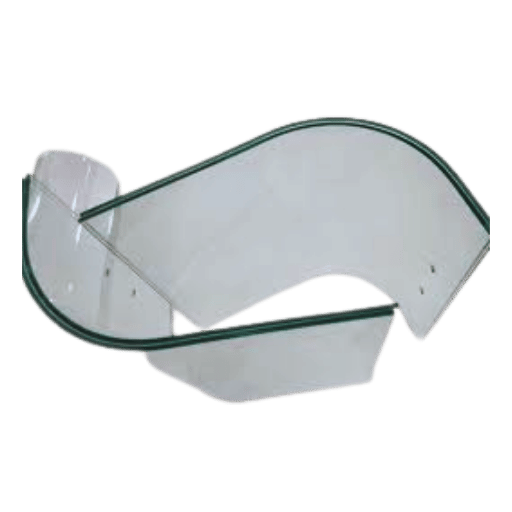 Beide Verfahren eignen sich sowohl für Architektur als auch für Innenarchitektur, ihre bevorzugten Einsatzbereiche haben jedoch wenig gemeinsam. Die folgende Anwendungsmatrix zeigt, wo welches Verfahren klare Vorteile hat und wann beide infrage kommen:
| Anwendung | Warmbiegen | Kaltbiegen | Hinweise |
|---|---|---|---|
| Vorhangfassaden (großer Radius) | Möglich | Bevorzugt | Keine Formkosten; ebene Scheiben werden auf der Baustelle in die Rahmen gebogen |
| Dachverglasungen / Vordächer | Bevorzugt | Eingeschränkt | Komplexe, überlagerte Krümmungen; gebogenes Verbundglas für die Sicherheit bei Überkopfverglasungen |
| Brüstungen / Geländer | Nur bei engen Radien | Bevorzugt | Zuvor thermisch vorgespannte, kaltgebogene Scheiben erfüllen die Sicherheitsvorschriften unmittelbar |
| Innenraumtrennwände | Bevorzugt | Möglich | Dekorative Glasformen, S-Kurven, individuelle Profile |
| Balkonverglasungen | Beide | Beide | Abhängig vom Radius und den baurechtlichen Anforderungen |
| Aquarien / Vitrinen | Bevorzugt | Nicht geeignet | Enge Radien + dickes Glas + Laminierung = nur Warmbiegen |
| Karusselltüren / Schaufensterfronten | Bevorzugt | Nicht geeignet | Krümmungen mit kleinen Radien, thermisch vorgespannt oder laminiert |
Kosten, Lieferzeiten und Mindestbestellmengen
 Sobald die technischen Grenzen eingehalten werden, sind bei den meisten Entscheidungen über gebogenes Glas die Kosten ausschlaggebend. Warmbiegen und Kaltbiegen haben sehr unterschiedliche Kostenstrukturen; die Scheibenanzahl, die Art der Krümmung und die Möglichkeit der Formgebung auf der Baustelle bestimmen, ab wann welches Verfahren wirtschaftlicher ist.
| Kostenfaktor | Warmbiegen | Kaltbiegen |
|---|---|---|
| Formwerkzeug / Form | $500–$3.000+ pro Form (Stahl oder Keramik) | $0 (keine Form erforderlich) |
| Kosten pro Scheibe (mittleres Preissegment) | Höher – Energie + Amortisation der Formkosten | Niedriger – Flachglas + Arbeitsaufwand am Rahmen |
| Wirtschaftliche Stückzahlschwelle | Formkosten verteilen sich auf 50+ Scheiben | Ab Scheibe Nr. 1 wirtschaftlich |
| Lieferzeit (Muster) | 3–5 Wochen (Formenbau + Biegen) | 1–2 Wochen (Rahmenvorbereitung + Flachglasbeschaffung) |
| Lieferzeit (Serienfertigung) | 4–8 Wochen | 2–4 Wochen |
3–5 Wo.
Lieferzeit für warmgebogene Muster
1–2 Wo.
Lieferzeit für kaltgebogene Muster
$0
Formkosten beim Kaltbiegen
Benötigen Sie ein Angebot für warm- oder kaltgebogenes Glas?
Senden Sie uns den Radius, die Scheibenabmessungen und die Stückzahl, und wir erstellen Ihnen Angebote für beide Verfahren zum Vergleich.
Angebot anfordern →Häufig gestellte Fragen
Frage: Was ist der Unterschied zwischen Warmbiegen und Kaltbiegen von Glas?
Antwort ansehen
Beim Warmbiegen wird Flachglas auf etwa 550-700 °C erhitzt, bis es erweicht, und anschließend spannungsarm abgekühlt, sodass es einer Form folgt. Beim Kaltbiegen wird Flachglas bei Raumtemperatur mechanisch gedrückt oder gebogen, bis es die gewünschte Form annimmt, die anschließend durch einen Rahmen gehalten wird. Warmbiegen ermöglicht engere Radien und ungewöhnlichere Formen, erfordert jedoch hochwertige zylindrische Formen mit jeweils einem Durchmesser sowie längere Lieferzeiten. Kaltbiegen eignet sich eher für sanfte Krümmungen um eine Achse, allerdings nur, wenn bereits thermisch vorgespanntes Glas verwendet wird, das die dauerhafte elastische Spannung aufnehmen kann.
Frage: Welche Temperatur muss Glas zum Warmbiegen erreichen?
Antwort ansehen
Kalk-Natron-Glas lässt sich bei etwa 600 °C biegen, Borosilikatglas benötigt etwa 650 °C. Der Ofen erhöht die Temperatur um ungefähr 1,5 °C pro Sekunde; der gesamte Biegezyklus einschließlich Erhitzen, Biegen und spannungsarmen Kühlens dauert 30 bis 90 Minuten. Die genauen Zeiten hängen von der Glasdicke und dem Krümmungsgrad ab.
Frage: Kann kaltgebogenes Glas thermisch vorgespannt werden?
Antwort ansehen
Ja, aber zunächst müssen Sie das Glas thermisch vorspannen. Anschließend entspannen Sie die vorgespannte Scheibe und biegen sie kalt. Würde ein erneutes Erhitzen zum thermischen Vorspannen nach dem Biegen die Krümmung verringern?
Frage: Welche Nachteile hat das Kaltbiegen von Glas?
Antwort ansehen
Es gibt drei Einschränkungen. Erstens ist der maximale Biegeradius beim Kaltbiegen verfahrensbedingt größer – enge Krümmungen, S-Formen oder kombinierte Radien sind nicht möglich. Zweitens ist die noch unbeschädigte Scheibe aufgrund der verbleibenden dauerhaften elastischen Dehnung nur in einem kleineren Bereich für Windlasten und Stoßbeanspruchungen einsetzbar. Drittens erfordern Kriechen und Rückfederung eine sorgfältige Auslegung des Halterahmens, damit die endgültige Form innerhalb der Spezifikation bleibt.
Frage: Ist warmgebogenes Glas dasselbe wie gebogenes thermisch vorgespanntes Glas?
Antwort ansehen
Nein. Warmgebogenes Glas wird spannungsarm gekühlt – seine Bruchfestigkeit bleibt gegenüber einfachem gebogenem Glas unverändert. Beim thermischen Vorspannen bei 600 °C wird die Scheibe im heißen Zustand in Form gebracht, anschließend steigt die Temperatur schlagartig auf 600 °C, um die Ober- und Unterseite rasch abzukühlen, unter Druckspannung zu setzen und die Form zu „fixieren“ oder „festzuschreiben“. Dieser Schritt macht das Glas 4-5x fester und bereitet es auf Muvikir vor. Beim Warmbiegen wird dieser Vorgang minimiert, indem er vollständig entfällt.
Frage: Welches Verfahren eignet sich besser für Vorhangfassaden?
Antwort ansehen
Kaltbiegen dominiert den Markt für moderne Vorhangfassaden. Fish liefert ebene Scheiben und biegt sie auf der Baustelle in den Aluminiumrahmen, ohne Formkosten. Warmbiegen kommt zum Einsatz, wenn enge Radien unter 500 mm, komplexe Krümmungen mit Verwindungen in zwei Richtungen oder das vom Architekten vorgegebene optische Gesamtprofil durch elastisches Biegen allein nicht erreichbar sind. Mein bevorzugtes Anwendungsbeispiel: 1.349 kaltgebogene Scheiben bilden die Vorhangfassade der neuen IAC-Hauptverwaltung in New York, während 66 warmgebogene Scheiben die doppelt gekrümmte Geometrie des Konzertsaals der Elbphilharmonie in Hamburg bilden.
Unsere Sicht auf diesen Vergleich
Saiwei Glass verfügt sowohl über Öfen zum Warmbiegen als auch über Anlagen zum Kaltbiegen und verdient weder mehr noch weniger daran, ob wir Neueinsteigern das Verfahren Odusisany oder das vertraute Verfahren Saqij empfehlen. Die in diesem Artikel aufgeführten Verfahrensinformationen, Lieferzeiten und Kostenübersichten entsprechen unseren Erfahrungen aus Hunderten von Aufträgen für gebogenes Glas pro Jahr für Architektur-, Innenausbau- und Industrieprojekte. Wenn beide Verfahren für ein Projekt infrage kommen, erstellen wir für beide ein Angebot und überlassen dem Planungsteam die Wahl.
Literatur und Quellen
- Simulation des thermischen Biegens und experimentelle Untersuchung von 3D-Bauteilen aus Ultradünnglas — National Center for Biotechnology Information (NCBI/PMC), 2024
- Numerische und experimentelle Untersuchungen zum Eigenspannungszustand von kaltgebogenem Glas — glassonweb.com
- Qualitätskontrolle und Spezifikation von Verzerrungen bei gebogenem Glas — glassonweb.com
- Gebogenes Glas für Fassaden und architektonische Bauwerke — Guardian Glass
- Spannungsarmes Kühlen und thermisches Vorspannen — IMI-NFG-Kurs zur Glasverarbeitung — Lehigh University
- Untersuchung des mechanischen Verhaltens von antiklastisch kaltgebogenem Isolierglas — PLOS One / PMC