Saiweiglassへのお問い合わせ



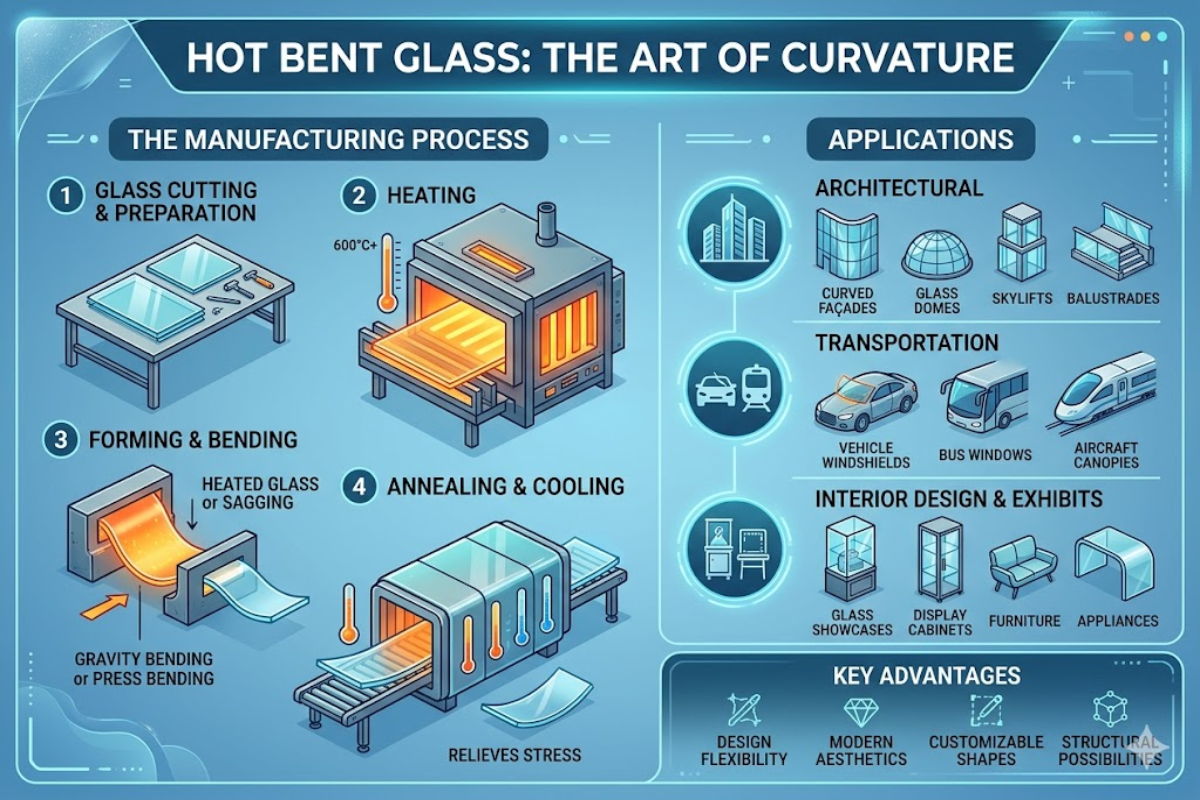
ガラスの熱曲げと冷間曲げ — 貴社のプロジェクトに適した工程は?
ガラスの熱曲げと冷間曲げは、どちらも曲面のガラスパネルを作る加工ですが、その方法は大きく異なり、選ぶ工程によって、実現できる曲げ半径から加工後の強度、光学的透明性、パネルのコストまで大きく変わります。方法を誤ると、予算超過以上の損失につながることがあり、着工から数週間たって設計の変更が必要になる場合もあります。 この節では、各曲げ加工の仕組み、それぞれが優れる点、各方法に適した用途を解説します。以下に示す統計値はすべて、Saiwei Glassで通常扱っている生産条件と、ガラス工学の文献に基づいています。ガラスの熱曲げと冷間曲げの比較早見表
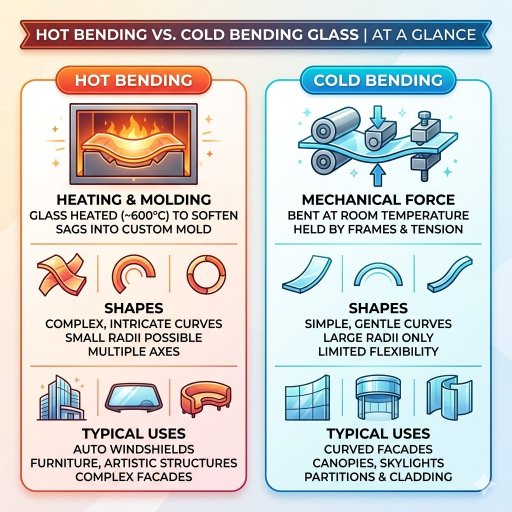 熱曲げでは、板ガラスを炉に入れ、曲げ加工温度を超えて加熱し、加工可能な延性を持つ状態にした後、重力や型を利用して曲面に成形します。冷間曲げではガラスを常温に保ち、機械的なフレームで力を加えて成形し、弾性応力によってその形状を保持します。実際のプロジェクトで曲げガラスの仕様を決める際に必要となる主要な指標について、両技術を比較します。
| 比較項目 | 熱曲げ | 冷間曲げ |
|---|---|---|
| 加工温度 | 550~700 °C (炉内) | 周囲温度 / 室温 |
| 成形方法 | 自重による曲げ成形または型によるプレス成形 | 機械的なフレーム / 構造による拘束 |
| 成形後のガラスの状態 | 徐冷済み (応力なし) | 弾性応力が残る状態 (持続的な引張応力) |
| 実現可能な曲面 | 複雑な形状:S字曲線、J字曲げ、複合半径 | 単純な形状:単曲率の円筒面、緩やかなねじれ |
| 最小曲げ半径 | 最小 50 mm (板厚による) | 通常はガラスの厚さの ≥500 倍 |
| 強度は向上するか? | 向上しない (別途、熱強化処理を行う場合を除く) | あらかじめ強化したガラスが必要 |
| 必要な治工具 | 必要 — 特注の鋼製またはセラミック製の型 | 型は不要 — フレームまたは治具のみ |
| 現場で成形できるか? | 不可 (工場内のみ) | 可能 — ガラスの施工時にパネルを曲げられる |
💡 専門家のアドバイス
曲げ半径が 300 mm 未満、またはS字形状が必要なプロジェクトでは、熱曲げが唯一の実用的な方法です。大きく優美な曲面のカーテンウォールが必要で、型の費用を省きたい場合は、工期とコストの両面で冷間曲げが適しています。
各工程の仕組み — 炉による加熱と機械的な力
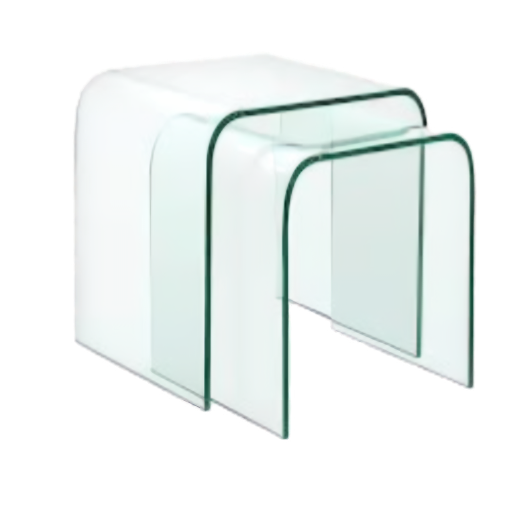
熱曲げ:加熱、軟化、成形、徐冷
熱曲げでは、板ガラスを曲げ加工炉で 550~700 C まで予熱しますが、正確な曲げ加工温度は材料の組成によって異なります。ソーダ石灰ガラスのフロート板は約 600 C でこの状態に達し、ホウケイ酸ガラスには約 50 C 高い温度が必要です。材料が成形可能な状態まで軟化すると、帆が重力によってセラミック製または鋼製の成形型へと垂れ下がるか、プレスアームで機械的な圧力を加えます。型の形状によってガラスの曲げ形状が決まります。パネルの断面形状は、個別に押し付けて成形します。 成形後、ガラスは管理された徐冷工程に入ります。超薄板ガラスの3D成形に関するPMCで公開された2024年の研究によると、ガラスを約 500 °C まで徐々に冷却して内部応力を除去した後、周囲温度まで急速に冷却します。この緩やかな冷却によって、応力はないものの、強化ガラスよりも耐衝撃性が大幅に低い徐冷ガラスになります。冷間曲げ:力を加え、たわませ、拘束する
冷間曲げでは、炉を一切使用しません。通常はあらかじめ強化または半強化した平らなガラスパネルを、可動継手のあるフレームで機械的に押し曲げ、常温で曲面に成形します。glassonweb.comで公開された研究では、弾性変形によって曲げの外側の繊維に恒久的な引張応力が生じる仕組みが説明されています。この応力が持続するため、冷間曲げに安全に耐えられるのは強化ガラスまたは半強化ガラス製品に限られ、徐冷ガラスでは時間の経過とともに亀裂が生じます。 設計者が考慮すべき点として、スプリングバックもあります。パネルの加工後に拘束構造を取り外すと、合わせガラスの中間膜や複層ガラスユニットのシール材に生じる粘性・粘弾性変形により、ガラスパネルの曲がりがわずかに戻ります。そのため、最終的に測定される曲げ半径は治具の半径よりわずかに大きくなります。供給業者は、施工時に 2~5% の曲げ増しを見込むよう推奨しています。| 項目 | 熱曲げ | 冷間曲げ |
|---|---|---|
| 成形温度 | 550~700 °C | 20~25 °C (周囲温度) |
| 昇温速度 | 約 1.5 °C/s (制御昇温) | 該当なし |
| サイクル時間 | パネルあたり 30~90 min (徐冷を含む) | パネルあたり数分 (機械的成形) |
| 残留応力 | ほぼゼロ (徐冷済み) | 高い (弾性引張応力が保持される) |
光学品質とひずみの比較
 建築家やファサードコンサルタントは、熱曲げと冷間曲げによって生じる光学的なひずみをよく比較します。どちらの方法でもひずみが生じる可能性があり、許容できる程度は、見る距離、照明条件、プロジェクトの種類によって異なります。
| 光学上の比較項目 | 熱曲げ | 冷間曲げ |
|---|---|---|
| 表面品質 | 型との接触面に型跡が残る可能性 | 元の良好な状態を維持 — フロートガラスの表面は非接触 |
| 反射像のひずみ | 滑らかで均一な曲率 | 拘束点付近の端部に波状のひずみが生じる場合がある |
| ローラーウェーブ | 炉内ローラーによって生じる可能性 | なし — ローラーとの接触なし |
| 特に適した用途 | 形状精度を重視する複雑な曲面 | 表面の透明性を重視する、平面に近い大型パネル |
⚠️ よくある誤解
仕様を決める担当者の多くは、冷凍では熱が加わらないため、冷間曲げガラスには光学ひずみがまったくないと考えています。実際には、弾性応力場によってパネルの端部や角の付近にわずかなひずみが生じ、太陽の角度によっては反射像が特に大きく崩れます。しかし、glassonweb.comで公開された曲げガラスのひずみに関する研究では、ガラスが破損点に達するはるか前に、光学的な乱れが使用上の許容限界近くに達する可能性が示されています。
強度、安全性、熱強化処理の選択肢
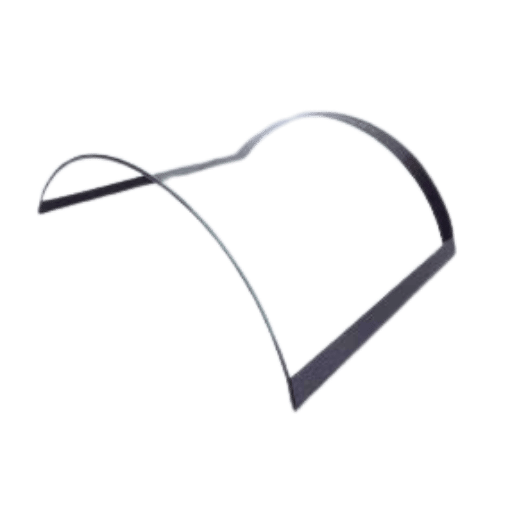 この両工程で作られる曲げガラスは、構造上の性質が大きく異なります。安全規定と風荷重の要件を満たすには、曲げ強化ガラス、熱曲げした徐冷ガラス、冷間曲げパネルの違いを理解する必要があります。
| 特性 | 熱曲げ (徐冷済み) | 曲げ強化ガラス | 冷間曲げ (事前に強化) |
|---|---|---|---|
| 平らな徐冷ガラスに対する衝撃強度 | 1倍 (基準) | 4–5× | 4~5倍 (加工前のガラスの強度を継承) |
| 破損時の状態 | 大きく鋭利な破片 | 小さく鋭利さの少ない破片 | 小さく鋭利さの少ない破片 |
| EN 12150に準拠する安全ガラスか? | いいえ | はい | はい (加工前のガラスが完全強化ガラスの場合) |
| 合わせガラスにできるか? | 可能 — 曲げ合わせガラスは一般的 | 可能 (曲げ加工後に貼合) | 可能 (貼合後に冷間曲げ) |
| 複層ガラスユニットにできるか? | 可能 — 曲面IGUの製作 | はい | 可能 — 冷間曲げIGUは急速に普及中 |
⚠️ 重要事項
もうひとつ重要な点として、熱曲げガラスは安全ガラスではありません。熱曲げ工程では板ガラスを加熱して成形しますが、加工後も通常の徐冷窓ガラスと同じ、割れやすい破損形態のままです。建築基準で安全ガラスの使用が求められる箇所 (手すり、出窓のガラス、出入口のドア) では、曲げ強化ガラスを使用するか、熱曲げパネルを合わせガラスで覆う必要があります。
各工程の使用分野 — 業界別の用途
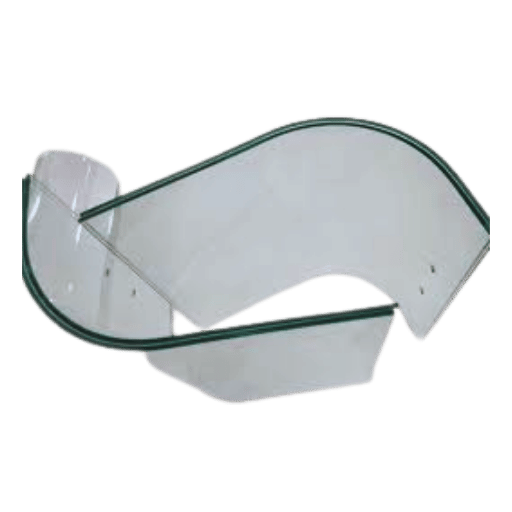 どちらの工程も建築と内装の両市場に対応しますが、いずれも得意とする用途は多くありません。各工程が明確に優位となる用途と、どちらも使用できる場合を、以下の用途別比較表に示します:
| 用途 | 熱曲げ | 冷間曲げ | 備考 |
|---|---|---|---|
| カーテンウォール (大きな曲げ半径) | 対応可能 | 推奨 | 型の費用が不要で、現場で平らなパネルをフレームに沿って曲げられる |
| 天窓 / ひさし | 推奨 | 制限あり | 複雑な複合曲面に対応し、頭上の安全性には曲げ合わせガラスを使用 |
| 欄干 / 手すり | 小さな曲げ半径のみ | 推奨 | あらかじめ強化した冷間曲げパネルは、そのままで安全規定に適合 |
| 室内間仕切り | 推奨 | 対応可能 | 装飾ガラスの形状、S字曲線、特注の断面形状 |
| バルコニーの囲い | 両方 | 両方 | 曲げ半径と規定の要件による |
| 水槽 / 展示ケース | 推奨 | 不向き | 小さな曲げ半径 + 厚いガラス + 合わせ加工 = 熱曲げのみ |
| 回転ドア / 店舗の正面ガラス | 推奨 | 不向き | 小さな曲げ半径の曲面を、強化ガラスまたは合わせガラスに仕上げる |
コスト、リードタイム、最小注文数量の検討事項
 技術的な制約を満たした後、曲げガラスの選定で最も重視されるのは、多くの場合コストです。熱曲げと冷間曲げでは費用の構成が大きく異なり、パネルの枚数、曲面の性質、現場成形が可能かどうかによって、どちらが経済的になるかの分岐点が変わります。
| コスト項目 | 熱曲げ | 冷間曲げ |
|---|---|---|
| 治工具 / 型 | 型あたり $500~$3,000+ (鋼製またはセラミック製) | $0 (型が不要) |
| パネルあたりの費用 (中価格帯) | 高め — エネルギー費 + 型の償却費 | 低め — 板ガラス代 + フレーム施工の人件費 |
| 数量による採算の目安 | 50枚以上で型の費用を分散 | 1枚目から経済的 |
| リードタイム (サンプル) | 3~5週間 (型の製作 + 曲げ加工) | 1~2週間 (フレームの準備 + 板ガラスの調達) |
| リードタイム (本生産) | 4~8週間 | 2~4週間 |
3~5週間
熱曲げサンプルのリードタイム
1~2週間
冷間曲げサンプルのリードタイム
$0
冷間曲げの型費用
よくあるご質問
質問:ガラスの熱曲げと冷間曲げの違いは何ですか?
回答を見る
熱曲げでは、板ガラスを約 550~700 C まで加熱して軟化させた後、型に沿わせて徐冷します。冷間曲げでは、常温の板ガラスを機械的に押すかたわませて目的の形状にし、フレームで保持してその形状を維持します。熱曲げは小さな曲げ半径や独創的な形状に対応できますが、高品質で直径が一定の円筒形の型と、長いリードタイムを必要とします。冷間曲げは緩やかな単軸の曲面に適していますが、恒久的な弾性応力に耐えられるよう、あらかじめ強化したガラスを使用する必要があります。
質問:熱曲げにはガラスを何度まで加熱する必要がありますか?
回答を見る
ソーダ石灰ガラスは約 600 C で曲げ加工が可能な状態になり、ホウケイ酸ガラスには約 650 C が必要です。炉内では毎秒約 1.5 C の速度で昇温し、加熱、曲げ、徐冷を含む加工全体には 30~90 分かかります。正確な所要時間は、パネルの厚さと曲がりの程度によって変わります。
質問:冷間曲げガラスに熱強化処理はできますか?
回答を見る
はい、ただし先に熱強化処理を行う必要があります。その後、強化したパネルを徐冷し、冷間曲げします。曲げ加工後に熱強化処理のために再加熱すると、曲がりが緩くなるのでしょうか?
質問:ガラスの冷間曲げにはどのような欠点がありますか?
回答を見る
制約は三つあります。まず、冷間曲げの最大曲げ半径は本質的に大きく、小さな曲率半径の曲面、S字形状、複合半径は実現できません。次に、パネル内に恒久的な弾性ひずみが残るため、破損していない状態でも、風荷重や衝撃に対して使用できる範囲が狭くなります。最後に、クリープとスプリングバックが生じるため、最終的な形状を仕様範囲内に保てるよう、拘束フレームを慎重に設計する必要があります。
質問:熱曲げガラスと曲げ強化ガラスは同じものですか?
回答を見る
いいえ。熱曲げガラスは徐冷されるため、極限強度は通常の曲げガラスと変わりません。600 C での熱強化処理では、熱い状態でパネルを形状に沿わせた後、600 C まで一気に上げて上下面を急冷し、圧縮応力を与えて形状を「急冷固定」または「固定」します。この工程によって強度が 4~5 倍になり、Muvikirに対応できるようになります。熱曲げでは、この工程を完全に省くことで最小限に抑えます。
質問:カーテンウォールのファサードにはどちらの工程が適していますか?
回答を見る
現代のカーテンウォール市場では、冷間曲げが主流です。Fishはパネルを平らな状態で出荷し、現場でアルミフレームに沿って曲げるため、型の費用がかかりません。500 mm 未満の小さな曲げ半径、両方向にねじれる複雑な曲面が必要な場合や、建築家が指定する全体的な光学形状を弾性曲げだけでは実現できない場合に、熱曲げが用いられます。私が気に入っている採用例は、ニューヨークのIAC新本社のカーテンウォールを構成する 1,349 枚の冷間曲げパネルと、ハンブルクのエルプフィルハーモニーのコンサートホールで二重曲率形状を形成する 66 枚の熱曲げパネルです。
この比較に対する当社の見解
Saiwei Glassは熱曲げ炉と冷間曲げラインの両方を備えており、新規のお客様であるOdusisanyにも、なじみのお客様であるSaqijにも、どちらの加工工程を勧めるかによって利益が増減することはありません。この記事に記載した加工工程の情報、リードタイム、費用体系は、建築、内装、産業用のプロジェクト向けに年間数百件の曲げガラスの注文を扱う中で得られた、代表的な実績に基づいています。どちらの加工工程も採用できるプロジェクトでは、両方の見積もりを提示し、設計チームに選択を委ねています。
参考文献・出典
- 3D超薄板ガラス部品の熱曲げシミュレーションと実験的研究 — National Center for Biotechnology Information (NCBI/PMC)、2024年
- 冷間曲げガラスに内在する応力状態の数値解析と実験的検討 — glassonweb.com
- 曲げガラスのひずみに関する品質管理と仕様 — glassonweb.com
- ファサードと建築物向けの曲げガラス — Guardian Glass
- 徐冷と熱強化処理 — IMI-NFGガラス加工講座 — Lehigh University
- 逆曲率冷間曲げ複層ガラスの力学的応答に関する研究 — PLOS One / PMC