Contacte con Saiweiglass




Cómo la fabricación transforma materias primas en productos de vidrio acabados
Al igual que otros miles de paneles para fachadas arquitectónicas, muros cortina de escaparates y mamparas interiores de vidrio, cada panel que fabricamos comienza como una mezcla de arena, carbonato sódico y piedra caliza. El recorrido desde los componentes minerales hasta la hoja plana acabada —lo que denominamos línea de fabricación de vidrio— consta de seis etapas medibles en las que las materias primas se convierten en vidrio plano para acristalamiento conforme a las normas de seguridad ASTM C1036 y ANSI Z97.1. Este recorrido explica cada etapa del proceso de fabricación —dosificación, fusión, conformado por flotación, recocido, mecanizado de cantos y templado—, junto con las temperaturas, tolerancias y métricas de calidad que necesitan los profesionales en cada función. Basándonos en la experiencia adquirida directamente en las instalaciones de saiweiglass, compartimos conocimientos de primera mano, además de guías publicadas, para que pueda tomar decisiones fundamentadas al seleccionar empresas de transformación. Esta visión general le permitirá comprender qué sucede en una línea de vidrio flotado, por qué ocurre y cómo especificar un vidrio de alta calidad adecuado para el proyecto.¿Qué es el proceso de fabricación de vidrio?
 La fabricación de vidrio es la secuencia industrial sometida a control de calidad —dosificación, fusión, conformado por flotación, recocido, corte y mecanizado secundario— mediante la cual las materias primas a base de sílice se convierten en un producto de vidrio acabado, listo para su instalación arquitectónica, en automoción o en aplicaciones industriales.
Esta definición abarca un amplio espectro de producción; a escala general, el proceso de fabricación comienza con cantidades medidas de carbonato sódico y piedra caliza y termina cuando el vidrio acabado sale del taller de transformación —tras pasar por la planta de dosificación, el baño de flotación, la línea de recocido y las estaciones de corte—, transportado en un caballete de expedición; el material atraviesa un horno de fusión, flota sobre un baño de estaño fundido, se enfría en hornos de recocido y se somete al corte de cantos, todo ello bajo una inspección continua de la calidad.
Las aplicaciones finales abarcan un campo muy amplio. Los materiales para edificios comerciales representan la mayor parte: barandillas de vidrio, muros cortina, lucernarios y mamparas interiores de oficina. El vidrio para láseres, los envases de vidrio, el vidrio de cubierta para paneles solares y el vidrio empleado como sustrato de pantallas dependen de variantes del mismo proceso básico de conformado. Según Grand View Research, el mercado mundial del vidrio plano alcanzó un valor estimado de USD 311 mil millones en 2024, y las aplicaciones arquitectónicas representaron más del 71 % de los ingresos.
💡 Idea clave: Comprender cada etapa del proceso de fabricación de vidrio ayuda a los equipos de compras a redactar especificaciones más rigurosas y detectar problemas de calidad antes de que el vidrio se envíe a la obra.
Paso 1 — Selección y dosificación de materias primas
 Cada calidad de vidrio parte de una composición específica. La fórmula de dosificación para las hojas de vidrio sodocálcico —que representan más del 90 percent de la producción de vidrio plano vendida en todo el mundo— se basa en una mezcla de sílice, una relación determinada entre el contenido total de álcalis y los componentes alcalinos, y una proporción de calcín reciclado. Un pequeño error del 0. 1 % puede causar de forma sistemática variaciones de color, un aumento de inclusiones gaseosas o inestabilidad posterior durante la fusión.
| Material | Función | % típico en peso |
|---|---|---|
| Arena de sílice (SiO2) | Vitrificante — aporta la red de sílice | 70 – 75 % |
| Carbonato sódico (Na2CO3) | Fundente — reduce el punto de fusión de la sílice de ~1.710 °C a ~1.500 °C | 12 – 15 % |
| Piedra caliza (CaCO3) | Estabilizante — aporta resistencia química y durabilidad | 8 – 10 % |
| Calcín (vidrio reciclado) | Acelera la fusión y reduce los costes de producción en ~3 % por cada 10 % de calcín añadido | 15 – 25 % |
| Aditivos minoritarios (MgO, Al2O3, etc.) | Agentes de afino, colorantes y absorbentes de UV | 1 – 3 % |
Paso 2 — Fusión y afino en el horno
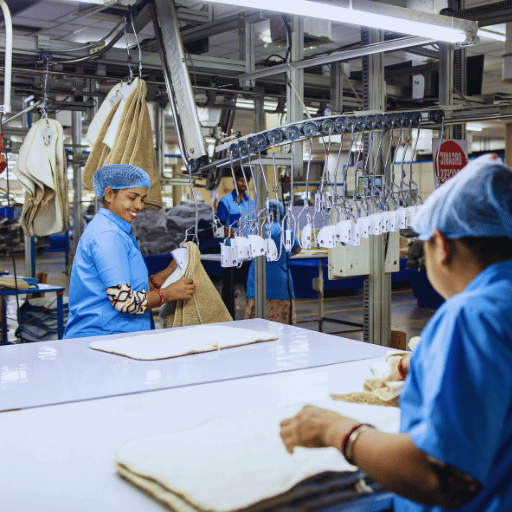 Durante el proceso de fusión, una mezcla seca de materias primas se transforma en un baño homogéneo de vidrio fundido dentro de un horno regenerativo. Esta etapa representa por sí sola cerca del 75 % del consumo energético de la línea, que gestionamos mediante quemadores laterales de gas natural que mantienen continuamente la llama de la zona de fusión a 1.500-1.700 C, 24/7.
Un horno regenerativo recupera su propio calor residual. Como consecuencia, los gases de combustión a 1.350-1.500 C atraviesan una serie de cámaras apiladas de ladrillo refractario (“regeneradores”) que precalientan el aire de combustión entrante hasta 1.300 C antes de que llegue a los quemadores (“regeneradores”). Este sistema permite ahorrar un 30-40 % de combustible. Las líneas modernas de vidrio flotado mantienen sus hornos en funcionamiento durante una década o más antes de que pueda efectuarse la reconstrucción completa necesaria para alcanzar 12-18+ años de funcionamiento continuo, por lo que la eficiencia térmica resulta extremadamente importante.
En el horno, las materias primas atraviesan tres zonas funcionales diferenciadas:
- Zona de fusión: las materias primas se convierten en un líquido viscoso a 1.500-1.600 C. El tiempo de permanencia habitual en esta zona es de aproximadamente 24-48 horas, dependiendo del ritmo de extracción y del tamaño del horno.
- Zona de afino: las temperaturas aumentan ligeramente hasta 1.600-1.700 C, lo que reduce la viscosidad del vidrio y permite que las burbujas de gas atrapadas asciendan hasta la superficie y finalmente escapen. Los agentes de afino (normalmente sulfato de sodio) aceleran la eliminación de las burbujas.
- Zona de acondicionamiento: el vidrio fundido se enfría gradualmente hasta aproximadamente 1.100 C y alcanza la viscosidad necesaria para el conformado.
“En saiweiglass, nuestros operarios del horno supervisan continuamente tres clases de defectos durante la fusión: piedras (partículas refractarias sin fundir), inclusiones gaseosas (burbujas de gas inferiores a 1 mm) y vetas (estrías debidas a diferencias de composición). Una piedra de más de 0,5 mm de diámetro suele garantizar la rotura durante el templado, por lo que utilizamos escáneres ópticos en línea a la salida del horno para detectar anomalías.”Es necesario mantener temperaturas elevadas y uniformes en todo el baño de vidrio fundido; los puntos fríos causan un defecto denominado “veta”, una distorsión visual visible y ondulada que aparece cuando distintos segmentos de vidrio no se integran homogéneamente en la zona de afino. Cuando no hay un calentamiento uniforme en la zona de afino (lo que deja agrupaciones de burbujas llamadas “inclusiones gaseosas” o cavidades denominadas “ampollas”), se forman defectos en el vidrio fundido que provocan su rechazo según las calidades normalizadas de calidad visual (ASTM C1036).
⚠️ Problema frecuente: Las oscilaciones de incluso ± 10 °C en la temperatura del horno durante un cambio de combustible pueden disparar posteriormente la cantidad de inclusiones gaseosas durante 6–8 horas. Los equipos de compras deben preguntar a las empresas de transformación por la antigüedad del horno y su calendario de reconstrucción; un horno que supera los 15 años suele presentar mayores índices de defectos.
Paso 3 — Conformado del vidrio flotado
 El proceso de vidrio flotado —también denominado proceso Pilkington en honor a Sir Alastair Pilkington, quien lo desarrolló comercialmente en 1959— es la técnica empleada actualmente para producir prácticamente todo el vidrio plano. Aproximadamente a mitad de la zona de acondicionamiento del horno, el vidrio a 1.100 C fluye sobre un baño de estaño fundido alojado en una cámara sellada con atmósfera de nitrógeno. La gravedad y la tensión superficial aplanan el vidrio hasta convertirlo en una cinta perfectamente plana, pulida al fuego y con pureza óptica en ambas caras.
En su interior, el baño de estaño tiene una anchura media de 3-4 metros, una longitud de 50 metros y una profundidad de 6 cm. El estaño permanece fundido en todo el intervalo de temperaturas de trabajo (punto de fusión de 232 C y punto de ebullición de 2.602 C) y es más denso que el vidrio: la cinta flota en la superficie en lugar de hundirse hasta el fondo. Una compuerta regulable (denominada “tweel”) dosifica el volumen de vidrio fundido que entra en el baño de estaño fundido. La cinta de vidrio entra en el baño de estaño a unos 1.100 C y sale a 600 C, una temperatura suficientemente baja para que los rodillos superiores puedan manipularla y desplazarla sin ejercer presión sobre la superficie.
Los ajustes de espesor de los rodillos superiores se determinan mediante la corriente. Cuando se permite que la cinta se extienda libremente sobre el estaño, el espesor natural de equilibrio es de aproximadamente 6-7 mm. Para reducir las hojas finales de vidrio plano hasta 0,4 mm para aplicaciones electrónicas, los rodillos superiores motorizados estiran la cinta transversal y diagonalmente. Para producir paneles de mayor espesor (hasta 25 mm), las sujeciones de los cantos y unas velocidades de estirado más lentas permiten que el vidrio alcance mayor profundidad.
0,4 – 25 mm
Intervalo de espesores alcanzable en las líneas modernas de vidrio flotado
~600 °C
Temperatura de salida del baño de estaño
6.000 × 3.660 mm
Tamaño máximo de hoja jumbo obtenida en una línea de flotado
Paso 4 — Recocido y enfriamiento controlado
 Cuando la cinta de vidrio sale del baño de estaño a unos 600 C, entra en un horno de recocido, un horno de túnel longitudinal de más de 100 metros de longitud. En este punto, el objetivo es eliminar las tensiones internas que se generaron porque la superficie exterior del vidrio se enfrió más rápido que el interior durante el proceso de flotación. Un control insuficiente del recocido haría que la estructura del vidrio fuese peligrosamente inestable durante el corte y la manipulación, además de propensa a la rotura espontánea.
Dentro del horno de recocido, cuatro zonas funcionales controlan el programa de enfriamiento:
- Zona de calentamiento y homogeneización: el vidrio se lleva a una temperatura uniforme igual o ligeramente superior al punto de recocido (~555 C para el vidrio sodocálcico).
- Zona de mantenimiento: el vidrio conserva la temperatura de recocido durante el tiempo suficiente para que el flujo viscoso alivie aproximadamente el 95 % de la tensión residual. Tres minutos en el punto de recocido eliminan la gran mayoría de las tensiones internas en las composiciones sodocálcicas normales.
- Zona de enfriamiento lento: enfría la cinta a un ritmo determinado (muchas veces, 2-4 C por minuto) durante el intervalo crítico entre el punto de recocido (unos 555 C) y el punto de deformación (unos 515 C). Un enfriamiento demasiado rápido dentro de este intervalo vuelve a introducir tensión permanente.
- Zona de enfriamiento rápido: después del punto de deformación, el vidrio se enfría más rápidamente hasta alcanzar la temperatura ambiente porque, a estas temperaturas más bajas, ya no puede acumular más tensión permanente.
💡 Por qué esta etapa es importante para los compradores: Un vidrio mal recocido conserva tensiones residuales ocultas que solo se manifiestan más tarde: durante el corte (propagación inesperada de grietas), durante el templado (rotura espontánea en el horno) o después de la instalación (fractura retardada por ciclos térmicos). En saiweiglass, cada lote de producción se somete a una inspección con polariscopio después del horno de recocido para verificar los niveles de tensión antes de que el vidrio pase al corte.
Durante el proceso de enfriamiento, la temperatura debe mantenerse uniforme en toda la anchura de la cinta. Las diferencias de temperatura de más de unos pocos grados entre los cantos y el centro provocan un alabeo permanente que hace que la hoja no sea apta para el acristalamiento arquitectónico. Los hornos de recocido actuales emplean elementos calefactores controlados de forma independiente en varias zonas laterales, con sensores infrarrojos que proporcionan información inmediata al ordenador de control.
El producto que sale del horno de recocido se denomina vidrio recocido; cada hoja de vidrio queda entonces en el estado base a partir del cual comienzan todas las operaciones posteriores de transformación (corte, templado, laminado y aplicación de capas).
Paso 5 — Corte, rectificado y mecanizado de cantos
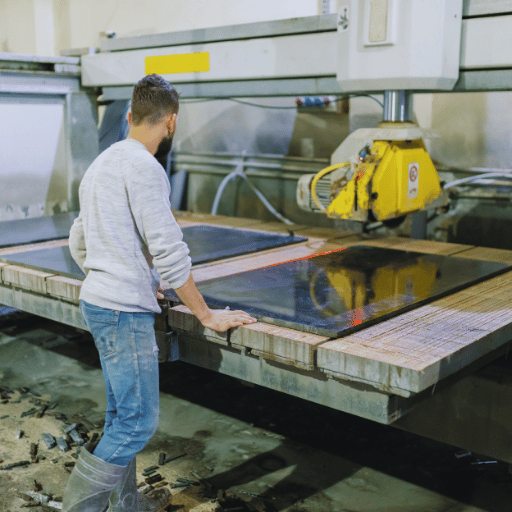
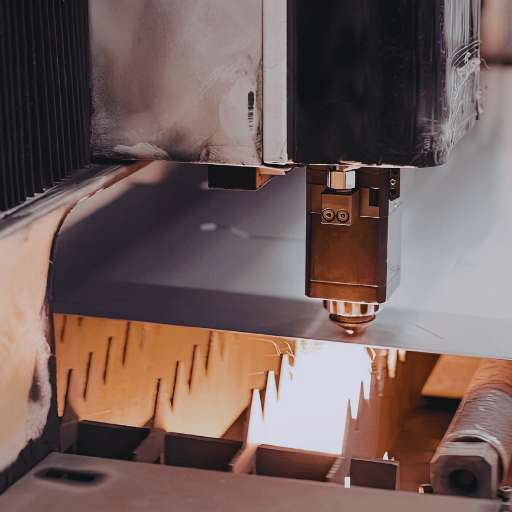 Cuando la cinta recocida sale del horno de recocido a temperatura ambiente, se marca y corta automáticamente en hojas disponibles en almacén (normalmente de hasta 6.000 3.660 mm); a continuación, la hoja disponible en almacén se corta para obtener el panel solicitado mediante una rueda de marcado CNC que sigue el dibujo especificado, seguida de una separación mecánica precisa a lo largo de la línea marcada para conseguir las dimensiones y el acabado estético requeridos.
El mecanizado de cantos se realiza en el lado de corte. La elección del acabado del canto depende de la aplicación final:
| Tipo de canto | Descripción | Uso habitual |
|---|---|---|
| Canto matado | Pasada abrasiva ligera para eliminar las aristas cortantes | Cantos ocultos en acristalamientos enmarcados |
| Canto plano rectificado | Rectificado a máquina hasta obtener una superficie plana con acabado mate | Montaje de unidades de vidrio aislante, acristalamiento con juntas a tope |
| Canto plano pulido | Rectificado y después pulido hasta obtener un acabado transparente | Mamparas de ducha sin marco, tableros de mesa |
| Canto redondo (canto C) | Perfil ligeramente redondeado y semipulido | Estantes, vitrinas y espejos |
| Biselado | Chaflán inclinado y pulido a lo largo del canto de la cara | Espejos decorativos, mobiliario de alta gama |
| Corte a inglete | Corte en ángulo de 45° para uniones en esquina | Montajes de esquinas de vidrio sin marco |
Nuestra lista de control para la inspección de cantos también detecta desconchados superiores a 1mm, además de cualquier marca de pulido que resulte visible a simple vista. También realizamos una inspección visual del 100 % de cada panel antes de remitirlo por fax a la sección de templado.
Paso 6 — Templado y transformación secundaria
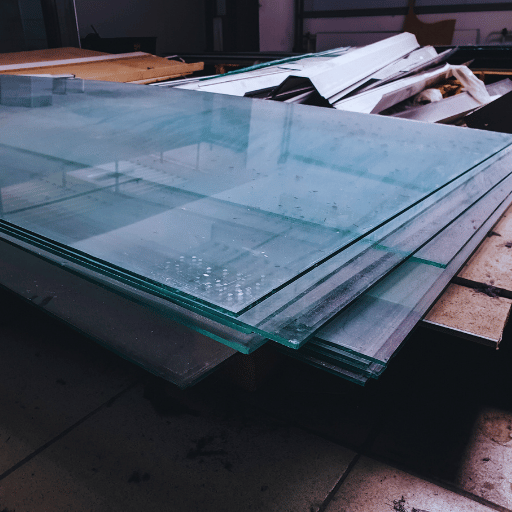 El templado es el tratamiento térmico que transforma el vidrio recocido en un acristalamiento de seguridad adecuado para zonas muy transitadas y aplicaciones exigidas por la normativa. El ciclo de templado es sencillo en teoría, pero requiere un control extremadamente preciso y riguroso: se recalienta el panel de vidrio cortado hasta que empieza a ablandarse, alrededor de 620 C, y después se enfría bruscamente mediante chorros de aire a alta presión dirigidos simultáneamente a ambas caras. El enfriamiento rápido conserva la tensión de compresión en las superficies mientras el interior del panel queda sometido a tracción, lo que da como resultado un producto acabado entre cuatro y cinco veces más resistente que la hoja recocida disponible en almacén.
Cuando el vidrio templado se rompe, la energía de tensión almacenada en el vidrio hace que se fragmente en numerosos gránulos pequeños, aproximadamente cúbicos y romos, en lugar de generar los fragmentos afilados como dagas que produce el vidrio recocido. Este patrón de rotura permite clasificar el vidrio como acristalamiento de seguridad según ANSI Z97.1 en Norteamérica y las normas EN 12150 en Europa. Ambas normas exigen un ensayo de recuento de fragmentos en el que debe observarse un número especificado de gránulos en una zona de 50 50mm después de romper el centro con un punzón.
| Propiedad | Vidrio recocido | Vidrio templado | Vidrio laminado |
|---|---|---|---|
| Resistencia mecánica relativa | 1× (valor de referencia) | 4–5× más resistente | Variable (depende del tipo de vidrio) |
| Patrón de rotura | Fragmentos grandes y afilados | Pequeños fragmentos romos | Se agrieta, pero queda sujeto por la lámina intermedia |
| Puede cortarse después de la transformación | Sí | No — se hará añicos | No (sin métodos especiales) |
| Resistencia al choque térmico | Diferencia de ~40 °C | Diferencia de ~200 °C | Igual que las hojas que lo componen |
| Norma de seguridad | ASTM C1036 (solo calidad) | ANSI Z97.1 / EN 12150 | ANSI Z97.1 / EN 14449 |
| Aislamiento acústico | Bajo | Bajo | Alto (la lámina intermedia de PVB amortigua el sonido) |
- Laminado: proceso de unión adhesiva de dos o más hojas de vidrio mediante una lámina intermedia de PVB o SGP, utilizado para aportar resistencia al impacto, control acústico y bloqueo de UV.
- Montaje de unidades de vidrio aislante: unión adhesiva de dos o tres hojas mediante perfiles separadores y rellenos de gas (argón o criptón) para obtener aislamiento térmico.
- Capa de baja emisividad: deposición por magnetrón de capas de óxidos metálicos sobre el vidrio para que refleje los infrarrojos, pero transmita la luz visible.
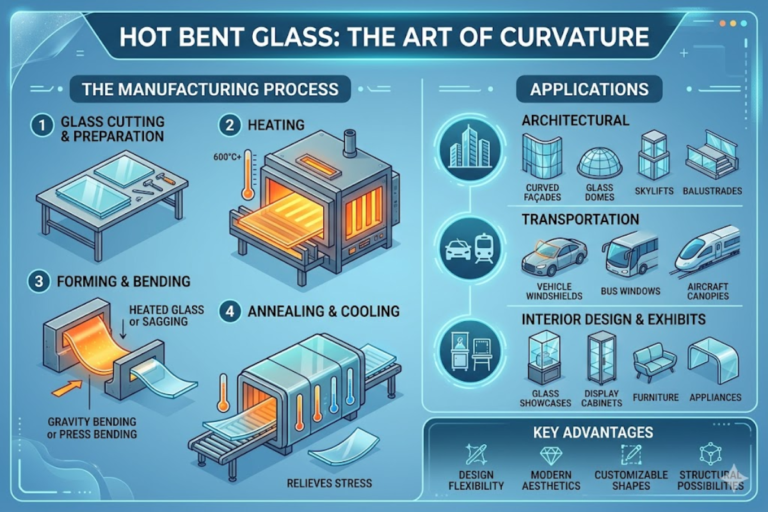
- Doblado y curvado: las hojas planas se calientan hasta el punto de reblandecimiento y después se conforman sobre moldes para producir vidrio curvado 3D de saiweiglass destinado a fachadas, lucernarios y elementos interiores.
Preguntas frecuentes
P: ¿Qué es el proceso de fabricación de vidrio?
Ver respuesta
El proceso de fabricación del vidrio es el flujo de producción en fábrica que transforma la arena de sílice y otras materias primas en paneles de vidrio acabados. Este flujo comprende 6 etapas principales: dosificación de materias primas, fusión en horno a 1.500-1.700 C, conformado por flotación sobre un lecho de gran espesor de estaño fundido, recocido en un horno continuo con temperatura controlada, exigentes procesos de corte y acabado de cantos, y templado u otros tratamientos secundarios. Todo este flujo está diseñado como una línea de producción conjunta que funciona 24 horas al día.
Cada proceso de conformado debe seguir una secuencia basada en el anterior, y ninguno debe omitirse ni acelerarse, ya que, como ocurre en la etapa de recocido, puede dar lugar a una tasa de rechazo superior al 50 %.
P: ¿Qué materias primas se necesitan para fabricar vidrio?
Ver respuesta
El vidrio sodocálcico se fabrica con arena de sílice (70-75 % en peso), carbonato de sodio (12-15 %), piedra caliza (8-10 %) y calcín de vidrio reciclado (15-25 %)… El carbonato de sodio y la piedra caliza contribuyen a reducir el punto de fusión. La piedra caliza aporta durabilidad a la mezcla…
P: ¿Cómo se fabrica el vidrio flotado?
Ver respuesta
Los vidrios flotados se forman vertiendo vidrio fundido en una cámara de estaño fundido. La cámara está sellada y la persiana está cubierta de estaño fundido. Cuando el vidrio fundido entra en contacto con el estaño, más denso, flota y se extiende hasta formar una cinta plana con superficies pulidas al fuego por ambas caras. El espesor se controla mediante la velocidad de estirado y los rodillos superiores. La fabricación comercial de vidrio flotado comenzó en 1959 de la mano de los ingenieros de Pilkington y continúa siendo la norma mundial para producir hojas de vidrio plano con una calidad óptica superior. De este modo pueden producirse hojas con espesores de 0,4 mm a 25 mm.
P: ¿Cuál es la diferencia entre el vidrio recocido y el vidrio templado?
Ver respuesta
El vidrio recocido se enfría lentamente en un horno continuo; esta es la «base» ortogonal habitual de todo el vidrio plano. Los vidrios templados están recocidos; aunque esta es la condición de «seguridad» habitual para todo el vidrio plano, debe obtenerse de forma deliberada (volviendo a calentarlo hasta ~620 C y «enfriándolo» espontáneamente con chorros de aire para crear una «capa superficial» de compresión). Algunos atributos prácticos clave: el vidrio templado se rompe en pequeños gránulos impredecibles; ofrece mejores prestaciones en su aplicación, ya que resiste choques térmicos de hasta ~200 C y puede cortarse o perforarse; aunque su uso en el elemento constructivo final no es tan eficaz ni habitual como el del vidrio recocido, al romperse genera fragmentos afilados e inseguros. El vidrio recocido varía según la aplicación, conserva su forma, pero se rompe en fragmentos afilados peligrosos; carece de capacidad frente al choque térmico y de resistencia a la cola caliente. Los códigos de construcción exigen vidrio templado (o laminado) en lugares peligrosos; accesos (puertas y paneles de atrios), zonas de poca altura alrededor de la envolvente y cualquier lugar donde la caída de un objeto semiduro suponga un riesgo. El vidrio recocido está siendo sustituido por vidrio recocido en aplicaciones sin requisitos de seguridad (mobiliario, divisiones, etc.) y se está creando vidrio laminado (con una capa de 6m de espesor o más) en vidrio con doble acristalamiento para aplicaciones de seguridad. El coste general de un vidrio templado es aproximadamente un 15-30 % superior al de un producto recocido de estructura equivalente…
P: ¿Qué propiedades del vidrio son importantes para los proyectos B2B?
Ver respuesta
Para los proyectos B2B arquitectónicos e industriales, las propiedades esenciales del vidrio incluyen: resistencia mecánica (clasificaciones del vidrio templado frente al recocido), prestaciones térmicas (valor U y SHGC de las unidades de vidrio aislante), claridad óptica (nivel de distorsión conforme a ASTM C1036), clasificación de seguridad (conformidad con ANSI Z97.1 o EN 12150), resistencia química a los agentes de limpieza y a la exposición atmosférica, y tolerancia dimensional. La durabilidad bajo cargas de viento sostenidas y ciclos térmicos también es importante para aplicaciones en muros cortina y fachadas.
P: ¿Qué tipos de vidrio se utilizan en la construcción comercial?
Ver respuesta
La construcción comercial especifica varios tipos de vidrio: vidrio templado de seguridad para escaparates y puertas de vidrio; vidrio laminado para acristalamientos elevados y balaustradas; unidades de vidrio aislante (IGU) con capa de baja emisividad para muros cortina y ventanas; vidrio de antepecho para ocultar los forjados; vidrio resistente al fuego, vidrio acústico y vidrio curvado. El vidrio templado representa aproximadamente el 36 % de los ingresos mundiales del vidrio plano, mientras que las aplicaciones arquitectónicas en conjunto suponen más del 71 %.
P: ¿Cómo se elige un proveedor de transformación de vidrio a medida?
Ver respuesta
Al evaluar a un transformador de vidrio a medida, aplique los cinco criterios siguientes: (1) capacidad de los equipos: ¿dispone de los equipos necesarios, como un horno de templado, una línea de laminado y estaciones de corte CNC? (2) certificaciones: pregunte por certificaciones como SGCC e IGCC/IGMA y por la conformidad con ASTM/ANSI. (3) control de calidad: solicite informes de ensayos de fragmentación, mediciones de tensión mecánica y documentación de inspección visual. (4) historial de plazos de entrega: pida referencias de otros proyectos comerciales. (5) capacidad para trabajos especiales: si su proyecto requiere vidrio curvado, paneles de gran formato o formas complejas, asegúrese de que tenga experiencia con estas soluciones de vidrio. Si necesita vidrio arquitectónico curvado, estudie el vidrio curvado 3D de fabricantes que ya hayan demostrado sus conocimientos técnicos, como saiweiglass.
P: ¿Cómo se fabrica vidrio a gran escala para proyectos arquitectónicos?
Ver respuesta
A gran escala, el vidrio se fabrica mediante el proceso continuo de flotado. Una sola línea de flotado produce más de 6000 toneladas de vidrio en bruto a la semana y funciona 24 horas al día, 7 días/semana, durante 12-18 años entre reconstrucciones del horno. De la cinta se cortan hojas jumbo de hasta 6.000 x 3.660 mm, que se envían a talleres de transformación o a operaciones de templado, laminado, montaje de unidades de vidrio aislante o aplicación de capas.
Las operaciones actuales de fabricación de vidrio recurren al pesaje automatizado de las mezclas, al control del horno en tiempo real y a mediciones mediante escaneado óptico en línea de defectos para lograr una calidad uniforme en los millones de metros cuadrados producidos cada año.
¿Necesita vidrio transformado conforme a las especificaciones de su proyecto?
Nuestra empresa saiweiglass se ocupa de todo, desde el vidrio flotado en bruto hasta el templado, el laminado y el curvado, para 1X o más. Entregado puntualmente en sus instalaciones.
Solicitar presupuestoAcerca de esta guía
Este manual sobre el proceso de fabricación del vidrio ha sido elaborado por el equipo de contenidos técnicos de saiweiglass a partir del conocimiento directo del área de producción de nuestras instalaciones de vidrio flotado, templado y laminado. Todos los datos proceden de normas publicadas del sector (ASTM, ANSI, EN) y de fuentes revisadas por pares. Al describir nuestras prácticas específicas —cribado de mezclas, inspección de defectos y controles de calidad de los cantos—, se presentan procedimientos representativos empleados en nuestras propias instalaciones.
Referencias y fuentes
- Britannica — Vidrio sodocálcico
- Pilkington — El proceso de flotado paso a paso
- ASTM C1036-21 — Especificación normalizada para vidrio plano
- ANSI Z97.1-2015 (R2020) — Materiales de acristalamiento de seguridad en edificios
- Wikipedia — Vidrio sodocálcico
- Wikipedia — Vidrio flotado
- Wikipedia — Vidrio templado
- Wikipedia — Recocido (vidrio)
- Glass Packaging Institute — Datos sobre el reciclaje del vidrio
- Grand View Research — Mercado mundial del vidrio plano
- Glass Technology Services — 7 tipos de defectos del vidrio
- Lehigh University — Recocido y templado (curso IMI-NFG)
- CTCN (UNEP) — Tecnología de reciclaje del vidrio
- ScienceDirect — Horno de vidrio (descripción técnica general)