
Saiweiglassへのお問い合わせ



GW
光学貼合:加工工程・材料・用途の完全ガイド

主要仕様 貼合方式 LOCA(ウェット)/ OCA(ドライ)/ ハイブリッドゲル 接着剤の屈折率 1.47~1.52(ガラスの屈折率約1.50に整合) UV硬化波長 365~405 nm 使用温度 −40 °C~+85 °C(標準);最大+105 °C(自動車用グレード) 反射率の低減 界面の組ごとに約8%(空気の隙間あり)から<1%(貼合済み)へ 接着剤の一般的な厚さ 50~200 μm(厚さの均一性±3 μm) どのディスプレイアセンブリも、同じ物理的な問題を抱えています。それは、光が複数の材料層を通る際、異なる材料の境界で反射し、グレアとして見る人の目に戻ってくることです。光学貼合は、カバーガラスとLCDの間の空気の隙間に光学的に透明な接着剤を充填することで、この問題を解決します。光学貼合によって空気の隙間がなくなり、ほぼ一体化した光路が形成され、内部反射が約8%から1%未満に低減します。 本資料では、光学貼合の科学的な仕組みを解説し、融着用接着剤であるLOCAとOCAを実際の技術仕様に基づいて比較するとともに、貴社のプロジェクトに適した光学貼合サービスの方式と貼合サービス事業者を選ぶための判断表を提示します。 光学貼合とは何か、なぜ重要なのか? 光学貼合とは、ディスプレイのカバーガラス(またはタッチパネル)とLCDモジュールの間に従来設けられていた空気の隙間を、硬化すると透明な固体になる光学的に透明な接着剤で埋め、取り除くことです。光学貼合の主な利点は、両面が単一の光学構造となり、光学性能が向上することにあります。 物理的な仕組みは単純です。光は異なる媒質の界面で反射し、ディスプレイアセンブリではガラスと空気の組み合わせが最も一般的です。フレネルの式はこれを定量的に表し、R = ((n1 − n2) / (n1 + n2))2となります。ガラスの屈折率は約1.50、空気の屈折率は1.00です。この差により、ガラスと空気の各界面で約4%の反射が生じます。 空気の隙間がある一般的なディスプレイの積層構造では、光は少なくともガラスから空気、空気から偏光板という両界面を通過する必要があり、見る人に届く前に合計約8%が失われます。強い日差しや非常に明るい周囲光の下では、これらの界面での反射によってコントラストの大半が失われ、ディスプレイ画面が読めなくなるほど視認性が低下します。屈折率を整合させた貼合では、接着剤の屈折率をディスプレイの積層構造内のガラス層に合わせることで、ディスプレイの性能を向上させます。 一方、空気の隙間を光学的に透明な接着剤(mni~1.48~1.52)に置き換えると、屈折率の不整合はほぼなくなります。屈折率を整合させた接着剤に同じフレネルの計算を適用すると、各界面の反射率は0.5%未満に低下します。その結果、LCDのコントラストが見た目にも高まり、直射日光下でのまぶしさが減り、どの方位や上下の角度から見ても画像が鮮明になります。 💡 専門家のアドバイス もう一つの欠点は、特に屋外用や温度変化の激しい環境で使われるディスプレイにおいて、内部空洞への汚染物や湿気の侵入、さらには結露を防ぐ光学貼合の能力でした。 光学貼合の工程を段階ごとに解説…
アンチグレアガラスの製造方法:工程を解説

アンチグレアガラス製造の主要仕様 主な製造方法 化学エッチング、スプレーコーティング、マグネトロンスパッタリング 代表的な基材 ソーダ石灰ガラス、ホウケイ酸ガラス、0.5~6 mm 表面粗さ(Ra) 0.5~2.5 μm(調整可能) 光線透過率 ≥89%(エッチング加工品)、≥90%(スプレーコーティング品) ヘイズ値 1~25%(用途による) 光沢度の範囲 15~130 GU(60°で測定) 一般的な厚さ 0.7, 1.1, 2.0, 3.0 mm 規格 ASTM D1003(ヘイズ)、ISO 13468(透過率) 車のダッシュボード、食品スーパーのセルフレジ端末、病院の患者モニターなど、私たちが使うあらゆるディスプレイには、空の明るさがガラスに反射し、その背後の映像を覆ってしまうという、共通の物理的な問題があります。アンチグレアガラスの製造では、ガラス表面を光の波長よりも小さなスケールで改質し、本来は直接的な鏡面反射となる光を、目や脳ではほとんど区別できない下向きの拡散光に変えることで、この問題に対処します。それでは、防眩ガラスはどのように作るのでしょうか? このガイドでは、主な三つのガラス製造方法、未加工の基材から完成パネルに至る生産工程、品質試験、そして貴社製品向けの防眩ガラスを調達する際に実際に重視すべき仕様を解説します。 アンチグレアガラスとは何か、ディスプレイ製造でなぜ重要なのか? アンチグレアガラス(防眩ガラス)とは、機械的または化学的に表面を変形させて巨視的な凹凸を形成したガラスで、鏡面反射光を多くの角度や方向に分散させ、集中した鏡面反射を拡散反射に変えることでグレアを抑え、ISO 13468に基づく透過率は89%を超えます。画面で散乱した光は、光源の集中した鏡面反射に比べてはるかに多くの角度から観察者の目に届くため、周囲が明るい環境でもディスプレイの視認性が向上します。 仕組みは単純です。研磨された反射面は大きな鏡のように光を反射し、その反射角は入射角とまったく同じです。そのグレアが、背後にある画面の映像と競合します。メーカーは、光線をぼかす研磨粒子(Raは0.5~2.5 M)でこの面を巧みに粗面化し、反射光を多数の弱い光線に分散させ、それぞれを異なる方向へ向かわせます。1 するとグレアは、フィラメントが真夜中に鋭く叫ぶようなものになりますが、ディスプレイの映像はなおも透けて輝きます。2 これは、装飾仕上げとして意図的に視線を遮るすりガラスとは大きく異なります。防眩ガラスは、グレアを抑えながらディスプレイを見える状態に保つという、別の目的のために設計されています。エッチング加工したアンチグレアガラスの透過率は89%超、スプレーコーティング品では90%超を維持しており、タッチパネル、自動車用ダッシュボード、LCDモニター、産業用制御パネルの光学要件を満たす数値です。 利用者の目の前に画面がある、あらゆる業界に用途があります。携帯電話、タブレット、ノートパソコンなど、民生用電子機器の中でも堅牢性を最も必要としない用途にまで、この技術は使われています。自動車用でも、センタースタックのエンターテインメント装置から計器パネルまで、幅広く使われています。 医療用では、患者モニターや診断用画面など、多くの用途で使われています。産業用では、HMIパネル、PO S端末、キーボード、キオスク端末に使われています。 防眩ガラスの三つの製造方法 これらのガラスは主に三つの方法で製造され、それぞれ光学特性と機械的特性が異なります。製造方法は、最終製品に求めるヘイズ、粗さ、透過率、および予算に基づいて選定します。…
アンチグレアガラスの適切な光沢度の選び方

主要仕様 — アンチグレアガラスの光沢度早見表 光沢度の範囲 10~110 GU(ASTM D523準拠、測定角度60°) ヘイズの範囲 1.5%~17%(光沢度に反比例) 透過率 高光沢域で最大92% 測定規格 ASTM D523 / ISO 2813 一般的な基材 ソーダ石灰ガラス、アルミノシリケートガラス 特注対応 片面または両面の防眩処理 アンチグレアガラスの光沢度とは?測定方法は? 光沢の拡大鏡面反射比は、100 GUに設定された測定済みの黒色ガラス校正標準に対し、60度の角度で生じる鏡面反射の量を表します。(光沢度の単位)光沢度が高いほど、アンチグレアガラス表面から鏡のように反射する光が多く、逆に光沢度が低いほど、防眩のための拡散性が強いことを示します。 この測定系の試験手順は、ASTM D523に基づいています。ASTM D523では光沢度の評価に三つの異なる測定角度を定めており、どの表面も、ほかの角度で追加試験を行う前に、標準の開始角度である60°で測定します。60°での測定値が70 GUを超える場合は、高光沢の表面をより精密に識別するため、試料を20°でも測定することが推奨され、角度を小さくすることで分解能が向上します。60°での測定に対して表面の透過光強度が非常に小さく、測定値が10 GU未満となる場合は、85°で三つ目の試験データを取得することで、最も光沢の低い表面から生じるわずかな反射を測定できます。 実際に、防眩ガラスのAG処理面では、平均でおよそ100 GUが測定されました。未処理のソーダ石灰ガラスパネルの測定値は約110 GUです。エッチング後は、ガラス表面に形成された微細な溝がアンチグレアガラスへの入射光を散乱させ、反射光の拡散を増やすことで、エッチングの深さと微細構造内の砂利状粒子の大きさに応じて、光沢度は約15から、場合によっては95 GUまでの値に低下します。光沢度が100 GU前後またはそれ以上を維持している場合、光学的透明性には90+ パーセントという顕著なヘイズが見られ、GU値が下がるにつれてヘイズが増え、画像の防眩度が高まります。 技術上の注意点として、ASTM D523の手順では、同じ試料の同じ位置を連続して測定した際のばらつきを2 GUと定めています。アンチグレアガラスの試料の測定結果を評価する際は、必ず表面上で5回以上測定し、平均値を求めてください。ASTM校正に使用する標準的な光沢計は、最初に黒色ガラスで校正しますが、これは黒色ガラスタイル(屈折率1.567)がASTM D523で測定用の基準面として指定されているためです。校正の開始時点で生じたずれは、その後の測定に反映され、測定系全体の値を低い側または高い側へ移動させます。 光沢度、ヘイズ、透過率、透明性の関係…
AGガラスの種類:化学エッチングとコーティングの比較
主要仕様:AGガラスの種類別比較 仕様 化学エッチング スプレーコーティング スパッタリング 表面粗さ (Ra) 0.5~3.0 μm 0.3~1.5 μm 0.1~0.5 μm 光線透過率 92–95% 88–92% 90–94% ヘイズ範囲 2–28% 5–40% 1–15% 光沢度 (60°) 40~90 GU 30~80 GU 60~110 GU 鉛筆硬度 9H (基材) 2H~4H 5H~7H コスト指数 $$$ $ $$$$ 周囲の光が当たるディスプレイには、グレアによって表示が読みにくくなるという共通の問題があります。その解決策がAGガラスですが、製造方法はどれも同じというわけではありません。三種類のAGガラスは、防眩ガラスの表面を形成する方法によって、光学特性、機械的特性、耐久性がそれぞれ異なります。本記事では、実際の製造仕様、試験データ、用途別の選定指針を交えながら化学エッチング、スプレーコーティング、スパッタリングを解説し、貴社のプロジェクト要件に合うAG処理の選定に役立てていただきます。 AGガラスとは?なぜ重要なのか?…
産業用制御パネル向けAGガラス:完全ガイド
主要仕様 光線透過率 ≥89% (ASTM D1003に準拠) ヘイズ値の範囲 1~25% (用途に応じて調整可能) 表面光沢度 15~135 GU 表面粗さ (Ra) 0.5~2.5 µm 表面硬度 ≥7H (鉛筆硬度試験) 反射低減率 未処理ガラス比70~90% アンチグレアガラスとはどのようなもので、なぜ産業用制御パネルに必要なのでしょうか? AGガラス (アンチグレアガラス) は、表面に微細なエッチング加工または平面的なコーティングを施し、入射光を散乱させるディスプレイ用カバーガラスで、鏡面反射を70~90%抑え、周囲が明るい環境でも画面の透明性を保ちます。この投資によって得られる最良の結果です。工場環境における産業用LCDパネル、HMIタッチパネル、モニター組立品で、最も一般的に指定されるグレア低減処理です。 標準的な未処理フロートガラスの表面は周囲光の4~5%を反射し、明るい照明環境ではその反射が問題になります (天井照明を使用する工場フロアでは照度が500~1,000 luxに達することがあります)。明るい工場フロアにディスプレイを設置すると、反射によって本来のコントラスト比400:1が約4~5:1まで低下します。このコントラストでは、作業者は警報、工程データ、工程の図式表示を視認できません。 温度設定値の読み違いや警報の見落としが発生し、実際の生産リスクにつながります。 AG処理は、反射光が狭い束となって見る人の目に直接入るのを防ぎ、広い視野範囲へ分散させます。管理された表面粗さ (一般にRa 0.5~2.5 m) によってこの分散が生じ、拡散反射として説明できます。拡散反射では、映り込む像がぼやけて分散するため、光源の真下から見てもディスプレイの表示内容を常に認識できます。 AGガラスが産業用電子機器に特に適しているのは、光学性能と物理的性能を兼ね備えているためです。産業用グレードのAGガラスは、ASTM D 1003の試験方法に基づく光線透過率89 %を維持しながら、鉛筆硬度で7H以上の表面硬度を備えています。(工場で手や工具、洗浄剤を注意して使用すればガラスに傷は付かず、視力が良好な作業者がモニターで工程全般を監視する用途にも支障なく使用できます。) 化学エッチングとスプレーコーティング:AGガラスの製造方法の比較 AGガラスは、化学エッチングとスプレーコーティングという異なる加工工程で製造でき、どちらも表面粗さを変化させてグレアを拡散します。産業用制御パネルのカバーガラスを選ぶ際には、得られる精度、製法の信頼性、生産コストが主な検討事項となります。 化学エッチングでは、厳密に管理した酸の作用によってガラス表面を溶かし、極めて微細なパターンを形成します。エッチング深さは通常約0.05~0.08…
AGガラスの光学パラメータ:技術リファレンス
主要仕様 透過率 (可視光) 88~93% @ 380~700 nm ヘイズ 1–30% 光沢度 (60°) 10~135 GU 表面粗さ (Ra) 0.05~1.5 µm 鮮映性 (DOI) 10~95 (評価尺度:0~100) 対応板厚 0.5~6.0 mm (公差 ±0.10~0.15 mm) AGガラス板はすべて、透明なフロートガラスを原板としています。化学エッチングまたはスプレーコーティングによって表面に防眩性を付与しますが、透過率、ヘイズ、光沢度は選択する加工によって決まります。適切な組み合わせを見直しの段階で削ってしまうと、表示が見えにくくなったり、昼間の視認には反射が強すぎたりするディスプレイになってしまいます。 本リファレンスでは、AGガラスの定量化可能な7項目のパラメータを分析し、その試験方法を詳しく説明するとともに、具体的な数値と、手術用モニターから建物入口の屋外キオスク端末用パネルまでの用途との関係を示します。 アンチグレアガラスとは何か、光学パラメータはなぜ重要なのか? AGガラスはアンチグレアガラスの略称で、反射光をさまざまな方向に散乱させるために表面をコーティングした、通常のフロートガラスです。反射面が鏡として働くのに対し、このコーティングは拡散反射と同様に、反射光をさまざまな方向へ分散させます。そのため、ディスプレイに対して大きな角度で光が入射する状況でも、表示を視認できます: この防眩効果は、加工時にAGガラス表面に形成される微細な凹凸によって生まれます。化学エッチングでは、酸溶液でAGガラス表面の最上層を溶かし、広い範囲に均一な山と谷を形成するのに対し、スプレーコーティングではサブミクロンの二酸化ケイ素粒子をガラス表面に接着します。 いずれも表面粗さを変える方法ですが、表面粗さもまた、次のパラメータに由来します: なぜAGガラスの特性は重要ではないのでしょうか? 光学的な透過率は、単なる数値ではないからです。透過率88%、ヘイズ28%のパネルは高解像度の医療用モニターで見事な表示を実現しますが、ヘイズ3%、光沢度123 GUのパネルは屋外キオスク端末で頭上の光を反射します。使用環境に合わせてAGガラスのパラメータを適切に組み合わせることは、推測ではなく、技術者が判断すべき事項です。 ディスプレイにおけるAGガラスの光学性能と物理性能を特徴づける定量化可能なパラメータは、透過率、ヘイズ、光沢度、表面粗さ、粒子の粒度、厚さ、鮮映性の七つです。これらのパラメータが総合的に、完成したパネルの光学的透明性を決定します。いずれも確立された測定機器と加工方法に基づいて規定され、各パラメータがディスプレイの視認性、タッチ応答、完成したパネルの耐荷重性に直接影響します。 透過率 — AGガラスはどれだけの光を通すのか?…
化学強化ガラスのイオン交換条件:工程技術者のためのガイド
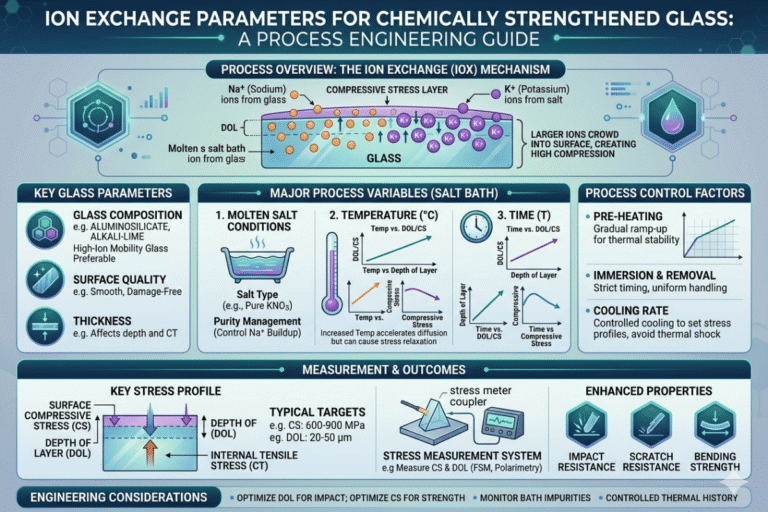
主な仕様 表面圧縮応力(CS) 600~1,200 MPa(基材によって異なる) 圧縮応力層深さ(DOL) 20~100 µm(K⁺–Na⁺交換) 塩浴温度 380~500 °C(溶融KNO₃) 浸漬時間 通常4~30時間、深いDOLを得る場合は最大120時間 徐冷ガラスに対する強度向上 6~8倍(標準工程) 適用規格 ASTM C1422 / C1422M イオン交換による化学強化は、民生用電子機器から航空宇宙用窓ガラスまで、幅広い市場に向けて高強度の薄板ガラスを製造する最も一般的な方法となっています。しかし、この技術に関する情報は広く公開されているものの、その多くは、溶融塩浴中でナトリウムイオンをカリウムイオンに置き換えるという基本原理の説明にとどまり、最終部品の適合・不適合を左右する工程条件までは示していません。 本ガイドではさらに踏み込み、主要な3種類のガラス基材について、浴温、浸漬時間、圧縮応力層深さ(DOL)、圧縮応力(CS)の相関を整理したうえで、生産ラインに関わる故障モードと品質管理手順をまとめます。ディスプレイカバー向けの超薄板の化学強化ガラスを必要とする場合にも、医薬品バイアル向け塩浴の適格性を評価する場合にも役立つよう、2019年~2025年に発表された査読済み研究からデータを収集しました。 化学強化ガラスとは? 化学強化ガラスとは、ガラス製造後にイオン交換によって強化処理を施したガラスの総称です。熱強化処理とは異なり、所定の寸法に切断したガラスを高温の硝酸カリウム塩浴に浸漬します。その際に発生する蒸気の流れによって、カリウムイオンがガラス表面に拡散します。 処理によって生じる表面圧縮により、化学強化板ガラスの仕様を定めたASTM C1422に基づく試験では、未処理の徐冷ガラスの6~8倍の強度が得られます。熱強化ガラスとは異なり、化学強化ガラスは元の光学的透明性を維持し、歪みもほとんど生じないため、精度を要する光学用途、ディスプレイ用カバーガラス、計測機器用窓の標準的な選択肢となっています。 ガラスの寸法安定性も維持されます。これは、ローラー焼成がガラスの流動温度より低い温度で行われ、ガラスの軟化、ローラーウェーブの転写、形状変化が生じないためです。部品は切断、研削、研磨の後に強化処理できますが、熱強化処理ではすべての加工を熱処理前に済ませる必要があるため、このような加工工程は実現できません。 イオン交換工程の仕組み 化学強化には、拡散によって律速されるイオン交換機構が用いられます。アルカリを含むガラスを溶融カリウム塩浴(硝酸カリウム、KNO3など)に浸漬すると、大きなカリウムイオン(1.38)が、母材となるガラスの表面にある小さなナトリウムイオン(0.95)と置き換わります。カリウムイオンのほうが(体積で)約45%大きいため。 工程は、次の4段階に分かれます: 前処理としての洗浄 – ガラス部品を洗浄し、イオンの拡散経路を妨げる油分、粒子、その他の表面汚染物を除去します。7000 psiの圧縮下で割れが生じるのを防ぐため、残存する表面欠陥、特に切断端面の欠陥は浸漬前に除去する必要があります。 塩浴への浸漬:部品を高温の溶融KNO(380~500 C)に入れると、拡散速度は浴温に正比例し、温度が高いほどイオンの移動は速くなりますが、その分、応力緩和が生じやすくなります。現在の生産技術では、主に410~450 Cの温度範囲が用いられます。 保持期間:目標DOLとガラス組成に応じて決めた時間、ガラスを浸漬した状態に保ちます。通常の処理時間は4~30時間ですが、さらに深い圧縮応力層が必要な場合には、120時間もの処理を行うこともあります(mach+/- 400 knotsでの鳥との衝突に耐える等級の航空宇宙用フロントガラスなど。American Ceramic…
折りたたみガラスがスマートフォンをどう変えたか — Samsung UTG、Corning、SCHOTTを比較
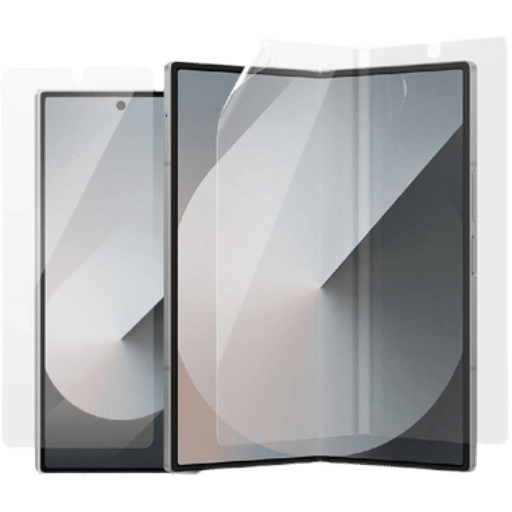
主な仕様 材料 化学強化処理を施した超薄板ガラス(UTG) 厚さの範囲 25~100 µm(折りたたみ用途) 最小曲げ半径 <1 mm(加工後のSCHOTT UTG) 折り曲げ耐久回数 200,000~300,000+回 主要サプライヤー Samsung Display, SCHOTT AG, Corning Inc., Nippon Electric Glass 光線透過率 91~92%(可視光域) 現在販売されている折りたたみスマートフォンは、いずれも同じ設計上の難題を抱えています。それは、割れずに曲がるほどディスプレイ用ガラスを薄くしながら、落下や日常的なポケット内の摩擦に耐える強度も確保することです。Samsung Display、Corning Incorporated、SCHOTT AGは、この課題に根本的に異なる方法で取り組んできました。以下では、宣伝文句ではなく公開仕様と実機データを基に、各社の超薄板ガラス技術を比較します。 折りたたみガラスとは何か、曲げられるガラスはどのような仕組みで機能するのか? 折りたたみガラスとは、一般に厚さ25~100マイクロメートルで、繰り返し曲げてもひびが入らない超薄板ガラスです。この厚さの超薄板ガラスは、従来のスマートフォンの硬いパネルよりも、柔軟な高分子中間膜に近い挙動を示します。Journal of the American Ceramic Societyに掲載された2026年の研究は、ヤング率を低減した超薄板フレキシブルガラスなら、ガラスとプラスチックを分ける光学特性や表面特性を維持しながら、折りたたみディスプレイ用途に必要な変形しやすさを実現できると結論づけています。 曲げられるガラスの技術を支える原理は、表面応力です。板状のガラスを曲げると、外側の表面には引張力が働いて伸び、内側の表面は圧縮されます。亀裂は引張側から発生します。 曲げ半径が同じなら、ガラスが薄いほど外側表面に生じるひずみは小さくなります。このため、厚さ30 µmのガラスは平らになるまで折りたためる一方、厚さ500 µmのガラスは砕けます。 ただし、折りたたみガラスの耐久性は厚さだけでは説明できません。メーカーは、材料の表面特性を変えるイオン交換工程である化学強化によって超薄板ガラスを補強しており、ガラスを約410…
超薄板ガラスの価格はいくら?価格の内訳を詳しく解説

基本仕様 定義 厚さ1.0 mm未満のガラス基材 厚さの範囲 0.03 mm (30 µm)~1.0 mm 価格帯 平方フィート当たり$8~$300+ (厚さと組成により異なる) 一般的なガラスの組成 ソーダ石灰ガラス、ホウケイ酸ガラス、アルミノシリケートガラス 主な用途 折りたたみ式ディスプレイ、半導体ウエハー、光学コーティング層、実験用基材 市場規模 (2025年) 世界全体で$13.95 十億、年平均成長率9.36% 超薄板ガラスは、研究室で使われるニッチな材料から、先端製造業における世界有数の成長分野へと発展しました。世界の超薄板ガラス市場は、360iResearchの市場データによると2025年に$13.95 十億の規模に達し、年率9.36%で成長しています。しかし、購入担当者は、厚さ1.0 mm未満のガラス板について公開価格が事実上存在しないという厳しい現実に直面し続けています。 ガラスの価格ガイドは、強化ガラス、合わせガラス、建築用ガラスを取り上げるものがほとんどで(前述のメーカーの製品が多い)、電子機器、光学機器、計測機器の用途で選ばれる基材の価格はあまり掲載されていません。 本記事では、価格の内訳を詳しく解説し、調達に役立つ情報をお届けします。厚さ区分と材種ごとの一般的な価格帯を表にまとめ、別の表では超薄板ガラスのコストを左右する主な五つの要因を示すとともに、大口発注で費用を抑え、費用対効果を高める方法をご紹介します。ディスプレイ、半導体、産業用の用途に向けて超薄板ガラス製品を検討している貴社にとって、これらの数値は正式な見積もりを依頼する前に現実的な予算を組むための目安となります。 超薄板ガラスの定義と、厚さが価格に影響する理由 超薄板ガラスとは、組成を問わず、厚さ1.0 mm未満の平らなガラス板を指します。メーカーによっては、30 µmをわずかに下回る厚さのガラスと定義しています(0.03 mm、人の髪の毛ほどの厚さ)。この厚さではさまざまな組成のガラスがあり、原材料の構成、ガラスの特性、用途上の課題によって、コストは大きく異なります。 ガラスの厚さは製造の難しさに直結するため、材種によって性能の範囲と価格帯が決まります。Mordor Intelligenceによると、ソーダ石灰ガラス(窓や透明なガラスパネルに使われるものと同じ組成)は、2025年時点で超薄板ガラスの売上高の約46%を占めています。約500 °Cの温度サイクルを伴う半導体ウエハー加工など、熱安定性が必要な場合には、ホウケイ酸ガラス(熱膨張係数は約3.3 × 10⁻⁶ K⁻¹)が使われます。 アルミノシリケートガラス(折りたたみ式スマートフォンの画面に使われるガラスの組成)は、化学強化により800 MPaを超える表面圧縮応力を与えるため、平方フィート当たりの価格が最も高くなります。 製造方法も厚さによって異なります。フュージョンドロー法(例:厚さ100~200…
超薄板ガラスの製造方法 — 原材料からサブマイクロメートル厚のシートまで
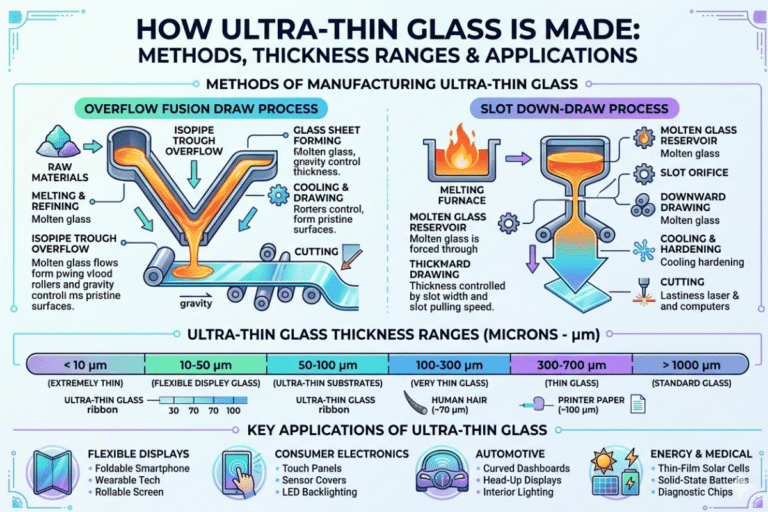
人の髪の毛よりも薄いガラスは、今では曲げ半径5 mmでも割れないほどの柔軟性を備えています。巻いたり、折り畳んだり、身に着けたり、コックピットに組み込んだりする機器に使われるガラスは、主にありふれた砂でできた惑星で生まれた材料を出発点とし、炉、溶融スズ浴、高速で回転する精密調整ローラーを備えたタワーを通して、加熱と引き伸ばしの工程を段階的に経て製造されます。本ガイドでは、超薄板ガラスの主要な三つの製造工程をひもとき、かつてない薄さを実現する化学的な仕組みと、一時的なリボン状のガラスを長く使える部品へと仕上げる成形後の工程を解説します。 主な仕様 市販品の厚さの範囲 25 μm~200 μm (ロール状);30 μm~1.1 mm (シート状) 実験室での最薄記録 精密熱延伸による≤ 3 μm (Yuanほか、2021年) 主な組成 ホウケイ酸ガラス (80% SiO₂) またはソーダ石灰ガラス (75% SiO₂) 表面粗さ (ダウンドロー法) < 0.5 nm Ra 溶融温度 1,500~1,675 °C (組成による) 世界市場 (2025年) USD 14.18 十億、2031年までのCAGRは11.34% 超薄板ガラスとは? 超薄板ガラスは、厚さが100…



