Fale com a Saiweiglass




Especificações rápidas
| Intervalo comercial de espessuras | 25 μm – 200 μm (formato em rolo); 30 μm – 1,1 mm (formato em folha) |
| Recorde laboratorial | ≤ 3 μm por estiramento térmico de precisão (Yuan et al., 2021) |
| Composições principais | Vidro de borossilicato (80% SiO₂) ou vidro sodo-cálcico (75% SiO₂) |
| Rugosidade superficial (estiragem descendente) | < 0.5 nm Ra |
| Temperatura de fusão | 1 500 – 1 675 °C (consoante a composição) |
| Mercado mundial (2025) | USD 14,18 mil milhões, CAGR de 11,34% até 2031 |
O que é o vidro ultrafino?
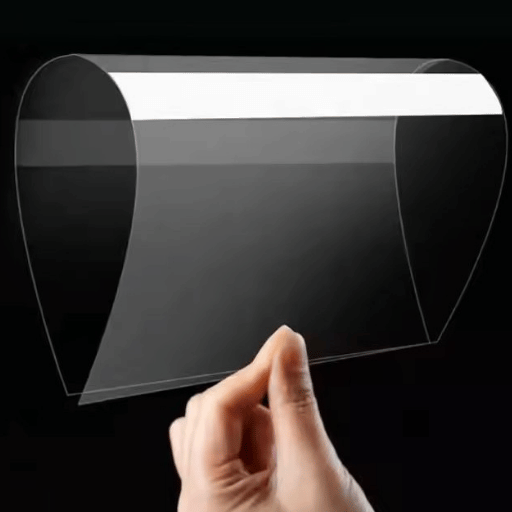
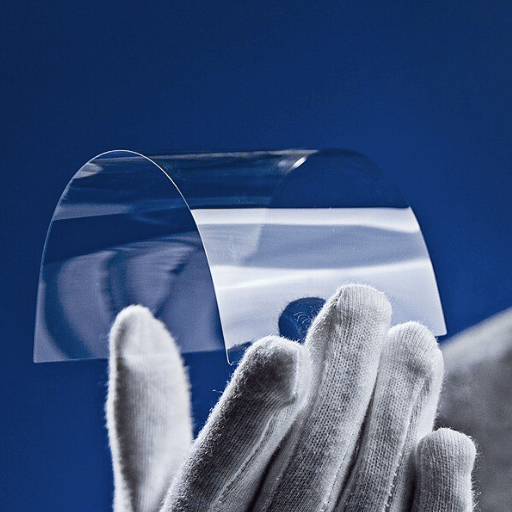
 O vidro ultrafino é definido como um substrato com uma espessura igual ou inferior a 100 μm, aproximadamente o diâmetro de um cabelo humano. Nos setores dos ecrãs e da eletrónica, considera-se frequentemente 100 μm como o limite; 200 μm pode ser considerado fino, mas 100 μm é o ponto sem retorno, tanto em dimensão física como na nomenclatura. Quando é ultrafino, as superfícies do vidro são suficientemente flexíveis para que este se curve, enrole e se adapte a uma superfície curva sem fraturar.
De que é exatamente feito o vidro ultrafino? Embora utilize o mesmo material de base do vidro comum para janelas (sílica ou SiO₂), o principal elemento diferenciador do vidro ultrafino é o método de fabrico. As folhas de vidro são geralmente fabricadas com 2-6 mm de espessura para continuarem a ser utilizáveis. Os fabricantes de vidro ultrafino reduzem drasticamente esse valor, chegando a 30 μm no vidro comercial. Com rolos que podem atingir 1,3 m de largura e 300 m de comprimento, o Willow Glass da Corning é um dos produtos de vidro ultrafino com dimensões verdadeiramente adequadas à construção. As folhas de vidro de borossilicato D 263 T eco da Schott são distribuídas com 30 μm de espessura.
Na prática, vidro ultrafino nem sempre é sinónimo de películas de vidro flexível. Quando a espessura é o aspeto crítico, o vidro ultrafino com 50 μm ou menos é suficientemente maleável para se enrolar em torno da espessura de um lápis.
💡 Distinção fundamental
Tanto o vidro flexível como o vidro ultrafino recebem a designação de “fino”. Uma vez que os limites elásticos de todas as variedades de vidro são excedidos com uma espessura próxima de 100 μm, a flexibilidade neste contexto equivale à reduzida espessura. No sentido mais amplo, a flexibilidade aumenta exponencialmente à medida que a espessura de um material diminui — até 3 em teoria e apenas metade disso na realidade.
Matérias-primas e processo de fusão
 A arte de fabricar vidro começa pela dosagem: medir as matérias-primas, misturá-las e introduzi-las no forno. Do ponto de vista químico, a produção de vidro ultrafino recorre a dois tipos de vidro com propriedades muito diferentes.
A composição do vidro sodo-cálcico ronda 75% de sílica (SiO₂), 15% de soda (Na₂O) e 9% de cal (CaO), com pequenas quantidades de alumina e magnésio. Quando utilizado como superfície plana em janelas arquitetónicas ou como substrato ultrafino para ecrãs, este material funde a cerca de 1 500 °C. Segundo a ciência do vidro, o carbonato de sódio adicionado à sílica fundida atua como fundente, reduzindo o ponto de fusão de um valor muito superior a 1 700 °C.
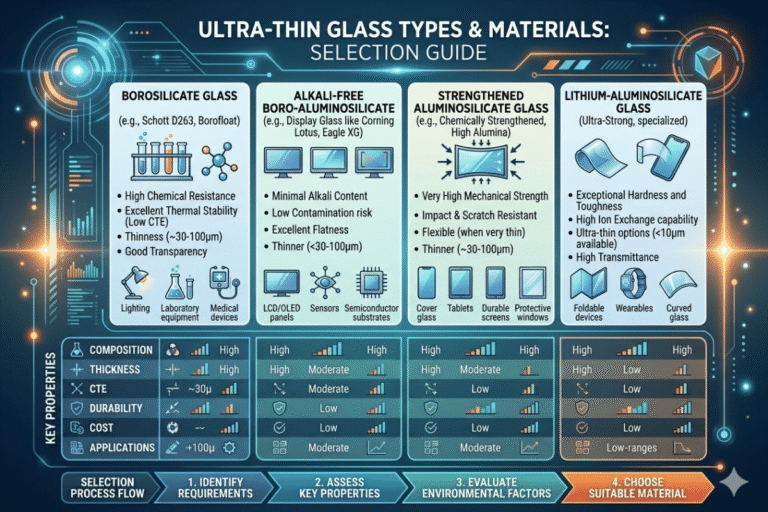
O vidro de borossilicato substitui parte da soda por óxido bórico (B₂O₃). Em comparação com o vidro sodo-cálcico (75/13/4/8), este material contém aproximadamente 80% de SiO₂, 13% de B₂O₃ e 4% de óxidos alcalinos. A temperatura de fusão sobe para 1 650 °C, mas, em contrapartida, o vidro de borossilicato apresenta um coeficiente de expansão de aproximadamente 3,3 × 10⁻⁶/K (três ordens de grandeza melhor do que o vidro convencional). Esta estabilidade é essencial quando as folhas doadoras de vidro ultrafino são preparadas em lotes para a deposição de películas metálicas funcionais a quente.
No interior do forno, as matérias-primas fundem-se num líquido uniforme. Os fornos industriais funcionam a gás natural ou com reforço elétrico e podem atingir 1 675 °C nos pontos mais quentes. Os gases dissolvidos são expelidos numa etapa de afinação antes de o vidro fundido fluir para a secção de conformação.
Três métodos de fabrico de vidro ultrafino
 Foram identificados quatro métodos de fabrico de substratos de vidro ultrafino. Os três orientam o fluxo de vidro fundido enquanto este arrefece e passa de um líquido viscoso a uma fita sólida — e os três apresentam um limite mínimo de espessura diferente.
Processo float (método Pilkington)
O processo float, desenvolvido por Alastair Pilkington em 1959, é atualmente o método mais utilizado no mundo para produzir vidro plano. Sob uma atmosfera inerte de hidrogénio e azoto, o vidro fundido é vertido sobre um banho de estanho fundido mantido a uma temperatura aproximada de 600 °C. À medida que o vidro flutua sobre a superfície do estanho, a tensão superficial fá-lo espalhar-se e formar uma fita, enquanto a espessura e a largura são controladas por rolos colocados sobre a fita. Ao sair do banho, a fita quente entra num forno de recozimento com arrefecimento lento. Em 2025, a produção de vidro ultrafino através do processo float representou 50,68%, segundo informações de mercado obtidas nos dados de mercado da Mordor Intelligence. Na prática, considera-se que o limite de espessura de uma linha float é aproximadamente 0,3 mm (300 μm). Contudo, a interação com o banho de estanho gera uma topografia de aproximadamente 2 nm na superfície inferior, adequada para aplicações arquitetónicas, mas inadequada para substratos de ecrãs.Estiragem descendente por fusão por transbordamento (método Corning)
A Corning também desenvolveu este processo na década de 1960. O processo de fusão por transbordamento consistia em verter um fluxo de vidro fundido para uma calha com uma cavidade de conformação. O vidro transbordava pelos dois lados da calha, descia pelas superfícies das paredes exteriores e fundia-se na parte inferior entre os dois fluxos, formando uma única fita contínua. Esta fita era puxada para baixo pela gravidade. Como nenhuma das superfícies exteriores entrava em contacto com um molde sólido ou uma ferramenta, ambas ficavam polidas ao fogo, com uma rugosidade de alguns décimos de nanómetro. A estiragem descendente permite produzir comercialmente folhas de vidro com 30 μm, enquanto o vidro de borossilicato obtido por estiragem descendente da Schott atinge 20 μm com rugosidade subnanométrica — um desempenho que o processo float sobre banho de estanho não consegue proporcionar. Para um dispositivo sem defeitos, isto é, interposers de vidro para OLED ou ecrãs dobráveis, a fusão e a estiragem descendente são os únicos processos.Processo de reestiragem (estiragem ascendente)
Reestiragem. O processo começa com uma folha ou um tubo de vidro pré-formado. A pré-forma é aquecida num forno acima do respetivo ponto de amolecimento e estirada para cima ou para baixo, formando uma folha muito mais fina. A velocidade de estiragem, a temperatura do forno e o caudal de alimentação determinam a espessura final. A reestiragem permite produzir as folhas de vidro mais finas obtidas até à data. Numa reestiragem laboratorial, foi fabricada com êxito uma folha independente de vidro ultrafino com ≤ 3 μm — a mais fina do mundo — através de estiramento térmico assistido por carga e controlado pelo peso, em Sensors and Actuators A (Yuan et al., 2021). Na indústria, a reestiragem concentra-se geralmente no intervalo de 5 μm – 100 μm para substratos de qualidade superior, como interposers em bolachas de semicondutores.| Parâmetro | Processo float | Fusão por transbordamento/estiragem descendente | Reestiragem |
|---|---|---|---|
| Intervalo de espessuras | ≥ 0,3 mm (300 μm) | de 20 μm a 700 μm | de 3 μm a 100 μm |
| Rugosidade superficial (Ra) | ~2 nm (lado do estanho) | < 0.5 nm | Depende da qualidade da pré-forma |
| Contacto com a superfície | Banho de estanho (face inferior) | Nenhum (conformação livre) | Nenhum (estiragem livre) |
| Volume de produção | 50,68% de quota de mercado (2025) | Principal método para ecrãs | Especializado/baixo volume |
| Aplicações típicas | Arquitetura, automóveis, energia solar | Vidros de cobertura para OLED, substratos para ecrãs | Interposers para semicondutores, sensores |
| Custo relativo | $8–15/m² (qualidade corrente) | $50–200/m² (qualidade para ecrãs) | $200–1 000+/m² (especializado) |
Obtenção de espessuras extremas — de 100 μm a 3 μm
 A obtenção de folhas ultrafinas obedece às mesmas regras das folhas mais espessas: as quatro variáveis do processo — viscosidade do vidro, velocidade de estiragem, gradiente de temperatura e tensão mecânica — têm de ser rigorosamente equilibradas. A viscosidade do vidro depende da temperatura. Quando o vidro fundido aquece o suficiente, a sua viscosidade torna-se invulgarmente baixa; começa a fluir facilmente e a espessura de cada folha deixa de depender da espessura que tinha no estágio anterior. Para executar este processo com precisão, os fabricantes mantêm cada lote de vidro apenas ligeiramente acima do ponto em que a viscosidade desce para um nível aceitável para a operação de estiragem, sem atingir uma temperatura tão elevada que a folha se torne ultraespessa, apresente depressões ou fique irregular em toda a largura.
Nas composições sodo-cálcicas, o ponto de amolecimento situa-se perto de 600 °C. No vidro de borossilicato, situa-se perto de 820 °C. Para obter folhas ultrafinas uniformes, todos os níveis de temperatura da zona de conformação têm de ser mantidos dentro de ±2 °C, assegurando uma espessura uniforme do vidro em toda a largura.
📐 Nota de engenharia
O rendimento do vidro melhorou drasticamente ao longo dos anos. Em 2023, um rendimento de 60% era considerado excecional; em 2025, esse valor tinha subido para 85% graças a avanços como o ataque químico seletivo — da Corning e da Samsung Display — destinado a substituir o relativamente desperdiçador ataque químico por um desbaste puramente mecânico. Os custos dos desperdícios diminuem, tornando as linhas de produção acessíveis para volumes destinados ao consumo.
No que respeita ao recorde, a folha plana de vidro mais fina alguma vez fabricada media menos de 10 μm. Segundo uma patente industrial, Yuan et al. (2021) demonstraram um estiramento térmico sob pressão capaz de transformar uma pré-forma de apenas 150 μm numa folha independente de 3 μm — tão fina que é praticamente impossível pesar o volume de vidro por meios mensuráveis.
As tolerâncias comerciais do vidro ultrafino variam consoante o método e a espessura. A especificação Minatyan-semo exige uma tolerância de ±30 μm para SEMI MF 1530 e folhas Schott D 263 T eco. Os transformadores de precisão obtêm uma TTV de ±0,5 μm em bolachas segundo a norma SEMI e uma TTV de ±1 μm em folhas com apenas 12,5 μm de espessura. A TTV típica do vidro polido ao fogo e obtido por estiragem descendente, excluindo o valor-alvo de espessura, varia entre 5–10 μm.
Pós-conformação — corte, recozimento e tratamento superficial
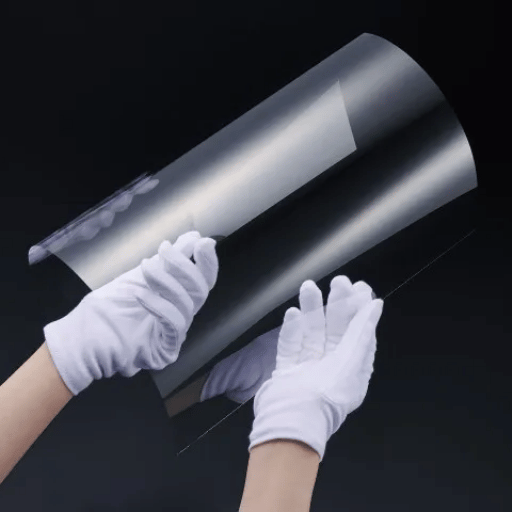 Depois de a fita de vidro conformada sair da zona de conformação, são realizadas várias etapas para a preparar para a utilização final. Cada etapa responde a uma propriedade física ou química diferente da folha ultrafina.
Corte. O vidro float comum é geralmente riscado com rodas de carboneto; o vidro parte-se de forma uniforme ao longo da linha de riscagem. O vidro ultrafino com menos de 0,1 mm não suporta a riscagem mecânica sem lascar. Para evitar este problema, os fabricantes utilizam a técnica de precisão de riscagem com laser de CO₂, na qual se cria uma linha estreita de calor ao longo da linha de rutura pretendida, prolongando depois uma fratura. Cada peça cortada à medida apresenta uma aresta limpa e segura, sem danos causados por microfissuras. Existem rodas de riscagem dentadas conformes às normas industriais que, com os parâmetros de processo corretos, podem ser utilizadas em folhas próximas dos 0,3 mm.
Recozimento. Quando o processo de conformação termina, ainda existe tensão física na folha, o que reduz a resistência mecânica e provoca fissuras, por vezes com consequências catastróficas. Após a conformação, a folha é arrefecida lentamente num túnel de recozimento com temperatura cuidadosamente controlada, para aliviar essas tensões mecânicas. Se o arrefecimento for demasiado rápido, a tensão residual poderá fazer a superfície da folha explodir a qualquer momento durante o manuseamento e a transformação posteriores. Nos substratos ultrafinos, a estabilização contra vibrações é absolutamente essencial — se uma vibração conseguir desviar um feixe laser, também poderá partir essa folha de 50 μm.
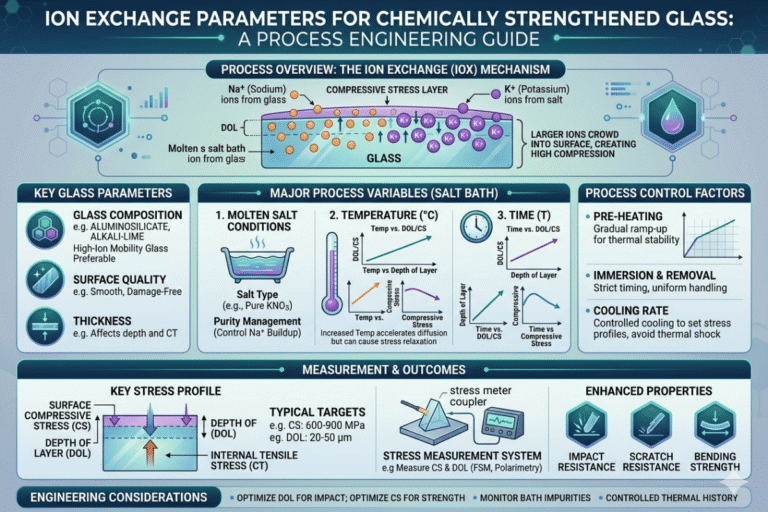
Tratamento superficial. O polimento posterior à conformação com óxido de cério (CeO₂) confere qualidade óptica à superfície — classificações de risco/cavidade de 10/5 e rugosidade superficial (Ra) inferior a 5 ångströms. Pode aplicar-se um revestimento antirreflexo por deposição em vácuo. Em aplicações de vidro de cobertura, o reforço químico por troca iónica substitui os iões de sódio (Na⁺) mais pequenos por iões de potássio (K⁺) maiores na superfície do vidro, criando uma camada de tensão de compressão que torna o vidro aproximadamente cinco vezes mais resistente do que o material não tratado com a mesma espessura.
⚠️ Precaução de manuseamento
Os suportes para * vidro ultrafino com menos de 50 μm têm de ser armazenados na vertical. Deve utilizar-se material intercalar nas duas faces para ajudar a evitar a acumulação de carga estática, que pode atrair partículas capazes de causar microrriscos na superfície durante o manuseamento. As linhas de transformação especializadas utilizam barras de ar ionizado e sistemas automatizados de manuseamento sem vibrações para garantir um manuseamento seguro.
Onde é utilizado o vidro ultrafino
 A combinação de clareza óptica, hermeticidade, estabilidade térmica e flexibilidade é algo que nenhuma película de polímero consegue proporcionar plenamente. Embora o desenvolvimento do vidro ultrafino seja uma inovação relativamente recente, este evoluiu com uma rapidez extraordinária desde as primeiras experiências laboratoriais até à ampla comercialização. Esta evolução deve-se, em grande medida, ao crescimento da indústria dos ecrãs.
OLED e ecrãs dobráveis. Os dispositivos dobráveis estão em expansão, e a série Galaxy Z Fold da Samsung utiliza vidro ultrafino (UTG) na cobertura interior. Este vidro substitui as películas de plástico utilizadas nos dispositivos dobráveis anteriores. Avaliado em USD 16,37 mil milhões em 2025, o mercado dos ecrãs OLED flexíveis está a crescer a uma CAGR de 22,8%, prevendo-se que o número de unidades expedidas impulsione o mercado dos ecrãs flexíveis de USD 20,52 mil milhões em 2025 para USD 75,14 mil milhões até 2030.
Eletrónica flexível. Os substratos de vidro ultrafino são utilizados como suporte para transístores de película fina, sensores vestíveis e circuitos impressos flexíveis. Ao contrário dos substratos de polímero, o vidro proporciona uma barreira hermética que impede a entrada de oxigénio e humidade, algo fundamental para a longevidade dos ecrãs OLED.
Automóveis. Os sistemas de ‘visualização frontal’ (HUD) projetam informações na superfície interior do para-brisas do automóvel através de um combinador óptico de vidro fino. Esta tecnologia também ajuda a reduzir o peso de componentes como o tejadilho panorâmico e os painéis de visualização interiores. As variantes sem encandeamento (antirreflexo) do vidro ultrafino têm impacto direto na apresentação das informações.
Medicina e ciência. Os substratos em placa de vidro são amplamente utilizados em investigação científica como lâminas de microscopia, chips microfluídicos e matrizes de sensores físicos/químicos, devido à sua transparência óptica e natureza inerte.
Considerando todos os segmentos, previa-se que o mercado do vidro ultrafino atingisse USD 14,18 mil milhões em 2025 e chegasse a USD 26,87 mil milhões até 2031. Mais de 68% deste valor destinava-se à tecnologia de ecrãs.
✔ Vantagens em relação às películas de polímero
- Rugosidade superficial < 1 nm (em comparação com 5-20 nm para PET/PEN)
- A barreira hermética bloqueia O₂ e humidade (WVTR < 10⁻⁶ g/m²/dia)
- Estabilidade térmica até 600 °C (em comparação com 150–200 °C nos polímeros)
- Sem amarelecimento nem degradação por UV ao longo do tempo
- Transmissão óptica superior (> 92% nos comprimentos de onda visíveis)
⚠ Limitações
- Os impactos podem tornar o material quebradiço, pelo que este geralmente requer laminação ou revestimento para garantir a durabilidade.
- Raio mínimo de curvatura de cerca de 3-5 mm (não pode ser completamente dobrado sobre si próprio como o plástico)
- Custo mais elevado do material ($50–1 000+/m² face a $2–10/m² para películas de polímero)
- O manuseamento requer automatização adequada a salas limpas
- A resistência mecânica das arestas diminui rapidamente na presença de microdefeitos
Como escolher vidro ultrafino para o seu projeto
 As propriedades físicas/químicas das opções de vidro disponíveis influenciam mais a escolha do vidro ultrafino do que os custos. Para uma comparação rigorosa, devem avaliar-se os requisitos específicos da aplicação relativamente à combinação dos cinco critérios seguintes.
- ✔ Requisito de espessura: defina a espessura e a tolerância pretendidas. Os vidros de cobertura para ecrãs requerem geralmente 30–100 μm. Os substratos para semicondutores podem exigir ≤ 25 μm.
- ✔ Compatibilidade da expansão térmica: o coeficiente de expansão térmica (CTE) do vidro tem de ser compatível com as camadas coladas. O vidro de borossilicato (3,3 ppm/K) é compatível com bolachas de silício. O vidro sodo-cálcico (~9 ppm/K) é compatível com metais e camadas adesivas.
- ✔ Requisitos de qualidade superficial: as aplicações ópticas exigem Ra < 1 nm e uma reduzida variação total da espessura. As aplicações estruturais ou de proteção toleram superfícies mais rugosas.
- ✔ Resistência química: o vidro de borossilicato resiste melhor a ácidos e álcalis do que o vidro sodo-cálcico. Escolha em conformidade se o vidro entrar em contacto com produtos químicos agressivos ou for sujeito a limpezas repetidas.
- ✔ Transformação posterior: o vidro será submetido a deposição de película fina, troca iónica ou laminação a alta temperatura? Mapeie todas as etapas de produção antes de especificar o substrato.
Perguntas frequentes
P: Como é fabricado o vidro ultrafino?
Ver resposta
O vidro ultrafino é produzido através da fusão de areia de sílica e outras matérias-primas a 1 500–1 675 °C, seguida da transformação do vidro resultante numa fita extremamente fina por um de três processos: o processo float, no qual o vidro líquido aquecido é vertido sobre um banho de estanho fundido e transformado numa fita com rolos; a estiragem descendente por fusão por transbordamento, na qual o vidro aquecido flui sobre uma peça e se funde na parte inferior da aresta da folha plana; e a reestiragem, na qual uma folha plana pré-formada é reaquecida e estirada. A fita de vidro produzida é recozida, cortada e revestida ou reforçada quimicamente, se necessário. O processo float limita a espessura mínima a aproximadamente 0,3 mm, embora tanto a estiragem descendente como a reestiragem permitam obter valores inferiores a 30 μm.
P: O vidro ultrafino é realmente vidro?
Ver resposta
Sim. O vidro ultrafino é simplesmente vidro comum, um sólido amorfo de dióxido de silício. É idêntico aos restantes tipos de vidro em termos de características físicas e químicas (incluindo inércia química, transparência óptica e hermeticidade), sendo a espessura a única diferença; quando é ultrafino (≤50 μm), o vidro torna-se suficientemente flexível para se curvar sem fraturar, uma característica frequentemente confundida com a das películas de plástico.
P: De que é feito o vidro ultrafino?
Ver resposta
Os substratos de vidro ultrafino são normalmente fabricados em vidro ‘sodo-cálcico’ (75% de sílica, 15% de óxido de sódio e 9% de óxido de cálcio) ou em vidro de ‘borossilicato’ (80% de sílica, 13% de óxido bórico e 4% de óxidos alcalinos). O vidro sodo-cálcico é mais barato e mais fácil de reforçar quimicamente. O vidro de borossilicato apresenta menor expansão térmica e maior resistência química, sendo a primeira característica mais adequada à utilização em semicondutores e a segunda a aplicações a altas temperaturas.
P: Qual é o vidro mais fino alguma vez fabricado?
Ver resposta
A chapa de vidro independente mais fina, fabricada através do processo de estiramento térmico de precisão, tinha 3 μm e foi produzida pela equipa de Yuan et al. em 2021. Na produção comercial, a empresa Schott produziu uma chapa de 20 μm através do seu processo de estiragem descendente, e os transformadores de precisão produziram lâminas com apenas 12,5 μm.
P: O método de fabrico afeta a resistência mecânica do vidro ultrafino?
Ver resposta
Sim, em grande medida. O modo como o vidro é fabricado determina diretamente a qualidade da sua superfície, que, por sua vez, condiciona a respetiva resistência mecânica. A estiragem descendente e a fusão por transbordamento geram superfícies polidas a fogo, com rugosidade inferior a 0.5 nm e menos defeitos puntiformes concentradores de tensão, proporcionando assim uma resistência mecânica efetiva muito superior.
As asperidades do lado do estanho do vidro float têm cerca de 2 nm e criam pontos fracos. Os tratamentos posteriores à conformação, como o reforço químico por troca iónica, podem aumentar a resistência mecânica até 5 vezes, independentemente do método de conformação original.
P: Como funciona o vidro ultrafino nos telemóveis dobráveis?
Ver resposta
A cobertura interior dos telemóveis dobráveis é constituída por camadas de vidro ultrafino (UTG com cerca de 30 μm de espessura). Com esta espessura, o vidro pode dobrar-se em torno de um raio de 3–5 mm sem partir. Depois de reforçado quimicamente por troca iónica, o UTG é colado a camadas adesivas e películas de material de proteção.
O Samsung Galaxy Z Fold foi um dos primeiros a utilizar UTG em vez de películas de plástico de poliimida, que riscavam facilmente e amareleciam com o tempo.
Precisa de vidro ultrafino com espessuras ou composições personalizadas?
Explore os produtos de vidro ultrafino da Saiwei Glass →Sobre este guia
Este artigo foi preparado pela equipa de conteúdos técnicos da Dongguan Saiwei Glass Co., Ltd, fabricante de vidro ultrafino para aplicações em ecrãs, ótica e eletrónica. Os dados de fabrico citados provêm de relatórios publicados pela Schott AG, Corning Inc. e de artigos científicos sobre vidro revistos por pares. Para os dados de mercado, recorremos a relatórios de analistas independentes.
Referências e fontes
- Vidro sodo-cálcico: composição e propriedades — Wikipedia (revisto pela comunidade científica especializada em vidro)
- Vidro de borossilicato — Wikipedia
- Fabrico de chapa de vidro ultrafino por estiramento térmico com controlo de peso — Yuan et al., Sensors and Actuators A, 2021
- Relatório sobre a dimensão, a quota e o crescimento do mercado de vidro ultrafino 2031 — Mordor Intelligence
- OLED flexível: introdução e situação do mercado — OLED-Info
- Processo de fabrico do vidro float — Wikipedia
- Especificações do vidro ultrafino SCHOTT D 263 T eco — Abrisa Technologies