Kontaktieren Sie Saiweiglass




Technische Daten im Überblick
| Kommerziell verfügbarer Dickenbereich | 25 μm – 200 μm (Rollenware); 30 μm – 1,1 mm (Scheibenformat) |
| Laborrekord | ≤ 3 μm durch präzises thermisches Strecken (Yuan et al., 2021) |
| Wichtigste Zusammensetzungen | Borosilikatglas (80 % SiO₂) oder Kalk-Natron-Glas (75 % SiO₂) |
| Oberflächenrauheit (Abwärtsziehverfahren) | < 0.5 nm Ra |
| Schmelztemperatur | 1.500 – 1.675 °C (je nach Zusammensetzung) |
| Weltmarkt (2025) | USD 14,18 Milliarden, durchschnittliche jährliche Wachstumsrate von 11,34 % bis 2031 |
Was ist Ultradünnglas?
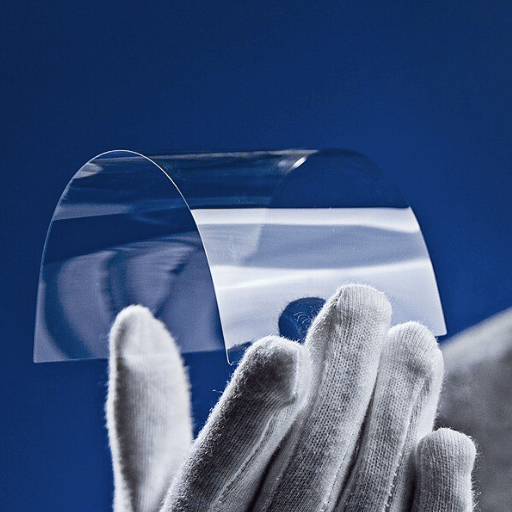
 Ultradünnglas ist als Substrat mit einer Dicke von höchstens 100 μm definiert, was ungefähr dem Durchmesser eines menschlichen Haares entspricht. In der Display- und Elektronikbranche wird die Grenze häufig bei 100 μm angesetzt; als dünn können auch 200 μm gelten, doch bei 100 μm liegt sowohl hinsichtlich der Abmessung als auch der Bezeichnung die unumkehrbare Grenze. Bei Ultradünnglas sind die Glasoberflächen so nachgiebig, dass sich das Glas biegen, aufrollen und an eine gekrümmte Oberfläche anschmiegen lässt, ohne zu brechen.
Woraus besteht Ultradünnglas genau? Da das Ausgangsmaterial dasselbe wie bei gewöhnlichem Fensterglas ist (Siliziumdioxid oder SiO₂), liegt der entscheidende Unterschied bei Ultradünnglas im Herstellungsverfahren. Glasscheiben werden üblicherweise mit einer Dicke von 2-6 mm hergestellt, damit sie praktisch nutzbar bleiben. Hersteller von Ultradünnglas reduzieren diesen Wert drastisch – bei handelsüblichem Glas auf bis zu 30 μm. Mit Rollenbreiten von bis zu 1,3 m und Längen von bis zu 300 m gehört Willow Glass von Corning zu den Ultradünnglasprodukten, deren Abmessungen tatsächlich Gebäudegröße erreichen. Die Borosilikatglasscheiben D 263 T eco von Schott werden mit einer Dicke von 30 μm vertrieben.
In der Praxis ist Ultradünnglas nicht immer gleichbedeutend mit flexiblen Glasfolien. Wenn die Dicke ausschlaggebend ist, ist Ultradünnglas mit 50 μm oder weniger bemerkenswert biegsam und lässt sich um einen Bleistift wickeln.
💡 Wichtige Unterscheidung
Flexibles Glas und Ultradünnglas fallen beide unter die Bezeichnung “dünn”. Da die Elastizitätsgrenzen sämtlicher Glasarten bei einer Dicke von ungefähr 100 μm überschritten werden, ist Flexibilität in diesem Zusammenhang mit geringer Dicke gleichzusetzen. Die Flexibilität im weitesten Sinne nimmt mit abnehmender Materialdicke exponentiell zu – theoretisch mit dem Exponenten 3, in der Praxis nur mit der Hälfte davon.
Rohstoffe und Schmelzprozess
 Die Kunst der Glasherstellung beginnt mit der Gemengebereitung – dem Abmessen der Rohstoffe, ihrem Mischen und der Zuführung in den Ofen. Chemisch betrachtet kommen bei der Herstellung von Ultradünnglas zwei Glasarten mit sehr unterschiedlichen Eigenschaften zum Einsatz.
Die Zusammensetzung von Kalk-Natron-Glas liegt bei etwa 75 % Siliziumdioxid (SiO₂), 15 % Natriumoxid (Na₂O), 9 % Calciumoxid (CaO) sowie geringen Mengen Aluminiumoxid und Magnesium. Ob als flache Scheibe für Gebäudefenster oder als ultradünnes Displaysubstrat: Dieses Material schmilzt bei ungefähr 1.500 °C. Wie die Glaswissenschaft erklärt, wirkt Soda, das geschmolzenem Siliziumdioxid zugesetzt wird, als Flussmittel und senkt dessen Schmelzpunkt von weit über 1.700 °C ab.
Bei Borosilikatglas wird ein Teil des Natriumoxids durch Boroxid (B₂O₃) ersetzt. Im Vergleich zu Kalk-Natron-Glas (75/13/4/8) besteht dieses Material aus ungefähr 80 % SiO₂, 13 % B₂O₃ und 4 % Alkalioxiden. Die Schmelztemperatur steigt auf 1.650 °C, dafür weist Borosilikatglas einen Ausdehnungskoeffizienten von etwa 3,3 × 10⁻⁶/K auf (drei Größenordnungen besser als herkömmliches Glas). Diese Stabilität ist entscheidend, wenn ultradünne Donorglasscheiben zu Hauptchargen für die Abscheidung funktionaler, heißer Metallfilme zusammengestellt werden.
Im Ofen schmelzen die Rohstoffe zu einer homogenen Flüssigkeit. Industrieöfen werden mit Erdgas oder elektrischer Zusatzheizung betrieben und können an besonders heißen Stellen 1.675 °C erreichen. Gelöste Gase werden bei der Läuterung ausgetrieben, bevor die Glasschmelze in den Formgebungsbereich fließt.
Drei Herstellungsverfahren für Ultradünnglas
 Es wurden vier Verfahren zur Herstellung ultradünner Glassubstrate identifiziert. Alle drei steuern den Fluss der Glasschmelze, während diese abkühlt und sich von einer zähflüssigen Schmelze zu einem festen Band formt – und bei allen drei liegt die erreichbare Mindestdicke auf einem anderen Niveau.
Floatverfahren (Pilkington-Verfahren)
Das von Alastair Pilkington im Jahr 1959 entwickelte Floatverfahren ist derzeit das weltweit führende Verfahren zur Herstellung von Flachglas. Unter einer Schutzgasatmosphäre aus Wasserstoff und Stickstoff wird geschmolzenes Glas auf ein Bad aus flüssigem Zinn gegossen, das auf einer Temperatur von ungefähr 600 °C gehalten wird. Während sich das Glas auf der Zinnoberfläche bewegt, breitet es sich aufgrund der Oberflächenspannung zu einem Band aus, dessen Dicke und Breite durch oben am Band ansetzende Walzen gesteuert werden. Nach dem Verlassen des Bades gelangt das heiße Band in einen Kühlofen, in dem es langsam abkühlt. Im Jahr 2025 entfielen laut den veröffentlichten Marktdaten von Mordor Intelligence 50,68 % der Ultradünnglasproduktion auf das Floatverfahren. Tatsächlich liegt die praktisch erreichbare Mindestdicke einer Floatanlage insgesamt schätzungsweise bei ungefähr 0,3 mm (300 μm). Durch den Kontakt mit dem Zinnbad entsteht auf der Unterseite jedoch eine Oberflächentopografie von ungefähr 2 nm – diese ist für Architekturanwendungen geeignet, für Displaysubstrate hingegen ungeeignet.Überlauf-Fusions-Abwärtsziehverfahren (Corning-Verfahren)
Auch dieses Verfahren entwickelte Corning in den 1960er-Jahren. Beim Überlauf-Fusionsverfahren wurde ein Strom geschmolzenen Glases in eine rinnenförmige Formgebungsmulde geleitet. Das Glas lief über beide Seiten der Rinne, floss an den Außenwänden herab und verschmolz unten aus den beiden Strömen zu einem durchgehenden Band. Dieses Band wurde durch die Schwerkraft nach unten gezogen. Die äußere Oberfläche kam weder mit einem festen Formkörper noch mit einem Werkzeug in Kontakt, sodass beide Außenflächen feuerpoliert waren und eine Rauheit von wenigen Zehnteln Nanometer aufwiesen. Mit dem Abwärtsziehverfahren lassen sich in der kommerziellen Produktion Glasscheiben mit 30 μm Dicke herstellen, während Schott damit Borosilikatglas mit 20 μm Dicke und einer Rauheit unter einem Nanometer liefert – eine Leistung, die das Floatverfahren mit Zinnbad nicht erreichen kann. Für ein fehlerfreies Bauteil, also OLED-Glasinterposer oder faltbare Bildschirme, kommen ausschließlich Fusions- und Abwärtsziehverfahren infrage.Nachziehverfahren (Aufwärtsziehen)
Nachziehen. Ausgangspunkt ist eine vorgeformte Glasscheibe oder ein Glasrohr. Diese Vorform wird in einem Ofen über ihren Erweichungspunkt erhitzt und nach oben oder unten zu einer wesentlich dünneren Scheibe ausgezogen. Ziehgeschwindigkeit, Ofentemperatur und Vorschubgeschwindigkeit bestimmen die endgültige Dicke. Durch Nachziehen lassen sich die bislang dünnsten Glasscheiben herstellen. Beim Nachziehen im Labor wurde mittels gewichtsregulierten, lastunterstützten thermischen Streckens erfolgreich eine freitragende Ultradünnglasscheibe mit ≤ 3 μm hergestellt – die dünnste der Welt –, wie in Sensors and Actuators A (Yuan et al., 2021) beschrieben. In der Industrie konzentriert sich das Nachziehen üblicherweise auf den Dickenbereich von 5 μm – 100 μm für hochwertige Substrate, etwa Interposer in Halbleiterwafern.| Parameter | Floatverfahren | Überlauffusion / Abwärtsziehen | Nachziehen |
|---|---|---|---|
| Dickenbereich | ≥ 0,3 mm (300 μm) | 20 μm – 700 μm | 3 μm – 100 μm |
| Oberflächenrauheit (Ra) | ~2 nm (Zinnseite) | < 0.5 nm | Abhängig von der Qualität der Vorform |
| Oberflächenkontakt | Zinnbad (Unterseite) | Keiner (freie Formgebung) | Keiner (freies Ziehen) |
| Produktionsvolumen | 50,68 % Marktanteil (2025) | Vorwiegend für Displays | Spezialanwendungen / Kleinserien |
| Typische Anwendungen | Architekturglas, Automobilglas, Solarglas | OLED-Abdeckungen, Displaysubstrate | Halbleiterinterposer, Sensoren |
| Kosten im Vergleich | $8–15/m² (Standardqualität) | $50–200/m² (Displayqualität) | $200–1.000+/m² (Spezialqualität) |
Extreme Dünnheit erreichen — von 100 μm bis 3 μm
 Für die Herstellung ultradünner Scheiben gelten dieselben Regeln wie für dickere Scheiben: Die vier Prozessgrößen – Glasviskosität, Ziehgeschwindigkeit, Temperaturgradient und mechanische Zugspannung – müssen sorgfältig aufeinander abgestimmt werden. Die Glasviskosität hängt von der Temperatur ab. Wird die Glasschmelze ausreichend heiß, sinkt ihre Viskosität ungewöhnlich stark; sie fließt leicht, und die Dicke jeder Scheibe wird unabhängig von ihrer Dicke im vorherigen Prozessschritt. Um dies präzise zu steuern, halten Glashersteller jede Glascharge nur knapp über der Temperatur, bei der die Viskosität auf ein für das Ziehen geeignetes Niveau sinkt, und erhitzen sie nicht so stark, dass die Scheibe extrem dick wird, Vertiefungen aufweist oder über ihre gesamte Breite uneben wird.
Bei Kalk-Natron-Glas liegt der Erweichungspunkt bei etwa 600 °C. Bei Borosilikatglas liegt er bei etwa 820 °C. Um gleichmäßige ultradünne Scheiben zu erhalten, müssen sämtliche Temperaturen im Formgebungsbereich innerhalb von ±2 °C gehalten werden, damit die Glasdicke über die gesamte Breite konstant bleibt.
📐 Technischer Hinweis
Die Ausbeute bei der Glasherstellung hat sich im Laufe der Jahre erheblich verbessert. Im Jahr 2023 galt eine Ausbeute von 60 % als außergewöhnlich; bis 2025 war dieser Wert dank Fortschritten wie dem selektiven Ätzen durch Corning und Samsung Display auf 85 % gestiegen, wobei das vergleichsweise verschwenderische chemische Ätzen durch rein mechanisches Ausdünnen ersetzt wurde. Die Ausschusskosten sinken, wodurch die Produktionslinien für Stückzahlen im Verbrauchermarkt wirtschaftlich werden.
Die dünnste jemals hergestellte flache Glasscheibe im Rekordmaßstab war weniger als 10 μm dick. Laut einem Industriepatent demonstrierten Yuan et al. (2021) ein durch Wärme und Druck unterstütztes thermisches Streckverfahren, mit dem sich eine nur 150 μm dicke Vorform zu einer freitragenden Scheibe mit 3 μm Dicke reduzieren ließ – so dünn, dass sich diese Glasmenge mit messbaren Mitteln nahezu unmöglich wiegen lässt.
Die marktüblichen Toleranzen für Ultradünnglas variieren je nach Verfahren und Dicke. Die Minatyan-semospecification fordert eine Toleranz von ±30 μm für SEMI MF 1530, Scheiben aus Schott D 263 T eco. Präzisionshersteller erreichen eine Gesamtdickenvariation (TTV) von ±0,5 μm bei Wafern nach SEMI-Norm und von ±1 μm bei Scheiben mit einer Dicke von nur 12,5 μm. Die typische TTV für feuerpoliertes, im Down-Draw-Verfahren gezogenes Glas liegt (abgesehen von der Zieldicke) im Bereich von 5–10 μm.
Nach der Formgebung — Zuschnitt, Entspannungskühlen und Oberflächenbehandlung
 Sobald das geformte Glasband den Formgebungsbereich verlässt, wird es in mehreren Schritten auf seine endgültige Verwendung vorbereitet. Jeder Schritt berücksichtigt eine andere physikalische oder chemische Eigenschaft der ultradünnen Scheibe.
Zuschnitt. Gewöhnliches Floatglas wird in der Regel mit Hartmetallrädchen angeritzt; das Glas bricht zuverlässig entlang der Ritzlinie. Ultradünnglas mit weniger als 0,1 mm Dicke lässt sich nicht mechanisch anritzen, ohne dass es zu Ausmuschelungen kommt. Um dies zu verhindern, setzen Hersteller das präzise CO₂-Laserritzen ein, bei dem entlang der gewünschten Bruchlinie eine schmale Wärmespur erzeugt wird, die einen Riss weiterführt. Jedes zugeschnittene Stück besitzt eine saubere, sichere Kante ohne Mikrorissschäden. Für Scheiben mit Dicken nahe 0,3 mm stehen bei passenden Prozessparametern auch geeignete gezahnte Ritzrädchen nach Industriestandard zur Verfügung.
Entspannungskühlen. Nach Abschluss der Formgebung sind in der Scheibe noch mechanische Spannungen vorhanden, die ihre Festigkeit mindern und Risse verursachen, mitunter mit katastrophalen Folgen. Nach der Formgebung wird die Scheibe in einem Kühl- und Trockentunnel bei sorgfältig geregelter Temperatur langsam abgekühlt, um diese mechanischen Spannungen abzubauen. Erfolgt dies zu schnell, können Restspannungen dazu führen, dass die Scheibenoberfläche bei der späteren Handhabung und Verarbeitung jederzeit explosionsartig zerbricht. Bei ultradünnen Substraten ist Schwingungsstabilisierung absolut unverzichtbar – eine Erschütterung, die einen Laserstrahl ablenkt, kann auch diese 50 μm dicke Scheibe zerbrechen lassen.
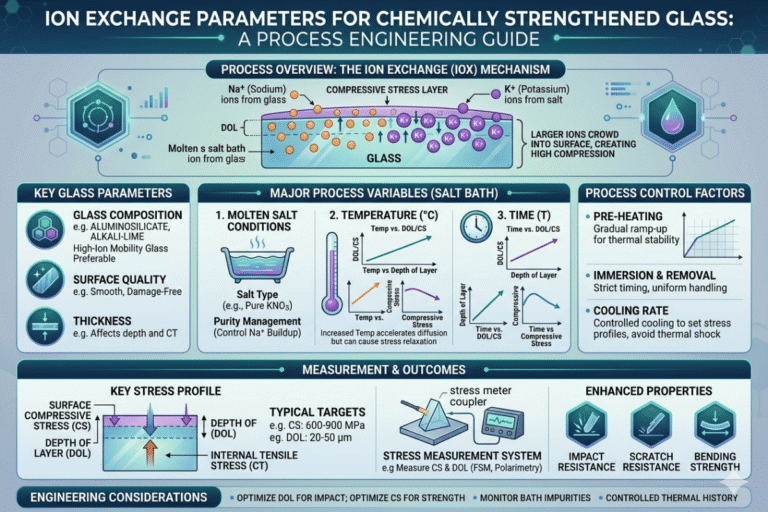
Oberflächenbehandlung. Durch Polieren mit Ceroxid (CeO₂) nach der Formgebung erhält die Oberfläche optische Qualität – mit Kratzer-/Punktfehlerwerten von 10/5 und einer Oberflächenrauheit (Ra) unter 5 Angström. Eine Antireflexbeschichtung kann durch Vakuumabscheidung aufgebracht werden. Bei Abdeckglas werden durch chemische Vorspannung mittels Ionenaustausch kleinere Natriumionen (Na⁺) in der Glasoberfläche durch größere Kaliumionen (K⁺) ersetzt, wodurch eine Druckspannungsschicht entsteht, die dem Glas eine etwa fünfmal höhere Festigkeit als unbehandeltem Material gleicher Dicke verleiht.
⚠️ Vorsichtsmaßnahme bei der Handhabung
Transportträger für * Ultradünnglas mit weniger als 50 μm Dicke müssen senkrecht gelagert werden. Beidseitiges Zwischenlagenmaterial sollte verwendet werden, um den Aufbau elektrostatischer Ladung zu verhindern, die Partikel anziehen kann, welche bei der Handhabung Mikrokratzer auf der Oberfläche verursachen. Spezialisierte Verarbeitungslinien nutzen Ionisationsleisten und automatisierte, vibrationsfreie Handhabungssysteme für eine sichere Handhabung.
Wo Ultradünnglas eingesetzt wird
 Die Kombination aus optischer Klarheit, hermetischer Dichtheit, thermischer Stabilität und Flexibilität kann keine Polymerfolie vollständig bieten. Obwohl Ultradünnglas eine vergleichsweise junge Entwicklung ist, hat es sich vom ersten Laborexperiment bis zur breiten kommerziellen Nutzung unglaublich schnell weiterentwickelt. Dies ist größtenteils auf das Wachstum der Displayindustrie zurückzuführen.
OLED-Displays und faltbare Displays. Faltbare Geräte sind auf dem Vormarsch, und die Galaxy Z Fold-Serie von Samsung verwendet Ultradünnglas (UTG) als innere Abdeckung. Es ersetzt die Kunststofffolien, die bei früheren faltbaren Geräten verwendet wurden. Der Markt für flexible OLED-Displays wurde 2025 auf USD 16,37 Milliarden geschätzt und wächst mit einer durchschnittlichen jährlichen Wachstumsrate von 22,8 %, wobei die prognostizierten Auslieferungszahlen den Markt für flexible Displays von USD 20,52 Milliarden im Jahr 2025 auf USD 75,14 Milliarden bis 2030 anwachsen lassen sollen.
Flexible Elektronik. Ultradünne Glassubstrate dienen als Träger für Dünnschichttransistoren, tragbare Sensoren und flexible gedruckte Schaltungen. Im Gegensatz zu Polymersubstraten bietet Glas eine hermetische Abdichtung, die das Eindringen von Sauerstoff und Feuchtigkeit verhindert, was für die Lebensdauer von OLED-Displays entscheidend ist.
Automobilglas. ‘Head-up-Display’-Systeme (HUD) projizieren Informationen mithilfe eines dünnen optischen Glaskombinierers auf die Innenseite der Windschutzscheibe. Diese Technologie trägt auch zur Gewichtsreduzierung von Bauteilen wie dem Panoramadach und den Displaypaneelen im Innenraum bei. Blendungssichere (antireflexbeschichtete) Varianten von Ultradünnglas wirken sich unmittelbar auf die Darstellung von Informationen aus.
Medizin und Wissenschaft. Glasscheibensubstrate werden aufgrund ihrer optischen Transparenz und chemischen Inertheit in wissenschaftlichen Untersuchungen häufig als Objektträger für die Mikroskopie, mikrofluidische Chips und physikalische/chemische Sensorarrays eingesetzt.
Über alle Segmente hinweg sollte der Markt für ultrafeines Glas Prognosen zufolge USD 14,18 Milliarden im Jahr 2025 wert sein und bis 2031 USD 26,87 Milliarden erreichen. Über 68 % davon entfielen auf die Displaytechnologie.
✔ Vorteile gegenüber Polymerfolien
- Oberflächenrauheit < 1 nm (gegenüber 5-20 nm bei PET/PEN)
- Hermetische Abdichtung hält O₂ und Feuchtigkeit ab (WVTR < 10⁻⁶ g/m²/Tag)
- Thermische Stabilität bis 600 °C (gegenüber 150–200 °C bei Polymeren)
- Keine Vergilbung oder UV-bedingte Zersetzung im Laufe der Zeit
- Überlegene optische Transmission (> 92 % bei sichtbaren Wellenlängen)
⚠ Einschränkungen
- Stöße können dazu führen, dass das Material spröde wird, weshalb im Allgemeinen eine Laminierung oder Beschichtung erforderlich ist, um die Beständigkeit sicherzustellen.
- Minimaler Biegeradius etwa 3-5 mm (es lässt sich nicht wie Kunststoff vollständig flach zusammenfalten)
- Höhere Materialkosten ($50–1.000+/m² gegenüber $2–10/m² für Polymerfolien)
- Die Handhabung erfordert reinraumtaugliche Automatisierung
- Mikrodefekte verringern die Kantenfestigkeit rasch
Ultradünnglas für Ihr Projekt auswählen
 Die physikalischen/chemischen Eigenschaften der verfügbaren Glasoptionen beeinflussen die Auswahl von Ultradünnglas stärker als die Kosten. Für einen gründlichen Vergleich sollten die anwendungsspezifischen Anforderungen hinsichtlich der Gewichtung der folgenden fünf Kriterien gegenübergestellt werden.
- ✔ Anforderungen an die Dicke: Legen Sie Ihre Zieldicke und die zulässige Toleranz fest. Display-Abdeckungen benötigen in der Regel 30–100 μm. Halbleitersubstrate können ≤ 25 μm erfordern.
- ✔ Kompatibilität der thermischen Ausdehnung: Der thermische Ausdehnungskoeffizient (CTE) Ihres Glases muss mit dem der verklebten Schichten übereinstimmen. Borosilikatglas (3,3 ppm/K) passt zu Siliziumwafern. Kalk-Natron-Glas (~9 ppm/K) passt zu Metallen und Klebstoffschichten.
- ✔ Anforderungen an die Oberflächenqualität: Optische Anwendungen erfordern Ra < 1 nm und eine geringe Gesamtdickenvariation. Bei strukturellen Anwendungen oder Schutzanwendungen sind rauere Oberflächen zulässig.
- ✔ Chemische Beständigkeit: Borosilikatglas ist gegenüber Säuren und Laugen beständiger als Kalk-Natron-Glas. Wählen Sie entsprechend, wenn das Glas mit aggressiven Chemikalien in Kontakt kommt oder wiederholt gereinigt wird.
- ✔ Nachgelagerte Verarbeitung: Wird das Glas einer Dünnschichtabscheidung, einem Ionenaustausch oder einer Hochtemperaturlaminierung unterzogen? Erfassen Sie jeden Fertigungsschritt, bevor Sie das Substrat spezifizieren.
Häufig gestellte Fragen
Frage: Wie wird Ultradünnglas hergestellt?
Antwort ansehen
Ultradünnglas wird hergestellt, indem Quarzsand und weitere Rohstoffe bei 1.500–1.675 °C geschmolzen werden und das entstandene Glas mit einem von drei Verfahren zu einem extrem dünnen Band gewalzt wird; beim Floatverfahren wird die erhitzte Glasschmelze auf ein Bad aus geschmolzenem Zinn gegossen und zu einem Band gewalzt; beim Überlauf-Fusions-Abwärtsziehverfahren fließt das erhitzte Glas über einen Gegenstand und verschmilzt unten an der Kante der flachen Scheibe; beim Nachziehverfahren wird eine vorgeformte flache Scheibe erneut erhitzt und gestreckt. Das entstandene Glasband wird entspannungsgekühlt, zugeschnitten und bei Bedarf beschichtet oder chemisch vorgespannt. Beim Floatverfahren liegt die Mindestdicke bei ungefähr 0,3 mm, während sowohl beim Abwärtsziehen als auch beim Nachziehen Dicken unter 30 μm erreicht werden.
Frage: Ist Ultradünnglas tatsächlich Glas?
Antwort ansehen
Ja. Ultradünnglas ist ganz gewöhnliches Glas, ein amorpher Feststoff aus Siliziumdioxid. Es entspricht anderen Glasarten in seinen physikalischen und chemischen Eigenschaften (einschließlich chemischer Inertheit, optischer Transparenz und hermetischer Dichtheit) und unterscheidet sich lediglich durch seine Dicke; als Ultradünnglas (≤50 μm) wird es flexibel genug, um sich ohne Bruch biegen zu lassen, eine Eigenschaft, die häufig zu einer Verwechslung mit Kunststofffolie führt.
Frage: Woraus besteht Ultradünnglas?
Antwort ansehen
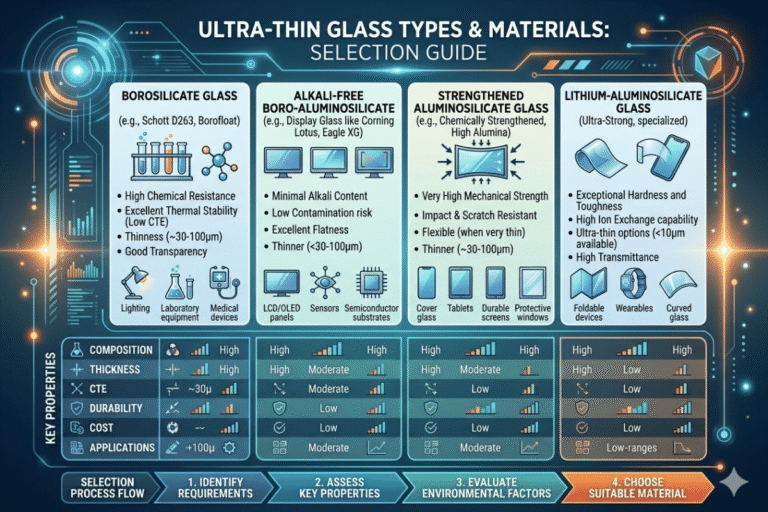
Ultradünne Glassubstrate bestehen normalerweise entweder aus ‘Kalk-Natron-Glas’ (75 % Siliziumdioxid, 15 % Natriumoxid und 9 % Calciumoxid) oder ‘Borosilikatglas’ (80 % Siliziumdioxid, 13 % Boroxid und 4 % Alkalioxiden). Kalk-Natron-Glas ist günstiger und lässt sich leichter chemisch vorspannen. Borosilikatglas weist eine geringere Wärmeausdehnung auf und ist chemisch beständiger; Ersteres macht es besser für Halbleiteranwendungen geeignet, während Letzteres bedeutet, dass es sich besser für hohe Temperaturen eignet.
Frage: Wie dünn ist das dünnste jemals hergestellte Glas?
Antwort ansehen
Die dünnste freitragende Glasscheibe, die mittels präzisen thermischen Streckens hergestellt wurde, war 3 μm dick und wurde vom Team um Yuan et al. im Jahr 2021 gefertigt. In der kommerziellen Produktion stellte das Unternehmen Schott mit seinem Abwärtsziehverfahren eine Scheibe mit 20 μm Dicke her, und Präzisionsverarbeiter fertigten Wafer mit Dicken bis hinunter zu 12,5 μm.
Frage: Beeinflusst das Herstellungsverfahren die Festigkeit von Ultradünnglas?
Antwort ansehen
Ja, in hohem Maße. Die Art der Glasherstellung hängt unmittelbar von der Oberflächenqualität ab, die wiederum die Festigkeit bestimmt. Das Down-Draw-Verfahren und das Overflow-Fusion-Verfahren erzeugen feuerpolierte Oberflächen mit einer Rauheit unter 0.5 nm, die weniger spannungsbedingte nadelstichartige Fehlstellen aufweisen und daher eine deutlich höhere praktische Festigkeit erreichen.
Floatglas weist auf der Zinnseite Unebenheiten von etwa 2 nm auf, die Schwachstellen bilden. Durch eine Behandlung nach der Formgebung, beispielsweise eine chemische Vorspannung mittels Ionenaustausch, lässt sich die Festigkeit unabhängig vom ursprünglichen Formgebungsverfahren auf das bis zu 5-Fache steigern.
F: Wie funktioniert Ultradünnglas in faltbaren Smartphones?
Antwort ansehen
Die innere Abdeckung faltbarer Smartphones besteht aus Ultradünnglasschichten (UTG mit einer Dicke von etwa 30 μm). Bei dieser Dicke lässt sich das Glas mit einem Radius von 3–5 mm biegen, ohne zu brechen. Nach der chemischen Vorspannung mittels Ionenaustausch wurde das UTG mit Klebstoffschichten und Schutzfolien verklebt.
Samsung Galaxy Z Fold gehörte zu den ersten Geräten, bei denen UTG anstelle von Polyimid-Kunststofffolien eingesetzt wurde, die leicht verkratzten und mit der Zeit vergilbten.
Benötigen Sie Ultradünnglas in kundenspezifischen Dicken oder Zusammensetzungen?
Entdecken Sie die Ultradünnglasprodukte von Saiwei Glass →Über diesen Leitfaden
Dieser Artikel wurde vom Team für technische Inhalte bei Dongguan Saiwei Glass Co., Ltd erstellt, einem Hersteller von Ultradünnglas für Display-, Optik- und Elektronikanwendungen. Die angeführten Fertigungsdaten stammen aus veröffentlichten Berichten von Schott AG, Corning Inc. sowie aus begutachteten Fachartikeln zur Glaswissenschaft. Für die Marktzahlen haben wir Analystenberichte externer Anbieter herangezogen.
Literatur und Quellen
- Kalk-Natron-Glas: Zusammensetzung und Eigenschaften — Wikipedia (von Fachleuten der Glaswissenschaft geprüft)
- Borosilikatglas — Wikipedia
- Herstellung einer Ultradünnglasscheibe durch gewichtsgesteuertes thermisches Strecken — Yuan et al., Sensors and Actuators A, 2021
- Bericht zu Marktgröße, Marktanteilen und Wachstum bei Ultradünnglas 2031 — Mordor Intelligence
- Flexible OLED: Einführung und aktuelle Marktlage — OLED-Info
- Floatglasverfahren — Wikipedia
- Spezifikationen für das Ultradünnglas SCHOTT D 263 T eco — Abrisa Technologies