Contactez Saiweiglass




Caractéristiques en bref
| Plage d’épaisseurs commercialisées | 25 μm – 200 μm (en rouleaux) ; 30 μm – 1,1 mm (en feuilles) |
| Record en laboratoire | ≤ 3 μm par étirage thermique de précision (Yuan et al., 2021) |
| Principales compositions | Borosilicate (80 % SiO₂) ou sodocalcique (75 % SiO₂) |
| Rugosité de surface (étirage descendant) | < 0.5 nm Ra |
| Température de fusion | 1 500 – 1 675 °C (selon la composition) |
| Marché mondial (2025) | 14.18 milliards USD, taux de croissance annuel composé de 11,34 % jusqu’en 2031 |
Qu’est-ce que le verre ultramince ?
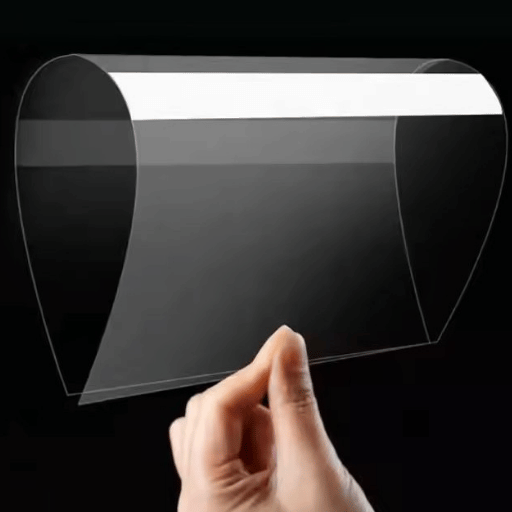
 Le verre ultramince se définit comme un substrat d’une épaisseur inférieure ou égale à 100 μm, soit approximativement le diamètre d’un cheveu humain. Dans les secteurs des écrans et de l’électronique, le seuil retenu est souvent de 100 μm ; un verre de 200 μm peut être qualifié de fin, mais 100 μm constitue le seuil décisif, tant sur le plan dimensionnel que terminologique. À de telles épaisseurs, les surfaces du verre sont suffisamment souples pour qu’il puisse se courber, s’enrouler et épouser une surface incurvée sans se rompre.
De quoi le verre ultramince est-il exactement composé ? Sa matière de base étant la même que celle du verre à vitre ordinaire (la silice, ou SiO₂), sa principale différence réside dans le procédé de fabrication. Les feuilles de verre ont généralement une épaisseur de 2-6 mm pour rester utilisables. Les fabricants de verre ultramince réduisent considérablement cette valeur, jusqu’à 30 μm pour le verre commercialisé. Avec des rouleaux pouvant atteindre 1,3 m de large et 300 m de long, Willow Glass de Corning fait partie des produits en verre ultramince dont les dimensions atteignent véritablement l’échelle du bâtiment. Les feuilles de borosilicate D 263 T eco de Schott sont proposées en épaisseur de 30 μm.
En pratique, le verre ultramince n’est pas toujours synonyme de film de verre souple. Lorsque l’épaisseur est le critère déterminant, un verre ultramince de 50 μm ou moins est suffisamment souple pour s’enrouler autour d’un crayon.
💡 Distinction essentielle
Le verre souple et le verre ultramince portent tous deux le qualificatif de « fin ». Les limites élastiques de toutes les variétés de verre étant dépassées à une épaisseur d’environ 100 μm, la souplesse correspond ici à la finesse. Au sens large, la souplesse augmente de manière exponentielle lorsque l’épaisseur du matériau diminue, avec un exposant de 3 en théorie et de seulement la moitié en réalité.
Matières premières et procédé de fusion
 La fabrication du verre commence par la préparation du mélange vitrifiable : dosage des matières premières, mélange et introduction dans le four. Sur le plan chimique, la production de verre ultramince fait intervenir deux types de verre aux propriétés très différentes.
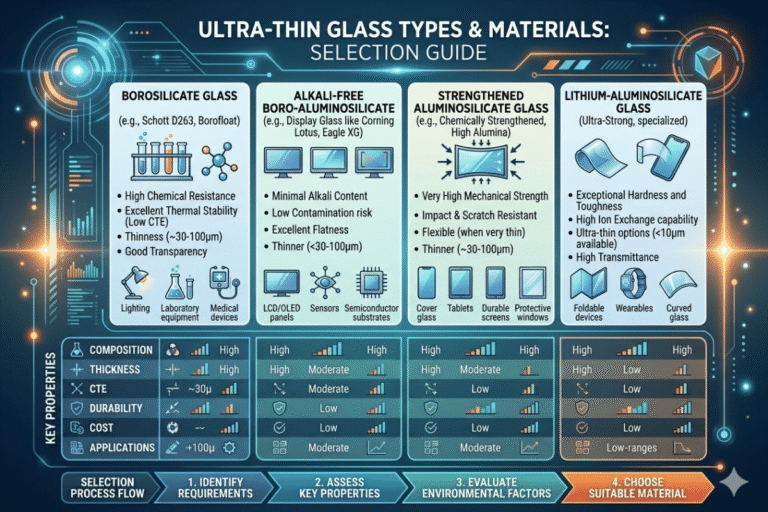
Le verre sodocalcique se compose d’environ 75 % de silice (SiO₂), 15 % d’oxyde de sodium (Na₂O) et 9 % d’oxyde de calcium (CaO), avec de faibles quantités d’alumine et de magnésium. Utilisé sous forme de feuille plane pour les fenêtres des bâtiments ou comme substrat ultramince pour écran, ce matériau fond à environ 1 500 °C. Selon la science du verre, le carbonate de sodium ajouté à la silice fondue agit comme un fondant et abaisse son point de fusion, initialement bien supérieur à 1 700 °C.
Dans le verre borosilicaté, une partie de l’oxyde de sodium est remplacée par de l’oxyde de bore (B₂O₃). Par comparaison avec le verre sodocalcique (75/13/4/8), ce matériau contient environ 80 % de SiO₂, 13 % de B₂O₃ et 4 % d’oxydes alcalins. Sa température de fusion atteint 1 650 °C, mais le borosilicate présente en contrepartie un coefficient de dilatation d’environ 3,3 × 10⁻⁶/K (une amélioration de trois ordres de grandeur par rapport au verre courant). Cette stabilité est essentielle lorsque les feuilles donneuses de verre ultramince sont regroupées en lots maîtres pour le dépôt à chaud de films métalliques fonctionnels.
Dans le four, les matières premières fondent pour former un liquide homogène. Les fours industriels fonctionnent au gaz naturel ou avec un appoint électrique et peuvent atteindre 1 675 °C dans les zones les plus chaudes. Les gaz dissous sont évacués lors de l’affinage, avant que le verre fondu ne s’écoule vers la zone de formage.
Trois procédés de fabrication du verre ultramince
 Quatre procédés de fabrication de substrats en verre ultramince ont été recensés. Tous trois guident l’écoulement du verre fondu pendant son refroidissement et sa transformation de liquide visqueux en ruban solide, avec une épaisseur minimale différente pour chacun.
Procédé de fabrication du verre float (méthode Pilkington)
Le procédé de fabrication du verre float, mis au point par Alastair Pilkington en 1959, est actuellement la principale méthode de production de verre plat au monde. Sous une atmosphère inerte d’hydrogène et d’azote, le verre en fusion est versé sur un bain d’étain fondu maintenu à une température d’environ 600 °C. À mesure que le verre avance à la surface de l’étain, la tension superficielle l’amène à s’étaler en ruban, dont l’épaisseur et la largeur sont contrôlées par des rouleaux placés au-dessus. À la sortie du bain, le ruban chaud entre dans une arche de recuisson où il refroidit lentement. En 2025, le procédé de fabrication du verre float représentait 50,68 % de la production de verre ultramince, selon les données de marché de Mordor Intelligence. Dans les faits, la limite pratique d’épaisseur d’une ligne de fabrication de verre float est estimée à environ 0,3 mm (300 μm). Toutefois, l’interaction avec le bain d’étain crée un relief d’environ 2 nm sur la face inférieure, ce qui convient aux applications architecturales mais pas aux substrats pour écrans.Fusion par débordement et étirage descendant (méthode Corning)
Corning a également mis au point ce procédé dans les années 1960. Le procédé de fusion par débordement consistait à verser un flux de verre fondu dans un dispositif de formage en forme de gouttière. Le verre débordait des deux côtés de la gouttière, descendait le long des parois extérieures, puis les deux flux fusionnaient à la base pour former un ruban continu. Ce ruban était tiré vers le bas par gravité. Aucune des surfaces extérieures n’entrait en contact avec un élément de formage solide ni avec un outil ; toutes deux étaient donc polies au feu et présentaient une rugosité de quelques dixièmes de nanomètre. L’étirage descendant permet de produire des feuilles de verre de 30 μm à l’échelle commerciale, tandis que le borosilicate étiré vers le bas de Schott atteint 20 μm avec une rugosité subnanométrique, des performances inaccessibles au procédé de fabrication du verre float sur bain d’étain. Pour un dispositif sans défaut, comme un interposeur en verre pour OLED ou un écran pliable, la fusion et l’étirage descendant sont les seuls procédés possibles.Procédé de réétirage (étirage ascendant)
Réétirage. Le procédé part d’une feuille ou d’un tube de verre préformé. La préforme est chauffée dans un four au-delà de son point de ramollissement, puis étirée vers le haut ou vers le bas pour obtenir une feuille beaucoup plus fine. La vitesse d’étirage, la température du four et la vitesse d’alimentation déterminent l’épaisseur finale. Le réétirage permet de produire les feuilles de verre les plus fines obtenues à ce jour. En laboratoire, une feuille autonome de verre ultramince de ≤ 3 μm, la plus fine au monde, a été fabriquée avec succès par étirage thermique assisté par une charge à poids contrôlé, selon Sensors and Actuators A (Yuan et al., 2021). Dans l’industrie, le réétirage vise généralement la plage de 5 μm – 100 μm pour les substrats haut de gamme, notamment les interposeurs des plaquettes de semi-conducteurs.| Paramètre | Procédé de fabrication du verre float | Fusion par débordement / étirage descendant | Réétirage |
|---|---|---|---|
| Plage d’épaisseurs | ≥ 0,3 mm (300 μm) | 20 μm – 700 μm | 3 μm – 100 μm |
| Rugosité de surface (Ra) | ~2 nm (face étain) | < 0.5 nm | Dépend de la qualité de la préforme |
| Contact avec les surfaces | Bain d’étain (face inférieure) | Aucun (formage libre) | Aucun (étirage libre) |
| Volume de production | 50,68 % de part de marché (2025) | Procédé principal pour les écrans | Applications spéciales / petits volumes |
| Applications courantes | Architecture, automobile, solaire | Verres de protection OLED, substrats pour écrans | Interposeurs pour semi-conducteurs, capteurs |
| Coût relatif | $8–15/m² (qualité courante) | $50–200/m² (qualité pour écrans) | $200–1 000+/m² (applications spéciales) |
Atteindre une finesse extrême — De 100 μm à 3 μm
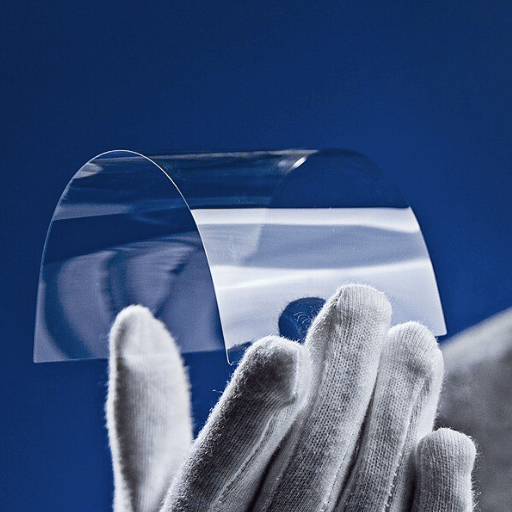 L’obtention de feuilles ultraminces obéit aux mêmes règles que celle de feuilles plus épaisses : les quatre variables du procédé, à savoir la viscosité du verre, la vitesse d’étirage, le gradient de température et la tension mécanique, doivent être équilibrées avec précision. La viscosité du verre dépend de sa température. Lorsque le verre fondu devient suffisamment chaud, sa viscosité devient exceptionnellement faible ; il s’écoule facilement et l’épaisseur de chaque feuille devient indépendante de celle de l’étape précédente. Pour maîtriser précisément ce phénomène, les verriers maintiennent chaque lot de verre à une température légèrement supérieure au seuil auquel sa viscosité devient adaptée à l’étirage, sans le chauffer au point de rendre la feuille excessivement épaisse, creusée de dépressions ou irrégulière sur toute sa largeur.
Pour les compositions sodocalciques, le point de ramollissement se situe vers 600 °C. Pour le borosilicate, il se situe vers 820 °C. Pour obtenir des feuilles ultraminces régulières, toutes les températures de la zone de formage doivent être maintenues à ±2 °C afin de garantir une épaisseur uniforme sur toute la largeur du verre.
📐 Note technique
Le rendement de production du verre a considérablement progressé au fil des années. En 2023, un rendement de 60 % était considéré comme exceptionnel ; en 2025, il avait atteint 85 % grâce à des avancées telles que la gravure sélective, développée par Corning et Samsung Display, pour remplacer la gravure chimique, relativement génératrice de déchets, par un amincissement purement mécanique. Les coûts liés aux rebuts diminuent, ce qui permet aux lignes de production d’atteindre les volumes nécessaires aux produits grand public.
La feuille de verre plate la plus fine jamais fabriquée et répertoriée mesurait moins de 10 μm. Selon un brevet industriel, Yuan et al. (2021) ont démontré qu’un étirage thermique sous pression à chaud pouvait transformer une préforme de seulement 150 μm en une feuille autonome de 3 μm, si fine que la quantité de verre est presque impossible à peser avec des moyens de mesure.
Les tolérances commerciales du verre ultramince varient selon la méthode et l’épaisseur. La spécification Minatyan-semospecification prévoit une tolérance de ±30 μm pour les tranches SEMI MF 1530, Schott D 263 T eco. Les fabricants spécialisés dans l’usinage de précision atteignent une variation totale d’épaisseur (TTV) de ±0,5 μm sur les plaquettes conformes aux normes SEMI et de ±1 μm sur des feuilles de seulement 12,5 μm d’épaisseur. La TTV typique du verre étiré vers le bas et poli au feu (hors épaisseur cible) se situe entre 5–10 μm.
Après le formage — Découpe, recuisson et traitement de surface
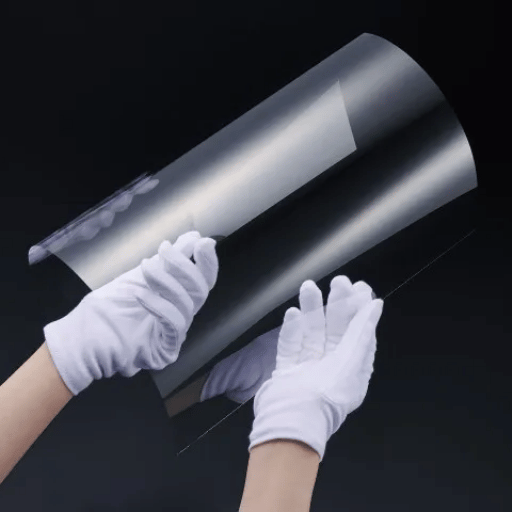 Une fois le ruban de verre formé sorti de la zone de formage, plusieurs étapes le préparent à son utilisation finale. Chacune répond à une propriété physique ou chimique différente de la feuille ultramince.
Découpe. Le verre float ordinaire est généralement rayé à l’aide de molettes en carbure ; il se rompt de manière régulière le long de la ligne de rayage. Le verre ultramince d’une épaisseur inférieure à 0,1 mm ne supporte pas le rayage mécanique sans s’écailler. Pour éviter cela, les fabricants utilisent le rayage de précision au laser CO₂, qui crée une étroite ligne de chaleur le long de la ligne de rupture souhaitée et propage ainsi une fissure. Chaque pièce découpée aux dimensions voulues présente un chant net et sûr, exempt de dommages dus aux microfissures. Des molettes de rayage dentées conformes aux normes du secteur existent, avec des paramètres de procédé adaptés, pour les feuilles dont l’épaisseur approche 0,3 mm.
Recuisson. Des tensions mécaniques subsistent dans la feuille à la fin du formage, réduisant sa résistance et provoquant des fissures, parfois catastrophiques. Après le formage, la feuille est refroidie lentement dans un tunnel de séchage et de recuisson à température soigneusement contrôlée pour relâcher ces contraintes mécaniques. Si le refroidissement est trop rapide, les contraintes résiduelles peuvent faire éclater la surface de la feuille à tout moment lors des manipulations et des transformations ultérieures. Pour les substrats ultraminces, la stabilisation contre les vibrations est absolument essentielle : une secousse capable de perturber un faisceau laser peut briser une feuille de 50 μm.
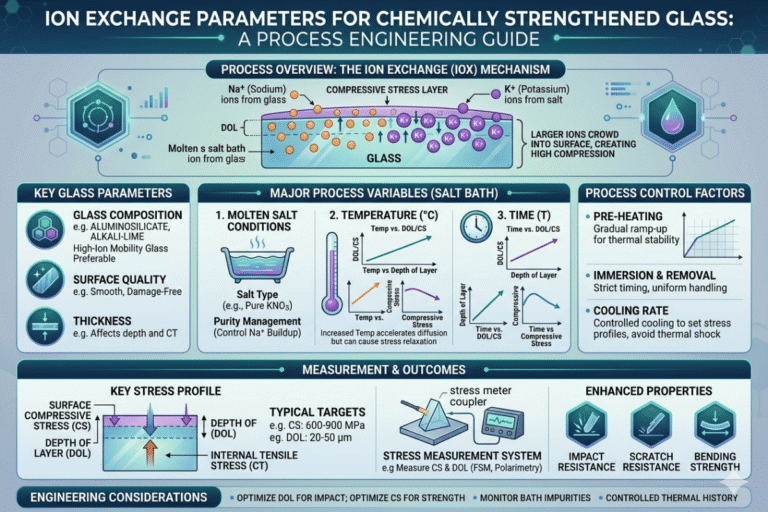
Traitement de surface. Après le formage, le polissage à l’oxyde de cérium (CeO₂) confère à la surface une qualité optique, avec une classe de défauts de type rayures et piqûres de 10/5 et une rugosité de surface (Ra) inférieure à 5 angströms. Un revêtement antireflet peut être appliqué par dépôt sous vide. Pour les applications de verre de protection, le renforcement chimique par échange ionique remplace les petits ions sodium (Na⁺) par des ions potassium (K⁺) plus gros à la surface du verre, créant une couche de contraintes de compression qui rend le verre environ cinq fois plus résistant qu’un matériau non traité de même épaisseur.
⚠️ Précaution de manipulation
Les supports de transport destinés au * verre ultramince de moins de 50 μm doivent être stockés verticalement. Un matériau intercalaire double face doit être utilisé pour limiter l’accumulation de charges électrostatiques, susceptibles d’attirer des particules qui provoquent des microrayures sur la surface pendant la manipulation. Les lignes de transformation spécialisées utilisent des barres d’air ionisé et des systèmes de manutention automatisés sans vibrations pour assurer une manipulation sûre.
Les applications du verre ultramince
 Aucun film polymère ne réunit pleinement la clarté optique, l’herméticité, la stabilité thermique et la souplesse du verre ultramince. Bien que son développement soit relativement récent, le verre ultramince est passé très rapidement des premières expériences de laboratoire à une large diffusion commerciale. Cette évolution s’explique en grande partie par la croissance du secteur des écrans.
Écrans OLED et pliables. Les appareils pliables se développent et la série Galaxy Z Fold de Samsung utilise du verre ultramince (UTG) pour la protection de l’écran intérieur. Celui-ci remplace les films plastiques des appareils pliables précédents. Évalué à 16.37 milliards USD en 2025, le marché des écrans OLED souples affiche un taux de croissance annuel composé de 22,8 %, et le volume des livraisons devrait porter le marché des écrans souples de 20.52 milliards USD en 2025 à 75.14 milliards USD d’ici 2030.
Électronique souple. Les substrats en verre ultramince servent de supports aux transistors en couches minces, aux capteurs portés sur soi et aux circuits imprimés souples. Contrairement aux substrats polymères, le verre assure une barrière hermétique qui empêche la pénétration d’oxygène et d’humidité, un aspect essentiel à la longévité des écrans OLED.
Automobile. Les systèmes de « visualisation tête haute » (HUD) projettent des informations sur la surface intérieure du pare-brise à l’aide d’un combineur optique en verre fin. Cette technologie contribue également à alléger des composants tels que le toit panoramique et les panneaux d’écran de l’habitacle. Les variantes sans éblouissement (antireflet) du verre ultramince ont un effet direct sur la présentation des informations à l’écran.
Médecine et sciences. Grâce à leur transparence optique et à leur inertie, les substrats en plaques de verre sont largement utilisés dans la recherche scientifique comme lames de microscopie, puces microfluidiques et réseaux de capteurs physiques ou chimiques.
Tous segments confondus, le marché du verre ultramince devait représenter 14.18 milliards USD en 2025 et atteindre 26.87 milliards USD d’ici 2031. Plus de 68 % de ce marché était consacré aux technologies d’écran.
✔ Avantages par rapport aux films polymères
- Rugosité de surface < 1 nm (contre 5-20 nm pour le PET/PEN)
- Barrière hermétique bloquant l’O₂ et l’humidité (WVTR < 10⁻⁶ g/m²/jour)
- Stabilité thermique jusqu’à 600 °C (contre 150–200 °C pour les polymères)
- Aucun jaunissement ni dégradation due aux UV au fil du temps
- Transmission lumineuse supérieure (> 92 % aux longueurs d’onde visibles)
⚠ Limites
- Les chocs peuvent fragiliser le matériau, ce qui nécessite généralement un feuilletage ou un revêtement pour garantir sa durabilité.
- Rayon de courbure minimal d’environ 3-5 mm (ne peut pas être replié à plat comme le plastique)
- Coût du matériau plus élevé ($50–1 000+/m² contre $2–10/m² pour les films polymères)
- Manipulation nécessitant une automatisation adaptée aux salles blanches
- Résistance des chants se dégradant rapidement en présence de microdéfauts
Choisir le verre ultramince pour votre projet
 Les propriétés physiques et chimiques des verres disponibles influencent davantage le choix du verre ultramince que les coûts. Pour effectuer une comparaison approfondie, il convient d’évaluer les exigences propres à votre application au regard des cinq critères suivants.
- ✔ Épaisseur requise : Définissez l’épaisseur cible et sa tolérance. Les verres de protection d’écran nécessitent généralement 30–100 μm. Les substrats pour semi-conducteurs peuvent nécessiter ≤ 25 μm.
- ✔ Compatibilité de dilatation thermique : Le coefficient de dilatation thermique (CTE) de votre verre doit être compatible avec celui des couches collées. Le borosilicate (3,3 ppm/K) convient aux plaquettes de silicium. Le sodocalcique (~9 ppm/K) est compatible avec les métaux et les couches adhésives.
- ✔ Qualité de surface requise : Les applications optiques exigent une rugosité Ra < 1 nm et une faible variation totale d’épaisseur. Les applications structurelles ou de protection tolèrent des surfaces plus rugueuses.
- ✔ Résistance chimique : Le borosilicate résiste mieux aux acides et aux alcalis que le sodocalcique. Tenez-en compte si le verre est en contact avec des produits chimiques agressifs ou subit des nettoyages répétés.
- ✔ Transformations ultérieures : Le verre subira-t-il un dépôt de couches minces, un échange ionique ou un feuilletage à haute température ? Recensez toutes les étapes de production avant de définir les caractéristiques du substrat.
Questions fréquentes
Q : Comment fabrique-t-on le verre ultramince ?
Afficher la réponse
Le verre ultramince est produit en faisant fondre du sable siliceux et d’autres matières premières à 1 500–1 675 °C, puis en laminant le verre obtenu en un ruban extrêmement fin selon l’un de trois procédés ; le procédé de fabrication du verre float, dans lequel le verre liquide chaud est versé sur un bain d’étain fondu et laminé en ruban ; la fusion par débordement avec étirage descendant, qui consiste à faire s’écouler le verre chaud sur un élément et à le faire fusionner à la base du bord de la feuille plane ; et le réétirage, dans lequel une feuille plane préformée est réchauffée puis étirée. Le ruban de verre obtenu est recuit, découpé et revêtu ou renforcé chimiquement si nécessaire. Le procédé de fabrication du verre float permet une épaisseur minimale d’environ 0,3 mm, tandis que l’étirage descendant et le réétirage descendent tous deux sous 30 μm.
Q : Le verre ultramince est-il vraiment du verre ?
Afficher la réponse
Oui. Le verre ultramince est tout simplement du verre, un solide amorphe à base de dioxyde de silicium. Ses propriétés physiques et chimiques sont identiques à celles des autres types de verre (notamment l’inertie chimique, la transparence optique et l’herméticité), la seule différence étant son épaisseur ; lorsqu’il est ultramince (≤50 μm), le verre devient suffisamment souple pour se courber sans se rompre, une caractéristique souvent confondue avec celle d’un film plastique.
Q : De quoi le verre ultramince est-il composé ?
Afficher la réponse
Les substrats en verre ultramince sont généralement composés soit de « sodocalcique » (75 % de silice, 15 % d’oxyde de sodium et 9 % d’oxyde de calcium), soit de « borosilicate » (80 % de silice, 13 % d’oxyde de bore et 4 % d’oxydes alcalins). Le sodocalcique est moins cher et plus facile à renforcer chimiquement. Le borosilicate présente une dilatation thermique plus faible et une meilleure résistance chimique ; la première propriété le rend plus adapté aux semi-conducteurs, tandis que la seconde le rend plus approprié aux températures élevées.
Q : Quel est le verre le plus fin jamais fabriqué ?
Afficher la réponse
La feuille de verre autonome la plus fine obtenue par étirage thermique de précision mesurait 3 μm et a été fabriquée par l’équipe de Yuan et al. en 2021. À l’échelle commerciale, Schott a produit une feuille de 20 μm par étirage descendant et des fabricants de précision ont réalisé des plaquettes d’une épaisseur allant jusqu’à 12,5 μm.
Q : Le procédé de fabrication influence-t-il la résistance du verre ultramince ?
Afficher la réponse
Oui, dans une large mesure. Le procédé de fabrication du verre dépend directement de la qualité de sa surface, qui détermine à son tour sa résistance. L’étirage vers le bas et la fusion par débordement produisent une surface polie au feu dont la rugosité est inférieure à 0.5 nm et qui présente moins de défauts de type piqûre associés aux contraintes, ce qui permet d’obtenir une résistance effective bien supérieure.
Le verre float présente, sur sa face en contact avec l’étain, des aspérités d’environ 2 nm qui constituent des points faibles. Un traitement après formage, tel que le renforcement chimique par échange ionique, peut multiplier la résistance par un facteur allant jusqu’à 5, quel que soit le procédé de formage initial.
Q : Comment le verre ultramince fonctionne-t-il dans les téléphones pliables ?
Afficher la réponse
La protection intérieure des téléphones pliables est constituée de couches de verre ultramince (UTG d’environ 30 μm d’épaisseur). À cette épaisseur, le verre peut se courber selon un rayon de 3–5 mm sans se briser. Une fois renforcé chimiquement par échange ionique, le verre UTG a été collé à des couches adhésives et à des films de protection.
Samsung Galaxy Z Fold a été parmi les premiers à utiliser le verre UTG à la place des films plastiques en polyimide, qui se rayaient facilement et jaunissaient avec le temps.
Vous recherchez du verre ultramince avec une épaisseur ou une composition sur mesure ?
Découvrez les produits en verre ultramince de Saiwei Glass →À propos de ce guide
Cet article a été rédigé par l’équipe de rédaction technique de Dongguan Saiwei Glass Co., Ltd, fabricant de verre ultramince destiné aux écrans ainsi qu’aux applications optiques et électroniques. Les données de fabrication citées proviennent de rapports publiés par Schott AG et Corning Inc., ainsi que d’articles scientifiques sur le verre évalués par les pairs. Pour les chiffres du marché, nous nous sommes appuyés sur des rapports d’analystes indépendants.
Références et sources
- Verre sodocalcique : composition et propriétés — Wikipedia (revu par la communauté scientifique spécialisée dans le verre)
- Verre borosilicaté — Wikipedia
- Fabrication d’une feuille de verre ultramince par étirage thermique à charge contrôlée — Yuan et al., Sensors and Actuators A, 2021
- Rapport 2031 sur la taille, les parts de marché et la croissance du marché du verre ultramince — Mordor Intelligence
- OLED flexible : présentation et état du marché — OLED-Info
- Procédé de fabrication du verre float — Wikipedia
- Caractéristiques techniques du verre ultramince SCHOTT D 263 T eco — Abrisa Technologies