Contactez Saiweiglass




Caractéristiques essentielles — fabrication du verre anti-éblouissement
| Principales méthodes | Gravure chimique, dépôt par pulvérisation, pulvérisation cathodique magnétron |
| Substrat courant | Verre sodocalcique, borosilicate, 0,5–6 mm |
| Rugosité de surface (Ra) | 0,5–2,5 μm (réglable) |
| Transmittance lumineuse | ≥89 % (gravé), ≥90 % (revêtu par pulvérisation) |
| Taux de voile | 1–25 % (selon l’application) |
| Plage de brillance | 15–130 GU (mesurée à 60°) |
| Épaisseurs courantes | 0.7, 1.1, 2.0, 3,0 mm |
| Normes | ASTM D1003 (voile), ISO 13468 (transmittance) |
Tous les écrans que nous utilisons — le tableau de bord de votre voiture, la borne de caisse automatique du supermarché, le moniteur de surveillance des patients à l’hôpital — présentent exactement le même problème physique : la lumière du ciel se réfléchit sur le verre et masque l’image située derrière. La fabrication du verre anti-éblouissement apporte une réponse en modifiant la surface du verre à une échelle inférieure à la longueur d’onde, pour transformer les réflexions spéculaires directes en une diffusion vers le bas, que vos yeux et votre cerveau ne parviennent pas vraiment à distinguer. Alors, comment fabrique-t-on le verre anti-éblouissement ?
Ce guide présente les trois principales méthodes de fabrication du verre, les étapes de production du substrat brut au panneau fini, les contrôles qualité et les caractéristiques concrètes à prendre en compte lorsque vous recherchez du verre anti-éblouissement pour votre produit.Qu’est-ce que le verre anti-éblouissement et quel est son intérêt pour la fabrication des écrans ?

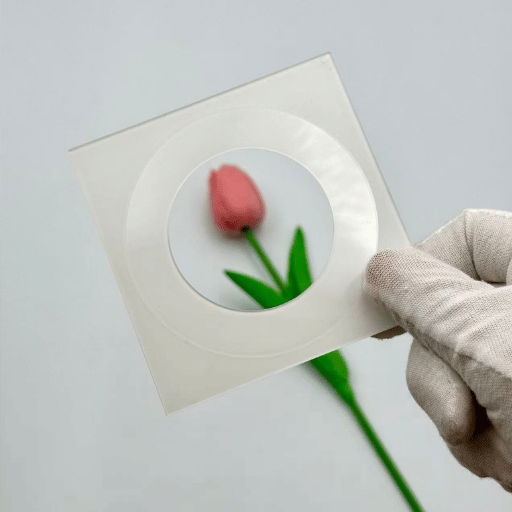
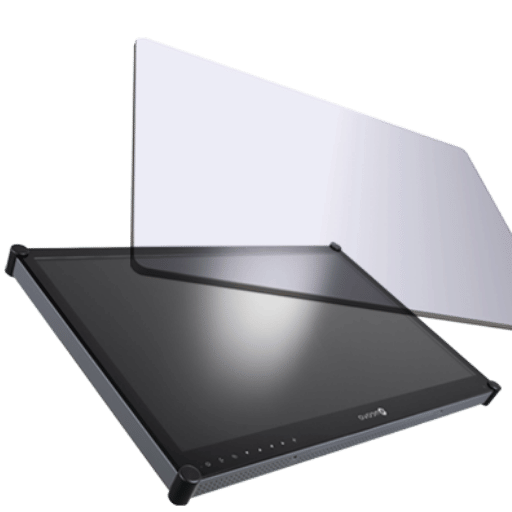
Le verre anti-éblouissement désigne un verre dont la surface a été déformée mécaniquement ou chimiquement pour créer une macrotexture qui répartit la réflexion spéculaire sur un grand nombre d’angles et de directions, produisant ainsi une réflexion diffuse plutôt qu’une réflexion concentrée de type miroir, ce qui réduit l’éblouissement tout en assurant une transmittance supérieure à 89 % selon la norme ISO 13468. La lumière diffusée par l’écran atteint l’œil de l’observateur sous des angles bien plus nombreux que la réflexion concentrée de la source lumineuse dans un miroir, ce qui améliore la visibilité de l’écran, même sous une forte lumière ambiante.
Le fonctionnement est simple. Une surface polie et réfléchissante produit une réflexion comparable à celle d’un grand miroir : la lumière y est réfléchie selon un angle exactement égal à celui de la lumière incidente. avec un éblouissement qui rivalise avec l’image des écrans situés derrière. Les fabricants abrasent astucieusement cette surface à l’aide de grains qui diffusent le faisceau (Ra de 0.5 à 2.5 M), dispersant le faisceau réfléchi en de nombreux rayons de faible intensité, chacun dirigé dans une direction différente.1 L’éblouissement devient alors un cri strident de filaments à minuit, mais l’image de l’écran peut toujours transparaître.2
Ce fonctionnement diffère nettement de celui du verre dépoli, une finition décorative qui empêche volontairement de voir à travers. Le verre anti-éblouissement répond à l’objectif inverse : limiter l’éblouissement tout en laissant l’écran visible. La transmittance reste supérieure à 89 % pour le verre anti-éblouissement gravé et à 90 % pour les versions revêtues par pulvérisation, des valeurs qui répondent aux critères optiques des panneaux tactiles, des tableaux de bord automobiles, des moniteurs LCD et des panneaux de commande industriels.
Il trouve des applications dans tous les secteurs où un utilisateur se trouve devant un écran. Même les applications les moins exigeantes en matière de robustesse dans l’électronique grand public, comme les téléphones portables, les tablettes et les ordinateurs portables, utilisent cette technologie. Elle est également employée dans l’automobile, du système de divertissement de la console centrale aux combinés d’instruments.
Elle est utilisée dans de nombreuses applications médicales, notamment les moniteurs de surveillance des patients et les écrans de diagnostic. Dans l’industrie, elle équipe les panneaux IHM, les terminaux de point de vente, ainsi que les claviers ou les bornes.Trois méthodes de fabrication du verre anti-éblouissement

Ces types de verre sont fabriqués selon trois méthodes principales qui leur confèrent des propriétés optiques et mécaniques différentes. Le choix de la méthode dépend du voile, de la rugosité et de la transmittance souhaités pour le produit fini, ainsi que du budget disponible.
Gravure chimique
La gravure chimique est la méthode de fabrication la plus courante pour le verre anti-éblouissement industriel. Elle consiste à enlever chimiquement de la matière pour créer des creux de 0,05-0,07 mm de profondeur, à l’aide de solutions contenant de l’acide fluorhydrique (HF) (généralement des solutions HF/HCl dans un rapport d’environ 10:1), afin de graver la surface du verre. Elle produit une finition mate texturée qui diffuse la lumière réfléchie.
Les paramètres du traitement en bain acide sont étroitement contrôlés. La température de passivation, la durée d’immersion et l’humidité ambiante influencent toutes la rugosité de surface obtenue. Une étude publiée sur le chauffage lors de la réticulation céramisante a montré que le dépolissage anti-éblouissement à base de HF dépend de relations non linéaires entre la concentration en HF, la vitesse de gravure et la température du bain (Science Direct, 2021). Après la gravure, le verre subit un traitement en plusieurs étapes : neutralisation, rinçage en cascade à l’eau déionisée, passage dans un four infrarouge, élimination des particules par ultrasons, puis le panneau est prêt à être emballé.
Spécifications de gravure des couches traitées chimiquement : transmittance >89 %, voile réglable de 2-25 % et large plage de rugosité selon la variation de Ra. La texture gravée reste en place, car elle est physiquement creusée dans le verre et ne se détache pas, ne se délamine pas et ne s’efface pas par usure pendant la durée de vie du produit fini. Cette permanence fait de la gravure le procédé privilégié pour les panneaux de verre anti-éblouissement gravés chimiquement destinés aux conditions d’utilisation extrêmes.
Dépôt par pulvérisation
Le dépôt par pulvérisation consiste à atomiser un matériau sol-gel avec de l’air directement à la sortie d’un pistolet et à le déposer uniformément sur la surface du verre. L’épaisseur et l’uniformité de la couche sont contrôlées par la pression de l’air de transport, la pression de l’air d’atomisation et la vitesse de déplacement du jet, des paramètres étudiés dans des travaux publiés par les National Institutes of Health (PMC6427158, 2019).
Le dépôt par pulvérisation sur le verre anti-éblouissement permet d’obtenir un voile d’environ 1-5 %, une transmittance de 90 % et une plage de rugosité remarquablement plus fine, de 1-20 nm. Son coût réduit et sa durabilité légèrement inférieure le rendent adapté aux grands panneaux de signalétique. Un inconvénient : il nécessite un passage supplémentaire dans un four UV ou PA pour le séchage et, comme la couche est déposée sur le verre plutôt que gravée dans sa masse, elle est plus sensible aux rayures.
Pulvérisation cathodique magnétron (PVD)
Le dépôt physique en phase vapeur (PVD) utilise des ions issus de la cible, sensibles au champ magnétique, pour déposer des films ultraminces sur le substrat de verre par pulvérisation cathodique magnétron dans une enceinte sous ultravide. La couche obtenue présente une rugosité et des variations d’épaisseur plus faibles qu’avec les autres méthodes (plage de rugosité de 5-50 nm, transmittance de 92 %). La précision et la qualité de restitution du PVD le rendent idéal pour l’électronique grand public haut de gamme, notamment les moniteurs haute définition, les smartphones et l’instrumentation. Bien que cette méthode présente le coût par panneau le plus élevé pour atteindre les caractéristiques idéales,
| Paramètre | Gravure chimique | Dépôt par pulvérisation | Pulvérisation cathodique (PVD) |
|---|---|---|---|
| Plage de voile | 2–25% | 1–5% | 0.5–3% |
| Transmittance | >89% | ≥90% | ≥92% |
| Rugosité (Ra) | 0,5–2,5 μm | 1–20 nm | 5–50 nm |
| Durabilité | Permanente (texture gravée dans le verre) | Modérée (la couche peut s’user) | Bonne (adhérence du film mince) |
| Coût | $15–40 par m² | $8–20 par m² | $40–80 par m² |
| Applications privilégiées | Écrans industriels, bornes | Grands panneaux, signalétique | Électronique grand public haut de gamme |
La fabrication du verre anti-éblouissement en usine, étape par étape

Le processus de production du verre anti-éblouissement conventionnel se déroule de gauche à droite, dans un ordre séquentiel, et chaque panneau suit un ensemble strict d’étapes adaptées à la méthode de traitement de surface, comme indiqué ci-dessous :
- Substrats — Les panneaux de verre sodocalcique ou borosilicate reçus sont triés dans le cadre de l’assurance qualité, avec notamment un contrôle de l’épaisseur de 0,5-6 mm à l’aide d’une jauge et une inspection visuelle des éclats, des rayures et des impuretés. Un technicien rejette tout panneau défectueux dont les dimensions sont inférieures aux spécifications, dont la profondeur dépasse la limite acceptable ou qui présente des défauts visuels mineurs ou majeurs.
- Nettoyage par ultrasons — Les substrats de verre sont plongés dans un bain d’eau déionisée équipé de transducteurs à ultrasons, dont les effets de cavitation éliminent les débris, les huiles, les traces de doigts et les autres contaminants déposés en film.
- Traitement de surface — Il s’agit de l’étape de fabrication proprement dite du verre anti-éblouissement. Selon l’utilisation finale prévue : gravure chimique (dans un bain d’acide HF avec une durée et une température définies), dépôt par pulvérisation (application de sol-gel au pistolet pneumatique automatique) ou pulvérisation cathodique magnétron (dépôt final PVD dans une enceinte sous vide). Chaque technologie produit une surface du verre microtexturée nettement différente.
- Rinçage après traitement — Pour le verre gravé : neutralisation en plusieurs étapes pour arrêter la réaction acide, rinçages successifs en cascade à l’eau déionisée, puis séchage par lame d’air à grande vitesse. Pour le verre revêtu par pulvérisation : durcissement thermique de la couche de sol-gel pulvérisée et contrôle de son adhérence.
- Contrôle qualité — Des instruments automatisés mesurent cinq propriétés : la brillance (méthode à 60 avec 5 points), le voile (spectrophotomètre, ASTM D1003), la transmittance (spectrophotomètre, 380-700 nm, ISO 13468), la rugosité (profilomètre à contact) et le scintillement (colorimètre). Toute mesure ponctuelle s’écartant de plus de deux pour cent de la valeur cible spécifiée entraîne un rejet.
- Trempe thermique/renforcement — Cette étape est facultative pour les panneaux tactiles. Le renforcement chimique (échange ionique) ou la trempe thermique améliore la résistance aux chocs et la dureté de surface. Le verre trempé ou feuilleté est recommandé pour la plupart des applications équipées d’un écran tactile à matrice passive ou capacitif, en particulier lorsque le verre sert aussi de couche de protection.
- Nettoyage final et emballage — Un essuyage en salle propre élimine les particules résiduelles. Un film de protection est appliqué sur les deux faces du verre. Les produits finis en verre sont conditionnés dans un emballage antistatique avec des séparateurs en mousse pour éviter les dommages pendant le transport.
📐 Note technique
La rugosité de surface Ra obtenue par gravure chimique est mesurée avec un profilomètre à contact conformément à NIST SP 960-9 et à ASME B46.1. Longueur de mesure courante : 4 mm, longueur d’onde de coupure : 0,8 mm. Vérifiez la valeur Ra par rapport aux spécifications du bon de commande — par exemple, 0,5–1,5 μm est une plage courante pour les panneaux de verre des IHM industrielles. Une profondeur de gravure irrégulière est un défaut fréquent qui provoque des zones de voile plus marqué, détectées lors du contrôle qualité en 5 points.
La rugosité de surface Ra obtenue par gravure chimique est mesurée avec un profilomètre à contact conformément à NIST SP 960-9 et à ASME B46.1. Longueur de mesure courante : 4 mm, longueur d’onde de coupure : 0,8 mm. Vérifiez la valeur Ra par rapport aux spécifications du bon de commande — par exemple, 0,5–1,5 μm est une plage courante pour les panneaux de verre des IHM industrielles. Une profondeur de gravure irrégulière est un défaut fréquent qui provoque des zones de voile plus marqué, détectées lors du contrôle qualité en 5 points.
Verre anti-éblouissement et verre antireflet — différences de fabrication et de performances

Le verre anti-éblouissement et le verre antireflet peuvent réduire considérablement les effets lumineux indésirables du verre, mais ils reposent sur des mécanismes physiques et des procédés de fabrication nettement différents. Comprendre cette différence est essentiel pour choisir le verre adapté à votre application d’écran.
Le verre anti-éblouissement agit par diffusion. Sa surface rugueuse disperse la lumière incidente parallèle dans de nombreuses directions, ce qui réduit l’intensité de l’image réfléchie. Le verre antireflet agit par interférence destructive. Plusieurs couches minces (oxydes métalliques déposés sous vide par pulvérisation cathodique) provoquent des interférences entre les ondes des faisceaux réfléchis qui s’annulent mutuellement, ramenant la réflectance de surface à moins de 0,5 %. Pour une comparaison approfondie, Anders Electronics a publié une étude détaillée comparant les deux technologies.
| Paramètre | Verre anti-éblouissement (antireflet diffusant) | Verre antireflet (anti-réfléchissant) |
|---|---|---|
| Mécanisme | La texture de surface diffuse la lumière (réflexion diffuse) | Revêtement multicouche en films minces (interférence destructive) |
| Transmittance | >89% | >99% |
| Réflectance de surface | Réduite (lumière diffusée, sans être éliminée) | <0.5% (quasi-élimination) |
| Voile | 1–25 % (intentionnel) | <0.5% (minimal) |
| Aspect | Finition mate | Finition parfaitement transparente |
| Durabilité | Permanente — texture gravée dans le verre, sans risque de décollement | La couche peut se dégrader ou se décoller dans des conditions difficiles |
| Coût par m² | $15–40 (gravure) | $30–80 (revêtement multicouche) |
| Application privilégiée | Environnements lumineux : bornes extérieures, IHM industrielles, automobile | Applications exigeant une grande clarté optique : smartphones, instruments optiques, écrans haute résolution |
La différence fondamentale pour les achats : la gravure anti-éblouissement pénètre dans le verre, reste permanente et ne se décolle jamais, ne se délamine jamais et ne s’efface jamais par usure. Le revêtement antireflet est appliqué sur le verre et se dégrade avec le temps, particulièrement à l’extérieur ou dans les applications où il est fréquemment touché. Si votre produit fini est exposé à la lumière directe du soleil, à des nettoyages ou à des manipulations fréquents, le verre anti-éblouissement durable vous apportera très probablement des économies et une plus grande longévité.
✔ Avantages du verre anti-éblouissement
- Traitement permanent — aucun décollement ni délaminage
- Coût inférieur par m² ($15–40 contre $30–80 pour le verre antireflet)
- Bonnes performances sous un éclairage ambiant direct
- Facile à nettoyer ; la finition mate masque les traces de doigts
- Large plage de voile (1–25 %) pour adapter le verre à l’application
⚠️ Limites du verre anti-éblouissement
- Transmittance légèrement inférieure à celle du verre antireflet (>89 % contre >99 %)
- La texture mate peut réduire la netteté perçue sur les écrans à forte densité de pixels
- Le voile adoucit légèrement l’image
- Peu adapté aux instruments optiques exigeant une clarté optique maximale
Pour obtenir les caractéristiques complètes et en savoir plus sur les spécifications du verre anti-éblouissement, veuillez consulter la page des spécifications de saiweiglass.
Contrôles qualité et spécifications de surface du verre anti-éblouissement

Chaque pièce de verre quittant l’atelier de fabrication doit subir une série de mesures optiques et de surface. Ces essais vérifient que le panneau fabriqué respecte les spécifications de la commande du client. Les principaux paramètres, instruments et normes de référence sont présentés ci-dessous.
| Paramètre contrôlé | Instrument | Norme | Plage de spécifications courante |
|---|---|---|---|
| Brillance | Brillancemètre à 60° (moyenne de 5 points) | ASTM D523 | 15–130 GU |
| Voile | Spectrophotomètre / appareil de mesure du voile | ASTM D1003 | 1–25% |
| Transmittance | Spectrophotomètre (380–700 nm) | ISO 13468 | ≥89% |
| Rugosité de surface (Ra) | Profilomètre à contact / AFM | ASME B46.1 | 0,5–2,5 μm |
| Scintillement | Système de mesure du scintillement | — | Selon l’application |
Les spécifications de rugosité varient selon le secteur. Voici les plages de Ra appliquées par les fournisseurs de verre de qualité :
0,5–1,0 μm
Équipements médicaux
0,5–1,5 μm
Écrans de commande industriels
1,0–2,0 μm
Appareils financiers / dispositifs de confidentialité
1,0–2,5 μm
Publicité extérieure
📐 Note technique
La norme ASTM D1003 définit le voile comme le pourcentage de lumière transmise qui dévie de plus de 2,5° par rapport à la direction du faisceau incident. Pour les essais de réception du verre anti-éblouissement, effectuez des mesures en 5 points répartis sur la surface du panneau et rejetez le panneau si une seule mesure s’écarte de plus de ±2 % de la valeur cible spécifiée. Ce protocole en 5 points est couramment utilisé par la plupart des fabricants de verre anti-éblouissement de haute qualité.
La norme ASTM D1003 définit le voile comme le pourcentage de lumière transmise qui dévie de plus de 2,5° par rapport à la direction du faisceau incident. Pour les essais de réception du verre anti-éblouissement, effectuez des mesures en 5 points répartis sur la surface du panneau et rejetez le panneau si une seule mesure s’écarte de plus de ±2 % de la valeur cible spécifiée. Ce protocole en 5 points est couramment utilisé par la plupart des fabricants de verre anti-éblouissement de haute qualité.
Où utilise-t-on le verre anti-éblouissement — applications par secteur

Le verre anti-éblouissement est présent partout où un écran est exposé à la lumière ambiante. Les segments d’application de cette technologie et les tendances du marché qui favorisent son adoption croissante sont présentés ci-dessous.
Électronique grand public
Les smartphones, les tablettes, les ordinateurs portables et les moniteurs de bureau constituent l’application du verre anti-éblouissement pour écrans qui génère le plus de ventes. Le traitement anti-éblouissement réduit les réflexions sur un moniteur sous l’éclairage d’un bureau ou à la lumière du soleil en extérieur, améliorant ainsi l’expérience utilisateur sans compromettre la détection tactile capacitive. Sa texture de surface à l’échelle micrométrique ne modifie pas le champ électrique du panneau tactile.
Automobile
Les panneaux de tableau de bord, les écrans de console centrale et les écrans intégrés aux systèmes de visualisation tête haute constituent un marché majeur pour le verre anti-éblouissement de qualité automobile. Les panneaux de tableau de bord exigent généralement une brillance supérieure à 90 GU pour supprimer l’éblouissement et assurer une bonne clarté optique au conducteur. Le marché des écrans automobiles était évalué à $27,95 milliards en 2025 et devrait atteindre $44,15 milliards d’ici 2030, avec un taux de croissance annuel composé de 9,57 % (Mordor Intelligence). Le tactile capacitif représente 80,41 % des systèmes tactiles automobiles, ce qui stimule la demande de verre de protection anti-éblouissement pour l’automobile.
IHM industrielles
Les panneaux de commande, les bornes en libre-service, les terminaux de point de vente et les écrans d’atelier nécessitent des panneaux de verre anti-éblouissement industriels dont la rugosité Ra spécifiée est de 0,5-1,5 m. Le marché des écrans industriels était évalué à $5,95 milliards en 2024 (GM Insights). Le marché plus large des écrans tactiles représentait $3,2 milliards en 2024 et devrait atteindre $6,0 milliards d’ici 2033, avec un taux de croissance annuel composé de 7,2 % (OpenPR). Les conditions difficiles des ateliers ou des bornes extérieures usent les écrans utilisés 24/7 et nettoyés fréquemment.
Médical
Les moniteurs de surveillance des patients, les écrans d’imagerie diagnostique et les terminaux de chevet exigent des spécifications de surface encore plus strictes : une valeur Ra de 0,5-1,0 m. Le verre anti-éblouissement de qualité médicale doit également supporter des essuyages fréquents à l’alcool et au désinfectant, sans dégradation de sa surface. Une surface mate présente aussi l’avantage de résister aux traces de doigts, permettant à l’écran de rester lisible jusqu’au nettoyage suivant.
Architecture et espaces commerciaux
Les tableaux blancs, la signalétique numérique, les bornes interactives et les ensembles de cadres d’écran dans les commerces bénéficient tous du verre anti-éblouissement, qui préserve la lisibilité des écrans sous l’éclairage ambiant provenant du plafond. Comme les grandes dimensions des panneaux et un voile assurant une diffusion uniforme sont essentiels à ces installations, le dépôt par pulvérisation et la gravure chimique sont les procédés couramment employés dans le secteur.
Comment choisir un fabricant de verre anti-éblouissement

Le choix d’un fournisseur fiable de verre anti-éblouissement ne se résume pas au prix. Un fabricant spécialisé dans les traitements de surface anti-éblouissement comprendra les besoins de votre application dès le premier examen du projet. Voici les critères que les ingénieurs clients et les équipes achats des équipementiers doivent examiner avant de choisir un fournisseur.
✔ Liste de contrôle pour évaluer un fabricant de verre anti-éblouissement
- Énumérez vos paramètres en 1er lieu : brillance (GU), voile (%), transmittance (%), rugosité (Ra m), épaisseur (mm)
- Vérifiez les procédés maîtrisés par le fabricant — peut-il réaliser la gravure et le dépôt de couches ou seulement ?
- Familiarisez-vous avec les certifications : ISO 9001 (management de la qualité) ISO 14001 (management environnemental)
- Présentez au fournisseur des échantillons de panneaux d’essai accompagnés de rapports indiquant les résultats des mesures en 5 points
- Quantités minimales de commande en gros et délais de fabrication adaptés à votre calendrier de production
- Examinez les possibilités de personnalisation proposées pour le verre — découpe CNC, perçage, polissage des chants, sérigraphie, trempe thermique
- Demandez des certificats matière précisant la qualité du substrat et la composition du revêtement
- Assurez-vous que l’emballage respecte les exigences appropriées — emballage antistatique, film de protection.
💡 Conseil de professionnel
Demandez toujours un lot d’échantillons (5–10 panneaux) avant de passer une commande de production. Mesurez vous-même les échantillons avec vos propres instruments pour vérifier que les valeurs du rapport d’essai du fabricant correspondent à vos mesures indépendantes. Un écart de brillance de ±1 GU et un écart de voile de ±0,5 % entre les données du fabricant et les vôtres sont acceptables ; au-delà, une discussion s’impose.
Vous recherchez des panneaux de verre anti-éblouissement de haute qualité avec des spécifications sur mesure ?
Découvrez les produits en verre anti-éblouissement de saiweiglass
À propos de ce guide de fabrication
Ce document a été rédigé par saiweiglass, un fabricant qui produit et commercialise des panneaux de verre anti-éblouissement obtenus par gravure chimique et dépôt de couches, destinés à l’industrie, à l’automobile et à l’électronique grand public. Les données, les procédés, les spécifications techniques et les normes d’essai utilisés dans ce document reposent uniquement sur la production de saiweiglass et sur des données provenant de sources sectorielles internationales accessibles au public. Les mesures optiques et de surface mentionnées reposent sur des procédures d’essai normalisées (ASTM D1003, ISO 13468, ASME B46.1).
Questions fréquentes
Qu’est-ce que le verre anti-éblouissement ?
Voir la réponse
Le verre anti-éblouissement est un verre dont la surface microrugueuse diffuse la lumière réfléchie, réduisant l’éblouissement visible sur les écrans tout en conservant une transmittance supérieure à 89 %.
Qu’est-ce qui distingue le verre anti-éblouissement du verre ordinaire ?
Voir la réponse
Le verre ordinaire présente une surface lisse qui réfléchit la lumière selon un angle unique, créant un éblouissement de type miroir. Le verre anti-éblouissement possède une microtexture contrôlée (Ra 0,5–2,5 μm), obtenue par gravure ou dépôt de couches, qui disperse la lumière réfléchie dans de nombreuses directions, réduisant l’intensité de l’éblouissement tout en laissant le panneau suffisamment transparent pour que l’écran reste lisible.
Quelle est la différence entre le verre anti-éblouissement et le verre antireflet ?
Voir la réponse
Le verre anti-éblouissement utilise une texture de surface rugueuse pour diffuser la lumière réfléchie (réflexion diffuse), produisant une finition mate avec une transmittance supérieure à 89 % et un voile intentionnel de 1–25 %. Le verre antireflet utilise des revêtements multicouches en films minces qui provoquent des interférences destructives, éliminant presque entièrement la réflectance de surface (inférieure à 0,5 %), avec une transmittance supérieure à 99 % et une finition parfaitement transparente. Les traitements anti-éblouissement sont permanents, car la texture est gravée dans le verre lui-même, tandis que les revêtements antireflet peuvent se dégrader ou se décoller dans des conditions difficiles. Le verre anti-éblouissement coûte $15–40 par m² ; le verre antireflet coûte $30–80 par m².
Le verre anti-éblouissement est-il compatible avec les écrans tactiles ?
Voir la réponse
Oui. Le verre anti-éblouissement est entièrement compatible avec les écrans tactiles capacitifs. Sa microtexture de surface se situe à l’échelle micrométrique et ne perturbe pas la détection du champ électrique utilisée par les capteurs tactiles capacitifs. La plupart des smartphones, tablettes, écrans automobiles et bornes industrielles modernes dotés de fonctions tactiles utilisent un verre de protection traité anti-éblouissement.
Quel effet le verre anti-éblouissement a-t-il sur la durabilité des écrans ?
Voir la réponse
Le verre anti-éblouissement gravé chimiquement est permanent — sa texture est creusée dans le verre et ne peut ni se décoller, ni s’user, ni se délaminer. Associés à un renforcement facultatif par échange ionique ou à une trempe thermique, les panneaux de verre anti-éblouissement répondent aux exigences de durabilité des installations industrielles et extérieures fonctionnant 24/7.
Quels sont les différents types de verre anti-éblouissement ?
Voir la réponse
Le verre anti-éblouissement se classe selon son procédé de fabrication et son niveau de voile. Par procédé : gravé chimiquement (permanent, voile de 2–25 %, le plus courant pour l’industrie), revêtu par pulvérisation (moins coûteux, voile de 1–5 %, adapté aux grands panneaux) et revêtu par pulvérisation cathodique (haut de gamme, voile de 0,5–3 %, utilisé dans l’électronique grand public). Par niveau de voile : faible (1–5 %, préserve la netteté des images sur les écrans haute résolution), moyen (5–15 %, offre un équilibre pour les applications d’écran courantes) et élevé (15–25 %, réduction maximale de l’éblouissement pour les installations en environnement lumineux, comme les bornes extérieures et la signalétique).
Références et sources
- NIST SP 960-9 — Normes de mesure en ingénierie des surfaces — nvlpubs.nist.gov
- PMC — Plan d’expériences sur les paramètres du procédé de dépôt par pulvérisation d’un revêtement anti-éblouissement (2019) — pmc.ncbi.nlm.nih.gov
- ASTM D1003 — Méthode d’essai normalisée pour la mesure du voile et de la transmittance lumineuse — store.astm.org
- Mordor Intelligence — Rapport sur la taille du marché des écrans automobiles — mordorintelligence.com
- GM Insights — Analyse du marché des écrans industriels — gminsights.com
- ScienceDirect — Étude cinétique du dépolissage à l’acide du verre anti-éblouissement — sciencedirect.com
- Anders Electronics — Guide comparatif des traitements anti-éblouissement et antireflet — andersdx.com
Articles connexes