Contactez Saiweiglass



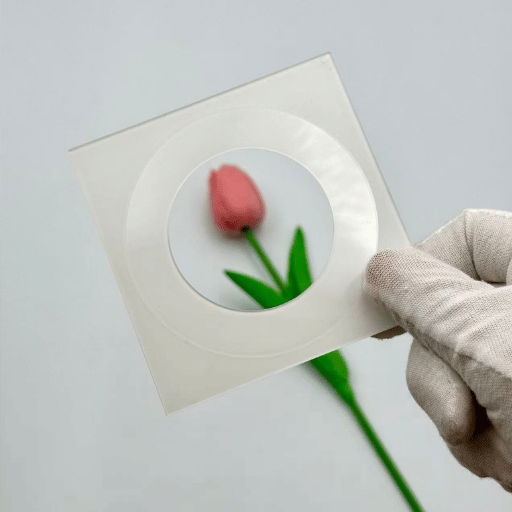
Caractéristiques clés : comparatif des verres anti-éblouissement
| Caractéristique | Gravure chimique | Revêtement par spray | Pulvérisation cathodique |
|---|---|---|---|
| Rugosité de surface (Ra) | 0,5–3,0 μm | 0,3–1,5 μm | 0,1–0,5 μm |
| Transmission lumineuse | 92–95% | 88–92% | 90–94% |
| Plage de voile | 2–28% | 5–40% | 1–15% |
| Brillance (60°) | 40–90 GU | 30–80 GU | 60–110 GU |
| Dureté au crayon | 9H (substrat) | 2H–4H | 5H–7H |
| Indice de coût | $$$ | $ | $$$$ |
Qu’est-ce que le verre anti-éblouissement et pourquoi est-il important ?
 Le verre anti-éblouissement (verre AG) est un verre traité en surface dont la texture microrugueuse diffuse la lumière réfléchie, transformant la réflexion spéculaire en réflexion diffuse et réduisant l’éblouissement perçu par l’utilisateur final.
Le verre ordinaire non traité réfléchit environ 8 % de la lumière ambiante par face. Dans les environnements fortement éclairés — ateliers sous un éclairage fluorescent de 1 000 lux, bornes extérieures en plein soleil soumises à 100 000 lux — cette lumière réfléchie estompe le contenu à l’écran et oblige les utilisateurs à changer de position ou à plisser les yeux. Le traitement anti-éblouissement réduit la réflectance spéculaire à 0,5–1,8 %, transformant la surface réfléchissante du verre d’origine en une surface mate et diffusante qui préserve une bonne visibilité sur de larges angles de vision.
Dans notre usine de Dongguan, nous mesurons la réflectance spéculaire sous un angle d’incidence de 5° à l’aide d’un brillancemètre étalonné après chaque lot de traitement anti-éblouissement. Les chiffres révèlent immédiatement les différences entre un effet anti-éblouissement bien maîtrisé et un traitement mal exécuté : un écart de 2 GU peut modifier sensiblement l’éblouissement perçu sous des sources lumineuses intenses.
Les applications du verre anti-éblouissement couvrent presque tous les secteurs utilisant des écrans : écrans tactiles de bornes en magasin, panneaux de commande industriels dans les usines de procédés, écrans de diagnostic médical dans les services de radiologie, tableaux de bord automobiles et verres de protection pour l’électronique grand public. En 2025, le marché du verre anti-éblouissement pour écran a atteint $1 737,7 millions selon Market Research Forecast, ce qui traduit l’adoption croissante du verre pour écran traité anti-éblouissement dans ces secteurs.
Parmi les différents types de verre utilisés pour les écrans, trois traitements de surface sont particulièrement sujets à confusion ; comprendre les différences entre AG, AR et AF permet d’éviter les erreurs d’approvisionnement. Le traitement AG (anti-éblouissement) réduit l’éblouissement en diffusant la lumière réfléchie à la surface. Le traitement AR (antireflet) réduit la réflexion par interférences optiques dans des couches minces, en visant une réflectance spéculaire inférieure à 0,4 %. Le traitement AF (anti-traces de doigts) consiste à appliquer un nanorevêtement oléophobe qui abaisse l’énergie de surface pour faciliter l’élimination des corps gras et des traces par essuyage. Ces trois traitements remplissent des fonctions différentes et sont souvent associés ; AG+AF est l’une des combinaisons les plus courantes pour les écrans tactiles.
Du point de vue de l’expérience utilisateur, chacun joue un rôle distinct : l’AG maintient la lisibilité de l’écran sous une lumière intense, l’AR préserve sa transparence et l’AF sa propreté. Pour savoir lequel choisir, ou quelle combinaison retenir, il faut d’abord comprendre les différents types de verre anti-éblouissement et leur mode de fabrication.
Les trois types de verre anti-éblouissement en un coup d’œil
 Tous les verres anti-éblouissement répondent au même objectif fondamental — transformer la réflexion spéculaire en réflexion diffuse — mais les trois méthodes de fabrication produisent des caractéristiques de surface nettement différentes. Comprendre ces différences est la première étape pour choisir le type de verre adapté à votre projet.
Une distinction essentielle sépare ces types de verre anti-éblouissement : le caractère soustractif ou additif du procédé. La gravure chimique est soustractive : l’acide enlève de la matière à la surface du verre d’origine, modifiant définitivement le verre lui-même. Le revêtement par spray et la pulvérisation cathodique sont tous deux additifs : ils déposent une fine couche de matière sur la surface du verre. Cette différence fondamentale détermine presque toutes les caractéristiques de performance qui en découlent, de la dureté à la stabilité aux UV, en passant par la régularité entre les lots.
| Propriété | Gravure chimique | Revêtement par spray | Pulvérisation cathodique |
|---|---|---|---|
| Procédé | Bain d’acide HF, 30–180 s | Projection de SiO₂ au pistolet ou par atomiseur à disque | Dépôt magnétron sous vide |
| Rugosité de surface (Ra) | 0,5–3,0 μm | 0,3–1,5 μm | 0,1–0,5 μm |
| Voile (ASTM D1003) | 2–28% | 5–40% | 1–15% |
| Transmittance | 92–95% | 88–92% | 90–94% |
| Dureté au crayon | 9H (substrat) | 2H–4H (revêtement) | 5H–7H |
| Régularité entre les lots | ±2 GU | ±5–8 GU | ±1–2 GU |
| Profondeur de gravure / épaisseur du revêtement | 0,05–0,07 mm | Couche de 50–200 nm | Film de 20–100 nm |
Gravure chimique : procédé, performances et tolérances
 La gravure chimique est la méthode de traitement anti-éblouissement la plus ancienne et la plus couramment prescrite dans la fabrication du verre. Ce procédé modifie durablement la surface du verre par une exposition contrôlée à l’acide, créant une surface mate à réflexion diffuse dont les niveaux de brillance et de voile varient selon la concentration de l’agent de gravure et le temps d’immersion.
Le procédé de gravure en cinq étapes
- Préparation de la surface – Les substrats en verre sont nettoyés à l’eau déionisée puis séchés pour éliminer les corps gras, les particules et les résidus. Toute contamination à ce stade entraîne une gravure irrégulière.
- Immersion dans l’acide HF – Le verre nettoyé est plongé dans un bain d’acide fluorhydrique dilué à une concentration de 1-5 % pendant 30-180 secondes. La concentration de l’agent de gravure et le temps de séjour déterminent ensemble le niveau de voile final visé.
- Neutralisation – À la sortie du bain d’acide, le verre passe par une étape de neutralisation qui arrête la réaction chimique. Le respect du temps est ici déterminant : seulement 5 secondes supplémentaires de contact avec l’acide peuvent modifier le voile de 1-2 %.
- Rinçage en plusieurs étapes – Un rinçage à l’eau déionisée en 3-4 étapes en cascade élimine tous les résidus d’acide et les silicates dissous de la surface du verre gravé.
- Contrôle qualité — Chaque panneau fait l’objet de mesures du voile (selon ASTM D1003), de la rugosité de surface (selon ISO 4287) et de la transmittance à 550 nm. Les panneaux dont la brillance s’écarte de plus de ±2 GU de la valeur cible sont rejetés ou réorientés.
📐 Note technique
Pourquoi le verre anti-éblouissement gravé chimiquement conserve-t-il durablement son effet anti-éblouissement ? Parce que l’acide modifie la surface du verre elle-même. Aucun revêtement à la surface du verre ne risque de se délaminer, de s’écailler ou de s’user jusqu’à disparaître. Ici, la microtexture est constituée par le verre lui-même. Le verre anti-éblouissement gravé convient donc particulièrement aux applications soumises à des contacts fréquents et exigeant une grande durabilité, où l’écran doit rester en service pendant 10+ ans sans entretien.
Lors d’un déploiement de bornes extérieures en 2024 (écrans de 46 pouces, en plein soleil), le verre anti-éblouissement gravé chimiquement avec un voile de 25 % a maintenu des rapports de contraste permettant une bonne lisibilité de 4.8:1, contre 1.2:1 pour le verre sans revêtement. Après 14 mois d’exposition permanente en extérieur, avec des températures estivales dépassant 42 °C, les panneaux gravés ne présentaient aucune variation mesurable du voile ou de la transmittance après 14 mois d’exposition continue en extérieur.
La transmission lumineuse du verre gravé reste élevée, à 92-95 % à 550 nm, car la gravure n’enlève qu’une fraction de l’épaisseur du substrat ; sa surface microrugueuse diffuse une fraction maîtrisée de la lumière réfléchie sans absorber de manière significative la lumière transmise. Cet équilibre entre réduction de l’éblouissement et luminosité de l’écran fait de la gravure chimique le traitement anti-éblouissement privilégié pour les applications où la lisibilité et la qualité d’image sont toutes deux importantes.
Agent de gravure : HF dilué, concentration de 1-5 % | Immersion : 30-180 s | Voile cible : 2-28 % (ASTM D1003) | Rugosité de surface : Ra 0,5–3,0 μm (ISO 4287) | Transmittance après gravure : 92–95 % à 550 nm | Substrats compatibles : sodocalcique, borosilicate, aluminosilicate d’épaisseur ≥0,5 mm
Revêtement par spray et pulvérisation cathodique : les particularités du verre anti-éblouissement à couche
 Le revêtement par spray et la pulvérisation cathodique sont deux traitements de surface additifs : ils déposent de la matière sur la surface du verre au lieu d’en retirer. Cette différence essentielle avec la gravure chimique détermine tous les aspects des performances du verre anti-éblouissement à couche, de sa dureté à son comportement au vieillissement, en passant par son coût.
Revêtement par spray (procédé par voie humide)
Le revêtement par spray dépose du SiO sur le verre à l’aide d’un pistolet ou d’un atomiseur à disque, sous l’effet de la pression ou de la force centrifuge. La taille des particules est généralement de 50-200 nm. Les particules adhèrent au verre par des forces intermoléculaires, créant une texture mate qui diffuse la lumière. Le coût est le principal avantage du traitement anti-éblouissement par spray. Le coût de l’équipement est inférieur de plusieurs ordres de grandeur à celui de la gravure ou de la pulvérisation cathodique, et le procédé fonctionne à pression atmosphérique, sans manipulation d’acide ni chambre à vide. La cadence de production est élevée et les niveaux de voile peuvent être modifiés rapidement. La régularité et la durabilité sont les points faibles du revêtement par spray. Une variation de brillance entre les lots de ±5–8 GU est courante pour ce procédé, contre ±2 GU pour la gravure. Comme le revêtement anti-éblouissement forme une couche distincte à la surface du verre, il reste vulnérable à l’abrasion, aux agressions chimiques et à la dégradation par les UV au fil du temps.Pulvérisation cathodique / magnétron (procédé par voie sèche)
La pulvérisation cathodique dépose des films anti-éblouissement par dépôt magnétron sous vide. Le matériau cible (SiO ou oxyde métallique) est bombardé par un gaz ionisé ; des atomes sont éjectés et se déposent sur le substrat sous la forme d’un film mince de 20-100 nm d’épaisseur. Les conditions de vide permettent une maîtrise du procédé nettement plus fine qu’avec le revêtement par spray : une régularité de brillance de ±1–2 GU et une tolérance de voile de ±1 % sont courantes. L’adhérence du film est également meilleure, car les atomes déposés arrivent avec une énergie cinétique plus élevée, formant des revêtements plus denses. AGC Inc. et d’autres fabricants de premier plan utilisent la pulvérisation cathodique pour leurs produits anti-éblouissement les plus précis. Le coût constitue la principale limite. Les équipements magnétron sous vide destinés au traitement des films anti-éblouissement coûtent des millions, et leur cadence de production est inférieure à celle des procédés par voie humide. Le verre anti-éblouissement obtenu par pulvérisation cathodique est le plus cher à l’unité des trois types, avec un prix de l’ordre de trois à quatre fois celui du verre revêtu par spray de même dimension.
✔ Avantages du traitement anti-éblouissement par revêtement
- Coût initial plus élevé (le revêtement par spray est le procédé anti-éblouissement le moins coûteux)
- Possibilité de traitement après installation : peut être appliqué à des panneaux de verre existants
- La pulvérisation cathodique permet une tolérance de voile de ±1 % pour l’optique de précision
- Applicable aux surfaces du verre courbes et irrégulières
- Peut être associé à un revêtement anti-traces de doigts au cours du même cycle de dépôt (pulvérisation cathodique)
⚠️ Limites du traitement anti-éblouissement par revêtement
- Dureté au crayon inférieure (2H-4H pour le spray, 5H-7H pour la pulvérisation cathodique) à celle du verre gravé, de 9H.
- Risque de délamination du revêtement sous l’effet des cycles thermiques (écart >200 °C)
- Jaunissement des revêtements par spray sous l’effet des UV après 2 000+ heures (cycle 1 de la norme ASTM G154)
- La régularité entre les lots de ±5–8 GU du revêtement par spray limite son utilisation dans les ensembles multipanneaux
- Renouvellement du revêtement nécessaire tous les 3–5 ans dans les environnements soumis à des contacts fréquents
Durabilité, dureté et durée de vie en conditions réelles
 La durabilité est le critère qui différencie le plus nettement ces trois types de verre anti-éblouissement. Un écran tactile dans un hall d’hôpital reçoit plus de 500 contacts par jour. Un écran de tableau de bord automobile subit des cycles de température entre -30 °C et +80 °C. Un panneau de commande en usine est exposé à des produits chimiques. Le traitement anti-éblouissement choisi doit résister à ces sollicitations pendant toute la durée d’utilisation du produit ; sinon, le coût total de possession change considérablement.
| Méthode d’essai | Gravure chimique | Revêtement par spray | Pulvérisation cathodique |
|---|---|---|---|
| Dureté au crayon (ASTM D3363) | 9H (substrat) | 2H–4H | 5H–7H |
| Laine d’acier (500 g, 1 000 cycles) | ΔVoile <0.5% | ΔVoile +3–8 % | ΔVoile +1–2 % |
| Vieillissement aux UV (1 000 h, ASTM G154) | Aucune variation | Jaunissement possible | Aucune variation |
| Brouillard salin (96 h, ASTM B117) | Conforme | Variable selon la formulation | Conforme |
| Résistance aux produits chimiques de nettoyage | Excellente | Modérée | Bonne |
Choisir le verre anti-éblouissement adapté à votre application
 Pour choisir le type de verre anti-éblouissement adapté, partez de votre environnement d’utilisation, plutôt que de votre budget. Un panneau aux caractéristiques identiques sur une fiche technique peut se révéler défaillant sur le terrain si son traitement anti-éblouissement ne correspond pas aux conditions de déploiement. Voici comment les trois types répondent aux applications B2B courantes.
| Application | Type recommandé | Plage de voile | Motif principal |
|---|---|---|---|
| Borne extérieure (en plein soleil) | Gravure chimique | 20–28% | Stable aux UV, permanent, anti-traces de doigts |
| Écran tactile en magasin | Revêtement par spray ou gravure | 5–15% | Compromis entre coût et longévité |
| Écran de diagnostic médical | Pulvérisation cathodique | 2–8% | Voile minimal pour une clarté optique adaptée au diagnostic |
| Tableau de bord automobile | Gravure chimique | 10–18% | Vibrations + UV + cycles thermiques |
| Panneau de commande industriel | Gravure chimique | 10–20% | Résistance chimique, facilité de nettoyage |
| Verre de protection pour l’électronique grand public | Pulvérisation cathodique ou gravure | 3–12% | Tolérances serrées, toucher haut de gamme |
💡 Conseil de pro
Demandez un kit d’échantillons comparant les trois types de traitement anti-éblouissement au niveau de voile que vous visez avant de vous engager sur des volumes de production. Une comparaison visuelle dans vos conditions d’éclairage réelles révèle des différences que les fiches techniques ne peuvent pas rendre. Demandez un échantillon à saiweiglass pour effectuer une comparaison côte à côte.
AG, AR et AF : comprendre les différences
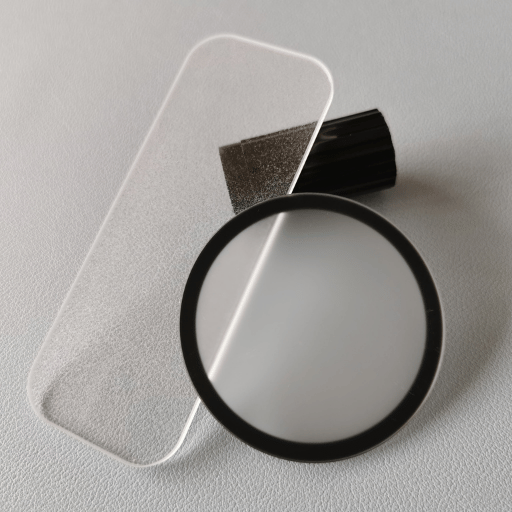 Vous retrouverez souvent ces trois sigles sur une même fiche technique de verre de protection pour écran. Ils se ressemblent et certains fournisseurs les utilisent indifféremment, mais leurs significations sont distinctes. Chacun désigne une option de traitement différente, répondant à un problème optique ou fonctionnel spécifique du panneau.
| Propriété | AG (anti-éblouissement) | AR (antireflet) | AF (anti-traces de doigts) |
|---|---|---|---|
| Mécanisme | Diffusion de surface | Interférences en couche mince | Nanorevêtement oléophobe |
| Réflectance | 0,5–1,8 % (diffuse) | <0.4% (spéculaire) | Identique à celle du substrat |
| Compromis sur la clarté optique | Légère perte de netteté | Clarté optique maximale | Aucun |
| Avantage principal | Lisibilité sous une lumière intense | Transparence maximale | Facilité de nettoyage |
| Durabilité | Permanent (gravé) | Dépend du revêtement | 1–3 ans |
| Association possible ? | AG+AF courant | AR+AF courant | Seul ou en association |
Questions fréquentes
Q : Qu’est-ce que le verre trempé anti-éblouissement ?
Voir la réponse
Le verre trempé anti-éblouissement est un verre trempé ayant reçu un traitement de surface anti-éblouissement. La trempe thermique est toujours réalisée en premier — le verre est chauffé à 620–680 °C, puis refroidi rapidement — avant l’application du traitement anti-éblouissement. Cet ordre est essentiel, car la gravure à l’acide après la trempe préserve la couche soumise à des contraintes de compression qui confère au verre trempé une résistance 4–5x supérieure à celle du verre recuit. Saiweiglass réalise le traitement anti-éblouissement sur des substrats en verre trempé jusqu’à 15 mm d’épaisseur, dans des dimensions allant jusqu’à 2 000 × 1 500 mm.
Q : En quoi le verre anti-éblouissement gravé chimiquement est-il supérieur au verre anti-éblouissement à couche ?
Voir la réponse
Le verre anti-éblouissement gravé chimiquement présente trois avantages quantifiables par rapport aux solutions à couche.
1. Durabilité : la texture gravée à l’acide fait partie intégrante du verre ; il n’existe donc pas de couche susceptible de se délaminer, de s’écailler ou de s’user facilement (après 1000 passages de laine d’acier, la variation du voile du revêtement est inférieure à 0,5 %).
2. Dureté : le verre gravé conserve intégralement la dureté au crayon de 9H du substrat, tandis que les verres anti-éblouissement gravés et revêtus n’atteignent que 2H-4H aux essais.
3.
Stabilité aux UV : les surfaces gravées en laboratoire ne présentent aucun jaunissement après 1000+ heures de vieillissement aux UV selon ASTM G154, tandis que les revêtements par spray peuvent se dégrader visuellement. Le verre anti-éblouissement à couche reste toutefois préférable lorsque le coût initial est le critère principal et que la durée d’utilisation est inférieure à 5 ans.
Q : Peut-on appliquer des revêtements anti-éblouissement sur du verre existant ?
Voir la réponse
Oui, mais uniquement pour le dépôt par pulvérisation et la pulvérisation cathodique. Ces deux techniques additives permettent d’appliquer un traitement anti-éblouissement sur des panneaux de verre déjà installés dans des équipements ou des agencements. La gravure chimique ne peut pas être réalisée sur des panneaux déjà installés, car elle nécessite un bain d’acide contrôlé en usine, avec des installations de neutralisation et de rinçage.
Q : Les traitements anti-éblouissement affectent-ils la clarté optique ?
Voir la réponse
Tous les traitements anti-éblouissement réduisent la clarté optique pour atténuer l’éblouissement : c’est un effet secondaire inévitable du processus de diffusion. La perte de clarté optique est directement proportionnelle au taux de voile mesuré selon la norme ASTM D1003. Avec un taux de voile de 2-5 %, la gravure chimique entraîne une atténuation minime de la netteté, pour une transmittance de 92-95 %.
Avec un taux de voile de 20-40 %, le dépôt par pulvérisation donne une image très mate, pour une transmittance de 88-92 %. Le traitement anti-éblouissement par pulvérisation cathodique, avec un taux de voile de 1-8 %, donne une transmission lumineuse moins perceptible, à 90-94 %. Si vous souhaitez réduire sélectivement l’éblouissement tout en préservant au maximum la fidélité de l’image, spécifiez le taux de voile le plus faible envisageable qui maîtrise l’éblouissement dans les conditions d’éclairage prévues.
Q : Le traitement du verre anti-éblouissement est-il compatible avec le verre bombé ou trempé ?
Voir la réponse
La gravure chimique peut être réalisée sur du verre trempé plat : le bain d’acide agit uniformément, ce qui permet de graver toute la surface du verre de manière homogène. Pour le verre bombé, les procédés les plus adaptés sont le dépôt par pulvérisation et la pulvérisation cathodique, car une étape supplémentaire intervient une fois le verre mis en forme. La gravure chimique du verre bombé est difficile, car l’acide tend à s’accumuler de manière inégale, ce qui produit un taux de voile variable.
Q : Comment le verre anti-éblouissement réduit-il l’éblouissement sur les bornes extérieures ?
Voir la réponse
Le verre anti-éblouissement réduit l’éblouissement sur les bornes extérieures grâce à la réflexion diffuse. Sa surface microrugueuse diffuse la lumière solaire incidente hors de l’axe au lieu de la renvoyer vers l’observateur par réflexion comme un miroir. Une réflexion spéculaire intense (30 000+ cd/m² sur du verre non traité) devient ainsi une lueur douce et largement diffusée, imperceptible face au rétroéclairage de l’écran. Pour les bornes extérieures exposées directement au soleil, nous recommandons un taux de voile de 20–28 %, qui constitue la plage optimale. Nos données de terrain montrent que les panneaux gravés présentant un taux de voile de 25 % ont systématiquement maintenu un rapport de contraste de 4.8:1 en plein soleil, contre 1.2:1 pour du verre sans couche de mêmes dimensions et avec la même puissance de rétroéclairage. Un taux de voile inférieur à 20 % laisse les réflexions spéculaires visibles en cas de fort ensoleillement.
Q : Quel taux de voile dois-je spécifier pour un écran tactile ?
Voir la réponse
Le taux de voile à spécifier dépend de l’environnement d’utilisation. Dans les bureaux (300–500 lux), un taux de voile de 2–8 % atténue légèrement l’éblouissement sans perte visible de netteté de l’image. Dans les espaces de vente (500–1 000 lux avec des spots), un taux de voile de 10–18 % offre un équilibre entre lisibilité et clarté optique de l’écran. Pour les installations extérieures exposées directement au soleil (50 000–100 000 lux), spécifiez un taux de voile de 20–28 % afin d’obtenir des rapports de contraste exploitables supérieurs à 4:1.
Besoin de verre anti-éblouissement pour votre prochain projet ?
Gravure chimique, dépôt par pulvérisation ou pulvérisation cathodique : saiweiglass fournit les trois types de verre, avec un taux de voile et une épaisseur sur mesure.
Demander un devis →À propos de cette analyse
Cette analyse repose sur 12+ ans de fabrication de verre anti-éblouissement chez saiweiglass, où nos ingénieurs de production réalisent des essais de taux de voile et de transmittance selon la norme ASTM D1003 sur chaque lot avant livraison. Les données de durabilité citées ici proviennent des essais que nous effectuons sur des échantillons avant d’établir un devis, et non des caractéristiques indiquées dans des fiches techniques.
Références et sources
- ASTM D1003-21 : méthode d’essai normalisée du taux de voile et de la transmittance lumineuse — ASTM International
- ISO 4287:1997 — État de surface : méthode du profil — International Organization for Standardization
- ASTM D3363-22 : dureté des films par essai au crayon — ASTM International
- ASTM G154-23 : pratique normalisée d’utilisation des appareils à lampes fluorescentes ultraviolettes (UV) — ASTM International
- ASTM B117-19 : appareils de brouillard salin (brume) — ASTM International
- Rapport d’analyse du verre anti-éblouissement pour écran 2025 — Market Research Forecast
- Verre gravé anti-éblouissement pour écrans LCD 4K et écriture améliorée — AGC Inc.
Articles connexes
- Qu’est-ce que le verre anti-éblouissement ? Guide complet de la technologie anti-éblouissement
- Verre anti-éblouissement pour bornes extérieures : guide de spécification du taux de voile et de la durabilité
- Verre anti-éblouissement, antireflet ou anti-traces de doigts : de quel traitement de surface avez-vous besoin ?
- Comment spécifier le verre de protection pour les écrans tactiles
- Procédé de gravure chimique du verre : paramètres et contrôle qualité