Contacte con Saiweiglass



Especificaciones rápidas: comparativa de tipos de vidrio antideslumbrante (AG)
| Especificación | Grabado químico | Recubrimiento por pulverización | Pulverización catódica |
|---|---|---|---|
| Rugosidad superficial (Ra) | 0,5–3,0 μm | 0,3–1,5 μm | 0,1–0,5 μm |
| Transmitancia luminosa | 92–95% | 88–92% | 90–94% |
| Intervalo de neblina | 2–28% | 5–40% | 1–15% |
| Brillo (60°) | 40–90 GU | 30–80 GU | 60–110 GU |
| Dureza al lápiz | 9H (sustrato) | 2H–4H | 5H–7H |
| Índice de costes | $$$ | $ | $$$$ |
¿Qué es el vidrio antideslumbrante (AG) y por qué es importante?
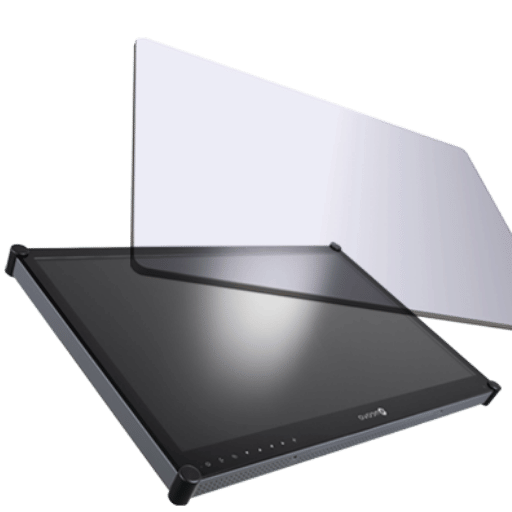
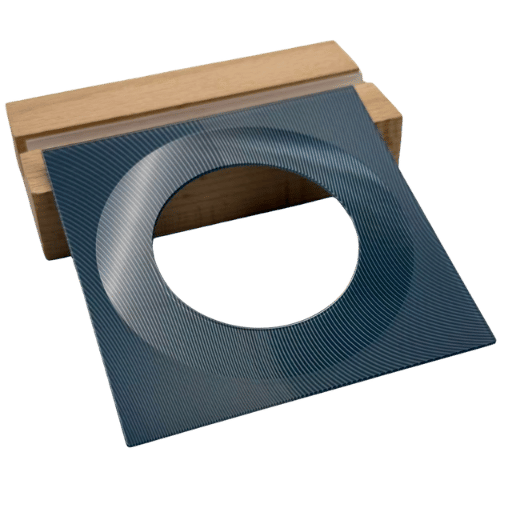
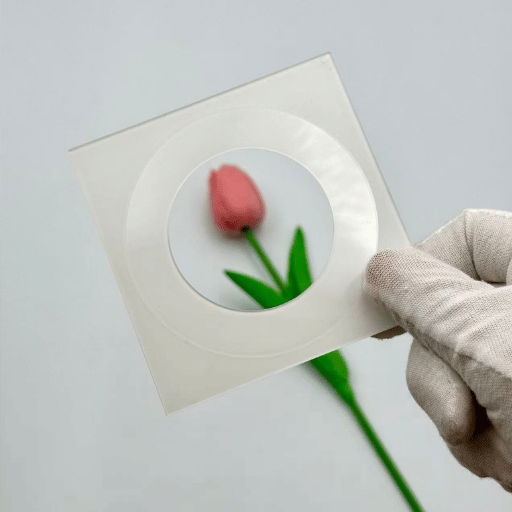
 El vidrio antideslumbrante (AG) (Anti-Glare glass) es un vidrio con tratamiento superficial que dispersa la luz reflejada mediante una textura microrrugosa, convierte la reflexión especular en reflexión difusa y reduce el deslumbramiento percibido por el usuario final.
El vidrio ordinario sin tratar refleja aproximadamente el 8 % de la luz ambiental por cada cara. En entornos muy iluminados —plantas de producción con fluorescentes de 1.000 lux o quioscos exteriores expuestos a luz solar directa de 100.000 lux—, esa luz reflejada difumina el contenido de la pantalla y obliga a los usuarios a cambiar de posición o entornar los ojos. El tratamiento AG reduce la reflectancia especular al 0,5–1,8 %, convirtiendo la superficie reflectante del vidrio original en una superficie mate y difusa que mantiene una buena visibilidad desde ángulos de visión amplios.
En nuestra planta de producción de Dongguan, medimos la reflectancia especular con un ángulo de incidencia de 5° mediante un brillómetro calibrado después de cada lote de tratamiento AG. Las diferencias entre un efecto AG bien controlado y otro mal ejecutado aparecen de inmediato en las cifras: una variación de 2 GU puede modificar de forma perceptible el deslumbramiento bajo fuentes de luz de alta intensidad.
Las aplicaciones del vidrio antideslumbrante abarcan casi todos los sectores que utilizan pantallas: pantallas táctiles de quioscos comerciales, paneles de control industrial en plantas de procesos, pantallas de diagnóstico médico en salas de radiología, cuadros de instrumentos de automoción y vidrio de cubierta para electrónica de consumo. En 2025, el mercado del vidrio AG para pantallas alcanzó los $1.737,7 million según Market Research Forecast, lo que refleja la adopción creciente del vidrio para pantallas con tratamiento AG en estos sectores.
Entre los distintos tipos de vidrio empleados en pantallas, tres tratamientos superficiales son los que más confusión generan, y comprender las diferencias entre AG, AR y AF evita errores de aprovisionamiento. AG (antideslumbrante) reduce el deslumbramiento mediante la dispersión superficial de la luz reflejada. AR (antirreflectante) reduce la reflexión mediante interferencia óptica de película fina, con el objetivo de lograr una reflectancia especular inferior al 0,4 %. AF (antihuellas) aplica un nanorrecubrimiento oleófobo que reduce la energía superficial para facilitar la eliminación de aceites y manchas. Estos tres tratamientos cumplen funciones diferentes y suelen combinarse: AG+AF es una de las combinaciones más habituales en aplicaciones con pantalla táctil.
Desde el punto de vista de la experiencia de usuario, cada uno desempeña una función distinta: AG mantiene la legibilidad de la pantalla bajo luz intensa, AR conserva su transparencia y AF facilita su limpieza. Para saber cuál necesita —o qué combinación—, primero debe comprender los distintos tipos de vidrio antideslumbrante (AG) y cómo se fabrica cada uno.
Los tres tipos de vidrio antideslumbrante (AG) de un vistazo
 Todo vidrio antideslumbrante (AG) cumple el mismo objetivo fundamental —convertir la reflexión especular en reflexión difusa—, pero los tres métodos de fabricación producen características superficiales claramente distintas. Comprender estas diferencias es el primer paso para elegir el tipo de vidrio adecuado para su proyecto.
Una distinción fundamental separa estos tipos de vidrio antideslumbrante (AG): que el proceso sea sustractivo o aditivo. El grabado químico es sustractivo: el ácido elimina material de la superficie del vidrio original y modifica permanentemente el propio vidrio. El recubrimiento por pulverización y la pulverización catódica son aditivos: depositan una fina capa de material sobre la superficie del vidrio. Esta diferencia fundamental determina casi todas las prestaciones posteriores, desde la dureza y la estabilidad frente a los rayos UV hasta la uniformidad entre lotes.
| Atributo | Grabado químico | Recubrimiento por pulverización | Pulverización catódica |
|---|---|---|---|
| Proceso | Baño químico de ácido HF, 30–180 s | Pulverización de SiO₂ mediante pistola o atomizador de disco | Deposición por magnetrón al vacío |
| Rugosidad superficial (Ra) | 0,5–3,0 μm | 0,3–1,5 μm | 0,1–0,5 μm |
| Neblina (ASTM D1003) | 2–28% | 5–40% | 1–15% |
| Transmitancia | 92–95% | 88–92% | 90–94% |
| Dureza al lápiz | 9H (sustrato) | 2H–4H (capa) | 5H–7H |
| Uniformidad entre lotes | ±2 GU | ±5–8 GU | ±1–2 GU |
| Profundidad de grabado/capa | 0,05–0,07 mm | Capa de 50–200 nm | Película de 20–100 nm |
Grabado químico: proceso, prestaciones y tolerancias
 El grabado químico es el método de tratamiento AG más antiguo y especificado en la fabricación de vidrio. Su proceso modifica permanentemente la superficie del vidrio mediante una exposición controlada al ácido, generando una superficie mate de reflexión difusa con distintos niveles de brillo y neblina según la concentración del agente de grabado y el tiempo de inmersión.
El proceso de grabado en cinco pasos
- Preparación de la superficie – Los sustratos de vidrio se limpian con agua desionizada y se secan para eliminar aceites, partículas y residuos. Cualquier contaminación en esta etapa genera dibujos de grabado irregulares.
- Inmersión en ácido HF – El vidrio limpio se introduce en un baño químico de ácido fluorhídrico diluido con una concentración del 1-5 % durante 30-180 segundos. La concentración del agente de grabado y el tiempo de permanencia determinan conjuntamente el valor final de neblina.
- Neutralización – El vidrio sale del baño químico de ácido y pasa a una etapa de neutralización que detiene la reacción química. El tiempo es decisivo en este punto: incluso 5 segundos adicionales de contacto con el ácido pueden modificar la neblina en un 1-2 %.
- Enjuague en varias etapas – Un enjuague con agua desionizada en 3-4 etapas en cascada elimina todos los residuos de ácido y los silicatos disueltos de la superficie del vidrio grabado.
- Inspección de calidad — En cada panel se miden la neblina (conforme a ASTM D1003), la rugosidad superficial (conforme a ISO 4287) y la transmitancia a 550 nm. Los paneles cuyo brillo se desvía más de ±2 GU del objetivo se rechazan o se destinan a otro proceso.
📐 Nota de ingeniería
¿Por qué el vidrio antideslumbrante (AG) grabado químicamente conserva permanentemente su efecto AG? Porque el ácido modifica la propia superficie del vidrio. No hay ninguna capa sobre la superficie del vidrio que pueda deslaminarse, desprenderse o desgastarse por completo. En este caso, la microtextura es el propio vidrio. Esto hace que el vidrio AG grabado resulte especialmente indicado para aplicaciones de contacto frecuente y alta durabilidad en las que la pantalla deba permanecer en servicio durante 10+ años sin mantenimiento.
En una instalación de quioscos exteriores realizada en 2024 (pantallas de 46 pulgadas, luz solar directa), el vidrio antideslumbrante (AG) grabado químicamente con una neblina del 25 % mantuvo relaciones de contraste legibles de 4.8:1, frente a 1.2:1 en el vidrio sin capa. Tras 14 meses de exposición exterior constante, incluidas temperaturas estivales superiores a 42 °C, los paneles grabados no mostraron ningún cambio medible en la neblina ni en la transmitancia después de 14 meses de exposición exterior continua.
La transmisión luminosa a través del vidrio grabado se mantiene elevada, en el 92-95 % a 550 nm, porque el grabado solo elimina una fracción del espesor del sustrato; su superficie microrrugosa dispersa una fracción controlada de la luz reflejada sin absorber de forma significativa la luz transmitida. Este equilibrio entre la reducción del deslumbramiento y el brillo de la pantalla es lo que convierte al grabado químico en el tratamiento AG preferido para aplicaciones en las que importan tanto la legibilidad como la calidad de imagen.
Agente de grabado: HF diluido, concentración del 1-5 % | Inmersión: 30-180 s | Neblina objetivo: 2-28 % (ASTM D1003) | Rugosidad superficial: Ra 0,5–3,0 μm (ISO 4287) | Transmitancia después del grabado: 92–95 % @ 550 nm | Sustratos compatibles: vidrio sodocálcico, vidrio de borosilicato y vidrio de aluminosilicato con espesor ≥0,5 mm
Recubrimiento por pulverización y pulverización catódica: diferencias del vidrio AG con capa
 Tanto el recubrimiento por pulverización como la pulverización catódica son tratamientos superficiales aditivos: depositan material sobre la superficie del vidrio en lugar de eliminarlo. Esta diferencia esencial respecto al grabado químico determina todos los aspectos de las prestaciones del vidrio antideslumbrante (AG) con capa, desde la dureza hasta el envejecimiento y el coste.
Recubrimiento por pulverización (proceso húmedo)
El recubrimiento por pulverización deposita SiO desde una pistola o un atomizador de disco sobre el vidrio mediante presión o fuerza centrífuga. El tamaño habitual de las partículas es de 50-200 nm. Las partículas se adhieren al vidrio mediante fuerzas intermoleculares, lo que genera una textura mate que dispersa la luz. El coste es la principal ventaja de la pulverización AG. El coste de los equipos es varios órdenes de magnitud inferior al del grabado o la pulverización catódica, y el proceso se realiza a presión atmosférica, sin manipulación de ácidos ni cámaras de vacío. La productividad es elevada y los niveles de neblina pueden cambiarse rápidamente. Los puntos débiles del recubrimiento por pulverización son la uniformidad y la durabilidad. En este proceso es habitual una variación del brillo entre lotes de ±5–8 GU, frente a ±2 GU en el grabado. Dado que la capa antideslumbrante queda sobre el vidrio como una capa independiente, sigue siendo vulnerable a la abrasión, el ataque químico y la degradación por rayos UV con el tiempo.Pulverización catódica / magnetrón (proceso seco)
La pulverización catódica deposita películas AG mediante deposición por magnetrón al vacío. El material objetivo (SiO o un óxido metálico) se bombardea con gas ionizado, y los átomos se desprenden y se depositan sobre el sustrato formando una película fina de 20-100 nm de espesor. Las condiciones de vacío permiten controlar el proceso de pulverización catódica con mucha más precisión que el recubrimiento por pulverización: son habituales una uniformidad del brillo de ±1–2 GU y una tolerancia de neblina de ±1 %. La adhesión de la película también es mayor porque los átomos depositados llegan con más energía cinética y forman capas más densas. AGC Inc. y otros fabricantes de primer nivel emplean la pulverización catódica en sus productos AG de mayor precisión. El coste es la principal limitación. Los equipos de magnetrón al vacío para transformar películas Ag cuestan millones y su productividad es inferior a la de los métodos de proceso húmedo. El vidrio antideslumbrante (AG) obtenido por pulverización catódica es el más caro por unidad de los tres tipos: cuesta aproximadamente entre tres y cuatro veces más que el vidrio del mismo tamaño con recubrimiento por pulverización.
✔ Ventajas del vidrio AG con capa
- Mayor coste inicial (el recubrimiento por pulverización es el método de proceso Ag menos costoso)
- Posibilidad de aplicación posterior: puede aplicarse a paneles de vidrio existentes
- La pulverización catódica logra una tolerancia de neblina de ±1 % para óptica de precisión
- Aplicable a superficies de vidrio curvas e irregulares
- Puede combinarse con un recubrimiento antihuellas (AF) en la misma operación de deposición (pulverización catódica)
⚠️ Limitaciones del vidrio AG con capa
- Menor dureza al lápiz (2H-4H con pulverización, 5H-7H con pulverización catódica) que el grabado de 9H.
- Riesgo de deslaminación de la capa durante ciclos térmicos (diferencia >200 °C)
- Amarilleamiento por rayos UV de las capas pulverizadas tras 2.000+ horas (ASTM G154 Ciclo 1)
- La uniformidad de ±5–8 GU entre lotes pulverizados limita su uso en conjuntos de varios paneles
- Necesidad de volver a aplicar la capa cada 3–5 años en entornos de contacto frecuente
Durabilidad, dureza y vida útil real
 La durabilidad es el aspecto en el que estos tres tipos de vidrio antideslumbrante (AG) presentan las diferencias más significativas. Una pantalla táctil situada en el vestíbulo de un hospital recibe más de 500 toques al día. La pantalla del cuadro de instrumentos de un vehículo alterna entre -30 °C y +80 °C. Un panel de control de una fábrica soporta exposición a productos químicos. El tratamiento AG elegido debe resistir estas condiciones durante toda la vida útil del producto; de lo contrario, el coste total de propiedad cambia de forma radical.
| Método de ensayo | Grabado químico | Recubrimiento por pulverización | Pulverización catódica |
|---|---|---|---|
| Dureza al lápiz (ASTM D3363) | 9H (sustrato) | 2H–4H | 5H–7H |
| Lana de acero (500 g, 1.000 ciclos) | ΔNeblina <0.5% | ΔNeblina +3–8 % | ΔNeblina +1–2 % |
| Envejecimiento por rayos UV (1.000 h, ASTM G154) | Sin cambios | Posible amarilleamiento | Sin cambios |
| Niebla salina (96 h, ASTM B117) | Superado | Varía según la formulación | Superado |
| Resistencia a productos químicos de limpieza | Excelente | Moderada | Buena |
Cómo elegir el vidrio antideslumbrante (AG) adecuado para su aplicación
 Para elegir el tipo de vidrio antideslumbrante (AG) adecuado, debe partir del entorno y no del presupuesto. Un panel que parece idéntico en una ficha de especificaciones puede fallar durante el uso si el tratamiento AG no se corresponde con las condiciones de instalación. Así se relacionan los tres tipos con aplicaciones B2B habituales.
| Aplicación | Tipo recomendado | Intervalo de neblina | Motivo principal |
|---|---|---|---|
| Quiosco exterior (luz solar directa) | Grabado químico | 20–28% | Estable frente a rayos UV, permanente y antihuellas |
| Pantalla táctil para comercio interior | Recubrimiento por pulverización o grabado | 5–15% | Equilibrio entre coste y vida útil |
| Pantalla de diagnóstico médico | Pulverización catódica | 2–8% | Neblina mínima para una buena nitidez diagnóstica |
| Cuadro de instrumentos de automoción | Grabado químico | 10–18% | Vibración + rayos UV + ciclos térmicos |
| Panel de control industrial | Grabado químico | 10–20% | Resistencia química y facilidad de limpieza |
| Vidrio de cubierta para electrónica de consumo | Pulverización catódica o grabado | 3–12% | Tolerancia estricta y tacto de alta gama |
💡 Consejo profesional
Solicite un juego de muestras que compare los tres tipos de AG con el nivel de neblina previsto antes de comprometerse con volúmenes de producción. Una comparación visual bajo sus condiciones reales de iluminación revela diferencias que las fichas de especificaciones no pueden transmitir. Solicite una muestra a saiweiglass para compararlas una junto a otra.
AG frente a AR frente a AF: aclaramos la confusión
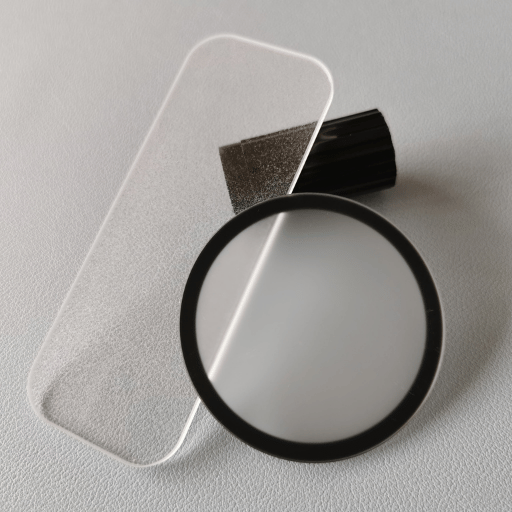 Estas tres siglas aparecen a menudo en las fichas de especificaciones del vidrio de cubierta para pantallas. Parecen similares y algunos proveedores las utilizan indistintamente, pero tienen significados diferentes. Cada una corresponde a una opción de tratamiento distinta que resuelve un problema óptico o funcional específico del panel.
| Propiedad | AG (antideslumbrante) | AR (antirreflectante) | AF (antihuellas) |
|---|---|---|---|
| Mecanismo | Dispersión superficial | Interferencia de película fina | Nanorrecubrimiento oleófobo |
| Reflectancia | 0,5–1,8 % (difusa) | <0.4% (especular) | Igual que el sustrato |
| Pérdida de nitidez | Ligera pérdida de nitidez | Máxima nitidez | Ninguna |
| Ventaja principal | Legibilidad bajo luz intensa | Máxima transparencia | Fácil de limpiar |
| Durabilidad | Permanente (grabado) | Depende de la capa | 1–3 años |
| ¿Se puede combinar? | AG+AF habitual | AR+AF habitual | Independiente o combinado |
Preguntas frecuentes
P: ¿Qué es el vidrio templado antideslumbrante (AG)?
Ver respuesta
El vidrio templado antideslumbrante (AG) es un vidrio templado que ha recibido un tratamiento superficial antideslumbrante. El templado siempre se realiza primero —calentando el vidrio a 620–680 °C y enfriándolo rápidamente— y después se aplica el tratamiento AG. Esta secuencia es fundamental porque el grabado con ácido posterior al templado conserva la capa de tensión mecánica de compresión que proporciona al vidrio templado una resistencia 4–5x superior a la del vidrio recocido. Saiweiglass aplica el proceso AG a sustratos de vidrio templado de hasta 15 mm de espesor y con tamaños de hasta 2.000 × 1.500 mm.
P: ¿Qué hace que el vidrio antideslumbrante (AG) grabado químicamente sea mejor que el vidrio AG con capa?
Ver respuesta
El vidrio antideslumbrante (AG) grabado químicamente presenta tres ventajas cuantificables frente a las opciones con capa.
1. Durabilidad: la textura grabada con ácido forma parte integral del vidrio, por lo que no existe una capa que pueda deslaminarse, desprenderse o desgastarse con facilidad (tras 1000 pasadas de lana de acero, la variación de turbidez de la capa es inferior al 0,5 %).
2. Dureza: el vidrio grabado conserva toda la dureza al lápiz 9H del sustrato, mientras que los vidrios antideslumbrantes (AG) grabados y con capa solo alcanzan 2H-4H en el ensayo.
3.
Estabilidad frente a UV: las superficies grabadas en laboratorio no presentan amarilleamiento después de 1000+ horas de envejecimiento por UV conforme a ASTM G154, mientras que las capas aplicadas por pulverización pueden deteriorarse visualmente. Sin embargo, el vidrio antideslumbrante (AG) con capa es preferible cuando el coste inicial es el principal factor de decisión y la vida útil es inferior a 5 años.
P: ¿Pueden aplicarse recubrimientos antideslumbrantes (AG) al vidrio existente?
Ver respuesta
Sí, pero únicamente mediante recubrimiento por pulverización o pulverización catódica. Estas dos técnicas aditivas permiten incorporar un tratamiento antideslumbrante (AG) a paneles de vidrio ya instalados en equipos o soportes. El grabado químico no puede aplicarse posteriormente, ya que solo puede realizarse en un baño químico de ácido controlado en fábrica, con instalaciones de neutralización y aclarado.
P: ¿Afectan los tratamientos antideslumbrantes (AG) a la claridad óptica?
Ver respuesta
Todos los tratamientos antideslumbrantes (AG) sacrifican cierta claridad óptica para reducir el deslumbramiento; se trata de un efecto secundario inevitable del proceso de dispersión. La pérdida de claridad es directamente proporcional al nivel de turbidez medido conforme a ASTM D1003. El grabado químico con una turbidez del 2-5 % provoca una pérdida de nitidez mínima y ofrece una transmitancia del 92-95 %.
El recubrimiento por pulverización con una turbidez del 20-40 % genera una imagen muy mate y una transmitancia del 88-92 %. El vidrio antideslumbrante (AG) obtenido por pulverización catódica, con una turbidez del 1-8 %, produce una alteración menos perceptible y ofrece una transmitancia del 90-94 %. Si necesita reducir selectivamente el deslumbramiento y conservar la máxima fidelidad de imagen, especifique el menor nivel de turbidez que permita controlar el deslumbramiento en el entorno de iluminación previsto.
P: ¿Es compatible el vidrio antideslumbrante (AG) con el vidrio curvado o templado?
Ver respuesta
El grabado químico puede aplicarse al vidrio templado plano, ya que el baño químico de ácido actúa uniformemente sobre toda la superficie del vidrio. Para el vidrio curvado, los procesos más adecuados son el recubrimiento por pulverización y la pulverización catódica, porque incorporan una fase adicional una vez conformado el vidrio. Resulta difícil grabar químicamente el vidrio curvado, ya que el ácido tiende a acumularse de forma desigual y genera una turbidez variable.
P: ¿Cómo reduce el vidrio antideslumbrante (AG) el deslumbramiento en los quioscos de exterior?
Ver respuesta
El vidrio antideslumbrante (AG) reduce el deslumbramiento en los quioscos de exterior mediante reflexión difusa. La superficie microrrugosa dispersa la luz solar incidente fuera del eje, en lugar de devolverla hacia el observador como una reflexión especular. Esto transforma una intensa reflexión especular (30.000+ cd/m² en vidrio sin tratar) en un resplandor suave y de ángulo amplio que pasa inadvertido frente a la retroiluminación de la pantalla. Para instalar quioscos de exterior expuestos a la luz solar directa, recomendamos una turbidez del 20–28 % como intervalo óptimo. Nuestros datos de campo muestran que los paneles grabados con una turbidez del 25 % mantuvieron de forma constante una relación de contraste de 4.8:1 bajo la luz solar directa, frente a 1.2:1 en el vidrio sin capa del mismo tamaño y con la misma potencia de retroiluminación. Una turbidez inferior al 20 % permite que las reflexiones especulares sigan siendo visibles cuando la intensidad solar es elevada.
P: ¿Qué nivel de turbidez debo especificar para una pantalla táctil?
Ver respuesta
La especificación de turbidez depende del entorno de instalación. Para oficinas interiores (300–500 lux), una turbidez del 2–8 % proporciona una reducción sutil del deslumbramiento sin una pérdida visible de nitidez de imagen. Para entornos comerciales (500–1.000 lux con focos), una turbidez del 10–18 % equilibra la legibilidad y la claridad de la pantalla. Para instalaciones de exterior expuestas a la luz solar directa (50.000–100.000 lux), especifique una turbidez del 20–28 % para obtener relaciones de contraste utilizables superiores a 4:1.
¿Necesita vidrio antideslumbrante (AG) para su próximo proyecto?
Ya sea grabado químicamente, con recubrimiento por pulverización o tratado mediante pulverización catódica, saiweiglass suministra los tres tipos con opciones de turbidez y espesor a medida.
Solicite un presupuesto →Sobre este análisis
Este análisis se basa en 12+ años de fabricación de vidrio antideslumbrante (AG) en saiweiglass, donde nuestros ingenieros de producción realizan ensayos de turbidez y transmitancia conforme a ASTM D1003 en cada lote antes de la entrega. Los datos de durabilidad aquí citados proceden de ensayos que realizamos con muestras antes de preparar el presupuesto, no de especificaciones de fichas técnicas.
Referencias y fuentes
- ASTM D1003-21: Método de ensayo normalizado para la turbidez y la transmitancia luminosa — ASTM International
- ISO 4287:1997 — Textura superficial: método del perfil — International Organization for Standardization
- ASTM D3363-22: Dureza de película mediante ensayo con lápiz — ASTM International
- ASTM G154-23: Práctica normalizada para el funcionamiento de aparatos con lámparas ultravioletas fluorescentes (UV) — ASTM International
- ASTM B117-19: Aparato de niebla salina — ASTM International
- Informe de análisis del vidrio antideslumbrante (AG) para pantallas 2025 — Market Research Forecast
- Vidrio grabado antideslumbrante para LCD 4K y escritura mejorada — AGC Inc.
Artículos relacionados
- ¿Qué es el vidrio antideslumbrante (AG)? Guía completa de la tecnología antideslumbrante
- Vidrio antideslumbrante (AG) para quioscos de exterior: guía de especificación de turbidez y durabilidad
- Vidrio antideslumbrante (AG), antirreflectante (AR) y antihuellas (AF): ¿qué tratamiento superficial necesita?
- Cómo especificar el vidrio de cubierta para pantallas táctiles
- Proceso de grabado químico del vidrio: parámetros y control de calidad