Saiweiglassへのお問い合わせ



超薄板ガラスの材料選定を誤ると、生産ラインの停止やディスプレイの光学性能の低下を招いたり、半導体加工時の基板の反りに悪影響を及ぼしたりすることがあります。本ガイドでは、超薄板ガラスの主要な四種類の材料であるホウケイ酸ガラス、アルミノシリケートガラス、ソーダ石灰フロートガラス、溶融石英ガラスについて、実際のCTE値、厚さのデータ、製造上の背景とともに説明し、用途に合う材料を選ぶためのわかりやすい比較表を示します。折りたたみディスプレイ、バイオセンサー、光学窓のいずれに使用するガラスでも、最初の段階で適切な仕様を特定するのに役立ちます。
目次
超薄板ガラスとは何か、なぜ厚さが重要なのか?

定義
超薄板ガラスとは、厚さが1.1 mm未満のガラス基板を指します。超薄板に分類される厚さは0.1~0.5 mm、マイクロシートガラスは0.1 mm (100 μm) 未満で、市販品で最も薄いSchott D 263® T ecoは0.03 mm (30 μm) です。30 μmは人の髪の毛よりも薄い厚さです。
厚さは機能に関わる仕様です。熱サイクルに対するガラスの挙動、荷重下での変位量、製造可能な工程、後工程で必要となるハンドリング設備を左右します。同じ組成のホウケイ酸ガラスから切り出した場合でも、厚さ0.7 mmの基板と0.2 mmの基板では挙動がまったく異なります。
業界での厚さによる分類
0.5~1.1 mm
標準的な薄板ガラス
0.1~0.5 mm
超薄板ガラス
<0.1 mm
マイクロシートガラス / UTG
0.03 mm
市販品の最小厚さ (30 μm)
超薄板ガラス基板を扱う中で、厚さの仕様が最初に決められることが多く、しかも誤解されやすいことを経験してきました。熱履歴の許容範囲、工程内のハンドリング方法、公差範囲を把握せずに”可能な限り薄いガラス”を指定すると、生産計画が進むにつれて仕様を見直さなければならなくなることがよくあります。厚さは、材料系統ごとの加工性、引き出し成形法での公差管理、二次加工の実現性など、後工程のあらゆる判断の限界を決めます。
ガラス基板の材料系統は、厚さの公差範囲や表面品質の等級を定めるディスプレイ業界の規格群 (フレキシブルエレクトロニクス向けのIEC 62899など) とも関連しています。貴社の光学用途がこれらのどの区分に該当するかを明確にすると、それに応じたホウケイ酸ガラスやその他のガラスの選定に役立ちます。
超薄板ガラスの主要材料を比較
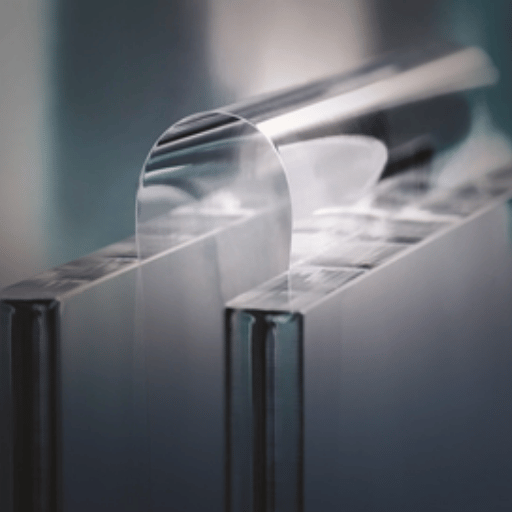
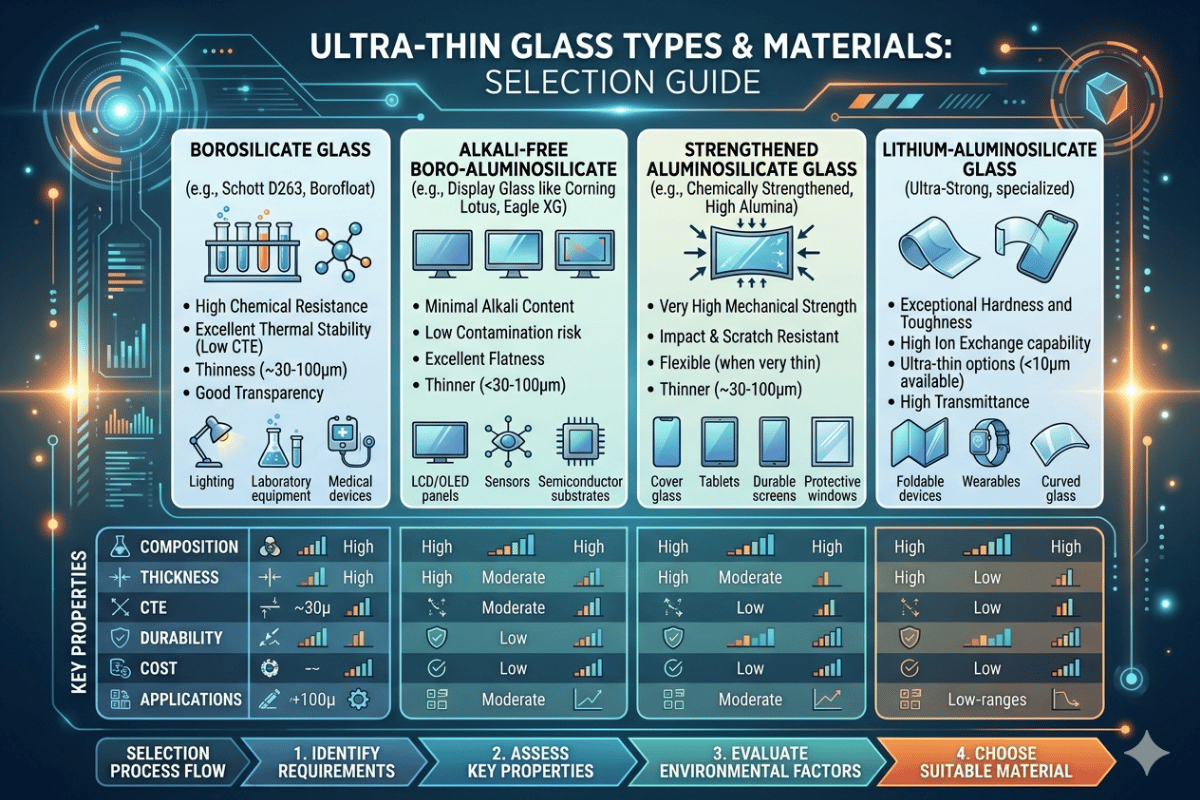
高付加価値な超薄板ガラス基板の用途の大半は、四つの材料系統でカバーされています。それぞれ、CTE、光線透過率、耐薬品性、供給可能な厚さ、コストのバランスが異なります。最適な材料を決めるのは貴社の工程環境であり、最終製品に求める光学的・機械的要件ではありません。
ホウケイ酸ガラス
Schott BOROFLOAT® 33やD 263® T ecoなどのブランドがあるホウケイ酸ガラスは、CTEが3.25 × 10⁻⁶/Kで、市販品で最も薄い形態でも供給されています。低い熱膨張率、高い光線透過率 (可視域で90%超、近紫外域で50%超)、優れた耐薬品性を兼ね備えているため、光学部品、センサー、MEMS基板で標準的に選ばれる材料です。
D 263 T ecoは厚さ0.03 mmまで対応し、最大300 mmのシートで供給されます。フロート法で製造されるBOROFLOAT 33は、より幅広い厚さと、より大きなパネルサイズに対応できます。いずれも酸と塩基に対する耐薬品性が高く、半導体製造で用いられる反応性の高いウェット洗浄薬液に適しています。
アルミノシリケートガラス
現在、アルミノシリケートガラスが広く使用されていることを示す例が、Corningのeagle xg®とWillowで、トランジスタの中間膜 (TFT) 層へのアルカリ汚染が許されないディスプレイ製造向けに設計されています。無アルカリのEagle XGは、CTEが約3.17 × 10⁻⁶/K、厚さが0.25~0.5 mmで、ディスプレイ用ガラスの標準的なサイズで製造されています。Willowガラスはさらにその範囲を広げ、厚さ100~200 μmのロール形態で供給されるため、フレキシブルエレクトロニクス向けのリール・ツー・リール工程でピックアンドプレースに対応できます。
民生用電子機器のカバーガラスなど、化学強化が必要な用途では、アルミノシリケートガラスの組成はホウケイ酸ガラスよりもイオン交換工程に適しています。アルミナ含有量が高いため、カリウムイオン交換後により緻密な表面層が形成され、圧縮応力層がさらに深くなり、表面圧縮応力も高くなります。このため、UTGを用いた折りたたみディスプレイのカバーには、化学強化アルミノシリケートガラスが指定されます。
ソーダ石灰フロートガラス
溶融スズ浴上でフロート成形するソーダ石灰フロートガラスは、最も安価なガラスの中で生産量が最大の材料です。NSGのUFF (Ultra Flat Float) グレードは、フロート法で厚さ0.33 mm以上の薄板ガラスを製造します。CTEの範囲は8.5~9.0 × 10⁻⁶/Kと、ホウケイ酸ガラスやアルミノシリケートガラスよりはるかに高く、熱膨張特性の厳密な整合が必要な用途には適していません。
加工実績が確立され、コストを重視する用途では、ソーダ石灰ガラスの利点が生きます。薄板のソーダ石灰フロートガラスは、40年以上にわたり自動車業界の主力材料となってきました。TFT汚染が重大な問題にならず、隣接層とのCTEの不整合が許容されるディスプレイでも、材料コストの点でソーダ石灰ガラスが有利です。アルカリ含有量が高いため、バリアコーティングなしでは多くの半導体加工環境に適していません。
溶融石英ガラス / 石英
溶融石英ガラスには、他の種類のガラスでは得られない特性があり、CTE ≤ 0.5 × 10⁻⁶/K、200 nmで約80%のUV透過率、連続使用温度1,000 Cの耐熱性を備えています。これらの特性により、ソーダ石灰ガラスやホウケイ酸ガラスでは熱衝撃やUV吸収による問題が生じる深紫外線リソグラフィ用フォトマスク、UV光学窓、高出力レーザー光学系に理想的な材料となります。
課題はコストと加工性です。溶融石英ガラスはホウケイ酸ガラスより製造コストが大幅に高く、研削・研磨が難しいうえ、超薄板のシート形態で市販される製品も限られています。半導体用フォトマスク基板や高精度UV光学系ではこうしたコストが許容されますが、一般的なディスプレイやセンサー用途で指定されることはまれです。
⚠️ よくある仕様選定の誤り
無アルカリでの加工適性が必要なため、本来はアルミノシリケートガラスを使うべき用途に、ホウケイ酸ガラスが指定されている例をよく見かけます。400 Cを超える温度でTFTを成膜する工程では、ホウケイ酸ガラスに含まれるナトリウムがデバイス層に拡散し、性能を大幅に低下させます。ガラスの材料系統を指定する前に、貴社の工程がアルカリの影響を受けやすいかどうかを必ず確認してください。
材料比較表
| 材料 | CTE (×10⁻⁶/K) | 最小厚さ | 紫外線・可視光透過率 | 主な用途 |
|---|---|---|---|---|
| ホウケイ酸ガラス (BOROFLOAT® 33 / D 263® T eco) | 3.25 | 0.03 mm (30 μm) | >90% (可視域)、>50% (近紫外域) | 光学部品、MEMS、センサー、フォトマスク |
| アルミノシリケートガラス (Eagle XG® / Willow®) | 3.17 | 0.10 mm (100 μm) | >90% (可視域) | ディスプレイ用TFT、折りたたみ機器用カバーガラス、UTG |
| ソーダ石灰フロートガラス (NSG製UFF®) | 8.5–9.0 | 0.33 mm | >88% (可視域) | 自動車用、一般的なディスプレイ、コスト重視の用途 |
| 溶融石英ガラス / 石英 | ≤0.5 | 0.10 mm (特注) | 200 nmで>80% (UV) | UVリソグラフィ、レーザー光学系、高温用途 |
当社のサプライチェーンは、四つの材料系統すべてに対応しています。新規のお客様から最もよくいただく質問は、アルミノシリケートガラスとホウケイ酸ガラスのどちらが必要か、というものです。多くの場合、その答えは、アルカリ移動が問題になる温度で成膜または拡散を行う工程があるか、という問いに集約されます。該当する場合はアルミノシリケートガラスです。それ以外では、一般にホウケイ酸ガラスのほうが同等の性能を低コストで得られます。
超薄板ガラスの性能を左右する主要特性
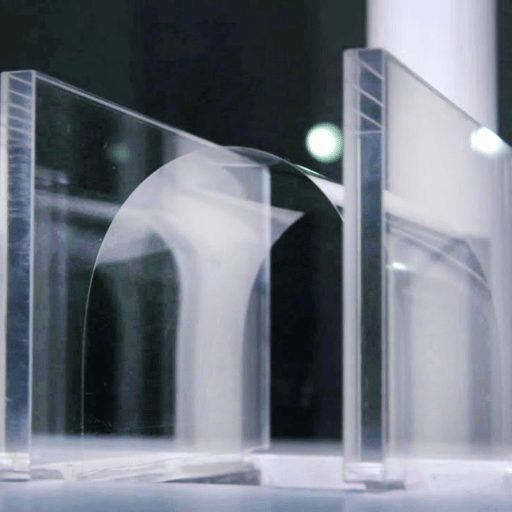
材料系統に加え、選定した薄板ガラス材料が実際の用途で信頼性を発揮できるかどうかは、六つの主要特性によって決まります。選定材料の六つの特性は、それぞれ故障モードに結びついており、どれかひとつでも見落とすと、組み立て中にも実使用時にも不具合が生じる可能性があります。
| 特性 | 重要な理由 | ホウケイ酸ガラス | アルミノシリケートガラス | ソーダ石灰ガラス | 溶融石英ガラス |
|---|---|---|---|---|---|
| CTE (×10⁻⁶/K) | 熱膨張の不整合が反りや層間剥離を引き起こす | 3.25 | 3.17 | 8.5–9.0 | ≤0.5 |
| 光線透過率 | ディスプレイの輝度、センサー信号、UV工程の効率 | 高い (可視域 + 近紫外域) | 高い (可視域) | 良好 (可視域のみ) | 極めて良好 (紫外域から赤外域) |
| 表面品質 / 平坦度 | リソグラフィの位置合わせ、中間膜の均一性 | <1 nm rms (ダウンドロー法) | <1 nm rms (フュージョン法) | 3~5 nm rms (フロート法) | <1 nm rms (研磨済み) |
| 耐薬品性 | ウェット工程への適合性、洗浄溶剤への耐性 | 高い | 高い | 中程度 | 極めて良好 |
| 柔軟性 (0.1 mm未満) | ロール・ツー・ロール加工、折りたたみ機器の設計 | 限定的 (>50 μm) | あり (Willow® 100 μm) | <0.33 mmは供給なし | 薄板での供給なし |
| 熱安定性 | 高温成膜、リフロー、レーザー加工 | 約500 °Cまで | 約600 °Cまで | 約450 °Cまで | 約1,000 °Cまで |
⚠️ CTEの不整合に関する注意
超薄板ガラスを金属フレーム、セラミックキャリア、貼合基板に貼り合わせる場合は、使用温度範囲の全域にわたり、キャリアの熱膨張係数に対してガラスの熱膨張係数 (CTE) を検討する必要があります。ソーダ石灰ガラス (CTE ≈ 9) とシリコン系キャリア (≈ 2.6) の差が3 × 10⁻⁶/Kを超えると、熱サイクル中にガラス構造体の亀裂や層間剥離を引き起こすほどのひずみが生じ、この不具合は自動車用HUD業界やMEMSパッケージング分野で広く報告されています。
当社の特性評価チェックリスト
当社では、どのガラス基板を選定する場合も、事前に以下を検討します:
- 熱サイクル全体におけるガラスと貼合基板のCTEの整合性
- 対象波長域 (紫外域、可視域、赤外域) での光線透過率
- 表面粗さの要求値と引き出し成形法の対応能力
- 使用する加工用溶剤や洗浄液との化学的適合性
- 平坦度の仕様と厚さの関係:薄いガラスほど自重でたわみやすい
- 耐久性の評価条件:部品を個別に手作業で扱うのか、それとも真空吸着式ピックアンドプレースのみで扱うのか?
高精度用途では、ガラスの表面品質と平坦度について、さらに検討する必要があります。ダウンドロー法やフュージョンドロー法では、製造直後の研磨が不要、または最小限で済むファイアポリッシュ状態の表面が得られます。フロート法のガラスでダウンドロー法やフュージョンドロー法と同等の表面品質を得るには追加の研磨工程が必要となり、コストと研磨材の残留による汚染リスクが増加します。
超薄板ガラスの製造方法

市販されている超薄板ガラスの製造は、ほぼすべてが三つの主要な引き出し成形法によるものです。それぞれ、厚さ分布、表面品質、外形寸法の異なる基板が得られます。製造工程を把握すれば、提示された仕様が実現可能かどうかを適切に判断できます。
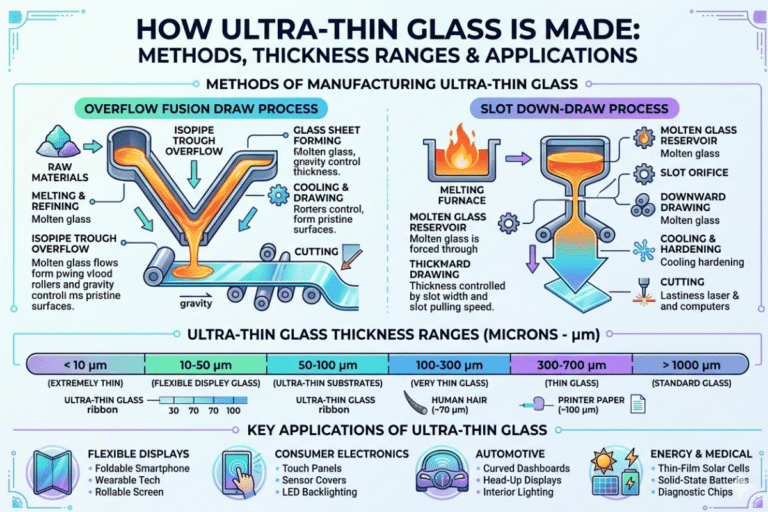
- フュージョンドロー法 (オーバーフローダウンドロー法) — Corningが開発したこの方法では、溶融ガラスをV字形の樋 (アイソパイプ) の両側に流し、底部で合流させて下方へ引き出します。成形中にどちらの表面も耐火物に接触しないため、引き出したままの状態で研磨を必要としない表面が得られます。引き出し成形だけで、0.5 nm rms未満の表面粗さを実現できます。Eagle XG®とWillow®はこの方法で製造され、ディスプレイ製造に用いられる超薄板ガラスやフレキシブルガラスを実現しています。
- ダウンドロー法 (スロットドロー法) — Schottが高精度な薄板ガラスに用いる主要な製法です。溶融ガラスを高精度に加工されたスロットに通して下方へ引き出し、表面粗さが1 nm rms未満のファイアポリッシュ仕上げを得ます。厚さ0.03 mmのD 263® T ecoは、この方法で製造されています。ダウンドロー法は極めて厳しい厚さ公差 (公称厚さ0.1 mmで±0.005 mm) に対応し、引き出し成形後に研磨しなくても優れた平坦度の基板を製造できます。
- フロート法 / マイクロフロート法 — 溶融ガラスを溶融スズ浴に浮かべ、重力と表面張力によって均一な厚さに広げます。2025年の薄板ガラス生産量のうち、フロートガラスは体積ベースで約50.68%を占めています (Mordor Intelligence)。大判製品の生産とコスト効率に優れる一方、スズに接触する面は、空気に接触する面と粗さや化学的性質が異なります。マイクロフロート法は、より薄い板厚に対応するようこの工程を改良したものですが、溶融スズ浴の物理的制約により、ソーダ石灰ガラス組成での最小厚さは約0.33 mmに制限されます。
二次加工工程
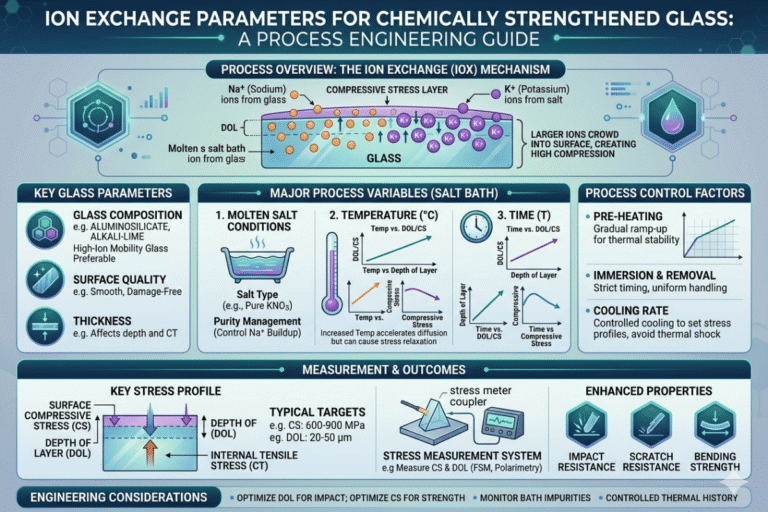
- 化学強化 — 溶融硝酸カリウム塩浴に浸漬し、ガラス表面の小さなナトリウムイオンを大きなカリウムイオンに置き換えることで、圧縮応力層を形成します。アルミノシリケート製カバーガラスでは標準的な処理で、ホウケイ酸ガラスもイオン交換は可能ですが、得られる圧縮応力は低く、強化層も浅くなります。
- 反射防止コーティング — スパッタリングやゾルゲル法で形成する多層誘電体の中間膜コーティングにより、表面反射を面あたり約4%から面あたり0.5%未満へ低減します。ディスプレイ用カバーガラスと光学窓に必要です。
- 高精度研磨 — 主にフロート法で製造したガラスの表面仕上げの向上に用いられ、総厚さ変動 (TTV) が1 μm未満という平坦度の仕様水準を達成するためにも使用されます。
- レーザー切断・スクライビング — CO₂レーザーまたは超短パルスレーザーシステムにより、厚さ0.3 mm未満でも機械的な端面損傷を生じさせず、良好な端面品質が得られます。
💡 加工現場から
当社の加工施設では、厚さ0.3 mm未満の基板を扱う場合、受入検査や木箱梱包から最終包装まで、すべての工程で真空吸着によるハンドリングの限界に挑む必要があります。0.7 mmの基板で問題なく使える端部接触式の機械治具でも、0.3 mmの基板では通常の取り扱い荷重で接触点から破損することがあります。
厚さ0.3 mm未満のガラスに機械的なスクライビングを行うと、どれほど慎重に加工しても、切断端面に沿って必ず微小亀裂が生じます。スクライブして折り割った端面が外観上は完全に見えても、その後のSEM検査では、端部を起点とする亀裂網がガラス内部に存在することが確認されます。この厚さ範囲の基板では、レーザースクライビングによって機械的・熱的破壊のリスクをすべて取り除けます。
産業別に見る超薄板ガラスの用途

機器の小型化が進み、ポリマー材料の光学性能、耐熱性、耐薬品性が限界に達する中、超薄板ガラスシート製品の市場は電子機器業界の複数分野で急速に拡大しています。
市場規模と成長
$15.71B
2026年の世界市場規模
~11%
年平均成長率 (Mordor Intelligence)
5
主要な産業分野
| 産業 | ガラスの種類 | 具体的な用途 | 主な要求事項 |
|---|---|---|---|
| 民生用電子機器・ディスプレイ | アルミノシリケートガラス (UTG) | 折りたたみディスプレイ用カバーガラス (Samsung Galaxy Z Fold/Flip、Appleの折りたたみ機器) | 曲げ半径<3 mm、耐衝撃性、<100 μm |
| LCD / OLEDパネル | アルミノシリケートガラス (Eagle XG®) | TFT基板、ディスプレイ用ガラスキャリア | 無アルカリ、平坦度<0.2 mm/m |
| 半導体 | アルミノシリケートガラス、ホウケイ酸ガラス | ウエハーレベルパッケージング、ガラスインターポーザー、キャリア基板 | シリコンとのCTE整合性、ビア穴加工への対応 |
| センサー・診断 | ホウケイ酸ガラス | バイオセンサー、医療診断用チップ、MEMS基板 | 化学的不活性、光学的透明性、陽極接合 |
| 光学・フォトニクス | 溶融石英ガラス、ホウケイ酸ガラス | 光学窓、ミラー、フィルター、反射防止コーティング層 | 低CTE、UV透過率、表面形状精度 |
| 自動車用 | ソーダ石灰ガラス、アルミノシリケートガラス | HUDディスプレイ基板、バックミラー基板 | 温度サイクル、光学品質、耐振動性 |
折りたたみスマートフォンのディスプレイに使用される超薄板ガラスを指すUTGは、商用採用の速さから、特に注目に値します。Galaxy Z FoldとZ Flipに採用された化学強化アルミノシリケートガラスにより、100 μm未満の超薄板ガラスが量産され、従来のポリマー製カバーに置き換わりました。2025年には、AppleがLens TechnologyからUTGの供給を確保したと報じられ、2027年にかけて民生用電子機器向けUTG部品の需要がさらに加速すると予想されています。
当社の半導体分野のお客様は、通常、ウエハーレベルパッケージング用に無アルカリ基板を指定します。キャリア部品が500 °Cで動作する場合、加工中にソーダ石灰ガラスや標準的なホウケイ酸ガラス基板から移動する微量のナトリウムでさえ、しきい値電圧の変動やデバイス故障を引き起こすためです。無アルカリ基板の仕様では、試験でアルカリ含有量が検出限界未満であることを確認したアルミノシリケートガラスが求められます。
貴社のプロジェクトに適した超薄板ガラスの選び方

限られた選択肢からガラス材料を選ぶ際の最大のリスクは、制約条件を見落とし、単独の特性だけで判断してしまうことですが、次の五つのステップに沿って論理的に選定すれば回避できます。当社の超薄板ガラスの選定方法に、BSI用途におけるパートナー各社の経験と要望を組み合わせ、以下にその五つのステップをまとめました。
ステップ1 — 使用温度範囲を定める
製造時と実使用時の両方で、組立品がさらされる熱環境を基に、最終的なCTE要件を定めてください。ガラスの接合面をシリコン基板に接着し、25 Cから300 Cまでの温度サイクルにさらす場合は、シリコンのCTEである2.6 × 10⁻⁶/Kに近い値となり、候補はすぐにホウケイ酸ガラス (3.25) またはアルミノシリケートガラス (3.17) に絞られ、不適切なソーダ石灰ガラスは最初から除外されます。
- 使用温度だけでなく、熱サイクル全体を把握する
- 貼合・組立工程の温度をCTEの計算に含める
- すべての部品を組み立て、システム全体の合成CTEを求める
ステップ2 — 光学要件を明確にする
ガラスを透過させる必要がある波長範囲と、必要な光線透過率をパーセントで提示してください。UV域の用途では溶融石英が必要になる場合がありますが、可視波長域ではどの材料系も使用できます。近赤外域と中赤外域では、四つの材料系に含まれない特殊ガラスや結晶基板が必要になる場合があります。
- 使用波長における最低光線透過率を定める
- 採用する工程に応じて、光学面の表面品質等級 (スクラッチ・ディグの詳細、rms粗さ) を選定する
- 反射防止コーティングが必要かを確認する (使用する洗浄手順に適合するかも確認する)
ステップ3 — 厚さと厚さ公差を設定する
目標とする厚さによって利用できる製造工程が決まり、製造可能な材料系も限られます。.1 mm未満で商業的に成立する価格を実現できるのはフュージョンドロー法 (アルミノシリケートガラス) だけで、ダウンドロー法 (ホウケイ酸ガラス) もこの厚さ未満で商業的に成立する価格を実現できます。厚さ公差を厳しくすると、工程管理が必要になり歩留まりも低下するため、コストが大幅に増加しますので、選択できる最も厳しい仕様を選ぶのではなく、実際の用途に必要な条件を見極めてください。
- 公称厚さと±公差を指定する
- 基板全面にわたるTTV (総厚さばらつき) の要件を確認する
- 貴社の担当部門・サービス部門の取り扱い設備が、指定した厚さに対応できることを確認してください。
ステップ4 — 薬品との適合性を確認する
接着剤、洗浄溶剤、エッチング剤、フォトレジスト、剥離剤など、ガラス基板が接触する可能性のある薬品をすべて列挙してください。ソーダ石灰ガラスは、ホウケイ酸ガラスが耐えられる濃度のHFでもエッチングされます。アルカリを含むガラスは、溶融石英には容易に適用できる一般的な苛性アルカリ洗浄に耐えられません。
耐薬品性のデータは、各ガラス系のメーカーデータシートで確認できます。- すべての工程で使用する薬品の一覧を作成してください。
- 各ガラス系の耐薬品性データと照合する
- HF、強塩基、または高pHの条件を伴う洗浄工程は、個別評価が必要な工程として明示してください。
ステップ5 — 寸法仕様を確認する
直径 (または円形ウエハ形式のガラス)、パネル寸法、端面仕上げの種類 (糸面取り、研磨、面取り)、特殊加工 (ビア穴、切り欠き) は、いずれも材料の選択と単価に影響します。半導体キャリア用の特注サイズは通常、SEMI規格のウエハ形式 (直径100 mm、150 mm、200 mm、300 mm) に準拠し、対応する適格性確認要件が伴います。寸法仕様を確定する前に、どのSEMI規格の形式が適用されるかを確認してください。
- 外形寸法 (または直径) と端面仕上げを指定する
- ガラス貫通ビア (TGV) またはレーザー加工穴に関する要件を記載してください。
- SEMI規格のウエハ形式に対する適格性確認が必要かどうかを、はい/いいえで示してください。
⚠️ 選定時の重要な注意事項
厚さを明示せずにガラスを指定してはいけません。当社が受入検査で調べる組立品では、4体に1体に、接着先の基板とのCTEの不一致による反りが見られます。共通する傾向は、設計エンジニアが適切な厚さと光学特性を指定していても、接着先の基板に対するCTEを確認していなかったことです。
最初の熱サイクルで組立品に反りが生じ、生産ロット全体が危険にさらされます。設計段階で30分間のCTE適合試験を行えば、この故障モードを完全に防げます。プロジェクトの開始時点から5つのステップすべてを網羅したガラス仕様を定めることで、改訂番号の更新回数を減らし、歩留まりを向上させ、高額な後工程の是正措置につながる実使用時の不具合を回避できます。当社が目指すのは、技術的に最先端で過剰に高価なガラスでも、目先の必要性だけを満たす最安のガラスでもなく、適切なガラスを定めることです…
貴社のプロジェクトに超薄板ガラスが必要ですか?
Saiwei Glassは、厚さ0.03 mm~1.1 mmのホウケイ酸ガラス、アルミノシリケートガラス、ソーダ石灰ガラス、溶融石英の基板を供給しています。
当社の超薄板ガラスを見る →よくあるご質問
Q: 市販されている最も薄い板ガラスは何ですか?
回答を見る
市販されている最も薄い板ガラスは、厚さ0.03 mm (30 μm) のSchott D 263® T ecoです。柔軟なロール状ガラスでは、Corning Willow®が100 μmを実現しています。いずれも真空吸着による取り扱いが必要で、0.5 mmを超えるガラス向けに設計された標準治具では割れてしまいます。
Q: UTGガラスとは何ですか?一般的な薄板ガラスとはどう違いますか?
回答を見る
UTG、すなわち超薄板ガラスは、厚さ100 μm (0.1 mm) 未満の化学強化ガラスの一種で、前述の折りたたみ式LCDと同様に、折りたたみ式スマートフォンのディスプレイの基盤となるよう開発されました。一般的な薄板ガラスとは異なり、主要な要件が三つあり、曲げられるように設計され、損傷せずに3 mm未満の曲げ半径を実現できること、スマートフォンのディスプレイの寿命要件 (通常200, 000回以上) を超えて繰り返し曲げられること、そしてポリマーカバーを損傷させる物体にさらされても、損傷を引き起こす衝撃に耐えられることが求められます。同程度の厚さでも、化学強化を施しておらず、より深いイオン交換を可能にする独自のアルミノシリケートガラス組成を持たない標準的な薄板ガラスは、エッジに関する要件を満たせません。
例えば、Samsung Galaxy Z FoldとGalaxy Z Flipの両シリーズにはschottとCorningのUTGが供給されており、Appleは今後の折りたたみ式製品向けにLens Technologyを通じて供給を確保したとみられます。
Q: 超薄板ガラスには熱強化処理や化学強化を施せますか?
回答を見る
超薄板ガラスには熱強化処理を施せません。熱強化処理では、空気による急冷で表面に圧縮応力を生じさせる方法が最も効果的ですが、厚さ約2 mm未満のガラスは急冷時にあまりに速く均一に冷えるため、必要な応力差が生じず、強化効果がほとんど得られないうえ、反りが生じる可能性があります。超薄板ガラスには、化学強化 (イオン交換) が最適な方法です。
基板は、約400~450 °Cの溶融硝酸カリウム塩浴中で急冷されます。塩浴中のカリウムイオンがガラス表面のより小さなNaイオンと置き換わり、圧縮応力を生じさせます。この工程により、アルミノシリケートガラスはホウケイ酸ガラスより高い圧縮応力と最適な強化層深さを実現できるため、最大限の耐衝撃性能を求める用途に選ばれています。
Q: 超薄板ガラスに該当する厚さの範囲はどのくらいですか?
回答を見る
業界では、厚さ1.1 mm未満のガラスを広く「薄板ガラス」と分類しています。そのうち、0.5 mmから0.1 mmまで (すなわち0.5 mmから0.1 mmまで) のガラスが「超薄板ガラス」に該当します。また、0.1 mm (100 um) 未満はマイクロシートとされ、横方向に曲げられるディスプレイの最終用途に向けて化学強化を施したものは、UTG (超薄板ガラス) と呼ばれます。これらの業界区分は、単一の国際規格団体によって世界共通の基準として定められたものではなく、メーカーによって境界値が若干異なる場合がありますが、0.5 mmと0.1 mmという境界値は、ディスプレイ、半導体、光学ガラスのサプライチェーン全体で、おおむね共通認識となっています。
Q: 超薄板ガラスは環境に優しいですか?
回答を見る
はい、多くの重要な点で環境に優しいといえます。超薄板ガラスは、通常の厚さのガラスよりも機器当たりの材料使用量が少なく、同じ表面積であれば、0.1 mmのガラスに必要な原材料は1.0 mmのガラスの約1/10ですし、ガラスは完全にリサイクルでき、繰り返しリサイクルしても品質や耐久性が低下せず、さらに先端技術用ガラスを皮切りに、製造工程から有害となり得る物質を除く組成が登場しており、SchottのD 263 T ecoでは、ガラス製造の溶融段階で使用する清澄剤からヒ素とアンチモンの両方を除去し、特性を変えずにRoHS要件を満たしています。ただし、化学強化工程と引き出し成形工程は、超薄板ガラスのサプライチェーンにおいて大きなエネルギー負担となっています。
Q: 超薄板ガラスを割らずに切断するにはどうすればよいですか?
回答を見る
厚さ0.3 mm未満では、レーザースクライビングとCOレーザー切断が用いられます。切断対象の厚さが> 0.03 mmの場合、超短パルスレーザー (ピコ秒またはフェムト秒システム) を使用すると、熱影響部を最小限に抑え、切断端面に微小亀裂を生じさせずに切断できます。COレーザー切断は、制御された熱応力破断という異なる仕組みを利用しますが、厚さ約0.1 mm以上で切断できます。厚さ0.5 mm以上では、超硬またはダイヤモンドホイールによる機械的なスクライビングが標準ですが、0.3 mm未満では、切断線に沿った表面直下にほぼ必ず微小亀裂が生じ、肉眼では見えなくても、その後の熱負荷や機械的負荷によって進展します。どの切断方法でも、厚さ0.3 mm未満の基板は真空チャックに保持し、切断領域を非接触で扱うことで、このような超薄板で破断の原因となるたわみや振動を防ぎます。
本ガイドについて
本材料選定ガイドは、Saiwei Glassが電子機器、半導体、光学機器のメーカーに超薄板ガラス基板を供給してきた実務経験に基づいています。特性データとCTEの比較は、メーカーのデータシートおよび公開された技術文献からまとめています。当社は、設計エンジニアと調達責任者が、コスト増につながる過剰仕様や、実使用時の不具合を招く仕様不足を避け、適切なガラスの種類を見つけられるよう支援することを目指しています。