Contacte con Saiweiglass




Elegir un material de vidrio ultrafino inadecuado puede detener una línea, arruinar las prestaciones ópticas de una pantalla o causar daños por alabeo del sustrato durante la transformación de semiconductores. Esta guía explica los cuatro principales tipos y materiales de vidrio ultrafino —vidrio de borosilicato, aluminosilicato, vidrio flotado sodocálcico y sílice fundida— con valores reales de CTE, datos de espesor, contexto de fabricación y una matriz sencilla para adaptar el material al uso. Tanto si está definiendo el vidrio para una pantalla plegable como para un biosensor o una ventana óptica, esta guía le ayudará a identificar la especificación correcta desde el principio.
Índice
- ¿Qué es el vidrio ultrafino y por qué importa el espesor?
- Comparación de los principales tipos de materiales de vidrio ultrafino
- Propiedades que afectan a las prestaciones del vidrio ultrafino
- Cómo se fabrica el vidrio ultrafino
- Aplicaciones del vidrio ultrafino en distintos sectores
- Cómo seleccionar el vidrio ultrafino adecuado para su proyecto
- Preguntas frecuentes
¿Qué es el vidrio ultrafino y por qué importa el espesor?

Definición
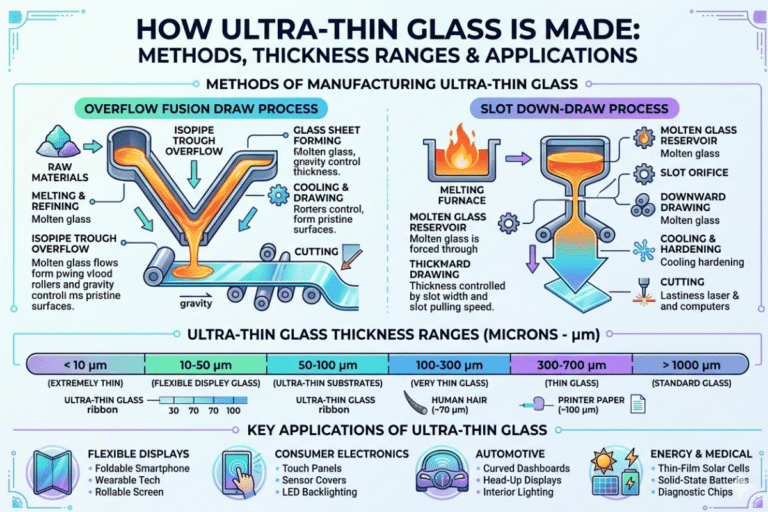
El vidrio ultrafino se refiere a sustratos de vidrio con un espesor inferior a 1,1 mm. La categoría de vidrio ultrafino abarca de 0,1–0,5 mm, el vidrio en microhojas tiene menos de 0,1 mm (100 μm) y la referencia comercial más fina, Schott D 263® T eco, alcanza 0,03 mm (30 μm). Con 30 μm, es más fino que un cabello humano.
El espesor es una especificación funcional. Determina cómo reacciona el vidrio ante los ciclos térmicos, cuánto se desplaza bajo carga, qué proceso de fabricación puede producirlo y qué exige el sistema de manipulación de las operaciones posteriores. Un sustrato especificado con 0,7 mm reacciona de manera completamente distinta a otro de 0,2 mm, aunque ambos se corten a partir de la misma formulación de borosilicato.
Clasificación de espesores del sector
0,5–1,1 mm
Vidrio fino estándar
0,1–0,5 mm
Vidrio ultrafino
<0.1 mm
Microhoja / UTG
0,03 mm
Referencia comercial más fina (30 μm)
Al trabajar con sustratos de vidrio ultrafino, hemos observado que el espesor suele ser la primera especificación que se define y, con demasiada frecuencia, se interpreta mal. Especificar «el vidrio más fino posible» sin comprender el presupuesto térmico, el método de manipulación durante el proceso o el intervalo de tolerancia suele obligar a revisar esa especificación a medida que avanza la planificación de la producción. El espesor fija el límite de todas las decisiones posteriores: la procesabilidad de la familia de materiales, el control de tolerancias del método de estirado y la viabilidad de las operaciones secundarias.
Las familias de sustratos de vidrio también se solapan con normas del sector de las pantallas, establecidas por organismos como IEC 62899 para la electrónica flexible, que definen intervalos de tolerancia del espesor y categorías de calidad superficial. Situar su aplicación óptica dentro de esas categorías ayuda a orientar la selección del borosilicato u otro vidrio adecuado.
Comparación de los principales tipos de materiales de vidrio ultrafino

Cuatro familias de materiales representan la mayoría de las aplicaciones avanzadas de sustratos de vidrio ultrafino. Cada familia ofrece un equilibrio diferente entre CTE, transmisión óptica, resistencia química, espesores disponibles y coste. La opción más adecuada viene determinada por el entorno de su proceso, no por las necesidades ópticas o mecánicas del producto final.
Vidrio de borosilicato
El vidrio de borosilicato —con marcas como Schott BOROFLOAT® 33 y D 263® T eco— tiene un CTE de 3,25 × 10⁻⁶/K y está disponible en los formatos comerciales más finos. Su combinación de baja expansión térmica, alta transmisión óptica (más de 90 % en el espectro visible y más de 50 % en el UV cercano) y elevada resistencia química lo convierte en el material habitual para óptica, sensores y sustratos MEMS.
D 263 T eco alcanza un espesor de 0,03 mm y se suministra en hojas de hasta 300 mm. BOROFLOAT 33, fabricado mediante flotado, puede ofrecer un intervalo de espesores más amplio y formatos de panel de mayor tamaño. Ambos proporcionan una elevada resistencia química frente a ácidos y bases, por lo que son adecuados para las químicas agresivas de limpieza húmeda utilizadas en la fabricación de semiconductores.
Vidrio de aluminosilicato
El uso generalizado actual del vidrio de aluminosilicato queda patente en eagle xg® y Willow de Corning, diseñados para la fabricación de pantallas, donde la contaminación alcalina de las capas de transistores de película fina (TFT) resulta inaceptable. Eagle XG, sin álcalis, tiene un CTE de ~3,17 × 10⁻⁶/K, se ofrece en espesores de 0.25 a 0,5 mm y se produce en los formatos estándar de vidrio para pantallas. Willow glass lleva esta capacidad aún más lejos, con espesores de 100–200 μm en formato de rollo, lo que permite la manipulación mediante recogida y colocación y la transformación de bobina a bobina para electrónica flexible.
Para aplicaciones que requieren endurecimiento químico —como el vidrio de cubierta para electrónica de consumo—, las formulaciones de aluminosilicato responden mejor al proceso de intercambio iónico que las de borosilicato. El mayor contenido de alúmina crea una capa superficial más densa tras el intercambio de iones de potasio, lo que genera una capa de compresión aún más profunda y valores superiores de tensión mecánica de compresión superficial. Por este motivo, se especifica vidrio de aluminosilicato endurecido químicamente para las cubiertas UTG de pantallas plegables.
Vidrio flotado sodocálcico
El vidrio flotado sodocálcico, producido mediante flotación sobre un baño químico de estaño fundido, es el de mayor volumen entre los materiales más baratos. La referencia comercial UFF (Ultra Flat Float) de NSG lleva el proceso de flotado a formatos de vidrio fino de 0,33 mm o más. Su intervalo de CTE es de 8.5 a 9,0 × 10⁻⁶/K, muy superior al del borosilicato o el aluminosilicato y, por tanto, inadecuado para aplicaciones que exigen una correspondencia térmica precisa.
El vidrio sodocálcico destaca en aplicaciones sensibles al coste con procesos de transformación ya consolidados. El vidrio flotado sodocálcico fino ha sido un pilar del sector de la automoción durante más de 40 años. Las pantallas en las que la contaminación de los TFT no es crítica y donde resulta aceptable una diferencia de CTE respecto a una capa adyacente también favorecen al vidrio sodocálcico por su coste. Su elevado contenido de álcalis lo hace inadecuado para muchos entornos de transformación de semiconductores sin una capa de barrera.
Sílice fundida / cuarzo
La sílice fundida posee propiedades que ningún otro tipo de vidrio puede ofrecer: CTE ≤ 0,5 × 10⁻⁶/K; transmisión UV de c.80 % a 200 nm; funcionamiento térmico continuo hasta 1,000C. Estas propiedades la convierten en un material ideal para fotomáscaras de litografía UV profunda, ventanas ópticas UV y óptica láser de alta potencia, donde el vidrio sodocálcico o el borosilicato se verían afectados por el choque térmico o la absorción UV.
Los inconvenientes son el coste y la facilidad de transformación. La sílice fundida es mucho más costosa de producir que el borosilicato, resulta más difícil de rectificar y pulir, y su formato de hoja ultrafina tiene una disponibilidad comercial más limitada. Estos costes son aceptables para sustratos de fotomáscaras de semiconductores y óptica UV de precisión, pero rara vez se especifica para aplicaciones generales de pantallas o sensores.
⚠️ Error habitual de especificación
A menudo observamos lo siguiente: se especifica borosilicato cuando la aplicación requiere realmente aluminosilicato debido a su procesabilidad sin álcalis. En un proceso con deposición de TFT a más de 400C, el contenido de sodio del borosilicato se difunde hacia la capa del dispositivo y reduce significativamente sus prestaciones. Compruebe siempre si su proceso es sensible a los álcalis antes de especificar una familia de vidrio.
Tabla comparativa de materiales
| Material | CTE (×10⁻⁶/K) | Espesor mínimo | Transmisión UV/visible | Uso principal |
|---|---|---|---|---|
| Borosilicato (BOROFLOAT® 33 / D 263® T eco) | 3.25 | 0,03 mm (30 μm) | >90 % (visible), >50 % (UV cercano) | Óptica, MEMS, sensores, fotomáscaras |
| Aluminosilicato (Eagle XG® / Willow®) | 3.17 | 0,10 mm (100 μm) | >90 % (visible) | TFT para pantallas, vidrio de cubierta plegable, UTG |
| Vidrio flotado sodocálcico (UFF® de NSG) | 8.5–9.0 | 0,33 mm | >88 % (visible) | Automoción, pantallas generales, aplicaciones sensibles al coste |
| Sílice fundida / cuarzo | ≤0.5 | 0,10 mm (a medida) | >80 % a 200 nm (UV) | Litografía UV, óptica láser, alta temperatura |
Nuestra cadena de suministro trabaja con las cuatro familias de materiales. La pregunta más habitual de los nuevos clientes es: ¿necesito aluminosilicato o borosilicato? En la mayoría de los casos, la respuesta se reduce a una pregunta: ¿su proceso incluye deposición o difusión a temperaturas en las que la migración de álcalis sea relevante? Si es así, aluminosilicato. De lo contrario, el borosilicato suele ser más rentable a igualdad de prestaciones.
Propiedades clave que afectan a las prestaciones del vidrio ultrafino

Más allá de la familia del material, seis propiedades fundamentales determinan si una selección de materiales de vidrio fino será fiable en la aplicación. Cada una de las seis propiedades de un material seleccionado está vinculada a un modo de fallo: descuidar una sola puede provocar fallos tanto durante el montaje como en servicio.
| Propiedad | Por qué es importante | Borosilicato | Aluminosilicato | Sodocálcico | Sílice fundida |
|---|---|---|---|---|---|
| CTE (×10⁻⁶/K) | La incompatibilidad térmica provoca alabeo y delaminación | 3.25 | 3.17 | 8.5–9.0 | ≤0.5 |
| Transmisión óptica | Brillo de la pantalla, señal del sensor, rendimiento del proceso UV | Alta (visible + UV cercano) | Alta (visible) | Buena (solo visible) | Excelente (de UV a IR) |
| Calidad superficial / planitud | Alineación litográfica, uniformidad de la película fina | <1 nm rms (estirado descendente) | <1 nm rms (fusión) | 3–5 nm rms (flotado) | <1 nm rms (pulido) |
| Resistencia química | Compatibilidad con procesos húmedos, tolerancia a disolventes de limpieza | Alta | Alta | Moderada | Excelente |
| Flexibilidad (por debajo de 0,1 mm) | Transformación de bobina a bobina, diseño de dispositivos plegables | Limitada (>50 μm) | Sí (Willow® 100 μm) | No disponible por debajo de 0,33 mm | No disponible en formato fino |
| Estabilidad térmica | Deposición a alta temperatura, refusión, transformación por láser | Hasta ~500°C | Hasta ~600°C | Hasta ~450°C | Hasta ~1.000°C |
⚠️ Advertencia sobre incompatibilidad de CTE
Al utilizar vidrio ultrafino unido a un marco metálico, un soporte cerámico o un sustrato de unión adhesiva, el coeficiente de expansión térmica (CTE) del vidrio debe evaluarse en relación con el coeficiente de expansión térmica del soporte a lo largo de todo el intervalo de temperaturas de funcionamiento. Una diferencia superior a 3 × 10⁻⁶/K entre el vidrio sodocálcico (CTE ≈ 9) y un soporte basado en silicio (≈ 2.6) generará suficiente deformación para agrietar o delaminar el sistema de vidrio durante los ciclos térmicos; este fallo está bien documentado en el sector de los HUD para automoción y entre los especialistas en encapsulado MEMS.
Nuestra lista de comprobación para evaluar propiedades
Antes de seleccionar cualquier sustrato de vidrio, consideramos lo siguiente:
- Correspondencia del CTE del vidrio con el sustrato de unión adhesiva durante todo el ciclo térmico
- Transmisión óptica en las longitudes de onda pertinentes (UV, visible, IR)
- Requisito de rugosidad superficial frente a la capacidad del método de estirado
- Compatibilidad química con los disolventes de proceso y líquidos de limpieza asociados
- Especificación de planitud frente al espesor: cuanto más fino es el vidrio, más se flexiona por su propio peso
- Parámetros de durabilidad: ¿la pieza se manipulará individualmente a mano o exclusivamente mediante recogida y colocación por vacío?
En aplicaciones de precisión, también deben tenerse en cuenta la calidad superficial y la planitud del vidrio. Un proceso de estirado descendente o de estirado por fusión produce una superficie pulida al fuego que no requiere pulido, o solo uno mínimo, tras la fabricación inicial. El vidrio obtenido por flotado requiere pasos adicionales de pulido para igualar la calidad superficial del proceso de estirado descendente o por fusión, lo que añade costes y riesgo de contaminación por residuos del material de pulido.
Cómo se fabrica el vidrio ultrafino

Existen tres procesos principales de estirado que representan prácticamente toda la fabricación comercial de vidrio ultrafino. Cada uno produce un sustrato con un perfil de espesor, una calidad superficial y un formato dimensional diferentes. Conocer el proceso permite evaluar con fundamento si la especificación presentada es viable.
- Estirado por fusión (estirado descendente por desbordamiento) — Desarrollado por Corning, este proceso hace fluir el vidrio fundido por ambos lados de una artesa en forma de V (el isopipe), donde las dos corrientes se unen en la parte inferior y se estiran hacia abajo. Como ninguna de las superficies entra en contacto con un material refractario durante el conformado, se obtiene una superficie tal como sale del estirado que no necesita pulido. Es posible alcanzar directamente durante el estirado una rugosidad superficial inferior a 0.5 nm rms. Eagle XG® y Willow® se producen mediante este método, que permite obtener los formatos de vidrio ultrafino y flexible utilizados en la fabricación de pantallas.
- Estirado descendente (estirado por ranura) — Es el principal método de Schott para fabricar vidrio fino de precisión. El vidrio fundido fluye a través de una ranura mecanizada con precisión y se estira hacia abajo, lo que produce un acabado pulido al fuego con una rugosidad superficial inferior a 1 nm rms. Este es el proceso empleado para fabricar D 263® T eco con 0,03 mm. El estirado descendente permite tolerancias de espesor muy ajustadas (±0,005 mm para un valor nominal de 0,1 mm) y produce sustratos con una planitud excelente sin pulido posterior al estirado.
- Flotado / microflotado — El vidrio fundido flota sobre un baño químico de estaño fundido y se extiende hasta alcanzar un espesor uniforme por efecto de la gravedad y la tensión superficial. En 2025, el vidrio flotado representa aproximadamente 50,68 % de la producción de vidrio fino por volumen (Mordor Intelligence). Aunque el proceso destaca por la producción de grandes formatos y su eficiencia de costes, la superficie en contacto con el estaño difiere de la superficie en contacto con el aire en cuanto a rugosidad y composición química. El microflotado perfecciona este proceso para espesores más finos, pero la física del baño químico de estaño fundido limita el espesor mínimo a aproximadamente 0,33 mm en las formulaciones sodocálcicas.
Procesos de transformación secundarios
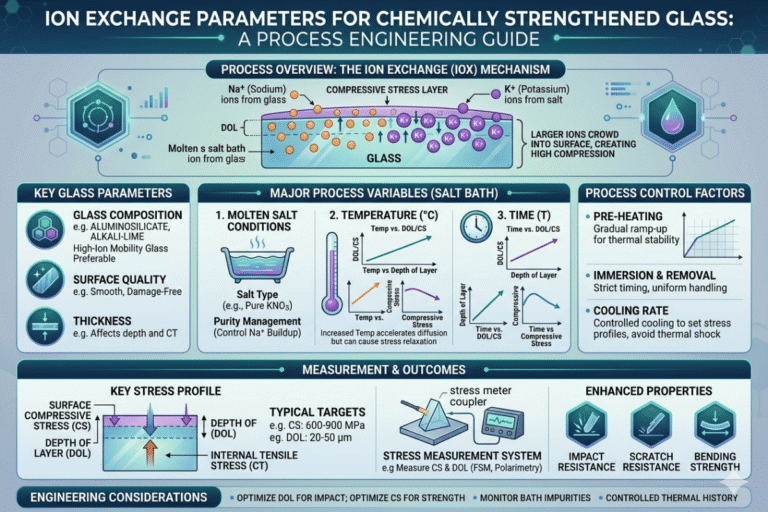
- Endurecimiento químico — La inmersión en un baño químico de sal de nitrato potásico fundido sustituye los iones de sodio más pequeños de la superficie del vidrio por iones de potasio más grandes, creando una capa sometida a tensión mecánica de compresión. Es el proceso estándar para el vidrio de cubierta de aluminosilicato; el borosilicato responde al intercambio iónico, pero alcanza una tensión mecánica de compresión menor y una capa endurecida menos profunda.
- Recubrimiento antirreflectante — Los recubrimientos dieléctricos multicapa de película fina depositados mediante pulverización catódica o sol-gel reducen la reflexión superficial desde aproximadamente 4 % por cara hasta menos de 0,5 % por cara. Son necesarios para el vidrio de cubierta de pantallas y las ventanas ópticas.
- Pulido de precisión — Su uso principal es mejorar el acabado superficial del vidrio producido mediante flotado, así como alcanzar niveles de especificación de planitud inferiores a 1 μm de variación total del espesor (TTV).
- Corte y marcado por láser — Un sistema láser de CO₂ o de pulsos ultracortos produce cantos limpios por debajo de 0,3 mm de espesor sin daños mecánicos en el canto.
💡 Desde la planta de transformación
En nuestra planta de transformación, los sustratos de menos de 0,3 mm obligan a llevar al límite la manipulación por vacío en cada etapa del proceso, desde la inspección de entrada y el embalaje en cajas hasta el embalaje final. Los útiles mecánicos que entran en contacto con el canto y funcionan con sustratos de 0,7 mm provocarían la fractura de los sustratos de 0,3 mm en el punto de contacto con cargas de manipulación medias.
El marcado mecánico del vidrio de menos de 0,3 mm provoca sistemáticamente la formación de microfracturas a lo largo de los cantos cortados, por cuidadoso que sea el proceso. Aunque los cantos marcados y partidos presenten un aspecto perfecto, las inspecciones SEM posteriores muestran que existe una red de grietas en el vidrio que se origina en el canto. Para los sustratos de este intervalo de espesores, el marcado por láser elimina todo riesgo de fractura mecanotérmica.
Aplicaciones del vidrio ultrafino en distintos sectores

El mercado de productos de vidrio ultrafino en hojas está creciendo rápidamente en varios segmentos del sector electrónico, a medida que se reduce el tamaño de los dispositivos y los materiales poliméricos alcanzan los límites de sus prestaciones de resistencia óptica, térmica y química.
Tamaño y crecimiento del mercado
$15.71B
Tamaño del mercado mundial, 2026
~11%
TCAC (Mordor Intelligence)
5
Principales sectores industriales
| Sector | Tipo de vidrio | Aplicación específica | Requisito clave |
|---|---|---|---|
| Electrónica de consumo y pantallas | Aluminosilicato (UTG) | Vidrio de cubierta para pantallas plegables (Samsung Galaxy Z Fold/Flip, Apple foldable) | Radio de flexión <3 mm, resistencia a impactos, <100 μm |
| Paneles LCD / OLED | Aluminosilicato (Eagle XG®) | Sustrato TFT, vidrio portador para pantallas | Sin álcalis, planitud <0.2 mm/m |
| Semiconductores | Aluminosilicato, borosilicato | Encapsulado a nivel de oblea, interpositores de vidrio, sustratos portadores | Correspondencia del CTE con el silicio, capacidad de perforación de vías |
| Sensores y diagnóstico | Borosilicato | Biosensores, chips de diagnóstico médico, sustratos MEMS | Inercia química, transparencia óptica, unión anódica |
| Óptica y fotónica | Sílice fundida, borosilicato | Ventanas ópticas, espejos, filtros, recubrimientos antirreflectantes | CTE bajo, transmisión UV, forma de la superficie |
| Automoción | Sodocálcico, aluminosilicato | Sustrato para pantallas HUD, sustratos para retrovisores | Ciclos térmicos, calidad óptica, resistencia a las vibraciones |
La denominación UTG —vidrio ultrafino utilizado en las pantallas de teléfonos inteligentes plegables— merece especial atención debido al ritmo de adopción comercial. El aluminosilicato endurecido químicamente de los dispositivos Galaxy Z Fold y Z Flip llevó a la producción en masa el vidrio ultrafino de menos de 100 μm, sustituyendo las anteriores cubiertas de polímero. Según se informó, en 2025 Apple aseguró el suministro de UTG de Lens Technology, lo que previsiblemente acelerará aún más la demanda de componentes UTG para aplicaciones de electrónica de consumo hasta 2027.
Nuestros clientes del sector de los semiconductores suelen especificar sustratos sin álcalis para el encapsulado a nivel de oblea: incluso las trazas de sodio que migran durante la transformación desde sustratos sodocálcicos o de borosilicato estándar provocan desplazamientos de la tensión umbral y fallos de los dispositivos cuando los componentes portadores funcionan a 500°C. Las especificaciones para sustratos sin álcalis exigen aluminosilicato con un contenido de álcalis ensayado por debajo de los umbrales de detección.
Cómo elegir el vidrio ultrafino adecuado para su proyecto

El mayor riesgo al elegir cualquier material de vidrio entre las pocas opciones disponibles —basarse en una sola propiedad e ignorar alguna limitación— puede evitarse siguiendo un proceso de selección lógico compuesto por estos cinco pasos. Tras combinar nuestro propio método de selección de vidrio ultrafino con la experiencia y las expectativas de nuestros socios en aplicaciones BSI, hemos destacado esos cinco pasos a continuación:
Paso 1 — Defina el intervalo de temperatura de funcionamiento
UTILICE el entorno térmico al que estará expuesto el conjunto, tanto durante la fabricación como en servicio, para definir el requisito final de CTE. Si la interfaz de vidrio se pega a un sustrato de silicio y se somete a ciclos de 25C a 300C, deberá aproximarse al CTE del silicio, de 2,6 × 10⁻⁶/K, por lo que la búsqueda se reduce de inmediato al vidrio de borosilicato (3.25) o al aluminosilicato (3.17), y queda descartado por completo el vidrio sodocálcico, que resulta inaceptable.
- Determine el ciclo térmico completo, no solo la temperatura de servicio
- Incluya la temperatura de la etapa de unión adhesiva o montaje en el cálculo del CTE
- Monte por completo todos los componentes para determinar el CTE combinado del sistema en su conjunto
Paso 2 — Determine los requisitos ópticos
Indique el intervalo de longitudes de onda que debe atravesar el vidrio, incluido el porcentaje de transmisión. Las aplicaciones en el intervalo UV pueden requerir sílice fundida, mientras que cualquier familia de materiales puede funcionar en la zona transparente del espectro visible. Para el infrarrojo cercano y medio puede ser necesario un vidrio especial o sustratos cristalinos ajenos a las cuatro familias.
- Defina la transmisión mínima en las longitudes de onda de trabajo
- Elija la calidad o referencia comercial de la superficie (especificación de rayas y picaduras, rugosidad rms) de las superficies ópticas en función de su proceso de fabricación
- Compruebe si se necesita un recubrimiento antirreflectante y si será compatible con los procedimientos de limpieza
Paso 3 — Establezca el espesor y su tolerancia
El espesor objetivo determina los procesos de fabricación disponibles y limita las familias de materiales que pueden fabricarse: solo el estirado por fusión (aluminosilicato) tiene precios comerciales por debajo de .1 mm, mientras que el estirado descendente (vidrio de borosilicato) también tiene precios comerciales por debajo de este nivel. Una tolerancia de espesor más estricta incrementa considerablemente el coste, ya que exige controles del proceso y reduce el rendimiento de producción; por tanto, determine los requisitos reales de la aplicación en lugar de elegir la especificación más exigente disponible.
- Especifique el espesor nominal y la tolerancia ±
- Confirme el requisito de TTV (variación total del espesor) en toda el área del sustrato
- Compruebe que los equipos de manipulación de su departamento o servicio sean aptos para el espesor especificado.
Paso 4 — Compruebe la compatibilidad química
Enumere todos los productos químicos con los que podría entrar en contacto el sustrato de vidrio: adhesivos, disolventes de limpieza, agentes de grabado, fotorresinas y decapantes. El vidrio sodocálcico se graba con HF a concentraciones que el vidrio de borosilicato tolera. Los vidrios que contienen álcalis no soportan bien el régimen convencional de limpieza cáustica que puede aplicarse fácilmente a la sílice fundida.
Los datos de resistencia química de cada familia de vidrio se encuentran en las fichas técnicas de los fabricantes.- Elabore una lista completa de los productos químicos empleados en todas las etapas del proceso.
- Contraste la lista con los datos de resistencia química de cada familia de vidrio
- Marque para una evaluación específica cualquier etapa de limpieza que utilice HF, bases fuertes o un pH elevado.
Paso 5 — Confirme las especificaciones dimensionales
El diámetro (en el caso del vidrio redondo en formato oblea), las dimensiones del panel, el tipo de acabado del canto (con aristas matadas, pulido o biselado) y las características especiales (orificios pasantes y recortes) influyen tanto en la elección del material como en el coste unitario. Los tamaños a medida para soportes de semiconductores suelen ajustarse a los formatos de oblea de las normas SEMI (100 mm, 150 mm, 200 mm y 300 mm de diámetro), con sus correspondientes requisitos de homologación. Determine qué formato de las normas SEMI resulta aplicable antes de finalizar las especificaciones dimensionales.
- Especifique las dimensiones exteriores (o el diámetro) y el acabado del canto
- Indique cualquier requisito relativo a vías a través del vidrio (TGV) u orificios perforados por láser.
- Indique sí/no para señalar si se requiere la homologación conforme a un formato de oblea de las normas SEMI.
⚠️ Advertencia crítica para la selección
Nunca identifique un vidrio sin indicar el espesor. La incompatibilidad del CTE con los sustratos de unión adhesiva provoca alabeo en 1 de cada 4 conjuntos que examinamos durante la inspección de recepción. La tendencia siempre es la misma: el ingeniero de diseño definió correctamente el espesor y las propiedades ópticas sin confirmar el CTE respecto a los sustratos de unión adhesiva.
El conjunto se alabea durante el primer ciclo térmico, lo que pone en riesgo todo el lote de producción. Un ensayo de compatibilidad del CTE de 30 minutos durante el diseño evita por completo este modo de fallo.Una especificación del vidrio que abarque los 5 pasos desde el inicio del proyecto reduce los ciclos de revisión, mejora el rendimiento de producción y evita fallos en servicio que exigen costosas medidas correctivas posteriores; nuestro objetivo es definir el vidrio adecuado, ni el más avanzado o extravagante desde el punto de vista técnico ni el más barato que solo satisfaga la necesidad evidente…
¿Necesita vidrio ultrafino para su proyecto?
Saiwei Glass suministra sustratos de vidrio de borosilicato, aluminosilicato y vidrio sodocálcico, así como de sílice fundida, desde 0,03 mm hasta 1,1 mm.
Descubra nuestro vidrio ultrafino →Preguntas frecuentes
P: ¿Cuál es la hoja de vidrio más fina disponible comercialmente?
Ver respuesta
Schott D 263® T eco, con 0,03 mm (30 μm), es la hoja de vidrio más fina disponible comercialmente. Para el vidrio flexible suministrado en rollo, Corning Willow® alcanza 100 μm. Ambos requieren manipulación por vacío: los dispositivos de sujeción convencionales diseñados para vidrio de más de 0,5 mm los agrietarán.
P: ¿Qué es el vidrio UTG y en qué se diferencia del vidrio fino convencional?
Ver respuesta
El UTG —vidrio ultrafino— es un tipo de vidrio endurecido químicamente con un espesor inferior a 100 μm (0,1 mm) que, al igual que las pantallas LCD plegables descritas anteriormente, se ha desarrollado como base para las pantallas plegables de teléfonos inteligentes. A diferencia del vidrio fino convencional, debe cumplir tres requisitos fundamentales: flexionarse hasta alcanzar un radio de curvatura inferior a 3 mm sin sufrir daños, soportar flexiones continuas por encima de los requisitos de vida útil de la pantalla de un teléfono inteligente (normalmente más de 200, 000) y resistir los impactos de objetos capaces de dañar una cubierta de polímero. El vidrio fino convencional de un espesor similar, sin endurecimiento químico ni una formulación específica de aluminosilicato que permita un intercambio iónico más profundo, no puede cumplir los requisitos de los cantos.
El UTG suministrado para las series Samsung Galaxy Z Fold y Galaxy Z Flip, por ejemplo, procede de schott y Corning; al parecer, Apple ha asegurado el suministro para sus próximos productos plegables a través de Lens Technology.
P: ¿Puede templarse o endurecerse químicamente el vidrio ultrafino?
Ver respuesta
El vidrio ultrafino no puede templarse térmicamente. El templado térmico se consigue mejor mediante un enfriamiento rápido por aire para generar una tensión superficial de compresión, pero el vidrio con un espesor inferior a unos 2mm se enfría de forma demasiado rápida y uniforme durante el enfriamiento como para producir la diferencia de tensiones mecánicas; el resultado es un vidrio con un endurecimiento insignificante y que puede presentar alabeo. El endurecimiento químico (intercambio iónico) es el método preferente para el vidrio ultrafino.
El sustrato se sumerge en un baño químico de sal de nitrato de potasio fundida a unos 400–450°C. Los iones de potasio del baño químico desplazan a los iones Na, más pequeños, de la superficie del vidrio, lo que genera tensión de compresión. Mediante este proceso, los vidrios de aluminosilicato alcanzan mayores niveles de tensión de compresión y una profundidad óptima de la capa endurecida que el vidrio de borosilicato, lo que explica que se elija aluminosilicato para aplicaciones que requieren las máximas prestaciones frente a impactos.
P: ¿Qué intervalo de espesores se considera vidrio ultrafino?
Ver respuesta
En el sector, el vidrio con un espesor inferior a 1.1mm se engloba en la categoría general de «vidrio fino». Dentro de ella, el vidrio de 0.5mm a 0.1mm (es decir, de 0,5 mm a 0,1 mm) se considera «vidrio ultrafino». Y por debajo de 0.1mm (100um) se denomina microhoja y, cuando está endurecido químicamente para su aplicación final en pantallas flexibles lateralmente, UTG (vidrio ultrafino). Estos límites establecidos por el sector no están normalizados a escala mundial por un único organismo internacional de normalización y los distintos fabricantes pueden aplicar umbrales ligeramente diferentes, pero los límites de 0.5mm y 0.1mm reflejan un consenso general en las cadenas de suministro de vidrio para pantallas, semiconductores y aplicaciones ópticas.
P: ¿Es respetuoso con el medio ambiente el vidrio ultrafino?
Ver respuesta
Sin duda, en numerosos aspectos importantes: el vidrio ultrafino utiliza menos material para fabricar cada dispositivo que el vidrio convencional —un sustrato de 0,1 mm emplea aproximadamente 1/10 de la materia prima de uno de 1,0 mm con la misma superficie—; el vidrio puede reciclarse por completo sin perder calidad ni durabilidad tras sucesivos ciclos de reciclaje; y, comenzando por los vidrios de tecnología más avanzada, están apareciendo formulaciones que eliminan posibles sustancias tóxicas de la producción: Schott’s D 263 T eco elimina tanto el arsénico como el antimonio de los agentes de afino utilizados durante las fases de fusión en la producción del vidrio y cumple los requisitos RoHS sin alterar sus propiedades. No obstante, la etapa de endurecimiento químico y la fase de estirado suponen un consumo energético considerable en las cadenas de suministro del vidrio ultrafino.
P: ¿Cómo se corta el vidrio ultrafino sin romperlo?
Ver respuesta
El rayado por láser y el corte con láser CO son las técnicas utilizadas por debajo de 0,3 mm. Para espesores de corte > 0,03 mm, los láseres de pulsos ultracortos (sistemas de picosegundos o femtosegundos) cortan con una zona afectada por el calor mínima y sin generar microfracturas a lo largo del canto de corte. El corte con láser CO emplea un mecanismo diferente (fractura controlada por tensión térmica), pero puede realizarse a partir de un espesor aproximado de 0,1 mm. El rayado mecánico con una rueda de carburo o diamante es habitual para espesores de 0,5 mm o superiores, pero los espesores inferiores a 0,3 mm casi siempre presentan microfracturas subsuperficiales a lo largo de la línea de corte que no son visibles a simple vista, aunque se propagan al aplicar posteriormente una carga térmica o mecánica. Durante cualquier operación de corte, los sustratos con espesores inferiores al intervalo de 0,3 mm se sujetan mediante mesas de vacío; la manipulación sin contacto en la zona de corte evita que el sustrato se flexione o vibre, dos fenómenos que provocan fracturas con estos espesores ultrafinos.
Acerca de esta guía
Esta guía para la selección de materiales se basa en la experiencia directa de Saiwei Glass en el suministro de sustratos de vidrio ultrafino a fabricantes de equipos electrónicos, ópticos y para semiconductores. Los datos de propiedades y las comparaciones de CTE se han recopilado a partir de fichas técnicas de fabricantes y bibliografía técnica publicada. Nuestro objetivo es ayudar a los ingenieros de diseño y responsables de compras a encontrar el tipo de vidrio adecuado sin sobredimensionar las especificaciones —lo que aumenta el coste— ni definirlas de forma insuficiente —lo que causa fallos en servicio—.
Referencias y fuentes
- Vidrio de borosilicato — Wikipedia
- Vidrio ultrafino como sustrato para fotónica flexible – ScienceDirect
- Tamaño, cuota e informe sectorial del mercado del vidrio ultrafino – Mordor Intelligence
- Tamaño y cuota del mercado del vidrio ultrafino – Grand View Research
- Transformación del vidrio ultrafino — glassonweb.com
- Tecnologías avanzadas para ventanas ópticas: últimas novedades sobre el vidrio fino – Glass Magazine