
Contacte con Saiweiglass


Unión óptica con LOCA: selección, control del proceso y validación

Guía de ingeniería para la unión óptica de pantallas
La unión óptica con LOCA es un proceso de ensamblaje que rellena con un adhesivo líquido transparente el espacio entre las capas de una pantalla. Esta guía permite comparar adhesivos, definir un proceso de curado UV repetible, diagnosticar defectos visibles y elaborar un plan de cualificación para conjuntos de pantallas de exterior y marinas.
Respuesta rápida: La unión óptica con LOCA consiste en rellenar con un adhesivo ópticamente transparente líquido el espacio entre las capas rígidas de una pantalla y, a continuación, curarlo, normalmente con luz UV o UV/visible. Sustituir el aire por una capa transparente con un índice de refracción adaptado puede reducir los reflejos internos y el paralaje. Aun así, obtener resultados fiables depende de la química del adhesivo, la geometría de la línea de unión, el control de la dosificación, la energía de curado, la compatibilidad con los sustratos y la validación del conjunto terminado.
Esta distinción es importante. «Unión óptica» describe un método de construcción, no una evaluación global de las prestaciones. Una pantalla con unión óptica puede ofrecer un contraste percibido mejor que un diseño con cámara de aire, pero su legibilidad en exteriores aún puede verse limitada por la superficie de la cubierta, los recubrimientos, la luminancia del panel, el ángulo de visión, la temperatura ambiente y las condiciones del entorno, la condensación y el envejecimiento.
Entre las tecnologías de unión para pantallas, la unión con cámara de aire deja una cavidad, mientras que la unión por contacto rellena el espacio con un medio ópticamente transparente. La técnica de unión debe preservar la claridad óptica sin introducir tensiones ni variaciones incontroladas.
Para contextualizar el proyecto, Saiwei Glass fabrica vidrio de cubierta a medida y su servicio de unión óptica se ocupa del ensamblaje del conjunto. Este artículo se centra en las decisiones de ingeniería para la unión con adhesivo líquido, en lugar de repetir la información de la página comercial o la página de fabricación.
Cómo cambia el recorrido óptico con la unión LOCA
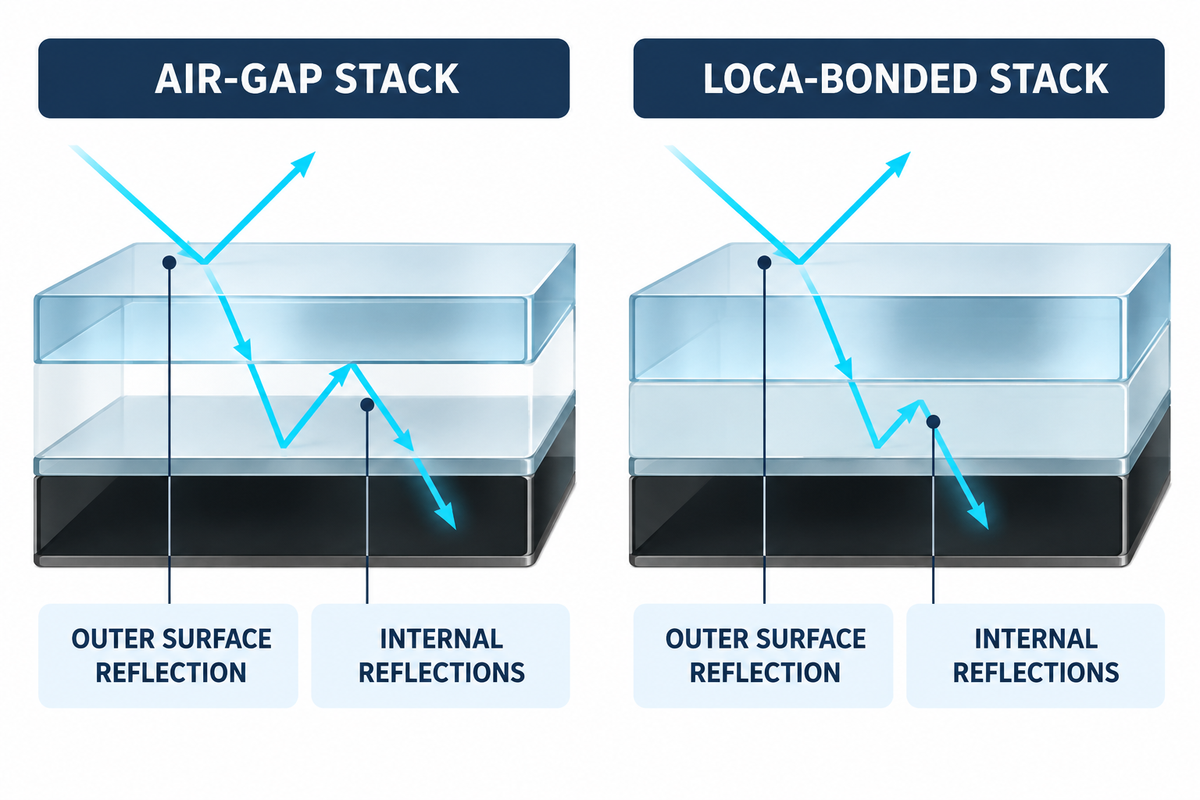
La unión óptica con LOCA sustituye una o varias interfaces vidrio-aire por interfaces vidrio-adhesivo. Como el índice de refracción del adhesivo se aproxima más al de los materiales ópticos que el del aire, se refleja menos luz en las interfaces y el plano de la imagen parece estar más cerca de la lente de cubierta.
Conjunto con cámara de aire
Lente de cubierta → aire → sensor táctil/pantalla. El gran salto en el índice de refracción en cada límite con el aire puede generar reflejos internos más intensos.
Conjunto con unión LOCA
Lente de cubierta → adhesivo transparente curado → sensor táctil/pantalla. El espacio relleno reduce los cambios bruscos del índice de refracción y permite integrar mecánicamente el conjunto.
La superficie exterior de la cubierta sigue en contacto con el aire, por lo que persisten los reflejos superficiales. El tratamiento antirreflectante, la textura antirreflejo, el brillo del panel, el comportamiento del polarizador y el conjunto óptico completo influyen en el resultado. La «reducción de los reflejos internos» debe entenderse como un mecanismo, mientras que la «legibilidad a la luz del sol» es un requisito del sistema que debe validarse.
Una pantalla LCD o táctil puede llevar vidrio de cubierta con tratamiento antirreflejo o antirreflectante. Saiwei explica las diferencias prácticas en su comparativa de recubrimientos AG, AR y AF. Estos tratamientos superficiales resuelven una parte distinta del recorrido óptico que el adhesivo óptico transparente líquido.
Los paneles táctiles y los dispositivos de visualización añaden condicionantes eléctricos a ese recorrido óptico. En un conjunto táctil capacitivo, el grosor del adhesivo y sus propiedades dieléctricas pueden afectar a la sensibilidad táctil aunque la capa óptica transparente parezca uniforme.
¿LOCA, película OCA, gel de silicona o cámara de aire?
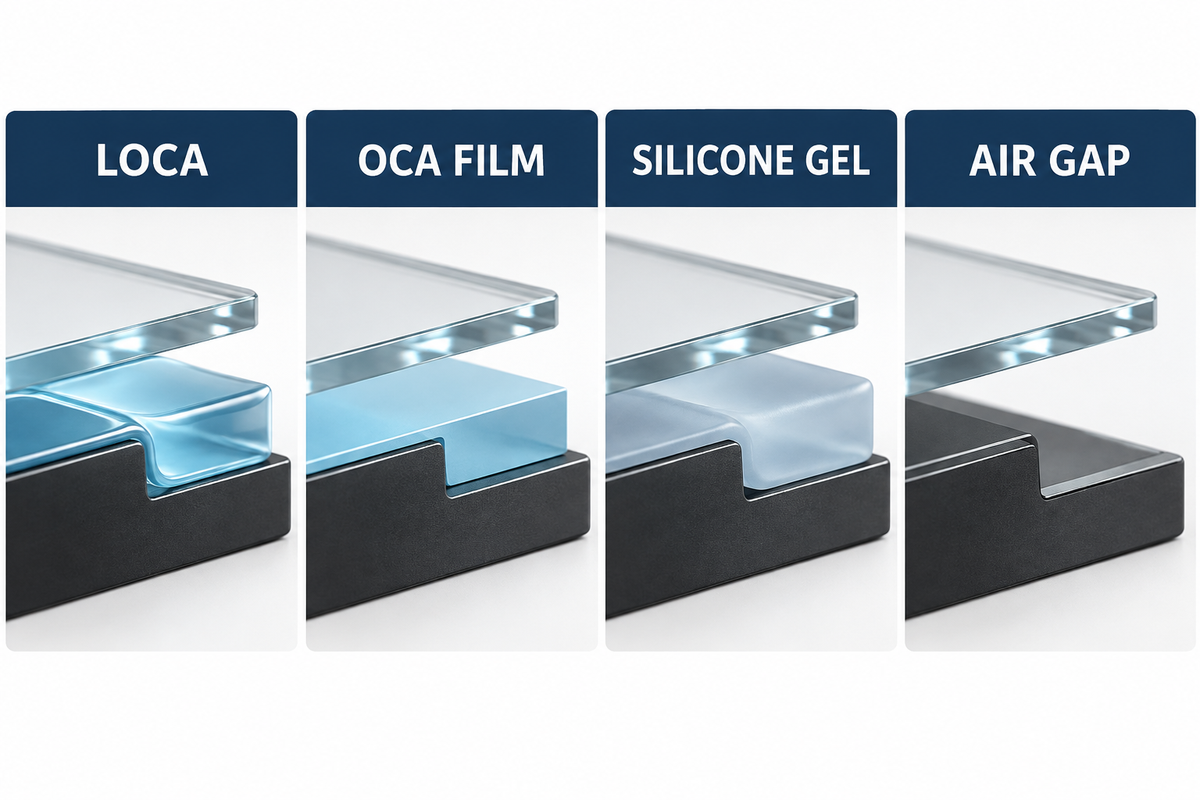
El método de unión más adecuado depende de la geometría de la pantalla, el proceso de producción, el acceso para el curado, la estrategia de reparación y el entorno de servicio. Una descripción general de la ciencia de materiales de VIA Optronics también distingue las opciones de unión líquida, con película y con silicona según el comportamiento de los materiales y las limitaciones de cada aplicación. El LOCA resulta atractivo cuando un líquido puede rellenar huecos variables o geometrías complejas, pero en otros conjuntos puede ser más fácil controlar una película o un gel flexible.
En el lenguaje de producción, adhesivo LOCA, unión con OCA, unión con cámara de aire y unión híbrida describen distintas opciones de material y ensamblaje. Un adhesivo óptico transparente líquido puede adaptarse a un hueco con forma, mientras que un proceso de unión con OCA en película depende más de la geometría de laminación y del control de partículas. Ninguna de las dos opciones ofrece por sí sola una unión más resistente.
El tipo de unión determina el formato del consumible. La cinta OCA es una cinta adhesiva preformada, que suele describirse como cinta adhesiva de doble cara, mientras que el LOCA se dosifica en estado líquido. «Pegamento OCA» y «pegamento LOCA» son términos de búsqueda habituales, pero no deben ocultar la diferencia entre ambos procesos.
| Tipo de unión | Suele ser adecuada cuando | Aspectos que controlar en el proceso | Aspectos clave de la cualificación |
|---|---|---|---|
| LOCA / resina líquida | Capas rígidas, huecos variables, lentes de cubierta con formas especiales o conjuntos que requieren un relleno líquido preciso | Volumen dosificado, rebose, aire atrapado, acceso para el curado, contracción y zonas en sombra | Uniformidad de la línea de unión, curado completo, adhesión, amarilleamiento y cambios táctiles y ópticos tras el envejecimiento |
| Película OCA | Superficies planas y uniformes y un proceso de laminación controlado | Control de partículas, alineación, presión de laminación y aire atrapado en relieves o escalones | Defectos de laminación, estabilidad de los bordes, adhesión y durabilidad ambiental |
| Gel de silicona / resina óptica flexible | Diferencias en el coeficiente de dilatación térmica, pantallas grandes, vibraciones o alivio de tensiones con un módulo bajo | Compatibilidad de materiales, desplazamiento o contención en los bordes y control del grosor | Movimiento mecánico, estabilidad óptica, contaminación e interacción con el sellado |
| Cámara de aire | El coste, la facilidad de mantenimiento o el riesgo de la unión óptica pesan más que sus ventajas | Reflejos internos, espacio para la condensación y separación mecánica | Legibilidad, empañamiento, comportamiento ante golpes y sellado de la envolvente |
Considere una lente de cubierta curvada sobre un conjunto rígido de sensor táctil y pantalla. Una película precortada puede salvar un escalón local o atrapar aire en la transición, mientras que un relleno líquido controlado puede adaptarse a la geometría. Sin embargo, el proceso con líquido añade más aspectos de diseño y control, como el diseño de la barrera, el patrón de dosificación, la velocidad de cierre, el rebose y la profundidad de curado. Las geometrías que favorecen el LOCA también requieren pruebas del proceso.
En las pantallas de automoción y de exterior pueden primar la resistencia al impacto y las prestaciones ópticas, pero estas propiedades del sistema terminado no pueden atribuirse únicamente al adhesivo.
Propiedades que definen una ventana de proceso viable para LOCA
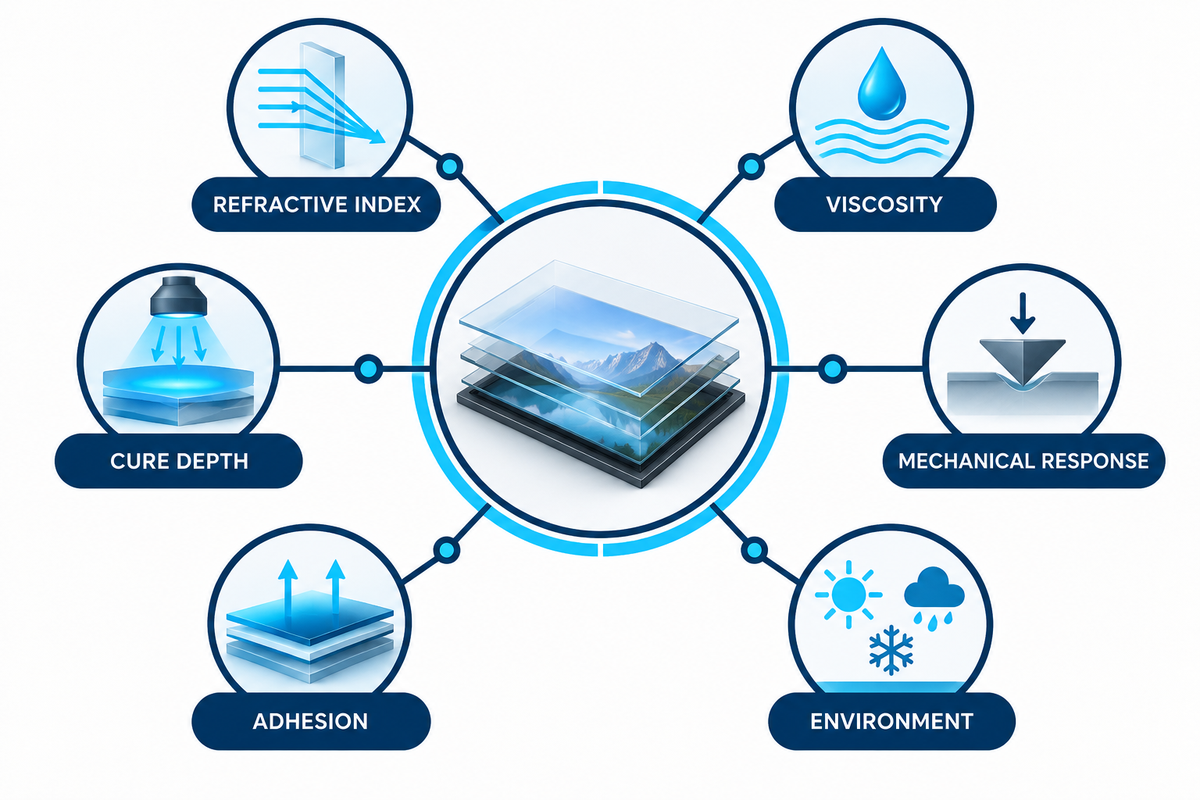
El LOCA adecuado no es necesariamente el material más transparente de la ficha técnica. Los ingenieros necesitan una ventana de proceso en la que el líquido se dosifique sin problemas, moje los sustratos reales, cure en todo el grosor previsto, limite las tensiones y conserve sus propiedades ópticas y adhesivas tras la exposición ambiental.
| Propiedad | Por qué es importante | Pruebas que se deben solicitar |
|---|---|---|
| Transmisión, turbidez, color e índice de refracción | Determina el comportamiento óptico inicial y la adaptación del índice de refracción | Método de ensayo, intervalo de longitudes de onda, grosor curado y resultados iniciales y tras el envejecimiento |
| Viscosidad y fluidez | Afecta al patrón de dosificación, la nivelación, la contención en los bordes y el movimiento de las burbujas | Datos de viscosidad a distintas temperaturas y ventana de dosificación validada |
| Módulo, alargamiento y contracción | Influye en la transmisión de tensiones, el riesgo de mura y la tolerancia a las diferencias de dilatación térmica | Datos de las propiedades tras el curado en todo el intervalo de temperaturas de funcionamiento |
| Adhesión y compatibilidad | Controla el riesgo de deslaminación y la interacción con el vidrio, los recubrimientos, los plásticos, las tintas y los sellados | Resultados con el sustrato real y el conjunto de tratamientos superficiales |
| Respuesta al curado UV/visible | Relaciona la longitud de onda, la irradiancia, el tiempo y la profundidad con el grado de conversión | Curva de curado del proveedor, espectro de la lámpara, registro del radiómetro y verificación de la profundidad |
| Envejecimiento por humedad, calor y radiación UV | Puede provocar amarilleamiento, pérdida de adhesión, levantamiento de los bordes y deriva de las propiedades | Datos de exposición combinada y secuencial con criterios de aceptación o rechazo definidos |
| Resistencia de la unión tras el envejecimiento | Indica si la adhesión inicial se mantiene tras la exposición al calor y la humedad y tras las cargas mecánicas | Modo de fallo y adhesión retenida en el conjunto real de pantalla táctil o LCD |
Un estudio del NIST sobre otro sistema de fotopolímeros acrílicos muestra que las distintas formulaciones afectan a la penetración de la luz y a la energía crítica necesaria. Esas mediciones no establecen los parámetros de proceso para LOCA. Demuestran que un tiempo determinado no puede trasladarse sin más a otra composición química, lámpara, grosor o conjunto.
Proceso de unión óptica con LOCA en siete pasos
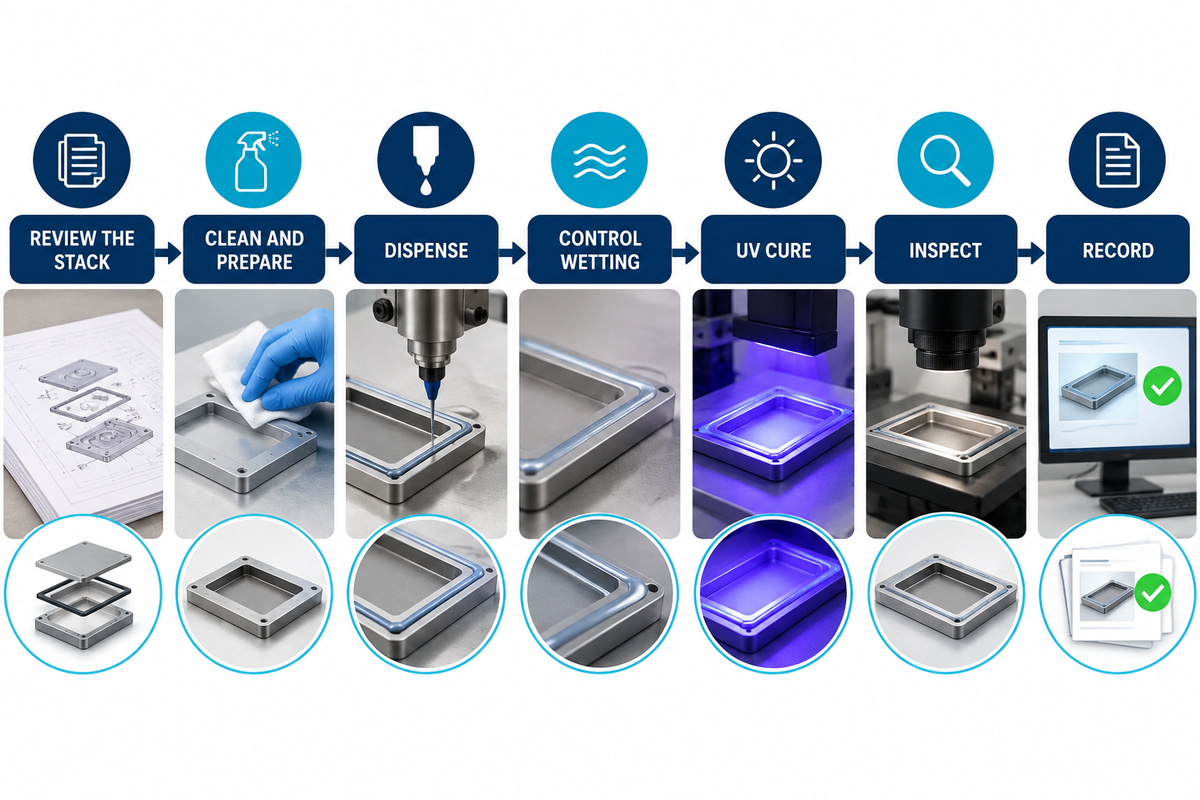
Un proceso estable controla el conjunto de capas antes de dispensar el adhesivo y verifica su conversión una vez apagada la lámpara. El estudio del NIST sobre fotopolímeros recuerda que los cambios en la formulación afectan a la penetración de la luz y a la energía necesaria, por lo que cada etapa requiere límites específicos para la química y el montaje. Los siete pasos siguientes constituyen una base práctica; cada línea de producción sigue necesitando límites específicos para los materiales y el montaje.
En producción industrial, la resina sin curar puede llamarse pegamento líquido, pero para obtener resultados repetibles debe tratarse como un material controlado. Acondicionar el material y observar el frente de humectación ayuda a reducir las burbujas de aire antes del cierre.
- Revise el conjunto: registre los sustratos, los recubrimientos, las tintas, los polarizadores, el área activa, la zona de borde permitida, el objetivo de la línea de unión y el acceso para la luz UV.
- Limpie e inspeccione las superficies con controles definidos de partículas, residuos y humedad, en lugar de confiar en la limpieza a simple vista.
- Diseñe los utillajes y los controles de borde teniendo en cuenta la alineación, los topes de separación, las barreras, los respiraderos y la recogida del rebose.
- Acondicione y dosifique el adhesivo controlando el lote y la antigüedad del material, la temperatura, la desgasificación, el volumen, el recorrido de la aguja y el patrón de aplicación.
- Cierre el hueco a una velocidad controlada y observe el frente de humectación para evitar que quede aire atrapado alrededor de los relieves.
- Inspeccione antes del curado para detectar burbujas, humectación incompleta, contaminación, rebose en los bordes y grosor irregular mientras aún sea posible rehacer el conjunto. La reparación es posible.
- Cure y verifique; registre la identidad de la lámpara, la banda de longitudes de onda, la irradiancia, el tiempo de exposición, la distancia, las sombras del utillaje y las comprobaciones posteriores al curado.
Regla del proceso: el volumen dosificado, la temperatura del adhesivo, el grosor de la línea de unión, la velocidad de cierre, el tiempo de espera y la energía óptica recibida son variables relacionadas. Cambiar una puede desplazar otro defecto; por eso, registre ensayos controlados en lugar de ajustar el proceso a simple vista.
Matriz de defectos y controles
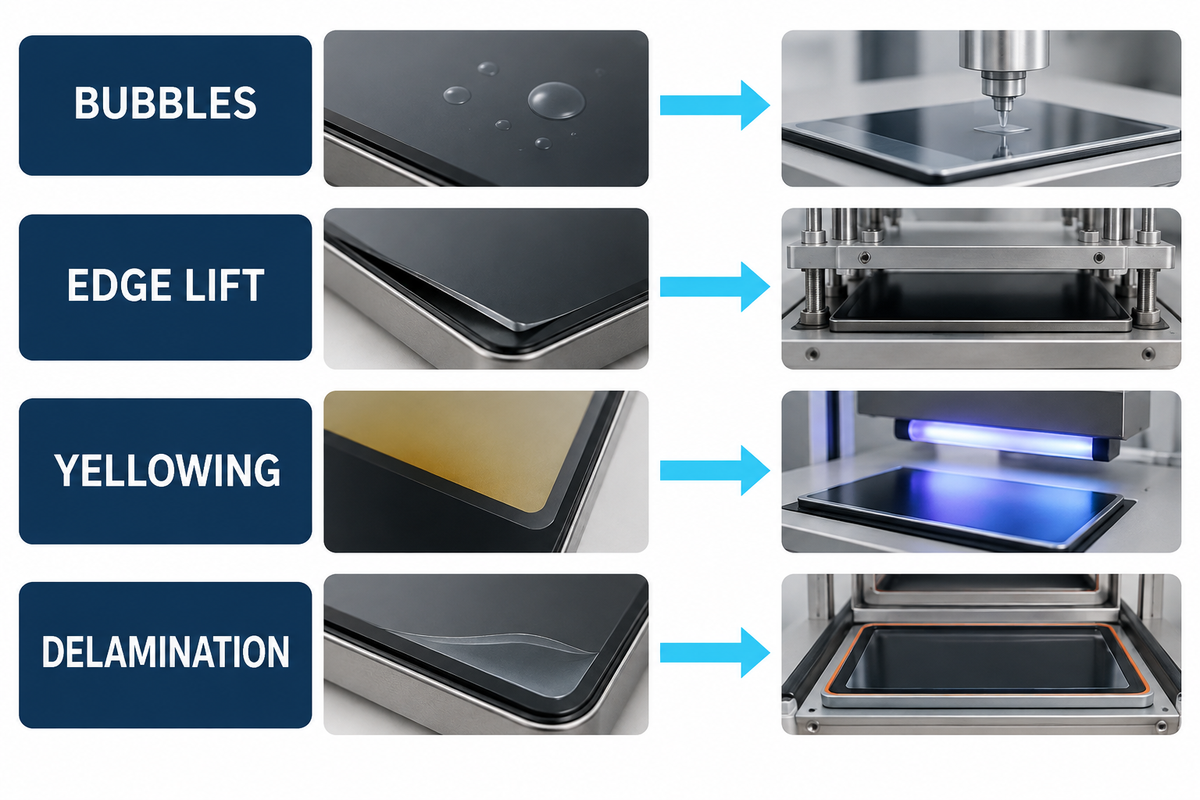
Un defecto visible es un síntoma, no la causa raíz. Las recomendaciones de curado del proveedor Dymax muestran por qué el aspecto superficial por sí solo no demuestra una conversión completa. Para revisar los defectos, deben combinarse su ubicación y el momento en que aparecen con los registros del proceso. La forma más rápida de investigar es anotar dónde aparece el defecto, cuándo lo hace y cómo cambia después del curado o con el envejecimiento, antes de modificar una variable del proceso.
El curado del adhesivo puede fijar un defecto temporal de relleno y convertirlo en un defecto óptico permanente. En una misma inspección, registre el rebose de adhesivo, la humectación de los bordes y la sensibilidad táctil. Así podrán relacionarse los síntomas mecánicos, ópticos y eléctricos.
| Tipo de defecto | Posibles causas | Primeras pruebas que conviene revisar | Medida correctiva controlada |
|---|---|---|---|
| Burbujas durante el relleno | Aire incorporado, recorrido de dosificación, choque entre frentes de humectación, relieves superficiales o viscosidad elevada | Ubicación de las burbujas, vídeo del relleno con marcas de tiempo y registro del acondicionamiento del material | Modifique una sola variable —recorrido, velocidad, temperatura o ventilación— en un ensayo documentado |
| Burbujas después del curado o del envejecimiento | Curado incompleto, desgasificación, humedad, mala adhesión o dilatación térmica | Comprobación de la profundidad de curado, lote del sustrato, etapa de envejecimiento y corte transversal | Separe las hipótesis relacionadas con el curado, la contaminación y el entorno |
| Rebose o contaminación de los bordes | Volumen excesivo, fallo de la barrera, variación del hueco o velocidad de cierre | Masa o volumen dosificado, mapa del hueco en el utillaje e imágenes de los bordes | Corrija la relación entre volumen y hueco antes de cambiar la composición química |
| Mura o falta de uniformidad óptica | Variación de la línea de unión, contracción durante el curado, tensiones mecánicas o sensibilidad del panel | Mapa de grosores, fuerza del utillaje, secuencia de curado e imagen de la pantalla encendida | Aísle los efectos geométricos y de tensión con muestras controladas |
| Levantamiento de los bordes o deslaminación | Contaminación, adhesión débil al sustrato, entrada de humedad o tensiones por diferencias de dilatación térmica | Superficie de fallo, tratamiento superficial, diseño del borde e historial de exposición | Determine si el fallo es adhesivo o cohesivo antes de elegir una solución |
| Amarilleamiento | Envejecimiento por UV o calor, composición química, estado de curado o interacción entre materiales | Variación de color por zonas, exposición espectral, temperatura y muestra de control | Compare el envejecimiento por separado y combinado con el conjunto real |
| Deriva táctil | Grosor del conjunto, cambio dieléctrico, tensiones, humedad o calibración del controlador | Mapa táctil antes y después de la unión y tras cada etapa de envejecimiento | Valide el conjunto eléctrico unido, no solo el adhesivo |
| Velo o vetas en la superficie | Residuos, limpiador incompatible, humectación parcial o interacción con el recubrimiento | Muestra testigo, registro de limpieza e inspección con iluminación controlada | Verifique la preparación de la superficie antes de ajustar el proceso de curado |
| Borde blando o pegajoso | Baja irradiancia UV recibida, inhibición por oxígeno, sombras o grosor excesivo | Irradiancia en el plano de trabajo, geometría del borde y pruebas de curado en profundidad | Corrija el acceso espectral y la energía recibida antes de prolongar el tiempo |
Supongamos que no hay burbujas antes del curado, pero aparecen cerca de un borde impreso después de los ciclos térmicos. Aumentar el volumen dosificado probablemente no resolverá el problema real. Una investigación más adecuada compara el acceso de la luz de curado en el borde, la adhesión a la tinta, el grosor local de la unión, el historial de humedad y la superficie de fallo. El momento y la ubicación del defecto permiten acotar las posibles causas antes del siguiente montaje controlado.
Curado UV: la dosis no depende solo del tiempo de exposición
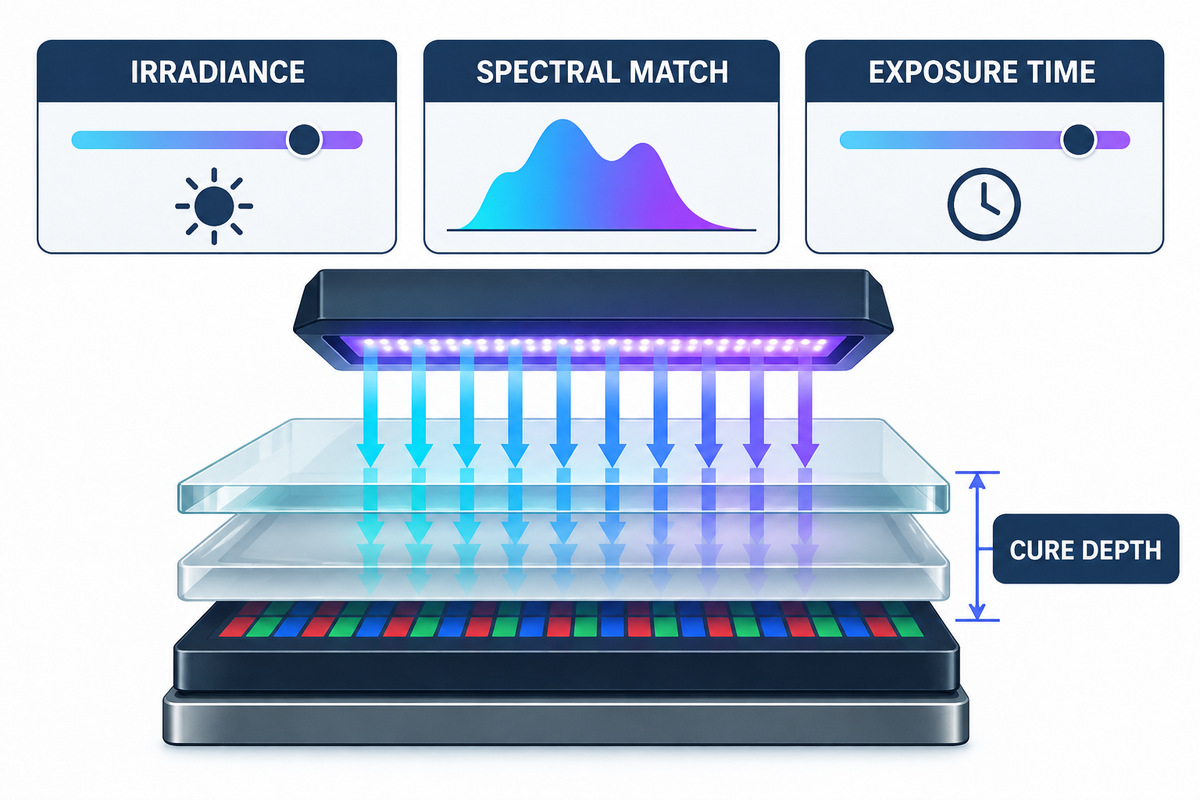
En definitiva, el tiempo de exposición solo tiene sentido si se considera junto con la banda de longitudes de onda y la irradiancia que recibe el adhesivo. El envejecimiento de la lámpara, la distancia, la óptica, las sombras del utillaje, la absorción del adhesivo y la profundidad de la unión pueden hacer que dos tiempos nominalmente iguales produzcan estados de curado distintos.
Dymax explica que un adhesivo fotocurable se cura desde la superficie orientada hacia la lámpara hacia el interior, y que la interfaz con el sustrato puede ser la última zona en curarse. Considere esto una recomendación de proceso del proveedor y verifíquela para el LOCA elegido. Que las superficies estén secas no demuestra que la conversión sea completa.
Error habitual: prolongar el tiempo sin medir la irradiancia. Registre la irradiancia en el plano de trabajo con un radiómetro adecuado, confirme que el espectro de la lámpara coincide con el fotoiniciador e incluya la antigüedad de la lámpara y la geometría del utillaje en el registro del lote.
Escala de validación para aplicaciones de exterior y marinas
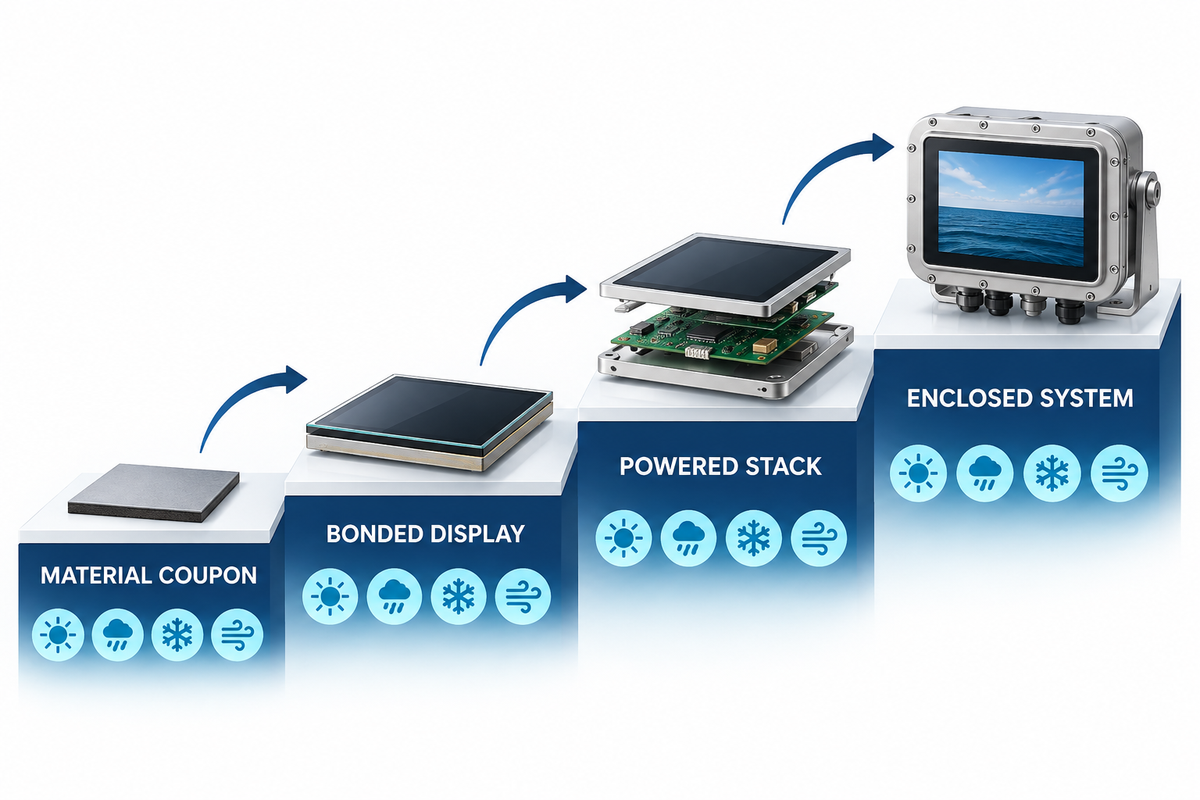
La cualificación para aplicaciones de exterior y marinas debe avanzar desde la evaluación del material hasta la pantalla unida y, después, al sistema dentro de su envolvente. Cada nivel responde a una pregunta distinta: superar una exposición con una muestra no permite confirmar el sellado de la envolvente, la estabilidad táctil, la resistencia a las vibraciones ni la legibilidad a la luz del sol. Superar una etapa no garantiza el éxito de la siguiente.
1. Evaluación inicial del material
Compare el curado, la adhesión, el color, la transmisión, la turbidez, la respuesta a la humedad y la compatibilidad en sustratos representativos.
2. Cualificación del conjunto unido
Mida la uniformidad óptica, las burbujas, el estado de los bordes, la adhesión y el comportamiento táctil en el conjunto real de capas.
3. Verificación del sistema
Pruebe el conjunto unido dentro de la envolvente, incluidos los sellados, las cargas del marco, las vías térmicas, los conectores y la electrónica en funcionamiento.
4. Lote piloto y plan de control
Confirme los controles de lote, las comprobaciones de la lámpara, los registros de dosificación, los límites de inspección y la trazabilidad en unidades representativas de la producción.
ASTM G155-25 abarca la exposición a arco de xenón con luz y calor, y humedad opcional, pero el texto público sobre su importancia y uso indica que la exposición no pretende simular el deterioro por agua salada. Por tanto, los programas marinos requieren criterios independientes de corrosión y entrada de agua. IEC 60068-2-11:2021 aborda la niebla salina, IEC 60068-2-6:2007 aborda las vibraciones sinusoidales e IEC 60068-2-78:2025 aborda el calor húmedo en régimen constante. Son métodos de ensayo; la especificación del proyecto aún debe definir la severidad, la secuencia, el tamaño de la muestra, el estado de funcionamiento y los límites de aceptación o rechazo. Si los datos de exposición se usarán para clasificar materiales, el plan también debe definir controles simultáneos, número de réplicas y criterios para comparar equipos o laboratorios; ASTM G155-25 establece límites explícitos para las comparaciones entre dispositivos que no se hayan validado. ASTM G151-26 advierte además de que una exposición de laboratorio no puede reproducir todas las condiciones exteriores y que las horas de ensayo no pueden convertirse directamente en años de servicio sin datos de correlación específicos para el material.
Para una pantalla de puente de mando, una secuencia práctica podría empezar por evaluar muestras de adhesivo y, a continuación, exponer conjuntos unidos y encendidos a temperatura y humedad. Después, se probaría la unidad dentro de su envolvente para evaluar las vibraciones, la gestión del agua y los riesgos de corrosión asociados a la sal. Los cambios ópticos, el estado de los bordes, los mapas táctiles y los registros de funcionamiento deben anotarse en puntos de control definidos. La secuencia correcta debe determinarse según el uso previsto, no a partir de la ficha técnica del material.
Para consultar opciones comerciales de conjuntos e información que permita definir una aplicación completa, visite las soluciones de vidrio para pantallas marinas y de exterior de Saiwei Glass. Esta guía se centra en el método de ingeniería; la página de aplicación se ocupa del alcance del proveedor y de la conversión del proyecto.
Qué incluir en una especificación o solicitud de oferta de unión LOCA
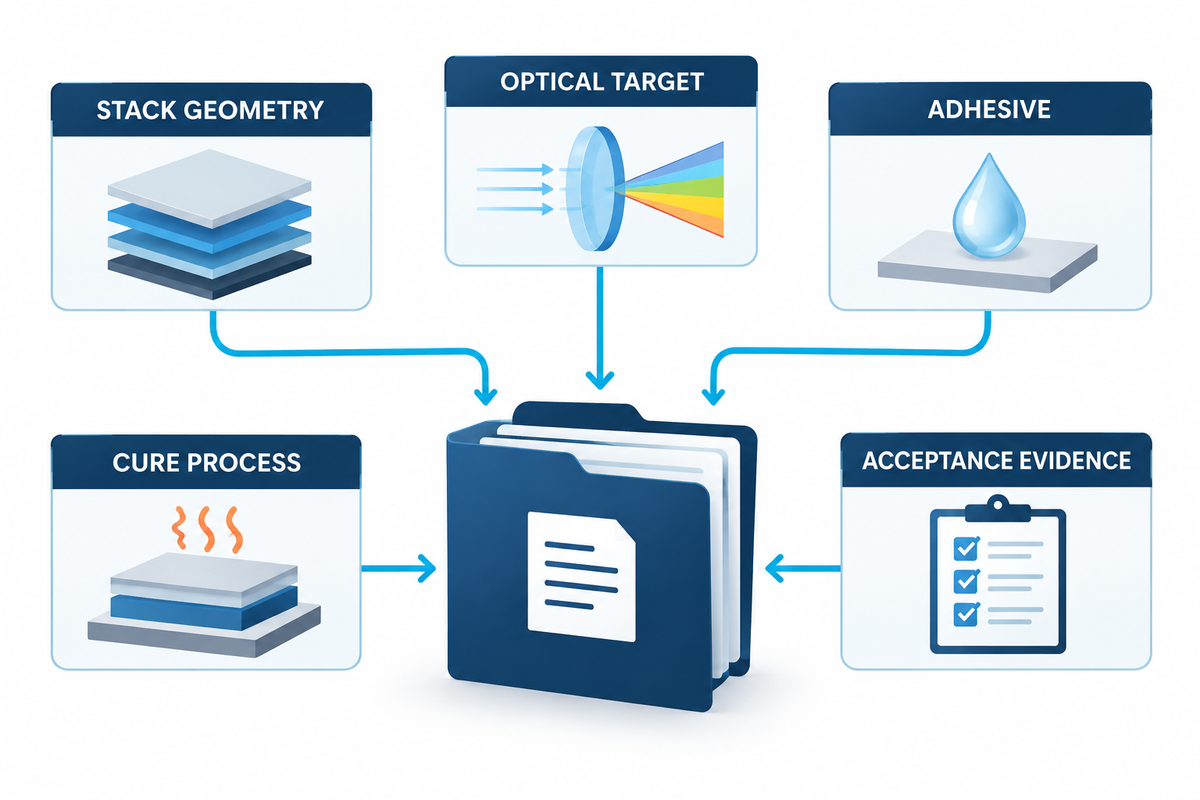
Una solicitud de oferta de LOCA útil describe el conjunto físico, el entorno, las pruebas de aceptación y el volumen de producción, no solo la diagonal de la pantalla. Las solicitudes que indican el tamaño de la pantalla suelen dar por supuestos los demás componentes, lo que puede ocultar decisiones sobre la selección de materiales y procesos.
La especificación debe identificar los sistemas adhesivos que se están considerando e indicar si se acepta cinta adhesiva de doble cara, resina líquida u otro formato. También debe especificar los interfaces del módulo de cristal líquido y la lente de cubierta que el proveedor no debe modificar.
Acompañe la descripción de la unión con un plano controlado de la lente de cubierta y un plan de verificación definido. La lista de comprobación de planos de vidrio de cubierta y la guía de ensayos para vidrio de cubierta de Saiwei cubren aspectos ajenos al propio proceso adhesivo.
- Planos, materiales, recubrimientos, tintas y áreas activas y visibles de la lente de cubierta, el sensor táctil y la pantalla
- Grosor y tolerancias de la línea de unión, zonas de exclusión en los bordes y límites estéticos
- Temperaturas de funcionamiento y almacenamiento, exposición UV, humedad, condensación, sal, vibraciones y golpes
- Objetivos ópticos con métodos de ensayo: transmisión, turbidez, reflexión, variación de color y luminancia/contraste
- Requisitos de las prestaciones táctiles antes y después de la exposición ambiental
- Limitaciones de curado, zonas en sombra, temperatura de proceso permitida y reparación
- Secuencia de cualificación, número de muestras, puntos de inspección y criterios de aceptación o rechazo
- Volumen anual, cantidad para el lote piloto, trazabilidad, control de cambios y registros de producción requeridos
Preguntas frecuentes
¿La unión LOCA es lo mismo que la unión óptica?
La unión LOCA es un tipo de unión óptica. La unión óptica es la práctica general de rellenar el espacio entre las capas de una pantalla con un material transparente. En concreto, la unión LOCA emplea un adhesivo ópticamente transparente líquido que se dosifica en el conjunto y se cura. Otras opciones de unión óptica incluyen películas adhesivas ópticamente transparentes y sistemas flexibles a base de silicona.
¿El LOCA hace que una pantalla sea automáticamente legible a la luz del sol?
No. El LOCA puede reducir los reflejos en las interfaces internas con el aire y mejorar el contraste percibido, pero la legibilidad a la luz del sol depende del sistema terminado. Influyen la reflexión de la superficie de cubierta, el tratamiento antirreflectante o antirreflejo, la luminancia del panel, los polarizadores, el ángulo de visión, la uniformidad óptica, la temperatura y el envejecimiento. Valide el conjunto encendido con una iluminación y un método de medición definidos.
¿Qué causa las burbujas después del curado UV?
Las burbujas posteriores al curado pueden deberse a una humectación incompleta, aire atrapado, desgasificación, humedad, adhesión débil, contracción excesiva o tensiones por dilatación térmica. La ubicación y el momento en que aparecen ayudan a diagnosticar la causa: una burbuja en un borde impreso tras el envejecimiento apunta a un conjunto de posibles causas distinto al de las burbujas aleatorias visibles durante el relleno. Conserve las muestras y los registros del proceso antes de modificar la viscosidad o el volumen dosificado.
¿Se puede reparar una unión LOCA?
Algunos conjuntos con LOCA se pueden reparar, pero no todos. La posibilidad depende del adhesivo, los sustratos, los recubrimientos, la sensibilidad del panel, la superficie de unión y el método de retirada. Que un proveedor declare que un proceso admite reparación no demuestra su rendimiento ni el riesgo de daños en un conjunto concreto. Valide la retirada y la limpieza en conjuntos sacrificables representativos de la producción.
¿Cómo se elige entre LOCA y OCA?
Empiece por la geometría y las limitaciones de fabricación. La película OCA suele ser adecuada para superficies planas y repetibles y para procesos de laminación controlados. El LOCA puede adaptarse a huecos variables y geometrías con formas especiales, pero requiere controlar la dosificación de líquido, la contención y el curado. Antes de elegir, compare el riesgo por partículas, la alineación, el acceso para el curado, las tensiones en la unión, la posibilidad de reparación, el volumen de producción y la cualificación ambiental.
¿Qué pruebas son importantes para una pantalla marina?
Un plan para aplicaciones marinas suele incluir radiación UV, calor, humedad, condensación, gestión del agua, corrosión asociada a la sal, vibraciones, golpes, cambios ópticos, adhesión y prestaciones táctiles. Las severidades y la secuencia exactas deben ajustarse a la instalación. ASTM G155 por sí sola no es suficiente, porque su ámbito excluye el deterioro por agua salada. Combine métodos adecuados para materiales, componentes y sistemas con criterios de aceptación específicos del proyecto.
Convierta las condiciones de uso en una especificación de unión
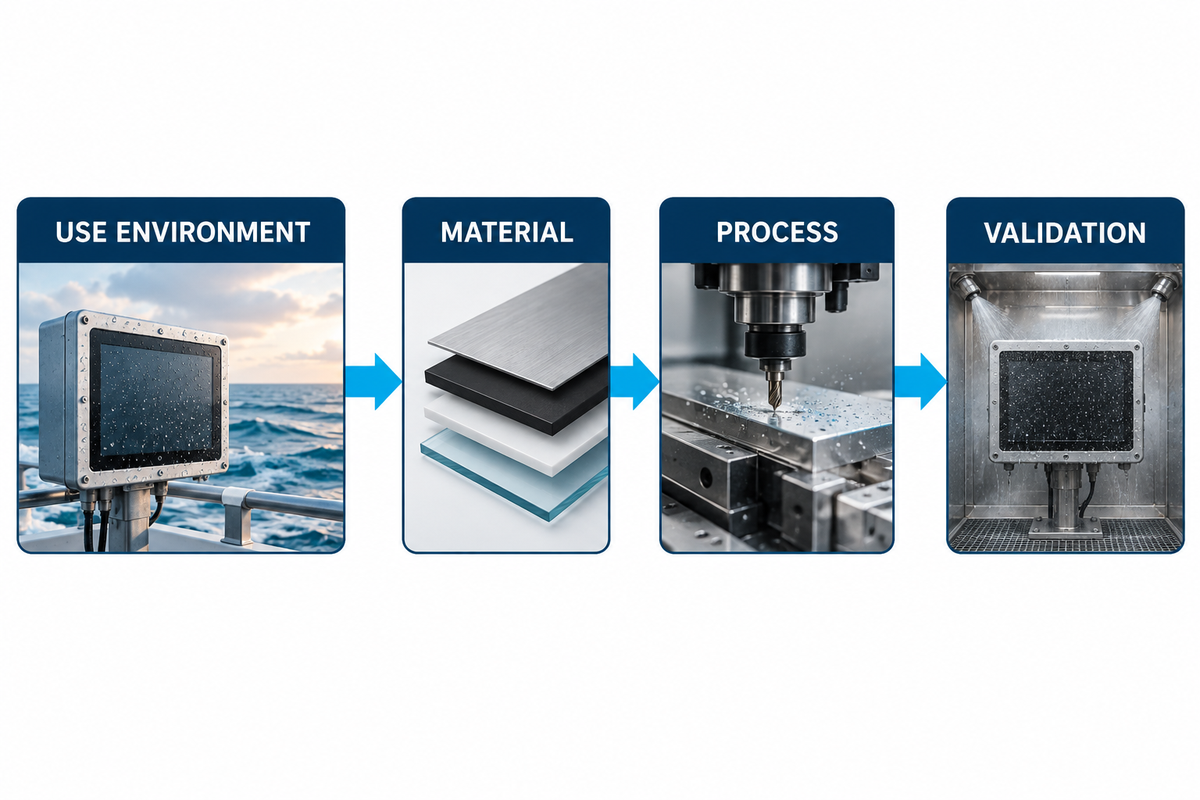
Comparta los planos de las capas, los objetivos ópticos, el perfil ambiental y los requisitos de validación. Para consultar opciones de conjuntos de capas específicas para cada aplicación y el alcance del proveedor, visite la página de soluciones de vidrio para pantallas de exterior y aplicaciones marinas de Saiwei Glass. Saiwei Glass puede revisar los datos del vidrio de cubierta y del conjunto adherido sin considerar que la denominación de un material demuestre las prestaciones del sistema acabado.
Hablemos del conjunto de capas de su pantallaReferencias y fuentes
- NIST: influencia de los dopantes fluorescentes en la fotopolimerización en cuba
- ASTM G155-25: importancia y uso en el ámbito público
- IEC 60068-2-11:2021, niebla salina
- IEC 60068-2-6:2007, vibración sinusoidal
- IEC 60068-2-78:2025, calor húmedo
- Dymax: cómo determinar cuándo se ha completado el curado total del adhesivo
- HumiSeal: envejecimiento acelerado en el diseño LOCA
- VIA optronics: adhesivos ópticos y envejecimiento
Tendencia ahora



