Contacte con Saiweiglass




Especificaciones rápidas
| Intervalo de espesores comerciales | 25 μm – 200 μm (formato en rollo); 30 μm – 1,1 mm (formato en hojas) |
| Récord de laboratorio | ≤ 3 μm mediante estiramiento térmico de precisión (Yuan et al., 2021) |
| Composiciones principales | Vidrio de borosilicato (80 % SiO₂) o vidrio sodocálcico (75 % SiO₂) |
| Rugosidad superficial (estirado descendente) | < 0.5 nm Ra |
| Temperatura de fusión | 1.500 – 1.675 °C (según la composición) |
| Mercado mundial (2025) | USD 14,18 mil millones, TCAC del 11,34 % hasta 2031 |
¿Qué es el vidrio ultrafino?
 El vidrio ultrafino se define como un sustrato con un espesor igual o inferior a 100 μm, aproximadamente el diámetro de un cabello humano. En los sectores de las pantallas y la electrónica, el umbral suele establecerse en 100 μm; un vidrio de 200 μm puede considerarse fino, pero el punto de no retorno son los 100 μm, tanto por sus dimensiones físicas como por su denominación. Al ser ultrafino, las superficies del vidrio presentan tal flexibilidad que este puede curvarse, enrollarse y adaptarse a una superficie curva sin fracturarse.
¿De qué está hecho exactamente el vidrio ultrafino? Aunque emplea el mismo material base que el vidrio corriente para ventanas (sílice o SiO₂), el factor diferenciador fundamental del vidrio ultrafino es el método de fabricación. Las hojas de vidrio suelen fabricarse con un espesor de 2-6 mm para que sigan siendo utilizables. Los fabricantes de vidrio ultrafino reducen drásticamente esa cifra, hasta tan solo 30 μm en el vidrio comercial. Con anchuras de rollo de hasta 1,3 m y longitudes de hasta 300 m, Willow Glass de Corning es uno de los productos de vidrio ultrafino que realmente alcanza dimensiones constructivas. Las hojas de vidrio de borosilicato D 263 T eco de Schott se distribuyen con un espesor de 30 μm.
En la práctica, el vidrio ultrafino no siempre es sinónimo de películas de vidrio flexible. Cuando el espesor es el aspecto decisivo, el vidrio ultrafino de 50 μm o menos es extraordinariamente flexible, hasta el punto de poder envolverse alrededor del espesor de un lápiz.
💡 Diferencia fundamental
Tanto el vidrio flexible como el vidrio ultrafino reciben la denominación de «fino». Dado que los límites elásticos de todas las variedades de vidrio se superan con un espesor aproximado de 100 μm, la flexibilidad equivale en este contexto a la delgadez. En el sentido más amplio, la flexibilidad aumenta exponencialmente a medida que disminuye el espesor de un material, como 3 en teoría y solo la mitad en la práctica.
Materias primas y proceso de fusión
 El arte de fabricar vidrio comienza con la preparación de la mezcla: medir las materias primas, mezclarlas e introducirlas en el horno. Desde el punto de vista químico, la producción de vidrio ultrafino comprende dos tipos de vidrio con propiedades muy diferentes.
La composición del vidrio sodocálcico contiene alrededor de un 75 % de sílice (SiO₂), un 15 % de sosa (Na₂O) y un 9 % de cal (CaO), además de pequeñas cantidades de alúmina y magnesio. Cuando se utiliza como hoja plana para ventanas arquitectónicas o como sustrato ultrafino para pantallas, este material se funde aproximadamente a 1.500 °C. Según la ciencia del vidrio, la ceniza de sosa añadida a la sílice fundida actúa como fundente para reducir el punto de fusión desde bastante más de 1.700 °C.
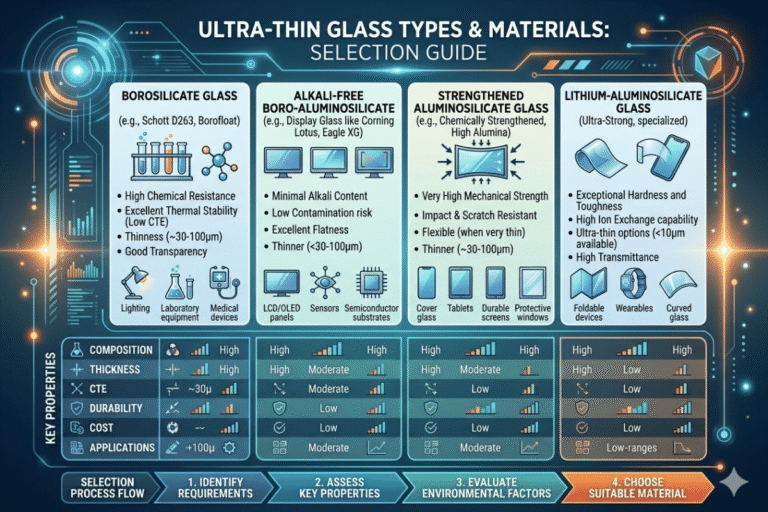
El vidrio de borosilicato sustituye parte de la sosa por óxido de boro (B₂O₃). En comparación con el vidrio sodocálcico (75/13/4/8), este material contiene aproximadamente un 80 % de SiO₂, un 13 % de B₂O₃ y un 4 % de óxidos alcalinos. La temperatura de fusión aumenta hasta 1.650 °C, pero, a cambio, el borosilicato presenta un coeficiente de dilatación del vidrio de aproximadamente 3,3 × 10⁻⁶/K (tres órdenes de magnitud mejor que el vidrio convencional). Esta estabilidad resulta esencial cuando las hojas donantes de vidrio ultrafino se preparan en lotes maestros para la deposición de películas metálicas funcionales en caliente.
En el interior del horno, las materias primas se funden hasta formar un líquido uniforme. Los hornos industriales funcionan con gas natural o refuerzo eléctrico y pueden alcanzar 1.675 °C en los puntos más calientes. Los gases disueltos se expulsan durante una etapa de afinado antes de que el vidrio fundido fluya hacia la sección de conformado.
Tres métodos de fabricación de vidrio ultrafino
 Se han identificado cuatro métodos para fabricar sustratos de vidrio ultrafino. Los tres dirigen el flujo del vidrio fundido mientras se enfría y pasa de ser un líquido viscoso a una cinta sólida, y cada uno presenta un límite mínimo de espesor diferente.
Proceso de flotado (método Pilkington)
El proceso de flotado, desarrollado por Alastair Pilkington en 1959, es actualmente el principal método mundial para producir vidrio plano. Bajo una atmósfera inerte de hidrógeno y nitrógeno, el vidrio fundido se vierte sobre un baño de estaño fundido mantenido a una temperatura aproximada de 600 °C. Mientras el vidrio flota sobre la superficie del estaño, la tensión superficial hace que se extienda hasta formar una cinta, cuyo espesor y anchura se controlan mediante rodillos situados sobre ella. Al salir del baño, la cinta caliente entra en un horno continuo de recocido, donde se enfría lentamente. En 2025, la producción de vidrio ultrafino mediante el proceso de flotado representó el 50,68 %, según la información de mercado obtenida de los datos de mercado de Mordor Intelligence. De hecho, se considera que el límite práctico de espesor de una línea de flotado completa es de aproximadamente 0,3 mm (300 μm). No obstante, la interacción con el baño de estaño genera una topografía de aproximadamente 2 nm en la superficie inferior, adecuada para aplicaciones arquitectónicas, pero inapropiada para sustratos de pantallas.Estirado descendente por fusión por rebose (método Corning)
Corning también desarrolló este proceso en la década de 1960. El proceso de fusión por rebose consistía en verter una corriente de vidrio fundido en un depósito de conformado con forma de artesa. El vidrio rebosaba por ambos lados de la artesa, descendía por las paredes exteriores y las dos corrientes se fusionaban en la parte inferior para formar una cinta continua. La cinta era estirada hacia abajo por efecto de la gravedad. Como las superficies exteriores no entraban en contacto con ningún molde sólido ni herramienta, ambas quedaban pulidas al fuego y presentaban una rugosidad de unas décimas de nanómetro. El estirado descendente permite obtener hojas de vidrio de 30 μm en la producción comercial, mientras que el borosilicato de Schott fabricado por estirado descendente alcanza 20 μm con una rugosidad inferior a un nanómetro, unas prestaciones que el flotado sobre baño de estaño no puede ofrecer. Para un dispositivo sin defectos; es decir, intercaladores de vidrio OLED o pantallas plegables; la fusión y el estirado descendente son los únicos procesos.Proceso de reestirado (estirado ascendente)
Reestirado. Parte de una hoja o un tubo de vidrio preformado. La preforma se calienta en un horno por encima de su punto de reblandecimiento y se estira hacia arriba o hacia abajo hasta obtener una hoja mucho más fina. La velocidad de estirado, la temperatura del horno y la velocidad de alimentación determinan el espesor final. El reestirado permite producir la hoja de vidrio más fina obtenida hasta la fecha. En un reestirado de laboratorio, se fabricó satisfactoriamente una hoja independiente de vidrio ultrafino de ≤ 3 μm, la más fina del mundo, mediante estiramiento térmico asistido por carga y con control del peso, según Sensors and Actuators A (Yuan et al., 2021). En la industria, el reestirado suele centrarse en el intervalo de 5 μm – 100 μm para sustratos de gama alta, como los intercaladores para obleas de semiconductores.| Parámetro | Proceso de flotado | Fusión por rebose / estirado descendente | Reestirado |
|---|---|---|---|
| Intervalo de espesores | ≥ 0,3 mm (300 μm) | De 20 μm a 700 μm | De 3 μm a 100 μm |
| Rugosidad superficial (Ra) | ~2 nm (cara del estaño) | < 0.5 nm | Depende de la calidad de la preforma |
| Contacto superficial | Baño de estaño (cara inferior) | Ninguno (conformado libre) | Ninguno (estirado libre) |
| Volumen de producción | 50,68 % de cuota de mercado (2025) | Principal para pantallas | Especializado / bajo volumen |
| Aplicaciones habituales | Arquitectura, automoción, energía solar | Cubiertas OLED, sustratos para pantallas | Intercaladores para semiconductores, sensores |
| Coste relativo | $8–15/m² (calidad comercial) | $50–200/m² (calidad para pantallas) | $200–1.000+/m² (especializado) |
Cómo alcanzar espesores extremos: de 100 μm a 3 μm
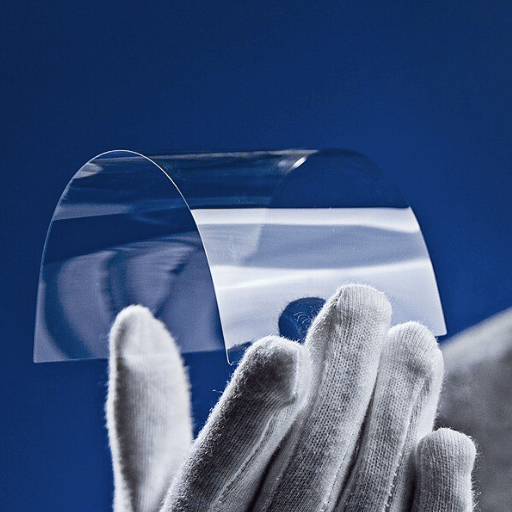 La obtención de hojas ultrafinas se rige por las mismas reglas que la de hojas más gruesas: las cuatro variables del proceso —viscosidad del vidrio, velocidad de estirado, gradiente de temperatura y tensión mecánica— deben equilibrarse meticulosamente. La viscosidad del vidrio depende de la temperatura. Cuando el vidrio fundido se calienta lo suficiente, su viscosidad se reduce de forma inusual; comienza a fluir fácilmente y el espesor de cada hoja pasa a ser independiente del que tenía en la etapa anterior. Para hacerlo con precisión, los fabricantes mantienen cada lote de vidrio apenas por encima del punto en el que la viscosidad desciende hasta un nivel aceptable para la operación de estirado, sin calentarlo tanto como para que la hoja quede ultragruesa, con hoyuelos o irregular en toda su anchura.
En las composiciones sodocálcicas, el punto de reblandecimiento se sitúa cerca de 600 °C. En el borosilicato, se encuentra cerca de 820 °C. Para obtener hojas ultrafinas uniformes, todos los niveles de temperatura de la zona de conformado deben mantenerse dentro de ±2 °C con el fin de conservar un espesor uniforme en toda la anchura del vidrio.
📐 Nota técnica
El rendimiento útil del vidrio ha avanzado drásticamente con el paso de los años. En 2023, un rendimiento del 60 % se consideraba excepcional; en 2025, esa cifra había aumentado hasta el 85 % gracias a avances como el grabado selectivo —de Corning y Samsung Display—, que permite sustituir el relativamente derrochador grabado químico por un adelgazamiento puramente mecánico. Los costes de los residuos disminuyen, lo que hace accesibles las líneas de producción para volúmenes propios del mercado de consumo.
Según los registros, la hoja plana de vidrio más fina jamás fabricada medía menos de 10 μm. De acuerdo con una patente del sector, Yuan et al. (2021) demostraron que el estiramiento térmico presurizado podía transformar una preforma de tan solo 150 μm en una hoja independiente de 3 μm, tan fina que resulta casi imposible pesar el volumen de vidrio con medios de medición.
Las tolerancias comerciales del vidrio ultrafino varían según el método y el espesor. La especificación Minatyan-semo exige una tolerancia de ±30 μm para SEMI MF 1530 y las láminas Schott D 263 T eco. Los transformadores de precisión alcanzan una TTV de ±0,5 μm en obleas conformes con las normas SEMI y de ±1 μm en hojas con tan solo 12,5 μm de espesor. La TTV habitual del vidrio pulido al fuego y fabricado por estirado descendente, salvo por el espesor objetivo, oscila entre 5–10 μm.
Operaciones posteriores al conformado: corte, recocido y tratamiento superficial
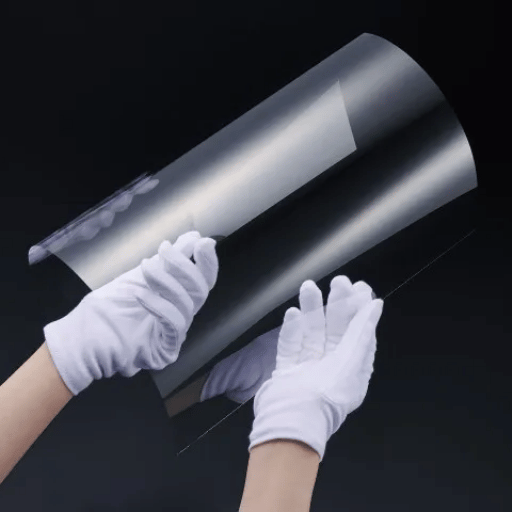 Una vez que la cinta de vidrio conformada sale de la zona de conformado, se llevan a cabo varias etapas para prepararla para su uso final. Cada etapa responde a una propiedad física o química diferente de la hoja ultrafina.
Corte. El vidrio flotado convencional suele marcarse con ruedas de carburo; el vidrio se rompe de manera uniforme a lo largo de la línea marcada. El vidrio ultrafino con un espesor inferior a 0,1 mm no soporta el marcado mecánico sin desportillarse. Para evitarlo, los fabricantes emplean la técnica de precisión del marcado con láser de CO₂, que crea una estrecha línea de calor a lo largo de la línea de rotura deseada y después propaga una fractura. Cada pieza cortada a medida presenta un canto limpio y seguro, sin daños por microfisuras. También existen ruedas de marcado dentadas conformes con las normas del sector que, con los parámetros de proceso adecuados, pueden utilizarse en hojas próximas a 0,3 mm.
Recocido. Cuando finaliza el proceso de conformado, la hoja aún presenta tensión física, lo que reduce su resistencia mecánica y provoca grietas, a veces de forma catastrófica. Después del conformado, la hoja se enfría lentamente en un túnel de recocido con temperatura cuidadosamente controlada para liberar esas tensiones mecánicas. Si el enfriamiento es demasiado rápido, la tensión residual puede hacer que la superficie de la hoja estalle en cualquier momento durante su posterior manipulación y transformación del vidrio. En los sustratos ultrafinos, la estabilización frente a vibraciones es absolutamente esencial: si una vibración puede desviar un haz láser, también puede romper esa hoja de 50 μm.
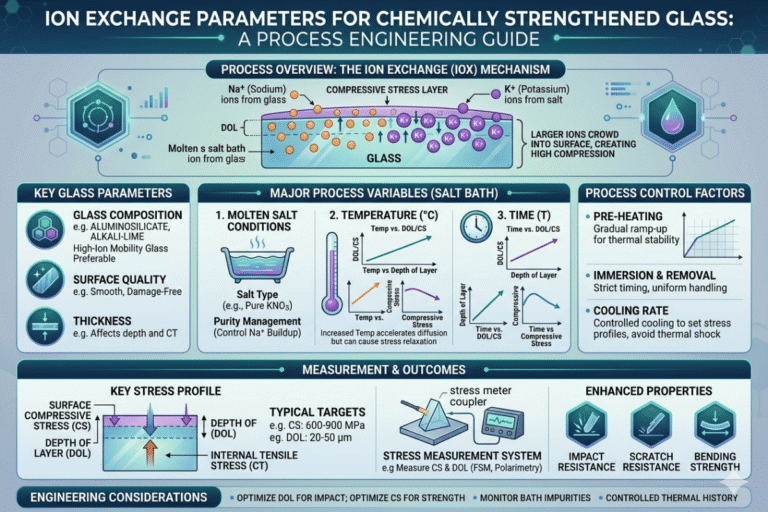
Tratamiento superficial. El pulido posterior al conformado con óxido de cerio (CeO₂) proporciona una superficie de calidad óptica, con valores de arañazo/cavidad de 10/5 y una rugosidad superficial (Ra) inferior a 5 Angstroms. Puede aplicarse un recubrimiento antirreflectante mediante deposición al vacío. Para aplicaciones de vidrio de cubierta, el endurecimiento químico mediante intercambio iónico sustituye los iones de sodio (Na⁺), más pequeños, por iones de potasio (K⁺), más grandes, en la superficie del vidrio, lo que crea una capa de tensión mecánica de compresión que hace que el vidrio sea aproximadamente cinco veces más resistente que un material sin tratar del mismo espesor.
⚠️ Precaución durante la manipulación
El vidrio ultrafino de menos de 50 μm debe transportarse y almacenarse en posición vertical. Debe utilizarse material intercalario de doble cara para ayudar a evitar la acumulación de carga estática, que puede atraer partículas capaces de producir microarañazos en la superficie durante la manipulación. Las líneas de transformación especializadas utilizan barras de aire ionizado y sistemas automatizados de manipulación sin vibraciones para garantizar una manipulación segura.
Aplicaciones del vidrio ultrafino
 La combinación de claridad óptica, hermeticidad, estabilidad térmica y flexibilidad es algo que ninguna película polimérica puede ofrecer por completo. Aunque el desarrollo del vidrio ultrafino es una innovación relativamente reciente, ha pasado con una rapidez extraordinaria del experimento inicial de laboratorio a una amplia implantación comercial. Esto se debe en gran medida al crecimiento del sector de las pantallas.
Pantallas OLED y plegables. Los dispositivos plegables están en auge y la serie Galaxy Z Fold de Samsung utiliza vidrio ultrafino (UTG) para la cubierta interior. Este sustituye las películas plásticas utilizadas en dispositivos plegables anteriores. Valorado en USD 16,37 mil millones en 2025, el mercado de las pantallas OLED flexibles crece a una TCAC del 22,8 %, y se prevé que el volumen de envíos impulse el mercado de las pantallas flexibles desde USD 20,52 mil millones en 2025 hasta USD 75,14 mil millones en 2030.
Electrónica flexible. Los sustratos de vidrio ultrafino se utilizan como soporte para transistores de película fina, sensores ponibles y circuitos impresos flexibles. A diferencia de los sustratos poliméricos, el vidrio proporciona un cierre hermético que impide la entrada de oxígeno y humedad, algo fundamental para la vida útil de las pantallas OLED.
Automoción. Los sistemas de visualización frontal (HUD) proyectan información sobre la superficie interior del parabrisas del vehículo mediante un combinador óptico de vidrio fino. Esta tecnología también ayuda a reducir el peso de componentes como el techo panorámico y los paneles de las pantallas interiores. Las variantes resistentes al deslumbramiento (antirreflectantes) del vidrio ultrafino influyen directamente en la visualización de información.
Aplicaciones médicas y científicas. Los sustratos de placas de vidrio se utilizan ampliamente en investigaciones científicas como portaobjetos para microscopía, chips microfluídicos y matrices de sensores físicos y químicos debido a su transparencia óptica y su naturaleza inerte.
En todos los segmentos, se preveía que el mercado del vidrio ultrafino alcanzara un valor de USD 14,18 mil millones en 2025 y llegara a USD 26,87 mil millones en 2031. Más del 68 % se destinaba a la tecnología de pantallas.
✔ Ventajas frente a las películas poliméricas
- Rugosidad superficial < 1 nm (frente a 5-20 nm para PET/PEN)
- El cierre hermético bloquea el O₂ y la humedad (WVTR < 10⁻⁶ g/m²/day)
- Estabilidad térmica hasta 600 °C (frente a 150–200 °C para los polímeros)
- Sin amarilleamiento ni degradación por UV con el paso del tiempo
- Transmisión óptica superior (> 92 % en longitudes de onda visibles)
⚠ Limitaciones
- Los impactos pueden volver quebradizo el material, por lo que generalmente será necesario laminarlo o aplicarle una capa para garantizar su durabilidad.
- Radio mínimo de curvatura de unos 3-5 mm (no puede plegarse por completo como el plástico)
- Mayor coste del material ($50–1.000+/m² frente a $2–10/m² para las películas poliméricas)
- La manipulación requiere automatización apta para salas limpias
- La resistencia mecánica del canto disminuye rápidamente con los microdefectos
Cómo elegir vidrio ultrafino para su proyecto
 Las propiedades físicas y químicas de las opciones de vidrio disponibles influyen más que los costes en la selección del vidrio ultrafino. Para realizar una comparación exhaustiva, deben evaluarse los requisitos específicos de la aplicación relativos a la combinación de los cinco criterios siguientes.
- ✔ Requisito de espesor: Defina el espesor objetivo y su tolerancia. Las cubiertas para pantallas suelen requerir 30–100 μm. Los sustratos para semiconductores pueden necesitar ≤ 25 μm.
- ✔ Compatibilidad de la dilatación térmica: El coeficiente de dilatación térmica (CTE) del vidrio debe coincidir con el de las capas unidas. El vidrio de borosilicato (3,3 ppm/K) es compatible con las obleas de silicio. El vidrio sodocálcico (~9 ppm/K) es compatible con los metales y las capas adhesivas.
- ✔ Necesidades de calidad superficial: Las aplicaciones ópticas exigen Ra < 1 nm y una baja variación total del espesor. Las aplicaciones estructurales o protectoras admiten superficies más rugosas.
- ✔ Resistencia química: El vidrio de borosilicato resiste mejor los ácidos y los álcalis que el vidrio sodocálcico. Elija en consecuencia si el vidrio entra en contacto con sustancias químicas agresivas o se somete a limpiezas repetidas.
- ✔ Transformación posterior: ¿Se someterá el vidrio a deposición de película fina, intercambio iónico o laminación a alta temperatura? Defina cada etapa de producción antes de especificar el sustrato.
Preguntas frecuentes
P: ¿Cómo se fabrica el vidrio ultrafino?
Ver respuesta
El vidrio ultrafino se produce fundiendo arena de sílice y otras materias primas a 1.500–1.675 °C y convirtiendo el vidrio resultante en una cinta extremadamente fina mediante uno de estos tres métodos: el proceso de flotado, en el que el vidrio líquido caliente se vierte sobre un baño de estaño fundido y se lamina hasta formar una cinta; el estirado descendente por fusión por rebose, que consiste en hacer fluir el vidrio caliente sobre un elemento y fusionarlo en la parte inferior del canto de la hoja plana; y el proceso de reestirado, en el que se recalienta y estira una hoja plana preformada. La cinta de vidrio obtenida se recuece, se corta y, cuando es necesario, se recubre o se endurece químicamente. El flotado limita el espesor mínimo a aproximadamente 0,3 mm, aunque tanto el estirado descendente como el reestirado permiten obtener espesores inferiores a 30 μm.
P: ¿El vidrio ultrafino es realmente vidrio?
Ver respuesta
Sí. El vidrio ultrafino es simplemente vidrio, un sólido amorfo de dióxido de silicio. Sus características físicas y químicas son idénticas a las de otros tipos de vidrio (incluidas la inercia química, la transparencia óptica y la hermeticidad); la única diferencia es el espesor, ya que, cuando es ultrafino (≤50 μm), el vidrio adquiere suficiente flexibilidad para curvarse sin fracturarse, una característica que suele confundirse con la de una película plástica.
P: ¿De qué está hecho el vidrio ultrafino?
Ver respuesta
Los sustratos de vidrio ultrafino suelen fabricarse con vidrio «sodocálcico» (75 % de sílice, 15 % de óxido de sodio y 9 % de óxido de calcio) o «de borosilicato» (80 % de sílice, 13 % de óxido de boro y 4 % de óxidos alcalinos). El vidrio sodocálcico es más barato y más fácil de endurecer químicamente. El vidrio de borosilicato presenta una menor dilatación térmica y una mayor resistencia química; la primera característica lo hace más adecuado para semiconductores, mientras que la segunda lo hace más apropiado para altas temperaturas.
P: ¿Cuál es el vidrio más fino jamás fabricado?
Ver respuesta
La hoja de vidrio autoportante más fina fabricada mediante el proceso de estiramiento térmico de precisión tenía 3 μm y fue producida por el equipo de Yuan et al. en 2021. En la producción comercial, la empresa Schott produjo una hoja de 20 μm mediante su proceso de estirado descendente, y los transformadores de precisión produjeron obleas de hasta 12,5 μm.
P: ¿Afecta el método de fabricación a la resistencia mecánica del vidrio ultrafino?
Ver respuesta
Sí, en gran medida. El modo de fabricación del vidrio determina directamente la calidad de su superficie, que, a su vez, condiciona su resistencia mecánica. El estirado descendente y la fusión por desbordamiento generan superficies pulidas al fuego con una rugosidad inferior a 0.5 nm y menos defectos puntiformes que concentran tensión, por lo que alcanzan una resistencia práctica mucho mayor.
Las asperezas de la cara de estaño del vidrio flotado son de aproximadamente 2 nm y crean puntos débiles. Los tratamientos posteriores al conformado, como el endurecimiento químico mediante intercambio iónico, pueden multiplicar la resistencia mecánica hasta 5 veces, con independencia del método de conformado original.
P: ¿Cómo funciona el vidrio ultrafino en los teléfonos plegables?
Ver respuesta
La cubierta interior de los teléfonos plegables está formada por capas de vidrio ultrafino (UTG de unos 30 μm de espesor). Con este espesor, el vidrio puede doblarse con un radio de 3–5 mm sin romperse. Una vez endurecido químicamente mediante intercambio iónico, el UTG se pega a capas adhesivas y películas de material protector.
Samsung Galaxy Z Fold fue uno de los primeros en utilizar UTG en lugar de películas de plástico de poliimida, que se arañaban con facilidad y amarilleaban con el tiempo.
¿Necesita vidrio ultrafino con espesores o composiciones a medida?
Descubra los productos de vidrio ultrafino de Saiwei Glass →Acerca de esta guía
Este artículo ha sido elaborado por el equipo de contenidos técnicos de Dongguan Saiwei Glass Co., Ltd, fabricante de vidrio ultrafino para aplicaciones en pantallas, óptica y electrónica. Los datos de fabricación citados proceden de informes publicados por Schott AG, Corning Inc. y artículos científicos sobre el vidrio revisados por pares. Para las cifras de mercado, hemos consultado informes de analistas externos.
Referencias y fuentes
- Vidrio sodocálcico: composición y propiedades — Wikipedia (revisado por la comunidad científica del vidrio)
- Vidrio de borosilicato — Wikipedia
- Fabricación de hojas de vidrio ultrafino mediante estiramiento térmico con control de peso — Yuan et al., Sensors and Actuators A, 2021
- Informe sobre tamaño, cuota y crecimiento del mercado del vidrio ultrafino 2031 — Mordor Intelligence
- OLED flexible: introducción y situación del mercado — OLED-Info
- Proceso de fabricación del vidrio flotado — Wikipedia
- Especificaciones del vidrio ultrafino SCHOTT D 263 T eco — Abrisa Technologies