
Contactez Saiweiglass


★★★★★ Excellent indice de confiance
Solutions de collage pour les applications industrielles du verre
Pour le collage optique ou structurel du verre, transmettez les détails de votre application, de l’adhésif, des spécifications du verre et des conditions d’utilisation. Demandez à Saiwei Glass de confirmer la disponibilité des substrats, les traitements de surface et les exigences relatives aux échantillons.
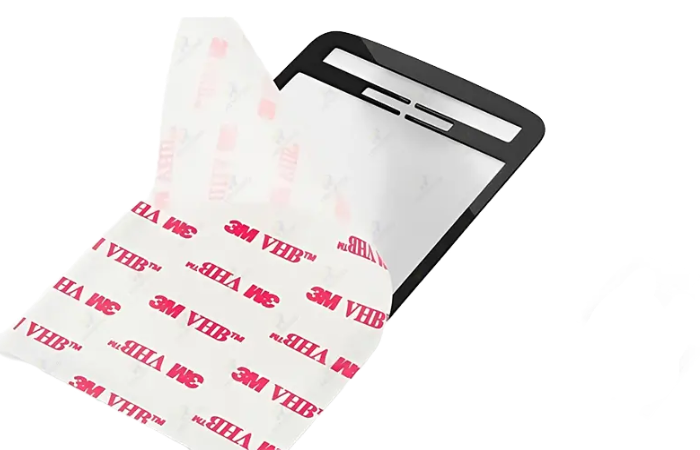
16+
Années de transformation du verre
5,000
m² d’installations de production
90+
Professionnels techniques
>95%
Taux de transmission lumineuse des UV
Qu’est-ce que le collage et pourquoi est-il essentiel à l’assemblage du verre ?
Le collage consiste à assembler deux surfaces ou plus au moyen d’un adhésif, un composé à base de polymères qui crée un assemblage durable par réaction chimique, évaporation de solvant ou durcissement activé par un apport d’énergie. Contrairement aux fixations mécaniques telles que les vis, les rivets ou les brides, les assemblages collés répartissent uniformément la charge sur la zone d’assemblage (au lieu de la concentrer en des points distincts).
Pour les composants en verre, cette distinction est importante. Le collage consiste à assembler deux surfaces à l’aide d’un polymère qui se solidifie pour créer un assemblage définitif. Le verre présente une très forte résistance à la compression, mais reste fragile sous des charges ponctuelles. Un assemblage boulonné crée des concentrations de contraintes susceptibles de provoquer une fissure, tandis qu’un assemblage collé répartit la charge sur l’ensemble du substrat collé. C’est pourquoi le collage est la méthode privilégiée pour assembler le verre, des écrans électroniques grand public aux vitrages automobiles et aux structures aérospatiales. Aujourd’hui, le recours au collage pour assembler aussi bien les verres de protection des téléphones portables que les vitrages de cockpit d’avion, en remplacement des assemblages soudés et des fixations plus traditionnels lorsque l’intégrité du verre est essentielle.
Comment fonctionne le collage sur les substrats en verre
L’énergie de surface entre une colle et un substrat en verre résulte de quatre mécanismes interdépendants :
Collage chimique
Les groupes réactifs de l’adhésif forment des liaisons covalentes avec les groupes hydroxyle présents à la surface du verre. Les agents de couplage silanes renforcent ce mécanisme.
Ancrage mécanique
L’adhésif pénètre dans les défauts microscopiques de la surface et s’y ancre une fois durci. Les textures de surface, comme celles du verre dépoli par attaque chimique ou traité contre l’éblouissement, améliorent l’ancrage mécanique.
Diffusion
À l’échelle moléculaire, les chaînes polymères de l’adhésif se mêlent aux molécules de surface pour former une couche interfaciale interpénétrée.
Adhésion électrostatique
Un échange d’électrons entre l’adhésif et le substrat génère des forces d’attraction à l’interface, qui favorisent l’adhérence initiale et la stabilité à long terme du collage.
L’état de surface influe sur le mouillage par l’adhésif. Vérifiez la méthode de nettoyage ou de traitement adaptée au verre, à la couche et à l’adhésif utilisés, puis évaluez les performances du collage sur des pièces représentatives.
Les technologies de collage du verre : choisir le meilleur adhésif
Choisir le bon adhésif pour une application de collage du verre implique d’adapter sa composition chimique et son système de vulcanisation au type de substrat, à l’environnement d’utilisation et à la cadence de production. Il est également essentiel de connaître les propriétés mécaniques de l’adhésif et du verre — module, allongement à la rupture et dilatation thermique — pour assurer la stabilité à long terme de l’assemblage. Voici comment les principales familles d’adhésifs se comparent lors d’essais sur des substrats en verre.
| Type d’adhésif | Mode de durcissement | Temps de durcissement | Résistance du collage (MPa) | Clarté optique | Plage de températures | Applications sur verre les plus adaptées |
|---|---|---|---|---|---|---|
| Acrylique photopolymérisable aux UV | Rayonnement UV (300–400 nm) | 5–30 secondes | 15–25 | Excellente (transmission lumineuse >95 %) | −40 à +150 °C | Collage d’écrans, assemblage optique, verre décoratif |
| Époxy bicomposant | Réaction chimique | 30 min – 24 h | 20–35 | Bonne (jaunissement possible avec le temps) | −55 à +180 °C | Assemblages structuraux, verre-métal, assemblages fortement sollicités |
| Silicone | Humidité / chaleur / UV | Quelques minutes – 24 h | 2–8 | Bonne (translucide à transparent) | −60 à +260 °C | Vitrages automobiles, panneaux pour hautes températures, joints souples |
| Film OCA | Lamination sous pression | Instantané | 5–12 | Excellente (transmission lumineuse >99 %) | −30 à +80 °C | Assemblage de panneaux tactiles, lamination d’écrans |
| LOCA (OCA liquide) | Polymérisation aux UV après dépose | 10–60 secondes | 3–10 | Excellente (transmission lumineuse >99 %) | −30 à +85 °C | Écrans incurvés, formes sur mesure, comblement des jeux |
| Cyanoacrylate | Activation par l’humidité | 10–60 secondes | 10–20 | Transparent | −30 à +80 °C | Collages de petites surfaces, prototypage, réparations rapides |
| Polyuréthane | Humidité / réaction bicomposant | 1–24 h | 8–18 | Moyenne (teinte ambrée possible) | −40 à +120 °C | Pare-brise automobiles, vitrages de bâtiment |
Les différentes familles d’adhésifs offrent des compromis entre rapidité, résistance mécanique, clarté optique et facilité à résister aux conditions ambiantes. En pratique, le choix s’impose souvent dès que vous avez déterminé si votre joint de colle doit être transparent, si votre assemblage sera exposé à des cycles thermiques et à quelle cadence votre procédé de fabrication doit fonctionner. Les adhésifs photopolymérisables aux UV sont les plus courants pour les collages verre-verre où la transparence optique est essentielle. Pour les assemblages verre-métal soumis à des vibrations, les époxys souples ou les adhésifs silicones sont préférables.
Préparation de la surface du verre pour un collage optimal
Avant le collage, vérifiez les recommandations de nettoyage et de traitement de surface pour l’adhésif, le verre et la couche choisis, puis évaluez la résistance du collage sur des pièces traitées représentatives.
Comprendre l’énergie de surface du verre
Le mouillage désigne l’étalement de l’adhésif sur une surface. Demandez au fabricant de l’adhésif quelle évaluation du mouillage et quels critères d’acceptation de la préparation de surface s’appliquent au verre et à la couche que vous utilisez, puis vérifiez ces critères par des essais de collage.
Méthodes de préparation de surface pour le collage du verre
| Méthode | Énergie de surface obtenue | Durée de l’effet | Coût de l’équipement | Applications les plus adaptées |
|---|---|---|---|---|
| Nettoyage au solvant (IPA/acétone) | 45–50 mJ/m² | Quelques heures | Faible | Nettoyage de base pour tous les collages |
| Traitement plasma | 60–72 mJ/m² | 30–60 minutes | Moyen à élevé | Lignes de production, collages optiques critiques |
| Traitement corona | 55–65 mJ/m² | 15–30 minutes | Moyen | Feuilles de verre plat, traitement en ligne |
| Agent de couplage silane | Sans objet (pont chimique) | Quelques semaines à quelques mois | Faible | Amélioration permanente du collage, assemblages verre-métal |
| Traitement à la flamme | 55–68 mJ/m² | Quelques minutes | Faible | Activation rapide, petites pièces |
Traiter la surface du verre puis attendre le lendemain pour procéder au collage est une mauvaise pratique de production. Le gain d’énergie de surface obtenu par activation diminue rapidement : il suffit d’environ une heure pour qu’un verre traité au plasma perde 30 pour cent de l’énergie de surface ajoutée par ce traitement. Effectuez le collage dès que possible, idéalement dans les 30 minutes suivant le traitement.
Influence des couches Saiwei Glass sur le collage
Pour les surfaces antireflet, anti-éblouissement ou anti-traces de doigts, confirmez la finition exacte dans la zone de collage et demandez des essais de compatibilité avec l’adhésif.
Revêtement antireflet (anti-réfléchissant)
Les empilements multicouches SiO/TiO sont généralement plus compatibles avec les adhésifs. La résistance du collage est comparable à celle obtenue sur du verre sans revêtement.
Traitement AG (anti-éblouissement)
L’attaque chimique augmente la rugosité de surface, ce qui améliore effectivement l’ancrage mécanique des adhésifs. Un avantage pour les collages structuraux.
Revêtement anti-traces de doigts (anti-empreintes digitales)
Les couches hydrophobes à base de fluoropolymères repoussent activement les adhésifs. Les zones de collage doivent être masquées lors de l’application du revêtement anti-traces de doigts, ou faire l’objet d’une réactivation plasma localisée après son application.
Nous définissons chaque jour des pièces en verre sur mesure dont les zones de collage sont exemptes de revêtement. Avec nos centres d’usinage CNC assurant un positionnement à 0,02 mm, nous pouvons aligner de manière fiable les zones masquées sur vos montages de collage.
Collage du verre aux UV : procédé, performances et production
Le collage aux UV est la méthode la plus utilisée pour assembler le verre au verre et le verre au métal dans la fabrication de produits électroniques, optiques et d’écrans. L’adhésif reste liquide jusqu’à son exposition à un rayonnement UV dont la longueur d’onde est comprise entre 300 et 400 nanomètres, puis polymérise en quelques secondes pour former un joint transparent et très résistant.
Pourquoi le verre est idéal pour la polymérisation des adhésifs aux UV
Contrairement aux métaux ou aux plastiques opaques, le verre laisse passer les UV directement à travers le substrat jusqu’au joint de colle. Le verre sodocalcique standard transmet environ 85 à 90 pour cent du rayonnement à 365 nanomètres. Notre verre de protection en aluminosilicate dépasse 95 pour cent de transmission lumineuse des UV, ce qui permet une polymérisation à cœur plus rapide et plus complète, même avec des couches d’adhésif plus épaisses ou des lampes UV de plus faible intensité.
Procédé de collage aux UV pour l’assemblage du verre
01
Préparation de surface
Utilisez la méthode de nettoyage approuvée par le fabricant de l’adhésif. Confirmez si le verre ou la couche utilisés nécessitent un traitement supplémentaire et évaluez les surfaces préparées avant le collage.
02
Dispositif de dépose d’adhésif
Appliquez l’adhésif UV sur une des surfaces à l’aide d’un applicateur à aiguille fine ou d’un système de dépose automatisé. Utilisez des formulations de faible viscosité (~3-50 cP) (adhésif UV 12-34) pour les collages verre-verre afin d’obtenir un étalement autonivelant et un joint de colle lisse.
03
Assemblage et alignement
Positionnez les composants pendant le temps ouvert de l’adhésif (généralement 2 à 10 minutes). Les adhésifs photopolymérisables aux UV permettent de repositionner les pièces jusqu’à l’allumage de la lampe.
04
Exposition aux UV
Polymérisez à l’aide d’une lampe UV ou d’un ensemble de LED à une intensité de 80 à 120 mW/cm² pendant 5 à 30 secondes, selon l’épaisseur et la formulation de l’adhésif.
05
Contrôle après polymérisation
Vérifiez que la polymérisation à cœur est complète, que les joints de colle sont exempts de bulles et que le débordement d’adhésif est maîtrisé.
Maîtrisez la durée d’exposition et la position de la lampe. Mesurez l’éclairement énergétique à un emplacement reproductible correspondant au joint de colle et assurez-vous que les conditions de polymérisation validées sont respectées ; la distance par rapport à la lampe ne permet pas de confirmer la qualité de la polymérisation.
Choix des adhésifs UV pour les applications sur verre
Les adhésifs UV à base d’acrylique offrent la meilleure clarté optique et la polymérisation la plus rapide pour la plupart des applications sur verre. Pour les collages qui doivent résister à des cycles thermiques, les hybrides silicones photopolymérisables aux UV offrent davantage de souplesse, au prix d’un léger compromis sur la résistance initiale. Des produits tels que Loctite 349 — un acrylique dont la polymérisation est amorcée par les UV et la lumière visible — sont désormais des références reconnues dans l’industrie pour les assemblages verre-verre et verre-métal, car ils assurent un collage régulier, polymérisent à travers le verre et conservent cette clarté optique pendant quelques années d’utilisation.
Collage verre-métal : gérer des matériaux différents
L’assemblage du verre au métal est peut-être l’application de collage la plus exigeante en raison de la grande différence de comportement thermique entre ces matériaux. Le coefficient de dilatation thermique du verre varie de 5 à 9 parties par million par °C, tandis que celui de la plupart des métaux va de 10 ppm/°C pour l’acier à 24 ppm/°C pour l’aluminium. Cet écart entre les coefficients de dilatation thermique entraîne une forte dilatation ou contraction différentielle du métal par rapport au verre lorsque la température varie, et le joint de colle doit absorber cet écart sans provoquer de fissuration du verre ni de décollement.
Choix des adhésifs pour les assemblages verre-métal
Tenez compte à la fois de la rigidité de l’adhésif et de sa capacité à absorber les mouvements pour l’assemblage verre-métal. Évaluez la résistance de l’assemblage au cours du cycle de température. Avant de sélectionner la référence, demandez au fabricant de l’adhésif d’examiner les matériaux, les dimensions du joint, les charges et le cycle de température.
Principes de conception des assemblages
Déterminez l’épaisseur du joint de colle avec le fabricant de l’adhésif, en fonction de la géométrie du joint, des mouvements attendus, des charges et de la plage de température. Des assemblages verre-métal représentatifs doivent être évalués dans les conditions d’utilisation prévues avant la finalisation de l’outillage de production.
Les deux surfaces doivent être préparées : la surface du verre suit notre procédure habituelle de nettoyage et d’activation, tandis que la surface métallique nécessite généralement un ponçage avec un abrasif de grain 180 à 320, suivi d’un nettoyage au solvant et, dans le cas de l’aluminium, de l’application facultative d’un primaire pour éviter les interférences dues aux couches d’oxyde.
Applications industrielles du collage du verre
Le collage du verre concerne des secteurs très variés, chacun ayant ses propres exigences en matière de substrats, de contraintes environnementales et de réglementation. En tant que transformateur de verre, Saiwei fournit des substrats prêts à coller adaptés à chaque secteur industriel.
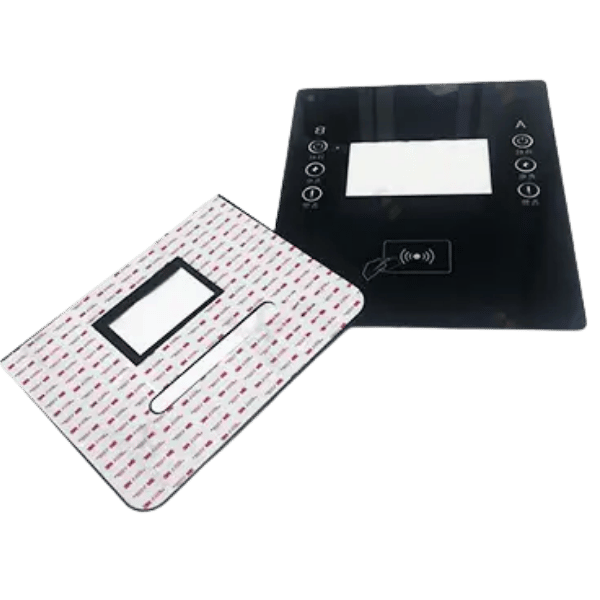
Électronique grand public — panneaux tactiles et écrans
Verre de protection collé sur des modules LCD ou OLED à l’aide d’un film OCA ou d’un adhésif liquide LOCA. Exige une transmission lumineuse élevée et un collage entièrement exempt de bulles, avec une transmittance supérieure à 99 pour cent. Le verre en aluminosilicate renforcé chimiquement de Saiwei, dont l’épaisseur est rigoureusement contrôlée (0,4-2,0 mm), est un substrat standard pour l’assemblage de smartphones, de tablettes et d’appareils informatiques portés sur soi.
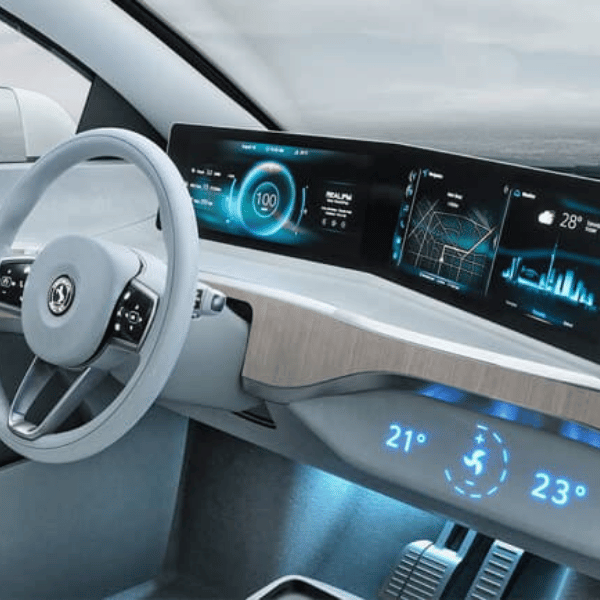
Automobile — postes de conduite intelligents et HUD
Pour le collage du verre dans l’automobile, obtenez les exigences du constructeur automobile en matière de température, de vibrations, de résistance aux intempéries et de sécurité pour l’assemblage spécifié. La norme SAE J2527 décrit l’exposition accélérée à l’arc au xénon des matériaux extérieurs automobiles. Confirmez le système adhésif approuvé et demandez à Saiwei Glass de documenter le périmètre proposé pour la fourniture de verre destiné à l’automobile et la préparation de surface.
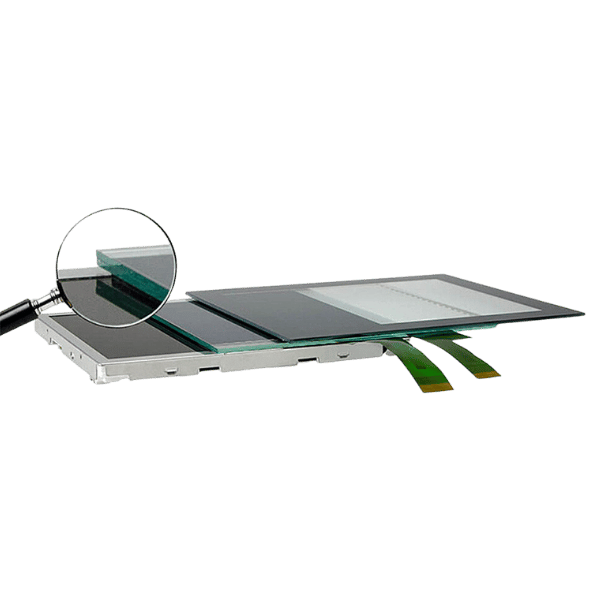
Dispositifs médicaux — panneaux de diagnostic
Pour les assemblages en verre destinés aux dispositifs médicaux, définissez les conditions de contact avec le patient, les agents de nettoyage et les conditions d’exposition à la désinfection. Déterminez le niveau d’évaluation biologique du dispositif dans le cadre du processus de gestion des risques. Demandez les rapports d’essais pertinents sur les matériaux et précisez le niveau de propreté requis pour le dispositif concerné.
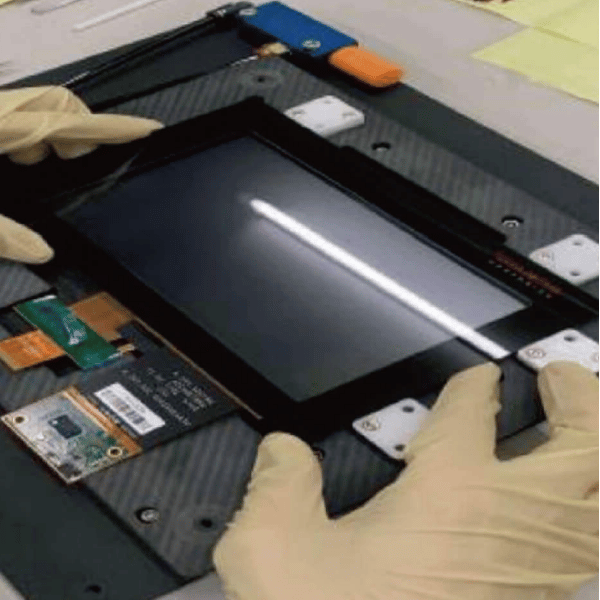
Commandes industrielles — IHM et panneaux tactiles
Les panneaux de commande industriels sont exposés à des environnements difficiles : températures des ateliers, vibrations des machines voisines, projections chimiques et fonctionnement continu pendant 24 heures. Le collage du verre sur des boîtiers métalliques ou plastiques nécessite des adhésifs adaptés aux environnements industriels. Nos panneaux en verre sérigraphié avec encadrements et marquages de boutons intégrés sont prêts à être collés directement sur les boîtiers des systèmes de commande.
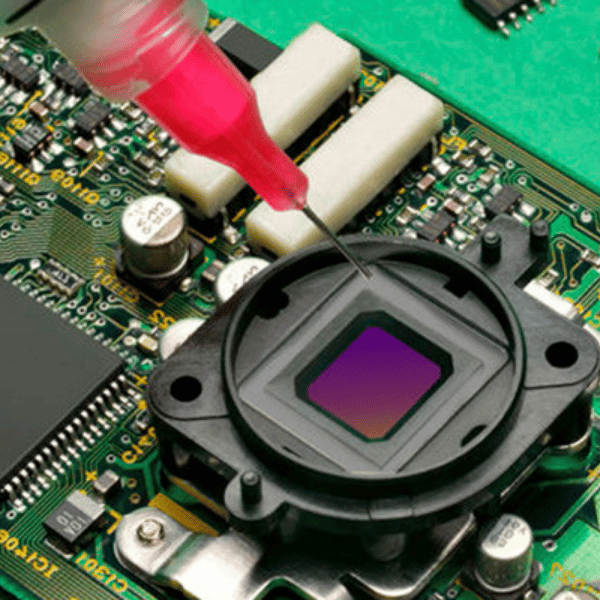
Instruments optiques — assemblage de lentilles et de filtres
Les assemblages optiques de précision nécessitent des adhésifs qui ne changent pas de dimensions après polymérisation. Un décalage de position de seulement 10 micromètres peut affecter les performances optiques. Des adhésifs optiques photopolymérisables aux ultraviolets, à faible retrait (inférieur à 0,5 %) et dont l’indice de réfraction est adapté à celui du substrat en verre avec un écart maximal de 0.02, sont sélectionnés à cette fin. Les composants en verre optique ultramince de Saiwei, rectifiés avec précision pour atteindre une planéité de 0,01 mm, réduisent les variations du joint de colle dans un empilement optique.
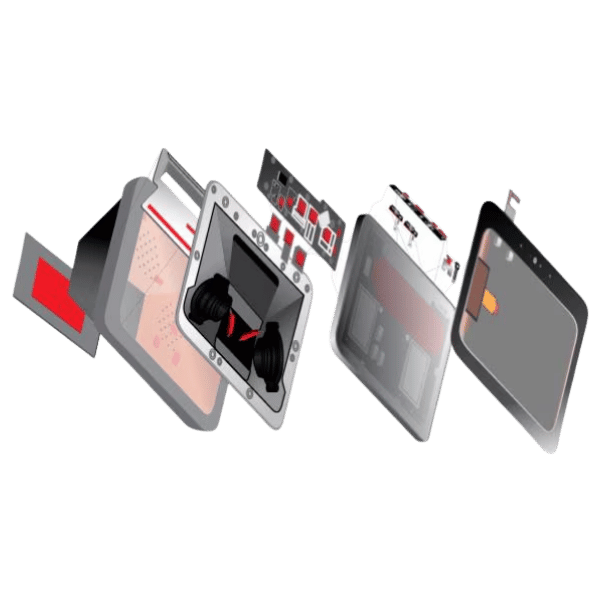
Électroménager et maison connectée
Des panneaux en verre à vocation esthétique sont utilisés pour les vitrages de portes de four, les hottes, les interrupteurs connectés et les interfaces de thermostats. Ils doivent présenter un aspect épuré, sans adhésif visible. Ces applications nécessitent de concilier résistance du collage et maintenance future : le panneau peut devoir être remplacé au cours de la durée de vie du produit. Les rubans adhésifs sensibles à la pression et les collages silicones démontables offrent le bon compromis pour l’assemblage de produits grand public.
Collage ou fixation mécanique pour les composants en verre
Les ingénieurs qui étudient les techniques d’assemblage du verre se demandent si le collage ou la fixation mécanique convient le mieux à leurs applications. Le compromis dépend généralement de la manière dont la charge est appliquée, des conditions d’utilisation, des volumes de production et du type de verre.
| Critère | Collage | Fixation mécanique |
|---|---|---|
| Répartition des contraintes | Uniforme sur la surface collée — idéale pour le verre, matériau fragile | Concentrée autour des trous de fixation — concentrations de contraintes |
| Étanchéité | Étanchéité intrinsèque à l’humidité, à la poussière et aux gaz | Nécessite un joint ou un mastic d’étanchéité distinct |
| Esthétique | Joints de colle invisibles, design épuré | Fixations visibles, sauf si elles sont encastrées |
| Poids | Poids ajouté minimal | Les fixations, les équerres et les entretoises ajoutent de la masse |
| Matériaux différents | Permet de coller le verre au métal, au plastique, à la céramique et aux composites | Possibilités limitées — nécessite des matériaux de fixation compatibles |
| Démontage | Difficile, voire impossible, avec les adhésifs structuraux | Démontage et remontage faciles |
| Cycles thermiques | Dépend de la souplesse de l’adhésif choisi | Les trous oblongs permettent la dilatation |
| Cadence de production | Les collages UV polymérisent en quelques secondes ; aucun perçage | Le perçage du verre est lent et présente un risque de fissuration |
| Résistance aux vibrations | Effet amortissant de la couche d’adhésif | Les fixations peuvent se desserrer sous l’effet des vibrations |
| Coût (grandes séries) | Coût unitaire inférieur, dépose automatisée | Coûts de main-d’œuvre, de montages et de fixations plus élevés |
Dans le domaine du verre, le collage l’emporte dans la plupart des contextes industriels, car il ne nécessite pas de préperçage, une opération coûteuse et délicate qui altère le verre trempé. Seules font exception les applications nécessitant une maintenance sur site (remplacement sans endommager le collage) ou un fonctionnement à très haute température au-delà de la plage garantie de l’adhésif.
Pour répondre à ces différents besoins, de nombreux assemblages modernes adoptent aujourd’hui une approche hybride : des clips mécaniques pour l’assemblage initial, le réglage en hauteur et l’alignement des ouvrants, associés à un adhésif structural pour les collages porteurs permanents. Cette approche hybride permet aux équipes de production de suivre la méthode de fixation et d’ajustement qu’elles préfèrent, tout en bénéficiant des avantages du collage en matière de performances.
Solutions de collage optique et de verre pour écran
Le collage optique est un procédé de collage spécialement conçu pour supprimer la lame d’air entre un panneau d’écran et son verre de protection. Le remplissage de cette lame d’air par un adhésif optiquement transparent — film OCA ou liquide LOCA — élimine deux surfaces de réflexion interne dans l’assemblage collé, améliorant considérablement la lisibilité au soleil, jusqu’à 400 pour cent, ainsi que le contraste.
OCA ou LOCA : choisir la bonne méthode de collage optique
| Paramètre | OCA (film) | LOCA (liquide) |
|---|---|---|
| Maîtrise de l’épaisseur | ±5 µm (excellente) | ±25 µm (bonne) |
| Surfaces courbes | Possibilités limitées — surfaces planes ou faiblement courbées uniquement | Excellente adaptation — épouse tous les contours |
| Risque de bulles | Faible avec une lamination sous vide | Modéré — nécessite une dépose maîtrisée |
| Reprise | Pelable à chaud — reprise plus facile | Démontage destructif nécessaire |
| Cadence de production | Rapide — film prédécoupé, lamination, opération terminée | Plus lente — dépose, positionnement, polymérisation aux UV |
| Formes sur mesure | Nécessite un outillage à matrice de découpe | Aucun outillage — dépose adaptée à toutes les formes |
| Volume idéal | Grandes séries, dimensions standard | Petites et moyennes séries, conceptions sur mesure |
Exigences relatives au verre de protection pour le collage optique
Le verre de protection d’un assemblage réalisé par collage optique étant en contact étroit avec le module d’écran, il influe directement sur ses performances. Les paramètres essentiels comprennent :
- Transparence optique : transmission lumineuse totale supérieure à 92 pour cent, avec un voile inférieur à 0.5 pour cent.
- Planéité : écart inférieur à 5 microns sur toute la zone de collage.
- Stabilité dimensionnelle : pendant la production : aluminosilicate renforcé chimiquement par échange ionique, avec une couche sous contrainte de compression de 600 à 800 MPa.
- Chants adaptés pour prévenir les fissures : chants polis pour éliminer les microfissures.
Pour le collage OCA ou LOCA, fournissez la qualité de verre, les exigences de renforcement, le plan de répartition des couches et le plan des évidements. Demandez à Saiwei Glass de confirmer les opérations de transformation disponibles, les tolérances réalisables et la compatibilité avec l’adhésif sélectionné.
Le collage du verre en pratique : études de cas
Panneau d’IHM automobile — équipementier européen de rang 1
Défi
Un équipementier automobile européen a assemblé un verre de protection renforcé chimiquement de 10.25 pouces sur un cadre en aluminium pour réaliser une IHM de console centrale destinée à l’automobile. Après 1 000 cycles thermiques de 40 C à +85 C, l’assemblage doit conserver ses propriétés optiques et mécaniques ; aucun délaminage du collage n’est admis.
Solution
Saiwei a livré du verre aluminosilicaté avec un traitement anti-éblouissement côté écran et un ruban de masquage sur une zone de 0,3 mm de large lors du chargement semi-automatique. La zone du cadre en aluminium a été masquée avec une bande de film similaire pour le chargement en ligne, et un adhésif silicone modifié a servi à combler l’espace en compensant la différence de coefficient de dilatation thermique.
Résultats
aucune défaillance après 1 200 cycles thermiques, soit une marge de 20 pour cent ; l’énergie de surface dans la zone masquée était de 62 mJ/m sur un lot de production de 5 000 pièces.
Écran tactile médical — Planification du projet
Exigences à confirmer
Pour un verre de protection de moniteur patient, à quels désinfectants, à quelles concentrations, à quels temps de contact et à quels cycles de nettoyage l’assemblage collé doit-il résister ? Quels sont les critères de performance tactile applicables avant et après l’exposition ?
Procédé à discuter
Quelle qualité de verre, quelle épaisseur, quelle couche, quel adhésif et quel procédé de préparation sont proposés ? Demandez à chaque fournisseur de confirmer la disponibilité des opérations de transformation, les contrôles de propreté et la compatibilité avec les exigences d’assemblage et de désinfection du dispositif.
Validation à demander
Demandez des mesures des performances optiques et tactiles avant et après l’exposition spécifiée à la désinfection, ainsi que la méthode d’essai, l’agent désinfectant, l’empilement optique, le nombre d’échantillons et les conditions de nettoyage. Joignez les résultats de l’inspection des bords du joint de colle et toute défaillance observée de la couche.
Panneau de commande industriel — automatisation d’usine
Défi
Une entreprise de commande industrielle avait besoin d’un panneau en verre trempé de 7 pouces collé sur un boîtier en acier inoxydable pour un terminal d’interface homme-machine installé en atelier. Le panneau devait satisfaire à l’indice de protection IP65 contre la poussière et les infiltrations d’eau tout en subissant les vibrations typiques des centres d’usinage CNC.
Solution
Saiwei a fourni un verre entièrement trempé de 3,0 mm avec une bordure et des symboles de boutons sérigraphiés. L’un des composants utilisés pour le montage était un adhésif époxy souple bicomposant formant le joint verre-acier, avec une couche de collage intermédiaire de 0,25 mm assurant à la fois la reprise des charges structurelles et l’amortissement des vibrations.
Résultats
Les essais de vibration selon IEC 60068-2-6, sur une plage de fréquences de 10-500 Hz, n’ont entraîné aucune détérioration du collage après 72 heures d’essais en continu. L’étanchéité IP65 a été maintenue pendant 100 cycles de pulvérisation. Les motifs imprimés n’ont subi aucun dommage pendant la polymérisation de l’adhésif grâce aux essais de compatibilité des encres réalisés avant la production.
Saiwei Glass : votre partenaire pour des substrats en verre prêts à coller
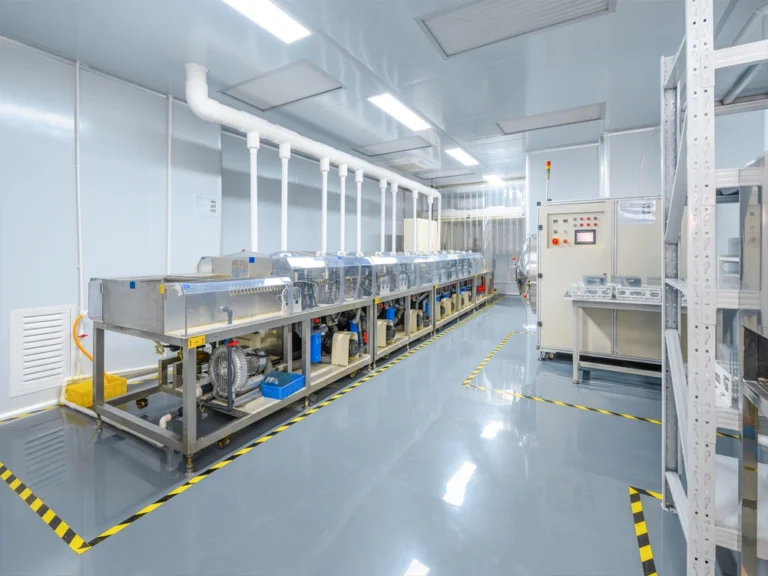
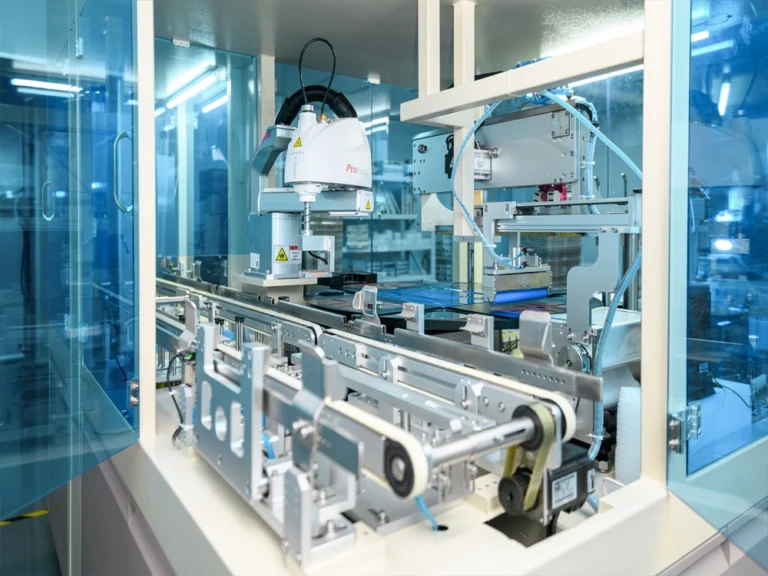
Depuis la création de Saiwei, nous nous sommes forgé une réputation de fournisseur de confiance d’éléments en verre de précision répondant aux exigences rigoureuses des applications de collage. Notre site de 5 000 mètres carrés à Dongguan, dans le Guangdong, regroupe l’ensemble des procédés, de la découpe du verre brut au contrôle final, en passant par le renforcement chimique, l’application de couches et l’impression.
Produits en verre optimisés pour le collage
Verre de protection en aluminosilicate
Renforcé chimiquement par échange ionique au potassium. Contrainte de compression de 600-800 MPa. Épaisseurs de 0,4-2,0 mm. Transparence aux UV <95% pour les procédés de collage optique. Notre substrat standard pour l’assemblage d’écrans et d’écrans tactiles.
Verre de sécurité trempé
Trempé pour offrir une résistance aux chocs 4-5 fois supérieure à celle du verre recuit standard. Plage d’épaisseurs du verre de 2,0-8,0 mm. Peut recevoir des logos, des encadrements et des repères fonctionnels sérigraphiés. Fréquemment collé sur des boîtiers métalliques pour des panneaux industriels et d’appareils électroménagers.
Verre optique ultramince
Rectifié avec des tolérances serrées jusqu’à 0,15 mm. Écart de planéité inférieur ou égal à 0,01 mm. Adapté aux modules de caméra, aux fenêtres de capteurs et aux chambres de filtres optiques dont le fonctionnement dépend de la régularité de la couche de collage.
Verre à couches spéciales
Revêtements antireflet, anti-éblouissement et anti-traces de doigts appliqués avec masquage des zones de collage pour garantir la compatibilité avec l’adhésif. Couches ITO et FTO pour les applications de verre à détection tactile et de verre chauffant. Spécifications des revêtements définies en fonction de votre adhésif et des besoins de votre procédé.
Capacités de transformation adaptées au collage
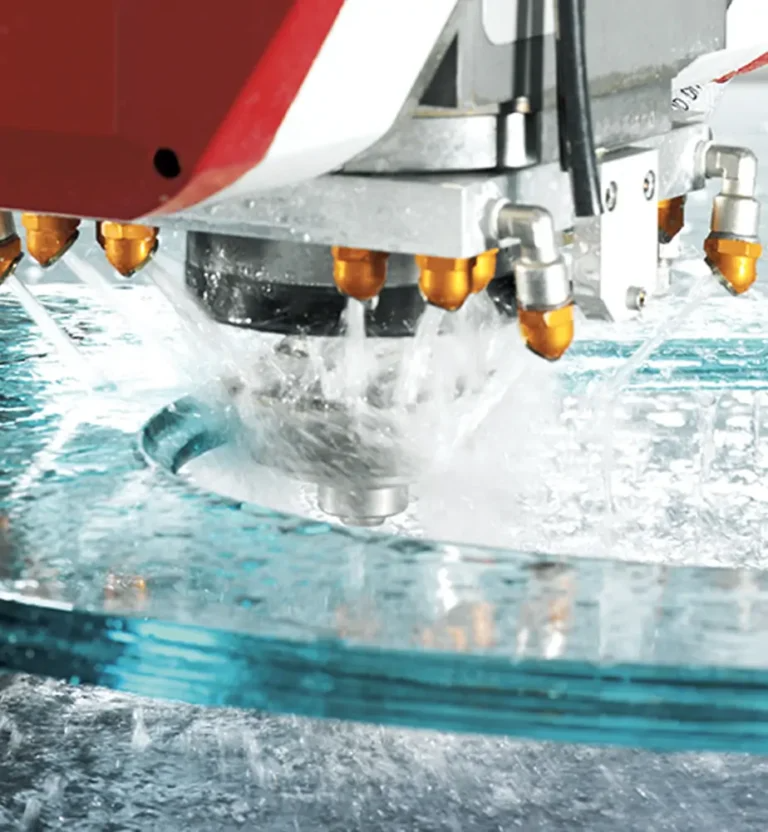
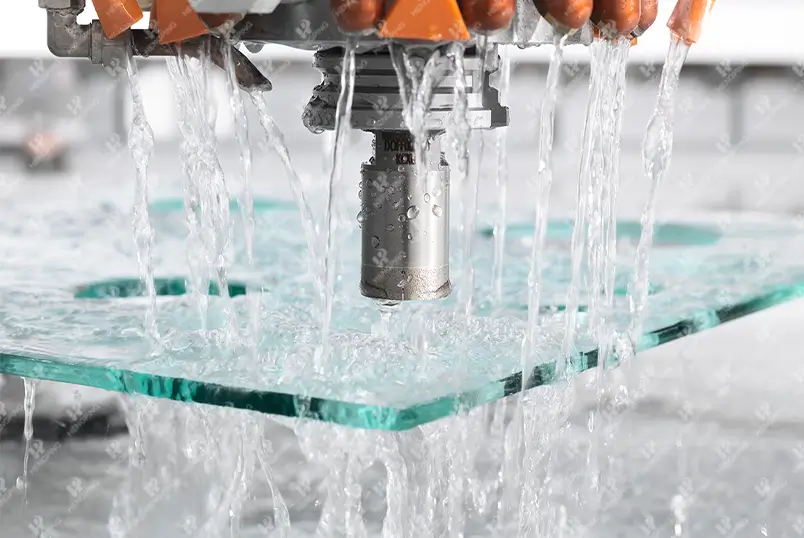
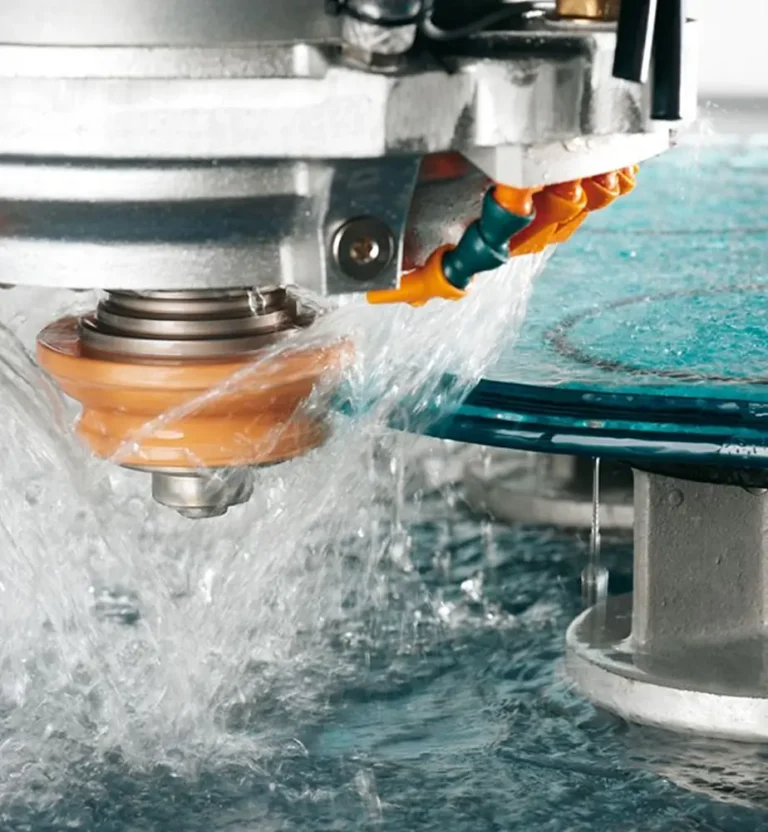
Usinage CNC rapide et de haute précision : séries de découpes pour capteurs, d’ouvertures pour haut-parleurs et de formes atypiques, avec une précision de positionnement allant jusqu’à 0,02 mm
Découpe au jet d’eau précise et rapide : pour le verre épais ou feuilleté lorsque les contraintes thermiques imposées par la découpe mécanique sont inacceptables
Rectification des chants régulière et de haute précision : chants à arêtes abattues, polis ou biseautés, éliminant les sites d’amorçage des microfissures en bordure des joints de collage
Renforcement chimique : profondeurs d’échange ionique ajustées pour obtenir un produit fini collé uniforme
Exigences relatives à la zone de collage : identifiez les éventuelles zones sans couche et demandez si les exigences de masquage, de propreté et de préparation de surface peuvent être respectées et vérifiées.
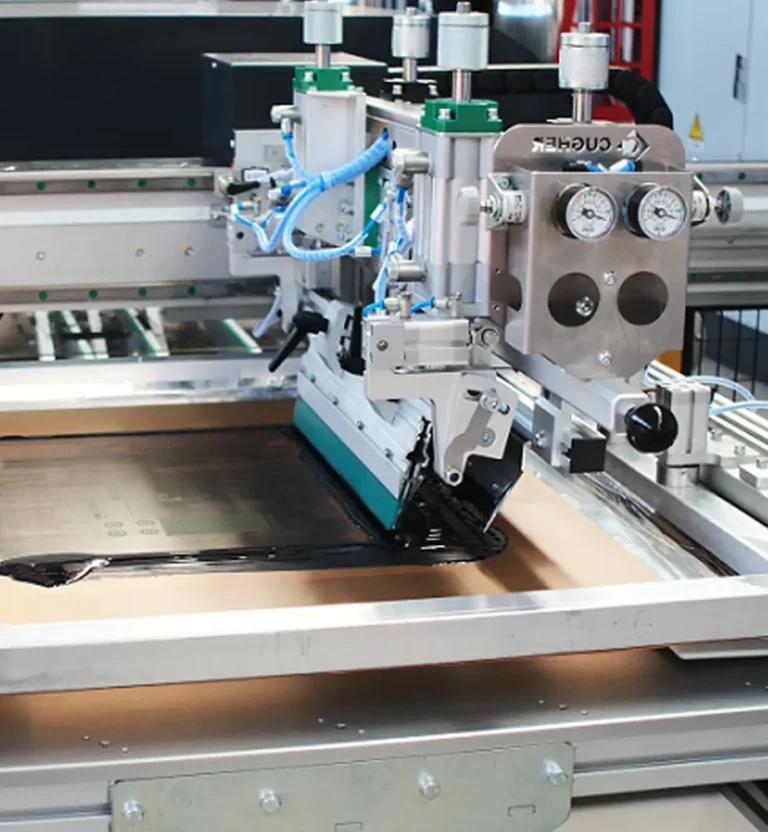
Sérigraphie de haute précision : repérage à 0,05 mm pour positionner les motifs imprimés par rapport à l’emplacement du composant collé
Assurance qualité des composants pour lesquels le collage est critique
Colorimètre-luminancemètre BM-7
Vérification de la transmission lumineuse
Rugosimètre
Mesure de Ra sur les surfaces de collage
Goniomètre de mesure de l’angle de contact
Essais d’énergie de surface / de mouillabilité
Machine d’essai de traction
Résistance à l’arrachement du collage
Appareil d’essai au brouillard salin
Résistance à la corrosion des assemblages collés
Appareil d’essai de chute de bille
Résistance aux chocs selon IEC 62715
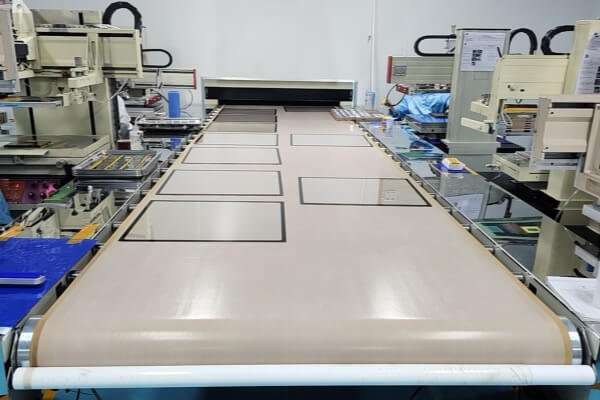
Site de production et de transformation de pointe
Vous recherchez des substrats en verre prêts à coller ?
Contactez-nous au sujet de votre type d’adhésif, des dimensions du verre et de votre application. Notre équipe d’ingénierie des matériaux peut vous présenter le verre le mieux adapté à votre application, le traitement de surface et les détails du joint de collage.
Obtenez votre devis de verre sur mesureQuestions fréquentes sur le collage du verre
Le collage est-il permanent ?
La plupart des assemblages structuraux en verre réalisés par collage sont conçus pour être permanents. Un adhésif époxy ou UV correctement polymérisé présente souvent une résistance supérieure à la résistance cohésive du verre lui-même — le verre se fissure avant que l’adhésif ne cède. La permanence du collage dépend de la qualité de la préparation des surfaces, du choix de l’adhésif et de l’environnement d’utilisation. Une chaleur prolongée au-delà de la température limite de l’adhésif, certains solvants chimiques ou une dégradation prolongée sous l’effet des UV peuvent affaiblir le collage au fil du temps. Pour les applications nécessitant un démontage ultérieur, les adhésifs thermoplastiques ou les rubans adhésifs sensibles à la pression offrent une solution démontable sans détruire le verre. Le critère déterminant est de savoir si votre application prévoit un assemblage définitif ou une maintenance sur site — c’est ce qui guide avant tout le choix de l’adhésif.
La colle UV fonctionne-t-elle sur le verre ?
Les adhésifs UV fonctionnent exceptionnellement bien sur le verre — sans doute mieux que sur tout autre substrat. Le verre transmet les UV de 300 à 400 nanomètres, ce qui permet de polymériser l’adhésif à travers le matériau. La polymérisation prend 5 à 30 secondes avec une lampe de 80 mW/cm². Il suffit de garder les surfaces propres et de maintenir une distance constante entre la lampe et l’assemblage.
La colle UV est-elle aussi résistante que l’époxy pour le verre ?
Sur les substrats en verre, les adhésifs UV et époxy présentent une résistance au cisaillement comparable — tous deux se situent entre 15 et 30 MPa selon leur formulation. Les adhésifs UV polymérisent en quelques secondes et forment des joints de collage parfaitement transparents, ce qui en fait la solution de référence pour les écrans et les applications optiques. Les adhésifs époxy comblent les espaces plus importants de manière plus fiable et résistent mieux au-delà de 150 °C. En pratique : pour un assemblage verre-verre où la clarté optique compte, choisissez un adhésif UV. Pour un assemblage verre-métal exposé à la chaleur, choisissez un adhésif époxy. Pour tous les cas intermédiaires, effectuez un essai rapide de cisaillement sur votre paire de substrats réelle avant de vous engager dans une production en volume.
Comment préparer les surfaces du verre avant le collage ?
Une bonne préparation de la surface du verre suit un protocole en quatre étapes. Premièrement, un nettoyage au solvant avec de l’alcool isopropylique ou de l’acétone élimine les huiles et les contaminants organiques. Deuxièmement, un traitement plasma ou corona fait passer l’énergie de surface d’une valeur initiale de 40–45 mJ/m² à 60–72 mJ/m², ce qui améliore considérablement le mouillage. Troisièmement, des agents de couplage silanes peuvent créer des ponts chimiques entre le verre et l’adhésif. Quatrièmement, le collage doit intervenir dans les 30 minutes suivant le traitement, car l’énergie de surface obtenue par activation diminue rapidement. L’absence de préparation des surfaces est la principale cause de défaillance prématurée du collage dans les assemblages en verre.
Quel adhésif convient au collage verre-métal à haute température ?
Pour les collages verre-métal au-delà de 150 °C, les adhésifs silicones modifiés et les époxy haute température constituent les principales solutions. Les adhésifs silicones conservent leur souplesse de −60 à +260 °C et absorbent les écarts de coefficient de dilatation thermique entre le verre (5–9 ppm/°C) et les métaux (10–24 ppm/°C). Les adhésifs époxy chargés de céramique fonctionnent jusqu’à 300 °C, mais forment des collages rigides qui exigent une conception soignée du joint pour maîtriser les contraintes thermiques. Le critère essentiel ne se limite pas à la température admissible de l’adhésif : il faut aussi considérer sa capacité à absorber la dilatation différentielle sans fissurer le verre.
Le verre renforcé chimiquement peut-il être assemblé par collage ?
Oui, le verre renforcé chimiquement se colle bien avec la plupart des types d’adhésifs et présente même des avantages pour les assemblages collés. L’échange ionique crée en surface une couche sous contrainte de compression qui s’oppose à la propagation des fissures dues aux concentrations de contraintes dans le joint de collage. Un point mérite votre attention : la surface riche en potassium issue du renforcement chimique peut présenter une énergie de surface légèrement inférieure à celle du verre non traité. Un bref traitement plasma avant collage rétablit un mouillage optimal. Chez Saiwei Glass, nos substrats renforcés chimiquement font l’objet d’une préparation de surface contrôlée pour maintenir des performances de collage constantes d’un lot de production à l’autre.
Comment le traitement de la surface du verre influe-t-il sur la résistance du collage ?
Chaque type de revêtement influe différemment sur le collage. Les revêtements antireflet — les empilements multicouches SiO₂/TiO₂ utilisés pour réduire la réflexion — sont généralement compatibles avec les adhésifs et offrent une résistance de collage proche de celle obtenue sur du verre nu. Les revêtements anti-traces de doigts sont les plus délicats : ces couches hydrophobes à base de fluoropolymères sont conçues pour repousser les liquides, et les adhésifs sont des liquides. Vous devez soit masquer la zone de collage pendant l’application du revêtement anti-traces de doigts, soit effectuer un traitement plasma localisé après le dépôt pour réactiver la surface. Les traitements anti-éblouissement ont l’effet inverse — l’attaque chimique qui crée la finition mate rend également le verre plus rugueux, ce qui peut améliorer l’ancrage mécanique de votre adhésif. Dans notre atelier, la pratique courante consiste à laisser les zones de collage sans revêtement. Nous les masquons pendant le dépôt afin que votre équipe d’assemblage dispose d’une surface propre à haute énergie exactement là où l’adhésif sera appliqué.
Tendance actuelle



