Fraud Blocker
Qualité certifiée ISO 9001

Solutions de meulage et de polissage des chants du verre

Meulage, polissage et biseautage de précision CNC des chants pour le verre de protection, les panneaux d’écran ou les applications industrielles. Des chants adoucis aux profils complexes en doucine, proposés par un fabricant de verre disposant de plus de 10 ans d’expérience dans la transformation poussée du verre et d’une qualité certifiée ISO 9001.
Meulage des chants du verre
10+
Années d’expérience en fabrication OEM
1M+
Pièces de capacité annuelle
100+
Équipements automatisés
50+
Techniciens produit

Qu’est-ce que le meulage des chants du verre ?

Le meulage des chants du verre est un procédé de fabrication économique qui permet de façonner et de finir les chants d’une pièce de verre découpée. Après la découpe du verre aux dimensions requises, les chants sont extrêmement coupants et peuvent être fragilisés par la formation de microfissures. Le meulage lisse le chant, affine son profil et donne à la pièce découpée une finition plus lisse et plus sûre.

Dans la fabrication de verre ayant subi une transformation poussée, le meulage des chants remplit 3 fonctions principales ; il élimine les microfissures sur le chant découpé, susceptibles de se propager lors d’un traitement thermique ultérieur, comme le renforcement ou la trempe thermique. Il permet aussi de respecter des tolérances dimensionnelles serrées et, enfin, de préparer la surface pour une opération ultérieure, comme la sérigraphie, l’application d’une couche ou le feuilletage.

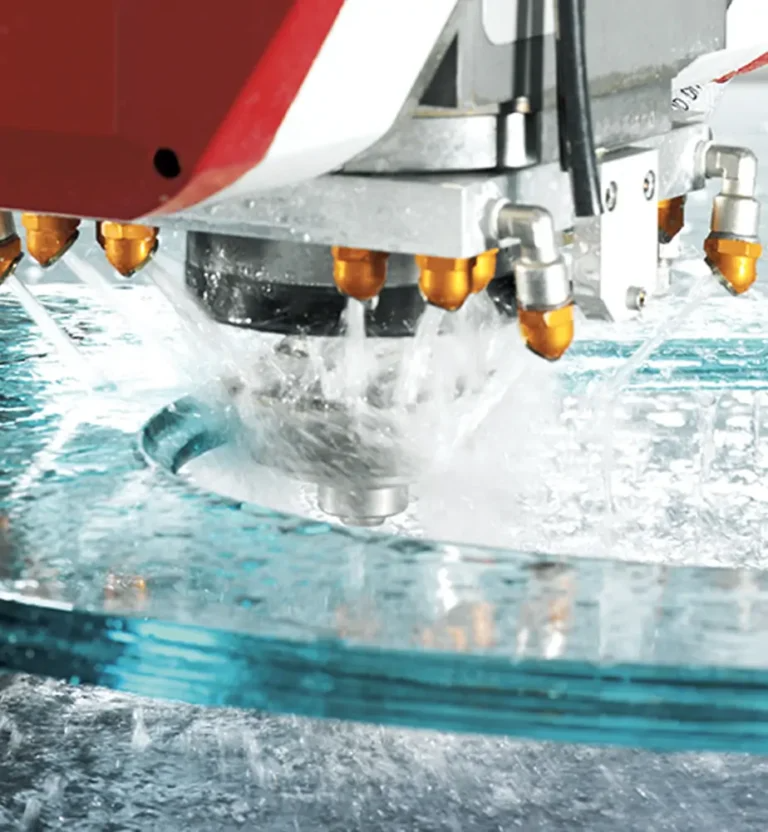
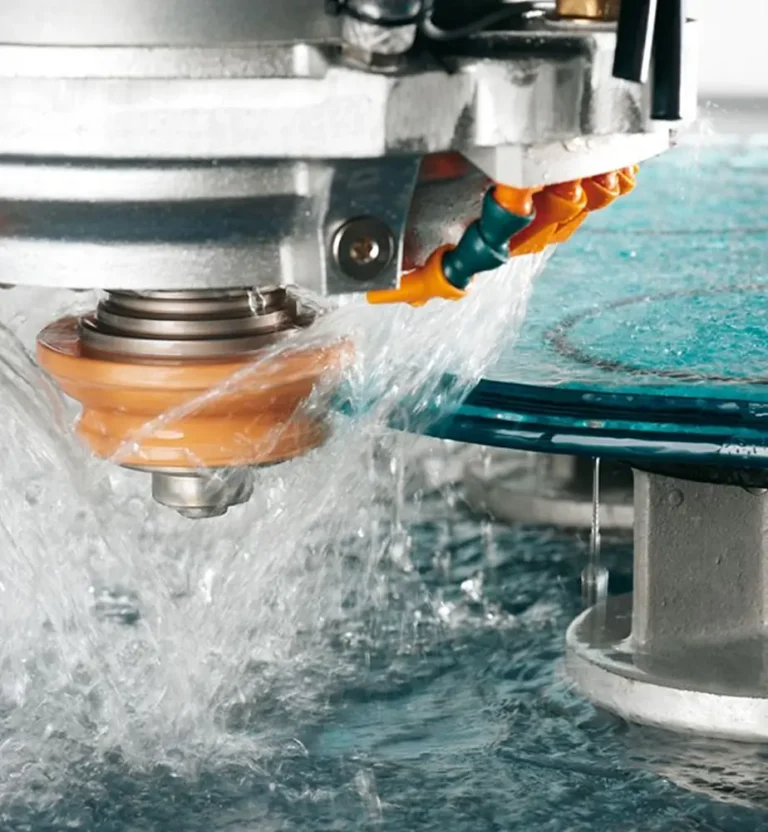
Cette opération repose sur une meuleuse bilatérale CNC pour le verre. Cette machine CNC de précision comporte une série de meules diamantées. Des meules à gros grain (60-180) sont d’abord utilisées pour façonner le chant avec un enlèvement de matière important, puis une série de meules plus fines (240-600) produit une finition plus lisse, avant que des meules de polissage ne donnent au chant un aspect transparent ou brillant et réfléchissant. Un apport constant d’eau sur toute la longueur des meules maintient le verre et les meules diamantées à basse température et évite les chocs thermiques, ce qui est essentiel à la durée de vie des meules comme à l’intégrité du verre fini. Contrairement à la plupart des autres équipements de transformation du verre, les meuleuses bilatérales traitent simultanément 2 chants du verre, généralement dans le sens de la plus grande dimension. Les vitesses de production actuelles de nos lignes vont de 2 m/min à 8 m/min selon l’épaisseur du verre et le niveau de finition des chants requis.

Pourquoi le meulage des chants est essentiel pour votre produit

Si vous achetez du verre de protection pour des produits électroniques grand public, des commandes industrielles ou des instruments médicaux, la qualité des chants aura une incidence sur la fiabilité du produit final. Les chants excessivement meulés et les éclats fracturés constituent des amorces de fissures sous l’effet de chocs thermiques ou de charges mécaniques. Sur les 1 million+ de pièces de verre de protection que nous traitons chaque année, nous avons constaté que 70 %+ des défaillances observées en service sont directement imputables à un défaut du chant de l’écran : un biseau mal meulé, une entaille ou un éclat fracturé sur le chant. Nous estimons que la qualité des chants d’un composant structurel essentiel à la sécurité ne doit faire l’objet d’aucun compromis.

Types de chants du verre : du chant adouci au chant biseauté

Le choix de la finition des chants dépend de leur emplacement dans le produit final, de l’environnement d’utilisation et de vos contraintes budgétaires. Vous trouverez ci-dessous un schéma simplifié accompagné de notes explicatives présentant certaines des options proposées par nos lignes de transformation poussée du verre.

Chant adouci

Chant adouci

Sécurité de base

Il s’agit de la finition la plus simple et la moins chère disponible. Ce léger meulage 101 des chants laissés par la découpe élimine les bavures de verre restantes et réduit le caractère coupant du chant. Il donne un aspect légèrement dépoli et une finition permettant une manipulation sans danger.

  • Type de chant le plus économique
  • Meilleur choix lorsque les chants sont dissimulés dans un cadre
  • Finition courante des panneaux de verre trempé selon les usages du secteur
  • Ne convient pas aux applications à chants apparents ou décoratives
Chant plat poli

Chant plat poli

Le plus demandé

Un chant plat poli présente une face lisse et brillante, meulée perpendiculairement à la face du verre. Un fin chanfrein est meulé le long des arêtes supérieure et inférieure de cette face afin d’éliminer les arêtes vives et de créer un aspect épuré et soigné.

  • Aspect épuré et moderne pour les chants apparents
  • Courant pour les plateaux de table, les étagères en verre et les panneaux d’écran
  • Disponible en finition meulée (mate) ou polie (brillante)
  • Tolérance dimensionnelle : ±0,1 mm en standard
Chant arrondi poli

Chant arrondi poli

Profil arrondi

Le polissage arrondi crée un chant légèrement arrondi, dont la forme rappelle le tracé d’un crayon. Cette finition est plus douce qu’un chant plat poli et élimine les arêtes vives sur tout le pourtour de la face.

  • Profil arrondi ou en C, lisse au toucher
  • Très utilisé pour les miroirs sans cadre, le verre de douche et le verre de protection
  • Réduit la concentration des contraintes par rapport aux chants plats
  • Plus sûr pour les produits en contact avec les consommateurs
Chant biseauté

Chant biseauté

Décoratif

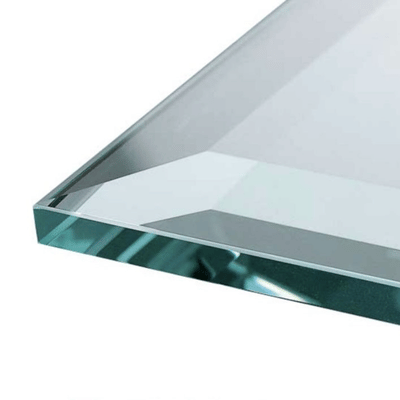
Un chant biseauté est meulé selon un angle (d’environ 10 à 45 degrés), créant une face inclinée qui réfléchit très joliment la lumière. La largeur du biseau dépend de l’épaisseur du verre.

  • Effet visuel saisissant grâce à la réfraction de la lumière
  • Épaisseur requise de 4 mm (impossible de biseauter un verre plus fin)
  • Utilisé pour le verre décoratif, les miroirs et le mobilier haut de gamme
  • Coût plus élevé en raison des étapes supplémentaires de meulage et de polissage
Chant chanfreiné

Chant chanfreiné

Précision

Un chanfrein est une petite découpe oblique réalisée sur les arêtes supérieure et inférieure de la face du verre, selon un angle d’environ 45. Il offre une légère protection des chants pendant l’assemblage, mais remplit généralement une fonction pratique plutôt que décorative.

  • Élimine les angles vifs sujets aux éclats
  • Finition courante pour le verre de protection de précision et le verre optique
  • Les faces supérieure et inférieure sont meulées en s’éloignant l’une de l’autre, ce qui évite d’endommager les chants pendant l’assemblage.
  • Souvent associé à des profils de chant plats ou arrondis
Chant en doucine

Chant en doucine

Profil en S

La doucine est un chant décoratif au profil en s bien défini, passant d’une courbe concave à une courbe convexe. Très esthétique, cette finition est couramment appliquée aux panneaux de verre épais ou aux plateaux de table. Elle est polie à l’aide de meules diamantées de forme spécifique.

  • Profil élégant en S pour les applications haut de gamme
  • Particulièrement adapté au verre épais (≥8 mm)
  • Utilisé pour les plateaux de table haut de gamme, les plans de travail et le verre architectural
  • Nécessite un équipement de meulage CNC spécialisé
Chant en onglet

Chant en onglet

Prêt pour l’assemblage

Une pente de 45 degrés sur le chant des verres à assembler permet d’obtenir un angle net de 90, idéal pour les caissons en verre sans cadre.

  • Angle de 45° pour des assemblages d’angle affleurants
  • Courant pour les cabines de douche et les vitrines
  • Nécessite une grande précision dimensionnelle (±0,1 mm)
Chant à arêtes abattues

Chant à arêtes abattues

Traitement léger

Un chant à arêtes abattues reçoit une finition minimale, obtenue par un passage rapide d’une meule fine pour émousser les arêtes plutôt que définir un profil précis. Une finition intermédiaire entre un chant brut de découpe et un chant adouci.

  • Transformation minimale, coût minimal
  • Réduit les blessures liées à la manutention pendant le transport
  • Ne convient pas aux applications à chants apparents

Choisir le chant adapté à votre application

Type de chant Aspect Coût Applications privilégiées Chant apparent ?
Adouci Dépoli, mat $ Panneaux encadrés, chants dissimulés Non
Plat poli Lisse, brillant $$ Plateaux de table, étagères, panneaux d’écran Oui
Arrondi poli Arrondi, lisse $$ Miroirs, verre de douche, verre de protection Oui
Biseauté Incliné, réfractant $$$ Miroirs décoratifs, verre pour mobilier Oui
Chanfreiné Petite découpe oblique $$ Verre de protection, composants optiques Les deux
En doucine Courbe en S, élégant $$$$ Plateaux de table haut de gamme, plans de travail Oui
En onglet Angle de 45°, prêt pour l’assemblage $$$ Enceintes sans cadre, vitrines Oui (aux assemblages)
À arêtes abattues Minimal, légèrement meulé $ Sécurité du transport, manutention temporaire Non

Polissage et meulage des chants du verre : principales différences

Bien que ces termes soient souvent employés indifféremment, le meulage et le polissage sont deux étapes de finition qui nécessitent des compétences et des équipements différents. Comprendre cette différence vous permet de faire des choix économiques pour votre projet.

Caractéristique Meulage des chants Polissage des chants
Objectif Enlèvement de matière, façonnage des chants Affinement de la surface, clarté optique
Granulométrie des meules diamantées Grain 60–180 (grossier) Grain 240–800+ (fin)
Aspect de la surface Dépoli, mat (finition meulée) Transparent, brillant (finition polie)
Maîtrise dimensionnelle Étape principale de mise aux dimensions Enlèvement de matière minimal
Vitesse de traitement Plus rapide (enlèvement de matière important) Plus lent (finition fine)
Type de meule Meules diamantées à liant métallique Meules diamantées à liant résine ou meules de polissage
Quand l’utiliser Tous les chants du verre nécessitent au minimum un meulage Uniquement lorsqu’un chant brillant et transparent est requis

Séquence complète de meulage et de polissage

Sur une meuleuse de chants entièrement automatisée, le meulage et le polissage s’effectuent en faisant passer un panneau devant une succession de meules, chacune conçue pour une tâche précise. Des meules à grains d’acier et à liant métallique sont normalement utilisées pour les 2 ou 3 premières étapes et peuvent être suivies d’une meule à grain intermédiaire. Les dernières étapes font intervenir une meule de polissage à liant résine, qui donne aux chants une finition presque parfaite.

Tous les projets ne nécessitent pas un polissage coûteux. Pour les vitrages qui seront dissimulés une fois installés (par exemple dans un système encadré fermé en bout), un chant meulé convient parfaitement et vous fait gagner du temps sur la finition. Beaucoup de nouveaux clients nous demandent des chants polis sans que cela soit nécessaire, puis nous indiquent plus tard que 60 % du reste de leur commande concernaient des chants dissimulés qui auraient pu être simplement meulés. Demander conseil au moment du devis peut vous faire réaliser des économies considérables sans modifier l’aspect final.

Équipements et capacités de meulage CNC des chants du verre

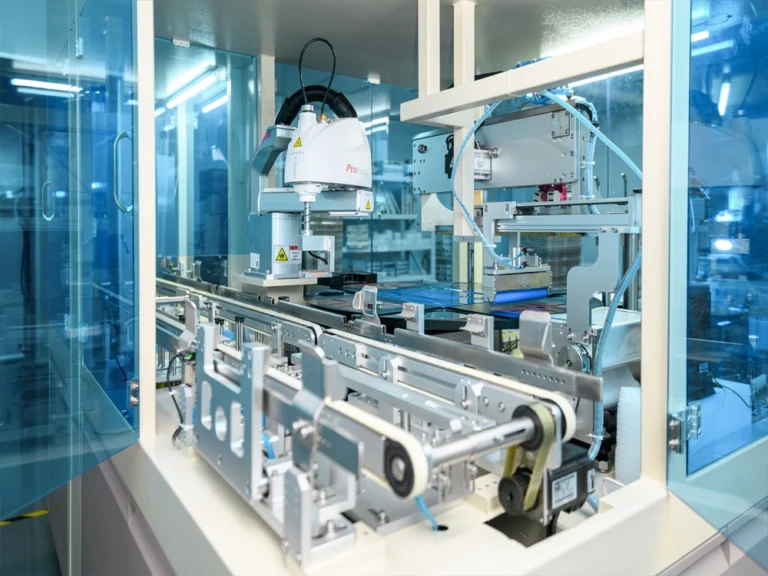
Nous exploitons 3 usines de production à Dongguan (siège social), Heyuan et Henan, équipées de plus de 100 machines automatisées de découpe, de meulage CNC et de polissage, pour produire chaque année plus de 1 000 000 pièces de verre de protection aux chants usinés.

Principaux équipements de meulage des chants

Type d’équipement Capacité Précision
Meuleuses bilatérales Traitement simultané de deux chants parallèles ; profils plats, arrondis et adoucis ±0,1mm
Machines de profilage CNC Formes complexes, notamment cercles, ovales et contours irréguliers ; chanfreinage, biseautage et doucine ±0,05mm
Rectilignes pour le façonnage des chants Traitement à grande vitesse des panneaux rectangulaires ; polissage de chants plats et arrondis ±0,1mm
Biseauteuses Meulage de précision des biseaux à angles contrôlés (10°–45°) ; biseau simple et double ±0,15mm

Plage d’épaisseurs et de dimensions du verre

Épaisseur du verre 0,4 mm – 19 mm
Dimensions du panneau (rectangulaire) Jusqu’à 2000 mm × 1500 mm
Dimensions minimales de la pièce 10 mm × 10 mm (profilage CNC)
Tolérance sur les chants (standard) ±0,1 mm
Tolérance sur les chants (précision) ±0,05 mm
Formes réalisables Rectangle, cercle, ovale, contour sur mesure

Matériaux que nous travaillons

Nos meules diamantées et les paramètres de nos machines sont réglés pour enlever de la matière sur différents substrats de verre. Tous les verres ne présentent pas la même dureté ni la même fragilité. Le serrage et les vitesses d’avance peuvent nécessiter une adaptation au type de matériau pour obtenir des chants sans éclats dans les meilleures conditions.

Verre sodocalcique

Verre float polyvalent pour l’électroménager, les luminaires et les applications générales de protection.

Verre extra-clair à faible teneur en fer

Transmittance élevée (.gtoreq. 91 %) pour les applications d’écran de haute qualité.

Verre aluminosilicaté

Renforcé chimiquement (durci), pour les écrans tactiles et les protections de produits mobiles.

Corning Gorilla Glass

Verre spécialement renforcé (0,4 mm-2 mm), constituant une protection fragile mais fine pour les appareils électroniques et électroménagers de grande valeur.

Verre borosilicaté

Verre résistant à la chaleur pour les équipements de laboratoire et industriels.

Meulage des chants du verre de protection et des panneaux d’écran

Le verre de protection pour écrans tactiles exige des chants de précision avant le renforcement chimique. Les finitions périphériques appliquées à une pièce de verre de protection peuvent avoir une fonction esthétique, mais leur effet ne se limite pas à ce que perçoit l’œil humain. Elles influencent directement la résistance mécanique du panneau après renforcement, l’intégrité des joints d’étanchéité dans un assemblage et même la clarté optique finale.

Pourquoi les chants du verre de protection sont différents

Les différentes applications du verre de protection, comme l’électronique grand public, utilisent généralement des panneaux fins (~1-3 mm d’épaisseur), rectilignes (<15″ de diagonale) et en verre dur (renforcé chimiquement). Dans le verre de protection classique, le renforcement chimique crée les contraintes de compression nécessaires sur toutes les surfaces du panneau après un échange ionique dans un bain chaud de nitrate de potassium. Les microfissures ou les entailles laissées par le meulage abrasif des chants concentrent les contraintes aux points les plus faibles du panneau pendant le renforcement et provoquent sa rupture. Dans la fabrication du verre de protection, les tolérances sur ces chants sont beaucoup plus serrées que pour les applications classiques du verre architectural et du mobilier.

Spécifications des chants du verre de protection

Profil du chant Arrondi poli ou chanfreiné + plat poli
Largeur du chanfrein 0,3 mm – 0,8 mm × 45° (en haut et en bas)
Tolérance dimensionnelle ±0,05 mm à ±0,1 mm
Éclats sur les chants Aucun éclat visible à un grossissement de 10×
Rugosité de surface (Ra) ≤0,4 μm (chant poli)
Renforcement chimique après meulage CS >450 MPa, DOL >8 μm

Chez SW Glass, nos machines de profilage CNC suivent un programme très spécifique pour le meulage des chants du verre de protection. Nous réduisons notamment la vitesse d’avance (~0,8-1,5 m/min) par rapport au traitement courant de panneaux en aluminosilicate ou Gorilla plus lourds et plus ductiles. Cela minimise l’arrachement de microfissures le long du chant usiné. Tous les panneaux font l’objet d’un contrôle qualité final et d’une vérification en salle blanche de classe 1000 avant le renforcement chimique.

Secteurs d’application : industrie, médical, automobile et autres

Le meulage des chants fait partie intégrante des procédés de tous les secteurs qui transforment des produits verriers. Chaque secteur a ses propres exigences en matière de type de chant, de tolérance et de finition optique. Voici les secteurs que nous fournissons et leurs besoins en meulage des chants.

Écrans tactiles industriels et panneaux IHM

Appareils électroménagers, écrans d’automates programmables, panneaux d’interface de machines CNC. Verre de protection haut de gamme renforcé chimiquement, à chants plats ou arrondis polis, pour des diagonales de 7″-21.5″. La ténacité et la stabilité dimensionnelle sont essentielles au fonctionnement lors d’une utilisation industrielle en milieu de production.

Écrans de dispositifs médicaux

Écrans médicaux et verre de protection pour la surveillance des patients, le diagnostic et l’imagerie. Une certification de biocompatibilité médicale sera accordée pour ces chants et panneaux. Les procédés de gravure anti-éblouissement (AG) peuvent être associés au meulage de précision des chants. Consultez les résultats de biocompatibilité des dispositifs médicaux de SW Glass.

Verre pour écran automobile

Écrans de tableau de bord, verre de protection des combinés d’instruments, panneaux d’infodivertissement. Les chants doivent résister aux vibrations, aux cycles thermiques (-40 °C à +85 °C) et aux UV. Il s’agit généralement de verres aluminosilicatés renforcés chimiquement, avec des tolérances serrées sur les chants, puis l’application de revêtements anti-éblouissement, antireflet et anti-traces de doigts après le façonnage des chants.

Équipements aérospatiaux et militaires

Écrans de commande d’avions de chasse, écrans tactiles de commandes portatives, panneaux avioniques. Vous pouvez compter sur les tolérances les plus serrées selon les spécifications : tolérance sur les chants de 0,05 mm, chants sans défaut ni éclat, avec une couche ITO nécessairement appliquée en fin de procédé. Ces applications utilisent des substrats de verre spécialisés, transformés dans le cadre de systèmes qualité rigoureux.

Panneaux pour la maison connectée et l’IoT

Panneaux d’interrupteurs muraux, écrans de serrures connectées, verre de protection de thermostats, verre de plaques de prises. Sérigraphie fine sur verre trempé à chants adoucis ou arrondis polis. Ces produits fabriqués en volume se déclinent en diverses formes spécifiques au client, avec des découpes, des fonds texturés et des impressions graphiques multicolores.

Verre pour appareils électroménagers

Panneaux de machines à café, portes de fours, commandes de chauffage, écrans d’équipements sanitaires. Trempe thermique (pour la résistance à la chaleur) ou renforcement chimique, chants polis brillants ou arrondis polis. Notre partenariat technique avec SEB Group (société mère de Tefal/Supor, Fortune Global 500) témoigne de nos capacités dans ce secteur.

Verre pour l’éclairage

Lentilles de projecteurs LED lèche-mur, verres de protection de lampes de jardin, verre de projecteurs de piscine, panneaux de luminaires encastrés au sol. Verre extra-clair à faible teneur en fer avec sérigraphie haute température. Le meulage des chants crée des profils étanches aux infiltrations : du verre rond à épaulement dont le diamètre est contrôlé avec précision pour les luminaires étanches.

Bornes commerciales et terminaux de point de vente

Écrans de distributeurs automatiques de billets, panneaux de bornes libre-service, verre de protection de terminaux de point de vente. Ils nécessitent un verre à revêtement anti-traces de doigts, avec des chants arrondis polis résistants pour supporter les manipulations du grand public. Épaisseur habituelle de 2,0 mm à 3,0 mm, en verre sodocalcique ou aluminosilicaté.

Normes de qualité et tolérances du meulage des chants du verre

La qualité des chants est mesurable, vérifiable par des essais et certifiée selon des normes internationales. Chaque lot expédié par SW Glass est soumis à un protocole de contrôle qualité strict. Voici les normes et les essais qui déterminent la qualité de notre meulage des chants.

ISO 9001

ISO 9001:2015

Certification du système de management de la qualité couvrant toutes les opérations de transformation du verre

EN 12150

EN 12150-1

Certification européenne du verre de sécurité trempé : nombre de fragments, qualité des chants, contraintes de surface

SGS

Rapports d’essais SGS

Essais réalisés par un organisme tiers sur la composition du verre, sa résistance et sa conformité dimensionnelle

SEB

Agrément de SEB Group

Périmètre d’agrément de fabrication pour un groupe d’électroménager du classement Fortune 500 (groupe Tefal/Supor)

Méthodes de contrôle de la qualité des chants

Point de contrôle Méthode Critères d’acceptation
Précision dimensionnelle Machine de mesure de coordonnées 2D Dans la tolérance spécifiée (±0,05 mm à ±0,1 mm)
Détection des éclats sur les chants Contrôle visuel sous un éclairage de 800 lux à une distance de 30 cm Aucun éclat >0,3 mm en zone A (zone de visualisation) ; aucun éclat >0,5 mm en zone B
Rugosité de surface Rugosimètre (mesure de Ra) Ra ≤0,4 μm pour les chants polis ; Ra ≤1,0 μm pour les chants meulés
Rectitude des chants Comparateur optique / projecteur de profil Écart ≤0,1 mm par 100 mm
Résistance (après trempe thermique) Essai de flexion quatre points / essai de chute de bille Selon EN 12150-1 ou les spécifications du client
Vérification du renforcement chimique Appareil de mesure des contraintes de surface (mesure CS/DOL) CS >450 MPa, DOL >8 μm

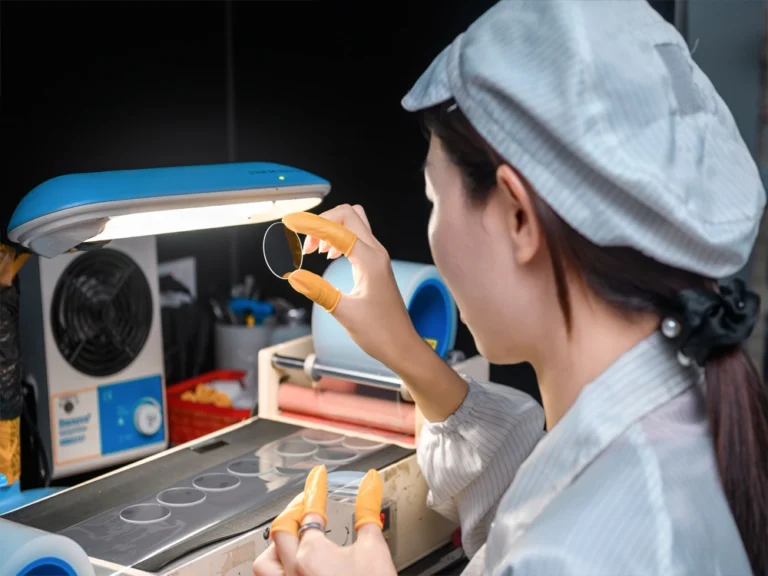
Notre méthode de contrôle comporte plusieurs étapes : contrôle des lots de matière première à réception, contrôle dimensionnel après découpe, contrôle des chants après meulage, contrôle après trempe thermique et essais de contraintes, contrôle visuel final en salle blanche, emballage sous vide. Chaque étape comporte des critères précis d’acceptation et de rejet et fait l’objet d’une documentation dans notre manuel qualité ISO 9001.

Notre procédé de meulage des chants du verre : de la découpe au chant fini

Le meulage des chants du verre ne constitue qu’une étape de la ligne complète de transformation poussée du verre de SW Glass. Comprendre l’ensemble du procédé permet de saisir l’ordre de nos opérations de meulage et pourquoi vous ne pouvez pas inverser les opérations de finition sans endommager le verre.

ÉTAPE 01

Découpe du verre

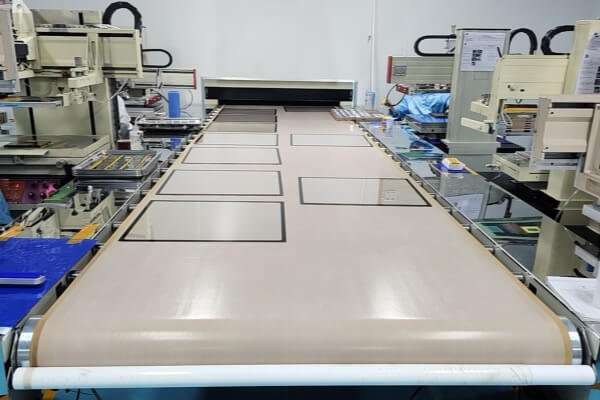
Les lignes de découpe automatisées rayent puis rompent les feuilles de verre pour les mettre aux dimensions

ÉTAPE 02

Meulage CNC des chants

Le meulage à la meule diamantée façonne le profil du chant selon les spécifications

ÉTAPE 03

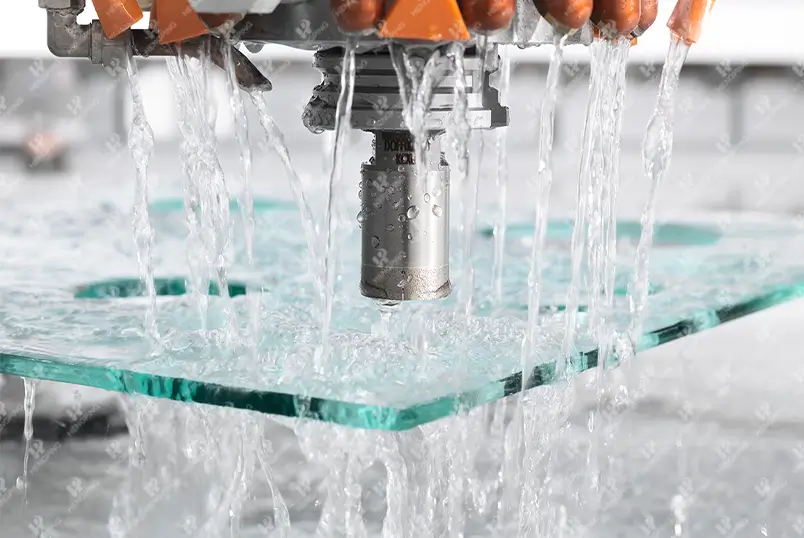
Perçage

Trous et découpes de précision pour les capteurs, boutons et connecteurs

ÉTAPE 04

Nettoyage

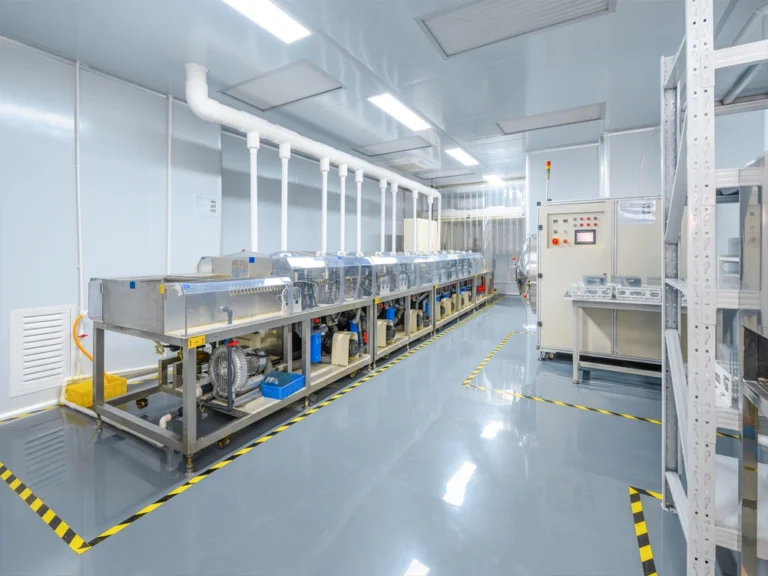
Une ligne de nettoyage par ultrasons entièrement automatique à 10 cuves élimine les résidus de meulage

ÉTAPE 05

Trempe thermique / renforcement

Trempe thermique (≥3 mm) ou renforcement chimique (verre fin)

ÉTAPE 06

Sérigraphie

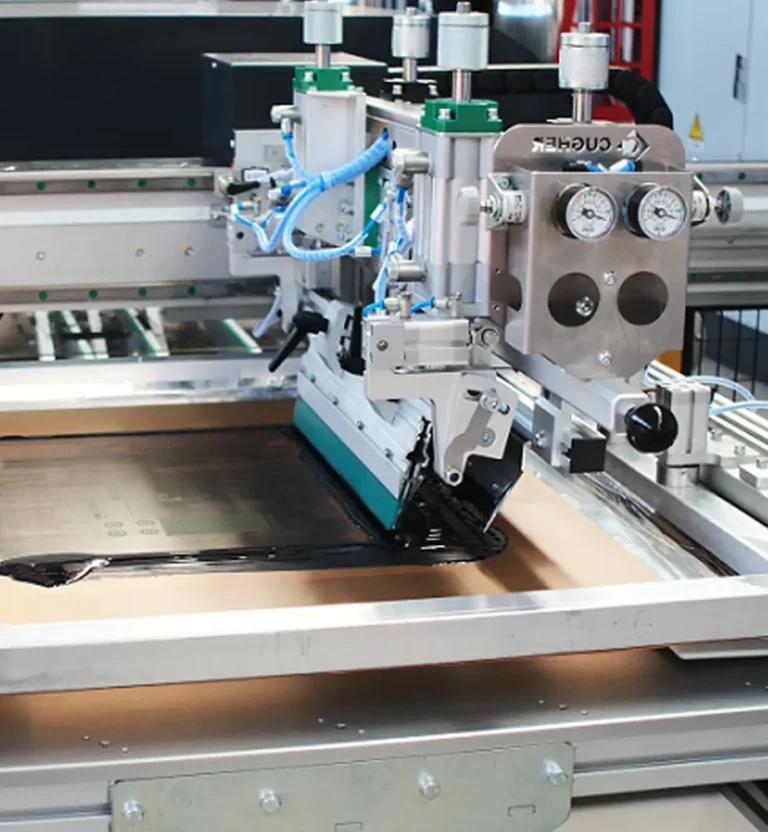
Sérigraphie haute température : icônes, bordures, motifs graphiques

ÉTAPE 07

Revêtement de surface

Application d’un revêtement anti-éblouissement, antireflet, anti-traces de doigts ou ITO par dépôt sous vide ou pulvérisation

ÉTAPE 08

Contrôle et emballage

Contrôle visuel en salle blanche, contrôle dimensionnel, emballage sous vide

Pourquoi l’ordre des opérations est essentiel

Le meulage des chants est effectué avant la trempe thermique ou le renforcement chimique. Un verre dont la structure a été trempée ne peut être ni redécoupé ni meulé à nouveau, car ses contraintes internes entraîneraient la destruction du panneau. Les revêtements et la sérigraphie sont également appliqués après, pour éviter d’endommager la surface finie. Il s’agit d’une pratique courante dans le secteur, mais nous le précisons, car environ 1 demande client sur 5 pose la question « pouvez-vous terminer le polissage complet du verre avant la trempe thermique ». Un conseil utile : prévoyez toujours la finition de vos chants à l’avance, puis procédez à la trempe thermique.

Capacités de nos usines

Nos trois usines : le site de Dongguan Tangxia pour le verre tactile TP, le site destiné aux commandes industrielles et aux applications automobiles pour le verre trempé, le site de Heyuan pour le verre de protection de grandes dimensions et le verre pour appareils électroménagers. À Henan, pour le verre de protection de 7~42 pouces fabriqué en grande série, nous avons mis en œuvre nous-mêmes l’ensemble de ces procédés. Aucune étape de notre procédé de meulage des chants n’est sous-traitée.

Facteurs de coût du meulage des chants et planification du projet

Le coût du meulage des chants du verre dépend de plusieurs facteurs quantifiables. En sachant quels éléments maîtriser (ou spécifier), vous pouvez définir le compromis souhaité entre qualité et coût, et éviter de payer une finition des chants inutilement exigeante sur des pièces pour lesquelles un procédé plus simple suffirait.

Principaux facteurs de coût

Facteur Incidence sur le coût Comment réduire le coût
Type de finition des chants Arêtes abattues ($) → Chant plat poli ($$) → Biseau/doucine ($$$–$$$$) Prévoyez des arêtes abattues sur les parties cachées ; ne polissez que les chants apparents
Tolérance dimensionnelle Une tolérance de ±0,1 mm (standard) coûte moins cher qu’une tolérance de ±0,05 mm (de précision) Ne spécifiez une tolérance de précision que lorsque l’ajustement à l’assemblage l’exige
Type de verre Gorilla Glass et le verre aluminosilicaté nécessitent des vitesses d’avance plus faibles → coût par pièce plus élevé Choisissez le matériau en fonction des exigences réelles de l’application
Complexité de la pièce Les pièces rectangulaires coûtent moins cher que les pièces circulaires, ovales ou aux contours irréguliers Simplifiez les contours lorsque c’est possible sans compromettre la conception
Volume de commande Les coûts de réglage et de programmation sont amortis sur des séries plus importantes Regroupez vos commandes ; visez les seuils de quantité minimale de commande pour bénéficier de meilleurs tarifs
Épaisseur du verre Un verre plus épais (>6 mm) nécessite davantage de passes de rectification Utilisez l’épaisseur minimale qui répond aux exigences structurelles

Notre équipe répond généralement aux demandes de devis sous 24 heures. Lorsque vous nous envoyez un plan 2D (fichier DXF ou PDF), les dimensions, l’indication du profil des chants, le matériau et une estimation du volume annuel, nous vous fournissons un devis dans les meilleurs délais. Nous pouvons réaliser des échantillons ou des prototypes en 5-7 jours ouvrés pour validation avant la réalisation de votre outillage de production.

Obtenez un devis gratuit pour votre projet

La rectification des chants en pratique : études de cas

Verre de protection pour écran de dispositif médical

Santé Anti-éblouissement Renforcement chimique
Défi :

Un fabricant européen de dispositifs médicaux OEM avait besoin de panneaux en verre de protection de 170 mm × 82 mm pour un appareil de surveillance des patients. Les panneaux devaient recevoir un traitement anti-éblouissement sur une seule face pour assurer la visibilité dans des environnements cliniques fortement éclairés, être renforcés chimiquement pour résister aux chocs (CS > 450 Mpa) et présenter des chants ronds polis avec précision ainsi que 4 trous destinés au montage de capteurs.

Solution :

Nous avons utilisé du verre sodocalcique anti-éblouissement de 2,0 mm, puis une machine CNC de façonnage des chants a rectifié le chant rond et les 4 trous de capteurs avec des tolérances de ±0,05 mm en une seule passe, avant que les pièces ne subissent un renforcement chimique, une attaque chimique anti-éblouissement et une inspection en salle propre.

±0,05 mm Tolérance des chants
CS>450 MPa Contrainte de compression
>89 % Transmittance

Panneau pour écran d’engin lourd — application sur grue

Industrie sodocalcique Trempe thermique
Défi :

Un fabricant européen d’engins de chantier OEM avait besoin de panneaux pour écran en verre trempé de 240 mm × 206 mm pour des cabines de grutiers. Ils devaient résister à des vibrations constantes, à des variations extrêmes de température et à des chocs occasionnels dus à des projections d’objets. Tout éclat sur un chant serait devenu une amorce de fissure sous l’effet des sollicitations répétées.

Solution :

Nous avons utilisé du verre sodocalcique de 2,0 mm, puis rectifié les chants à l’aide d’une rectifieuse pour verre et d’une machine CNC de façonnage des chants conformément aux spécifications BS EN 12475-2, avant un renforcement chimique permettant d’atteindre CS > 450 Mpa avec DOL > 8 μm. Nous avons réalisé sur le panneau une sérigraphie bicolore en noir et blanc pour l’interface de commande. 0 éclat a été constaté sur 100 % des unités inspectées à la livraison.

0 Défaut sur les chants
2,0 mm Épaisseur du verre
DOL>8 μm Profondeur de la couche

Écran de navigation maritime — environnement sévère

Secteur maritime Revêtement anti-éblouissement Impression multicolore
Défi :

Un fabricant européen d’équipements de navigation maritime OEM recherchait du verre de protection pour écran de 162 mm × 130 mm destiné aux systèmes GPS de navires. L’environnement d’utilisation expose le verre aux embruns salins, aux rayons UV et à une forte humidité. Le verre devait présenter une finition anti-éblouissement sur une seule face pour faciliter la lecture par temps ensoleillé, ainsi que des motifs imprimés en plusieurs couleurs (noir, blanc, rouge, vert) pour les commandes à l’écran.

Solution :

Nous avons choisi du verre sodocalcique de 2,0 mm avec des chants ronds polis et une finition anti-éblouissement sur une seule face (brillance 50±10, voile 11, Ra 0.15), puis procédé à un renforcement chimique. L’échantillon anti-éblouissement et les surfaces aux arêtes abattues ont été testés pour vérifier leur conformité aux exigences de l’essai au brouillard salin, et une sérigraphie en quatre couleurs a été réalisée avec une encre haute température afin d’éviter la décoloration lors d’une exposition extrême aux UV.


Brillance 50±10 Surface anti-éblouissement
4 couleurs Sérigraphie
Réussi Essai au brouillard salin

Outils d’ingénierie pour la rectification des chants du verre

Pour vous accompagner dans la planification de vos projets et vos travaux d’ingénierie, nous mettons à votre disposition nos propres outils en ligne. Utilisez ces ressources interactives pour définir la finition des chants la mieux adaptée à votre application et calculer avec précision les tolérances dimensionnelles.

Prêt à lancer votre projet de rectification des chants du verre ?

Envoyez-nous votre plan/vos spécifications. Notre équipe d’ingénieurs chiffrera la finition des chants optimale, établira un devis détaillé et livrera des échantillons prototypes sous 5-7 jours ouvrés.

Obtenez votre devis gratuit dès maintenant

Questions fréquentes sur la rectification des chants du verre

Les finitions courantes des chants du verre comprennent : a) le chant à arêtes abattues, une finition de sécurité de base présentant des arêtes vives ; b) le chant plat poli, un chant plat et brillant à 90 degrés présentant des arêtes vives ; c) le chant rond poli, un profil arrondi de 10-90 degrés ; d) le chant biseauté, une découpe inclinée selon un angle de 10-45 degrés ; e) le chant à double chanfrein, un petit profil incliné en partie supérieure et inférieure ; f) le chant à doucine, un profil en S présentant un détail ornemental ; g) le chant en onglet, à 45 degrés pour les assemblages d’angle ; h) le chant à arêtes adoucies, légèrement poncé pour une sécurité de base. Le choix de la finition dépend du caractère apparent ou caché du chant, de l’utilisation du verre et des exigences esthétiques.

Non. Un verre qui a été cuit, porté à sa résistance maximale ou trempé ne peut être découpé, rectifié ou percé sans se briser, car ces opérations modifient la répartition des contraintes internes et de la résistance. Ces opérations doivent être réalisées avant la trempe thermique ou le renforcement chimique ; prévoyez-les donc en conséquence et approvisionnez-vous en un seul type de vitrage pour maximiser l’efficacité du processus.

Voici deux recommandations simples : si le chant est caché, par exemple dans un cadre, une finition économique à arêtes abattues convient ; les chants apparents (dans les façades de bâtiments sans cadre, les capots d’appareils, les écrans industriels) doivent être plats polis ou ronds. Si des finitions esthétiques sont nécessaires, par exemple pour des surfaces intelligentes ou des écrans, les chants biseautés ou à doucine seront appréciés. Pour un verre de protection trempé, des chants ronds polis et des tolérances dimensionnelles permettant de limiter les dommages sur les chants sont essentiels, car ils réduisent les concentrations de contraintes dans les pièces à haute résistance.

Des normes de contrôle telles qu’ISO 9001:2015 et des normes sectorielles telles qu’EN 12150-1 pour le verre de sécurité trempé thermiquement (qui comprennent les exigences de qualité des chants) sont souvent citées. Des spécifications indirectes, telles que la norme automobile IATF 16949, définissent des exigences de qualité, notamment pour la finition des chants. Dans notre centre, nous mesurons les tolérances dimensionnelles et de planéité, vérifions l’absence de rayures ou d’éclats sur les chants et contrôlons les valeurs de rugosité Ra ainsi que la rectitude des chants. Nos certifications comprennent ISO 9001 et EN 12150.

Le coût dépend des types de chants, de l’épaisseur ou du matériau du verre, de la tolérance dimensionnelle de la découpe ou de la forme, de la complexité de la pièce (forme, chants arrondis ou à angle droit) et du volume de production. Les séries OEM de plus grand volume réduisent considérablement le coût unitaire à mesure que le nombre de pièces augmente. Pour obtenir un devis adapté à votre projet, envoyez-nous vos plans et vos estimations de volume. Nous répondons généralement sous 24 heures.

Nous travaillons le verre sodocalcique, le verre extra-clair à faible teneur en fer, le verre aluminosilicaté, Corning Gorilla et le verre borosilicaté. Les différents types de verre présentent des différences de dureté, de fragilité, de coefficient de dilatation thermique et de contraintes internes. Pour réussir le façonnage, nous maîtrisons les paramètres des machines — vitesse de rotation des meules, vitesse d’avance, débit du liquide de refroidissement, granulométrie diamantée adaptée — et utilisons les combinaisons de granulométries appropriées au matériau. La plage d’épaisseur habituelle est de 0,4-19 mm.