
Contactez Saiweiglass



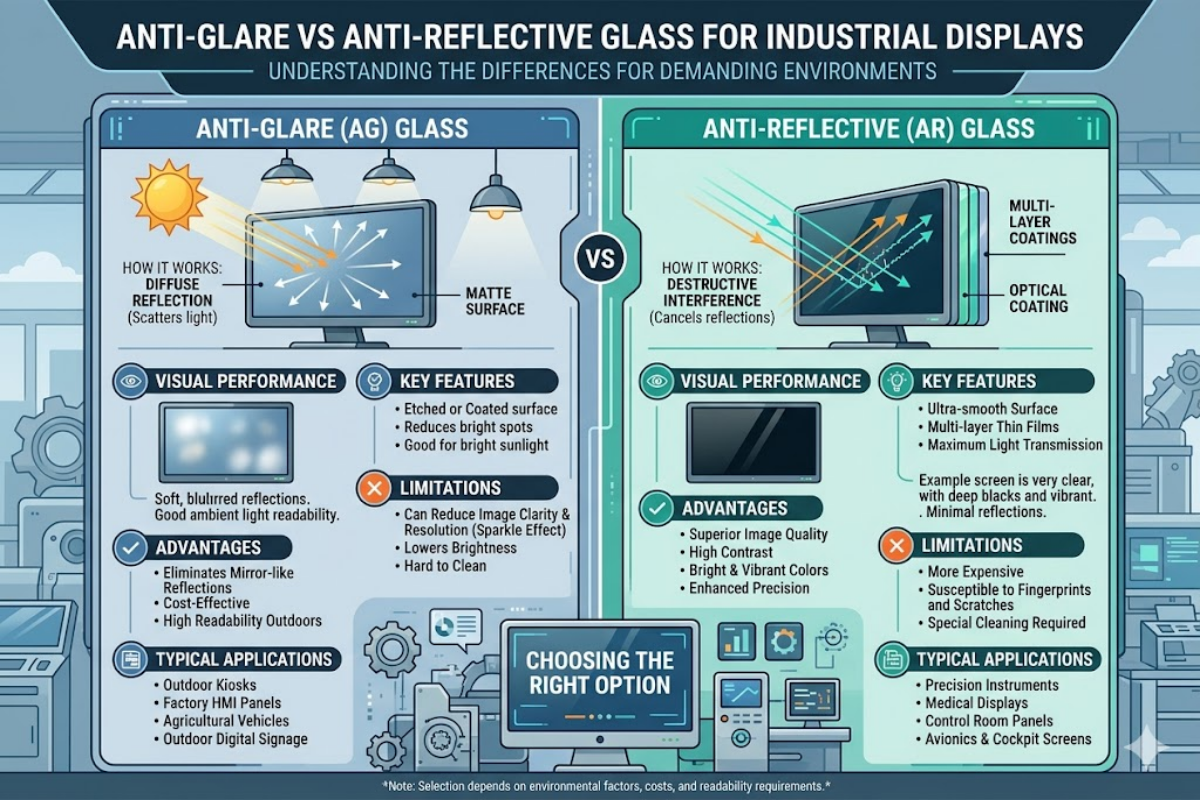
Les principaux traitements de surface industriels du verre de protection pour écran se répartissent en deux catégories : la gravure anti-éblouissement (AG) et le revêtement antireflet (AR). Tous deux réduisent l’éblouissement dans une certaine mesure en atténuant l’effet apparent de la lumière extérieure sur la lisibilité de l’écran, mais ils reposent sur des phénomènes optiques radicalement différents. Le traitement AG diffuse la lumière réfléchie en rendant la surface du verre rugueuse par voie chimique. Le traitement AR annule efficacement cette lumière réfléchie grâce à un revêtement multicouche constitué de matériaux sélectivement transparents qui produisent des interférences destructives. Le choix du verre de protection anti-éblouissement ou antireflet le mieux adapté à votre écran industriel dépend de votre environnement d’utilisation, de la qualité d’image requise et de votre budget.
Comparatif en bref des verres anti-éblouissement et antireflet
Voici un comparatif simple des verres anti-éblouissement et antireflet. Les deux surfaces réduisent l’éblouissement gênant, mais le traitement AG modifie le trajet de la lumière tandis que le traitement AR supprime sa réflexion. Pour distinguer les surfaces anti-éblouissement et antireflet, gardez les critères suivants à l’esprit.
| Propriété | Anti-éblouissement (AG) | Antireflet (AR) |
|---|---|---|
| Méthode | La gravure chimique crée une microtexture à la surface du verre | Dépôt multicouche de films minces (MgF₂, SiO₂, TiO₂) |
| Réflectance | ~2–3 % (lumière diffusée, mais non éliminée) | <0.5% par surface (lumière annulée par interférences destructives) |
| Transmission lumineuse | 90–92% | >95 % (jusqu’à 99 % avec des empilements haut de gamme) |
| Voile (ASTM D1003) | 10–40 % (réglable selon la profondeur de gravure) | <1% |
| Clarté optique de l’image | Netteté légèrement atténuée (aspect mat) | Image parfaitement nette (finition brillante préservée) |
| Visibilité des traces de doigts | Faible — la texture masque les traces | Élevée — la surface brillante révèle les traces |
| Résistance aux rayures | Élevée — la surface gravée est naturellement dure | Modérée — le revêtement peut se rayer |
| Coût | Plus faible | Plus élevé (procédé de dépôt sous vide) |
| Applications privilégiées | IHM en usine, bornes extérieures, écrans tactiles fréquemment manipulés | Écrans médicaux, postes d’inspection, panneaux haute résolution |
Pour la plupart des usages industriels, le traitement anti-éblouissement tend toujours à être plus pratique pour les panneaux IHM avec lesquels les opérateurs interagissent directement. Positionnez les éléments de commande à l’écart des angles d’observation sous éclairage ambiant où ils risquent de provoquer un éblouissement. Accordez moins de priorité aux revêtements antireflet, sauf si la visibilité devient critique.
Fonctionnement du verre anti-éblouissement : gravure de surface et diffusion de la lumière
L’étude commence lorsque la lumière atteint la surface gravée par traitement AG. La gravure chimique du verre crée une rugosité de surface de 6-50 microns (qualifiée d’« agressive » ou de « douce » selon les fournisseurs). Cette réflexion diffuse renvoie la lumière incidente sur une large plage angulaire, ce qui en diminue l’intensité et réduit le risque de distraction. Les ingénieurs parlent plutôt de diffusion : une redistribution angulaire à large bande de l’énergie lumineuse réfléchie qui formerait autrement des taches éblouissantes.
Les taux de voile des traitements anti-éblouissement sont évalués selon la norme ASTM D1003. Un voile d’environ 10 % produit une très légère atténuation de l’éblouissement tout en limitant au maximum l’incidence sur la netteté. Un taux de voile cible de 15 % évite l’éblouissement gênant et améliore le confort visuel, tandis que des taux de 25-40 % permettent de maîtriser même un fort éblouissement ambiant, au prix d’un aspect de surface plus terne et plus mat. Les revêtements anti-éblouissement diffusent activement la lumière réfléchie au lieu de l’éliminer.
Retour de notre atelier de production :
“Nous proposons un procédé de gravure anti-éblouissement permettant d’atteindre un taux de voile allant jusqu’à 40 %, défini selon le projet du client. La gravure AG perceptible au toucher, couramment utilisée dans l’industrie, produit une couche présentant un taux de voile de 15-25 %, qui constitue le meilleur compromis entre maîtrise de l’éblouissement et clarté optique de l’image dans les conditions d’éclairage habituelles d’une usine.”
Découvrez toutes nos options de verres de protection sur mesure pour IHM, notamment les traitements anti-éblouissement et antireflet du verre.
Fonctionnement du verre antireflet : revêtement multicouche en films minces
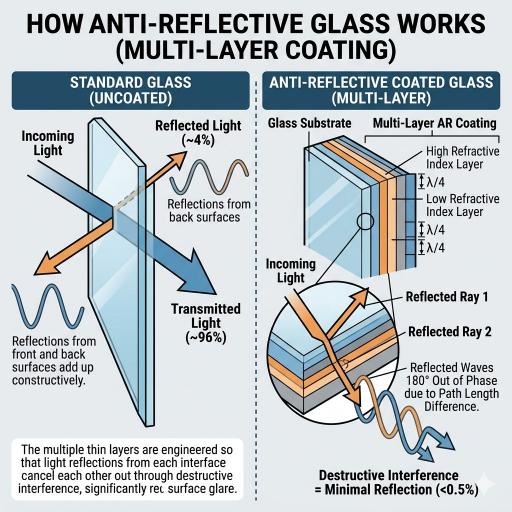
Les verres à revêtement antireflet sont fabriqués par empilement de films minces dans des chambres sous vide spécialisées. Les couches sont constituées de deltas de fluorure de magnésium (MgF), de dioxyde de silicium (SiO) ou de dioxyde de titane (TiO). L’épaisseur de chaque couche est étalonnée au laser pour correspondre à une bande étroite donnée de la lumière visible (400-700 nm). Lorsque les ondes lumineuses se réfléchissent sur chaque couche, elles produisent entre elles des interférences destructives qui empêchent la formation de lumière réfléchie. Cette approche à films multiples permet aux revêtements antireflet d’atteindre les meilleures performances optiques contre la réflexion.
Selon l’article de Wikipedia sur les revêtements antireflet, les empilements à large bande conçus pour couvrir l’ensemble du spectre visuel habituel (environ 400-700 nm) présentent couramment une valeur AR maximale inférieure à 0,5 %. Les empilements à bande étroite ciblant des longueurs d’onde précises (comme 555 nm, un vert jaunâtre correspondant au maximum de sensibilité lumineuse de l’œil humain) peuvent abaisser la réflectance sous 0,1 %, en deçà du seuil de sensibilité de notre œil.
Une surface du verre sans traitement réfléchit environ 4 % de la lumière incidente. Cela signifie que près de 8 % de la lumière incidente sur 2 surfaces est renvoyée vers notre œil. Les revêtements antireflet à triple couche ramènent cette valeur près de 0 %, ce qui donne une transmittance extrêmement élevée. Sur un écran industriel, cela peut se traduire directement par une fidélité accrue du contraste, des couleurs et de la profondeur de l’image.
Clarté optique et qualité d’image
En matière de fidélité pure de l’image, le verre à revêtement antireflet est supérieur. Comme il conserve une surface claire, brillante, non grasse et non mate, l’image vue à travers le verre correspond exactement à celle que restitue le panneau. Les écrans médicaux, les postes d’inspection par vision industrielle et toute application exigeant une grande fidélité des couleurs nécessitent un revêtement antireflet.
La réflexion sur un verre sans revêtement serait si proche de celle d’un miroir que l’image serait impossible à analyser.Le verre anti-éblouissement impose un compromis acceptable. Les gravures AG actuelles présentant un taux de voile de 15-25 % permettent généralement une bonne lecture des panneaux IHM industriels standard. À une résolution inférieure à 200 PPI (courante sur les écrans tactiles industriels de 7 à 15 pouces), les effets du voile AG sur la netteté sont à peine visibles.
Même avec un taux de voile modéré, l’opérateur peut encore lire les valeurs d’état, parcourir les menus et interpréter les alarmes à code couleur dans des conditions raisonnables.Erreur fréquente : le voile AG n’est pas synonyme de flou. Les méthodes actuelles de gravure chimique créent une microtexture assurant une diffusion homogène de la lumière (à travers des finitions à couche dure, teintées ou peintes) qui réduit l’éblouissement sans nuire à la clarté optique de l’écran. Un taux de voile inférieur à 25 % est à peine perceptible sur une IHM classique.
Durabilité, facilité de nettoyage et résistance aux conditions environnementales
En pratique, le verre anti-éblouissement est plus durable. Puisque le relief est formé dans le verre lui-même, il ne s’écaille pas, ne se décolle pas et ne s’use pas au fil du temps sous l’effet de lavages répétés. Les opérateurs qui nettoient les écrans avec des détergents industriels puissants ou des désinfectants en usine préféreront le traitement AG.
Les salissures sont effectivement moins visibles, car la finition mate les fait peu ressortir, ce qui réduit également la fréquence de nettoyage.À l’inverse, le revêtement antireflet se trouve à la surface du verre et est donc plus sensible aux rayures. La plupart des empilements haut de gamme comportent une couche supérieure dure qui assure une résistance aux rayures, mais les produits et équipements de nettoyage fortement abrasifs peuvent tout de même endommager le revêtement. Lorsque le verre est constamment manipulé en salle blanche ou dans un autre environnement contrôlé, les performances antireflet peuvent se maintenir très longtemps.
Par exemple, de nombreux équipements de surveillance radiologique peuvent conserver leurs revêtements antireflet pendant toute leur durée de fonctionnement.Les revêtements de surface AG ou AR peuvent être appliqués sur le verre trempé actuel, qui est fragile, sans modifier sa résistance aux chocs.
Coût, délai de fabrication et quantité minimale de commande
Coût des traitements de surface : gravure AG ou revêtement antireflet. En matière de coût unitaire, la gravure chimique des panneaux présente un avantage important par rapport au revêtement antireflet.
La gravure chimique étant un procédé par lots, elle permet de traiter plusieurs panneaux dans un même lot et de maintenir un faible coût unitaire. Le revêtement antireflet nécessite quant à lui un dépôt sous vide, un procédé qui exige des chambres coûteuses et allonge le délai de fabrication.Pour les projets au budget limité, le traitement AG constitue généralement la solution de base la plus pratique. Le surcoût du revêtement antireflet se justifie lorsque le cahier des charges impose des exigences strictes de qualité d’image (par exemple lorsque l’utilisateur observe du texte fin ou des couleurs précieuses à travers le verre de protection d’écrans médicaux ou d’une signalétique située derrière un écran sous enceinte vitrée). Les ingénieurs du projet doivent comparer le surcoût du revêtement antireflet à l’amélioration optique qu’il apporte.
Quel traitement choisir pour votre écran industriel ?
Choisissez le traitement anti-éblouissement (AG) lorsque :
✔ Les opérateurs touchent fréquemment l’écran (tolérance aux traces de doigts)
L’éclairage de l’usine ou l’éclairage extérieur constitue une source importante de lumière ambiante.
✔ La résolution de l’écran est inférieure à 200 PPI
✔ Un nettoyage avec des solvants industriels est prévu
✔ Le coût doit rester faible pour une production en grande série
Choisissez le traitement antireflet (AR) lorsque :
✔ La clarté optique de l’image et la fidélité des couleurs sont des exigences incontournables
✔ La résolution de l’écran dépasse 200 PPI
✔ L’environnement est contrôlé (salle blanche, laboratoire, bureau)
Le verre est placé derrière la façade et rarement manipulé directement
✔ L’application exige une transmission lumineuse maximale (>95 %)
Le verre combinant les traitements AG/AR convient aux projets dans lesquels la gravure AG et le revêtement antireflet sont appliqués sur une même pièce de verre. L’association des traitements AG et AR combine la réduction de l’éblouissement par diffusion obtenue grâce à la gravure et la suppression de la réflectance assurée par le revêtement en films minces. Les panneaux IHM extérieurs fonctionnant en plein soleil constituent une application typique de cette combinaison.
Pour les panneaux IHM extérieurs exposés directement au soleil, consultez notre guide des empilements de couches pour verre pour écran lisible au soleil.
Découvrez notre gamme complète de verres de visualisation industriels avec le traitement de surface adapté.
Notre point de vue
Chez SW Glass, nous réalisons en interne la gravure AG, l’application du revêtement antireflet et celle du revêtement AF (anti-traces de doigts) dans notre usine de Dongguan. Dans notre usine, nous effectuons chaque jour ces deux types de traitements de surface sur du verre de protection renforcé chimiquement et trempé pour nos clients des secteurs des IHM industrielles, des dispositifs médicaux, de l’automobile et de l’électronique grand public. Les informations ci-dessus reposent sur notre expérience de production dans l’application de revêtements sur des dizaines de milliers de panneaux de verre de protection par mois, sur une période de 10+ ans.
Questions fréquentes
Quel traitement est le meilleur : anti-éblouissement ou antireflet ?
Voir la réponse
Aucun des deux n’est nécessairement la meilleure option. Le traitement AG convient mieux aux environnements fortement éclairés où les contacts avec l’écran sont fréquents et où les exigences relatives aux traces de doigts sont importantes. Les revêtements antireflet conviennent mieux aux environnements contrôlés où la qualité d’image est prioritaire.
Puis-je combiner les traitements AG et AR ?
Afficher la réponse
Oui. Il s’agit d’une approche hybride : le revêtement antireflet est déposé directement sur un substrat gravé par traitement AG. L’association de la réduction de l’éblouissement par diffusion et de la suppression de la réflectance par films minces constitue une solution très intéressante pour les applications présentant une tolérance OCT aux traces de doigts et des besoins optiques de pointe, par exemple les écrans médicaux extérieurs ou les panneaux IHM lisibles au soleil destinés aux transports.
Pourquoi le verre anti-éblouissement paraît-il parfois trouble ?
Lire la réponse
Les taux de voile supérieurs à 35 % créent une texture de surface visible que certains utilisateurs associent à un aspect trouble. Un taux de voile de 15-25 % permet d’éviter ce problème tout en réduisant l’éblouissement.
Quels sont les inconvénients d’un écran anti-éblouissement ?
Afficher la réponse
La gravure AG ternit l’image affichée et atténue très légèrement la netteté perçue. Sur les écrans haute résolution dépassant 300 PPI, la microtexture visible sur la surface AG peut provoquer un scintillement ou un effet de moiré susceptible de masquer les détails fins. Les couleurs seront également un peu plus atténuées que sur un panneau brillant à revêtement antireflet. Pour la plupart des stations de travail d’imagerie médicale ou des moniteurs d’étalonnage colorimétrique, ces caractéristiques orientent de toute façon le cahier des charges vers un revêtement antireflet.
Le verre antireflet convient-il à une utilisation en extérieur ?
Lire la réponse
Le revêtement antireflet abaisse la réflectance sous 0,5 % par surface, même en plein soleil. Toutefois, les bornes extérieures ou les applications de signalétique, fréquemment touchées par le public, utilisent généralement une combinaison de traitement antireflet et de couche dure, ou privilégient le traitement AG pour sa tolérance aux traces de doigts.
Le traitement de surface affecte-t-il les performances du capteur tactile ?
Afficher la réponse
Non. Ni la gravure AG ni le revêtement antireflet n’ont d’incidence sur la détection tactile PCAP. Chaque traitement préserve les caractéristiques diélectriques dont les capteurs PCAP ont besoin pour détecter le contact des doigts sur le verre de protection. La sensibilité capacitive, la précision multitactile et le rejet de la paume ne sont aucunement affectés. Notre équipe d’ingénierie vérifie les performances tactiles de tous les traitements de surface avant de les approuver pour la production.
Références et sources
- ASTM — “D1003 Méthode d’essai normalisée pour le voile et la transmittance lumineuse des plastiques transparents” — astm.org
- Wikipedia — “Revêtement antireflet” — en.wikipedia.org
- Wikipedia — “Interférences dans les films minces” — en.wikipedia.org
- Corning — “Solutions de verre anti-éblouissement et de verre antireflet” — corning.com
- Corning — “Fonctionnement du traitement antireflet” — corning.com





