Contactez Saiweiglass



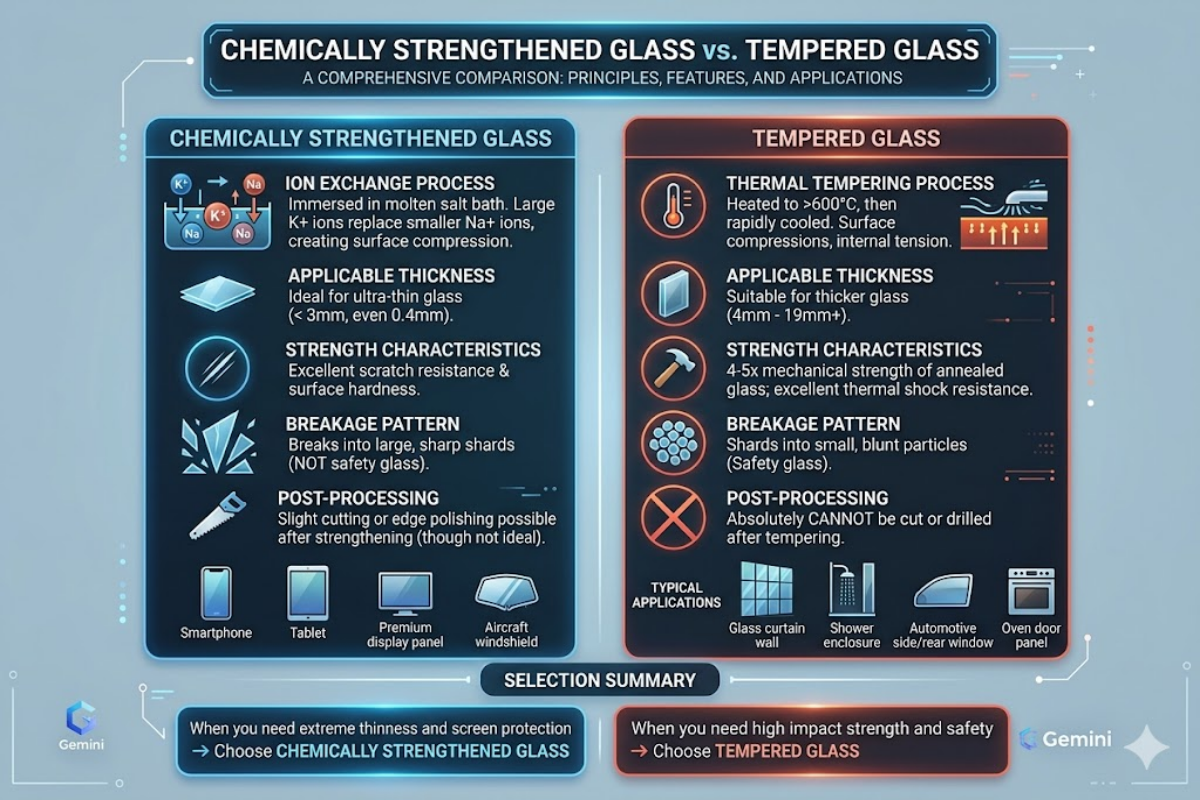
Deux procédés principaux permettent de renforcer le verre de protection des IHM industrielles : le renforcement chimique (par échange ionique) et la trempe thermique (par refroidissement rapide). Chaque procédé produit un profil de contraintes différent en surface et à l’intérieur du verre, ce qui se traduit par des caractéristiques différentes en matière de résistance, de qualité optique, de possibilités d’usinage après traitement et de coût. Le verre renforcé chimiquement est généralement utilisé pour les panneaux minces, tandis que le verre trempé est destiné aux applications nécessitant une épaisseur plus importante — ce guide compare les deux options selon ces quatre critères et s’adresse spécifiquement aux ingénieurs qui doivent choisir un verre de protection pour des écrans tactiles industriels.
En bref — verre renforcé chimiquement ou verre trempé
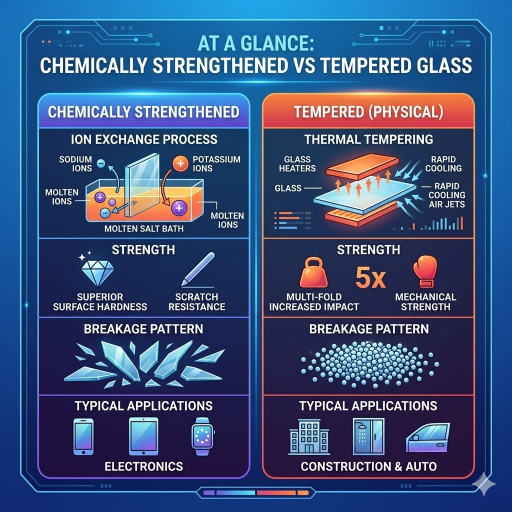
Voici un comparatif direct des principales différences entre le verre renforcé chimiquement et le verre trempé. Pour choisir le verre le mieux adapté à votre panneau, vous devez faire des compromis entre l’épaisseur, les exigences de résistance aux chocs, les tolérances optiques et les besoins d’usinage après traitement. Les deux types de verre conviennent aux applications industrielles, mais sans prise en compte de leurs compromis.
| Propriété | Renforcement chimique | Trempe thermique |
|---|---|---|
| Méthode | Échange ionique dans un bain de sel KNO₃ fondu | Chauffage à ~620 °C + refroidissement rapide à l’air |
| Épaisseurs compatibles | 0,1–6 mm | ≥3 mm (minimum pratique) |
| Résistance par rapport au verre recuit | 6–8× plus résistant | 4–5× plus résistant |
| Contrainte de compression en surface (CS) | Jusqu’à 690 MPa (sodocalcique) ; >1 000 MPa (aluminosilicate) | Généralement 80–150 MPa |
| Mode de fragmentation | Grands fragments (non classé comme verre de sécurité) | Se brise en petits fragments granulaires (verre de sécurité selon EN 12150) |
| Distorsion optique | Négligeable — aucune flèche, aucun gauchissement ni marque de refroidissement brutal | Mesurable — ondulation de rouleaux et motifs de refroidissement brutal possibles |
| Usinage après traitement | Découpe, perçage et polissage des chants possibles après renforcement | Mise en forme définitive impérative avant la trempe thermique |
| Coût par pièce | Plus élevé (cycle plus long, consommables du bain de sel) | Plus faible (cycle rapide, cadence élevée) |
| Applications les plus adaptées | Verre de protection mince (<3 mm), panneaux tactiles PCAP, exigences optiques élevées | Panneaux plus épais (≥3 mm), boîtiers soumis à une certification de sécurité, projets à budget limité |
Conseil : utilisez du verre renforcé chimiquement pour les panneaux d’IHM minces qui exigent une absence totale de distorsion et de la souplesse pour l’usinage après traitement. Utilisez du verre trempé thermiquement pour les applications nécessitant une épaisseur importante, sensibles au coût et pour lesquelles la certification comme verre de sécurité compte.
Comment fonctionne le renforcement chimique — échange ionique dans un bain de sel
Le renforcement chimique (également appelé durcissement chimique ou renforcement par échange ionique) consiste à immerger le verre dans un bain de nitrate de potassium (KNO) fondu à une température de 380-450 C pendant 4-16 heures. Durant cette période, les ions sodium plus petits, de rayon inférieur (Na, rayon ~0.95 ), sortent du verre et sont remplacés par des ions potassium plus gros, de rayon supérieur (K, rayon ~1.33 ), qui viennent se loger à leur place. En occupant les espaces laissés par les ions sodium, les ions potassium créent une couche de compression à la surface du verre. (Les effets chromatiques d’une composition d’aluminosilicate de potassium sont responsables de la teinte verte prononcée couramment observée dans le verre clair sodocalcique).
Selon l’American Ceramic Society (ACerS), la contrainte de compression en surface peut atteindre 690 MPa sur les verres silicatés sodocalciques et jusqu’à 1 000 MPa sur les compositions d’aluminosilicate. La profondeur de la couche en compression est généralement de 15-50 m, selon la durée d’immersion, la température et la composition.
Spécifications de production de SW Glass
CS >450 MPa | DOL >8 µm
Vérification de chaque lot à l’aide d’un appareil de mesure des contraintes de surface
Notre ligne de production de verre renforcé chimiquement utilise des bains de KNO à des températures précisément contrôlées pour obtenir des niveaux de CS supérieurs à 450 MPa et une profondeur de couche supérieure à 8 m — des valeurs contrôlées à chaque série de production à l’aide d’un appareil de mesure des contraintes de surface. La maîtrise précise de ces paramètres garantit des performances fiables pour le verre de protection.
Découvrez nos capacités de fabrication de verre pour écran tactile industriel.
Comment fonctionne la trempe thermique — chauffage et refroidissement rapide
La trempe thermique (également appelée trempe physique) consiste à chauffer une pièce de verre recuit jusqu’à environ 620 C, au-dessus de sa température de transition vitreuse (~564 C), avant de la refroidir rapidement par soufflage d’air à haute pression. Le refroidissement rapide fige les surfaces externes du verre dans un état de compression, tandis que l’intérieur refroidit relativement lentement, ce qui favorise l’apparition de contraintes de traction. L’équilibre entre la compression en surface et la traction interne confère au verre entièrement trempé une résistance accrue.
Après refroidissement brutal, le verre est 4-5 fois plus résistant qu’un verre recuit classique de même épaisseur. En cas de rupture, le verre trempé se brise en petits morceaux (approximativement) cubiques plutôt qu’en grands éclats coupants. Un verre présentant ce mode de fragmentation est désigné comme verre de sécurité dans les normes EN 12150 et ASTM C1048. Ces petits morceaux sont généralement sans danger dans les applications impliquant un contact humain.
Le processus de chauffage et de refroidissement génère une distorsion optique mesurable. Les ondulations de rouleaux dues aux rouleaux du four et les motifs de refroidissement brutal dus à une circulation d’air irrégulière peuvent être inacceptables pour les applications d’écrans haut de gamme, dont le contenu est observé de près à travers le verre de protection.
Remarque : une épaisseur de verre minimale d’environ 3 mm est nécessaire pour la trempe thermique. Le verre mince (en dessous d’environ 3 mm) ne peut pas développer, pendant le refroidissement, le gradient de température nécessaire à un renforcement significatif. C’est pourquoi le renforcement chimique est la seule option pour les panneaux de verre minces de moins de 3 mm.
Notre verre plat entièrement trempé destiné aux applications industrielles et architecturales est certifié EN 12150 et produit sur notre ligne de trempe thermique de haute qualité.
Résistance mécanique, résistance aux chocs et mode de fragmentation
La résistance et les caractéristiques de rupture sont les critères que les ingénieurs comparent habituellement pour choisir entre le verre renforcé chimiquement et le verre trempé dans les applications d’interfaces homme-machine industrielles. Ces chiffres sont issus du traitement réel de notre verre sur nos lignes de production, et ne correspondent pas simplement à des valeurs théoriques maximales.
| Propriété | Renforcé chimiquement | Trempé |
|---|---|---|
| Résistance par rapport au verre recuit | 6–8× | 4–5× |
| CS en surface | 450–1 000+ MPa | 80–150 MPa |
| Résistance aux chocs (par mm d’épaisseur) | Plus élevée | Plus faible |
| Mode de fragmentation | Grands fragments — le verre peut rester d’un seul tenant | Petits fragments granulaires cubiques — verre de sécurité |
| Certification comme verre de sécurité | Non (ne satisfait pas aux critères de fragmentation de la norme EN 12150) | Oui (EN 12150, ASTM C1048) |
À noter : les indices de protection contre les chocs (comme IK10 selon IEC 62262) reposent sur des essais réalisés sur un boîtier complet, et non sur une simple pièce de verre. Un panneau de verre renforcé chimiquement peut supporter des impacts ponctuels plus importants qu’un panneau trempé de même épaisseur. Les essais complets de protection contre les chocs dépendent toutefois de l’ensemble de l’assemblage : verre, joint, cadre et fixation. Consultez notre article sur l’application des indices IK aux assemblages de verre de protection des IHM.
Remarque : le verre renforcé chimiquement offre une résistance supérieure par millimètre d’épaisseur, mais il n’obtient pas l’homologation comme verre de sécurité du fait de la faible distorsion optique de son mode de fragmentation contrôlé (comme c’est le cas du verre trempé). Pour les verres de protection d’IHM industrielles de moins de 3 mm d’épaisseur, le renforcement chimique est la seule option réalisable.
Qualité optique et distorsion
Avec le verre renforcé chimiquement, vous obtenez une distorsion optique pratiquement nulle. L’échange ionique se déroulant à une température inférieure au point de ramollissement du verre, votre panneau conserve sa stabilité dimensionnelle. Il ne présente aucune flèche, aucun gauchissement ni trace de motifs de refroidissement brutal. Ce point est déterminant pour un verre de protection à travers lequel on regarde directement, comme sur un écran.
Le verre trempé est, par principe, traité thermiquement à une température proche du point de ramollissement du verre. Tout cycle de chauffage et de refroidissement rapides peut induire une ondulation de rouleaux et des ondulations dues aux marques de refroidissement brutal, visibles sous éclairage polarisé. Pour les applications d’écrans, cette distorsion optique compromet la lisibilité des informations que les opérateurs peuvent être amenés à consulter pendant des heures.
Tous nos lots de verre de protection renforcé chimiquement font l’objet d’un contrôle de la distorsion du front d’onde en transmission lumineuse, afin de garantir qu’elle reste inférieure au seuil critique à partir duquel elle gêne les opérateurs lors de la lecture du contenu de l’écran. La mesure du front d’onde est une étape habituelle du contrôle qualité, appliquée à toutes les commandes de panneaux de protection pour IHM.
Épaisseur, poids et liberté de conception
L’épaisseur du verre est l’un des critères les plus importants pour choisir le matériau du verre de protection d’une IHM. Découvrez ci-dessous pourquoi le renforcement chimique domine le segment du verre mince.
Pourquoi le renforcement chimique domine pour le verre mince en dessous de| Critère | Renforcement chimique | Trempe thermique |
|---|---|---|
| Épaisseur minimale | 0,1 mm | ~3 mm |
| Épaisseur maximale | ~6 mm | Aucune limite supérieure pratique |
| Plage habituelle pour les IHM | 0,55–2,1 mm | 3–6 mm |
| Découpe après traitement | Oui — découpe possible après renforcement | Non — découpe aux dimensions requises impérative au préalable |
| Perçage après traitement | Oui | Non — le verre éclaterait |
| Poids relatif | Plus léger (verre plus mince possible) | Plus lourd (verre plus épais nécessaire) |
Le verre renforcé chimiquement prédomine dans les applications où le verre de protection doit être mince : panneaux tactiles PCAP, équipements médicaux, écrans portés sur soi et modules d’IHM plats. Un verre de protection renforcé chimiquement de 0,7 mm ou de 1,1 mm serait trop difficile à fabriquer correctement par trempe thermique.
Les deux procédés utilisent initialement du verre float, mais les compositions d’aluminosilicate (par exemple celles de Corning ou de Schott) permettent au final d’obtenir des valeurs de CS plus élevées après échange ionique. Le niveau de compression en surface que peut atteindre chaque composition dépend de sa teneur propre en alcalins et de sa structure.
Pour toute application d’IHM nécessitant une épaisseur inférieure à 3 mm, le renforcement chimique est non seulement préférable, mais constitue aussi le seul procédé de renforcement disponible.
Quel procédé choisir pour le verre de protection de votre IHM ?
Votre application détermine le choix, qui dépend essentiellement de l’épaisseur, des considérations optiques et mécaniques et des exigences de certification. Appuyez-vous sur cet arbre de décision simple pour vous orienter.
Choisissez le renforcement chimique lorsque :
✔ Votre verre de protection a une épaisseur inférieure à 3 mm
✔ Vous avez besoin d’une distorsion optique nulle pour assurer la lisibilité de l’écran
✔ Une découpe ou un perçage après traitement est nécessaire
Votre capteur tactile PCAP exige des surfaces de collage planes et exemptes de contraintes
✔ La réduction du poids compte (plus mince = plus léger)
Choisissez la trempe thermique lorsque :
✔ Votre verre a une épaisseur de 3 mm ou plus
✔ Une certification comme verre de sécurité est exigée (EN 12150)
Vos coûts unitaires doivent rester faibles pour une production en grande série
La tolérance à la distorsion optique peut être moins stricte (verre de boîtier, sans écran derrière)
Dans de nombreuses solutions d’IHM industrielles, les deux procédés sont utilisés conjointement : un verre de protection renforcé chimiquement recouvre l’écran, tandis que le verre trempé, plus robuste (parfois appelé verre durci), sert aux panneaux extérieurs de protection du boîtier.
Découvrez l’ensemble de nos capacités en verre de protection pour panneaux d’IHM afin de trouver le procédé le mieux adapté à votre projet.
À propos de ce comparatif
SW Glass dispose à la fois d’une ligne de traitement par échange ionique au KNO (CS>450 MPa) et d’un four de traitement du verre trempé de qualité certifiée EN 12150 dans notre usine de Dongguan, à Taïwan. Nos ingénieurs pratiquent les deux procédés au quotidien et s’appuient sur cette expérience concrète pour vous conseiller au mieux. Les recommandations ci-dessus reposent sur le traitement de plus d’un million de panneaux de verre de protection pour des projets OEM de nos clients dans les secteurs automobile, médical et des écrans LCD industriels au cours des 10+ dernières années.
Questions fréquentes
Références et sources
- American Ceramic Society (ACerS) — “Introduction aux verres renforcés chimiquement” — ceramics.org
- Corning — “Le secret d’un verre résistant : l’échange ionique” — corning.com
- Wikipedia — “Verre renforcé chimiquement” — en.wikipedia.org
- Wikipedia — “Verre trempé” (référence aux normes EN 12150, ASTM C1048) — en.wikipedia.org
- ASTM — “C1048 Spécification normalisée relative au verre plat durci thermiquement et entièrement trempé” — astm.org
- IEC — “IEC 62262:2002 Degrés de protection procurés par les enveloppes de matériels électriques contre les impacts mécaniques externes (code IK)” — webstore.iec.ch