Contactez Saiweiglass



Choisir un matériau inadapté pour votre verre ultramince peut arrêter une ligne de production, dégrader les performances optiques d’un écran ou provoquer un gauchissement dommageable du substrat lors du traitement des semi-conducteurs. Ce guide présente les quatre principaux types et matériaux de verre ultramince — borosilicate, aluminosilicate, verre float sodocalcique et silice fondue — avec des valeurs réelles de CTE, des données d’épaisseur, des informations sur la fabrication et une matrice simple pour associer chaque matériau à son usage. Que vous définissiez les caractéristiques du verre pour un écran pliable, un biocapteur ou une fenêtre optique, ce guide vous aide à établir les bonnes spécifications dès le départ.
Sommaire
- Qu’est-ce que le verre ultramince et pourquoi son épaisseur compte-t-elle ?
- Comparaison des principaux matériaux de verre ultramince
- Propriétés influant sur les performances du verre ultramince
- Comment le verre ultramince est-il fabriqué ?
- Applications du verre ultramince dans différents secteurs
- Choisir le verre ultramince adapté à votre projet
- Questions fréquentes
Qu’est-ce que le verre ultramince et pourquoi son épaisseur compte-t-elle ?

Définition
Le verre ultramince désigne les substrats de verre dont l’épaisseur est inférieure à 1,1 mm. La catégorie ultramince couvre les épaisseurs de 0,1–0,5 mm, les microfeuilles de verre ont une épaisseur inférieure à 0,1 mm (100 μm), et la référence commerciale la plus mince, Schott D 263® T eco, présente une épaisseur de 0,03 mm (30 μm). À 30 μm, ce verre est plus fin qu’un cheveu humain.
L’épaisseur est une spécification fonctionnelle. Elle détermine la réaction du verre aux cycles thermiques, l’amplitude de ses déplacements sous charge, le procédé permettant de le fabriquer et le système de manutention nécessaire en aval. Un substrat spécifié à 0,7 mm réagit de manière totalement différente d’un substrat de 0,2 mm, même lorsque les deux sont découpés dans un verre borosilicaté de même formulation.
Classification des épaisseurs dans l’industrie
0,5–1,1 mm
Verre mince standard
0,1–0,5 mm
Verre ultramince
<0.1 mm
Microfeuille de verre / UTG
0,03 mm
Référence commerciale la plus mince (30 μm)
Notre expérience des substrats de verre ultramince montre que l’épaisseur est souvent la première spécification définie — et qu’elle est trop souvent mal comprise. Lorsqu’on demande “le verre le plus mince possible” sans connaître le budget thermique, la méthode de manutention ou la plage de tolérance, cette spécification doit souvent être revue à mesure que la planification de la production avance. L’épaisseur fixe les limites de toutes les décisions en aval : aptitude de la famille de matériaux à être transformée, maîtrise des tolérances selon la méthode d’étirage et faisabilité des opérations secondaires.
Les familles de substrats de verre recoupent également les normes de l’industrie des écrans, définies par des organismes tels que IEC 62899 pour l’électronique flexible, qui précisent les plages de tolérance d’épaisseur et les classes de qualité de surface. Situer votre application optique dans ces catégories aide à orienter le choix du borosilicate ou du verre en conséquence.
Comparaison des principaux matériaux de verre ultramince
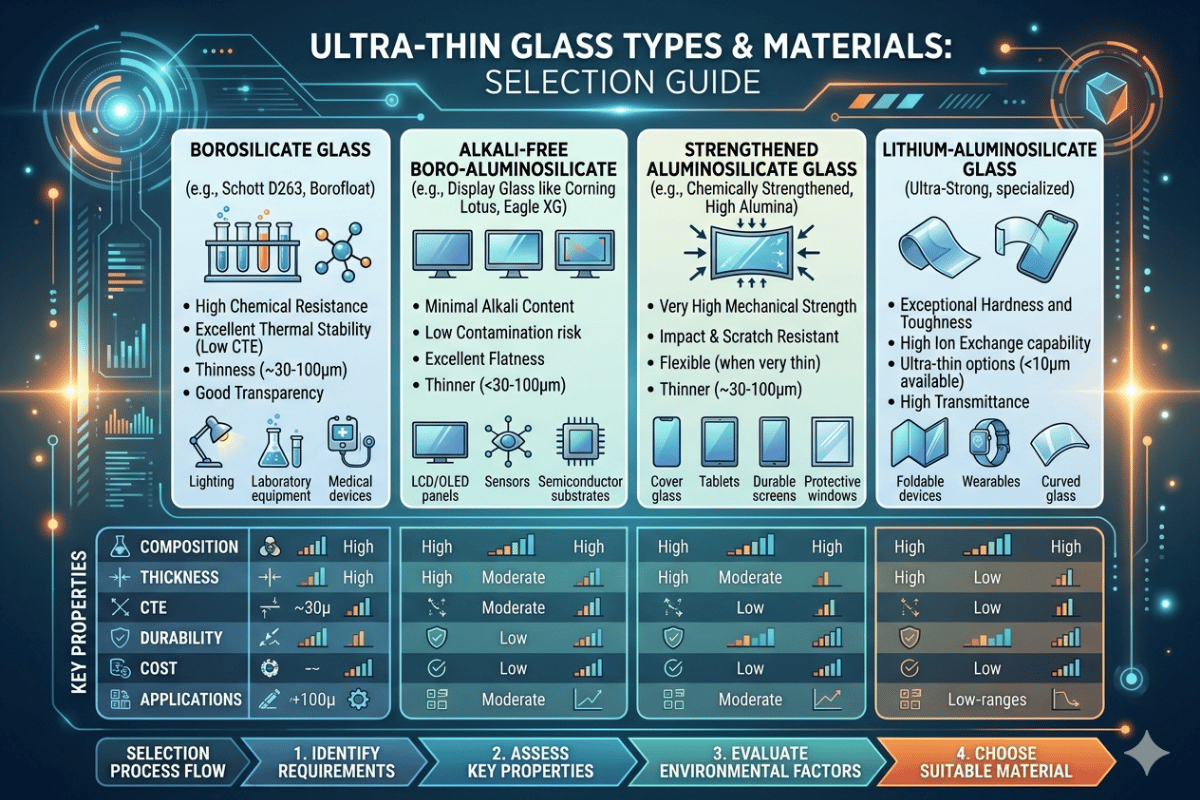
Quatre familles de matériaux couvrent la plupart des applications haut de gamme des substrats de verre ultramince. Chaque famille offre un équilibre différent entre CTE, transmission lumineuse, résistance chimique, épaisseurs disponibles et coût. Le choix le plus approprié dépend de l’environnement de votre procédé, et non des besoins optiques ou mécaniques de votre produit fini.
Verre borosilicaté
Le verre borosilicaté — dont les marques comprennent Schott BOROFLOAT® 33 et D 263® T eco — présente un CTE de 3,25 × 10⁻⁶/K et se décline dans les formats commerciaux les plus minces. Sa faible dilatation thermique, sa transmission lumineuse élevée (plus de 90 % dans le visible, plus de 50 % dans le proche UV) et sa forte résistance chimique en font le matériau de référence pour l’optique, les capteurs et les substrats MEMS.
D 263 T eco atteint une épaisseur de 0,03 mm et est fourni en feuilles jusqu’à 300 mm. BOROFLOAT 33, fabriqué selon le procédé de verre float, offre une plage d’épaisseurs plus large et des formats de panneaux plus grands. Tous deux présentent une forte résistance chimique aux acides et aux bases, ce qui les rend adaptés aux produits agressifs de nettoyage par voie humide employés dans la fabrication des semi-conducteurs.
Verre aluminosilicaté
L’utilisation aujourd’hui répandue du verre aluminosilicaté est illustrée par eagle xg® et Willow de Corning, conçus pour la fabrication d’écrans, où la contamination des couches de transistors en couches minces (TFT) par les alcalins est inacceptable. Eagle XG, sans alcalins, présente un CTE de ~3,17 × 10⁻⁶/K, est disponible dans des épaisseurs de 0.25 à 0,5 mm et est produit aux formats standard du verre pour écran. Le verre Willow va encore plus loin, avec des épaisseurs de 100–200 μm en rouleaux, ce qui permet un traitement de bobine à bobine avec prise et dépose pour l’électronique flexible.
Pour les applications nécessitant un renforcement chimique — comme le verre de protection pour l’électronique grand public — les formulations d’aluminosilicate répondent mieux au procédé d’échange ionique que le borosilicate. Leur teneur plus élevée en alumine crée une couche de surface plus dense après l’échange ionique au potassium, ce qui accroît encore la profondeur de la couche sous contrainte de compression et les valeurs de contrainte de compression en surface. C’est pour cette raison que le verre aluminosilicaté renforcé chimiquement est spécifié pour les verres de protection UTG des écrans pliables.
Verre float sodocalcique
Le verre float sodocalcique, fabriqué sur un bain d’étain fondu, est le plus produit en volume parmi les verres les moins chers. La qualité UFF (Ultra Flat Float) de NSG étend le procédé de verre float aux formats de verre mince à partir de 0,33 mm. Sa plage de CTE de 8.5 à 9,0 × 10⁻⁶/K — nettement supérieure à celle du borosilicate ou de l’aluminosilicate — le rend inadapté aux applications nécessitant une correspondance thermique précise.
Pour les applications sensibles au coût et dont les procédés de transformation sont éprouvés, le sodocalcique trouve toute sa place. Le verre float mince sodocalcique est un matériau de référence dans l’industrie automobile depuis plus de 40 ans. Les écrans pour lesquels la contamination des TFT n’est pas critique et où un écart de CTE avec une couche adjacente est acceptable privilégient également le sodocalcique pour son coût. Sa forte teneur en alcalins le rend inadapté à de nombreux environnements de traitement des semi-conducteurs en l’absence de couche barrière.
Silice fondue / quartz
La silice fondue offre des propriétés qu’aucun autre type de verre ne peut offrir : CTE ≤ 0,5 × 10⁻⁶/K ; transmission lumineuse des UV d’environ 80 % à 200 nm ; tenue thermique jusqu’à 1 000 °C en service continu. Ces propriétés en font un matériau idéal pour les photomasques de lithographie dans l’UV profond, les fenêtres optiques UV et les composants optiques pour lasers de forte puissance, là où les performances du sodocalcique ou du borosilicate seraient compromises par le choc thermique ou l’absorption des UV.
Ses inconvénients sont le coût et la difficulté de transformation. La silice fondue est beaucoup plus coûteuse à produire que le borosilicate, plus difficile à rectifier et à polir, et son format en feuilles ultraminces est moins largement disponible dans le commerce. Pour les substrats de photomasques destinés aux semi-conducteurs et l’optique UV de précision, ces coûts sont acceptables, mais elle est rarement spécifiée pour les applications courantes d’écrans ou de capteurs.
⚠️ Erreur fréquente de spécification
Nous constatons souvent que le borosilicate est spécifié alors que l’application nécessite en réalité un aluminosilicate, adapté aux procédés exigeant l’absence d’alcalins. Dans un procédé de dépôt de TFT à plus de 400 °C, le sodium contenu dans le borosilicate diffuse dans la couche du dispositif et réduit considérablement ses performances. Vérifiez toujours si votre procédé est sensible aux alcalins avant de spécifier une famille de verre.
Tableau comparatif des matériaux
| Matériau | CTE (×10⁻⁶/K) | Épaisseur minimale | Transmission lumineuse UV/visible | Usage principal |
|---|---|---|---|---|
| Borosilicate (BOROFLOAT® 33 / D 263® T eco) | 3.25 | 0,03 mm (30 μm) | >90 % (visible), >50 % (proche UV) | Optique, MEMS, capteurs, photomasques |
| Aluminosilicate (Eagle XG® / Willow®) | 3.17 | 0,10 mm (100 μm) | >90 % (visible) | TFT pour écrans, verre de protection pliable, UTG |
| Verre float sodocalcique (UFF® de NSG) | 8.5–9.0 | 0,33 mm | >88 % (visible) | Automobile, écrans courants, applications sensibles au coût |
| Silice fondue / quartz | ≤0.5 | 0,10 mm (sur mesure) | >80 % à 200 nm (UV) | Lithographie UV, optique laser, hautes températures |
Notre chaîne d’approvisionnement couvre les quatre familles de matériaux. La question que nous posent le plus souvent nos nouveaux clients est : ai-je besoin d’aluminosilicate ou de borosilicate ? Dans la plupart des cas, la réponse se résume à une question : votre procédé comporte-t-il un dépôt ou une diffusion à des températures où la migration des alcalins entre en jeu ? Si oui, choisissez l’aluminosilicate. Sinon, le borosilicate sera généralement plus économique à performances équivalentes.
Principales propriétés influant sur les performances du verre ultramince
Au-delà de la famille de matériaux, six propriétés fondamentales déterminent si le matériau de verre mince choisi sera fiable dans son application. Pour un matériau donné, chacune de ces six propriétés est liée à un mode de défaillance — en négliger une seule peut entraîner une défaillance aussi bien pendant l’assemblage qu’en service.
| Propriété | Pourquoi elle compte | Borosilicate | Aluminosilicate | sodocalcique | Silice fondue |
|---|---|---|---|---|---|
| CTE (×10⁻⁶/K) | Un écart de dilatation thermique provoque un gauchissement et un délaminage | 3.25 | 3.17 | 8.5–9.0 | ≤0.5 |
| Transmission lumineuse | Luminosité des écrans, signal des capteurs, efficacité des procédés UV | Élevée (visible + proche UV) | Élevée (visible) | Bonne (visible uniquement) | Excellente (des UV aux IR) |
| Qualité de surface / planéité | Alignement en lithographie, uniformité des couches minces | <1 nm rms (étirage descendant) | <1 nm rms (étirage par fusion) | 3–5 nm rms (verre float) | <1 nm rms (poli) |
| Résistance chimique | Compatibilité avec les procédés par voie humide, résistance aux solvants de nettoyage | Élevée | Élevée | Modérée | Excellente |
| Flexibilité (en dessous de 0,1 mm) | Traitement de bobine à bobine, conception d’appareils pliables | Limitée (>50 μm) | Oui (Willow® 100 μm) | Non disponible à <0.33 mm | Non disponible en faible épaisseur |
| Stabilité thermique | Dépôt à haute température, refusion, traitement laser | Jusqu’à ~500 °C | Jusqu’à ~600 °C | Jusqu’à ~450 °C | Jusqu’à ~1 000 °C |
⚠️ Attention aux écarts de CTE
Lors du collage d’un verre ultramince sur un cadre métallique, un support céramique ou un substrat de collage, le coefficient de dilatation thermique (CTE) du verre doit être comparé à celui du support sur toute la plage de températures de fonctionnement. Un écart supérieur à 3 × 10⁻⁶/K entre un verre sodocalcique (CTE ≈ 9) et un support à base de silicium (≈ 2.6) crée une déformation suffisante pour fissurer ou délaminer l’ensemble verrier pendant les cycles thermiques — cette défaillance est bien documentée dans le secteur automobile des affichages tête haute (HUD) et dans le domaine de l’encapsulation des MEMS.
Notre liste de contrôle pour l’évaluation des propriétés
Avant de choisir un substrat de verre, nous examinons les points suivants :
- Correspondance entre le CTE du verre et celui du substrat de collage sur l’ensemble du cycle thermique
- Transmission lumineuse aux longueurs d’onde concernées (UV, visible, IR)
- Exigence de rugosité de surface au regard des capacités de la méthode d’étirage
- Compatibilité chimique avec les solvants de traitement et les liquides de nettoyage associés
- Spécification de planéité en fonction de l’épaisseur — un verre plus mince fléchit davantage sous son propre poids
- Paramètres de résistance aux manipulations — la pièce sera-t-elle manipulée individuellement à la main ou exclusivement par prise et dépose sous vide ?
Pour les applications de précision, la qualité de surface et la planéité du verre méritent une attention particulière. Les procédés d’étirage descendant ou d’étirage par fusion produisent un état de surface poli au feu qui ne nécessite aucun polissage, ou très peu, lors de la fabrication initiale. Le verre fabriqué par le procédé de verre float nécessite des étapes de polissage supplémentaires pour atteindre la qualité de surface obtenue par étirage descendant ou par fusion, ce qui augmente le coût et le risque de contamination par des résidus de produits de polissage.
Comment le verre ultramince est-il fabriqué ?

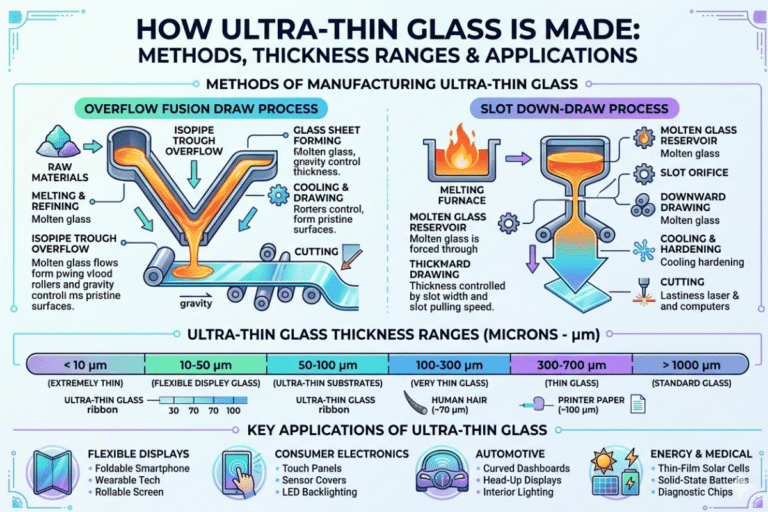
Trois principaux procédés d’étirage représentent la quasi-totalité de la fabrication commerciale de verre ultramince. Chacun produit un substrat présentant un profil d’épaisseur, une qualité de surface et un format dimensionnel différents. Connaître votre procédé permet d’évaluer en connaissance de cause si les spécifications soumises sont réalisables.
- Étirage par fusion (étirage descendant par débordement) — Développé par Corning, ce procédé fait couler le verre fondu sur les deux côtés d’une goulotte en V (l’isopipe), où les deux flux se rejoignent à la base avant d’être étirés vers le bas. Comme aucune des deux surfaces n’entre en contact avec un matériau réfractaire pendant le formage, la surface obtenue directement après étirage ne nécessite aucun polissage. Une rugosité de surface inférieure à 0.5 nm rms peut être obtenue directement à l’étirage. Eagle XG® et Willow® sont produits selon cette méthode, qui permet de fabriquer les formats de verre ultramince et flexible utilisés dans la fabrication d’écrans.
- Étirage descendant (étirage par fente) — La principale méthode de Schott pour le verre mince de précision. Le verre fondu traverse une fente usinée avec précision, puis est étiré vers le bas, ce qui produit une finition polie au feu avec une rugosité de surface inférieure à 1 nm rms. C’est le procédé utilisé pour D 263® T eco à 0,03 mm. L’étirage descendant permet des tolérances d’épaisseur très serrées (±0,005 mm pour une épaisseur nominale de 0,1 mm) et produit des substrats d’excellente planéité sans polissage après étirage.
- Verre float / microfloat — Le verre fondu repose sur un bain d’étain fondu et s’étale jusqu’à obtenir une épaisseur uniforme sous l’effet de la gravité et de la tension superficielle. Le verre float représente environ 50,68 % du volume de production de verre mince en 2025 (Mordor Intelligence). Bien que le procédé excelle dans la production de grands formats et la maîtrise des coûts, la surface en contact avec l’étain diffère de celle en contact avec l’air par sa rugosité et sa composition chimique. Le procédé microfloat affine cette méthode pour obtenir de plus faibles épaisseurs, mais la physique du bain d’étain fondu limite l’épaisseur minimale à environ 0,33 mm pour les formulations sodocalciques.
Procédés de transformation secondaire
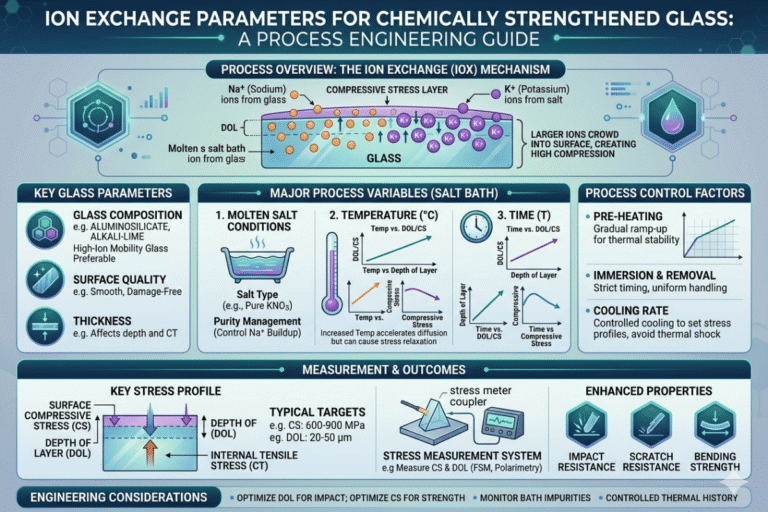
- Renforcement chimique — L’immersion dans un bain de nitrate de potassium fondu remplace les petits ions sodium à la surface du verre par des ions potassium plus gros, créant une couche sous contrainte de compression. Ce procédé est courant pour le verre de protection aluminosilicaté ; le borosilicate répond à l’échange ionique, mais atteint une contrainte de compression plus faible et une profondeur de couche renforcée moindre.
- Revêtement antireflet — Des revêtements diélectriques multicouches en couches minces, déposés par pulvérisation cathodique ou par procédé sol-gel, réduisent la réflexion de surface d’environ 4 % par face à moins de 0,5 % par face. Ils sont nécessaires pour le verre de protection des écrans et les fenêtres optiques.
- Polissage de précision — Il sert principalement à améliorer l’état de surface du verre fabriqué selon le procédé de verre float, ainsi qu’à atteindre les niveaux de planéité spécifiés avec une variation totale d’épaisseur (TTV) inférieure à 1 μm.
- Découpe et rayage au laser — Un système laser CO₂ ou à impulsions ultracourtes produit des bords nets pour les épaisseurs inférieures à 0,3 mm, sans endommagement mécanique des bords.
💡 Retour d’expérience de l’atelier
Dans notre atelier de fabrication, les substrats de moins de 0,3 mm exigent de pousser la manutention sous vide à ses limites à chaque étape du procédé, du contrôle à réception et de la mise en caisse jusqu’à l’emballage final. Les dispositifs de maintien mécanique en contact avec les bords, qui fonctionnent avec des substrats de 0,7 mm, entraîneraient la rupture de substrats de 0,3 mm au point de contact sous des charges de manutention courantes.
Le rayage mécanique du verre de moins de 0,3 mm entraîne systématiquement l’apparition de microfissures le long des bords découpés, quelles que soient les précautions prises. Malgré des bords visuellement parfaits après rayage et rompage, les examens ultérieurs au microscope électronique à balayage (MEB) révèlent un réseau de fissures à l’intérieur du verre, prenant naissance au bord. Pour les substrats de cette plage d’épaisseurs, le rayage au laser élimine tout risque de rupture mécanothermique.
Applications du verre ultramince dans différents secteurs

Le marché des feuilles de verre ultramince connaît une croissance rapide dans plusieurs segments de l’industrie électronique, à mesure que les appareils se miniaturisent et que les matériaux polymères atteignent leurs limites en matière de performances optiques et de résistance thermique et chimique.
Taille du marché et croissance
$15.71B
Taille du marché mondial, 2026
~11%
TCAC (Mordor Intelligence)
5
Principaux secteurs d’activité
| Secteur | Type de verre | Application spécifique | Exigence principale |
|---|---|---|---|
| Électronique grand public et écrans | Aluminosilicate (UTG) | Verre de protection pour écran pliable (Samsung Galaxy Z Fold/Flip, appareil pliable Apple) | Rayon de courbure <3 mm, résistance aux chocs, <100 μm |
| Panneaux LCD / OLED | Aluminosilicate (Eagle XG®) | Substrat TFT, support en verre pour écran | Sans alcalins, planéité <0.2 mm/m |
| Semi-conducteurs | Aluminosilicate, borosilicate | Encapsulation à l’échelle de la tranche, interposeurs en verre, substrats supports | CTE adapté à celui du silicium, aptitude au perçage de vias |
| Capteurs et diagnostic | Borosilicate | Biocapteurs, puces de diagnostic médical, substrats MEMS | Inertie chimique, transparence optique, collage anodique |
| Optique et photonique | Silice fondue, borosilicate | Fenêtres optiques, miroirs, filtres, revêtements antireflet | Faible CTE, transmission lumineuse des UV, précision de forme de la surface |
| Automobile | sodocalcique, aluminosilicate | Substrat pour affichage tête haute (HUD), substrats de rétroviseurs | Cycles thermiques, qualité optique, résistance aux vibrations |
L’appellation UTG — le verre ultramince utilisé dans les écrans de smartphones pliables — mérite une attention particulière compte tenu de la rapidité de son adoption commerciale. L’aluminosilicate renforcé chimiquement des appareils Galaxy Z Fold et Z Flip a permis la production en grande série de verre ultramince de moins de 100 μm, remplaçant les protections polymères antérieures. En 2025, Apple aurait sécurisé son approvisionnement en UTG auprès de Lens Technology, ce qui devrait encore accélérer la demande de composants UTG pour les applications d’électronique grand public jusqu’en 2027.
Nos clients du secteur des semi-conducteurs spécifient généralement des substrats sans alcalins pour l’encapsulation à l’échelle de la tranche : même des traces de sodium migrant pendant le traitement depuis des substrats sodocalciques ou borosilicatés standard provoquent des variations de la tension de seuil et des défaillances des dispositifs lorsque les composants supports fonctionnent à 500 °C. Les spécifications des substrats sans alcalins exigent un aluminosilicate dont la teneur en alcalins, vérifiée par des essais, reste inférieure aux seuils de détection.
Comment choisir le verre ultramince adapté à votre projet

Le principal risque lors du choix d’un matériau verrier parmi les quelques options disponibles — se fonder sur une seule propriété en négligeant une contrainte — peut être évité en suivant une démarche de sélection logique en cinq étapes. En combinant notre propre méthode de sélection du verre ultramince avec l’expérience et les attentes de nos partenaires dans les applications BSI, nous avons dégagé les cinq étapes ci-dessous :
Étape 1 — Définissez votre plage de températures de fonctionnement
APPUYEZ-VOUS sur l’environnement thermique auquel votre assemblage est exposé, pendant la fabrication comme en service, pour définir l’exigence finale en matière de coefficient de dilatation thermique (CTE). Si votre interface en verre doit être collée à un substrat en silicium et subir des cycles de 25C à 300C, il faut se rapprocher du CTE du silicium, qui est de 2,6 × 10⁻⁶/K, ce qui restreint immédiatement le choix au borosilicate (3.25) ou à l’aluminosilicate (3.17) — le verre sodocalcique, inacceptable dans ce cas, est d’emblée exclu.
- Caractérisez l’ensemble du cycle thermique, pas seulement la température de service
- Intégrez la température de l’étape de collage ou d’assemblage dans votre calcul du CTE
- Assemblez tous les composants pour déterminer le CTE global du système
Étape 2 — Définissez vos exigences optiques
Précisez la plage de longueurs d’onde que le verre doit transmettre, ainsi que le pourcentage de transmission lumineuse requis. Les applications dans l’UV peuvent nécessiter de la silice fondue, tandis que, dans le domaine visible, toutes les familles de matériaux peuvent convenir. Le proche infrarouge et le moyen infrarouge peuvent nécessiter un verre spécial ou des substrats cristallins ne relevant pas des quatre familles.
- Définissez la transmission lumineuse minimale à votre ou vos longueurs d’onde de travail
- Choisissez la classe de qualité des surfaces optiques (spécifications des rayures et piqûres, rugosité quadratique moyenne) en fonction de votre procédé de fabrication
- Vérifiez si un revêtement antireflet est nécessaire (et s’il est compatible avec vos procédures de nettoyage)
Étape 3 — Fixez l’épaisseur et sa tolérance
L’épaisseur visée détermine les procédés de fabrication disponibles et limite ainsi les familles de matériaux utilisables. Seul l’étirage par fusion (aluminosilicate) offre des prix commerciaux pour des épaisseurs inférieures à .1 mm, l’étirage vers le bas (borosilicate) offre également des prix commerciaux en dessous de ce seuil. La tolérance d’épaisseur augmente fortement le coût, car son respect exige une maîtrise du procédé et réduit le rendement de production ; définissez donc les exigences réelles de votre application plutôt que de choisir la spécification la plus stricte disponible.
- Spécifiez l’épaisseur nominale et la tolérance ±
- Confirmez l’exigence de TTV (variation totale d’épaisseur) sur l’ensemble de la surface du substrat
- Vérifiez que les équipements de manutention de votre département ou service peuvent prendre en charge l’épaisseur spécifiée.
Étape 4 — Vérifiez la compatibilité chimique
Dressez la liste de chaque produit chimique susceptible d’entrer en contact avec votre substrat en verre : adhésifs, solvants de nettoyage, agents de gravure, résines photosensibles et décapants. Le verre sodocalcique est attaqué par le HF à des concentrations que le borosilicate tolère. Les verres contenant des alcalins ne supportent pas le protocole classique de nettoyage caustique, pourtant facilement applicable à la silice fondue.
Les données de résistance chimique de chaque famille de verres figurent dans les fiches techniques des fabricants.- Dressez la liste complète des produits chimiques utilisés à toutes les étapes du procédé.
- Confrontez cette liste aux données de résistance chimique de chaque famille de verres
- Signalez toute étape de nettoyage faisant intervenir du HF, des bases fortes ou un pH élevé afin qu’elle fasse l’objet d’une évaluation particulière.
Étape 5 — Confirmez les spécifications dimensionnelles
Le diamètre (pour le verre rond au format wafer), les dimensions des panneaux, le type de finition des chants (arêtes abattues, chants polis ou biseautés) et les caractéristiques particulières (trous traversants, découpes) influencent tous le choix du matériau et le coût unitaire. Les dimensions sur mesure des supports pour semi-conducteurs suivent généralement les formats de wafers définis par les normes SEMI (100 mm, 150 mm, 200 mm, 300 mm de diamètre), avec les exigences de qualification associées. Déterminez le format normalisé SEMI applicable avant de finaliser les spécifications dimensionnelles.
- Spécifiez les dimensions extérieures (ou le diamètre) et la finition des chants
- Précisez les éventuelles exigences relatives aux vias traversants dans le verre (TGV) ou aux trous percés au laser.
- Indiquez par oui ou non si une qualification au format de wafer normalisé SEMI est requise.
⚠️ Avertissement essentiel pour la sélection
Ne désignez jamais un verre sans préciser son épaisseur. L’incompatibilité des CTE entre le verre et les substrats de collage entraîne un gauchissement dans 1 assemblage sur 4 que nous examinons lors du contrôle à réception. Le constat est toujours le même : l’ingénieur de conception a défini l’épaisseur et les propriétés optiques appropriées sans vérifier la compatibilité du CTE avec celui des substrats de collage.
L’assemblage se déforme dès le premier cycle thermique, mettant en péril l’ensemble du lot de production. Un essai de compatibilité des CTE de 30 minutes pendant la conception permet d’éviter totalement ce mode de défaillance.Un cahier des charges du verre couvrant les 5 étapes dès le début du projet réduit les cycles de révision, améliore le rendement de production et évite les défaillances en service qui entraînent des mesures correctives coûteuses en aval. Notre objectif est de définir le verre adapté — ni le plus avancé techniquement ou le plus extravagant, ni le moins cher, qui ne répondrait qu’au besoin le plus évident…
Besoin de verre ultramince pour votre projet ?
Saiwei Glass fournit des substrats en borosilicate, en aluminosilicate, en verre sodocalcique et en silice fondue, de 0,03 mm à 1,1 mm.
Découvrez notre verre ultramince →Questions fréquentes
Q : Quelle est la feuille de verre la plus fine disponible dans le commerce ?
Voir la réponse
Avec une épaisseur de 0,03 mm (30 μm), Schott D 263® T eco est la feuille de verre la plus fine disponible dans le commerce. Pour le verre flexible en rouleau, Corning Willow® atteint 100 μm. Ces deux produits nécessitent une manutention par le vide — les dispositifs de maintien standard conçus pour du verre de plus de 0,5 mm les fissureraient.
Q : Qu’est-ce que le verre UTG et en quoi diffère-t-il du verre mince classique ?
Voir la réponse
L’UTG — verre ultramince — est un type de verre renforcé chimiquement d’une épaisseur inférieure à 100 μm (0,1 mm), développé — comme les écrans LCD pliables décrits précédemment — pour servir de base aux écrans de smartphones pliables. Contrairement au verre mince classique, il doit satisfaire trois exigences clés : pouvoir fléchir jusqu’à un rayon de courbure inférieur à 3 mm sans subir de dommages, supporter des flexions répétées au-delà de la durée de vie requise pour un écran de smartphone (généralement plus de 200, 000 cycles) et résister aux chocs susceptibles de l’endommager, même lorsqu’ils sont provoqués par des objets capables d’abîmer une protection en polymère. Un verre mince standard de même épaisseur, sans renforcement chimique ni formulation particulière en aluminosilicate permettant un échange ionique plus profond, ne peut pas satisfaire les exigences relatives aux bords.
L’UTG fourni aux séries Samsung Galaxy Z Fold et Galaxy Z Flip, par exemple, provient de schott et de Corning ; Apple aurait assuré son approvisionnement auprès de Lens Technology pour ses futurs produits pliables.
Q : Le verre ultramince peut-il être trempé ou renforcé chimiquement ?
Voir la réponse
Le verre ultramince ne peut pas subir de trempe thermique. La trempe thermique s’obtient au mieux par un refroidissement brutal à l’air qui crée une contrainte de compression en surface, mais le verre d’une épaisseur inférieure à environ 2 mm refroidit trop rapidement et uniformément pour que le différentiel de contraintes s’établisse — le résultat est un verre dont le renforcement est négligeable et qui peut être gauchi. Le renforcement chimique (échange ionique) est la méthode de choix pour le verre ultramince.
Le substrat est refroidi brutalement dans un bain de nitrate de potassium fondu à environ 400–450 °C. Les ions potassium du bain remplacent les ions Na, plus petits, à la surface du verre, ce qui génère une contrainte de compression. Ce procédé permet aux verres en aluminosilicate d’atteindre des contraintes de compression plus élevées et une profondeur de couche renforcée optimale par rapport au borosilicate, ce qui explique le choix de l’aluminosilicate pour les applications exigeant une résistance maximale aux chocs.
Q : Quelle plage d’épaisseurs correspond au verre ultramince ?
Voir la réponse
Dans l’industrie, le verre de moins de 1,1 mm entre dans la grande catégorie du « verre mince ». Au sein de cette catégorie, le verre de 0,5 mm à 0,1 mm (c’est-à-dire de 0,5 mm à 0,1 mm) est considéré comme du « verre ultramince ». Et en dessous de 0,1 mm (100um), il est classé comme « verre en microfeuille » — et, lorsqu’il est renforcé chimiquement pour une utilisation finale dans un écran pouvant fléchir latéralement, comme UTG (verre ultramince). Ces seuils établis par l’industrie ne sont pas normalisés à l’échelle mondiale par un organisme international unique et peuvent varier légèrement selon les fabricants — mais les limites de 0,5 mm et de 0,1 mm reflètent un consensus général dans les chaînes d’approvisionnement des écrans, des semi-conducteurs et du verre optique.
Q : Le verre ultramince est-il respectueux de l’environnement ?
Voir la réponse
Certainement, à plusieurs égards significatifs. Le verre ultramince nécessite moins de matière pour produire chaque appareil que le verre d’épaisseur classique — à surface égale, une épaisseur de 0,1 mm représente environ 1/10 de la matière première nécessaire pour une épaisseur de 1,0 mm ; le verre est entièrement recyclable et ne perd ni en qualité ni en durabilité au fil des recyclages successifs ; à commencer par les verres les plus avancés technologiquement, de nouvelles formulations éliminent des substances potentiellement toxiques de la production : le D 263 T eco de Schott supprime à la fois l’arsenic et l’antimoine des agents d’affinage utilisés lors des phases de fusion du verre, satisfaisant ainsi aux exigences RoHS sans altération des propriétés. L’étape de renforcement chimique et la phase d’étirage représentent toutefois des postes de consommation énergétique supplémentaires importants dans les chaînes d’approvisionnement du verre ultramince.
Q : Comment découper le verre ultramince sans le casser ?
Voir la réponse
Le traçage au laser et la découpe au laser CO sont les techniques utilisées en dessous de 0,3 mm. Pour une épaisseur à découper > 0,03 mm, les lasers à impulsions ultracourtes (systèmes picoseconde ou femtoseconde) réalisent la découpe avec une zone affectée thermiquement minimale et sans formation de microfissures le long du chant découpé. La découpe au laser CO utilise un autre mécanisme (la rupture contrôlée par contrainte thermique), mais elle est réalisable à partir d’une épaisseur d’environ 0,1 mm. Le rayage mécanique à l’aide d’une molette en carbure ou en diamant est la méthode standard pour les épaisseurs de 0,5 mm et plus, mais en dessous de 0,3 mm, il provoque presque toujours, sous la surface et le long de la ligne de découpe, des microfissures invisibles à l’œil nu qui se propagent sous l’effet de sollicitations thermiques ou mécaniques ultérieures. Lors de toute opération de découpe, les substrats de moins de 0,3 mm sont maintenus sur des plateaux à vide — la manutention sans contact dans la zone de découpe empêche le substrat de fléchir ou de vibrer, deux phénomènes qui favorisent la rupture à ces très faibles épaisseurs.
À propos de ce guide
Ce guide de sélection des matériaux repose sur l’expérience directe de Saiwei Glass dans la fourniture de substrats en verre ultramince aux fabricants d’équipements électroniques, de semi-conducteurs et d’équipements optiques. Les données sur les propriétés et les comparaisons de CTE proviennent de fiches techniques de fabricants et de publications techniques. Notre objectif est de permettre aux ingénieurs de conception et aux responsables des achats de trouver le type de verre adapté, sans imposer des spécifications excessives — qui augmentent les coûts — ni insuffisantes — qui provoquent des défaillances en service.
Références et sources
- Verre borosilicaté — Wikipedia
- Le verre ultramince comme substrat pour la photonique flexible – ScienceDirect
- Marché du verre ultramince : taille, parts de marché et rapport sectoriel – Mordor Intelligence
- Marché du verre ultramince : taille et parts de marché – Grand View Research
- Transformation du verre ultramince — glassonweb.com
- Technologies avancées pour les fenêtres : les dernières nouveautés du verre mince – Glass Magazine