Contactez Saiweiglass



Cintrage du verre à chaud ou à froid : quel procédé convient à votre projet ?
Le cintrage du verre à chaud et le cintrage du verre à froid permettent tous deux de réaliser des panneaux de vitrage courbes, mais leurs méthodes diffèrent radicalement, et le procédé choisi influe considérablement sur le rayon réalisable, la résistance obtenue, la clarté optique et le coût des panneaux. Une mauvaise décision peut coûter plus cher qu’un dépassement de budget : elle peut imposer de revoir la conception plusieurs semaines après le début du chantier. Cette section explique le fonctionnement de chaque procédé de cintrage du verre, les domaines dans lesquels l’un surpasse l’autre et les applications qui favorisent chaque méthode. Toutes les données chiffrées présentées ci-dessous proviennent des paramètres de production que nous utilisons couramment chez Saiwei Glass, ainsi que de la littérature technique sur le verre.Cintrage du verre à chaud ou à froid : comparatif
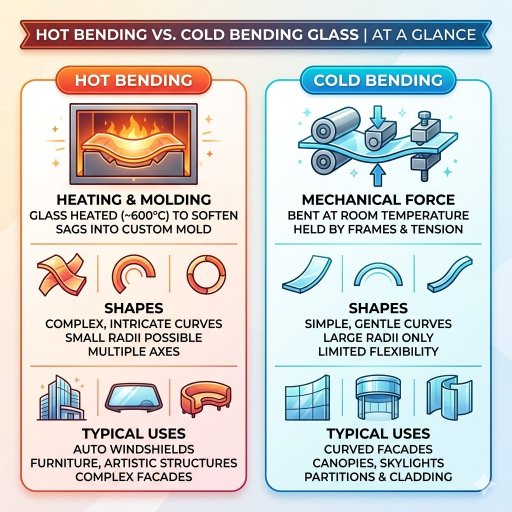 Lors du cintrage à chaud, le verre plat est introduit dans un four et chauffé au-delà de sa température de cintrage jusqu’à atteindre un état ductile permettant de le travailler, puis la gravité ou une forme lui donne sa courbure. Le cintrage à froid maintient le verre à température ambiante : une ossature mécanique le comprime pour lui donner une forme, que la contrainte élastique maintient en place. Voici comment ces deux technologies se comparent selon les principaux critères utilisés pour prescrire du verre cintré dans un projet concret.
| Critère | Cintrage à chaud | Cintrage à froid |
|---|---|---|
| Température du procédé | 550–700 °C (four) | Température ambiante |
| Méthode de mise en forme | Affaissement par gravité ou pressage sur moule | Cadre mécanique / maintien structurel |
| État du verre après mise en forme | Recuit (sans contrainte) | Sous contrainte élastique (traction permanente) |
| Courbures réalisables | Complexes : courbes en S, cintrages en J, rayons composés | Simples : formes cylindriques à courbure unique, légers gauchissements |
| Rayon minimal de cintrage | Jusqu’à 50 mm (selon l’épaisseur) | Généralement ≥500× l’épaisseur du verre |
| Gain de résistance ? | Non (sauf trempe distincte) | Nécessite du verre préalablement trempé |
| Outillage nécessaire | Oui — moule sur mesure en acier ou en céramique | Aucun moule — cadre ou gabarit de maintien uniquement |
| Mise en forme sur chantier ? | Non (en usine uniquement) | Oui — les panneaux peuvent être cintrés lors de la pose du vitrage |
💡 Conseil de professionnel
Si votre projet exige un rayon inférieur à 300 mm ou une forme en S, le cintrage à chaud est la seule solution viable. Si vous recherchez de grands murs-rideaux aux courbes élégantes et souhaitez éviter les frais de moule, le cintrage à froid est préférable tant pour les délais que pour le coût.
Fonctionnement des procédés : four ou force mécanique
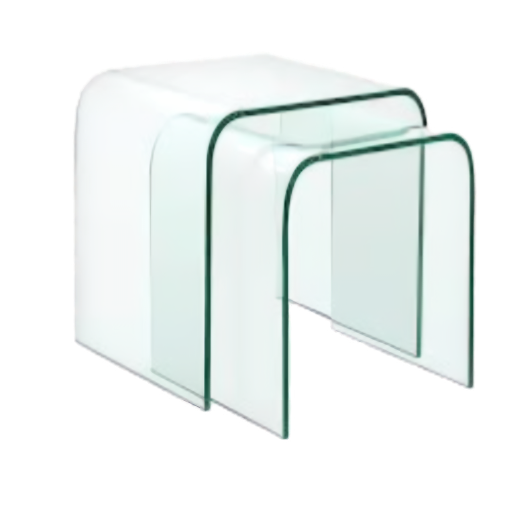
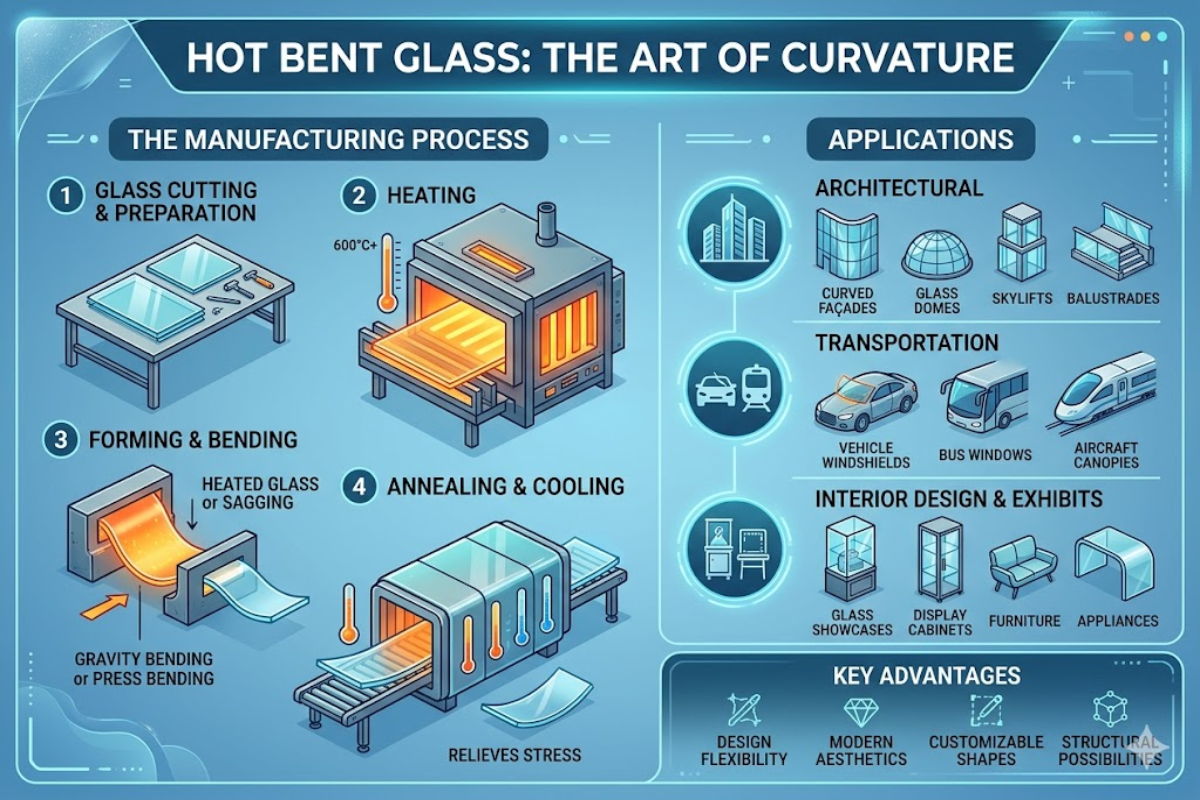
Cintrage à chaud : chauffer, ramollir, former, recuire
Lors du cintrage à chaud, une feuille de verre plat est préchauffée dans un four de cintrage jusqu’à atteindre 550-700 C ; la température exacte de cintrage du verre varie selon sa composition. Le verre float sodocalcique atteint cet état vers 600 C ; le borosilicate nécessite une température supérieure d’environ 50 C. Une fois le matériau suffisamment ramolli pour être mis en forme, la gravité fait descendre la voile dans une matrice de découpe en céramique ou en acier qui maintient sa forme, ou un bras de presse exerce une pression mécanique. La forme de la matrice de découpe détermine celle du verre cintré. Les différentes sections du profil du panneau sont mises en forme individuellement par pressage. Après la mise en forme, le verre passe par un cycle de recuisson contrôlé. Selon une étude de 2024 publiée dans PMC sur le moulage 3D du verre ultramince, le verre refroidit progressivement jusqu’à environ 500 °C pour éliminer les contraintes internes, puis rapidement jusqu’à la température ambiante. Ce refroidissement progressif produit un verre recuit, sans contrainte mais beaucoup moins résistant aux chocs que le verre trempé.Cintrage à froid : forcer, fléchir, maintenir
Le cintrage à froid se passe entièrement de four. Un panneau de verre plat, généralement préalablement trempé ou durci thermiquement, est courbé par pression mécanique à température ambiante à l’aide d’un cadre à articulations. Des travaux publiés sur glassonweb.com décrivent comment la déformation élastique crée une contrainte de traction permanente dans la fibre extérieure de la courbure. En raison de cette contrainte constante, seuls les produits en verre trempé ou durci thermiquement peuvent supporter le cintrage à froid en toute sécurité ; le verre recuit finirait par se fissurer. Les concepteurs doivent également tenir compte d’un phénomène : le retour élastique. Après la transformation du panneau et le retrait de la structure de maintien, le panneau de verre se détend légèrement sous l’effet de la déformation viscoélastique de l’intercalaire dans le verre feuilleté ou du mastic dans le vitrage isolant. Le rayon final mesuré sera donc légèrement supérieur à celui du gabarit. Les fournisseurs recommandent aux poseurs de prévoir un surcintrage de 2-5 %.| Paramètre | Cintrage à chaud | Cintrage à froid |
|---|---|---|
| Température de mise en forme | 550–700 °C | 20–25 °C (température ambiante) |
| Vitesse de chauffe | ~1,5 °C/s (montée en température contrôlée) | Sans objet |
| Durée du cycle | 30–90 min par panneau (recuisson comprise) | Quelques minutes par panneau (procédé mécanique) |
| Contrainte résiduelle | Quasi nulle (verre recuit) | Élevée (traction élastique maintenue) |
Comparaison de la qualité optique et des distorsions
 Les architectes et les consultants en façades comparent souvent les distorsions optiques provoquées par le cintrage à chaud et le cintrage à froid. Les deux procédés peuvent entraîner des distorsions ; le niveau acceptable dépend de la distance d’observation, de l’éclairage et du type de projet.
| Critère optique | Cintrage à chaud | Cintrage à froid |
|---|---|---|
| Qualité de surface | Marques de moule possibles sur la face de contact | Impeccable — la surface du verre float reste intacte |
| Distorsion en réflexion | Courbure lisse et régulière | Ondulations possibles sur les bords, près des points de maintien |
| Ondulation de rouleaux | Possible sous l’effet des rouleaux du four | Aucune — aucun contact avec des rouleaux |
| À privilégier pour | Les courbes complexes où la précision de la forme prime | Les grands panneaux presque plans où la clarté optique de la surface prime |
⚠️ Idée reçue fréquente
La plupart des prescripteurs pensent que le verre cintré à froid ne présente aucune distorsion optique parce que la congélation n’apporte pas de chaleur. En réalité, le champ de contraintes élastiques provoque une légère distorsion près des bords et des angles du panneau ; sous certains angles d’ensoleillement, les images réfléchies sont particulièrement déformées. Toutefois, des travaux publiés sur glassonweb.com concernant la distorsion du verre courbe montrent que les défauts peuvent approcher les limites d’acceptabilité optique bien avant que le verre n’atteigne son seuil de rupture.
Résistance, sécurité et possibilités de trempe thermique
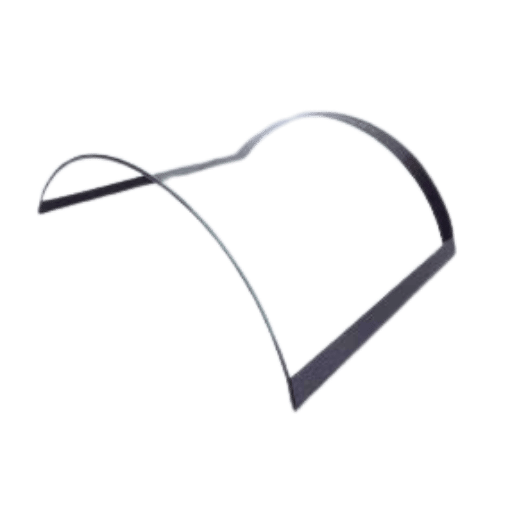 Ces deux procédés produisent des verres courbes dont le comportement structurel diffère sensiblement. Il faut comprendre les différences entre le verre trempé cintré, le verre recuit cintré à chaud et les panneaux cintrés à froid pour respecter les exigences réglementaires de sécurité et de résistance aux charges de vent.
| Propriété | Cintré à chaud (recuit) | Verre trempé cintré | Cintré à froid (préalablement trempé) |
|---|---|---|---|
| Résistance aux chocs par rapport au verre recuit plat | 1× (référence) | 4–5× | 4–5× (héritée du verre de départ) |
| Mode de fragmentation | Grands éclats coupants | Petits fragments non coupants | Petits fragments non coupants |
| Verre de sécurité selon la norme EN 12150 ? | Non | Oui | Oui (si le verre de départ est entièrement trempé) |
| Feuilletage possible ? | Oui — le verre feuilleté cintré est courant | Oui (feuilletage après cintrage) | Oui (verre préalablement feuilleté, puis cintré à froid) |
| Vitrage isolant ? | Oui — fabrication de vitrages isolants courbes | Oui | Oui — le vitrage isolant cintré à froid se développe rapidement |
⚠️ Important
Autre point important : le verre cintré à chaud n’est pas un verre de sécurité. Le cintrage à chaud chauffe et met en forme le verre plat, qui conserve ensuite le même mode de rupture fragile que tout vitrage recuit. Si la réglementation applicable à votre bâtiment exige du verre de sécurité (balustrades, vitrages de baie, portes d’entrée), il vous faudra soit du verre trempé cintré, soit une protection en verre feuilleté sur le panneau cintré à chaud.
Où utiliser chaque procédé : applications par secteur
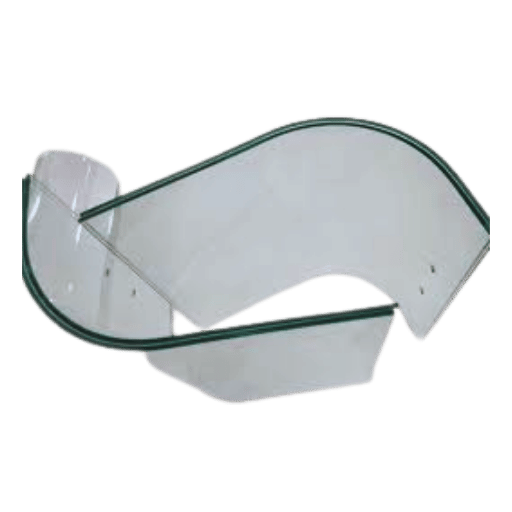 Les deux procédés conviennent à l’architecture comme à l’aménagement intérieur, mais leurs domaines de prédilection se recoupent peu. Voici un tableau des applications montrant les cas où chaque procédé présente un avantage net et ceux où les deux peuvent convenir :
| Application | Cintrage à chaud | Cintrage à froid | Remarques |
|---|---|---|---|
| Murs-rideaux (grand rayon) | Possible | À privilégier | Aucun frais de moule ; panneaux plats cintrés sur chantier dans les cadres |
| Verrières / marquises | À privilégier | Possibilités limitées | Courbes composées complexes ; verre feuilleté cintré pour la sécurité des vitrages en hauteur |
| Balustrades / garde-corps | Petits rayons uniquement | À privilégier | Les panneaux préalablement trempés puis cintrés à froid répondent directement aux exigences réglementaires de sécurité |
| Cloisons intérieures | À privilégier | Possible | Formes décoratives en verre, courbes en S, profils sur mesure |
| Fermetures de balcon | Les deux | Les deux | Selon le rayon et les exigences réglementaires |
| Aquariums / vitrines | À privilégier | Inadapté | Petits rayons + verre épais + feuilletage = cintrage à chaud uniquement |
| Portes tournantes / devantures | À privilégier | Inadapté | Courbes à petit rayon avec finition trempée ou feuilletée |
Coût, délai de fabrication et quantité minimale de commande
 Une fois les limites techniques respectées, le coût est le principal critère de choix pour la plupart des projets de verre cintré. Le cintrage à chaud et le cintrage à froid présentent des structures de coûts très différentes, et le nombre de panneaux, la nature des courbes et la possibilité de réaliser la mise en forme sur chantier influent sur le seuil de rentabilité comparé.
| Poste de coût | Cintrage à chaud | Cintrage à froid |
|---|---|---|
| Outillage / moule | $500–$3 000+ par moule (acier ou céramique) | $0 (aucun moule nécessaire) |
| Coût par panneau (gamme intermédiaire) | Plus élevé — énergie + amortissement du moule | Plus faible — verre plat + main-d’œuvre pour le cadre |
| Seuil de rentabilité en volume | Coût du moule réparti sur 50+ panneaux | Économique dès le panneau n° 1 |
| Délai de fabrication (échantillon) | 3–5 semaines (fabrication du moule + cintrage) | 1–2 semaines (préparation du cadre + approvisionnement en verre plat) |
| Délai de fabrication (production) | 4–8 semaines | 2–4 semaines |
3–5 sem.
Délai de fabrication d’un échantillon cintré à chaud
1–2 sem.
Délai de fabrication d’un échantillon cintré à froid
$0
Coût du moule pour le cintrage à froid
Besoin d’un devis pour du verre cintré à chaud ou à froid ?
Envoyez-nous votre rayon, les dimensions des panneaux et la quantité souhaitée, et nous vous fournirons des devis pour les deux procédés afin de les comparer.
Demander un devis →Questions fréquentes
Q : Quelle est la différence entre le cintrage du verre à chaud et à froid ?
Voir la réponse
Le cintrage à chaud chauffe le verre plat à environ 550-700 C jusqu’à son ramollissement, puis le recuit pour lui faire épouser un moule. Le cintrage à froid exerce une pression ou une flexion mécanique sur le verre plat à température ambiante jusqu’à lui donner la forme souhaitée, qu’un cadre maintient ensuite. Si le cintrage à chaud permet des rayons plus petits et des formes moins conventionnelles, il nécessite des moules cylindriques de haute qualité à diamètre unique et des délais de fabrication plus longs. Le cintrage à froid convient mieux aux courbes douces sur un seul axe, mais uniquement avec du verre préalablement trempé pour supporter la contrainte élastique permanente.
Q : Quelle température le verre doit-il atteindre pour le cintrage à chaud ?
Voir la réponse
Le verre sodocalcique devient suffisamment malléable pour être cintré vers 600 C, tandis que le borosilicate nécessite environ 650 C. Le four augmente la température d’environ 1.5 C par seconde ; le cintrage prend au total 30 à 90 minutes, chauffage, cintrage et recuisson compris. L’épaisseur du panneau et le degré de courbure influent sur la durée exacte.
Q : Le verre cintré à froid peut-il être trempé ?
Voir la réponse
Oui, mais vous devez d’abord effectuer la trempe thermique. Vous avez ensuite recuit le panneau trempé et l’avez cintré à froid. Le réchauffer pour le tremper après cintrage atténuerait-il la courbure ?
Q : Quels sont les inconvénients du cintrage du verre à froid ?
Voir la réponse
Il existe trois contraintes. Premièrement, le rayon maximal de cintrage à froid est intrinsèquement plus grand : vous ne pouvez pas obtenir de courbe serrée, de forme en S ou de rayon composé. Deuxièmement, en raison de la déformation élastique permanente qui subsiste dans le panneau, la plage de charges de vent et de chocs que le panneau encore intact peut supporter est plus restreinte. Troisièmement, le fluage et le retour élastique imposent de concevoir soigneusement le cadre de maintien afin que la forme finale reste conforme aux spécifications.
Q : Le verre cintré à chaud est-il identique au verre courbe trempé ?
Voir la réponse
Non. Le verre cintré à chaud est recuit : sa résistance à la rupture reste identique à celle du verre cintré ordinaire. La trempe thermique à 600 C donne sa forme au panneau à chaud, puis passe brusquement à 600 C pour refroidir rapidement les surfaces supérieure et inférieure, les mettre en compression et « refroidir brutalement » ou « figer » la forme. C’est cette étape qui le rend 4-5 fois plus résistant et le prépare pour Muvikir. Le cintrage à chaud réduit ce processus en supprimant entièrement cette étape.
Q : Quel procédé convient le mieux aux façades en mur-rideau ?
Voir la réponse
Le cintrage à froid domine le marché moderne des murs-rideaux. Fish expédie les panneaux à plat et les cintre dans le cadre en aluminium sur chantier, sans frais de moule. Le cintrage à chaud intervient lorsque le projet exige des rayons serrés inférieurs à 500 mm, des courbes complexes avec torsion dans deux directions, ou lorsque le profil optique global prescrit par l’architecte ne peut pas être obtenu par le seul cintrage élastique. Mon application préférée : 1 349 panneaux cintrés à froid composent le mur-rideau du nouveau siège d’IAC à New York, tandis que 66 panneaux cintrés à chaud forment la géométrie à double courbure de la salle de concert Elbphilharmonie à Hambourg.
Notre point de vue sur cette comparaison
Saiwei Glass dispose à la fois de fours de cintrage à chaud et de lignes de cintrage à froid et ne gagne ni plus ni moins d’argent selon le procédé que nous recommandons aux nouveaux venus Odusisany ou aux habitués Saqij. Les informations sur les procédés, les délais de fabrication et les grilles tarifaires présentés dans cet article reflètent ce que nous observons sur des centaines de commandes annuelles de verre cintré pour des projets architecturaux, d’aménagement intérieur et industriels. Lorsque les deux procédés peuvent convenir à un projet, nous établissons un devis pour chacun et laissons l’équipe d’ingénierie choisir.
Références et sources
- Simulation du cintrage thermique et étude expérimentale de composants en verre ultramince 3D — National Center for Biotechnology Information (NCBI/PMC), 2024
- Études numériques et expérimentales de l’état de contrainte intrinsèque du verre cintré à froid — glassonweb.com
- Contrôle qualité et spécification des distorsions du verre courbe — glassonweb.com
- Verre courbe pour les façades et les bâtiments architecturaux — Guardian Glass
- Recuisson et trempe thermique — cours IMI-NFG sur la transformation du verre — Lehigh University
- Étude de la réponse mécanique du vitrage isolant soumis au cintrage à froid anticlastique — PLOS One / PMC