Saiweiglassへのお問い合わせ



ガラスの熱強化処理で強度と安全性が高まる仕組み
熱強化ガラスは、指定されたガラスが用途の要件を満たす場合に、シャワードア、自動車のサイドウィンドウ、店舗のガラスに使用されます。 フロート板ガラスなどの未強化ガラスは、熱強化処理と呼ばれる、加熱と冷却を制御する工程を経て強化ガラスになります。強化ガラスは未強化ガラスに比べて破損時の破片が小さく、危険性も低いため、切創のリスクを軽減します。ただし、強化ガラスでも破損によってけがをすることがあります。 加熱と冷却の条件は、仕上がった強化ガラスに影響します。以下では、強化ガラスの製造、熱強化処理の工程、購入者が加工業者と確認すべき事項の概要を説明します。強化ガラスとは何で、なぜ重要なのでしょうか?
 熱強化ガラスの強度は、同じ厚さの未強化ガラスの約4~5倍です。破損時には小さな破片になり、けがのリスクを軽減します。
このような割れ方は、熱強化処理によって生じる応力分布によるものです。
| 特性 | 徐冷ガラス | 強化ガラス |
|---|---|---|
| 強度 | 基準 (1×) | 強度が4~5× |
| 破損時の形状 | 大きく鋭利な破片 | 小さな粒状の破片 |
| 耐熱性 | 熱応力への耐性が低い;用途への適合性を評価 | 熱応力への耐性が高い;製品の使用限界を確認 |
| 後加工 | 切断・穴あけ・エッジ加工が可能 | 切断、穴あけ、端面加工は熱強化処理前に完了する必要がある |
| けがのリスク | 大きく鋭い破片が、重度の切創を引き起こすおそれがある | 切創のリスクを軽減;破片によるけがのおそれは残る |
⚠️ よくある誤解
強化ガラスも割れないわけではありません。未強化ガラスと比べて、強化ガラスは機械的応力と熱応力への耐性が高く、安全性にも優れています。ただし、破損する可能性はあります。
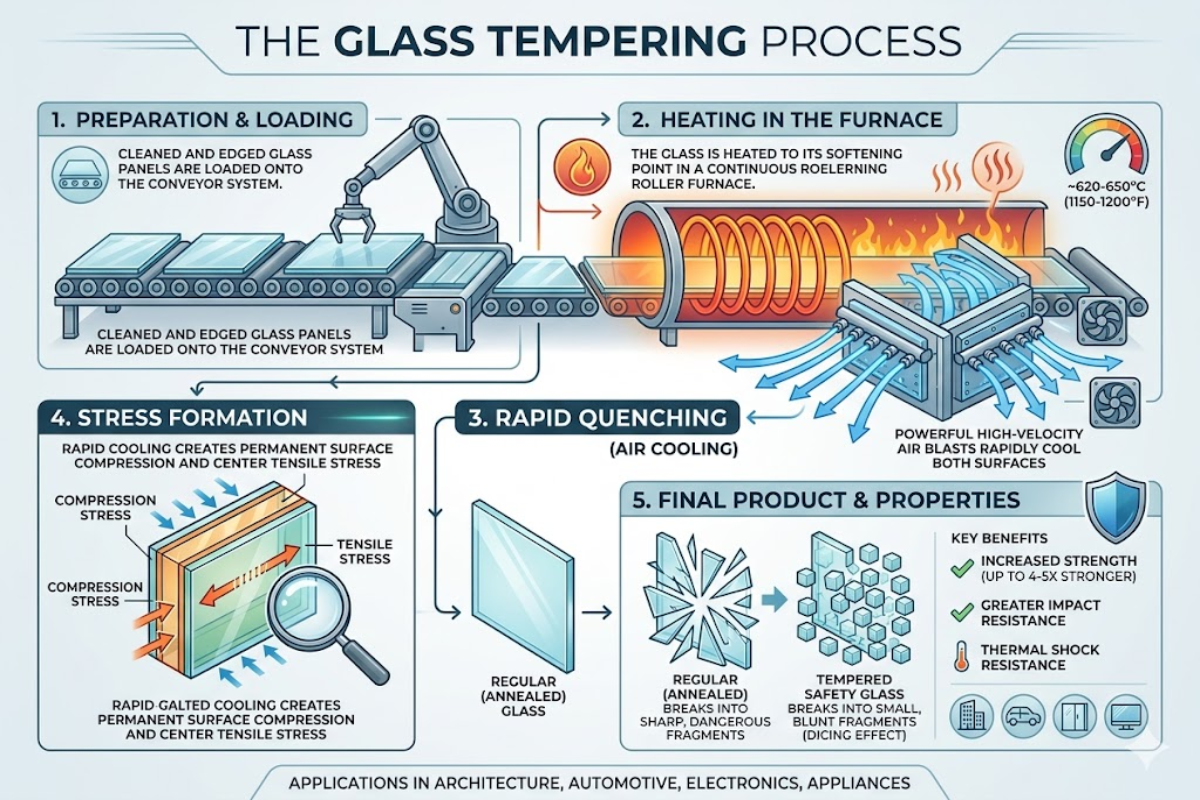
ガラスの熱強化処理工程を順に解説
 切断、穴あけ、端面加工は、すべて熱強化処理前に完了してください。熱強化処理後に機械加工を行うと、ガラスが砕けるおそれがあります。以下に、熱強化処理の各工程を示します。
工程1:切断と加工
フロートガラスを指定の寸法に切断します。穴、切り欠き、くり抜きは、熱強化処理前に加工します。端面を加工し、加熱や急冷の際に破損の原因となる欠陥がないことを確認します。工程2:洗浄と検査
加熱前にガラスを洗浄し、表面と端面に欠陥がないか検査します。指定したガラスに適用する検査基準を、加工業者に確認してください。工程3:加熱
ローラーハース式強化炉では、建築用ガラスを一般に600 °Cを超える温度まで加熱してから急冷します。必要な加熱条件は、ガラスと設備によって異なります。加熱が不均一だと、ガラスが変形することがあります。ローラーウェーブは、まだ軟らかいガラスが炉内のローラー間でたわむことによって生じます。600 °C超;加工工程によって異なる
熱強化処理温度
4–5×
徐冷ガラスに対する強度
≥69 MPa
ASTM C1048に関するNGAの2019年のガイダンスに記載された表面圧縮応力のしきい値;指定された規格の版と適合判定方法を確認
工程4:急冷 (急速冷却)
次に、高速の空気噴流をガラスの両面に当てて急冷します。表面は内部よりも速く冷えるため、表面には圧縮応力が、内部には引張応力が残ります。空気噴流は冷却を行うものであり、ガラスを機械的に圧縮して強化状態にするものではありません。 加熱と急冷の条件は、ガラスと設備によって異なります。指定した製品の処理条件を、加工業者に確認してください。工程5:品質検査
外観検査、抜き取り、試験、表示に関する要件を確認してください。ASTM C1048とEN 12150では適用範囲と評価要件が異なるため、破片数の確認だけでは両方の規格への適合を証明できません。適用される規格、その版、ガラスの厚さ、合否判定基準を示す文書を、加工業者から入手してください。💡 専門家からのアドバイス
指定したガラスの加熱時間、急冷時間、総サイクル時間を、加工業者に確認してください。炉のサイクル時間を、注文品の製造期間や納品までの期間とみなしてはいけません。
ガラスの熱強化処理の仕組み:圧縮応力と引張応力
 引張応力は亀裂を進展させることがあります。熱強化処理によってガラス表面に生じる圧縮応力は、亀裂のさらなる進展を抑える働きをします。
完全強化ガラスについて、National Glass AssociationによるASTM C1048に関する2019年のガイダンスでは、適合判定方法として、表面圧縮応力が少なくとも69 MPa (10,000 psi)であること、端面圧縮応力が少なくとも67 MPa (9,700 psi)であること、または規定の安全ガラス性能を満たすことが挙げられています。製品にどの適合判定方法が用いられているかを確認し、指定された規格の版も確認してください。過去の内容をまとめたこの説明をもって、製品がより新しい版の規格に適合していると解釈してはいけません。
この応力分布では、表面に圧縮応力が、中央部に引張応力が生じます。この分布によって特徴的な小さな破片になる割れ方が生じ、未強化ガラスと比べて切創のリスクを軽減しますが、けがのリスクをなくすものではありません。
強化ガラスの主な応力値
- NGAの2019年のASTM C1048ガイダンスにおける表面圧縮応力のしきい値:≥69 MPa (10,000 psi);指定された規格の版と適合判定方法を確認してください。
- 表面圧縮応力 (半強化ガラス):24~52 MPa (3,500~7,500 psi)
- 内部の引張応力:表面圧縮応力の約半分
- 強化ガラスは、未強化ガラスよりも熱応力への耐性が高い場合があります。製品の許容使用条件と施工条件を確認してください。
熱強化処理と化学強化
熱強化処理は、建築用、自動車用、家電用ガラスの強化処理に広く用いられる方法です。カバーガラス用途には化学強化 (すなわちイオン交換) も可能ですが、強度の限界と、求める性能への適合性を確認してください。 一般的なイオン交換工程の一例では、ガラス表面付近の小さなナトリウムイオンを大きなカリウムイオンに置き換え、圧縮応力を生じさせます。Corningは、Gorilla Glassの溶融塩浴の温度を約400 °Cと説明しています。これは特定の製品についての例であり、イオン交換によるガラス加工全般に当てはまるものではありません。加工する製品の限界値と許容差を確認してください。| 特徴 | 熱強化処理 | 化学強化 |
|---|---|---|
| 加工工程 | 600 °Cを超える温度まで加熱後、空気で急冷;処理条件は製品によって異なる | 溶融塩中でのイオン交換;塩浴の条件は製品によって異なる |
| ガラスの最小厚さ | 設備によって異なる;指定の厚さを確認 | 製品によって異なる;指定の厚さを確認 |
| 光学ひずみ | ローラーウェーブ/急冷痕が生じる可能性あり | 製品ごとの平坦度と光学的な許容差を確認 |
| 圧縮層の深さ | 各表面から板厚の約20%の深さ (深い) | 製品と加工工程によって異なる;圧縮応力層の深さのデータを依頼 |
| 処理時間 | 製品と設備によって異なる;加熱時間、急冷時間、総サイクル時間を確認 | 数時間かかる場合がある;製品ごとのサイクルを確認 |
| コスト | 指定の製品と数量に応じた見積もりを依頼 | 指定の製品と数量に応じた見積もりを依頼 |
| 主な用途 | 建築、自動車、家電 | スマートフォンの画面、航空機用ガラス、光学部品 |
💡 専門家からのアドバイス
ガラスの組成、厚さ、寸法、曲率、光学的な許容差、必要な安全性能について、加工業者と協議してください。手すりやファサードでは、強化処理の方法を選ぶ前に、ガラス構成全体と、破損後の保持性能についても加工業者に確認してください。
強化ガラスが使われる場所:業界別の用途
 National Glass Associationの技術資料FB45-14では、熱処理ガラスの推奨される建築用途について解説しています。製品の選定には、設計、構造上の要件、適用される安全法規を考慮する必要があります。
| 業界 | 用途 | 強化ガラスを使う理由 |
|---|---|---|
| 建築 | ファサード、シャワードアとシャワーブース、間仕切り、店舗のガラス;手すりや天窓には用途に応じたガラス構成が必要 | 建築基準により、危険箇所では安全ガラスの使用が義務付けられている (IBC 2021 第2406節) |
| 自動車用 | サイドウィンドウ、リアウィンドウ、サンルーフ | FMVSS 205は、ガラスの性能と車両への使用が認められる部位を規定 |
| 電子機器 | スマートフォン画面用保護ガラス、ディスプレイカバー、タッチパネル | 耐傷性と耐衝撃性 (薄いガラスには化学強化) |
| 家具 | テーブル天板、棚板、陳列ケース | 日常的な衝撃荷重に対する安全性と強度 |
| 外食・給食 | 指定に応じて、家電の扉や業務用冷蔵庫のガラスに使用 | 指定されたガラスの種類、使用温度、耐熱衝撃の限界を確認 |
強化ガラスの品質管理と試験規格
 注文前に、指定したガラスに実施される検査と試験、生産記録と注文の対応関係、提供される裏付け文書を把握してください。
| 規格 | 適用範囲 | 主な要求事項 |
|---|---|---|
| ASTM C1048 | 熱処理板ガラス (米国) | 要件はガラスの種類と適用される適合判定方法によって異なる;裏付けとなる試験文書を依頼 |
| EN 12150 | 熱強化安全ガラス (EU) | 破砕、寸法、平坦度に関する要件;適用される規格の部番号と版を確認 |
| CPSC 16 CFR 1201 | 米国の指定された建築製品向け安全ガラス | カテゴリーIおよびII;規則の適用範囲に応じて、ドア、浴槽やシャワーのドアおよび囲いなどが対象 |
| ANSI Z97.1 | 建築物の安全ガラス (米国) | 安全ガラスの性能試験;必要な耐衝撃区分と規格の版を確認 |
- ✔ どのような外観検査と光学検査を実施し、どの合否判定基準を用いますか?
- ✔ どの方法で応力を測定し、ASTM C1279は適用されますか、また、その結果をASTM C1048に照らしてどのように評価しますか?
- ✔ 指定したガラスと厚さには、どの破砕試験、抜き取り計画、合否判定基準を適用しますか?
- ✔ 指定がある場合のヒートソーク試験:適用されるEN 14179の要件と試験文書を確認してください。ヒートソーク処理は、NiSに起因する破損のリスクを軽減しますが、完全にはなくせません。
ガラスの熱強化処理に関するよくあるご質問

Q: 強化ガラスはどのような工程で作られますか?
回答を見る
熱強化処理は、五つの段階に分けられます:(1) 切断、穴あけ、切り欠き、端面加工を完了します。(2) ガラスを洗浄して検査します。(3) ガラスと設備に適した条件で加熱します。(4) 空気噴流で両面を急冷します。(5) 完成したガラスを検査し、適用される仕様で要求される試験を実施します。
Q: ガラスの熱強化処理は何度で行いますか?
回答を見る
建築用のソーダ石灰ガラスは、一般に600 °C (1,112 °F)を超える温度まで加熱してから急冷します。必要な温度はガラスと加工工程によって異なるため、指定した製品の加熱条件を確認してください。
Q: ガラスの熱強化処理にはどのくらい時間がかかりますか?
回答を見る
サイクル時間は、ガラスの厚さと加工条件によって異なります。注文品の製造期間や納品までの期間とは別に、指定したガラスの加熱時間、急冷時間、総サイクル時間を加工業者に確認してください。
Q: 家庭でガラスの熱強化処理はできますか?
回答を見る
いいえ。熱強化安全ガラスの製造には、制御された加熱、空気による急冷、完成したガラスの検証が必要です。家庭用オーブンで、この産業用の加工工程を代替することはできません。
Q: 強化後のガラスを切断できますか?
回答を見る
いいえ。熱強化処理後に切断、穴あけ、端面研削を行うと、パネルが砕けるおそれがあります。これらの加工は熱強化処理前に完了し、注文前に寸法と穴の位置を確認してください。
Q: 強化ガラスと合わせガラスの違いは何ですか?
回答を見る
強化ガラスは、加熱と急冷によって強化され、通常は小さな破片に割れます。合わせガラスは、二層以上のガラスを中間膜で接着したもので、中間膜が破損後の破片の保持に役立ちます。どちらの構成も、ガラスが割れないことや、破片が落下しないことを保証するものではありません。ガラスシステム全体に必要な安全性能と保持性能を確認してください。
貴社のプロジェクトに強化ガラスが必要ですか?
図面、寸法、ガラス構成、プロジェクトの要件を添えてSaiwei Glassにお問い合わせいただき、加工の可否、選択できる仕様、裏付け文書を確認してください。
当社のガラス製品を見る →ガラスの熱強化処理に対する当社の見解
Saiwei Glassに注文する際は、ガラスの加工場所、熱強化処理が自社で行われるか外注されるか、適用される規格、指定したガラスに提供される試験文書を確認してください。
参考文献・出典
- ASTM C1048:倍強度板ガラスおよび完全強化板ガラスの標準仕様 ASTM International
- 強化ガラスはどのように作られるのか? Scientific American
- 技術資料FB45-14:熱処理ガラスの推奨用途 National Glass Association
- 熱強化処理の概要 ScienceDirect / Elsevier
- 化学強化の概要 ScienceDirect / Elsevier
- 強化ガラス Wikipedia